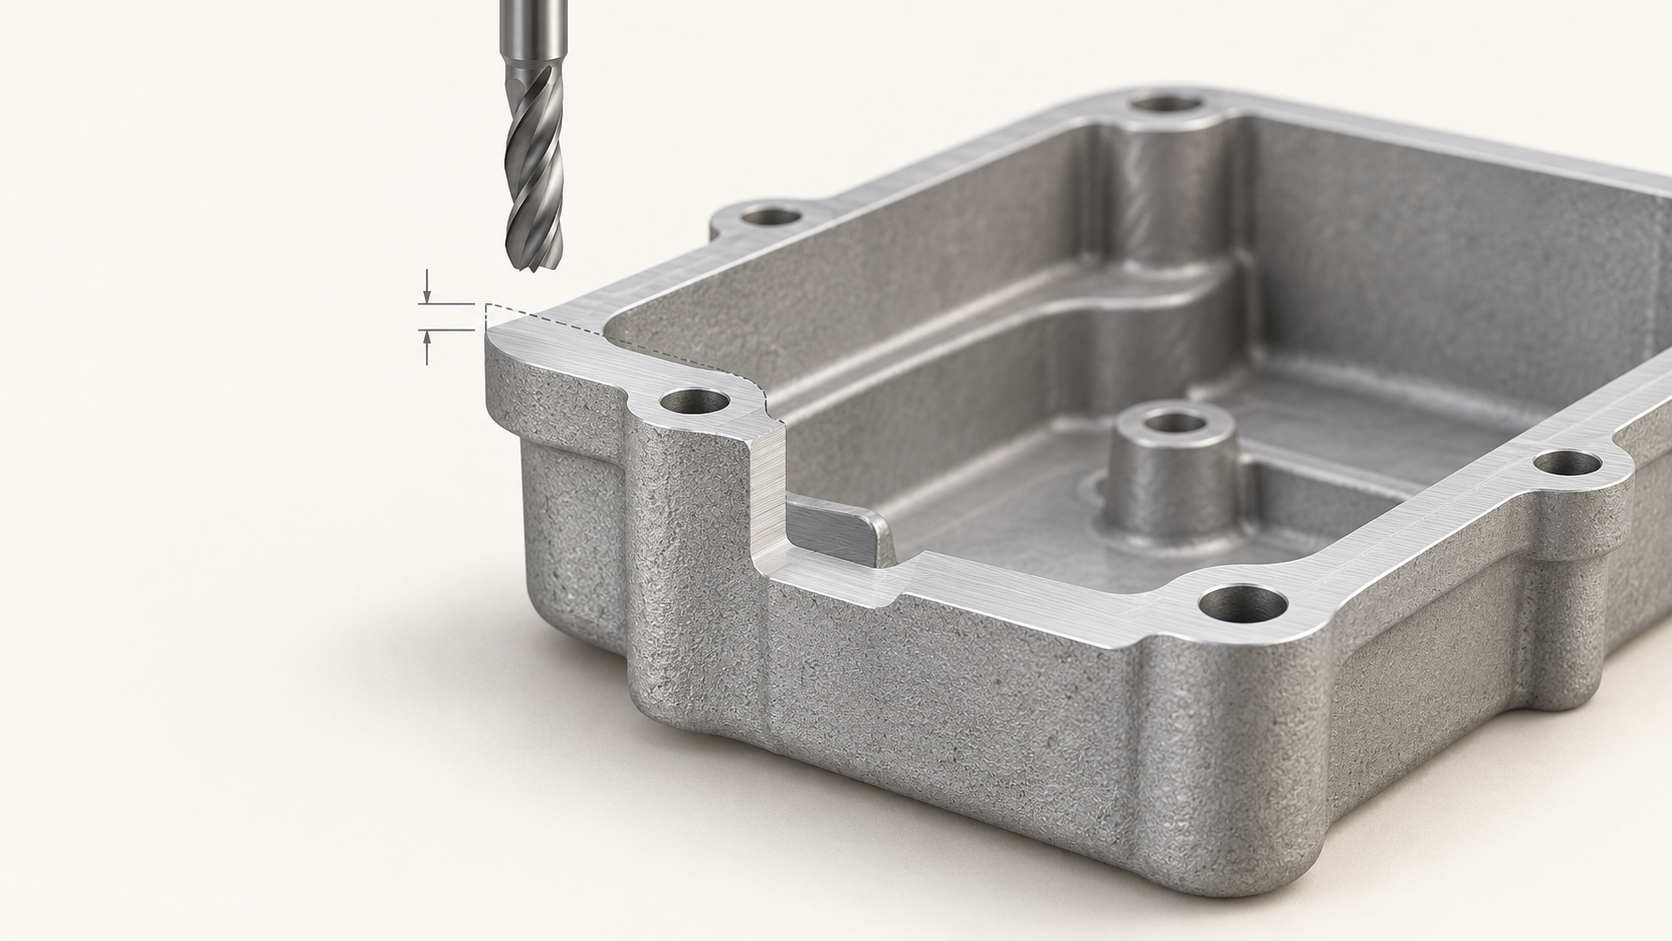
Warum führen Bearbeitungszugaben bei Druckguss-Aluminiumlegierungen zum Versagen von Dichtflächen und Bohrungspositionen?
In der Praxis tritt häufig ein scheinbar widersprüchliches Ergebnis auf: Um die Maße der Dichtfläche sicherzustellen, wird die Bearbeitungszugabe bei der Druckguss-Aluminiumlegierung sehr groß gewählt. Nach der CNC-Bearbeitung treten jedoch Poren, lokal unzureichende Wanddicken oder sogar Verformungen der Dichtfläche auf. Ein anderes Problem besteht darin, dass die Montagebohrungen selbst zwar maßhaltig bearbeitet sind, ihre Position gegenüber dem Gehäusebezug jedoch abweicht und sie bei der Montage dennoch nicht ausgerichtet werden können. In solchen Fällen liegt das Problem häufig nicht bei den Schnittparametern, sondern darin, dass Druckgussrohling, Positionierungsbezüge und Zugabefenster nicht gemeinsam definiert wurden.
Eine größere Bearbeitungszugabe bedeutet nicht automatisch mehr Sicherheit. Ihre Untergrenze muss Gussoberfläche, Maßschwankungen, Verzug, Grate und Spann- sowie Positionierungsfehler abdecken, damit die Funktionsfläche vollständig und durchgehend bearbeitet werden kann. Ihre Obergrenze wird dagegen durch die minimale effektive Wanddicke nach der Bearbeitung, die Dicke des Bohrungsgrunds, die Dichtungsstruktur und das Risiko innerer Defekte begrenzt. Die Dichte der Druckgussoberfläche und des Inneren kann unterschiedlich sein; durch das Entfernen von zu viel Material können Poren, Lunker oder Bereiche mit geringer Dichte freigelegt werden.
Daher sollten Druckguss, Aufspannung und CNC-Bearbeitung jeweils unterschiedliche Fehleranteile beherrschen: Der Druckguss bildet einen stabilen Rohling, Werkzeug und Bauteilkonstruktion stellen wiederholgenaue Rohbezüge bereit, und die CNC-Bearbeitung kontrolliert anschließend anhand von Präzisionsbezügen die Beziehungen zwischen Dichtflächen, Bohrungssystemen und Ebenen. Eine einmalige Aufspannung kann wiederholte Positionierungsfehler reduzieren, jedoch keinen Verzug des Rohlings oder instabile Bezüge beheben.
- Vor dem Werkzeugbau ist zu bestätigen, welche Flächen zwingend bearbeitet werden müssen und in welcher funktionalen Beziehung Dichtflächen, Montageflächen und Bohrungssysteme zueinander stehen.
- Rohbezug, CNC-Präzisionsbezug und die Reihenfolge der Bezugsübernahme eindeutig festlegen; bei Bedarf Positionieransätze oder zuverlässige Bezugsflächen im Werkzeug vorsehen.
- Die minimale Wanddicke nach der Bearbeitung, die Dicke des Bohrungsgrunds, Ebenheit, Bohrungsposition und Dichtheit in die Erstmusterabnahme aufnehmen, statt lediglich eine „Bearbeitungszugabe“ anzugeben.
Berechnungsgrenzen der Bearbeitungszugabe bei Druckguss-Aluminiumlegierungen: einseitige Zugabe, Gesamtzugabe und Mindestwanddicke
Bei der Bearbeitungszugabe für Druckguss-Aluminiumlegierungen müssen zunächst die Begriffe einheitlich definiert werden. Die einseitige Bearbeitungszugabe ist die Materialdicke, die auf einer Bearbeitungsfläche vom Druckgussrohling bis zur fertigen CNC-Fläche vorgesehen wird. Werden zwei gegenüberliegende Flächen gleichzeitig bearbeitet, ergibt erst ihre Summe die Gesamtzugabe. Die Schnitttiefe eines einzelnen Werkzeugdurchgangs ist lediglich ein Bearbeitungsparameter und entspricht nicht der Gesamtzugabe in der Zeichnung; die minimale Wanddicke nach der Bearbeitung bezeichnet hingegen das am Bauteil verbleibende wirksame Material und darf ebenfalls nicht mit der Zugabe verwechselt werden.
Grundlegender Berechnungsrahmen für die Bearbeitungszugabe bei Druckguss-Aluminiumlegierungen
In der Konstruktion kann zunächst mithilfe einer Variablen ein Bearbeitungsfenster festgelegt werden: Initiales einseitiges Aufmaß ≈ Abdeckung der Rohteilmaßschwankung+Verformungs- oder Verzugskompensation+Abdeckung des Spann- und Positionierfehlers+Dicke der zu entfernenden Gussoberflächenschicht. Die Maßschwankung sollte dabei aus der Messung der ersten Rohteilcharge stammen und nicht lediglich aus den Nennmaßen des Druckgussteils übernommen werden. Bei der Beurteilung der Verformung sind außerdem Trennebene, Schieber, Anschnitt und Wanddickenverteilung zu berücksichtigen. Wenn ein Bezugswechsel einen Positionsfehler verursacht, kann eine bloße Vergrößerung des Aufmaßes weder die Bohrungsposition noch die Koaxialität korrigieren.
Die Obergrenze des Aufmaßes durch Rückrechnung der minimalen Wanddicke nach der Bearbeitung überprüfen
Nach der Festlegung des Aufmaßes müssen die minimale Wanddicke, die Bodenstärke von Bohrungen und das verbleibende Material von Dichtstrukturen nach der Bearbeitung rückgerechnet werden. Bei dünnen Wänden, am Fuß von Rippen, am Boden von Sacklöchern oder in Bereichen mit wechselnder Wanddicke kann ein zu großes einseitiges Aufmaß dazu führen, dass das CNC-Werkzeug in Bereiche mit geringer Dichte einschneidet und Poren, Lunker oder andere Gussfehler freilegt. Ebenso kann dadurch die lokale Wanddicke unzureichend werden. Abschließend ist sowohl zu prüfen, ob die Gussoberflächenschicht zuverlässig vollständig bearbeitet werden kann, als auch, ob ausreichend wirksames Material erhalten bleibt. Der Bezugszustand des Rohteils, die Maße nach der Bearbeitung und die minimale Wanddicke sind in der Zeichnung oder im RFQ anzugeben.
Erster Schritt zur Bestimmung des Bearbeitungsaufmaßes für Druckgussaluminiumlegierungen: Rohbezug und CNC-Fertigbezug festlegen
Zuerst die Bezüge festlegen, dann das Bearbeitungsaufmaß für Druckgussaluminiumlegierungen bestimmen. Wenn Dichtflächen, Bohrungsgruppen und Montageflächen keiner gemeinsamen Positionierlogik folgen, kann eine bloße Erhöhung des Aufmaßes weder eine Verschiebung der Bohrungsposition, eine unkontrollierte Koaxialität noch Fehler in den Maßbeziehungen infolge eines Bezugswechsels korrigieren.
Der Rohbezug muss Trennebenen und instabile Gussmerkmale vermeiden
Im ersten Arbeitsgang sind Versatz an der Trennebene, Schieberspuren, Anschnittreste, Grate und lokaler Verzug zu prüfen, um festzustellen, welche Gussflächen das Spannmittel zuverlässig abstützen können. Bei Verformungen einer großen Fläche sollte nicht unmittelbar der höchste Punkt als einziger Bezug verwendet werden, da dies nach der Bearbeitung zu lokalem Anschnitt oder unbearbeiteten Bereichen führen kann. Bereits in der Formenbauphase können Positionieransätze, zuverlässige Bezugsflächen oder Grundbohrungen vorgesehen werden, um nachfolgend reproduzierbare Rohpositionierbedingungen für die CNC-Bearbeitung zu schaffen.
Der CNC-Fertigbezug bestimmt, wie das Aufmaß tatsächlich abgetragen wird
Nach Abschluss der Schruppbearbeitung sollte entsprechend dem Funktionsbezug ein CNC-Fertigbezug eingerichtet und die Reihenfolge der Bezugswechsel eindeutig festgelegt werden. Wenn Dichtfläche und zugehörige Bohrungsgruppen in derselben Aufspannung bearbeitet werden können, trägt dies in der Regel zur Verringerung wiederholter Positionierfehler bei. Eine einzige Aufspannung kann jedoch den Verzug des Rohteils, instabile Auflageflächen, Werkzeugabweichungen und Messfehler nicht beseitigen. Bei Grundbohrungen ist nicht nur das Bearbeitungsaufmaß zu betrachten; es ist auch zu bestätigen, dass ihre Positionsgenauigkeit keine Fehler in nachfolgende Bohrungspositionen oder Gewinde überträgt.
- Der Lieferant sollte bestätigen: die Positionen der Rohbezugsflächen, Fertigbezugsflächen, Positionierstifte oder Spannpunkte sowie, ob spezielle Prüfvorrichtungen erforderlich sind.
- Der Erstmusterprüfbericht sollte den Bezugszustand des Rohteils, die kritischen Maße nach dem Bezugswechsel sowie die gegenseitigen Beziehungen von Bohrungspositionen und Dichtflächen dokumentieren.
- Wenn die Bezugsfläche selbst eine deutliche Gussverformung aufweist, sollten Positionierung und Aufmaßfenster zunächst anhand der Messergebnisse des Rohteils korrigiert werden, anstatt die Schnitttiefe des Werkzeugwegs direkt zu erhöhen.
Bearbeitungsaufmaß für Druckgussaluminiumlegierungen anhand der Funktionsflächen bestimmen: Dichtflächen, Bohrungen, Lagersitze und Sichtflächen
Das Bearbeitungsaufmaß für Druckgussaluminiumlegierungen darf nicht für das gesamte Bauteil mit einem einzigen Wert angesetzt werden. Zunächst sind die Funktionsflächen zu gruppieren. Anschließend ist zu beurteilen, welche Rohteilabweichungen durch die CNC-Bearbeitung beseitigt werden müssen und in welchen Bereichen das Gussmaterial möglichst erhalten bleiben sollte. Ein zu kleines Aufmaß kann Grate, Kaltfließstellen oder nicht vollständig bearbeitete Oberflächenschichten zurücklassen; ein zu großes Aufmaß kann dagegen Poren oder Lunker freilegen oder dazu führen, dass sich dünne Wände während der Zerspanung und Spannung verformen.
| Fläche oder Merkmal | Schwerpunkte der Aufmaßbewertung | Risiken eines zu kleinen Aufmaßes | Risiken eines zu großen Aufmaßes | Erstmusterprüfung |
|---|---|---|---|---|
| Dichtflächen, Montageflächen | Verzug, Gussrauheit und Positionierfehler abdecken, um einen durchgehend vollständigen Schnitt sicherzustellen | Lokale Bereiche bleiben unbearbeitet; Ebenheit oder Dichtheit sind instabil | In den Porenbereich schneiden, wodurch die Wanddicke unzureichend wird | Ebenheit, Bearbeitungsabdeckung, minimale Wanddicke, Dichtheit |
| Lagerbohrungen, Passbohrungen | Bohrungsposition, Koaxialität, Spannbezug und Bearbeitungszugabe für den Bohrungsdurchmesser | Gussoberfläche oder Verformung beeinträchtigt die Montage | Die Bohrungswand wird dünner, wodurch Poren freigelegt werden können | Bohrungsdurchmesser, Bohrungsposition, Koaxialität, Wanddicke der Bohrung |
| Gewindebohrungen, Montagebohrungen | Position der Kernbohrung, Bodenstärke der Bohrung und wirksame Gewindetiefe | Gewinde unvollständig oder Bohrungsposition verschoben | Durchbruch am Bohrungsgrund oder lokal unzureichende Wanddicke | Kernbohrung, Gewinde-Gut-/Ausschusslehre, Bodenstärke der Bohrung |
| Sichtflächen, dünne Wände und Bereiche in der Nähe von Rippen | Ob eine Bearbeitung zwingend erforderlich ist, Texturkonsistenz und lokale Steifigkeit | Verbleibende Gussfehler oder uneinheitliches Erscheinungsbild | Lokaler Werkzeugeingriff, Verformung oder Einschneiden in Fehlerstellen | Erscheinungsbild, Kontur, Verformung und verbleibende Wanddicke |
Die Bearbeitungszugaben an Dichtflächen und Lagerbohrungen müssen auf die Montageanforderungen abgestimmt sein
Bei der Dichtfläche ist vorrangig zu prüfen, ob sie nach der Bearbeitung durchgehend vollständig bearbeitet wurde, statt nur die Abmessung an einem einzelnen Messpunkt zu betrachten. Bei der Lagerbohrung müssen Bohrungsposition, Koaxialität und Passungsbezug gemeinsam bewertet werden. Ein einmaliges Aufspannen kann wiederholte Positionierfehler reduzieren, jedoch weder Verzug des Druckgussrohlings noch instabile Bezugssysteme beseitigen. In den Unterlagen mancher Lieferanten werden enge Toleranzen der Lagerbohrung und die Ebenheit der Dichtfläche als Kontrollpunkte der CNC-Nachbearbeitung aufgeführt. Solche Daten können jedoch nur als bedingte Referenz dienen; letztlich müssen sie unter Berücksichtigung von Werkzeug, Aufspannung, Messmethode und Erstmusterergebnis bestätigt werden.
Wie kann die Untergrenze der Bearbeitungszugabe bei Druckguss-Aluminiumlegierungen Abweichungen, Verformungen und die Gussoberfläche des Rohlings abdecken?
Beurteilungsgrundsatz: Die Untergrenze der Bearbeitungszugabe bei Druckguss-Aluminiumlegierungen wird nicht allein durch die Rauheit des Gusszustands bestimmt, sondern muss die tatsächliche Abweichung der Funktionsfläche gegenüber dem Bearbeitungsbezug abdecken. Unterschiede beim Schwindmaß, Verzug, Versatz der Trennebene, Grat, örtlich unvollständige Formfüllung sowie Fehler bei der Aufspannpositionierung können dazu führen, dass dieselbe Ebene an verschiedenen Stellen unterschiedlich tief bearbeitet wird. Die Zugabe muss sicherstellen, dass der Zielbereich durchgehend vollständig bearbeitet werden kann, darf jedoch nicht nur anhand eines einzelnen höchsten oder niedrigsten Punktes geschätzt werden.
Die Bearbeitungszugabe bei Druckguss-Aluminiumlegierungen muss anhand der Verteilung der Rohteilabweichungen bewertet werden
Am Beispiel einer großen Dichtfläche eines Gehäuses: Bei einem leicht verzogenen Rohteil kann das Werkzeug lokal Material abtragen und an anderen Stellen lediglich darüberstreichen, sodass am Ende unbearbeitete Gussoberflächen zurückbleiben. Die Rohteile der ersten Charge sollten nicht nur an einem Eckpunkt gemessen werden. Stattdessen ist anhand des vorgesehenen Roh- oder Feinbezugs ein Messkoordinatensystem einzurichten, um mehrere Punkte der Funktionsfläche, beide Ebenenenden und die Verbindungsbereiche dünner Wände zu prüfen. Bei Bedarf kann die Abweichungsverteilung mittels Koordinatenmessung oder Scanverfahren erfasst werden, bevor die anfängliche Bearbeitungszugabe und der Schruppwerkzeugweg festgelegt werden.
Anforderungen an Messung und Dokumentation der Bearbeitungszugabe bei Druckguss-Aluminiumlegierungen
- Rohteilzustand eindeutig festlegen: Prüfen, ob Angüsse und Grate bereits entfernt wurden und ob das Rohteil vor der Messung gereinigt oder gerichtet wurde.
- Messbezug festlegen: Bezugsflächen, Positionierbohrungen oder Positionieransätze dokumentieren, damit Daten aus unterschiedlichen Bezugssystemen nicht vermischt werden.
- Kritische Messpunkte abdecken: Dazu gehören die Kanten der Dichtfläche, Bereiche in der Nähe von Bohrungen, Übergänge zwischen dicken und dünnen Querschnitten sowie große, leicht zu verformende Flächen.
- Bewertungsregeln festlegen: Maßabweichungen, örtlich unbearbeitete Bereiche, Oberflächenfehler und durch die Aufspannung verursachte Verformungen unterscheiden und die Messergebnisse in das Zugabefenster und die Prozessplanung zurückführen.
Daher kann die anfängliche Bearbeitungszugabe bei Druckguss-Aluminiumlegierungen nur theoretisch geschätzt werden und keinen Ersatz für Rohteildaten darstellen. Wenn die Rohteilabweichungen hauptsächlich auf einen instabilen Bezug oder einen deutlichen Verzug zurückzuführen sind, lässt sich das Problem durch eine weitere Vergrößerung der Zugabe nicht unbedingt lösen; zudem können dadurch dünne Wände oder fehlerempfindliche Bereiche beeinträchtigt werden. Sicherer ist es, zunächst Messbezug, Messpunkte und Annahmekriterien für das Rohteil festzulegen und anschließend anhand des Erstmusterbearbeitungsergebnisses zu verifizieren, ob die Oberfläche vollständig bearbeitet wurde und die konstruktive Wanddicke erhalten bleibt.
Warum kann eine zu große Bearbeitungszugabe Poren und Lunker freilegen und Verformungen dünner Wände verursachen?
Die Oberflächenschicht einer Druckguss-Aluminiumlegierung bedeutet nicht, dass der Materialzustand im Inneren vollständig gleichmäßig ist. Die Bereiche nahe der Oberfläche sind in der Regel dichter. Wird jedoch zu viel Material abgetragen, können Bereiche mit höherer Konzentration an Poren, Lunkern oder anderen Fehlern erreicht werden. Umgekehrt können bei einer zu kleinen Zugabe Zunder, Kaltläufe, Grate oder örtlich unbearbeitete Bereiche zurückbleiben. Daher gilt: Eine größere Bearbeitungszugabe ist nicht grundsätzlich sicherer; vielmehr muss ein Bearbeitungsfenster zwischen dem vollständigen Entfernen der Gussoberfläche und dem Erhalt des wirksamen Materials geschaffen werden.
Bearbeitungszugabe bei Druckguss-Aluminiumlegierungen und Verformungsrisiko dünner Wände
Bei einer Gehäusedichtfläche kann eine vergrößerte Zugabe dazu führen, dass das Werkzeug in einen Bereich mit geringerer Dichte eindringt, wodurch Poren, Leckagen oder eine örtlich unzureichende Wanddicke entstehen können. Dünne Wände, die Ansätze von Rippen sowie Übergangsbereiche zwischen dicken und dünnen Querschnitten werden außerdem leicht durch Schnittkräfte, Spannkräfte und die Freisetzung von Eigenspannungen beeinflusst. Dies zeigt sich in einer verschlechterten Ebenheit oder einem Rückfedern nach der Bearbeitung. Ein einmaliges Aufspannen kann wiederholte Positionierfehler reduzieren, jedoch weder den Verzug des Rohlings, einen instabilen Bezug noch Bearbeitungsverformungen beseitigen.
| Prüfobjekt | Zu bestätigende Risiken | Prüfschritte bei der Erstmusterprüfung |
|---|---|---|
| Dichtfläche | Poren, örtlich unbearbeitete Bereiche, unzureichende Wanddicke | Durchgängige vollständige Bearbeitung, Ebenheit, minimale Wandstärke und Dichtheit prüfen |
| Befestigungsbohrungen und Bohrungsbilder | Versatz der Bohrungsposition, zu geringe Bodenstärke am Bohrungsgrund, Fehler beim Bezugswechsel | Bohrungsposition, Bohrungsdurchmesser, Bodenstärke der Bohrung und Montagebeziehungen prüfen |
| In der Nähe dünner Wände und Rippen | Verzug und Verformung durch Zerspanung oder Einspannen | Kontur, Ebenheit und lokale Wandstärke im freien Zustand prüfen |
Am Beispiel eines Aluminium-Druckgussgehäuses sollten zunächst die Funktionsbezüge und Dichtflächen gekennzeichnet werden. Anschließend ist die Verteilung der relevanten Flächen an den Rohlingen der ersten Charge zu messen, um zu bestätigen, dass das Aufmaß Verzug und Positionierabweichungen abdeckt. Danach sind geeignete Spannkonzepte für die betreffenden Ebenen und Bohrungsbilder festzulegen. Nach der Bearbeitung des Erstteils werden die minimale Wandstärke, Ebenheit, Bohrungspositionen und Dichtheit erneut geprüft. Treten die Fehler konzentriert in einem bestimmten Bereich auf, sollten Entlüftung, Anschnitt, Wandstärkenübergänge und Bezugsstruktur des Werkzeugs überprüft werden, anstatt einfach das Aufmaß weiter zu erhöhen.
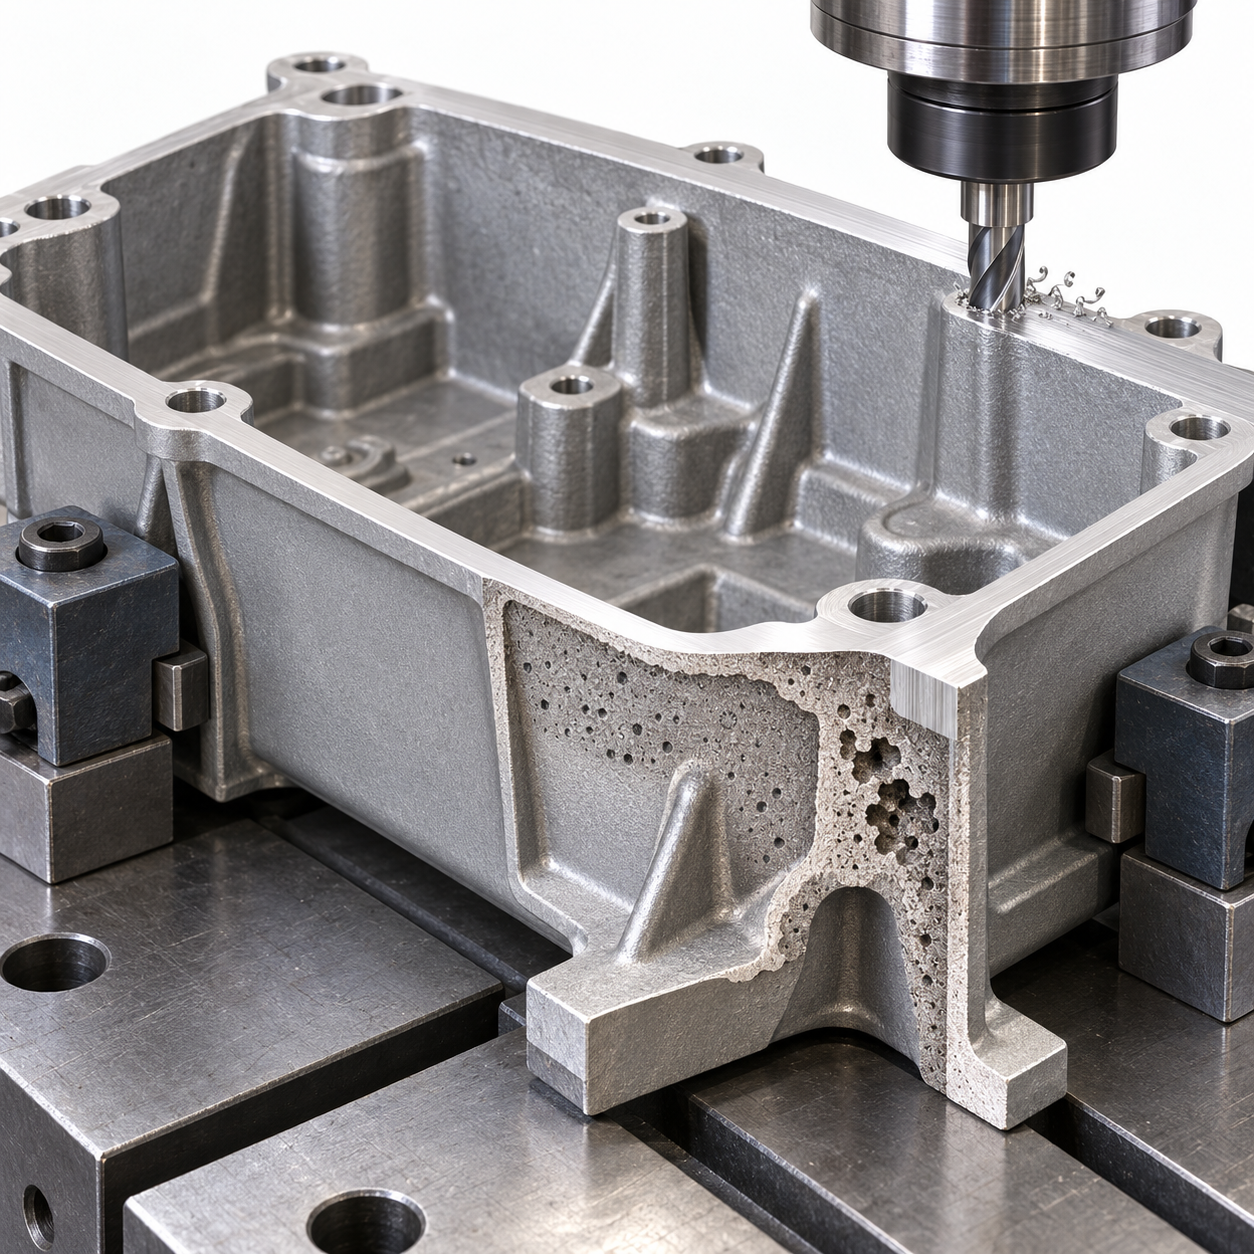
Wie lässt sich das Bearbeitungsaufmaß von Aluminium-Druckgussteilen durch Rohlingmessung und Erstteilbearbeitung in einem geschlossenen Regelkreis bestätigen?
Das Bearbeitungsaufmaß von Aluminium-Druckgussteilen darf nicht ausschließlich in der CNC-Programmierphase festgelegt werden. Vor dem Formenbau oder vor dem Start der Serienproduktion sollten auf der Zeichnung zunächst die Bearbeitungsflächen, der Rohbezug, der Fertigbezug, die minimale Wandstärke nach der Bearbeitung, die Bodenstärke der Bohrungen sowie die Anforderungen an Dichtflächen oder Dichtheit gekennzeichnet werden. Wenn die Positionen von Auflagevorsprüngen, Bezugsflächen oder Grundbohrungen instabil sind, kann eine bloße Erhöhung des Aufmaßes die Lagefehler zwischen Bohrungsposition, Koaxialität und Dichtfläche nicht korrigieren.
Bearbeitungsaufmaß von Aluminium-Druckgussteilen durch Rohlingmessung bestätigen
Die Rohlinge der ersten Charge sollten anhand der tatsächlichen Spannbezüge auf relevante Flächen, bezugsrelevante Bohrungspositionen, Versatz an der Trennebene, Verzug und lokale Wandstärken geprüft werden. Bei großen ebenen Flächen darf nicht nur der Mittelpunkt gemessen werden; auch die Kanten und vier Ecken sind auf lokale Höhenunterschiede zu untersuchen. Die Messergebnisse dienen dazu, drei Problemarten zu unterscheiden: unzureichendes Aufmaß, das zu nicht vollständig bearbeiteten Bereichen führt, zu großes Aufmaß, das eine unzureichende Restwandstärke verursacht, sowie eine durch den Bezugswechsel hervorgerufene Gesamtverschiebung. Bei Bedarf können Koordinatenmessgeräte, Messmittel oder Scandaten zur Bestätigung der Abweichungsverteilung herangezogen werden; das Messverfahren muss jedoch dem Zeichnungsbezug entsprechen.
Nach der CNC-Bearbeitung des Erstteils prüfen, ob das Bearbeitungsaufmaß tatsächlich angemessen ist
Nach der Bearbeitung des Erstteils ist zunächst zu bestätigen, dass die Funktionsflächen durchgängig vollständig bearbeitet wurden und ob Poren, Lunker, Kaltfließstellen oder lokale Fehler freigelegt wurden. Anschließend sind die minimale Wandstärke nach der Bearbeitung, Bohrungspositionen, Bohrungsgründe, Ebenheit, Gewinde und Montagebeziehungen zu prüfen. Dichtstrukturen sind gemäß den Produktanforderungen zusätzlich auf Dichtheit zu prüfen; bei Sichtflächen sind Textur, Werkzeugspuren und lokale Verformungen zu kontrollieren. Eine einmalige Aufspannung kann wiederholte Positionierfehler reduzieren, beseitigt jedoch weder Verzug des Rohlings noch Spannverformung, Werkzeugverschleiß oder Messfehler.
- Zeichnung: Bearbeitungsflächen, Maße und Toleranzen nach der Bearbeitung, Bezugssystem sowie minimale Wandstärke eindeutig festlegen.
- RFQ: Vom Lieferanten Angaben zu den Bezügen im Rohzustand, zur Positioniermethode, zum Aufmaßfenster und zu den Messmerkmalen des Erstteils verlangen.
- Erstteilbericht: Abweichungen des Rohlings, Maße nach der Bearbeitung, Freilegung von Fehlern, Ebenheit, Bohrungspositionen und Ergebnisse der Dichtheitsprüfung dokumentieren.
- Serienkorrektur: Auf Grundlage der gemessenen Verteilung Aufmaß, Spannkonzept und Werkzeugbahnen anpassen, anstatt einen einzelnen Erfahrungswert als Regel für alle Teile festzuschreiben.
Häufige Fragen zur Bearbeitungszugabe bei Aluminium-Druckgusslegierungen
Die Bearbeitungszugabe bei Aluminium-Druckgusslegierungen kann nicht losgelöst von der Legierung, der Wanddicke, dem Werkzeugaufbau, der Bezugskette und den Messergebnissen des Erstmusters festgelegt werden. Die folgenden Antworten dienen der Zeichnungsprüfung und der Abstimmung mit Lieferanten und ersetzen nicht die Prozessvalidierung für ein konkretes Bauteil.
Gilt eine Bearbeitungszugabe von etwa 0,2 mm für alle Bauteile aus Aluminium-Druckgusslegierungen?
Nein. Etwa 0,2 mm kann lediglich als Erfahrungswert in bestimmten Konstruktionsunterlagen dienen. Tatsächlich müssen zusätzlich die Maßschwankungen beim Druckguss, Verzug, Positionierfehler und die zu entfernende Gussoberflächenschicht berücksichtigt werden. Außerdem sind die minimale Wanddicke, die Bodenstärke von Bohrungen und das Risiko des Freilegens von Fehlern nach der Bearbeitung zu prüfen. Für unterschiedliche Merkmale sollte nicht pauschal derselbe Wert angesetzt werden.
Sollte die Bearbeitungszugabe bei Aluminium-Druckgusslegierungen an Dichtflächen grundsätzlich einheitlich erhöht werden?
Sie sollte nicht einfach einheitlich erhöht werden. An Dichtflächen müssen ein durchgängiges Freischneiden, Ebenheit und Dichtheit gewährleistet sein. Eine zu große Zugabe kann jedoch in Poren- oder Lunkerkonzentrationsbereiche schneiden oder zu einer unzureichenden lokalen Wanddicke führen. Das zulässige Fenster ist anhand der Verteilung der Rohteilabweichungen, der Dichtungsstruktur, der Spannbezüge und der minimalen Wanddicke nach der Bearbeitung festzulegen.
Warum können eine zu große Bearbeitungszugabe bei Aluminium-Druckgusslegierungen sogar zu Poren oder unzureichender Wanddicke führen?
Die Dichte der Oberfläche und des Inneren eines Druckgussteils kann unterschiedlich sein. Wird zu viel Material abgetragen, kann das Werkzeug in Poren, Lunker oder andere Bereiche mit konzentrierten Fehlern gelangen. Bei dünnwandigen Strukturen und Übergängen zwischen unterschiedlich dicken Wandbereichen kann übermäßiges Zerspanen außerdem die effektive Wanddicke verringern und das Risiko von Verformungen durch Schnittkräfte oder das Spannen erhöhen.
Welche Merkmale sollten in der Erstmusterphase gemessen werden, um die Angemessenheit der Bearbeitungszugabe zu bestätigen?
Mindestens sollten die Maße und die Verteilung des Verzugs an den kritischen Flächen des Rohteils dokumentiert werden. Nach der Bearbeitung ist zu prüfen, ob vollständig freigeschnitten wurde, sowie die minimale Wanddicke, die Bodenstärke von Bohrungen, die Bohrungspositionen, die Ebenheit, die Gewinde und die Dichtungsanforderungen. Falls das Bauteil Anforderungen an Dichtheit oder Optik erfüllt, sollten auch diese in die Erstmusterabnahme aufgenommen werden. Die Messbezüge müssen den Bearbeitungsbezügen und den Zeichnungsbezügen entsprechen.
Key takeaways
- Die Untergrenze der Bearbeitungszugabe bei Druckguss-Aluminiumlegierungen muss Maßschwankungen des Rohlings, Verformung, Positionierungsfehler und die notwendige Entfernung der Gussoberfläche abdecken; die Obergrenze wird durch die Mindestwanddicke, die Dicke des Bohrungsgrunds und das Risiko des Freilegens von Defekten begrenzt.
- Dichtflächen, Lagerbohrungen, Montagebohrungen, Sichtflächen und dünnwandige Bereiche sollten nicht mit demselben Zugabewert angesetzt werden, sondern entsprechend ihrer Funktion und Bezugskette getrennt bewertet werden.
- Zuerst sind der Druckguss-Rohbezug und der CNC-Präzisionsbezug festzulegen, anschließend wird die Bearbeitungszugabe rückwärts abgeleitet. Eine bloße Erhöhung der Zugabe kann Probleme bei Bohrungsposition, Koaxialität oder Ebenheit, die durch instabile Bezüge verursacht werden, nicht beheben.
- In einigen Konstruktionsunterlagen wird eine minimale mechanische Bearbeitungszugabe von etwa 0.2 mm genannt. Dies kann jedoch nur unter bestimmten Bedingungen als erfahrungsbasierter Ausgangspunkt dienen und ersetzt weder die Rohteilmessung noch die Validierung am Erstmuster.
- In Zeichnungen und RFQs sollten Bearbeitungsflächen, Maße nach der Bearbeitung, Toleranzen, Bezüge, minimale effektive Wanddicke, Abnahmekriterien für Defekte sowie die Prüfpunkte für das Erstmuster eindeutig angegeben werden.



