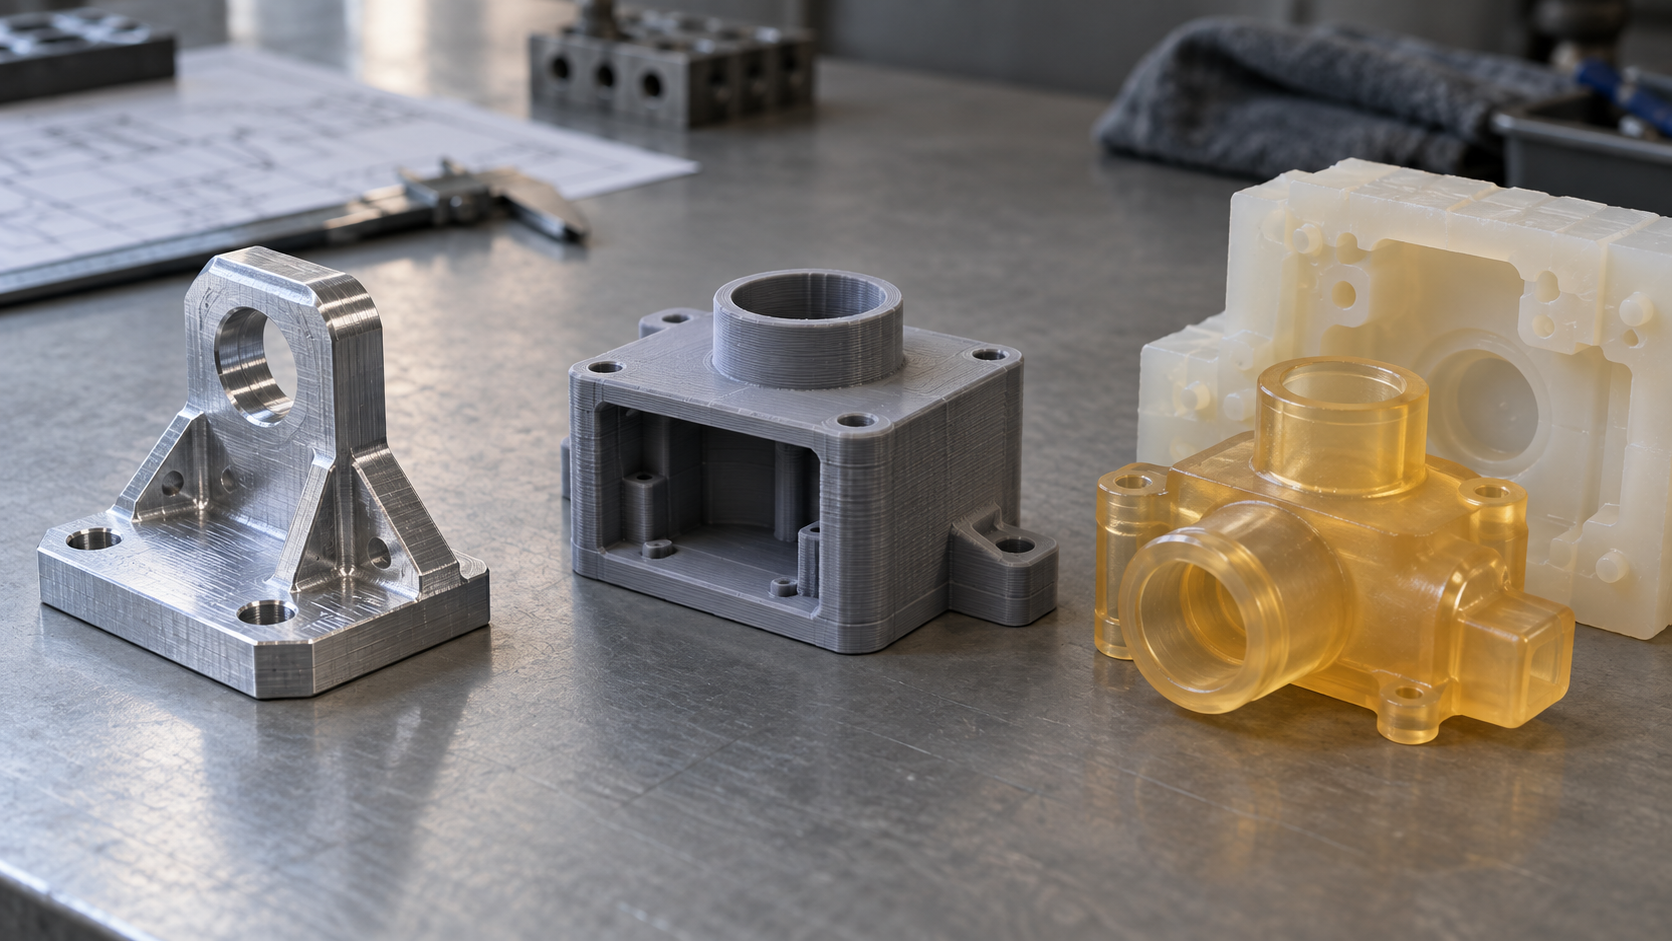
Bei der schnellen Prototypenfertigung zuerst das Validierungsziel festlegen, dann das Verfahren
Wenn ein Teil zum Bemustern ansteht, sollte man nicht sofort Preise vergleichen oder Geräte auswählen. Der erste Schritt der schnellen Prototypenfertigung ist, klar zu sagen, „wofür dieses Teil verwendet wird“. Bei der Designbewertung geht es um Flächenübergänge, Lage der Trennnähte und Oberflächenfarbe; bei der Montagevalidierung um Bohrungspositionen, Clips und Störungsspalte; beim Funktionstest um Materialfestigkeit, Temperaturbeständigkeit und Maßhaltigkeit nach wiederholtem Zerlegen und Zusammenbauen. Die drei Zielarten haben völlig unterschiedliche Beurteilungskriterien für das Verfahren; wenn man dieselbe Zeichnung auf alle Wege anwendet, wird oft schon die erste Runde Ausschuss.
Übersetzen Sie das Validierungsziel in drei ausführbare Eingaben: Material (ob echter technischer Kunststoff oder Metall erforderlich ist), Toleranzband (welche Maße streng sein müssen und welche locker sein dürfen), Oberflächenanforderung (ob Textur, Lackierung oder Schleifen nötig ist). Wenn diese drei Punkte in die Anfrage geschrieben werden, treten die Verfahrensgrenzen von selbst hervor. Den schnellsten oder billigsten Weg als Standard zu wählen, verschiebt das Problem meist nur auf die dritte Änderungsrunde. Die schnelle Prototypenfertigung spart Überarbeitungszeit, nicht das Urteilsvermögen.
CNC-Prototyp: maßstabil, auf Werkzeugzugänglichkeit und Aufspannung achten
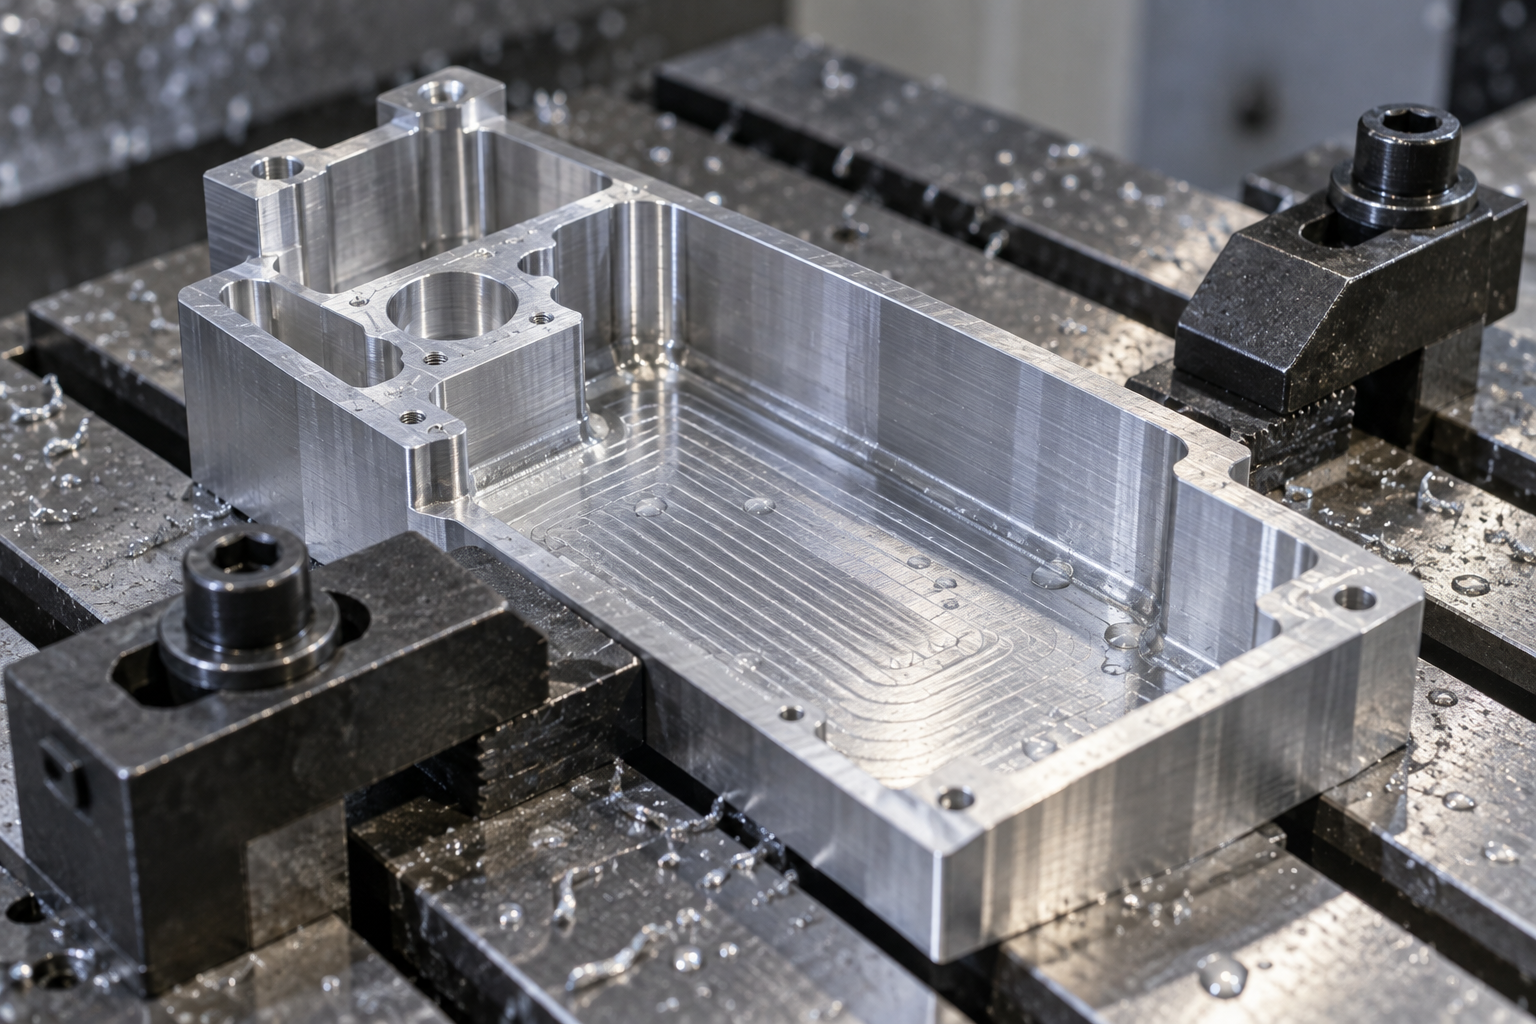
Wenn echte Werkstoffe, echte Gewinde und verschraubbare Passstücke benötigt werden, wird in der schnellen Prototypenfertigung meist zuerst CNC eingeplant. Aluminium, Stahl, POM und PEEK können direkt auf die Maschine, und Maßstabilität sowie Oberflächenqualität kommen dem Endteil näher als bei Druckteilen. Der Preis steckt im Detail: Die Werkzeugzugänglichkeit entscheidet, ob tiefe Kavitäten und scharfe Ecken machbar sind; dünnwandige Teile verformen sich beim Spannen, und eine zweite Aufspannung addiert Positionierfehler.
Wie das Toleranzband sinnvoll angegeben wird
Die in der Branche übliche allgemeine Bearbeitungstoleranz liegt im Bereich von ±0,1 mm; bei Pass- und Dichtflächen kann die Schlichtbearbeitung etwa ±0,02 mm erreichen. Wie viel konkret möglich ist, hängt von Material, Merkmalsgröße und Aufspannweise ab; bestätigen Sie dies Punkt für Punkt gemäß Zeichnung und ziehen Sie nicht die gesamte Zeichnung einheitlich enger. In der Phase der schnellen Prototypenfertigung müssen oft nur wenige Schlüsselmaße kontrolliert werden; wird der Rest lockerer gehalten, ändern sich Angebot und Durchlaufzeit deutlich.
Abwägung bei tiefen Kavitäten und scharfen Ecken
Je länger und dünner das Werkzeug, desto geringer die Steifigkeit, und Vibration sowie Werkzeugausweichen treten auf. Wenn die Kavitätstiefe ein Mehrfaches des Werkzeugdurchmessers überschreitet, muss entweder auf Funkenerosion umgestellt oder der Eckradius so vergrößert werden, dass ein Standardwerkzeug hineinpasst. Ein in der Zeichnung angegebener Innenradius R0,5 muss in der Praxis möglicherweise mit einem Werkzeug R1 oder R2 umfahren werden, oder es bleibt ein Prozessloch. Solche Änderungen früh abzustimmen ist einfacher als spätere Nacharbeit.
3D-Druck-Prototyp: spart Formen, aber Anisotropie muss akzeptiert werden
Der größte Wert des 3D-Drucks in der schnellen Prototypenfertigung ist das Einsparen von Formen: Bei einer Änderung wird nur die Datei geändert, es gibt keine Werkzeugkosten, die auf die Stückzahl umgelegt werden müssen. Der Preis ist die Anisotropie – bei FDM-Teilen ist die Zugfestigkeit zwischen den Schichten (Z-Richtung) üblicherweise deutlich niedriger als in XY-Richtung; in der Branche heißt es oft „etwa 30 % weniger oder noch weniger“, doch der konkrete Faktor hängt von Material, Füllgrad und Pfad ab und muss durch Messungen oder Lieferantendaten bestätigt werden. Bei Teilen, die auf Zug, Biegung oder wiederholtes Lösen von Clips beansprucht werden, sollte man nicht nur danach bestellen, dass es in Druckrichtung gut aussieht.
SLA hat eine feine Oberfläche und eignet sich für die Designbewertung, doch Harzteile kriechen bei längerer Belastung; SLS benötigt keine Stützen und eignet sich für die Validierung von Montagekollisionen, doch die Oberfläche ist eher pudrig, und Dichtflächen müssen oft nachbearbeitet werden. Für Gewinde empfiehlt es sich, direkt ein grobes Gewinde mit kleinem Durchmesser auszuformen oder ein Kernloch vorzusehen und anschließend zu schneiden; bei Feingewinden ist die Passgenauigkeit nach dem Drucken schwer zu gewährleisten.
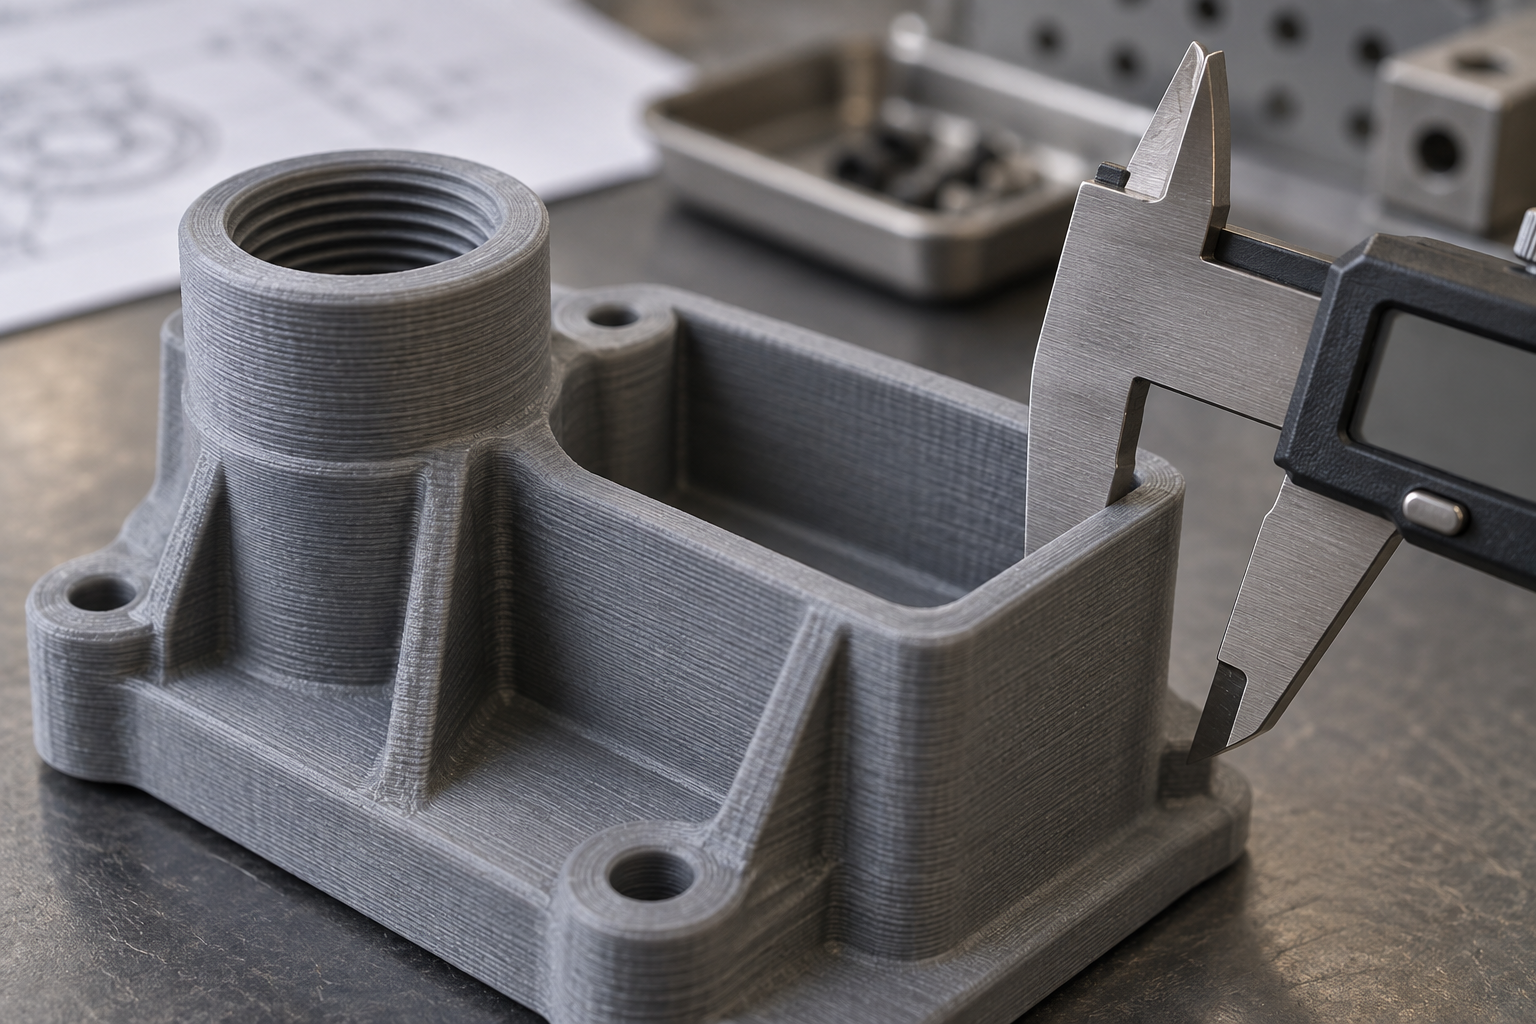
Drei Arten von Validierungszielen eignen sich nicht für Druckteile: Gleitpassflächen, die eine präzise Passung erfordern, Strukturteile unter Dauerlast sowie Prüfvorrichtungen, die langfristig maßstabil sein müssen. Für diese Ziele sollte eher der CNC- oder Blechweg gewählt werden.
Vakuumguss und Blech: ergänzende Wege für kleine Serien und Strukturteile
Die schnelle Prototypenfertigung wird oft standardmäßig als „entweder CNC oder 3D-Druck“ verstanden, doch die beiden anderen Wege sind in bestimmten Szenarien wirtschaftlicher.
Vakuumguss: Das Urmodell bestimmt die Obergrenze, Blasen bestimmen die Konsistenz
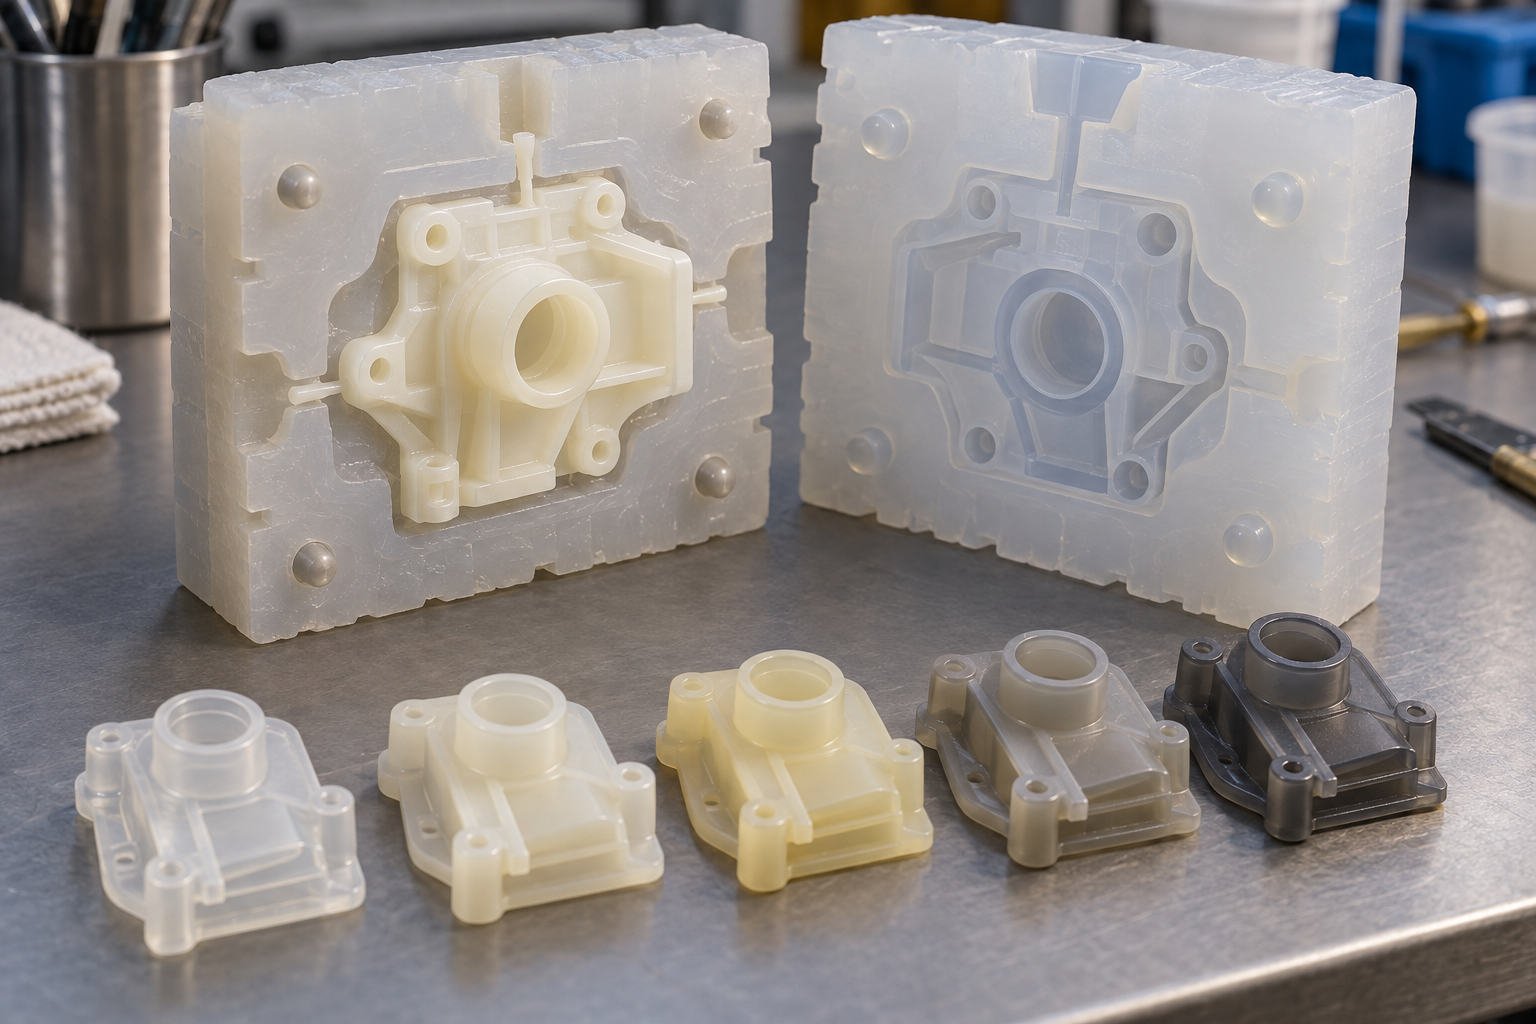
Vakuumguss (Handmuster-Abformung) eignet sich für kleine Serien von 10 bis einigen Dutzend Stück, deren Aussehen und Haptik nahe an Spritzgussteile heranreichen. Voraussetzung für die Vervielfältigung in Silikonformen ist die Qualität des Urmodells – wird das Urmodell im SLA-Druck gefertigt, übertragen sich Schichtlinien auf jedes gegossene Teil; wird das Urmodell per CNC bearbeitet, bestimmt dessen Oberflächenrauheit direkt das Aussehen der Abformteile. Die Blasenkontrolle während des Gießens bestimmt die Chargenkonsistenz: Wird die Vakuumentgasung nicht ausreichend durchgeführt, entstehen Poren im Teil, die nach dem Schleifen als weiße Stellen sichtbar werden. Die in der Branche übliche Schwindung liegt je nach Material im Bereich von 0,1 %–0,5 % und muss nach der konkreten Harztype bestätigt werden.
Blech: Rückfederung und Schweißverzug sind die wichtigsten Quellen für Zugaben
Blech eignet sich für Strukturteile wie Gehäuse, Halterungen und Montageplatten. Die Rückfederung beim Biegen führt dazu, dass der tatsächliche Winkel kleiner als der eingestellte Wert ist; üblicherweise ist eine Winkelkompensation am Werkzeug erforderlich. Schweißverzug lässt die Ebenheit außer Toleranz geraten; beim Konstruieren kann in der Nähe der Schweißnaht eine Prozesszugabe vorgesehen oder nach dem Schweißen eine Bezugsfläche nachbearbeitet werden. Wenn der Abstand vom Loch zur Biegekante kleiner als die Materialdicke ist, verformt sich das Loch beim Biegen; darauf ist bei der Verschachtelung zu achten.
Vakuumguss und Blech sind zwar keine Hauptverfahren der schnellen Prototypenfertigung, doch richtig gewählt können sie die Kosten für ein Stahlwerkzeug sparen oder vermeiden, dass dünnwandige Teile per CNC ausgehöhlt werden. Die konkreten Fähigkeitsgrenzen finden Sie auf den Seiten Schnelle Prototypen und Blechfähigkeiten.
Kostentreibende Toleranzen: Präzision den Passflächen vorbehalten
Die Kosten der schnellen Prototypenfertigung ändern sich nicht linear mit der „Stückzahl“ – was den Stückpreis wirklich treibt, sind engere Toleranzbänder, höhere Oberflächengüte und zusätzliche Nachbearbeitungsschritte. Bei einer Welle Ø20, die rundum mit ±0,02 mm und Ra0,8 angegeben ist, wird der Lieferant höchstwahrscheinlich Schrupp- und Schlichtdrehen oder sogar Schleifen ergänzen müssen; der Stückpreis kann dann zwei- bis dreimal so hoch sein wie nach dem Lockern der Toleranzen. In der Branche ist es üblich, nur an Passflächen, Dichtflächen und Positionierflächen enge Toleranzen anzugeben und die übrigen Nicht-Montagebereiche auf allgemeine Toleranzen zu lockern (z. B. ±0,1~±0,3 mm, je nach Material und Größenbereich, gemäß Zeichnung zu bestätigen).
Vor der Angebotserstellung sollten die Informationen auf einmal vollständig gegeben werden: Menge, Materialsorte, Schlüsselmaße und Passungsbeziehungen sowie ob Anforderungen an Sichtteile bestehen. Diese Informationen bestimmen den Verfahrensweg und die Anzahl der Aufspannungen; fehlt ein Punkt, kann das Angebot abweichen. Wenn Sie unsicher sind, welche Flächen enger gehalten werden sollten, können Sie direkt über KI-Dialog-Angebot die Zeichnung hochladen und die Montagebeziehungen erläutern; das führt meist schneller zu einem Ergebnis als das wiederholte Ändern der Zeichnung.
Häufige Fragen
Im Folgenden finden Sie häufige Rückfragen zur Auswahl von Rapid-Prototyping-Verfahren. Die Antworten entsprechen den oben genannten Kriterien und enthalten keine konkreten Lieferzeit- oder Preisversprechen.
Wie teilen sich CNC und 3D-Druck im Rapid Prototyping genau auf?
Das hängt vom Validierungsziel ab. Für Maß- und mechanische Kriterien wie Montageüberschneidungen, Gewindepassungen und Dichtflächen hat CNC Priorität, besonders bei Metall oder technischen Kunststoffen, da die Maße stabiler sind; für reine Optikprüfung, Formbestätigung und schnelle Überarbeitungen spart 3D-Druck Formen und ermöglicht kostenlose Änderungen. Beide sind keine Ersatzlösung füreinander, sondern oft im selben Projekt aufgeteilt: Optikteile werden gedruckt, Funktionsteile bearbeitet.
Warum können 3D-gedruckte Teile nicht direkt als Funktionstestteile verwendet werden?
Der Hauptgrund liegt in der Anisotropie. Bei FDM ist die Festigkeit in Z-Richtung deutlich niedriger als in XY-Richtung, und Schichtlinien sowie Spuren der Stützentfernung beeinflussen die Passflächen. Wenn die Lastrichtung im Funktionstest genau zwischen die Schichten fällt, wird das Ergebnis verfälscht. Für solche Validierungen sollte man auf CNC oder Vakuumguss umsteigen oder zumindest die Druckausrichtung anpassen und neu bewerten.
Für wie viele Stücke eignet sich Vakuumguss? Und wie erfolgt der Übergang zum Spritzguss?
In der Branche üblich sind kleine Serien von 10 bis zu einigen Dutzend Stück; die Optik ähnelt Spritzgussteilen und eignet sich für Testverkauf oder Kleinserienvalidierung. Dabei wird mit Silikonformen abgeformt; die Qualität des Urmodells und die Blasenkontrolle bestimmen die Chargenkonsistenz. Erst bei höheren Stückzahlen und festgelegter Struktur lohnt sich der Umstieg auf Stahlformen und Spritzguss, sonst lassen sich die Formkosten nicht ausreichend verteilen.
Wie sollten Toleranzen in der Zeichnung angegeben werden, ohne die Kosten in die Höhe zu treiben?
Enge Toleranzen nur für Passflächen, Dichtflächen und Positionierflächen vorsehen, den Rest nach allgemeinen Toleranzen offen lassen. Wenn alle Maße eng toleriert, die Oberflächenrauheit erhöht und zusätzliche Nachbearbeitungsschritte gefordert werden, steigt der Stückpreis. Vor der Angebotserstellung sollten Menge, Material, kritische Maße und Montagebeziehungen angegeben werden, damit der Lieferant sinnvolle Prozessempfehlungen geben kann.
Welcher Schritt wird bei der Verfahrensauswahl im Rapid Prototyping am ehesten übersehen?
Die Prüfung. Ein Prototyp muss messbar und prüfbar sein, sonst wird das Validierungsziel verfehlt. Kritische Maße sollten in der Zeichnung mit Prüfmittel oder Messmethode angegeben werden; bei Blechteilen sind zusätzlich Rückfederung beim Biegen und Verzugsreserven beim Schweißen zu berücksichtigen. Prüfkonzept und Prozess gemeinsam festzulegen ist günstiger als spätere Nacharbeit.
Key takeaways
- Zuerst das Validierungsziel festlegen: Ob es um Aussehen, Montagekollision oder Funktion und Dauerhaltbarkeit geht, entscheidet über das Verfahren – nicht umgekehrt.
- Das Toleranzband eines Schnellprototyps wird gemeinsam von Verfahren und Aufspannung bestimmt; je detaillierter die Zeichnung bemaßt ist, desto eher muss zuerst die Machbarkeit bestätigt werden.
- 3D-Druck spart Formen, zeigt aber deutliche Anisotropie; CNC ist maßstabil, erfordert jedoch Rücksicht auf Werkzeugzugänglichkeit und zweite Aufspannung.
- Vakuumguss eignet sich für kleine Serien von 10 bis einigen Dutzend Stück, doch die Qualität des Urmodells und die Blasenkontrolle bestimmen direkt die Konsistenz des Endprodukts.
- Kostentreibende Toleranzen: Hohe Präzision nur den Passflächen vorbehalten, kann den Stückpreis des Prototyps deutlich senken.



