
Warum verformen und erweichen sich Schweißteile aus dünnem Aluminiumblech so leicht?
Obwohl es sich in beiden Fällen um Aluminiumblech mit etwa 1–1,5 mm handelt, wird bei manchen Projekten WIG, bei anderen Puls-MIG und bei wieder anderen Laserschweißen bewertet. Ausschlaggebend ist nicht nur die Blechdicke, sondern auch die Werkstoffbezeichnung und der Werkstoffzustand, die Nahtform, die Schweißnahtlänge, die Sichtfläche, die Montagetoleranzen, die Losgröße und die Prüfklasse. Wenn Schweißteile aus dünnem Aluminiumblech gleichzeitig geringe Verformung, ausreichende Einbrandtiefe und eine stabile Montage erfordern, sollte die Verfahrensauswahl vor der Angebotserstellung und der Musterfertigung abgeschlossen sein, anstatt erst nach dem Auftreten von Verformungen nach dem Schweißen Gegenmaßnahmen zu ergreifen.
Aluminium leitet Wärme schnell ab, sodass die beim Schweißen eingebrachte Wärme rasch in die umliegenden Bleche übertragen wird. Gleichzeitig weist Aluminium eine relativ deutliche Wärmeausdehnung auf; lokale Erwärmung und Abkühlschrumpfung können leicht zu Winkelverformung, Verzug oder Kantenversatz führen. Bei bestimmten Zuständen von Aluminiumlegierungen kann es in der Wärmeeinflusszone außerdem zu einer Festigkeitsabnahme kommen. Eine zu hohe Wärmeeinbringung kann daher zu Durchbrand, einer Vergrößerung der Wärmeeinflusszone und einem Maßdrift nach dem Schweißen führen. Eine unzureichende Wärmeeinbringung oder ein instabiler Spalt kann dagegen Bindefehler verursachen. Eine unzureichend kontrollierte Oxidschicht, Ölverschmutzung oder Schutzgasabdeckung erhöht zudem das Porenrisiko.
Die Lösungsansätze für diese Fehler unterscheiden sich: Bei Durchbrand müssen Wärmeeinbringung, Schweißgeschwindigkeit und Nahtspalt in der Regel neu bewertet werden. Bei Bindefehlern sind Nahtvorbereitung beziehungsweise Überlappungszustand, Einbrandtiefe und Parameterstabilität zu überprüfen. Poren stehen dagegen in engem Zusammenhang mit Reinigung, Schutzgasabdeckung und Oberflächenvorbereitung. Eine unzureichende Einspannung verstärkt die Winkelverformung, während eine zu starke Einspannung die freie Schrumpfung in Eigenspannungen umwandeln kann, die nach dem Lösen weiterhin eine Rückfederung verursachen. Letztlich ist eine fehlende Montierbarkeit nach dem Schweißen häufig nicht auf einen einzelnen Schweißparameter zurückzuführen, sondern auf das Zusammenwirken von Naht, Vorrichtung, Schweißreihenfolge und Maßtoleranzen.
WIG-, Puls-MIG- und Laserschweißen: Wie wählt man das geeignete Verfahren für dünnes Aluminiumblech aus?
Auch bei Aluminiumblech mit etwa 1–1,5 mm kann das Schweißverfahren nicht allein anhand der Blechdicke bestimmt werden. Nahtform, Schweißnahtlänge, sichtbare Schweißnähte, Montagetoleranzen, Losgröße und Prüfklasse beeinflussen die Entscheidung zwischen WIG-, Puls-MIG- und Laserschweißen. Der folgende Vergleich eignet sich als Rahmen für eine erste Bewertung von Schweißteilen aus dünnem Aluminiumblech, stellt jedoch keine festen Verfahrensgrenzen dar.
| Verfahren | Wärmeeinbringung und Art der Zusatzwerkstoffzufuhr | Geeignete Einsatzbereiche | Wesentliche Vorteile | Wesentliche Einschränkungen und Auswirkungen auf die Prüfung |
|---|---|---|---|---|
| TIG | Nicht abschmelzende Wolframelektrode; Lichtbogen, Wärmeeintrag und Zusatzdraht lassen sich relativ unabhängig voneinander steuern | Dünnwandige Bauteile, kurze Schweißnähte, sichtbare Schweißnähte und maßempfindliche Verbindungen | Das Erscheinungsbild der Schweißnaht lässt sich vergleichsweise leicht kontrollieren; geeignet für fein abgestimmte Anpassungen | In der Regel langsamer und empfindlicher gegenüber Sauberkeit, Bedienerführung und Fugenmaß; bei langen Schweißnähten kann sich weiterhin Wärme akkumulieren und Verzug verursachen |
| Pulsschweißen mit MIG | Kontinuierliche Drahtzufuhr; Tropfenübergang und Wärmeeintrag werden über die Pulsparameter geregelt | Längere Schweißnähte, Konstruktionsteile und Komponenten mit höherem Stückvolumen | Die kontinuierliche Drahtzufuhr ermöglicht in der Regel einen besseren Produktionsdurchsatz als TIG und erlaubt einen Kompromiss zwischen Effizienz und Wärmeeintrag | Hohe Anforderungen an Drahtzufuhr, Schutzgas, Parameter und die Stabilität der Spannvorrichtung; Kantenversatz oder schwankende Fugenmaße können das Risiko von Bindefehlern, Durchbrand und Maßabweichungen erhöhen |
| Laserschweißen | Wärmequelle mit hoher Energiedichte; Schweißnahtdicke und Wärmeeinflusszone können potenziell reduziert werden | Komponenten mit stabilem Fugenmaß, höherem Stückvolumen und hoher Empfindlichkeit gegenüber thermischem Verzug | Vorteile bei Schweißgeschwindigkeit und lokaler Wärmekontrolle; die Wärmeeinflusszone ist in der Regel vergleichsweise schmal | Reflexionsgrad des Aluminiums, Oberflächenzustand und Montagespalt beeinflussen die Prozessstabilität; Poren, Risse und innere Fehler müssen durch gezielte Parametervalidierung und entsprechende Prüfungen bestätigt werden |
Bei geschweißten Dünnblechteilen aus Aluminiumlegierungen in kleinen Stückzahlen, mit kurzen Schweißnähten und deutlich sichtbaren Oberflächen, lässt sich der Wärmeeintrag und die Zugabe mit TIG häufig leichter manuell kontrollieren. Das bedeutet jedoch nicht, dass für alle Dünnbleche zwingend TIG eingesetzt werden muss. Bei längeren Schweißnähten oder Komponenten, bei denen der Produktionsdurchsatz im Vordergrund steht, kann Pulsschweißen mit MIG geeigneter sein, vorausgesetzt, Fugenmaß, Drahtzufuhr und Zustand der Spannvorrichtung sind stabil. Beim Laserschweißen sollten zunächst Montagegenauigkeit, Oberflächenvorbereitung und Bedingungen für die Prozessvalidierung bestätigt werden; die Auswahl darf nicht allein aufgrund der „kleinen Wärmeeinflusszone“ erfolgen.
Die abschließende Beurteilung muss sich weiterhin an Montage und Abnahme orientieren: Wenn Ebenheit der Flanschfläche, Lochpositionen oder Schnittstellenabstände kritisch sind, sollte eine Maßprüfung nach dem Schweißen in die Erstmusterprüfung aufgenommen werden. Übernimmt das Bauteil eine Dicht- oder Tragfunktion, müssen die Anforderungen an Erscheinungsbild, Maße, Dichtheit oder die Prüfung innerer Fehler frühzeitig in der Zeichnung oder Projektspezifikation festgelegt werden. Der Kern der Verfahrensauswahl besteht nicht darin, zu vergleichen, welches Schweißverfahren „am besten“ ist, sondern ein überprüfbares Gleichgewicht zwischen Wärmeeintrag, Verzug, Effizienz, Erscheinungsbild und Prüfung herzustellen.
Wo beginnt der Schweißverzug bei dünnen Aluminiumblechen: an der Verbindung, der Spannvorrichtung oder den Parametern?
Der Verzug bei geschweißten Dünnblechteilen aus Aluminiumlegierungen entsteht häufig nicht erst mit dem Start des Schweißbrenners, sondern die entsprechenden Risiken werden bereits bei der Prüfung von Material, Verbindung und Einspannung angelegt. Vor der Angebotserstellung oder der Anfertigung von Mustern sollten zunächst Werkstoffbezeichnung und Zustand des Blechs, Dicke, Position und Länge der Schweißnaht, Fugenmaß, Anforderungen an den Kantenversatz sowie die nach dem Schweißen einzuhaltende Ebenheit, Winkel, Lochpositionen und Montagebezüge bestätigt werden. Je nach Zustand des Blechs können sich die Erweichung durch Wärmeeinwirkung und das Rückfederungsverhalten unterschiedlich ausprägen. Daher darf das Verfahren nicht allein anhand der Bezeichnung „Dünnblech“ festgelegt werden.
Fugenspalt und Schweißnahtanordnung bestimmen den Schrumpfpfad
Ein zu großer Fugenspalt erfordert in der Regel mehr Zusatzwerkstoff und Wärme und kann dadurch das Risiko von Durchbrand, Winkelverzug oder Schrumpfung nach dem Schweißen erhöhen. Ein instabiler Spalt führt dagegen leicht zu Bindefehlern, schwankenden Nahtabmessungen und Kantenversatz. Lange, durchgehende Schweißnähte konzentrieren die Wärme zudem auf denselben Schrumpfpfad, sodass sich Flansche dünnwandiger Gehäuse oder die Enden von T-förmigen Halterungen möglicherweise zur Seite der Schweißnaht verziehen. Schweißnahtlänge, Zugänglichkeit sowie die Möglichkeit, abschnittsweise oder versetzt zu schweißen, sollten bereits bei der Konstruktionsprüfung gemeinsam bewertet werden.
Spannvorrichtungszwang und Schweißparameter müssen gemeinsam bewertet werden
Eine Spannvorrichtung ist nicht automatisch umso besser, je stärker sie spannt. Eine angemessene Positionierung kann den Spalt stabilisieren und die freie Verformung begrenzen. Eine übermäßige Einspannung kann jedoch sichtbare Verformungen in Eigenspannungen umwandeln, sodass nach dem Lösen der Spannvorrichtung weiterhin Rückfederung oder Maßänderungen auftreten. Positionierpunkte, Spannkraft, Wärmeabfuhr, Zugänglichkeit des Schweißbrenners und die Reihenfolge des Lösens sollten in die Auslegung der Spannvorrichtung einbezogen werden. Bei Teilen mit häufigen Umrüstungen müssen außerdem die Komplexität der Vorrichtung und ihre Fähigkeit zur wiederholgenauen Positionierung gegeneinander abgewogen werden. Die Schweißparameter sollten gemeinsam mit dem Zustand der Verbindung, der Wärmeansammlung und der Schweißnahtreihenfolge validiert werden, statt nur das Aussehen einer einzelnen Schweißnaht zu betrachten. Die Endmaße sollten nach dem natürlichen Abkühlen und dem Lösen der Spannvorrichtung gemäß der Vereinbarung erneut gemessen werden; Messwerte innerhalb der Spannvorrichtung dürfen den Lieferzustand nicht unmittelbar ersetzen.
Wie lässt sich der Verzug beim Schweißen von dünnen Aluminiumblechen kontrollieren? Von der Vorbereitung vor dem Schweißen bis zur Nachmessung nach dem Schweißen
Die Verformung beim Schweißen dünner Aluminiumbleche sollte nicht erst nach dem Schweißen behandelt werden. Werkstoffbezeichnung und Zustand, Blechdicke, Fugenspalt, Bezugsflächen für die Positionierung und Schweißnahtlänge sollten bereits bei der Prozessprüfung bestätigt werden. Bei dünnen Blechen von etwa 1–1,5 mm kann jeder lokal konzentrierte Wärmeeintrag die Flanschebene, die Lochposition oder die anschließende Montage beeinflussen. Dieser Bereich dient lediglich als Beispiel für die Prozessdiskussion und stellt keine feste Trennlinie zwischen WIG- und MIG-Schweißen dar.
Vor dem Schweißen: Zuerst Verbindung und Messbezüge stabilisieren
Vor dem Schweißen sollten der Oberflächenzustand der Bleche, der Fugenspalt, der Kantenversatz und die Passgenauigkeit der Montage geprüft werden. Außerdem ist festzulegen, welche Maße über die Spannvorrichtung positioniert und welche Maße anhand der Bauteilbezüge gemessen werden. Instabile Bedingungen bei Reinigung und Schutz können das Risiko von Fehlern wie Poren erhöhen. Ein zu großer Spalt kann den Schweißer dazu zwingen, den Wärmeeintrag zu erhöhen, wodurch die Wahrscheinlichkeit von Durchbrand oder Winkelverzug steigt. Für maßkritische Gehäuse, Halterungen und Gehäuse mit Flanschen kann auf Grundlage der Ergebnisse von Probeschweißungen die erforderliche Gegenverformung voreingestellt werden. Erfahrungswerte für Winkel dürfen jedoch nicht pauschal als feste Werte für alle Konstruktionen übernommen werden.
Während des Schweißens: Wärme verteilen, statt einfach stärker zu spannen
Die Spannvorrichtung sollte eine stabile Positionierung, eine angemessene Spannkraft und eine kontrollierte Wärmeabfuhr gewährleisten. Bei zu geringer Spannung kann sich die Verbindung bewegen; bei zu hoher Spannung kann die freie Schrumpfung in Eigenspannungen umgewandelt werden, sodass nach dem Lösen der Spannvorrichtung Rückfederung auftritt. Bei längeren Schweißnähten können abschnittsweises Schweißen, Pilgerschritt-, symmetrische oder versetzte Schweißfolgen dazu beitragen, eine kontinuierliche lokale Wärmeansammlung zu reduzieren. Die konkrete Reihenfolge muss anhand der Konstruktion, der Zugänglichkeit der Schweißnähte und der Einspannmethode validiert werden und darf nicht einfach pauschal übernommen werden.
Nach dem Schweißen: Geschweißte Dünnblechteile aus Aluminium nach dem Lösen der Spannvorrichtung erneut messen
Nach dem Schweißen sollte das Bauteil entsprechend den Prozessvorgaben natürlich abkühlen. Anschließend sind die Spannvorrichtungen in der vorgeschriebenen Reihenfolge zu lösen und die Messbezüge erneut festzulegen. Die Prüfung sollte sich nicht nur auf das Aussehen der Schweißnähte beschränken, sondern auch Ebenheit, Winkel, Lochpositionen, Flanschlage, Endabstände und den Montagespalt zu den Gegenbauteilen umfassen. Maßhaltigkeit innerhalb der Spannvorrichtung bedeutet nicht zwangsläufig, dass das Bauteil auch im freien Zustand maßhaltig ist. Die Endabnahme muss sich nach den Zeichnungstoleranzen und den Funktionsanforderungen richten. Bei wiederkehrender Nacharbeit sollten Wärmeeintrag, Fugenspalt, Zwang der Spannvorrichtung und Schweißfolge zurückverfolgt werden, anstatt das Bauteil erst nach dem Schweißen gewaltsam zu richten.
Warum sollten T-förmige Halterungen und dünnwandige Gehäuse abschnittsweise, symmetrisch oder versetzt geschweißt werden?
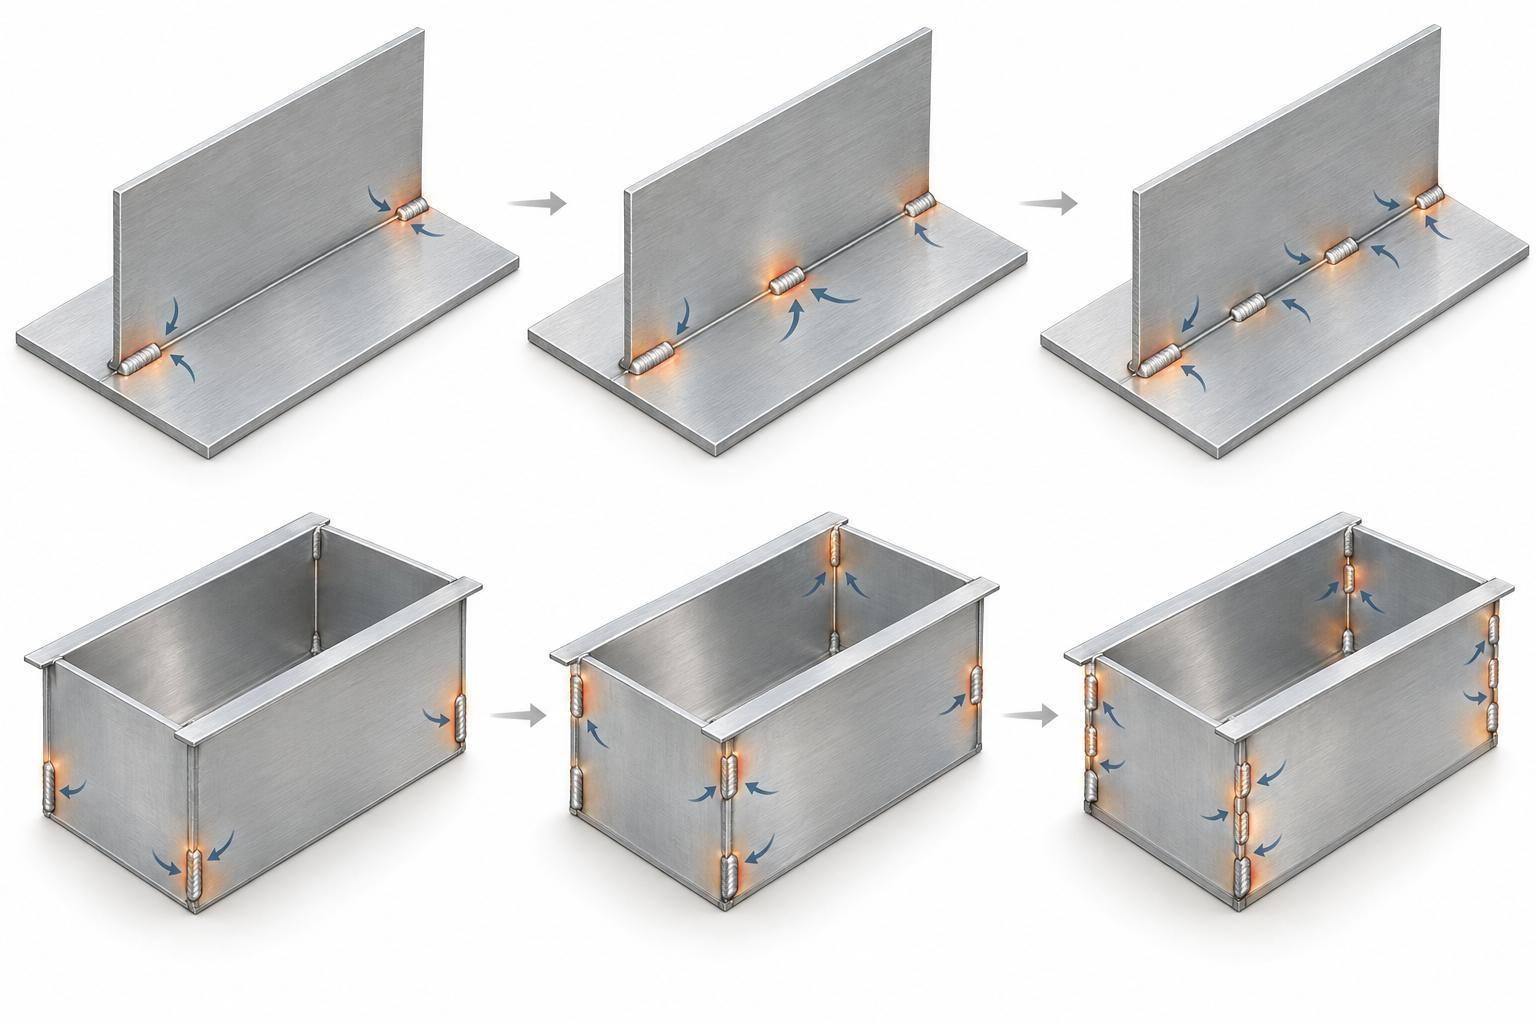
Bei geschweißten Dünnblechteilen aus Aluminium darf die Wahl der Schweißfolge nicht allein danach beurteilt werden, ob die Schweißnaht ausreichend aufgeschmolzen wird. Ebenso wichtig ist die Verteilung der Wärme innerhalb der Konstruktion. Bei einem dünnwandigen Gehäuse mit Flansch beispielsweise konzentriert sich die Wärme bei einer durchgehend entlang einer langen Kante ausgeführten Schweißung auf einen lokalen Bereich. Die Schweißnaht und das angrenzende Material dehnen sich zunächst aus und schrumpfen anschließend, wodurch sich der Flansch leicht zur Seite der Schweißnaht verzieht. Bei T-förmigen Halterungen besteht ein ähnliches Problem: Wird zunächst eine lange Schweißnaht auf einer Seite vollständig ausgeführt und erst danach die andere Seite bearbeitet, können sich der Winkelverzug an den Enden verstärken oder die Stehplatte aus ihrer senkrechten Position abweichen.
Daher kann bei bestimmten T-förmigen Konstruktionen erwogen werden, die Schweißnaht in mehrere Abschnitte zu unterteilen und eine abschnittsweise, symmetrische oder versetzte Reihenfolge anzuwenden. So erhält die lokal eingebrachte Wärme Zeit, sich zu verteilen, und die Richtung der kontinuierlichen Schrumpfung wird verändert. Beispielsweise kann man zunächst räumlich voneinander getrennte kurze Abschnitte fixieren und schweißen und anschließend zur Mitte oder auf die andere Seite zurückkehren, um dort nachzuschweißen. Dies kann helfen, eine langfristige Wärmeansammlung an demselben Ende zu vermeiden. Die konkrete Reihenfolge muss weiterhin unter Berücksichtigung von Fugenspalt, Zwang der Spannvorrichtung, Zugänglichkeit der Schweißnähte und den Ergebnissen praktischer Musterfertigungen festgelegt werden. Verformungsergebnisse im Millimeterbereich aus Versuchsteilen dürfen nicht unmittelbar in eine Liefergarantie für andere Bauteile umgewandelt werden.
Welche Maße sind nach dem Lösen der Spannvorrichtung und dem Abkühlen an geschweißten Dünnblechteilen aus Aluminium zu prüfen?
Nach Abschluss des Schweißens sollte das Ergebnis nicht ausschließlich innerhalb der Spannvorrichtung beurteilt werden. Das Bauteil sollte entsprechend der Vereinbarung natürlich abkühlen. Nach dem Lösen der Spannvorrichtung sind die Messbezüge erneut festzulegen. Zu prüfen sind die Ebenheit des Flanschs, die Rechtwinkligkeit der Stehplatte, die Endabstände, die Lochpositionen sowie die Montagespalte zu den Gegenbauteilen. Bei dünnwandigen Gehäusen sollten außerdem die Öffnungsmaße, die Schnittstelle zum Deckel und die Dichtflächen darauf geprüft werden, ob sie infolge von Winkelverzug nicht mehr passen. Wenn die Konstruktion tragende oder dichtende Funktionen erfüllen muss, sind die Maße der Endabnahme mit den Funktionstests und den Zeichnungstoleranzen abzugleichen. Eine Beurteilung allein anhand des Aussehens der Schweißnähte ist nicht ausreichend.
Wie wird ein Qualitätsprüfplan für geschweißte Dünnblechteile aus Aluminium erstellt?
Der Prüfplan für geschweißte Bauteile aus dünnen Aluminiumblechen sollte nicht mit der Frage beginnen, „ob eine zerstörungsfreie Prüfung durchgeführt werden muss“, sondern ausgehend von Zeichnung, Funktion und Ausfallrisiko abgeleitet werden. Sichtprüfung und Maßprüfung beantworten unterschiedliche Fragen; bei hohen Anforderungen an Dichtheit, Tragfähigkeit oder Ermüdungsfestigkeit ist zusätzlich eine Bestätigung der inneren Fehlerfreiheit oder der Dichtheit erforderlich. Die konkreten Abnahmestufen müssen außerdem auf die für das Projekt geltenden Normen, Kundenspezifikationen oder bestätigten Erstmusteranforderungen Bezug nehmen und dürfen nicht allein anhand der Blechdicke festgelegt werden.
Geschweißte Bauteile aus dünnen Aluminiumblechen zunächst einer Sicht- und Maßprüfung unterziehen
Die Sichtprüfung dient hauptsächlich der Feststellung, ob die Schweißnaht durchgehend und gleichmäßig ausgeführt ist und ob deutliche Poren, Einbrandkerben, Risse, Durchbrand, Bindefehler oder übermäßiger Schweißspritzer vorhanden sind. Die Maßprüfung sollte nach dem natürlichen Abkühlen, dem Lösen der Spannvorrichtungen gemäß Vereinbarung und der erneuten Festlegung der Messbezüge erfolgen. Dabei sind insbesondere Kantenversatz, Winkel, Ebenheit, Flanschposition, Bohrungspositionen und Montagespalte zu dokumentieren. Bei dünnwandigen Gehäusen mit Flanschen bedeutet eine einwandfreie Schweißnahtoptik nicht zwangsläufig, dass das Gehäuse montierbar ist. Die Maße der entscheidenden Schnittstellen müssen weiterhin mit geeigneten Messmitteln, Lehren oder beispielsweise einer Koordinatenmessmaschine überprüft werden.
Sonderprüfungen entsprechend der Funktion geschweißter Bauteile aus dünnen Aluminiumblechen auswählen
Wenn das Bauteil eine Dichtfunktion übernimmt, müssen das Prüfverfahren, das Prüfmedium, der Prüfdruck und die Beurteilungsbedingungen in der Zeichnung oder den Abnahmeunterlagen eindeutig festgelegt werden. Eine Sichtprüfung kann die Dichtheitsprüfung nicht ersetzen. Bei hohen Anforderungen an Tragfähigkeit oder Ermüdungsfestigkeit beziehungsweise bei erhöhtem Risiko innerer Fehler können abhängig von der Nahtgeometrie, der Zugänglichkeit und den anwendbaren Vorschriften Eindringprüfung, Durchstrahlungsprüfung oder Ultraschallprüfung bewertet werden. Die verschiedenen Verfahren erkennen unterschiedliche Fehler; außerdem benötigen nicht alle dünnen Blechschweißteile standardmäßig eine Durchstrahlungs- oder Ultraschallprüfung. Vor der Angebotsabgabe und der Erstmusterprüfung sollten gleichzeitig Werkstoffbezeichnung und -zustand, Blechdicke, Schweißnahtzeichnung, wichtige Toleranzen, Funktionsanforderungen, Prüfklasse und Dokumentationsformat bereitgestellt werden, damit der Lieferant darauf basierend die Prozessvalidierung und die erneute Maßprüfung planen kann.
Welche Unterlagen müssen vor der Anfrage und dem Musterbau für das Schweißen von dünnen Aluminiumblechen bereitgestellt werden?
Die Herstellung geschweißter Bauteile aus dünnen Aluminiumblechen kann nicht allein anhand eines 3D-Modells beurteilt werden. Vor der Anfrage oder dem Musterbau sollten gleichzeitig Werkstoffbezeichnung und -zustand, Blechdicke, ein 3D-Modell des Bauteils und eine 2D-Schweißnahtzeichnung bereitgestellt werden. Darin sind Nahtart, Schweißnahtlänge, die Forderung nach durchgehenden Schweißnähten, Sichtflächen sowie die Lage nicht sichtbarer Schweißnähte anzugeben. Eine Blechdicke von etwa 1–1,5 mm stellt keine feste Grenze zwischen WIG-, Impuls-MIG- und Laserschweißen dar; auch Nahtspalt, Losgröße, Montagetoleranzen und Prüfklasse beeinflussen die Auswahl des Verfahrens.
- Maße und Montage: Wichtige Anforderungen an Ebenheit, Rechtwinkligkeit, Bohrungspositionen, Flanschpositionen, Kantenversatz und Montagespalte aufführen und den Messbezug angeben.
- Produktionsinformationen: Stückzahl der Musterfertigung, stabile Losgröße, Umrüsthäufigkeit und das Vorhandensein längerer durchgehender Schweißnähte angeben, damit Taktzeit und Vorrichtungsaufwand für manuelles WIG-, Impuls-MIG- oder Laserschweißen beurteilt werden können.
- Qualitätsanforderungen: Sichtgüte, Durchgängigkeit der Schweißnähte, Dichtheits- oder Tragfähigkeitsfunktion sowie die jeweiligen Anforderungen an Sicht-, Maß-, Dichtheits-, Eindring-, Durchstrahlungs- oder Ultraschallprüfung eindeutig festlegen.
- Historische Daten: Vorhandene Informationen zu Verzug, Poren, Bindefehlern, Durchbrand, Nacharbeitsstellen und Messprotokollen bereitstellen. Diese Angaben helfen, Risiken durch Wärmeeintrag, Spaltmaß oder Aufspannung frühzeitig zu erkennen.
Erst wenn die Unterlagen vollständig sind, kann der Lieferant die Zugänglichkeit der Schweißnähte, Positionierpunkte und die Reihenfolge zum Lösen der Vorrichtung beurteilen und die Erstmusterprüfung planen. In der Abnahmevereinbarung sollten außerdem die Bedingungen für das natürliche Abkühlen, der Zustand ohne Spannvorrichtung und der Messbezug eindeutig festgelegt werden: Die Maße innerhalb der Vorrichtung können von den Maßen nach dem Lösen abweichen; der Zustand mit angelegter Vorrichtung darf nicht als Ersatz für die abschließende Montagebeurteilung dienen. Bei maßkritischen geschweißten Bauteilen aus dünnen Aluminiumblechen ist es in der Regel besser beherrschbar, zunächst diese Eingaben zu bestätigen und erst danach Verfahren und Angebot zu besprechen, als nach dem Schweißen Nacharbeit durchzuführen.
Häufige Fragen (FAQ) zu geschweißten Bauteilen aus dünnen Aluminiumblechen
Verfahren, Verzug und Prüfung geschweißter Bauteile aus dünnen Aluminiumblechen dürfen nicht allein anhand der Blechdicke beurteilt werden. Die folgenden Fragen betreffen typische Missverständnisse bei der Verfahrensauswahl, der Vorrichtungssteuerung und der Abnahmeplanung.
Muss Aluminiumblech mit einer Dicke von etwa 1–1,5 mm immer mit WIG geschweißt werden?
Nicht unbedingt. WIG ermöglicht in der Regel eine präzise Steuerung des Wärmeeintrags und des Zusatzwerkstoffs und eignet sich für kurze Schweißnähte, sichtbare Schweißnähte oder maßkritische Verbindungen. Ebenso wichtig sind jedoch Nahtform, Spalt, Werkstoffzustand, Schweißnahtlänge und Losgröße. Auch Impuls-MIG- oder Laserschweißen kann geeignet sein; durch Musterfertigung müssen die Risiken von Durchbrand, Bindefehlern und Verzug bestätigt werden.
Wann ist Impuls-MIG besser geeignet als WIG?
Wenn Aluminiumkomponenten lange Schweißnähte oder höhere Stückzahlen aufweisen oder ein kontinuierlicher Drahtvorschub zur Steigerung der Produktionseffizienz erforderlich ist, kann Impuls-MIG besser geeignet sein. Voraussetzung sind ein stabiler Drahtvorschub, eine geeignete Schutzgasversorgung, ein kontrollierter Nahtspalt und eine stabile Vorrichtung sowie ein Wärmeeintrag, der die Anforderungen an Aussehen, Maße und Montage erfüllt. Für alle Dünnblechkonstruktionen ist dieses Verfahren nicht automatisch die Standardwahl.
Verringert sich der Verzug beim Schweißen von dünnen Aluminiumblechen, je stärker die Vorrichtung gespannt wird?
Nicht unbedingt. Eine angemessene Fixierung kann die Verschiebung während des Schweißens begrenzen; eine übermäßige Einschränkung kann jedoch die Eigenspannungen erhöhen, sodass nach dem Lösen der Vorrichtung weiterhin Rückfederung oder Maßänderungen auftreten können. Spannkraft, Positionierpunkte, Wärmeableitung und Reihenfolge des Lösens sollten gemeinsam mit der Konstruktion validiert werden. Kritische Maße sind nach dem natürlichen Abkühlen und dem Lösen der Vorrichtung erneut zu messen.
Müssen alle Schweißbaugruppen aus dünnen Aluminiumlegierungsblechen einer Röntgen- oder Ultraschallprüfung unterzogen werden?
Eine standardmäßige Prüfung ist nicht erforderlich. Sicht- und Maßprüfungen dienen in der Regel zunächst der Überprüfung des Schweißnahtaussehens, der Nahtdurchgängigkeit, des Kantenversatzes, der Winkel und der Montagebezüge. Ob zusätzlich eine Dichtheits-, Eindring-, Röntgen- oder Ultraschallprüfung durchgeführt wird, sollte anhand der Anforderungen an Dichtheit und Tragfähigkeit, der Ermüdungsfestigkeit, des Risikos innerer Fehler, der Zugänglichkeit der Verbindung sowie der Kundenzeichnung oder der anzuwendenden Normen festgelegt werden.
Key takeaways
- Beim Schweißen von dünnem Aluminiumblech müssen Blechdicke, Nahtform, Schweißnahtlänge, Sichtflächen, Losgröße, Toleranzen und Prüfklasse gemeinsam berücksichtigt werden, anstatt lediglich WIG und MIG zu vergleichen.
- WIG ermöglicht in der Regel eine gute Kontrolle der Wärmeeinbringung und des Zusatzwerkstoffs. Puls-MIG eignet sich besser für längere Schweißnähte und Bauteile, bei denen die Produktivität im Vordergrund steht. Laserschweißen hingegen setzt stabile Spaltmaße, eine geeignete Oberflächenvorbereitung und eine umfassende Prozessvalidierung voraus.
- Die Verformungskontrolle beginnt bei Montage und Einspannung. Dabei werden Nahtspalt, Vorrichtungszwänge, Gegenverformung sowie segmentiertes, symmetrisches oder versetztes Schweißen kombiniert. Nach dem Lösen aus der Vorrichtung und dem natürlichen Abkühlen sollten die kritischen Abmessungen erneut gemessen werden.
- Die Qualitätsprüfung sollte sich an Zeichnung und Funktionsrisiken orientieren: Zunächst werden Sichtprüfung und Maßprüfung durchgeführt. Anschließend wird abhängig vom Risiko hinsichtlich Dichtheit, Tragfähigkeit, Ermüdung und innerer Fehler entschieden, ob eine zerstörungsfreie Prüfung oder eine Leckprüfung erforderlich ist.
- Werden vor der Anfrage Werkstoffbezeichnung und -zustand, Dicke, Schweißnahtzeichnung, kritische Toleranzen, Sichtflächen, Losgröße und Abnahmeanforderungen bereitgestellt, kann der Lieferant die Risiken bei Verfahren und Vorrichtungen angemessen bewerten.



