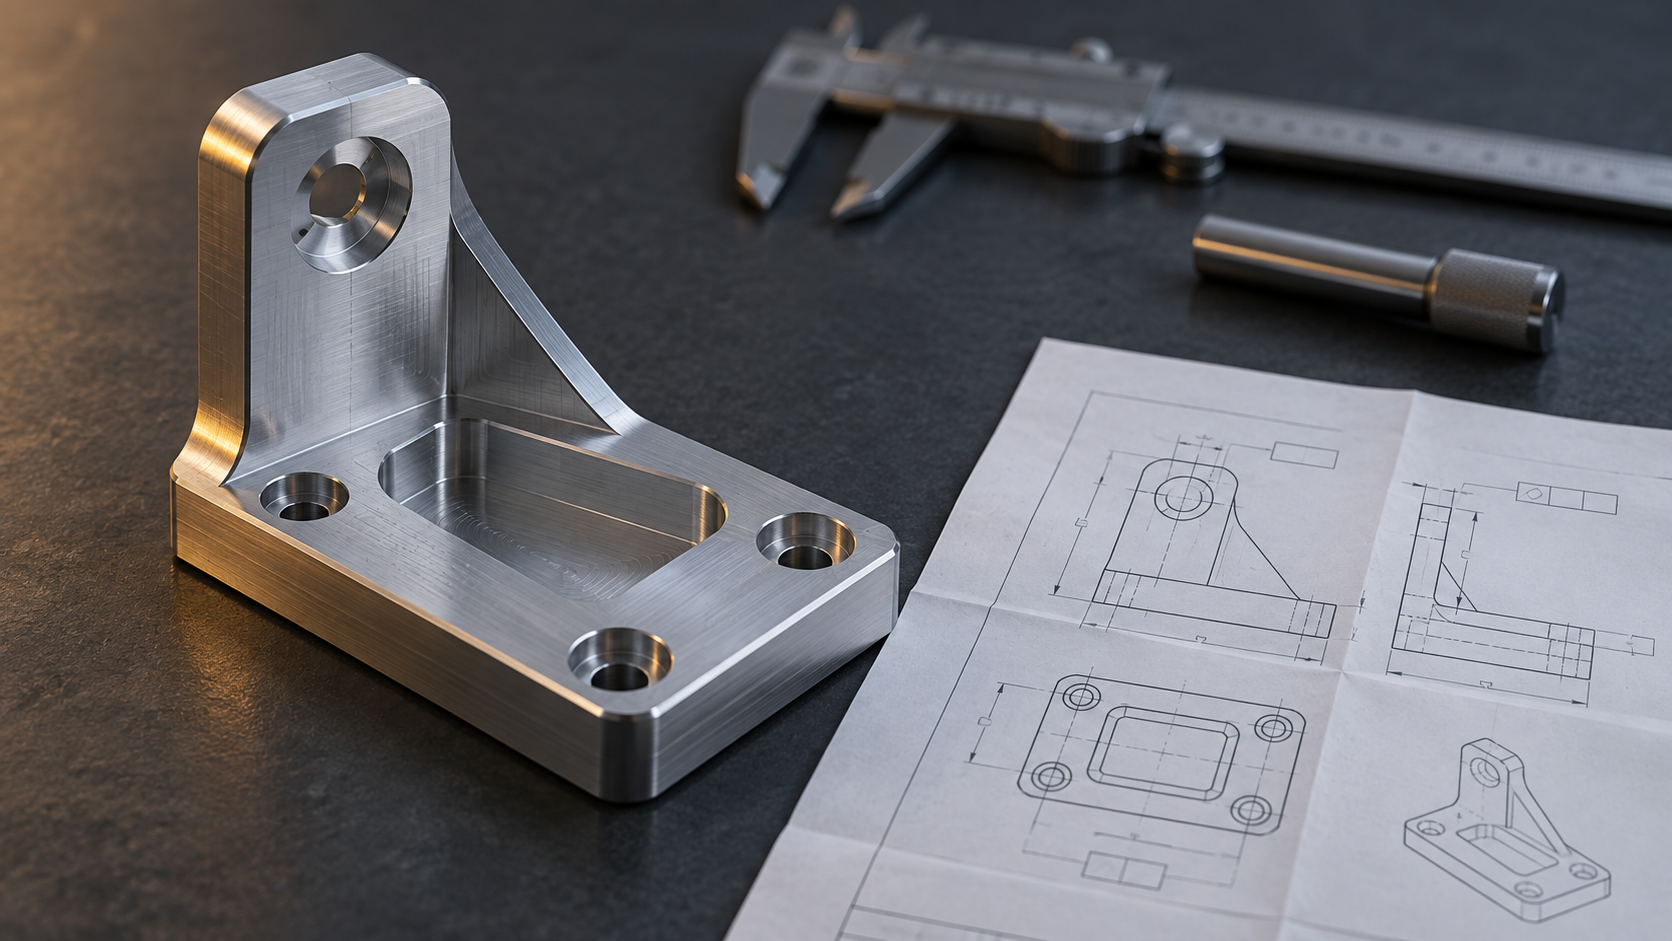
Zuerst ein Blick auf eine Halterungszeichnung: dasselbe Teil, drei Bemaßungen, drei Ergebnisse
Angenommen, es gibt eine Zeichnung einer Montagehalterung aus 6061-T6-Aluminium, Losgröße 200 Stück, Außenmaße etwa 120×80×25 mm, die Merkmale sind nicht besonders komplex: Die Unterseite ist die Montagefläche, zwei Senkbohrungen, eine 12 mm tiefe Frästasche, deren Boden am Motorhalter anliegt. Bei gleicher Geometrie, aber unterschiedlicher Bemaßung unterscheiden sich die Abläufe in Werkstatt und Qualitätssicherung.
Variante A: Nur die Grundmaße des Außenumrisses bemaßen, im Schriftfeld „Nicht bemaßte Toleranzen nach GB/T 1804-m“ angeben. Variante B: Zusätzlich zu A den Satz „Kritische Maße ±0,05“ ergänzen. Variante C: Die Unterseite als Bezug A festlegen, die beiden Senkbohrungen als Bezug B und C, an der Montagefläche die Ebenheit bemaßen, an den Bohrungen die Position, am Taschenboden die Parallelität und an den Passbohrungen H7 angeben.
Die Geometrie ist bei allen drei Varianten völlig gleich, Angebot und Risiko unterscheiden sich jedoch. A ist am einfachsten, aber die Werkstatt weiß nicht, wo genau gehalten werden muss und wo Spielraum ist, also wird insgesamt mit eher strengem Prozess gearbeitet, was die Anzahl der Aufspannungen und die Prüfzeit erhöht; B wirkt wie ein Kompromiss, das Problem ist jedoch, dass „kritische Maße“ nicht definiert sind – die Werkstatt wählt nach eigenem Verständnis aus, die Qualitätssicherung beurteilt nach eigenem Verständnis, und genau hier entstehen Nacharbeitsstreitigkeiten; C erfordert anfangs mehr Abstimmung, aber Bearbeitung, Prüfung und Abnahme haben dieselbe Bezugsbasis, sodass es später weniger Auseinandersetzungen gibt.
Dieser Artikel behandelt nur die Zeichnungsanforderungen selbst: Bezüge, Toleranzen, Werkstoffzustand, Rauheit und Prüfumfang. Es werden keine konkreten Preise oder Lieferzeiten zugesagt – diese hängen von Stückzahl, Produktionsplanung und tatsächlichem Bearbeitungsweg ab und müssen anhand der Zeichnung geklärt werden.
Bezüge und Bezugssystem: die erste Priorität der Zeichnungsanforderungen
Zurück zu dieser 6061-T6-Halterung. Variante A bemaßt nur die Außenmaße und die allgemeine Toleranz, die Werkstatt richtet nach dem Rohteilumriss aus und bohrt nach dem Fräsen der Tasche die beiden Senkbohrungen einfach nach Gefühl. Die Qualitätssicherung misst den Lochabstand mit dem Messschieber, erhält eine Abweichung von 0,08 mm und beurteilt das Teil als in Ordnung – aber beim Anbau an den Motorhalter passen die Bohrungen nicht. Der Streit liegt nicht in der Toleranzgröße, sondern darin, dass beide Seiten nicht denselben Bezug verwenden.
Deshalb steht der Bezug an erster Stelle: Ist der Bezug nicht eindeutig festgelegt, bleiben selbst die schönsten Toleranzzahlen nur unterschiedliche Aussagen. Der Konstruktionsbezug ist die Fläche, über die das Teil funktional positioniert wird; der Fertigungsbezug ist die Fläche, nach der in der Werkstatt ausgerichtet wird; der Prüfbezug ist die Fläche, auf der die Qualitätssicherung das Teil zur Messung ablegt. Wenn diese drei nicht übereinstimmen, gibt es für dieselbe Charge zwei Beurteilungen, und die Kosten für Nacharbeit und Auseinandersetzungen sind viel höher als das zusätzliche Bemaßen einiger Toleranzzeilen.
Wie die Bezüge in der Halterungszeichnung festgelegt werden
Üblich ist: Die Unterseite als Hauptbezug A (sie ist zugleich die Funktionsfläche zum Anliegen am Motorhalter, die Aufspannfläche beim Fräsen und die Auflagefläche auf der Koordinatenmessmaschine, also alle drei vereinheitlicht); die beiden Passbohrungen jeweils als zweiter Bezug B und dritter Bezug C, um Lochabstand und Winkel zu binden. Nach dieser Bemaßung hängen Position, Parallelität und Rechtwinkligkeit am selben Bezugssystem, und Werkstatt und Qualitätssicherung lesen denselben Satz.
- Als Bezug ist eine Funktionsfläche zu wählen, nicht einfach irgendeine große ebene Fläche. Wird eine Nichtfunktionsfläche als Bezug gewählt, stellt sich bei der Montage heraus, dass der Bezug selbst schief liegt, und die Bemaßung war umsonst.
- Bezüge dürfen sich nicht mehrfach binden. Werden in derselben Richtung zwei Bezüge gleichzeitig festgelegt, entsteht eine Überbestimmung, die in der realen Bearbeitung nicht gleichzeitig erfüllt werden kann.
- Bezüge sollten möglichst mit der Aufspannfläche zusammenfallen. Je weiter Konstruktionsbezug und Fertigungsbezug auseinanderliegen, desto größer der Ausrichtfehler und desto stärker ist man auf Vorrichtungskompensation angewiesen.
- Wird der Bezug geändert, muss das Prüfkonzept mitgeändert werden. Eine Zeichnungsversion wird erhöht, die Prüfvorrichtung aber nicht angepasst – das ist eine häufige Ursache für die Verwerfung von Erstmustern.
Am häufigsten schief geht es, wenn der zweite und der dritte Punkt gleichzeitig verletzt werden: Die Außenseitenfläche wird als Bezug verwendet, während die Werkstatt tatsächlich über die Unterseite und zwei Fertigungsbohrungen aufspannt. Solche Zeichnungen zeigen in der Angebotsphase kein Problem, erst beim Erstmuster wird es offensichtlich – der Lieferant baut entweder eine spezielle Vorrichtung oder bearbeitet nach eigenem Bezug und lässt die Qualitätssicherung dann nach dem Zeichnungsbezug nachmessen, was zwangsläufig nicht zusammenpasst. Das Bezugssystem auf der Zeichnung klar zu beschreiben, ist der erste Schritt, um Angebotsunterschiede einzugrenzen, und zugleich die Voraussetzung dafür, dass CNC-Bearbeitung beim ersten Mal richtig gelingt.
Maßtoleranzen und Form- und Lagetoleranzen: Was enger gesetzt werden sollte und was enger nur Kosten verursacht
Der häufigste Fehler in einer Halterungszeichnung ist, die gesamte Zeichnung einheitlich mit ±0,05 zu bemaßen. Diese Zahl wirkt solide, presst aber tatsächlich alle Kosten auf die Werkzeugschneide: Um die ±0,05 an nicht passenden Außenkonturen zu halten, muss die Werkstatt Schnittparameter senken, mehr Zustellungen fahren und häufig nachmessen; um die Konformität zu beurteilen, muss die Qualitätssicherung jedes Maß mit der Koordinatenmessmaschine antasten, und die Prüfzeit kann länger sein als die Bearbeitung. Tatsächlich benötigen aber oft nur zwei Passbohrungen und eine Montagefläche ±0,05.
Die Entscheidungslogik ist einfach: Zuerst fragen, ob dieses Maß eine Funktion oder nur die Form bindet. Bindet es Passung, Führung, Dichtheit oder Austauschbarkeit bei der Montage, ist eine engere Toleranz begründet; bindet es nur die äußere Kontur oder eine berührungsfreie Fläche, erzeugt eine engere Toleranz nur höheren Aufwand und damit Kosten, ohne funktionalen Nutzen. Noch wichtiger: Beziehungen, die mit Form- und Lagetoleranzen klar ausgedrückt werden können, sollten nicht mit einer Kette linearer Maße angehäuft werden. Wird der Lochabstand mit Position bemaßt, können Bearbeitung und Prüfung die Abweichung direkt vom Bezug aus berechnen; werden die Koordinaten zweier Bohrungen jeweils mit ±0,05 bemaßt, addiert sich die Abweichung derselben Bohrungsposition über zwei Ketten, und der Beurteilungsmaßstab wird sogar unschärfer. Wird die Position nach MMC (Maximum Material Condition) bemaßt, bleibt zudem Passungsspielraum für Bohrung und Bolzen, und sowohl Werkstatt als auch Prüfvorrichtung haben es leichter.
| Passbohrung / Lagerstelle | H7-Passbohrungen üblicherweise IT7; Lagerstellen oft nach Wellendurchmesser gewählt | Erfordert Reiben oder Feinbohren, Prüfung wechselt auf Grenzlehrdorn/Innenmessschraube, Einzelstückzeit steigt | Nicht rotierende, nicht führende Durchgangsbohrungen können auf IT9–IT10 oder größer gesetzt werden |
| Ebenheit der Montagefläche | Bei kleinen und mittleren Teilen üblich 0,02–0,05 mm; durch Feinfräsen enger möglich | Erfordert Feinfräsen oder Schleifen, Aufspannung muss Verformung vermeiden, Prüfung mit Richtplatte plus Fühlerlehre oder Koordinatenmessmaschine | Wenn elastische Unterlegscheiben oder Dichtmittel kompensieren, kann auf Größenordnung 0,1 mm gesetzt werden |
| Lage der Bohrungsabstände | Üblich φ0,1–φ0,2 mm (bezogen auf Bezug) | Erfordert eine Aufspannung oder eine spezielle Vorrichtung; Prüfung mit Positionslehre oder Koordinatenmessgerät | Bei Spielpassung und verstellbaren Strukturen in der Montage kann auf φ0,3 mm oder mehr erweitert werden |
| Nicht passende Außenform | In der Regel genügen ±0,2–±0,5 mm | Eine Verschärfung auf ±0,05 erhöht nur die Anzahl der Werkzeugwege und den Prüfaufwand, ohne funktionalen Nutzen | Wenn die Außenform nicht an der Montage beteiligt ist und nicht anliegt, direkt tolerieren |
| Gewinde-Kernloch | Nach Gewindespezifikation in der Tabelle nachschlagen; Position wird häufig toleriert | Eine engere Position des Kernlochs führt zu Interferenz mit dem Gewinde-Flankendurchmesser und ist kontraproduktiv | Wenn das Gewinde nur der Befestigung dient und nicht der Positionierung, kann die Position des Kernlochs deutlich toleriert werden |
| Fase / Entgraten | Häufig 0,5×45° oder „scharfe Kanten entfernen“ angegeben | Eine übermäßige Bemaßung der Fase zwingt die Werkstatt, Formwerkzeuge zu verwenden, was zusätzliche Werkzeugwechsel verursacht | Bei nicht montagerelevanten Einführungsfasen kann nur „entgraten“ angegeben werden, ohne konkretes Maß |
Zurück zur Halterungszeichnung: Die Position der beiden Senkbohrungen auf φ0,1 zu verschärfen und die Ebenheit der Montagefläche mit 0,03 anzugeben, ist sinnvoll; die Form der Kavität und die Kontur der Bodenplatte ebenfalls auf ±0,05 zu drücken, ist ein typisches „Gießkannenprinzip“. Wenn auf der Montageseite tatsächlich Spiel und Verstellbarkeit vorhanden sind, ist es sogar stabiler, den Bohrungsabstand auf φ0,3 zu erweitern – die Reserve gibt man der Lehre und der Werkstatt den Raum, der mit einer Aufspannung gewährleistet werden kann. Welcher Schritt sollte zurückgenommen werden? Wenn die Zeichnung nur „kritische Maße ±0,05“ angibt, aber nicht sagt, welches kritisch ist, wo der Bezug liegt und wie gemessen wird, kann das Angebot nur nach dem konservativsten Weg kalkuliert werden, und am Ende zahlt der Konstrukteur die Rechnung.
Werkstoff, Zustand und Wärmebehandlung: Unklare Angaben führen zu Materialwechsel oder geändertem Verfahren
Zurück zu jener Halterungszeichnung. Im Feld Werkstoff steht nur ein Wort: Aluminiumlegierung. Allein dieses eine Wort kann dazu führen, dass der Einkauf 6061-T6 bestellt, aber auch 6063 oder 7075; die Werkstatt plant den Prozess nach dem ungünstigsten Fall, setzt die Schnittparameter konservativ an, und das Angebot steigt entsprechend. Wenn das Teil zur Anodisierung zurückkommt, stellt man erst fest, dass der Werkstoffzustand nicht stimmt, die Farbe fleckig wird, und die ganze Charge nachgearbeitet werden muss.
Werkstoffnummer und Zustand müssen zusammen angegeben werden. 6061-T6 und 6061-O sind zwei verschiedene Zerspanungseigenschaften, zwei Verformungsverhalten und zwei Ergebnisse der nachfolgenden Behandlung. Wenn der Zustand unklar ist, übergibt man die Materialauswahl dem Lieferanten, und der Lieferant wählt nur die Sorte, die am leichtesten zu beschaffen ist und am wenigsten Probleme macht – nicht unbedingt die, die Sie wollen.
Die vier Fragen, die das Werkstofffeld mindestens beantworten muss
- Werkstoffnummer und Zustand: Vollständige Bezeichnungen wie 6061-T6, 304, 17-4PH (Lösungsglühen + Auslagern) angeben, nicht „Edelstahl“ oder „Aluminiumlegierung“.
- Ist eine Substitution erlaubt: Wenn eine gleichwertige Substitution erlaubt ist, Ersatzwerkstoffnummer und die nach der Substitution erneut zu bestätigenden Punkte angeben; wenn nicht, verbindlich festschreiben.
- Wärmebehandlungsanforderungen: Härtebereich, Auslagerungstemperatur, Spannungsarmglühen sowie ob die Wärmebehandlung vor oder nach der Schruppbearbeitung erfolgt.
- Anforderung an Spannungsarmglühen: Bei Kavitätenteilen, langen Auslegern und dünnwandigen Teilen frisst die Verformung nach der Schruppbearbeitung direkt die Schlichtzugabe auf, wenn nichts angegeben ist.
Die Reihenfolge von Wärmebehandlung und Schlichtbearbeitung ist die Zeile, die bei dieser Halterungszeichnung am leichtesten übersehen wird. Wenn die Zeichnung nur „Vergüten“ angibt, aber nicht die Prozessposition, kann die Werkstatt zuerst schlichten und dann wärmebehandeln; die Härte steigt, aber die Maße driften. Üblich ist: Schruppen mit Zugabe → Spannungsarmglühen/Wärmebehandlung → Schruppen → Schlichten; aber wie viel Zugabe konkret und wann welcher Schritt erfolgt, muss bei fehlender Angabe in der Zeichnung mit der Konstruktion geklärt werden und darf nicht angenommen werden.
| „Aluminiumlegierung“ | Auswahl von 6061 oder 6063 nach Lagerbestand | Farbabweichung bei der Anodisierung, unzureichende Härte, unpassende Schnittparameter |
| „6061“ ohne Zustand | Möglicherweise kommt T4 oder O-Zustand | Verformung nach der Schlichtbearbeitung, Ebenheit außerhalb der Toleranz |
| „Edelstahl“ | Möglicherweise kommt 304 oder 303 | 303 enthält Schwefel; Schweißbarkeit und Korrosionsbeständigkeit unterscheiden sich, die Lebensdauer der Passflächen weicht ab |
| „Wärmebehandlung: Vergüten“ ohne Prozessposition | Die Werkstatt entscheidet selbst über die Reihenfolge | Maßdrift nach der Wärmebehandlung, unzureichende Schlichtzugabe |
Der Werkstoffzustand beeinflusst auch, ob die spätere Oberflächenbehandlung umsetzbar ist. 6061-T6 ist nach dem Eloxieren farblich relativ stabil; 7075 mit hohem Kupferanteil wird nach dem Eloxieren dunkler; 304 und 303 verhalten sich bei der Korrosionsbeständigkeit unterschiedlich. Wenn die Zeichnung Werkstoff, Zustand und Oberflächenbehandlung als durchgängige Kette klar beschreibt, muss der Lieferant diese Entscheidungen nicht in der Angebotsphase für Sie treffen.
Oberflächenrauheit, Entgraten und optische Anforderungen: die drei Zeilen, die am leichtesten vergessen werden
Zurück zur Halterungszeichnung. Die Bodenfläche der Tasche ist die Montagefläche, die am Motorhalter anliegt; die beiden Senkbohrungen dienen für M5-Schrauben; die Außenkontur ist eine nicht funktionale Fläche. Der Konstrukteur hat in der gesamten Zeichnung nur „Ra1.6“ geschrieben. Die Werkstatt versteht das konservativ und fährt alle Flächen mit Ra1.6 – einschließlich der Außenkontur. Ergebnis: Die Zerspanungszeit wird verlängert, der Werkzeugverbrauch steigt, und die Rauheit der Außenkontur trägt weder zur Optik noch zur Montage bei. Das ist der typische Fall: „eine Zeile Rauheitsangabe, dafür ein höherer Preis für das gesamte Teil“.
Die Rauheit muss nach Funktionsflächen gestaffelt angegeben werden, nicht mit einem einzigen Wert für die ganze Zeichnung. Branchenüblich ist: Dichtflächen und Gleitpassflächen auf Ra0.8–Ra1.6 begrenzen; allgemeine Montageanlageflächen Ra1.6–Ra3.2; nicht passende Außenformen und nicht funktionale Flächen genügen mit Ra6.3–Ra12.5. Das sind Referenzbereiche; im konkreten Fall sind sie gemäß den funktionalen Anforderungen der Zeichnung und den tatsächlichen Möglichkeiten der Werkstatt zu bestätigen. Wenn die Zeichnung nichts angibt, führt der Bearbeiter üblicherweise die wirtschaftliche Rauheit aus, aber dieses „Standardwert“-Verständnis ist bei jedem anders und führt bei der Abnahme leicht zu Streit.
Entgraten und Fasen: nicht angegeben bedeutet standardmäßig „egal“
Wenn in der Zeichnung kein Entgraten angegeben ist, heißt das nicht, dass kein Entgraten nötig ist – aber der Bearbeiter kann es als „nicht gefordert“ behandeln. Die Folgen sind konkret: Grate an den Kanten der Senkbohrungen verkratzen beim Zusammenbau die Passfläche; Grate am Gewindeanfang beeinträchtigen das Eindrehen; beim späteren Galvanisieren bilden sich an Graten Nadelstiche. Die Halterungszeichnung sollte mindestens angeben: alle scharfen Kanten entgraten (möglich mit „scharfe Kanten verrunden“ oder Fase C0.3–C0.5 angeben), Gewindeeinlauf anfasen, an den Ecken der Tasche darf kein Grat verbleiben.
Optische Anforderungen: funktionale Fehler von optischen Fehlern unterscheiden
Formulierungen wie „keine Kratzer“ sind nicht prüfbar und nicht ausführbar. Es sollte unterschieden werden: funktionsbeeinträchtigende Fehler (Risse, Materialfehlstellen, Druckstellen an Passflächen) – nicht zulässig; rein optische Fehler (leichte Werkzeugspuren auf nicht funktionalen Flächen, Farbabweichungen) – akzeptabel oder nach Grenzmuster zu beurteilen. Wenn die Außenkontur der Halterung sichtbar ist, kann angegeben werden: „Auf nicht funktionalen Flächen sind Bearbeitungsspuren zulässig, Anstoßstellen mit Tiefe über 0.2 mm nicht zulässig.“ So hat die Qualitätskontrolle eine Grundlage, und die Werkstatt verschrottet nicht wegen einer unsichtbaren Werkzeugspur das ganze Teil.
| Bereich | Empfohlene Angabe | Folge bei fehlender Angabe |
|---|---|---|
| Montagefläche des Motorhalters | Ra1.6, Ebenheit separat angeben | schlechte Anlage, Vibration, Montagespalt |
| Kegelfläche der Senkbohrung | Ra3.2, entgraten | Schraubenkopf liegt nicht an, Kratzer |
| Außenkontur, nicht funktionale Fläche | Ra6.3 oder keine Angabe | Ra1.6 für die ganze Zeichnung verursacht unnötige Bearbeitungszeit |
| Gewindeeinlauf | Fase C0.5, entgraten | schwieriges Eindrehen, Nadelstiche in der Beschichtung |
Prüfmaßstab und Erstmuster: Die Zeichnung muss beantworten können, „wie die Konformität beurteilt wird“
Zurück zur Halterungszeichnung. Die Qualitätskontrolle spannt das Teil auf ein Koordinatenmessgerät, richtet das Koordinatensystem nach der Bezugsfläche A der Zeichnung (Bodenfläche) aus und misst eine Positionstoleranz der Bohrungsabstände von 0.12; die Werkstatt richtet nach den Stiftbohrungen aus und spannt, die eigene Messung ergibt 0.06. Keine Seite lügt, die Maßstäbe sind unterschiedlich. Solche Streitfälle sind kein Problem der Bearbeitungsgenauigkeit, sondern resultieren daraus, dass die Zeichnung nicht klar angibt, „nach welchem Bezug und mit welcher Methode beurteilt wird“.
Für kritische Maße muss die Messmethode angegeben werden
Wenn die Zeichnung nur Toleranzen angibt und nicht den Prüfmaßstab, wird die Beurteilung dem Lieferanten überlassen. Üblich ist eine Aufteilung nach Maßtyp: funktionale Maße wie Passbohrungen und Stiftbohrungen werden mit Stiftlehre/Grenzlehrdorn oder Koordinatenmessgerät angegeben; die Ebenheit der Montagefläche mit Koordinatenmessgerät-Scan oder Messplatte und Messuhr; Gewinde mit Gewindelehre; Außenkonturen mit Projektor oder Scan-Vergleich. Branchenüblich ist, kritische Maße in der Zeichnung in einer separaten Spalte „Prüfpositionen“ aufzuführen; welche Maße genau und mit welchen Messmitteln, ist bei fehlender Angabe in der Zeichnung mit der Konstruktion zu klären und nicht standardmäßig der Werkstatt zu überlassen, die dann die strengste Methode wählt.
Vollprüfung, Stichprobenprüfung, Erstmuster: drei Stufen getrennt angeben
Bei 200 Halterungen kann die Prüfzeit alle Maße in Vollprüfung die Bearbeitungszeit übersteigen; diese Kosten fließen letztlich in das Angebot ein. Sinnvolle Staffelung: Passmaße und Form- und Lagetoleranzen in Vollprüfung oder mit hohem Stichprobenanteil; nicht funktionale Außenformen, Fasen und Entgraten per Erstmuster plus Stichprobe; Werkstoffzustand und Wärmebehandlung über Werkszeugnisse. Der Erstmusterprüfbericht sollte enthalten: gemessene Koordinatenmesswerte im Vergleich zu Nennmaß und Toleranz der Zeichnung, Erläuterung des Bezugsaufbaus, Liste der Messmittel für kritische Maße, Bestätigung von Optik und Entgratung, Nachweis von Werkstoff/Wärmebehandlung. Wenn das Erstmuster nicht bestanden ist, mit der Serienfertigung zu beginnen, verursacht weit höhere Nacharbeitskosten als ein Stopp zur Klärung.
| Bezugsaufbau | Ausrichtmethode für Bezug A (Bodenfläche), Positionierung über Stiftbohrungen | Übereinstimmung mit dem Bezug der Zeichnung |
| Positionstoleranz | gemessene Werte der beiden Stiftbohrungen relativ zu A/B/C | Abgleich mit dem Toleranzband der Zeichnung |
| Ebenheit | Scan- oder Messuhrdaten der Montagefläche | Abgleich mit den Zeichnungsanforderungen |
| Passbohrung | Stiftlehre/Stopfenlehre Gut-Ausschuss | Gutlehre geht durch, Ausschusslehre geht nicht durch |
| Aussehen und Entgraten | Kanten, Bohrungsöffnungen, Gewindeöffnungen | Keine scharfen Kanten, kein Risiko von Poren in der Beschichtung |
| Werkstoff und Wärmebehandlung | Werkstoffgüte, Zustand, Qualitätszeugnis | Übereinstimmung mit den Zeichnungsangaben |
Dieser Abschnitt ist auch die Hauptquelle für Preisunterschiede zwischen Lieferanten. Bei derselben Zeichnung kalkuliert Anbieter A mit Vollprüfung per Koordinatenmessgerät, Anbieter B mit Stichprobenprüfung per Messschieber – die Preisdifferenz kann aus dem Prüfumfang statt aus der Fertigungsfähigkeit stammen. Die Prüfanforderungen vor der Angebotsabgabe schriftlich festzuhalten, ist deutlich nützlicher, als hinterher darüber zu streiten, dass „Sie das damals nicht gesagt haben“.
Zurück zu jener Halterungszeichnung: Ergebnisvergleich und Entscheidung für drei Bemaßungsvarianten
Wenden Sie die Kriterien der ersten fünf Abschnitte wieder auf jene 6061-T6-Halterungszeichnung an. Variante A gibt nur die Gesamtmaße der Außenform und einen pauschalen Toleranzrahmen an; Variante B wählt einige „kritische Maße“ und bemaßt sie mit ±0,05; Variante C erstellt ein Bezugssystem, Positions- und Ebenheitstoleranzen sowie eine nach Flächen getrennte Rauheitsbemaßung. Bei derselben Geometrie unterscheiden sich die drei Darstellungsweisen in den vier Dimensionen Angebot, Ausschuss, Prüfung und Kommunikation weit stärker als die Geometrie selbst. Im Folgenden wird bei gleicher Losgröße von 200 Stück und gleichen Spannbedingungen ein qualitativer Vergleich angestellt; die Zahlen dienen nur der Richtungsbestimmung und sind keine Zusage.
| Unsicherheit des Angebots | Hoch: Lieferant kalkuliert Worst-Case-Zuschläge, Angebote streuen stark | Mittel: kritische Maße werden geraten, nichtkritische Flächen bleiben unklar | Niedrig: Arbeitszeit und Prüfmittel sind aus der Zeichnung abschätzbar, einheitlicher Kalkulationsmaßstab |
| Risiko von Ausschuss und Nacharbeit | Hoch: untaugliche Passfläche wird erst nach Freigabe der Bearbeitung entdeckt | Mittel: Spannfläche und Messbezug stimmen nicht überein, Beurteilung wiederholt sich | Niedrig: einheitlicher Bezug, Abweichungen sind bis zum Arbeitsgang zurückverfolgbar |
| Prüfaufwand | Oberflächlich niedrig, tatsächlich hoch: bei Streitigkeiten müssen alle Maße nachgemessen werden | Mittel: kritische Maße erfordern Koordinatenmessgerät, über nichtkritische Flächen wird weiter gestritten | Anfangs hoch, insgesamt niedrig: Prüfmittel sind einmal vollständig vorhanden, Stichprobenprüfung genügt |
| Kommunikationsrunden | Viele: Werkstoffzustand, Rauheit und Entgraten müssen alle nachgefragt werden | Mittel: Positions- und Ebenheitstoleranzen führen leicht zu wiederholten Rückfragen | Wenige: die Zeichnung beantwortet die meisten Fragen selbst |
| Anwendungsfälle | Einzelstück, keine Passung, interner Probeaufbau | Prototyp, vor der Funktionsprüfung | Serienfertigung, mit Passungs- und Montageanforderungen |
Die empfohlene abschließende Lösung ist nicht, blind C zu wählen, sondern „C als Grundgerüst zu nehmen und übermäßige Bemaßung an nichtfunktionalen Flächen zu streichen“. Konkret: Bodenfläche A und die beiden Stiftbohrungen B/C bleiben erhalten; die Passfläche des Motorhalters erhält Ebenheits- und Positionstoleranz; Boden und Seitenflächen der Formtasche erhalten nur Konturmaße und ein erweitertes Toleranzband; die nicht passende Außenform erhält Allgemeintoleranzen mit dem Hinweis „nach GB/T 1804-m oder gleichwertige nicht eingetragene Toleranzen“. So sind die kritischen Maße vollständig, die nichtkritischen Flächen ausdrücklich erweitert, und die Prüfressourcen konzentrieren sich auf die wenigen Stellen, die die Montage tatsächlich beeinflussen.
In welchen Fällen sollte man die Zeichnung zur Ergänzung zurückweisen, statt sich durchzuschlagen und trotzdem ein Angebot abzugeben: unklare Passungsverhältnisse (mit wem montiert, wie viel Spiel), fehlender Werkstoffzustand (nur „Aluminium“ angegeben), Wärmebehandlung und Reihenfolge der Feinbearbeitung nicht erläutert, Bezug und Spannfläche offensichtlich im Widerspruch, Rauheit mit einem einzigen Wert für die ganze Zeichnung trotz Dichtfläche. Das sind keine Details, sondern Voraussetzungen für die Festlegung des Fertigungswegs. Wenn eine Preisbewertung anhand der Zeichnung erforderlich ist, können Sie über KI-Dialog-Angebot oder die Seite CNC-Bearbeitungskapazitäten zunächst den erreichbaren Bereich bestätigen.
Checkliste zur Zeichnungsprüfung: vor der Angebotsabgabe selbst durchgehen
Fassen Sie die Inhalte der ersten sechs Abschnitte zu einer abhakbaren Checkliste zusammen. Die Anwendung ist ganz direkt: vor der Angebotsabgabe selbst einmal durchgehen und jede fehlende Position ergänzen. Was sich nicht ergänzen lässt, ist genau das, was die Werkstatt Sie mit Sicherheit fragen wird.
- Bezug: Entspricht der Hauptbezug der tatsächlichen Spannfläche? Stimmen Prüfbezug und Designbezug überein?
- Toleranzzuordnung: Ist bei jedem Passmaß die Passungsart angegeben (Spiel/Übermaß/Übergang)? Wurde eine pauschale Toleranz vermieden?
- Werkstoffzustand: Sind Werkstoffnummer + Zustand vollständig (z. B. 6061-T6, 304, 17-4PH lösungsgeglüht und ausgehärtet)? Ist ein Ersatzwerkstoff zulässig?
- Wärmebehandlung und Spannungsarmglühen: Ist die Prozessreihenfolge angegeben (Schruppen→Spannungsarmglühen→Schlichten)?
- Rauheit: Ist bei Funktionsflächen Ra flächenweise angegeben? Ist der Standardwert für nicht angegebene Flächen erläutert?
- Entgraten und Fasen: Ist bei scharfen Kanten ausdrücklich Verrunden oder Entgraten gefordert?
- Gewinde: Sind Gewindespezifikation, Tiefe und Kernlochanforderung klar?
- Prüfspezifikation: Ist für kritische Maße die Messmethode oder die referenzierte Norm angegeben?
- Version und Änderungen: Sind Zeichnungsnummer, Versionsnummer und Änderungshistorie vollständig?
- Einheiten und Projektionswinkel: Sind mm/inch einheitlich? Ist erste oder dritte Projektion angegeben?
- Mehrdeutigkeit verdeckter Linien: Stellen Schnittansichten die innere Struktur ausreichend dar? Gibt es widersprüchliche Ansichten?
- Freigabe nicht funktionaler Flächen: Sind bei Nichtpassflächen ausdrücklich gelockerte Toleranzen oder Rauheiten angegeben?
Diese Checkliste gilt für CNC-Fräs-/Drehteile. Bei Blechteilen sind zudem Streckfaktor, Biegeradius und K-Faktor sowie Gratrichtung zu prüfen; bei 3D-Druckteilen Wandstärke, Stützflächen, Schichtrichtung und Anisotropie; bei Spritzgussteilen Entformungsschräge, Wandstärkengleichmäßigkeit, Angusslage und Einfallstellenrisiko. Übernehmen Sie die CNC-Checkliste nicht direkt für andere Verfahren.
Häufige Rückweisungsgründe nach Häufigkeit geordnet: fehlender Werkstoffzustand, kritische Passmaße ohne Toleranz, Widerspruch zwischen Bezug und Spannfläche, Rauheit nur als ein Wert für die gesamte Zeichnung, leere Entgratungsanforderung, Versionsnummer passt nicht zum Dateinamen. Die ersten drei machen fast die Hälfte der Rückweisungen aus.
Häufige Fragen
Die folgenden Fragen werden vor der Angebotsabgabe am häufigsten nachgefragt und bergen am ehesten Fallstricke in der Zeichnung. Die Antworten gelten für CNC-Teile wie Halterungen; bei anderem Verfahren neu beurteilen.
Wenn in der Zeichnung keine Toleranz angegeben ist, wonach fertigt die Werkstatt?
Die meisten Werkstätten richten sich nach einer Tabelle für nicht angegebene Toleranzen; branchenüblich ist bei Längenmaßen eine mittlere Genauigkeitsklasse (etwa GB/T 1804-m), aber welche Stufe genau und ob nach Größe gestaffelt, ist nicht einheitlich. „Nicht angegeben“ heißt also nicht „beliebig fertigen“, sondern „der Lieferant entscheidet für Sie“. Bei Funktionsflächen, Passbohrungen und Montageflächen lieber selbst klar angeben, statt den anderen raten zu lassen. Werden vor der Angebotsabgabe kritische Maße ohne Toleranz festgestellt, führt das üblicherweise zur Rückfrage.
Welche praktischen Auswirkungen hat eine Positionsangabe mit MMC auf Fertigung und Prüfung?
Die Maximum-Material-Anforderung (MMC) erlaubt Zusatztoleranz, wenn das Istmaß der Bohrung vom Maximum-Material-Zustand abweicht; im Kern wird Fertigungszugabe in Positionsabweichung umgewandelt. Für die Werkstatt ist die Position leichter einzuhalten, wenn der Bohrungsdurchmesser auf der größeren Seite des Toleranzbands liegt; für die Qualitätssicherung kann eine Funktionslehre (Prüfstift, Positionslehre) die punktweise Koordinatenmessung ersetzen, was den Prüfaufwand deutlich senkt. Voraussetzung ist, dass das MMC-Symbol in der Zeichnung ausdrücklich angegeben ist und die Funktion diese Kompensation tatsächlich zulässt. Bei strengen Montagebeziehungen ohne zulässige Kompensation nicht verwenden.
Kann mit nur „Aluminium“ oder „Edelstahl“ ein Angebot erstellt werden?
Ja, aber Preis und Lieferzeit sind dann sehr unsicher. Werkstoffnummer, Zustand, Wärmebehandlung und ob Ersatz zulässig ist, bestimmen direkt Schnittparameter, Werkzeugauswahl, Verformungskontrolle und ob Spannungsarmglühen nötig ist. 6061-T6 und 6061-O verhalten sich bei der Bearbeitung deutlich unterschiedlich; auch Werkzeugverschleiß und Reihenfolge der Wärmebehandlung sind bei 304 und 17-4PH völlig anders. Fehlen diese Angaben, kalkuliert der Lieferant entweder mit konservativen Annahmen oder fragt zuerst nach. Empfehlung: Im Schriftfeld oder in den technischen Anforderungen vollständige Werkstoffnummer plus Zustand angeben und Ersatzregeln vermerken.
Ist es in Ordnung, für die gesamte Zeichnung einen Ra1.6 anzugeben?
Technisch machbar, aber teuer. Dichtflächen und Gleitpassflächen benötigen möglicherweise Ra0.8 oder feiner, während für die meisten nicht funktionalen Außenflächen Ra3.2 oder gröber ausreicht. Ein einheitliches Ra1.6 für die ganze Zeichnung bedeutet, dass alle Flächen mit feinerem Vorschub gefräst werden, was die Bearbeitungszeit und damit die Kosten erhöht. Üblich ist eine gestufte Angabe nach Funktionsflächen und eine ausdrückliche Lockerung für nicht funktionale Flächen oder der Vermerk „nicht angegeben Ra3.2“. Die konkrete Stufung ist anhand der Funktion der Zeichnung und der Werkstattfähigkeiten festzulegen, nicht Werte anderer zu übernehmen.
Welche Punkte sollte ein Erstmusterprüfbericht enthalten?
Mindestens abdecken: alle tolerierten Maße und Form- und Lagetoleranzen der Zeichnung, kritische Passmaße, Nachweis von Werkstoffnummer und Zustand, Wärmebehandlungsprotokolle (falls vorhanden), Ergebnisse der Stichprobenmessung von Oberflächenbehandlung und Rauheit sowie Angabe der verwendeten Bezüge und Messmittel. Der Messbezug muss mit dem Zeichnungsbezug übereinstimmen; bei Abweichung ist die Umrechnung im Bericht zu erläutern. Welche Maße vollständig und welche stichprobenartig geprüft werden, sollte vorab in Zeichnung oder Auftrag vereinbart werden, sonst gibt es Streit, wenn das Erstmuster bestanden ist und in der Serie Probleme auftreten.
Key takeaways
- Erst Bezüge festlegen, dann Maße bemaßen: Konstruktionsbezug, Fertigungsbezug und Prüfbezug möglichst vereinheitlichen, sonst werden aus derselben Zeichnung in der Werkstatt und in der Qualitätssicherung zwei verschiedene Teile.
- Toleranzen sind nicht je enger, desto besser: Maße, die durch Werkzeug und Aufspannung ohnehin natürlich eingehalten werden, sollten nicht zusätzlich enger gesetzt werden; nur Maße, von denen Montage oder Funktion wirklich abhängen, verdienen eine engere Toleranz und eine passende Prüfvorrichtung.
- Eine Zeichnung muss drei Dinge beantworten: Werkstoff und Zustand, den Prüfumfang für kritische Maße und die Behandlung nichtkritischer Flächen (Entgraten, Fasen, Oberflächenzustand). Fehlt einer dieser Punkte, wird beim Angebot oder beim Erstmuster hin und her geklärt.
- Form- und Lagetoleranzen haben Vorrang vor einer äquivalenten Aneinanderreihung von Maßketten: Koaxialität, Rechtwinkligkeit und Position werden mit GD&T ausgedrückt und sind dadurch weniger missverständlich als mehrere lineare Maße mit Anmerkungen.
- Klar zu schreiben, was „nicht gefordert“ ist, ist ebenso wichtig: Nichtpassflächen, Nichtdichtflächen und Nicht-Sichtflächen ausdrücklich mit weiterer Toleranz versehen, senkt die Bearbeitungs- und Prüfkosten direkt.



