Fazit in einem Satz: Diese Auftragsverlagerungswelle hängt zuerst an der Hürde der Zeichnungsprüfung
Ob Aufträge für hochwertige Präzisionsteile angenommen werden können, entscheidet sich nicht daran, wie viele Fünfachser in der Ausrüstungsliste stehen, sondern daran, ob vor der Anfrage die Zeichnung verstanden und die Unsicherheiten markiert wurden. Ein Angebot ohne gründliche Zeichnungsprüfung ist im Kern eine unsichere Wette – eine Wette darauf, dass die Dünnwand sich nicht verformt, dass das Werkzeug für die tiefe Tasche lang genug ist, dass niemand die Rauheitsangabe in der Anmerkung ernst nimmt. Verliert man die Wette, müssen Lieferzeit, Nacharbeit und Prüfkriterien komplett neu verhandelt werden.
Diese Regel hat Gültigkeitsgrenzen. Wenn die Zeichnungsinformationen vollständig, das Material gängig, die Losgröße stabil und die Toleranzangaben funktionsgerecht sind, ist die direkte Angebotsabgabe effizienter, und eine Punkt-für-Punkt-Klärung bremst eher. Die Fälle, in denen sie versagt, sind klar konzentriert: Dünnwand unter etwa 0,8 mm, Merkmale kleiner als etwa 2,5 mm, tiefe Taschen mit großem Tiefen-Breiten-Verhältnis, enge Toleranzen gemischt mit nichtfunktionalen Flächen, fehlende oder vage Anmerkungen – in diesen Fällen spart erst klären, dann anbieten die Nacharbeitskosten der gesamten nachgelagerten Kette.
Im Branchenkontext wird das noch deutlicher. Nach öffentlichen Branchenberichten (Zhiyan Consulting, AskCI, 2024–2025) liegt der globale Markt für die Fertigung von Präzisionsbauteilen bei etwa 180–200 Mrd. USD; der chinesische Markt für Präzisionsinstrumente lag 2024 bei etwa 898,8 Mrd. CNY und wird 2025 auf etwa 943,74 Mrd. CNY prognostiziert; Präzisionsstrukturteile und -module der Unterhaltungselektronik liegen bei etwa 66–70 Mrd. USD, wovon Smartphone-Anwendungen etwa 64 % ausmachen. Dies sind Statistiken und Prognosen nach Berichtsmaßstab, keine Kapazitätszusagen irgendeiner Fabrik. Sie zeigen: Das Auftragsvolumen ist da, aber die Aufträge richten sich nicht mehr nur nach dem Stückpreis, sondern nach nachweisbarer Engineering-Kompetenz – und das erste Tor der Engineering-Kompetenz ist die Zeichnungsprüfung.
Im Folgenden wird im Rhythmus „Beschriftung – Folge – Korrektur“ vorgegangen und Kategorie für Kategorie zerlegt. Beginnen wir mit der unscheinbarsten, aber teuersten Art von Beschriftung.
Das Teuerste in einer Zeichnung ist oft nicht das Maß, sondern die Anmerkung
Taucht im Angebot ein Preisunterschied auf, ist die erste Reaktion des Einkaufs „dieser Anbieter ist teuer“. Zerlegt man jedoch zwei Angebote, sind die Hauptmaßtoleranzen völlig gleich; der Unterschied liegt in der Zeile im Schriftfeld „alle scharfen Kanten abstumpfen und entgraten“ oder in einem neben einer Passfläche stehenden „Ra0,4“. Diese zwei Zeilen ändern die Funktion des Teils nicht, verändern aber direkt die Anzahl der Aufspannungen, die Werkzeugwege, die manuelle Nachbearbeitungszeit und die Prüfpositionen. In der Branche ist es üblich, dass bei derselben Zeichnung je nach Verständnis der Anmerkungen das Angebot um eine Stufe abweichen kann und sich auch die Lieferzeit mitändert. Der erste Schritt der Zeichnungsprüfung ist daher nicht das Messen von Maßen, sondern das Zeile-für-Zeile-Herauslesen der Anmerkungen und die Frage: „Bis zu welchem Grad wird diese Zeile eigentlich verlangt?“
Wie aus einer Zeile Anmerkung ein Kostenposten wird
„Abstumpfen und entgraten“ klingt harmlos, doch in der Bearbeitung muss unterschieden werden: Geht es nur um das Entfernen von Graten, die kratzen können, genügen ein gewöhnlicher Entgratfräser oder Vibrationsgleitschleifen; wird ein gleichmäßiger Kantenradius ohne manuelle Spuren verlangt, braucht es Formfräser oder einen eigenen Arbeitsgang, und die Prüfung muss den Kantenradius betrachten. Ebenso bedeutet „Passfläche Ra0,4“ kleineren Vorschub, schärfere Werkzeuge, eventuell zusätzliches Schlichtfräsen oder Schleifen; bei unzureichender Aufspannsteifigkeit kommt es zu Ratterschwingungen, was wiederum reduzierte Parameter und längere Bearbeitungszeit erfordert. All das sind keine Änderungen der Hauptmaße, geht aber alles in die Kosten ein.
Die Beurteilungsregel ist einfach: Jede Anmerkung, die einen „Zustand“ und nicht ein „Maß“ beschreibt, muss vor der Angebotsabgabe auf ein messbares Kriterium gebracht werden. Ist sie unklar, klären; ist sie klar, gemeinsam mit Engineering und Fabrik bestätigen, ob sie machbar ist.
| alle scharfen Kanten abstumpfen und entgraten | zusätzlicher manueller/Gleitschleif-Arbeitsgang; Gleichmäßigkeit der Kantenradien schwer kontrollierbar; Prüfung nach Sichtkriterien | Umfang des Entgratens, ob manuelle Spuren zulässig sind, ob Kantenradien mit Radius angegeben werden |
| Passfläche Ra0,4 / Ra0,8 | Schlichtfräsen oder Schleifen erforderlich, reduzierter Vorschub, hohe Werkzeuganforderungen, möglicher zusätzlicher Arbeitsgang | welche Flächen Passflächen sind, mit welcher Methode die Rauheit bewertet wird, ob eine Lockerung möglich ist |
| nicht angegebene Toleranzen nach GB/T 1804-m | allgemeine Konturtoleranz relativ breit, meist ohne Kostenwirkung | Grad der nicht angegebenen Toleranzen bestätigen, um Verwechslung mit Schlüsselmaßen zu vermeiden |
| Feinbearbeitung nach der Wärmebehandlung | Hartbearbeitung oder Schleifen, hoher Werkzeugverschleiß, hohe Aufspannanforderungen | Härtebereich, Reihenfolge von Wärmebehandlung und Bearbeitung |
| Eloxieren/Schwärzen der Oberfläche | zusätzlicher Fremdvergabeprozess und Umlauf, Farb- und Schichtdickenunterschiede je Charge | Schichtdicke, Farbmuster, ob bestimmte Flächen abgedeckt werden sollen |
Der Zweck dieser Tabelle ist nicht, sie auswendig zu lernen, sondern sie als Vorlage zu nutzen: Zeichnung nehmen, zuerst die Anmerkungs- und Schriftfeldspalte durchsehen und alles, was zur Tabelle passt, Zeile für Zeile in die Klärungsliste für die Anfrage schreiben. Hauptmaße sind meist auf einen Blick verständlich; was das Angebot wirklich hin und her ändert, sind oft genau diese Sätze, die niemand genau ansieht.
Toleranzangaben: funktionsgerecht stufen, damit nicht ein ±0,005 die Kosten des ganzen Teils hochtreibt
Die Stelle, an der in einer Zeichnung am leichtesten Geld ausgegeben wird, ist nicht das Hauptmaß, sondern die Kette enger Toleranzen ohne funktionale Grundlage. Beim selben Aluminiumteil: Passfläche mit ±0,01 mm und übriger Kontur mit ±0,1 mm angegeben ist fertigungstechnisch eine andere Aufgabe als die ganze Zeichnung einheitlich mit ±0,005 mm – Ersteres ist mit einer Aufspannung und konventionellen Werkzeugwegen abdeckbar; Letzteres erfordert oft zusätzliche Aufspannbezüge, reduzierten Vorschub, Schlichtzugabe, und die Prüfung steigt von der Rachenlehre auf das Koordinatenmessgerät um. In der Branche ist es üblich, funktionsgerecht in drei Stufen anzugeben statt die ganze Zeichnung über einen Kamm zu scheren.
Wie die drei Toleranzstufen aufgeteilt werden
| Bereich/Funktion | Übliche Toleranzbereiche | Fertigungstechnische Bedeutung | Empfehlung zur Bemaßung |
|---|---|---|---|
| Passflächen, Positionierbohrungen, Lagerstellen | ±0,005–±0,02 mm | Spannbezug und Werkzeugverschleiß müssen kontrolliert werden, eventuell Nachbearbeitung oder Schleifen erforderlich | Beibehalten, aber Passpartner und Bezug angeben |
| Allgemeine Konturen, Außenformen, Absätze | ±0,01–0,05 mm (üblicher Bereich bei konventioneller Präzisions-CNC) | Mit einer Aufspannung abdeckbar, gehört zur Standardfähigkeit | Nach Montagebedarf angeben, nicht enger fassen |
| Nichtfunktionsflächen, Freistiche, Bodenflächen von Innentaschen | ±0,1–±0,3 mm oder Allgemeintoleranz | Nicht in der Passkette, eine Lockerung spart Aufspannung und Prüfaufwand | Einheitlich über Allgemeintoleranz angeben, um Bemaßung an jeder Stelle zu vermeiden |
Was passiert, wenn man zu eng toleriert, und wann enge Toleranzen nicht haltbar sind
Nichtfunktionsflächen auf ±0,005 mm zu verschärfen hat unmittelbar zur Folge: mehr Aufspannungen, konservativere Schnittparameter, höhere Prüffrequenz. Preisunterschiede stammen häufig aus diesen drei Punkten, nicht aus dem Materialpreis. Umgekehrt lassen sich selbst bei enger Bemaßung dünnwandige Teile (Wandstärke unter etwa 0,8 mm), lang auskragende Strukturen oder nach dem Wärmebehandeln fertigbearbeitete Teile nicht zuverlässig in enge Toleranzbänder pressen – Verformung und Eigenspannungen zehren die Reserve auf. In solchen Fällen muss vor der Angebotsabgabe mit der Fabrik geklärt werden: Toleranz lockern, Konstruktion ändern oder Spannungsarmglühen bzw. aufgeteilte Bearbeitung ergänzen.
Konkretes Vorgehen: Zuerst die Funktionsflächen abgrenzen, enge Toleranzen nur für Maße in der Passkette vergeben; Nichtfunktionsflächen einheitlich mit Allgemeintoleranz bemaßen; Dünnwandige Bereiche und tiefe Taschen separat bemaßen und die zulässige fertigungstechnische Behandlung angeben. Wenn im Zeichnungssatz der Bezug nicht klar ist, aktiv die Konstruktion fragen und nicht davon ausgehen, dass die Fabrik rät.
Dünnwandig, Mikromerkmale, tiefe Taschen: drei Merkmale, die vor der Angebotsabgabe zuerst ein DFM erfordern
Große Unterschiede bei den Stückpreisen im Angebot sind oft nicht Gerätepreisunterschiede, sondern diese drei Merkmalsarten, die in der Zeichnung nicht erkannt wurden. Branchenüblich ist: Sobald eines davon zutrifft, zuerst einen DFM-Bericht erstellen, dann den Preis nennen. Nach Branchenangaben erfordern Wandstärken unter etwa 0,8 mm und Merkmalsgrößen unter etwa 2,5 mm üblicherweise eine Prüfung; die konkreten Schwellenwerte variieren mit Material und Struktur, maßgeblich sind Zeichnung und fertigungstechnische Beurteilung der Fabrik.
DFM-Checkliste vor der Angebotsabgabe (der Reihe nach abarbeiten)
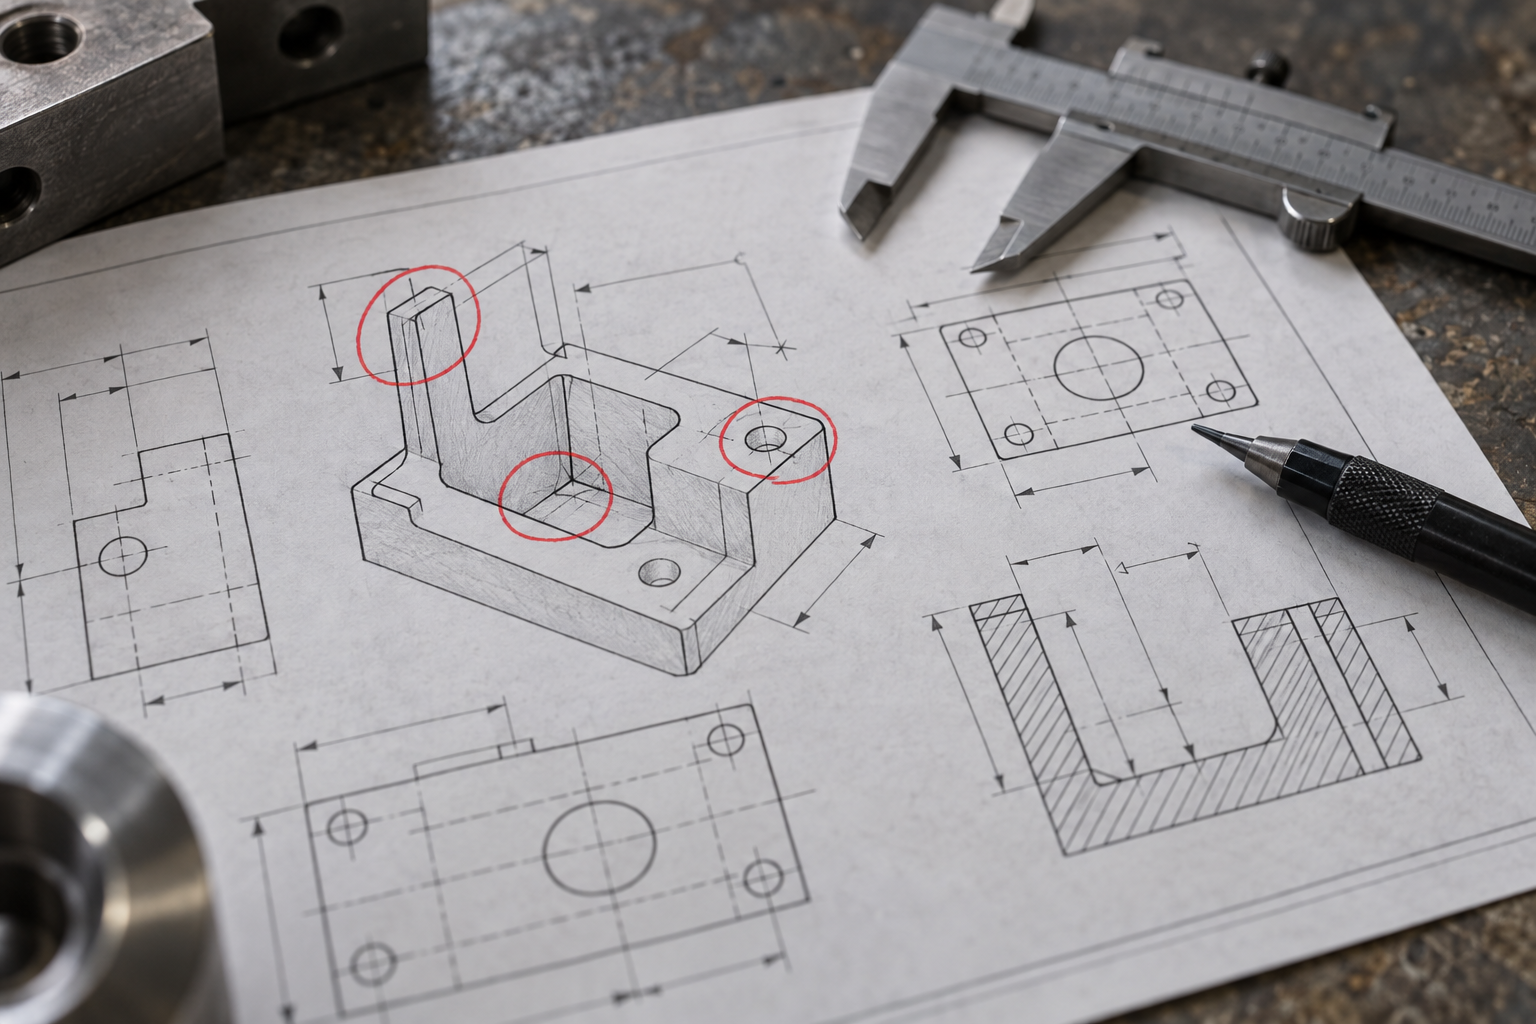
Das vorgelagerte DFM ist vom „Angebotsanhang“ zum „Herstellbarkeits-Gate“ geworden: Bei vielen Aufträgen wird erst das DFM-Ergebnis betrachtet und dann entschieden, ob überhaupt ein Angebot abgegeben wird. Zu beachten ist jedoch – die DFM-Fähigkeit muss überprüfbar sein, man darf sich nicht darauf verlassen, dass der andere nur behauptet, es zu können. Man kann verlangen, dass im Bericht Werkzeugkonzept, Anzahl der Aufspannungen und Prüfmethoden klar benannt werden, statt nur eines „kein Problem“.
Ein Durchlauf an einem Halterungsteil: von der Anfrage bis zur abgestimmten Abnahmefestlegung
Einmal mit einer echten Zeichnung einer Halterung für Automatisierungsanlagen durchzugehen ist nützlicher, als zehn Prinzipien zu erklären. Kernpunkte der Zeichnung: zwei Positionierbohrungen mit ±0,01, Seitenwandstärke 0,6 mm, eine Innentasche mit Tiefen-Breiten-Verhältnis etwa 3:1, Passfläche mit Ra0,8, Material 6061-T6, Losgröße 200 Stück. Wird diese Zeichnung direkt zur Anfrage verschickt, können die zurückkommenden Angebote um den Faktor zwei auseinanderliegen – der Unterschied liegt bei der Anzahl der Aufspannungen und der Prüffestlegung, nicht bei den Hauptmaßen.
Vier Punkte, die vor der Angebotsabgabe geklärt werden müssen
- Positionierbohrung ±0,01: Dient sie der Montagepositionierung oder nur als fertigungstechnischer Bezug? Falls Positionierung, wird mit Koordinatenmessgerät oder Gut-Lehrdorn geprüft; Bohrungsdurchmessertoleranz und Positionstoleranz getrennt bemaßen, nicht nur eine Maßtoleranz angeben.
- 0,6 mm Dünnwand: Beim Schlichtfräsen verformt die Spannkraft das Teil; es muss geklärt werden, ob eine fertigungstechnische Nase stehen bleibt oder auf geteilte Bearbeitung umgestellt wird, sonst überschreitet das Teil nach dem Lösen der Spannung durch Rückfederung die Toleranz.
- 3:1 tiefe Tasche: Ein konventioneller Schaftfräser neigt bei diesem Längen-Durchmesser-Verhältnis zum Rattern; es muss geklärt werden, ob der Lieferant verlängerte Werkzeuge hat oder ob Radius und schichtweises Eintauchen geändert werden können.
- Ra0,8 Passfläche: Ist es eine Dichtfläche oder eine gewöhnliche Anlagefläche? Erstere darf nicht eingespart werden, letztere kann auf Ra1,6 oder sogar Ra3,2 gelockert werden und spart einen Schlichtfräsarbeitsgang.
Was geändert wurde und wie die Anzahl der Aufspannungen von mehreren auf wenige sank
Nach der Klärung wurden drei Bemaßungen geändert: Toleranz der Nichtfunktionsflächen von ±0,05 auf ±0,1 gelockert; Ecken der tiefen Tasche mit R2 versehen und die Richtung der Werkzeugzugänglichkeit angegeben; im Schriftfeld ergänzt: „Passfläche Ra0,8, übrige Ra3,2, scharfe Kanten 0,3 entgraten“. Nach der Änderung sank die Anzahl der Aufspannungen von 4 auf 2 (einmal Vorderseite, einmal Umspannen), die Stückzeit sank, und die Prüfpositionen wurden von Vollmaß auf eine Liste der kritischen Maße plus Erstmuster-Koordinatenmessung umgestellt. Die Prüffestlegung wurde gleich mit vereinbart: Positionierbohrungen und Passflächen mit Koordinatenmessgerät, alles Übrige mit Rachenlehre.
Abnahme- und Prüffestlegung: Ist die Zeichnung nicht klar, wird aus Nacharbeit ein Streit zwischen beiden Seiten
Dieselbe Bohrung: Das Koordinatenmessgerät misst φ10,012, der Gut-Lehrdorn ergibt „Gutseite geht durch, Ausschussseite geht nicht durch“, und die Rachenlehre sagt „eng“. Drei Methoden, drei Ergebnisse – wer hat recht? Alle – vorausgesetzt, die Zeichnung legt fest, welche Methode zu verwenden ist. Wird die Prüffestlegung in der Zeichnung nicht angegeben, ist das Urteil dem Zufall überlassen, und sobald Serienstückzahlen kommen, gibt es Streit.
Wie ein Maß gemessen wird, entscheidet, ob es als konform gilt
Übliches Vorgehen: Passbohrungen, Positionierbohrungen, Bezugsflächen mit Koordinatenmessgerät oder Bildmessgerät messen und einen Erstmusterbericht erstellen; Gewinde, Durchgangsbohrungen mit Gut-Lehrdorn prüfen; Außendurchmesser in Serie stichprobenartig mit Rachenlehre prüfen. Doch dasselbe Maß kann je nach Methode um einige Mikrometer bis über zehn Mikrometer abweichen – das Koordinatenmessgerät misst Einzelpunktkoordinaten, der Gut-Lehrdorn misst das Wirkmaß einschließlich Formfehler. Deshalb muss in der Zeichnung angegeben werden: Liste der kritischen Maße + Prüfmethode + Stichprobe oder Vollprüfung. Ohne Angabe prüft die Fabrik nach eigener Gewohnheit und der Einkauf kontrolliert nach eigener Gewohnheit; wenn auf dem Abnahmeschein zwei Zahlen nicht übereinstimmen – wer trägt die Nacharbeitskosten?
| Merkmal | Übliche Methode | Vor der Angebotsabgabe zu vereinbaren |
|---|---|---|
| Positionierbohrung / Passbohrung | Koordinatenmessgerät, Bildmessgerät | Ob ein Erstmusterprüfbericht erstellt wird, wie viele Punkte gemessen werden |
| Gewinde | Gut-Lehrdorn / Ausschuss-Lehrdorn | Lehrdornklasse, Stichprobenanteil |
| Außendurchmesser in Serie | Rachenlehre / Bügelmessschraube | Stichprobenumfang, obere und untere Entscheidungsgrenze |
| Dünnwandige Kontur | Kombination aus Bildmessgerät + Koordinatenmessgerät | Position der Messpunkte, ob Verformungsanteil enthalten ist |
| Rauheit der Passfläche | Stichprobenprüfung mit Rauheitsmessgerät | Ra-Wert, welche Stellen gemessen werden |
Die häufigste Falle auf der Einkaufsseite: nur den Stückpreis vergleichen, nicht die Spannvorrichtung und die Prüfspezifikation. Werk A bietet 80 Yuan mit zwei Aufspannungen und 100 %-Prüfung per Koordinatenmessgerät; Werk B bietet 65 Yuan mit vier Aufspannungen und Stichprobenprüfung per Rachenlehre – B hat den niedrigeren Stückpreis, aber das gesamte Risiko der Serienkonsistenz wird auf die Montagelinie abgewälzt. Die wirklich vergleichbaren Gesamtkosten = Stückpreis + Arbeitszeit durch die Anzahl der Aufspannungen + Prüfarbeitszeit + potenzielle Nacharbeit.
Klärungsliste vor der Angebotsabgabe: eine Tabelle, die dem Engineering direkt nutzbar ist
Die verstreuten Punkte der vorherigen Abschnitte werden in einer Tabelle zusammengefasst; der Einkauf sendet sie an das Engineering, das Engineering gibt sie an die Fabrik zurück, und in einer Runde ist alles abgestimmt. Es ist keine höfliche Empfehlung, sondern ein Werkzeug, das „Angebotsunterschiede“ und „Abnahmestreitigkeiten“ im Voraus beseitigt. Die folgende Tabelle ist nach sechs Dimensionen gegliedert, und bei jedem Punkt ist angegeben, „was passiert, wenn nicht geklärt wird“.
| Dimension | Was geklärt werden muss | Folgen bei Nichtklärung |
|---|---|---|
| Maße/Toleranzen | Welche Flächen Passflächen sind und welche nicht funktional sind; ob enge Toleranzen erweitert werden können | Das gesamte Teil wird nach der strengsten Stufe bepreist, die Kosten sind überhöht; oder die Fabrik bearbeitet nach Erfahrung, und die Abnahme fällt als nicht konform aus |
| Werkstoff und Zustand | Werkstoffgüte, Wärmebehandlung/Spannungsarmglühen, Anlieferungszustand (Blech/Stange/Schmiedeteil) | Nach Materialsubstitution ändern sich Härte, Zerspanbarkeit und Verformungsbetrag, die Maße driften |
| Oberfläche und Anmerkungen | Konkrete Flächen für Rauheit, Entgratungsumfang, ob Eloxieren/Passivieren/Sandstrahlen erforderlich ist | Eine Anmerkung kann eine zusätzliche Aufspannung oder manuelle Nacharbeit bedeuten, Angebot und Lieferzeit ändern sich |
| Prüfmethode | Kritische Maße per Koordinatenmessgerät, Bildmessgerät oder Rachenlehre; ob ein Erstmusterprüfbericht erforderlich ist | Beim selben Teil urteilen unterschiedliche Messmittel unterschiedlich – die Nacharbeitsverantwortung lässt sich nicht klären |
| Losgröße und Verpackung | Einzelstück, Kleinserie, Serienfertigung; ob kratzfeste Verpackung und Kennzeichnung nach Kisten erforderlich sind | Anforderungen an die Loskonsistenz wurden nicht erwähnt – ein freigegebenes Erstmuster bedeutet nicht, dass das Los qualifiziert ist |
| Ob Designänderungen erlaubt sind | Ob bei dünnwandigen, tiefen Kavitäten und inneren scharfen Ecken Radien leicht angepasst oder Wandstärken erhöht werden können | Die Fabrik wagt keine Änderung und fertigt nur mit mehrfachem Aufspannen hart – Kosten und Risiko steigen |
Die Anwendung ist ganz einfach: Der Einkauf füllt die linken beiden Spalten aus, die Technik bestätigt die dritte Spalte, und die Fabrik antwortet im Angebot Punkt für Punkt. Steht in irgendeiner Zeile der Tabelle „zu bestätigen“, ist das Angebot als Schätzwert und nicht als verbindlicher Preis zu betrachten.
Häufige Fragen
Die folgenden Punkte werden in der Anfragephase am häufigsten gefragt und am leichtesten falsch beantwortet. Die Antworten enthalten weder Lieferzeitversprechen noch Genauigkeitsgarantien, sondern nur den Beurteilungsweg und die Punkte, die mit der Technik geklärt werden müssen.
Die Zeichnung gibt ±0,005 mm an – ist das sicher machbar?
Das lässt sich nicht pauschal sagen. Im Branchenüblichen liegt der gängige Toleranzbereich für präzises CNC etwa bei ±0,01–0,05 mm, abhängig von Merkmal, Material und Aufspannung; ±0,005 mm gehört zu einer strengeren Stufe. Ob dies stabil gewährleistet werden kann, hängt davon ab, wo das Maß liegt, ob die Bezüge einheitlich sind, ob mehrfaches Aufspannen nötig ist und ob die Prüfmittel der Fabrik dies reproduzieren können. Richtig ist: die funktionale Anforderung an dieses Maß klar beschreiben und die Fabrik nach Bewertung einen zusicherbaren Toleranzbereich angeben lassen, statt ihn vorab festzuschreiben und dann die Einhaltung zu verlangen.
Kann eine dünne Wand von 0,6 mm bearbeitet werden?
Bei dünnen Wänden unter etwa 0,8 mm ist in der Regel zuerst eine DFM-Prüfung erforderlich (branchenübliche Auffassung). 0,6 mm ist nicht unmöglich, es kommt aber auf Wandhöhe, Material, ob freitragend, ob Verstärkungsrippen vorhanden sind und ob es beim Aufspannen verformt wird an. Es wird empfohlen, in der Zeichnung erlaubte Verstärkungsstrukturen oder Prozessbosse anzugeben und vom Werk vorgeschlagene temporäre Stützlösungen zu akzeptieren. Ob es letztlich stabil gefertigt werden kann, muss durch Musterbau verifiziert werden – eine Schlussfolgerung allein anhand der Zeichnung ist nicht möglich.
Die Passfläche ist mit Ra0,4 angegeben – kostet das mehr?
In der Regel beeinflusst es die Kosten, denn es bedeutet oft langsameren Vorschub, feinere Werkzeuge oder zusätzliche Schlichtoperationen, und die Prüfung kann von Lehren auf Rauheitsmessgeräte oder Bildmessgeräte aufgerüstet werden. Zuerst klären, ob diese Fläche wirklich Ra0,4 benötigt: Handelt es sich nur um eine Sichtfläche, genügen oft Ra1,6 oder Ra3,2; nur bei Dicht- oder Gleitpassflächen lohnt es sich, daran festzuhalten. Die Funktion klar zu beschreiben spart mehr Kosten als einfach eine Zahl anzugeben.
Wie lange dauert ein Angebot? Kann zuerst ein Stück zur Verifizierung gefertigt werden?
Die Angebotsdauer hängt von der Vollständigkeit der Zeichnung und der Zahl der Klärungsrunden ab: Bei vollständigen Informationen und gängigem Material geht es meist schneller; bei dünnen Wänden, tiefen Kavitäten, kumulativen engen Toleranzen oder Sondergewinden ist zuerst eine DFM-Prüfung nötig, was länger dauert. Einzelstück-Verifizierung ist bei CNC und 3D-Druck gängige Praxis und eignet sich zur Bestätigung des Aufspannkonzepts und der Schlüsselmaße, aber ein qualifiziertes Einzelstück bedeutet nicht Loskonsistenz; vor der Serie müssen Stichprobe und Prüfumfang noch geklärt werden. Konkrete Zeiten bitte der tatsächlichen Angebotsantwort entnehmen.
In der Zeichnung ist keine Prüfmethode angegeben – wonach wird bei der Abnahme beurteilt?
Dies ist ein häufiger Streitpunkt bei Nacharbeit. Dasselbe Teil kann mit Koordinatenmessgerät, Bildmessgerät oder Lehre unterschiedlich gemessen werden. Bereits in der Anfragephase sollte vereinbart werden: welche Maße kritisch sind, mit welchem Gerät gemessen wird, Stichprobe oder Vollprüfung, ob ein Erstmusterbericht erforderlich ist. Was nicht in der Zeichnung steht, sollte bei der Auftragsbestätigung durch eine Prüfumfangsbeschreibung ergänzt und von beiden Seiten unterzeichnet werden, um bei der Abnahme unterschiedliche Auslegungen zu vermeiden.
Key takeaways
- Toleranzen funktionsgerecht gestuft angeben: nur Passflächen und Positionierflächen mit engen Toleranzen versehen, der Rest mit Allgemeintoleranzen, sonst wird der Preis nach der engsten Stelle berechnet.
- Bei Dünnwand unter etwa 0,8 mm und Merkmalen kleiner als etwa 2,5 mm zuerst eine DFM-Bewertung durchführen, dann anbieten, sonst werden Verformung und Werkzeugbruch zu Nacharbeit statt zu Bearbeitungsproblemen.
- Bei Merkmalen wie tiefen Taschen, inneren scharfen Ecken und Nichtstandard-Gewinden zuerst in der Zeichnung die Richtung der Werkzeugzugänglichkeit markieren; lässt sich das nicht markieren, ist das Design noch nicht festgelegt und das Angebot kann nur unter Vorbehalt erfolgen.
- Anmerkungen wie Rauheit, Entgraten, Fasen und Bearbeitung nach der Wärmebehandlung bestimmen Prüfzeit und Anzahl der Aufspannungen und reißen den Gesamtkostenunterschied stärker auf als der Stückpreis.
- Bei der Anfrage die Prüfmethoden für Schlüsselmaße (Koordinatenmessgerät, Bildmessgerät, Rachenlehre, Gut-Lehre/Ausschuss-Lehre) in die Zeichnung oder eine beigefügte Erläuterung aufnehmen, um unterschiedliche Abnahmekriterien zu vermeiden.



