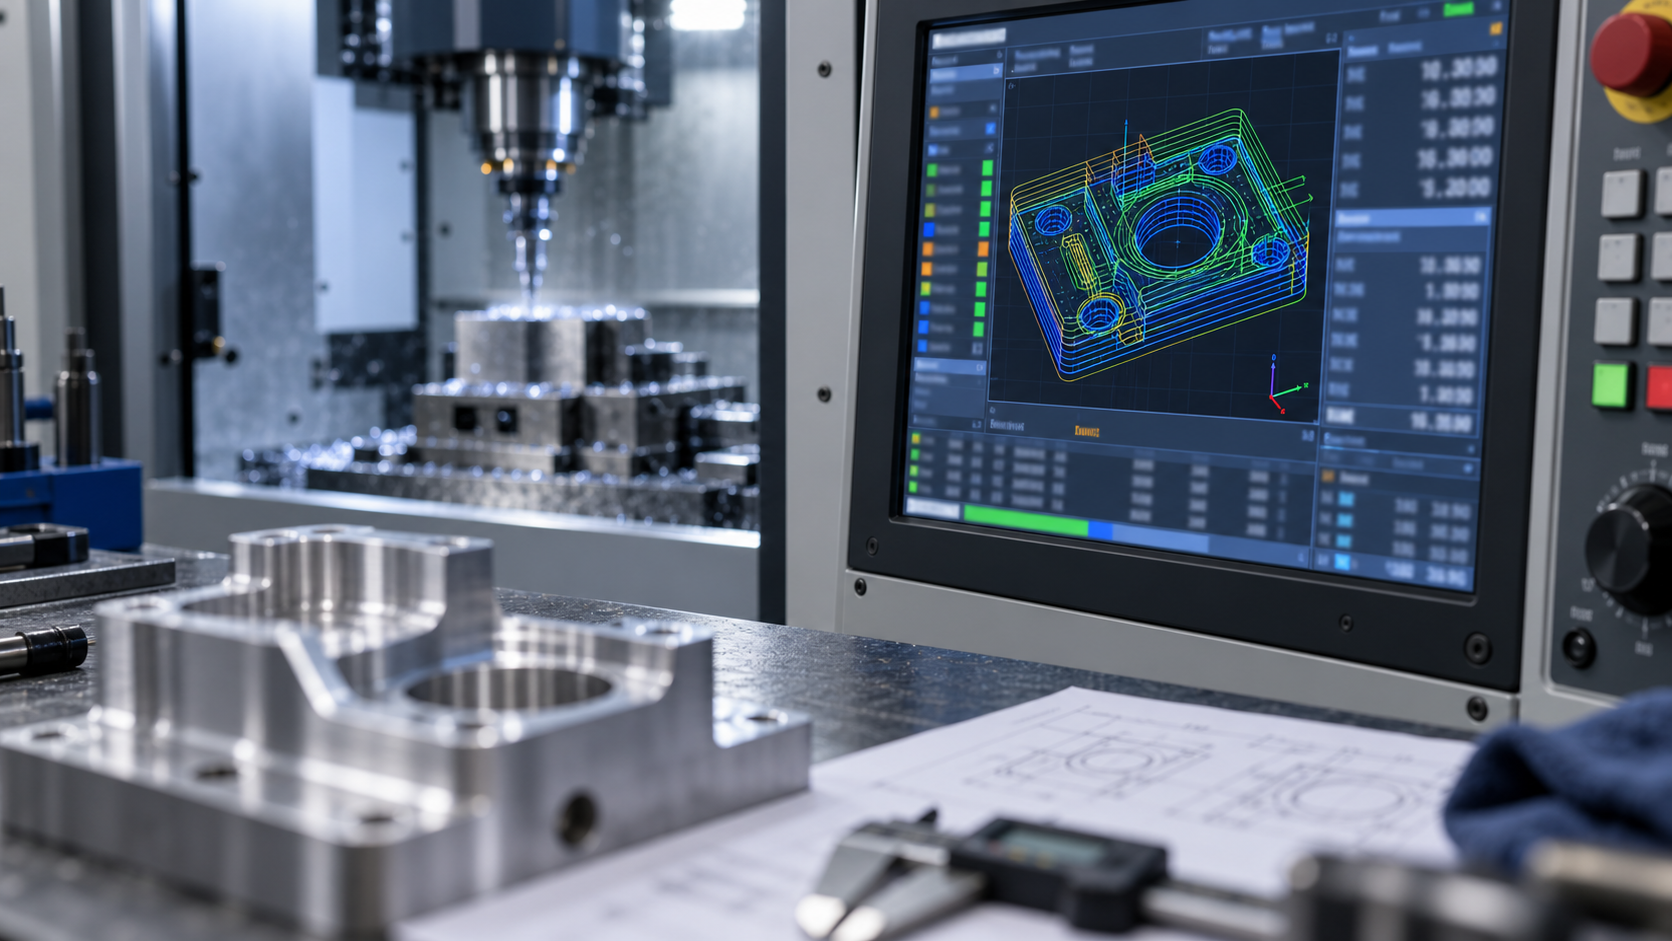
Eine Zeichnung geht in die Werkstatt – warum es unterschiedliche Programmieransätze gibt
Wenn dieselbe Teilezeichnung in die Werkstatt geht, gibt es oft drei Vorgehensweisen: Der erfahrene Meister schreibt direkt an der Maschinensteuerung ein paar G-Code-Sätze von Hand, der Programmierer erzeugt mit CAM-Software Werkzeugwege und gibt sie über Postprocessing aus, und wieder andere nehmen ein vorhandenes Programm, passen zuerst das Postprocessing an und starten dann die Maschine. Die Ursache für die unterschiedlichen Ansätze liegt darin, dass die „CNC-Programmiersprache“ keine einzelne Sprache ist, sondern eine geschichtete Werkzeugkette – unten der G-Code, den die Maschine ausführen kann, in der Mitte Makroprogramme und parametrisierte Logik, oben CAM-Werkzeugwege und Postprocessing-Konfiguration. Jede Schicht löst andere Probleme; wählt man die falsche Schicht, macht man einfache Aufgaben kompliziert oder komplexe Aufgaben gefährlich.
Die Entscheidungslogik kann entlang von drei Dimensionen erfolgen: Teilekomplexität bestimmt, ob CAM erforderlich ist; Stückzahl und Variantenanzahl bestimmen, ob sich Makroprogramme oder parametrisierte Vorlagen lohnen; Wartbarkeit bestimmt, für wen der Code geschrieben wird – für den Bediener der aktuellen Schicht oder für die Person, die drei Monate später übernimmt. Dieser Artikel folgt diesem Leitfaden und arbeitet die Ebenen nacheinander ab, um Ihnen bei konkreten Teilen eine praktikable Entscheidung zu ermöglichen, statt pauschal zu sagen „manuell oder Software“.
G-Code: Die unterste Sprache, die die Maschine tatsächlich ausführt
Unabhängig davon, ob im Frontend CAM, Makroprogramme oder manuelles Schreiben verwendet wird – am Ende wird immer ein G-Code-Block an die Maschinensteuerung gesendet. Er besteht aus mehreren Programmsätzen, die jeweils üblicherweise Vorbereitungsfunktionen (G-Befehle), Hilfsfunktionen (M-Befehle), Koordinatenwörter (X/Y/Z usw.), Vorschub (F) und Spindeldrehzahl (S) enthalten. Die Steuerung interpretiert die Sätze der Reihe nach und steuert Servoachsen, Spindel, Kühlung, Werkzeugwechsel usw. Wer diese Ebene versteht, beherrscht die gemeinsame Sprache für die Fehlersuche vor Ort.
Koordinatensysteme und Bewegungsbefehle: Die Basis der Positionierung
Die Koordinaten im G-Code entstehen nicht aus dem Nichts; sie werden gemeinsam durch Maschinenkoordinatensystem, Werkstückkoordinatensystem und Werkzeuglängenkorrektur definiert. Eilgang, Linearinterpolation und Kreisinterpolation entsprechen unterschiedlichen Bewegungsarten; Kreisbögen erfordern zusätzlich Ebenenauswahl und Radius- oder Mittelpunktparameter. Ein falsch gesetzter Werkstücknullpunkt oder ein falsch aufgerufener Korrekturwert verschiebt den gesamten Werkzeugweg – solche Probleme zeigen sich in der Simulation möglicherweise nicht, äußern sich aber am ersten Werkstück direkt als Überschnitt oder Kollision.
Vorschub, Spindel und Hilfsfunktionen: Träger der Schnittbedingungen
Vorschubgeschwindigkeit, Spindeldrehzahl, Kühlmittel Ein/Aus, Werkzeugwechsel und Programmhalt werden durch F-, S- und M-Befehle gesteuert. Sie bestimmen, ob die Zerspanung stabil ist: Passen Vorschub und Drehzahl nicht zusammen, verschlechtert sich zumindest die Oberflächenqualität und der Werkzeugverschleiß nimmt zu; schlimmstenfalls kommt es zu Schneidkantenausbrüchen oder Rattermarken. M-Befehle sind auch für Sicherheitsaktionen wie Programmende und Spindelstopp verantwortlich; eine falsche Reihenfolge kann dazu führen, dass die Maschine in einem falschen Zustand weiterfährt.
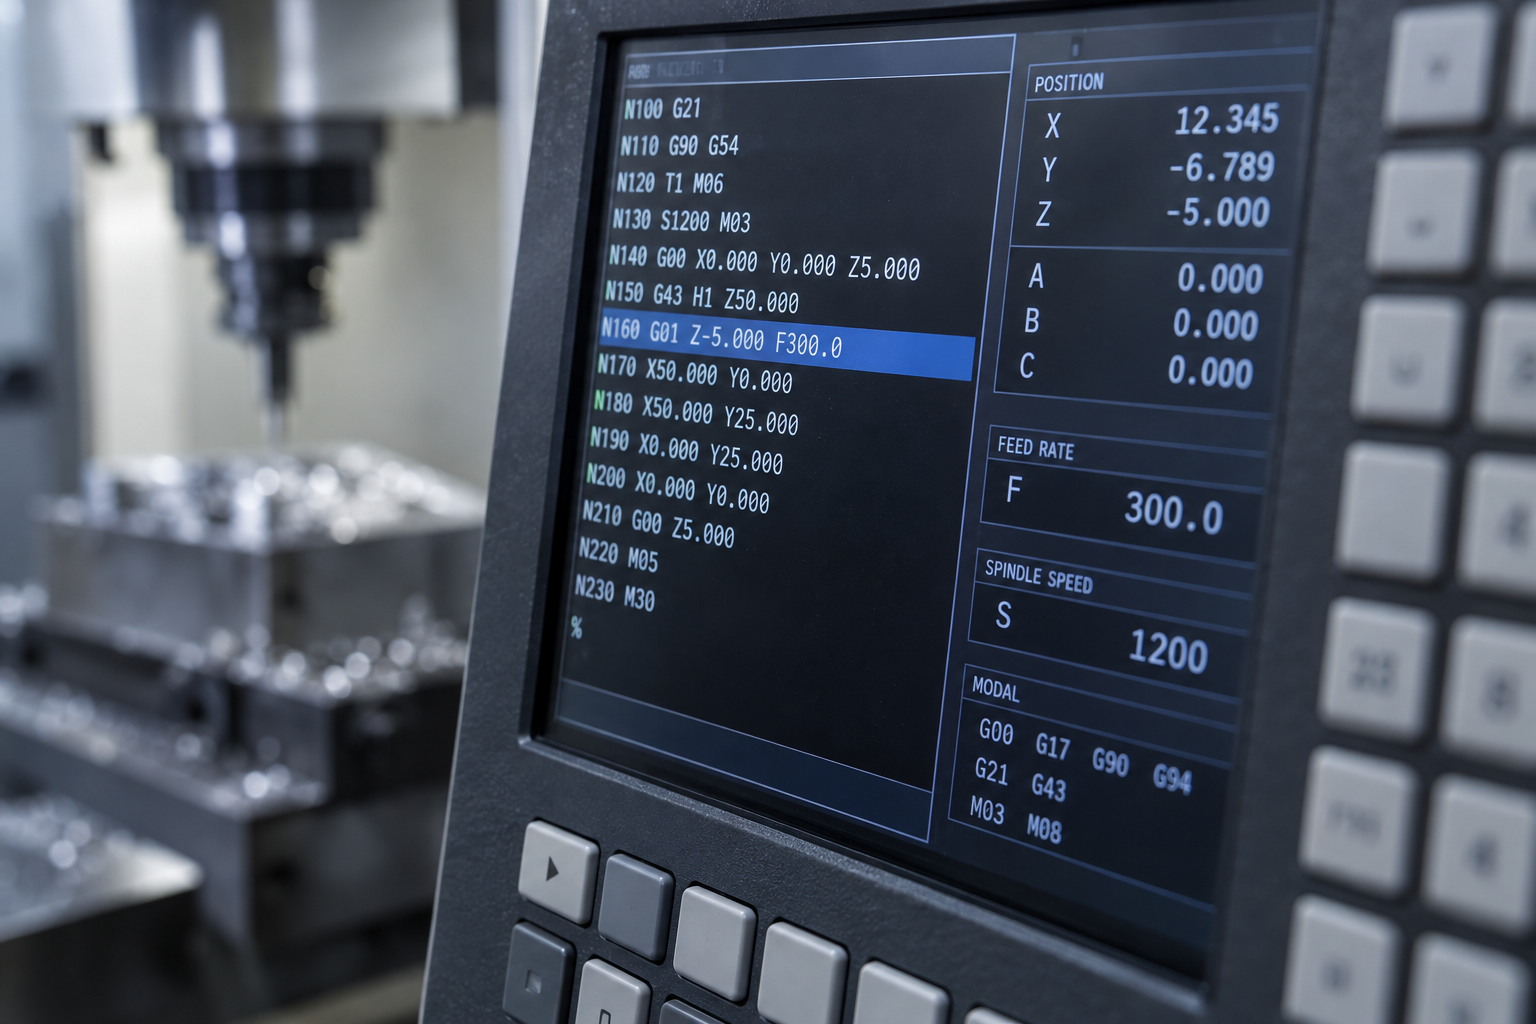
Für Ingenieure liegt der Wert des G-Code-Lesens in drei Dingen: bei einer Störung vor Ort schnell zu beurteilen, ob es sich um ein Problem im Programmsatz oder im Maschinenzustand handelt; Sicherheitshöhe, Rückzugsweg oder Haltepunkte fein anzupassen, ohne CAM erneut laufen zu lassen; und vor dem Start kritische Abschnitte mit Trockenlauf und Einzelsatzausführung zu prüfen. Diese Maßnahmen ersetzen nicht die Simulation, können aber im letzten Moment teure Fehler verhindern. Wenn Sie die konkreten Grenzen der Bearbeitungsmöglichkeiten prüfen möchten, lesen Sie CNC-Bearbeitungsmöglichkeiten.
Makroprogramme und parametrisierte Programmierung: Wann sie sich lohnen
Makroprogramme (Variablenprogrammierung) schreiben Maße, Schleifenanzahl und Werkzeugkorrekturlogik als zuweisbare Variablen, anstatt jede Koordinate fest zu codieren. Das Kernproblem, das sie lösen, ist: Derselbe Teiletyp tritt wiederholt auf, aber Maße oder Merkmalsanzahl ändern sich. Typische Szenarien gibt es in drei Kategorien: Serienteile (gleiche Struktur, unterschiedliche Länge/Bohrungsdurchmesser), feste Zyklen (Bohrbilder, Taschendurchgänge) und Teilefamilien (Flansche, Anschlüsse, Halterungen).
Ob sich Makroprogramme lohnen, lässt sich anhand einer Checkliste beurteilen:
1) Ist die Stückzahl groß genug oder die Variantenanzahl hoch genug, dass eine einmalige Programmierung mehrere Aufrufe abdeckt?
2) Teilen die Teile eine gemeinsame Geometrielogik und unterscheiden sich nur in Parametern?
3) Sind die Bediener vor Ort in der Lage, Variablen zu lesen, Parameter zu ändern und Erstmusterprüfungen durchzuführen?
4) Gibt es eine Versionsverwaltung, um zu vermeiden, dass „eine Änderung an einer Stelle viele Fehler verursacht“?
Im Vergleich zum manuell geschriebenen G-Code ist der anfängliche Aufwand für Makroprogramme höher, aber Lesbarkeit und Wartbarkeit hängen von Benennung und Kommentaren ab. Wenn Variablennamen nackte Nummern wie #1, #2 verwenden, muss selbst der Autor nach drei Monaten alles neu durchdenken; nur aussagekräftige Kommentare und Gruppierungen ermöglichen es Nachfolgern, Änderungen vorzunehmen. Das Fehlerrisiko konzentriert sich auch auf Parametergrenzen: Falsche Variablenzuweisungen oder umgekehrte Schleifenbedingungen führen oft nicht zu einem Alarm, sondern direkt zu Überschnitt oder Kollision. Daher sollten Makroprogramme vor dem Einsatz in der Simulation oder im Trockenlauf mit verschiedenen Parameterkombinationen validiert werden, bevor das erste Werkstück probeweise bearbeitet wird. Bei kleinen Stückzahlen und wenigen Varianten ist manuelles Schreiben oder direktes CAM-Ausgeben des Programms meist einfacher.
CAM-Programmierung und Postprocessing: Der letzte Schritt vom Werkzeugweg zur Maschine
CAM löst die Frage „wie der Werkzeugweg verläuft“, Postprocessing löst die Frage „ob die Maschine es versteht“. Viele Probleme vor Ort entstehen nicht durch falsch berechnete Werkzeugwege, sondern weil das Postprocessing den Werkzeugweg in ein Anweisungsformat übersetzt, das das Zielsystem nicht erkennt. CAM gibt neutrale Werkzeugwegdaten aus; der Postprozessor wandelt sie dann in ausführbaren G-Code für ein bestimmtes CNC-System um. Ein Maschinenwechsel, ein Systemwechsel oder ein Upgrade der Steuerungsversion kann dazu führen, dass ein zuvor lauffähiges Programm Alarmmeldungen oder ungewöhnliche Bewegungen zeigt.
Postprocessing ist nicht einmalig konfiguriert und dann dauerhaft gültig
Postprocessing-Dateien sind üblicherweise an die Bewegungsstruktur, das Steuerungssystem und gängige Zyklusformate der Maschine gebunden. Wenn dieselbe Maschine einen neuen Spindelkopf erhält, eine vierte Achse nachgerüstet wird oder die Steuerungssoftware aktualisiert wird, müssen die ursprüngliche Kreisausgabe, Werkzeugwechselbefehle und Kühlbefehle möglicherweise erneut überprüft werden. Es wird empfohlen, Änderungen am Postprocessing in die Versionsverwaltung aufzunehmen und bei jeder Änderung die zugehörige Maschine und das System zu dokumentieren, um zu vermeiden, dass „es letztes Mal funktionierte und dieses Mal nicht“ und die Ursache nicht gefunden werden kann.
Simulation und Erstmusterprobebearbeitung sind unverzichtbar
Software-Simulation kann Werkzeugwegkollisionen, Überschnitte und Leerwege aufdecken, ersetzt aber nicht vollständig die Erstmusterprobebearbeitung. Spannmittelmodelle, Rohteilaufmaß und tatsächlicher Spannzustand weichen in der Simulation oft ab. Bewährt hat sich: Zuerst die Werkzeugweglogik per Simulation bestätigen, dann kritische Bewegungen im Einzelsatz, mit reduziertem Vorschub oder mit angehobenem Werkzeug im Trockenlauf prüfen und erst danach mit der normalen Zerspanung beginnen. Nach der Erstmusterfreigabe in Serie zu gehen, senkt das Risiko von Kollisionen und Serienausschuss erheblich.
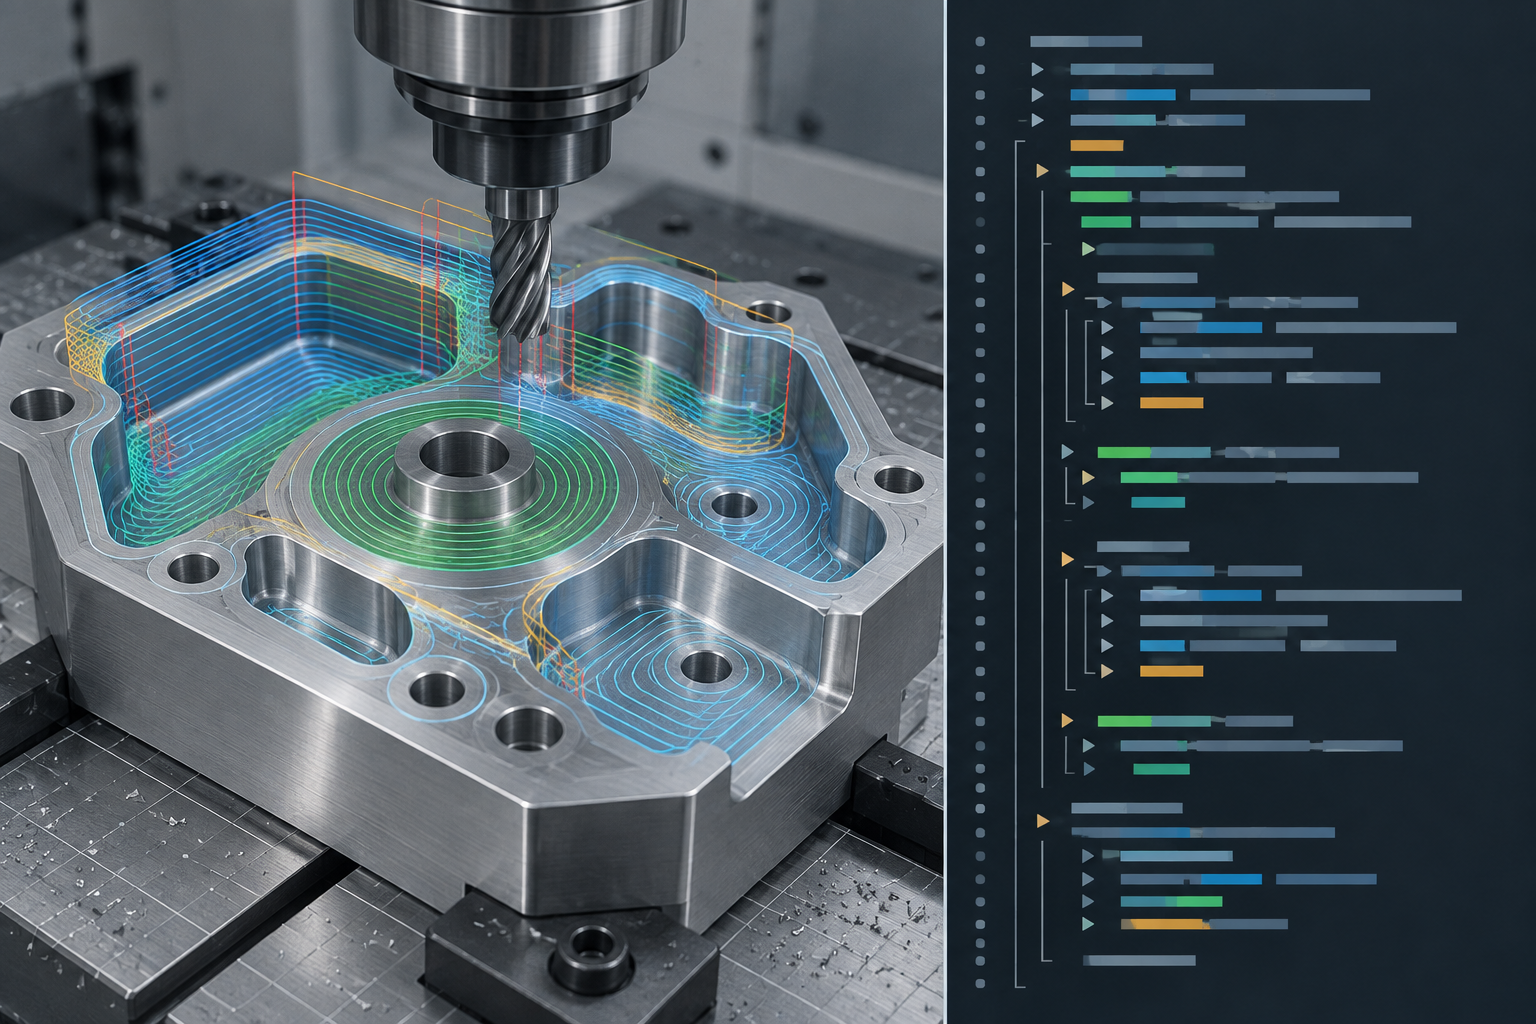
Wenn die Teilstruktur komplex ist, mehrachsige Interpolation oder hohe Oberflächenqualität erfordert, wirken sich die Fähigkeitsgrenzen von Programmierung und Postprocessing direkt auf die Fertigbarkeit aus. In Kombination mit CNC-Bearbeitungsmöglichkeiten können Sie die Einsatzbereiche von Fräsen und Drehen verstehen und dann beurteilen, welche Merkmale eine Anpassung der Werkzeugwegstrategie oder eine Aufteilung der Bearbeitungsschritte erfordern.
Drehen, Fräsen und Mehrachsigkeit: Unterschiede in der Programmiersprache
Obwohl Drehen und Fräsen dasselbe G-Code-System verwenden, liegt der Schwerpunkt der Befehle anders. Bei Drehmaschinen stehen Verbundzyklen wie G71/G70 im Mittelpunkt; die Programmierlogik dreht sich um Rotationskörperkonturen und Stirnflächen, wobei die X-Achse üblicherweise den Durchmesser und nicht den Radius angibt – das ist bei manuellen Änderungen extrem fehleranfällig. Beim Fräsen hingegen stützt man sich auf die Werkzeugradiuskorrektur G41/G42 und die Längenkorrektur G43, kombiniert mit Unterprogrammen und Koordinatensystemdrehung, um ebene Konturen und Taschen zu bearbeiten.
Wenn Teile in die vier- oder fünfachsige Interpolation übergehen, liegt der Unterschied nicht mehr in der „Befehlsschreibweise“, sondern in Werkzeugachsenvektoren und Postprocessing-Fähigkeiten. Mehrachsige Werkzeugwege erfordern, dass CAM den Werkzeugspitzenpunkt und die Werkzeugachsenrichtung berechnet, und das Postprocessing muss RTCP (Werkzeugspitzenfolge) oder Rotationsachswinkel korrekt ausgeben. Wenn das Postprocessing nicht auf die spezifische Bewegungsstruktur der Maschine zugeschnitten ist, kann es sein, dass die Simulation erfolgreich ist, die tatsächliche Zerspanung aber dennoch zu Überschnitt oder Kollision führt. Daher hängen komplexe Freiformflächen, Laufräder und unregelmäßige Kavitäten fast immer von Softwareprogrammierung statt manuellem Code ab.
- Drehen: Verbundzyklen, Durchmesserprogrammierung, Gewinde- und Einstichzyklen sind häufige Befehle.
- Dreiachsiges Fräsen: Radiuskorrektur, Unterprogramme und Koordinatentransformation bestimmen die Programmierungseffizienz.
- Mehrachsig: Die Steuerung der Werkzeugachse und die Anpassung der Postprozessoren sind entscheidend für den Erfolg; manuelle Programmierung ist praktisch nicht machbar.
Häufige Programmierfehler und Fehlersuchlogik
Programm läuft aus dem Ruder, Maße weichen ab, die Maschine meldet Alarm – vor Ort wird oft zuerst der Werkzeugweg verdächtigt. Doch erfahrungsgemäß liegt die Ursache häufig nicht in der von CAM erzeugten Bahn selbst, sondern in der Postprozessor-Übersetzung, den Maschinenparametern oder dem Spannzustand. Eine schrittweise Fehlersuche vermeidet wiederholtes Neuberechnen der Werkzeugwege und spart Zeit.
Reihenfolge der schrittweisen Fehlersuche
- Werkzeugweg-Ebene: Prüfen, ob Aufmaß, An- und Abfahren, Über- oder Unterschnitt aus den Strategieeinstellungen stammen und nicht aus Codefehlern.
- Postprozessor-Ebene: Bestätigen, ob Kreisbogen-Ausgabeformat, Koordinatenmodus, Werkzeugwechsel- und Spindelbefehle zum aktuellen System passen.
- Maschinenparameter-Ebene: Werkzeugkorrektur, Werkstückkoordinatensystem, Vorschub-Override und Spindelzustand abgleichen, um Fehleinstellungen am Bedienpult auszuschließen.
- Spann-Ebene: Bezugsfläche, Spannverformung und tatsächliche Werkzeugauskraglänge prüfen, um physikalische Abweichungen auszuschließen.
| Phänomen | Bevorzugt zu verdächtigende Ebene | Schnelle Überprüfung |
|---|---|---|
| Lokaler Überschnitt | Werkzeugweg / Postprozessor | Trockenlauf oder Simulation mit Vergleich der Aufmaßeinstellungen |
| Maßdrift über das gesamte Werkstück | Maschinenparameter / Spannung | Bezugsmaß und Werkzeugkorrekturwerte nachmessen |
| Kollision beim Werkzeugwechsel | Postprozessor / Maschinenparameter | Werkzeugwechselpunkt und Sicherheitshöhe prüfen |
| Systemalarm | Postprozessor | Kreisbogen- und Koordinatenbefehlformate abgleichen |
Bei der Fehlersuche zunächst Variablen fixieren: jeweils nur eine Ebene ändern, danach eine Erstmusterprüfung durchführen. Wenn der Code nach einem Maschinenwechsel Fehler meldet, zuerst den Postprozessor statt des Werkzeugwegs verdächtigen; neu ausgeben und simulieren ist meist zuverlässiger als zeilenweises Ändern des Codes.
Häufige Fragen (FAQ)
Die folgenden Fragen stammen aus den häufigsten Fragen von Programmierern, Prozessingenieuren und Einkäufern bei der Bewertung von CNC-Programmierlösungen. Die Antworten geben nur die Beurteilungslogik wieder und versprechen keine konkreten Toleranzen, Zertifizierungen oder Lieferzeiten.
Handgeschriebener G-Code oder CAM-Programmierung – wie wählt man?
Es kommt auf die Komplexität und die Stückzahl des Teils an. Einfache Rotationskörper, Einzelanfertigungen zur Anpassung, kurzfristige Werkzeugänderungen vor Ort – handschriftlich ist schneller; bei Freiformflächen, mehreren Seiten, mehrachsigen Teilen oder Teilen mit wiederholter Iteration sind Werkzeugweggenerierung und Simulation per CAM besser kontrollierbar. Die meisten Werkstätten mischen beides: CAM erzeugt das Hauptprogramm, vor Ort wird handschriftlich feinjustiert.
Muss man den Postprozessor selbst schreiben?
Nicht unbedingt. Für gängige Systeme gibt es meist fertige Postprozessoren, aber bei Systemwechsel, Maschinenwechsel oder speziellen Zyklen müssen sie oft angepasst oder sogar neu geschrieben werden. Es empfiehlt sich, den Postprozessor als zu verifizierendes Asset zu behandeln: erst im Trockenlauf oder in der Simulation bestätigen, dann am Erstmuster testen.
Sind Makroprogramme schwer zu lernen? Lohnt sich der Aufwand?
Grundlegende Variablen und bedingte Prüfungen sind nicht schwer, schwierig ist die Wartung und Übergabe. Bei Serienteilen, Teilefamilien und festen Zyklen ist der Nutzen deutlich; bei Einzelteilen und geringen Varianten erhöhen Makroprogramme eher den Debugging-Aufwand. Beurteilungskriterien sind Stückzahl, Variantenanzahl und Qualifikation der Bediener.
Wie wird die Verantwortung geregelt, wenn Programmierfehler zu Ausschuss führen?
Das hängt von Vertrag und Prozessvereinbarung ab. Sinnvoll ist es, die Verantwortlichkeiten für Programmierung, Prüfung und Erstmusterbestätigung klar festzulegen und Programmversionen sowie Testaufzeichnungen aufzubewahren. Eine Erstmusterbestätigung vor der Serienfertigung senkt in der Regel das Risiko von Ausschuss der gesamten Charge erheblich.
Kann der vorhandene Code nach einem Maschinenwechsel direkt weiterverwendet werden?
In der Regel nicht direkt. Steuerungssystem, Verfahrwege, Werkzeugmagazin und Koordinatendefinition unterscheiden sich, daher ist eine erneute Postprozessierung und Verifizierung erforderlich. Selbst bei gleichem System empfiehlt es sich, zuerst einen Trockenlauf und dann einen Erstmuster-Testlauf durchzuführen und erst nach Bestätigung in Serie zu gehen.
Key takeaways
- G-Code ist die unterste Sprache, die die Maschine direkt ausführen kann; CAM ist nur ein Werkzeug, um ihn zu erzeugen. Das Verständnis von G-Code hilft bei der Fehlersuche vor Ort.
- Einfache Teile, Formänderungen und Einzelstück-Nacharbeit eignen sich für manuelles Schreiben oder Makroprogramme; komplexe Freiformflächen und Teile mit vielen Bearbeitungsschritten eignen sich besser für CAM-Programmierung.
- Das Postprocessing entscheidet, ob CAM-Werkzeugwege sicher auf der Maschine laufen. Beim Wechsel der Maschine oder des Steuerungssystems muss das Postprocessing erneut validiert werden.
- Makroprogramme eignen sich für parametrisierte Serienteile und feste Zyklen, aber Lesbarkeit und Wartungsaufwand müssen abgewogen werden.
- Programmierprobleme äußern sich oft als Maßabweichungen, Überschneidungen oder Alarmmeldungen. Bei der Fehlersuche sollte zuerst unterschieden werden, ob es sich um ein Werkzeugweg-, Postprocessing- oder Maschinenparameterproblem handelt.



