
Was 6061-T6-Schmiederäder jeweils bedeuten: Legierung, Schmiedeumformung und Wärmebehandlungszustand
Reicht die Angabe „6061-T6 forged wheel“ auf der Zeichnung aus, um nachzuweisen, dass dieses Schmiederad aus Aluminiumlegierung die Dauerprüfung bestehen kann? Nein. Diese Kennzeichnung beantwortet drei unterschiedliche Fragen: 6061 gibt an, welche Aluminiumlegierungsart verwendet wird, „forged“ bezeichnet die plastische Umformung des Vormaterials und T6 den spezifischen Wärmebehandlungszustand. Sie ist kein Eignungsnachweis für die Leistung des gesamten Rads.
Was sagt die Bezeichnung der Legierung 6061 aus?
6061 gehört zu den wärmebehandelbaren Al-Mg-Si-Legierungen und bietet üblicherweise einen guten Ausgleich zwischen Festigkeit, Korrosionsbeständigkeit und Bearbeitbarkeit. Die Bezeichnung kann jedoch den Materialnachweis nicht ersetzen. Bei der technischen Bewertung sind die Legierungsnorm, der Lieferzustand, die Ofenchargennummer sowie die Übereinstimmung des tatsächlichen Vormaterials mit Zeichnung und Beschaffungsspezifikation zu überprüfen. Auch unterschiedliche Querschnitte, Umformgrade und Behandlungslose können die Endleistung beeinflussen.
T6 ist keine Schmiedeklasse
T6 bezeichnet üblicherweise einen Wärmebehandlungszustand nach Lösungsglühen, Abschrecken und künstlicher Alterung. Der Begriff beschreibt weder die Schmiedequalität noch entspricht er einem einheitlichen Festigkeitswert. Der Lieferant sollte die Wärmebehandlungschargen und Prozessaufzeichnungen vorlegen und anhand von Härteprüfungen, gegebenenfalls erforderlichen mechanischen Eigenschaftsprüfungen sowie einer erneuten Vermessung kritischer Abmessungen nachweisen, dass der Zustand tatsächlich beherrscht wird. Die Schmiedeumformung verbessert die Materialdichte und den Faserverlauf. Eine unzureichende Formfüllung, Falten, Risse, lokale Ausdünnung oder eine übermäßige nachträgliche spanende Bearbeitung können die Leistung des gesamten Rads jedoch weiterhin beeinträchtigen.
Die Leichtbauauslegung eines Schmiederads aus Aluminiumlegierung darf daher nicht allein anhand des Materialetiketts beurteilt werden. Speichenquerschnitt, Wanddicke der Felge, Steifigkeit der Anlagefläche, dynamische Auswuchtung sowie Schlag- und Ermüdungslasten müssen in die Konstruktionsvorgaben einfließen. Die endgültige Bewertung muss sich auf die Prüf- und Dauerhaltbarkeitsergebnisse gemäß Zeichnung, Lastkollektiv des Zielmodells, anwendbarer Norm oder Kundenspezifikation stützen.
Von Vormaterial bis Rohling beim Schmiederad aus Aluminiumlegierung: Welche Risiken bei der Umformung kontrolliert werden müssen
Bei der Umformung eines Schmiederads aus Aluminiumlegierung wird ein Stück Aluminium nicht einfach zu einem Felgenring zusammengepresst. Vielmehr muss das Material unter kontrollierter Temperatur und entlang eines kontrollierten Verformungspfads die Felge, die Speichen sowie die Übergangsbereiche zwischen ihnen vollständig ausfüllen. Die Prozesskette beginnt üblicherweise mit der Bereitstellung qualifizierten Vormaterials, führt über Vorformling, Gesenkschmieden, Beschneiden und die Prüfung nach dem Schmieden und geht anschließend in die Wärmebehandlung und CNC-Bearbeitung über. Sie unterscheidet sich vom Niederdruckguss von Rädern und darf nicht direkt mit Abläufen für Schmelzen, Raffinieren und Röntgenprüfung von Gussteilen gleichgesetzt werden.
Vormaterial und Vorformling: Zuerst Materialzustand und Verformungsverteilung stabilisieren
Die Legierungsbezeichnung, der Lieferzustand, die Rückverfolgbarkeit von Schmelze und Charge sowie die Ausgangsabmessungen des Rohlings müssen zunächst bestätigt werden. Die Temperaturänderungen zwischen Erwärmung, Transport und Einlegen in das Werkzeug beeinflussen die Fließfähigkeit des Materials und die Werkzeugfüllung. Auch die Volumenverteilung des Vorformlings darf nicht nur anhand des äußeren Erscheinungsbilds beurteilt werden: Ist an den Speichenverzweigungen, den Felgenrändern oder den Übergängen zwischen Speiche und Felge zu wenig Material vorhanden, können später unvollständige Füllung, lokale Ausdünnung oder unzureichendes Bearbeitungsaufmaß auftreten.
Werkzeugfüllung und Prüfung nach dem Schmieden: Das Fehlerrisiko bereits in der Rohlingphase minimieren
Ein höherer Schmiededruck ist nicht grundsätzlich besser. Entscheidend ist, ob Temperaturfenster, Werkzeughohlraum, Verformungsverteilung und Materialfluss aufeinander abgestimmt sind. Ein unkontrollierter Füllvorgang kann zu Falten, Rissen, lokaler Überhitzung oder einer Unterbrechung des Faserverlaufs führen. Selbst wenn diese Fehler durch nachfolgendes Drehen verdeckt werden, können sie im Speichenübergang zum Ausgangspunkt von Ermüdungsrissen werden. Ein zu großes Aufmaß erhöht den Zerspanungsaufwand, während ein ungleichmäßiges Aufmaß Risiken hinsichtlich Wanddicke, Rundlauf und dynamischer Auswuchtung verursacht.
Bei der Lieferfreigabe sollten die Aufzeichnungen der Schmiedeprozessparameter, die Abmessungen des Rohlings aus dem Erststück sowie die Prüfergebnisse kritischer Querschnitte angefordert werden. Je nach Fehlertyp, Bauteilstruktur und Kundenspezifikation ist eine geeignete zerstörungsfreie Prüfung des Schmiedeteils auszuwählen. Entscheidend ist nicht nur der Nachweis, dass das Bauteil „geschmiedet“ wurde, sondern der Nachweis, dass Speichen, Felge und ihre Übergangsbereiche einen bearbeitbaren, rückverfolgbaren und für die anschließende Dauerfestigkeitsprüfung geeigneten Rohlingzustand erreicht haben.
Wie die T6-Wärmebehandlung die Festigkeit, Härte und Verformung geschmiedeter Räder beeinflusst
Das „T6“ in 6061-T6 bezeichnet den Wärmebehandlungszustand und nicht eine Schmiedeklasse. Bei geschmiedeten Rädern aus Aluminiumlegierungen umfasst die Wärmebehandlung üblicherweise Lösungsglühen, Abschrecken und künstliches Auslagern: Beim Lösungsglühen gehen die Legierungselemente in den Mischkristall über, durch das Abschrecken wird der übersättigte Zustand erhalten, und das künstliche Auslagern verbessert anschließend durch Ausscheidungshärtung Festigkeit und Härte. Die endgültige Wirkung kann nicht allein aus dem Suffix der Legierungsbezeichnung abgeleitet werden, sondern muss gemeinsam mit Schmelze, Querschnittsposition und Aufzeichnungen der mechanischen Eigenschaften bewertet werden.
Kontrollpunkte der Wärmebehandlung geschmiedeter 6061-T6-Räder
6061 reagiert empfindlich auf den Abschreckprozess. Ofentemperaturgleichmäßigkeit, Beladungsmenge, Abstände zwischen den Teilen, die Art der Abstützung sowie die Transferzeit vom Ofen bis zum Abschrecken können innerhalb einer Charge zu Härteunterschieden oder Verformungen des Rades führen. Bei ungleichmäßiger Abkühlung können Maßabweichungen an Befestigungsflansch, Felge oder Speichenbereich entstehen. Bei unzureichendem oder übermäßigem Auslagern können Festigkeit, Härte und Duktilität ebenfalls von den Projektanforderungen abweichen.
Welche Qualitätsnachweise sind für die Wärmebehandlung geschmiedeter Räder erforderlich
- Prozessaufzeichnungen: Wärmebehandlungsschmelze, Beladungsmenge und Teilecharge abgleichen, die kontrollierte Durchführung von Lösungsglühen, Abschrecken und künstlichem Auslagern bestätigen sowie Temperaturkurven, Aufzeichnungen zur Temperaturgleichmäßigkeit oder Kalibrierunterlagen der Anlage aufbewahren.
- Nachweis des Zustands: Die Härte gemäß Zeichnung, Werkstoffnorm oder Projektspezifikation prüfen und bei Bedarf Ergebnisse zu Zugfestigkeit, Streckgrenze und Dehnung bereitstellen. Entnahmestelle und Repräsentativität der Proben müssen eindeutig festgelegt sein.
- Verformung und Nachprüfung: Nach der Wärmebehandlung Befestigungsfläche, Zentrierbohrung, Felgenrundlauf, kritische Wanddicken und weitere betroffene Maße erneut prüfen sowie die Ergebnisse der Nachprüfung nach Sperrung von Abweichungen, Richten oder Nacharbeit dokumentieren.
Daher stellt die Einreichung eines Etiketts mit der Angabe „6061-T6“ noch keinen vollständigen Nachweis der Wärmebehandlung dar. Aufzeichnungen zu Schmelze und Charge, Härteergebnisse, Maßnachprüfungen und geeignete Berichte zu den mechanischen Eigenschaften sollten derselben Charge geschmiedeter Räder zugeordnet werden. Die konkreten Temperaturen, Haltezeiten und Bewertungsgrenzwerte müssen sich dabei nach der Werkstoffnorm, der Radzeichnung und der Projektspezifikation richten.
CNC-Bearbeitung geschmiedeter Räder: Bezugssysteme, PCD-Bohrungen, Felgenrundlauf und Entgraten
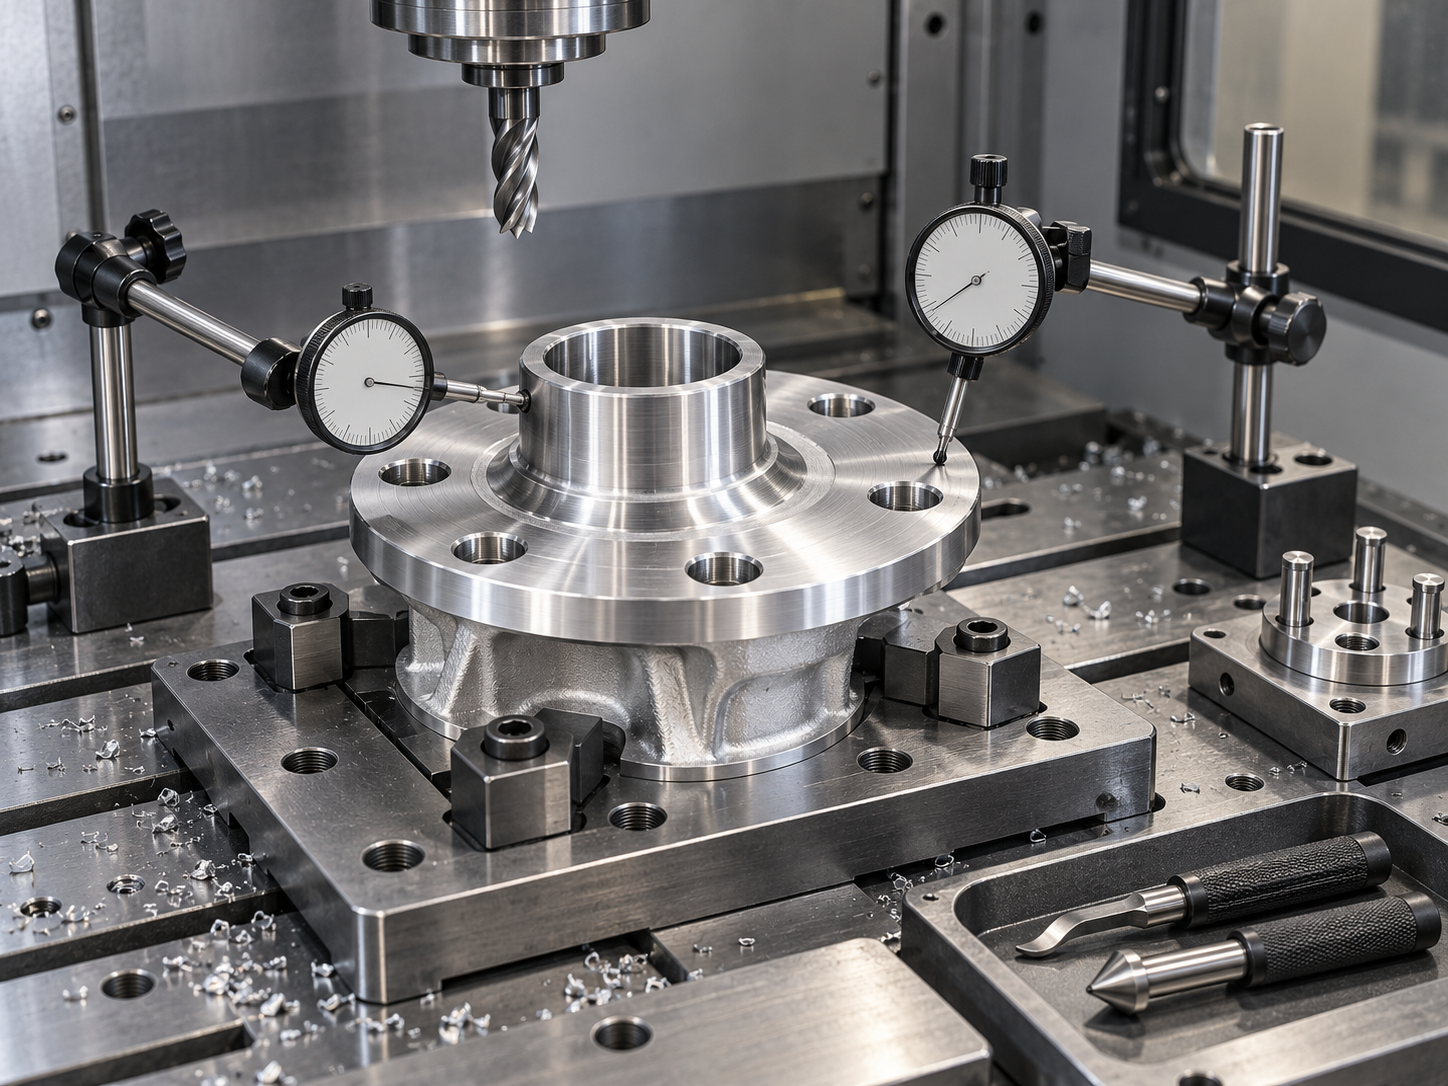
Nach dem Eintritt des geschmiedeten Rades in die CNC-Bearbeitung besteht das Ziel nicht pauschal darin, „präziser zu bearbeiten“, sondern die Bezugselemente des Schmiedeteils stabil in die Maßbeziehungen zwischen Befestigungsfläche, Zentrierbohrung, PCD-Schraubenbohrungen und rotierender Felgenfläche zu überführen. Üblicherweise werden zunächst Felge und Befestigungsflansch gedreht, anschließend Zentrierbohrung, PCD-Bohrungen und Ventilbohrung bearbeitet, gefolgt von der Feinbearbeitung, dem Entgraten, der Reinigung und der erneuten Prüfung. Für jeden Schritt müssen die verwendete Auflagefläche, die Spannposition und das Prüfbezugssystem eindeutig festgelegt werden.
Bezugskette und Spannverformung bei der CNC-Bearbeitung geschmiedeter Räder
Wenn der Befestigungsflansch nicht stabil positioniert ist und anschließend diese Fläche als Bezug für die Bearbeitung von Zentrierbohrung und PCD-Bohrungen verwendet wird, können Abweichungen der Bohrungsposition, Planlauf oder Rundlauf der Felge entstehen. Dünnwandige Felgen- und Speichenbereiche können sich außerdem durch Spannkräfte, Schnittkräfte oder ungleichmäßiges Aufmaß lokal verformen. Werkzeugverschleiß beeinflusst zusätzlich Bohrungsdurchmesser, Planheit der Stirnfläche und Oberflächenrauheit. Daher sollten Erststück, Teile nach Werkzeugwechsel und letztes Teil der Charge gemäß den Zeichnungsanforderungen erneut geprüft werden.
- Drehen: Befestigungsfläche, rotierende Felgenfläche, Planlauf der Stirnfläche und Aufmaß an kritischen Wanddicken prüfen.
- Bohren und Feinbearbeitung: Durchmesser der Zentrierbohrung, Positionen und Durchmesser der PCD-Bohrungen, Zustand der Bohrungskanten sowie Ausrichtung der Ventilbohrung überprüfen.
- Entgraten und Reinigen: Übergänge zwischen Speichen und Felge, Bohrungskanten und Stufen auf der Rückseite besonders sorgfältig bearbeiten, um Montageinterferenzen, Rückstände der Beschichtung oder lokale Spannungskonzentrationen zu vermeiden.
Qualitätsnachweise sollten aus Messprotokollen wie Maßberichten, speziellen Prüfmitteln oder Koordinatenmessungen stammen und nicht lediglich aus dem Hinweis „CNC gewährleistet hohe Präzision“. Der Rundlauf der Felge, der Planlauf der Anlagefläche, die Position des PCD und die kritischen Wandstärken sollten auf dasselbe Bezugssystem bezogen werden. Nach der Reinigung ist außerdem zu bestätigen, dass sich in den Bohrungen, Hohlräumen und an den Übergängen zu den Speichen keine Späne oder Flüssigkeitsrückstände befinden.
Welche Maß-, zerstörungsfreien und Funktionsprüfungen benötigt eine geschmiedete Aluminiumradnabe?
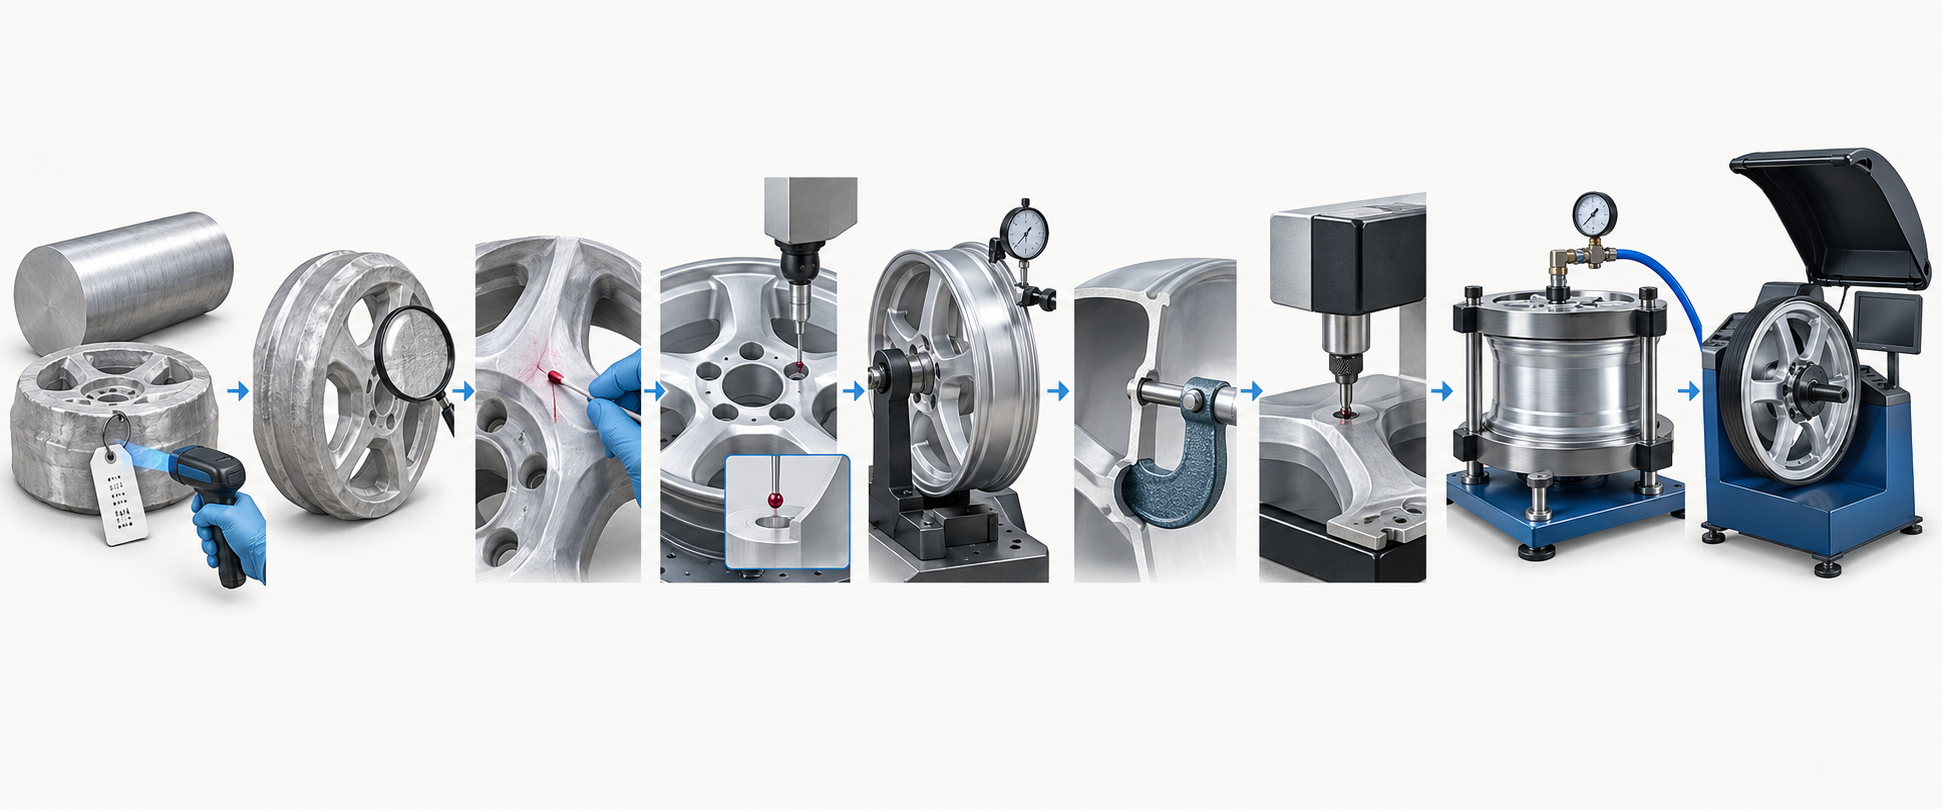
Die Prüfung einer geschmiedeten Aluminiumradnabe darf sich nicht auf die äußere Sichtprüfung beschränken, und ein Etikett mit der Aufschrift „6061-T6“ kann keinen vollständigen Qualitätsnachweis für das gesamte Rad ersetzen. Die Prüfsequenz sollte entlang der Rückverfolgbarkeit von Materialschmelzencharge, Schmiedeteil, Wärmebehandlung, CNC-Bearbeitung und der Funktion des Fertigprodukts schrittweise aufgebaut werden. Jede Prüfung muss drei Fragen beantworten: Wo kann ein Fehler auftreten, mit welcher Methode wird er erkannt und durch welches Dokument wird nachgewiesen, dass er beherrscht ist?
| Prüfabschnitt | Hauptrisiken | Qualitätsnachweis |
|---|---|---|
| Material und Schmiedeteil | Verwechslung von Schmelzenchargen, Falten, Risse und Oberflächenfehler | Materialzeugnis, Rückverfolgbarkeit der Schmelzencharge, Sichtprüfung sowie Aufzeichnungen über geeignete zerstörungsfreie Prüfungen |
| Maße und Bearbeitung | Planlauf der Anlagefläche, Abweichungen der PCD-Bohrungspositionen, Exzentrizität der Zentrierbohrung, unzureichende Wandstärke und Grate | Bericht über kritische Maße, Prüfmittel- oder Messprotokolle sowie Ergebnisse des Rundlaufs der Felge und des Planlaufs der Stirnfläche |
| Funktion des Fertigprodukts | Leckagen, Unwucht im Lauf und Montagekollisionen | Dichtheitsprüfung, Ergebnisse der dynamischen Auswuchtung und abschließendes Freigabeprotokoll |
Die Methode der zerstörungsfreien Prüfung sollte entsprechend der Struktur des Schmiedeteils, der Fehlerart, der Zeichnung und den Kundenvorgaben ausgewählt werden. Bei geschmiedeten Aluminiumradnaben liegt der Schwerpunkt üblicherweise auf der Kontinuität der Oberfläche und des Inneren nach dem Schmieden. Der bei Niederdruckgussrädern übliche Röntgenprüfprozess kann nicht ohne Weiteres als Standardlösung für alle geschmiedeten Räder übernommen werden. Wenn im Übergangsbereich zwischen Speichen und Felge, rund um Bohrungen oder an Stellen mit wechselnder Wandstärke Risiken bestehen, müssen Prüfumfang und Bewertungsgrundlage eindeutig festgelegt werden.
Maß- und Funktionsprüfungen einer geschmiedeten Aluminiumradnabe sind nicht gegenseitig ersetzbar
Anlagefläche, Zentrierbohrung und PCD-Bohrungspositionen sollten innerhalb derselben Bezugskette bewertet und zusammen mit dem Rundlauf der Felge, den kritischen Wandstärken und der Position der Ventilbohrung geprüft werden. Eine bestandene Sichtprüfung bedeutet nicht, dass auch die Dichtheit gewährleistet ist; bestandene statische Maßprüfungen bedeuten ebenfalls nicht, dass die dynamische Auswuchtung im rotierenden Zustand ausreichend ist. Die Härte nach der Wärmebehandlung kann nur als Teil einer Zustandsprüfung dienen. Sie muss weiterhin mit den Chargenaufzeichnungen, einer erneuten Maßprüfung sowie der jeweils geltenden Werkstoffnorm oder Projektspezifikation abgeglichen werden.
Von den Hotspots der Finite-Elemente-Analyse bis zur Dauerprüfung: So wird eine hochfeste Aluminium-Radnabe validiert
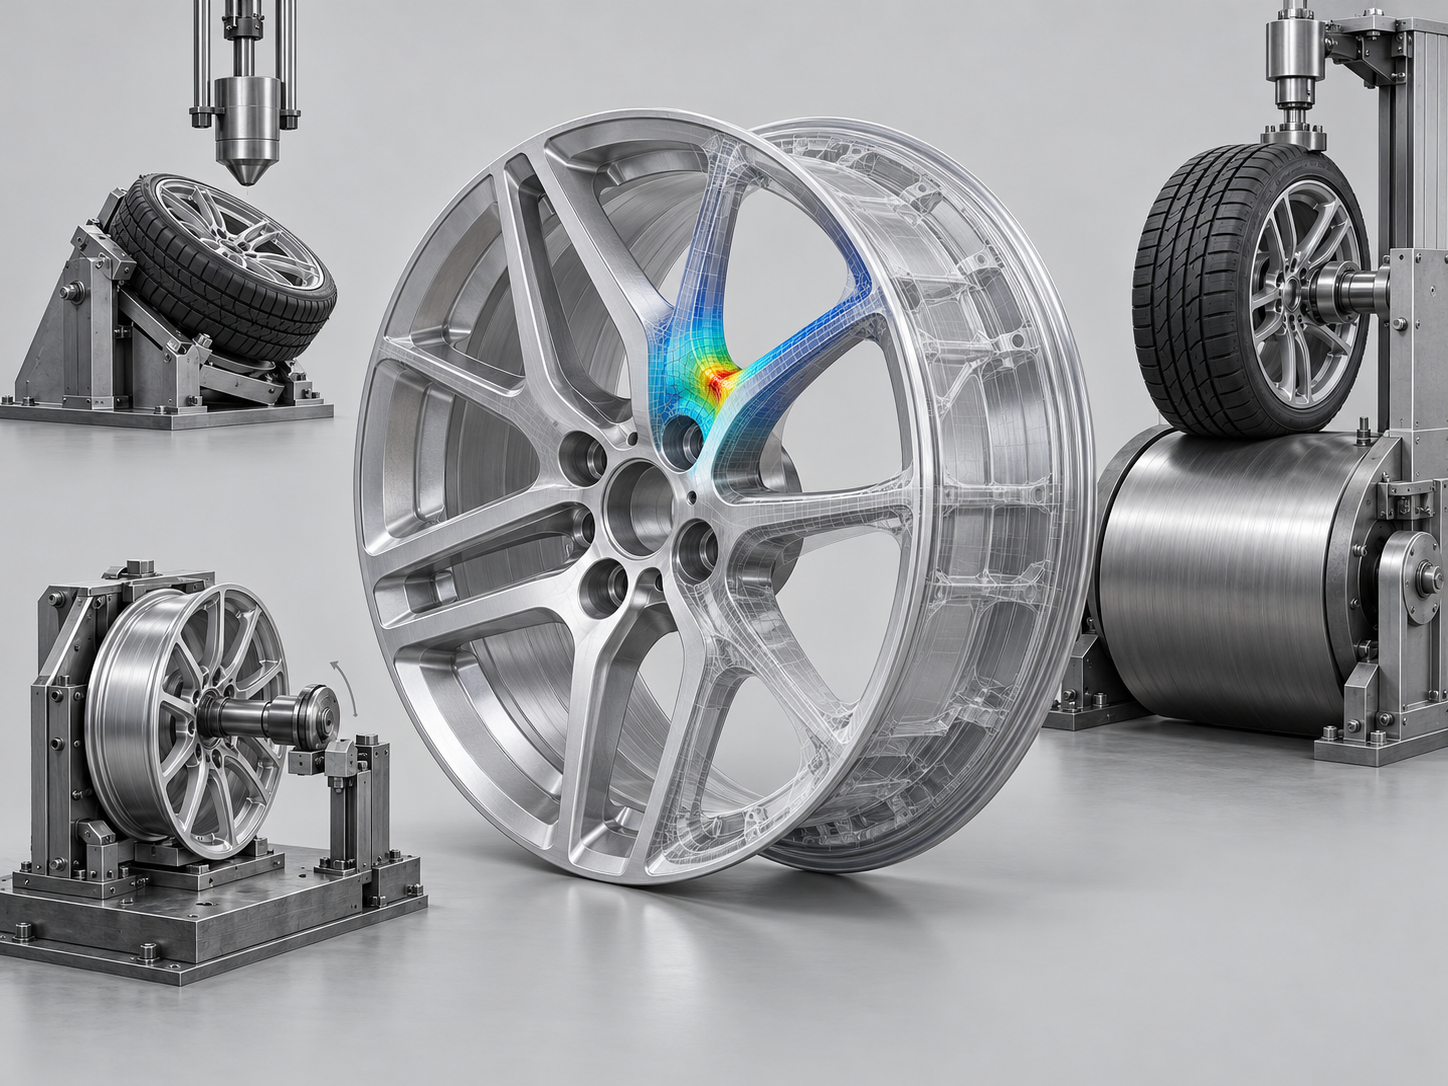
Eine geschmiedete Aluminium-Radnabe wird nicht nur durch eine einmalige statische Festigkeitsberechnung bewertet. Während der Fahrt wirken gleichzeitig Brems- und Anfahrmomente, seitliche Kurvenlasten sowie Stoßlasten durch Unebenheiten der Fahrbahn auf die Radnabe. Die Validierung sollte Auslegungslasten, FE-Hotspots, Prüfprogramme und Versagenskriterien zu einer durchgängigen Nachweiskette verbinden.
Zuerst die FE-Hotspots der geschmiedeten Aluminium-Radnabe bestimmen
In die Finite-Elemente-Analyse sollten das Lastkollektiv des Zielmodells, Reifen- und Einbaurandbedingungen, der Werkstoffzustand sowie die tatsächliche Geometrie der Radnabe eingehen, anstatt lediglich Festigkeitswerte eines Werkstofftyps zu übernehmen. Die Gabelverzweigungsecken der Speichen, die Übergangsbereiche zwischen Speichen und Felge sowie die Montagefläche und der Bereich um die Schraubenlöcher erfordern in der Regel eine gezielte Untersuchung von Spannungskonzentrationen, lokalen Verformungen und Ermüdungsschäden. In einer Studie traten Risse zuerst an der Verbindungsecke der inneren Speichengabelverzweigung auf. Dies zeigt, dass eine unauffällige Oberfläche die Untersuchung struktureller Hotspots nicht ersetzen kann.
Geschlossene Validierung durch Dauerprüfungen an geschmiedeten Aluminium-Radnaben
Das Validierungsprogramm sollte in der Regel Stoßprüfung, Biegeermüdung und Rollermüdung abdecken. Vor und nach der Prüfung sind Risse, Brüche, bleibende Verformungen, Dichtheit und dynamische Unwucht zu kontrollieren. In einem Forschungsbeispiel wurden mindestens 250.000 Umdrehungen, eine maximale Nennlast von 8095 N, ein Verstärkungsfaktor von 1,33 und ein berechnetes Biegemoment von 3450 N·m angesetzt; dabei wurde eine maximale FE-Spannung von 121,0 MPa ermittelt. Diese Werte gelten nur für den jeweiligen Untersuchungsgegenstand und können nicht direkt als Abnahmekriterien für alle Radnaben verwendet werden. Lasten, Zyklenzahl und Bewertungskriterien sind anhand des Zielmodells, der geltenden Vorschriften oder der Kundenspezifikation festzulegen.
- Vor der Prüfung den Zustand von Maßen, Rundlauf, Dichtheit und dynamischer Auswuchtung dokumentieren.
- Nach der Prüfung die Gabelverzweigungsecken der Speichen, die Übergangsbereiche der Felge sowie den Bereich um die Schraubenlöcher erneut auf Risse und bleibende Verformungen untersuchen.
- Die vorhergesagten FE-Hotspots mit den tatsächlichen Versagensstellen abgleichen und bei Bedarf Lasten, Geometrie und Werkstoffzustand zurückverfolgen.
Welche Unterlagen sollten beim Einkauf geschmiedeter Aluminium-Radnaben vom Lieferanten angefordert werden?
Die Bezeichnung „6061-T6 forged wheel“ auf einer Zeichnung bedeutet nicht, dass die gesamte geschmiedete Aluminium-Radnabe bereits über belastbare Qualitätsnachweise für die Abnahme verfügt. Bei der Einkaufsprüfung sollten die Unterlagen in drei Gruppen gegliedert werden: Projekteingaben, Fertigungsprozess und Lieferprüfung. Dabei sind Version, geltende Normen und die Zuordnung zur jeweiligen Charge einzeln abzugleichen.
- Projekteingaben: Freigegebene Zeichnung und Zeichnungsstand, Werkstoffbezeichnung und -zustand, Abmessungen und kritische Toleranzen der Radnabe, Lastkollektiv des Zielmodells sowie geltende Vorschriften oder Kundenspezifikationen bestätigen. Bei Konstruktionsänderungen muss eine Rückverfolgung zu den Prüf- und Genehmigungsaufzeichnungen möglich sein.
- Fertigungsprozess: Nachweise für Vormaterial oder Material-Schmelzlose, Schmiedeablauf und Erstmusteraufzeichnungen, Parameter der kritischen Prozessschritte sowie Wärmebehandlungschargen und -kurven, Beschickungs- und Abschreckaufzeichnungen anfordern. Die Unterlagen müssen einer konkreten Teilecharge zugeordnet werden können und dürfen nicht nur aus einer allgemeinen Prozesskarte bestehen.
- Lieferprüfung: Einen Bericht über kritische Maße, Rundlauf von Anlagefläche und Felge, PCD-Lochpositionen, Zentrierbohrung und Wanddicke sowie die zutreffenden Aufzeichnungen zu zerstörungsfreien Prüfungen, Härte und mechanischen Eigenschaften verlangen. Für das Fertigteil sollten außerdem Nachweise und Berichte zur Dichtheit, zum dynamischen Auswuchten und zur Dauerprüfung vorgelegt werden.
Bei der Erstmusterabnahme ist außerdem festzulegen, wie nichtkonforme Teile separiert werden, welche Fehler nachgearbeitet werden dürfen, welche Nachprüfungen nach der Nacharbeit erforderlich sind und ob Änderungen an Material, Werkzeug, Wärmebehandlung oder Zerspanung vorab gemeldet werden müssen. Bei geschmiedeten Aluminium-Radnaben sollte ein vollständig dokumentiertes Lieferpaket die Kette Material-Schmelzlos – Schmiedeumformung – T6-Wärmebehandlung – CNC-Bearbeitung – Endprüfung – Dauerprüfung lückenlos rückverfolgbar machen, statt die Leistung allein anhand des Etiketts „6061-T6“ zu beurteilen.
Häufig gestellte Fragen zu Verfahren und Validierung geschmiedeter Aluminium-Radnaben
Die Leistungsfähigkeit von Schmiederadnaben aus Aluminiumlegierung lässt sich nicht anhand eines einzelnen Materialkennzeichens oder des Erscheinungsbilds beurteilen. Die folgenden Fragen erläutern die Abgrenzung zwischen 6061-T6, Wärmebehandlung, CNC-Bearbeitung, Funktionsprüfung und Dauerfestigkeitsvalidierung.
Bedeutet 6061-T6 automatisch, dass die Leistungsfähigkeit einer Schmiederadnabe den Anforderungen entspricht?
Nein. 6061 bezeichnet eine Al-Mg-Si-Legierung, T6 den Wärmebehandlungszustand nach Lösungsglühen, Abschrecken und künstlicher Alterung; „Schmieden“ beschreibt das Umformverfahren. Zusätzlich müssen der Materialzeugnis des Schmelzenloses, die Aufzeichnungen zu Schmieden und Wärmebehandlung, die Härte oder die mechanischen Eigenschaften, die Abmessungen, die zerstörungsfreie Prüfung sowie die Dauerfestigkeitsergebnisse des kompletten Rads überprüft werden.
Warum müssen bei einer Schmiederadnabe auch die Bearbeitung und Verformungen durch die Wärmebehandlung berücksichtigt werden?
Das Schmieden beseitigt die nachfolgenden Risiken nicht. Das Abschrecken, die Beladung des Ofens und die Art der Abstützung während der Wärmebehandlung können Verformungen verursachen; die Spannung beim CNC-Einrichten, der Wechsel der Bezugssysteme und die Bearbeitungszugaben bei dünnwandigen Bereichen können wiederum die Anlagefläche, die Zentrierbohrung, die PCD-Bohrungspositionen und den Rundlauf der Felge beeinflussen. Daher sollten die Beurteilungen anhand von Nachmessungen nach der Wärmebehandlung und Berichten zu den kritischen Abmessungen erfolgen.
Welche Prüfungen können einander nicht ersetzen?
Sichtprüfung, Maßprüfung, zerstörungsfreie Prüfung, Härteprüfung, Dichtheitsprüfung, Unwuchtprüfung und Dauerfestigkeitsprüfung beantworten unterschiedliche Fragen und können einander nicht ersetzen. Beispielsweise bedeutet die Einhaltung der statischen Maße nicht, dass keine inneren oder Oberflächenfehler vorhanden sind; ebenso bedeutet eine bestandene Dichtheitsprüfung nicht, dass die Speichen eine Biegeermüdungs- oder Schlagprüfung bestehen können.
Können die in der Studie verwendeten Werte von 25万 Umdrehungen, 8095 N usw. direkt als Abnahmekriterien herangezogen werden?
Nein, sie können nicht direkt übernommen werden. 25万 Umdrehungen, 8095 N, 3450 N·m und 121.0 MPa beziehen sich auf ein bestimmtes Untersuchungsobjekt und konkrete Prüfbedingungen und können nicht als allgemeine Anforderungen für alle Schmiederadnaben aus Aluminiumlegierungen verallgemeinert werden. Das Projekt sollte die Lasten, die Zyklenzahl und die Beurteilungsbedingungen auf Grundlage der Zeichnungen, des Lastkollektivs des Ziel-Fahrzeugmodells, der geltenden Vorschriften, der Materialnormen und der Kundenspezifikationen festlegen.
Key takeaways
- 6061 bezeichnet das Aluminiumlegierungssystem, T6 den Wärmebehandlungszustand. Beides allein kann weder die Schmiedequalität noch die Dauerhaftigkeit des Rads nachweisen.
- Der Kern der Schmiedeumformung liegt im Temperaturfenster, in der Formfüllung, der Verformungsverteilung, den Übergängen zu den Speichen und der Fehlerkontrolle – nicht allein im Streben nach einem höheren Umformdruck.
- Bei der T6-Wärmebehandlung sind gleichzeitig die Aufzeichnungen zu Lösungsglühen, Abschrecken und künstlicher Alterung, die Ofentemperaturgleichmäßigkeit, die Verformungskontrolle sowie die Ergebnisse von Härte- und mechanischen Eigenschaftsprüfungen zu überprüfen.
- Bei der CNC-Bearbeitung ist eine Bezugskette zwischen Anlagefläche, Zentrierbohrung, PCD-Bohrungen, Rundlauf der Felge und den maßgeblichen Wanddicken aufzubauen. Außerdem sind die Ergebnisse von Entgratung, Reinigung und Maßprüfung zu dokumentieren.
- Schlagprüfung, Biegeermüdung, Rollermüdung, Luftdichtheit und dynamische Auswuchtung sollten mit den FE-Hotspots und den tatsächlichen Schadensstellen zu einem geschlossenen Validierungskreislauf verknüpft werden.



