
Warum kommt es bei Schweißbossen in Blechbauteilen leicht zu Verzug, Durchbrennen und Positionsabweichungen?
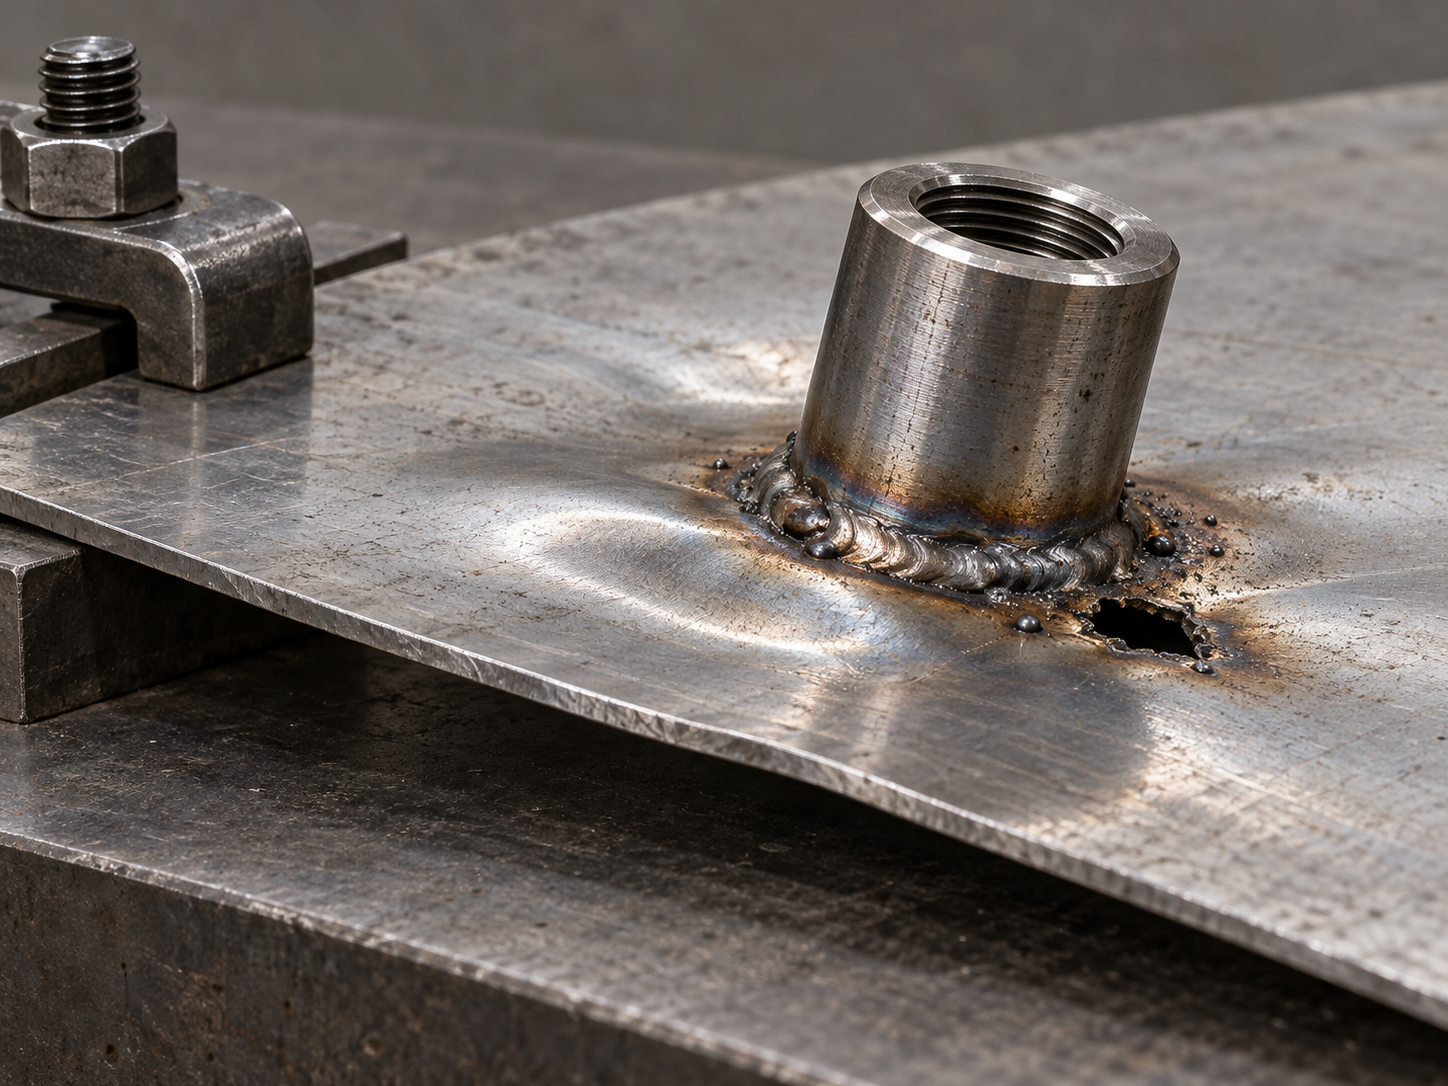
Schweißbosen in Blechbauteilen werden häufig für die Montage von Schrauben, zur Abstützung, Positionierung oder lokalen Erhöhung eingesetzt. Es wirkt zwar so, als werde lediglich ein Boss auf einer Blechfläche befestigt, tatsächlich übernimmt er jedoch gleichzeitig Positionsgenauigkeit, Verbindungsfestigkeit und Montagefunktion. Wird das dünne Blech einem zu hohen Wärmeeintrag ausgesetzt, kann es sich nach dem Schweißen zusammenziehen oder verziehen, und der Schweißboss kann sich von der senkrechten in eine geneigte Position verformen. Bei konzentrierter Wärmeeinbringung kann es außerdem zum Durchbrennen kommen, wodurch Löcher in der Schweißnaht oder in der angrenzenden Blechfläche entstehen. Verschiebt sich der Schweißboss, lässt sich das Befestigungselement möglicherweise nicht einsetzen. Sind die Schweißnaht nicht ausreichend durchgeschweißt oder weist sie Risse beziehungsweise Poren auf, kann dies zu Lockerung oder sogar zum Versagen führen.
Die Ursache liegt meist nicht in einem einzelnen Schweißparameter. Die Kontaktverhältnisse an der Unterseite des Schweißbosses sowie Blechdicke und Werkstoff bestimmen den zulässigen Wärmeeintrag. Vorrichtung und Heftung entscheiden darüber, ob die Position während des Schweißens gehalten werden kann. Die Zugänglichkeit der Schweißnaht beeinflusst wiederum Nahtausbildung, Reinigung und Prüfung. Wird in der Konstruktionsphase lediglich die Höhe des Schweißbosses angegeben, ohne Richtung, Bezugssystem, Belastung und Abnahmemethode festzulegen, kann der Lieferant trotz einer äußerlich einwandfreien Schweißnaht ein Bauteil liefern, das nicht montierbar ist. Deshalb müssen Schweißbosen in Blechbauteilen von der Konstruktion über die Verfahrensauswahl und Verzugskontrolle bis zur Prüfung nach dem Schweißen geplant werden, anstatt die Verantwortung erst der Nacharbeit zu überlassen.
Konstruktion von Schweißbossen: Zuerst Belastung, Zugänglichkeit der Schweißnaht und Prüfraum festlegen
Bei der Konstruktion eines Schweißbosses in einem Blechbauteil darf nicht nur betrachtet werden, ob sich der Boss auf der Blechfläche platzieren lässt. Zunächst ist festzulegen, ob er der Positionierung, Abstützung oder Gewindemontage dient oder Zug-, Scher- beziehungsweise exzentrische Lasten aufnehmen muss. Die unterschiedliche Belastungsrichtung verändert das Kontaktverhältnis zwischen Schweißboss und Grundblech, den Verbindungsumfang, die lokale Steifigkeit der Blechfläche und die Anordnung der Schweißnähte. Bei einem zur Positionierung eingesetzten Schweißboss steht möglicherweise die Positionsstabilität im Vordergrund. Bei einem Schweißboss, der Befestigungslasten aufnehmen muss, ist dagegen besonders zu prüfen, ob die Schweißverbindung die tatsächlichen Lasten übertragen kann. Die Festigkeit darf nicht allein anhand des äußeren Erscheinungsbilds beurteilt werden.
Bei der Konstruktion von Schweißbossen in Blechbauteilen müssen Zugänge für Schweißbrenner und Vorrichtungen vorgesehen werden
Bereits in der Zeichnungsphase sollte geprüft werden, ob der Schweißbrenner oder Brennerkopf die Schweißnaht erreichen kann, ob die Vorrichtung das Grundblech niederhalten und die Ausrichtung des Schweißbosses sichern kann und ob nach dem Schweißen ausreichend Platz zum Entfernen von Schweißspritzern, zur Sichtprüfung der Schweißnaht und zum Ansetzen von Prüfmitteln vorhanden ist. Befindet sich der Schweißboss in der Nähe einer Biegekante, eines tiefen Hohlraums oder anderer Hindernisse, können Brennerstellung und Elektrodenfreiraum eingeschränkt sein. Der tatsächlich nutzbare Schweißweg kann dann kürzer sein, als es der im 3D-Modell dargestellte Raum vermuten lässt. Außerdem sollten Schweißnähte möglichst nicht an Stellen angeordnet werden, die nicht einsehbar oder nicht zu reinigen sind oder nach der Montage vollständig verdeckt werden.
Abmessungen und Tragfähigkeitsparameter von Schweißbossen dürfen nicht unabhängig von den Betriebsbedingungen pauschal übernommen werden
Durchmesser und Höhe des Schweißbosses, Blechdicke, Kehlnahtgröße und Verbindungsart müssen stets unter Berücksichtigung von Material, Belastung, Einbauraum, Fertigungsverfahren und Projektstandard festgelegt werden. Wenn die lokale Steifigkeit eines dünnen Blechs nicht ausreicht, lässt sich eine Verformung oder ein Einreißen der Blechfläche nicht zwangsläufig durch eine einfache Vergrößerung der Schweißnaht beheben; dadurch können vielmehr Wärmeeintrag und Schrumpfung zunehmen. Es wird empfohlen, die Position und Ausrichtung des Schweißbosses, Funktionsbezüge sowie die kritischen Maße in der 2D-Zeichnung anzugeben und die Montagefreigängigkeit im 3D-Modell zu prüfen. Bei tragenden kritischen Strukturen sollte bereits in der Prototypenphase eine Validierung vorgesehen werden, deren Belastungsrichtung der tatsächlichen Belastungsrichtung entspricht. Die konkreten Parameter sind durch Auslegungsberechnungen, eine Verfahrensqualifizierung oder anhand von Ergebnissen aus Schweißversuchen des Lieferanten festzulegen.
MIG-, TIG-, Laser- oder Widerstandsschweißen – welches Verfahren eignet sich für Schweißbossen an Blechteilen?
Für das Schweißen von Bossen an Blechteilen gibt es kein feststehendes „bevorzugtes Verfahren“. Material, Blechdicke, Ausführung des Schweißbosses, Zugänglichkeit der Schweißnaht, Sichtflächen und Losgröße beeinflussen die Auswahl. Die Bezeichnung des Verfahrens kann Schweißversuche nicht ersetzen; die endgültigen Parameter müssen weiterhin unter Berücksichtigung des Projektstandards, der Vorrichtungsbedingungen und der Verfahrensfreigabe durch den Lieferanten festgelegt werden.
Vergleich der Verfahren zum Schweißen von Bossen an Blechteilen
- MIG-Schweißen: In der Regel geeignet für gängige Blechverbindungen mit hohen Anforderungen an Produktivität und Wirtschaftlichkeit; die Abstimmung von Anlagen und Produktionstakt ist meist relativ einfach. Bei beengten Platzverhältnissen rund um den Schweißboss müssen jedoch Brennerwinkel, Spritzer, Wärmeeintrag und die Kontinuität der Schweißnaht besonders geprüft werden.
- TIG-Schweißen: Ermöglicht eine präzise Kontrolle von Lichtbogen und Schmelzbad und eignet sich für bestimmte Anwendungen mit Aluminium und anderen Nichteisenmetallen. Außerdem lassen sich Schweißnähte mit hohen Anforderungen an die Optik gut bearbeiten. Das Verfahren ist jedoch langsamer und reagiert empfindlicher auf eine konstante Bedienung sowie auf die Sauberkeit der Oberflächen.
- Laserschweißen: Die Wärmeeinflusszone und das Verformungspotenzial sind in der Regel geringer, weshalb sich das Verfahren für Strukturen mit hohen Anforderungen an Positionsgenauigkeit oder Optik eignet. Es reagiert jedoch empfindlicher auf die Anlage des Schweißbosses an der Blechfläche, den Spalt, den Oberflächenzustand, die Steifigkeit der Vorrichtung und die Anlagenbedingungen. Es darf daher nicht allein aufgrund des „geringen Wärmeeintrags“ ausgewählt werden.
- Widerstandspunktschweißen: Geeignet für Strukturen, bei denen Elektroden positioniert werden können, die Überlappung der Verbindung eindeutig festgelegt ist und hohe Anforderungen an die Serienkonstanz bestehen. Bei der Konstruktion muss geprüft werden, ob die Elektroden die Schweißpunkte erreichen können. Die Anordnung der Schweißpunkte ist anhand der tatsächlichen Belastung durch Ausziehen, Scheren oder exzentrische Kräfte zu bestätigen; die Ergebnisse von Punktschweißversuchen dürfen nicht unmittelbar als Tragfähigkeitsstandard für alle Betriebsfälle verwendet werden.
Bei einem Schweißboss aus dünnem Kohlenstoffstahl können beispielsweise Durchbrand, Spritzer und Schrumpfung nach dem Schweißen beim MIG-Verfahren besonders relevant sein. Bei Schweißbossen aus Edelstahl oder Aluminium sind zusätzlich Oberflächenzustand, Wärmeleitfähigkeit, Schutzbedingungen und optische Anforderungen zu berücksichtigen. Vor der Anfrage sollte der Lieferant Material und Blechdicke, Position des Schweißbosses, Zugänglichkeit von Brenner oder Elektrode, Sichtflächen, Losgröße und Prüfumfang bestätigen. Durch Schweißversuche sind anschließend Nahtausbildung, Verschiebung des Schweißbosses und das Montageergebnis zu überprüfen.
Wie lassen sich Wärmeeintrag und Schweißverzug beim Schweißen von Bossen an dünnen Blechen kontrollieren?
Die Prozesskontrolle beim Schweißen von Bossen an dünnen Blechen beginnt mit einer stabilen Positionierung und nicht unmittelbar mit dem Schweißen. Den Schweißboss mit Spannvorrichtungen, Positionierstiften oder speziellen Anschlägen fixieren und erst nach Bestätigung von Höhe, Ausrichtung und Bezugsposition heften. Nach dem Heften sollte eine erneute Prüfung erfolgen, damit ein bereits verschobener Schweißboss nicht durch eine durchgehende Schweißnaht „festgesetzt“ wird. Die Vorrichtung muss die Schrumpfrichtung begrenzen, gleichzeitig aber ausreichend Platz für Brenner, Reinigungswerkzeuge und Messmittel lassen.
Schweißfolge und Wärmeeintrag beim Schweißen von Schweißbossen
Beim endgültigen Schweißen kann je nach Verbindungsart ein symmetrischer oder wechselnder Ablauf beziehungsweise eine Unterteilung in kurze Schweißabschnitte angewendet werden, um eine lang andauernde konzentrierte Erwärmung derselben Stelle des dünnen Blechs zu vermeiden. Je mehr Schweißraupen aufgebracht werden und je länger die Schweißzeit ist, desto höher ist in der Regel das Risiko von Metallschrumpfung und Verzug der Blechfläche. Daher sollte eine Vergrößerung der Schweißnaht nicht einfach die konstruktive und verfahrenstechnische Prüfung ersetzen. Nach jedem Abschnitt sollte je nach Material und Verfahren eine natürliche Abkühlung erfolgen; anschließend sind Position des Schweißbosses und Zustand der Blechfläche zu prüfen.
Wie lassen sich Durchbrand, Schrumpfung und Verschiebung des Schweißbosses untersuchen?
- Durchbrand oder lokales Einfallen: Zuerst Blechdicke, Anlage- und Spaltverhältnisse zwischen Schweißboss und Grundblech, Wärmeeintrag sowie Verweilzeit des Brenners prüfen. Anschließend feststellen, ob eine zu lange durchgehende Schweißung oder wiederholtes lokales Nachschweißen eine Überhitzung verursacht hat. Vor einer Reparatur sind die Größe der Öffnung und die Ausdünnung des umliegenden Grundwerkstoffs zu bewerten, um eine weitere Vergrößerung der Wärmeeinflusszone durch wiederholtes Nachschweißen zu vermeiden.
- Schrumpfung oder Verzug der Blechfläche: Schweißnahtlänge, Schweißfolge, Zwangsbedingungen der Vorrichtung und Abkühlrhythmus gezielt überprüfen. Wenn die Schweißnähte rund um den Schweißboss unsymmetrisch verteilt sind oder die Vorrichtung das dünne Blech nicht ausreichend abstützt, können die Schrumpfkräfte nach dem Schweißen die Blechfläche verformen. Zunächst ist zu klären, ob der Verzug den Montagebezug beeinträchtigt; erst danach sollte über Richten, Reparatur oder Ausschuss entschieden werden.
- Verschiebung oder Neigung des Schweißbosses: Positionierstifte, Anschläge und die Zuverlässigkeit der Heftpunkte prüfen sowie Höhe, Mittellage, Rechtwinkligkeit und Ausrichtung vor und nach dem Schweißen erneut kontrollieren. Wenn nach dem Heften keine Nachmessung erfolgt oder der Brenner nur eingeschränkt zugänglich ist und dadurch auf einer Seite ein zu hoher Wärmeeintrag entsteht, kann der Schweißboss während des durchgehenden Schweißens leicht verschoben werden. Nach einer Reparatur müssen Maßhaltigkeit und Montage erneut geprüft werden.
Konkrete Stromstärke, Schweißgeschwindigkeit, Lagenfolge und die Frage einer Vorwärmung müssen unter Berücksichtigung von Material, Blechdicke, Ausführung des Schweißbosses und Projektvorgaben durch Schweißversuche oder eine Verfahrensqualifizierung bestätigt werden. Nach dem Schweißen sind mindestens die kritischen Positionen und die Montagerichtung des Schweißbosses erneut zu messen. Wird eine Verformung außerhalb der Zeichnungs- oder Funktionsanforderungen festgestellt, muss zunächst beurteilt werden, ob ein Richten möglich ist; erst danach darf über eine Reparatur entschieden werden. Eine Freigabe darf nicht allein aufgrund des Erscheinungsbilds der Schweißnaht erfolgen.
Häufige Fehler beim Schweißen von Bossen an Blechteilen: Poren, unvollständige Durchschweißung, zu große Nahtüberhöhung und Durchbrand
Ein optisch einwandfreier Schweißboss bedeutet nicht automatisch, dass die Verbindung die Anforderungen an Tragfähigkeit und Montage erfüllt. Bei der Fehleranalyse sind gleichzeitig Schweißnaht, Wärmeeinflusszone des Grundwerkstoffs, Position des Schweißbosses und die tatsächliche Funktion zu betrachten. Die Fehlerposition ist zu dokumentieren, damit die Qualität nicht nur anhand der Oberflächenfarbe oder der Schweißnahtgröße beurteilt wird.
- Porosität: Sie zeigt sich durch Poren auf der Schweißnahtoberfläche oder im Querschnitt. Häufige Ursachen sind Öl und Feuchtigkeit auf der Oberfläche des Grundwerkstoffs, der Schweißbuckel oder des Schweißzusatzes, eine unzureichende Schutzgasabdeckung oder Störungen des Schweißprozesses durch Luftströmungen. Zunächst sollte die Fügestelle gereinigt und die Schutzgasabdeckung überprüft werden; anschließend ist eine Kontrolle durch Probeschweißen erforderlich. Kritische Fügestellen dürfen nicht allein aufgrund ihres äußeren Erscheinungsbilds freigegeben werden.
- Fehlende Durchschweißung: Am Wurzelbereich wurde keine wirksame Verschmelzung erzielt. Dies kann mit dem Fügespalt, der Wurzelausbildung, dem Wärmeeintrag oder dem Brennerwinkel zusammenhängen. Die Anlagefläche zwischen Schweißbuckel und Blech sowie die Zugänglichkeit des Brenners und die Durchgängigkeit der Schweißnaht sind zu prüfen. Erforderlichenfalls ist gemäß den Projektanforderungen eine Querschnitts- oder Belastungsprüfung durchzuführen.
- Übermäßige Nahtüberhöhung, Einbrandkerben: Die Schweißnaht ist deutlich aufgetragen oder der Schweißnahtrand weist eine eingebrachte Nut auf. Dies hängt in der Regel mit einem nicht abgestimmten Verhältnis von Bewegungsgeschwindigkeit, Lichtbogenführung und Zusatzmenge zusammen. Eine übermäßige Nahtüberhöhung bedeutet nicht zwangsläufig eine höhere Festigkeit und kann außerdem die Montage und Spannungsverteilung beeinträchtigen. Die Bewertung sollte anhand der Anforderungen der Zeichnung an das Erscheinungsbild sowie mit Mess- und Prüflehren erfolgen.
- Durchbrand: Bei dünnen Blechen zeigt er sich typischerweise durch Löcher, lokale Einfallstellen oder eine deutliche Ausdünnung in der Nähe der Schweißnaht. Ursachen sind meist ein zu hoher Wärmeeintrag, eine zu lange Verweilzeit oder ein zu großer Spalt. Nach dem Feststellen eines Durchbrands ist zu bewerten, ob eine Nacharbeit die Wärmeeinflusszone weiter vergrößern würde. Außerdem sind die Verformung der Blechfläche und die Position des Schweißbuckels erneut zu messen.
- Risse und Versatz des Schweißbuckels: Risse sind sofort zu isolieren; anschließend sind die Ursachen, etwa Material, Schweißrhythmus und Schrumpfbehinderung, zu ermitteln. Bei einem schräg stehenden oder versetzten Schweißbuckel sind Vorrichtung, Heftung und Schweißreihenfolge zu überprüfen. Nach der Nacharbeit darf nicht nur die äußere Schweißnaht durch Nachschweißen korrigiert werden; vielmehr sind auch die kritischen Maße, die Ausrichtung und die Montagefunktion erneut zu bestätigen.
Qualitätsprüfung von Schweißbuckeln: Sichtprüfung, Maße, Montage und Belastungsnachweis
Die Abnahme von Schweißbuckeln darf sich nicht darauf beschränken, ob die Schweißnaht eben ist. Es empfiehlt sich eine gestufte Prüfung der Bereiche Erscheinungsbild und Schweißnaht, Position und Maße, Montagefunktion sowie Belastungsnachweis, da diese jeweils unterschiedlichen Ausfallrisiken entsprechen. Die konkreten Abnahmeschwellen sind anhand der Zeichnung, der Projektstandards und des Prüfplans festzulegen; einheitliche Werte für Kehlnahtgröße, Verformung oder Belastbarkeit dürfen nicht pauschal übernommen werden.
Prüfung des Erscheinungsbilds und der Schweißnahtqualität von Schweißbuckeln
Zunächst sind Nahtdurchgängigkeit, Nahtausbildung, Nahtüberhöhung, Einbrandkerben, Poren, Risse, Durchbrand und fehlende Verschmelzung zu prüfen. Gleichzeitig ist zu bestätigen, dass Schweißschlacke, Spritzer und die Reinigung nach dem Schweißen den Anforderungen an das Erscheinungsbild entsprechen. Poren können mit der Sauberkeit von Grundwerkstoff oder Schweißzusatz sowie mit der Schutzgasabdeckung zusammenhängen. Bei übermäßiger Nahtüberhöhung, Einbrandkerben oder ungleichmäßiger Nahtausbildung sind Lichtbogenführung, Bewegungsgeschwindigkeit und Zusatzmenge zu überprüfen. Löcher oder lokale Einfallstellen in dünnen Blechen weisen in der Regel auf einen zu hohen Wärmeeintrag hin. Nach dem Feststellen von Auffälligkeiten bei der Sichtprüfung ist zusätzlich zu klären, ob der Fehler die Position des Schweißbuckels, die Festigkeit der Blechfläche oder die nachfolgende Montage beeinträchtigt.
Prüfung von Maßen, Montage und Belastbarkeit von Schweißbuckeln
Die Maßprüfung sollte von den Montagebezügen ausgehen. Zu messen sind Position, Höhe, Rechtwinkligkeit oder Ausrichtung des Schweißbuckels; außerdem ist die Verformung der Blechfläche nach dem Schweißen erneut zu prüfen. Kritische Maße können je nach Konstruktion mit Messmitteln, speziellen Prüflehren oder durch 3D-Scanning bestätigt werden. Ein Versatz darf nicht allein durch Sichtprüfung beurteilt werden. Anschließend ist eine Funktionsmontage mit Schrauben, Befestigungselementen, Gegenstücken oder Positionierelementen durchzuführen, um Interferenzen, Spiel, fehlendes Einführen oder unvollständiges Verriegeln festzustellen.
Wenn der Schweißbuckel Zug-, Scher- oder exzentrischen Belastungen ausgesetzt ist, sind erforderlichenfalls entsprechende Belastungs- oder zerstörende Prüfungen einzuplanen. Prüfrichtung, Einspannung und Randbedingungen sollten den tatsächlichen Betriebsbedingungen möglichst nahekommen. Ergebnisse von Zug-Scher-Prüfungen an Punktschweißverbindungen können nicht unmittelbar als allgemeine Abnahmewerte für alle Schweißbuckel verwendet werden. Im Prüfbericht sollten außerdem kritische Maße, äußere Fehler und Funktionsergebnisse getrennt ausgewiesen werden, damit nach einer Nacharbeit durch den Lieferanten eine erneute Prüfung möglich ist.
Liste der Zeichnungs- und Abnahmeanforderungen für Blechschweißlieferanten
Bei der Anfrage oder Bestellung von Schweißbuckeln darf nicht nur eine zweidimensionale Zeichnung mit markierter Position übermittelt werden. Der Lieferant muss mindestens Werkstoffbezeichnung, Blechdicke, Oberflächenzustand sowie Position und Ausrichtung des Schweißbuckels kennen. Außerdem ist anzugeben, ob der Schweißbuckel der Positionierung, Abstützung oder Schraubenmontage dient oder Zug-, Scher- und exzentrische Belastungen aufnehmen muss. Falls ein 3D-Modell vorhanden ist, müssen seine Bezüge mit der zweidimensionalen Zeichnung übereinstimmen; außerdem sind die kritischen Montageflächen eindeutig zu kennzeichnen.
Die Schweißnahtanforderungen sind mit den im Projekt verwendeten Schweißnahtsymbolen, Nahtformen oder Maßangaben zu beschreiben. Nicht abnahmefähige Angaben wie „fest verschweißen“ oder „vollständig verschweißen“ dürfen diese nicht ersetzen. In der Zeichnung sind außerdem Sichtflächen, zulässige Verformungen der Blechfläche, Anforderungen an Position und Ausrichtung des Schweißbuckels sowie die nach dem Schweißen zu reinigenden Bereiche zu kennzeichnen. Konkrete Kehlnahtgrößen, Anordnungen der Schweißpunkte oder Anforderungen an durchgehende Schweißnähte sind unter Berücksichtigung von Werkstoff, Blechdicke, Belastung und Verfahrensprüfung festzulegen; einheitliche Werte dürfen nicht pauschal übernommen werden.
- Kritische Maße: Position, Höhe, Rechtwinkligkeit und Ausrichtung des Schweißbuckels sowie sein Verhältnis zu den Montagebezügen.
- Anforderungen an das Erscheinungsbild: Nahtdurchgängigkeit, Nahtüberhöhung, Einbrandkerben, Poren, Durchbrand, Entfernung der Schweißschlacke und Einschränkungen für Sichtflächen.
- Funktionsprüfung: Tatsächliche Montage von Schrauben, Befestigungselementen, Gegenstücken oder Positionierelementen; bei kritischer Belastbarkeit sind Zug-, Scher- oder andere Prüfverfahren anzugeben.
- Prüfplan: Festlegen, welche Messmittel, Prüflehren oder Prüfungen für kritische Maße, Merkmale des Erscheinungsbilds und die Funktionsprüfung eingesetzt werden und ob eine Stichprobenprüfung oder eine 100-%-Prüfung erfolgt.
- Umgang mit Abweichungen: Festlegen, ob eine Nacharbeit zulässig ist, welche Maße danach erneut geprüft werden müssen und wie fehlerhafte Teile zu isolieren und nachzuprüfen sind.
Den Beschaffungsunterlagen sollten außerdem Belastungsrichtung, Randbedingungen und Abnahmegrundlage beigefügt werden. Dadurch lassen sich Streitfälle vermeiden, bei denen die Schweißnaht äußerlich zwar akzeptabel erscheint, der Schweißbuckel jedoch nicht montierbar ist oder die erforderliche Belastbarkeit nicht erreicht. Die Prüfung nach dem Schweißen darf sich nicht nur auf die Oberfläche der Schweißnaht beschränken; auch Position, Ausrichtung und tatsächliche Funktion des Schweißbuckels sind zu bestätigen.
FAQ: Muss ein Schweißboss zwingend durchgehend verschweißt werden? Kann Punkt- oder Laserschweißen eingesetzt werden? Ist nach dem Schweißen eine erneute Vermessung erforderlich?
Für Schweißbosse gibt es keine einheitliche Schweißmethode, die unabhängig von den Anforderungen an Belastung, Dichtheit, Zugänglichkeit und Zeichnung festgelegt werden kann. Durchgehendes Schweißen, Punktschweißen oder Laserschweißen müssen unter Berücksichtigung von Werkstoff, Blechdicke, Bossausführung, Stückzahl und Vorrichtungsbedingungen festgelegt und durch eine Prüfung nach dem Schweißen hinsichtlich Position und Montagefunktion validiert werden.
Müssen Schweißbosse zwingend durchgehend verschweißt werden?
Nicht unbedingt. Wenn der Boss eine bestimmte Auszugskraft, Scherkraft oder exzentrische Belastung aufnehmen muss oder die Verbindung eine Dichtheit erfordert, ist die Nahtform anhand der tatsächlichen Belastung und der Zeichnungsanforderungen festzulegen. Bei nicht abgedichteten Konstruktionen mit eher gleichmäßig verteilter Belastung können intermittierende Schweißnähte oder andere Verbindungsarten geeigneter sein. Anzahl und Anordnung der Schweißnähte müssen jedoch weiterhin Festigkeit, Zugänglichkeit und Verformungskontrolle berücksichtigen. Die Beurteilung darf nicht allein nach dem Grundsatz „Je mehr geschweißt wird, desto stabiler ist es“ erfolgen.
Können für Schweißbosse Punkt- oder Widerstandsschweißverfahren eingesetzt werden?
Sie können als mögliche Verfahren in Betracht gezogen werden, vorausgesetzt, das Werkstück bietet den Elektroden ausreichend Platz für die Annäherung und die Anordnung der Schweißpunkte deckt den tatsächlichen Lastpfad ab. Zu berücksichtigen sind der Zustand der Anlagefläche des Bosses, die Position der Schweißpunkte, die Kombination der Blechdicken und die Konstanz bei der Serienfertigung. Die Ergebnisse von Zug-Scher-Prüfungen bei Punktschweißversuchen können die Validierung von Auszugs- oder exzentrischen Belastungen unter den tatsächlichen Betriebsbedingungen nicht unmittelbar ersetzen.
Ist Laserschweißen für alle Schweißbosse aus Blech geeignet?
Das lässt sich nicht pauschal sagen. Laserschweißen reagiert in der Regel empfindlich auf den Fugenspalt, die Anlage des Bosses an der Blechfläche, die Oberflächenreinheit, die Reflexionseigenschaften und die Stabilität der Vorrichtung. Vor der Auswahl sollten die Zugänglichkeit der Schweißnaht, die Spannmethode, die Anforderungen an das Erscheinungsbild und die Werkstoffverträglichkeit bestätigt werden. Durch Probeschweißen sind außerdem Durchschweißung, Durchbrand und Lageverformung zu prüfen.
Ist nach dem Schweißen eines Schweißbosses eine erneute Vermessung erforderlich?
Es wird empfohlen, mindestens die Position, Höhe, Ausrichtung oder Rechtwinkligkeit des Bosses sowie seine Montagefunktion in Verbindung mit Schrauben, Befestigungselementen oder Gegenstücken erneut zu prüfen. Wenn der Boss eine kritische Last aufnimmt, sollten entsprechend den Projektanforderungen zusätzlich Auszugs-, Scher- oder andere Belastungsprüfungen durchgeführt werden. Die Prüfmerkmale und Annahmegrenzwerte sollten in der Zeichnung oder im Prüfplan festgelegt werden. Eine Freigabe darf nicht allein anhand des Erscheinungsbilds der Schweißnaht erfolgen.
Key takeaways
- Zunächst ist festzulegen, ob der Schweißboss der Positionierung, Abstützung, Gewindemontage, Auszugslast, Scherlast oder einer exzentrischen Belastung dient. Erst danach werden die Verbindungsart und das Prüfverfahren festgelegt.
- Schweißnaht, Schweißbrenner, Vorrichtung, Reinigungswerkzeuge und Prüfmittel müssen bereits in der Konstruktionsphase gemeinsam berücksichtigt werden und dürfen nicht erst in der Fertigung nachträglich improvisiert werden.
- Zu den wesentlichen Risiken beim Schweißen von Schweißbossen an dünnen Blechen gehören Durchbrennen, Schrumpfung, Verzug und Positionsabweichungen. Vorrichtungen, Heftpunkte, Schweißreihenfolge und Probeschweißungen sind die wichtigsten Kontrollmaßnahmen.
- Die Auswahl zwischen MIG-, TIG-, Laser- und Widerstandsschweißen hängt von Material, Blechdicke, Form des Schweißbosses, Zugänglichkeit, optischen Anforderungen und Losgröße ab. Die Bezeichnung des Verfahrens ersetzt nicht die Bestätigung der Prozessparameter.
- Bei der Abnahme sind Aussehen, kritische Maße, Montagefunktion und Tragfähigkeitsnachweis getrennt zu bewerten. Die konkreten Maße, Kehlnahtgrößen, Verzugstoleranzen und Prüfquoten müssen anhand der Zeichnung und der Projektnormen festgelegt werden.



