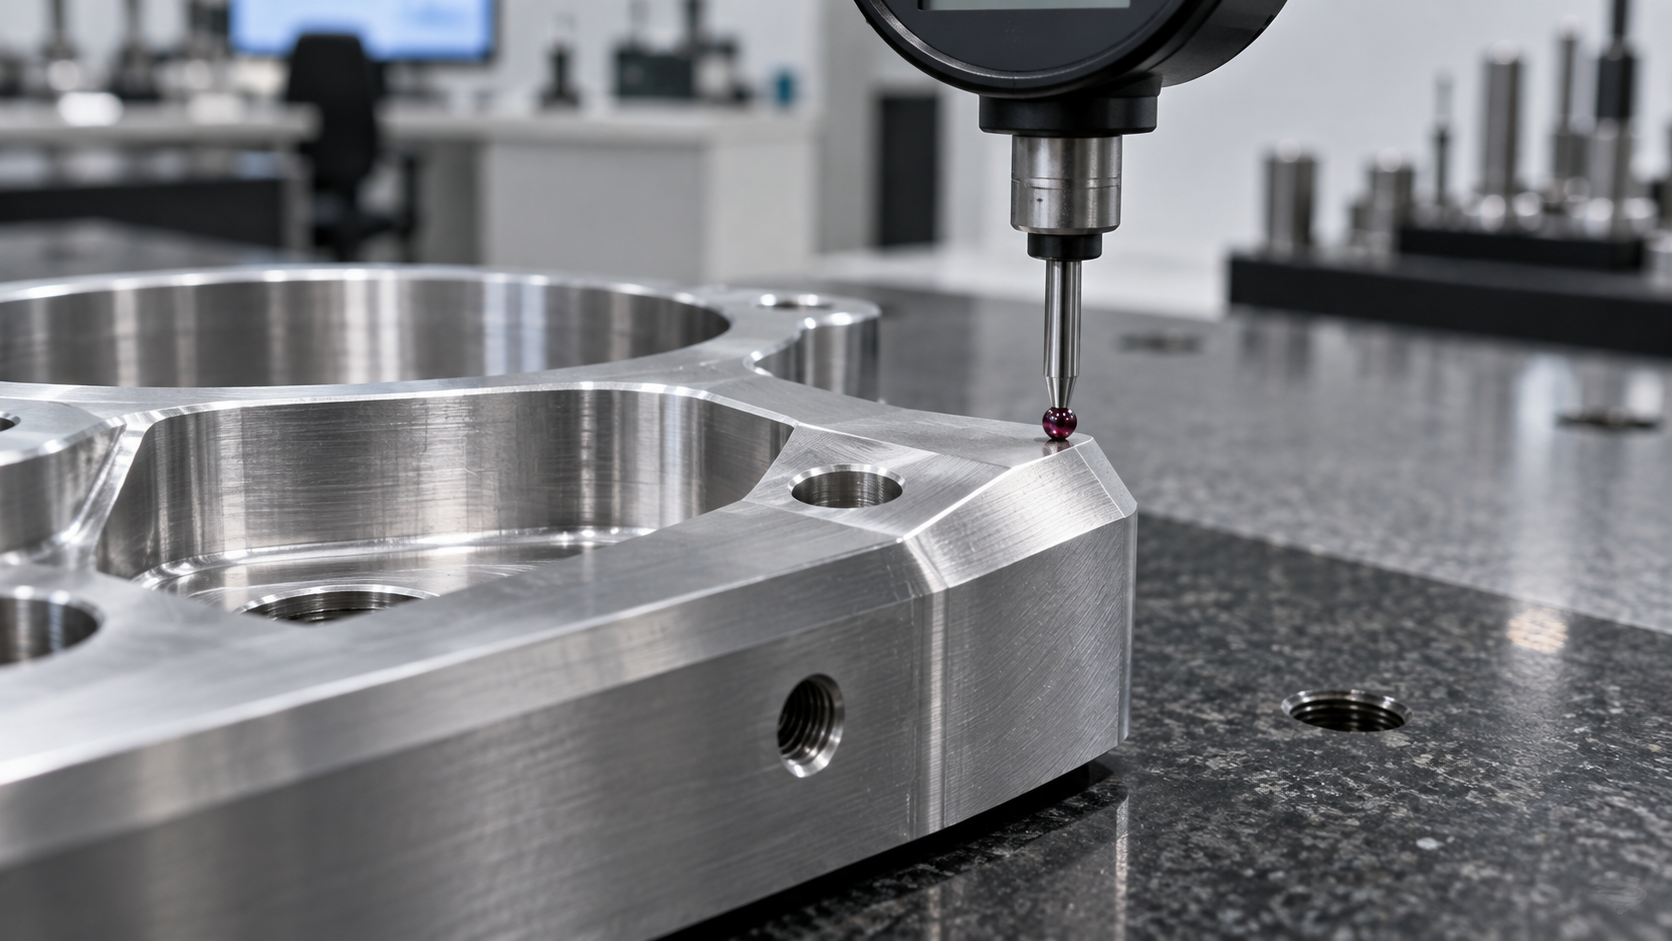
Zunächst klären, was 0,005 mm tatsächlich bedeuten
Schreibt man 0,005 mm allein auf eine Zeichnung, ist es nur eine Zahl. In der Werkstatt ist es das Ergebnis eines ganzen Bündels gleichzeitig erfüllter Bedingungen. Zunächst einige Größenordnungen: Der Durchmesser eines Haares liegt ungefähr zwischen 0,05 und 0,08 mm, das heißt, 0,005 mm sind etwa ein Zehntel des Haardurchmessers; die Dicke eines normalen A4-Papiers beträgt etwa 0,1 mm, 0,005 mm sind ein Zwanzigstel davon. Das menschliche Auge kann unter optimalen Bedingungen einen Spalt von etwa 0,02 mm auflösen, diese Toleranz liegt also bereits außerhalb der visuellen Beurteilbarkeit und erfordert Messmittel und Messstrategie.
Entscheidender ist: 0,005 mm liegen in derselben Größenordnung wie übliche Umgebungsvariablen. Der Wärmeausdehnungskoeffizient von Aluminium beträgt etwa 23×10⁻⁶/℃; bei einem 100 mm langen Aluminiumteil ändert sich das Maß bei 1 ℃ Temperaturänderung um etwa 0,0023 mm; bei 2 ℃ nähert man sich bereits 0,005 mm. Der Wärmeausdehnungskoeffizient von Stahl liegt bei etwa 11–12×10⁻⁶/℃, bei gleicher Länge ergibt 1 ℃ etwa 0,0011 mm Änderung. Das bedeutet: Schwankt die Werkstatttemperatur im Tagesverlauf um einige Grad, driftet das Teilemaß selbst, und sowohl Bearbeitung als auch Messung werden beeinflusst.
Warum es ein Systemproblem ist und nicht ein Problem einzelner Maschinen
Viele denken zuerst: „eine hochpräzise Werkzeugmaschine besorgen“. Die geometrische Genauigkeit der Maschine ist tatsächlich eine Eintrittsbedingung, bestimmt aber nur die theoretische Obergrenze. Was wirklich entscheidet, ob ein Teil stabil innerhalb von 0,005 mm bleibt, ist die Fehleraddition jedes Glieds der folgenden Kette: Ist die Zeichnungsdefinition klar, ist der Prozessweg sinnvoll, führt das Spannen zu Verformungen, werden Schnittwärme und thermische Dehnung der Spindel kontrolliert, sind Umgebungstemperatur und Vibration stabil, ist die Unsicherheit des Messsystems selbst klein genug. Gerät ein Glied außer Kontrolle, driftet das endgültige Maß aus dem Fenster.
Eine weitere leicht übersehene Tatsache: Auch das Messen selbst hat eine Unsicherheit. Die Auflösung eines Messmittels ist nicht gleich seiner Messfähigkeit; Temperatur, Messkraft, Spannweise und Bedienerführung tragen ebenfalls Fehler bei. Liegt die Messunsicherheit in derselben Größenordnung wie das Toleranzband, dann bedeutet „gemessen und für gut befunden“ nicht „wirklich gut“. Die Bearbeitung auf 0,005 mm ist daher im Kern ein kontrolliertes System und nicht die punktuelle Leistung eines einzelnen Geräts.
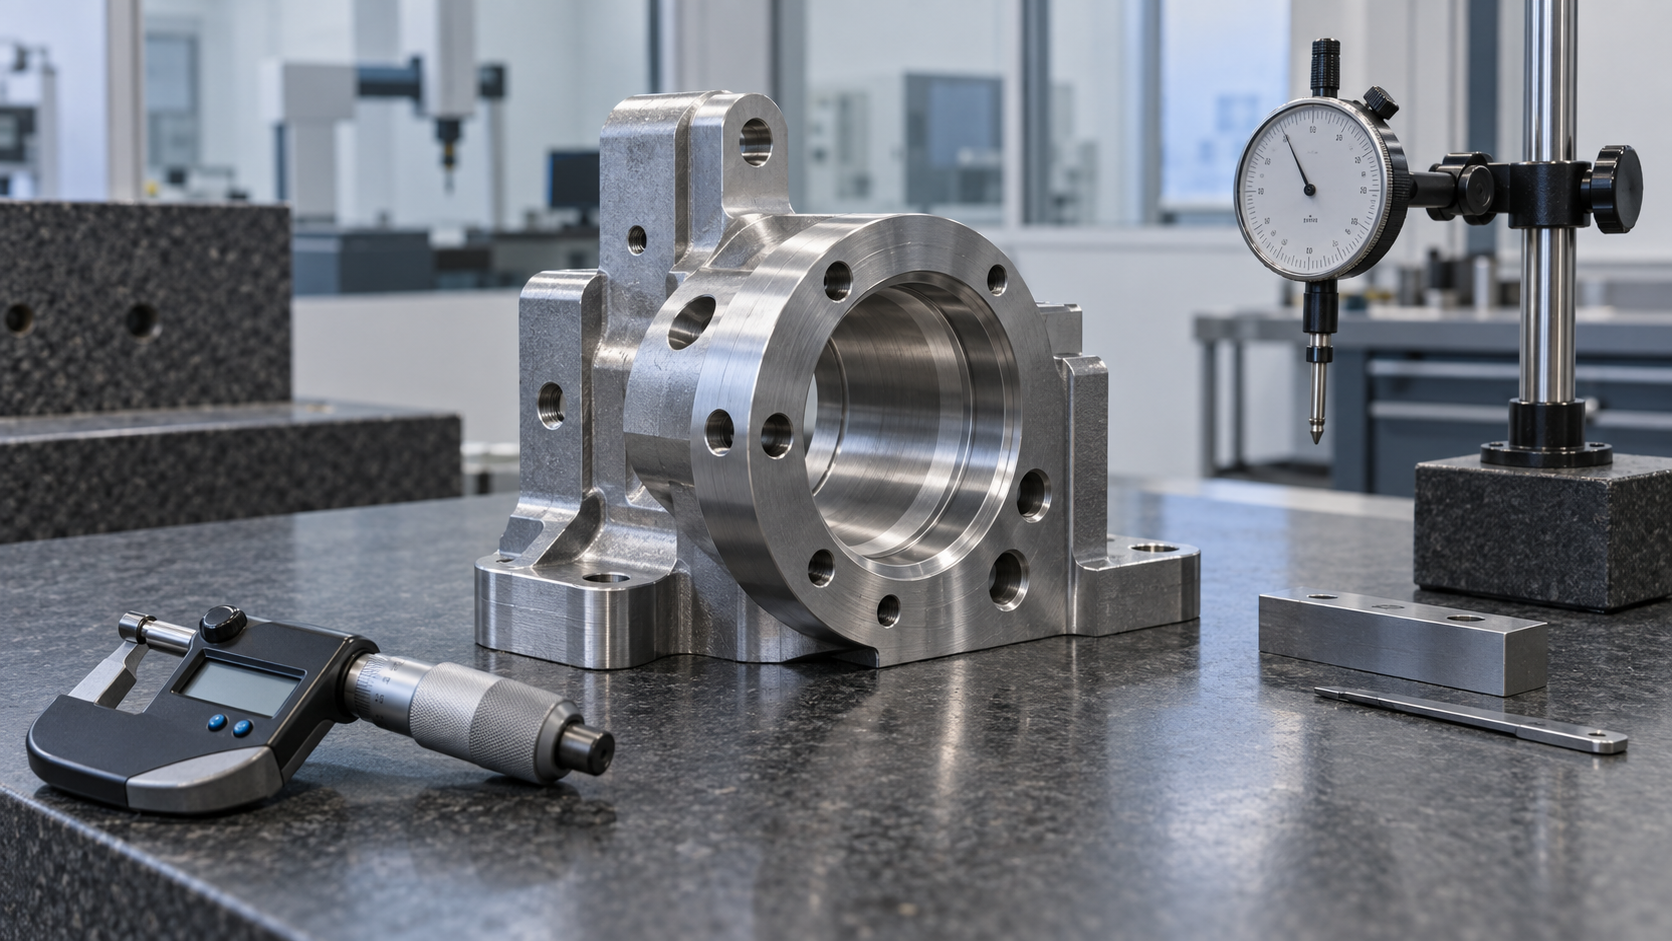
Der folgende Inhalt entfaltet sich entlang dieser Kette: von der Zeichnungsbemaßung und dem Bezugssystem über Werkzeugmaschine und Werkzeuge, Wärme und Vibration, Spannen und Prozessweg bis hin zum geschlossenen Messkreis und zur Fehlersuche vor Ort. Jeder Abschnitt dreht sich um dieselbe Frage – welche Variablen müssen erkannt, quantifiziert und kontrolliert werden. Wenn die Machbarkeit konkreter Teile bewertet werden soll, kann man zunächst über AI-Dialog-Angebot Zeichnungen hochladen und die Engineering-Seite eine erste Fertigbarkeitsbeurteilung vornehmen lassen.
Zeichnungsphase: Wie Toleranzen bemaßt werden, entscheidet, ob später gefertigt werden kann
Viele Maßabweichungsstreitigkeiten entstehen nicht an der Werkzeugmaschine, sondern in der Zeichnung. Eine unklar bemaßte Zeichnung verlagert Beurteilungen, die eigentlich die Konstruktionsseite tragen sollte, still und leise in die Werkstatt: Der Bediener kann nur aus Erfahrung raten, welche Fläche der Bezug ist, welche Stelle die Passfläche ist und welche Maße wirklich eingehalten werden müssen. Bei 0,005 mm werden die Kosten eines Fehlurteils direkt zu Ausschuss vergrößert.
Bezugssystem: Erst festlegen, „von wo gemessen wird“, dann darüber sprechen, „wie genau gefertigt wird“
Die erste Frage bei mikrometergenauen Teilen ist nicht die Bearbeitung, sondern die Bezugskonsistenz. Liegen Konstruktionsbezug, Fertigungsbezug und Messbezug nicht auf derselben Kette, bleiben selbst engste Toleranzen nur Papierzahlen. Üblich ist, eine ausreichend große und steife Fläche als Hauptbezug zu wählen und Rohteilflächen oder dünnwandige Kanten als Bezug zu vermeiden – diese Flächen verformen sich selbst durch Spannkraft und Eigenspannungen.
Praktischer ist folgende Beurteilung: Kritische Maße als klare Toleranzkette schreiben, ausgehend von der Funktionsfläche schrittweise bis zur Positionierfläche bemaßen, statt in mehreren Ansichten verstreut einseitige Toleranzen anzugeben. Ist die Kette klar, weiß die Werkstatt, welche Maße in einer Aufspannung gesichert werden müssen und welche in getrennten Arbeitsfolgen gefertigt werden können.
GD&T ist keine Dekoration: Es bestimmt Prüfvorrichtungen und Messkonzept
Form- und Lagetoleranzen (Ebenheit, Parallelität, Koaxialität, Position) sind bei mikrometergenauen Teilen oft kritischer als Maßtoleranzen, weil sie Funktionsbeziehungen beschreiben. Gibt man bei der Positionsangabe gleichzeitig Bezug und Maximum-Material-Bedingung an, kann die Prüfseite mit funktionalen Prüfvorrichtungen schnell entscheiden; schreibt man dagegen nur eine isolierte Maßtoleranz, kann die Messseite nur Punkt für Punkt antasten, was ineffizient ist und viele Streitfälle erzeugt.
Zu beachten ist: GD&T-Bemaßung muss zur Messfähigkeit passen. Fordert die Zeichnung eine bestimmte Form- und Lagetoleranz, das Werk jedoch keine entsprechende Messmethode oder Bezugsbildung, lässt sich diese Anforderung nicht verifizieren. Der Wert der Fertigbarkeitsprüfung (DFM) in dieser Phase besteht gerade darin, „kann man es messen“ und „kann man es fertigen“ frühzeitig gemeinsam auf den Tisch zu bringen.
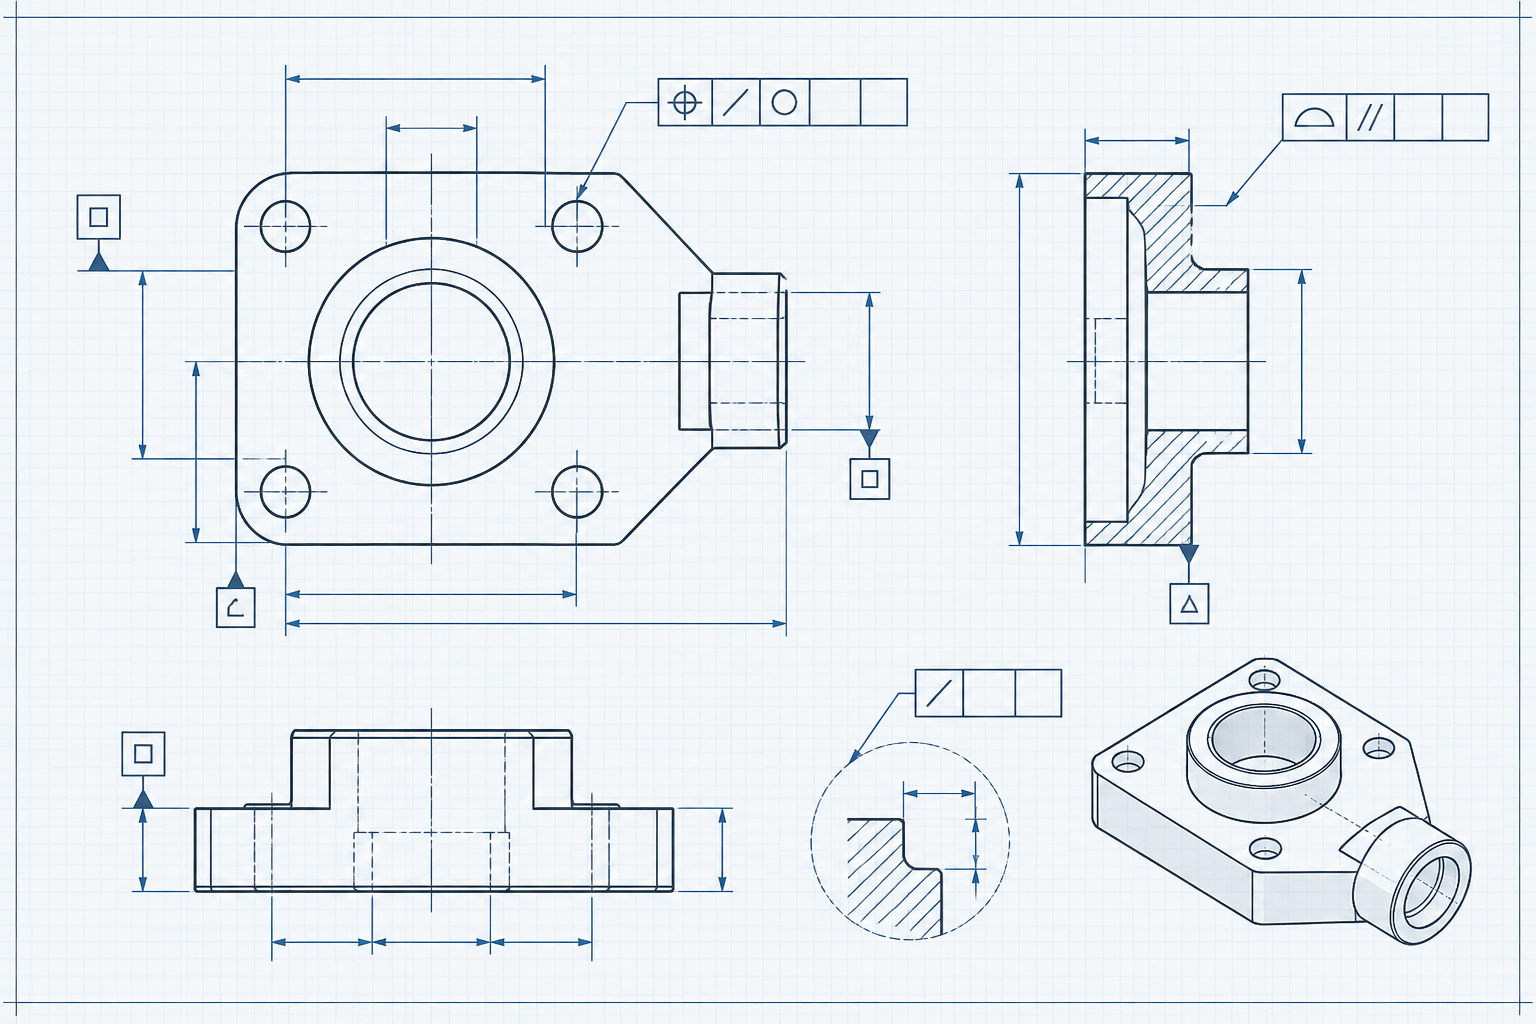
Sind die Zeichnungsinformationen vollständig und die Bezüge klar, wird die nachfolgende Prozessdiskussion überhaupt erst sinnvoll. Für präzise Passungsteile kann man zunächst über CNC-Bearbeitungsfähigkeiten den abdeckbaren Bearbeitungsbereich kennenlernen und dann entscheiden, welche Merkmale der nachfolgenden Feinbearbeitung vorbehalten bleiben.
Werkzeugmaschine und Werkzeuge: Fähigkeit ist der Ausgangspunkt, nicht die Antwort
Auf vielen Anfragen steht der Satz „Anforderung an die Ausstattung: importierte hochpräzise Werkzeugmaschine“. Das ist an sich nicht falsch, vereinfacht das Problem aber. Ein Bearbeitungszentrum mit hoher Nennpositioniergenauigkeit erzielt in einer klimatisierten Werkstatt, mit geeigneten Werkzeugen und von materialkundigen Personen programmiert, tatsächlich leichter mikrometergenaue Ergebnisse; dieselbe Maschine wird jedoch bei großem Werkzeugrundlauf, aggressiven Schnittparametern und unzureichender Kühlung ebenso stabil außerhalb der Toleranz liegen. Die Ausstattungsfähigkeit bestimmt die „theoretische Obergrenze“, die Prozessstrategie den „tatsächlichen Trefferpunkt“.
Geometrische Genauigkeit und thermische Stabilität der Werkzeugmaschine
Zur geometrischen Genauigkeit der Maschine gehören Geradheit der Führungen, Rechtwinkligkeit der Achsen, Rundlaufgenauigkeit der Spindel usw. Diese Fehler werden bei Einzelteilbearbeitung oft verdeckt, zeigen sich aber bei Serien- oder langandauernder Zerspanung als Drift. Noch kritischer ist die Warmgenauigkeit: Der Temperaturanstieg nach kontinuierlichem Spindellauf verursacht axiale Dehnung, auch die Kugelgewindespindel ändert bei Erwärmung ihre tatsächliche Steigung. Für Ziele in der Größenordnung von 0,005 mm ist es ein häufiger Fehlstart, die kalte Maschine direkt schruppen zu lassen und vor der Schlichtbearbeitung keinen Wärmeausgleich durchzuführen. Sinnvoll ist, die Maschine bei der erwarteten Drehzahl eine Zeit lang leer laufen zu lassen und erst nach Stabilisierung der Wärmedeformation in die Schlichtbearbeitung zu gehen.
Werkzeugrundlauf, Verschleiß und Schnittkraft
Das Werkzeug ist das Glied mit direktem Werkstückkontakt; sein Zustand verdient mehr Aufmerksamkeit als das Typenschild der Maschine. Sind die Kontaktflächen zwischen Werkzeughalter und Spindel verunreinigt oder sitzt das Spannfutter falsch, wird der Rundlauffehler verstärkt; bei großem Rundlauf ist die tatsächliche Schnitttiefe der Schneide ungleichmäßig, Maß und Oberflächenqualität leiden gleichzeitig. Werkzeugverschleiß ist ein fortschreitender Prozess: Freiflächenverschleiß erhöht die Schnittkraft, dünnwandige Teile weichen dadurch elastisch aus und federn nach dem Lösen zurück. Bei genauigkeitskritischen Merkmalen muss der Werkzeugverschleißzustand vor der Schlichtbearbeitung üblicherweise bestätigt und gegebenenfalls ein neues Werkzeug eingesetzt oder ein separater Schnitt gefahren werden.
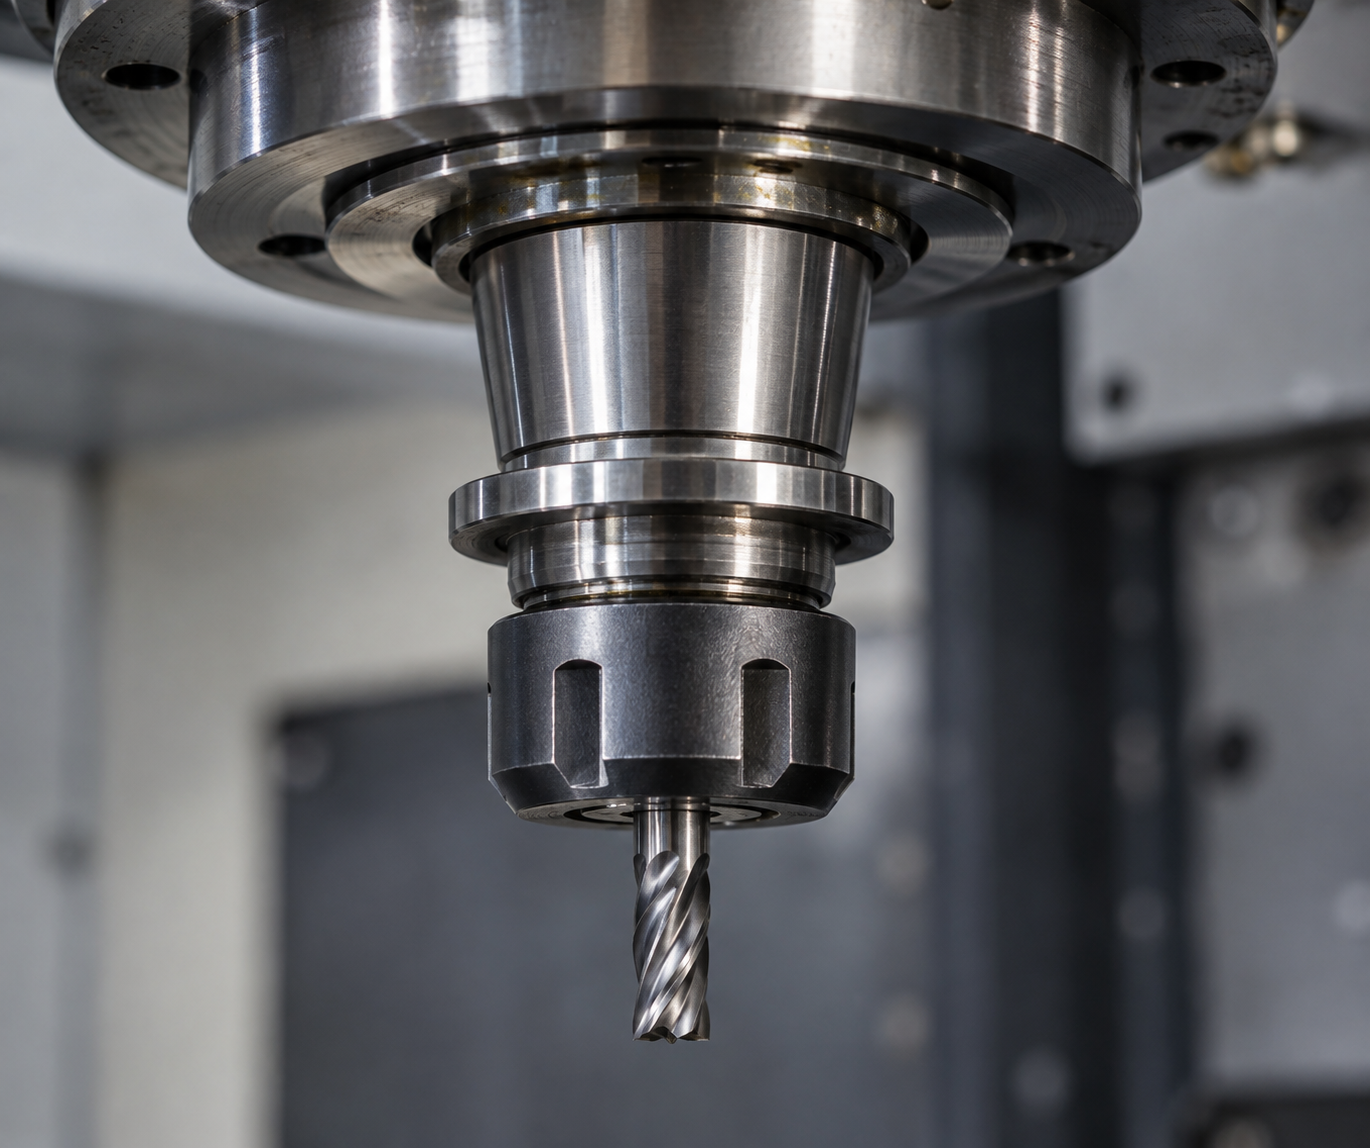
Die Ausstattungsliste kann also nur beantworten, ob etwas „möglich ist“, nicht, ob „diese Charge stabil gefertigt werden kann“. Wirklich zu klären ist: Ist die Maschine in gutem Wartungszustand, gibt es einen Wärmeausgleichsprozess, ist die Werkzeugverwaltung normgerecht, lässt die Programmierstrategie Aufmaß für die Genauigkeit. Diese Inhalte stehen nicht in der Maschinenbezeichnung, bestimmen aber direkt das Ergebnis. Wenn ein genauigkeitskritisches Projekt bewertet wird, kann man zunächst Zeichnung und kritische Merkmale an das Engineering-Team zur Fertigbarkeitsbeurteilung senden und dann den Prozessweg festlegen, statt zuerst das Maschinenmodell zu fixieren.
Wärme und Vibration: Die am häufigsten übersehenen Variablen in der Mikrobearbeitung
In vielen Werkstätten hat es solche Szenen gegeben: Am Morgen ist das erste Teil in Ordnung, am Mittag fällt es bei der Nachprüfung durch, und am Nachmittag ist es wieder im Toleranzbereich. Der Bediener hat das Programm nicht geändert, der Werkzeugwechsel fand nicht statt, und die Maschine hat keinen Alarm ausgelöst – verändert hat sich nur die Umgebung. Wenn das Toleranzband nur 0,005 mm beträgt, sind Wärme und Vibration keine „Hintergrundgeräusche“ mehr, sondern direkt an der Maßbildung beteiligte Eingangsvariablen. Statt sie als Störungen zu „erdulden“, sollte man sie als Prozessparameter „managen“.
Temperatur: Von der Werkstattluft bis zur Spindelverlängerung
Der Einfluss von Wärme auf die Maße lässt sich mit einer einfachen Beziehung abschätzen: ΔL = α · L · ΔT. Der lineare Wärmeausdehnungskoeffizient von Stahl liegt in der Größenordnung von etwa 11–12 ×10⁻⁶/℃, das heißt, ein 100 mm langes Stahlteil erfährt bei einer Temperaturänderung von 5 ℃ in Längsrichtung eine Drift von etwa 5–6 μm – bereits in derselben Größenordnung wie 0,005 mm. Aluminium hat einen höheren Koeffizienten und reagiert empfindlicher auf Temperatur. Das bedeutet: Wenn die Werkstatttemperatur im Tagesverlauf um einige Grad schwankt, ist die Diskussion, ob „die Maschinengenauigkeit ausreicht“, eigentlich bedeutungslos.
Wärmequellen sind nicht nur die Umgebungsluft. Eine kontinuierlich laufende Spindel erwärmt sich und verlängert sich in Z-Richtung; Kugelgewindetrieb und Führungen erwärmen sich durch Reibung; die Schnittzone selbst erzeugt große Wärmemengen, und der Kühlmittelstrom führt zu lokaler Abkühlung. Diese Wärmequellen haben unterschiedliche Zeitkonstanten: Die Umgebungstemperatur ändert sich über Stunden, die thermische Spindelverlängerung kann sich in den ersten zehn bis mehrere zehn Minuten schnell ändern, und die Schnittwärme ist nahezu instantan. Die Folge ist, dass Teile zu verschiedenen Zeitpunkten in unterschiedlichen thermischen Zuständen „eingefroren“ werden.
- Konstante Temperatur und thermisches Gleichgewicht: Bei Mikrometer-Aufgaben ist es oft wirksamer, Maschine und Werkstück vor der Bearbeitung in ein thermisches Gleichgewicht zu bringen, als teurere Ausrüstung anzustreben. Nach dem Einschalten eine Zeit lang im Leerlauf laufen zu lassen und dann einzumessen, ist die kostengünstigste Maßnahme zur thermischen Stabilisierung.
- Wärmeeintrag reduzieren: Schnittparameter und Kühlmethode sinnvoll wählen, um zu vermeiden, dass bei langem Schwerlastschnitt Wärme in Werkstück und Spindel gestaut wird.
- Auch beim Messen die Temperatur kontrollieren: Wenn die Temperaturdifferenz zwischen Messgerät und Werkstück zu groß ist, driftet das Messergebnis selbst – siehe den Abschnitt zum Messregelkreis weiter unten.
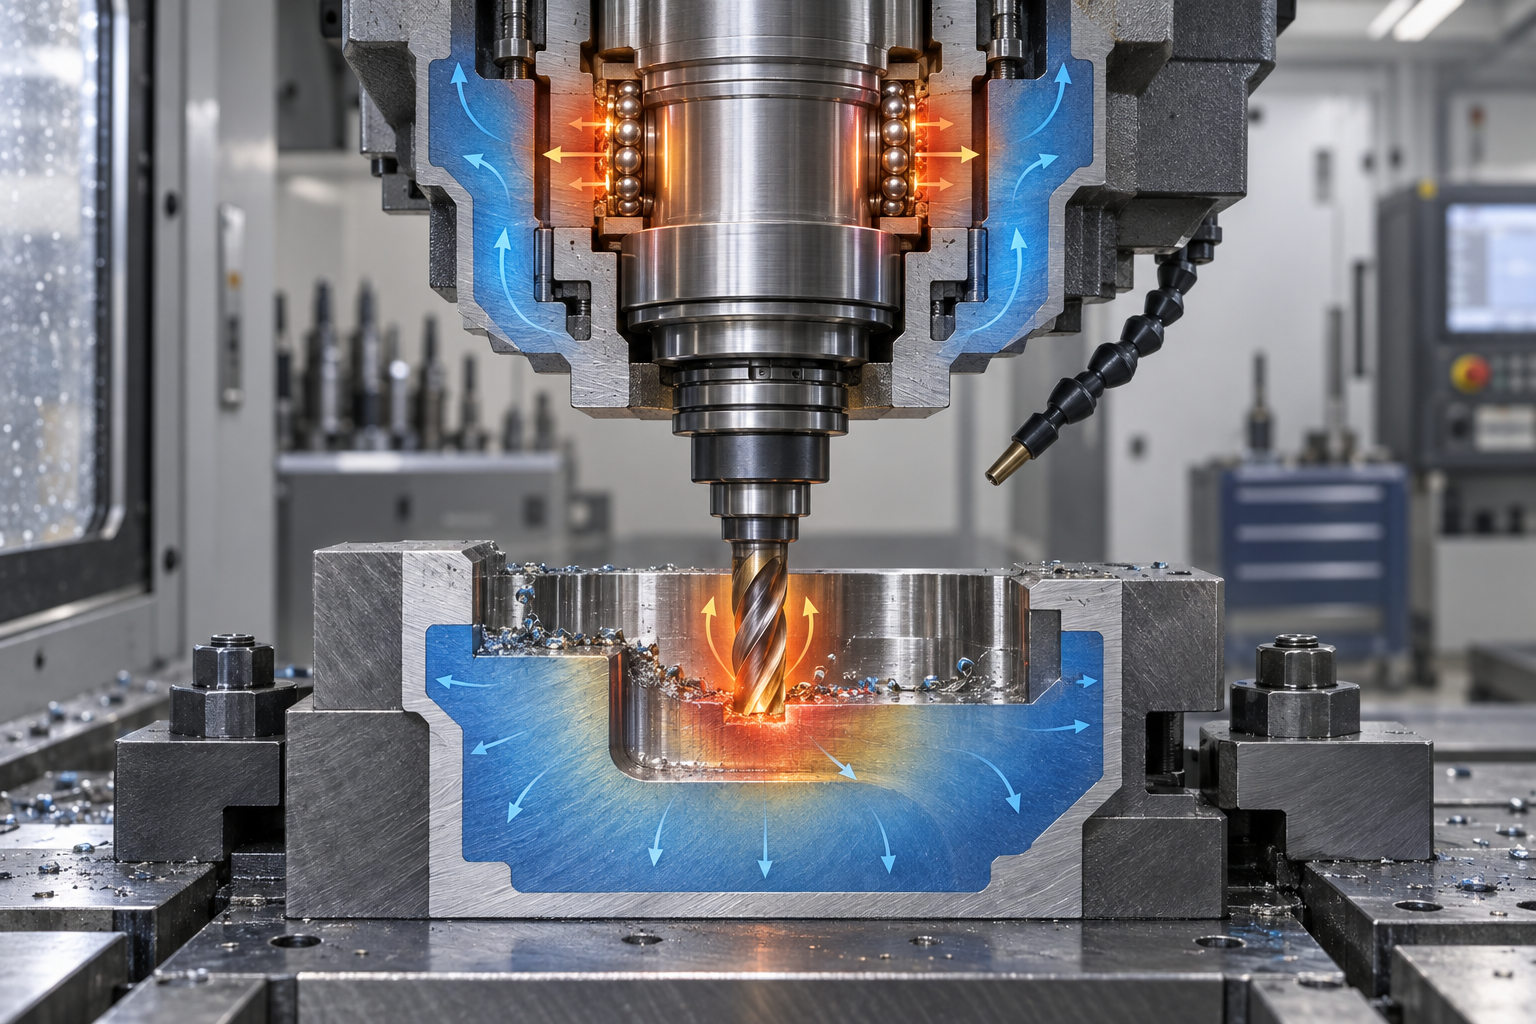
Vibration: Die Übertragungskette vom Fundament bis zur Werkzeugschneide
Vibrationen wirken sich auf zwei Arten auf die Genauigkeit aus: Zum einen erzeugen sie Rattermarken auf der Oberfläche und verschlechtern die Rundheit; zum anderen – subtiler – bewirken sie, dass die Relativposition zwischen Werkzeug und Werkstück bei jeder Umdrehung leicht unterschiedlich ist, was sich letztlich als Maßstreuung niederschlägt. Vibrationsquellen können von der benachbarten Stanze, vom Kran oder Gabelstapler stammen, aber auch von Unwucht der Maschine selbst oder zu großer Werkzeugauskragung.
Der ingenieurmäßige Ansatz ist eine mehrstufige Behandlung: Schwingungsisolierung (Maschinendämpfungsfüße, separates Fundament, Abstand zu stoßbelasteten Anlagen), Steifigkeit (Werkzeugauskragung verkürzen, steifere Werkzeughalter wählen, schlanke Stangen reduzieren), Prozess (Drehzahl anpassen, um Ratterbereiche zu vermeiden, Schnitttiefe und Vorschub kontrollieren). Von diesen dreien wirkt die Prozessanpassung oft am schnellsten, weil sie keine Hardware-Änderung erfordert.
Es sei angemerkt, dass Wärme und Vibration selten isoliert auftreten. Schnittwärme verändert die lokale Steifigkeit des Materials, Vibration verstärkt den Werkzeugverschleiß, und der Verschleiß erhöht wiederum Schnittkraft und Wärme. Sie bilden ein gekoppeltes System, daher sollte man vor Ort nicht erwarten, dass die Änderung nur einer Variablen das Problem vollständig löst – aber jeweils nur eine Variable zu ändern, bleibt der schnellste Weg, die Hauptursache zu finden. Für Teile, die stabile Mikrometer-Ergebnisse erfordern, empfiehlt es sich, Temperaturkontrolle, Spannsteifigkeit und Messumgebung bereits in der Prozessprüfungsphase gemeinsam zu diskutieren, statt erst nach der Maßabweichung des ersten Teils nachzubessern. Wenn Sie unsicher sind, ob eine bestimmte Struktur für die CNC-Bearbeitung geeignet ist, können Sie sich zunächst auf der Seite CNC-Bearbeitungskapazitäten über die Anwendungsgrenzen informieren und dann über das Prozesskonzept entscheiden.
Spannen und Prozessroute: Das Werkstück während der Bearbeitung stabil halten
Viele Mikrometer-Abweichungen entstehen nicht dadurch, dass die Maschine es „nicht kann“, sondern dadurch, dass das Werkstück zwischen den drei Aktionen Spannen, Schneiden und Lösen immer wieder verschoben wird. Die Spannkraft biegt dünnwandige Teile durch; sobald das Werkzeug vorbeifährt, federt das Material zurück; beim Lösen der Spannbacken springt das Teil in eine andere Form zurück. Das bei der Messung abgelesene Maß ist in Wirklichkeit die Differenz zwischen „freiem Zustand“ und „gespanntem Zustand“. Um Ergebnisse im Bereich von 0,005 mm stabil zu erzielen, sind Prozessroute und Spannstrategie oft entscheidender als der Kauf einer teureren Maschine.
Einheitliche Bezüge: Das Werkstück nicht zwischen den Arbeitsgängen das „Koordinatensystem wechseln“ lassen
Wenn Konstruktionsbezug, Fertigungsbezug und Messbezug auf der Zeichnung nicht übereinstimmen, wird die Toleranzkette in jedem Arbeitsgang einmal vergrößert. Eine praktikable Vorgehensweise ist, die drei möglichst zur Deckung zu bringen: Im ersten Arbeitsgang wird eine wiederverwendbare Positionierfläche oder ein Prozessansatz gefertigt, und alle nachfolgenden Arbeitsgänge beziehen sich darauf, statt jedes Mal neu auszurichten. Bei Teilen, die an mehreren Seiten bearbeitet werden müssen, sollte man bevorzugt so viele Merkmale wie möglich in einer Aufspannung fertigen, um die Anzahl der Umspannungen zu reduzieren – jede Umspannung bringt einen zusätzlichen Positionierfehler und eine zusätzliche Spannverformung mit sich.
Nachgiebiges Spannen und Abstützen: Kräfte verteilen statt konzentrieren
Dünnwandige Teile, schlanke Wellen und Rahmenbauteile leiden am meisten unter punktueller harter Einspannung. Gängige ingenieurmäßige Ansätze sind: weiche Backen oder spezielle Nachformspannvorrichtungen verwenden, um die Kontaktfläche zu vergrößern; Vakuumansaugung, Wachsfixierung oder Füllung mit niedrig schmelzender Legierung für gleichmäßige Abstützung nutzen; bei schlanken Teilen Setzstöcke oder Hilfsstützen anbringen, um die Auskragung zu verkürzen. Auch die Richtung der Spannkraft ist zu durchdenken – die Spannkraft möglichst in Bereiche mit guter Steifigkeit leiten und nicht direkt auf die zu bearbeitende dünne Wand drücken. Bei Bedarf kann man zunächst leicht spannen, grob bearbeiten und dann nachspannen, um durch „stufenweises Spannen“ kontrollierbare Verformung zu erreichen.
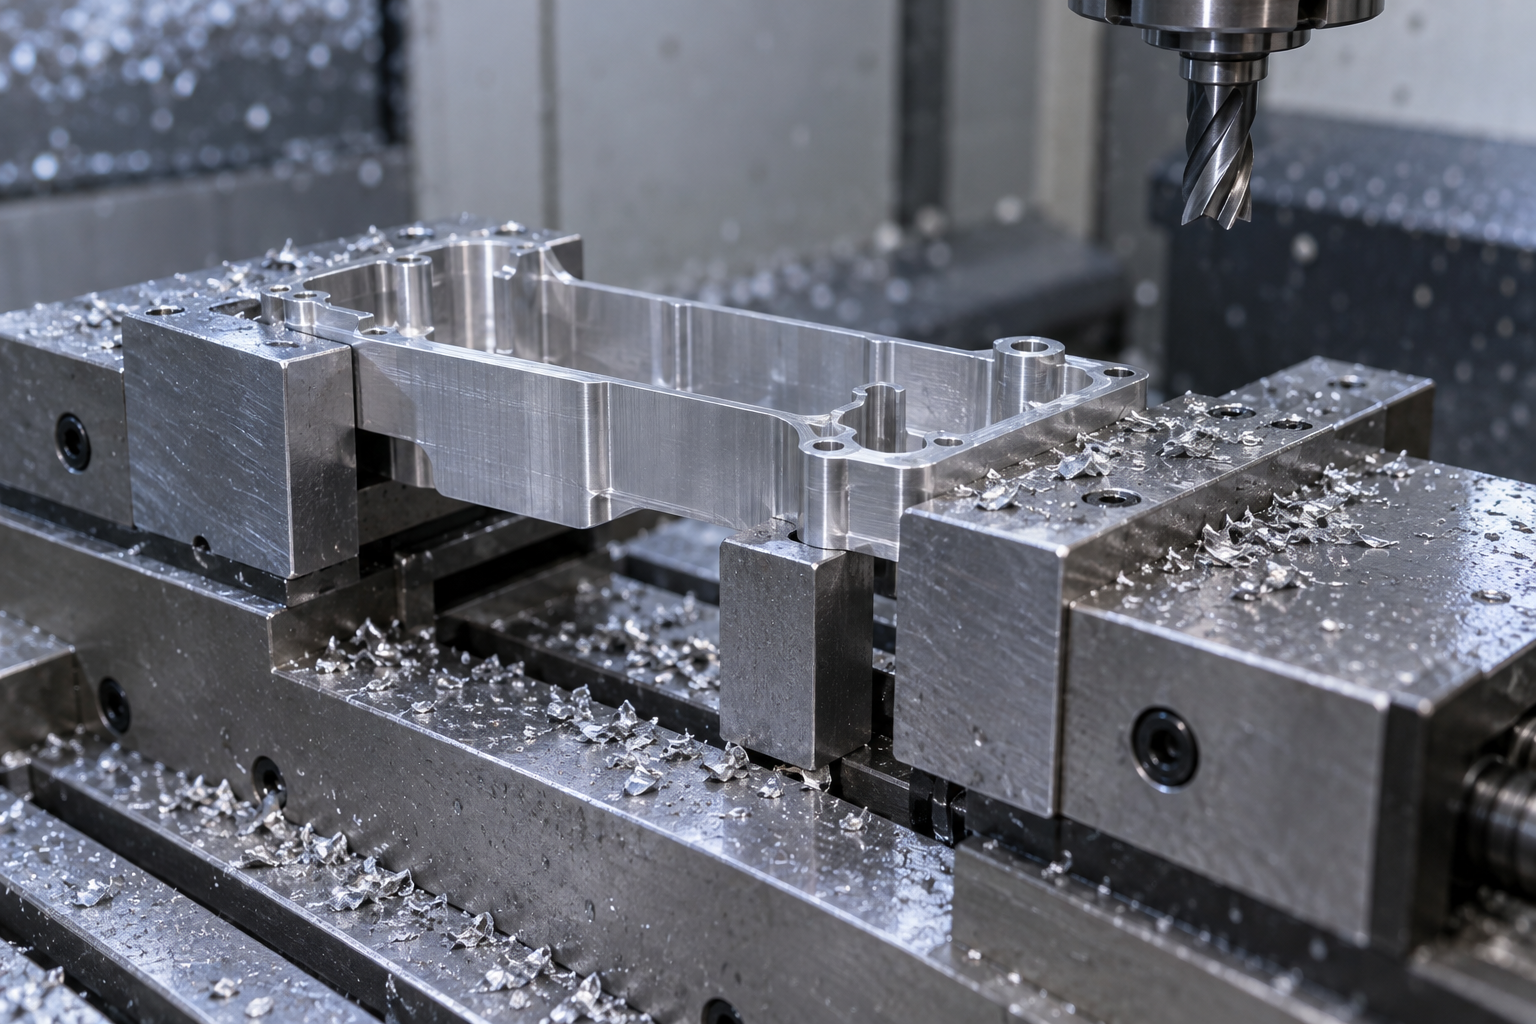
Spannungsarmglühen und Arbeitsfolge: Verformung vorzeitig freisetzen
Restspannungen im Rohteil und durch die Grobbearbeitung erzeugte Schnittspannungen werden bei der Schlichtbearbeitung oder nach dem Lösen der Spannvorrichtung freigesetzt. Übliche Gegenmaßnahmen sind: Zwischen Grob- und Schlichtbearbeitung einen Spannungsarmglühschritt einplanen (z. B. natürliche Alterung oder Spannungsarmglühen; die konkrete Methode ist mit der Technik abzustimmen); bei der Schlichtbearbeitung kleine Schnitttiefen und mehrere Zustellungen verwenden, um nicht das gesamte Aufmaß auf einmal abzutragen; Material symmetrisch abtragen, damit die Spannungsfreisetzung möglichst ausgeglichen erfolgt. Bei Teilen mit hohen Genauigkeitsanforderungen wird die Schlichtbearbeitung manchmal in einer nahezu konstant temperierten Umgebung durchgeführt, und nach der Bearbeitung wird eine Stabilisierungszeit vor der Messung eingeplant.
Die Prozessroute selbst ist auch eine Art „Genauigkeitsverteilung“. Die kritischsten Maße werden im letzten, stabilsten Arbeitsgang gefertigt, während die vorherigen Arbeitsgänge nur dafür sorgen, das Aufmaß gleichmäßig vorzuhalten. So werden selbst bei kleinen Schwankungen zwischendurch nicht direkt die endgültigen Toleranzen aufgebraucht. Für Ihr konkretes Teil können Sie Zeichnung und kritische Maße zur technischen Bewertung einreichen, um zu prüfen, ob Spannkonzept und Arbeitsfolge passen, und dann entscheiden, ob eine spezielle Vorrichtung erforderlich ist.
Messregelkreis: Ohne vertrauenswürdige Messung gibt es keine reproduzierbare Genauigkeit
Der gefährlichste Satz in der Werkstatt lautet: „Ich habe gemessen, es ist in Ordnung.“ Das Problem ist: Womit wurde gemessen, bei welcher Temperatur, und wurde tatsächlich das von der Zeichnung geforderte Merkmal gemessen? Wenn das Toleranzband nur 0,005 mm beträgt, wird auch die Messung selbst zu einer Mikrometer-Prozessaufgabe – der Anzeigefehler des Messgeräts, die Kontaktkraft des Tasters, der thermische Zustand des Werkstücks und sogar die Handwärme des Bedieners am Taster fließen in den endgültigen Messwert ein. Mit anderen Worten: Die Messunsicherheit muss deutlich kleiner als das Toleranzband sein, sonst beurteilen Sie die Konformität nur anhand von Rauschen.
Auswahl des Messgeräts: Zuerst die Unsicherheit, dann die Auflösung
Viele wählen Messgeräte nur nach der Auflösung; eine digitale Bügelmessschraube mit 0,001 mm erscheint „genauer“ als ein Messschieber mit 0,01 mm, aber die Auflösung ist nur die Anzeigefähigkeit und nicht die Messfähigkeit. Ob ein Messgerät ausreicht, hängt davon ab, ob seine Messunsicherheit in einem sinnvollen Verhältnis zum Toleranzband liegt – die ingenieurmäßige Faustregel ist, dass der Anteil der Messgerätunsicherheit am Toleranzband möglichst klein sein sollte; das konkrete Verhältnis ist mit dem Qualitätsingenieur abzustimmen und nicht nach Gefühl festzulegen.
- Außendurchmesser/Dicke: Digitale Bügelmessschrauben, Hebelmessschrauben, geeignet für regelmäßige Zylinder und Platten, aber auf Planheit der Messflächen und Konstanz der Messkraft achten.
- Innendurchmesser/Bohrungen: Innenmessschrauben, pneumatische Messgeräte, Grenzlehrdorne. Pneumatische Messgeräte reagieren empfindlich auf Bohrungsdurchmesser und Rundheit, geeignet für Serienvergleiche, erfordern aber Kalibrierung mit Normalen.
- Form und Lage: Rundheitsmessgeräte, Koordinatenmessgeräte (KMG), Bildmessgeräte. Koaxialität, Positionstoleranz und Profiltoleranz aus GD&T lassen sich im Wesentlichen nur mit solchen Geräten messen.
- Oberfläche und Mikrogeometrie: Rauheitsmessgeräte, Konturmessgeräte, um zu beurteilen, ob Oberflächenanomalien auf Werkzeugprobleme oder Prozessparameter zurückzuführen sind.
- Schneller Vergleich: Spezielle Prüfvorrichtungen, Gut-/Schlecht-Lehren, geeignet für den Linientakt, können aber nur beantworten, ob „innerhalb des Bandes“, nicht „warum abweichend“.
Ein häufiges Missverständnis ist, GD&T-Merkmale mit Universal-Messgeräten zu messen. Ein Messschieber kann keine Koaxialität messen, eine Bügelmessschraube keine Positionstoleranz. Wenn die Zeichnung ein Bezugssystem angibt, muss das Messkonzept mit den Bezügen übereinstimmen, sonst sind die Daten noch so schön und trotzdem bedeutungslos.
Messumgebung: Die Temperatur ist die versteckte dritte Variable
Der lineare Wärmeausdehnungskoeffizient von Stahl liegt in der Größenordnung von etwa 10⁻⁵/℃, was bedeutet, dass sich die Abmessung eines 100 mm langen Stahlteils bei einer Temperaturänderung von 1 ℃ um etwa 1 μm ändert. Für eine Toleranz von 0,005 mm ist diese Größenordnung nicht mehr vernachlässigbar. Daher wird bei hochpräzisen Messungen in der Regel eine kontrollierte Temperatur verlangt, und es sollte erst abgelesen werden, nachdem sich die Temperaturen von Werkstück, Messmittel und Umgebung angeglichen haben – ein Teil, das gerade von der Maschine kommt und noch Schnittwärme trägt, wird bei direkter Messung oft zu groß gemessen und „schrumpft“ nach dem Abkühlen wieder, woraus der klassische Widerspruch entsteht: „Bearbeitung in Ordnung, Nachprüfung außer Toleranz“.
In der Praxis gehören zu den üblichen Vorgehensweisen: das Teil vor der Messung eine Zeit lang im Messraum temperieren lassen; die Messzone nicht längere Zeit mit der Hand halten; Messmittel und Werkstück in derselben Umgebung aufbewahren; bei temperaturempfindlichen kritischen Maßen die Temperatur zum Messzeitpunkt dokumentieren. Diese Maßnahmen verursachen kaum zusätzliche Kosten, senken aber die Fehlbeurteilungsrate deutlich.
Von den Daten zum Prozess: Messergebnisse zur rückwirkenden Korrektur von Parametern nutzen
Der Wert des Messregelkreises liegt nicht darin, „gut oder schlecht zu beurteilen“, sondern darin, Abweichungen in ausführbare Korrekturgrößen umzuwandeln. Wenn die Maße einer Charge systematisch zu groß ausfallen, kommen als mögliche Richtungen Werkzeugverschleißkompensation, Wärmedehnungskompensation, Anpassung von Vorschub und Schnitttiefe sowie Abschätzung der Rückfederung nach dem Lösen der Spannung infrage. Entscheidend ist die Unterscheidung zwischen „zufälligen Schwankungen“ und „systematischen Verschiebungen“: Erstere sind über Prozessfähigkeit und Stabilität zu lösen, nur Letztere eignen sich für eine Parameterkompensation.
Schließlich muss man eine Realität akzeptieren: Der Messregelkreis ist keine einmalige Aktion, sondern ein kontinuierlicher Prozess. Dieselbe Maschine und dieselbe Spannvorrichtung können sich in verschiedenen Jahreszeiten und bei unterschiedlichen Materialchargen unterschiedlich verhalten. Erst wenn Messdaten, Umgebungsbedingungen und Prozessparameter verknüpft und kontinuierlich erfasst werden, wird aus 0,005 mm „gelegentlich erreicht“ ein „stabil erreicht“.
Häufige Fehlerbilder und Reihenfolge der Fehlersuche
Bei Problemen in der Mikrometer-Bearbeitung ist es am schlimmsten, „zuerst Parameter zu verstellen“. Wenn innerhalb derselben Charge Maßdrift auftritt, kann die Ursache in der Wärmelage der Maschine, im Lösen der Spannung, im Werkzeugverschleiß oder im Messsystem selbst liegen. Der Wert der Fehlersuche vor Ort besteht darin, mit dem kürzesten Weg die Zahl der Variablen auf ein oder zwei einzugrenzen, statt Maschine, Werkzeug, Programm und Messmittel komplett über den Haufen zu werfen. Im Folgenden wird in der Reihenfolge „zuerst Messung ausschließen, dann Spannung ausschließen, zuletzt Maschine und Prozess verdächtigen“ vorgegangen; die Logik dieser Reihenfolge ist: Je näher ein Schritt am Übergabepunkt des Teils liegt, desto leichter lässt er sich zuerst verifizieren und desto leichter wird er auch übersehen.
Maß außer Toleranz: Zuerst fragen: „Wurde falsch gemessen?“
Der erste Verdächtige bei Maßüberschreitung ist oft nicht die Maschine, sondern die Messung. Ob das Messmittel innerhalb der Kalibriergültigkeit liegt, ob der Messkopf sauber ist, ob die Temperatur des Teils mit der des Messmittels übereinstimmt, ob die Messkraft elastische Verformungen dünnwandiger Teile verursacht – all das kann den Messwert vom wahren Wert abweichen lassen. Besonders bei Bohrungsdurchmessern und dünnwandigen Maßen reicht die Messkraft berührender Messmittel aus, damit der Messwert „in Ordnung aussieht“, während die Montage dann nicht passt. Es wird empfohlen, zunächst dasselbe Teil an derselben Position mehrfach zu messen und die Wiederholbarkeit zu beobachten; ist die Wiederholbarkeit schlecht, zuerst das Messsystem lösen und erst dann über die Bearbeitung sprechen.
Wenn die Messung vertrauenswürdig ist, ist als Nächstes zu prüfen, ob die Abweichung eine systematische Verschiebung oder eine zufällige Streuung ist. Eine systematische Verschiebung deutet meist auf Werkzeugkorrektur, Wärmedrift oder einen Fehler bei der Bezugsumsetzung hin; eine zufällige Streuung eher auf unzureichende Spannsteifigkeit, Werkzeugverschleiß oder Spankontrolle. Die beiden erfordern völlig unterschiedliche Maßnahmen zur Fehlersuche; eine gemeinsame Behandlung führt nur zu wiederholtem Ausprobieren.
Rundheit und Zylindrizität mangelhaft: schrittweise von Spindel über Werkzeug bis zur Spannung ausschließen
Mangelhafte Rundheit tritt häufig beim Drehen und Bohren auf. Als Reihenfolge der Fehlersuche wird empfohlen: zuerst prüfen, ob das Teil durch die Spannung verformt wird (besonders deutlich bei dünnwandigen Buchsenteilen), dann prüfen, ob das Werkzeug verschlissen ist oder sich Aufbauschneiden an der Schneide gebildet haben, und erst zuletzt die Rundlaufgenauigkeit der Spindel verdächtigen. Wenn der Rundheitsfehler deutliche periodische Wellen zeigt, hängt er oft mit der Schwingungsfrequenz von Spindel oder Vorschubsystem zusammen; ist der Fehler oval oder dreilappig, liegt eher eine ungleichmäßige Verteilung der Spannkraft oder eine Freisetzung innerer Materialspannungen vor. Die Unterscheidung der Wellenformmerkmale ist wirksamer als ein blindes Auswechseln des Werkzeugs.
Oberflächenanomalien: schnelle Beurteilung von Rattermarken, Graten und Brandflecken
Bei regelmäßigen Rattermarken auf der Oberfläche ist vorrangig zu prüfen, ob der Werkzeugüberhang zu lang ist, ob die Kegelfläche von Werkzeughalter und Spindel sauber ist und ob die Schnittparameter in einem ratterschwingungsempfindlichen Bereich liegen; bei Graten oder Aufwürfen auf der Oberfläche hängt dies meist mit Werkzeugabstumpfung, zu großem Vorschub oder zähem Material zusammen; bei Brandflecken oder Verfärbungen auf der Oberfläche deutet dies auf Wärmestau beim Schneiden, unzureichende Kühlung oder zu hohe Schnittgeschwindigkeit hin. Diese drei Phänomene beeinflussen bei Mikrometer-Anforderungen oft gleichzeitig die Maße, daher sollte man nicht nur auf das Aussehen achten, sondern gleichzeitig die kritischen Maße nachmessen, um zu beurteilen, ob es sich um ein „Oberflächenproblem“ oder um das „Symptom eines Maßproblems“ handelt.
- Erster Schritt: Messsystem verifizieren. Wiederholte Messungen, Wechsel des Messmittels, Wechsel der messenden Person, um zu bestätigen, dass der Messwert selbst vertrauenswürdig ist.
- Zweiter Schritt: Spannung und Freigabe prüfen. Nach dem Lösen der Spannvorrichtung nachmessen, um festzustellen, ob eine Spannverformung oder Spannungsrückfederung vorliegt.
- Dritter Schritt: Wärmezustand bestätigen. Ob die Maschine ausreichend vorgewärmt ist, ob die Werkstatttemperatur stabil ist, ob die Maße bei kontinuierlicher Bearbeitung einseitig driften.
- Vierter Schritt: Werkzeug und Programm prüfen. Ob Werkzeugverschleiß, Werkzeugkorrektur, Bezugsumsetzung und Werkzeugweg den Erwartungen entsprechen.
- Fünfter Schritt: Zur geometrischen Genauigkeit der Maschine zurückkehren. Erst nachdem die ersten vier Schritte ausgeschlossen sind, den Zustand von Spindel, Führungen und Vorschubsystem bewerten.
Der Kern dieser Reihenfolge ist, zuerst die kostengünstigen und wahrscheinlichen Ursachen auszuschließen. Der häufigste Fehler vor Ort ist, bei einer Toleranzüberschreitung sofort die Programmkompensation zu verstellen und dadurch eine systematische Verschiebung in den zufälligen Fehler hinein zu „kompensieren“, wodurch die nächste Charge sogar instabiler wird. Wenn das Problem immer wieder am selben Merkmal auftritt, wird empfohlen, den Ablauf der Fehlersuche zu dokumentieren und einen wiederverwendbaren Beurteilungspfad zu bilden. Wenn es um konkrete Prozessfähigkeiten und Prüfmittel geht, sollte man dies zunächst mit dem Engineering-Team klären und erst dann entscheiden, ob der Prozessweg angepasst werden muss.
Häufige Fragen (FAQ)
Im Folgenden finden Sie die am häufigsten gestellten Fragen zur Bearbeitung im 0,005-mm-Bereich. Die Antworten geben nur die Beurteilungslogik und die technische Richtung an und versprechen keine konkreten Toleranzen, Lieferzeiten oder Preise – diese müssen unter Berücksichtigung von Teilstruktur, Material und Stückzahl Punkt für Punkt mit dem Engineering-Team geklärt werden.
Wenn in der Zeichnung 0,005 mm angegeben sind, müssen dann alle Maße diese Genauigkeit erreichen?
Nein. 0,005 mm sollten in der Regel nur auf wenigen kritischen Passmaßen liegen; die übrigen Maße können funktionsgerecht mit vernünftigen Toleranzen versehen werden. Wenn die gesamte Zeichnung einheitlich bemaßt wird, steigen Kosten und Risiko um ein Vielfaches, da jedes Maß Ressourcen für konstante Temperatur, langsamen Vorschub und mehrfache Messung beansprucht.
Es wird empfohlen, bei der Prüfung Punkt für Punkt zu klären: Beeinflusst eine Überschreitung dieses Maßes die Montage oder Funktion? Wenn nicht, dann lockern. Es ist wirtschaftlicher, das Budget auf die wenigen Maße zu konzentrieren, die wirklich die Leistung bestimmen, als alles pauschal enger zu fassen.
Welche Materialien erreichen eher 0,005 mm, welche sind praktisch unrealistisch?
Metalle mit guter Maßstabilität (z. B. gängige Aluminiumlegierungen, einige Edelstähle) kommen unter kontrollierten Bedingungen dieser Größenordnung relativ leicht nahe; Kunststoffe, insbesondere hygroskopische oder solche mit großem Wärmeausdehnungskoeffizienten, ändern ihre Maße mit der Umgebung, und 0,005 mm zu erreichen und zu halten ist deutlich schwieriger. Weiche, leicht verformbare Materialien bringen bereits beim Spannen und Messen Fehler ein.
Bei der Materialauswahl sind stets zwei Fragen gleichzeitig zu stellen: Kann man es bearbeiten, und kann man es unter Mess- und Montagebedingungen halten? Ob ein konkretes Material geeignet ist, sollte nach Bestätigung in der Materialbibliothek mit dem Engineering besprochen werden.
Wofür fallen die Kosten hauptsächlich an? Warum steigt der Preis stark, wenn die Genauigkeit nur ein wenig erhöht wird?
Der größte Kostenanteil liegt meist nicht im Zerspanen selbst, sondern in der temperaturkonstanten Umgebung, der langsamen Schlichtbearbeitung, speziellen Spannvorrichtungen, Spannungsarmglühprozessen und wiederholten Messungen. Mit jeder engeren Genauigkeitsstufe sinkt die Ausbeute und steigen Nacharbeit und Prüfzeit, was sich alles im Stückpreis niederschlägt.
Daher ist die wirksamere Kostensenkung nicht das Drücken des Stückpreises, sondern die Verringerung der Anzahl hochpräziser Merkmale, das Lockern nichtkritischer Toleranzen und das Zusammenfassen von Aufspannungen. Nach dem Hochladen der Zeichnung kann über die KI-Dialog-Angebotserstellung schnell eine Größenordnung ermittelt werden.
Wie bestätigt man, dass ein Teil wirklich 0,005 mm erreicht und nicht nur die Maschine das behauptet?
Durch einen Messregelkreis, nicht durch Gerätespezifikationen. Es müssen geeignete Messmittel gewählt werden (z. B. Koordinatenmessgeräte, hochpräzise Messgeräte), unter kontrollierter Temperatur gemessen und die Messunsicherheit bewertet werden – wenn die Unsicherheit der Messung selbst nahe am Toleranzband liegt, ist die Aussage nicht vertrauenswürdig.
Entscheidender ist, die Messdaten in den Prozess zurückzuführen: Welche Charge weicht ab, um wie viel, wie wird kompensiert. Ohne diesen Regelkreis lässt sich die Genauigkeit nicht reproduzieren. Bei Bedarf kann ergänzend mit 3D-Scanning eine ganzheitliche Formprüfung durchgeführt werden.
Ist es bei kleinen und großen Stückzahlen gleich schwierig, 0,005 mm zu erreichen?
Nein. Bei kleinen Stückzahlen kann man durch Einzelteileinrichtung und manuelle Kompensation hohe Genauigkeit erreichen, doch die Konsistenz hängt von der Bedienperson ab; bei großen Stückzahlen muss der Prozess über lange Zeit stabil sein, Wärmedrift und Werkzeugverschleiß summieren sich, und es braucht Prozesskontrolle und regelmäßige Kalibrierung, um dies aufrechtzuerhalten.
Daher sind bei derselben Zeichnung je nach Stückzahl auch Prozessweg und Risikopunkte unterschiedlich. Vor der Maßstabsvergrößerung wird empfohlen, zunächst eine Kleinserienvalidierung durchzuführen, um zu bestätigen, dass das Prozessfenster breit genug ist.
Key takeaways
- 0,005 mm ist Systemgenauigkeit, nicht Maschinengenauigkeit: Werkzeugmaschine, Werkzeug, Spannen, Temperatur und Messung müssen gleichzeitig kontrolliert werden.
- Die Art der Toleranzangabe entscheidet über Erfolg oder Misserfolg: Bei unklaren Bezügen, sich addierenden Toleranzketten und Zeichnungen ohne Messbezug lässt sich selbst mit der besten Ausstattung nichts stabil fertigen.
- Wärme ist die größte unsichtbare Variable in der Mikrometerbearbeitung; Temperaturkonstanz, Wärmehaushalt und Online-Kompensation sind oft wirksamer als der Austausch der Werkzeugmaschine.
- Spannverformungen werden häufig unterschätzt: Bei dünnwandigen und langgestreckten Teilen bestimmen Spannkraft und Abstützung direkt, auf welcher Seite das endgültige Maß landet.
- Ohne geschlossenen Messkreis gibt es keine Genauigkeit: Messmittelbefähigung, Messumgebung und Datenrückführung sind die Voraussetzung für stabile Reproduzierbarkeit.



