Zunächst In-Mold-Dekorationsspritzguss, konventionellen Spritzguss, IML, IMR und INS unterscheiden
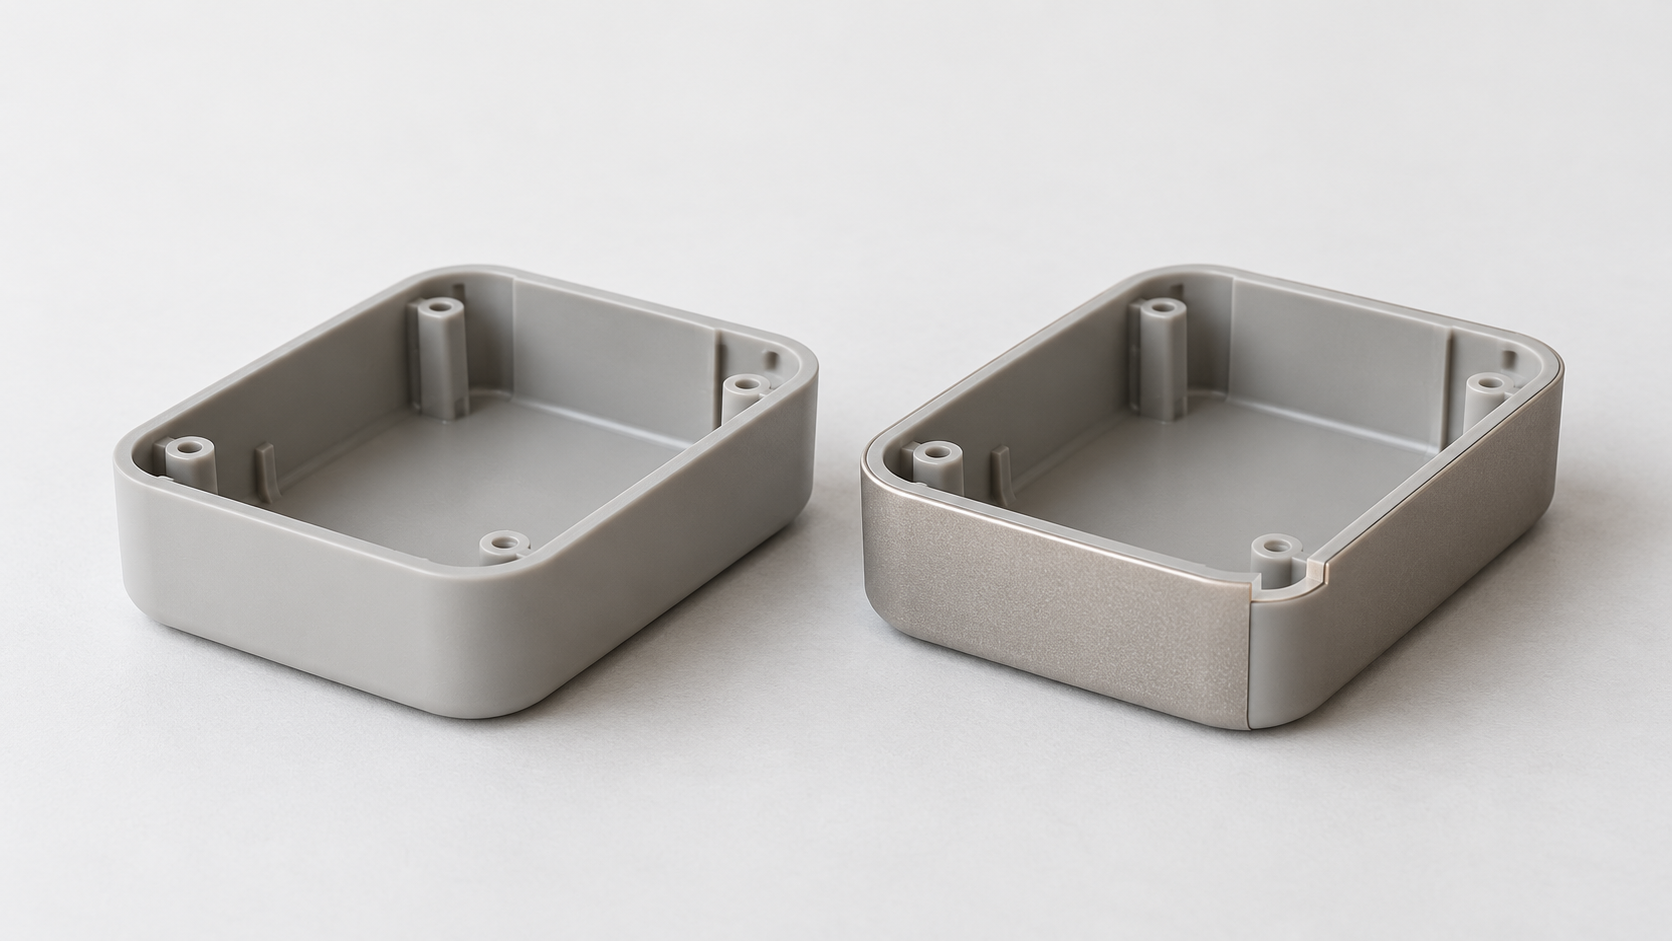
Wenn für ein Kunststoffgehäuse gleichzeitig Hochglanz, Metalloptik, Kratzbeständigkeit, eine umlaufende Dekoration an gekrümmten Flächen und Sichtfenster gefordert werden, bezeichnet „IMD“ im Angebot eines Lieferanten nicht unbedingt dasselbe Verfahren. Der konventionelle Spritzguss dient hauptsächlich dem Füllen der Form mit Kunststoffschmelze, dem Abkühlen und dem Entformen; beim In-Mold-Dekorationsspritzguss werden Muster oder Dekorschichten dagegen während des Formgebungsprozesses in die Oberfläche des Formteils integriert. Dieser Artikel erörtert die Begriffe anhand der Verfahrensmerkmale und betrachtet die unterschiedlichen Bezeichnungen der Lieferanten nicht als einheitlichen Standard.
| Verfahrensbezeichnung | Kernmerkmale | Vorläufige Eignungsgrenzen |
|---|---|---|
| Konventioneller Spritzguss | Keine Dekorfolie wird in die Form eingelegt; anschließend sind Lackieren, Siebdruck oder Etikettieren möglich | Einfarbige Ausführung, gewöhnliche Texturen, relativ einfache Struktur und Zulässigkeit einer Nachbearbeitung |
| IML | Vorgedruckte Folien werden zugeschnitten, positioniert und in das Werkzeug eingelegt; nach dem Formen verbleibt die Folie vollständig auf der Oberfläche des Formteils | Planare oder leicht gekrümmte Sichtflächen mit geringer Dehnung |
| IMR | Das Folienmaterial wird zugeführt und ausgerichtet, anschließend wird das Muster auf die Oberfläche des Formteils übertragen; die Trägerfolie wird in der Regel vom Formteil getrennt | Außenflächen, die eine kontinuierliche Folienzufuhr und automatisierte Dekoration erfordern |
| Spritzgießen mit INS- oder hochdehnbaren Einlegern | Die Folie wird zunächst vorgeformt, anschließend ausgestanzt, positioniert und umspritzt | Gehäuse mit tiefen Krümmungen, Umkanten oder Mustern, die eine deutliche dreidimensionale Ausdehnung erfordern |
Daher sind In-Mold-Spritzgießen und konventionelles Spritzgießen nicht einfach als Ersatzbeziehung zwischen „hochwertig“ und „minderwertig“ zu betrachten. Zunächst sollten die Geometrie des Gehäuses und die Dehnung des Musters bewertet werden: Für plane oder leicht gekrümmte Flächen kann zunächst IML geprüft werden; bei Rollenfolienübertragung und kontinuierlicher Automatisierung kann IMR in Betracht gezogen werden; bei tiefen dreidimensionalen Krümmungen müssen hochdehnbare Verfahren wie INS bewertet werden. Wenn lediglich eine einfarbige Oberfläche oder eine gewöhnliche Textur erforderlich ist, kann konventionelles Spritzgießen in Verbindung mit einer Nachbearbeitung die robustere Lösung sein. Bei der Anfrage sollte vom Lieferanten eindeutig angegeben werden, ob die Folie erhalten bleibt, in welcher Schicht sich das Muster befindet und wie die Dehnung in gekrümmten Bereichen sowie die Umkantungsbereiche validiert werden.
Vergleich der Prozessabläufe von konventionellem Spritzgießen und In-Mold-Dekorationsspritzgießen
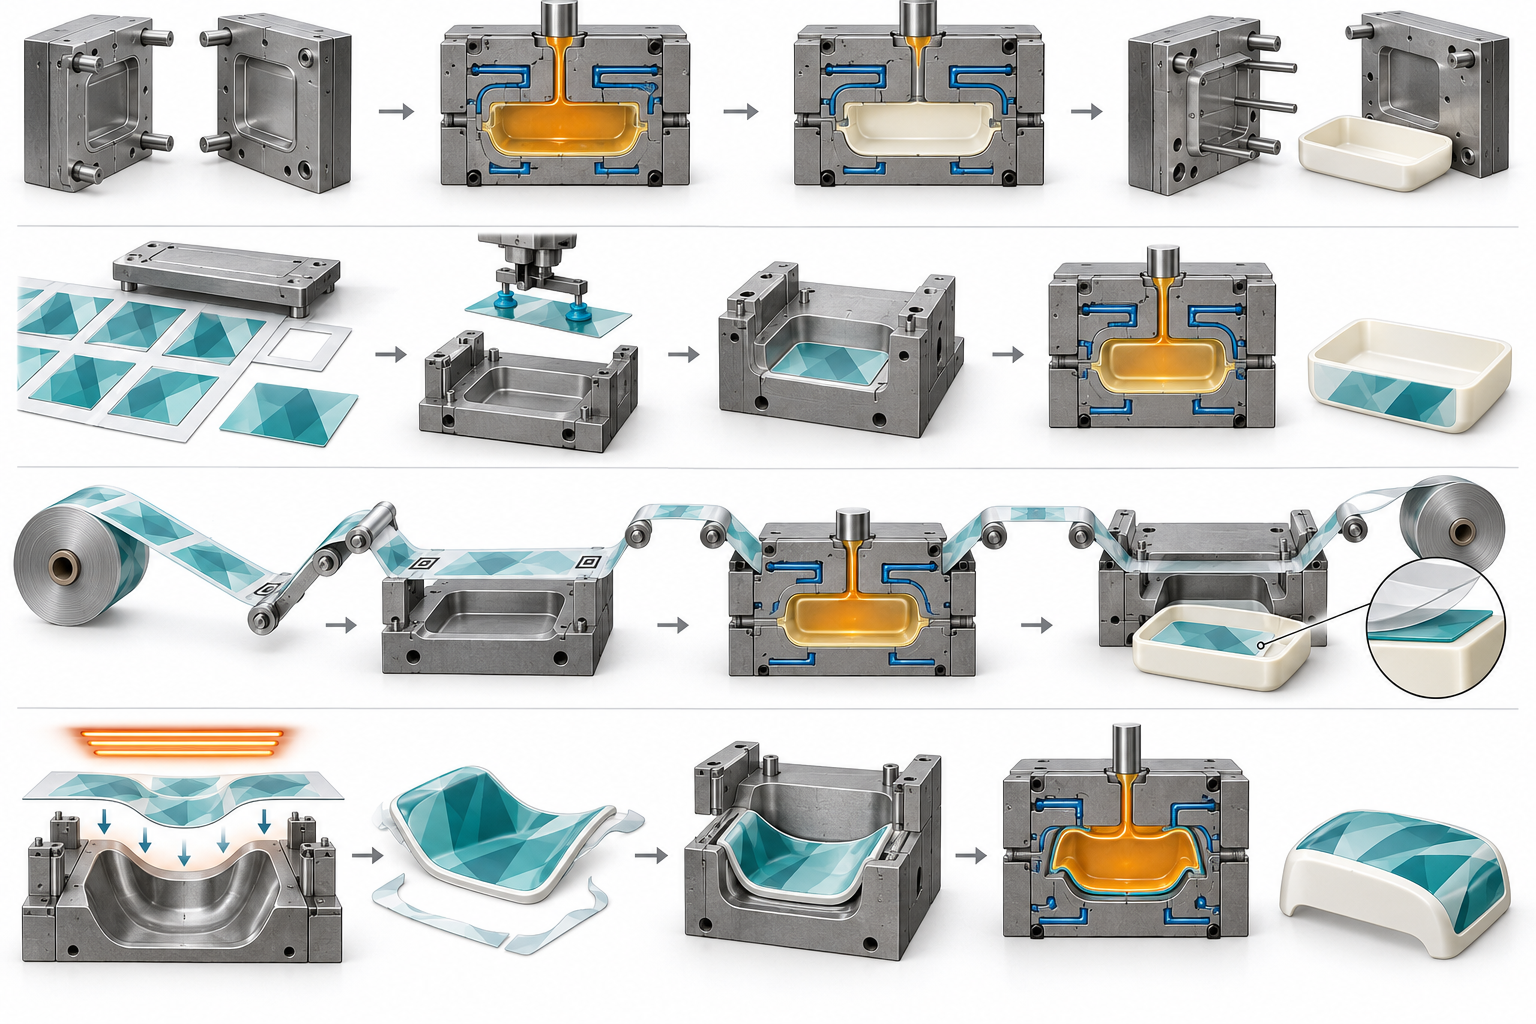
Der grundlegende Ablauf beim konventionellen Spritzgießen ist vergleichsweise direkt: Kunststoffgranulat wird aufgeschmolzen und in die Werkzeugkavität eingespritzt; nach dem Füllen, Nachdruck, Abkühlen und Entformen entsteht das Formteil. Oberflächentexturen oder Farben werden üblicherweise durch den Kunststoff selbst, die Werkzeugoberfläche oder durch anschließendes Lackieren bzw. Siebdrucken erzeugt. Die wesentlichen Risiken liegen in Schwindung, Verzug, Bindenähten, Blasen und Entformungsverformungen. Konstruktiv entscheidend sind Anguss, Entlüftung, Wanddicke und Entformungsrichtung.
IML und IMR erfordern zusätzlich das Einlegen und Ausrichten der Folie
IML umfasst üblicherweise zunächst das Bedrucken und Zuschneiden der Folie. Anschließend wird die Folie mithilfe eines Roboters oder von Hand in die Werkzeugkavität eingelegt und positioniert. Danach wird Kunststoff von der Rückseite der Folie eingespritzt, sodass Folie und Formteil miteinander verbunden werden. Da die Folie vollständig auf der Oberfläche des fertigen Produkts verbleibt, können Folienränder, Positionierfehler, Falten, Blasen und Verunreinigungen zu sichtbaren Mängeln führen. Außerdem muss geprüft werden, ob das Muster durch den beim Füllen auftretenden Druck und die Temperatur verschoben oder lokal verformt wird.
IMR legt größeren Wert auf die Zuführung der Rollenfolie, die kontinuierliche Ausrichtung und die Übertragung im Werkzeug. Beim Spritzgießen wird das Muster vom Folienmaterial auf die Oberfläche des Formteils übertragen; die Trägerfolie verbleibt in der Regel nicht als äußere Schicht des fertigen Produkts. Dadurch lassen sich einige manuelle Einlegevorgänge reduzieren, jedoch müssen Folienzug, Schrittposition, Vollständigkeit der Übertragung und der Oberflächenschutz separat validiert werden. Anhand der Bezeichnung „IMR“ allein lassen sich die Kratzfestigkeit oder die Chemikalienbeständigkeit nicht beurteilen.
Beim Spritzgießen mit hochdehnbaren Einlegern muss zunächst eine dreidimensionale Formgebung erfolgen
Bei Strukturen mit tiefen Krümmungen, Umkantungen oder Mustern, die sich deutlich mit dem Gehäuse ausdehnen müssen, umfasst das Spritzgießen mit hochdehnbaren Einlegern wie INS üblicherweise zusätzliche Schritte wie das Vorformen der Folie, Stanzen oder Laserschneiden, die dreidimensionale Positionierung und das Einlegen in das Werkzeug, bevor anschließend von der Rückseite umspritzt wird. Die zusätzlichen Prozessschritte ermöglichen eine bessere Anpassung der Folie an komplexe Gehäuse, bringen jedoch auch Risiken wie eine Verformung des Musters nach der Dehnung, aufstehende Kanten, Rückfederung nach dem Vorformen, Positionierabweichungen und Beschädigungen durch die Einspannung mit sich. Bei der Bemusterung sollten der Folienprozess und der Spritzgießprozess des Kunststoffteils als Gesamtsystem bewertet werden, anstatt nur die Abmessungen des Kunststoffteils zu prüfen.
| Prozess | Zusätzliche Prozessschritte | Wesentliche Risiken |
|---|---|---|
| Konventionelles Spritzgießen | Aufschmelzen, Füllen der Form, Abkühlen, Entformen | Schwindung, Verzug, Bindenähte, Entformungsverformung |
| IML | Drucken, Zuschneiden, Positionieren, Einlegen in die Form, Hinterspritzgießen | Versatz, Faltenbildung, Blasen, Verunreinigungen, Defekte an den Folienrändern |
| IMR | Rollenmaterialzufuhr, schrittweises Ausrichten, In-Mold-Transfer | Unvollständige Übertragung, Musterverlagerung, nicht abgestimmte Eigenschaften der Schutzschicht |
| Spritzgießen mit hochdehnbaren Einlegern | Vorformen, Stanzen, dreidimensionales Positionieren, Spritzgießen | Dehnungsverformung, Rückfederung, Aufwölbung, Positionierfehler bei komplexen Freiformflächen |
Welche Strukturen eignen sich für gewöhnliches Spritzgießen, IML oder Spritzgießen mit hochdehnbaren Einlegern
Die Geometrie des Kunststoffgehäuses ist das wichtigste erste Kriterium bei der Auswahl des Spritzgießverfahrens. Betrachten Sie IML oder das Spritzgießen mit hochdehnbaren Einlegern nicht vorschnell als hochwertigere Lösung, sondern prüfen Sie zunächst, ob die Sichtfläche eben ist, wie stark die Folie gedehnt werden muss, ob das Motiv auch die Kanten umschließen soll und ob die Bauteilstruktur für die Montage den Folienbereich beansprucht.
| Strukturelle und optische Bedingungen | Vorrangig zu bewertende Verfahren | Wesentliche Beurteilungskriterien |
|---|---|---|
| Einfarbig, gewöhnliche Textur, einfache Struktur, nachträgliche Bearbeitung zulässig | Konventionelles Spritzgießen | Gesamtkosten, Änderungsflexibilität und optische Risiken im Vergleich zu Lackieren, Siebdruck oder nachträglicher Etikettierung bewerten |
| Ebene oder leicht gekrümmte Flächen, geringe Bildstreckung, Folie bleibt vollständig erhalten | IML | Foliengrenzen, Positionierung, Schnittgenauigkeit und Oberflächenschutzschicht bestätigen |
| Erfordert eine Dekoration mit kontinuierlichem Rollenmaterial; das Muster befindet sich hauptsächlich auf der Außenfläche | IMR | Transferposition, Oberflächenstruktur nach der Trennung der Trägerfolie sowie Methode zur Dauerhaftigkeitsvalidierung bestätigen |
| Tiefe gekrümmte Flächen, deutlich umlaufende Kanten, Bereiche um Sichtfenster oder Muster mit starker Ausdehnung | Spritzgießen mit hochdehnbaren Einlegern wie INS | Vorformen, Stanzen, dreidimensionale Positionierung und Risiken der Musterverformung bewerten |
Konventionelles Spritzgießen ist nicht gleichbedeutend mit einer minderwertigen Lösung. Wenn das Gehäuse die Eigenfarbe und -struktur des Kunststoffs oder eine nachträgliche Bearbeitung zulässt und das Produkt häufig geändert wird oder das jährliche Volumen noch nicht stabil ist, kann der Verzicht auf Folienbedruckung, Vorformen und Positionierung in der Form die Projektrisiken besser kontrollierbar machen. Im Gegensatz dazu eignet sich IML besser für ebene oder leicht gekrümmte Flächen mit geringer Dehnung. Wenn sich das Muster durchgehend entlang einer tief gekrümmten Fläche erstrecken muss, können Folien mit geringer Dehnung leicht Musterverformungen, Falten oder ein Aufstehen der Kanten zeigen. In diesem Fall sollte über das Spritzgießen mit hochdehnbaren Einlegern gesprochen werden, anstatt die Folienabmessungen eines konventionellen IML-Prozesses einfach zu vergrößern.
Musterstreckung und Verbindungsbereiche müssen bereits in der DFM-Phase bestätigt werden
Bei der Designprüfung sollten die Musterdaten auf das dreidimensionale Gehäuse projiziert und zulässige Bereiche für Verformung, Verbindungen, Beschnitt und fehlende Dekoration gekennzeichnet werden. Die Folienränder müssen außerdem von Schraubdomen, Rastnasen, Dichtflächen und Bereichen mit hoher Reibung ferngehalten werden, um Interferenzen oder ein Ablösen der Kanten bei der Montage zu vermeiden. Die endgültige Lösung sollte anhand von Erstmusterteilen bestätigt werden und nicht allein aufgrund einer zweidimensionalen Darstellung oder der vom Lieferanten verwendeten Prozessbezeichnung „Spritzgießen mit Dekoration im Werkzeug“ beurteilt werden.
Wie werden Optik, Kratzfestigkeit und funktionale Integration beim Spritzgießen mit Dekoration im Werkzeug validiert?
Spritzgießen mit Dekoration im Werkzeug bedeutet nicht automatisch eine höhere Kratzfestigkeit. Nach dem IML-Verfahren bleibt die Folie in der Regel vollständig erhalten. Die Oberflächeneigenschaften hängen von der Kombination aus Folienmaterial, Position der Druckfarbe, transparenter Schutzschicht und Kunststoffsubstrat ab. Beim IMR-Verfahren wird das Dekormuster hingegen auf die Oberfläche des Formteils übertragen, während sich die Trägerfolie vom Produkt trennt. Der Schwerpunkt der Validierung liegt daher auf der Haftung, Abriebfestigkeit und Kantenstabilität der Übertragungsschicht. Die Auswahl von PET-, PC-, PMMA- oder Verbundfolien sollte unter Berücksichtigung von Optik, Dehnung an gekrümmten Flächen, Einsatztemperatur und Reinigungsmedien erfolgen und darf nicht allein anhand der Prozessbezeichnung „IML“ oder „IMR“ bewertet werden.
Bei der Sichtfläche des Spritzgussteils müssen Muster und Struktur gemeinsam validiert werden
Bei Erstmusterung und Anlaufproduktion sollten zunächst Musterposition, Farbabweichung, lokale Dehnungsverformung sowie die relativen Abmessungen von Sichtfenstern und Tastenkennzeichnungen bestätigt werden. Anschließend sind Blasen, Silberstreifen, Falten, Verzug der Folie, Kratzer und aufstehende Kanten zu prüfen. Bei tief gekrümmten Flächen oder umlaufenden Kanten ist insbesondere darauf zu achten, ob das Muster dünner gezogen, verschoben oder verdeckt wird. Wenn die Folie neben der Dekoration auch Funktionen wie Durchlicht, Lichtabschirmung oder Tastenerkennung übernimmt, müssen die Gleichmäßigkeit der Hintergrundbeleuchtung, die lichtdurchlässigen Bereiche und die Montagespalte ebenfalls in die Prüfung einbezogen werden, anstatt nur eine visuelle Oberflächenkontrolle durchzuführen.
Kratzfestigkeit und Chemikalienbeständigkeit müssen der tatsächlichen Einsatzumgebung entsprechen
Die Prüfung von Kratzfestigkeit, Haftung und Chemikalienbeständigkeit sollte anhand der tatsächlich auftretenden Kontaktmedien, Reinigungsverfahren, Temperatur- und Feuchtebedingungen sowie der Nutzungshäufigkeit festgelegt werden. Zu den üblichen Prüfungen können das Erscheinungsbild nach dem Verkratzen, die Haftung von Druckfarbe oder Übertragungsschicht, der Kontakt mit Reinigungsmitteln, das Ablösen der Kanten sowie Reibungsinterferenzen nach der Montage gehören. Die konkreten Belastungen, Medien und Bewertungsklassen müssen durch die Produktspezifikation festgelegt werden. Bei der Abnahme empfiehlt es sich, Referenzmuster für Oberflächenfehler, Prüfbeleuchtung, Beobachtungsabstand und Stichprobenregeln zu dokumentieren und die Fehler an angelieferten Folien, nach dem Spritzgießen und nach der Montage getrennt zu erfassen, damit Materialprobleme, Spritzgussfehler und Montageschäden nicht in einer Kategorie zusammengefasst werden.
DFM für die Serienproduktion von In-Mold-Decoration-Spritzgussteilen: Folienpositionierung, Anspritzung, Entformung und Montage
Das DFM für In-Mold-Decoration-Spritzgussteile darf nicht nur den Kunststoffkörper selbst prüfen; auch die Folie ist als Bauteil zu betrachten, das positioniert, gehalten, umgeformt und geprüft werden muss. Trennlinien, Anspritzpunkte und Auswerferpositionen aus herkömmlichen Spritzgusszeichnungen können das Muster, Sichtfenster und Hochglanzflächen unmittelbar beeinflussen.
Bezugspunkte und Grenzen der Folie beim In-Mold-Spritzguss zuerst festlegen
Vor dem Werkzeugversuch sollten die Positionierbohrungen, Bezugsseiten, Haltebereiche und Schneidtoleranzen der Folie eindeutig festgelegt und in den 3D-Daten unsichtbare Kanten, die Breite der Umschlagbereiche sowie zulässige Verbindungsbereiche gekennzeichnet werden. Unabhängig davon, ob eine visuelle Positionierung, eine automatische Folienzuführung oder eine manuelle Beladung eingesetzt wird, müssen Positionierbezug und Bedienrichtung einheitlich sein. Tiefe Kavitäten, spitze Ecken oder Bereiche mit großer Krümmung erhöhen das Risiko von Falten, Verzug und Musterabweichungen der Folie. Wenn sich das Muster über gekrümmte Flächen erstreckt, muss außerdem ausreichend Raum für die Bewertung der Dehnungsverformung und der Passergenauigkeit des Drucks vorgesehen werden.
Anspritzung, Entformung und Montageinterferenzen gemeinsam prüfen
Die Anspritzposition und die Fließrichtung der Schmelze sollten von den wesentlichen Sichtflächen ferngehalten werden. Alternativ ist im Werkzeugversuch zu überprüfen, ob Bindenähte, Füllspuren und Druckschwankungen innerhalb des zulässigen Bereichs liegen. Eine unzureichende Entlüftung kann Blasen, Silberschlieren oder eine örtlich mangelhafte Haftung verursachen. Auch beim Kunststoffteil müssen scharfe Ecken, tiefe Kavitäten und stark wechselnde Wandstärken kontrolliert werden. Entlang der Entformungsrichtung ist zu prüfen, ob die Folie beschädigt, verkratzt oder mit angehoben wird.
Zwischen dem Folienrand und Schraubdomen, Clips, Dichtflächen, Führungsstiften sowie Montagebezügen muss außerdem ein ausreichender Abstand eingehalten werden, um ein Einklemmen der Folie, Weißbruch, Interferenzen oder ein Aufwölben der Kanten zu vermeiden. Der Werkzeugversuchsplan sollte gleichzeitig die Prüfmethoden für Musterposition, Farbabweichung, Falten, Blasen, Kratzer, Haftung und Montagefunktion festlegen, anstatt nur die Maße des Kunststoffteils zu prüfen.
Kosten-, Ausschuss- und Nachbearbeitungsvergleich zwischen herkömmlichem Spritzguss und In-Mold-Decoration-Spritzguss
Herkömmlicher Spritzguss und In-Mold-Decoration-Spritzguss sind keine einfache Wahl zwischen „niedrigen Kosten“ und „hohen Kosten“. Beim herkömmlichen Spritzguss ist der vorgelagerte Prozess relativ direkt: In der Regel müssen Kunststoffgranulat getrocknet, die Form mit Schmelze gefüllt, das Teil gekühlt und entformt werden. Wenn das Gehäuse einfarbig, strukturiert oder anschließend etikettiert wird, können die Schritte Folienbedruckung, Vorformen und Positionierung in der Form entfallen. Wenn das Produkt jedoch Hochglanz, Metalloptik, mehrfarbige Muster oder lokale Funktionskennzeichnungen benötigt, können beim herkömmlichen Spritzguss zusätzlich Lackieren, Siebdruck, Tampondruck, Etikettieren oder andere Nachbearbeitungen erforderlich sein. Jeder zusätzliche Prozessschritt erhöht den Aufwand für Handhabung, Vorrichtungen, Sichtprüfung und das Management der Chargenkonstanz.
Die Kosten des In-Mold-Decoration-Spritzgusses entstehen durch das gesamte Serienproduktionssystem
IML, IMR oder das Spritzgießen mit hochdehnbaren Einlegern kann einen Teil der Lackier- und Etikettierarbeiten reduzieren, bedeutet jedoch nicht automatisch niedrigere Gesamtkosten. Bei der Kalkulation sollten Folienmaterial, Druckverluste, Musterausnutzung, Zuschnitt, Vorformen, Reinraumbetrieb, manuelles oder automatisches Einlegen, visuelle Positionierung, die Art der Werkzeugbeladung und die Sichtprüfung gemeinsam berücksichtigt werden. Wenn das Muster stabil ist, die Jahresmenge groß und die Automatisierungsbedingungen ausgereift sind, ist das Potenzial zur Reduzierung der Nachbearbeitung besonders bewertungswürdig. Bei häufigen Produktänderungen oder geringer Musterausnutzung kann der Ausschuss der Folie einen Teil der Einsparungen wieder aufzehren.
Die Spritzgussausbeute nach Fehlerarten und statistischen Kriterien vergleichen
Auch die Ausbeute darf nicht nur anhand der endgültigen Gutteilquote bewertet werden. Beim herkömmlichen Spritzguss stehen Schwindung, Bindenähte, Farbabweichungen, Grate und Verzug im Mittelpunkt. Beim In-Mold-Decoration-Spritzguss müssen zusätzlich Folienversatz, Falten, Blasen, Silberschlieren, Kratzer, aufgewölbte Kanten, Musterausdehnung und Montageinterferenzen erfasst werden. Bei der Beschaffung sollte der Lieferant getrennt angeben, nach welchen Kriterien Kunststoffteile, vorbehandelte Folien und fertig montierte Teile als Ausschuss gelten. Nach dem Pilotlauf sind sie nach identischen Prüfstandards zu vergleichen. Die endgültige Entscheidung sollte Jahresmenge, Oberflächenklasse, Änderungshäufigkeit, Kosten von Fehlern und Nachbearbeitungsbedarf berücksichtigen, anstatt einen festen Kosten- oder Ausbeutewert für ein bestimmtes Verfahren zu übernehmen.
Unterlagenliste für die Angebotsanfrage zu In-Mold-Decoration-Spritzguss und herkömmlichem Spritzguss
Bei einer Angebotsanfrage für In-Mold-Decoration-Spritzguss und herkömmlichen Spritzguss reicht es nicht aus, nur eine 3D-Datei des Gehäuses und die Jahresmenge bereitzustellen. Der Lieferant muss gleichzeitig die Struktur des Kunststoffteils, die Einteilung der Sichtflächen, den Folienprozess und die nachfolgende Montage bewerten. Andernfalls kann „IMD“ im Angebot lediglich eine unklare Prozessbezeichnung sein und Kosten, Risiken sowie Lieferumfang lassen sich nicht direkt vergleichen.
Die Angebotsunterlagen müssen Oberfläche, Struktur und Einsatzumgebung abdecken
- 3D-Modell des Gehäuses, 2D-Zeichnung, Trennfuge oder Entformungsrichtung sowie die Positionen von Montagebezügen, Clips, Schraubdomen und Dichtflächen.
- Einteilungsplan der Sichtflächen mit Kennzeichnung von Hochglanz-, Struktur- und Metalleffekten, Sichtfenstern, Tastenbereichen, zulässigen Verbindungslinien und Nicht-Sichtflächen für die Halterung.
- Quelldatei des Musters, Farbanforderungen sowie Annahmen zu Material und Farbe. Wenn die Folienstruktur noch nicht festgelegt ist, sollte ausdrücklich verlangt werden, dass der Lieferant IML-, IMR- und Hochdehnungs-Einlegerlösungen jeweils separat bewertet.
- Anforderungen an die Anwendung wie Kratzbeständigkeit, Beständigkeit gegenüber Chemikalien, Reinigungsmitteln und Schweiß sowie gegenüber Temperatur und Feuchtigkeit oder UV-Strahlung; fügen Sie außerdem vorhandene Prüfanforderungen oder Referenzmuster bei.
- Voraussichtlicher Jahresbedarf, Schwankungen der Losgrößen, Häufigkeit von Versionsänderungen sowie akzeptable Grenzen für Randbereiche, Musterabweichungen und optische Mängel.
Fordern Sie vom Lieferanten eine nachvollziehbare Prozessroute und einen Validierungsplan an.
Bei der Antwort des Lieferanten muss eindeutig angegeben werden, ob beim gewöhnlichen Spritzgießen eine Lackierung, ein Siebdruck oder das nachträgliche Anbringen eines Etiketts erforderlich ist. Beim Einsatz von In-Mold-Dekorationsspritzgießen sind die Materialstruktur der Folie, die Position der bedruckten Seite und der Schutzschicht, die Notwendigkeit einer Vorformung, das Schneidverfahren, das Werkzeugbestückungskonzept sowie die Positionierungsreferenzen anzugeben. Bei Lösungen mit Rollenfolien-Transfer sind außerdem die Art der Folienzuführung und der Ausrichtung zu bestätigen. Bei Gehäusen mit tiefen Krümmungen sind die Verfahren zur Behandlung der Musterd eh nung, der Kantenumschließung und der Folienränder zu erläutern.
Der Bemusterungsplan sollte nicht lediglich „Aussehen bestätigen“ enthalten. Aufzuführen sind Prüfkriterien wie Musterposition und -verformung, Farbabweichung, Blasen, Falten, Silberstreifen, Verformung der Folie, aufstehende Kanten, Einfallstellen, Bindenähte, Kratzer und Montageinterferenzen. Außerdem sind die Stichprobenmethode, die Anzahl der Proben, die Klassifizierung der Mängel und die statistische Grundlage für die Ausschuss- beziehungsweise Ausbeuterate in der Serienproduktion zu vereinbaren. Erst wenn diese Unterlagen vollständig vorliegen, sind die Gesamtkosten und die Risiken der Serienproduktion von gewöhnlichem Spritzgießen und In-Mold-Dekorationsspritzgießen vergleichbar.
Häufige Fragen zur Auswahl zwischen In-Mold-Dekorationsspritzgießen und gewöhnlichem Spritzgießen
In-Mold-Dekorationsspritzgießen und gewöhnliches Spritzgießen sind keine einfachen Alternativen unterschiedlicher Qualitätsstufen. Das gewöhnliche Spritzgießen dient hauptsächlich der Formgebung von Kunststoffteilen, während IML, IMR und das Spritzgießen mit hochdehnbaren Einlegern die Dekorschicht, das Muster oder die Funktionsfolie in den Formgebungsprozess integrieren. Die endgültige Lösung sollte anhand der Geometrie des Gehäuses, der Foliendehnung, der Anforderungen an die Beständigkeit des Erscheinungsbilds, des Jahresbedarfs und der Daten aus der Bemusterung bewertet werden.
Ist IMD gleichbedeutend mit IML?
Nicht vollständig. In diesem Artikel wird IMD als Sammelbegriff für In-Mold-Dekorationsverfahren verwendet. IML bezeichnet normalerweise das Einlegen einer bedruckten Folie in das Werkzeug, die anschließend gemeinsam mit dem Kunststoff geformt wird und vollständig auf der Oberfläche des Formteils verbleibt. Die Begriffsabgrenzung kann bei verschiedenen Lieferanten unterschiedlich sein. Bei einer Anfrage sollte daher verlangt werden, dass der konkrete Prozess schriftlich erläutert wird.
Kann gewöhnliches Spritzgießen das In-Mold-Dekorationsspritzgießen ersetzen?
Wenn die Gehäusestruktur einfach ist und einfarbige Ausführung, Textur, Lackierung, Siebdruck oder nachträgliches Anbringen eines Etiketts die Anforderungen an das Erscheinungsbild erfüllen, kann gewöhnliches Spritzgießen sinnvoller sein. Wenn jedoch komplexe Muster, Kantenumschließung, die Integration eines Sichtfensters oder eine besonders stabile Oberflächendekoration erforderlich sind, sollten auch die Nachbearbeitungsschritte, die Beständigkeitsvalidierung und das Mängelrisiko verglichen werden.
Welche Folienrisiken sind bei Gehäusen mit tiefen Krümmungen besonders zu beachten?
Besonders zu prüfen sind die Musterd eh nung nach der Vorformung, die Rückfederung der Folie, aufstehende Kanten, Falten, Schneidabweichungen und die Stabilität der dreidimensionalen Positionierung. Bei tiefen Krümmungen oder stark umschließenden Kanten kann eine IML-Lösung mit geringer Dehnung in der Regel nicht direkt übernommen werden. Daher ist ein Spritzgießverfahren mit hochdehnbaren Einlegern wie INS zu bewerten und durch eine Bemusterung zu bestätigen.
Welches Verfahren bietet eine höhere Beständigkeit: IMR oder IML?
Dies lässt sich nicht allein anhand der Verfahrensbezeichnung beurteilen. Bei IML verbleibt die Folie auf dem Formteil, während bei IMR das Muster normalerweise auf die Oberfläche des Formteils übertragen wird. Die tatsächliche Kratz- und Chemikalienbeständigkeit sowie die Haftung hängen außerdem vom Folienmaterial, der Position der Druckfarbe, der transparenten Schutzschicht, dem Kunststoffsubstrat und der Einsatzumgebung ab und sollten gemäß der Produktspezifikation validiert werden.
Welche Punkte sind bei der Abnahme der Bemusterung für das In-Mold-Dekorationsspritzgießen zu prüfen?
Empfohlen wird, Musterposition und -verformung, Farbabweichung, Blasen, Silberstreifen, Falten, Kratzer, Verformung der Folie, aufstehende Kanten, Einfallstellen, Bindenähte, Haftfestigkeit und Montageinterferenzen abzudecken. Die konkrete Stichprobenmethode und die Annahmegrenzen sollten vor der Bemusterung gemeinsam von Produktentwicklung, Qualitätssicherung und Lieferant festgelegt werden.
Key takeaways
- Konventioneller Spritzguss dient hauptsächlich der Formgebung von Kunststoffteilen, während der In-Mold-Dekorationsspritzguss die Dekoration einer Folie oder die Übertragung eines Musters in den Formgebungsprozess integriert.
- Ebene oder leicht gekrümmte Sichtflächen mit geringer Dehnung eignen sich in der Regel eher für IML; bei tief gekrümmten Flächen, Umschlägen und deutlich gedehnten Mustern müssen Lösungen mit hochdehnbaren Folieneinsätzen wie INS geprüft werden.
- Bei IML bleibt die Folie in der Regel erhalten, während bei IMR das Muster von einem Rollenmaterial auf die Oberfläche des Formteils übertragen wird. Die konkrete Leistung hängt von Folienmaterial, Druckfarbe, transparenter Schutzschicht und Einsatzumgebung ab.
- Das DFM für In-Mold-Dekorationsspritzguss betrifft nicht nur das Kunststoffteil, sondern auch Folienreferenzen, Vorformung, Zuschnitt, Positionierung, Anschnitt, Entformung und Sichtprüfung.
- Kosten und Ausbeute müssen anhand von Versuchsdaten aus der Projektvorserie verglichen werden. Es kann nicht allein aufgrund der Aussage „weniger Nachbearbeitung“ oder der Bezeichnung des Verfahrens beurteilt werden, welche Lösung kostengünstiger ist.



