Warum die Fertigung von Zubehör für geschickte Hände schwieriger ist als bei gewöhnlichen Präzisionsteilen
Zuerst Bauteile trennen, dann Prozess wählen: Fingergelenke, Mittelhandknochen-Basis und Sensorgehäuse
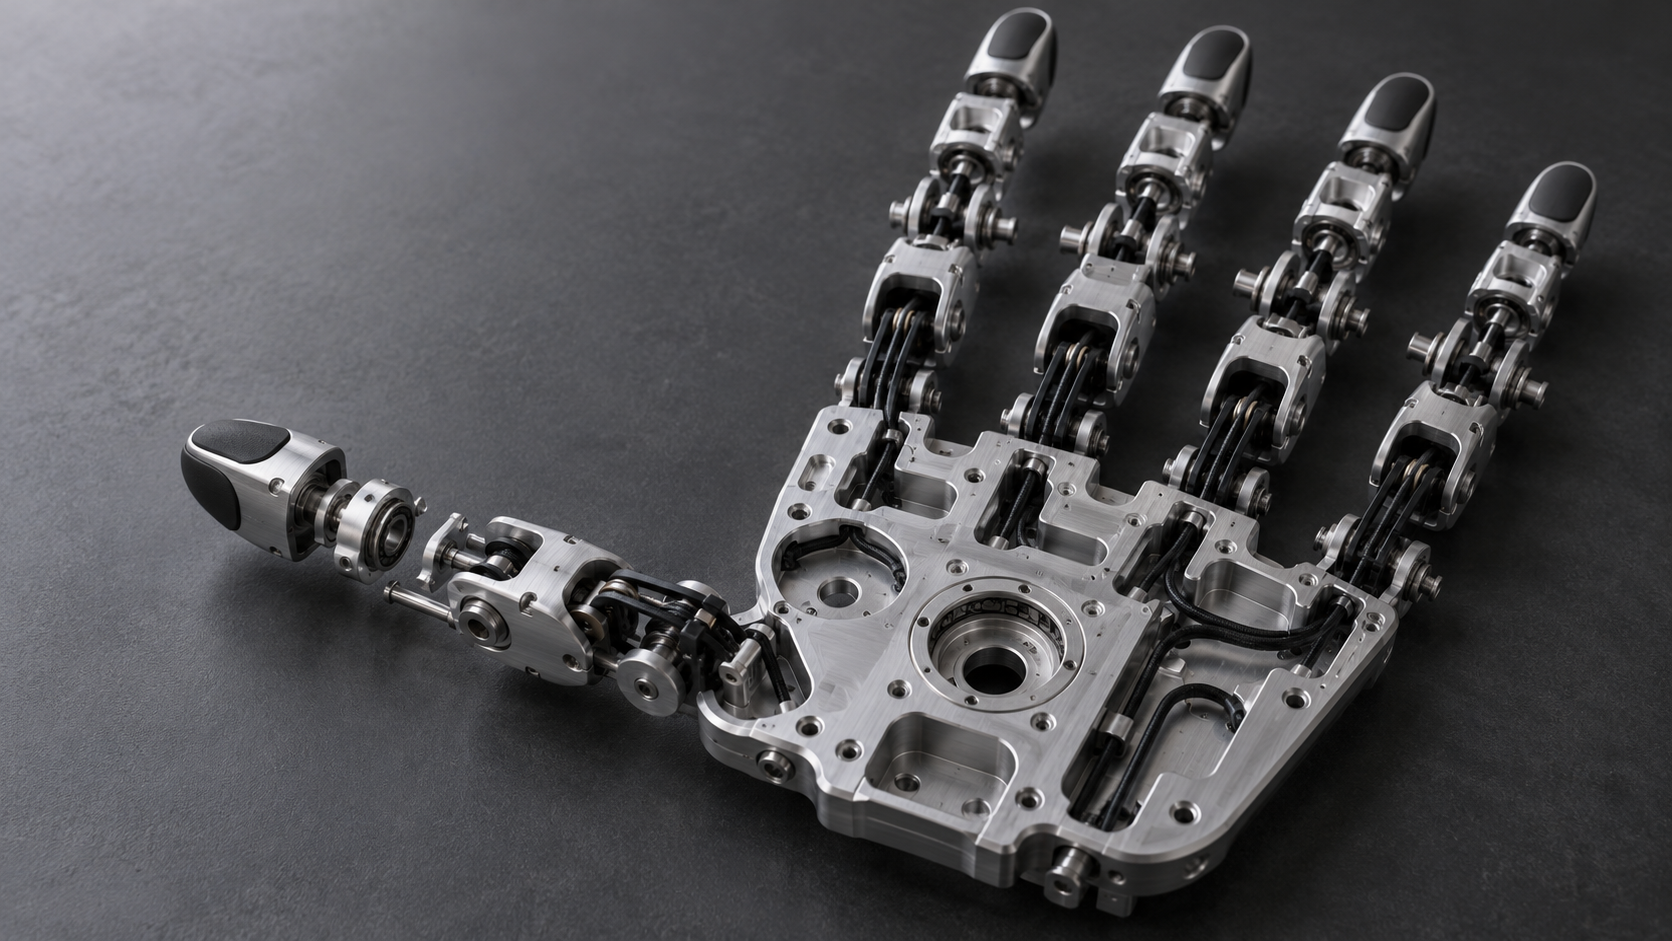
Der häufigste Fehler bei der Fertigung von Zubehör für geschickte Hände ist, die ganze Hand als ein einziges Bauteil zu behandeln und den Prozess danach festzulegen. Tatsächlich unterscheiden sich die Arbeitsweisen der einzelnen Bauteile innerhalb derselben Hand stark: Manche tragen Last, manche dienen nur der Führung, manche nur der Umhüllung. Wenn man sie zuerst klassifiziert und dann einzeln beurteilt, ob CNC, 3D-Druck, Blechumformung oder Abformung zum Einsatz kommt, wird die Beurteilung deutlich klarer. In der Branche ist es üblich: Lasttragende und Passflächen per CNC, nicht lasttragende und Formteile per additiver Fertigung oder Abformung; die Mischung von Prozessen innerhalb desselben Designs ist nicht ungewöhnlich.
Fingergelenke: lasttragend, mit Passflächen, auf Koaxialität achten
Das Fingergelenk ist die Stelle mit der höchsten Strukturdichte in der ganzen Hand. Es muss gleichzeitig Drehgelenk, Kabelführungskanal, Sehnenscheidenbohrung und Sensor-Montageposition aufnehmen. Die entscheidenden Maße sind hier die Koaxialität der Lager- oder Bolzenbohrung, das Passspiel des Drehgelenks und ob die Gelenkwandstärke ausreichend steif ist. Solche Teile werden üblicherweise per CNC-Fräsen oder -Drehen gefertigt, da Maßhaltigkeit und reproduzierbare Passflächen erforderlich sind. Materialseitig ist Aluminium leicht, aber mäßig steif; Edelstahl ist steif genug, aber schwer; technische Kunststoffe wie POM und PEEK sind bei leicht belasteten Gelenken ebenfalls verbreitet. Welches gewählt wird, hängt vom Last- und Gewichtsbudget ab; die Passungstoleranzen in der Zeichnung bestimmen direkt die Bearbeitungsschwierigkeit.
Mittelhandknochen-Basis und Sensorgehäuse: Abwägung zwischen Bezugsflächen und Dünnwandigkeit
Der Mittelhandknochen-Sockel ist die Montagebasis der gesamten Hand; er hat üblicherweise mehrere Bohrungspositionen und eine große Montagefläche, wobei es entscheidend auf Ebenheit und Positionstoleranz der Bohrungen ankommt. Er eignet sich für die CNC-Bearbeitung, weil die Bezugsfläche in einer einzigen Aufspannung die Bohrungsbeziehungen herstellen kann. Das Sensorgehäuse ist eine andere Sache: Es ist oft dünnwandig, hat Abschirm- oder Dichtungsanforderungen, verformt sich bei der Bearbeitung leicht, und die Dichtfläche verlangt zudem eine bestimmte Oberflächenrauheit. Solche Teile müssen nicht unbedingt per CNC gefertigt werden; dünnwandige Gehäuse per 3D-Druck als Prototyp herzustellen und danach über nachfolgende Verfahren nachzudenken, ist eine gängige Übergangslösung. Die äußere Fingerbeeren-Abdeckung und die Sehnenscheide gehören zu den nicht tragenden Teilen, bei denen Elastizität und Reibung die Hauptkennwerte sind und die grundsätzlich nicht über CNC laufen.
Nach der Klassifizierung der Bauteile ist eine praktische Reihenfolge der Beurteilung: Zuerst prüfen, ob das Teil Kräfte trägt, dann, ob es Passflächen und Bezugsanforderungen gibt, und schließlich Wandstärke und Stückzahl. Sind diese drei Punkte unterschiedlich, kann das Ergebnis der Verfahrenswahl unterschiedlich ausfallen. Wenn man erzwingt, dass die gesamte Hand einheitlich mit einem Verfahren gefertigt wird, ist das oft weder wirtschaftlich noch lässt sich die erforderliche Genauigkeit erzielen. In den folgenden Abschnitten werden in dieser Reihenfolge die Verfahren und DFM-Beurteilungen der einzelnen Bauteilarten dargestellt.
Die Stellung der CNC-Bearbeitung bei Zubehörteilen für geschickte Hände: tragende Teile und Passflächen
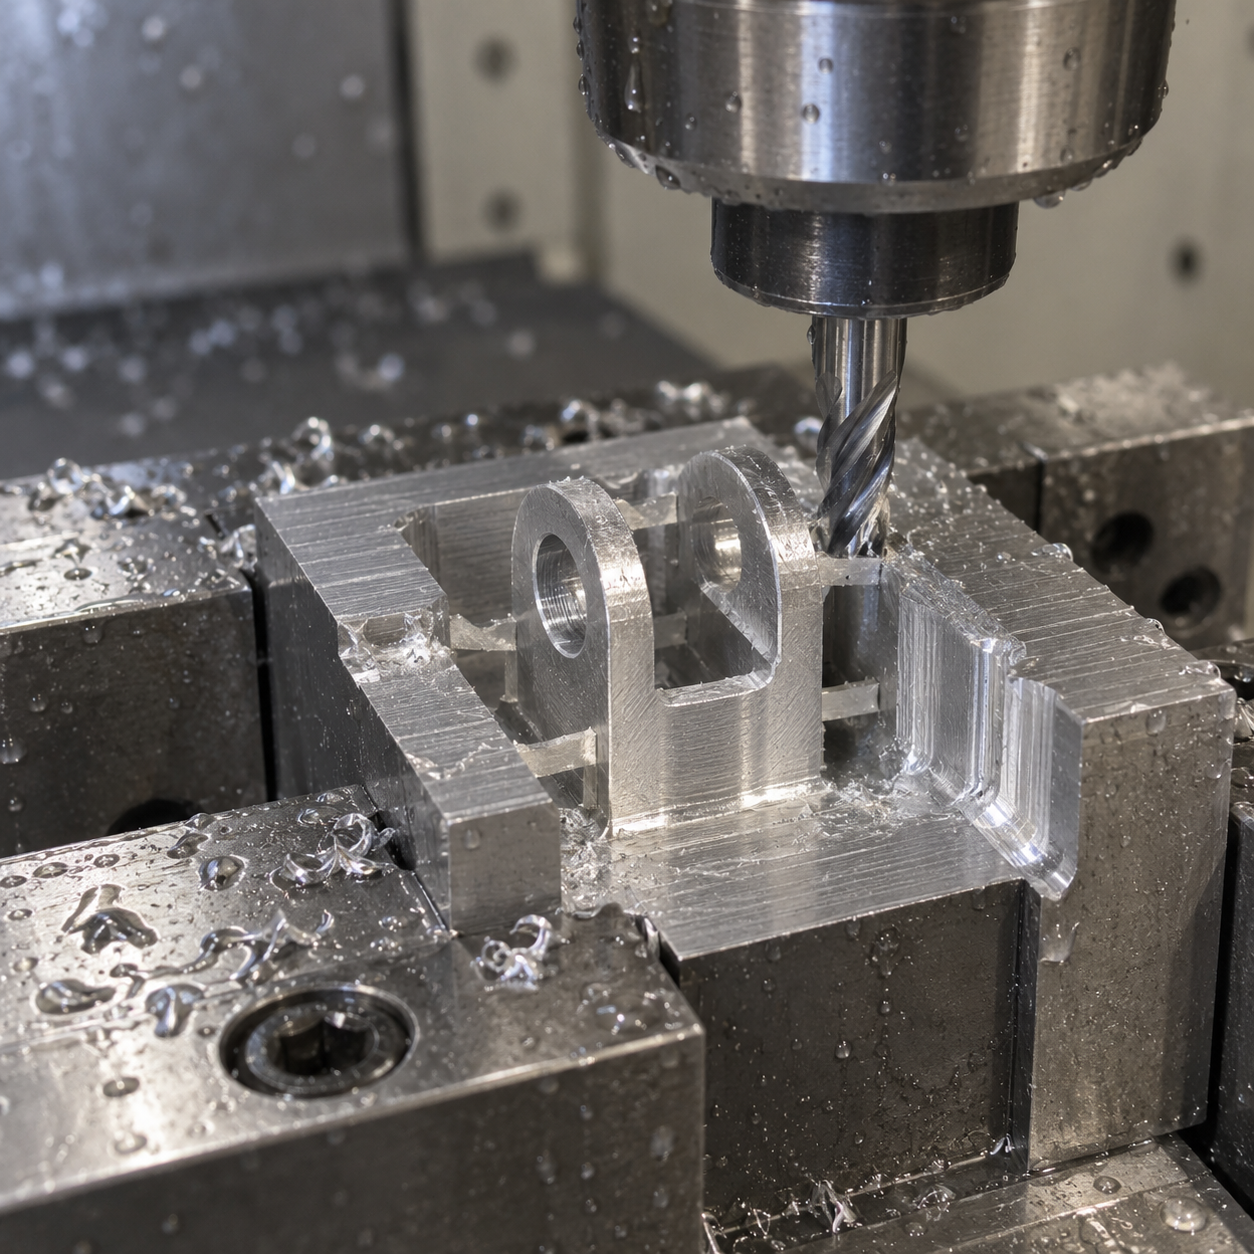
Welche Zubehörteile für geschickte Hände per CNC gefertigt werden sollten: Gelenke, Sockel und Sensor-Montageflächen
Materialauswahl: Abwägung zwischen Aluminiumlegierung, Edelstahl, POM und PEEK
Wie das Verformungsrisiko beim Drehen und Fräsen dünnwandiger Teile beherrscht wird
3D-Druck und Vakuumgießen: Außenteile, Sehnenscheiden und frühe Validierung
Bei der Bearbeitung von Zubehörteilen für geschickte Hände ist bereits ziemlich klar, dass tragende Teile und Passflächen an CNC gehen; wirklich leicht geht man in die Irre bei nicht tragenden Teilen wie äußeren Fingerbeeren-Abdeckungen, Sehnenscheidenkanälen und Kabelhalterungen. Strukturell sind sie oft komplexer – die Fingerbeere soll Rillen und Reibungsmerkmale haben, die Sehnenscheide soll gekrümmte Kanäle führen, die Halterung soll sich an den Innenraum der ganzen Hand anpassen –, aber die Belastung ist gering und die Maßkette kurz; sie mit CNC mühsam herauszuarbeiten ist teuer und langsam in der Änderung. Solche Teile eignen sich für additive Fertigung oder Vakuumgießen, vorausgesetzt, es wird zuerst klar gekennzeichnet, welche Flächen nachbearbeitet werden müssen.
Anwendungsgrenzen der additiven Fertigung: Welche Probleme SLA, MJF und SLS jeweils lösen
SLA eignet sich für Teile wie äußere Fingerbeeren-Abdeckungen, die Oberflächenqualität und Details erfordern. Fotopolymerharz kann relativ feine Rillen erzeugen; nach dem Schleifen und Sandstrahlen kommt das Gefühl dem Ziel nahe, und einige Testsätze sind schnell gefertigt. Die Grenzen sind Sprödigkeit und geringe Schlagzähigkeit; bei langem, wiederholtem Greifen reißt es leicht an der Wurzel dünner Wände, daher eignet es sich eher für Montage- und Haptikvalidierung, nicht als endgültiges Serienmaterial.
MJF und SLS arbeiten mit Nylonsystemen, sind zäh und können Schnappverbindungen und elastische Strukturen bilden; für Sehnenscheidenkanäle, Kabelhalterungen und Innenhandgerüste sind diese Verfahren recht praktisch. Es gibt keinen offensichtlichen Festigkeitsabsturz in Richtung der Schichtlinien, aber die Anisotropie von Nylon bleibt bestehen – die Haftung zwischen den Schichten entlang der Stapelrichtung ist schwächer als innerhalb der Schicht, und dünnwandige Teile versagen zuerst, wenn sie senkrecht zur Schichtrichtung belastet werden. Bei feinen Strukturen wie Scharnieren und Schnappverbindungen, die wiederholt gebogen werden, muss man schon beim Drucklayout die Kraftrichtung bedenken.
Unabhängig vom additiven Verfahren müssen Passflächen Bearbeitungsaufmaß erhalten. Die Maßhaltigkeit von Druckteilen wird durch Wärmeschrumpfung, Pulverentfernung und Nachhärtung beeinflusst und liegt nicht auf dem Niveau von CNC. Bei Lagerstellen, Bolzenbohrungen und Dichtflächen mit Passungsanforderungen ist die in der Branche übliche Praxis, Aufmaß zu drucken und nachzubearbeiten oder den betreffenden Bereich gleich als separates CNC-Teil auszuführen und über Positionierstrukturen zu montieren.
Vakuumgießen als Übergang: das wirtschaftliche Fenster für Außenteile in kleinen Serien
Wenn die Prüfung der äußeren Fingerkuppe bestanden ist und mehrere Dutzend Sätze bestückt werden müssen, sind die Stückkosten für den SLA-Druck weiterhin zu hoch, und die Materialeigenschaften passen nicht unbedingt. In diesem Fall ist die Handmuster-Abformung (Vakuumguss) ein gängiges Übergangsmittel: Mit Druck oder CNC wird ein Prototypen-Formwerkzeug hergestellt, eine Silikonform abgeformt und anschließend Polyurethan gegossen. Polyurethan bietet einen großen Härtebereich und kann so eingestellt werden, dass es der Ziel-Fingerkuppe in Shore-Härte und Reibeigenschaften nahekommt; es hält wiederholtem Greifen besser stand als Fotopolymerharz.
Die Grenzen der Abformung sind ebenfalls klar. Die Lebensdauer der Silikonform ist begrenzt; üblicherweise beginnt sie nach einigen Dutzend Teilen zu verschleißen, und Maße sowie Oberfläche driften allmählich. Oberhalb dieser Menge verschwindet der Stückkostenvorteil, und Spritzguss sollte in Betracht gezogen werden. Abgeformte Teile schwinden ebenfalls; nach dem Gießen müssen die Formmaße entsprechend der Materialsorte korrigiert werden. An Übergängen zwischen dünnen und dicken Wandungen entstehen leicht Einfallstellen. Diese Punkte müssen vor dem Öffnen der Silikonform im DFM gekennzeichnet werden.
Drucken, Abformen, Spritzgießen – wie wählen: ein Entscheidungsrahmen
- Validierungsphase, Struktur wird noch geändert: direkt 3D-Drucken. Am Tag der Zeichnungsänderung kann neu gefertigt werden; der Preis dafür ist, dass Material und Oberfläche nur angenähert sind.
- Kleine Stückzahl, Materialeigenschaften müssen dem Endteil nahekommen: Vakuumguss. Das Formwerkzeug wird einmal hergestellt, mehrere Silikonformen abgeformt; geeignet für Bestückungsvalidierung bis zu einigen Dutzend Teilen.
- Struktur eingefroren, Stückzahl stabil: auf Spritzguss umstellen. Aber Entformungsschräge, gleichmäßige Wanddicke und Angusslage müssen in dieser DFM-Runde vollständig ergänzt werden, sonst sind die Formänderungskosten weit höher als bei den beiden vorherigen Verfahren.
Die Entscheidungsreihenfolge lautet nicht „welches Verfahren ist gut“, sondern „in welcher Phase befindet sich dieses Teil jetzt, und wird es sich im nächsten Schritt ändern“. Die Besonderheit der Fertigung von Greifhand-Komponenten ist die häufige Iteration; Außenhüllen und Sehnenscheiden werden oft zuerst gedruckt und validiert, und erst wenn die Struktur stabil ist, wird über Abformen oder Spritzgießen gesprochen. Die 3D-Druckfähigkeiten und das Schnellprototyping decken genau diese schnelle Iterationsphase ab, während die Spritzgussfähigkeiten an die Serienphase nach dem Einfrieren der Struktur anknüpfen.
Zum Schluss ein Hinweis: Ob ein Druckteil direkt eingebaut werden kann, hängt davon ab, welche Funktion es übernimmt. Wenn es nur als Außenhülle und Kabelführung dient, ist ein Druckteil völlig ausreichend; sobald es jedoch Lastaufnahme, Dichtheit oder wiederholte Ermüdung betrifft, müssen Materialeigenschaften und Fertigungsfehler eingerechnet werden, oder die kritischen Bereiche müssen als CNC-Teile ausgeführt werden. Diese Entscheidung muss bereits in der Zeichnungsprüfung getroffen werden, nicht erst, wenn nach dem Zusammenbau ein Riss in der Fingerkuppe entdeckt wird und man zurückrudern muss.
Toleranzen und Prüfung: Wie das Toleranzbudget bei der Fertigung von Greifhand-Komponenten aufgeteilt wird
Der fehleranfälligste Punkt bei der Fertigung von Greifhand-Komponenten ist nicht, dass ein einzelnes Maß nicht gefertigt werden kann, sondern dass die Toleranzen nicht geschichtet sind. An einer Hand gibt es Dutzende Maße; wenn der Monteur nach dem Motto „wenn die Zeichnung eine Toleranz vorgibt, fertige ich auf das engste Maß“ arbeitet, geraten die Kosten außer Kontrolle, die Lieferzeit wird zermürbt, und am Ende passt es trotzdem nicht unbedingt. Der Ansatz beim Toleranzbudget ist: Zuerst unterscheiden, welche Maße Passmaße, welche Montagebezüge und welche Freiflächen sind, und dann entscheiden, wohin Geld und Prüfaufwand fließen.
Passmaße, Montagebezüge und Freiflächen: die Zuordnungslogik der drei Maßarten
Passmaße übernehmen Bewegungs- oder Positionierungsfunktionen, zum Beispiel Lagerstellen, Stiftbohrungen, Achsabstände von Zahnradeingriffen. Die Toleranz dieser Maße bestimmt direkt Gelenkspiel und Umkehrspanne. In der Branche ist es üblich, die Welle-Bohrung-Passung nach einem Spielpassungsband wie H7/h6 zu wählen und dann je nach Griffgefühl fein anzupassen; welche Stufe konkret gewählt wird, muss aus den Anforderungen an das Spiel nach der Montage rückgerechnet werden und darf nicht einfach abgeschrieben werden. Montagebezüge sind die Anlageflächen zwischen Handwurzelbasis und Fingerglied sowie die Positionstoleranz der Positionierstiftbohrungen; sie bestimmen den kumulierten Montagefehler der gesamten Hand. Freiflächen umfassen Außenhüllenkonturen und Innenwände von Kabelführungskanälen; sie können in der Regel nach allgemeinen Toleranzen gefertigt werden.
Eine praktische Zuordnungsreihenfolge ist: zuerst die Positionstoleranz der Montagebezüge festlegen, dann die Passmaße zuordnen und erst zuletzt die Freiflächen enger fassen. Die umgekehrte Reihenfolge führt dazu, dass die Toleranzen der ersten beiden Kategorien von den Freiflächen verdrängt werden und es bei der Montage nicht passt.
Koaxialität, Drehspiel und Planheit der Montagefläche: wie einige typische Maße festgelegt werden
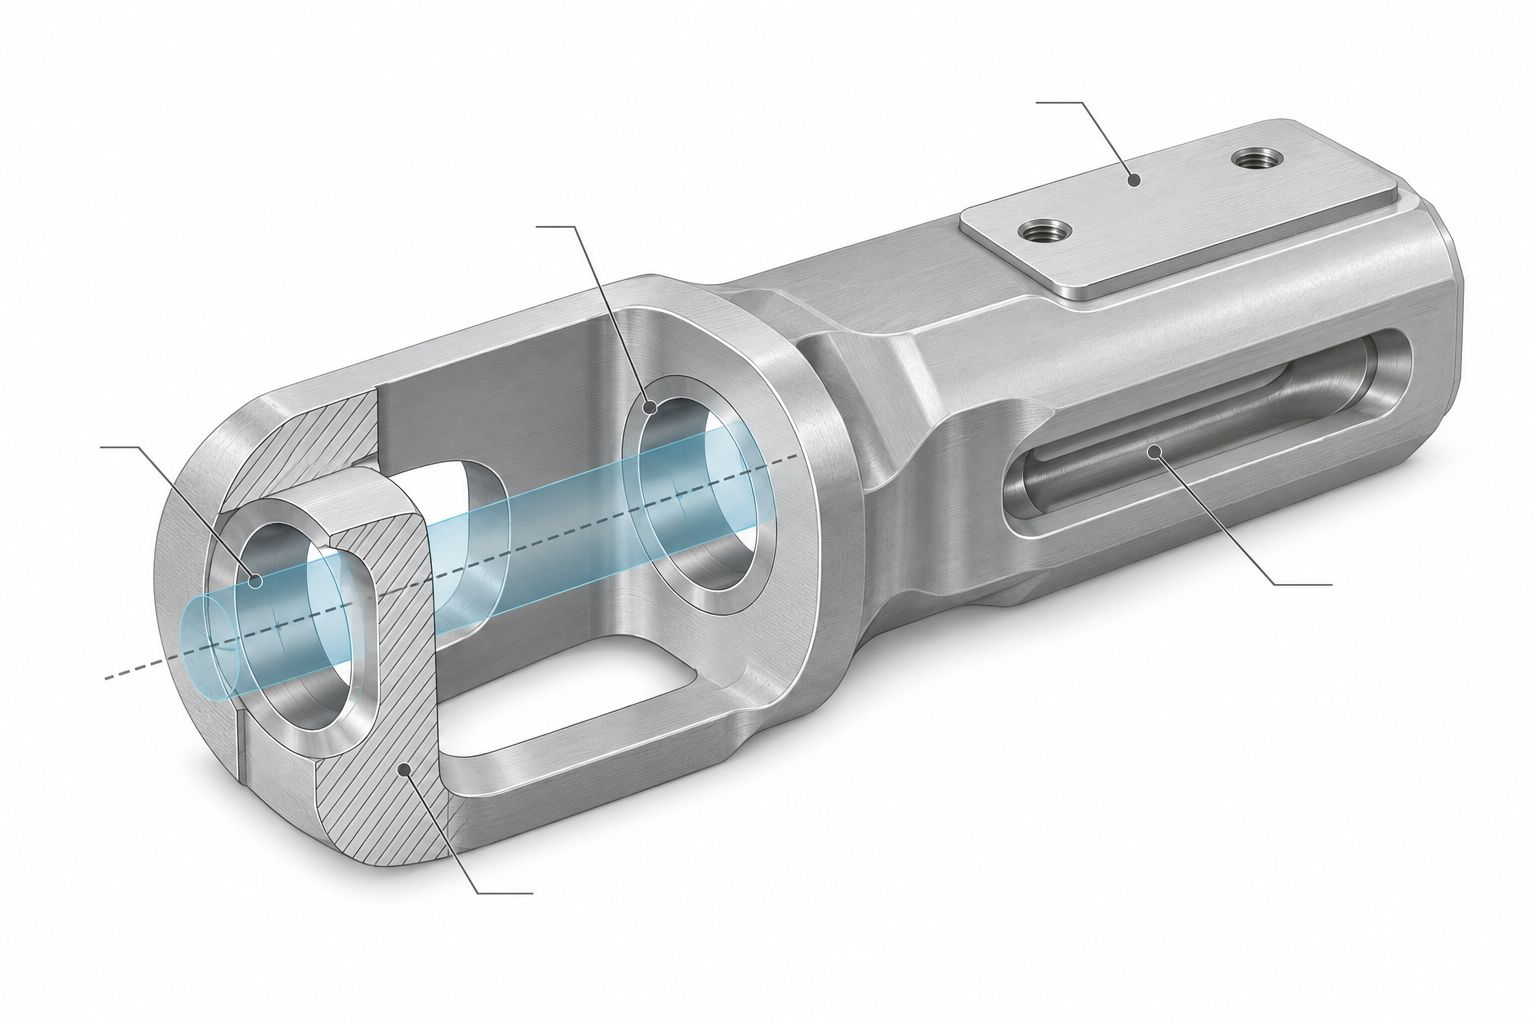
Die Koaxialität der Lagerstellen ist der präzisionskritischste Punkt bei der Fertigung von Greifhand-Komponenten. Wenn zwei Lagerbohrungen nicht koaxial sind, kommt es beim Drehen zu periodischem Klemmen, und die Sehnenspannung schwankt ebenfalls. Üblich ist, die Koaxialität als Referenz im Bereich von 0,01–0,02 mm zu halten; das hängt jedoch von Lagerklasse und Gelenkdurchmesser ab, und je größer der Durchmesser, desto weiter ist der zulässige Wert in der Regel. Letztlich muss es anhand der Zeichnung und der Messwerte bei der Montage bestätigt werden. Das Drehspiel des Gelenks ist nicht so klein wie möglich – zu stramm lässt den Motor blockieren und heiß werden, zu locker erzeugt Umkehrspanne; üblicherweise wird ein Passungsüberschuss von 0,02–0,05 mm vorgesehen, der konkret am Prototyp nach Gefühl kalibriert wird.
Die Planheit der Sensor-Montagefläche wird leicht übersehen. Wenn ein Kraftsensor auf einer verzogenen Fläche montiert wird, driftet der Nullpunkt, und die Kalibrierung ist umsonst. Für solche Flächen wird üblicherweise eine Planheit im Bereich von 0,02–0,05 mm gefordert, und sie muss in Bezug auf den Montagebezug bemaßt werden, statt einfach nur einen Planheitstoleranzrahmen zu setzen.
Kostentreibende Toleranzen: Nicht alle Maße sind es wert, enger gefasst zu werden
Mit jeder engeren Toleranzstufe springen die CNC-Bearbeitungskosten und die Ausschussrate. Die Toleranz einer Nicht-Passfläche von ±0,1 mm auf ±0,02 mm zu verschärfen, hilft der Funktion kaum, kostet aber zusätzlichen Prüfaufwand und kann wegen Überschreitung als Ausschuss verworfen werden. Das Beurteilungskriterium ist einfach: Beeinträchtigt eine Überschreitung dieses Maßes die Montage oder Bewegung? Wenn ja, enger fassen; wenn nein, nach allgemeiner Toleranz fertigungsgerecht auslegen.
Die Bohrungspositionen der Kabelführungskanäle liegen im Zwischenbereich. Wenn die Bohrungsposition etwas abweicht, reicht es, wenn das Kabel bei der Montage hineinpasst; eine zu große Abweichung führt jedoch dazu, dass das Kabel an der Biegestelle des Gelenks gequetscht wird und langfristig die Isolierschicht durchgescheuert werden kann. Für solche Maße reicht üblicherweise ein mittleres Toleranzband (z. B. ±0,05 mm); eine Vollprüfung mit Koordinatenmessgerät ist nicht erforderlich.
Wie die Prüfung mit den Toleranzen zusammenpasst: Einheitliche Bezüge sind wichtiger als Gerätegenauigkeit
Die Erstmusterprüfung mit einem Koordinatenmessgerät zur Messung von Passmaßen und Positionstoleranzen ist gängige Praxis; 3D-Scannen eignet sich besser zur Beurteilung der Gesamtkontur und der Abweichungsverteilung von Freiflächen, insbesondere bei Außenhüllen und komplexen Freiformflächen. Beide Verfahren ersetzen einander nicht. Entscheidend ist, dass der Prüfbezug mit dem Montagebezug übereinstimmt. Wenn in der Zeichnung ein gemeinsamer Bezug A-B angegeben ist, bei der Prüfung aber nur auf der Fläche A aufgespannt wird, passt die gemessene Positionstoleranz nicht zur tatsächlichen Montage, und selbst ein freigegebenes Erstmuster lässt sich möglicherweise nicht zusammenbauen.
Der Schwerpunkt der Stichprobenprüfung in der Serie sollte auf Passmaßen und Bezugspositionstoleranzen liegen; Freiflächen können durch Scannen schnell verglichen werden. Im Prüfbericht sollte das Bezugskonzept klar angegeben werden, um die Abstimmung mit der Montageseite zu erleichtern. Zu den konkreten Möglichkeiten von Scannen und Reverse-Engineering-Prüfung siehe 3D-Scanfähigkeiten.
- Zuerst Bezüge festlegen: Die Positionstoleranz der Montagebezüge wird vorrangig zugeordnet, dann erst werden Passmaße betrachtet.
- Passmaße nach Funktion festlegen: Koaxialität, Drehspiel und Planheit entsprechen jeweils Bewegungs- oder Sensoranforderungen; nicht pauschal behandeln.
- Freiflächen lockerer tolerieren: Nicht-Passflächen nach allgemeinen Toleranzen annehmen und das gesparte Geld in die kritischen Maße investieren.
- Prüfbezug ausrichten: Das Bezugssystem für Koordinatenmessung oder Scan muss mit dem Montagebezug übereinstimmen, sonst sind die Daten wertlos.
Spannen und Kabelkanäle: zwei oft übersehene Bearbeitungsdetails
Die meisten Maßprobleme bei der Fertigung von Greifhand-Komponenten haben ihre Ursache nicht in der Maschinengenauigkeit, sondern in zwei Dingen: Das Spannen verformt das Teil, oder die Positionstoleranz der Kabelkanäle ist unzureichend und die Bohrungsöffnungen sind nicht sauber bearbeitet. Ersteres zeigt sich erst nach dem Abnehmen der Spannvorrichtung, Letzteres erst beim Einfädeln der letzten Sehne. Diese beiden Schritte sind im Angebot meist unsichtbar, entscheiden aber darüber, ob die Montagelinie reibungslos läuft.
Spannverformung bei dünnwandigen und langgestreckten Gelenken
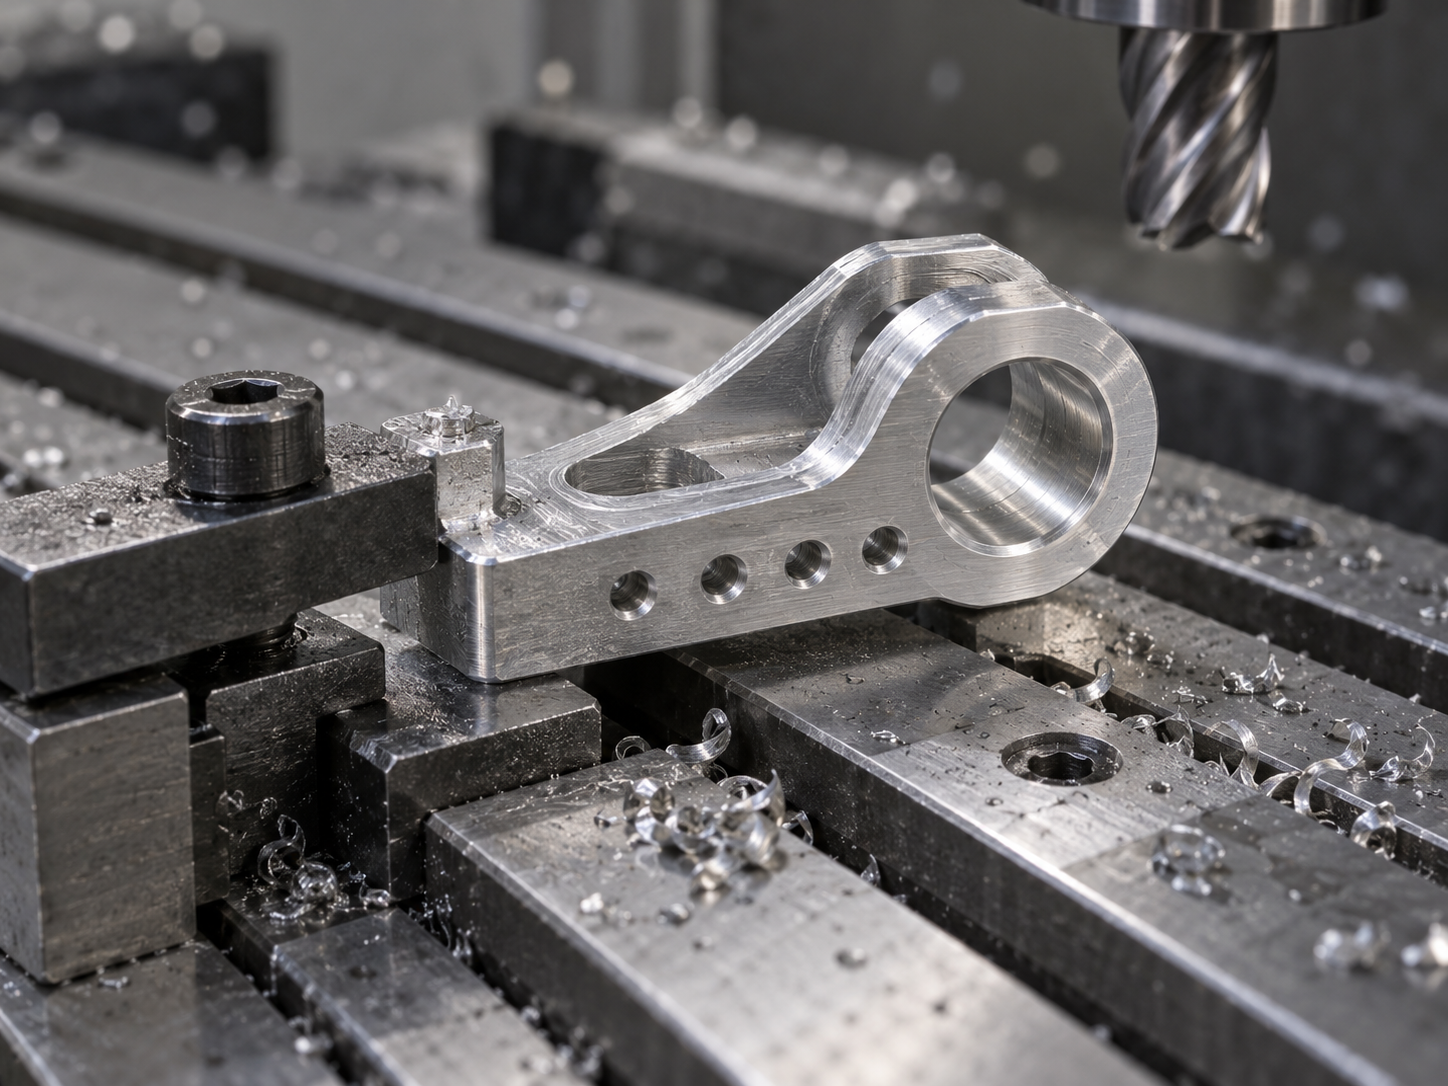
Die Wandstärke von Fingergelenken liegt häufig im Bereich von 1–2 mm, Außenabdeckungen sind noch dünner. Beim direkten Spannen mit Dreibackenfutter oder Schraubstock reicht die Spannkraft aus, um ein Rundloch oval zu machen; nach dem Lösen federt das Maß zurück, aber die Oberfläche weist bereits Druckstellen auf, und die Genauigkeit der Passfläche ist nicht wiederherstellbar. In der Branche sind drei Gegenmaßnahmen üblich:
- Fertigungsbosse – an einer nicht funktionalen Fläche bleibt vorerst Material stehen, das ausschließlich zum Spannen dient und nach der Feinbearbeitung der Passflächen weggefräst wird.
- Vakuumspannung oder spezielle Weichbacken – die Spannkraft wird auf eine größere Fläche verteilt, um lokales Einbeulen zu vermeiden.
- Aufgeteilte Bearbeitung – nach der Schruppbearbeitung mit Aufmaß wird entspannt, damit sich Spannungen abbauen, danach werden die kritischen Passflächen feinbearbeitet.
Ob eine Spannvorrichtung sinnvoll ist, lässt sich mit einer ganz einfachen Methode beurteilen: Nach der Feinbearbeitung der kritischen Maße die Spannvorrichtung abnehmen und erneut messen. Wenn die Maßänderung einen Bruchteil der Toleranzzone überschreitet, hat die Spannkraft an der Formgebung mitgewirkt, und die Chargenkonsistenz dieser Teile ist gefährdet. Besonders dünnwandige Teile sollten diese Nachmessung erhalten; verlassen Sie sich nicht nur auf die In-Prozess-Messwerte während der Bearbeitung.
Positionstoleranz von Kabelkanälen und Sehnenscheidenbohrungen
Sehnenscheidenbohrungen, Kabelführungsnuten und Durchführungslöcher für Sensoren liegen einzeln betrachtet alle innerhalb der allgemeinen Toleranzen, doch ihre relative Lage zueinander bestimmt, ob die Sehne sauber läuft. Bei größerer Abweichung benachbarter Bohrungspositionen bildet die Sehne an der Bohrungsöffnung einen Knick, die Reibung konzentriert sich, und die Lebensdauer sinkt deutlich. In der Montage zeigt sich das als „lässt sich montieren, fühlt sich aber schwergängig an“, und es ist schwer, auf ein konkretes Maß zurückzuverfolgen.
Die Bohrungsöffnungsbearbeitung ist die andere Seite derselben Sache. Unvollständiges Entgraten und ungleichmäßige Verrundungsradien werden beim wiederholten Hin- und Herbewegen der Sehne zur Schneidkante. Technisch wird üblicherweise gefordert, dass Bohrungsöffnungen mindestens verrundet oder angefast werden; der konkrete Radius richtet sich nach Sehnendurchmesser und Material. In der Zeichnung ist „Bohrungsöffnungen müssen gratfrei sein, scharfe Kanten verrundet“ wirksamer als die Angabe eines bloßen Durchmessers. Auf der Fertigungsseite erfordern solche Anforderungen oft spezielle Entgratwerkzeuge oder manuelle Arbeitsgänge, was bei der Angebotserstellung frühzeitig angegeben werden sollte.
Diese beiden Detailarten sollten üblicherweise bereits in der DFM-Prüfphase festgelegt werden. Wenn die Positionstoleranz der Kabelkanäle tatsächlich die Montage beeinflusst, kann in der Zeichnung für die betreffenden Bohrungsgruppen direkt eine Positionstoleranz statt einzelner Längenmaße angegeben werden; beim Spannkonzept kann mit dem Fertiger geklärt werden, ob Fertigungsbosse erforderlich sind und ob das Entfernen der Bosse die Sichtflächen beeinträchtigt. Diese Punkte vorab klar zu kommunizieren ist deutlich wirtschaftlicher, als sie später durch Schleifen und Nacharbeit auszugleichen.
Vom Prototyp zur Kleinserie: der Übergang zur Serienfertigung bei Greifhand-Komponenten
Wenn eine Greifhand vom Engineering-Prototyp in eine Kleinserie von einigen Dutzend bis Hunderten Sätzen übergeht, wird am häufigsten gefragt: Wann sollte man von CNC auf Spritzguss umstellen? Eine einheitliche Antwort gibt es nicht, aber es gibt eine Entscheidungskette: zuerst den Jahresbedarf betrachten, dann die strukturelle Komplexität des Einzelteils, und schließlich, ob das Material einen Wechsel zulässt. Der Übergang zur Serienfertigung bei der Fertigung von Greifhand-Komponenten bedeutet im Kern, aus „man kann es montieren“ ein „in jeder Charge montierbar“ zu machen.
Bei lasttragenden Teilen wie Fingergelenken und Mittelhandknochen-Sockeln ist es in der Branche üblich, langfristig CNC-Fräsen oder -Drehen beizubehalten. Der Grund liegt nicht in den Stückkosten, sondern in der Iterationsgeschwindigkeit: Ändert man einen Lagerbohrungsdurchmesser oder fügt eine Kabelführungsnut hinzu, genügt bei CNC eine Programmänderung und Neuspannung, beim Spritzguss muss das Werkzeug geändert werden. Üblicherweise lohnt sich eine ernsthafte Bewertung von Spritzguss erst, wenn der Jahresbedarf eines Kunststoffteils stabil bei einigen Hundert bis einigen Tausend Stück liegt und die Konstruktion nicht mehr wesentlich geändert wird. Diese Schwelle hängt stark von Bauteilvolumen, Formnestzahl und Oberflächenanforderungen ab; maßgeblich sind die Zeichnung und das Werkzeugkonzept, nicht eine pauschale Zahl.
Welche Greifhand-Komponenten für CNC bleiben sollten und welche für Spritzguss geeignet sind
Eine grobe Einteilung: Lasttragende Teile mit Passflächen und solchen, bei denen Bohrungspositionen durch Nachbearbeitung sichergestellt werden müssen, bleiben tendenziell bei CNC; nicht lasttragende, dünnwandige Außenteile, deren Form von Freiformflächen dominiert wird, gehen tendenziell zum Spritzguss. Sensorgehäuse liegen dazwischen – wenn Dichtflächen und Montagebohrungspositionen eng toleriert sind, kann das Gehäuse selbst weiterhin per CNC gefertigt werden und nur die dekorative Außenabdeckung zum Spritzguss übergehen. Ist der Mittelhandknochen-Sockel eine einteilige Platte mit vielen Bohrungspositionen, sind Ebenheit und Lochabstandskonsistenz bei CNC meist besser kontrollierbar; sobald er zu einer dünnen Schale mit Schnappverbindungen wird, zeigt sich der Vorteil des Spritzgusses.
Beachten Sie eine häufige Fehleinschätzung in der Fertigung von Greifhand-Komponenten: „komplexe Form“ mit „muss Spritzguss sein“ gleichzusetzen. Komplex bedeutet nicht automatisch spritzgussgeeignet. Wirklich wirtschaftlich ist Spritzguss bei ausreichend großer Stückzahl, entformbarer Konstruktion und spritzfähigem Material. Fehlt eines der drei, sind CNC oder Abformen sogar unkomplizierter.
DFM vorgelagert: Entformungsschrägen, Wandstärken und Schwindungskompensation in die Zeichnung aufnehmen
Bei Teilen, die auf Spritzguss umgestellt werden, darf das DFM nicht erst kurz vor dem Formenbau nachgereicht werden; am besten gelangt es vor dem Einfrieren des Teiledesigns in die Zeichnung. Drei Parameter sind am wichtigsten:
Diese drei Punkte gehören alle zur Kategorie „steht nicht auf der Zeichnung, kostet nach dem Formenbau viel Geld“. Es wird empfohlen, vor der Bewertung des Spritzgusses zunächst den Lieferanten eine Runde DFM-Feedback durchführen zu lassen, um Entformungsschräge, Wandstärke und Angusslage auf einmal zu klären, statt nach dem Formenbau zu ändern. Wenn man sich bei Materialschwindung und struktureller Machbarkeit unsicher ist, ist es sicherer, zunächst mit 3D-Druck oder Abformung einige Teile für den realen Zusammenbau zu fertigen, als direkt eine Stahlform zu bauen.
Einfluss der Angusslage auf die Füllung dünnwandiger Komponenten für geschickte Hände
Außenabdeckungen und Fingerkuppenschutzhüllen geschickter Hände sind oft dünn und lang, und die Angusslage entscheidet direkt darüber, ob vollständig gefüllt werden kann. Ein Anguss in einem dicken Bereich, der die Schmelze zum dünnen Ende hin fördert, füllt leichter als umgekehrt; mehrere Angüsse können den Fließweg verkürzen, hinterlassen aber Bindenahtstellen, die auf last- oder dichtungsrelevanten Flächen problematisch sind. Häufige Fehler bei dünnwandigen Teilen sind Materialmangel am Ende, unzureichende Festigkeit der Bindenaht und Verzug – diese drei lassen sich vor dem Formenbau oft durch Fließanalyse vorhersagen und es lohnt sich, dafür Zeit zu investieren.
Die Abwägung zwischen Kosten und Iterationsgeschwindigkeit lässt sich so betrachten: Bei CNC ist das Einzelstück teurer, aber Designänderungen verursachen nahezu keine Werkzeugkosten; beim Spritzguss ist das Einzelstück günstiger, aber die Werkzeuginvestition ist einmalig und die Änderungszyklen sind lang. Bei Produkten wie geschickten Händen, die sich noch schnell weiterentwickeln, ist es üblich, lasttragende Teile und Außenabdeckungen unterschiedliche Wege gehen zu lassen – Gelenke bleiben bei CNC, Schutzhüllen wechseln zum Spritzguss, jeweils mit der optimalen Lösung, statt für die ganze Hand ein einheitliches Verfahren zu erzwingen. Wenn bewertet werden soll, welchen Weg ein konkretes Teil gehen soll, kann man zunächst mit AI-Dialog-Angebot oder klassischem Angebot die Kosten beider Lösungen – CNC und Spritzguss – nebeneinander stellen und dann entscheiden.
Häufige Fragen: Verfahren und DFM-Nachfragen bei der Bearbeitung von Komponenten für geschickte Hände
Die folgenden Fragen sind im Wesentlichen die, die bei Zeichnungsprüfungen und in der Musterkommunikation am häufigsten nachgefragt werden. Die Antworten geben die Beurteilungsrichtung an; konkrete Werte richten sich weiterhin nach den Zeichnungsangaben und den tatsächlichen Montageanforderungen.
Wie wählt man bei lasttragenden Teilen wie Fingergelenken geschickter Hände üblicherweise das Material?
Man betrachtet den Kraftpfad und die Fügeart, statt zuerst eine Werkstoffnummer festzulegen. Aluminiumlegierungen (z. B. 6061, 7075) werden häufig für Gelenkkörper verwendet, die leicht und dennoch steif sein müssen; die Gewichtsersparnis ist deutlich, aber Verschleißflächen benötigen meist Buchsen oder eine Hartbehandlung; Edelstahl bietet bessere Festigkeit und Verschleißbeständigkeit, kostet aber mehr Gewicht und höheren Zerspanungsaufwand; technische Kunststoffe wie POM und PEEK eignen sich für niedrig belastete Drehteile oder Isolierteile, wobei PEEK eine bessere Temperaturbeständigkeit und Maßstabilität bietet, aber hohe Materialkosten und schnellen Werkzeugverschleiß verursacht. In der Branche ist es üblich, den lasttragenden Hauptkörper aus Metall und das Reibungspaar aus Kunststoff oder Buchsen zu kombinieren. Die endgültige Materialwahl muss zusammen mit Last, Schmierung und Montagetoleranzen bestätigt werden; allein anhand der Werkstoffnummer kann man sich leicht verschätzen.
Welche Toleranzen sollten für Gelenklagerstellen und Sensor-Montageflächen angegeben werden?
Zuerst die Maßart unterscheiden, dann die Toleranz angeben. Für Passmaße wie Lagerstellen und Bolzenbohrungen wird in der Branche häufig etwa IT7 oder enger angegeben, Koaxialität und Positionstoleranz werden bezogen auf die Montagebasis bemaßt; bei Sensor-Montageflächen sind eher Ebenheit und Fügespalt wichtig, extreme Maßtoleranzen sind nicht unbedingt nötig; Freiflächen und Sichtflächen können lockerer sein. Entscheidend ist, nicht die ganze Zeichnung mit engen Toleranzen zu versehen – die Kosten steigen mit enger werdenden Toleranzen schnell, und viele Maße haben keinen Einfluss auf die Funktion. Es wird empfohlen, auf der Zeichnung das Bezugssystem und die kritischen Passmaße zu kennzeichnen und den Rest mit Allgemeintoleranzen zu behandeln, damit der Bearbeiter seine Aufmerksamkeit auf die Stellen richten kann, die die Montage wirklich beeinflussen.
Können 3D-gedruckte Komponenten für geschickte Hände direkt eingebaut werden?
Das hängt vom Bereich ab. Nicht lasttragende Teile wie äußere Fingerkuppen, Sehnenscheidenkanäle und Kabelhalterungen können nach SLA- oder MJF-Druck, Stützentfernung und Schleifen meist direkt verwendet werden; bei Bereichen mit Passflächen, Lagerstellen und Dichtflächen beeinflussen Schichtlinien und Anisotropie des Druckteils die Maßstabilität und Verschleißbeständigkeit, sodass in der Regel Aufmaß und Nachbearbeitung nötig sind oder besser direkt auf CNC umgestellt wird. Außerdem haben Bohrungsöffnungen und dünnwandige Kanten von Druckteilen leicht Grate und Stufen; vor der Montage muss geprüft werden, ob Verrundung und Entgratung ordnungsgemäß ausgeführt wurden. Ob direkt eingebaut werden kann, hängt davon ab, ob diese Fläche an einer Präzisionspassung beteiligt ist, nicht vom Druckverfahren selbst.
Wie beurteilt man, ob eine Spannvorrichtung zu Verformungen des Teils führt?
Die direkteste Beurteilung ist eine Messung nach dem Abnehmen der Spannvorrichtung. Wenn nach dem Öffnen der Spannbacken kritische Maße über die Toleranz zurückfedern, liegt ein Problem mit der Spannkraft oder der Abstützung vor. Besonders bei dünnwandigen Teilen und schlanken Gelenken ist das deutlich; in der Branche ist es üblich, Prozessbosse hinzuzufügen, auf Vakuumspannung oder weiche Backen umzustellen und symmetrisch in mehreren Aufspannungen Material abzutragen, um Schnitt- und Spannkräfte zu verteilen. Ein weiteres Signal ist eine große Streuung zwischen Erstteil und Stichprobenmessungen – bei gleichem Programm und gleichem Material sind große Maßschwankungen oft kein Werkzeugproblem, sondern eine instabile Wiederholpositionierung der Spannung. Bei der Prüfung kann man den Bearbeiter direkt fragen: Wie wird die Bezugsfläche festgelegt, wo liegen die Spannpunkte, und wie wird nach dem Abspannen nachgeprüft.
Wann sollte man bei Komponenten für geschickte Hände von CNC auf Spritzguss umstellen?
Entscheidend sind vor allem Stückzahl, Iterationsstand und Strukturkomplexität. Wenn die Struktur noch geändert wird und die Stückzahl nur bei einigen Dutzend liegt, sind CNC oder Abformung wirtschaftlicher, da Zeichnungsänderungen kein Werkzeug betreffen; wenn die Struktur eingefroren ist und der Jahresbedarf auf mehrere Tausend Stück steigt, wird der Stückkostenvorteil des Spritzgusses deutlich. Vor der Umstellung auf Spritzguss müssen Entformungsschräge, gleichmäßige Wandstärke, Schwindungskompensation und Angusslage vorab in das DFM aufgenommen werden; bei dünnwandigen Teilen sind besonders Füll- und Verzugsrisiken zu prüfen. Nicht alle Teile eignen sich für die Umstellung – lasttragende Gelenke und Präzisionspassflächen bleiben oft bei CNC oder werden als Einlegeteile ausgeführt. Für den Umschaltzeitpunkt gibt es keine einheitliche Zahl; es wird empfohlen, anhand der aktuellen Stückzahl und der erwarteten Iterationsanzahl eine Rechnung aufzustellen und dann zu entscheiden.
Key takeaways
- Der Kernkonflikt bei der Fertigung von Zubehör für geschickte Hände ist die Überlagerung von dünnwandigen steifen Teilen und hochdichten Kabelführungskanälen. Bei der Prozessauswahl zählt zuerst die Bauteilfunktion, dann das Toleranzbudget.
- Bei lasttragenden Teilen wie Fingergelenken und Mittelhandknochen-Basis ist es in der Branche üblich, die Passflächen mit CNC zu sichern; äußere Fingerkuppen und Sehnenscheiden können per 3D-Druck oder Abformung in die Kleinserie überführt werden.
- Toleranzen sind nicht umso besser, je enger sie sind. Ebenheit, Koaxialität und Positionstoleranz sollten nach der Montagekette verteilt werden; für die übrigen Flächen genügen allgemeine Toleranzen, damit die Kosten nicht von irrelevanten Maßen aufgefressen werden.
- Die Spannvorrichtung beeinflusst das Ergebnis oft stärker als die Wahl der Werkzeugmaschine. Dünnwandige Teile benötigen Prozessbosse oder Vakuumspannung, und die Prüfbezugsbasis muss mit der Montagebezugsbasis übereinstimmen.
- Beim Übergang von der Kleinserie zur Serienfertigung müssen Entformungsschrägen, Wandstärken und Schwindungskompensation des Spritzgusses vorab in das DFM einfließen, sonst übersteigen die Kosten einer Formänderung bei Weitem die vorab investierte Designzeit.



