Die Verfahrensgrenzen der Zerspanung: zuerst klären, wofür Fräsen, Drehen, Schleifen und Erodieren jeweils zuständig sind
Zerspanung mit den vier Worten „subtraktive Fertigung“ zu erklären, bringt wenig. Entscheidend ist die Frage: Welcher Zerspanungsart übergibt man die Merkmale auf dieser Zeichnung, bis zu welcher Genauigkeitsstufe, damit die Kosten angemessen sind? Die Herangehensweise der praktischen Leitfäden in den Quellen ist nachahmenswert – zuerst die Merkmalsform unterscheiden, dann über Maschine und Parameter sprechen.
Fräsen deckt nicht-rotationssymmetrische Merkmale ab: Flächen, Absätze, Taschen, Konturen, Bohrungsbilder. Ein vertikales Bearbeitungszentrum kann in einer Aufspannung die meisten Gehäuse- und Plattenbauteile abdecken; wenn drei Achsen ausreichen, muss es nicht fünf Achsen sein, denn der Bezugsfehler durch das Umspannen ist oft teurer als die eingesparten Arbeitsgänge. Drehen deckt Rotationskörper ab: Außendurchmesser, Stirnflächen, Innenbohrungen, Gewinde, Nuten; symmetrische Teile werden gedreht von Natur aus koaxial. Schleifen ist die Feinbearbeitungsstufe; nur gehärteter Stahl, hohe Oberflächenanforderungen und streng maßhaltige Teile brauchen es – normale Teile zu schleifen ist reine Geldverschwendung. Erodieren und Drahterodieren decken harte Werkstoffe und geometrische Totwinkel ab – Eckenausräumung, schmale Nuten, nach dem Härten schwer zu fräsende Formflächen; Drahterodieren kann zudem Durchgangsbohrungen und Außenkonturen schneiden. Bohren, Reiben und Gewindeschneiden gehören zur Bohrungsbearbeitung; Reiben liefert Maßgenauigkeit und Bohrungswandqualität, nicht Positionsgenauigkeit – die Positionsgenauigkeit muss über die vorherige Positionierung und Bohrlehre kommen.
Die Prüfreihenfolge sollte festgelegt werden: zuerst die Merkmalsform → dann die Materialhärte → erst zuletzt die Genauigkeitsstufe. Umgekehrt, wenn man sofort Toleranzen nennt, wird ein normales Teil leicht zu einem Schleifteil gezwungen. Übliche Branchenrichtwerte: normale Fräsflächen liegen meist im Bereich ±0,05 bis ±0,1 mm, Feinfräsen oder Schleifen erreicht ±0,01 mm; dies sind nur Ankerpunkte für die Verfahrenswahl – ob es konkret erreichbar ist, muss anhand der Zeichnungsangaben und der tatsächlichen Maschinen, Werkzeuge und Prüfmittel des Betriebs bestätigt werden.
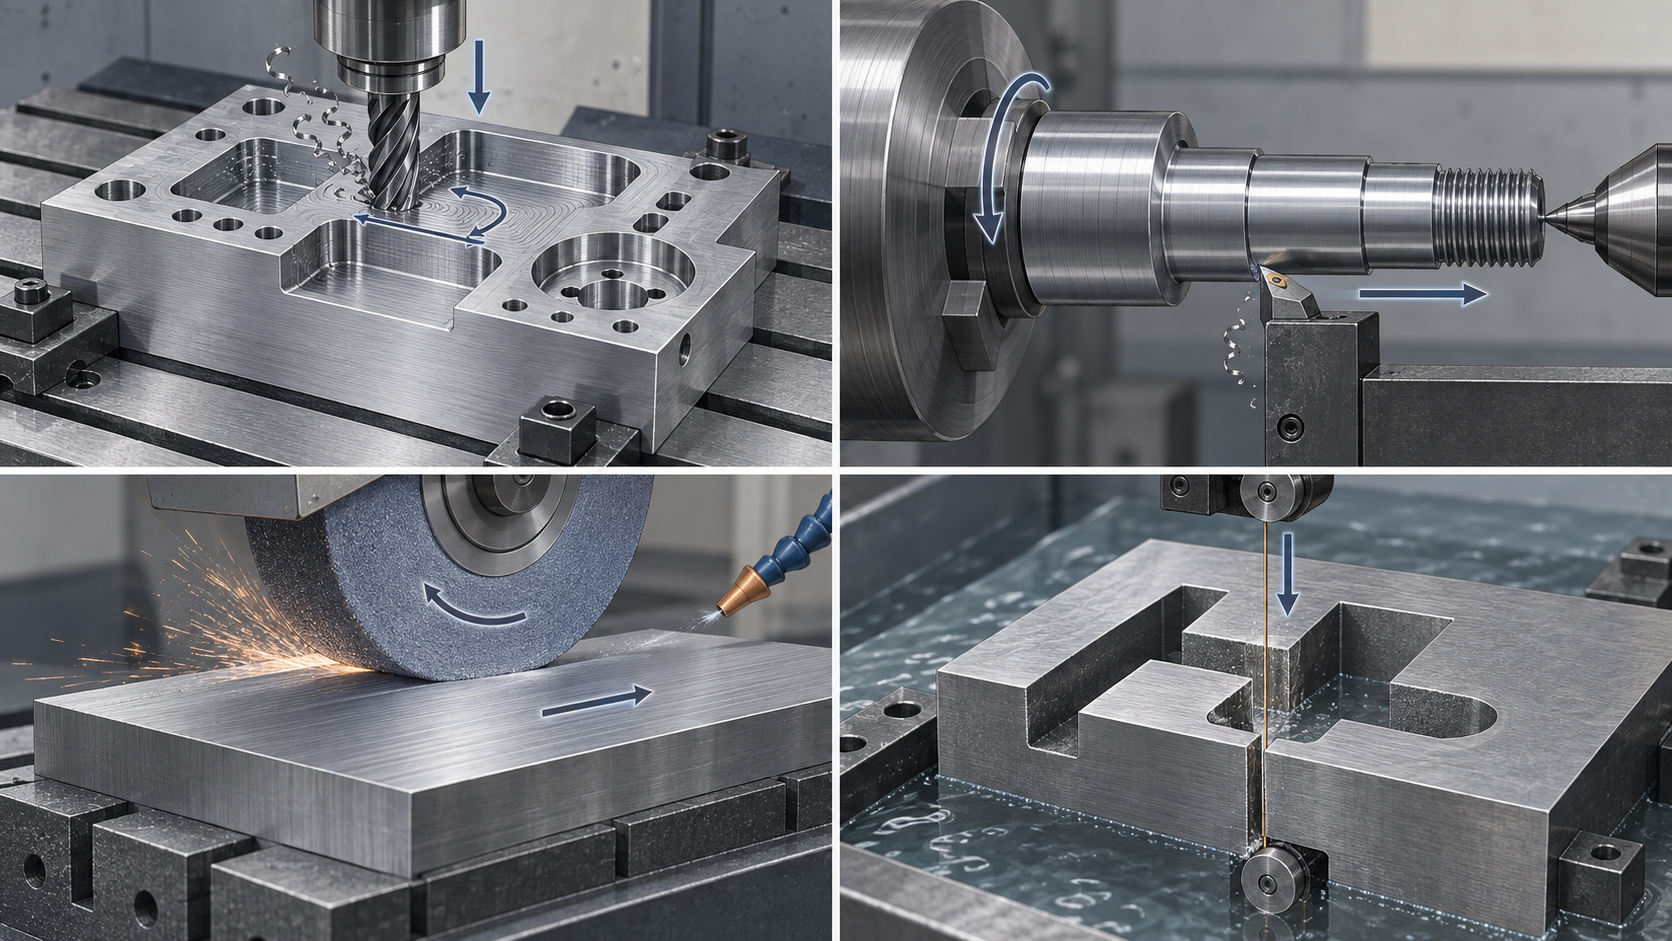
Zusammengefasst: Bei der Wahl des Zerspanungsverfahrens geht es im Kern darum, für jedes Merkmal die kürzeste und stabilste Prozesskette zu finden. Was mit Fräsen in einem Schritt erledigt werden kann – außer Rotationsmerkmalen –, sollte nicht in Drehen + Schleifen aufgeteilt werden; bei harten Werkstoffen mit Eckenausräumung sollte man nicht darauf hoffen, dass der Fräser es hart durchsteht. Zuerst die Merkmale auf der Zeichnung klassifizieren und markieren, dann über Toleranzen und Angebote sprechen – dieser Schritt darf nicht gespart werden.
Bevor die Zeichnung herausgeht: sechs Schlüsselpunkte, die bei der Zerspanung geprüft werden müssen
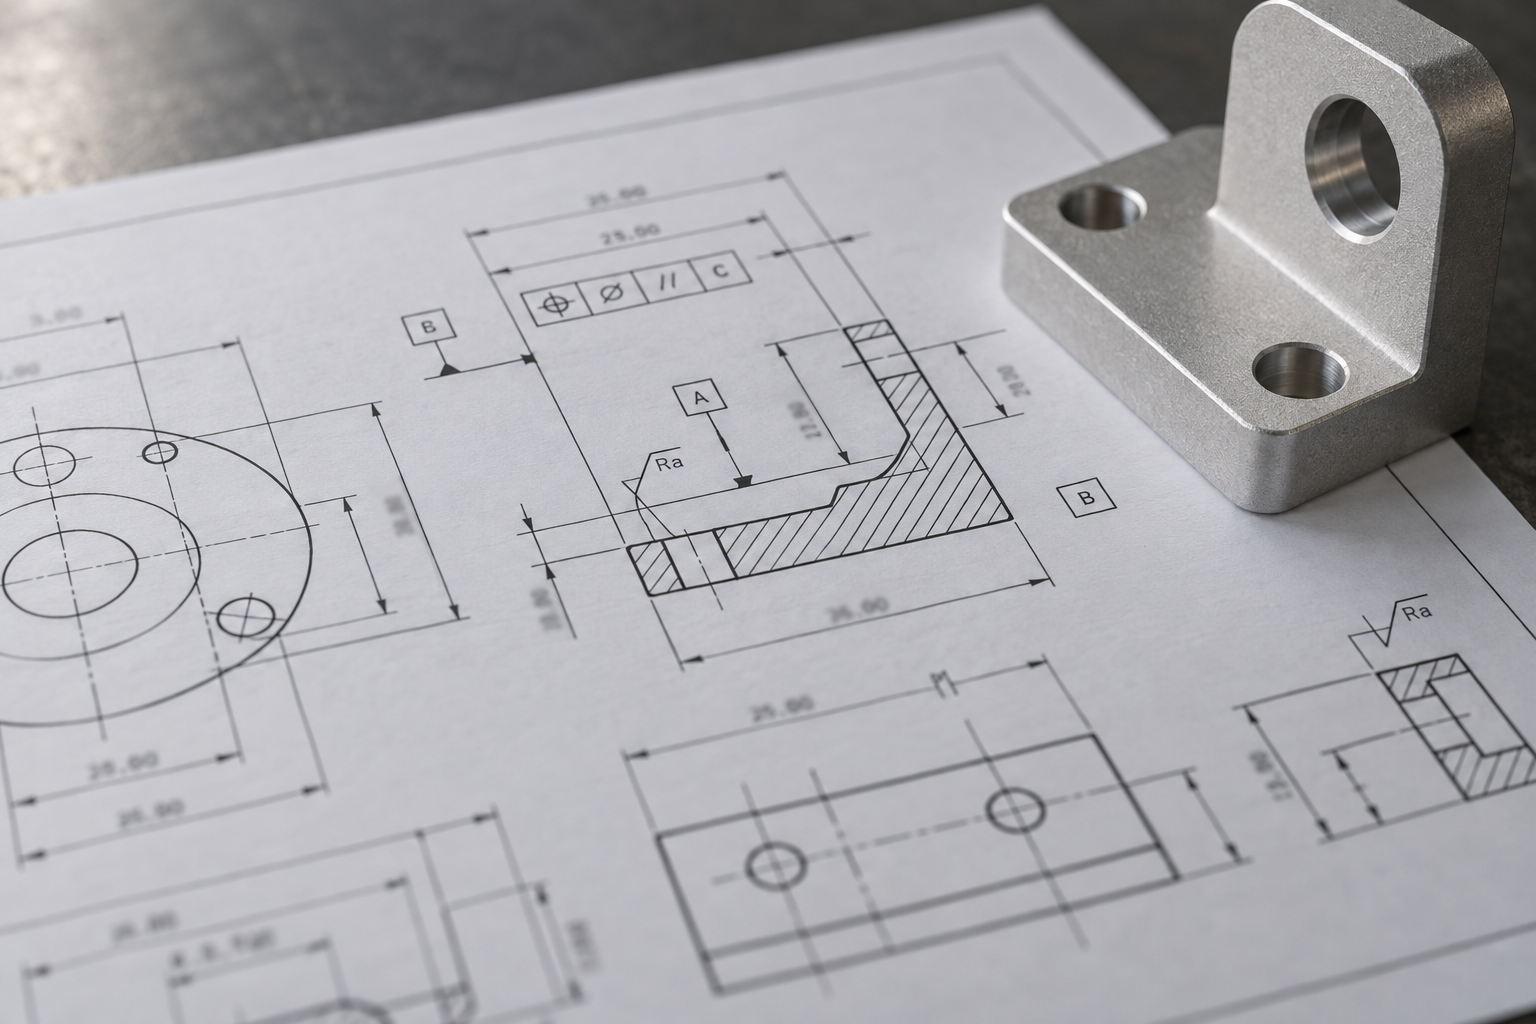
Dass Zerspanungsangebote extrem auseinanderliegen, liegt meist nicht an böswilligen Betrieben, sondern daran, dass die Zeichnung selbst zu viel Interpretationsspielraum lässt. Bei derselben Zeichnung kalkuliert Betrieb A nach „passt schon“, Betrieb B nach „alle Maße geprüft“, und die Differenz steckt in Toleranzen, Rauheit und Prüfmethoden. Der wirklich kostensparende Punkt liegt nicht in der Werkstatt, sondern bevor du die Zeichnung versendest. Die folgenden sechs Punkte sind bei der Zeichnungsprüfung in der Zerspanung am wichtigsten – jeder einzelne ist nicht schwer, aber wenn einer fehlt, kann er später zu Nacharbeit oder Aufpreis führen.
Sind die Bezüge einheitlich, gibt es Bezugskonflikte?
Betrachte die Bezugssymbole der Zeichnung: Sind Konstruktionsbezug, Ausgangspunkt der Maßangabe und die Fläche, die der Prüfer messen soll, ein und dieselbe? Ein häufiges Problem ist, dass die Positionstoleranz einer Bohrung auf Fläche A bezogen ist, das Teil bei der Montage aber an Fläche B anliegt – montiert wird es dann schief. Auf der Zeichnung muss bestätigt werden: Jeder geometrische Toleranzrahmen hat einen eindeutigen Bezug, und die Bezüge widersprechen sich nicht. Wenn zwei Merkmale sich gegenseitig als Bezug angeben (A relativ zu B, B relativ zu A), lässt sich fertigungstechnisch keine einheitliche Positionierfläche festlegen, und auch die Prüfung widerspricht sich.
Sind kritische Maße von allgemeinen Maßen getrennt?
Wenn auf einer Zeichnung jedes Maß zwei Dezimalstellen oder Form- und Lagetoleranzen trägt, gibt es faktisch keine Schwerpunkte. Der Arbeitsvorbereiter kann nicht beurteilen, welche eingehalten werden müssen und welche entfallen können. Auf der Zeichnung muss bestätigt werden: Maße mit Passung, Bewegung oder Dichtungsanforderung werden separat enger gefasst und angegeben; Sichtflächen und Nicht-Passflächen können mit Allgemeintoleranzen (unbemaßte Toleranzen) abgedeckt werden. So lassen sich bei der Kalkulation Haupt- und Nebensachen unterscheiden, und die Erstmusterprüfung weiß, wo zuerst zu messen ist.
Ist der Innenradius größer als der erreichbare Werkzeugradius?
Innenecken einer Tasche werden nicht von selbst rechtwinklig. Der Fräser ist rund, der Innenradius muss mindestens dem Werkzeugradius entsprechen, sonst bleibt die Ecke immer unerreicht und kann nur durch Erodieren oder Handarbeit gefertigt werden. Auf der Zeichnung muss bestätigt werden: Jede Innenecke ist mit einem R-Wert bemaßt, und der R-Wert ist nicht willkürlich als R0,5 geschrieben. Je kleiner R angegeben wird, desto dünner das einsetzbare Werkzeug, desto schlechter die Steifigkeit, desto länger die Bearbeitungszeit und desto höher die Kosten. Wo funktional keine Eckenausräumung nötig ist, ist das Vergrößern von R auf den Standardradius des Werkzeugs der einfachste Schritt.
Überschreitet das Verhältnis von Wanddicke zu tiefer Tasche die Werkzeugauskragfähigkeit?
Die Schwierigkeit einer tiefen Tasche liegt nicht in der Tiefe selbst, sondern im Verhältnis von Werkzeugauskraglänge zu Steifigkeit des Werkzeughalters. Je tiefer die Tasche und je schmaler die Öffnung, desto dünner und länger das Werkzeug, desto deutlicher Vibration und Werkzeugausweichen, und desto schwerer sind Ebenheit des Bodens und Rechtwinkligkeit der Seitenwand zu halten. Auf der Zeichnung muss bestätigt werden: In welcher Größenordnung liegt das Verhältnis von Tiefe zu kleinster Öffnungsweite, und darf der Innenradius des Taschenbodens größer sein. Wenn die Konstruktion tief und schmal sein muss, ist es günstiger, eine akzeptable Konizität oder eine geteilte Montagelösung vorab anzugeben, als später nachzuarbeiten.
Passt die Oberflächenrauheit zur Toleranz, und ist sie auf den erforderlichen Flächen angegeben?
Rauheit ist keine globale Eigenschaft. Am selben Teil braucht die Passfläche Ra 0,8, die Nicht-Passfläche Ra 3,2 genügt; wenn die ganze Zeichnung einheitlich Ra 0,8 angibt, bedeutet das für den Betrieb, dass alle Flächen einen zusätzlichen Feinbearbeitungsgang durchlaufen. Auf der Zeichnung muss bestätigt werden: Die Ra-Angabe zeigt auf konkrete Flächen oder einen klaren Bereich und entspricht der Toleranzklasse – enge Toleranz mit grober Oberfläche führt in der Praxis oft ebenfalls zu Montageproblemen. Übliche Branchenrichtwerte sind normale Fräsflächen etwa Ra 1,6–3,2 μm, Feinfräsen oder Schleifen bis zur Größenordnung Ra 0,4–0,8 μm; maßgeblich sind die Zeichnungsanforderungen und die Bestätigung des Betriebs.
Ist der Einfluss von Wärmebehandlung und Oberflächenbehandlung auf die Maße berücksichtigt?
Vergüten, Härten, Nitrieren, Anodisieren und Galvanisieren verändern Maße oder führen zu Verzug. Wenn Verzugsmenge nach dem Härten, Dicke der Oxidschicht und Dicke der Beschichtung nicht auf der Zeichnung klären, ob „Maß nach Behandlung“ oder „Maß vor Behandlung“ gilt, kann der Bearbeiter nur raten. Auf der Zeichnung muss bestätigt werden: An welcher Stelle der Prozesskette die Wärmebehandlung liegt (üblicherweise nach dem Schruppen, vor dem Schlichten), welche Maße nach der Wärmebehandlung noch gewährleistet werden müssen und ob für die Oberflächenbehandlung ein Dickenausgleich gefordert ist. Fehlt dieser Punkt, sind Maßabweichungen nach der Wärmebehandlung nahezu unvermeidlich.
Diese sechs Punkte vor dem Versenden der Zeichnung durchzugehen bedeutet nicht, die Zeichnung komplizierter zu machen, sondern den Betrieb auf einen Blick erkennen zu lassen, was eingehalten werden muss und was entfallen kann. Zwanzig Minuten in der Zeichnungsprüfung sparen oft mehrere Runden Klärung, Zeichnungsänderung und Nacharbeit. Wenn während des Ablaufs auch kalkuliert werden soll, kann man die Zeichnung zunächst im CNC-Angebotseingang hochladen und testweise berechnen lassen und dann anhand der obigen Checkliste die Bemaßung überarbeiten.
Aufspannung und Bezüge: die häufigste Stelle, an der die Zerspanungsgenauigkeit versagt
Einmalige und mehrfache Aufspannung: Fehler summieren sich
Einheitliche Bezüge: Konstruktions-, Fertigungs- und Prüfbezug möglichst zur Deckung bringen
Dünnwandig, schlank, unregelmäßig geformt: Spannkraft und Auflageart entscheiden über Erfolg oder Misserfolg

Werkzeuge, Schnittparameter und Oberflächenrauheit: Ra ergibt sich nicht automatisch aus der Toleranz
Dass auf der Zeichnung eine Toleranz steht, bedeutet nicht, dass die Oberflächenrauheit damit automatisch gewährleistet ist. Die Toleranz regelt, in welches Band das Maß fällt, Ra regelt, wie tief die Spuren sind, die die Schneidenspitze auf der Werkstückoberfläche hinterlässt – beide werden von völlig unterschiedlichen Faktoren bestimmt. Ra wird hauptsächlich von Werkzeug, Schnittparametern und der Strategie des letzten Schlichtschnitts bestimmt, während die Toleranz eher von Maschinengenauigkeit, Spannsteifigkeit und Prüfmitteln abhängt. Diese beiden Dinge in einer technischen Anforderung zu vermischen, ist oft die Quelle späterer Nacharbeit. Ein verbreitetes Missverständnis in der Zerspanung ist „enge Toleranz, dann ist die Oberfläche automatisch gut“; tatsächlich ist das Gegenteil häufiger: Um das Maß zu halten, wird der Vorschub extrem niedrig gedrückt, was eher zum Wegdrücken des Werkzeugs führt und dazu, dass sich Späne an der Schneidenspitze zu Aufbauschneiden ansammeln, wodurch Ra sich sogar verschlechtert.
Die Abstimmung von Schneidstoff und Werkstückmaterial ist der erste Schritt
Hartmetall ist die Standardwahl; Beschichtungen (TiN, TiAlN, AlCrN usw.) verbessern hauptsächlich Verschleißfestigkeit und Hochtemperaturbeständigkeit und eignen sich für die kontinuierliche Bearbeitung von Stahl und Gusseisen. Keramik und CBN werden meist bei der Hartbearbeitung von gehärtetem Stahl und Hochtemperaturlegierungen eingesetzt; sie sind schnell, aber spröde und stellen hohe Anforderungen an Maschinensteifigkeit und stabile Einsatzbedingungen. Diamantwerkzeuge eignen sich für Aluminium, Kupfer und Nichtmetalle, verschleißen aber bei eisenhaltigen Materialien aufgrund der Affinität schnell und werden normalerweise nicht empfohlen. Die falsche Materialwahl zeigt sich nicht sofort als Maßabweichung, sondern zunächst als beschleunigter Schneidenverschleiß und langsame Maßdrift in der Serie. Entscheidend sind: Werkstückmaterial, Härte, ob unterbrochene Schnitte vorliegen und ob ein Wärmebehandlungsaufmaß für die Hartbearbeitung nötig ist. Konkrete Sorten sollten vom Werkzeuglieferanten entsprechend den Einsatzbedingungen angegeben werden und müssen nicht auf der Zeichnung festgelegt werden.
Vorschub pro Zahn und Schneidkantenradius bestimmen die untere Grenze von Ra
Die Rautiefe einer gefrästen Oberfläche ist theoretisch eine geometrische Funktion von Schneideneckenradius und Vorschub pro Zahn: Je größer der Vorschub, desto höher die Rautiefe und desto schlechter Ra; je größer der Schneideneckenradius, desto kleiner die Rautiefe bei gleichem Vorschub. Deshalb wird beim Schlichtfräsen auf Werkzeuge mit kleinem Radius und vielen Schneiden gewechselt, um den Vorschub pro Zahn zu senken, statt einfach die Drehzahl zu erhöhen. Das Aufmaß für den Schlichtschnitt liegt üblicherweise bei 0,1–0,3 mm; zu viel drückt das Werkzeug weg, zu wenig entfernt die verfestigte Schicht des vorherigen Schnitts nicht. Gleichlauffräsen reduziert Werkzeugwegdrücken und verbessert die Oberfläche, erfordert aber geringes Spindelspiel; Gegenlauffräsen liefert auf alten Maschinen manchmal stabilere Oberflächen, kostet aber schnelleren Werkzeugverschleiß.
In der Branche übliche Referenzbereiche: Beim normalen Fräsen liegt Ra etwa bei 1,6–3,2 μm, beim Schlichtfräsen können 0,8–1,6 μm erreicht werden, beim Schleifen oder Spiegel-Schlichtfräsen 0,4–0,8 μm oder sogar weniger. Dies sind nur Referenzwerte zur Größenordnung; was tatsächlich erreicht wird, hängt von Werkzeug, Maschinensteifigkeit, Material und dem konkreten Prozess der Fabrik ab. Bitte unbedingt gemäß Zeichnung und mit der Fabrik klären und nicht als Grundlage für Angebote oder Zusagen verwenden. Wenn die Zeichnung für eine Passfläche Ra 0,4 und für die übrigen Flächen Ra 6,3 angibt, ist das eine informative Vorgehensweise; wenn die gesamte Zeichnung Ra 0,8 vorschreibt, werden die Bearbeitungskosten unnötig in die Höhe getrieben.
Werkzeugwegdrücken, Rattern und Aufbauschneiden: die drei typischen Quellen verschlechterter Ra
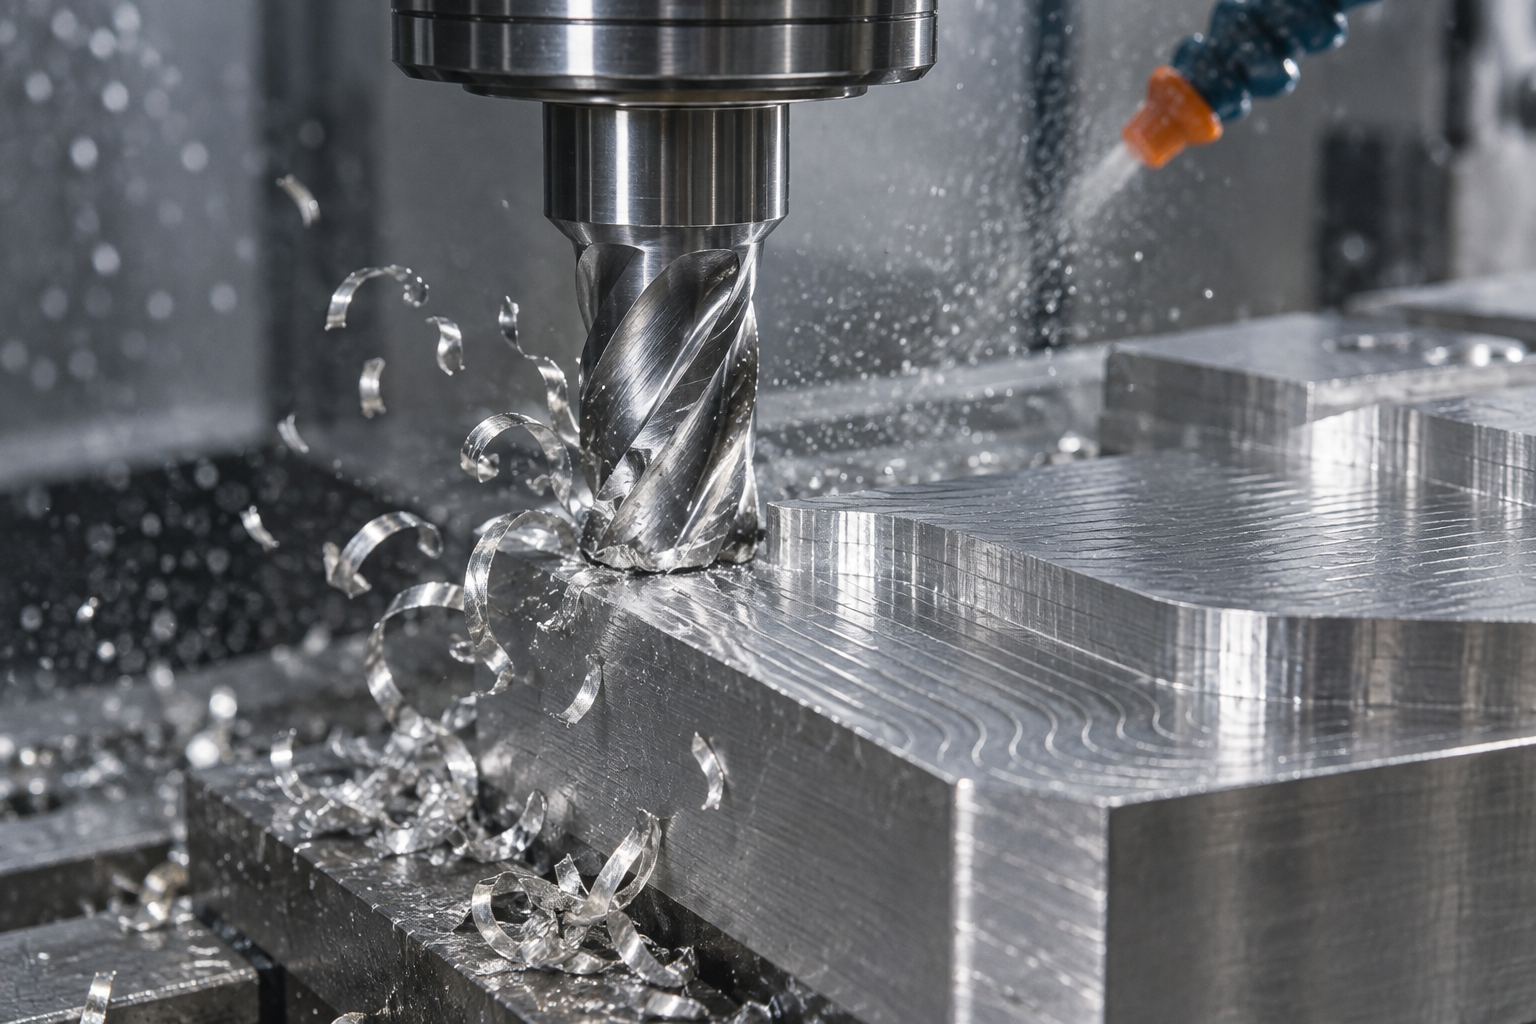
Werkzeugwegdrücken entsteht durch unzureichende Steifigkeit von Werkzeug oder Werkstück; das Werkzeug wird von der Schnittkraft weggedrückt, die erzeugte Oberfläche zeigt Konizität oder zu große Maße, besonders deutlich beim Schlichten. Rattern äußert sich als regelmäßige Wellen und wird oft durch zu weit auskragende Werkzeuge oder eine Drehzahl nahe der Eigenfrequenz des Systems verursacht; eine Anpassung der Drehzahl oder eine Verkürzung der Auskragung wirkt meist schneller als ein Werkzeugwechsel. Aufbauschneiden entstehen bei niedriger Schnittgeschwindigkeit in zähen Materialien (z. B. niedriglegiertem Stahl, Aluminium), wenn Späne an der Schneidenspitze kaltverschweißen, zeitweise wachsen und wieder abfallen, wodurch die Oberfläche reißerische Texturen zeigt und Ra schwankt. Werkzeugverschleiß ist ein chronisches Problem: Nach Abstumpfen der Schneide steigt die Schnittkraft, und die Maße driften in der Serie in eine Richtung; ein gutes Erstteil garantiert nicht ein gutes Letztteil. Die Gegenmaßnahmen für diese drei Problemklassen sind jeweils: Steifigkeit erhöhen, Resonanz vermeiden, Schnittgeschwindigkeit und Kühlung anpassen – alles prozessseitig kontrollierbar, ohne ständig die Zeichnung zu ändern.
Toleranz, Kosten und Prüfung: Wie man Toleranzen in der Zerspanung festlegt, ohne Geld zu verbrennen
Kostentreibende Toleranz: eine Stufe enger, und die Prozesskette wird um mehrere Schritte länger
Toleranzband, Passung und geometrische Toleranzen: nicht nur auf die Zahlen schauen
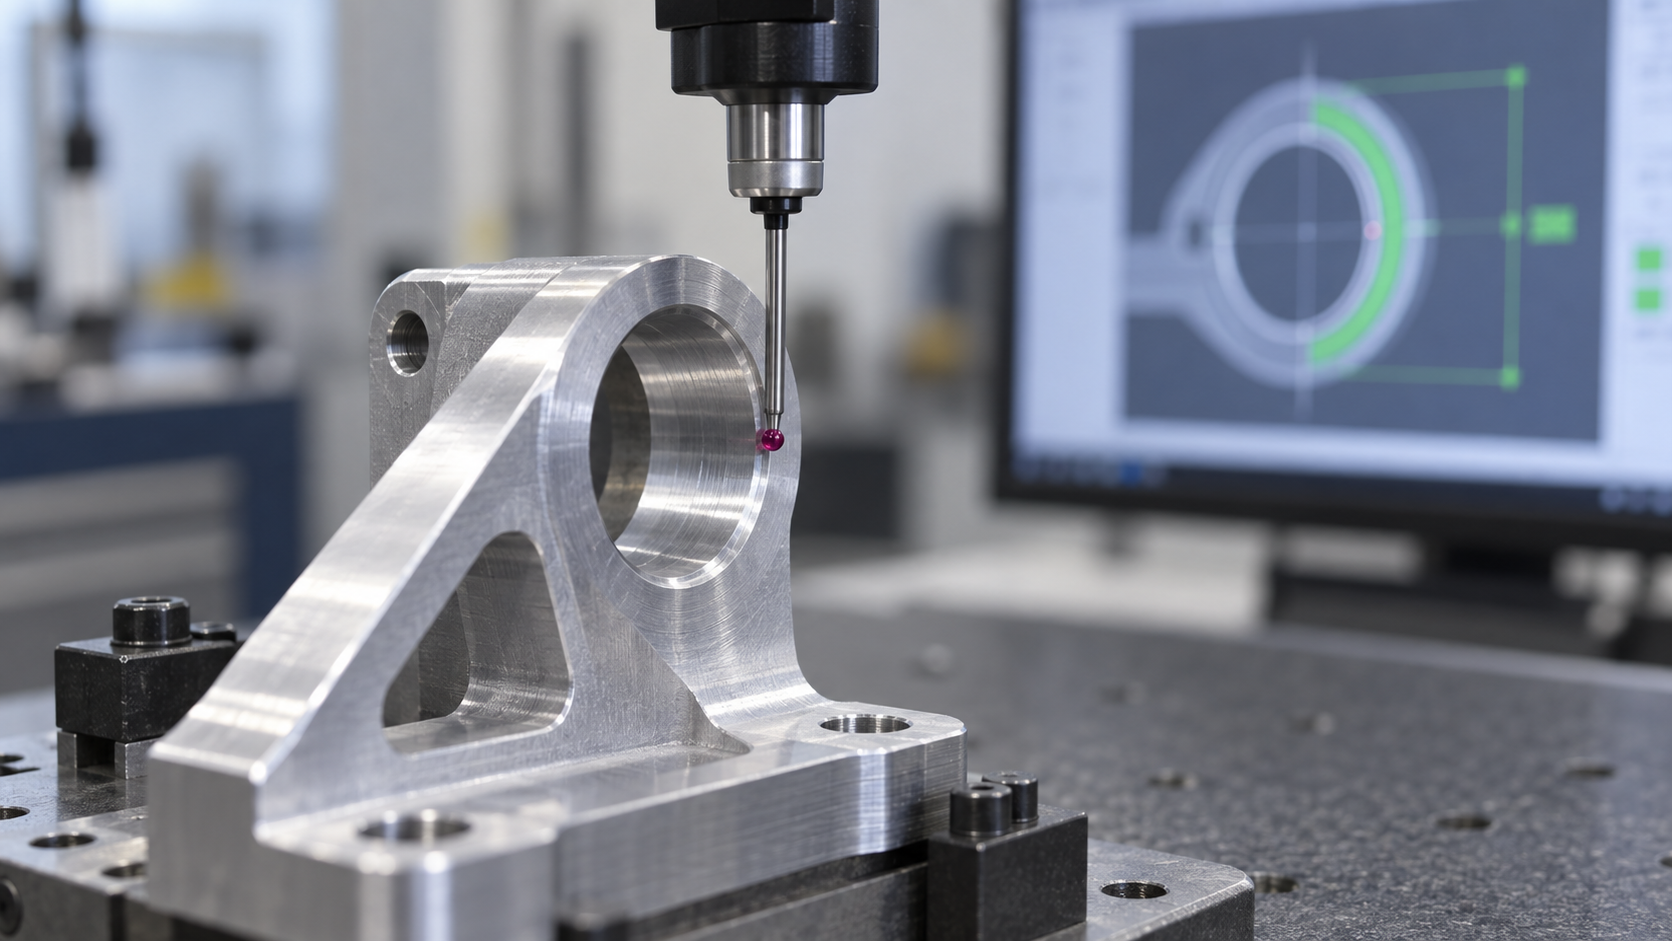
Prüfmittel müssen zu Stückzahl und Toleranz passen
Dünnwandige, tiefe Kavitäten und schlanke Teile: die drei Strukturtypen, bei denen in der Zerspanung am häufigsten etwas schiefgeht
Die zuvor behandelten Themen Toleranz, Spannen und Werkzeuge treffen auf konkrete Teile, und die meisten Probleme konzentrieren sich auf drei Strukturtypen. Sie haben nicht eine hohe Genauigkeitsklasse, sondern unzureichende Steifigkeit – das Teil selbst oder das Werkzeug bewegt sich unter der Schnittkraft. In der Zerspanung sind es oft genau diese drei Typen, bei denen wirklich etwas schiefgeht. Im Folgenden werden sie nach Versagensart aufgeschlüsselt.
Dünnwandige Teile: Verformung kommt von drei Stellen
Maßabweichungen bei dünnwandigen Teilen entstehen selten durch unzureichende Maschinengenauigkeit, sondern meist durch Verformung. Es gibt drei Quellen: Die Schnittkraft drückt die Wand weg, die Spannkraft drückt die Wand flach, und Restspannungen aus Rohteil oder Schruppen werden nach Materialabtrag freigesetzt. In der Summe ist beim Schlichten das Maß richtig, aber nach dem Lösen der Spannvorrichtung federt es zurück.
Was konstruktiv geändert werden kann: Die Wanddicke nicht bis an die Grenze treiben, bei der das Werkzeug bei Berührung rattet; in der Branche ist es üblich, dünnwandige Aluminiumteile über 0,8–1,5 mm besser fertigen zu können, bei Stahlteilen entsprechend mehr, konkret gemäß Zeichnung und mit der Fabrik klären; wenn möglich, innen Versteifungsrippen oder Fertigungsbosse vorsehen; nicht passende Flächen lockerer tolerieren und nicht das ganze Teil mit derselben Toleranz bemaßen.
Was prozesstechnisch kompensiert werden kann: Schruppen und Schlichten trennen, nach dem Schruppen 0,3–0,5 mm Aufmaß lassen, dann Spannungen abbauen (Auslagern oder Glühen) und schlichten; symmetrischer Materialabtrag, um einseitig kontinuierliches Schneiden zu vermeiden; Spannpunkte an steifen Stellen wählen, mit weichen Backen oder Füllstützen die elastische Verformung verringern; bei Bedarf die Kavität mit Paraffin, niedrig schmelzender Legierung oder speziellen Stützen abstützen und dann schlichtfräsen. Diese Maßnahmen versprechen nicht, die Verformung zu beseitigen, sondern sie nur ins Toleranzband zu drücken.
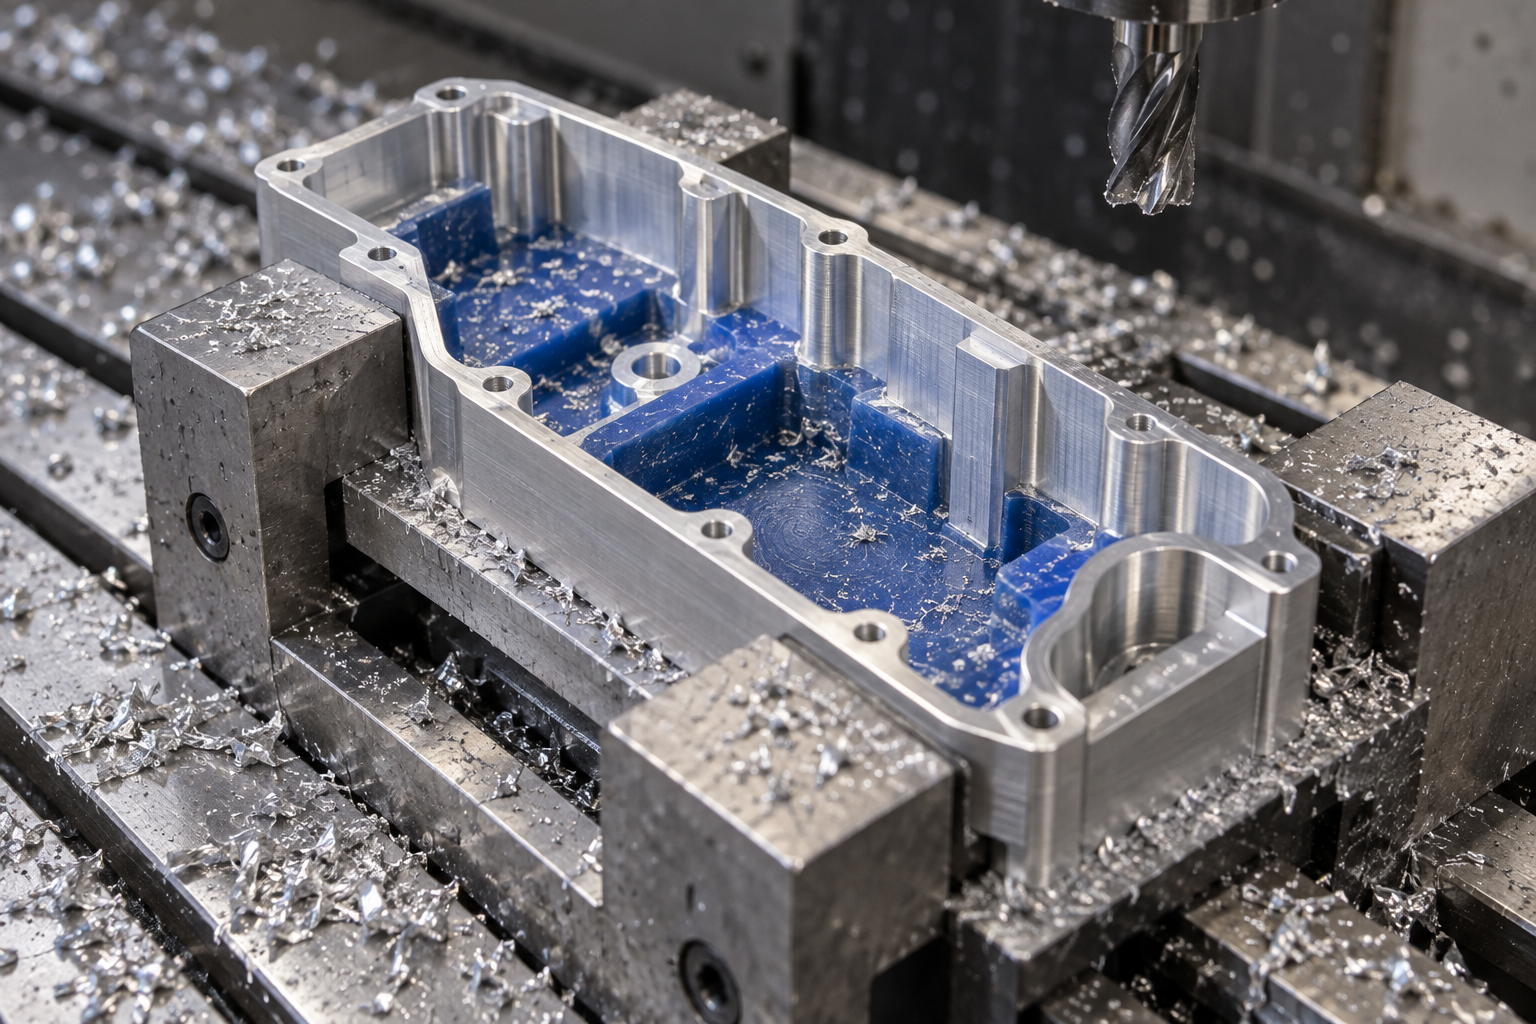
Tiefe Kavitäten und enge Nuten: ob das Werkzeug heranreicht und ob Späne abgeführt werden können
Das Problem bei tiefen Kavitäten liegt nicht an der Maschine, sondern daran, dass ein zu weit auskragendes Werkzeug zu wenig steif ist, rattet und weggedrückt wird, wodurch Maß und Oberfläche gleichzeitig schlechter werden. Enge Nuten bereiten dagegen Probleme bei der Späneabfuhr; Späne stauen sich in der Nut und werden zum zweiten Mal geschnitten, die Nutwand wird verletzt und die Schneide bricht aus.
Was konstruktiv geändert werden kann: Der Innenradius darf nicht kleiner als der kleinste Werkzeugradius sein, sonst wird nicht sauber ausgearbeitet und es bleibt nur Erodieren oder Handarbeit; das Tiefen-Durchmesser-Verhältnis nicht erzwingen; in der Branche ist konventionelles Fräsen mit Werkzeugen bis zu einem Längen-Durchmesser-Verhältnis von 3–4 meist stabiler, darüber hinaus muss der Prozess gewechselt werden, konkret gemäß Zeichnung und mit der Fabrik klären; die Nutbreite muss Späneabfuhrraum lassen und darf nicht als enger Spalt genau gleich dem Werkzeugdurchmesser ausgeführt werden.
Was die Fertigung ausgleichen kann: Schlichten in mehreren Zustellungen, spiralförmiges Eintauchen, Hochdruckkühlung zum Wegspülen der Späne; bei tiefen Kavitäten mit eingezogenem oder verlängertem Werkzeug den Vorschub pro Zahn reduzieren; enge Nuten mit einem kleineren Fräser als die Nutbreite in zwei Durchgängen fräsen oder direkt Funkenerosion bzw. Drahterodieren einsetzen. Wenn an der Freistellung die Genauigkeitsanforderung nicht hoch ist, kann man den Radius etwas größer machen, damit das Fräsen in einem Durchgang fertig wird und ein Erodierprozess entfällt.
Schlanke und lange Teile: Werkzeugausweichen und Schwingungen sind die Hauptfeinde
Bei schlanken Wellen und langen Stangen wird das Werkstück beim Drehen in der Mitte durch die Schnittkraft durchgebogen und bildet eine Tonnenform; beim Fräsen schlanker Rippen entstehen Ratterschwingungen und die Oberfläche bekommt Wellen. Solche Teile lassen sich nicht fertigen, egal wie eng die Toleranzen angegeben sind, wenn der Prozess nicht mithält.
Was das Design ändern kann: Bei zu großem Längen-Durchmesser-Verhältnis eine segmentierte Fertigung mit anschließender Verbindung erwägen oder auf eine Baugruppe umstellen; in der Mitte eine Prozessaufspannung oder Ansätze für Setzstöcke zulassen. Was die Fertigung ausgleichen kann: Beim Drehen mit Mitlauf- oder Setzstock abstützen; beim Fräsen segmentieren, symmetrisch zustellen, den Überhang verringern; Vorschub senken, Drehzahl erhöhen, um die Ratterfrequenz zu umgehen; Schruppen und Schlichten trennen, beim Schlichten geringe Schnitttiefe und langsamer Vorschub.
Die Gemeinsamkeit der drei Strukturtypen: Das Problem liegt in der Steifigkeit, nicht in der Genauigkeit. Beim Zeichnungsprüfen zuerst fragen: „Reicht die Steifigkeit dieses Teils für die Bearbeitung?“, das ist nützlicher als zuerst die Toleranzen zu ändern. Wenn diese Strukturtypen Passflächen oder Dichtheitsanforderungen haben, kann man bei der Festlegung von Toleranzen und Oberflächenrauheit dem vorangehenden Gedankengang zu Prüfvorrichtungen und Funktionstoleranzen folgen; wenn die Prozessroute unklar ist, die Zeichnung herausgeben und zuerst die Bearbeitbarkeit bestätigen lassen, das ist unkomplizierter als direkt den Preis zu drücken.
Wie Werkstoff und Wärmebehandlung die Prozessroute der Zerspanung beeinflussen
Bei derselben Zeichnung wird die Prozessroute der Zerspanung völlig anders, wenn man den Werkstoff wechselt – nicht nur die Schnittparameter ändern sich, sondern auch die Aufteilung von Schruppen und Schlichten, die Position der eingefügten Wärmebehandlungsschritte und sogar, ob das Endmaß überhaupt durch Fräsen erreicht werden kann, muss neu berechnet werden. Bei der Werkstoffauswahl zuerst drei Dinge fragen: Wie ist die Zerspanbarkeit, ist das Teil nach der Wärmebehandlung noch bearbeitbar, und frisst die Wärmebehandlung die im Schruppen erarbeitete Genauigkeit wieder auf.
Der „Charakter“ von vier gängigen Werkstoffen in der Zerspanung
- Aluminiumlegierungen (6061, 7075 usw.): beste Zerspanbarkeit, hohe Drehzahlen möglich. Problematisch sind zwei Punkte – weich und zum Aufschmieren neigend (Aufbauschneiden zerkratzen die Oberfläche) sowie hohe Eigenspannungen, wodurch dünnwandige oder großflächig materialabtragende Teile leicht verziehen. Deshalb wird bei Aluteilen die Verformung meist über „symmetrischen Materialabtrag + Trennung von Schruppen und Schlichten“ beherrscht, nicht über festeres Spannen.
- Edelstahl (304, 316 usw.): deutliche Kaltverfestigung; sobald das Werkzeug an derselben Stelle reibt und stehen bleibt, verhärtet die Randschicht und der nächste Schnitt wird schwieriger; schlechte Wärmeleitfähigkeit, die Wärme konzentriert sich an der Schneide, das Werkzeug verschleißt schnell. Gegenmaßnahmen: kontinuierlich schneiden, das Werkzeug nicht „streicheln“ lassen, ausreichend Kühlschmierstoff.
- Titanlegierungen: noch schlechtere Wärmeleitfähigkeit, die Wärme geht fast vollständig ins Werkzeug, dieses brennt leicht aus; hohe chemische Aktivität, niedrige Drehzahl mit großem Vorschub ist sicherer als hohe Drehzahl. Übliche Praxis in der Branche: Drehzahl senken, Vorschub pro Zahn erhöhen, um die Schnittwärme möglichst abzuführen.
- Gehärteter Stahl und technische Kunststoffe: Gehärteter Stahl (z. B. über HRC 50) lässt sich mit konventionellem Fräsen schwer bearbeiten, meist wird Hartfräsen (mit CBN-Werkzeugen usw.) oder Schleifen, Funkenerosion eingesetzt; technische Kunststoffe verhalten sich umgekehrt, sie fürchten Wärme – Schnittwärme und Spannkraft führen zu Wärmeverformung und Rückfederung, die Parameter müssen auf „schnell hinein, schnell hinaus, leicht spannen“ ausgelegt werden.
Die Wärmebehandlung gehört nach dem Schruppen und vor dem Schlichten
Häufige Fragen zur Zerspanung (FAQ)
Die folgenden Fragen sind im Grunde die, die nach der Zeichnungsprüfung und dem Angebot am häufigsten nachgefragt werden. Die Antworten richten sich nach den Kriterien der vorangehenden Abschnitte; konkrete Zahlenwerte sind weiterhin anhand von Zeichnung und Werk zu bestätigen.
Wie eng sollten Toleranzen in der Zeichnung eigentlich angegeben werden?
Zuerst in Funktionsflächen und Nichtfunktionsflächen trennen. Nur Maße mit Passung, Bewegung oder Dichtheitsanforderung eng fassen, der Rest läuft nach Allgemeintoleranz. In der Zerspanung sind beim gewöhnlichen Fräsen üblicherweise ±0,05 bis ±0,1 mm erreichbar, beim Feinfräsen oder Schleifen ±0,01 mm; eine Stufe enger, und die Prozesskette muss Schleifen oder Funkenerosion ergänzen, Kosten und Prüfzeit springen nach oben. Beurteilungskriterium: Wenn ein Maß keine Montagebeziehung hat, aber mit ±0,01 angegeben ist, ist es meist zu eng. Was konkret erreichbar ist, anhand von Zeichnung und Werk bestätigen.
Sind Ra und Maßtoleranz dasselbe?
Nein. Die Toleranz regelt, in welchem Bereich das Maß liegt, Ra regelt die mikroskopische Oberflächenwelligkeit. Ein Maß mit ±0,05 mm kann eine Oberfläche von Ra 3,2 μm oder von Ra 0,8 μm haben, je nachdem, ob gedichtet oder geglitten wird. Umgekehrt bedeutet eine niedrige Ra-Anforderung (kleiner Zahlenwert) meist, dass ein Feinfräs- oder Schleifgang ergänzt werden muss, aber die Maßtoleranz wird dadurch nicht unbedingt enger. Deshalb sind beide getrennt anzugeben, und die Toleranz darf nicht die Oberfläche andeuten.
Warum unterscheiden sich die Angebote mehrerer Zerspaner bei derselben Zeichnung so stark?
Die üblichen Unterschiede kommen von drei Stellen: Spannkonzept (ob eine Sondervorrichtung nötig ist, wie oft umgespannt wird), Länge der Prozesskette (ob Schleifen oder Funkenerosion ergänzt wird), Prüfmethode (Messschieber oder Koordinatenmessgerät, ob eine spezielle Prüfvorrichtung nötig ist). Außerdem beeinflusst die Stückzahl den Stückpreis, die Amortisation von Vorrichtungen ist bei Einzelstück und Kleinserie völlig unterschiedlich. Wenn die Angebote stark abweichen, zuerst fragen, nach welcher Prozessroute der Anbieter kalkuliert hat, das ist nützlicher als direkt Zahlen zu vergleichen.
Sollte man in die Zeichnung den Fertigungsprozess schreiben?
Im Allgemeinen muss kein konkreter Prozess vorgegeben werden; Bezüge, kritische Maße, Toleranzen, Oberflächenanforderungen und Wärmebehandlung klar angeben, und das Werk die Route nach seinen Fähigkeiten wählen lassen. Zwei Ausnahmen sind jedoch eine Kennzeichnung wert: erstens Lagebeziehungen, die zwingend in einer Aufspannung sichergestellt werden müssen, zweitens Maße, die nach der Wärmebehandlung nicht mehr geschliffen werden dürfen. Klare Randbedingungen sind nützlicher als Prozessnamen.
Sollte man bei Kleinserien Zerspanung wählen oder 3D-Druck bzw. Abformen?
Das hängt von Werkstoff und Genauigkeit ab. Metallteile, die echte mechanische Eigenschaften oder Passgenauigkeit brauchen, laufen mit CNC-Bearbeitung stabiler; Kunststoff-Sichtteile, bis zu einigen Dutzend Stück, ohne Last, sind mit 3D-Druck oder Handmuster-Abformung meist schneller und günstiger. Bei komplexer Struktur, aber Stückzahlen in die Hunderte bis Tausende und einem spritzgussfähigen Kunststoff kommt erst der Formenbau in Frage. Eine einheitliche Antwort gibt es nicht; nach den drei Kriterien Werkstoff, Stückzahl und Toleranz gemeinsam entscheiden.
Key takeaways
- Bei der Verfahrenswahl zählt zuerst die Merkmalserreichbarkeit: tiefe Taschen, schmale Nuten, dünne Wände und Innenradius bestimmen, ob das Fräsen in einer Zustellung ans Ziel kommt – und nicht die zuerst genannte Toleranzzahl.
- Toleranzen sind nicht umso besser, je enger sie angegeben werden. Die Kosten werden meist durch Bezüge, die Anzahl der Aufspannungen und die Notwendigkeit von Schleifen/Erodieren getrieben, nicht durch das Nennmaß.
- Das größte Risiko bei dünnwandigen und langgestreckten Teilen sind Verformung und Rattern. Schruppen und Schlichten zu trennen, symmetrischer Materialabtrag und kontrollierte Spannkraft sind oft wirksamer als eine teurere Maschine.
- Oberflächenrauheit und Toleranz sind getrennt zu fordern: Ra wird durch Werkzeug, Drehzahl und Vorschub sowie eine eventuelle Schlichtoperation bestimmt und ergibt sich nicht automatisch aus der Toleranz.
- Die Prüfkosten müssen zusammen mit der Toleranz geplant werden: die Abwägung zwischen Prüfvorrichtung, Koordinatenmessgerät, Erstmuster und Stichprobenprüfung im Prozess entscheidet darüber, ob diese Zeichnung stabil gefertigt werden kann.



