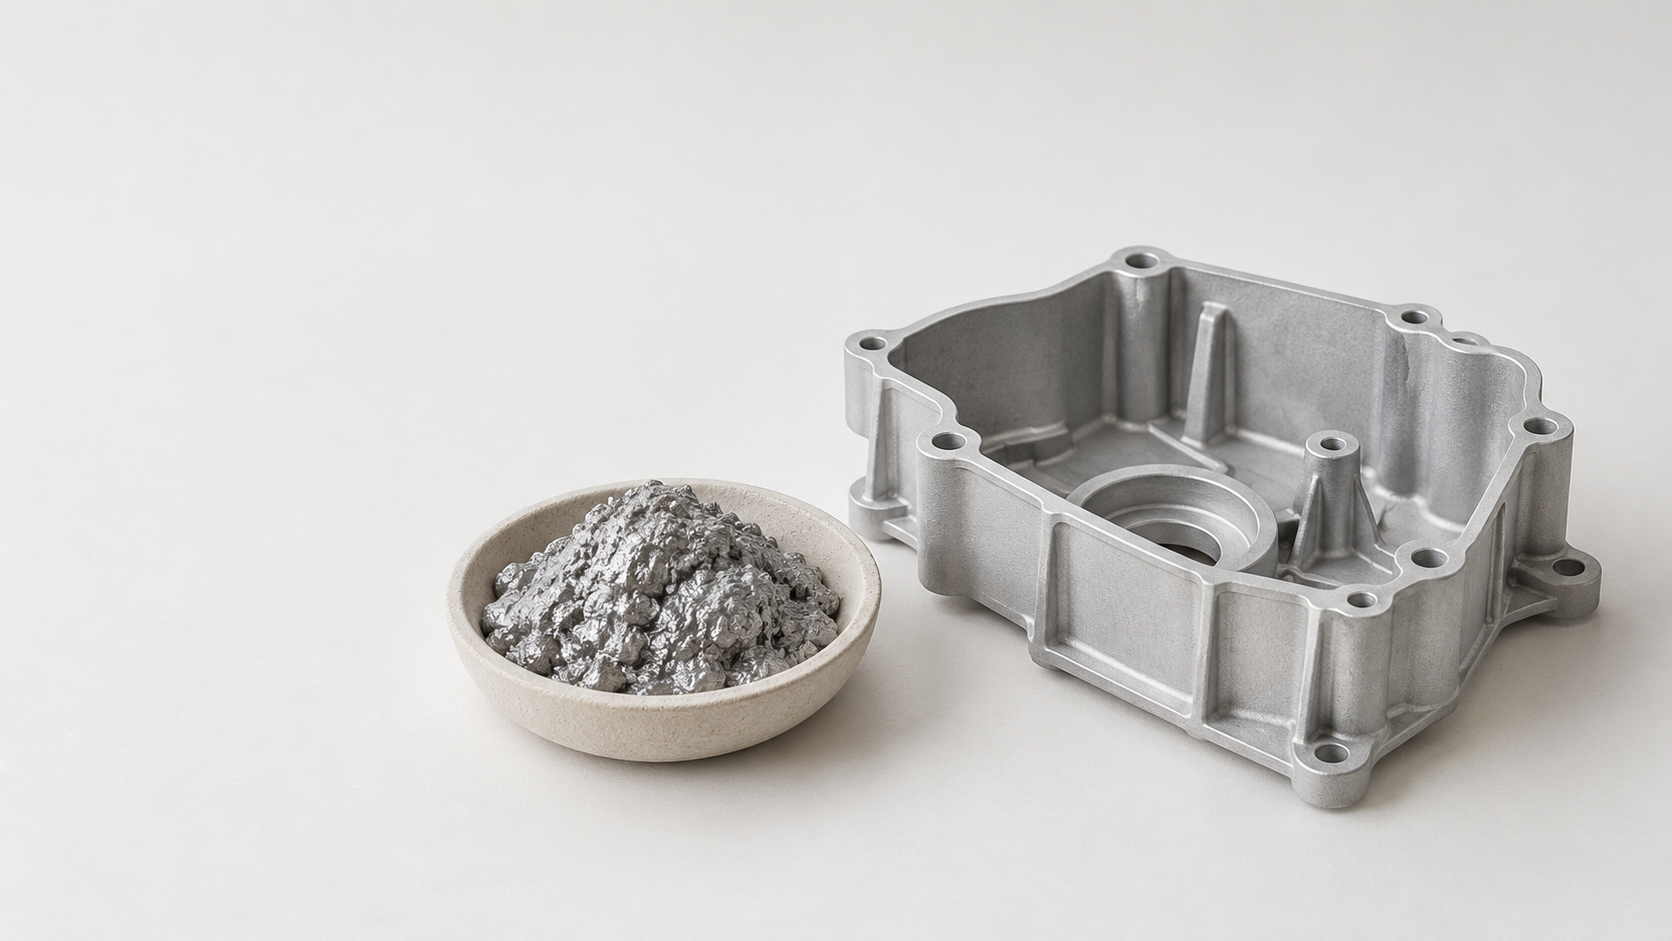
Metallhalbfestumformung und Flüssigdruckguss: Warum dünnwandige Aluminiumlegierungsteile profitieren können
Bei präzisen dünnwandigen Teilen aus Aluminiumlegierungen liegt der Wert der Metallhalbfestumformung nicht nur darin, dass das Material „leichter fließt“. Halbfeste Schlicker enthalten einen bestimmten Volumenanteil kugelförmiger primärer Festphasen. Ihr Fließverhalten unterscheidet sich von vollständig flüssigem Metall: Die Formfüllung verläuft in der Regel gleichmäßiger, und die Neigung zu Spritzern und Lufteinschlüssen kann abnehmen. Die niedrigere Fülltemperatur kann außerdem den thermischen Schock des Werkzeugs verringern. Wenn während der Erstarrung die Schrumpfung der flüssigen Phase reduziert ist und ein feineres, homogeneres Gefüge entsteht, können sich auch Maßstabilität und das Potenzial zur endkonturnahen Formgebung verbessern.
Dies ist jedoch kein fehlerfreies Verfahren. Temperatur, Form der Festphase sowie Halte- und Transferbedingungen nach der Schlickerherstellung beeinflussen direkt das dosierte Gießen und die Füllung am Ende dünner Wandbereiche. Eine unzureichende Werkzeugentlüftung kann weiterhin Poren oder eine unvollständige Formfüllung verursachen. An Zusammenflussstellen können Kaltverschweißungen entstehen; starke Wanddickenänderungen und lokale Wärmenester können weiterhin Lunker und Schwindungshohlräume auslösen. Daher müssen die Vorteile der Halbformung gemeinsam mit der Kontrolle von Schlickerherstellung, Transport, Entlüftung, Einspritzen und Erstarrung bewertet werden. Es reicht nicht aus, nur zu betrachten, ob das Bauteil „dünn“ ist.
Die vorliegende Forschung belegt das technische Potenzial halbfester Schlicker hinsichtlich gleichmäßigerem Fließverhalten, teilweise reduziertem Risiko von Lufteinschlüssen, Speisungsverhalten und thermischer Werkzeugbelastung. Sie reicht jedoch nicht aus, um allgemeingültige Werte für minimale Wanddicke, Maßtoleranzen, Porosität oder Serienausbeute aller präzisen dünnwandigen Teile abzuleiten. Die Projektbewertung sollte zu Bauteilgeometrie, Anforderungen an die innere Qualität, nachfolgender spanender Bearbeitung oder Wärmebehandlung, Produktionsvolumen sowie zur stabilen Herstellung und Überführung des Schlickers zurückkehren. Anschließend sollten mithilfe von Simulationen der Formfüllung und Erstarrung sowie Werkzeugerprobungen insbesondere das Ende dünner Wandbereiche, Zusammenflussstellen und lokal dicke Bereiche überprüft werden.
Rheologische oder thixotrope Formgebung: Auswahl von Schlickerherstellung, Halten und Transport
Bei der Auswahl des Verfahrens für die Metallhalbfestumformung darf nicht nur betrachtet werden, ob das Bauteil dünnwandig ist. Entscheidend ist auch, ob der Schlicker von der Herstellung bis zum Eintritt in das Werkzeug stabil gehalten werden kann. Die rheologische Formgebung umfasst in der Regel den direkten Transfer und die Formgebung unmittelbar nach der Herstellung des Metallschlickers. Der Prozess ist kürzer, stellt jedoch hohe Anforderungen an das Halten und Fördern des Schlickers, die Temperaturhomogenität und das dosierte Gießen. Wenn der Schlicker während des Transfers abkühlt, sich die Festphase entmischt oder sich das Fließverhalten verändert, kann es am Ende dünner Wandbereiche zu einer unzureichenden Formfüllung kommen.
Die thixotrope Formgebung konzentriert sich stärker auf die Wiedererwärmung und Formgebung von Vorformlingen oder halbfesten Presslingen. Dadurch wird die Abhängigkeit vom Transport heißer Schlicker über größere Entfernungen verringert. Allerdings müssen Gefüge, Verteilung der Festphase, Fließverhalten und Chargenstabilität nach der Wiedererwärmung bestätigt werden. Bei Aluminiumlegierungsteilen mit langen dünnen Wänden, mehreren Verzweigungen oder kritischen Dichtflächen sollte die technische Bewertung die Beladung, Erwärmung, den Transfer und das Formfüllfenster beider Prozessrouten getrennt vergleichen, anstatt „dünnwandig“ unmittelbar mit Halbformung gleichzusetzen.
TBR- und FCR-Schlickerbereitungsanlagen: Wie Literaturbeispiele die technische Bewertung beeinflussen
Die in der Literatur beschriebene TBR-Anlage mit konischem Behälter nutzt kontinuierliche Kühlung und mechanische Scherung, um primäre Dendriten schrittweise aufzubrechen und eine rundere, feinere Form zu erzielen. Die FCR-Anlage mit erzwungener Konvektion erzeugt durch spiralförmiges Rühren eine Umlaufströmung und passt den Scherzustand über Schaufelgeometrie, Drehzahl und Rührzeit an. Eine abgedichtete Umgebung und eine Schutzgasatmosphäre tragen dazu bei, die Neigung zur Gasaufnahme und Oxidation zu verringern. Entscheidend ist hier nicht die Bezeichnung der Anlage selbst, sondern wie Kühlung, Scherung und Atmosphäre gemeinsam die Viskosität des Schlickers und die Stabilität des Transports beeinflussen.
Angaben wie eine TBR-Schlickerbereitungszeit von weniger als 8 Sekunden beziehen sich auf konkrete Anlagenbeispiele aus der Literatur und können nicht als allgemeingültige Kennwerte für alle Halbformungsanlagen verwendet werden. Bei der tatsächlichen Auswahl müssen außerdem die Haltezeit des Schlickers, der Transferweg, der Dosierfehler, die Eintrittstemperatur in das Werkzeug und die Chargenschwankungen im kontinuierlichen Betrieb überprüft werden. Wenn diese Bedingungen nicht stabil beherrscht werden können, lässt sich mit einer thixotropen Route oder einem anderen Formgebungsverfahren möglicherweise leichter ein reproduzierbares Fertigungsfenster etablieren.
Wie beeinflusst halbflüssige Schlämme das Füllen dünnwandiger Bereiche, das Lufteinschließen und die Erstarrungsspeisung
Der entscheidende Vorteil der halbflüssigen Metallumformung besteht nicht einfach darin, die „Fließfähigkeit“ der Aluminiumlegierung zu erhöhen, sondern das rheologische Verhalten des Metalls während des Füllens und der Erstarrung zu verändern. Die Schlämme enthalten einen bestimmten Anteil kugelförmiger primärer Festphase; ihre scheinbare Viskosität liegt in der Regel über der von flüssigem Metall, wodurch die Strömung gleichmäßiger verläuft und die Neigung zu starkem Spritzen sowie zum Aufrollen der Metalloberfläche abnehmen kann. Dadurch lässt sich das Risiko des Lufteinschlusses und des Einrollens von Oxidfilmen bei dünnwandigen Bauteilen mit langen Fließwegen, an Übergängen und an Zusammenflussstellen möglicherweise kontrollieren. Dies bedeutet jedoch nicht, dass keine Poren oder Formfüllfehler auftreten können.
Dünnwandige Endbereiche und Zusammenflussstellen bleiben Risikobereiche beim Füllen mit halbflüssigem Metall
Das Ende eines dünnwandigen Bereichs ist zunächst mit Temperaturabfall und vorzeitiger Erstarrung konfrontiert. Wenn Schlämmetemperatur, Festphasenmorphologie oder Einspritzbedingungen nicht aufeinander abgestimmt sind, können weiterhin Fehlguss, Kaltlauf oder unzureichende Verschweißung entstehen. Wenn mehrere Metallströme vor Bohrungen, Rippen oder geschlossenen Hohlräumen zusammenlaufen und die Wege für den Gasaustritt unzureichend sind, können sich ebenfalls innere Poren bilden. Die höhere Viskosität der halbflüssigen Schlämme trägt zwar zu einer stabilen Strömung bei, erhöht jedoch die Anforderungen an den Querschnitt des Gießsystems, die Entlüftungskanäle und die Kontinuität des Gießvorgangs.
Während der Erstarrung nimmt die Flüssigphasenschwindung des halbflüssigen Metalls relativ ab. Ein feines und vergleichsweise gleichmäßiges Gefüge kann die Bedingungen für die Speisung verbessern und die Neigung zu lokalen Lunker- und Porositätsfehlern verringern. Lokale massive Bereiche, isolierte Vorsprünge und starke Wanddickensprünge können jedoch weiterhin als spät erstarrende Wärmenester wirken. Wenn der Speisungsweg vorzeitig verschlossen wird, bleiben die Fehler bestehen. Das Endergebnis hängt von Festphasenanteil, Schlämmetemperatur, Gießverfahren, Werkzeugentlüftung, Füllgeschwindigkeit und Erstarrungsreihenfolge ab und kann nicht allein anhand der Bezeichnung „halbflüssig“ beurteilt werden.
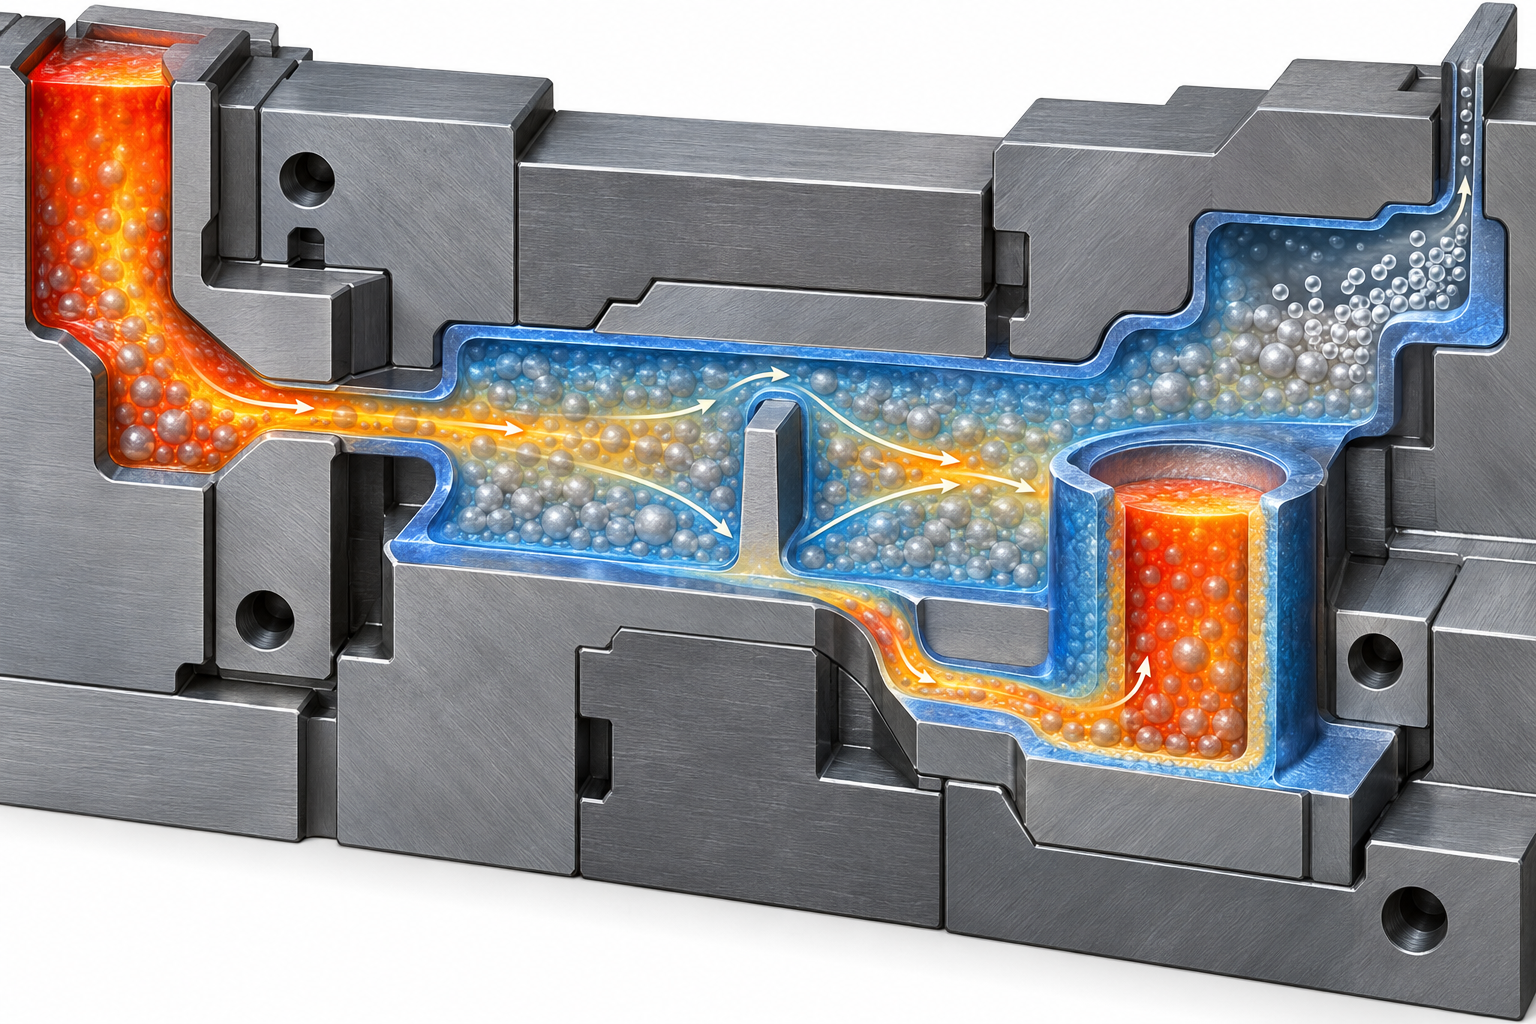
Daher sollten bei der Validierung gleichzeitig die Füllzeit am Ende des dünnwandigen Bereichs, das Risiko unzureichender Verschweißung an Zusammenflussstellen, die Gasansammlung in geschlossenen Hohlräumen, die Erstarrungsreihenfolge massiver Knotenbereiche und die Speisungswege geprüft werden. Füll- und Erstarrungssimulationen können lediglich eine Risikobeurteilung liefern; die Bestätigung muss weiterhin durch Maßprüfungen nach dem Werkzeugversuch sowie durch geeignete Prüfverfahren für innere Fehler erfolgen. Ein bloßer Vergleich der nominellen Prozessparameter oder die Änderung nur eines Einspritzparameters reicht in der Regel nicht aus, um die endgültige Qualität zu erklären.
Typische Fehler bei der halbflüssigen Formgebung von Aluminiumlegierungen: die Kontrollkette von der Schlämmeerzeugung bis zur Erstarrung
Die Fehlerkontrolle bei der halbflüssigen Formgebung darf sich nicht nur auf die Einspritzphase konzentrieren. Kühlung, Scherung und Schutzatmosphäre bei der Schlämmeerzeugung verändern die Form der primären Festphase und beeinflussen auch das Risiko von Oxidfilmen und Gasaufnahme. Kugelförmige, feine und gleichmäßig verteilte Feststoffpartikel begünstigen einen stabilen Schlämmetransfer. Wenn Temperatur, Scherung oder Haltezustand schwanken, können sich Schlämmeviskosität und Strömungskontinuität verändern, wodurch sich auch das Prozessfenster für das spätere Füllen dünnwandiger Bereiche verengt.
Während der Halte- und Transferphase sind Zeit, Temperatur und Festphasenverteilung zu kontrollieren, um lokale vorzeitige Erstarrung oder eine instabile Dosierung zu vermeiden. Eine unzureichende Kontinuität des Gießsystems, ungünstig positionierte Überläufe und unzureichende Entlüftungskanäle können zu Formfüllfehlern, Poren oder unzureichender Verschweißung an Zusammenflussstellen führen. Geschlossene Hohlräume und dünnwandige Endbereiche erfordern besondere Aufmerksamkeit hinsichtlich Gasansammlung und unvollständiger Endfüllung. Während der Erstarrung sind massive Knotenbereiche, isolierte Wärmenester und die Speisungswege zu beobachten. Eine verringerte Flüssigphasenschwindung bedeutet nicht, dass keine Lunker oder Porosität entstehen; bei einer ungünstigen lokalen Erstarrungsreihenfolge können weiterhin innere Fehler auftreten.
Daher lassen sich prozessübergreifende Probleme in der Regel nicht durch eine alleinige Erhöhung der Einspritzgeschwindigkeit oder die Änderung eines einzelnen Temperaturparameters lösen. Bei der technischen Validierung sollten Aufzeichnungen zur Schlämmeerzeugung, der Transferzustand, die Füllsimulation und die Ergebnisse des Werkzeugversuchs miteinander abgeglichen werden. Besonderes Augenmerk ist auf dünnwandige Endbereiche, Zusammenflussstellen und massive Bereiche zu richten. Bei der Abnahme sollte nicht nur das äußere Erscheinungsbild betrachtet werden. Vielmehr sind wichtige Maßprüfungen einzubeziehen und je nach Bauteilanforderung Schnittprüfungen, CT oder andere geeignete Verfahren zur Prüfung der inneren Qualität auszuwählen. Die konkreten Fehlerklassen und Bewertungskriterien müssen in der Zeichnung und der Qualitätsvereinbarung festgelegt werden.
DFM-Entwurf für dünnwandige Aluminiumlegierungsteile: Wanddickenübergänge, Radien und Entlüftungsraum
Bei der DFM-Prüfung der halbflüssigen Metallformgebung darf nicht nur beurteilt werden, ob sich ein Bauteil „dünn“ herstellen lässt. Es muss auch geprüft werden, ob die Schlämme kontinuierlich füllen können, ob Gas entweichen kann und ob lokale Wärme ordnungsgemäß abgeführt werden kann. Bei der ersten Designprüfung sollte zunächst die Wanddickenverteilung kontrolliert werden. Plötzliche Verringerungen oder Vergrößerungen der Wanddicke sowie isolierte massive Knotenbereiche sind möglichst zu vermeiden. Wenn eine dünne Wand direkt mit einem Ansatz, einer Rippe oder einem Befestigungssockel verbunden ist, sollte ein gradueller Übergang vorgesehen werden. Radien reduzieren dabei Spannungskonzentrationen und lokale Strömungsstagnation. Eine konkrete Mindestwanddicke kann nicht unabhängig von Legierung, Bauteilabmessungen, Werkzeugkonstruktion und Umformparametern pauschal festgelegt werden, sondern muss durch Simulation und Werkzeugversuch bestätigt werden.
Wanddicke und Verstärkungsstrukturen bei der halbflüssigen Metallformgebung
Verstärkungsrippen sollten nicht einfach auf der Oberfläche einer dünnen Wand aufeinandergestapelt werden. Zu dicke Rippenfüße, geschlossene Vorsprünge und tiefe Kavitäten können lokale Wärmenester bilden und das Risiko von Porosität, Lunkern oder einer unterbrochenen Formfüllung erhöhen. Die Rippen sollten entsprechend der Belastungsrichtung angeordnet werden; außerdem ist Raum für Entformung, Entlüftung und die anschließende Bearbeitung zu lassen. Bohrungen, Dichtflächen und Bezugsflächen sollten ebenfalls frühzeitig gekennzeichnet werden, damit Verschweißungslinien oder innere Fehler nicht letztlich in Funktionsbereiche fallen.
Raum für Gießsystem, Überläufe, Entlüftung und Entformung vorsehen
Beim Streben nach dünnen Außenwänden darf der für Gießsystem, Überlaufrinnen und Entlüftung erforderliche Bauraum nicht eingeschränkt werden. Dünnwandige Endbereiche, Zusammenflussstellen und geschlossene Hohlräume sollten als wichtige Entlüftungsbereiche behandelt werden. In der Füllsimulation ist zu prüfen, wo sich Gas ansammelt und vorzeitige Erstarrung auftritt. Entformungsrichtung, Trennebene und Auswerferposition beeinflussen außerdem Bohrungen, Rippen und Sichtflächen. Wenn anschließend eine CNC-Bearbeitung erforderlich ist, sollten Bearbeitungsbezüge und Bearbeitungszugaben gleichzeitig festgelegt werden, damit nach der Bearbeitung keine Porosität, Gasporen oder Maßinstabilitäten freigelegt werden. Wanddicke, Toleranzen und Bearbeitungszugaben sollten abschließend anhand der Zeichnungsprüfung, der Werkzeugversuchsdaten sowie der Ergebnisse der Maß- und Innenqualitätsprüfung bestätigt werden.
Füll- und Erstarrungssimulation sowie Werkzeugversuch: So wird die Machbarkeit der halbflüssigen Formgebung bestätigt
Ob die halbflüssige Formgebung für ein bestimmtes dünnwandiges Aluminiumlegierungsbauteil geeignet ist, kann nicht allein anhand der Schlämmebezeichnung oder des äußeren Erscheinungsbilds des Bauteils beurteilt werden. Zunächst sollten das 3D-Modell, das Gießsystem und das Entlüftungskonzept des Werkzeugs in eine Füll- und Erstarrungssimulation überführt werden. Dabei ist insbesondere zu beobachten, ob am Ende des dünnwandigen Bereichs eine unzureichende Füllung auftritt, ob an den Zusammenflussstellen mehrerer Metallströme ungünstige Verschweißungen entstehen und ob massive lokale Bereiche spät erstarren und keine wirksame Speisung erhalten. Geschlossene Hohlräume, tiefe Rippenfüße und isolierte Vorsprünge sollten in der Regel ebenfalls als Hochrisikobereiche eingestuft werden.
Welche Prozessvariablen sollten bei der Simulation der halbfesten Formgebung validiert werden?
Die Simulation sollte nicht nur vergleichen, ob das Formteil am Ende vollständig gefüllt ist, sondern auch den Einfluss veränderter Bedingungen bei der Schlickerherstellung, beim Halten und beim Transfer auf die Kontinuität bewerten. Schlickertemperatur, Feststoffverteilung, Gießposition, Querschnitt der Fließkanäle sowie Positionen von Überläufen und Entlüftungen verändern sowohl die Füllreihenfolge als auch die Orte der Gasansammlung. Die Simulationsergebnisse müssen unter Einbeziehung der tatsächlichen Werkzeugstruktur bewertet werden; Softwareprognosen dürfen nicht direkt als Zusage für Abmessungen, Toleranzen oder Porositätsklassen verstanden werden.
Bei der Erprobung der Formgebung im halbfesten Zustand darf nicht nur das äußere Erscheinungsbild betrachtet werden
In der Erprobungsphase sollte anhand der Zeichnung eine Prüfsequenz erstellt werden: Zunächst sind Bezugsbeziehungen, kritische Bohrungspositionen, Ebenheit, Dichtflächen und Bearbeitungszugaben zu bestätigen; anschließend sind die inneren Qualitätsmerkmale in dünnwandigen Bereichen und an Zusammenflussstellen zu prüfen. Mängel wie Poren und Lunker müssen anhand geeigneter Schnittprüfungen, CT oder anderer Methoden zur Innenprüfung bewertet werden; die Abnahmeklasse ist anhand der Bauteilfunktion und der Projektanforderungen festzulegen. Wenn das Bauteil anschließend wärmebehandelt, geschweißt oder per CNC fertigbearbeitet wird, sollten auch die Validierungsmuster im endgültigen Zustand bewertet werden.
In einem A356-Forschungsfall wurden Bauteile mit etwa 285 g und 325 g sowie eine Schlickerversorgung von etwa 2 kg und ein Formgebungszyklus von weniger als 1 Minute angegeben. Diese Daten beziehen sich jedoch auf spezifische Versuchsbedingungen und können nicht als allgemeine Produktionskapazität oder Projekttaktzeit dienen. Letztlich sollte das Projekt anhand der Simulation, der Abmessungen aus der Formerprobung, der inneren Fehler und der Funktionsergebnisse als einführbar, optimierungsbedürftig oder als für eine andere Formgebungsroute geeignet eingestuft werden.
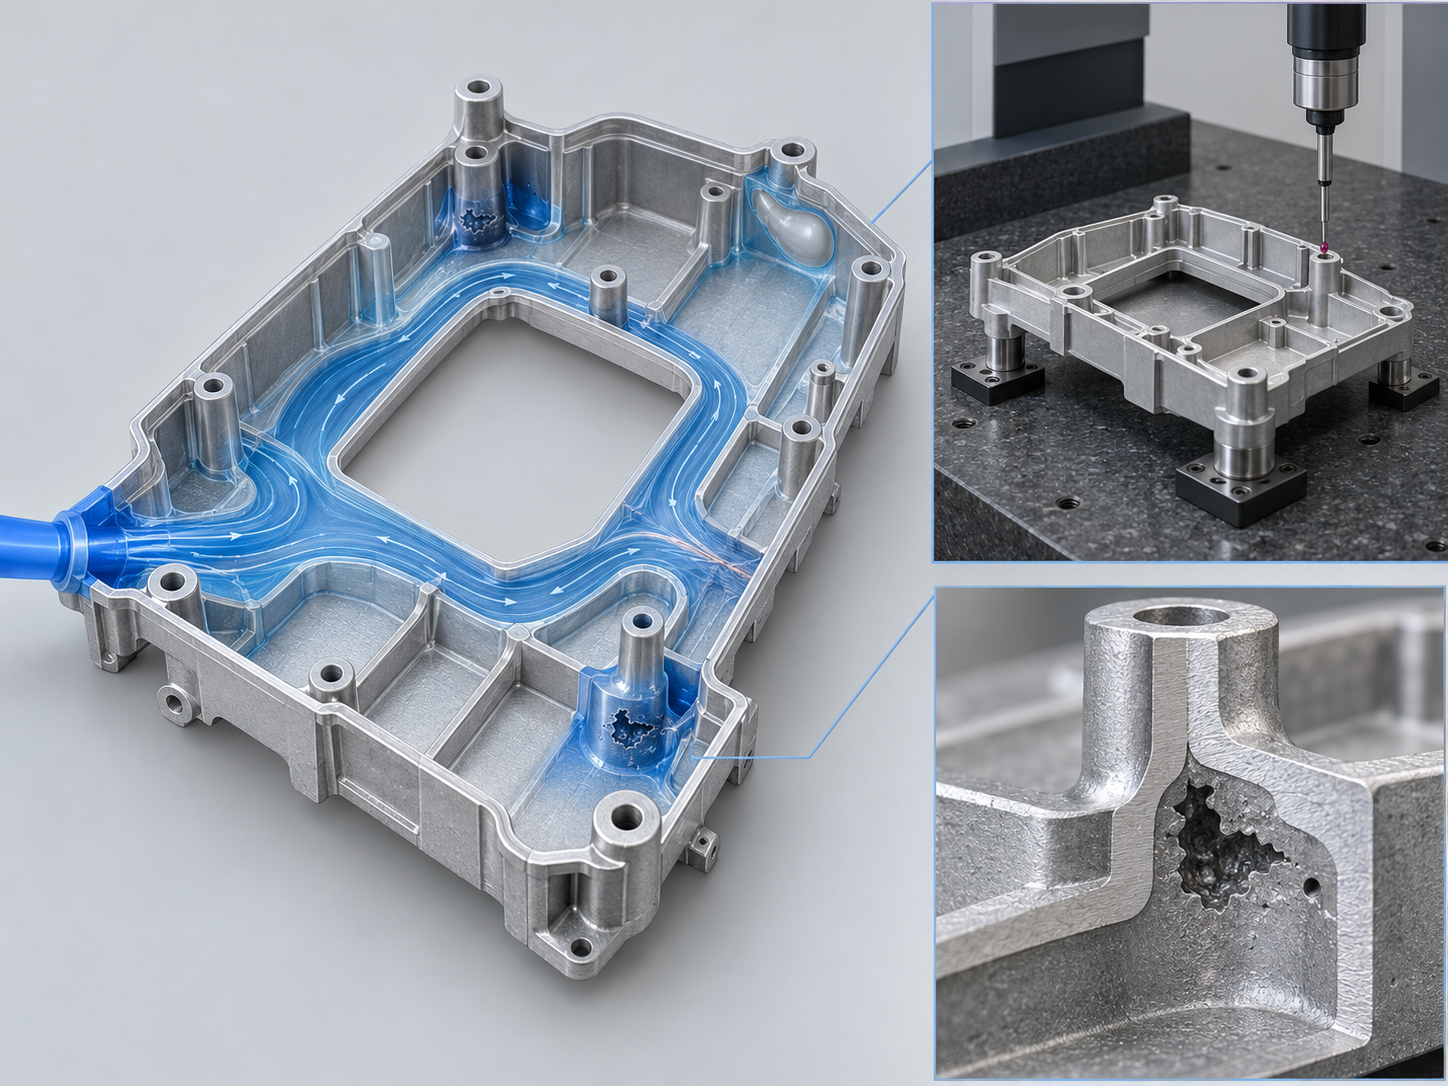
Checkliste zur technischen Bewertung vor der Einführung eines Projekts zur metallischen Formgebung im halbfesten Zustand
Die metallische Formgebung im halbfesten Zustand sollte nicht allein aufgrund der „dünnen“ Wandstärke eines Bauteils festgelegt werden. Zu Projektbeginn ist zunächst zu beurteilen, ob das Bauteil tatsächlich eine endkonturnahe Formgebung benötigt und ob Druckguss im flüssigen Zustand, CNC-Bearbeitung oder andere Formgebungsverfahren für Aluminiumlegierungen die Anforderungen mit einem einfacheren Prozess erfüllen können. Der Nutzen der halbfesten Route hängt üblicherweise gemeinsam mit der inneren Porosität, der Maßstabilität, dem späteren Bearbeitungsaufwand und der strukturellen Komplexität zusammen.
- [object Object]
- [object Object]
- [object Object]
- [object Object]
Die endgültige Entscheidung sollte auf Simulations-, Formerprobungs- und Prüfdaten beruhen: Besonders zu beobachten ist, ob das Ende dünnwandiger Bereiche unzureichend gefüllt wird, ob an Zusammenflussstellen ungünstige Schweißverbindungen entstehen und ob an massiven Knotenpunkten das Risiko von Lunkern und Schwindungshohlräumen besteht. Die Ergebnisse sind durch Maßprüfungen und geeignete Prüfungen der inneren Qualität zu bestätigen. Wenn die Bedingungen für Schlickerherstellung, Transfer oder Entlüftung nicht stabil eingehalten werden können, ist die Umstellung auf Druckguss im flüssigen Zustand, CNC-Bearbeitung oder eine andere Route möglicherweise zuverlässiger. Konkrete Wandstärken, Toleranzen, Porositätsklassen und Grenzen für die Losgröße müssen unter Berücksichtigung des Bauteils und der Anlagenbedingungen bestätigt werden; allgemeine Schwellenwerte dürfen nicht schematisch übernommen werden.
Häufige Fragen zur metallischen Formgebung im halbfesten Zustand und zu dünnwandigen Bauteilen aus Aluminiumlegierungen
Ob die metallische Formgebung im halbfesten Zustand für ein bestimmtes dünnwandiges Bauteil aus Aluminiumlegierung geeignet ist, lässt sich nicht allein anhand der Wandstärke beurteilen. Auch die Bedingungen für Schlickerherstellung und Transfer, die Werkzeugentlüftung, die Anforderungen an die innere Qualität, die anschließende mechanische Bearbeitung oder Wärmebehandlung sowie die Losgröße und das Prüfkonzept müssen gemeinsam berücksichtigt werden. Die folgenden Fragen können bei der Projektbewertung als schnelle Prüfliste dienen.
Ist die Formgebung im halbfesten Zustand für alle dünnwandigen Bauteile aus Aluminiumlegierungen geeignet?
Eine pauschale Aussage ist nicht möglich. Bauteile mit langen dünnwandigen Fließwegen, komplexen Zusammenflussstellen, geschlossenen Hohlräumen oder hohen Anforderungen an die innere Porosität können von einer gleichmäßigeren Füllung und einer geringeren Flüssigphasenschwindung profitieren. Dies muss jedoch durch Füll- und Erstarrungssimulation, Formerprobung und Prüfung der inneren Qualität bestätigt werden.
Was sind die wesentlichen Unterschiede zwischen Rheoforming und Thixoforming?
Beim Rheoforming wird der Schlicker in der Regel nach der Herstellung direkt gehalten, transferiert und dosiert gegossen. Der Prozess ist dadurch kürzer, stellt jedoch höhere Anforderungen an Schlickertemperatur, Feststoffverteilung und Stabilität des Transports. Beim Thixoforming werden üblicherweise vorgeformte Rohlinge oder Schlicker erneut erwärmt. Die Prozessorganisation ist anders und erfordert eine separate Validierung des Fließverhaltens nach dem Wiedererwärmen sowie der Chargenkonstanz.
Kann die halbflüssige Formgebung Poren und Lunker vollständig vermeiden?
Nein. Halbflüssige Schlicker können das Risiko bestimmter Fehler durch Lufteinschlüsse, Oxidation und Schwindung verringern. Bei einer unzureichenden Schutzatmosphäre während der Schlickerherstellung, Lufteinschlüssen beim Umfüllen, unzureichender Entlüftung der Form, lokal starkwandigen Bereichen oder einer unzureichenden Steuerung des Speisens während der Erstarrung können jedoch weiterhin Poren, unvollständige Formfüllung, Kaltverschweißungen, Schwindungsporosität oder Lunker auftreten.
Welche Unterlagen sollten in der DFM-Phase zuerst bereitgestellt werden?
Es wird empfohlen, zunächst das 3D-Modell, die Werkstoffbezeichnung, die maßgeblichen Wandstärken und Toleranzen, die Anforderungen an Dichtflächen und Bohrungspositionen, die interne Qualitätsstufe, den Jahresbedarf, die Anforderungen an die anschließende CNC-Bearbeitung oder Wärmebehandlung sowie die zulässigen Prüfverfahren bereitzustellen. Diese Angaben erleichtern den Vergleich der halbflüssigen Formgebung mit anderen Fertigungsverfahren für Aluminiumlegierungen.
Key takeaways
- Halbfeste Schlicker enthalten kugelförmige oder annähernd kugelförmige primäre Festphasen. Die Formfüllung verläuft in der Regel gleichmäßiger und die Schrumpfung der flüssigen Phase ist relativ geringer, jedoch sind die Anforderungen an die Kontrolle von Schlickerherstellung, -transfer und dosiertem Gießen höher.
- Der rheologische Formgebungsprozess ist kürzer, hängt jedoch stärker von der Lagerung, dem Transport und dem schnellen dosierten Gießen nach der Schlickerherstellung ab. Bei der thixotropen Formgebung müssen dagegen insbesondere die Gefügestruktur und die Temperaturhomogenität von Vorformlingen oder von wiedererwärmtem Material bewertet werden.
- Poren, unvollständige Formfüllung, Kaltverschweißungen, Lunker und Schwindungshohlräume können weiterhin auftreten. Die Fehlerkontrolle muss daher den Schutz bei der Schlickerherstellung, die Werkzeugentlüftung, den Füllweg, die Speisung während der Erstarrung sowie lokale Wärmenester abdecken.
- Dünne Wände, starke Wanddickenänderungen, isolierte Vorsprünge und ungünstige Zusammenflüsse erhöhen das Prozessrisiko. In der DFM-Phase sollten Wanddickenübergänge, Radien, Anschnitt- und Kanalsystem, Überläufe, Entlüftung, Entformung und Bearbeitungsbezüge gemeinsam geprüft werden.
- Die vorhandenen Daten reichen nicht aus, um allgemeingültige Grenzwerte für minimale Wanddicken, Toleranzen, Festphasenanteile oder Porosität festzulegen. Die endgültige Beurteilung sollte sich auf die Simulation von Formfüllung und Erstarrung, Werkzeugerprobungen, Maßprüfungen und die Validierung der inneren Qualität stützen.



