Drei Symptome einer Charge nicht standardisierter Positionierstifte: Rückverfolgung vom Montageort
Stellen Sie sich eine nicht standardisierte Automatisierungsanlage vor: Auf der Zeichnung befinden sich eine Charge Positionierstifte und Führungsstifte aus 6061-Aluminiumlegierung, deren Passflächen mit Bohrungen verwendet werden. Bei der Montage an der Station treten drei Symptome auf – der Positionierstift wird mit Übermaß eingepresst, die Bohrungsposition passt nicht, und nach der Anodisierung ist die Farbe derselben Charge einmal dunkel und einmal hell. Solche Probleme lassen sich kaum durch einen einmaligen „Wechsel zu einer anderen Fertigung“ lösen, da die drei Symptome aus drei Bereichen stammen: Zeichnungsdefinition, Prozesskette und Reaktionsweise des Lieferanten.
Dieser Artikel verfolgt die Diagnosereihenfolge rückwärts: Zuerst wird geprüft, ob die Zeichnung den De-facto-Standard vollständig angibt, dann, wo die Nachbearbeitungskette unterbrochen ist, und schließlich, ob der Lieferant vor dem Angebot DFM-Feedback gibt. Für jedes Symptom wird eine ausführbare Prüfmaßnahme angegeben.
Zuerst Standardteile von nicht standardisierten Teilen unterscheiden: Der De-facto-Standard ist Ihre Zeichnung
Der Positionierstift, über den am Montageort gestritten wird, wurde oft nicht vom Fertiger falsch gemacht, sondern die Zeichnung hat die Sache nicht klar ausgedrückt. Standardteile haben fertige Spezifikationen und Preise; Gewindeteile und Wälzlager lassen sich über die Typenbezeichnung kaufen. Nicht standardisierte Teile haben keine einheitliche Klassifizierung und keine nationale Norm, die für Sie einspringt; Maße, Toleranzband, Oberflächenrauheit und Bezug werden vollständig durch die Kundenzeichnung definiert. Daher bedeutet „nicht standardisiert“ nicht, dass es keinen Standard gibt, sondern dass der Standard von der Zeichnung getragen wird – fehlt in der Zeichnung eine Zeile, driftet die Charge.
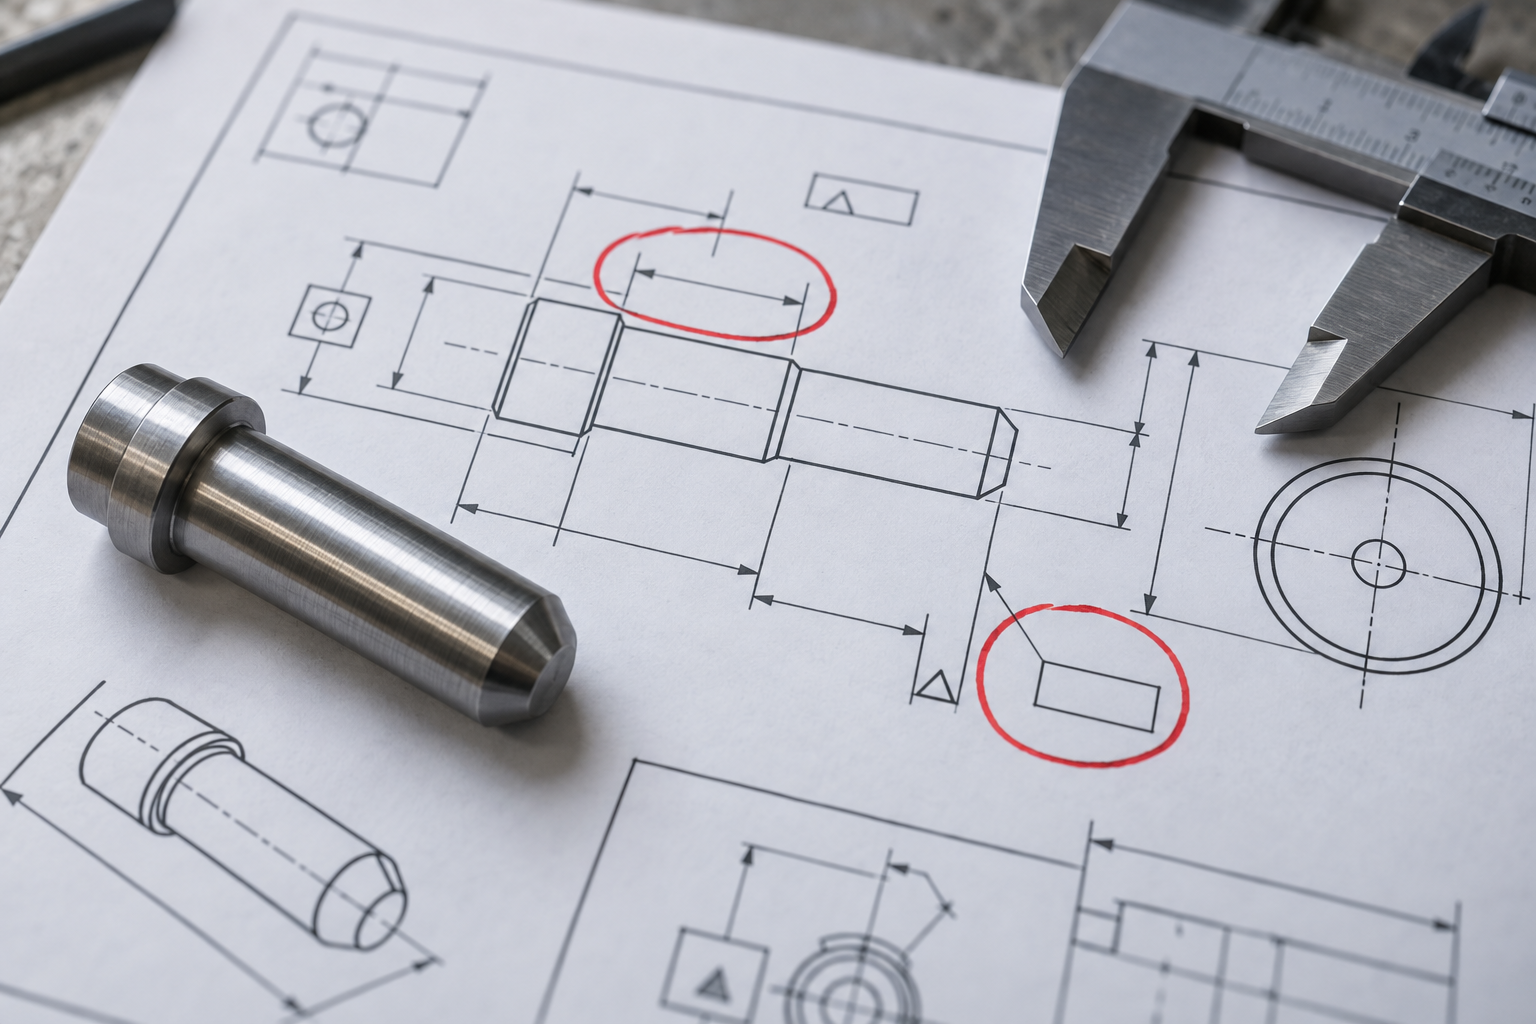
Die Beurteilungsregel ist einfach: Wenn die Zeichnung nur Nennmaße angibt und kein Toleranzband und keinen Bezug, ist Chargeninkonsistenz nahezu unvermeidlich. Vor dem Angebot diese drei Punkte beim Engineering bestätigen – ist das Toleranzband der Passfläche angegeben, ist der Bezug eindeutig, ist die Rauheit als Ra angegeben. Wenn nicht bestätigt werden kann, zunächst nicht über den Stückpreis sprechen.
Diagnose eins: Fehlende Definition von Toleranz und Oberflächenrauheit ist die Hauptursache für Übermaß und Versatz
Checkliste: Vor dem Angebot diese vier Punkte prüfen
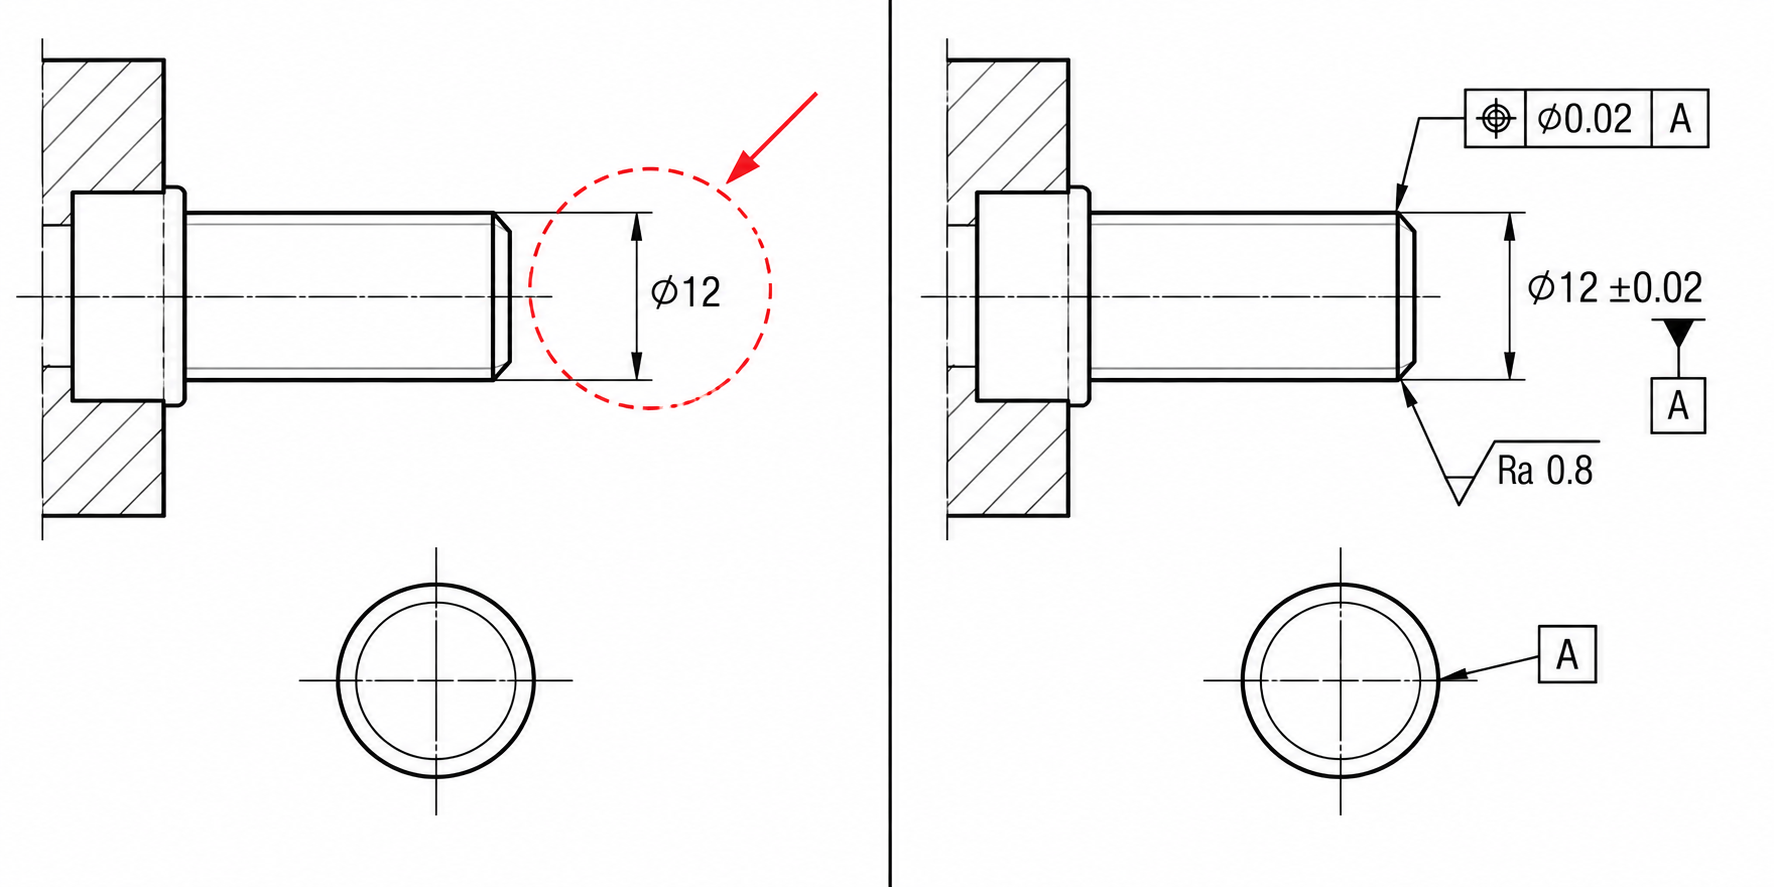
- Ist für die Passfläche ein Toleranzband angegeben: Übermaßpassung wie H7/p6, Spielpassung wie H7/g6, nicht nur φ12 schreiben.
- Ist der Bezug eindeutig: Für Positionierfläche und Montagefläche einen Hauptbezug festlegen, um Bezugskettenkonflikte zu vermeiden, die zu Bohrungsversatz führen.
- Ist die Rauheit als Ra angegeben: Passflächen üblicherweise Ra 1,6–0,8, Nicht-Passflächen können auf Ra 3,2 gelockert werden; Dichtflächen gesondert behandeln.
- Sind Form- und Lagetoleranzen angegeben: Koaxialität, Rechtwinkligkeit und Positionstoleranz wirken sich direkt auf die Montage aus; fehlen sie, kann der Lieferant nur nach Erfahrung Aufmaß lassen.
if / then Schwellenwert
Diagnose zwei: Wo die Nachbearbeitungskette unterbrochen ist – Reihenfolge und Farbabweichung bei Sandstrahlen, Oxidation, Galvanisieren
Bei derselben Charge Aluminium-Führungsstifte treten nach der Anodisierung Farbabweichungen auf, und bei der Montage zeigt sich zudem, dass der Außendurchmesser um 0,02 mm zugenommen hat und nicht in die Bohrung passt. Das Problem liegt nicht an der Oxidation selbst, sondern daran, dass die Nachbearbeitung nicht in die technische Vereinbarung aufgenommen wurde.
| Symptom | Häufige Ursache | Prüfmaßnahme |
|---|---|---|
| Farbabweichung und Fleckenbildung in derselben Charge | Unterschiedliche Substratchargen, uneinheitliche Sandstrahlkorngröße, Schwankungen im Oxidationsbad | Erstmuster-Farbmusterbestätigung verlangen; Grundwerkstoffgüte und Strahlmittel-Körnung angeben |
| Ungleichmäßige Schichtdicke, stellenweise Isolierung | Anodisierschichtdicke nicht angegeben, leitfähige Oxidation und Anodisierung vermischt | Schichtdickenbereich in der Zeichnung angeben; Isolationsanforderung eindeutig festlegen, eines von beiden wählen, nicht mischen |
| Montageinterferenz nach der Oxidation | Die Schichtdicke belegt das Passungsspiel, in der Zeichnung wurde kein Aufmaß vorgesehen | Bei der Bemaßung von Passungsmaßen angeben, ob die Schicht enthalten ist, bei Bedarf Aufmaß vorsehen |
Die Reihenfolge der Prozesskette darf nicht vertauscht werden: Metallteile werden vor dem Lackieren in der Regel zuerst gestrahlt, Kunststoffteile meist mit Sprühbehandlung bearbeitet; bei Aluminiumlegierungen wird zum Umfärben häufig oxidiert. Leitfähige Oxidation hat eine dünne Schicht und ist leitfähig, Anodisierung hat eine dicke Schicht und gute Isolierung – wird das falsche gewählt, gibt es Probleme bei Erdung oder Isolierung. Die Nachbehandlung muss im technischen Abkommen mit Prozessschritt, Reihenfolge und Abnahmepunkten klar festgeschrieben werden, sonst arbeitet der Lieferant nach Gewohnheit, und die Chargen passen nicht zueinander. Beim Erstmuster müssen neben den Maßen auch Farbmuster und Schichtdicke bestätigt werden.
Prüfmaßnahme: die drei Punkte, die bei der Nachbehandlung in die Zeichnung aufgenommen werden
- Grundwerkstoffgüte und Zustand angeben, damit klar ist, ob die Farbabweichung zu Lasten des Grundwerkstoffs oder des Prozesses geht;
- Art der Nachbehandlung, Schichtdickenbereich und ob die Passungsmaße beeinflusst werden, angeben;
- Erstmuster-Farbmuster und Schichtdickenprüfbericht verlangen, als Grundlage für die Chargenabnahme.
Diagnose drei: Lieferantenbewertung – gab es vor dem Angebot DFM-Feedback
Dieselbe Zeichnung eines Sonderpositionierstifts an drei Lieferanten geschickt: A antwortet nur mit Stückpreis und Lieferzeit, B antwortet mit Stückpreis und zwei Radiusvorschlägen, C antwortet mit Stückpreis, weist darauf hin, dass die Bezugsbasis nicht eindeutig ist, empfiehlt, die Toleranzzone auf die Passungsfläche zu verengen, und fragt die Reihenfolge der Nachbehandlung ab. Die Ursache der ersten beiden Symptome steckt oft genau in diesem Unterschied der Reaktion – nur mit dem Stückpreis zu antworten bedeutet, die Zeichnungsprobleme an der Maschine lösen zu lassen.
| Bewertungsdimensionen | Antwortet nur mit Stückpreis | Gibt vor dem Angebot DFM-Feedback |
|---|---|---|
| DFM vorgelagert | Prüft die Zeichnung nicht, kalkuliert nach Zeichnung | Macht zuerst Vorschläge zur Geometrievereinfachung und Maschinenabstimmung |
| Toleranz/Oberflächengüte | Übernimmt die Zeichnung, fragt bei Fehlendem nicht nach | Markiert undefinierte Stellen und bestätigt die Bezugsbasis |
| Nachbehandlung | Kalkuliert nur die Bearbeitung, Oxidation separat | Legt klar fest, ob selbst ausgeführt oder stabil ausgelagert, und die Reihenfolge |
| Schwer bearbeitbare Werkstoffe | Fragt nicht nach der Güte, kalkuliert direkt | Bestätigt Bearbeitbarkeit und Werkzeugkonzept |
| Qualitätskontrolle | Liefert nur das Fertigteil | Deckt den gesamten Prozess vom Rohteil bis zur Feinbearbeitung ab |
Der Kern von DFM besteht aus drei Dingen: Geometrie vereinfachen, um sie an die Maschinenfähigkeit anzupassen, Material mit Blick auf Bearbeitbarkeit und Endleistung wählen, Toleranz und Rauheit funktionsgerecht präzise definieren. Lieferanten, die vor dem Angebot bereit sind, diese drei Dinge zu tun, sind in der Regel auch eher bereit, in der Erstmusterphase gemeinsam mit Ihnen die Zeichnung zu ändern. Wenn Sie zuerst die Bearbeitungskapazität sehen möchten, die Fräsen, Drehen und die Anbindung der Nachbehandlung abdeckt, siehe CNC-Bearbeitungskapazität.
Häufige Fragen
Die folgenden Fragen stammen aus der Angebotsanfrage und Abnahme von Sonderteilen; die Antworten sind in der Reihenfolge „zuerst Zeichnung prüfen, dann Prozesskette prüfen, zuletzt Lieferant prüfen“ gegeben und können direkt zur Abstimmung mit der Konstruktion oder dem Einkauf verwendet werden.
Sonderteile haben keine nationale Norm – wie beurteilt man, ob das vom Bearbeiter gefertigte Teil als konform gilt?
Das Konformitätskriterium steht nicht in der nationalen Norm, sondern in Ihrer Zeichnung. Wenn in der Zeichnung Maßtoleranzzone, Bezugsbasis, Form- und Lagetoleranzen und Oberflächenrauheit Ra klar angegeben sind, werden Prüfmittel und Prüfbericht nach diesen Punkten abgeglichen. Wenn die Zeichnung nur Nennmaße ohne Toleranzen und Bezugsbasis angibt, ist Chargeninkonsistenz nahezu unvermeidlich – das ist nicht das Problem des Bearbeiters, sondern das Fehlen einer Abnahmegrundlage. Lassen Sie die Konstruktion vor dem Angebot zuerst die kritischen Passungsflächen vervollständigen, dann über den Stückpreis sprechen.
Der Positionierstift sitzt bei der Montage zu stramm – ist das eine Maßabweichung der Bearbeitung oder eine nicht definierte Passung in der Zeichnung?
Messen Sie zuerst drei Dinge: Passungsaußendurchmesser, Passungsbohrungsdurchmesser, Koaxialität. Wenn die Maße alle innerhalb der Zeichentoleranz liegen und es dennoch zu stramm sitzt, liegt es meist daran, dass die Zeichnung nur eine einseitige Toleranz ohne Passungstoleranzzone angibt oder die Bezugsbasis nicht einheitlich ist. Üblich ist, Passungs- und Führungsflächen funktionsgerecht auf die in der Branche gängige Größenordnung von ±0,01 mm zu verengen und Nicht-Passungsflächen zu lockern; ob es strenger sein muss, ist je nach Montagefunktion konkret zu bewerten. Nicht pauschal verschärfen, das treibt nur die Kosten hoch.
Bei Aluminiumteilen treten nach der Oxidation Farbabweichungen und ungleichmäßige Schichtdicken auf – wie wird die Verantwortung aufgeteilt?
Zunächst prüfen, ob im Technischen Protokoll eine Nachbehandlung festgelegt ist. Bei Aluminiumlegierungen ist die Oxidationsfärbung üblich, unterteilt in leitfähige Oxidation und Anodisierung; die Anodisierungsschicht ist dicker und hat eine gute Isolationsfähigkeit, beide unterscheiden sich in Aussehen und Maßbeeinflussung. Wenn im Protokoll die Verfahrensart, der Schichtdickenbereich und die Farbmuster nicht klar festgelegt sind, lassen sich Farbabweichungen kaum nachverfolgen. Prüfmaßnahmen: Farbmuster und Schichtdicke am Erstmuster bestätigen lassen und eindeutig klären, ob die Nachbehandlung die Passmaße verändert – Anodisieren zehrt an den Maßen, an Passflächen muss Zugabe vorgesehen werden.
Wenn der Lieferant vor der Angebotsabgabe nur den Stückpreis nennt und kein DFM-Feedback gibt, kann man dann bestellen?
Bei einfachen Teilen ja, bei komplexen Sonderteilen ist das Risiko hoch. Der Kern von DFM ist, die Geometrie zu vereinfachen, um sie an die Fähigkeiten der Maschine anzupassen, das Material auf seine Bearbeitbarkeit abzustimmen sowie Toleranzen und Oberflächengüte präzise zu definieren. Wenn die Gegenseite zu spitzen Winkeln, tiefen Kavitäten, dünnen Wänden und schwer bearbeitbaren Werkstoffen (wie Hochtemperaturlegierungen, technischen Kunststoffen vom PEEK-Typ) keinerlei Rückmeldung gibt, zeigt das, dass keine Fertigungsbewertung erfolgt ist, und die Probleme erst beim Erstmuster sichtbar werden. Beurteilungsregel: Angebote mit DFM-Hinweisen oder Alternativvorschlägen werden bevorzugt; bei solchen, die nur Zahlen nennen, erst nachfragen und dann entscheiden.
Sind Sonderteile immer teurer als Standardteile? Worin liegt der Aufpreis?
In der Regel teurer als vergleichbare Standardteile; das Ausmaß hängt von Werkstoff, Toleranz, Stückzahl und Komplexität der Nachbehandlung ab, einen festen Faktor gibt es nicht. Der Aufpreis liegt in der Einzelteilprogrammierung und Aufspannung, in speziellen Prüfvorrichtungen, der Fremdvergabe der Nachbehandlung und dem Ausschussrisiko. Wer Kosten drücken will, sollte zuerst die Geometrie vereinfachen und die Toleranzen abstufen: Präzision nur auf die tatsächlich passenden Flächen legen, den Rest lockerer halten; bei ausreichend großer Stückzahl dann prüfen, ob auf Spritzguss oder Abformung umgestellt werden kann – Konkretes ist anhand von Zeichnung und Stückzahl zu klären.
Key takeaways
- Der De-facto-Standard für nicht standardisierte Teile ist die Kundenzeichnung: Kritische Passmaße müssen Toleranzband, Bezug und Oberflächenrauheit angeben; fehlt eines davon, muss vor dem Angebot beim Engineering nachgefragt werden, damit die Werkstatt nicht selbst raten muss.
- Bei der Bewertung von Lieferanten ist zuerst zu prüfen, ob vor dem Angebot DFM-Feedback gegeben wird – wer nur den Stückpreis und keine Prozessrisiken nennt, hat in der Regel auch eine schwache Nachbearbeitungskette und Erstmusterprüfung.
- Passflächen und Führungsflächen werden funktionsgerecht auf das in der Branche übliche Maß von ±0,01 mm eingeengt; Nicht-Passflächen und Sichtflächen werden großzügiger gehalten, um die eingesparten Kosten den kritischen Maßen zugutekommen zu lassen.
- Nachbearbeitung (Sandstrahlen, Oxidation, Galvanisieren, Siebdruck) muss in die technische Vereinbarung aufgenommen und mit Erstmuster-Farbmuster/Schichtdickenbestätigung versehen werden, sonst treten Montagekonflikte und Farbabweichungen in der Serienphase geballt auf.
- Bei schwer zerspanbaren Materialien führt die Betrachtung nur der Leistung ohne Zerspanbarkeit zu unkontrollierten Kosten und Lieferzeiten; zuerst Rohteilzustand, Werkzeugkonzept und Wärmebehandlungsreihenfolge klären, dann das Material festlegen.



