Nicht gleich die Toleranz verschärfen: Dass diese drei Teiletypen außer Kontrolle geraten, ist meist kein Genauigkeitsproblem
In der Zeichnung steht ±0,02, die Maschinengenauigkeit reicht aus, und das Teil ist nach der Messung trotzdem außer Toleranz. Die übliche Reaktion ist, die Toleranz zu verschärfen, auf genauere Anlagen zu wechseln oder sogar zu vermuten, die Maschine sei nicht kalibriert. Doch bei dünnwandigen, tiefen Kavitäten und langen Wellen gerät meist nach Schnittbeginn etwas außer Kontrolle, nicht bei der Positioniergenauigkeit der Maschine.
Irrtum eins: Je dünner die Wand, desto Material wird gespart, also je dünner, desto besser
Halbiert man die Wanddicke, sinken die Materialkosten tatsächlich, aber die Bearbeitungskosten steigen oft stark. Das ist die häufigste Verschiebung in Angeboten für dünnwandige Teile: Auf der Konstruktionsseite spart man einige Dutzend Gramm Aluminium oder Kunststoff, auf der Fertigungsseite verliert man eine ganze Stufe an Schnittparameter-Reserven.
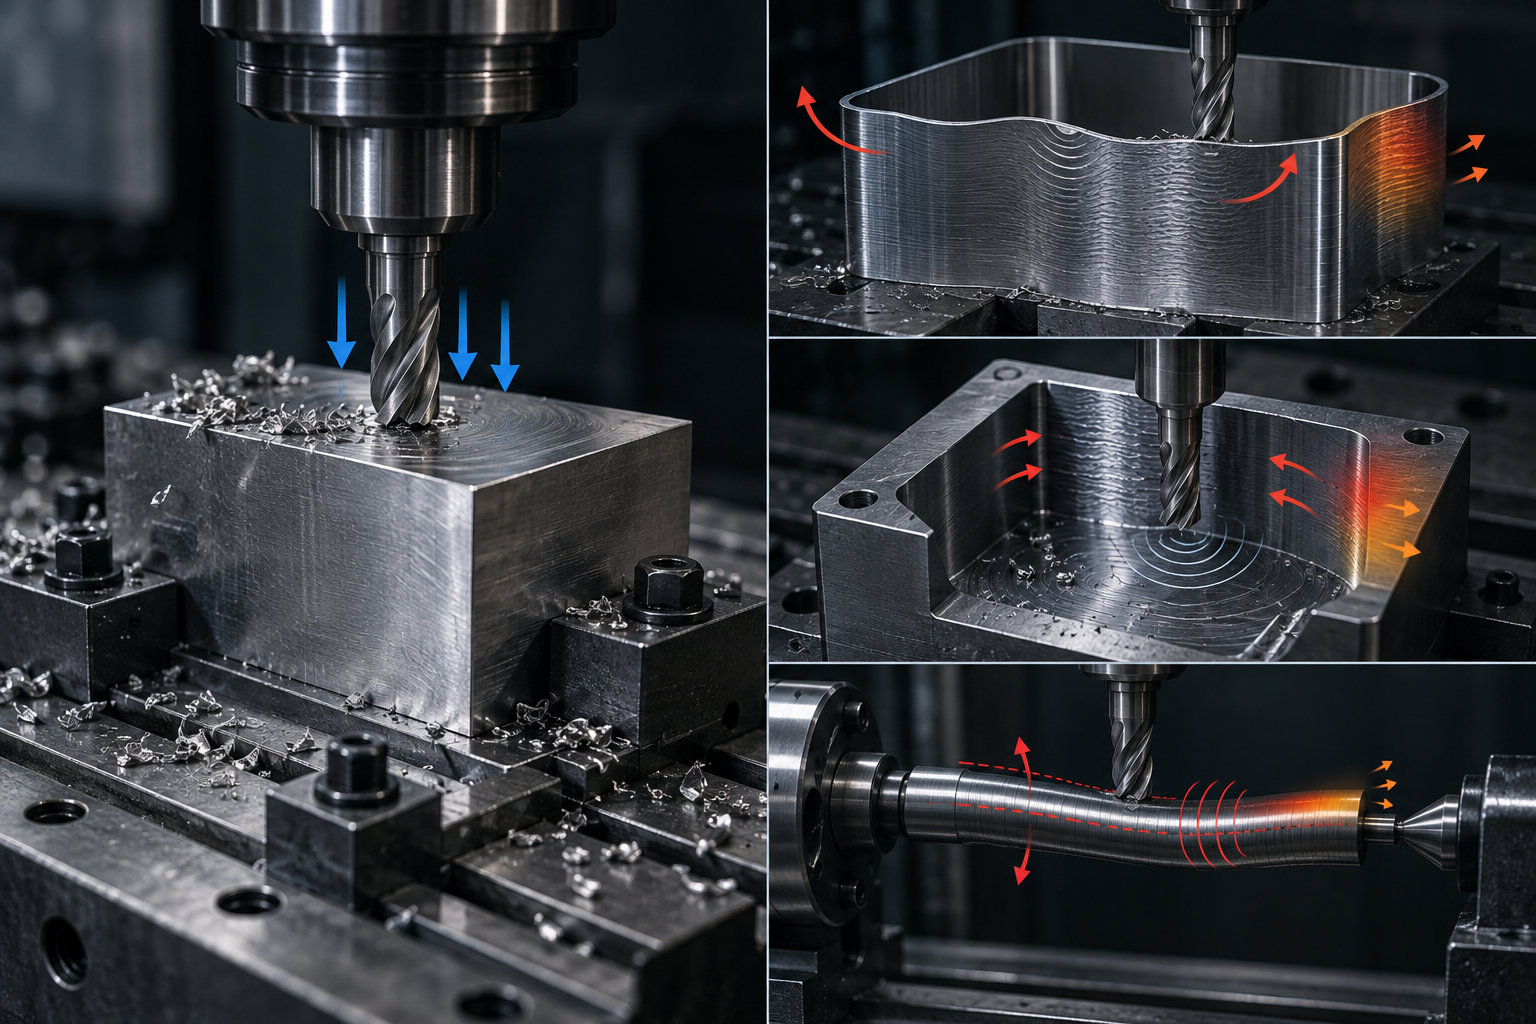
Tatsächlich passiert etwas anderes. Je dünner die Wand, desto geringer die Steifigkeit des Teils und desto größer der Anteil von Verformung durch Schnittkraft, Spannkraft und Schnittwärme. Branchenüblich gilt: Wird die Wanddicke von 1 mm auf 2 mm erhöht, lassen sich nutzbarer Vorschub und Schnitttiefe oft um ein Vielfaches erweitern, und die Schruppbearbeitung muss nicht mehr mit „leicht schneiden, schnell fahren“ Zeit abtragen; umgekehrt müssen die meisten Werkstätten bei Wanddicken unter etwa 1,5 mm aktiv den Vorschub senken und die Schnitttiefe reduzieren, um Werkzeugausweichen und Rattermarken zu vermeiden, wodurch sich die Bearbeitungszeit vervielfacht. Auch die Nacharbeitsquote dünnwandiger Teile liegt allgemein höher als bei konventionellen Strukturteilen – in Branchenunterlagen wird häufig eine Größenordnung von etwa 30 %–40 % genannt, je nach Struktur und Material unterschiedlich.
Material sparen ist das Konstruktionsziel, fertigbar sein ist das Lieferziel. Rechnet man diese beiden Dinge getrennt, geht die Bilanz dünnwandiger Teile auf.
Alternatives Kriterium: zuerst das H/T-Verhältnis, dann die absolute Wanddicke
Für das Ersetzen von „je dünner, desto besser“ gibt es zwei Ebenen. Die erste ist die absolute Wanddicke: Für Metallteile liegt der branchenübliche Richtwert bei etwa 0,8 mm (absolutes Minimum etwa 0,5 mm), für Kunststoffteile bei etwa 1,5 mm (absolutes Minimum etwa 1 mm); dies sind branchenübliche Bereiche, kein Standard und keine Zusage eines bestimmten Werks. Die zweite Ebene ist das Höhen-Dicken-Verhältnis H/T: Wenn das Verhältnis von freier Wandhöhe zu Wanddicke größer als 10 ist, wird üblicherweise wie bei einem dünnwandigen Teil verfahren, und Spannung sowie Werkzeugwegstrategie müssen vorab geprüft werden, statt erst im Angebotsstadium festzustellen, dass es nicht stabil läuft.
In der Zeichnung sind eigentlich drei Dinge zu klären: ob die Wanddicke unter dem genannten Referenzwert liegt, ob H/T 10 überschreitet und ob der dünnwandige Bereich Verstärkungsrippen oder Übergangsradien hat. Diese drei Punkte klar in der Zeichnung anzugeben ist weit nützlicher, als in den Auftragsnotizen „bitte Verformung vermeiden“ zu schreiben. Wenn die Konstruktion tatsächlich dünnere Wände erfordert, ist es üblich, lokal verdickte Bereiche oder Fertigungsbosse beizubehalten und sie nach der Bearbeitung zu entfernen – der Preis ist ein zusätzlicher Arbeitsgang, dafür werden die Maße beherrschbar.
Anzumerken ist, dass Einzelprototypen oder Vorserienteile gegenüber dünnen Wänden meist toleranter sind als Serienteile: Sobald bei Serienteilen das Spannkonzept festgelegt ist, werden Verformung und Nacharbeit durch dünne Wände bei jedem Stück verstärkt. Dieselbe Zeichnung kann also im Musterbau machbar sein, ohne dass sie in der Serie stabil läuft.
Irrtum zwei: Tiefe Kavitäten lassen sich bearbeiten, solange das Werkzeug lang genug ist
Die häufigste Diskussion bei Angeboten für tiefe Kavitäten lautet: „Dieses Werkzeug ist lang genug, warum nicht in einem Schnitt bis zum Grund?“ Im Werkzeugkatalog gibt es tatsächlich Schaftfräser mit 80 mm Überhang; doch bei jeder Verdopplung des Überhangs sinkt die Werkzeugsteifigkeit auf etwa ein Achtel. Ob das Werkzeug eingespannt werden kann und ob es stabil schneiden kann, sind zwei verschiedene Dinge.
Tatsächlich passiert Folgendes: Mit längerem Überhang drückt die radiale Schnittkraft den Schaft durch, die tatsächliche Bahn der Schneidenspitze weicht vom programmierten Pfad ab, und an der Seitenwand entstehen Werkzeugausweichen und Konizität; zugleich sinkt die Eigenfrequenz des Werkzeugs, und es koppelt leicht mit der Spindeldrehzahl zu Rattern, das regelmäßige Rattermarken auf der Oberfläche hinterlässt. Bei großer Schnitttiefe und engem Spanraum sammeln sich Späne am Kavitätengrund und werden erneut zerspant, wodurch Kraftschwankungen die Auslenkung weiter verstärken. Kühlmittel erreicht die Schnittzone schwer, die Wärme konzentriert sich an der Schneidenspitze und am Fuß der dünnen Wand, und die Maße unterscheiden sich während der Bearbeitung und nach dem Abkühlen.
Checkliste zur Zugänglichkeit tiefer Kavitäten
- Innenradius ≥ Werkzeugradius: Andernfalls wird der Schaft in der Ecke zum Verlangsamen oder Ausweichen gezwungen, und die Rattermarken konzentrieren sich im Radius. Je größer der Radius, desto dicker das nutzbare Werkzeug und desto besser die Steifigkeit.
- Spanabfuhrkanal am Kavitätengrund vorsehen: Bei geschlossenem Kavitätengrund eine Prozessbohrung anbringen oder den Grund schräg ausführen, damit die Späne einen Ausgang haben; sonst bleibt nur Hochdruckkühlung und mehrfaches Zurückziehen zum Entspanen.
- Schichtstrategie im Prozess festlegen: Axiale Schichtung, radiales Aufmaß, spiralförmiges Eintauchen sind deutlich stabiler als „in einem Schnitt bis zum Grund“, der Preis ist Bearbeitungszeit.
- Bei Bedarf in getrennte Teile aufteilen: Wenn die Kavitätentiefe weit über dem 5-Fachen des Durchmessers liegt und die Stückzahl klein ist, ist es oft beherrschbarer, die tiefe Kavität in zwei gefügte Teile zu zerlegen oder auf 3D-Druck-/Gussrohlinge mit anschließender Schlichtbearbeitung zu wechseln, als sie mühsam auszuräumen.
Zu beachten ist, dass die genannten Schwellenwerte branchenübliche Praxis sind, keine Zusage des Unternehmens. Bei gleichem Tiefen-Durchmesser-Verhältnis unterscheiden sich die stabilen Bereiche stark je nach Material (Aluminiumlegierung vs. Edelstahl vs. Titan) sowie Werkzeugbeschichtung und Schneidkante. Bei der Zeichnungsprüfung müssen Kavitätentiefe, Radien, Bodenstruktur und Material gemeinsam angegeben werden, um beurteilen zu können, ob die Strategie angepasst werden muss.
Irrtum 3: Eine lange Welle lässt sich drehen, solange beide Enden abgestützt sind
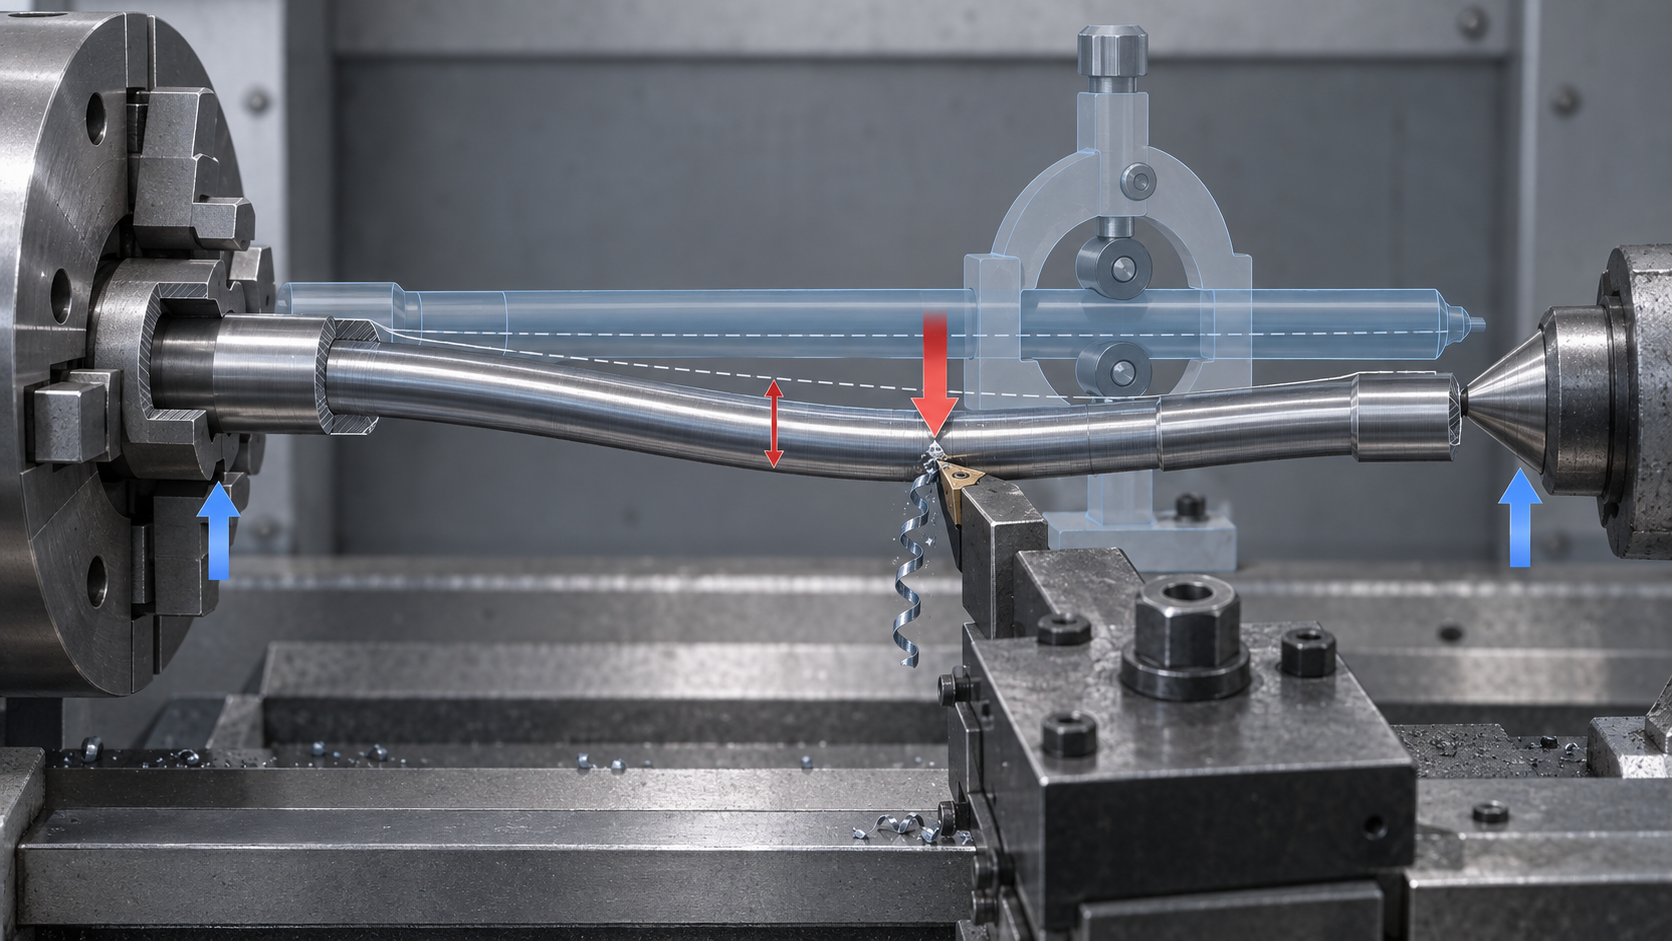
Bei der Bearbeitung langer Wellen auf der Drehmaschine ist ein sehr verbreitetes Standardverfahren: Das Rohteil wird mit einem Ende im Dreibackenfutter gespannt, das andere Ende mit der Reitstockkörnerspitze abgestützt, und dann wird Zug um Zug abgedreht. Bei kleinem Längen-Durchmesser-Verhältnis ist dieses Verfahren unproblematisch, doch sobald das Längen-Durchmesser-Verhältnis steigt, treten Probleme auf. In der Branche werden Wellenteile mit einem L/D-Verhältnis über 8 üblicherweise als Kategorie angesehen, die zusätzliche Abstützung erfordert, doch das ist kein absoluter Standard – Zeichnung und tatsächlicher Rohteilzustand müssen beide bestätigt werden.
Die beidseitige Abstützung stützt nur die beiden Enden der Welle ab, der Mittelabschnitt bleibt frei. Wenn die Schnittkraft radial auf das Werkstück drückt, biegt sich die Welle wie ein Einfeldträger elastisch durch, und die vom Werkzeug tatsächlich erzeugte Kontur ist größer als der theoretische Wert; sobald der Vorschub vorbei ist, stellt sich die elastische Verformung zurück, und das Maß zieht sich wieder zusammen. Das Ergebnis: Der mittlere Abschnitt hat einen zu großen Durchmesser, die Enden einen zu kleinen – es entsteht eine Tonnenform. Je schlanker das Werkstück, desto deutlicher diese Nachgiebigkeit. Gleichzeitig verlängert die Schnittwärme die Welle, und die axiale Einspannung durch die Reitstockkörnerspitze wandelt die Verlängerung in zusätzliche Biegespannungen um, sodass die Maße während der Bearbeitung kontinuierlich driften. Hinsichtlich der Schwingungen ist die erste Biegeeigenfrequenz einer schlanken Welle niedrig, und sie koppelt leicht mit der Spindeldrehzahl oder der Zahn-Eingriffsfrequenz, wodurch regelmäßige Rattermarken auf der Oberfläche entstehen. Diese Versagensarten treten oft gleichzeitig auf und verstärken sich gegenseitig.
Alternatives Kriterium: Wann zusätzliche Abstützung zwingend erforderlich ist
- Längen-Durchmesser-Verhältnis L/D bis 8: Beidseitige Körnerspitzen plus Reitstock reichen in der Regel aus, doch für den Schlichtabschnitt wird eine Verringerung der radialen Schnitttiefe empfohlen, bei Bedarf mit einer Setzstock-Vorstützung.
- L/D zwischen 8 und 15: Lünette oder Setzstock in Betracht ziehen, der Stützpunkt möglichst nahe am Schnittbereich; die Stützpunktposition muss diskontinuierliche Flächen wie Passfedernuten und Gewinde meiden, sonst führt die Abstützung zu neuem Rundlauf.
- L/D über 15: Vorrangig segmentierte Bearbeitung, Umspannen mit Ansetzen oder Umstieg auf Außenrundschleifen, Langdrehautomaten und andere für schlanke Wellen besser geeignete Verfahren; das Abdrehen in einer Aufspannung ist oft nicht die optimale Lösung.
Die Abstützstrategie hängt auch von der Richtung der Schnittkraft ab. Wenn die drei Stützbacken der Lünette auf einer bereits fertig gedrehten Bezugsfläche des Werkstücks aufliegen, können sie die radiale Verschiebung wirksam begrenzen; liegen sie auf der Gusshaut des Rohteils oder der Zunderschicht eines Schmiedeteils auf, ist die Kontaktsteifigkeit instabil, und die Wirkung lässt nach. Zur Kompensation der Wärmedehnung ist es üblich, das Werkstück nach dem Schruppen natürlich abkühlen zu lassen oder bei niedriger Temperatur zu entspannen und dann zu schlichten; beim Schlichten wird die Anpresskraft des Reitstocks etwas gelöst, damit die Welle einen geringen axialen Freiraum hat und die thermische Spannungsbiegung reduziert wird. Dies sind keine garantierten Werte, sondern in der Technik übliche Abwägungsrichtungen; die konkreten Parameter müssen nach Werkstoff, Längen-Durchmesser-Verhältnis und Maschinenzustand angepasst werden.
Eine Tabelle für den klaren Überblick: Irrtum, Realität und alternatives Kriterium
Zuvor wurden die Auslöser für dünnwandige Teile, tiefe Kavitäten und lange Wellen jeweils einzeln analysiert, doch in der Praxis ist es häufiger so: Derselbe Irrtum tritt bei allen drei Teilearten wiederholt auf, nur zeigt sich das Versagen unter anderem Gesicht. Die folgende Tabelle stellt sechs häufige Irrtümer nebeneinander, damit sie bei der Zeichnungsprüfung Zeile für Zeile abgeglichen werden können. Die Schwellenwerte in der Tabelle sind branchenübliche Bereiche, um die Risikorichtung zu beurteilen, keine Fertigungszusage von AGX; die konkreten Werte müssen in der Zeichnung angegeben und mit der Konstruktion abgestimmt werden.
| Je dünner die Wand, desto Material wird gespart, also je dünner desto besser | Bei Wandstärken unter etwa 1,5 mm muss der Vorschub zwangsweise reduziert werden, die Schnittkraft verursacht elastische Nachgiebigkeit und Rattermarken; schon eine etwas größere Spannkraft erzeugt Ovalität oder Kanteneinbruch | Bei Metallteilen wird eine Wandstärke ≥0,8 mm empfohlen (absolutes Minimum etwa 0,5 mm), bei Kunststoffteilen ≥1,5 mm (absolutes Minimum etwa 1 mm); H/T>10 gilt als dünnwandig, vorab prüfen | Trägt diese Wandstärke Last, sind Verstärkungsrippen zulässig, kann die Materialabtragsreihenfolge symmetrisch gestaltet werden |
| Tiefe Kavitäten lassen sich bearbeiten, solange das Werkzeug lang genug ist | Mit längerer Auskragung kommt es zu Werkzeugauslenkung, Rattern, schlechtem Spanabfluss, Kühlmittel erreicht den Schnittbereich nicht, das Bruchrisiko steigt | Die Kavitätentiefe sollte für gute Effizienz auf das 3- bis 5-Fache des Werkzeugdurchmessers begrenzt werden; über dem 5-Fachen sind Sonderwerkzeuge oder eine angepasste Strategie nötig; die Kavitätentiefe sollte möglichst das 5-Fache des größten Maßes in der XY-Ebene nicht überschreiten | Ist der Innenradius ≥ Werkzeugdurchmesser, gibt es am Boden einen Spanabflusskanal, kann auf geteilte Bauweise umgestellt werden |
| Eine lange Welle lässt sich drehen, wenn beide Enden abgestützt sind | Bei großem Längen-Durchmesser-Verhältnis verursachen Nachgiebigkeit, Schnittkraftbiegung und Wärmedehnung Maßdrift, Rattern verschlechtert die Oberfläche | Bei einem Längen-Durchmesser-Verhältnis >8 Lünette/Setzstock oder segmentierte Bearbeitung in Betracht ziehen; Stützpunkt nahe am Schnittbereich, Schrupp- und Schlichtbearbeitung getrennt einplanen | Ist die Rohteilzugabe gleichmäßig, nach welchem Arbeitsgang sind Wärmebehandlung und Spannungsarmglühen angesetzt |
| Mehrmaliges Aufspannen ist egal, die Genauigkeit wird ohnehin von der Maschine garantiert | Jedes Aufspannen bringt neue Positionierfehler und Spannverformungen, die sich zu Toleranzüberschreitungen summieren; die Anzahl der Aufspannungen ist selbst ein wesentlicher Kostenfaktor | Branchentypische Gewichtung: Aufspannungen etwa 25–35 %, Bearbeitungszeit 20–30 %, Material 15–25 %. Vorrangig die Aufspannflächen reduzieren, nicht zuerst die Maschine wechseln | Lassen sich mit Fertigungsbunden oder einer einzigen Aufspannung die kritischen Flächen fertigen, ist die Bezugsbasis einheitlich |
| Die Wärmebehandlung ist eine nachgelagerte Sache, darum kümmern wir uns nach der Bearbeitung | Der Zeitpunkt des Spannungsarmglühens ist falsch, nach der Schlichtbearbeitung setzen Restspannungen frei, die Maße driften langsam, bei dünnwandigen Teilen besonders deutlich | Spannungsarmglühen nach dem Schruppen und vor dem Schlichten einplanen; bei dünnwandigen Teilen gleichmäßige Zugabe lassen und dann entspannen | Welche Wärmebehandlungsvorschrift gilt für die Werkstoffsorte, ist ein Zwischen-Spannungsarmglühen nötig |
| Für die Prüfung reicht irgendeine Bezugsbasis zum Messen | Prüfbezug und Bearbeitungsbezug stimmen nicht überein, die Messwerte sind in Ordnung, aber es kommt zu Montagekollisionen; die Verformung instabiler Teile zeigt sich erst im freien Zustand | Prüfbezug mit Konstruktionsbezug ausrichten; bei Bedarf mit 3D-Scan die Kontur im freien Zustand bestätigen | Definition der Bezugsbasis für kritische Maße, ist eine Prüfung im freien oder im gespannten Zustand erforderlich |
Die Kosten der Unbeherrschbarkeit: Aufspannung, Bearbeitungszeit und Nacharbeit
Viele betrachten die Unbeherrschbarkeit von dünnwandigen, tiefen Kavitäten und langen Wellen als Qualitätsproblem: Bei Maßabweichung wird nachgearbeitet, wenn Nacharbeit nicht möglich ist, wird Ausschuss daraus. Doch zuerst ist es ein Kalkulationsproblem. Beim selben Teil unterscheiden sich beherrschbar und unbeherrschbar nicht nur in der Gutrate, sondern auch in der Anzahl der Aufspannungen, der Bearbeitungszeit und den Nacharbeitsstunden – diese drei Punkte fließen direkt in den Stückpreis ein.
Die branchenüblichen Kostengewichte liegen ungefähr bei: Anzahl der Aufspannungen 25–35 %, Bearbeitungszeit 20–30 %, Materialkosten 15–25 %, während der Einfluss der Merkmalskomplexität wie tiefe Kavitäten, dünne Wände und Mehrseitenbearbeitung etwa 4–7 % beträgt. Beachten Sie, dass dies keine absoluten Anteile sind; bei unterschiedlichen Teilen und Losgrößen verschieben sie sich deutlich, aber die Reihenfolge hat Referenzwert: Vorrichtung und Werkzeugwegzeit sind teurer als Material.
Eine Aufspannung mehr ist nicht nur ein Antasten mehr
Dünnwandige Teile fürchten einseitiges Spannen, lange Wellen fürchten freies Hängen, tiefe Kavitäten fürchten den Verlust der Bezugsbasis nach dem Wenden. Um diese Probleme zu umgehen, ist es üblich, weiche Backen, Umfassspanner, Fertigungsbosse und zusätzliche Wendevorgänge einzusetzen – jeder bedeutet eine neue Kette von Positionierfehlern und ein neues Risiko von Spannverformung. Steigt die Anzahl der Aufspannungen, steigt natürlich auch der Preis, und eine Aufspannung mehr bedeutet eine weitere Chance auf Bezugsdrift.
Kurzfall: Warum ein dünnwandiges Rohrteil beim Spannen immer ovaler wird
Bei einem dünnwandigen Rohrteil wurde nach dem Außendrehen mit Dreibackenfutter die Innenbohrung ausgedreht; nach dem Lösen wurde Ovalität gemessen, und wiederholtes Nachstellen des Werkzeugs half nicht. Die Ursache lag nicht am Werkzeug, sondern an der Spannkraft: Die einseitige Kraft des Dreibackenfutters drückte die dünne Wand dreieckig; beim Schneiden wurde das Maß im „verformten Zustand“ korrekt gefertigt, nach dem Lösen federte es zu einem Oval zurück. Erst durch Umstellen auf Umfassspannen, Reduzieren der Spannkraft, symmetrisches schichtweises Zerspanen und eine Schlichtbearbeitung nach dem Lösen stabilisierte sich das Maß. Die Kosten solcher Probleme: zusätzliche weiche Backen als Vorrichtung, zusätzliche Arbeitsgänge, zusätzliche Messzeit – alles fließt in den Stückpreis ein und ist keine kostenlose Nachbesserung.
| Kostenposition | Branchenübliches Gewicht | Wie es sich bei Unbeherrschbarkeit ändert | Aktion in Zeichnung/Anfrage |
|---|---|---|---|
| Anzahl der Aufspannungen | 25–35 % | Weiche Backen, Umfassspanner, Fertigungsbosse, Wenden; die Positionierkette wird länger | Spanbare Bereiche und Bezüge kennzeichnen, zulässige Fertigungsbosse festlegen |
| Bearbeitungszeit | 20–30 % | Bei dünnen Wänden Vorschub reduzieren, bei tiefen Kavitäten kleine Schnitttiefe, bei langen Wellen mehr Stützen; Werkzeugwege vervielfachen sich | Kritische Maße kennzeichnen, bei unkritischen Flächen Rauheit lockern |
| Materialkosten | 15–25 % | Zugabe gegen Verformung, größere Rohteile, mehr Abfall | Rohteilform und Zugabe bestätigen, unnötige Verdickung vermeiden |
| Merkmalskomplexität | 4–7 % | Tiefe Kavitäten, dünne Wände, Mehrseitenbearbeitung kumulieren; Werkzeugwege und Prüfmittelkosten steigen | Prüfen, ob Aufteilung, Radien oder Wanddickenübergänge geändert werden können |
| Nacharbeit/Ausschuss | schwankt mit der Fehlerrate | Nacharbeitsstunden, erneutes Aufspannen, Nachprüfung, sogar neues Material | Vor der Anfrage klären, ob Nacharbeit zulässig ist oder einmalige Konformität gefordert ist |
Anders gefragt: Statt „Was kostet dieses Teil?“ besser fragen: „Wie viele Aufspannungen und welche kritischen Arbeitsgänge hat dieses Teil?“ Die Antwort zeigt, wo das Risiko der Unbeherrschbarkeit liegt, und wo im Angebot Luft ist. Bei Bedarf können 3D-Modell und kritische Maße an AI-Dialog-Angebot für eine erste Einschätzung übergeben werden; ob die Konstruktion geändert oder die Wanddicke erhöht werden muss, ist jedoch weiterhin anhand der Zeichnung und durch die Technik zu bestätigen.
DFM-Maßnahmenliste: Welche Stellen zuerst in der Zeichnung geändert werden
Die Ursache für Nacharbeit an unbeherrschbaren Teilen liegt meist nicht an der Maschine, sondern daran, dass in der Zeichnungsphase Steifigkeit, Aufspannung und Zerspanungsreihenfolge nicht klar festgelegt wurden. Die Reihenfolge der Änderungen ist wichtig: zuerst die Konstruktion, dann die Aufspannung, zuletzt die Schnittparameter. Umgekehrt wird in der Werkstatt oft wiederholt probegeschnitten, was deutlich teurer ist als eine Zeichnungsänderung.
Konstruktion zuerst: Wanddickenübergang, Radien und Versteifungsrippen
- Wanddickenübergang: An der Grenze zwischen dünner und dicker Wand eine Schräge oder Stufe vorsehen, um einen abrupten Steifigkeitssprung und damit Spannungskonzentration zu vermeiden. Der Übergang ist oft der Ausgangspunkt für Verzug.
- Radius: Der Radius der Innenkontur sollte möglichst nicht kleiner als der Werkzeugradius sein; das reduziert sowohl die Nachbearbeitung der Ecken als auch das Rissrisiko an scharfen Kanten.
- Verstärkungsrippen: Wenn keine Wanddickenerhöhung möglich ist, Rippen statt Verdickung verwenden. Das Verhältnis von Rippenhöhe zu Wanddicke und der Rippenabstand sind branchenübliche Praxis; die konkreten Werte müssen je nach Bauteilfunktion und mit der Konstruktion abgestimmt werden.
- Fertigungsbosse: Für die Aufspannung entfernbare Bosse oder Spannabschnitte vorsehen, die nach der Bearbeitung abgetrennt werden – das ist stabiler, als direkt dünne Wände zu spannen.
Aufspannung an zweiter Stelle: Bezug und Reihenfolge des Materialabtrags
Bei dünnwandigen Teilen entsteht durch einseitiges Spannen am leichtesten eine Ovalität. Üblich ist der Wechsel zu Umfassungsspannung oder Vakuumspannung, damit die Spannkraft gleichmäßig über den Umfang wirkt; bei langen Wellenteilen zusätzlich Setzstock oder Mitlaufständer verwenden, wobei die Stützpunkte nahe der Stelle mit der größten Verformung liegen sollten. Bei der Reihenfolge des Materialabtrags ist symmetrischer Materialabtrag stabiler als einseitiges Ausräumen, da sich Eigenspannungen gleichmäßiger abbauen. Der Zeitpunkt von Wärmebehandlung oder Spannungsarmglühen muss ebenfalls in der Zeichnung angegeben werden – Spannungsarmglühen nach der Schruppbearbeitung und vor der Schlichtbearbeitung ist wirtschaftlicher als nachträgliches Richten.
Prüfbezug und Verifikationsmethoden
In der Zeichnung muss ein Prüfbezug festgelegt werden, sonst verwenden Werkstatt und Qualitätssicherung unterschiedliche Bezüge und die Daten passen nicht zusammen. Bei dünnwandigen Teilen und tiefen Kavitäten empfiehlt sich ein 3D-Scan für den vollständigen Maßvergleich; damit lassen sich Ovalität und Verzugstendenzen besser erkennen als mit Stichproben per Messschieber. Die Scanergebnisse können genutzt werden, um Rückschlüsse darauf zu ziehen, ob die Aufspannung oder die Reihenfolge des Materialabtrags angepasst werden muss. Prüfbezug und Scan-Verifikationsmethode sollten vor der Angebotserstellung mit der Konstruktion abgestimmt werden, um zu vermeiden, dass erst nach der Serie festgestellt wird, dass der Bezug nicht erreichbar ist.
Bei der Umsetzung der Checkliste können die Seiten CNC-Bearbeitungskapazitäten und 3D-Scanning herangezogen werden, um die fertigungstechnischen Grenzen zu prüfen; wenn die Kostenänderung nach einer Zeichnungsänderung bewertet werden soll, kann mit dem KI-Dialog-Angebot schnell verglichen werden.
Häufige Fragen (FAQ)
Die folgenden Fragen werden bei der Zeichnungsprüfung und vor der Angebotserstellung am häufigsten nachgefragt. Die Antworten geben branchenübliche Kriterien wieder, keine absoluten Standards; für Ihr konkretes Bauteil müssen sie in der Zeichnung klar angegeben und mit dem Fertigungspartner abgestimmt werden.
Wie dünn muss eine Wand sein, um als dünnwandig zu gelten?
In der Branche werden Bauteile mit einer Wanddicke unter 2 mm oder einem Höhen-Dicken-Verhältnis H/T über 10 üblicherweise als dünnwandig eingestuft. Bei Metallteilen wird eine Wanddicke von mindestens 0,8 mm empfohlen (absolutes Minimum etwa 0,5 mm), bei Kunststoffteilen mindestens 1,5 mm (absolutes Minimum etwa 1 mm). Dies sind typische Bereiche, keine harten Standards; bei Unterschreitung der empfohlenen Werte müssen Aufspannmethode und Schnittparameter vorab geprüft werden.
Ab welcher Tiefe gilt eine Kavität als tief?
Übliches Kriterium ist das Verhältnis von Kavitätentiefe zu Werkzeugdurchmesser. Bei einer Tiefe vom 3- bis 5-Fachen des Werkzeugdurchmessers ist die Effizienz gut; über dem 5-Fachen verschlechtern sich Werkzeugauslenkung, Späneabfuhr und Kühlung, sodass spezielle Werkzeuge oder angepasste Strategien erforderlich sind. Ein weiterer Anhaltspunkt ist, dass die Kavitätentiefe möglichst nicht mehr als das 5-Fache ihrer größten Abmessung in der XY-Ebene betragen sollte. Ob konkret gefertigt werden kann, hängt von Eckenradius, Bodenstruktur und Zugänglichkeit ab.
Wie werden langwellige Teile stabil gestützt?
Bei einem Längen-Durchmesser-Verhältnis über 8 reichen die beiden Spitzen oft nicht aus; in der Regel müssen Setzstock, Mitlaufständer oder segmentierte Bearbeitung in Betracht gezogen werden. Position der Stützpunkte, Richtung der Schnittkraft und Kompensation der Wärmeausdehnung müssen im Prozess angegeben werden. Je größer das Längen-Durchmesser-Verhältnis, desto höher das Risiko von Werkzeugausweichen und Rattern und desto schwieriger sind Oberflächenqualität und Maßdrift zu kontrollieren.
Können instabile Teile durch Prüfung aussortiert werden?
Teilweise ja, aber nicht vollständig. Koordinatenmessgeräte oder 3D-Scans können Maßabweichungen und Ovalität messen, aber Rattermarken, Eigenspannungen und Aufspannverformungen zeigen sich oft erst nach dem Lösen der Spannvorrichtung. Die Prüfung sollte möglichst den freien Zustand simulieren, und Bezug sowie Messbedingungen müssen in der Zeichnung angegeben werden. Aussortieren durch Vollprüfung ist in der Regel teurer als die Lösung über Aufspannung und Reihenfolge des Materialabtrags.
Was muss vor der Angebotserstellung bereitgestellt werden?
Mindestens ein vollständig bemaßtes 3D-Modell und eine 2D-Zeichnung mit Angabe von Werkstoff, Toleranzen der kritischen Maße, Oberflächenrauheit und Bezügen. Bei dünnwandigen Teilen, tiefen Kavitäten und langwelligen Teilen sollten zudem die zulässigen Spannpositionen und Fertigungsbosse angegeben werden. Je vollständiger die Informationen, desto näher liegt das Angebot an der Realität; je mehr Angaben fehlen, desto höher das Risiko späterer Änderungen und Nacharbeit.
Key takeaways
- Erst Steifigkeit beurteilen, dann über Toleranz sprechen: Bei H/T>10, Tiefen-Durchmesser-Verhältnis>5, Längen-Durchmesser-Verhältnis>8 die Frage „lässt es sich stabil spannen“ vor der Toleranz bewerten, sonst ist die Toleranz nur Reibung im Angebot.
- Dünnwandige Teile nicht durch Senken des Vorschubs „retten“: Wird die Wanddicke von 1 mm auf 2 mm erhöht, lassen sich die nutzbaren Schnittparameter oft um ein Vielfaches erweitern; zuerst die Struktur ändern, dann die Spannung, erst zuletzt die Parameter.
- Bei tiefen Kavitäten gerät meist die Spanabfuhr und der Werkzeughalterüberhang außer Kontrolle, nicht das Werkzeug selbst; in der Zeichnung die Zugänglichkeit zu vermerken ist nützlicher als eine engere Toleranz.
- Bei langen Wellen ist entscheidend nicht, wie tief in einem Schnitt, sondern die Lage der Stützpunkte und der Ausgleich der Wärmedehnung; bei beidseitiger Zentrierspitze und ohne Stütze in der Mitte muss das Längen-Durchmesser-Verhältnis vorab mit der Fertigung abgestimmt werden.
- Schreiben Sie die Anzahl der Aufspannungen, die Bearbeitungszeit und die Materialausnutzung in die Angebotsannahmen; Nacharbeit bei außer Kontrolle geratenen Teilen kommt oft vom Spannen und von der Wärme, nicht vom Material selbst.



