Was On-Demand-Fertigung ist: ein digitaler Pfad vom Designfile zum Teil
On-Demand-Fertigung ist ein Sammelbegriff für eine Gruppe von Fertigungspfaden: Nach dem Hochladen des Designfiles werden Angebot, Prüfung, Produktionsplanung, Bearbeitung und Versand ausgelöst; der gesamte Prozess wird auftragsgesteuert und nicht durch prognosebasierte Bevorratung. Sie ist kein konkretes Verfahren – CNC-Bearbeitung, 3D-Druck, Blechbearbeitung, Handmuster-Abformung und Spritzguss können alle in diesen Pfad eingeordnet werden.
Ihr Kernwert ist die Verkürzung des Zyklus vom Design zum Teil. Traditionelle Fremdvergabe durchläuft Anfrage, Preisvergleich, Formenbau oder Produktionsplanung und Abrechnung und dauert oft Wochen; die On-Demand-Fertigung verlagert Angebot und Prozessfeedback auf den Moment des Zeichnungshochladens und lässt Design-Iterationen schneller geschlossen werden. Günstig ist ein Nebenprodukt, nicht das Ziel – dieselbe Zeichnung zweimal mehr zu überarbeiten, bevor bestellt wird, spart oft mehr als der Unterschied beim Stückpreis.
Warum sie eher ein Pfad ist als ein Verfahren
Es ist treffender, On-Demand-Fertigung als „Pfad zur digitalen Bestellung“ zu verstehen. Dieselbe Teilecharge kann zunächst per 3D-Druck auf Montage geprüft, dann per CNC als Funktionsmuster gefertigt und schließlich per Spritzguss oder Handmuster-Abformung in Kleinserie produziert werden; sie teilen sich dasselbe Frontend: Hochladen, Angebot, DFM-Feedback, Bestellung, Wareneingang. Das Verfahren ist eine Option innerhalb des Pfades, nicht der Pfad selbst. Das erklärt auch, warum On-Demand-Fertigung oft mit „Sofortangebot“ verbunden wird – die Angebotsgeschwindigkeit entscheidet darüber, ob dieser Pfad wirklich in Gang kommt.
Für Engineering-Teams ist das Kriterium direkt: Wenn die Iterationsfrequenz höher ist als die Geschwindigkeit des Beschaffungsprozesses, zeigt sich der Wert der On-Demand-Fertigung. Sie verspricht weder einen bestimmten Liefertermin noch einen bestimmten Preis, sondern verkürzt die Rückkopplungsschleife „von der Idee zum testbaren Teil“, sodass das Design bereits in der CAD-Phase eine Fertigbarkeitsbeurteilung erhält.
Im Folgenden wird dieser Pfad in der tatsächlichen Bestellreihenfolge durchlaufen: Zeichnung hochladen → Sofortangebot → DFM-Feedback → Bestellung und Wareneingang. Dazwischen werden zwei Entscheidungspunkte eingefügt: wann selbst gefertigt werden sollte und wann an die On-Demand-Fertigung übergeben wird; und welche Designfaktoren Angebot und Lieferzeit direkt beeinflussen.
Erster Schritt: Zeichnung hochladen – zuerst die Daten klarstellen
Die erste Hürde der On-Demand-Fertigung ist nicht die Werkzeugmaschine, sondern die Daten. Die meisten Verzögerungen, wiederholten Angebote und sogar Nacharbeiten entstehen, bevor die Zeichnung in das Angebotssystem gelangt. Wenn 3D-Modell und Bearbeitungsanforderungen in einem Zug klar übergeben werden, haben die folgenden drei Schritte eine stabile Grundlage.
Volumenkörperformate bevorzugen: STEP, IGES statt reiner STL-Netze
Für Modelle, die für CNC-Bearbeitung und Spritzguss verwendet werden, ist es branchenüblich, STEP (.step/.stp) oder IGES – solche Boundary-Representation-Volumenkörperformate – einzureichen. Sie enthalten analytische Flächen; das Angebotssystem kann Bohrungspositionen, Radien und Ebenenbeziehungen direkt auslesen, und die Programmierung kann daraus Werkzeugwege erzeugen. Reines STL ist ein Dreiecksnetz, der Kreisumfang wird in kleine Ebenen zerlegt, Toleranzen und Flächengenauigkeit gehen verloren, und die vom Angebotsalgorithmus ausgelesenen Merkmale stimmen oft nicht mit der Designabsicht überein.
3D-Druck akzeptiert STL gut, aber wenn dasselbe Teil später auf CNC oder Spritzguss umgestellt werden soll, empfiehlt es sich, zusätzlich eine STEP-Version beizubehalten, um beim Verfahrenswechsel kein Neu-Modellieren zu vermeiden. Blechteile benötigen in der Regel eine Abwicklung oder Angaben zu Blechdicke und Biegeradius; nur ein gebogenes Volumenkörper reicht oft nicht aus.
Fünf Arten von Informationen, die zusammen mit der Zeichnung übergeben werden
Das Modell beschreibt nur die Form, nicht die Absicht. Erst bei vollständiger Datenübergabe in einem Zug wird das Angebot von einer Spanne zu einem festen Wert:
- Werkstoffsorte und Zustand: 6061-T6 schreiben statt „Aluminiumlegierung“, POM-C statt „Kunststoff“. Werkstoffe derselben Familie unterscheiden sich deutlich in Bearbeitbarkeit und Preis.
- Menge und Charge: Einzelmuster und Kleinserie von 50 Stück folgen unterschiedlicher Angebotslogik. Ob gemeinsames Material oder gemeinsame Spannung erlaubt ist, hängt direkt von der Menge ab.
- Kritisches Toleranzband: Nur die Maße kennzeichnen, die wirklich die Montage beeinflussen. Branchenüblich liegt das Toleranzband bei CNC-Bearbeitung bei etwa ±0,025–0,125 mm; maßgeblich sind die Zeichnungsangaben und die Bestätigung der Fabrik; eine standardmäßige Verschärfung der gesamten Zeichnung erhöht unnötig Prüf- und Werkzeugkosten.
- Oberflächenbehandlung: Anodisieren, Sandstrahlen, Passivieren, Galvanisieren oder nur Entgraten. Die Behandlungsart beeinflusst Prozessreihenfolge und Lieferzeit.
- Bezüge und kritische Merkmale: Welche Flächen sind Montagebezüge, welche Bohrungen sind Positionierbohrungen. Ohne Bezugsangabe kann das Spannkonzept nur geraten werden.
Die Kosten unvollständiger Daten
Bei fehlenden Material- oder Toleranzangaben hat die Angebotsseite meist nur zwei Möglichkeiten: eine breite Spanne angeben oder zur Ergänzung der Informationen zurückweisen. Ein Spannenangebot wirkt schnell, wird aber bei der Bestellung neu verhandelt und verlängert den Zyklus sogar. Das verstecktere Problem ist, dass die DFM-Prüfung nicht ansetzen kann – ohne Material lässt sich nicht beurteilen, ob die Wandstärke sinnvoll ist, ohne Toleranz lässt sich nicht beurteilen, ob Schleifen oder Drahterodieren nötig ist. Die zehn Minuten, die bei der Zeichnung gespart werden, werden später oft zu mehreren E-Mail-Runden.
Wenn nur ein physisches Objekt ohne Zeichnung vorliegt, kann per 3D-Scan rückkonstruiert werden, aber das gescannte Netz muss noch zu einem Volumenkörper aufbereitet und um Toleranzangaben ergänzt werden, bevor es in den weiteren Angebotsprozess eintreten kann. Erst wenn dieser Schritt solide ist, hat das Sofortangebot im zweiten Schritt Bedeutung.
Zweiter Schritt: Sofortangebot – wie der Preis berechnet wird
Geometrische Komplexität: ob das Werkzeug hineinreicht, entscheidet über den Großteil der Kosten
Toleranzen und Oberflächenbehandlung: je enger das Band, desto mehr Arbeitsschritte
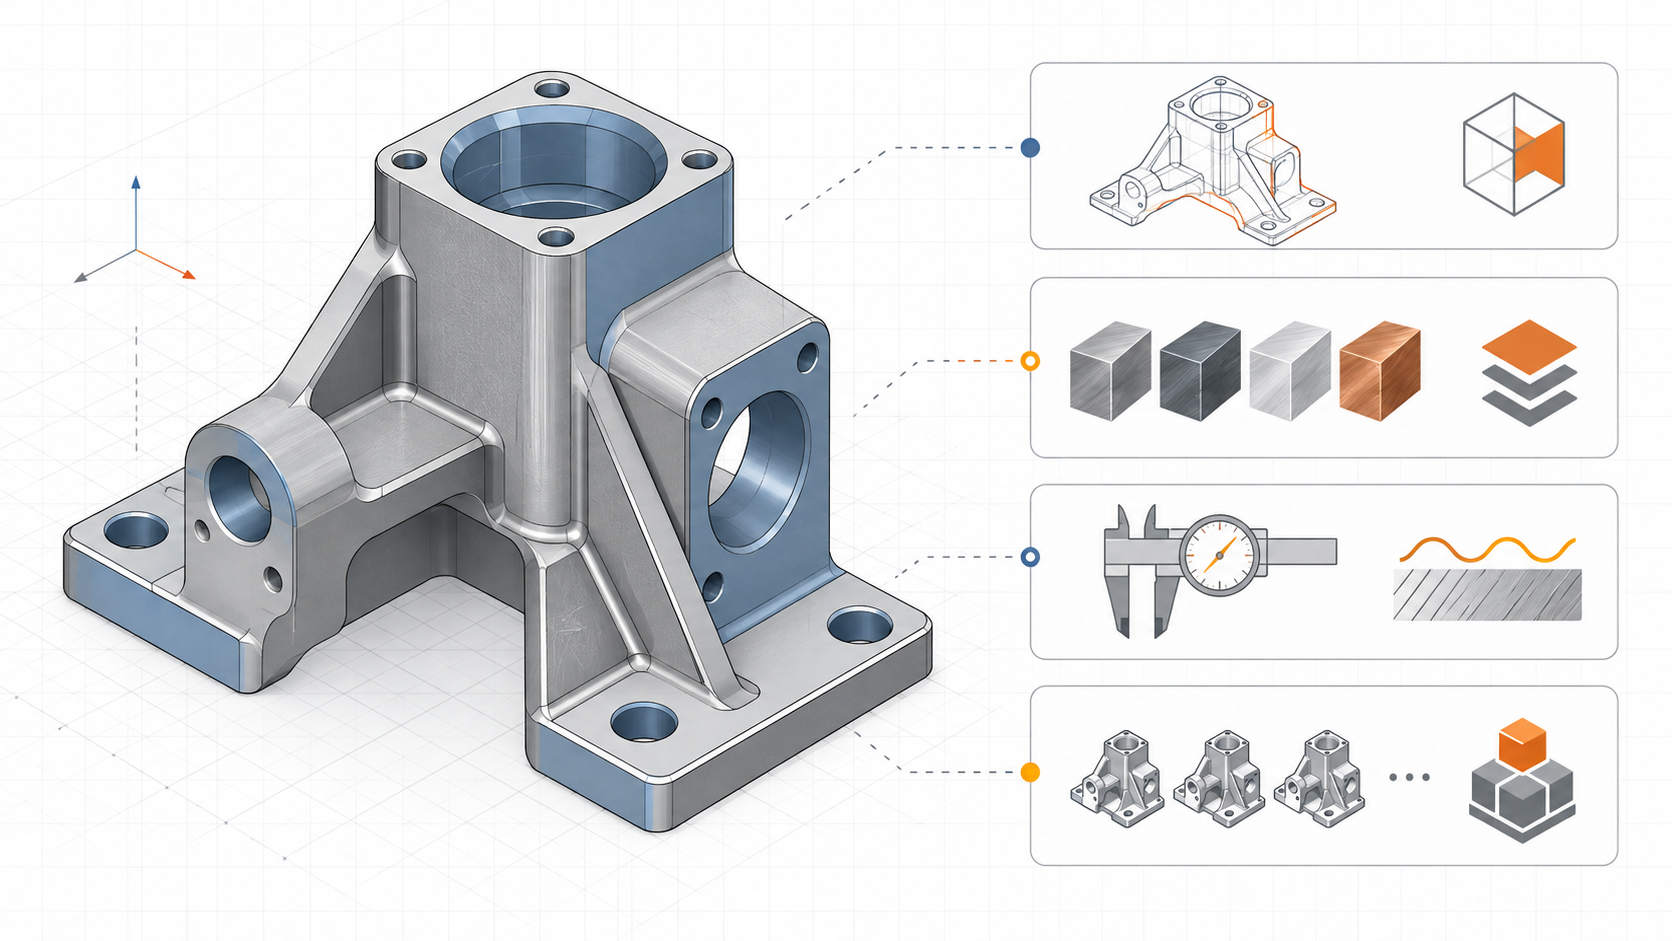
Material, Stückzahl und Nachbehandlung: die drei weiteren Preishebel
Schritt drei: DFM-Feedback – Kostenprobleme lassen sich bereits in der Angebotsphase erkennen
Im On-Demand-Fertigungsprozess sollte DFM-Feedback (Design for Manufacturing) normalerweise nicht erst nach der Produktionsplanung auftauchen. Viele Fabriken führen bereits in der Angebotsprüfungsphase eine Runde Fertigbarkeitsprüfung durch, denn der Großteil der Gesamtkosten eines Teils steht schon in der CAD-Phase fest – sobald Geometrie, Toleranzen und Material finalisiert sind, ist der Spielraum für spätere Einsparungen sehr begrenzt. DFM-Feedback in die Angebotsphase zu legen, ist das Fenster mit den niedrigsten Änderungskosten.
Warum die Angebotsphase der beste Zeitpunkt ist, Kostenprobleme zu korrigieren
Sobald die Zeichnung in die Produktionsplanung geht, bedeutet eine geänderte Toleranz oft, das Programm neu zu erstellen, Werkzeuge neu vorzubereiten und das Spannen neu zu planen. DFM-Feedback in der Angebotsphase ist noch eine Anmerkung auf dem Papier, die Änderung kostet fast nichts. Viele Ingenieure in der Branche führen für jede Anfrage eine Fertigbarkeitsprüfung durch und markieren die Probleme im Angebot – nicht um den Auftrag abzulehnen, sondern um dem Kunden zu zeigen, welche Toleranz oder welches Merkmal den Preis in die Höhe treibt.
Vier häufige Arten von DFM-Problemen in der Angebotsphase
- Unnötig strenge Toleranzen. Nicht-Passflächen mit ±0,01 mm anzugeben, wird bei der tatsächlichen Montage überhaupt nicht gebraucht. Engere Toleranzen erhöhen die Bearbeitungszeit und erfordern oft Spezialwerkzeuge oder zusätzliche Prüfmittel, wodurch der Preis naturgemäß steigt. In der Branche ist es üblich, kritische Passmaße separat zu kennzeichnen und den Rest mit allgemeinen Toleranzbändern zu behandeln.
- Zu tiefe Kavitäten. Wenn die Tiefe einer inneren Kavität etwa das 4-Fache der Kavitätenbreite übersteigt, wird der Werkzeugüberhang länger, das Risiko von Rattern und Werkzeugausweichen steigt, und es muss mit reduziertem Vorschub und in Schichten gearbeitet werden, wodurch die Zeitkosten steigen.
- Zu dünne Wandstärken. Für Kunststoffteile und dünnwandige Metallteile liegt die in der Branche übliche Mindestwandstärke bei ≥0,5 mm; zu dünn neigt zu Verzug und Verformung, und die Ausbeute sinkt.
- Radien, die Spezialwerkzeuge erfordern. Ist der Innenradius zu klein, kommt ein Standardfräser nicht hinein, und es muss auf einen kleineren Werkzeugdurchmesser oder Funkenerosion umgestellt werden, wodurch Arbeitsgänge und Kosten eine Stufe springen.
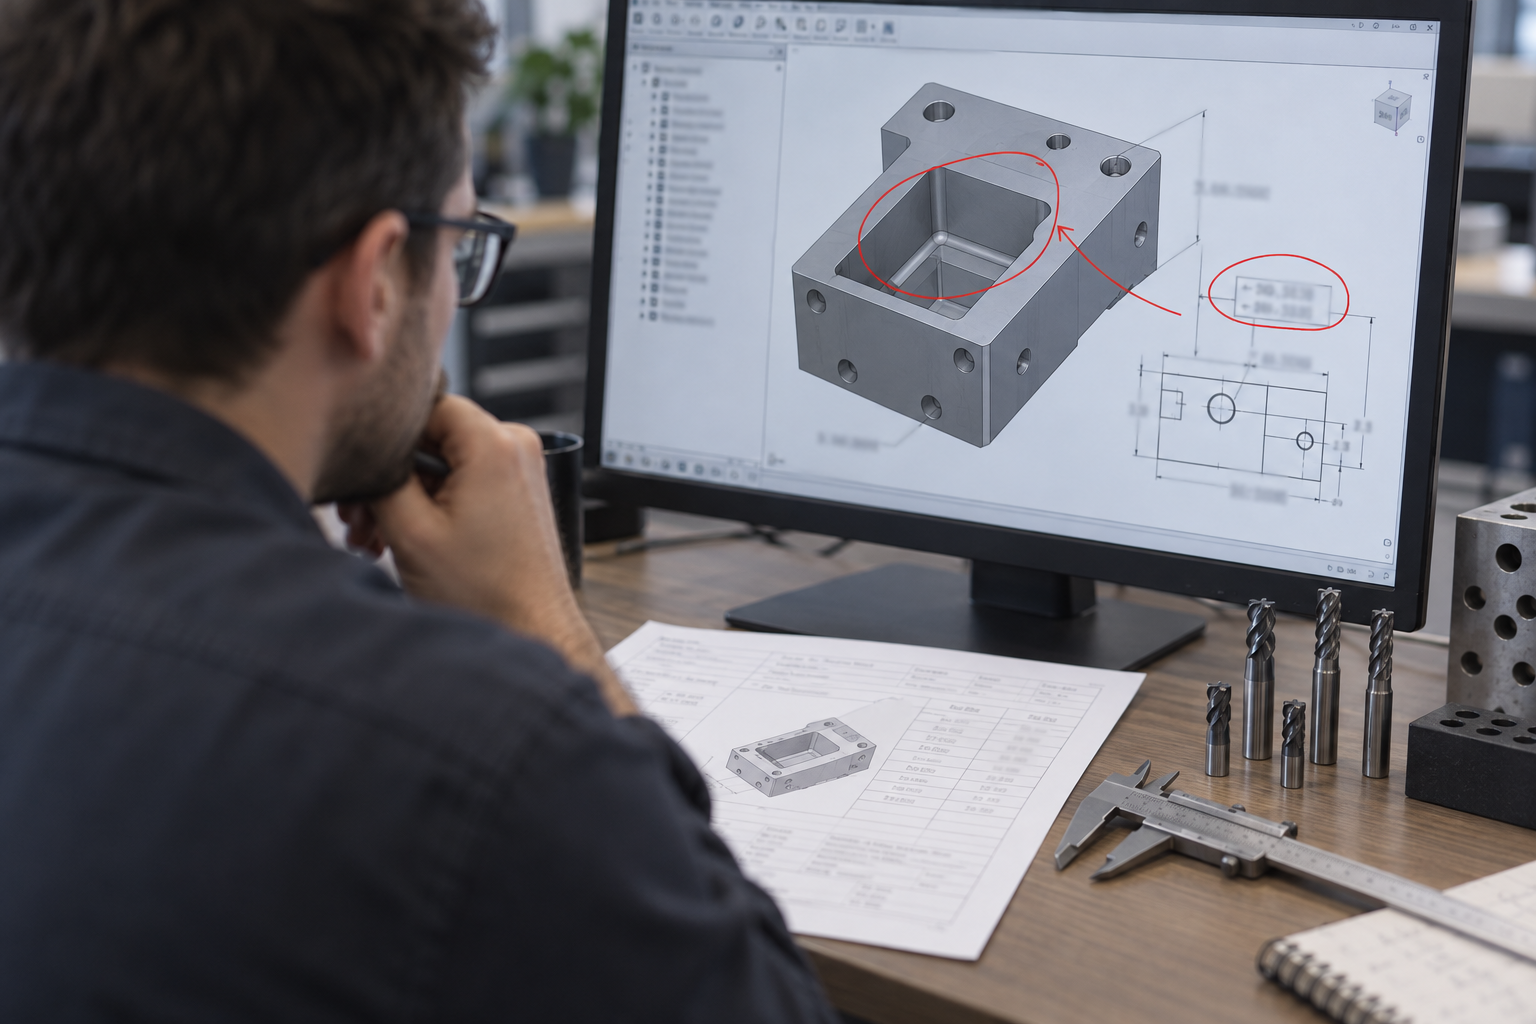
Wie man DFM-Feedback umsetzt: die Rückkopplung vom Angebot zur Zeichnung
Nach Erhalt der DFM-Anmerkungen ist es praktisch, in drei Kategorien zu unterteilen: muss geändert werden (sonst nicht herstellbar oder Ausbeute zu niedrig), sollte geändert werden (kann deutlich Kosten senken oder Lieferzeit verkürzen), kann beibehalten werden (funktional erforderlich, Kosten werden bewusst getragen). Wenn Sie diese drei Kategorien klar kennzeichnen und zurücksenden, kann die Fabrik auf einmal ein genaues Angebot abgeben, statt Zeichnungen hin und her zu ändern und Preise wiederholt zu prüfen.
Der Wert der On-Demand-Fertigung zeigt sich hier ganz direkt: Die digitale Angebotserstellung verlagert die DFM-Prüfung vor die Bestellung, Designprobleme werden auf Dateiebene sichtbar, statt erst entdeckt zu werden, wenn Teile Ausschuss sind. Je früher die Änderung, desto mehr sparen Sie nicht nur Bearbeitungskosten, sondern auch die in die Länge gezogene Lieferzeit.
Interne Fertigung vs. externes On-Demand-Manufacturing: Wann wählt man was
On-Demand-Fertigung bedeutet nicht nur Outsourcing. Für dasselbe Teil unterscheiden sich die Zeit- und Kostenkurven von eigener Kapazität und externer Plattform oft um eine Größenordnung. Um zu entscheiden, was man wählt, sollte man zuerst eine Prämisse klarstellen: Interne Fertigung kauft Geschwindigkeitsflexibilität, externes On-Demand-Manufacturing kauft Prozessabdeckung. Beides sind keine Ersatzbeziehungen, sondern Entscheidungen für unterschiedliche Häufigkeiten.
Ein in der Branche häufig zitierter Vergleich zeigt den Unterschied: Ein Schneeschaufel-Prototyp, intern per 3D-Druck gefertigt, kann 8 Stunden und ein paar Dutzend Dollar kosten; dasselbe Teil extern vergeben bedeutet mehrere Tage Wartezeit und Kosten von mehreren Hundert bis über Tausend Dollar. Solche Zahlen schwanken je nach Teilegröße und Material und sind keine zugesicherten Werte, aber sie beschreiben die Wasserscheide der Entscheidung – wie hoch die Iterationsfrequenz ist.
Für welche Teile interne Fertigung besser geeignet ist
Die Vorteile der internen Fertigung konzentrieren sich auf drei Punkte. Erstens, noch am selben Tag validieren: eine Version eines Strukturteils ändern, am selben Tag drucken, am nächsten Tag auf den Montagetisch – der Feedbackzyklus wird in Stunden gemessen. Zweitens, kleine Teile mit hoher Frequenz: Teile, die in den Arbeitsbereich des Druckers oder einer kleinen Maschine passen und wöchentlich in mehreren Versionen entstehen, sind intern zeitsparender als jedes Mal Angebot – Produktionsplanung – Versand. Drittens, Designs, die geheimhaltungs- oder versuchssensibel sind, müssen nicht in Zwischenversionen extern gegeben werden.
Der Preis dafür sind Kapazitätsgrenzen und Geräteabdeckung. Intern gibt es meist nur ein oder zwei Verfahren; bei Metallteilen, Wärmebehandlung oder spezieller Oberflächenbehandlung ist intern Schluss. Ist die Auslastung der Geräte erreicht, verschwindet auch der Iterationsgeschwindigkeitsvorteil.
Für welche Teile externes On-Demand-Manufacturing besser geeignet ist
Die Stärke des externen On-Demand-Manufacturings ist die Prozesskombination und Materialabdeckung. Wenn ein Teil sowohl CNC-gefräst, als auch mit Blechgehäuse versehen und zusätzlich in Kleinserie per Handmuster-Abformung gefertigt werden soll, ist es einfacher, dies an eine On-Demand-Plattform zu geben, als gleichzeitig drei Lieferanten zu koordinieren. Große Teile, unkonventionelle Materialien und Teile, die nur gelegentlich gefertigt werden, sind typische Szenarien – für ein Teil, das zweimal im Jahr gebraucht wird, lohnt sich die Anschaffung von Geräten mit Blick auf die Amortisationszeit nicht.
Der Preis dafür ist das Warten. Die in der Branche üblichen Lieferzeitunterschiede sind: internes Drucken eines Teils dauert einige Stunden bis einen Tag, extern schnell mehrere Tage, langsam mehrere Wochen, abhängig von Verfahren, Material und Produktionsplanung. Daher eignet sich Outsourcing eher für Designs, deren Iteration bereits konvergiert ist, und nicht für die Phase, in der noch täglich Zeichnungen geändert werden.
Wenn bereits entschieden ist, dass ausgelagert wird, reichen Sie Zeichnung, Material und Stückzahl zusammen ein, holen Sie zuerst Angebot und DFM-Feedback ein und entscheiden Sie dann – das spart mehr Zeit als wiederholtes Feilschen. Sie können mit KI-Dialog-Angebot oder klassischem Angebot starten, die zurückgemeldeten Kosten und Fertigungsprobleme ansehen und dann beurteilen, ob sich interne Fertigung lohnt.
Eine ausreichende Entscheidungscheckliste
- Jede Woche mehrere Versionen ändern, kleine Teile, nur ein Verfahren → bevorzugt intern fertigen.
- Nur ein- oder zweimal pro Jahr, große Abmessungen, ungewöhnliche Materialien → bevorzugt extern nach Bedarf fertigen lassen.
- Mehrere Verfahren müssen verkettet werden (CNC + Blech + Vakuumguss + Spritzguss) → extern nach Bedarf fertigen lassen spart Koordinationsaufwand.
- Das Design ist noch offen, Toleranzen und Struktur sind nicht festgelegt → intern schnell iterieren, nicht vorschnell auslagern.
- Das Design ist eingefroren, es fehlt nur die Lieferung → extern nach Bedarf fertigen lassen und Kapazitäts- sowie Materialfragen der Plattform überlassen.
- Vertraulichkeitssensibel oder Zwischenversionen lassen sich nicht leicht extern versenden → intern fertigen, erst in der späteren Serienphase Auslagerung erwägen.
- Interne Anlagen sind bereits ausgelastet → unabhängig von der Teilegröße ist Auslagerung ein Überdruckventil.
Konstruktionsfaktoren, die Angebot und Lieferzeit der Fertigung nach Bedarf beeinflussen
Angebot und Lieferzeit der Fertigung nach Bedarf stehen zu achtzig Prozent in dem Moment fest, in dem die Zeichnung betrachtet wird. Bei derselben Maschine und derselben Materialcharge kann eine andere Toleranzangabe oder eine geänderte Kavitätentiefe das Angebot um mehrere Zehntel unterscheiden – die Differenz stammt aus Werkzeugen, Aufspannung, Prüfmitteln und Vorschubzeit, nicht aus einer „Servicegebühr“. Im Folgenden wird nach vier Dimensionen aufgeschlüsselt: Geometrie, Toleranzen und Oberflächenbehandlung, Material und Lagerbestand, Aufspannung und Vorrichtungen. Für jeden Punkt wird ein branchenüblicher Referenzwert angegeben und erläutert, warum er die Kosten erhöht. Diese Werte sind Beurteilungsanker; maßgeblich sind letztlich die Zeichnungsangaben und die Bestätigung des Fertigungsbetriebs.
Geometrie: Tiefen-Breiten-Verhältnis und Wandstärke entscheiden, ob das Werkzeug hineinkommt
Das Tiefen-Breiten-Verhältnis von Kavitäten steht an vorderer Stelle. Branchenüblich ist, die Tiefe einer inneren Kavität auf das Vierfache der Kavitätenbreite zu begrenzen; wird dieses Verhältnis überschritten, verlängert sich der Überhang eines normalen Schaftfräsers, die Steifigkeit sinkt, die Schneidenspitze neigt zum Rattern, die Oberflächenrauheit verschlechtert sich, und im schlimmsten Fall kann nur mit dünnerem Werkzeug und in mehreren Zustellungen gearbeitet werden, wodurch sich die Bearbeitungszeit vervielfacht. Bei der Mindestwandstärke gilt dasselbe: typische Empfehlung ≥0,5 mm; dünnwandige Teile verformen sich unter Spann- und Schnittkräften, beim Aufspannen darf nicht kräftig gespannt und beim Schneiden nicht schnell gefahren werden, wodurch sich die Lieferzeit naturgemäß verlängert.
- Kavitätentiefen-Breiten-Verhältnis: empfohlen ≤4:1; tiefer erfordert längere Werkzeuge, reduzierten Vorschub oder Aufteilung in eine Segmentbauweise
- Mindestwandstärke: typisch ≥0,5 mm; dünner führt zu Verformung, Werkzeugausweichen und sekundärem Richten
- Innenradius: Der Werkzeugradius bestimmt den Mindestradius; ein zu kleiner Radius bedeutet Sonderwerkzeug oder Erodieren
- Scharfe Ecken: Innenliegende rechte Winkel lassen sich nicht direkt fräsen; die Art der Eckenfreistellung muss angegeben werden, sonst wird das Angebot nach der konservativsten Variante geschätzt
Toleranzen und Oberflächenbehandlung: eine Stufe enger, eine Schicht mehr bei Prüfmitteln und Arbeitsgängen
Das übliche Toleranzband bei der CNC-Bearbeitung liegt branchenüblich im Bereich ±0,025–0,125 mm. Innerhalb dieses Bereichs reichen Standardwerkzeuge und übliche Prüfmittel im Allgemeinen aus. Sobald auf ein kleineres Band verschärft wird, muss die Fertigungsseite nicht nur „langsamer fahren“: Es braucht genauere Maschinen, häufigere Werkzeugkorrekturen, manchmal auch eine temperierte Umgebung, und auf der Prüfseite muss von der Schieblehre auf Mikrometer, Koordinatenmessgerät oder spezielle Prüfmittel aufgerüstet werden. Bei der Oberflächenrauheit ist es ebenso: Jede Stufe niedrigerer Ra-Wert erfordert oft einen zusätzlichen Schlicht- oder Poliergang, Lieferzeit und Stückpreis steigen gleichzeitig.
Die Beurteilung ist ganz einfach: Fragen Sie bei jeder Toleranz und Rauheit auf der Zeichnung einzeln nach: „Dient dieser Punkt der Passung oder ist er gewohnheitsmäßig angegeben?“ Passflächen, Dichtflächen und Lagerstellen sollten so eng wie nötig sein; bei nicht passenden Außenflächen und Kavitätenböden beeinflusst eine Lockerung um ein bis zwei Stufen die Montage meist nicht, spart aber einen ganzen Satz Prüfmittel und einen Arbeitsgang. Die meisten Kosten entstehen nicht in der Werkstatt, sondern sind bereits in der CAD-Phase in die Bemaßung geschrieben.
Material und Lagerbestand: Der Lieferzeitunterschied zwischen gängigen und nicht genormten Werkstoffen liegt in der Materialbeschaffung
Der Einfluss des Materials auf die Lieferzeit liegt vor allem in der Materialbeschaffung. Aluminiumlegierungen 6061, 7075, Edelstahl 304, 316 sowie gängige technische Kunststoffe wie POM, ABS und Nylon sind meist auf Lager und schnell verfügbar. Bei Sonderwerkstoffen, Sonderzuständen (etwa bestimmten Wärmebehandlungs- oder vorvergüteten Zuständen), großen Schmiedeteilen oder importierten Platten muss auf das Material gewartet werden, die Lieferzeit steigt von wenigen Tagen auf ein bis zwei Wochen oder länger, und Mindestbestellmengen erhöhen die auf das Einzelteil umgelegten Kosten. Bei der Materialauswahl ist es praxisnäher, „ausreichende mechanische Eigenschaften“ und „sofortige Verfügbarkeit“ gemeinsam abzuwägen, als nur auf Kennwerte zu schauen.
| Kavitätentiefen-Breiten-Verhältnis | Tiefe ≤ 4-fache Breite | Langer Werkzeugüberhang, geringe Steifigkeit, Vorschub muss gesenkt oder dünneres Werkzeug verwendet werden, Arbeitszeit steigt |
| Mindestwandstärke | typisch ≥0,5 mm | Dünne Wand verformt sich unter Spann- und Schnittkräften, erfordert leichte Schnitte und mehrfaches Aufspannen |
| Übliches Toleranzband | ±0,025–0,125 mm | Enger erfordert hochpräzise Maschinen, Werkzeugkorrektur, spezielle Prüfmittel und Temperierung |
| Oberflächenrauheit | funktionsbezogen gestuft angeben | Jede Stufe niedriger erfordert oft einen zusätzlichen Schlicht- oder Poliergang |
| Werkstoffsorte | bevorzugt gängige, lagerverfügbare Sorten | Nicht-Standard-Werkstoffe erfordern Wartezeit auf Material, Mindestbestellmenge und Umlagekosten steigen |
| Spannreferenz | Kennzeichnung der spannbaren Referenzfläche | Ohne Referenz ist eine spezielle Vorrichtung nötig, Erstmusterzyklus und Kosten steigen |
Spann- und Fixiervorrichtungen: Bei unklarer Referenz kann das Angebot nur konservativ geschätzt werden
Ob auf der Zeichnung eine nutzbare Spannreferenz vorhanden ist, entscheidet direkt darüber, ob eine spezielle Vorrichtung gefertigt werden muss. Gibt es eine ebene Referenzfläche, sinnvolle Prozessansätze oder die Erlaubnis, an unkritischen Flächen Aufmaß zum Spannen zu belassen, kann die Fertigungsseite mit einem Standard-Schraubstock oder weichen Backen spannen. Umgekehrt müssen bei unregelmäßigen dünnwandigen Teilen oder Bauteilen, die eine Fünf-Seiten-Bearbeitung ohne Referenz erfordern, oft spezielle Vorrichtungen konstruiert werden, wodurch im Erstmusterzyklus zusätzlich Zeit für Konstruktion und Fertigung der Vorrichtung anfällt. Mehrseitige Bearbeitung bringt zudem Wiederholpositionierfehler mit sich; mit jedem zusätzlichen Spannen steigen Summenfehler und Arbeitszeit. Wenn in der Konstruktionsphase ein oder zwei Prozessansätze oder Referenzbohrungen vorgesehen werden, lassen sich die Kosten für das Spannen in der Regel deutlich senken.
Die Rolle der On-Demand-Fertigung in Lieferketten-Schwankungen
Der Moment, in dem On-Demand-Fertigung wirklich gebraucht wird, ist oft nicht der Alltag. In normalen Jahren sind bei einem Outsourcing-Werkzeug, einer Serien-Spritzgusscharge oder einer CNC-Teilecharge die Lieferzeiten vorhersehbar, und die Beschaffung kann quartalsweise planen. Sobald jedoch vorgelagerte Materialien nicht mehr geliefert werden, die Kapazität eines einzelnen Lieferanten beansprucht wird oder ein Bauteil plötzlich überarbeitet und neu gefertigt werden muss, wird der traditionelle Weg des „Wartens, bis dieser Lieferant sich erholt“ schnell zum Engpass. Hier zeigt sich der Wert der On-Demand-Fertigung: Sie ist keine feste Produktionslinie, sondern ein bereits existierendes Kapazitätsnetzwerk – wer freie Kapazität hat, wessen Material verfügbar ist, wessen Verfahren passt, dorthin geht der Auftrag.
Das ist dieselbe Sache von zwei Seiten wie der zuvor beschriebene vierstufige Workflow. Dass Zeichnung hochladen, Sofortangebot, DFM-Feedback und Bestellen bis Wareneingang den Zyklus verkürzen können, setzt voraus, dass die Nachfrage aufgeteilt und auf verschiedene Kapazitäten geroutet werden kann, ohne an den Zeitplan einer einzelnen Fabrik gebunden zu sein. In der Branche gibt es bereits Versuche, Fertigungskapazität als disponierbare Ressource zu behandeln, etwa die Zusammenarbeit von Palantir und Divergent im Bereich der Verteidigungsfertigung; die Richtung ist, Design-, Prozess- und Kapazitätsdaten zu verbinden, damit Teile bei Bedarf schnell auf verfügbare Maschinen gelangen – dies hier nur als Branchentrend erwähnt, ohne die konkreten Fähigkeiten irgendeiner On-Demand-Fertigungsplattform zu repräsentieren.
In Schwankungsphasen wird wirklich der Wechselaufwand geprüft, nicht der Stückpreis
Bei Lieferkettenunterbrechungen ist oft nicht der Preis des Teils selbst am teuersten, sondern die versteckten Kosten eines Lieferantenwechsels: erneute DFM-Prüfung, erneute Erstmustervalidierung, erneuter Durchlauf von Prüfmitteln und Prozessparametern. Das On-Demand-Fertigungsmodell verlagert einen Teil dieser Arbeit vor in die Angebots- und DFM-Phase; Zeichnungen und Toleranzanforderungen werden beim Hochladen strukturiert, wodurch die Migrationskosten beim Wechsel zu einer anderen Kapazität relativ niedrig sind. Deshalb lohnt es sich in einem volatilen Umfeld, „ob die Zeichnungsdaten vollständig und die Toleranzangaben klar sind“ als Teil der Lieferkettenresilienz zu managen und nicht nur als interne Angelegenheit der Konstruktionsabteilung.
Eine weitere Realität ist, dass ein Kapazitätsnetzwerk nicht gleich unbegrenzter Kapazität ist. Für ungewöhnliche Materialien, übergroße Teile und Verfahren, die spezielle Vorrichtungen erfordern, gibt es ohnehin wenige geeignete Lieferanten; On-Demand-Fertigung macht den Matching-Prozess nur schneller, statt Kapazität aus dem Nichts zu schaffen. Daher ist der stabilere Ansatz: Für kritische Teile einen validierten Alternativpfad beibehalten, in ruhigen Zeiten kleine Mengen testweise bestellen, um in Schwankungsphasen schnell wechseln zu können. Konkrete Lieferzeiten und annehmbare Bereiche müssen weiterhin je Auftrag anhand der Zeichnung und der damaligen Kapazitätssituation bestätigt werden; keine Plattform gibt eine feste Zusage losgelöst von der Zeichnung.
Häufige DFM-Fehler und ihre Kostenauswirkungen
Die vorherigen Abschnitte behandelten, wie man den On-Demand-Fertigungs-Workflow „durchläuft“; dieser Abschnitt wechselt die Perspektive: Welche Konstruktionshandlungen lassen Angebot und Lieferzeit direkt schlecht aussehen. DFM-Fehler sind selten „nicht machbar“, sondern eher „teuer gemacht, langsam gemacht, instabile Ausbeute“. Im Folgenden nach Fehlertyp aufgeschlüsselt, jeweils mit typischen Folgen und Optimierungsrichtung.
Zu enge Toleranzen: der häufigste versteckte Kostenverstärker
±0,01 mm und ±0,05 mm unterscheiden sich auf der Zeichnung nur um eine Zahl, in der Werkstatt jedoch um Werkzeuge, Anzahl der Aufspannungen, Prüfmittel und Bearbeitungszeit. In der Branche liegt das übliche CNC-Bearbeitungstoleranzband bei ±0,025–0,125 mm; außerhalb dieses Bereichs sind in der Regel langsamerer Vorschub, häufigere Messungen und sogar genauere Maschinen erforderlich. Die Folge sind höhere Stückpreise und längere Lieferzeiten – und wenn die Montage gar nicht so eng sein muss, ist dieses Geld verschwendet.
Optimierungsrichtung: Nur Maße, die wirklich Montage oder Funktion beeinflussen, enger tolerieren, alle übrigen mit Standardtoleranz versehen. Auf der Zeichnung Bezüge und kritische Maße klar kennzeichnen, statt die gesamte Zeichnung pauschal zu verschärfen.
Ungleichmäßige Wandstärke und zu tiefe Kavitäten: belasten Werkzeug und Material
Plötzliche Wandstärkenänderungen erzeugen beim Abkühlen oder Zerspanen Spannungskonzentrationen; dünne Wandbereiche neigen zu Rattern und Verformung, dicke Bereiche zu Lunkern. In der Branche gilt häufig die Empfehlung, die Mindestwandstärke nicht unter 0,5 mm zu legen und möglichst gleichmäßige Übergänge zu gestalten. Zu tiefe Kavitäten sind ebenfalls problematisch: Bei einem Tiefen-Breiten-Verhältnis von mehr als etwa 4:1 wird der Werkzeugüberhang länger, die Steifigkeit sinkt, Oberflächenrauheit und Maßstabilität verschlechtern sich, und es sind oft längere Werkzeuge oder segmentierte Bearbeitung nötig, wodurch die Kosten steigen.
Optimierungsrichtung: Tiefe Kavitäten in bearbeitbare Stufen aufteilen oder an nicht funktionalen Flächen Prozessbohrungen vorsehen; Wandstärken mit Radien übergehen, scharfe rechtwinklige Übergänge vermeiden.
Keine Kennzeichnung kritischer Bezüge, Vernachlässigung der Entformungsschräge, falsche Materialwahl
Ohne Bezugsangabe gibt es bei der Prüfung keinen einheitlichen Bezug; Erstmuster und Serienteile könnten jeweils anders gemessen werden, und Streitigkeiten sowie Nacharbeit entstehen genau hier. Bei Spritzgussteilen führt eine vernachlässigte Entformungsschräge zu Oberflächenbeschädigung beim Entformen, die Ausbeute sinkt, und im schlimmsten Fall muss das Werkzeug nachgebessert werden. Eine falsche Materialwahl ist noch subtiler: Wählt man eine schwer zerspanbare Sorte oder ein Material, das eine spezielle Wärmebehandlung erfordert, verlängern sich Bearbeitbarkeit und Nachbearbeitungszyklus, und das Angebot steigt entsprechend.
Optimierungsrichtung: Auf der Zeichnung Hauptbezüge und kritische Maße angeben; bei Spritzgussteilen je nach Entformungsrichtung 1°–2° Entformungsschräge vorsehen (konkret nach Bestätigung durch die Fabrik); bei Materialien bevorzugt gängige Lagerwerkstoffe wählen und Sonderanforderungen an die Eigenschaften vorab mit der Fabrik auf Bearbeitbarkeit abstimmen.
| Fehler | Typische Folge | Optimierungsrichtung |
|---|---|---|
| Zu enge Toleranzen | Stückpreis steigt, Lieferzeit verlängert sich, Prüfmittelkosten steigen | Nur kritische Maße enger tolerieren, übrige mit Standardtoleranzband |
| Ungleichmäßige Wandstärke | Rattern, Verformung, Lunker, Ausbeute sinkt | Mindestwandstärke ≥0,5 mm, Radiusübergänge |
| Zu tiefe Kavität | Großer Werkzeugüberhang, schlechte Oberfläche, segmentierte Bearbeitung nötig | Tiefen-Breiten-Verhältnis auf etwa 4:1 begrenzen oder Stufen aufteilen |
| Kein Bezug angegeben | Prüfstreitigkeiten, Nacharbeit, Chargeninkonsistenz | Hauptbezugsmaße und kritische Maße angeben |
| Entformungsschrägen ignorieren | Entformungskratzer, niedrige Ausbeute, Werkzeugnacharbeit | Entlang der Entformungsrichtung 1°–2° Entformungsschräge vorsehen |
| Falsches Material gewählt | Schlechte Bearbeitbarkeit, lange Nachbearbeitungszeit, Aufschlag beim Angebot | Vorrangig Standardwerkstoffe, Sonderbedarf vorab klären |
Diesen Fehlern ist gemeinsam: Sie entstehen in der CAD-Phase, zeigen sich aber erst beim Angebot und in der Fertigungsplanung. Die DFM-Prüfung bereits beim Zeichnen vorzuziehen ist deutlich einfacher, als erst nach Rückkehr des Angebots nachzubessern.
Häufige Fragen
Im Folgenden finden Sie häufige Rückfragen zum vierstufigen Workflow der On-Demand-Fertigung sowie zur Angebots- und DFM-Beurteilung. Die Antworten folgen der in der Branche üblichen Praxis; maßgeblich sind die Zeichnungsangaben und die Bestätigung durch die Fabrik.
Worin liegt der wesentliche Unterschied zwischen On-Demand-Fertigung und traditioneller Fremdvergabe?
Der Unterschied liegt nicht im Verfahren, sondern in der Auslösung und im Datenweg. Bei traditioneller Fremdvergabe sind in der Regel Anfrage, E-Mail-Austausch, manuelle Kalkulation und Fertigungsbestätigung nötig; die On-Demand-Fertigung fasst das Hochladen von Zeichnungen, das Angebot, das DFM-Feedback und die Bestellung in einer durchgängigen digitalen Kette zusammen, sodass bereits in der Angebotsphase eine Fertigbarkeitsbeurteilung vorliegt. Sie verkürzt den Zyklus vom Design zum Teil, statt einfach nur den Stückpreis zu drücken.
Reicht es, beim Hochladen der Zeichnung nur eine STL-Netzdatei anzugeben?
Nicht empfehlenswert. STL enthält nur Dreiecksflächen, keine Volumenmerkmale und keine Toleranzsemantik; der Anbieter kann Bohrungspositionen, Bezüge und Passflächen kaum beurteilen. Bei subtraktiven oder umformenden Verfahren wie CNC, Blechbearbeitung oder Spritzguss sind üblicherweise STEP-, IGES- oder native CAD-Volumenformate erforderlich, und Material, Stückzahl, Toleranzband und Oberflächenbehandlung müssen klar angegeben werden; andernfalls kann das Angebot nur als Bereich abgegeben oder zur Ergänzung zurückgewiesen werden.
Warum weicht der aus der Sofortkalkulation ermittelte Preis manchmal vom endgültigen Abschlusspreis ab?
Die Sofortkalkulation schätzt auf Basis von Geometrie, Material, Toleranz, Losgröße und Nachbearbeitung; bei Details, die Sonderwerkzeuge, zusätzliche Aufspannungen, Prüflehren oder Zweitbearbeitung erfordern, wird der Preis angepasst. In der Branche ist es üblich, dem Angebot ein DFM-Feedback beizufügen, das die kostenrelevanten Punkte auflistet, und den Preis nach bestätigten Änderungen festzuschreiben. Vollständig angegebene Toleranzen und Oberflächenbehandlungen verringern solche Abweichungen.
Wie entscheidet man schnell, ob interne Fertigung oder ausgelagerte On-Demand-Fertigung gewählt wird?
Anhand von drei Variablen: Iterationshäufigkeit, Bauteilgröße und ob das Material Standard ist. Kleine Teile mit hoher Iterationsfrequenz lassen sich intern per 3D-Druck noch am selben Tag verifizieren, der Geschwindigkeitsvorteil ist deutlich; bei gelegentlichen kleinen Stückzahlen, großen Teilen, ungewöhnlichen Materialien oder der Kombination mehrerer Verfahren ist ausgelagerte On-Demand-Fertigung wirtschaftlicher. Ein branchenüblicher Vergleich: intern dauert der Druck eines Teils einige Stunden bis einen Tag, ausgelagert möglicherweise mehrere Tage bis Wochen, je nach Verfahren und Fertigungsplanung.
Welche Probleme werden im DFM-Feedback üblicherweise benannt?
Häufig sind: zu eng angegebene Toleranzen, Tiefen-Breiten-Verhältnis von Hohlräumen über 4:1, Wandstärke unter 0,5 mm, Radien, die Sonderwerkzeuge erfordern, nicht angegebene kritische Bezüge, ignorierte Entformungsschrägen. Diese Probleme entscheiden meist schon in der CAD-Phase über die Kosten; eine Änderung in der Angebotsphase ist weit weniger aufwendig als nach der Fertigungsplanung. Nach Erhalt des Feedbacks zunächst die Funktionsanforderungen klären und dann entscheiden, welche Toleranzen gelockert werden können.
Key takeaways
- Der Kernwert der On-Demand-Fertigung ist die Verkürzung des Zyklus vom Design zum Teil; das Angebot ist nur ein Knotenpunkt im Prozess, nicht das Endziel.
- DFM-Feedback in der Angebotsphase spart oft mehr Geld als spätere Nacharbeit, weil ein erheblicher Teil der Kosten bereits in der CAD-Phase festgelegt wird.
- Eigenfertigung eignet sich für kleine Teile mit hoher Iterationsfrequenz; On-Demand-Fremdvergabe eignet sich für gelegentliche Kleinserien, große Teile oder ungewöhnliche Materialien.
- Designfaktoren wie Aspektverhältnis, minimale Wandstärke und Toleranzband beeinflussen Angebot und Lieferzeit direkt und sind in der Regel bereits in der Angebotsphase erkennbar.



