Was wird in der mechanischen Fertigungstechnik tatsächlich umgesetzt? Der Weg eines Bauteils von der Zeichnung zum geprüften Werkstück
Wenn eine Zeichnung eines metallischen Bauteils mit Außendurchmesser, Innenbohrung, Nut und Passflächen in die Hände des zuständigen Mitarbeiters gelangt, lautet die eigentliche Frage nicht: „Kann er die Starttaste der Maschine drücken?“, sondern: Kann er die Anforderungen der Zeichnung in eine ausführbare und überprüfbare Bearbeitungsaufgabe umsetzen? Material, Rohteil, Maßtoleranzen, Oberflächenrauheit und technische Anforderungen beeinflussen sämtlich die Bearbeitungsreihenfolge, die Aufspannmethode, die Werkzeugauswahl und die abschließende Messung.
Die mechanische Fertigungstechnik besteht daher nicht aus voneinander isolierten Fächern, sondern aus einer Arbeitskette von den Konstruktionsanforderungen bis zur Entscheidung, ob ein Werkstück den Anforderungen entspricht. Zunächst liest der Mitarbeiter die Einzelteilzeichnung und die Montagebeziehungen, anschließend analysiert er die Geometrie und die Bearbeitungsschwierigkeiten. Danach erstellt er den Arbeitsplan und wählt Maschine, Vorrichtung, Werkzeuge und Messmittel aus. In der CNC-Bearbeitungsphase wird die Prozessabsicht in ein Programm umgesetzt und das Ergebnis durch Simulation, praktische Maschinenbedienung und die Messung des ersten Werkstücks überprüft. Sind Maß- oder Form- und Lagetoleranzen nicht erfüllt, müssen Aufspannung, Werkzeugverschleiß, Bearbeitungsparameter und Messmethode zurückverfolgt und an die Prozessplanung oder den Arbeitsablauf vor Ort zurückgemeldet werden.
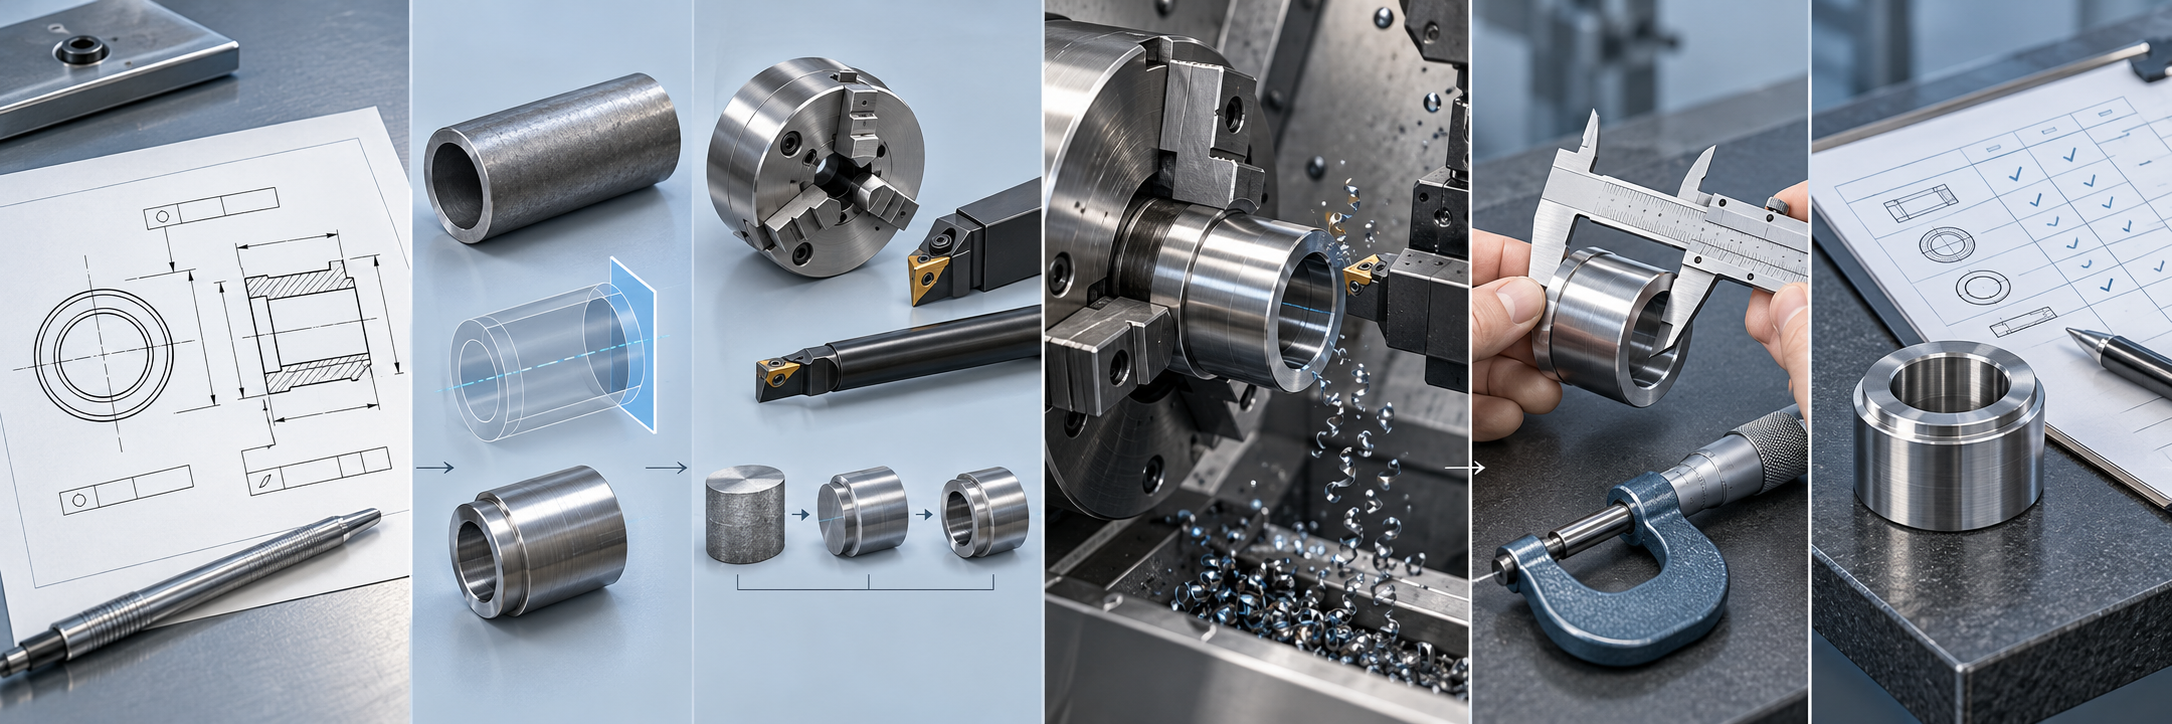
Was lernt man zuerst in der mechanischen Fertigungstechnik? Einzelteilzeichnungen, Baugruppenzeichnungen und technische Anforderungen in Bearbeitungsaufgaben übersetzen
Der Ausgangspunkt der mechanischen Fertigungstechnik ist nicht das Drücken der Starttaste der Maschine, sondern das Verständnis der Zeichnung. Bei einer Zeichnung eines wellen- oder flanschähnlichen Bauteils muss der Mitarbeiter zunächst Material, Rohteilform und wesentliche Geometrie klären und anschließend Bezugsflächen, kritische Maße, Bohrungen, Nuten, Gewinde und Passflächen identifizieren. Die Einzelteilzeichnung zeigt, „wie das einzelne Bauteil bearbeitet werden soll“; die Baugruppenzeichnung hilft dagegen zu beurteilen, wie es mit benachbarten Bauteilen verbunden ist, sich bewegt oder zusammenpasst.
Beim Lesen einer Zeichnung darf man nicht nur auf die angegebenen Nennmaße achten. Maßtoleranzen legen den zulässigen Schwankungsbereich fest, und Passungsanforderungen beeinflussen die Bearbeitungs- und Messmethode für Außendurchmesser, Innenbohrung oder Wellenabsatz. Form- und Lagetoleranzen können die Aufspannbezüge und die Bearbeitungsreihenfolge verändern, während die Oberflächenrauheit vorgibt, dass Werkzeug, Schnittbedingungen und nachfolgende Bearbeitung nicht beliebig gewählt werden dürfen. Die technischen Anforderungen auf der Zeichnung müssen letztlich in konkrete Bearbeitungsschritte und Prüfmerkmale übersetzt werden.
Die Fähigkeit zum Lesen technischer Zeichnungen in der mechanischen Fertigungstechnik muss sich in Entscheidungen vor Ort bewähren
Am Beispiel einer Hülse mit Innenbohrung und Stirnfläche sollte der Lernende festhalten können: Welche Fläche eignet sich als Aufspannbezug? Besteht zwischen Innenbohrung und Außendurchmesser eine Passungsbeziehung? Ist für die Stirnfläche eine Rechtwinkligkeit zur Achse gefordert? Welche Maße müssen bei der Prüfung des ersten Werkstücks und bei der Endprüfung besonders gemessen werden? Wer lediglich sagen kann: „Ich habe die Zeichnung verstanden“, aber weder den Aufspannbezug, die Bearbeitungsschwerpunkte noch die Messmethode benennen kann, hat das technische Zeichnen noch nicht in berufliche Kompetenz umgesetzt.
- Erkennen: Material, Geometrie, Bezugselemente, Maße, Toleranzen und Oberflächenanforderungen aus der Zeichnung ablesen.
- Beurteilung: Analysieren Sie die Auswirkungen dieser Anforderungen auf die Werkstückspannung, die Bearbeitungsreihenfolge und die Werkzeugzugänglichkeit.
- Dokumentation: Erfassen Sie die maßgeblichen Abmessungen und Prüfmerkmale, um eine Grundlage für die nachfolgende Prozessplanung und Qualitätsbewertung zu schaffen.
Was man bei der Planung von Zerspanungsprozessen lernen sollte: von der Bezugsauswahl bis zu Werkzeugen, Vorrichtungen und Bearbeitungsparametern
Während die Zeichnung angibt, „welche Anforderungen das Bauteil erfüllen muss“, klärt die Planung des Zerspanungsprozesses, „wie es stabil gefertigt werden kann“. Nach Erhalt der Bauteilzeichnung darf nicht direkt programmiert oder die Maschine gestartet werden. Zunächst müssen Material, Rohteilform, wichtige Flächen, Bearbeitungsaufmaß und Maßtoleranzen beurteilt werden; anschließend sind die Konstruktionsanforderungen in eine ausführbare Bearbeitungsroute zu überführen.
Bezugssysteme und Arbeitsgangplanung in der Zerspanungstechnik
Der Prozessplaner muss zunächst die Aufspann- und Bezugsflächen auswählen und festlegen, wie das Bauteil gespannt wird, welche Flächen zuerst bearbeitet werden und von wo aus die nachfolgenden Maße aufgebaut werden. Ein gängiger Ansatz besteht darin, zunächst die als Positionierbezug dienenden Bezugsflächen oder Bezugsbohrungen zu bearbeiten und anschließend Schruppen, Vorschlichten und Schlichten einzuplanen, um das Aufmaß schrittweise abzutragen. Bei Buchsenbauteilen können zuerst der Außendurchmesser und die Stirnfläche bearbeitet werden, bevor die Innenbohrung gefertigt wird. Bei Bauteilen mit Lochbildern oder Taschen sind hingegen die einheitliche Bezugsauswahl, die Lagebeziehungen der Bohrungen und die Werkzeugzugänglichkeit besonders zu beachten.
Abstimmung von Maschine, Werkzeugen und Vorrichtungen in der Zerspanungsplanung
Im nächsten Schritt ist zu beurteilen, ob eine Drehmaschine, Fräsmaschine oder ein Bearbeitungszentrum für das Bauteil geeignet ist. Danach werden Vorrichtungen, Werkzeuge, Messmittel und Schnittparameter ausgewählt. Die Vorrichtung muss eine zuverlässige Positionierung und ausreichende Spannsteifigkeit gewährleisten und zugleich eine Abschattung des Bearbeitungsbereichs vermeiden. Die Werkzeuge müssen die konstruktive Zugänglichkeit und die Anforderungen des Werkstoffs erfüllen. Die Parameter sind unter Berücksichtigung des Maschinenzustands, der Werkzeugspezifikationen, des Materials und des Aufmaßes anzupassen; feste Zahlenwerte dürfen nicht einfach übernommen werden. Bei dünnwandigen, schlanken oder stark auskragenden Strukturen sind außerdem Schwingungen, Verformungen und Wiederholfehler beim erneuten Aufspannen zu berücksichtigen.
Ein qualifizierter Prozessplan umfasst nicht nur die Bezeichnungen der Arbeitsgänge, sondern auch die Bearbeitungsreihenfolge, das Positionier- und Spannkonzept, die Auswahl von Werkzeugen und Messmitteln, die wesentlichen Parameter sowie die Qualitätskontrollpunkte. Das nachfolgende CNC-Programm muss diesem Prozessplan entsprechen. Beim Erlernen der Zerspanungstechnik kann man mit einem typischen Bauteil üben: Zuerst werden Bezüge und Arbeitsgangfolge dargestellt, anschließend wird der Bearbeitungszweck jedes Arbeitsgangs erläutert und zuletzt werden die Maße festgelegt, die am Erstteil besonders geprüft werden müssen. Nur so lassen sich die Anforderungen der Zeichnung tatsächlich in konkrete Abläufe in der Fertigung umsetzen.
Was man bei der CNC-Bearbeitung lernen sollte: Programmierung, Simulation, Bedienung der realen Maschine und Erstteilprüfung
Bei der CNC-Bearbeitung geht es nicht darum, zuerst die Programmeingabe zu erlernen, sondern zunächst den Prozess zu verstehen. Nachdem der Prozessplaner Bearbeitungsreihenfolge, Positionierbezüge, Werkstückkoordinatensystem, Werkzeuge und Schnittwege festgelegt hat, kann der Bediener diese Anforderungen in ein CNC-Programm übertragen. Drehmaschinen bearbeiten hauptsächlich rotationssymmetrische Flächen wie Außendurchmesser, Innenbohrungen, Stirnflächen und Gewinde. Fräsmaschinen oder Bearbeitungszentren werden dagegen häufiger für Flächen, Nuten, Lochbilder und Taschen eingesetzt. Je nach Maschine unterscheiden sich auch Koordinatenrichtungen, Spannmethoden und die Schwerpunkte der Programmprüfung.
Nach der Programmerstellung müssen Werkzeugwege, An- und Abfahrpositionen, Bearbeitungsreihenfolge und Maßlogik mithilfe einer Simulation geprüft werden, um mögliche Risiken wie Übermaßbearbeitung, Leerfahrten oder Kollisionen frühzeitig zu erkennen. Eine Simulation kann jedoch die Prüfung vor Ort nicht ersetzen. Vor Beginn der Serienbearbeitung sind weiterhin der Maschinenzustand, die Befestigung der Vorrichtung, der Einbau und Verschleißzustand der Werkzeuge zu kontrollieren. Außerdem müssen Werkzeugkorrektur und Werkstückkoordinatensystem korrekt eingerichtet sowie gemäß Maschinenanweisung ein Probelauf, ein Testschnitt oder eine Validierung mit geringem Risiko durchgeführt werden.
Nach der Fertigstellung des Erstteils müssen die wichtigen Maße, Bohrungslagen, Passflächen und sonstigen technischen Merkmale anhand der Bauteilzeichnung und der Prüfanforderungen gemessen werden, um zu beurteilen, ob Programm und Prozess tatsächlich wirksam sind. Weichen die Maße des Erstteils ab, darf nicht nur ein Zahlenwert im Programm geändert werden. Zusätzlich sind Werkzeugkorrektur, Spannverformung, Bezugsauswahl und Maschinenzustand zu überprüfen. Daran zeigt sich, dass sich die CNC-Kompetenz in der Zerspanungstechnik letztlich darin ausdrücken muss, „prozessgerecht programmieren, sicher bedienen, Ergebnisse verifizieren und Probleme rückmelden zu können“ – und nicht nur in der Beherrschung einer bestimmten Software oder eines bestimmten CNC-Systems.
Einbindung der Qualitätsprüfung in den Zerspanungsprozess: Auswahl der Messmittel, Maßbewertung und Rückmeldung von Abweichungen
Im Bereich der Zerspanungstechnik ist die Qualitätsprüfung keine isolierte Tätigkeit, die erst nach Abschluss der Bauteilbearbeitung beginnt, sondern ein durchgängiger Regelkreis vom Lesen der Zeichnung über die Festlegung der Bezüge und die Spannung und Bearbeitung bis zur abschließenden Messung. Der Prüfer muss zunächst zur Bauteilzeichnung, zur technischen Vereinbarung und zur Prüfvorschrift zurückkehren, die zu kontrollierenden Maße, Toleranzen, Form- und Lagetoleranzen, Oberflächenrauheiten sowie Passungsbeziehungen bestätigen und anschließend Messverfahren und Dokumentationsform festlegen.
Auswahl der Messmittel und Messbezüge in der Zerspanungstechnik
Messmittel dürfen nicht einfach danach ausgewählt werden, „was gerade zur Hand ist“. Außenmaße können je nach Anforderung mit Messschieber oder Mikrometer bestimmt werden. Für Bohrungsdurchmesser kommen Innenmessgeräte, Innenmessuhren oder andere geeignete Messmittel infrage. Bei Form- und Lagetoleranzen wie Koaxialität oder Rechtwinkligkeit sind außerdem der Aufbau des Bezugs sowie die Eignung spezieller Lehren und Messgeräte zu berücksichtigen. Bei einem Buchsenbauteil ist beispielsweise die Passungsbeziehung zwischen Außendurchmesser, Innenbohrung und Stirnfläche häufig wichtiger als die Messung eines einzelnen Durchmessers. Bei der Messung ist derselbe Bezug wie in der Zeichnung einzuhalten, um Fehlbeurteilungen aufgrund unterschiedlicher Positioniermethoden zu vermeiden.
Bewertung der Ergebnisse und Rückmeldung von Abweichungen in der Zerspanungstechnik
Die Prüfergebnisse müssen nachvollziehbar dokumentiert und Punkt für Punkt mit den Vorgaben der Zeichnung verglichen werden. Für Koaxialität, Passmaße und Oberflächenrauheit gibt es keine einheitlichen Werte, die für alle Buchsen gelten. Der konkrete zulässige Bereich hängt von der Bauteilzeichnung, dem Material, dem Bearbeitungsprozess, der technischen Vereinbarung und der Prüfvorschrift ab. Bei Maßüberschreitungen muss weiter zwischen Messfehlern, Werkzeugverschleiß, Veränderungen der Vorrichtungspositionierung, Spannverformungen und ungeeigneten Bearbeitungsparametern unterschieden werden, anstatt die Ursache einfach als „Bedienfehler“ zu beurteilen.
Wenn beispielsweise die Innenbohrung allmählich größer wird, kann dies mit Werkzeugverschleiß oder der Einstellung der Werkzeugkorrektur zusammenhängen. Bei auffälliger Koaxialität sind dagegen die Bezugsübertragung, die Spannsteifigkeit und die Bearbeitungsreihenfolge zu prüfen. Die Ausgabe der Qualitätsprüfung besteht nicht nur aus „bestanden“ oder „nicht bestanden“. Abweichungen müssen auch an die Bereiche Prozessplanung, Programmierung und Maschinenbedienung zurückgemeldet werden, damit Werkzeuge, Vorrichtungen, Parameter oder die Arbeitsgangfolge angepasst werden können. Erst wer Messung, Bewertung, Dokumentation und Rückmeldung beherrscht, hat den Qualitätsregelkreis der Zerspanungstechnik wirklich verstanden.
Was umfasst die Zerspanungstechnik außerdem: Anlagenwartung, sicherer Betrieb und Kommunikation in der Fertigung
Das Schreiben von CNC-Programmen bedeutet nicht automatisch, dass man über umfassende Fähigkeiten in der Zerspanungstechnik verfügt. Vor dem Laden des Programms in die Werkzeugmaschine muss das Bedienpersonal außerdem den Zustand der Anlage, die Montage der Spannvorrichtung, den Werkzeugverschleiß und die Werkstückspannung darauf prüfen, ob sie den Prozessanforderungen entsprechen. Die Anlagen, Steuerungssysteme und Aufgabenverteilungen können sich je nach Unternehmen unterscheiden, die Arbeit nach den Betriebsvorschriften der Anlage ist jedoch eine gemeinsame Anforderung.
Anlagenprüfung und sicherer Betrieb in der Zerspanungstechnik
Vor dem Einschalten sind Schmierung, Kühlung, Druckluftversorgung, Not-Halt-Einrichtung und Schutzeinrichtungen zu prüfen. Außerdem ist der Arbeitsbereich zu reinigen und sicherzustellen, dass Werkstück und Spannvorrichtung nicht locker sind. Während der Bearbeitung müssen ungewöhnliche Vibrationen, Geräusche, Temperaturanstiege, die Spanform und der Werkzeugverschleiß beobachtet werden. Besteht die Gefahr einer Werkzeugkollision, verschiebt sich die Spannvorrichtung oder driften die Maße schnell ab, muss die Anlage gemäß den Vorschriften angehalten werden, anstatt das Programm weiterlaufen zu lassen. Wartungsprotokolle, Werkzeugwechselaufzeichnungen und Angaben zu ungewöhnlichen Erscheinungen sind wichtige Grundlagen für die anschließende Fehlersuche.
Zur Zerspanungstechnik gehört auch eine klare Informationsübergabe
Nach der Bearbeitung des Erstteils sollte das Bedienpersonal gemeinsam mit der Prüfung die kritischen Maße bestätigen und die verwendete Programmversion, den Werkzeugzustand sowie die Messergebnisse dokumentieren. Werden Maßabweichungen festgestellt, muss angegeben werden, in welchem Arbeitsgang die Abweichung aufgetreten ist, welche Spannmethode verwendet wurde und ob das Werkzeug gewechselt wurde. Dies erleichtert es den Prozess- oder Qualitätsmitarbeitern, die Ursache zu beurteilen. Änderungen an Zeichnungen, Anpassungen der Prozessparameter und Prüfergebnisse müssen ebenfalls rechtzeitig weitergegeben werden, damit in der Fertigung nicht weiterhin veraltete Unterlagen verwendet werden. Daraus wird ersichtlich, dass Zerspanungstechnik nicht nur bedeutet, „die Maschine bedienen zu können“, sondern auch die sichere Ausführung, Anlagenwartung, Dokumentation und die Kommunikation zwischen verschiedenen Arbeitsbereichen umfasst.
Wie Anfänger die Lernreihenfolge für Zerspanungstechnik planen: vom Grundlagenkurs bis zum Training an typischen Werkstücken
Beim Erlernen der Zerspanungstechnik sollte man nicht sofort Programmbefehle auswendig lernen oder die Tasten der Werkzeugmaschine bedienen. Ein zuverlässigerer Weg besteht darin, entsprechend dem Ablauf vom Werkstück über die Zeichnung bis zum geprüften Gutteil schrittweise die Fähigkeiten aufzubauen, „Zeichnungen zu verstehen, Werkstücke herzustellen, präzise zu messen und Ergebnisse auszuwerten“. Da sich Anlagen, CNC-Systeme und Aufgabenverteilungen je nach Unternehmen unterscheiden, sollten die Lernschwerpunkte an die angestrebte Position angepasst werden.
Fünf Selbsttests zur Zerspanungstechnik
Mit einer Zeichnung eines unbearbeiteten Werkstücks lässt sich der Lernerfolg überprüfen: Können die kritischen Maße und technischen Anforderungen ermittelt werden? Kann ein sinnvoller Bearbeitungsablauf erstellt werden? Können die Wahl von Bezug und Spannung sowie von Werkzeug und Anlage erklärt werden? Kann eine Programmsimulation durchgeführt und die Vorgehensweise bei der Verifizierung an der realen Maschine erläutert werden? Können die Messergebnisse anhand der Zeichnung und der Prüfanforderungen beurteilt werden? Erst wenn alle fünf Punkte anhand konkreter Abläufe und Aufzeichnungen erläutert werden können, hat man den Schritt von „einen Kurs besucht zu haben“ zu ersten beruflichen Fähigkeiten vollzogen.
Häufige Fragen zum Lernen der Zerspanungstechnik
Beim Lernen der Zerspanungstechnik geht es nicht nur darum, Kursbezeichnungen auswendig zu lernen, sondern schrittweise eine Arbeitskette von Zeichnungslesen, Verfahrenstechnik und Programmierung bis hin zu Bearbeitung und Prüfung aufzubauen. Die folgenden Fragen eignen sich dazu, zu überprüfen, ob die Lernschwerpunkte richtig erfasst wurden.
Muss man beim Lernen der Zerspanungstechnik zuerst CNC-Programmierung beherrschen?
Das muss nicht der Ausgangspunkt sein. Zunächst sollten technisches Zeichnen, Grundlagen zu Werkstoffen und Fertigung, Toleranzen und Passungen sowie technische Messtechnik beherrscht werden, bevor man sich mit Prozessplanung und Programmierung beschäftigt. Ohne Grundlagen in Zeichnungslesen und Verfahrenstechnik kann ein Programm zwar laufen, doch es ist schwierig zu beurteilen, ob Bearbeitungsreihenfolge, Werkzeugauswahl und Ergebnis den Anforderungen entsprechen.
Was ist wichtiger: Zeichnungslesen oder Prozessplanung?
Beide stehen in einer Reihenfolge zueinander und lassen sich nicht einfach miteinander vergleichen. Das Zeichnungslesen dient dazu, Werkstoff, Bezüge, Maßtoleranzen, Form- und Lagetoleranzen sowie Oberflächenqualität zu erkennen. Die Prozessplanung überführt diese Anforderungen anschließend in ein Konzept für Bezug, Spannung, Bearbeitungsreihenfolge, Werkzeuge und Anlagen. Wird die Zeichnung falsch verstanden, fehlt allen nachfolgenden Prozessschritten und Programmen die Grundlage.
Kann eine CNC-Simulation die Verifizierung an der realen Maschine ersetzen?
Nein. Eine Simulation kann bei der Prüfung des Programmpfads, der Koordinatenlogik und bestimmter Kollisionsrisiken helfen, ersetzt jedoch weder die Überprüfung des Anlagenzustands noch die Kontrolle von Werkzeugen und Spannvorrichtungen, den sicheren Betrieb vor Ort oder die Messung des Erstteils. Die reale Bearbeitung muss weiterhin unter Berücksichtigung der konkreten Werkzeugmaschine, Spannmethode, des Werkzeugzustands und der Zeichnungsanforderungen verifiziert werden.
Wie lässt sich feststellen, ob man die Prüfung in der Zerspanungstechnik wirklich beherrscht?
Dazu kann man sich mit einer vollständigen Werkstückzeichnung selbst testen: Kann man kritische Maße und Bezüge erkennen, für unterschiedliche Anforderungen geeignete Messmittel auswählen, ein korrektes Messbezugssystem einrichten, Ergebnisse zu Maßen, Form und Lage oder Oberflächenqualität dokumentieren und beurteilen sowie Abweichungen an Werkzeug, Spannvorrichtung, Parameter oder Prozess zurückmelden?
Sind die Kompetenzanforderungen an Stellen in der mechanischen Fertigung bei verschiedenen Unternehmen gleich?
Nicht vollständig. Die konkreten Anforderungen werden durch den Maschinentyp, das CNC-System, die Werkstoffarten der Produkte, die Losgröße und die Aufgabenteilung beeinflusst. Manche Stellen konzentrieren sich stärker auf die Bedienung der Maschinen, andere auf die Prozessprogrammierung oder die Qualitätskontrolle. Daher sollten die grundlegenden Kompetenzen das Lesen technischer Zeichnungen, Prozessplanung, Bedienung und Prüfung abdecken und je nach den tatsächlich eingesetzten Maschinen und Produkten um spezifische Fertigkeiten ergänzt werden.
Key takeaways
- Der Ausgangspunkt der mechanischen Fertigungstechnik ist das Verständnis von Einzelteilzeichnungen, Baugruppenzeichnungen und technischen Anforderungen – nicht das bloße Erlernen der Bedienung von Maschinentasten.
- Die Prozessplanung legt Bezugselemente, Bearbeitungsreihenfolge, Aufspannung, Werkzeuge und Parameter fest; die CNC-Programmierung überträgt anschließend die Prozessabsicht in ein Maschinenprogramm.
- Bei der Maschinenbedienung müssen Maschinenzustand, Werkzeugverschleiß, Spannstabilität, Arbeitssicherheit und die Prüfung des ersten Werkstücks gleichzeitig berücksichtigt werden.
- Die Qualitätsprüfung begleitet den gesamten Ablauf – von der Zeichnungslektüre über das Spannen und Bearbeiten bis zur Messung. Die Ergebnisse müssen in die Prozessplanung und die Arbeit vor Ort zurückfließen können.
- Das Lernen kann schrittweise über technisches Zeichnen und CAD, Toleranzmessung, Grundlagen der spanenden Fertigung, Maschinenbedienung, CNC-Programmierung, praktische Maschinenbearbeitung und Qualitätskontrolle erfolgen.



