Beginnen wir mit einem Overlay-Fehlerbudget
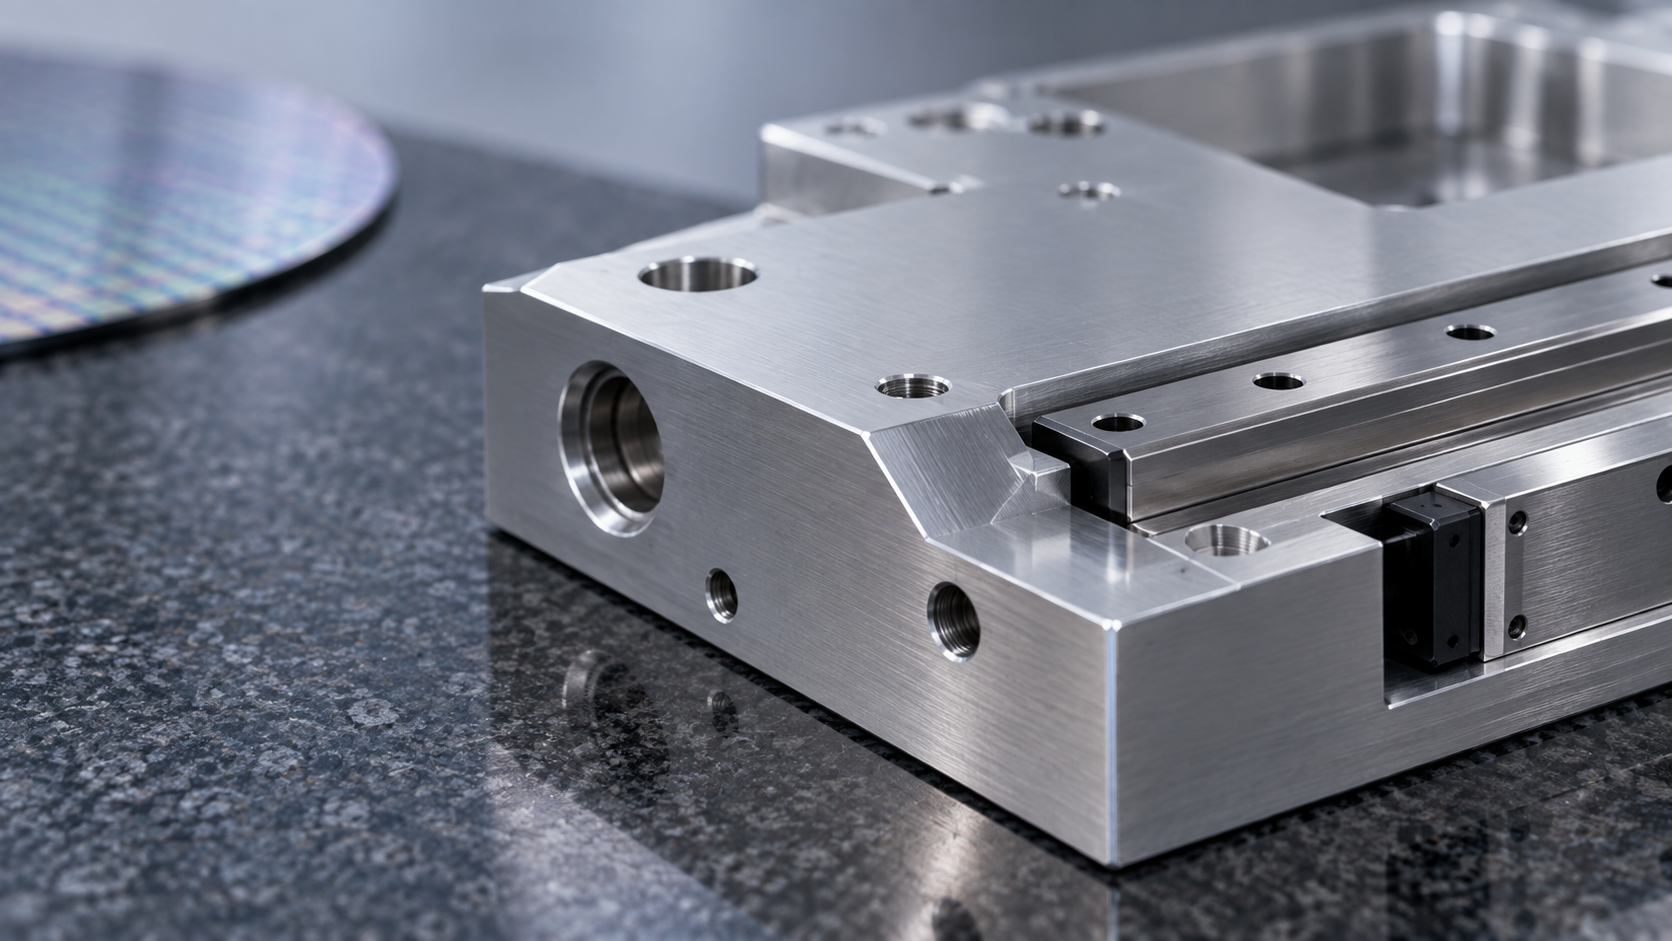
In der Halbleiterfabrik ist beim Lithografieprozess nicht das größte Problem, dass eine Ebene nicht fein genug gezeichnet wird, sondern dass diese Ebene nicht mit der vorherigen zur Deckung kommt. Die relative Verschiebung zwischen zwei Ebenen wird in der Branche als Overlay-Fehler bezeichnet. Dafür gibt es ein Gesamtbudget, das nicht willkürlich festgelegt wird, sondern sich aus der Bauelementstruktur, den elektrischen Eigenschaften und der endgültigen Ausbeute rückwärts ableitet. Sobald das Budget feststeht, wird es in mehrere Posten aufgeteilt: die Positionierfehler des Lithografiegeräts selbst, die Synchronfehler des Maskentisches, die Bewegungsfehler des Wafertisches, die Verformung des Siliziumwafers selbst sowie die geometrischen Abweichungen, die durch die mechanischen Bauteile zur Aufnahme dieser Komponenten entstehen.
Entscheidend ist, dass dieses Budget eine Gesamtheit ist. Jeder herausgelöste Posten erhält nur einen sehr kleinen Anteil; jede Überschreitung eines Postens geht direkt zulasten des Spielraums der anderen und schlägt sich letztlich in sinkender Ausbeute nieder. Wenn ein Konstrukteur also sagt, ein Bauteil müsse „sehr genau“ gefertigt werden, dann bevorzugt er in der Regel nicht subjektiv hohe Präzision, sondern wird durch das übergeordnete Systembudget dazu gezwungen. Die Präzisionskenngrößen eines Bauteils sind im Wesentlichen ein nachgelagertes Produkt der Systemfehlerverteilung.
Das zu verstehen ist wichtig für Menschen in Fertigung und Einkauf. Denn es bedeutet: Losgelöst vom Systemkontext über „dieses Bauteil muss auf wenige Mikrometer genau sein“ zu sprechen, ist oft sinnlos. Dasselbe Bauteil kann in einem Kurzhubmechanismus ganz andere Anforderungen haben als in einem Langhubmechanismus. Was wirklich geklärt werden muss, ist: Welche Funktion übernimmt es im System, wie werden Fehler übertragen, und welche Flächen sind Funktionsflächen. Erst die Antworten auf diese Fragen bestimmen das Fertigungskonzept und das Prüfkonzept.
Der folgende rote Faden zieht sich durch den gesamten Text: Die Präzisionsanforderungen an Halbleiterbauteile lassen sich ableiten und sind keine Branchengewohnheit oder ästhetische Vorliebe. Ausgangspunkt der Ableitung ist das Fehlerbudget; der Prozess umfasst, wie sich Fehler überlagern, wie die Umgebung stört und wie Kenngrößen kombiniert werden, und mündet schließlich in Verfahrensauswahl sowie Prüfung und Abnahme. Wer diese Kette durchläuft, wird feststellen, dass viele scheinbar strenge Anforderungen diskutierbar und verhandelbar werden, statt nur passiv hingenommen werden zu müssen.
Wie sich Fehler addieren: Additionslogik und Verstärkungseffekte
In Halbleiteranlagen entscheidet die Maßabweichung eines Bauteils allein selten über Erfolg oder Misserfolg. Entscheidend ist vielmehr: Mit welchen Fehlern überlagert sich diese Abweichung, wenn sie in die Gesamtmaschine gelangt, durch welchen Mechanismus wird sie verstärkt, und welche Positionsverschiebung ergibt sich letztlich auf dem Wafer. Die Präzisionsanforderung lautet daher nie „dieses Bauteil muss sehr genau aussehen“, sondern „wie viel Fehler darf dieses Bauteil beitragen“. Nur so lässt sich verstehen, warum manche Bauteile bis an die Grenze gefordert werden und andere durchaus entspannter sein dürfen.
Die additive Struktur des Fehlerbudgets
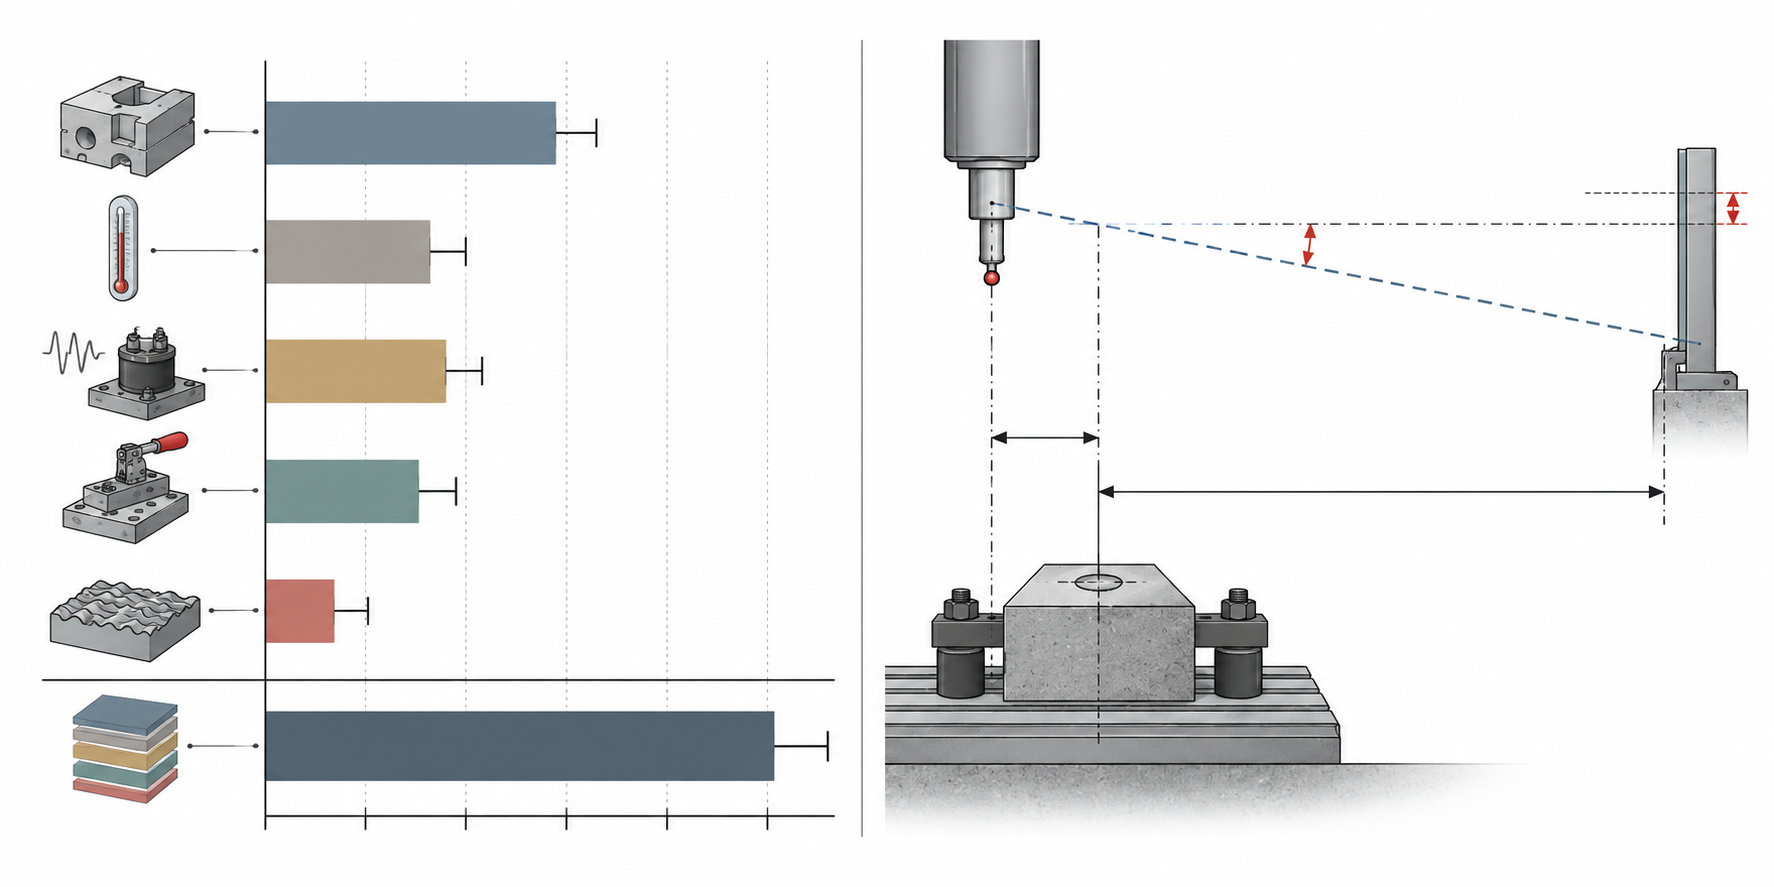
Zerlegt man das Fehlerbudget der Gesamtmaschine, enthält es üblicherweise mehrere Quellen: statische geometrische Fehler (Geradheit der Führung, Ebenheit der Montagefläche, Bohrungsabweichungen), Wärmeverformung (Ausdehnung und Drift durch Temperaturgradienten), Vibration und dynamisches Verhalten (Struktursteifigkeit, Dämpfung, Antriebsrückkräfte), Einspann- und Wiederholpositionierfehler (Positionskonsistenz nach jeder Montage oder jedem Waferwechsel) sowie Kontakt- und Messabweichungen durch die Oberflächentopografie. Sie sind nicht voneinander unabhängig, werden im Budgetstadium aber üblicherweise zunächst nach dem Worst Case addiert:
Gesamtfehler ≈ statischer geometrischer Fehler + thermische Drift + dynamischer Fehler + Einspannwiederholbarkeit + Beitrag der Oberflächentopografie
Diese Formel ist qualitativ, doch sie verdeutlicht einen entscheidenden Umstand: Jeder Posten konkurriert um dasselbe Budget. Nimmt die thermische Drift einen großen Teil ein, müssen die Toleranzen für die Zerspanung zwangsläufig enger werden; umgekehrt können mechanische Bauteile entspannter ausfallen, wenn Konstruktion und Temperaturführung gut sind. Deshalb werden Zulieferer häufig aufgefordert, „zuerst klarzustellen, welche Funktion dieses Bauteil in der Gesamtmaschine übernimmt“, statt direkt zu fragen, „wie genau können Sie fertigen“.
Abbe-Fehler und Kosinusfehler: Wie kleine Abweichungen verstärkt werden
Es gibt hauptsächlich zwei Verstärkungseffekte. Der erste ist der Abbe-Fehler: Wenn Messachse und Bewegungsachse nicht zusammenfallen und ein Versatzabstand besteht, wird die Winkelabweichung durch diesen Abstand verstärkt. Je größer der Versatz, desto größer die Verschiebung am Ende bei gleicher Winkelabweichung. Der zweite ist der Kosinusfehler: Wenn zwischen Bewegungsrichtung und Idealrichtung ein kleiner Winkel besteht, verkürzt sich die tatsächliche Verschiebung gegenüber der idealen nach der Kosinusbeziehung; je größer der Winkel, desto deutlicher die Positionsabweichung.
Diese beiden Mechanismen erklären, warum „winzige Abweichungen an kleinen Bauteilen“ am Ende eines Langhubmechanismus verstärkt werden. Eine minimale Neigung einer Montagefläche ist bei kurzem Hub kaum sichtbar, doch nach Übertragung über einen langen Arm oder eine lange Führung kann die Positionsverschiebung am Ende bereits das Budget überschreiten. Deshalb sind die kritischen Bauteile in Halbleiteranlagen oft nicht „maßlich am schwierigsten“, sondern „in Winkel- und Bezugsbeziehungen am schwierigsten stabil zu halten“.
In der Praxis verteilt die Engineering-Seite das Budget üblicherweise nach Funktionsflächen: Welche Flächen bestimmen die Ausrichtung, welche dienen nur der Abstützung, welche beeinflussen nur den Gasstrom oder die Reinheit. Funktionsflächen werden vorrangig enger toleriert, Nicht-Funktionsflächen dürfen entspannter sein. Das führt dazu, dass die Präzisionsanforderungen verschiedener Bauteile in derselben Anlage stark variieren können, statt dass alle Bauteile auf höchste Präzision getrimmt werden. Soll diese Beurteilung auf konkrete Verfahrenspfade übertragen werden, kann man zunächst den Anwendungsbereich der CNC-Bearbeitung zum Vergleich heranziehen.
Vakuum, Wärme und Reinheit: drei Umgebungsrandbedingungen, die die Spielregeln ändern
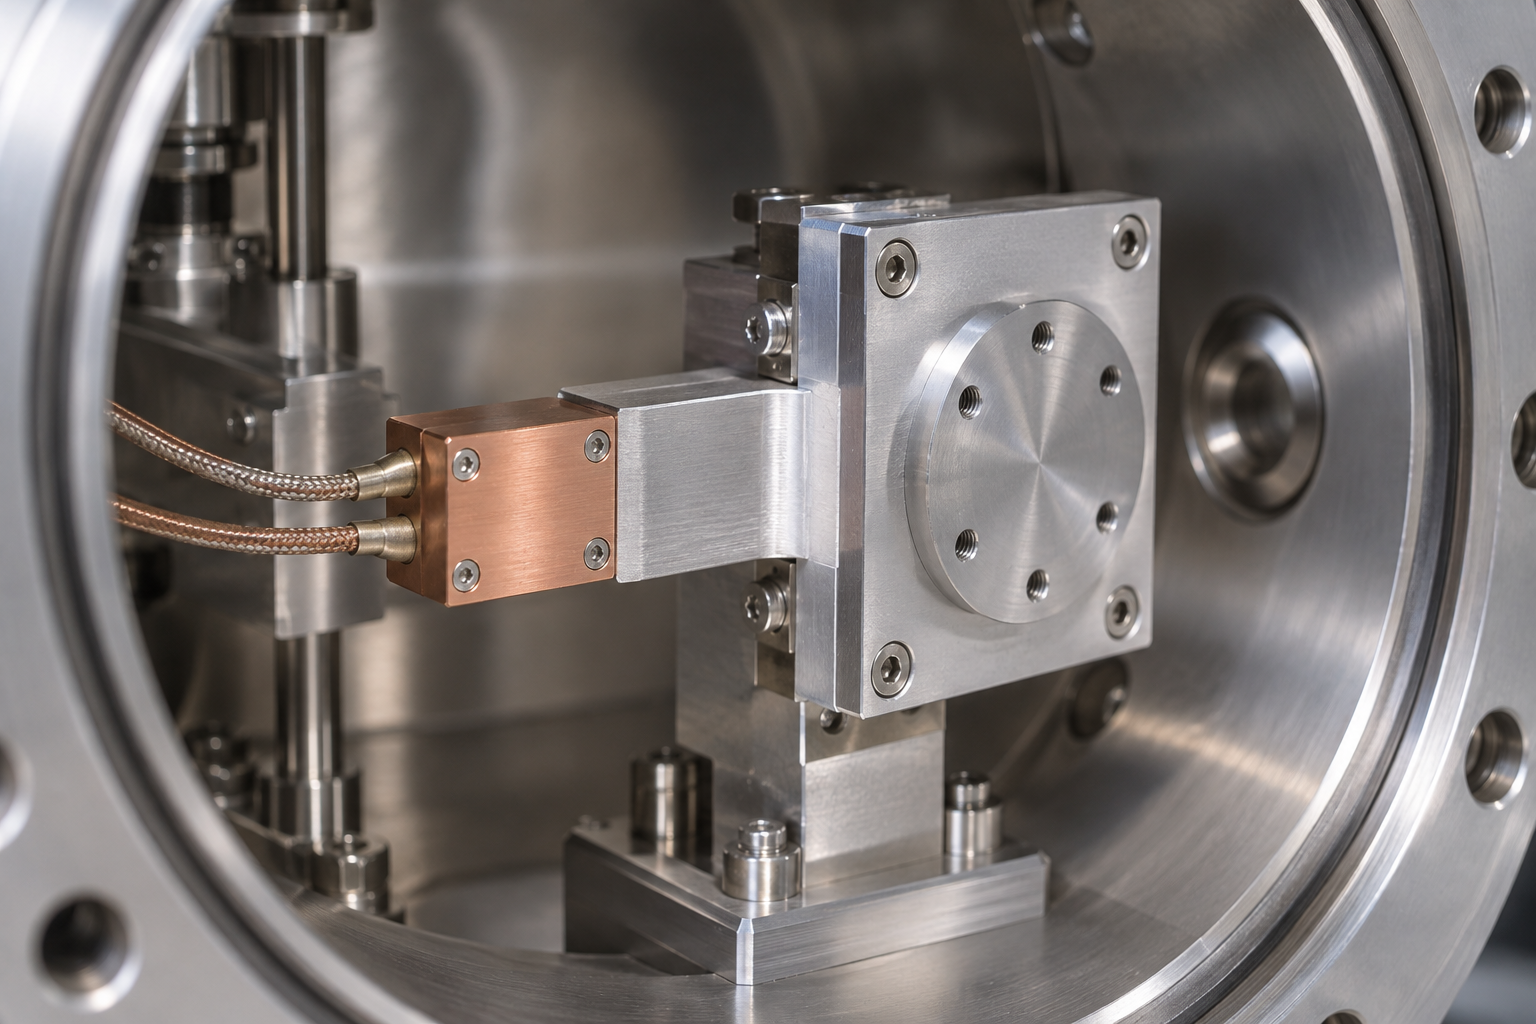
Viele Bauteile lassen sich in einer Werkstatt unter Normaldruck einwandfrei messen, „verformen“ sich jedoch, sobald sie in eine Halbleiteranlage eingebaut werden. Das Problem liegt oft nicht in der Bearbeitung selbst, sondern darin, dass die Umgebung das ursprüngliche Maßtoleranzproblem neu als Frage von Material, Oberfläche und Langzeitstabilität definiert. Die drei Randbedingungen Vakuum, Wärme und Reinheit wirken nahezu gleichzeitig auf dasselbe Bauteil; wird eine davon ignoriert, kann die vorherige Präzisionsarbeit umsonst gewesen sein.
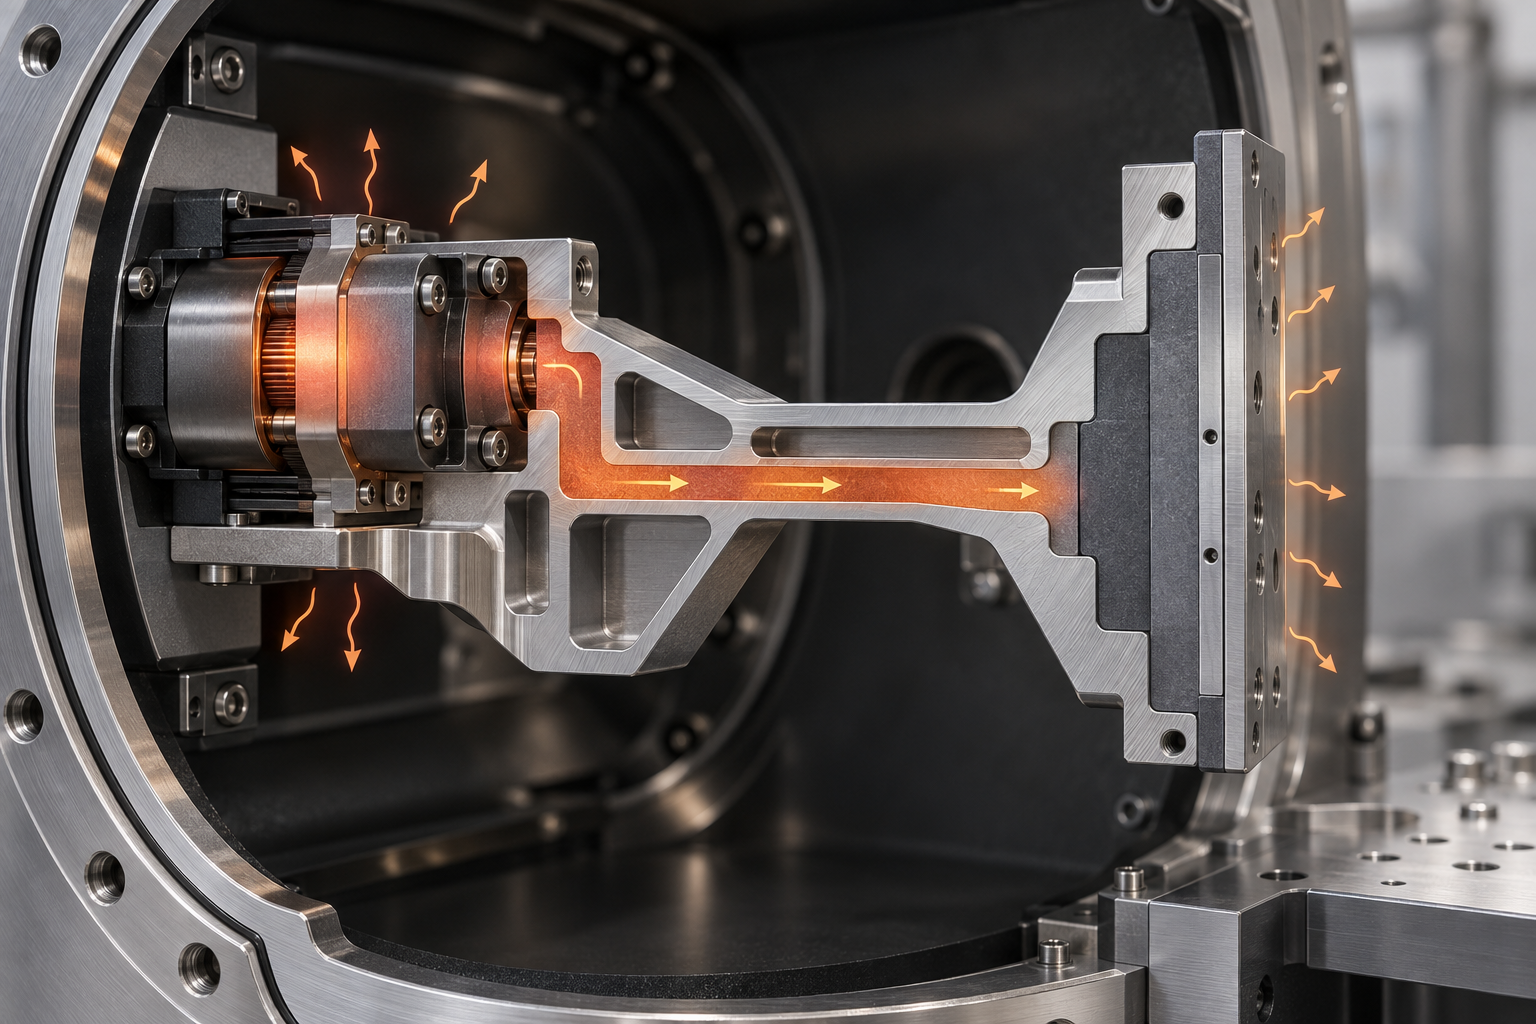
Im Vakuum gibt es keine Konvektion; Wärmeabfuhr erfolgt nur über Leitung und Strahlung
Unter Normaldruck wird ein Großteil der von bewegten Teilen und Motoren erzeugten Wärme durch Luftkonvektion abgeführt. Im Vakuum entfällt dieser Pfad praktisch, und Wärme kann nur über Festkörperleitung und Strahlung abgegeben werden. Die Folge: Bei gleicher Wärmemenge ergibt sich im Vakuum eine höhere lokale Temperaturerhöhung, und diese setzt sich direkt in thermische Ausdehnungsverschiebung um.
Für die Bauteile bedeutet das: Das Thermomanagement muss in das Strukturbauteil selbst vorverlagert werden. Zum Beispiel den Wärmeleitpfad zwischen Wärmequelle und kritischer Funktionsfläche kurz und dick ausführen; für verschiebungsempfindliche Bereiche Materialien mit geringer Ausdehnung verwenden; auf Montageebene Spielraum für thermische Kompensation vorsehen, statt darauf zu hoffen, dass „genau genug gefertigt“ die Temperaturdrift aushält. Thermische Drift ist ein systematischer Fehler, der sich nicht allein durch engere Maßtoleranzen beseitigen lässt.
Vakuumkompatibilität: Materialien und Schmierstoffe werden neu ausgewählt
Die Vakuumumgebung stellt zusätzliche Anforderungen an Materialien. Normale Schmierfette können ausgasen, und die Ausgasungsprodukte können sich auf optischen Flächen oder der Waferoberfläche wieder absetzen; bestimmte Kunststoffe und Klebstoffe gasen kontinuierlich aus und verunreinigen die Kammer. Daher müssen Bauteile auf der Vakuumseite üblicherweise Materialien und Schmierkonzepte neu auswählen; üblich sind Trockenfilmschmierung, Festschmierung oder direkt selbstschmierende Materialien, und Dichtungen sowie Klebungen mit leicht flüchtigen Bestandteilen sind zu vermeiden.
Daraus ergibt sich eine leicht unterschätzte Kettenreaktion: Ändert sich das Material, ändern sich auch Bearbeitbarkeit und Wärmeausdehnungskoeffizient. Eine ursprünglich für Aluminiumlegierung ausgelegte Passung muss nach dem Wechsel zu einem Material mit geringer Ausdehnung hinsichtlich Zerspanverhalten, Eigenspannungen und Maßstabilität neu bewertet werden. Die Materialauswahl ist daher kein abschließender Schritt im Beschaffungsprozess, sondern der Ausgangspunkt der Präzisionskette. Die konkrete Abstimmung von Material und Schmierung sollte bereits in der Zeichnungsprüfung mit der Engineering-Seite geklärt werden.
Reinheit: harte Randbedingungen für Partikel, Ausgasung und Oberflächenbehandlung
In Umgebungen mit hohen Reinheitsanforderungen sind Partikel selbst eine Defektquelle. Grate auf Bauteiloberflächen, Bearbeitungsrückstände, abplatzende Beschichtungen und Späne in Gewinden können alle zu Kontaminationsquellen werden. Daher ist die Oberflächenbehandlung nicht nur eine Frage des Aussehens oder des Korrosionsschutzes, sondern Teil der Reinheitskontrolle: Entgraten, Passivieren, Reinigen und Verpackungsmethoden müssen als Ganzes vereinbart werden.
Ausgasung hingegen hängt stärker mit dem Material und dem Oberflächenzustand zusammen. Poröse Oberflächen, raue Oberflächen und zurückbleibende Ölfilme erhöhen das Ausgasungsrisiko. Das bedeutet, dass die Oberflächenrauheit hier nicht nur ein Passungs- oder Reibungsindikator ist, sondern auch ein Reinheitsindikator. Wenn in der Zeichnung nur Maßtoleranzen angegeben sind und keine Oberflächenbeschaffenheit und Reinigungsanforderungen vereinbart wurden, kann der Lieferant kaum beurteilen, welcher Grad erforderlich ist, und bei der Endabnahme kommt es leicht zu Meinungsverschiedenheiten.
Präzision ist keine Zahl: Maß, Form und Lage, Oberfläche und Stabilität
Das häufigste Missverständnis zwischen Einkauf und Technik besteht darin, „Präzision“ als eine einzelne Zahl zu betrachten, die in eine Tabelle eingetragen werden kann. In der Zeichnung steht ±0,01 mm, der Lieferant nennt einen Preis, und beide Seiten glauben, alles sei geklärt. Doch was wirklich darüber entscheidet, ob ein Bauteil in ein Gerät passt und ob es im Vakuum einen Wartungszyklus übersteht, war nie diese eine Zahl, sondern eine Gruppe sich gegenseitig beeinflussender Kenngrößen: Maßtoleranzen, Form- und Lagetoleranzen, Oberflächenrauheit, Eigenspannungen sowie die Stabilität dieser Größen unter Zeit, Temperatur und Montagekräften.
Ein häufiges Beispiel aus der Praxis. Ein Aluminium-Stützblock, alle Maße liegen innerhalb des Toleranzbands, der Prüfbericht ist einwandfrei, doch nach der Montage in der Baugruppe sitzt die Passfläche schlecht, und sobald die Schrauben angezogen werden, verzieht sich das Bauteil auf eine mit bloßem Auge nicht erkennbare Weise. Das Problem liegt nicht im Maß, sondern in der Ebenheit und der Bezugsdefinition. Maßtoleranzen regeln, „ob der Abstand zwischen zwei Punkten stimmt“, Form- und Lagetoleranzen regeln, „ob diese Fläche noch eine Fläche ist“. Ersteres ist in Ordnung, Letzteres liegt außerhalb der Toleranz, und die Montage scheitert trotzdem.
Was die vier Kenngrößengruppen jeweils regeln
- Maßtoleranz: steuert die Nennabweichung von Merkmalen wie Länge, Bohrungsdurchmesser und Nutbreite. Sie ist am einfachsten zu messen und wird am leichtesten überbewertet.
- Form- und Lagetoleranz: steuert Ebenheit, Parallelität, Rechtwinkligkeit, Koaxialität, Positionstoleranz und Ähnliches. Sie entscheidet, ob ein Bauteil bei der Montage korrekt positioniert werden kann, und ist oft entscheidender als das Maß.
- Oberflächenrauheit und -morphologie: beeinflusst Dichtheit, Reibung, Ausgasung, Reinigungsaufwand sowie optische und Kontakteigenschaften. Zwei Oberflächen mit demselben Ra-Wert können bei unterschiedlicher Bearbeitungsrichtung völlig unterschiedliche Funktionseigenschaften aufweisen.
- Eigenspannungen und Langzeitstabilität: innere Spannungen aus Zerspanung, Schweißen, Wärmebehandlung oder additiver Fertigung können sich bei späterer Bearbeitung oder Nutzung langsam abbauen und dazu führen, dass sich das Bauteil „von selbst verformt“. Solche Probleme sind bei der Lieferung nicht nachweisbar, zeigen sich aber nach einigen Monaten im Einsatz.
Betrachtet man diese vier Gruppen zusammen, zeigt sich eine Regel: Das Maß ist der Punkt, der am leichtesten erfüllt und am leichtesten falsch beurteilt wird. Viele Nacharbeiten und Störungen vor Ort haben ihre Ursache in Form und Lage, Oberfläche oder Stabilität und werden nur durch einen Bericht mit „Maß in Ordnung“ verdeckt.
Bezüge und Funktionsflächen sind es wert, vor einer Toleranzverschärfung besprochen zu werden
Wenn es bei der Montage Probleme gibt, ist die erste Reaktion oft: „Die Toleranz noch etwas enger fassen.“ In den meisten Fällen ist es jedoch wirksamer, zuerst zwei Fragen zu beantworten: Welche ist die Funktionsfläche dieses Bauteils? Wie ist der Bezug definiert?
Wenn die Zeichnung keinen eindeutigen Bezug festlegt, kann die Fertigungsseite nur selbst Aufspann- und Messbezüge wählen. Wenn Fertigungsbezug, Messbezug und Montagebezug nicht übereinstimmen, kann die Montage trotzdem scheitern, selbst wenn jedes Maß innerhalb der Toleranz liegt. Umgekehrt können bei klarem Bezug und eindeutiger Funktionsfläche viele nicht funktionale Maße tatsächlich gelockert werden, die Kosten sinken, und das Montageverhalten wird sogar stabiler.
Deshalb wird in der Angebots- und DFM-Phase auf der Technikseite lieber darüber gesprochen, „ob diese Fläche eine Anlagefläche oder eine Freistellfläche ist“ und „ob diese Bohrung eine Positionierbohrung oder eine Durchgangsbohrung ist“, statt direkt über Toleranzzahlen zu sprechen. Die Positionstoleranz einer Positionierbohrung und die Ebenheit einer Passfläche sind in der Regel eine Investition wert; Freistellflächen und Außenkonturen können oft angemessen gelockert werden. Das Präzisionsbudget in Funktionsflächen zu investieren ist eine rationalere Strategie als eine pauschale Verschärfung.
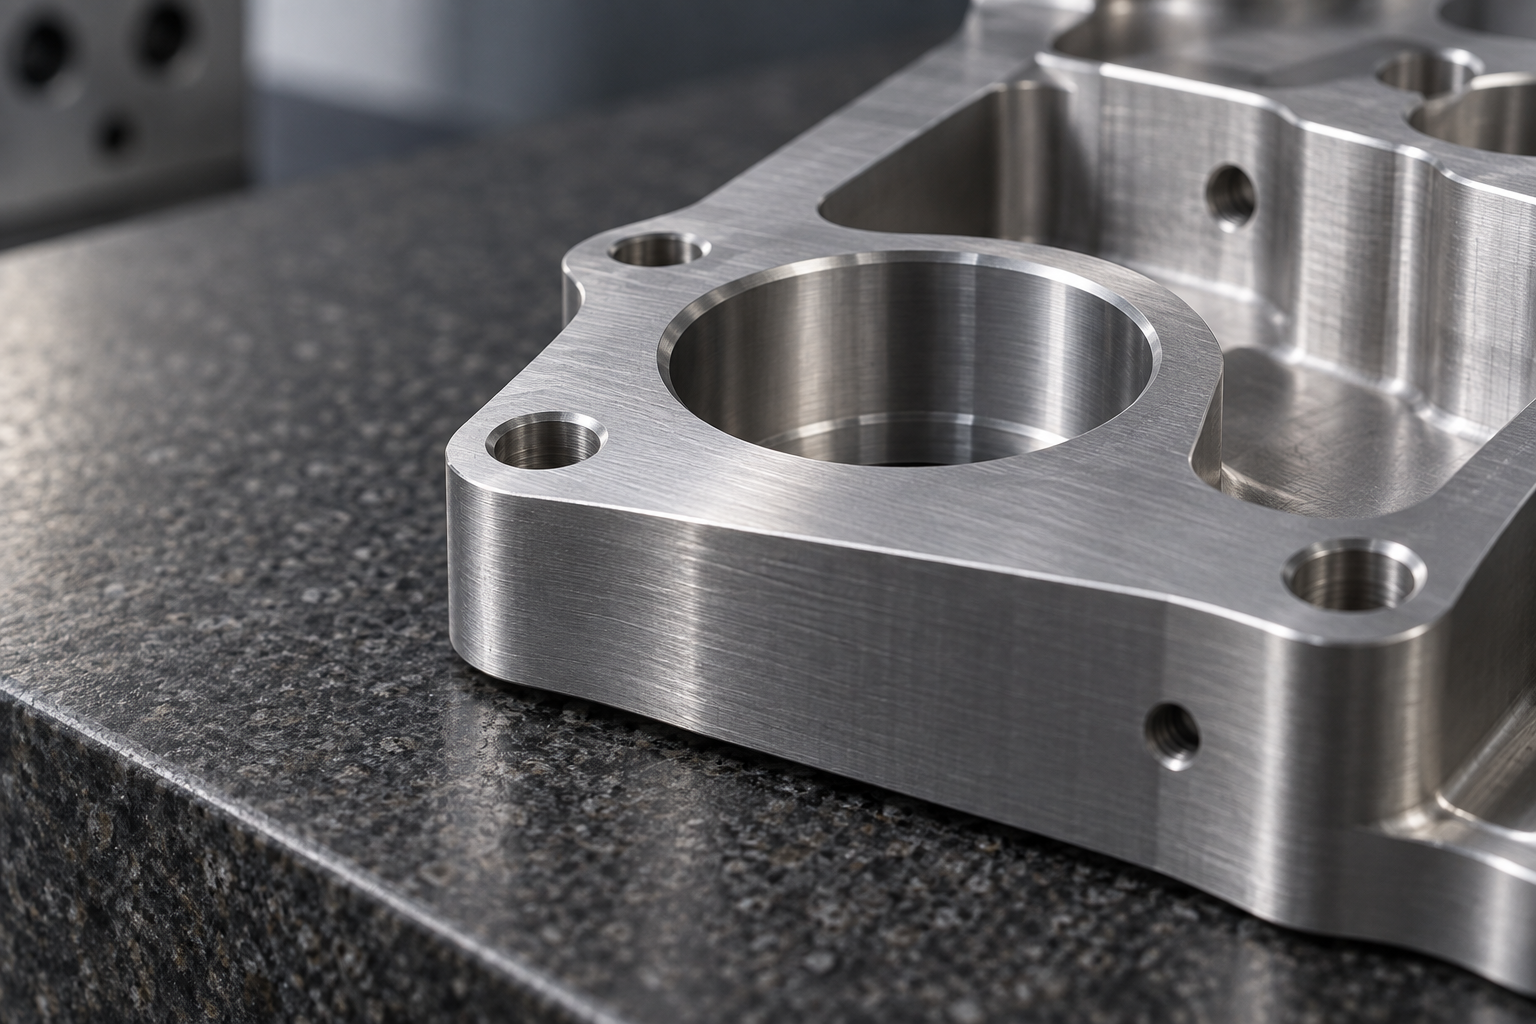
Wenn also jemand fragt: „Welche Präzisionsanforderungen hat dieses Bauteil?“, sollte die genauere Antwort eine Gruppe von Vorgaben sein: Welche Flächen sind Funktionsflächen, wie wird der Bezug festgelegt, beeinflusst der Oberflächenzustand die Ausgasung oder Dichtheit, welchen Temperaturen und Lasten ist das Bauteil bei Montage und Nutzung ausgesetzt. Wenn dies klar gesagt wird, ist die Präzisionsanforderung ein ableitbares, überprüfbares und verhandelbares Ergebnis und keine aus dem Bauch heraus gewählte Zahl.
Wie das Verfahren gewählt wird: die Grenzen von CNC, Blechbearbeitung, Vakuumguss und additiver Fertigung
Nachdem die Präzisionsanforderungen abgeleitet wurden, lautet die nächste Frage nicht „Wer fertigt am genauesten?“, sondern „Welche Prozessroute soll dieses Bauteil nehmen?“. Bauteile in Halbleiteranlagen sind sehr unterschiedlich: Manche sind tragende Strukturteile, manche sind Flansche an Vakuumkammern, manche sind Kanalblöcke in Gasleitungen, und andere sind Abdeckungen und Kabelkanalhalterungen. Diese Bauteile in ein und dasselbe Verfahren zu stecken ist meist teuer und unvernünftig.
Die Funktionsfläche bestimmt die Route, nicht die Präzisionszahl
Bei der Entscheidung über die Route sind zuerst drei Fragen zu stellen: Welche Flächen sind an Positionierung und Passung beteiligt? Welchen Lasten und Temperaturen ist das Bauteil ausgesetzt? Wie wird es später montiert und demontiert? Passflächen, Dichtflächen und Führungsschienen-Montageflächen, die an der Positionierung beteiligt sind, erfordern in der Regel CNC-Bearbeitung, um Form- und Lagebeziehungen sowie Oberflächenqualität sicherzustellen; Blechteile, die nur abdecken, stützen oder Kabel führen, lassen sich mit Blechbearbeitung durch Biegen und Schweißen oft wirtschaftlicher herstellen und leichter gewichtseinsparen und später ändern.
Die Übergangsphase bei kleinen Stückzahlen ist ein weiteres typisches Szenario. Das Gerät befindet sich noch in der Validierung, die Konstruktion kann sich noch ändern; dann können mit Handmuster-Vakuumguss (Vakuumgießen) einige Dutzend Sicht- oder nicht tragende Teile hergestellt werden, die ohne Stahlform eine nahezu serienreife Anmutung haben; wenn die Konstruktion eingefroren ist und die Stückzahl steigt, kann Spritzguss in Betracht gezogen werden. Umgekehrt gilt: Wenn ein Bauteil komplexe interne Kanäle, gitterartige Leichtbaustrukturen oder integrierte topologische Formen aufweist, ist traditionelle subtraktive Fertigung schwer umsetzbar, und 3D-Druck ist der direktere Weg.
| Bauteilmerkmal | Bevorzugte Route | Hauptgrund |
|---|---|---|
| Präzise Passflächen, Führungsschienensitze, Dichtflansche | CNC-Bearbeitung | Form- und Lagebeziehungen kontrollierbar, Oberflächenqualität erleichtert Dichtheit und Passung |
| Geräteabdeckungen, Kabelkanäle, Montagehalterungen | Blechbearbeitung | Biegen und Schweißen effizient, erleichtert Leichtbau und Änderungen |
| Kleine Stückzahlen von Sichtteilen in der Validierungsphase | Handmuster-Vakuumguss | Keine Stahlform nötig, nahezu serienreife Anmutung, geringe Änderungskosten |
| Komplexe Strömungskanäle, leichtgewichtige einteilige Struktur | 3D-Druck | Innere Merkmale, die durch subtraktive Fertigung schwer zu formen sind, können in einem Schritt geformt werden |
| Massenkunststoffteile nach Strukturfixierung | Spritzguss | Die Stückkosten sinken mit der Stückzahl, die Konsistenz ist stabil |
Es sei darauf hingewiesen, dass die Prozessgrenzen nicht absolut sind. Ein Bauteil erfordert oft eine kombinierte Route: Der Hauptkörper wird per CNC bearbeitet, um Passflächen zu erzeugen, die Abdeckung wird aus Blech gefertigt, der innere Strömungskanalblock wird additiv gefertigt und schließlich einheitlich montiert. Was wirklich über Erfolg oder Misserfolg entscheidet, ist wie die Bezüge übertragen werden – wenn jeder Prozess seine eigenen Bezüge definiert, summieren sich die Fehler bei der Montage; wenn bereits in der Zeichnungsphase ein einheitlicher Montagebezug und kritische Funktionsflächen vereinbart werden, muss jeder Prozess nur seinen eigenen Abschnitt einhalten, und das Gesamtergebnis konvergiert.

Wenn Sie konkrete Bauteilzeichnungen haben und unsicher sind, ob CNC, Blech oder additive Fertigung gewählt werden sollte, können Sie das 3D-Modell und die Beschreibung der kritischen Funktionsflächen direkt auf der Seite CNC-Bearbeitung zur Einsicht in die Prozessbeschreibung einreichen oder über KI-Dialog-Angebot die Engineering-Seite zunächst eine Routenentscheidung treffen lassen, bevor Sie entscheiden, ob Toleranzen verschärft werden.
Prüfung und Abnahme: Wie lässt sich nachweisen, dass es wirklich den Anforderungen entspricht
Die Fertigstellung bedeutet nicht, dass das Bauteil den Anforderungen entspricht. In der Halbleiterausrüstung hängt die Qualifikation eines Bauteils davon ab, ob es nach der Montage, im Vakuum und bei thermischer Wechselbelastung sowie über die gesamte Lebensdauer der Anlage hinweg die funktionalen Anforderungen kontinuierlich erfüllt. Die Aufgabe der Prüfung besteht nicht darin, dem Bauteil ein Etikett „qualifiziert“ anzukleben, sondern auf reproduzierbare Weise nachzuweisen, dass seine Maße, Form- und Lagetoleranzen, Oberfläche und Stabilität innerhalb des durch die Designabsicht erlaubten Bereichs liegen. Das Problem ist, dass viele Projekte die Prüfung erst am Ende bedenken und dann feststellen, dass bestimmte Merkmale gar nicht messbar sind oder die Messergebnisse nicht mit dem Montageverhalten übereinstimmen.
Das Prüfkonzept muss vor der Bearbeitung festgelegt werden
Ein praktikables Prinzip ist: Prüfkonzept und Bearbeitungskonzept gemeinsam bewerten. Der Grund ist unmittelbar – wie die Bezüge festgelegt werden, wie gespannt wird, ob die Tastspitze oder das optische System diese Fläche erreichen kann, all das wirkt sich wiederum auf die Prozessroute aus. Wenn eine Funktionsfläche im Endzustand nicht von der Koordinatenmessmaschinen-Tastspitze erreicht werden kann, muss entweder die Spannreihenfolge angepasst, eine Zwischenprüfung eingeplant oder auf berührungsloses optisches Scannen ausgewichen werden. Wenn erst nach Fertigstellung des Bauteils diskutiert wird, „wie gemessen wird“, bleibt oft nur ein Kompromiss, oder man muss eine nicht verifizierbare Lieferung akzeptieren.
Das Prüfkonzept muss mindestens drei Dinge klarstellen: welche Merkmale gemessen werden, mit welchen Mitteln und nach welchem Bezug beurteilt wird. Maßtoleranzen können mit berührender Messtechnik Punkt für Punkt bestätigt werden; Form- und Lagetoleranzen (Ebenheit, Parallelität, Koaxialität) hängen stärker vom Aufbau des Bezugssystems ab; Oberflächenrauheit und Sauberkeit erfordern separate Instrumente und Verfahren. Werden diese drei Kategorien in einer einzigen Messung vermischt, erhält man leicht scheinbar vollständige, aber tatsächlich nicht rückverfolgbare Daten.
Wie die verschiedenen Mittel kombiniert eingesetzt werden
- Koordinatenmessung (KMM): geeignet für die quantitative Bestätigung kritischer Maße und Form- und Lagetoleranzen, insbesondere bei Merkmalen mit klarem Bezug und erreichbarer Tastspitze. Ihr Wert liegt in rückverfolgbaren Koordinatendaten, nicht in Einzelpunktablesungen.
- Optisches Scannen und 3D-Scannen: geeignet für Freiformflächen, komplexe Konturen und Reverse-Engineering-Szenarien. Es liefert schnell die Gesamtabweichungsverteilung und hilft, Verformungstrends zu beurteilen, muss jedoch nach der Ausrichtung auf den Bezug für die Abnahmebeurteilung verwendet werden.
- Oberflächenrauheit und Topographiemessung: Die Funktionsweise von Dichtflächen, Gleitflächen und optisch relevanten Oberflächen wird oft durch die Oberflächentopographie bestimmt, nicht nur durch die Maße. Rauheit und Welligkeit erfordern separat vereinbarte Messpunkte und -richtungen.
- Sauberkeits- und Ausgasungsnachweis: Bei Bauteilen für Vakuum- oder Reinraumumgebungen beeinflussen Partikelrückstände und Materialausgasung die Systemleistung. Solche Nachweise müssen in der Regel zusammen mit Prozess- und Materialauswahl diskutiert werden, statt sie nachträglich mit einer Reinigung abzutun.

Erstmuster und Chargenkonsistenz
Die Erstmusterprüfung beantwortet die Frage, „ob diese Prozessroute qualifizierte Teile hervorbringen kann“, die Chargenprüfung beantwortet die Frage, „ob jedes nachfolgende Teil stabil ist“. Beide können einander nicht ersetzen. Ein qualifiziertes Erstmuster bei gleichzeitiger Chargendrift bedeutet meist, dass das Prozessfenster zu eng ist, Werkzeugverschleiß, Änderungen des thermischen Zustands oder unzureichende Spannwiederholbarkeit vorliegen. Umgekehrt ist es sinnlos, über Chargenkonsistenz zu diskutieren, wenn bereits das Erstmuster nicht qualifiziert ist.
Auf der Abnahmeebene wird empfohlen, kritische Merkmale zu klassifizieren: Merkmale, die Montage und Funktion beeinflussen, werden Stück für Stück oder in vereinbarter Häufigkeit geprüft; allgemeine Merkmale werden durch Stichproben plus Beobachtung der Prozessfähigkeit überwacht; nichtfunktionale Merkmale richten sich nach Zeichnung und Prozessdokumenten. So werden sowohl Risiken kontrolliert als auch vermieden, dass Prüfkosten bei unwichtigen Maßen angehäuft werden. Was die konkreten Stichprobenanteile und Beurteilungsregeln betrifft, müssen diese unter Berücksichtigung des Verwendungszwecks des Bauteils, der Stückzahl und der Vereinbarung beider Seiten festgelegt werden; in der Regel sollten sie bereits in der Angebots- und Prozessbewertungsphase geklärt werden und nicht erst kurz vor dem Versand spontan entschieden werden.
Wenn das Projekt Reverse Engineering umfasst oder die Übereinstimmung von eingehendem Material und Designmodell bestätigt werden muss, kann mit 3D-Scannen ein Gesamtvergleich durchgeführt werden; bei Projekten, die überwiegend präzise Metallstrukturbauteile betreffen, lässt sich der Prüfansatz in der Regel reibungsloser planen, wenn er gemeinsam mit der Prozessroute der CNC-Bearbeitung geplant wird. Die Prüfung ist nicht die letzte Hürde, sondern eine Linie, die sich durch die gesamte Prozessgestaltung zieht.
Häufige Fragen (FAQ)
Die folgenden Fragen stammen aus den häufigsten Meinungsverschiedenheiten in tatsächlichen Anfragen und Zeichnungsprüfungen. Die Antworten versuchen, die Beurteilungslogik darzulegen, statt eine abschreibbare Zahl zu liefern – denn die konkreten Werte müssen durch Ihr Systemfehlerbudget und die Montagebeziehungen bestimmt werden.
Woher kommen diese hohen Präzisionsanforderungen eigentlich? Wurden sie vom Konstrukteur absichtlich verschärft?
In den meisten Fällen nicht. Präzisionsanforderungen werden in der Regel aus dem Fehlerbudget auf Systemebene zurückgerechnet: Die Gesamtanlage muss eine bestimmte Ausrichtungs- oder Positionierungsfähigkeit erreichen, das Budget wird in mehrere Posten aufgeteilt, und der auf das Strukturbauteil entfallende Anteil wird zur Zeichnungstoleranz. Wenn Sie also das Gefühl haben, ein bestimmtes Maß „müsse nicht so streng sein“, besteht die richtige Vorgehensweise darin, zur Budgettabelle zurückzukehren und zu prüfen, wie viel dieser Posten ausmacht und ob er von anderen Gliedern aufgefangen werden kann, statt ihn einfach zu lockern. Umgekehrt sollte man, wenn der Lieferant sagt „das ist nicht machbar“, genau nachfragen, welcher Fehlerposten das Budget überschreitet.
Müssen alle halbleiterbezogenen Bauteile mit höchster Präzision gefertigt werden?
Nein. Wirklich streng zu kontrollieren sind die Funktionsflächen, die an Positionierung, Ausrichtung, Wärmeübertragung oder Abdichtung beteiligt sind, sowie deren Bezugsbeziehungen. Gehäuse, Halterungen, Kabelführungshalterungen und nichtfunktionale Dekorflächen können in der Regel mit üblicher Präzisionsbearbeitung behandelt werden. Das Präzisionsbudget konzentriert auf wenige kritische Merkmale auszugeben, ist oft wirtschaftlicher, als die gesamte Zeichnung einheitlich zu verschärfen, und erleichtert auch die Sicherung der Chargenkonsistenz. Bei der Bewertung wird empfohlen, klar zu kennzeichnen, welche Flächen Funktionsflächen und welche nur Strukturflächen sind.
Welche zusätzlichen Anforderungen stellt die Vakuumumgebung an Materialien und Oberflächenbehandlung?
Im Vakuum fällt die Konvektionskühlung praktisch aus, die Wärme ist stärker auf Leitung und Strahlung angewiesen, und die thermische Drift wird schwerer vorherzusagen; zugleich verunreinigt Materialausgasung die Kammer und beeinflusst optische oder sensorische Komponenten. Bei der Materialauswahl sind daher Ausgasungseigenschaften und die Vakuumverträglichkeit der Schmierung zu beachten; bei der Oberflächenbehandlung ist zu berücksichtigen, ob Partikel abfallen oder flüchtige Stoffe freigesetzt werden. Dies sind Punkte, die gemeinsam mit Engineering und Lieferant geklärt werden müssen; konkrete Werkstoffgüten und Behandlungsverfahren sollten in der Musterphase unter realen Einsatzbedingungen verifiziert werden, statt sie nur anhand von Datenblättern zu beurteilen.
Wie sollte man Toleranzen auf der Zeichnung mit dem Lieferanten kommunizieren, damit es nicht zu Streit kommt?
Es wird empfohlen, drei Dinge klar aufzuschreiben: erstens das Bezugssystem, also welche Fläche der Hauptbezug ist und in welcher Beziehung die Funktionsflächen zum Bezug stehen; zweitens die Unterscheidung zwischen kritischen Maßen und allgemeinen Maßen, um eine einheitliche Bemaßung der gesamten Zeichnung zu vermeiden; drittens die Abnahmeart, also mit welchem Prüfmittel die Qualifikation beurteilt wird. Wenn bestimmte Maße nur Referenzcharakter haben, sollten sie ebenfalls gekennzeichnet werden. Bei der Kommunikation kann direkt diskutiert werden, „welche Funktion diese Toleranz sicherstellen soll“; der Lieferant kann darauf aufbauend oft ein sinnvolleres Bearbeitungs- und Spannkonzept vorschlagen.
Wann sollte die Prüfmethode vereinbart werden? Kann man das erst nach der Bearbeitung besprechen?
Nicht empfehlenswert. Der Prüfplan sollte am besten vor der Bearbeitung festgelegt werden, da er die Spannweise, die Referenzeinstellung und sogar die Prozessroute beeinflusst. Wenn beispielsweise Merkmale mit einem Koordinatenmessgerät gemessen werden müssen, muss beim Spannen die Erreichbarkeit der Antastung berücksichtigt werden; bei Oberflächen, die per Scan verglichen werden müssen, sollten ausrichtbare Referenzmerkmale erhalten bleiben. Auch die Kriterien für die Erstmusterprüfung und die Stichprobenprüfung von Chargen sollten vorab abgestimmt werden, sonst entstehen leicht Streitigkeiten wie „bearbeitungskonform, aber Abnahme nicht bestanden“. Die konkreten Prüfpositionen und Bewertungskriterien sollten gemeinsam mit der Konstruktion und der Qualitätssicherung festgelegt werden.
Key takeaways
- Die Präzisionsanforderungen an Halbleiterbauteile ergeben sich aus der Addition des Fehlerbudgets: Ausrichtung, Wärme, Vibration, Einspannung und Oberflächenzustand tragen jeweils einen Teil bei, der schließlich aufsummiert und verstärkt wird.
- Die Vakuumumgebung verändert die Logik von Wärmeabfuhr und Schmierung; thermische Drift ist oft schwieriger zu beherrschen als statische geometrische Fehler.
- Anforderungen an Partikel und Ausgasung verlagern den Fokus von Maßtoleranzen auf Oberflächenbehandlung, Sauberkeit und Materialauswahl.
- Präzision ist keine einzelne Zahl, sondern eine Kombinationskenngröße aus „Maß + Form und Lage + Oberfläche + Sauberkeit + Stabilität“, die stets zusammen mit der Prüfmethode definiert werden muss.
- In der auftragsbezogenen Fertigung ist es meist wirksamer, zuerst Funktionsflächen und Bezüge zu klären und dann über Toleranzverschärfung zu sprechen, als blind die Gesamtpräzision zu erhöhen.



