Cómo redactar las especificaciones de compra de tuercas hexagonales: completar primero los campos de rosca, norma y prestaciones
En la compra de equipos industriales, las tuercas hexagonales no deben especificarse únicamente como “M12”. Una indicación de ejemplo aplicable podría ser: GB/T 6170, M12×1.5, tuerca hexagonal, grado de prestación 10, material y tratamiento superficial especificados, aceptación conforme a la norma aplicable. Esto es solo un ejemplo; el contenido formal debe basarse en el plano, el contrato de compra y la versión vigente de la norma adoptada.
M12 solo indica el diámetro nominal de la rosca y no puede sustituir al paso; las especificaciones M12 de rosca gruesa y M12×1.5 de rosca fina no pueden montarse juntas directamente. Los documentos de compra también deben definir la norma y su versión, el tipo de producto, la tolerancia de la rosca, el grado de propiedades mecánicas, el material o la norma del material, el tratamiento superficial y los requisitos de clase de producto o de tolerancia dimensional de la tuerca hexagonal. Para las uniones que requieran trazabilidad, también deben indicarse el número de lote, la cantidad y los requisitos de la documentación de inspección.
- Campos de la norma: indicar la norma nacional, internacional o el requisito del plano de la empresa adoptado, evitando denominaciones ambiguas como “tuerca conforme a la norma nacional”.
- Campos de la rosca: incluir como mínimo el diámetro nominal, el paso o la condición de rosca gruesa/fina, y verificar la compatibilidad con el perno.
- Campos de prestaciones y material: especificar por separado el grado de prestación, la designación del material o la norma del material; no sustituir los requisitos completos por expresiones como “alta resistencia” o “tuerca 304”.
- Campos del tratamiento superficial: definir claramente el tipo de tratamiento, como acabado natural, pasivado, galvanoplastia o galvanizado en caliente, e indicar si afecta al ajuste de la rosca y a la aceptación del montaje.
Estos campos deben mantenerse coherentes en los planos, la BOM, las órdenes de compra y los registros de inspección de materiales entrantes. Durante la aceptación, no solo debe verificarse el marcado del embalaje, sino también relacionarlo con el lote, las dimensiones, el ajuste de la rosca y la documentación necesaria del material o de las prestaciones, para evitar descubrir que la unión no es compatible después de que el proveedor haya sustituido el producto por una especificación similar.
DIN 934, ISO 4032 y GB/T 6170: que las normas estén relacionadas no significa que puedan sustituirse directamente
Al comprar tuercas hexagonales, DIN 934, ISO 4032 y GB/T 6170 suelen compararse dentro del mismo grupo de normas. Existen correspondencias o similitudes entre ellas en la denominación de las tuercas hexagonales, los campos dimensionales y la clasificación de los productos, pero que estén relacionadas no significa que cualquier especificación pueda sustituirse directamente. Las fichas técnicas de los proveedores pueden servir como referencia para la selección; la decisión final debe basarse en los documentos de compra, los planos y la versión vigente de la norma adoptada.
| Elementos de verificación | Aspectos que deben confirmarse antes de comprar o sustituir |
|---|---|
| Norma y versión | Indicar si se aplica una norma DIN, ISO o GB/T, y confirmar el año, el estado de revisión y el alcance de aplicación. |
| Tipo de tuerca y serie de dimensiones | Confirmar si corresponde al tipo de tuerca hexagonal especificado y si coinciden dimensiones como la altura de la tuerca m, la distancia entre caras s y la distancia entre vértices e. |
| Clase de producto | Verificar la clasificación como clase A, clase B u otras clases; no basta con comprobar el diámetro nominal y la distancia entre caras. |
| Prestaciones y rosca | Confirmar la clase de resistencia del acero o del acero inoxidable, la tolerancia de la rosca y los requisitos de rosca basta o fina. |
| Tratamiento superficial | Confirmar si se trata de estado natural, pasivado, galvanizado electrolíticamente o galvanizado en caliente, así como el efecto del tratamiento sobre el ajuste de la rosca y la fricción de montaje. |
Por ejemplo, si en la BOM solo se indica “tuerca M12 según DIN 934”, aún pueden omitirse la clase de resistencia, el material, el tratamiento superficial y la tolerancia de la rosca; si se cambia por GB/T 6170, tampoco debe aprobarse únicamente porque las denominaciones sean similares. Durante la recepción, deben compararse uno por uno la versión de la norma, la serie de dimensiones, las marcas y los criterios de inspección de la pieza sustitutiva; cuando sea necesario, debe solicitarse al proveedor la documentación del material, las prestaciones o la inspección correspondiente al lote. Que los nombres de las normas sean similares solo permite reducir el alcance de la verificación y no sustituye la confirmación técnica.
Roscas bastas, finas y roscas 6H: cómo evitar el desajuste entre pernos y tuercas hexagonales
El diámetro nominal d de una tuerca hexagonal no representa por sí solo la especificación de la rosca. Por ejemplo, para M12, los documentos de compra también deben indicar el paso P, si la rosca es basta o fina, la tolerancia de la rosca y la norma y versión aplicables. La rosca basta M12 y la rosca fina M12×1.5 tienen pasos diferentes y no pueden montarse juntas; forzar el enroscado puede dañar la rosca o provocar un atasco desde el inicio del montaje.
El marcado de compra debe indicar simultáneamente el diámetro, el paso y la tolerancia
Se recomienda escribir el marcado de la tuerca hexagonal como una combinación completa de “norma y versión + especificación de la rosca + clase de resistencia + material/tratamiento superficial”. Por ejemplo: “conforme a la norma aplicable, M12×1.5, rosca interna 6H, clase de resistencia según los requisitos del plano”. El valor 6H no puede evaluarse directamente al margen de la norma oficial; debe confirmarse el sistema de rosca, el tipo de producto y el intervalo dimensional al que corresponde. Si se utiliza una rosca basta, también debe indicarse explícitamente que es una rosca basta estándar, en lugar de escribir únicamente “M12”.
En la inspección de recepción, comenzar por comprobar el pasa/no pasa y el ajuste
Durante la recepción, puede realizarse una comprobación de ajuste conforme al contrato o a la norma aplicable, utilizando calibres de rosca, calibres pasa/no pasa o un perno compatible cuya especificación haya sido confirmada. Antes de la comprobación, deben eliminarse el aceite, las virutas de hierro y los materiales de protección, y debe observarse si la rosca interna presenta rebabas, golpes, corrosión o acumulación de recubrimiento. El calibre pasa debe atravesar suavemente; la determinación del calibre no pasa debe realizarse estrictamente según la norma y el procedimiento de inspección adoptados, sin sacar conclusiones basadas únicamente en la sensación al tacto.
- Verificar el diámetro nominal, el paso y el sentido de rosca del perno y de la tuerca hexagonal.
- Confirme que el recubrimiento o la pasivación no hayan provocado atascos localizados, fricción anómala ni una falsa conformidad.
- Registre el lote de inspección, el número de identificación del instrumento o calibre, el resultado de la evaluación y la ubicación de la anomalía.
Cómo seleccionar el grado de propiedades mecánicas de las tuercas hexagonales: distinguir entre los grados del acero y los aceros inoxidables A2/A4
El grado del material, el grado de propiedades mecánicas y el tratamiento superficial de las tuercas hexagonales son tres campos distintos; no deben simplificarse indicando únicamente «tuerca 304» o «tuerca de alta resistencia». En las compras de ingeniería, los grados de propiedades mecánicas más habituales para productos de acero son 6, 8 y 10; en los productos de acero inoxidable son comunes designaciones como A2-70 y A4-70. Sin embargo, estas son solo opciones habituales, y el ámbito de aplicación real depende de la norma oficial adoptada, las dimensiones de la tuerca, el fabricante y el perno correspondiente.
Al seleccionar, debe analizarse primero el diseño de la unión, en lugar de buscar simplemente que «cuanto mayor sea el grado, mejor». El grado de propiedades mecánicas debe ser compatible con el grado del perno, la carga de diseño, la capacidad portante de las piezas unidas y el tipo de unión. Los equipos de acero convencionales para interiores pueden utilizar grados habituales de acero; en las uniones sometidas a cargas elevadas deben verificarse los requisitos de resistencia de la combinación perno-tuerca; en las uniones de acero inoxidable, la evaluación debe realizarse conforme al sistema A2 o A4 y a las normas correspondientes, sin interpretar directamente A2-70 como grado 10 de acero. En caso de desmontajes frecuentes, también deben considerarse el desgaste de la rosca, el riesgo de gripado y el proceso de instalación.
Qué información sobre las propiedades debe especificarse por separado en los documentos de compra
- Material: indique el grado del material o la norma de materiales aplicable; no escriba únicamente «acero al carbono» o «304».
- Grado de propiedades mecánicas: especifique el grado numérico para el acero o el sistema de grados para el acero inoxidable, e indique la norma aplicable.
- Relación con los componentes correspondientes: indique las dimensiones del perno correspondiente, su grado de propiedades mecánicas y los requisitos de carga de la unión.
- Base de trazabilidad: para los lotes críticos pueden solicitarse certificados de material, fundamento del grado de propiedades mecánicas, número de lote y registros de inspección por muestreo; los documentos concretos se determinarán según el contrato y el nivel de riesgo.
Durante la recepción de los materiales, deben asociarse la identificación del proveedor, los documentos del material y del grado de propiedades mecánicas y el número de lote; cuando sea necesario, deberán programarse verificaciones de dureza, tracción o composición química conforme a la norma aplicable. La aceptación de las tuercas hexagonales tampoco significa que el par de apriete de montaje pueda aplicarse directamente mediante un valor genérico; en última instancia, debe determinarse teniendo en cuenta el perno correspondiente, las condiciones de fricción, la lubricación y el diseño de la unión.
Tuercas hexagonales de acero al carbono, acero inoxidable y metales no ferrosos: cómo adaptar el material al entorno
La selección del material de las tuercas hexagonales no puede basarse únicamente en su denominación; también deben comprobarse el perno correspondiente, la carga de diseño, el medioambiente y el método de desmontaje y montaje. En los equipos de acero convencionales para interiores, normalmente se consideran prioritariamente tuercas de acero al carbono o de acero aleado, especificando el grado de propiedades mecánicas y el tratamiento superficial; si la unión permanece húmeda durante largos periodos, está en contacto con medios corrosivos o debe someterse a limpieza, es necesario evaluar la aplicabilidad del acero inoxidable, las piezas de acero revestidas u otros materiales.
Las tuercas hexagonales de acero inoxidable no equivalen a indicar únicamente «304»
En general, no basta con escribir «tuerca 304» en los documentos de compra. También deben indicarse la norma de materiales aplicable, el grado de propiedades mecánicas, las dimensiones de la rosca, el tipo de tuerca y el estado superficial. En las compras de ingeniería son habituales los grados de acero inoxidable A2-70 y A4-70, entre otros, pero no pueden interpretarse directamente según los grados numéricos del acero ni sustituir con ello la verificación de resistencia del perno correspondiente. Los materiales de clase A4 se utilizan habitualmente en aplicaciones con mayores exigencias de resistencia a la corrosión, aunque la decisión final debe basarse en el entorno, el diseño de la unión y las normas vigentes.
El material de la tuerca hexagonal, el perno y las condiciones de montaje y desmontaje deben evaluarse conjuntamente
Cuando una tuerca de acero inoxidable se combina con un perno de acero inoxidable, el montaje frecuente puede provocar el gripado de la rosca. Por ello, las especificaciones de compra y montaje deben definir el estado de la combinación, los requisitos de limpieza y las medidas necesarias contra el gripado. En las combinaciones de metales distintos también debe evaluarse el riesgo de corrosión galvánica; no basta con comparar el precio o el aspecto de los materiales. En las uniones que requieren mantenimiento repetido, deben considerarse simultáneamente la resistencia al desgaste de la rosca, la viabilidad del desmontaje y las condiciones de lubricación. Durante la recepción de los materiales, el grado del material, el grado de propiedades mecánicas, la trazabilidad del lote y el estado superficial deben registrarse por separado; que el «material sea conforme» no significa que la combinación de la unión ya haya sido validada.
Galvanoplastia, galvanizado en caliente, pasivación y ennegrecido: el tratamiento superficial no solo afecta al aspecto y la protección contra la oxidación
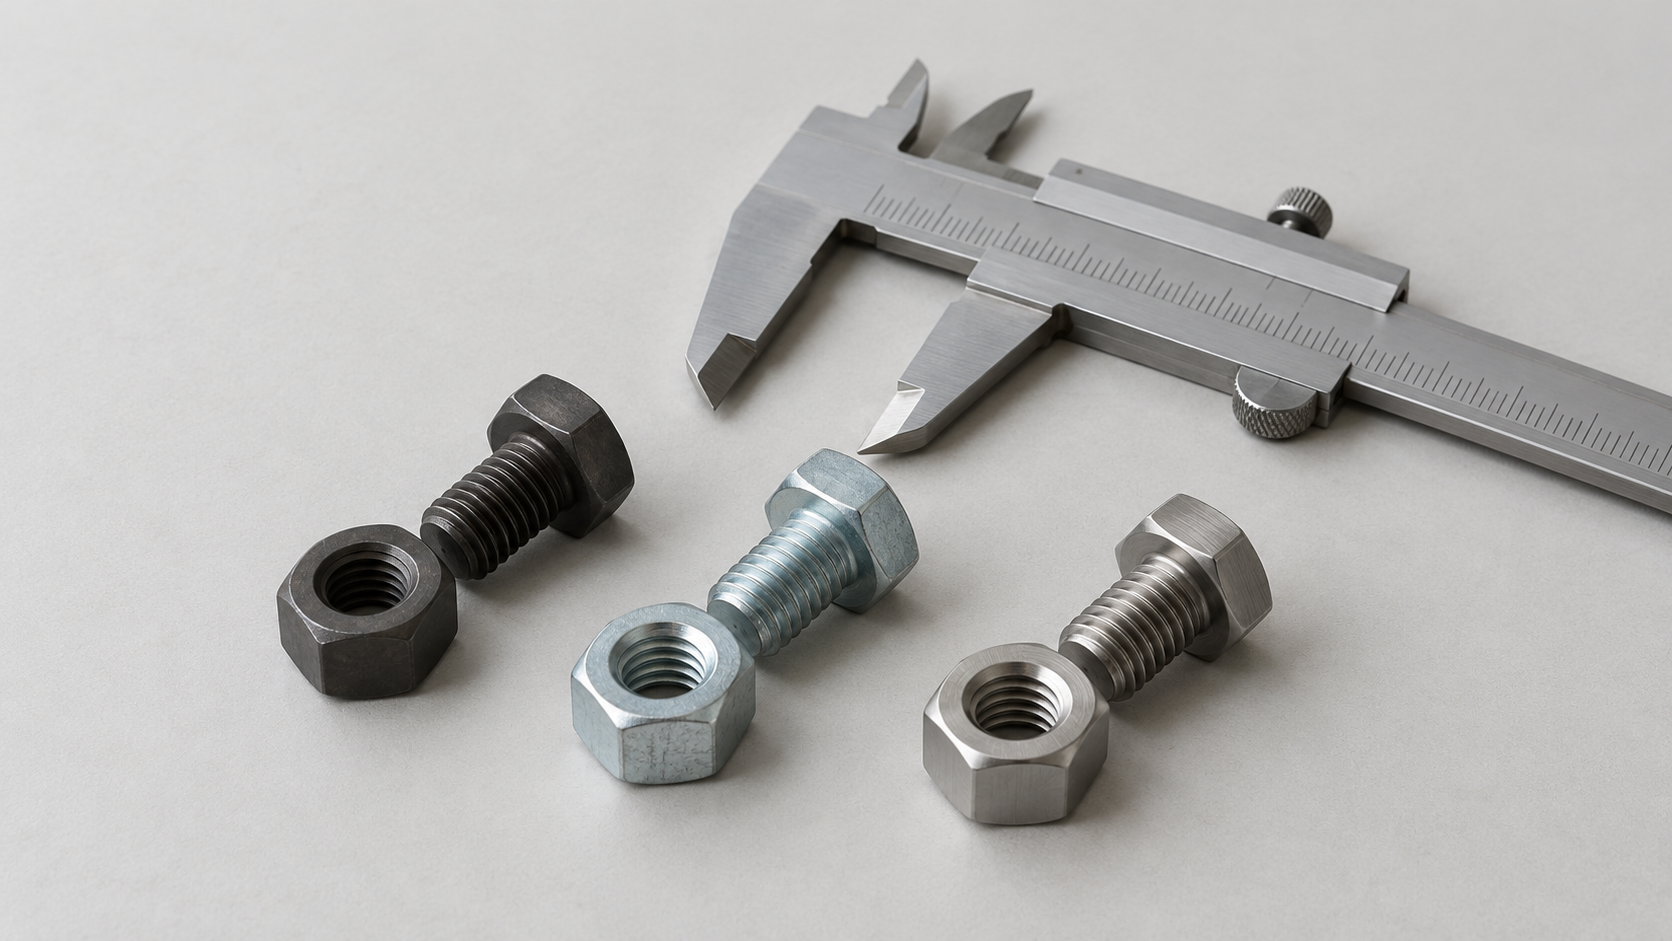
El estado superficial de las tuercas hexagonales debe especificarse como un campo de compra susceptible de aceptación, y no limitarse a indicar «galvanizado» o «acabado natural». El acabado natural, la pasivación, la galvanoplastia, el galvanizado en caliente y el ennegrecido corresponden a distintos métodos de tratamiento, requisitos de cobertura y condiciones de montaje; que los colores sean similares no significa que el tipo de tratamiento sea el mismo. Los documentos de compra deben especificar el nombre del tratamiento superficial, la norma o condición técnica aplicable y si existen indicadores de aspecto, cobertura y espesor del recubrimiento.
El tratamiento superficial también modifica el estado de la rosca interna de las tuercas hexagonales. La acumulación del recubrimiento puede afectar a la desviación fundamental de la rosca, haciendo que la introducción del perno resulte áspera o se atasque, e incluso aumentando el riesgo de arrancamiento de la rosca; los cambios en el estado del tratamiento también afectan a las condiciones de fricción. Por tanto, la recepción no debe limitarse a comprobar el color y la ausencia de óxido, sino que también debe verificar el paso de la rosca mediante calibres pasa/no pasa, el acoplamiento con el perno correspondiente y la compatibilidad de los tratamientos de la tuerca y el perno. El espesor concreto del recubrimiento, las tolerancias y los métodos de evaluación deben ajustarse a la versión vigente del contrato y de las normas aplicables.
- Aspecto: comprobar la ausencia de zonas sin recubrimiento, descamación, acumulaciones evidentes, rebabas, golpes y corrosión anómala.
- Rosca: confirmar que no haya obstrucciones ni atascos causados por el recubrimiento; cuando sea necesario, verificar nuevamente con un calibre pasa-no pasa o con el perno correspondiente.
- Montaje: antes del montaje, confirmar las condiciones de fricción, lubricación y tratamiento superficial; no se deben aplicar directamente valores de par genéricos sin condiciones especificadas.
Inspección dimensional y recepción de tuercas hexagonales: de m, s y e a la verificación previa al montaje
La recepción de tuercas hexagonales no puede basarse únicamente en el aspecto o en si la llave encaja. Los estándares, planos o condiciones técnicas indicados en los documentos de compra deben convertirse en puntos de inspección registrables, y la decisión final debe basarse en la versión vigente del estándar aplicable y en los requisitos contractuales.
Seis acciones para la recepción de tuercas hexagonales
- Documentación e identificación: verificar el estándar y su versión, la especificación, la clase de propiedades, el material o estándar del material, el tratamiento superficial, el número de lote y las marcas del embalaje; para uniones críticas, solicitar, según los requisitos contractuales, la documentación del material, de las propiedades o de los criterios de inspección.
- Aspecto y superficie: comprobar la presencia de grietas, rebabas, golpes, corrosión, deformaciones y acumulaciones de recubrimiento. Que el color sea el mismo no significa que el tipo de tratamiento superficial sea idéntico.
- Dimensiones principales: comprobar, según el plano o los valores normalizados, el diámetro nominal d, el paso P, la altura de la tuerca m, la distancia entre caras s, la distancia entre vértices e y los chaflanes. Los instrumentos habituales incluyen calibres, micrómetros, galgas de paso y calibres especiales; no se debe sustituir la determinación dimensional por la compatibilidad con una llave.
- Ajuste de la rosca: utilizar el calibre pasa-no pasa correspondiente o realizar la comprobación de ajuste con un perno compatible cuya conformidad haya sido confirmada, prestando atención a atascos, holguras, rebabas y contaminación. El recubrimiento puede modificar el ajuste de la rosca interna; cuando sea necesario, se debe volver a verificar después del tratamiento superficial.
- Verificación de las propiedades necesarias: la necesidad de comprobar la dureza, la resistencia a la tracción, la composición química o el recubrimiento debe determinarse según el estándar aplicado, el contrato y el riesgo de la unión; no es recomendable aplicar indiscriminadamente un conjunto fijo de comprobaciones.
- Registro del lote: registrar el número de lote, el alcance del muestreo, los instrumentos o calibres utilizados, los resultados medidos y el estado de conformidad, para garantizar la trazabilidad de las piezas anómalas y evitar que las muestras conformes oculten problemas del mismo lote.
La conformidad en la recepción no significa que los parámetros de montaje puedan aplicarse directamente. El par de apriete y la fuerza axial también dependen del material del perno y de la tuerca, del coeficiente de fricción, de la lubricación, del tratamiento superficial, de la capacidad de apoyo de las piezas unidas y del método de instalación. Antes del montaje, se debe volver a confirmar la compatibilidad de las roscas y si el recubrimiento provoca atascos, y determinar el par conforme al diseño de la unión o a la norma de montaje; no se debe considerar un valor de par genérico como criterio de aceptación de una tuerca hexagonal.
Preguntas frecuentes sobre la selección y recepción de tuercas hexagonales
La descripción de las especificaciones de las tuercas hexagonales, las sustituciones entre estándares, las clases de propiedades y la inspección de recepción deben evaluarse conjuntamente con los documentos de compra, la versión vigente del estándar aplicable y el diseño específico de la unión. Las siguientes preguntas explican varios errores frecuentes tratados en el texto.
¿Es suficiente M12 para describir la especificación de una tuerca hexagonal?
No. M12 normalmente solo indica el diámetro nominal de la rosca; también deben especificarse el paso o si se trata de rosca gruesa o fina, el tipo de tuerca, el estándar aplicado y su versión, la clase de propiedades, el material, el tratamiento superficial y las dimensiones o la clase de producto necesarias. Una rosca gruesa M12 y una rosca fina M12 no pueden montarse juntas directamente.
¿Puede DIN 934 sustituir directamente a GB/T 6170?
No puede sustituirse directamente basándose únicamente en el nombre del estándar. Existe una relación o similitud entre ambos, pero aun así es necesario comprobar uno por uno la versión del estándar, la serie dimensional, el tipo de tuerca, la clase de producto, la clase de propiedades, la tolerancia de la rosca y el tratamiento superficial. En última instancia, deben prevalecer el plano, el contrato de compra y la versión vigente del estándar aplicable.
¿Puede A2-70 interpretarse como una tuerca hexagonal de acero de clase 10?
No. A2-70 pertenece al sistema de clases de propiedades del acero inoxidable; las clases numéricas de los aceros y las clases A2/A4 del acero inoxidable no pueden convertirse directamente entre sí. Al seleccionar el producto, también deben tenerse en cuenta los pernos correspondientes, la carga de diseño, el entorno corrosivo, las condiciones de temperatura y los requisitos de montaje y desmontaje, además de confirmar la base documental del material y de sus propiedades.
¿Para la recepción de tuercas hexagonales basta con comprobar la distancia entre caras y la rosca?
Por lo general, no es suficiente. La recepción debe abarcar, como mínimo, la documentación y el marcado, el aspecto y el tratamiento superficial, las dimensiones principales, el ajuste de la rosca y los registros del lote; en conexiones críticas, también pueden requerirse datos del material, la dureza, las propiedades mecánicas o el recubrimiento. La distancia entre caras s, la distancia entre vértices e, la altura de la tuerca m, el paso de rosca y los chaflanes, entre otros, deben evaluarse conforme al plano o a los valores establecidos en la norma; no basta con comprobar si la llave puede encajar.
Key takeaways
- M12 solo indica el diámetro nominal de la rosca; durante la compra también deben definirse la rosca gruesa o fina, el paso, la norma, el grado de prestación, el material y el tratamiento superficial.
- DIN 934, ISO 4032 y GB/T 6170 guardan relación entre sí, pero la versión de la norma, la serie dimensional, la clase de producto y las tolerancias deben verificarse una por una; no pueden considerarse directamente intercambiables.
- Los grados de prestación numéricos del acero y los grados A2/A4 del acero inoxidable pertenecen a sistemas de marcado diferentes. La selección debe realizarse considerando el perno correspondiente, la carga de diseño y el entorno de uso.
- La aceptación de las tuercas hexagonales recibidas debe incluir simultáneamente la documentación y el marcado, el aspecto, las principales dimensiones como m/s/e, el ajuste de la rosca y, cuando sea necesario, la base documental del material y de las propiedades mecánicas.
- Que una tuerca haya sido aceptada no significa que el par de apriete de montaje pueda aplicarse directamente; la fuerza de apriete también depende de la fricción, la lubricación, el tratamiento superficial y la estructura de la unión.