Pourquoi un « tableau d'épaisseurs de paroi recommandées » peut faire dépasser le budget d'un projet
L'année dernière, sur un projet de boîtier de capteur, l'ingénieur structure a uniformément coté les parois latérales à 1,0 mm sur le plan, au motif que « l'épaisseur minimale trouvée en ligne est justement 1 mm ». Lors du démoulage de la première pièce SLA, deux parois latérales se sont déchirées à la racine des supports ; en passant au SLS, des retassures locales sont apparues sur la face d'assemblage, la planéité était hors tolérance et l'assemblage ne serrait pas correctement. Le problème ne réside pas dans le chiffre 1,0 mm lui-même, mais dans le fait qu'il a été traité comme une cote isolée applicable à tous les procédés.
L'épaisseur de paroi n'a jamais été un problème géométrique ; c'est une fonction de l'historique thermique et de la trajectoire d'outil. Une même paroi de 1,0 mm doit, en SLA, résister à la force de décollement de chaque couche ; en SLS, attendre le refroidissement du lit de poudre ; en DMLS, supporter les contraintes de retrait de solidification ; en FDM, elle est encore contrainte par le diamètre de buse et la largeur de cordon extrudé. Quand le procédé change, le facteur limitant change, et la plage d'épaisseur de paroi tenable change aussi.
Le plus problématique, c'est le coût. Si l'épaisseur de paroi est trop faible, le taux de rebut et le temps de post-traitement augmentent ; si elle est trop épaisse, la consommation de matière, le temps d'impression et le cycle de refroidissement augmentent ensemble, et les pièces injectées doivent en plus attendre une phase de maintien. Personne ne calculera ce coût à votre place au stade du devis ; lorsque vous le découvrez en DVT, il faut modifier la structure, le moule ou l'outillage a déjà été usiné, et l'argent de la reprise est à votre charge.
L'ordre de jugement ne doit donc pas être inversé : d'abord définir le procédé, puis l'épaisseur de paroi, enfin la transition et le contrôle. On donne ci-dessous d'abord un tableau de base inter-procédés, puis on décompose les mécanismes de défaillance, et enfin on aboutit à des règles de modélisation et des points de contrôle applicables.
Bases d'épaisseur de paroi inter-procédés : minimum, recommandé, maximum et facteur limitant dominant
L'épaisseur de paroi n'est pas une cote isolée que l'on peut recopier directement dans un tableau. Une même valeur de 1,2 mm inscrite sur un plan peut, pour une pièce SLA, provoquer une déchirure inter-couches au démoulage ; pour une pièce DMLS, un voilement dû aux contraintes de solidification ; pour une pièce injectée, des retassures ou un remplissage insuffisant. La raison est que la limite d'épaisseur de paroi de chaque procédé provient de mécanismes physiques différents : le FDM est contraint par la géométrie de buse et la trajectoire d'outil, le SLA par la force de décollement et la viscosité de la résine, le SLS/MJF par l'accumulation thermique et la fenêtre de fusion de la poudre, le DMLS par les contraintes de retrait de solidification, et le coulage sous vide et l'injection par le démoulage et le front d'écoulement.
Par conséquent, la bonne méthode consiste à définir d'abord le procédé, puis l'épaisseur de paroi, et enfin la transition et le contrôle. Le tableau ci-dessous donne des plages de référence courantes dans le secteur, pour établir rapidement une base de jugement, sans valeur de garantie d'un quelconque fournisseur. L'épaisseur réellement atteignable dépend du modèle de machine, de la nuance de matériau, de l'orientation d'impression, de la stratégie de support et du mode de post-traitement ; elle doit être confirmée point par point avec le fournisseur avant le devis.
| Procédé | Épaisseur minimale (référence) | Épaisseur recommandée (référence) | Maximum (référence) | Facteur limitant dominant |
|---|---|---|---|---|
| FDM | ≥ diamètre de buse × 2 (couramment 0,8–1,0 mm) | 1,2–2,5 mm (multiple entier de la buse) | Pas de maximum strict, mais >6 mm favorise la rétention du cœur thermique | Géométrie de buse, trajectoire d'outil, liaison inter-couches |
| SLA/DLP | 0,4–0,6 mm (petites pièces) | 0,8–2,0 mm | >5 mm : contraintes internes, stries et retrait marqués | Force de décollement, viscosité de la résine, retrait de post-durcissement |
| SLS | 0,7–1,0 mm | 1,5–3,0 mm | >8 mm : l'accumulation thermique laisse le cœur non fondu | Fenêtre de fusion de la poudre, accumulation thermique, gradient de refroidissement |
| MJF | 0,5–0,8 mm | 1,2–2,5 mm | >6 mm risque de retassure locale | accumulation de chaleur, répartition du flux, orientation |
| DMLS/SLM | 0,3–0,5 mm (formes simples) | 0,8–2,0 mm | >10 mm gauchissement par contrainte de solidification | contraintes de retrait à la solidification, supports et gradients thermiques |
| coulée sous vide | 0,8–1,2 mm | 2,0–4,0 mm | >10 mm retassures et bulles | démoulage, écoulement de la résine, exothermie de durcissement |
| injection plastique | 0,6–1,0 mm (selon le matériau) | 1,5–3,5 mm | >5 mm retassures et temps de refroidissement en forte hausse | front d'écoulement, maintien en pression, démoulage et refroidissement |
Trois points à retenir en lisant le tableau : premièrement, l'épaisseur minimale désigne généralement une aptitude locale à la mise en forme, et non une fiabilité structurelle ; deuxièmement, la plage recommandée est un compromis entre résistance, stabilité dimensionnelle et coût ; troisièmement, la limite supérieure est souvent plus négligée que la limite inférieure — la rétention de chaleur au cœur, les retassures et le gauchissement causés par les parois épaisses ne se révèlent qu'au stade de l'assemblage. Si une pièce comporte à la fois des zones à paroi mince et à paroi épaisse, une transition brutale d'épaisseur est plus dangereuse que la valeur absolue elle-même ; ce point sera développé séparément plus loin.
Ce qui se passe si c'est trop mince ou trop épais : mécanismes de défaillance par procédé
L'épaisseur de paroi n'est pas une cote isolée : elle détermine l'historique thermique et la trajectoire d'outil. Le même plan, avec un autre procédé, change de mode de défaillance. Nous détaillons ci-dessous les quatre principales filières, chaque section revenant à une caractéristique identifiable dans le CAD.
SLA/DLP : la paroi mince meurt par force de pelage, la paroi épaisse par retrait de post-durcissement
En photopolymérisation, chaque couche doit être « arrachée » du film anti-adhérent. Pour une lamelle d'épaisseur inférieure à 0,6 mm, la traction au moment du pelage suffit à enrouler ou déchirer les bords, en particulier sur les structures en porte-à-faux. Caractéristiques à vérifier : lamelles en surplomb, nervures fines et allongées, angles vifs. À l'inverse, pour un bloc massif d'épaisseur supérieure à environ 4 mm, la résine interne durcit difficilement en totalité, et le retrait inhomogène lors du post-durcissement fait dériver la planéité. Caractéristiques à vérifier : bossages massifs, brides à grande section. Pour ces zones, il est conseillé d'évider et de prévoir des trous d'évacuation, plutôt que d'épaissir pour garantir la résistance.
SLS/MJF : la paroi mince meurt d'un manque d'accumulation thermique, la paroi épaisse d'une rétention de chaleur au cœur
Le lit de poudre fritte par zone chaude ; une paroi mince dissipe la chaleur trop vite, les couches n'ont pas le temps de se lier et la pièce se délite au démoulage. Les caractéristiques en colonne ou en plaque d'épaisseur inférieure à environ 0,8 mm sont particulièrement concernées. La paroi épaisse, à l'inverse : la chaleur s'accumule au cœur sans pouvoir s'évacuer, ce qui provoque après refroidissement des retassures locales et des cotes trop faibles. Caractéristiques à vérifier : marches de transition mince/épais, blocs épais fermés. La pratique courante du secteur consiste à transformer les blocs épais en coques avec trous d'évacuation de poudre, en maintenant l'épaisseur dans une plage de 2–3 mm, selon le matériau et l'équipement, à confirmer avec le fournisseur.
SLM/DMLS : la paroi mince meurt des contraintes de solidification, la paroi épaisse du gauchissement par contraintes résiduelles
Le bain de métal se solidifie rapidement ; une paroi mince, peu contrainte, se déforme facilement au refroidissement ; les feuilles métalliques d'épaisseur inférieure à environ 0,4 mm se déforment souvent lors de l'extraction et du retrait des supports. La paroi épaisse, en raison d'un fort écart de température entre couches, concentre les contraintes résiduelles, et les pièces longues à paroi épaisse se gauchissent dans le sens de la longueur. Caractéristiques à vérifier : plaques longues et minces, plaques épaisses de grande surface. Les remèdes habituels : modifier l'orientation, ajouter des supports, ou décomposer la paroi épaisse en structure à paroi mince avec nervures de renfort.
FDM : la paroi mince meurt de la géométrie de la buse, la paroi épaisse de l'accumulation thermique
En FDM, la largeur de paroi externe est limitée par le diamètre de la buse ; lorsque l'épaisseur n'est pas un multiple entier de la buse, le slicer ajoute un mince filet, et la résistance chute brutalement. Une épaisseur inférieure au diamètre de la buse (souvent 0,4 mm) ne permet pratiquement pas d'obtenir un contour stable. La paroi épaisse, elle, subit le passage répété de la buse sur la même zone : la chaleur s'accumule, la surface se plisse et les cotes s'élargissent. Caractéristiques à vérifier : épaisseurs non multiples entiers, zones épaisses continues. Prendre une paroi externe multiple entier de la buse est plus efficace qu'augmenter le taux de remplissage.
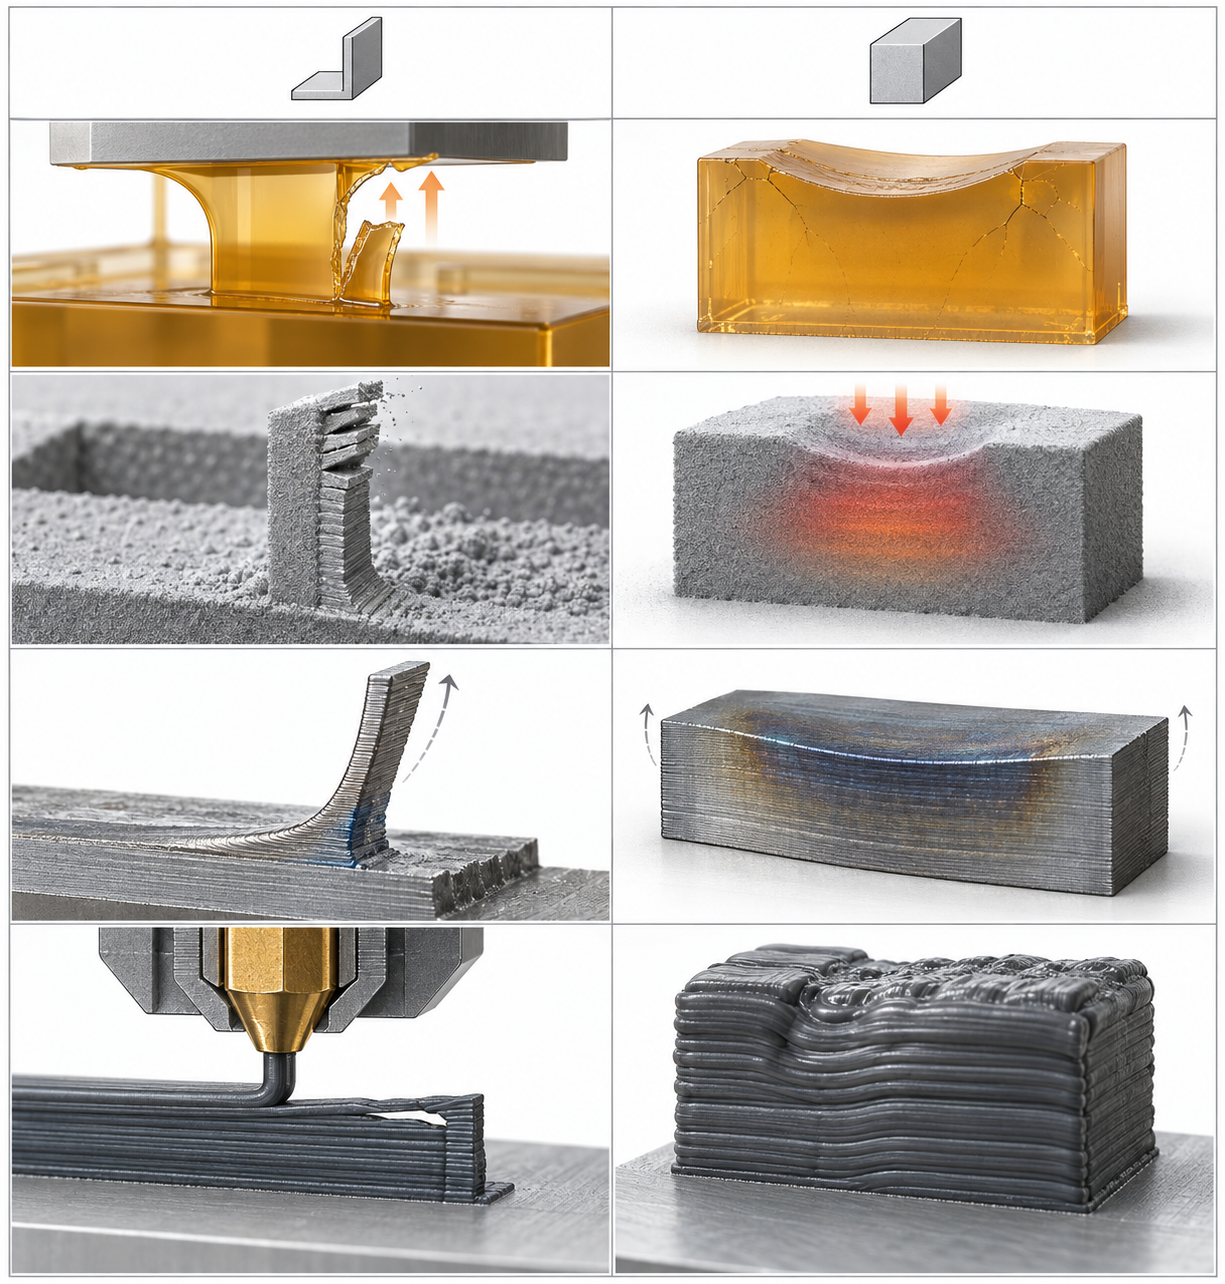
Retenez ces quatre groupes de défaillances en une phrase : la paroi mince craint la force, la paroi épaisse craint la chaleur. Lors de la revue de plan, demandez d'abord « cette caractéristique est-elle mince ou épaisse ? », puis « ce procédé craint-il la force ou la chaleur ? », et la direction se dégage.
Règles de modélisation applicables : multiples entiers de la buse, ratios de transition, congés internes
Une fois l'épaisseur fixée, ce qui décide réellement du succès sur le plan, ce sont trois choses : quelle épaisseur retenir, comment transitionner entre mince et épais, comment traiter les angles. Modifier ces trois points au stade de la modélisation ne coûte presque rien ; les modifier après la première pièce, c'est replanifier la production. Les quatre règles ci-dessous s'appliquent directement dans votre CAD.
Un cas d'échec : retour complet du plan à l'inspection de la première pièce
Actions correctives : trois modifications, sans surcoût
- Ajouter une transition : transformer le décrochement de 1,2→4 mm en transition conique, avec une longueur de transition d'au moins 3 fois la différence d'épaisseur (soit ≥8,4 mm), pour lisser le gradient thermique.
- Changer l'orientation : faire pivoter la surface d'assemblage de 90°, pour qu'elle ne soit plus en grande partie collée au fond du lit de poudre, réduisant l'accumulation thermique en bas et le contact avec les supports.
- Amincissement local : évider la zone épaisse en paroi de 2 mm + nervures de renfort, pour ramener le rapport épaisseur/épaisseur sous 2:1.
Exceptions et limites : élastomères, métaux, pièces transparentes, microfluidique
Les règles d'épaisseur des sections précédentes s'appliquent par défaut aux plastiques rigides, à une orientation conventionnelle et à un usage à température ambiante. Dès que le matériau devient un élastomère, ou que la pièce doit être transparente, laisser passer un fluide ou résister à haute température, le même jeu de chiffres peut se retourner contre vous. Cette section précise dans quels cas les recommandations précédentes ne s'appliquent pas, et dans quelle direction corriger.
Élastomères : il faut augmenter l'épaisseur, pas la réduire
Pour les élastomères comme le TPU et le TPE, les pièces à paroi mince peuvent flamber pendant l'impression sous leur propre poids et sous la traction de la buse, et se déformer dès qu'on les tire au retrait. L'expérience de « épaisseur minimale » des plastiques rigides doit ici être revue à la hausse : la pratique courante du secteur est de prendre pour les élastomères une épaisseur minimale de 1,5 à 2 fois celle des pièces rigides, selon la dureté Shore — plus c'est souple, plus il faut épaissir. Mais on ne peut pas épaissir indéfiniment : les élastomères à paroi épaisse forment facilement des défauts de fusion ou des bulles en interne, et la déformation permanente par compression se dégrade. Si la pièce doit être à la fois souple et mince, on passe généralement au coulage sous vide ou on ajuste la structure (nervures, changement de section), plutôt que de s'obstiner à imprimer.
DMLS métal : les parois minces sont limitées par les contraintes de solidification
Pour les parois minces en fusion sur lit de poudre métallique, la limite ne vient pas de la buse, mais des contraintes de retrait à la solidification. Lorsque l'épaisseur descend sous environ 0,4 à 0,6 mm (selon l'alliage et l'orientation), la pièce risque de gauchir voire de fissurer pendant l'impression, car à chaque couche, lorsque le bain de fusion se refroidit et se rétracte, la paroi mince n'a pas assez de rigidité de section pour résister aux contraintes de traction. L'inverse pour les parois épaisses : la chaleur s'accumule au cœur, ce qui favorise la sphéroïdisation, la porosité et les contraintes résiduelles. La conception d'épaisseur des pièces métalliques doit tenir compte à la fois de l'orientation d'impression et du décapage ultérieur des supports — les parois minces proches des surfaces d'appui peuvent se fissurer lors du retrait des supports. Si une pièce doit absolument être en métal à paroi mince, il est généralement conseillé de la redessiner en structure nervurée, en transformant la « paroi mince » en « paroi mince + nervures de renfort », plutôt que de simplement réduire l'épaisseur.
Pièces transparentes et microfluidique : l'épaisseur a un coût dans les deux sens
Pour les pièces transparentes (résine transparente SLA, types PC), une épaisseur trop importante fait que les contraintes résiduelles internes et les stries intercouches sont amplifiées à la lumière, donnant un aspect trouble avec des traces d'écoulement. Pour la transparence, on limite généralement l'épaisseur à 2–3 mm, avec un post-traitement adapté (ponçage, polissage, vernis transparent). Pour les puces microfluidiques, c'est l'inverse : la paroi des canaux ne doit pas être trop mince, sinon le canal se déforme sous pression et modifie la résistance à l'écoulement ; mais une paroi trop épaisse nuit à la détection optique. La pratique courante est de prendre une épaisseur de paroi de canal de 1 à 2 fois la largeur du canal, et d'indiquer sur le plan les tolérances dimensionnelles et les exigences de rugosité des canaux, plutôt qu'un simple chiffre d'épaisseur.
En une phrase : la règle d'épaisseur est une fonction du procédé et du matériau, pas une constante universelle. Changer de matériau, de procédé ou de post-traitement impose de revérifier. En cas de doute, indiquez l'usage de la pièce, les charges, les exigences de transparence ou d'étanchéité dans la demande de devis, et laissez le fabricant proposer une épaisseur adaptée : c'est bien plus simple que de deviner dans le CAD.
Contrôle, achat et tolérances : comment mesurer l'épaisseur, comment donner les tolérances
Lors du contrôle de la première pièce, l'épaisseur est souvent le point le plus litigieux. Un coup de pied à coulisse donne 1,18 mm, le plan indique 1,2±0,1 : en apparence conforme ; mais la surface d'assemblage a gauchi de 0,3 mm, et tout le lot est rebuté. Le problème n'est pas le pied à coulisse, mais le fait que la référence de mesure et la répartition des tolérances ne sont pas alignées sur la fonction. Les pièces à paroi mince subissent les efforts de serrage, la température et le post-traitement ; la pression de contact du pied à coulisse peut faire lire 0,05–0,15 mm de moins sur une pièce élastique. La pratique courante du secteur : pour les pièces plastiques rigides, pied à coulisse ou micromètre, en évitant les points de mesure près des seuils d'injection, des soudures et des résidus de support ; pour les élastomères ou les pièces courbes à paroi mince, passer au non-contact (vidéo-mesure, scan laser) ou au CT, pour éviter la déformation par contact. Le CT fournit en une fois une cartographie de l'épaisseur, adaptée à la vérification des zones de transition et des cavités internes, mais coûte cher et prend du temps : on l'utilise généralement pour la première pièce ou en cas de litige.
Référence de mesure et logique de relâchement des tolérances
Avant d'inscrire une tolérance d'épaisseur sur le plan, posez-vous la question : cette épaisseur est-elle une cote fonctionnelle ou une cote de référence ? Si l'épaisseur n'influence que la rigidité et non l'assemblage, la tolérance peut aller jusqu'à ±10 % ou plus large ; si elle détermine le serrage d'un clip ou la section d'un canal, il faut la resserrer à ±0,05–0,1 mm. Pour les pièces à paroi mince (épaisseur inférieure à 1,5 mm), il n'est pas conseillé de donner une tolérance symétrique, car l'écart d'épaisseur en impression ou en injection est généralement unilatéral vers le mince — retrait de matière, refroidissement inégal, compensation de trajectoire de buse font que la valeur réelle est inférieure à la valeur nominale. La pratique plus réaliste est de donner une limite inférieure unilatérale : nominal 1,2 mm, marqué « minimum 1,1 mm », sans contrôle de la limite supérieure, pour éviter que le fournisseur n'épaississe pour atteindre la limite haute et provoque un gauchissement. La référence de mesure doit être choisie en priorité sur la surface d'assemblage ou les trous de positionnement, pas sur la surface du plateau d'impression — cette dernière subit les résidus de support et la compression de la première couche, avec une mauvaise répétabilité.
Liste d'informations à joindre impérativement lors de la demande de devis
Si les questions d'épaisseur ne sont pas clairement écrites au stade du devis, il y aura forcément des reprises en production. Lors de la demande de devis au fournisseur, joignez au minimum les informations suivantes, sinon il ne pourra coter qu'avec l'épaisseur par défaut, et toute modification ultérieure du plan entraînera un surcoût :
- Procédé et matériau : FDM/SLA/SLS/MJF/DMLS ou injection, nuance de matériau ou nuance équivalente. La fabricabilité d'une même épaisseur varie totalement selon le procédé.
- Orientation d'impression/moulage : indiquer sur le plan la surface de référence ou l'exigence d'isotropie, sinon le fournisseur orientera pour économiser les supports, et la résistance de la paroi mince pourra n'être que de 60 % de la valeur nominale.
- Épaisseurs et tolérances critiques : indiquer les épaisseurs fonctionnelles, les épaisseurs de référence, préciser la référence de mesure et si un amincissement unilatéral est autorisé.
- Exigences de post-traitement : décapage des supports, sablage, usinage, polissage, recuit. Le sablage amincit les parois externes, le serrage d'usinage déforme : tout cela doit être précisé avant le devis.
- Mode de réception : contrôle par échantillonnage au pied à coulisse, contrôle total au CT ou validation par assemblage. Le mode de réception détermine directement la fenêtre de procédé et le prix du fournisseur.
Côté achats, un point souvent négligé : le prix d'une pièce à paroi mince ne doit pas être calculé au volume. Passer d'une épaisseur de 2 mm à 1 mm économise la moitié de la matière, mais le temps d'impression, la quantité de supports et le taux de rebut augmentent souvent, et le prix unitaire peut monter au lieu de baisser. Si le fournisseur ne cote qu'au gramme, les pièces à paroi mince risquent d'être sous-évaluées, puis compensées par des « hors tolérance ». La méthode plus sûre est d'exiger un prix à la pièce avec mention des critères de réception d'épaisseur, en inscrivant la méthode de contrôle et les tolérances en annexe de la commande. Pour comparer rapidement la fabricabilité d'épaisseur et les prix selon les procédés, vous pouvez passer par l'entrée de devis impression 3D ou le devis classique, en téléchargeant le plan, l'orientation et les exigences de tolérance, pour réduire les allers-retours de confirmation.
Questions fréquentes (FAQ)
Les questions ci-dessous reviennent presque à chaque revue de plan. La réponse dépend de l'équipement, du matériau et de l'orientation ; ce qui suit donne une méthode de jugement, pas une valeur garantie.
Le taux de remplissage peut-il remplacer l'épaisseur de paroi ? Si je mets le remplissage à 80 %, plus besoin de me soucier de l'épaisseur ?
Non. Les charges de flexion et de traction sont principalement supportées par la paroi externe ; le remplissage n'influence que le support interne et la rigidité en compression. Si la paroi externe est trop mince, même avec un remplissage à 100 %, la pièce fissurera entre les couches au retrait, à l'assemblage ou en cas de chute. La pratique courante est de fixer d'abord l'épaisseur de paroi externe dans la plage recommandée par le procédé, puis de régler la rigidité et le poids par le taux de remplissage ; faire l'inverse revient souvent à dépenser de la matière sans résoudre le problème de résistance.
Quels risques y a-t-il à dépasser la limite supérieure d'épaisseur ? Plus épais, n'est-ce pas plus solide ?
Pas nécessairement. Une paroi épaisse retient la chaleur en SLS/MJF, ce qui ralentit le refroidissement du cœur et provoque retassures locales et gauchissement ; en SLA, elle augmente la force de pelage et favorise l'arrachement au retrait ; en DMLS, les transitions brutales d'épaisseur concentrent les contraintes de solidification et peuvent fissurer. Une paroi épaisse augmente aussi le coût en matière et en temps. Si la structure a besoin de rigidité, privilégiez les nervures, les coques ou un changement de section, plutôt que d'épaissir sans réfléchir.
Comment garantir l'uniformité d'épaisseur ? Que faut-il indiquer sur le plan ?
Contrôlez d'abord le rapport d'épaisseur : il est conseillé que l'écart d'épaisseur entre zones adjacentes ne dépasse pas 3:1, et que la longueur de transition soit au moins 3 fois la différence d'épaisseur. Sur le plan, outre l'épaisseur nominale, indiquez la planéité ou les cotes d'ajustement des surfaces d'assemblage critiques, ainsi que l'orientation et les exigences de post-traitement. L'uniformité se confirme en dernier ressort par le contrôle de la première pièce, généralement au pied à coulisse, par mesure d'épaisseur à ultrasons ou au CT ; la référence de mesure des zones à paroi mince doit être clairement écrite, sinon les données ne concordent pas.
Un même plan peut-il être imprimé en FDM, SLA et SLS ?
La géométrie peut être commune, mais l'épaisseur ne peut pas être transposée telle quelle. Le FDM est limité par le diamètre de buse : la paroi externe doit être un multiple entier du diamètre de buse ; le SLA est limité par la force de pelage : la limite inférieure d'épaisseur est plus stricte ; le SLS n'a pas de supports mais accumule la chaleur : la limite supérieure d'épaisseur est plus sensible. Pour un devis multi-procédés, indiquez séparément le procédé, le matériau et l'orientation, et laissez le fournisseur évaluer selon ses propres règles, plutôt que d'utiliser un seul jeu d'épaisseurs pour tout.
Comment établir un devis pour une pièce à paroi mince ? Pourquoi y a-t-il une telle différence entre les fournisseurs ?
Les écarts de prix pour les pièces à paroi mince proviennent généralement de trois sources : le temps de main-d'œuvre pour le support et la post-traitement, le taux de rebut et les exigences de contrôle. Lorsque l'épaisseur de paroi approche la limite inférieure du procédé, la probabilité de casse au démoulage et de reprise augmente, et le fournisseur intègre ce risque dans le prix. Lors de la demande de devis, joignez le procédé, le matériau, l'orientation, les dimensions critiques et la méthode de contrôle pour que les offres soient comparables. Les prix et délais précis dépendent de l'évaluation du fournisseur ; aucune valeur garantie n'est donnée ici.
Key takeaways
- Définir d'abord le procédé, puis l'épaisseur de paroi : pour un même plan, changer de procédé peut faire varier l'épaisseur minimale d'un facteur 2 à 3 ; l'épaisseur de paroi doit être revue en étant liée au procédé.
- Paroi fine : examiner le décollement et le flambage ; paroi épaisse : examiner le cœur thermique et les retassures : si c'est trop fin, vérifier d'abord les supports et l'orientation de démoulage ; si c'est trop épais, vérifier d'abord l'accumulation thermique et le post-traitement.
- Les transitions d'épaisseur de paroi sont plus risquées que l'épaisseur absolue : les ruptures de marche sont des points de discontinuité des contraintes et de la vitesse de refroidissement ; la longueur de la zone de transition est recommandée d'au moins 3 fois la différence d'épaisseur.
- En FDM, la paroi extérieure doit être un multiple entier de la buse ; ajouter des coques est plus rentable qu'ajouter du remplissage ; les élastomères et les pièces transparentes doivent être épaissis selon la règle inverse.
- Pour le contrôle de la première pièce, mesurer d'abord l'uniformité de l'épaisseur de paroi et les sections critiques, avant de parler de tolérance dimensionnelle ; les tolérances des pièces à paroi fine doivent être élargies et la référence de mesure précisée.



