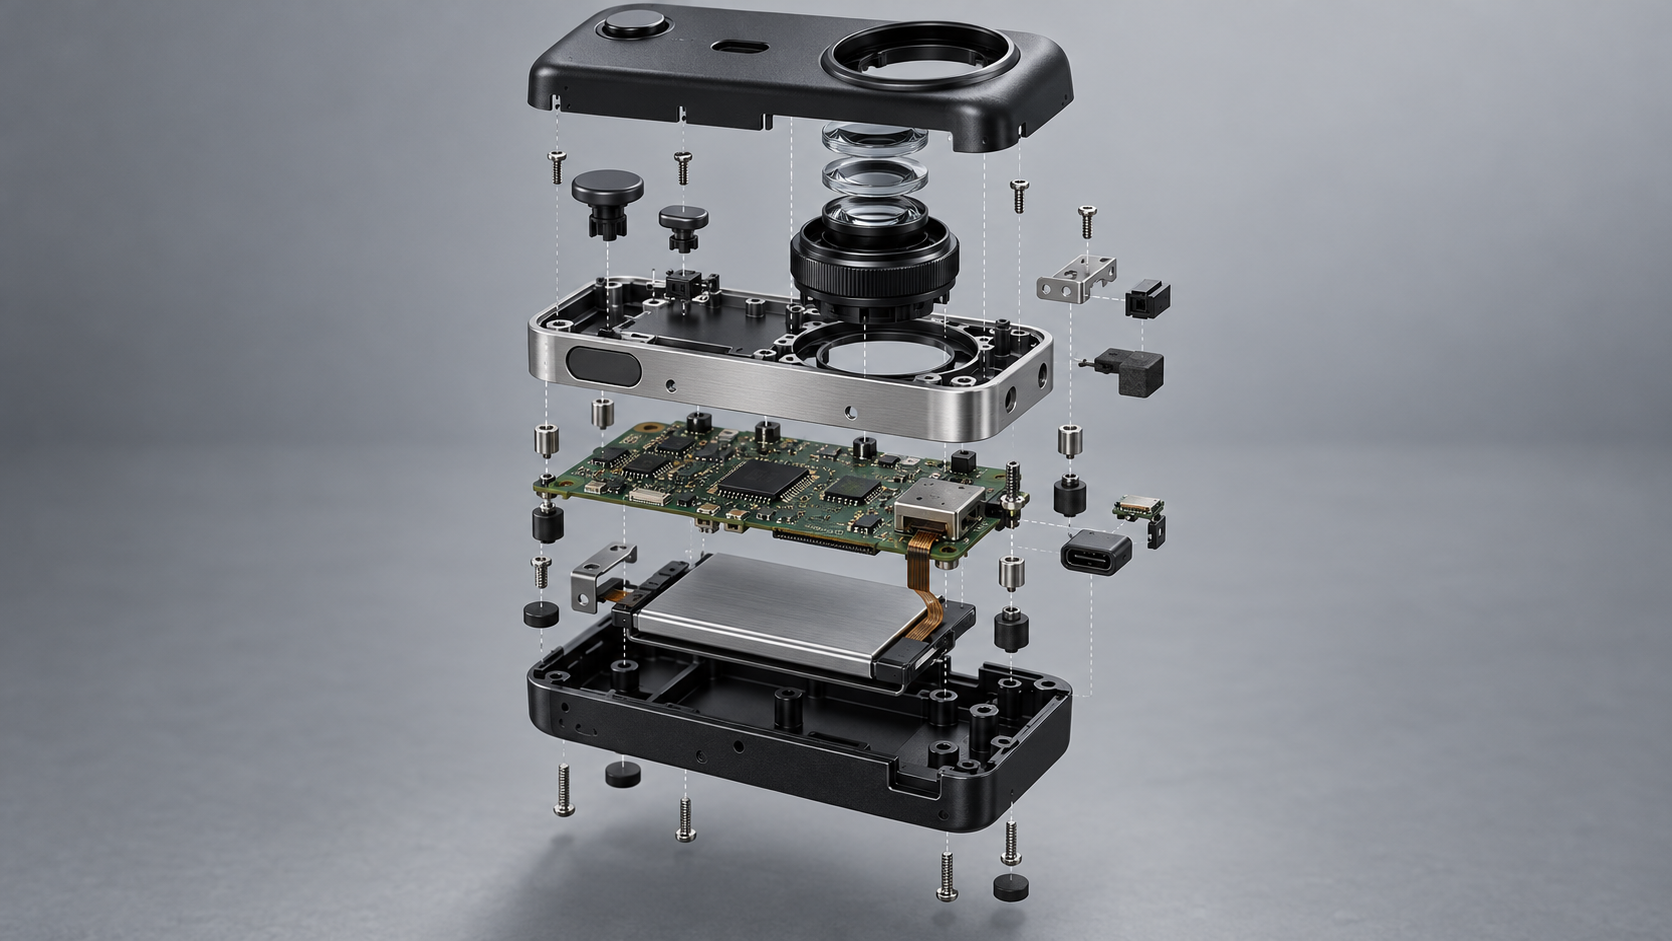
Qu'est-ce qu'une vue éclatée de structure produit : définition, rôle et critères pour juger une bonne image
Pour un designer structure, la vue éclatée de structure produit n'est pas un schéma ajouté après le rendu, mais une compétence de base indispensable. Sa définition est simple : écarter un assemblage complet le long de l'axe de démontage pour rendre visibles la position, le matériau, le nom et le mode d'assemblage de chaque pièce. Ce qu'on appelle vue éclatée (Exploded Views) est essentiellement un dessin d'assemblage en trois dimensions.
Elle résout trois problèmes. Premièrement, vérifier la structure : comment les pièces s'agencent dans l'espace, dans quel ordre elles s'assemblent, si elles entrent en conflit ; une seule image le révèle plus clairement que dix pages de texte. Deuxièmement, communiquer : lors d'une présentation de projet, un décideur non technique ne comprend pas les coupes et les tableaux de tolérances, mais comprend « qui s'emboîte dans qui, qui verrouille qui ». Troisièmement, montrer son professionnalisme : la présence ou non d'une vue éclatée dans un portfolio reflète directement si le designer a réellement approfondi la structure, et pas seulement réalisé l'apparence.
Critères de jugement : beau ne signifie pas utile
Pour savoir si une vue éclatée de structure produit est conforme, on examine quatre points : l'ordre d'assemblage peut-il se lire sur l'image ; y a-t-il interférence entre pièces adjacentes ; les épaisseurs de paroi et directions de dépouille sont-elles clairement indiquées ; les annotations correspondent-elles à la nomenclature. Un rendu, même magnifique, s'il présente des directions de démontage contradictoires et des pièces flottantes qui ne s'alignent pas, n'est qu'une image décorative.
L'habitude d'évaluation courante dans le métier est : d'abord vérifier si l'axe d'éclatement est unifié, puis si l'espacement des pièces correspond à l'ordre d'assemblage, et enfin seulement le matériau et l'éclairage. L'unification de l'axe est bien plus importante que la couleur — des axes multiples en désordre sont le défaut le plus fréquent des débutants.
Sept types de vues éclatées de structure produit : logique de choix du rendu à l'objet réel
Il n'existe pas une seule bonne façon de dessiner une vue éclatée, seulement une façon adaptée à l'usage. Pour une même structure, une présentation client peut être une vue éclatée rendue, la vérification des clips internes nécessite une vue en coupe, et ce qui est affiché près du poste d'assemblage doit être une vue éclatée d'objet réel. Voici les sept types courants détaillés un par un, chacun précisant définition, méthode, avantages et inconvénients, quand l'utiliser, pour faciliter le choix selon le scénario.
NO.1 Vue éclatée rendue : le premier choix pour la présentation client et le portfolio
On applique des matériaux aux pièces, on éclaire, on ajoute des réflexions d'environnement, et on écarte selon un axe unique ou multiple. La qualité visuelle est élevée, et même un public non technique comprend « de quels blocs le produit est composé ». L'inconvénient est un temps de production long, et un matériau mal réglé peut masquer les vraies couleurs et textures. À privilégier pour les présentations et les pages de couverture de portfolio, mais ne pas écarter exagérément les pièces pour faire beau, car l'ordre d'assemblage devient illisible.
NO.2 Vue éclatée à plat : la seule solution quand il y a beaucoup de pièces
On dispose toutes les pièces sur un même plan, groupées par taille ou par fonction, en vue de dessus ou en projection orthogonale. Lorsque le nombre de pièces dépasse plusieurs dizaines, la disposition à plat est plus claire que l'éclatement en volume — sans chevauchement avant-arrière, chaque pièce montre nettement son contour et sa quantité. Le prix à payer est la perte de l'information de direction d'assemblage, qu'il faut compenser par des flèches ou des numéros. La plus pratique pour vérifier la nomenclature, compter les pièces et montrer une liste au fournisseur.
NO.3 Vue en coupe : le miroir grossissant des ajustements internes
On coupe le boîtier ou le corps principal le long d'un plan de coupe pour révéler les relations d'ajustement réelles des axes, clips et colonnettes de vis internes. Pour vérifier si l'épaisseur de paroi est uniforme, si la direction de dépouille correspond à la direction de démontage, et si les pièces mobiles interfèrent, la coupe est bien plus fiable que la perspective. L'inconvénient est qu'elle ne montre qu'un seul plan de coupe ; une structure complexe en nécessite plusieurs. Indispensable en phase de revue de structure : vérifier la vue en coupe avant de réaliser la vue éclatée rendue.
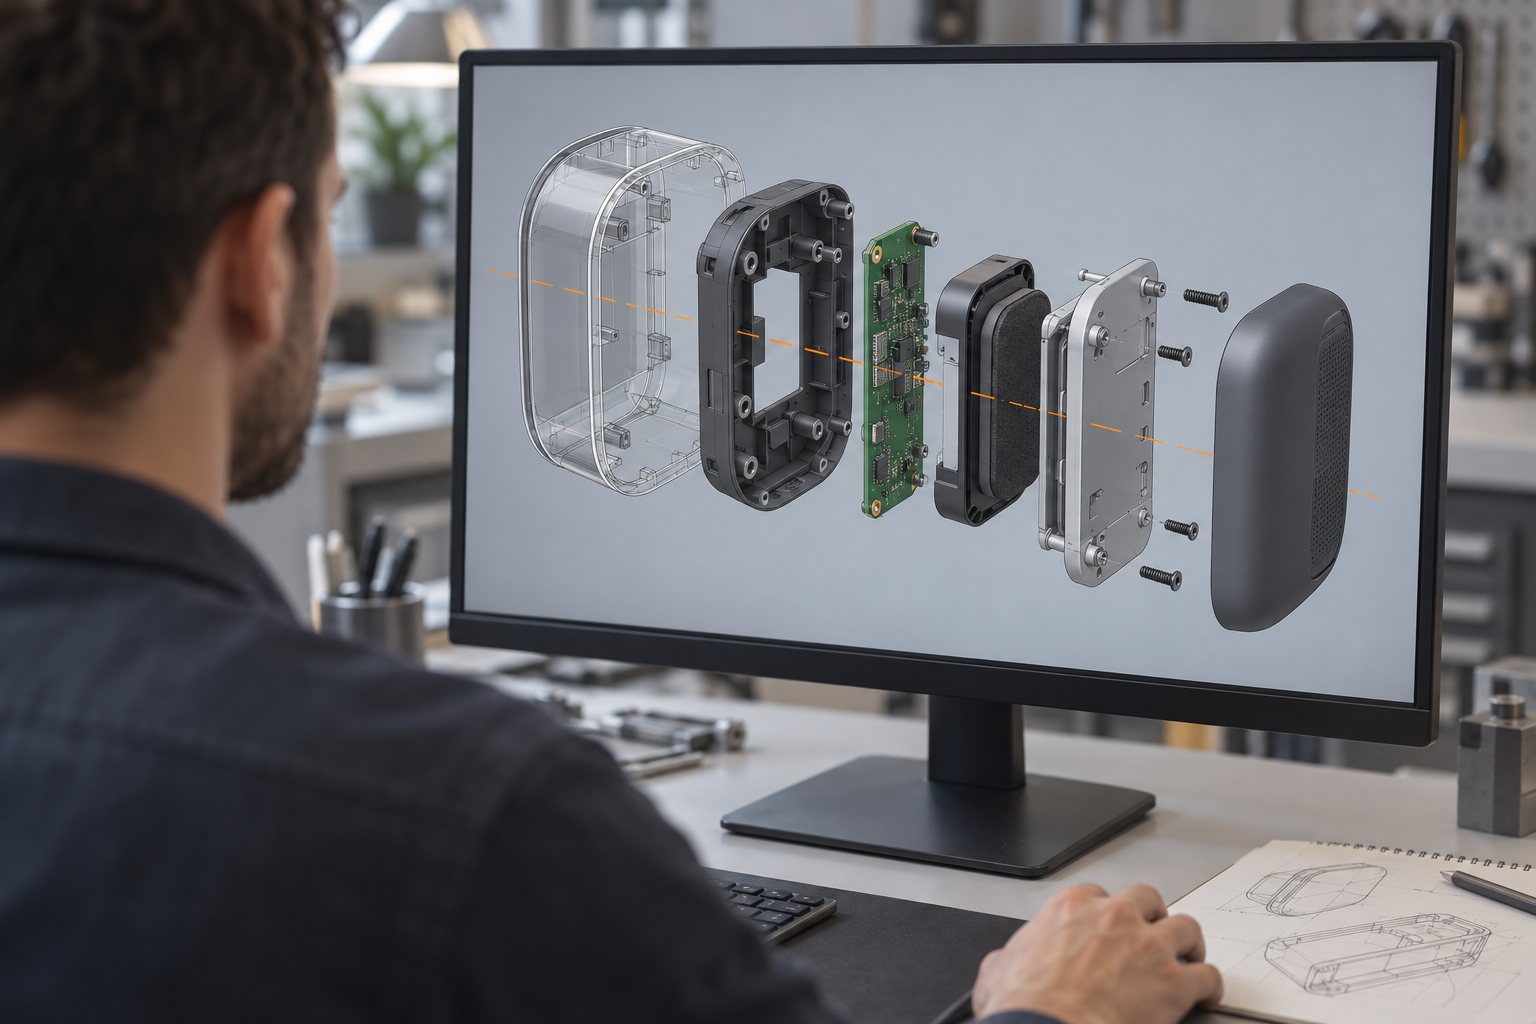
NO.4 Vue éclatée dessinée à la main : exercice et communication rapide
On dessine les relations de démontage avec des traits et quelques valeurs de clair-obscur, sans rechercher un matériau réaliste. Dessiner une vue éclatée à la main équivaut à assembler la structure une fois dans sa tête — beaucoup de problèmes « qui semblent corrects mais ne s'assemblent pas » se révèlent dès la troisième couche de pièces. Dessiner en direct devant les ingénieurs en réunion est bien plus rapide qu'envoyer un rendu après coup. L'inconvénient est la faible précision : impossible de l'utiliser directement comme dessin technique.
NO.5 Vue de détail structurel : la loupe des points difficiles locaux
On ne dessine pas tout le produit, seulement les zones clés comme les clips, charnières et joints d'étanchéité, agrandies avec les cotes d'ajustement et les directions de mouvement. Dans une vue éclatée complète, un clip peut ne faire que quelques millimètres et personne ne le distingue ; la vue de détail l'isole et l'explique avec une ou deux cotes. Convient comme page complémentaire à côté de la vue éclatée, pas comme image principale autonome.
NO.6 Vue éclatée d'objet réel : réduire le taux d'erreur en production
On démonte un prototype réel, on dispose les pièces dans l'ordre d'assemblage et on les photographie ou filme. Les écoles de design européennes et américaines encouragent souvent cette pratique — car un rendu peut tromper, mais l'ordre de disposition des objets réels ne trompe pas. Montrer une vue éclatée d'objet réel aux ouvriers de ligne réduit généralement le taux d'erreur d'assemblage par rapport à un dessin technique pur. Après avoir réalisé le prototype ou la première série d'échantillons, consacrer une demi-heure à en photographier une série a une grande valeur d'archivage.
NO.7 Vue éclatée spectaculaire : le compromis entre impact visuel et quantité d'informations
Démontage oblique à grand angle, pièces étagées en hauteur, couleurs à fort contraste : l'impact au premier regard est fort. Mais avec beaucoup de pièces, les chevauchements avant-arrière sont importants et l'information structurelle réellement lisible est limitée. Utilisable pour une affiche publicitaire ou un PPT de lancement ; à manier avec prudence pour une revue de structure ou une page intérieure de portfolio. Le critère est simple : le spectateur peut-il en trois secondes compter les pièces principales et énoncer l'ordre d'assemblage ? Sinon, c'est trop spectaculaire.
La logique de choix se résume en une phrase : pour convaincre un public non technique, utiliser le type rendu ou spectaculaire ; pour vérifier la structure, le type en coupe ou détail ; pour dialoguer avec la fabrication, le type à plat ou objet réel ; pour s'exercer et communiquer rapidement, le type dessiné à la main. Dans un projet, il faut souvent en produire deux ou trois, chacun à son rôle.
Vérification structurelle avant réalisation d'une vue éclatée : ordre d'assemblage, interférences et contraintes de procédé
La qualité d'une vue éclatée de structure produit dépend pour moitié de la clarté de la réflexion avant de dessiner. Effectuez d'abord la vérification structurelle, puis ouvrez le logiciel pour modéliser ou dessinez à la main. La liste de contrôle n'est pas complexe, mais si un point est oublié, l'image, même belle, ne résistera pas à l'examen.
Axe de démontage : d'abord définir la direction, puis déplacer les pièces
Déterminez si ce schéma éclaté est à déploiement mono-axe ou multi-axes. Le mono-axe convient aux produits à structure simple, comme un boîtier de capteur composé d'une coque supérieure et inférieure, d'un PCBA et de quatre vis, qu'il suffit d'écarter le long d'un axe vertical. Le multi-axes convient aux produits présentant des relations d'assemblage croisées à l'intérieur, comme une lampe de bureau à articulation rotative, dont la tête, la biellette et la base ont chacune leur propre direction de démontage.
La direction de l'axe a tout intérêt à coïncider avec la direction d'assemblage réelle. Si le produit est assemblé de bas en haut, le schéma éclaté se déploie également dans cette direction, et l'ordre d'assemblage apparaît naturellement au lecteur. Si l'on inverse la direction de démontage par rapport à l'assemblage, le lecteur risque facilement d'inverser l'ordre des pièces.
Ordre d'assemblage : qui s'installe en premier, qui s'installe ensuite, détermine l'ordre de lecture du schéma
Un schéma éclaté est essentiellement une notice d'assemblage. Avant de dessiner, disposez les pièces selon l'ordre d'assemblage réel : d'abord les composants fonctionnels internes, puis le châssis ou le support, enfin la fermeture de la coque et le vissage. Les colonnettes de vis, les clips et les ergots de positionnement sont les structures qui révèlent le plus facilement les problèmes d'ordre — si un ergot de positionnement est installé avant le PCBA, le PCBA ne peut plus s'insérer ; si un clip est orienté vers l'intérieur, il ne peut pas revenir en place lors de la fermeture de la coque.
Une fois l'ordre clarifié, la numérotation des pièces, l'écart de démontage et l'angle des lignes de repère sur le schéma éclaté trouvent leur justification. Faire coïncider l'ordre de numérotation avec l'ordre d'assemblage est la méthode la plus simple pour réduire les ambiguïtés.
Contrôle d'interférence : ce qui est visible et ce qui ne l'est pas sur un schéma éclaté
Le schéma éclaté éclate le visuel, mais les interférences entre pièces sont bien réelles. Avant de dessiner, vérifiez au moins trois points : si les pièces adjacentes présentent une interférence de balayage sur le trajet d'assemblage, si le tournevis ou l'outillage dispose d'un espace d'intervention, et si les clips possèdent une déformation élastique suffisante lors du clippage. Les points de défaillance courants sont la compétition d'espace entre pièces décoratives et fonctionnelles, ou une hauteur totale dépassant la cavité interne de la coque après superposition du compartiment de batterie et de la carte mère.
Un schéma éclaté ne remplace pas les résultats d'une simulation cinématique ou d'un logiciel de contrôle d'interférence, mais il permet de « visualiser » les risques d'interférence pour les décideurs non techniques. Une fois une interférence détectée, la signaler sur le schéma par un nuage ou un gros plan local est bien plus efficace qu'une description verbale.
Contraintes de procédé : correspondance entre épaisseur de paroi, dépouille et direction de démontage
La dernière étape du contrôle structurel consiste à vérifier si chaque pièce peut être réalisée par les procédés existants. Pour les pièces injectées, vérifiez l'uniformité de l'épaisseur de paroi — les variations brusques d'épaisseur favorisent les retassures ; on peut noter à côté du nom de la pièce sur le schéma éclaté la plage d'épaisseur recommandée. Dans l'industrie, l'épaisseur des pièces en plastique thermoplastique se situe généralement entre 1,0 et 3,5 mm, selon le matériau et la taille de la pièce ; en cas de doute, référez-vous aux plans et aux retours DFM du fournisseur. La direction de dépouille doit coïncider avec la direction de démontage ou d'ouverture du moule, sinon la pièce risque d'être arrachée au démoulage.
Pour les pièces CNC, vérifiez la référence de bridage et l'accessibilité des outils. Pour une pièce en aluminium à cavité profonde, indiquer sur le schéma éclaté l'orientation de la face à usiner aide l'ingénieur procédé à déterminer si un retournement de bridage est nécessaire. Pour les pièces de tôlerie, vérifiez le sens de pliage et les interférences au dépliage ; indiquer les lignes de pliage sur le schéma éclaté évite un montage à l'envers. Pour les pièces imprimées en 3D, vérifiez le trajet de retrait des supports et l'orientation des stries de couche, en décalant la direction de reprise de charge de la direction de faible cohésion inter-couches. Les points d'attention variant selon les procédés, l'accent des annotations sur le schéma éclaté doit s'ajuster en conséquence.
Une fois ces vérifications effectuées, le schéma éclaté n'est plus un simple « étalage esthétique des pièces écartées », mais un schéma structurel éclaté capable de soutenir une revue d'assemblage, une communication DFM et un récit de portfolio. Vingt minutes de plus avant de dessiner, c'est deux jours de retouches en moins après.
Les trois modes d'annotation d'un schéma éclaté : comment choisir entre numéro, nom et commentaire
Les pièces sont démontées, les lignes sont tracées, mais le lecteur ne distingue pas qui est qui — le problème ne vient généralement pas du schéma, mais de l'annotation. Il n'existe pas de réponse unique et correcte pour l'annotation d'un schéma structurel éclaté, mais il existe une logique de choix stable et utilisable : le nombre de pièces détermine l'usage ou non de numéros, le caractère courant des pièces détermine l'ajout ou non de noms, et le caractère intuitif de la structure détermine l'ajout ou non de commentaires. Chaque mode a son domaine d'application, et le mélange est justement la cause de défaillance la plus fréquente. Voici une présentation par ordre décroissant du nombre de pièces et croissant de la simplicité structurelle.
Numéro + nom : pour les scènes à nombreuses pièces et à niveaux d'assemblage profonds
Lorsque les pièces dépassent la dizaine et se répartissent entre coques supérieure et inférieure et modules internes, écrire directement les noms sur le schéma encombre l'image et fait s'entrecroiser les lignes de repère. On utilise alors des numéros cerclés ou encadrés, accompagnés d'un tableau de légende : le numéro correspond au nom de la pièce, avec si besoin le matériau et la quantité. La surface reste propre, et le lecteur suit les numéros.
Le détail clé réside dans l'ordre de numérotation. La numérotation doit coïncider avec l'ordre d'assemblage, en partant de la pièce principale ou de la pièce de référence, puis de l'intérieur vers l'extérieur et de bas en haut. Ainsi, le lecteur suit les numéros et la logique de démontage se confond avec la logique d'assemblage, sans se perdre en cours de lecture. Il est conseillé d'unifier la taille de police, le type de cercle et l'angle des lignes de repère — ces dernières pointant autant que possible du contour de la pièce vers une zone vide extérieure, pour éviter de traverser d'autres pièces.
Nom directement inscrit : le plus rapide pour les structures simples et courantes
Lorsqu'il n'y a que cinq ou six pièces, toutes immédiatement reconnaissables comme des vis, des clips ou des rondelles, ajouter des numéros est superflu. On écrit directement le nom près de la pièce avec une courte ligne de repère, et le regard du lecteur n'a pas à faire d'aller-retour. Le prix à payer est l'occupation de l'espace blanc ; dès que les pièces se multiplient, cela devient confus, ce qui limite naturellement ce mode aux structures simples.
Un point de mise en page souvent négligé : placer le texte des noms uniformément d'un même côté à l'extrémité des lignes de repère, sans alterner gauche et droite. La taille de police doit aussi présenter une hiérarchie — le nom de la pièce en taille principale, le matériau et la quantité en corps plus petit — pour que l'œil lise d'abord le nom puis les attributs, conformément à l'ordre de lecture.
Nom + commentaire : ajouter une couche d'explication pour les structures simples mais peu courantes
Certaines pièces sont peu nombreuses, mais leur forme ou leur fonction est inhabituelle, et le seul nom ne suffit pas au lecteur pour comprendre leur rôle. Par exemple, une pièce de clipsage de forme spéciale ou une structure d'amortissement non standard : on ajoute après le nom une courte annotation — mode de clipsage, direction de reprise de charge, orientation d'assemblage. Le commentaire doit rester sous dix caractères ; plus long, il devient une dissertation que personne ne lit.
Un autre usage du commentaire est d'indiquer des informations de procédé — où se trouve la direction de dépouille, où un contrôle de tolérance est nécessaire. Ce type de commentaire a plus de valeur dans un dossier de projet que dans un simple schéma de présentation, car il répond directement à la question « cette structure est-elle réalisable ». Quant aux informations de procédé qui méritent d'être indiquées sur un schéma éclaté, elles seront développées séparément plus loin.
L'annotation doit correspondre à la nomenclature (BOM)
La dernière règle est une exigence stricte, et aussi l'étape la plus souvent sautée : les numéros, noms et quantités sur le schéma éclaté doivent correspondre un à un à la nomenclature. Si le schéma indique 12 pièces alors que la nomenclature n'en compte que 11, ou si l'ordre des numéros diffère de celui de la nomenclature, l'assemblage devra se faire par appariement mental — et la probabilité d'erreur grimpe aussitôt. Après avoir terminé les annotations, prenez cinq minutes pour vérifier ligne par ligne le tableau de légende et la nomenclature ; c'est du temps gagné sur les reprises ultérieures.
Si le schéma éclaté doit ensuite être remis à un sous-traitant externe pour la lecture et la préparation des matériaux, la normalisation des annotations devient encore plus importante : il est préférable d'associer au nom de la pièce son attribut de procédé (par exemple « support aluminium 6061 », « coque supérieure ABS »), et d'indiquer la quantité entre parenthèses après le nom. Ce n'est que lorsque schéma, tableau et nomenclature concordent que le plan est véritablement utilisable.
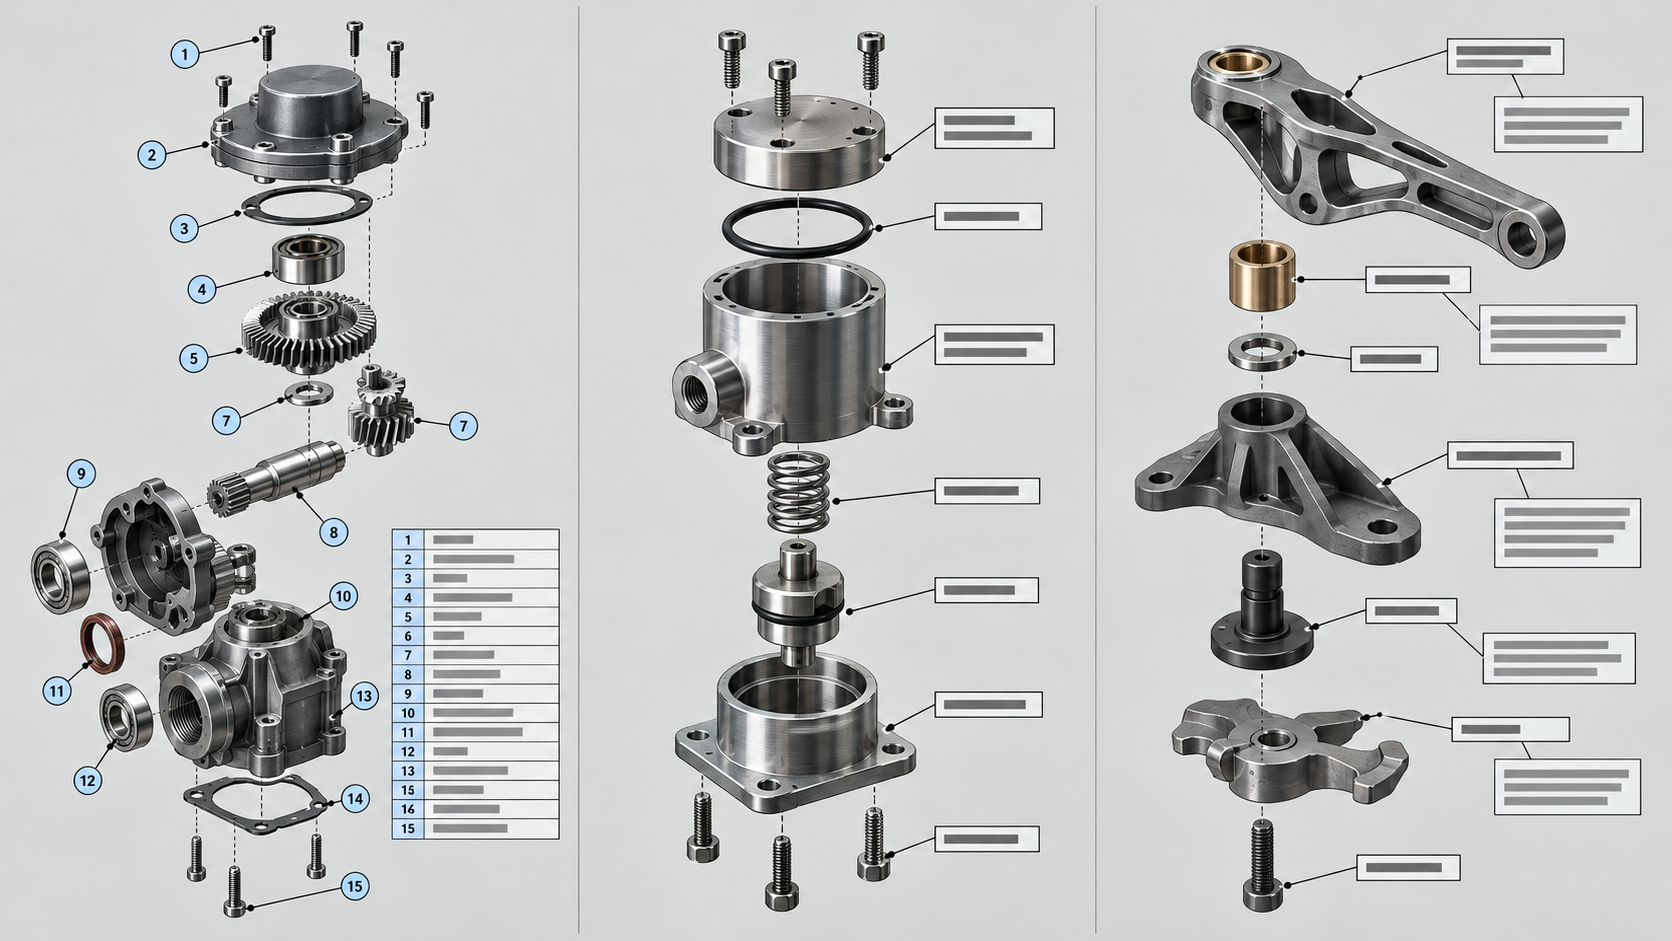
Schéma structurel éclaté de produit dessiné à la main : méthode d'entraînement du grand volume aux détails
Le dessin à la main d'un schéma structurel éclaté de produit n'est pas un substitut au rendu logiciel, mais un entraînement autonome à la compréhension structurelle. Dans un logiciel, les pièces se déplacent à volonté ; à la main, chaque axe de démontage et chaque relation d'occultation doivent d'abord être clairement pensés — sans quoi on ne peut pas dessiner. Cette « obligation de penser clairement » est précisément la valeur centrale du dessin à la main d'un schéma structurel éclaté : elle expose sur le papier l'écart entre « ça a l'air correct » et « ça s'assemble ».
Dessiner d'abord le grand volume et les axes de démontage, puis ajouter les pièces couche par couche
Il est conseillé de procéder en trois étapes pour l'esquisse, sans attaquer les détails d'emblée. Première étape : tracer au trait léger le contour principal du produit et les axes de démontage — pour un assemblage mono-axe, une seule ligne d'axe traversante ; pour un démontage multi-axes, définir d'abord le point de départ et la direction de chaque axe. Une fois les axes fixés, la position des pièces l'est aussi, et la composition ne se disperse pas.
Deuxième étape : partir de la coque ou de la structure principale la plus grande, puis dessiner successivement les pièces adjacentes le long de l'axe, en ne traçant d'abord que les volumes extérieurs, pour vérifier l'uniformité des espacements et la cohérence des relations d'occultation. Veillez à l'harmonie de la composition : les pièces étant de tailles différentes, les espacements doivent s'ajuster — grands espacements pour les grandes pièces, resserrement pour les petites — pour que le visuel ne soit ni vide ni surchargé.
Troisième étape seulement : ajouter les détails — la forme du crochet des clips, l'épaisseur de paroi des colonnettes de vis, la hauteur des ergots de positionnement, le tracé des nervures. Ce sont justement ces structures qui révèlent le plus facilement les problèmes en dessin à la main. En dessinant un clip, vous vous demanderez instinctivement : le sens de clipsage est-il correct ? Peut-on réellement l'extraire le long de l'axe de démontage ? Si vous n'y arrivez pas, c'est probablement la structure elle-même qui pose problème, et non la technique.
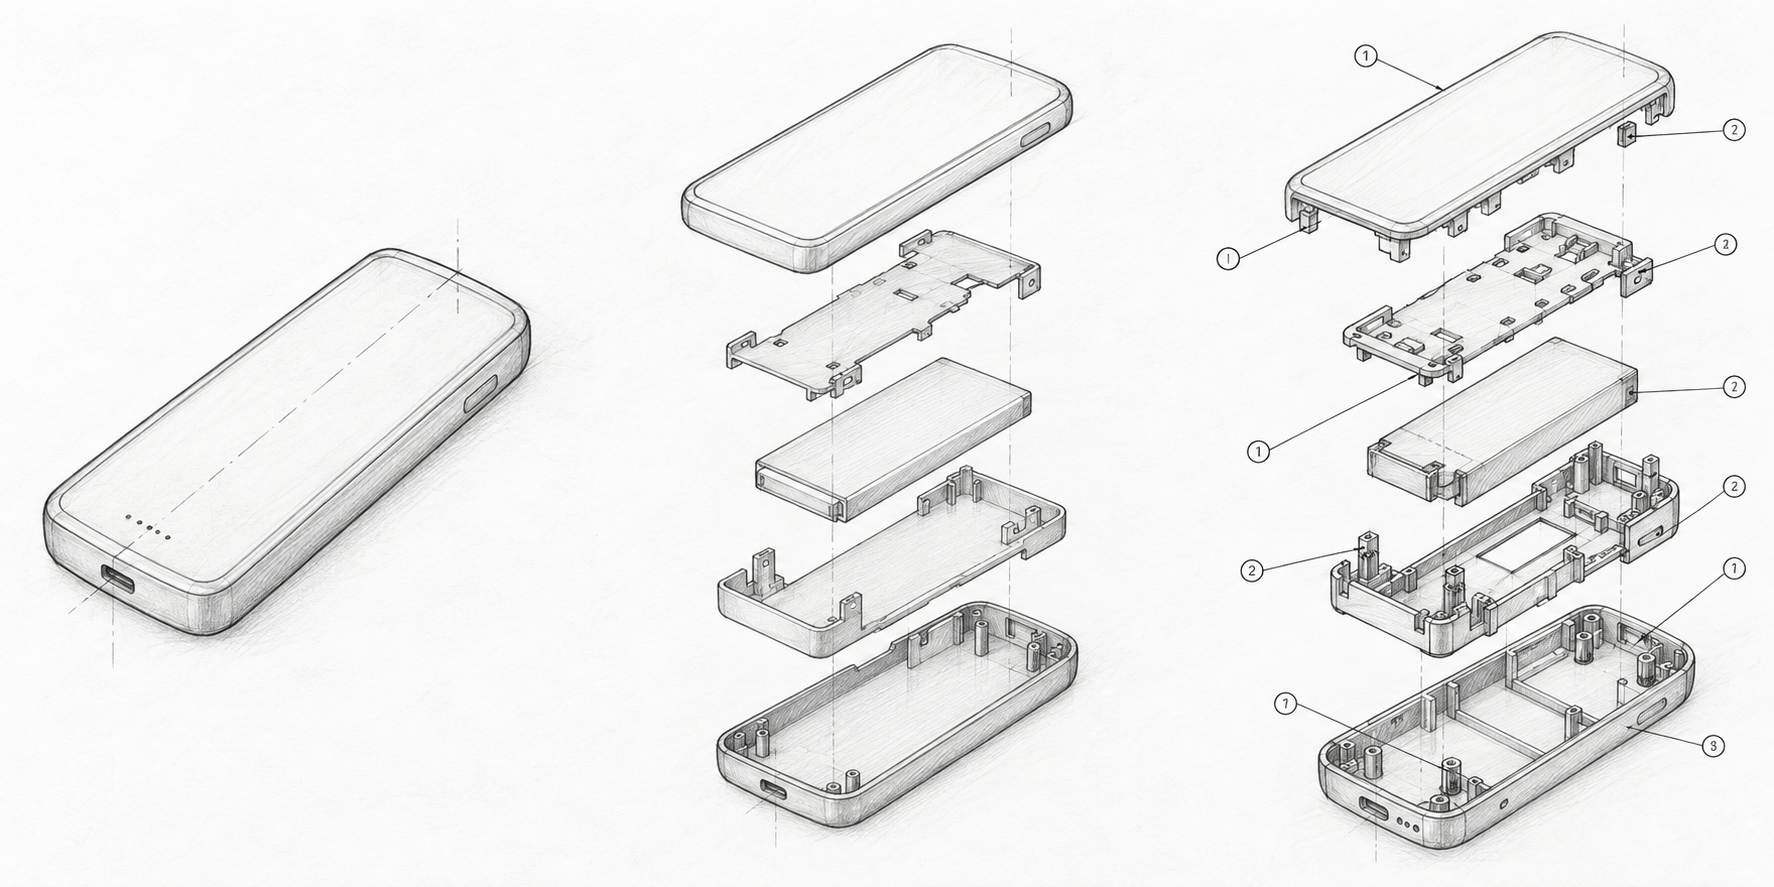
Étude de cas avec un appareil photo Sony : processus de dessin du volume simple aux détails
S'entraîner sur un appareil photo Sony est un bon choix : la forme est un parallélépipède régulier, la structure interne est clairement hiérarchisée, et le nombre de pièces est modéré — ni trop simple ni décourageant. Pour l'esquisse, dessinez d'abord le grand bloc de la coque du boîtier, puis disposez le long de l'axe horizontal la coque avant, le châssis central et la coque arrière, en respectant les proportions de l'épaisseur du boîtier. À ce stade, ne visez que la justesse des proportions et de la disposition, pas l'esthétique.
Ajoutez ensuite entre les coques les pièces internes visibles : la bague de baïonnette d'objectif, le module de capteur, le support de carte mère, la cloison du compartiment de batterie. Dessinez d'abord chaque pièce en volume simplifié, en vérifiant que leur ordre sur l'axe correspond à l'ordre d'assemblage réel. À ce stade du dessin à la main, vous constaterez souvent qu'un élément de démontage d'une pièce est masqué par la coque précédente — ce qui, en assemblage réel, constitue une interférence et nécessite un ajustement structurel.
Enfin, ajoutez les détails et les annotations : le filetage de la baïonnette d'objectif simplifié en quelques arcs, les colonnettes de vis avec trou central et épaisseur de paroi, les clips avec la forme du bras élastique. Utilisez d'abord des numéros pour les annotations, et numérotez uniformément une fois toutes les pièces dessinées, pour éviter de changer les numéros en cours de route. Tout le processus se fait au crayon pour l'esquisse légère, au stylo à encre gel pour le tracé, et à la gomme pour effacer les lignes auxiliaires — aucun outil complexe n'est nécessaire.
Pourquoi les exercices de dessin à la main permettent de détecter les problèmes d'assemblage à l'avance
Lors de la modélisation logicielle, les pièces peuvent exister indépendamment les unes des autres et être réunies par des contraintes d'assemblage, ce qui rend difficile de remarquer visuellement que « cette pièce ne peut pas du tout s'insérer ». Le dessin à la main d'une vue éclatée de structure produit exige de représenter simultanément les pièces et leurs relations spatiales ; dès qu'un endroit ne s'assemble pas, l'image fait immédiatement apparaître une contradiction d'occlusion ou un conflit d'axes. Ce type de contradiction est plus flagrant sur le papier que sur l'écran, et plus facile à corriger.
En ce qui concerne la fréquence d'exercice, la pratique courante dans le secteur consiste à consacrer chaque semaine du temps à copier ou à dessiner de mémoire un produit, en commençant par des formes simples pour progresser peu à peu vers des structures avec clips, colonnes à vis et joints d'étanchéité. Maîtriser la composition de base peut demander plusieurs semaines de pratique continue ; pour parvenir à une compréhension solide de la structure et à un tracé précis, il faut souvent plusieurs mois d'accumulation. Le rythme précis varie selon les personnes, mais l'ordre « d'abord dessiner les grandes formes, puis fignoler les détails » est globalement universel.
L'intuition structurelle développée par le dessin à la main finit par nourrir en retour la modélisation logicielle et la réalisation formelle des vues éclatées de structure produit — vous détecterez plus tôt les interférences, vous saurez plus clairement dans quelle direction définir l'axe d'éclatement, et vous aurez moins de reprises au stade du rendu.
Application des vues éclatées dans les portfolios et les présentations de projet
Dans un portfolio, la vue éclatée n'est pas un complément au rendu : sa mission est différente. Le rendu prouve que vous savez créer une forme ; la vue éclatée de structure produit prouve que vous comprenez comment le produit s'assemble et pourquoi il peut s'assembler. Lorsqu'un jury ou un recruteur feuillette un portfolio, il s'attarde souvent plus longtemps sur une vue éclatée que sur un rendu — car le rendu se juge sur l'esthétique, tandis que la vue éclatée se juge sur la capacité de jugement structurel. Elle permet au lecteur, sans modèle 3D ni objet physique, de comprendre la hiérarchie des pièces, les relations d'assemblage et la logique de conception. Ce qui manque à la plupart des portfolios de design industriel n'est pas la qualité du rendu, mais ce type d'information structurelle « susceptible d'être questionnée ».
Quel rôle joue la vue éclatée dans un portfolio
Une vue éclatée à la structure claire peut répondre simultanément à trois questions : de quelles pièces principales le produit est composé, dans quel ordre elles s'assemblent, et par quelle structure les ajustements clés sont réalisés. Plutôt que d'écrire « conception modulaire », indiquer directement les frontières des modules par une vue éclatée permet au lecteur de comprendre d'un coup d'œil. L'espace d'un portfolio étant limité, il faut choisir la vue éclatée la plus dense en information — généralement celle qui montre que vous avez résolu un point structurel concret, comme le sens d'enclenchement d'un clip, le chemin de transmission des efforts d'une colonne à vis, ou le mode de positionnement entre deux coques. Étaler tous les composants sans discernement dilue au contraire l'essentiel.
Recommandations de proportion et de position dans la mise en page
- Proportion : dans une page de projet, la vue éclatée occupe généralement une à deux pages, avec un rapport d'environ 1:1 ou 1:2 par rapport au rendu. Un projet à structure complexe peut bénéficier de plus d'espace, mais il n'est pas nécessaire d'en mettre à chaque page.
- Position : le plus fluide est de la placer après le rendu et avant les vues de détail — d'abord l'impression d'ensemble, puis la manière dont la structure est réalisée, et enfin le local. Ne la placez pas en première page : le lecteur, n'ayant pas encore le concept du produit, ne comprendrait pas les relations d'éclatement.
- Texte d'accompagnement : accompagnez la vue éclatée de 2 à 3 phrases précisant « pourquoi ce design », plutôt que de répéter les noms de pièces déjà présents sur l'image. Par exemple, annoter « ici le sens d'éclatement du clip est cohérent avec la direction de dépouille, évitant le tiroir latéral » a bien plus de valeur qu'écrire « liaison par clip ».
- Cohérence du point de vue : pour un même projet, conservez autant que possible le même axe d'éclatement et le même point de vue, afin que le lecteur n'ait pas à reconstruire sa perception spatiale en tournant les pages.
Le contexte d'une présentation de projet est légèrement différent. Face à des décideurs non techniques, la vue éclatée de structure produit sert à abaisser le seuil de compréhension — ils ne comprendront peut-être pas une vue en coupe, mais ils comprendront une image où les pièces sont écartées et rangées dans l'ordre. Dans ce cas, utilisez moins de termes d'ingénierie et davantage d'expressions intuitives du type « comment cette pièce se monte » ; les annotations peuvent être simplifiées, voire ne conserver que les noms des modules principaux. À l'inverse, face à une revue d'ingénierie, les annotations doivent être complètes et l'ordre d'assemblage doit résister aux questions. Le choix du niveau de détail d'une même image selon le public visé est en soi une manifestation du jugement du designer.
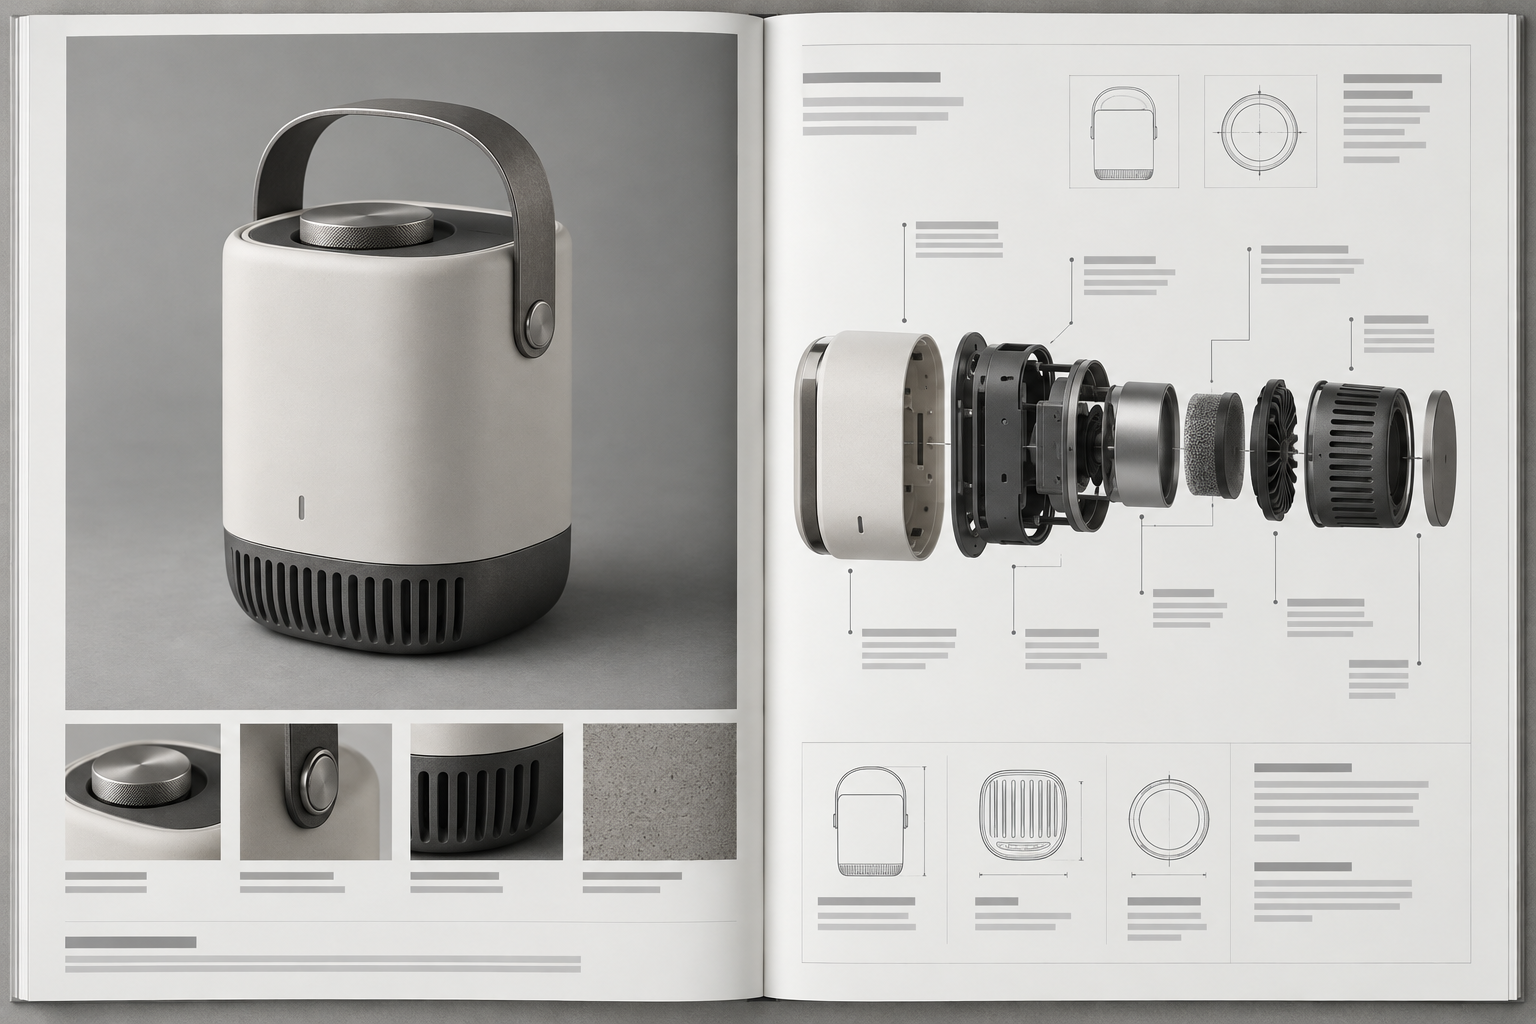
Une erreur fréquente consiste à traiter la vue éclatée comme une « photo de famille des pièces » : y dessiner toutes les vis, rondelles et câbles, ce qui surcharge l'image et brouille la hiérarchie. La vue éclatée destinée à un portfolio ou à une présentation doit faire un travail de soustraction — ne conserver que les pièces qui expliquent la logique structurelle, les pièces standard pouvant être regroupées. S'il faut vraiment une liste complète, c'est le rôle de la nomenclature, pas celui de la vue éclatée. Par ailleurs, la vue éclatée doit être cohérente avec le modèle final : si le nombre de pièces ou l'ordre d'éclatement ne correspondent pas, être pris en défaut lors d'une revue est plus pénalisant que de ne pas mettre de vue éclatée. Avant d'utiliser une vue structurelle en présentation, vérifiez d'abord que la conception a été validée du point de vue de la fabricabilité ; les points d'attention varient beaucoup selon les procédés, et pour les jugements liés à un usinage précis, vous pouvez consulter les pages Capacités d'usinage CNC ou Capacités de moulage par injection pour connaître les limites des procédés.
De la vue éclatée à la fabricabilité : les informations DFM que le concepteur structure doit annoter
Les sections précédentes ont traité de la manière de dessiner et d'annoter une vue éclatée de structure produit. Mais une vue éclatée qui ne montre que « à quoi ressemblent les pièces » ne suffit pas au concepteur structure. Ce qui détermine réellement si cette vue peut être réalisée, c'est si elle réserve des informations vérifiables pour l'usinage, l'assemblage et le moulage ultérieurs. Autrement dit, outre les noms et numéros de pièces, la vue éclatée doit aussi contenir implicitement ou explicitement une partie des informations DFM.
Le jugement clé ici est le suivant : la direction d'éclatement d'une vue éclatée révèle souvent les hypothèses d'une version de conception sur le procédé de fabrication. Si l'axe d'éclatement est purement choisi pour un bel agencement visuel, plutôt que déployé le long de la direction d'assemblage ou de dépouille, le lecteur aura du mal à juger si les pièces peuvent s'assembler et si le moule peut être ouvert. Lors de l'annotation, le concepteur structure doit couvrir au minimum les catégories d'informations suivantes.
Aux ajustements clés : où écrire la zone de tolérance sur la vue éclatée
Les relations d'ajustement entre pièces sont l'information que la vue éclatée doit le plus exposer. Si les chaînes de cotes des ajustements arbre-alésage, des quantités d'enclenchement des clips, des jeux entre colonnes et trous de positionnement ne sont pas indiquées sur l'image, le risque d'assemblage sera masqué par une vue éclatée « bien rangée en apparence ». La pratique courante dans le secteur consiste à n'indiquer sur la vue éclatée que les zones de tolérance des ajustements clés, par exemple le diamètre d'une colonne de positionnement avec un code d'ajustement tel que H7/g6, ou directement une valeur du type ±0,05, les autres cotes non critiques étant renvoyées au plan 2D. Le niveau précis d'annotation dépend de la fonction du produit et du mode d'assemblage, et doit en dernier ressort être confirmé par le plan et le fabricant.
Épaisseur de paroi, dépouille et pliage : les points d'attention diffèrent selon les procédés
Une même vue éclatée, montrée à un mouleur, un usineur CNC ou un tôlier, n'appelle pas les mêmes points d'attention. Les pièces injectées craignent surtout les variations brusques d'épaisseur de paroi et une direction de démoulage floue ; si la vue éclatée indique la direction principale de dépouille, ou fait apparaître l'uniformité d'épaisseur par une coupe, la revue de moule économisera bien des allers-retours. Les pièces CNC se soucient davantage des références de bridage ; si la vue éclatée indique une face ou un trou de référence, le fabricant aura une base pour organiser les opérations. Les pièces de tôle, elles, dépendent de la direction de pliage et de la logique de dépliage ; l'orientation des pièces dans la vue éclatée doit de préférence correspondre à la direction réelle de pliage, sinon le lecteur risque d'inverser les lignes de pliage.
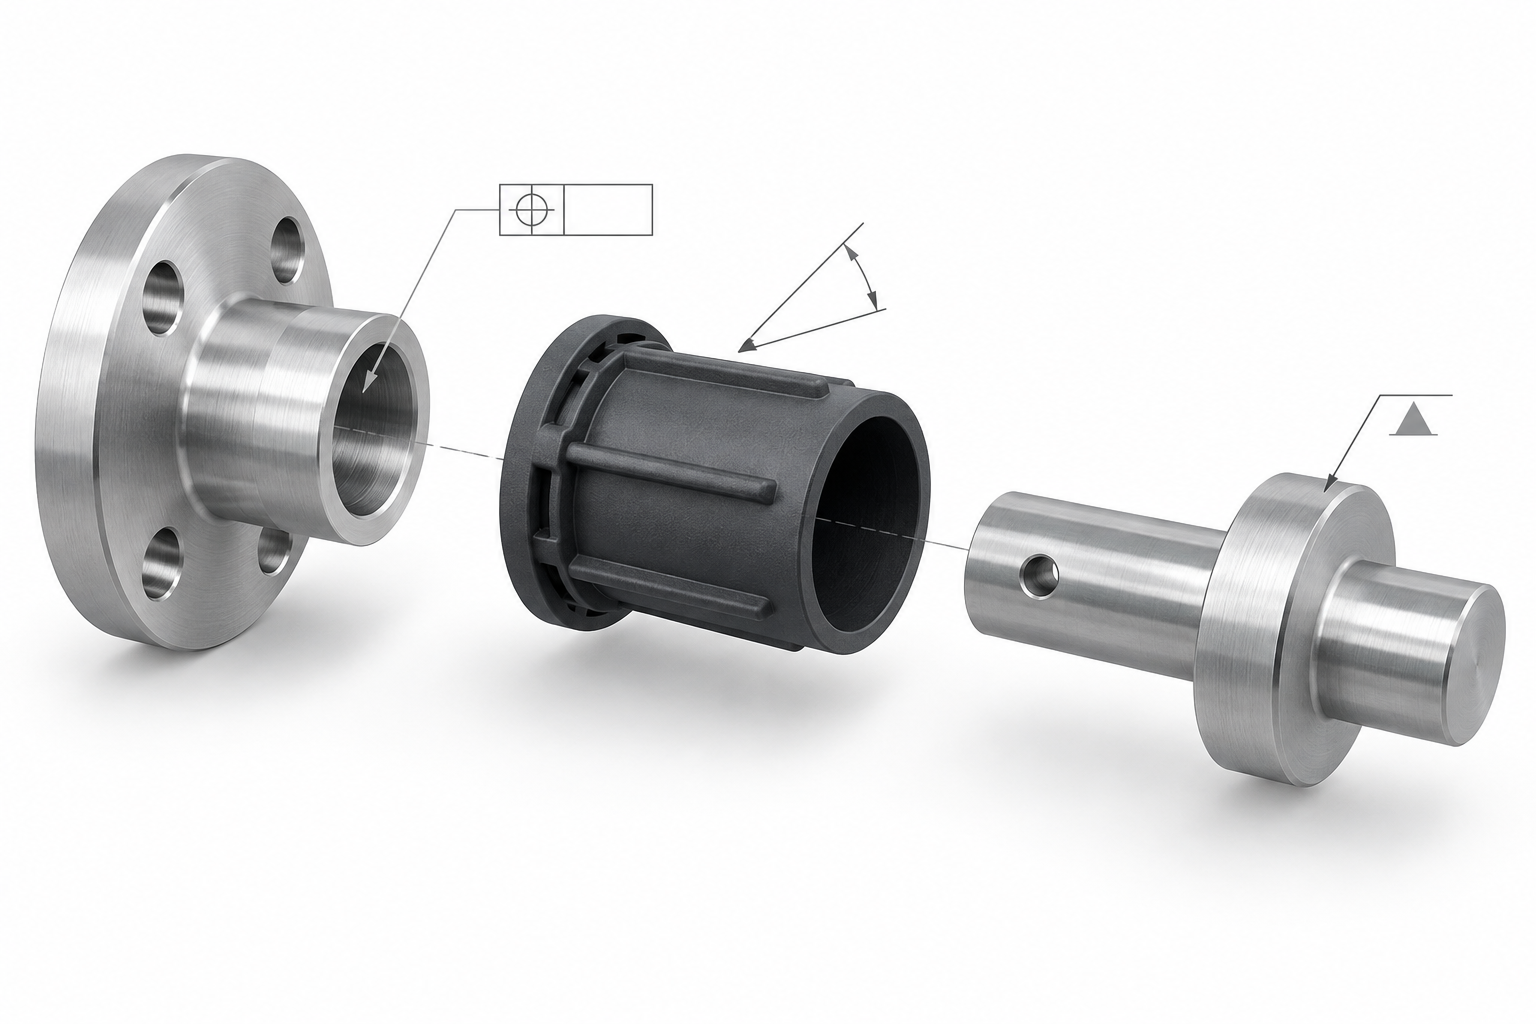
Ces informations n'ont pas besoin d'être toutes entassées sur la vue éclatée, mais il faut garantir que le lecteur puisse, en suivant la vue éclatée, retrouver les références et les tolérances correspondantes. Si la vue éclatée n'indique que les noms, et qu'il faut redemander les relations d'ajustement et les références lors de la revue DFM ultérieure, la valeur de cette vue s'en trouve réduite. Lorsqu'il faut vérifier selon un procédé précis, vous pouvez vous référer aux explications des pages Capacités d'usinage CNC ou Capacités de moulage par injection, afin d'aligner les hypothèses de la vue éclatée sur les conditions réelles du procédé, puis de décider quelles cotes resserrer et lesquelles relâcher.
Questions fréquentes : comment dessiner et utiliser une vue éclatée de structure produit
Les questions suivantes sont les plus fréquemment posées lors du dessin d'une vue éclatée de structure produit ; les réponses se déploient selon la logique de type, d'annotation, de dessin à la main et de DFM exposée plus haut dans cet article. Les valeurs précises doivent être confirmées par le plan et le procédé réel.
Avec quel logiciel dessiner une vue éclatée de structure produit ?
Cela dépend de l'usage. Pour une vue éclatée rendue destinée à un client ou à un jury, le concepteur structure utilise souvent SolidWorks, Creo, NX et autres CAO pour produire la vue éclatée, puis l'importe dans KeyShot, C4D ou Blender pour les matériaux et l'éclairage ; pour communiquer rapidement sur la structure, une vue éclatée directement tirée de la CAO avec annotations suffit. Pour la vue éclatée dessinée à la main, on utilise papier-crayon ou tablette, l'essentiel étant de travailler la compréhension structurelle, sans rechercher la précision de rendu. Le critère de choix du logiciel est : à qui s'adresse cette image, et doit-elle expliquer l'ordre d'assemblage ou produire un impact visuel.
Entre le dessin à la main et le logiciel, lequel apprendre en premier pour la vue éclatée ?
Il est conseillé de commencer par le dessin à la main. Le dessin à la main vous force à réfléchir clairement à l'endroit d'où chaque pièce se démonte, le long de quel axe elle part, et qui masque qui ; une erreur se voit immédiatement. La vue éclatée logicielle peut être générée en un clic, ce qui permet au contraire de sauter la réflexion structurelle. La pratique courante dans le secteur est de consacrer d'abord quelques semaines au dessin à la main de produits simples (comme un appareil photo ou une lampe de bureau) pour travailler la logique d'éclatement, puis de passer à la CAO pour produire les vues formelles. Maîtriser la vue éclatée dessinée à la main demande généralement plusieurs mois de pratique continue, le rythme précis variant selon les personnes.
Faut-il indiquer des tolérances sur une vue éclatée ?
Les vues éclatées destinées à une présentation client ou à un portfolio n'indiquent généralement pas de tolérances, car cela gênerait la lecture ; mais pour une version destinée à la fabrication, les ajustements clés doivent indiquer ou sous-entendre une zone de tolérance, par exemple un ajustement arbre-alésage, un jeu de clip, la position d'une colonne à vis. La méthode consiste à joindre à la vue éclatée un tableau des cotes clés, ou à préciser le grade d'ajustement dans les annotations de renvoi. Les valeurs de tolérance précises doivent être confirmées selon le procédé et la fonction ; les points d'attention diffèrent entre pièces injectées et pièces CNC, et ne peuvent être transposés tels quels.
Trop de pièces : comment simplifier la vue éclatée ?
Trois moyens courants : premièrement, l'éclatement par groupes, en fusionnant les pièces standard comme vis et rondelles en un sous-ensemble dont on ne dessine qu'une pièce représentative ; deuxièmement, l'éclatement par niveaux, en décomposant d'abord l'ensemble en quelques modules, puis en produisant des vues éclatées locales séparées pour les modules clés ; troisièmement, le passage à une vue éclatée à plat, en étalant toutes les pièces sur un même plan et en les faisant correspondre à la nomenclature par disposition et numérotation. Le critère de jugement est : le lecteur peut-il trouver en dix secondes la pièce qu'il cherche ? Si non, il faut la répartir sur plusieurs images.
Comment photographier une vue éclatée réelle ?
Démontez d'abord complètement le produit, disposez les pièces sur l'établi dans l'ordre d'assemblage, et utilisez un fond uniforme (papier blanc ou tissu gris) pour réduire les distractions. Photographiez en plongée depuis un angle légèrement au-dessus de la face avant, afin que chaque pièce montre sa face caractéristique clé ; pour un produit à nombreuses pièces, on peut photographier par couches puis assembler. Les écoles européennes et américaines encouragent souvent cette pratique, car elle permet d'exposer des problèmes d'ordre d'assemblage non remarqués sur les plans et de réduire le taux d'erreur en production. Après la prise de vue, vérifiez que les pièces sont complètes : une pièce manquante ferait perdre toute valeur de référence à l'image.
Key takeaways
- La valeur essentielle d'une vue éclatée est de vérifier l'ordre d'assemblage et de révéler les interférences, pas seulement de montrer l'apparence ; avant de dessiner, confirmez d'abord l'axe de démontage et l'ordre d'assemblage.
- Les sept types de vues éclatées ont chacun leurs scénarios d'application : l'image rendue pour la présentation client, l'image en modèle blanc pour voir les relations structurelles, la vue en coupe pour vérifier les épaisseurs internes et les ajustements, la vue éclatée d'objet réel pour réduire le taux d'erreur en production.
- Le mode d'annotation se choisit selon le nombre de pièces et la complexité structurelle : pour beaucoup de pièces, numéro + nom ; pour une structure peu nombreuse et courante, le nom directement ; pour une structure simple mais peu courante, nom + note.
- La vue éclatée dessinée à la main est l'exercice le plus efficace pour comprendre la hiérarchie structurelle ; progresser par couches, du volume global aux détails, permet de découvrir les problèmes d'assemblage mieux qu'un dessin réalisé d'un seul trait.
- Les jeux, épaisseurs de paroi et directions de dépouille dans une vue éclatée doivent être alignés sur le procédé réel, sinon un rendu, même beau, peut poser problème lors du moulage ou du bridage en CNC.



