Pourquoi les pièces semi-conducteurs sont difficiles : commencer par distinguer à quelle catégorie elles appartiennent
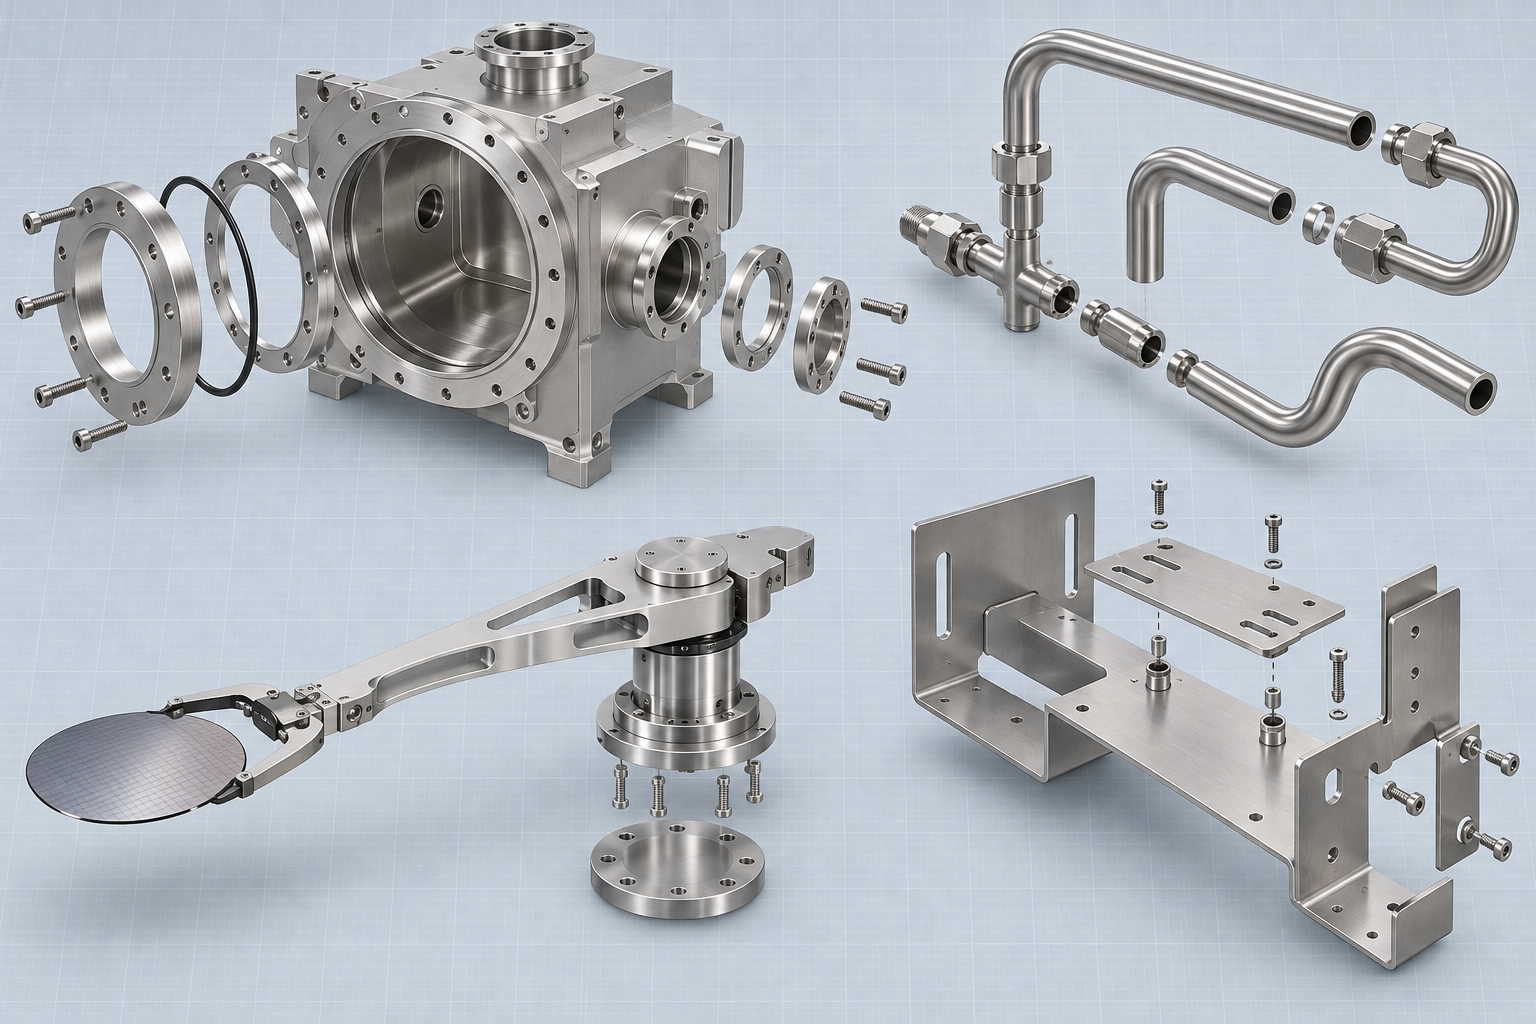
Les mots « semi-conducteur » dans un bon de commande renvoient souvent à des choses très différentes. Ce qui arrive aux postes d'usinage, de tôlerie, de moulage par réplique et d'injection n'est généralement pas la plaquette elle-même, mais un ensemble de matériels gravitant autour de la plaquette : corps de chambre des équipements de front-end, pièces de tuyauterie de gaz, brides à vide et surfaces d'étanchéité, pièces de transfert et de maintien de plaquettes, structures et gabarits périphériques de salle blanche, ainsi que les pièces métalliques autour des moules d'encapsulation et des lead frames. Cet article traite de la fabricabilité de ces pièces — comment dessiner les plans, comment choisir les matériaux, comment répartir les tolérances, comment réaliser le contrôle — et non de la conception des puces ou des procédés sur plaquette eux-mêmes.
Séparer d'abord les catégories permet de voir clairement les difficultés. Le cœur des pièces de chambre et de bride est la surface d'étanchéité et l'intégrité du vide ; une seule rayure peut entraîner la mise au rebut ; les pièces de transfert et de maintien exigent légèreté, rigidité et dilatation thermique maîtrisée, les structures à paroi mince et en porte-à-faux étant la norme ; les pièces de tuyauterie sont limitées par l'usinabilité de la cavité interne, les cavités profondes et les perçages croisés étant difficiles à polir correctement ; les structures et gabarits périphériques de salle blanche sont souvent traités comme de simples pièces de tôlerie, mais le détachement de particules et les résidus de nettoyage posent tout autant problème. Sur un même plan portant la mention « semi-conducteur », la gamme de fabrication peut être totalement différente.
Il est recommandé de fixer l'ordre de jugement : confirmer d'abord la fonction de la pièce (vide, résistance à la corrosion, conduction thermique ou isolation), puis déterminer le matériau, ensuite seulement le procédé et les tolérances. Si l'ordre est inversé, on aboutit à vouloir maintenir de force une précision inutile avec un matériau difficile à usiner, ou inversement à exiger une surface d'étanchéité avec des tolérances ordinaires. Les sections suivantes se déroulent selon cet ordre.
Faisabilité des matériaux : pour les pièces semi-conducteurs, le choix du matériau commence par la question de l'usinabilité
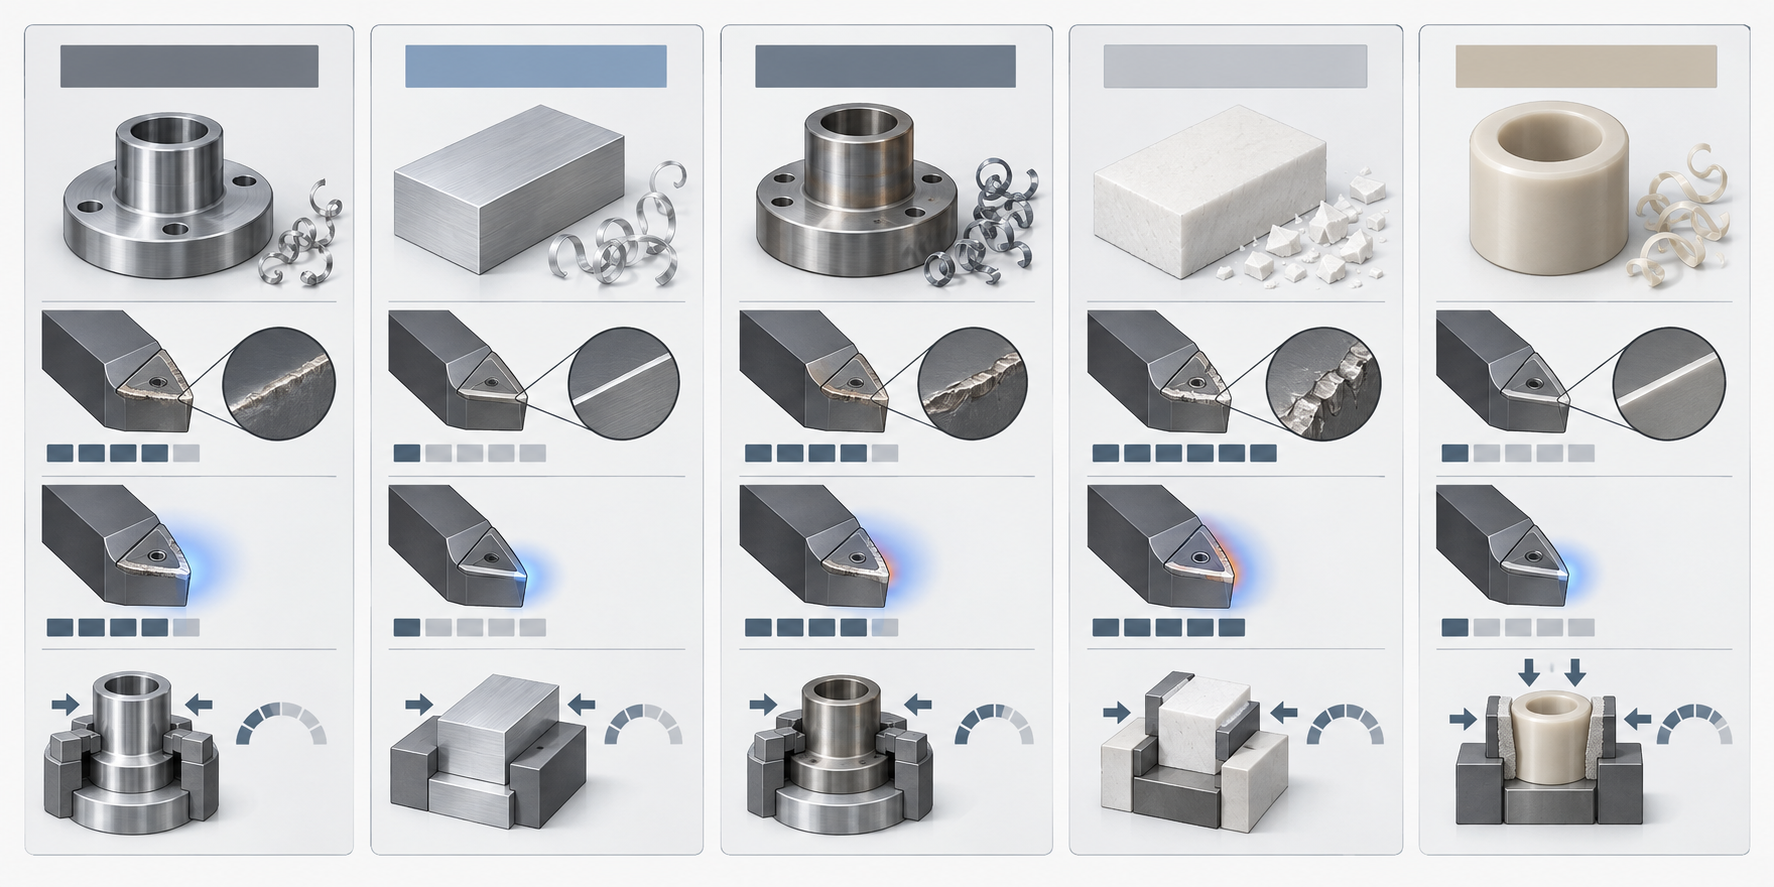
Pour le choix des matériaux des pièces d'équipements semi-conducteurs, beaucoup commencent par « quel matériau a les meilleures performances », ce qui échoue facilement au stade DFM. La démarche plus fluide est inverse : examiner d'abord les limites fonctionnelles, puis le matériau, puis le procédé, et enfin seulement les valeurs de tolérance. Un plan qui remplace le 6061 par du 17-4PH sera peut-être plus résistant à la corrosion sur le plan fonctionnel, mais côté usinage apparaissent immédiatement l'usure des outils, la chaleur de coupe et les problèmes ultérieurs de relaxation des contraintes — l'intervalle de tolérance n'a pas changé, mais le coût a grimpé d'un cran.
Les matériaux des pièces périphériques semi-conducteurs arrivant dans les commandes d'usinage et de formage se répartissent globalement en plusieurs catégories. Parmi les aciers inoxydables, les 304 et 316L sont utilisés pour les corps de chambre et les pièces de tuyauterie de gaz, le 316L étant plus courant dans les contextes de propreté et de résistance à la corrosion ; le 17-4PH est souvent utilisé pour les pièces structurelles nécessitant à la fois résistance et résistance à la corrosion, mais ses dimensions changent avant et après mise en solution et vieillissement. L'aluminium 6061 est facile à usiner et bon conducteur thermique, le 7075 est plus résistant mais provoque plus facilement le fléchissement des pièces à paroi mince lors de la coupe. Les alliages Kovar et le molybdène sont utilisés pour les pièces de scellement devant correspondre à la dilatation thermique du verre ou de la céramique, et appartiennent à la catégorie des matériaux difficiles à usiner. Les pièces céramiques comme l'alumine et le nitrure d'aluminium dépendent du meulage au diamant et ne conviennent pas à un tolérancement selon les habitudes des métaux. Parmi les plastiques techniques, le PEEK, le PTFE, le PPS et le PI ont chacun leurs spécificités : le PTFE est mou et difficile à brider, le PEEK est sensible à la température de coupe.
Comment les matériaux amplifient la pression sur les tolérances
Le problème des matériaux difficiles à usiner ne tient pas aux mots « impossible à couper », mais au fait qu'ils amplifient les erreurs de bridage et de déformation thermique. Les matériaux comme le Kovar et le molybdène conduisent mal la chaleur, la chaleur de coupe se concentre près de l'arête, et les pièces à paroi mince voient leurs dimensions évoluer après refroidissement ; le durcissement par vieillissement du 17-4PH s'accompagne d'un retrait, et si l'on procède au vieillissement après l'ébauche, il faut prévoir suffisamment de surépaisseur pour la finition. Le PTFE a un coefficient de dilatation linéaire élevé, et un simple écart de température ambiante lors de la mesure peut consommer la moitié de l'intervalle de tolérance. Autrement dit, si le matériau est mal choisi, toute la répartition ultérieure des tolérances devra être modifiée.
Ordre de jugement : fonction → matériau → procédé → tolérance
Passer les paramètres dans cet ordre permet d'éviter de nombreux allers-retours.
- Fonction : cette pièce assure-t-elle le vide, la résistance à la corrosion, la conduction thermique ou l'isolation ? Une surface d'étanchéité à vide ne tolère aucun porosité traversante, une pièce résistante à la corrosion ne peut pas utiliser une nuance sujette à la piqûration, une pièce conductrice de chaleur doit prendre en compte la résistance thermique d'interface.
- Matériau : sous réserve de satisfaire la fonction, privilégier une bonne usinabilité. Si le 6061 convient, ne pas utiliser le 7075 ; si le 304 suffit, pas besoin de 17-4PH, sauf exigence stricte de résistance ou de correspondance de dilatation thermique.
- Procédé : une fois le matériau fixé, la gamme de fabrication est essentiellement contrainte. La céramique passe par le meulage, le Kovar par une coupe à faible vitesse et grande profondeur ou par usinage électrique, les plastiques par des outils à arête vive et grand angle d'attaque.
- Tolérance : ce n'est qu'en dernier que l'on répartit les tolérances sur chaque face. Marquer ±0,01 avant d'avoir défini l'étape précédente revient le plus souvent à poser un problème au fournisseur.
La pratique courante dans le secteur consiste à distinguer d'abord les faces fonctionnelles et non fonctionnelles, et à desserrer d'un cran les faces non fonctionnelles. Si l'étape du choix des matériaux des pièces semi-conducteurs est bien menée, les procédés et tolérances ultérieurs disposent d'une marge de négociation ; à l'inverse, verrouiller d'abord les tolérances puis choisir le matériau est généralement la voie la plus coûteuse. La faisabilité de nuances précises doit encore être confirmée selon le plan et les conditions d'outillage et de bridage du fournisseur.
Du plan à l'usinage : bridage, déformation et répartition des tolérances des pièces semi-conducteurs
Une fois qu'une pièce semi-conducteur arrive en usinage CNC, la difficulté n'est pas d'obtenir les dimensions, mais le fait que la force de bridage déforme la pièce. Corps à paroi mince, longs porte-à-faux, surfaces d'étanchéité, alésages internes profonds — ces types de caractéristiques reviennent sans cesse dans les corps à vide, les pièces de tuyauterie de gaz et les pièces de transfert de plaquettes, et leur perte de contrôle dimensionnel n'est souvent pas due à un outil insuffisant, mais à la position des points de serrage et des points d'appui. Si le bridage n'est pas pris en compte au stade du plan, il ne reste après le devis que des bridages multiples et des retouches, avec un coût doublé.
D'où vient la déformation de bridage : logique de serrage des corps à paroi mince et des longs porte-à-faux
Un corps à paroi mince (par exemple une chambre à vide de 2 à 3 mm d'épaisseur) serré sur son diamètre extérieur par un mandrin à trois mors se relâche après desserrage, et la circularité se perd. La pratique courante consiste à passer à des mors doux, des douilles expansibles ou des plateaux à vide, pour répartir la force de serrage sur une surface plutôt que sur des points ; pour les pièces à long porte-à-faux, il faut ajouter des supports auxiliaires ou une contre-pointe, sinon la force de coupe fait vibrer la pièce. Le critère est simple : si la pièce est conforme mesurée à l'état libre et hors tolérance une fois bridée, le problème vient du bridage. Indiquer clairement « mesure à l'état libre » sur le plan est plus efficace que de resserrer les tolérances.
Unification des références et bridages multiples : quand vaut-il la peine de retourner la pièce une fois de plus
Les pièces semi-conducteurs nécessitent souvent deux voire trois bridages, car les surfaces d'étanchéité et les alésages internes profonds ne sont souvent pas accessibles dans la même direction. Le principe est l'unification des références : la première opération usine d'abord la surface de positionnement qui servira à toutes les opérations suivantes, et les retournements ultérieurs s'y réfèrent. Si un alésage interne profond impose une trop grande saillie d'outil, les vibrations dégradent le Ra et la cylindricité de la paroi de l'alésage ; mieux vaut alors retourner la pièce une fois de plus et aléser des deux côtés que de percer d'un seul trait avec un outil long. Critère : lorsque la saillie de l'outil dépasse 4 fois le diamètre du porte-outil, envisager d'abord de modifier la gamme de fabrication plutôt que les paramètres de coupe.
Tolérances pilotées par le coût : quelles faces doivent être strictes, lesquelles peuvent être desserrées
Le problème le plus fréquent sur les plans de pièces semi-conducteurs est que toutes les dimensions portent la même classe de tolérance. Les surfaces d'étanchéité (gorges de joint torique, lèvres d'étanchéité métalliques) et les surfaces d'ajustement doivent effectivement être strictes, car une fuite ou un montage impossible constitue une défaillance fonctionnelle ; mais les faces de forme non étanches, les positions de trous de montage non ajustés et les gorges de passage de câbles peuvent être desserrées d'un cran sans aucun impact fonctionnel, tout en économisant une finition ou un contrôle. Grouper et annoter les faces fonctionnelles et non fonctionnelles sur le plan permet de réduire les coûts mieux qu'un resserrement global. Le niveau de rigueur précis dépend de votre objectif de vide et de la capacité de vos gabarits de contrôle ; il est recommandé d'indiquer sur le plan la liste des faces fonctionnelles, pour que le fournisseur déduise les tolérances à partir de la fonction, plutôt que de recopier les annotations.
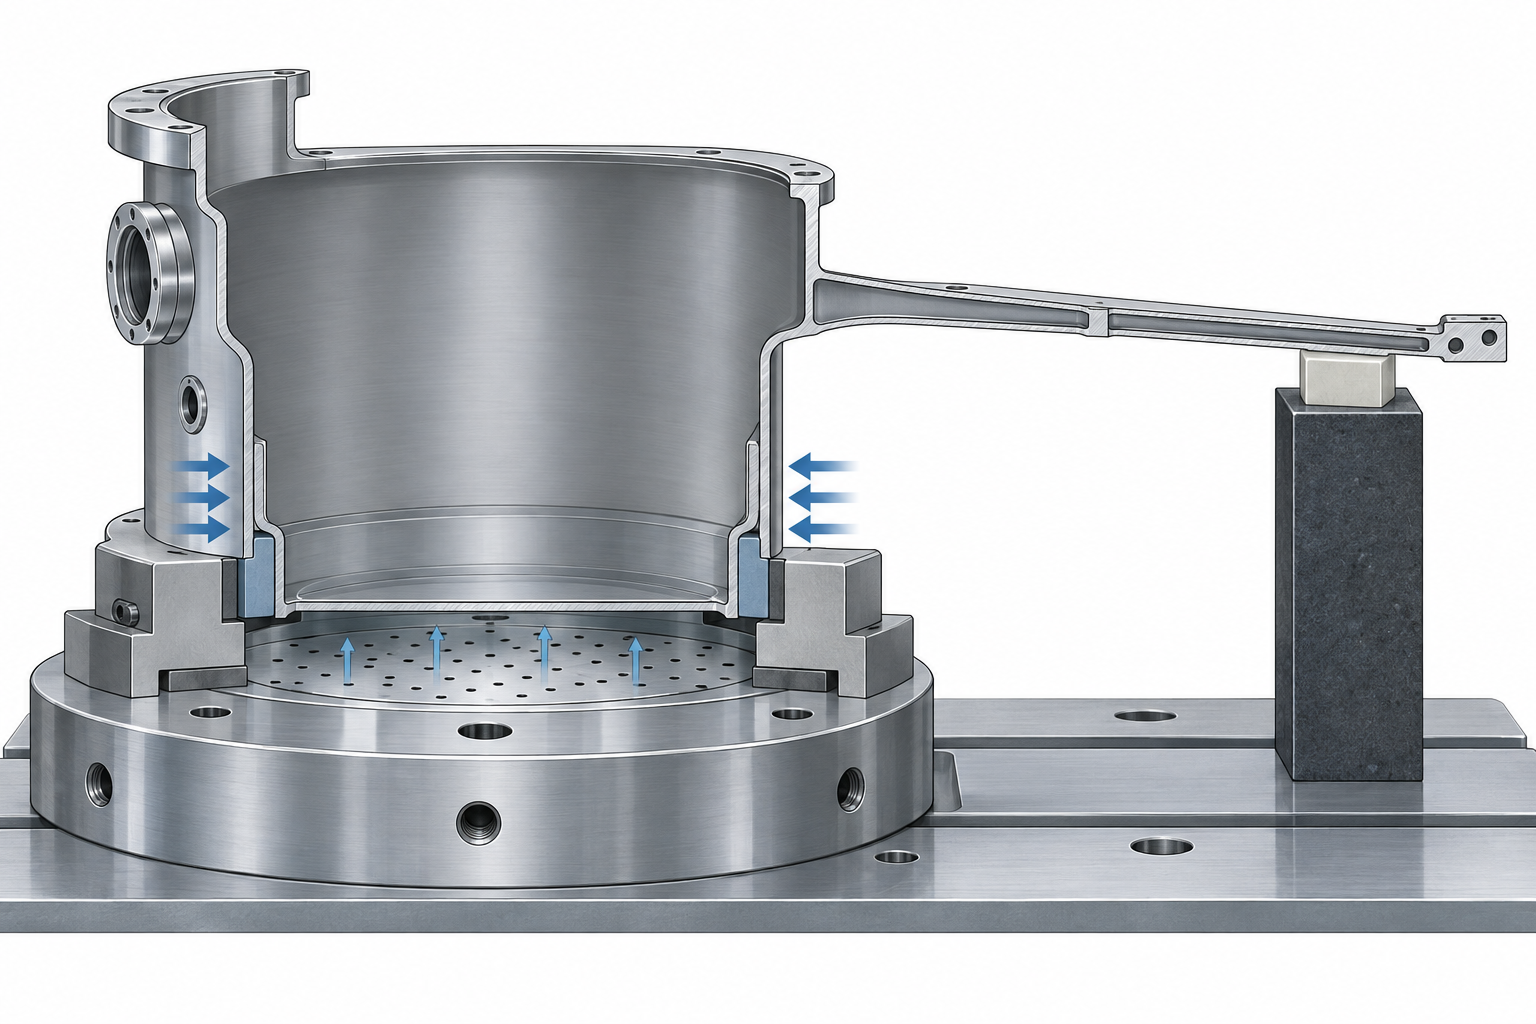
Si une pièce présente à la fois une paroi mince et une surface d'étanchéité, il faut d'abord garantir la référence et la stabilité de serrage de la surface d'étanchéité ; la zone à paroi mince peut être temporairement renforcée par des bossages de process, à retirer après usinage — cette approche doit être validée à l'avance avec le fournisseur, sinon celui-ci risque de répondre directement « impossible ».
Surface, propreté et post-traitement : les exigences semi-conductrices facilement oubliées sur les plans
Sur les plans de pièces semi-conductrices, ce qui est le plus souvent oublié n'est pas la tolérance dimensionnelle, mais les exigences de surface et de propreté. Les dimensions sont indiquées, la rugosité ne l'est pas ; la rugosité est indiquée, les particules et les dégazages ne le sont pas ; et au moment de l'assemblage ou de la mise en machine, on découvre des fuites sur les surfaces d'étanchéité, des particules qui se détachent de la chambre, ou un dégazage des pièces plastiques, dont le coût de reprise dépasse largement celui de l'usinage lui-même. Cette section traite ensemble de la surface, de la propreté et du post-traitement, car ils sont interdépendants : le choix du post-traitement détermine directement la surépaisseur à laisser lors de l'usinage précédent et les outils à utiliser.
Rugosité et surfaces d'étanchéité : un Ra plus bas n'est pas toujours meilleur
Les brides à vide, les surfaces d'étanchéité à joint torique et les raccords de canalisations de gaz utilisent couramment un Ra inférieur à 0,8 ; pour des exigences plus élevées, on descend à Ra 0,4 voire 0,2. Mais il existe ici une idée fausse courante : une surface d'étanchéité n'est pas meilleure plus elle est lisse. Un miroir (Ra inférieur à 0,05) est au contraire défavorable à certains joints élastomères, car la surface trop lisse empêche le joint d'avoir une accroche microscopique et favorise le glissement sous micro-mouvements. La pratique courante du secteur est de maintenir les surfaces d'étanchéité métalliques entre Ra 0,4 et 0,8, avec une planéité adaptée ; pour les joints en caoutchouc, on peut tolérer jusqu'à Ra 1,6. Les valeurs précises doivent être confirmées selon le type de joint, sans recopier aveuglément.
La rugosité contraint aussi en retour le mode d'usinage. Un Ra de 0,8 est généralement atteignable par fraisage ou tournage de finition ; un Ra de 0,4 nécessite une rectification ou un polissage après tournage de finition ; un Ra inférieur à 0,2 exige souvent un polissage électrolytique ou un rodage manuel. Indiquer un Ra de 0,2 sur un plan revient à dire au fournisseur qu'une opération supplémentaire sera nécessaire, ce qui modifie le devis et le délai. La rugosité doit donc être indiquée sur les surfaces fonctionnelles, et non apposée systématiquement sur toutes les surfaces non fonctionnelles.
Particules, dégazage et nettoyage : comment inscrire les exigences de propreté sur le plan
Les équipements semi-conducteurs sont sensibles aux particules et aux dégazages organiques. Les résidus de liquide de coupe, de pâte à polir ou de traces de gants, sans importance sur une pièce ordinaire, constituent une source de contamination sur une chambre ou un composant de transfert de plaquettes. Le plan doit préciser : le mode de nettoyage (nettoyage par ultrasons, rinçage à l'eau déionisée, nettoyage aux solvants), le niveau de propreté (par exemple selon la taille et le nombre de particules), et si les lubrifiants contenant du silicium ou des halogènes sont autorisés. Pour les pièces plastiques (PEEK, PTFE, PI), il faut aussi surveiller le taux de dégazage et, si nécessaire, exiger un dégazage par étuvage sous vide.
- Rayures sur la surface d'étanchéité : dommages lors du serrage ou du transport, Ra conforme mais rayures locales, entraînant une défaillance de l'étanchéité. Exiger l'ébavurage, l'adoucissement des arêtes vives et une protection entre les opérations.
- Résidus de nettoyage : rinçage insuffisant après nettoyage par ultrasons, le détergent résiduel dégaze sous vide. Il faut spécifier la qualité de l'eau de rinçage et le mode de séchage.
- Décollement du revêtement : pour la résistance à la corrosion, un nickelage ou une passivation est réalisé, mais un prétraitement insuffisamment propre entraîne une mauvaise adhérence, avec écaillage sous vide ou en cyclage thermique.
Le post-traitement doit être intégré à l'avance dans la gamme de fabrication
La passivation, le polissage électrolytique et les revêtements ne peuvent pas être envisagés après l'usinage. Ils modifient les dimensions : le polissage électrolytique enlève généralement de quelques micromètres à quelques dizaines de micromètres, tandis que le revêtement augmente l'épaisseur. Si des dimensions critiques ont des tolérances, la surépaisseur de post-traitement doit être prévue à l'avance. De plus, l'ordre des post-traitements influence le résultat — chanfreiner puis polir, ou polir puis chanfreiner, donne une qualité d'arête différente. Intégrer le post-traitement dans la gamme de fabrication évite d'oublier des postes lors du devis.
Le plan de contrôle détermine la gamme de fabrication : une tolérance non mesurable équivaut à une absence de tolérance
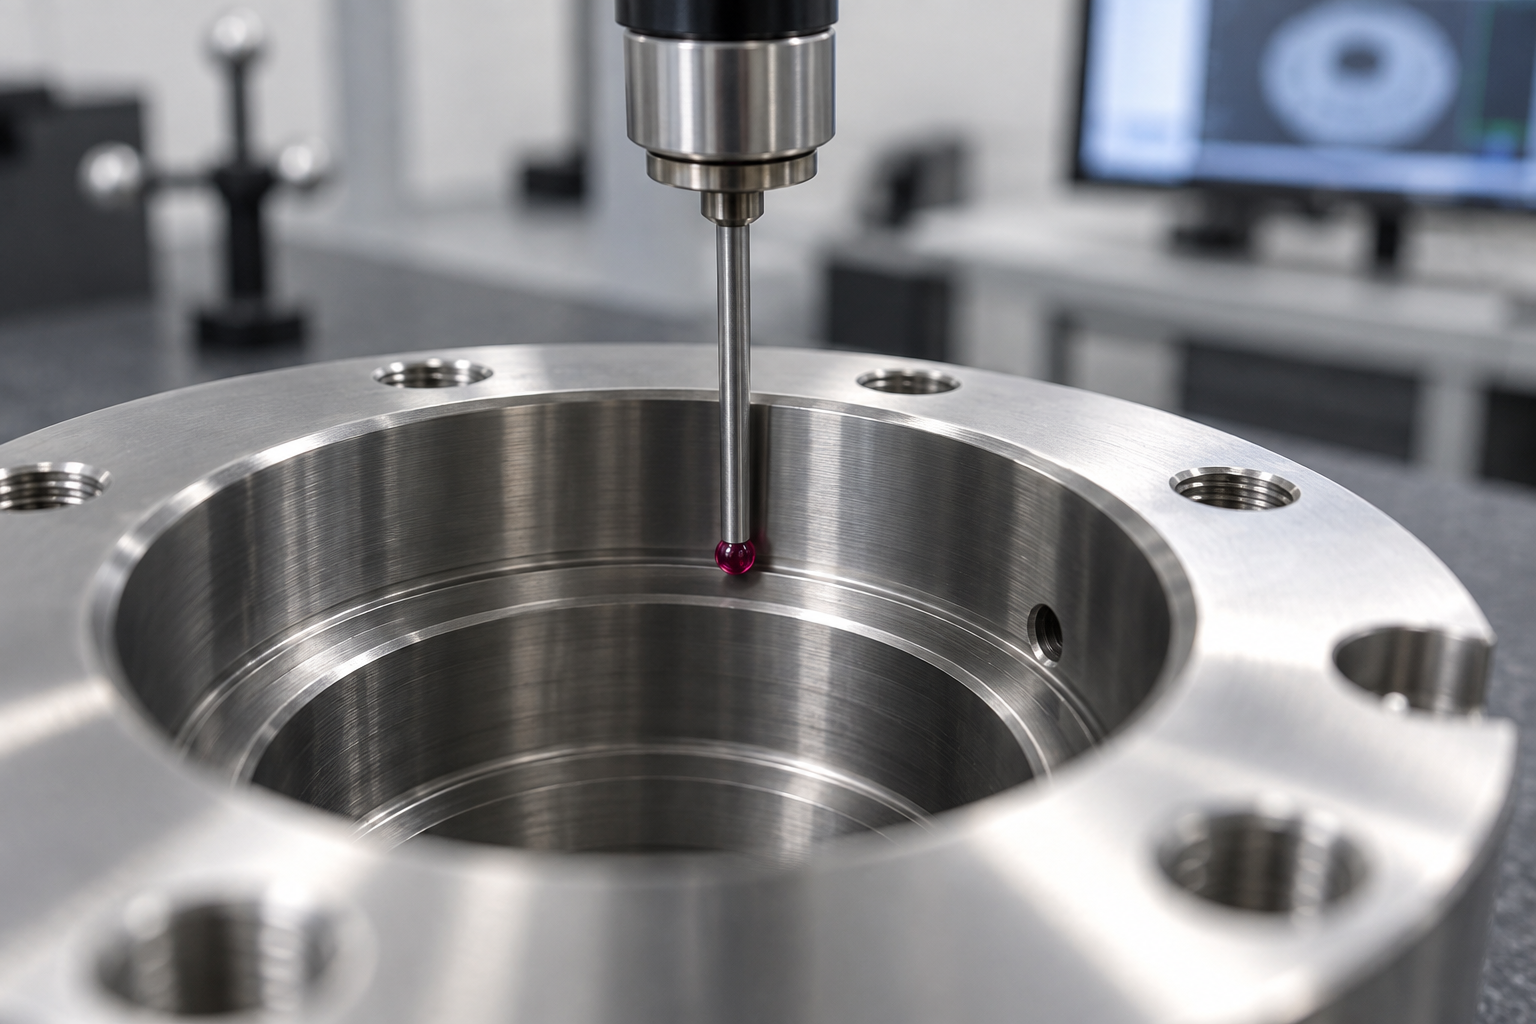
Les dimensions critiques des pièces semi-conductrices se cachent souvent dans les cavités internes, les surfaces d'étanchéité ou les trous profonds, et ce sont précisément les positions les plus difficiles à mesurer. Le stylet d'une machine à mesurer tridimensionnelle peut pénétrer dans une cavité profonde, mais il est limité par le diamètre de la bille de mesure et la rigidité de la tige ; la mesure optique est rapide, mais ne voit que les contours et les caractéristiques de surface ; la numérisation 3D couvre les surfaces complexes, mais reste aveugle dans les gorges profondes, les trous borgnes et les épaulements internes. Une tolérance non mesurable ne peut être estimée côté usinage que par expérience, puis validée à l'assemblage — c'est l'une des principales sources de reprise des pièces semi-conductrices.
Le plan de contrôle doit donc être défini avant le devis, et non après la fabrication de la pièce. Le choix des références, le type de moyen de contrôle, les dimensions à contrôler à 100 % et celles pouvant être contrôlées par échantillonnage : ces décisions contraignent en retour le mode de serrage et l'ordre d'usinage. Par exemple, pour la gorge d'étanchéité d'une chambre à vide, si le moyen de contrôle est une table de mesure avec un calibre à mâchoires, la surface de référence à l'usinage doit coïncider avec celle du moyen de contrôle, sinon les valeurs mesurées n'ont pas de sens. D'abord définir la référence, puis le moyen de contrôle, puis le process — cet ordre ne peut être inversé.
Aligner d'abord références et moyens de contrôle, pour oser ensuite fixer l'ordre de serrage
L'erreur fréquente en production réelle est la suivante : le plan indique une tolérance de position, mais pas de référence ; ou bien une référence est indiquée, mais le moyen de contrôle est aligné sur une autre face. Dans les pièces semi-conductrices, la relation relative entre la surface d'étanchéité, la surface de montage et l'axe de la cavité interne est souvent plus importante qu'une dimension isolée. Si la référence de contrôle et la référence d'usinage ne coïncident pas, un serrage supplémentaire avec alignement devient nécessaire à l'usinage, ce qui augmente le coût et le risque de déformation. Le critère applicable est : vérifier d'abord que la référence peut être reproduite de manière stable par le moyen de contrôle, puis décider si un moyen de contrôle dédié est nécessaire, et enfin seulement établir les opérations d'usinage. Si le moyen de contrôle lui-même manque de précision, la meilleure machine ne pourra pas mesurer l'erreur réelle.
Pour les petites séries de prototypage, la numérisation 3D fournit rapidement une cartographie globale des écarts, adaptée à la comparaison de la première pièce et à la confirmation en rétro-ingénierie, mais elle ne remplace pas la mesure quantitative des dimensions critiques. La pratique courante du secteur est d'utiliser la numérisation pour le criblage global et la MMT pour la validation des dimensions critiques ; le choix précis dépend des tolérances du plan et du coût de contrôle. Plus le plan de contrôle est défini tôt, moins la gamme de fabrication fait de retours en arrière.
Choisir le process selon le type de pièce : les frontières entre CNC, tôlerie, moulage sous vide et injection plastique
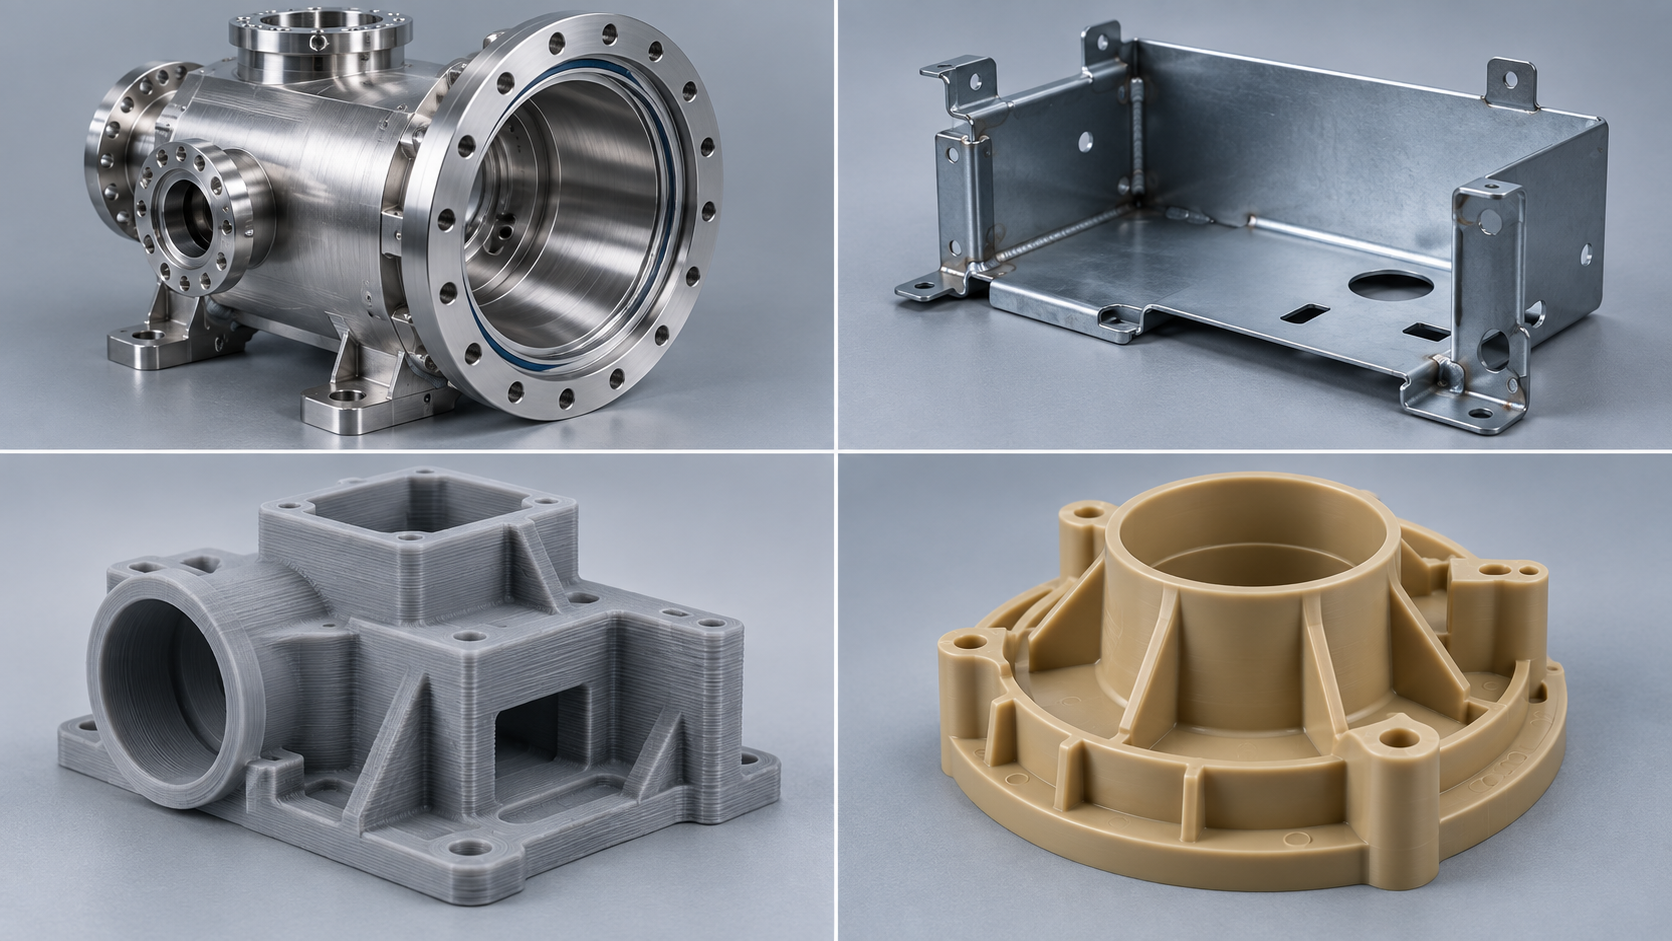
Pour les pièces d'équipements semi-conducteurs qui arrivent dans une commande d'usinage, la frontière des process détermine plus souvent la réussite que la « précision ». Il faut d'abord considérer la fonction de la pièce : tenue de pression, guidage de gaz, isolation, support structurel, ou simple masquage. Selon la fonction, les process disponibles diffèrent. Voici une ligne de décision pour les quatre types de pièces courants.
Pièces de chambre et brides : le CNC est le point de départ par défaut
Les chambres à vide, les blocs de distribution de gaz et les surfaces d'étanchéité de brides sont généralement usinés principalement par fraisage CNC. La rugosité du fond de gorge d'étanchéité, la planéité de la face de bride et la rectitude de l'alésage en cavité profonde sont des caractéristiques plus stables lorsqu'elles sont réalisées en un seul serrage sur un tour-fraiseuse ou une machine 5 axes, plutôt qu'en plusieurs serrages. Si la chambre est grande, les parois minces et les longs porte-à-faux introduisent des déformations, nécessitant des mors doux ou un mandrin à vide en assistance. La pratique courante du secteur est de relâcher d'un grade les tolérances des surfaces non étanches et de réaffecter le temps gagné au rodage des surfaces d'étanchéité, ce qui est globalement plus rentable. L'applicabilité dépend toutefois des conditions d'utilisation et des exigences de propreté indiquées sur le plan.
Enceintes et supports de salle blanche : structure en tôlerie, inadaptée à l'étanchéité
Les enceintes en acier inoxydable, les supports d'équipement et les déflecteurs de goulottes autour d'une salle blanche sont plus économiques en tôlerie pliée et soudée. La limite de la tôlerie réside dans le fait que les rayons de pliage, les déformations après soudage et la planéité n'atteignent généralement pas les exigences des surfaces d'étanchéité, et que le détachement de particules est difficile à maîtriser. Si l'enceinte assure aussi l'étanchéité au vide, elle ne doit pas être entièrement réalisée en tôlerie ; il faut séparer la bride d'étanchéité en une pièce CNC assemblée ensuite avec le corps en tôlerie. Cette séparation permet d'usiner et de souder séparément, et de délimiter plus facilement le contrôle.
Petites séries de prototypage : distinguer les usages de l'impression 3D et du moulage sous vide de maquettes
La phase de prototypage nécessite souvent de quelques pièces à quelques dizaines. L'impression 3D convient pour valider la forme, les relations d'assemblage et le tracé des canaux, mais la plupart des pièces imprimées sont inférieures aux métaux en matière de vide, de haute température et de dégazage. Le moulage sous vide de maquettes (coulée sous vide) fournit des pièces plastiques d'aspect proche de l'injection, adaptées à la validation structurelle et aux démonstrations d'assemblage précoce, mais ne garantit pas non plus l'étanchéité et la propreté. Leur limite commune est la suivante : elles ne servent qu'à vérifier que « ça s'assemble et ça se voit », et ne doivent pas remplacer les essais d'étanchéité et de propreté des pièces fonctionnelles.
Pièces plastiques en série : l'injection dépend du moule et de la dépouille
Une fois que les pièces en plastique technique comme le PEEK ou le PPS passent en série, la structure de coût de l'injection devient viable. Les exigences supplémentaires des pièces injectées pour le semi-conducteur sont un faible dégazage et une stabilité dimensionnelle : une épaisseur de paroi irrégulière provoque des retassures et des déformations, la position de la gorge d'étanchéité doit laisser une dépouille suffisante, et la position du point d'injection influence la résistance des lignes de soudure. Ces points doivent être fixés avant l'ouverture du moule, car modifier un moule coûte bien plus cher que modifier un plan.
Pour transformer un plan en devis évaluable, l'essentiel n'est pas de demander d'abord le prix unitaire, mais de clarifier d'abord le type de pièce, la matière, les surfaces critiques et le plan de contrôle. Pour une vérification rapide, vous pouvez passer par le devis par dialogue IA en soumettant ensemble le plan et la description fonctionnelle, afin que le fournisseur puisse répondre selon les frontières des process, et non selon une vague « haute précision ».
Modifier le plan avant le devis : liste de contrôle DFM pour les pièces semi-conductrices
Distinguer d'abord les surfaces fonctionnelles et non fonctionnelles, puis parler des tolérances
Unifier la référence et intégrer le plan de contrôle dans les exigences
- Marquez les surfaces fonctionnelles et non fonctionnelles, attribuez des niveaux de tolérance distincts, et n'imposez pas une seule exigence pour tout le plan.
- Unifiez la référence et placez les symboles de référence sur des surfaces pouvant être bridées et mesurées.
- Relâchez les tolérances non critiques : c'est souvent à cette étape que le coût baisse, et non à l'usinage.
- Rédigez clairement les exigences de surface et de propreté : Ra, particules, dégazage, méthode de nettoyage ; s'il manque un élément, il faudra ajouter un procédé par la suite.
- Définissez clairement le plan de contrôle : quelles cotes mesurer, avec quel équipement, et qui fournit le rapport.
- Indiquez les exigences d'ébavurage et de chanfreinage : les bavures à proximité des surfaces d'étanchéité provoquent directement des fuites.
Questions fréquentes (FAQ)
Voici les questions les plus souvent posées par les lecteurs après avoir lu ce qui précède ; les réponses portent sur les limites de fabricabilité des pièces semi-conductrices, sans aborder les délais ni les prix concrets.
Les pièces semi-conductrices exigent-elles toutes une très haute précision ?
Non. La précision se concentre uniquement sur les surfaces fonctionnelles telles que les surfaces d'étanchéité, d'ajustement et de référence ; relâcher d'un niveau les surfaces non fonctionnelles n'affecte généralement pas l'usage et réduit nettement la difficulté d'usinage. Sur le plan, distinguer les surfaces fonctionnelles des surfaces non fonctionnelles est plus efficace que de resserrer l'ensemble.
Peut-on remplacer les matériaux difficiles à usiner par des matériaux alternatifs ?
Cela dépend des contraintes fonctionnelles. Le kovar, le molybdène et la céramique servent souvent à l'adaptation de la dilatation thermique, à la conduction thermique ou à l'isolation ; les remplacer par de l'inox ou de l'aluminium peut compromettre ces propriétés. S'il s'agit seulement d'une pièce de support structurel, la marge de substitution est plus grande, mais il faut revérifier les exigences de dilatation thermique et de résistance à la corrosion.
Comment intégrer les exigences de surface et de propreté dans le plan ?
Indiquez clairement la limite supérieure de Ra, si les rayures sont autorisées, les limites de particules et de dégazage, ainsi que les méthodes de nettoyage et de passivation. Écrire seulement « propre » n'est pas exécutable. Ces exigences modifient la gamme de fabrication ; il vaut mieux les indiquer avant le chiffrage pour éviter des reprises ultérieures.
Qui définit le plan de contrôle ?
En général, le concepteur et l'usineur le confirment ensemble avant le chiffrage. Si les cotes critiques se trouvent dans une cavité interne ou un trou profond, la machine tridimensionnelle peut ne pas les mesurer ; il faut convenir à l'avance d'un moyen de contrôle ou d'un plan de scan. Une tolérance non mesurable équivaut à aucune tolérance.
Quel procédé choisir pour un essai en petite série ?
Pour les cavités et les brides, privilégiez le CNC ; pour les boîtiers et supports, la tôle peut convenir ; pour des formes complexes en très petite quantité, utilisez l'impression 3D ou le moulage silicone ; ne considérez l'injection plastique qu'une fois les pièces plastiques confirmées en série. Le choix repose sur le type et la quantité de pièces, et non sur la supériorité d'un procédé unique.
Key takeaways
- La difficulté des pièces semi-conducteurs ne réside généralement pas dans la précision d'un point isolé, mais dans les contraintes mutuelles entre matériaux, bridage, contrôle et propreté.
- Évaluer d'abord la faisabilité des matériaux avant de parler de tolérances : les matériaux difficiles à usiner amplifient les erreurs de bridage et de déformation thermique, les tolérances doivent suivre le procédé.
- Les tolérances pilotées par le coût sont le levier central : desserrer d'un cran une face non fonctionnelle permet souvent de réduire les coûts plus efficacement que de changer d'équipement.
- Le plan de contrôle doit être défini avant le devis : une tolérance non mesurable équivaut à une absence de tolérance, les gabarits de contrôle et les références déterminent souvent la gamme de fabrication.
- Les exigences de surface et de propreté (particules, exsudation, rugosité) doivent figurer sur le plan, sinon des reprises sont fréquentes à l'étape de post-traitement.



