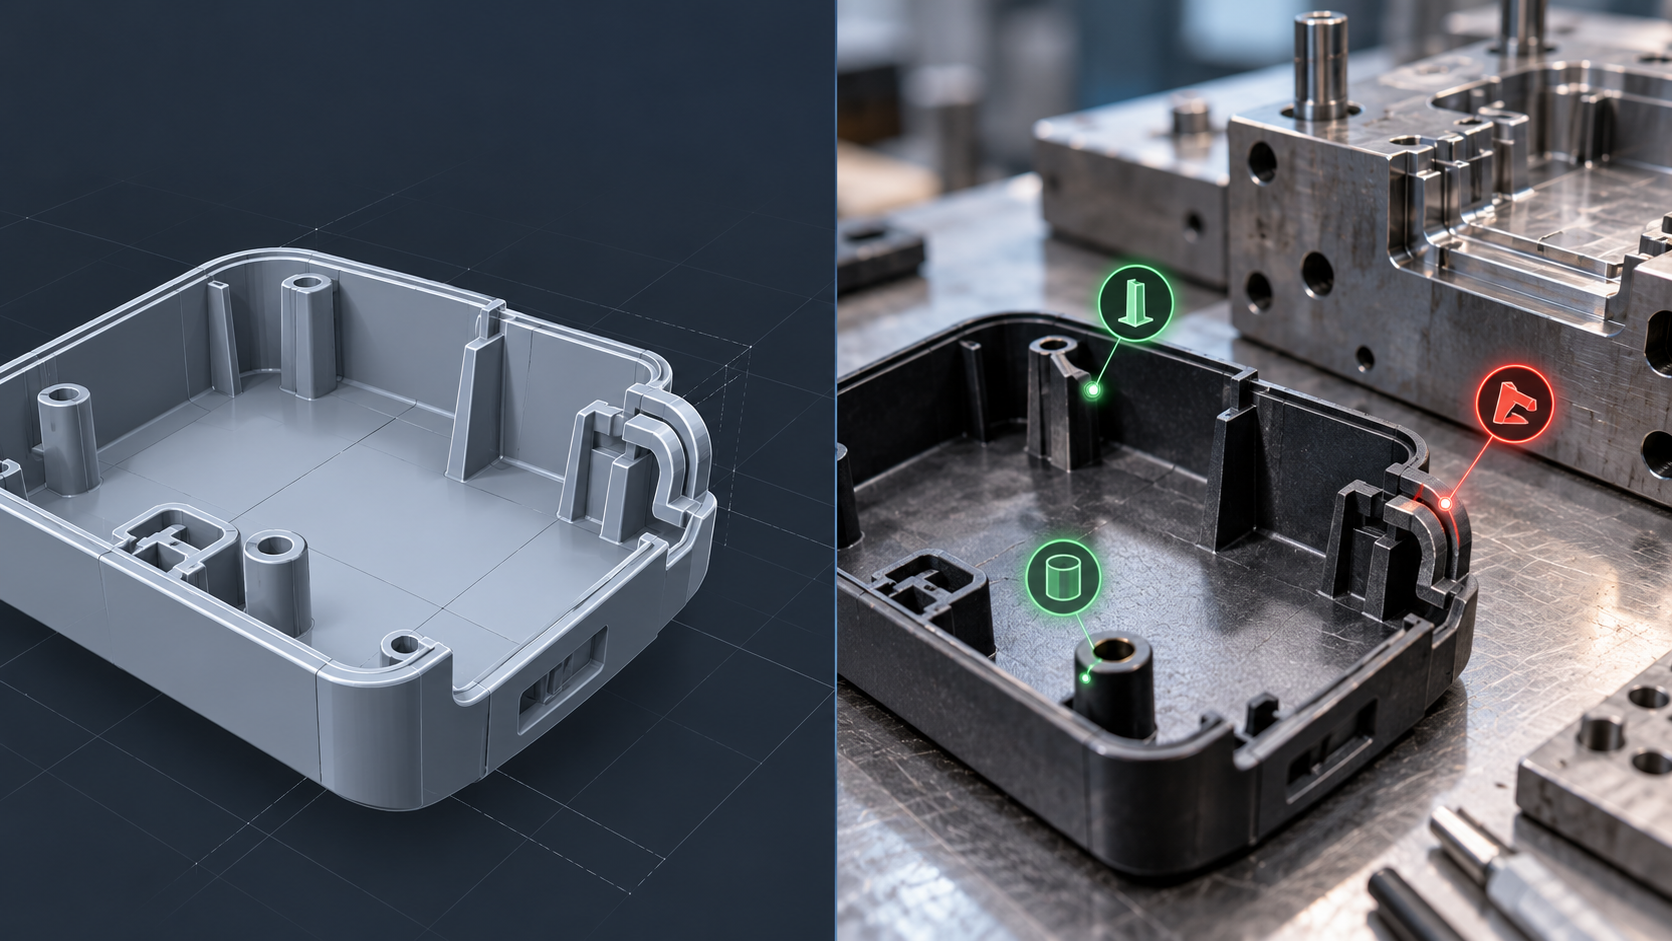
Le monde idéal derrière le devis : pourquoi les contraintes de fabrication sont invisibles lors de la demande de prix
Le fabricant se soucie de la faisabilité, le concepteur de l'usage
L'invisibilité au stade du devis est une invisibilité structurelle
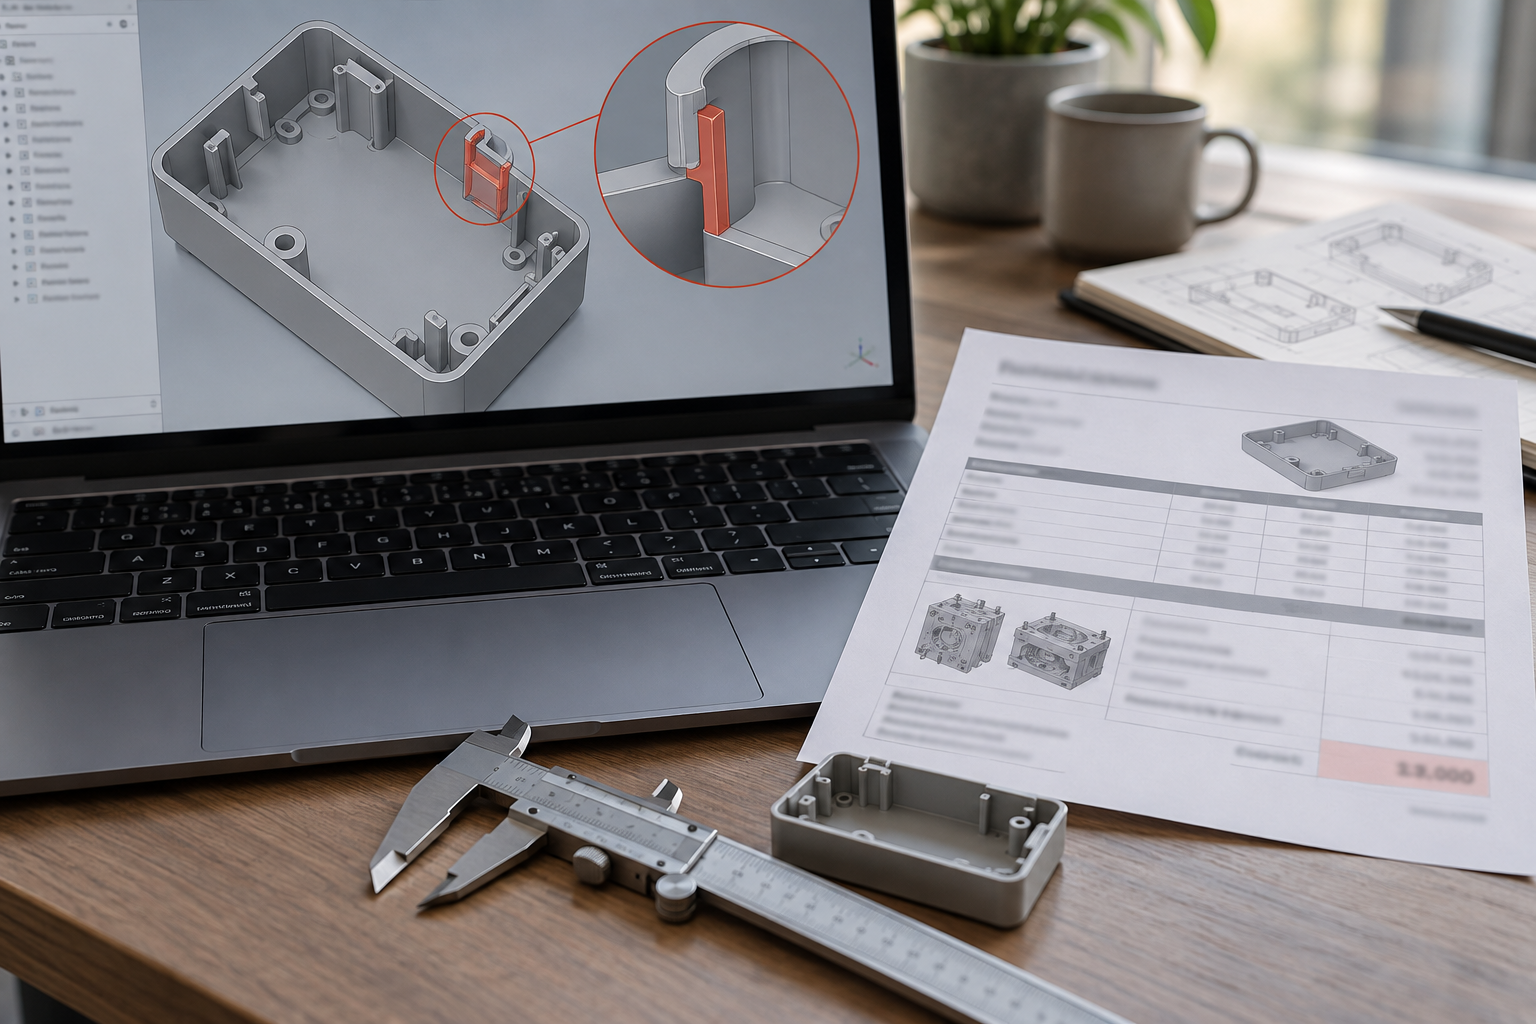
La chaîne de coûts consistant à deviser d'abord puis à découvrir les problèmes : de la dépouille à la reprise du moule
Deviser d'abord puis découvrir les problèmes, le coût n'est pas unique, mais une série. Une dépouille négligée, une tolérance irréalisable, une contre-dépouille hors de portée de l'outil ne se manifestent pas sur le devis ; ils ne remontent à la surface qu'à l'ouverture du moule, au bridage, au contrôle de la première pièce. Le cas courant dans le secteur : un problème de dépouille peut entraîner plusieurs semaines de retard et une reprise de moule de l'ordre de plusieurs milliers de dollars — c'est une observation typique du secteur, pas un devis précis, le montant exact dépendant de la structure du moule et de l'ampleur des modifications, à confirmer sur plan.
Coût un : reprise et modification du moule, on modifie l'acier, on brûle du temps
Le cas le plus typique est la pièce injectée. Au devis, on estime un moule idéal sur la base d'un CAO non optimisé, mais le côté production découvre que le clip n'a pas de dépouille, qu'un démoulage en cavité profonde arrachera la matière, que la position du tiroir entre en conflit avec les éjecteurs. Modifier un moule, ce n'est pas modifier un fichier, c'est remonter sur machine pour recharger par soudage, électroérosion, réapparier le moule, puis refaire un cycle d'essai. Chaque modification de moule impose de refaire le cycle essai, contrôle, validation. Ce que le DFM en amont doit faire, c'est passer en revue dépouilles, contre-dépouilles et transitions d'épaisseur avant l'ouverture du moule, transformant la modification de moule en modification de plan — modifier un plan ne coûte presque rien, modifier un moule non.
Coût deux : retards de délai, souvent sur des opérations planifiées seulement après le devis
La gamme de fabrication supposée au devis et la gamme réellement réalisable ne sont souvent pas la même. Pour une pièce CNC, si le nombre de bridages n'a pas été pris en compte au devis, on ne découvre qu'en production qu'il faut un deuxième, voire un troisième bridage, le temps unitaire grimpe directement, et le délai suit. Ce type de retard ne figure pas sur le devis, il figure dans votre prochaine communication avec le client. Fixer le schéma de bridage avant la demande de prix est la protection de délai la plus directe du DFM en amont.
Coût trois : bridage difficile, tolérances irréalisables, gaspillage de matière et d'outils
Une pièce à paroi mince se déforme dès que l'effort de serrage augmente, une pièce de forme irrégulière n'a pas de référence de positionnement adéquate, une cavité profonde évacue mal les copeaux et fait éclater l'arête de l'outil — tout cela est invisible au stade du devis. Il en va de même des tolérances : le plan indique des tolérances serrées, mais si la référence est mal choisie, aucune mesure ne sera conforme au contrôle, et il ne restera qu'à élargir ou reprendre. Le gaspillage de matière et d'outils est l'un des coûts cachés les plus sous-estimés : une pièce ratée à l'essai peut coûter plus cher que la matière de tout le lot.
| Étape | Deviser d'abord puis découvrir les problèmes | DFM en amont de la demande de prix |
|---|---|---|
| Base du devis | CAO non optimisé / plans 2D, contraintes de fabrication invisibles | Modèle déjà passé par le DFM, contraintes révélées et traitées |
| Moment de découverte des problèmes | Après ouverture du moule, au bridage, au contrôle de la première pièce | Avant le devis, coût de modification de plan le plus faible |
| Moule | Modification du moule, rechargement par soudure, nouvel essai de moulage | Déterminer la dépouille, les contre-dépouilles et le plan de joint avant l'ouverture du moule |
| Délai de livraison | Réorganisation des opérations, accumulation des retards | La gamme de fabrication est réalisable dès le devis |
| Bridage et tolérances | Bridage difficile, tolérances non conformes au contrôle | Confirmer à l'avance la référence de positionnement et la chaîne de cotes |
| Matières et outils | Rebut lors de l'essai d'usinage, achat d'outils non standard | Outils standard, bridage universel, moins de gaspillage |
| Visibilité des coûts | Les coûts cachés s'amplifient en aval | Les facteurs de coût sont éliminés avant le devis |
Ce tableau ne veut pas dire que « le DFM fait forcément économiser de l'argent », mais que le coût de découvrir un problème après le devis s'amplifie progressivement en aval : modifier un plan se compte en minutes, modifier un moule en semaines ; confirmer une référence est une discussion, une reprise est une réfection. La valeur de l'anticipation du DFM réside précisément dans le fait d'intercepter le coût avant qu'il ne s'amplifie.
Ce que l'anticipation du DFM anticipe réellement : couche de vitesse automatisée vs couche de profondeur manuelle
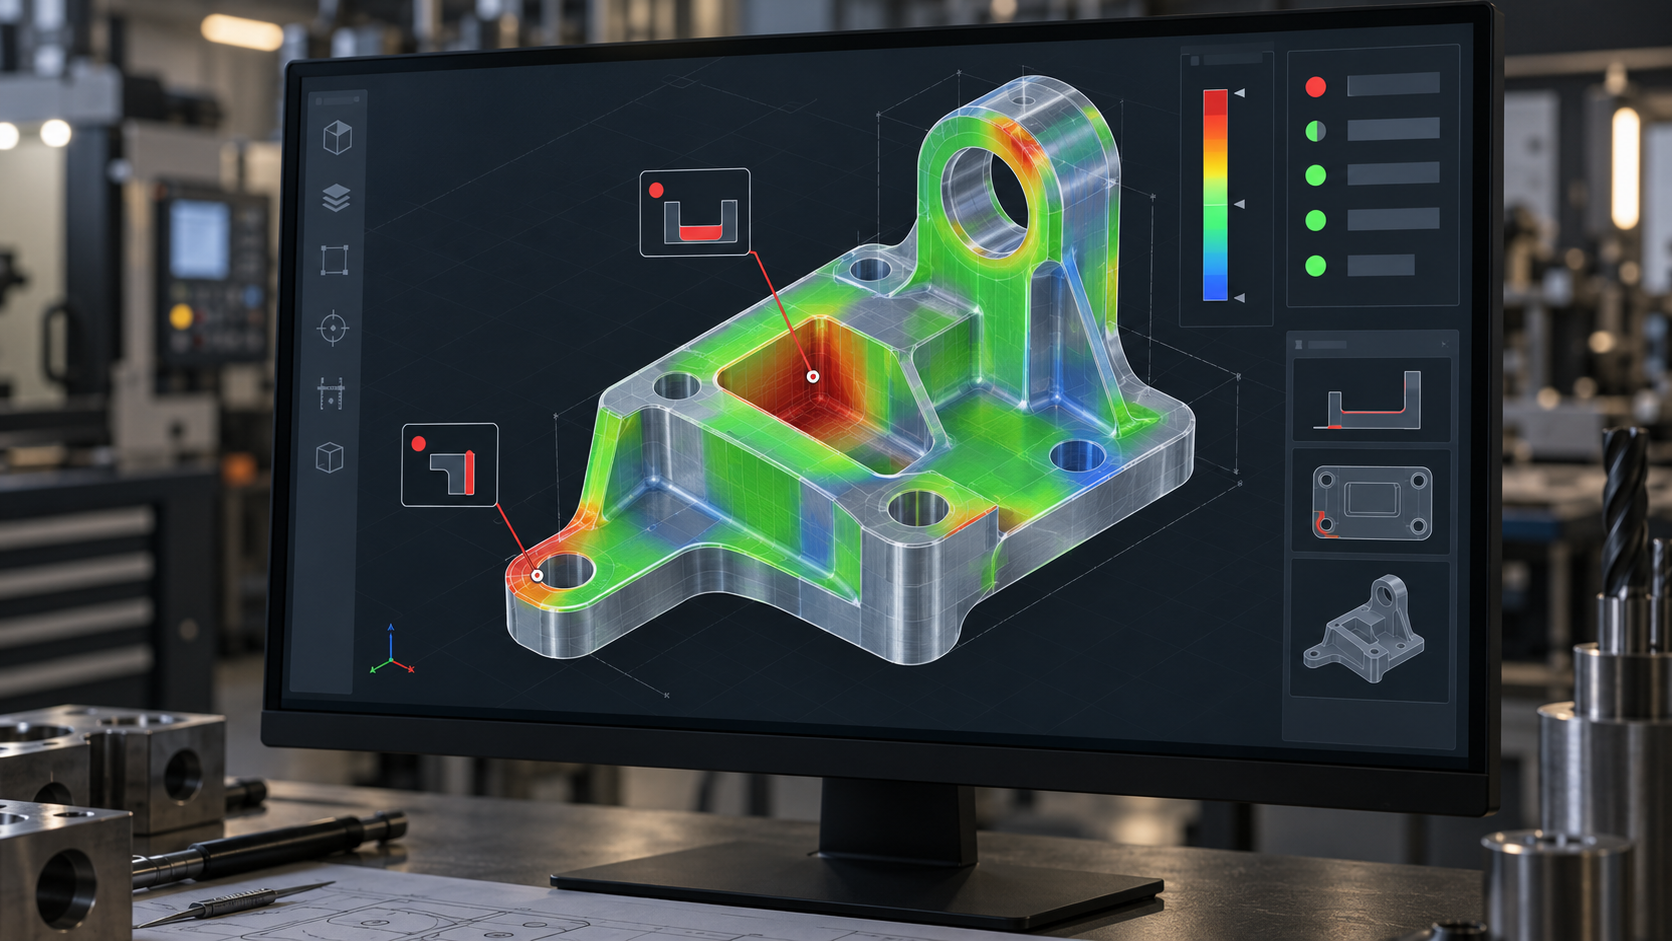
Placer le DFM avant la demande de prix ne signifie pas relancer le logiciel de conception. Il se compose de deux couches : une couche de criblage automatique qui donne un résultat en quelques minutes, et une couche d'évaluation approfondie qui nécessite l'intervention d'un ingénieur de procédés. Les deux couches ne résolvent pas le même type de problèmes, et leur coût est totalement différent.
Couche de vitesse automatisée : téléchargez un STEP, obtenez un feu vert/rouge en quelques minutes
Le DFM automatique fonctionne de manière très directe : téléchargez un fichier STEP, l'algorithme vérifie l'épaisseur de paroi, les contre-dépouilles de base, les positions de perçage et les caractéristiques minimales selon une base de règles, et donne un retour par feu vert/rouge. La pratique courante du secteur est d'obtenir une première série de résultats en quelques minutes à une dizaine de minutes, ce qui convient au prototypage rapide et à l'élimination rapide de problèmes évidents lors des essais en petite série. Ce qu'il peut intercepter, ce sont les géométries « qui ne devraient manifestement pas être chiffrées » : parois trop fines pour que l'outil y accède, positions de perçage tombant sur le bord du plan de joint, contre-dépouilles sans aucune voie de démoulage.
Mais le jugement de la couche automatique est basé sur des règles. Elle vous dit où un dépassement de tolérance est possible, mais pas comment cette pièce sera bridée sur un tour, de combien une paroi mince se déformera sous la force de serrage, ni si l'évacuation des copeaux se bouchera dans une cavité profonde. Un feu vert ne signifie pas fabricable, il signifie seulement qu'aucune règle géométrique connue n'a été enfreinte.
Couche de profondeur manuelle : montages d'usinage, évacuation des copeaux, déformation des parois minces et chaîne de cotes
Le DFM approfondi nécessite d'impliquer un ingénieur de procédés pour passer en revue point par point le montage d'usinage, l'accessibilité des trajectoires d'outils, les canaux d'évacuation des copeaux, le risque de déformation des parois minces et la répartition de la chaîne de cotes. Cette étape ne peut pas être couverte par des règles universelles : pour un même boîtier à parois minces, l'utilisation d'un mandrin à vide ou d'un mandrin à mors doux peut entraîner un écart de déformation équivalent à toute une plage de tolérance. Le rythme courant du secteur est que l'évaluation approfondie nécessite généralement 1 à 3 jours ouvrables, selon la complexité de la pièce et la nécessité de produire un projet de montage d'usinage ; une pièce simple peut être conclue le jour même, tandis qu'une pièce à usinage multi-faces avec parois minces prend plus de temps. Ce délai doit être compté avant la demande de prix, et non après le devis.
Les deux couches réunies constituent l'anticipation complète du DFM : la couche automatique effectue un criblage rapide, la couche manuelle effectue le jugement de fabricabilité. Le DFM n'est pas un substitut au logiciel de conception, mais un filet de sécurité côté fabrication — il ne dessine pas la pièce à votre place, mais il vous dira où les problèmes surviendront avant que vous ne dépensiez pour ouvrir un moule, acheter de la matière et lancer l'usinage.
Si vous disposez d'un fichier STEP existant, vous pouvez d'abord lancer une série de criblage automatique pour éliminer les problèmes évidents tels que l'épaisseur de paroi et les contre-dépouilles, puis passer à l'évaluation manuelle.Télécharger le modèle pour obtenir un retour DFM automatisé est un point de départ naturel ; mais rappelez-vous que le feu vert/rouge n'est qu'un premier filtre, et que le coût réel se cache souvent dans le bridage et la déformation qu'il ne voit pas.
Montages d'usinage et bridage : le trou noir de coûts le plus souvent négligé lorsqu'on évalue après le devis
Lorsqu'on découvre un problème après le devis, ce qui coûte le plus cher n'est souvent pas l'usure des outils ou la mise au rebut de matière, mais le bridage. Le devis vous donne une série de temps et de prix unitaires calculés selon les caractéristiques géométriques ; or les montages d'usinage, l'alignement, l'ébavurage et le bridage secondaire n'entrent pas du tout dans le champ de vision au stade de la demande de prix. Qu'une pièce « puisse être usinée » ne signifie pas qu'elle soit « facile à brider » ; la différence entre ces deux choses est précisément ce que coûte le plus souvent une évaluation après devis.
Quelques contraintes strictes de la conception des montages d'usinage déterminent le coût de bridage : la référence de positionnement doit être choisie comme surface de référence précise déjà usinée, sinon la première passe n'a pas de point de départ stable ; la direction de la force de serrage doit être orientée vers la référence de positionnement principale, pour plaquer la pièce sur ses appuis plutôt que de la pousser de côté ; la force de serrage des pièces à parois minces ne doit pas être excessive, sinon après desserrage le retour élastique provoque un dépassement de cote ; le corps du montage doit également éviter toute interférence avec la trajectoire d'outil et ménager un canal d'évacuation des copeaux, sinon l'accumulation de copeaux raye la surface déjà usinée et force l'arrêt de l'avance. Ce ne sont pas des « bonus » pour l'ingénieur de procédés, ce sont les conditions de base qui déterminent le temps unitaire et le taux de conformité.
Évaluation après devis : comment le coût de bridage est omis
Le devis ne considère généralement que la géométrie de la pièce : dimensions extérieures, positions de perçage, plage de tolérance, matière. Ce qu'il ne voit pas comprend : le nombre de jeux de mors doux ou de montages spéciaux nécessaires, si la surface de référence de bridage est suffisamment grande, s'il faut ajouter des supports temporaires ou un remplissage dans les zones à parois minces, le nombre de changements d'outil et de retournements, le temps d'ébavurage et de nettoyage. Une fois ces actions identifiées après le devis, il n'existe que trois façons de procéder — payer plus, retarder, ou revenir modifier la conception. Les deux premières sont à votre charge, la troisième signifie que le moule ou l'outillage a déjà été modifié, et le coût de reprise est plus élevé.
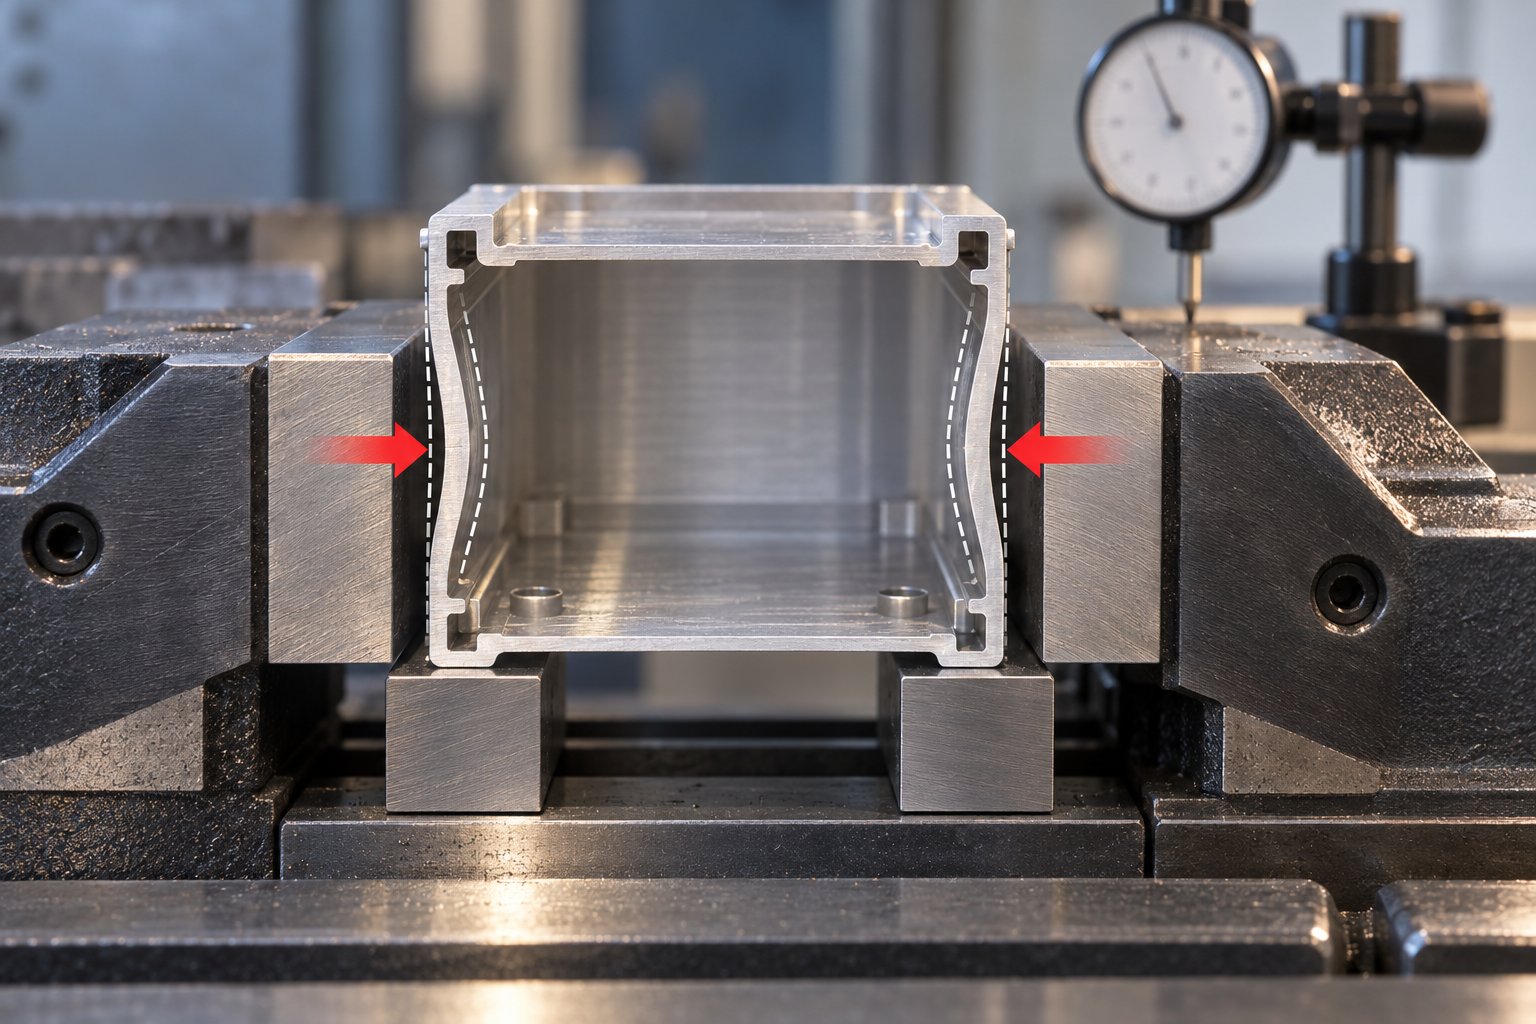
Un scénario concret de déformation au bridage d'une pièce à parois minces
Supposons un caisson en aluminium d'une épaisseur de paroi de 1,5 mm, dont les parois périphériques constituent les principales surfaces de positionnement. Au devis, le temps de fraisage a été calculé selon la forme extérieure, ce qui semble raisonnable. En usinage réel, la force de serrage de l'étau comprime les deux parois latérales vers l'intérieur d'environ 0,1 à 0,2 mm de déformation élastique ; après fraisage de la cavité intérieure et desserrage, les parois reviennent élastiquement, et la planéité ainsi que la tolérance d'épaisseur de paroi sont simultanément perdues. Pour rattraper cela, il ne reste qu'à intervenir sur le montage : passer à des brides axiales, ajouter des supports internes, ou réduire la force de serrage lors de la finition et réaliser le bridage en deux passes, ébauche puis finition. Chaque action exige un outillage supplémentaire ou un temps supplémentaire, et tout cela se produit après le devis.
Plus problématique encore, la perte de cadence. Les montages spécialement conçus pour les pièces à parois minces exigent souvent un temps d'alignement plus long, le nombre de serrages augmente et le temps unitaire s'allonge. Plus la série est grande, plus cette perte est visible. Intégrer l'évaluation du montage et du serrage en amont de la demande de devis, c'est chiffrer dès la phase de devis le coût de l'outillage, le nombre de serrages et la cadence, plutôt que de rattraper le coup après avoir gâché la première série de pièces.
| Points clés du serrage | Exigences du procédé | Coûts invisibles au stade du devis |
|---|---|---|
| Référence de positionnement | Choisir une surface de référence usinée de précision, pour garantir un point de départ stable | Nécessite une surface de référence pré-usinée supplémentaire ou un support dédié |
| Direction de la force de serrage | Orientée vers la référence de positionnement principale, serrage sur les appuis | Conception et fabrication de brides, mors doux ou montages dédiés |
| Serrage des pièces à parois minces | La force de serrage ne doit pas être excessive, pour éviter un retour élastique hors tolérance | Serrage en ébauche et finition séparés, supports temporaires ou temps de remplissage |
| Trajectoire d'outil | Le montage ne doit pas interférer avec l'outil | Conception d'évitement, ajustement de l'ordre de changement d'outil, reprise du programme |
| Évacuation des copeaux et changement rapide | Évacuation fluide des copeaux, serrage rapide et répétable | Temps de nettoyage, perte de cadence, coût cumulé amplifié par la série |
Ce tableau signifie que l'évaluation du montage et du serrage ne se résume pas à « c'est usinable », mais constitue une variable invisible qui détermine le coût réel unitaire. Intégrer le DFM en amont de la demande de devis, en explicitant ces contraintes dans le devis, coûte bien moins cher que de modifier le montage après coup. Dans le secteur, il est courant que les reprises et les frais d'outillage liés au serrage soient sous-estimés après le devis ; pour vos pièces précises, il convient toutefois de confirmer en fonction des tolérances du plan et de la série.
Composants standardisés et outils : les coûts à long terme invisibles du DFM en amont au stade du devis
Les coûts évoqués dans les sections précédentes — angle de dépouille, serrage, chaîne de tolérances — trouvent en général une ligne correspondante dans une version du devis. Mais il existe une catégorie de coûts presque totalement invisible au stade du devis : les composants standardisés et les outils, qui engendrent des frais de fabrication à long terme. Ils n'apparaissent pas dans la géométrie de la pièce, seulement dans le temps de main-d'œuvre, le nombre de changements d'outil et les catégories d'achat.
Le coût des changements d'outil qu'un devis unitaire ne peut pas calculer
La logique d'un devis CNC est généralement : matière + temps d'usinage × taux horaire + traitement de surface. Ce « temps d'usinage » est une estimation, qui suppose implicitement que l'outil suit une trajectoire idéale. En réalité, si la pièce comporte trois lamages de diamètres différents, deux congés non standard et un filetage rare, la programmation peut mobiliser quatre ou cinq outils, chacun nécessitant un changement, un réglage et un essai de coupe.
Le temps de changement d'outil en lui-même n'est pas long ; dans le secteur, un changement d'outil se situe couramment dans l'ordre de quelques dizaines de secondes ; mais des changements fréquents interrompent la continuité de coupe, augmentent les courses à vide et accroissent la variété des outils achetés. Pour les petites séries (par exemple 50 à 500 pièces), ce coût, réparti sur chaque pièce, est souvent plus visible que le coût de la matière. Invisible au stade du devis, il n'apparaît qu'à la planification de production, quand on découvre que le temps unitaire dépasse l'estimation de vingt à trente pour cent — un écart courant dans le secteur, dont l'ampleur dépend de la complexité de la pièce et doit être calculé lors de l'évaluation du procédé.
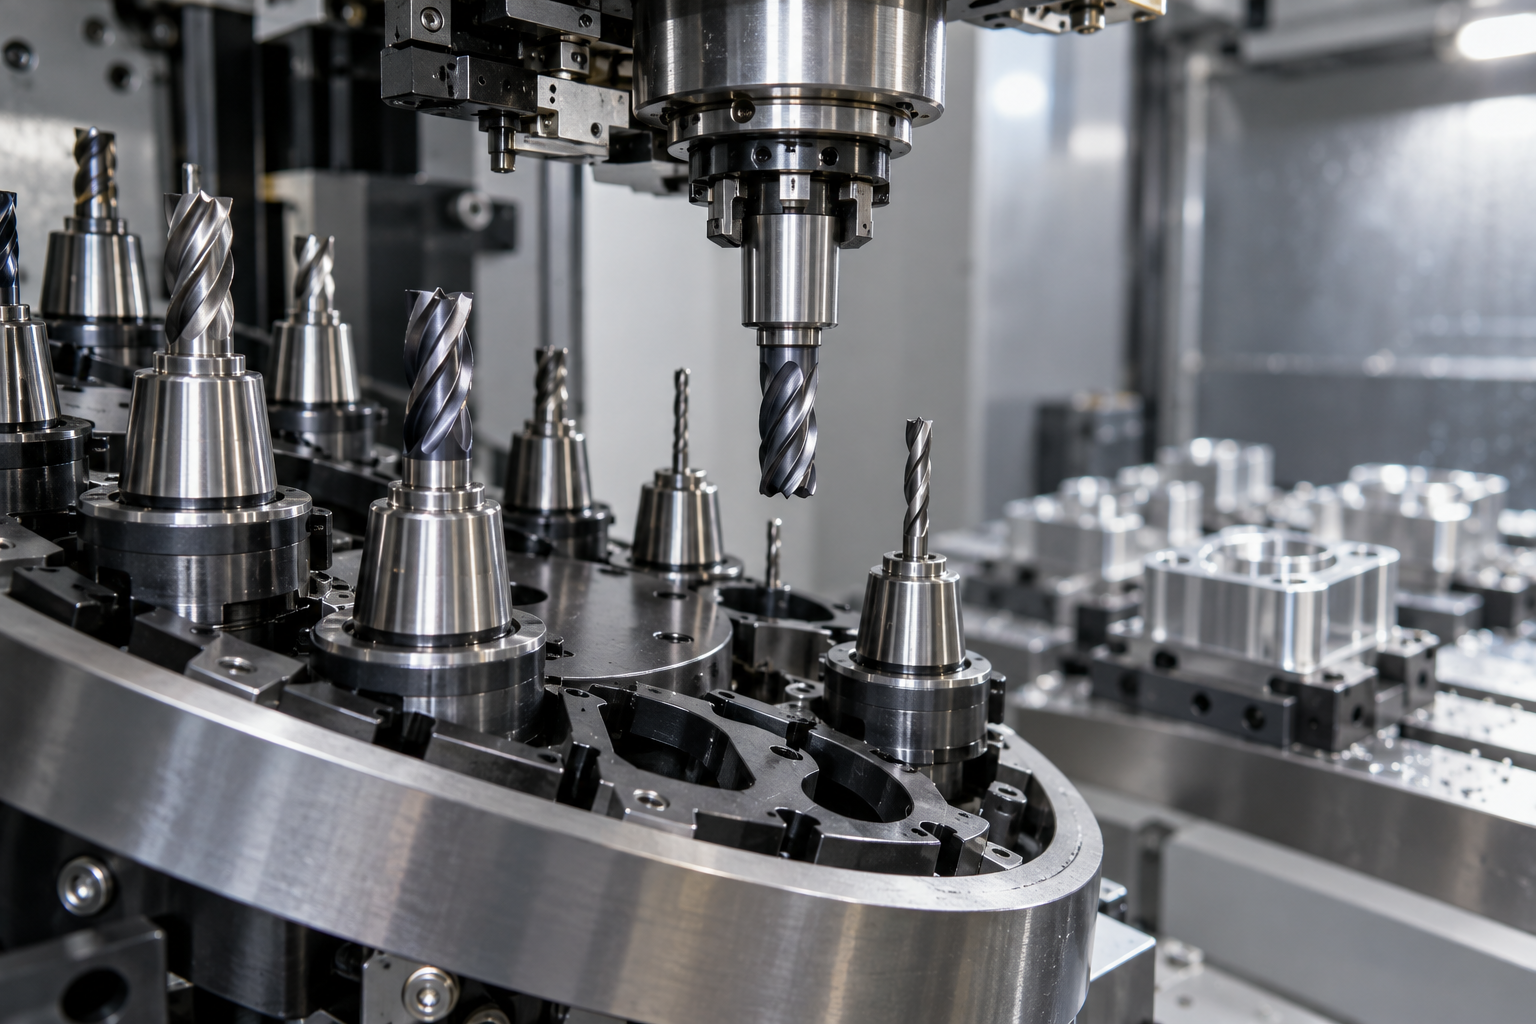
Comment le DFM en amont intègre la standardisation des outils dans la conception
Le DFM en amont fait une chose très concrète : avant de figer le modèle, il pose la question « quelle outil pour cette caractéristique, combien de passes, faut-il un outil non standard ? ». Les alésages pouvant être fusionnés sont regroupés dans des spécifications couvertes par une même fraise en bout ou un même foret ; les rayons de congé sont alignés autant que possible sur les rayons d'outils courants ; la profondeur des cavités ne dépasse pas la limite du rapport longueur/diamètre des outils standard ; les filetages sont choisis dans les spécifications métriques courantes plutôt que dans des profils spéciaux.
- Standardisation des outils : privilégier les spécifications de fraises en bout, forets et tarauds couramment disponibles à l'atelier, pour réduire l'achat et l'attente d'outils non standard.
- Fusion des caractéristiques : unifier plusieurs alésages de diamètres proches, usinés avec un seul outil, pour réduire les changements et réglages d'outil.
- Convergence des catégories d'achat : pour les pièces standard (vis, goupilles, rondelles), choisir autant que possible des spécifications du commerce, afin d'éviter d'ouvrir une nouvelle ligne d'achat pour chaque type de pièce.
- Lien avec la série : pour une pièce unique ou une petite série, le gain de la standardisation est faible ; plus la série est grande, plus les économies de temps liées aux changements d'outil et à la convergence des catégories sont visibles.
Ces décisions, prises avant le devis, modifient les paramètres du modèle et n'ajoutent presque aucun coût ; si l'on attend l'après-devis, que les outils sont achetés et le programme écrit pour revenir en arrière, ce ne sont plus seulement les modèles qu'il faut modifier.
C'est aussi pourquoi le DFM en amont n'est pas une étape de plus, mais l'injection anticipée des contraintes d'outillage et d'achat du côté fabrication dans les choix de conception. Pour les pièces de type CNC, il est possible de réaliser avant la demande de devis une première auto-vérification de l'universalité des caractéristiques et des outils, avant de passer au devis. Pour calculer le temps et le plan d'outillage selon la géométrie réelle, vous pouvez téléverser le modèle via l'entrée de devis CNC, afin que le côté procédé fournisse également des recommandations de standardisation.
Intégrer le DFM avant la demande de devis : un ordre de processus opérationnel
Devis d'abord, évaluation ensuite : les problèmes n'apparaissent qu'à l'étape la plus coûteuse — le moule est déjà dégrossi, le programme est à moitié exécuté, la matière est déjà débitée. Pour éviter cette voie, la solution n'est pas de « suivre une étape de plus », mais d'insérer l'évaluation DFM directement avant la demande de devis — pour en faire une condition d'entrée du devis, et non un correctif après le devis.
L'ordre recommandé est : conception conceptuelle → évaluation DFM (criblage automatisé + évaluation approfondie) → devis → production. La clé de cet ordre ne réside pas dans l'étape DFM supplémentaire, mais dans sa position — le résultat de l'évaluation est généré avant le devis, de sorte que le devis repose sur le postulat de « fabricabilité », et non sur une géométrie CAO idéalisée.
Entrées, sorties et responsables de chaque étape
Dans la phase de conception conceptuelle, l'entrée est constituée des exigences fonctionnelles et des dimensions clés, la sortie est un modèle 3D prêt pour revue, et la responsabilité incombe au bureau d'études. Dans la phase de revue DFM, l'entrée est le fichier STEP et les plans, la sortie est une liste de problèmes et des suggestions de modification, et la responsabilité incombe à l'ingénieur procédés — le criblage automatisé vérifie d'abord l'épaisseur de paroi, les contre-dépouilles et les positions de perçage, puis la revue approfondie complète avec les fixations, l'évacuation des copeaux et la déformation des parois minces. Dans la phase de devis, l'entrée est le modèle corrigé et la gamme de fabrication, la sortie est un devis incluant l'outillage et l'estimation du temps de cycle. Ce n'est qu'à la phase de production que les copeaux tombent réellement.
Dans cet ordre, la véritable valeur de l'antériorité du DFM est de déplacer l'incertitude d'après le devis à avant le devis. Si la revue intervient après le devis, toute suggestion de modification signifie que le devis est annulé, qu'il faut recalculer le prix et reporter le délai de livraison ; si la revue intervient avant la demande de prix, les suggestions de modification restent à l'écran et le coût de modification du plan est quasiment nul.
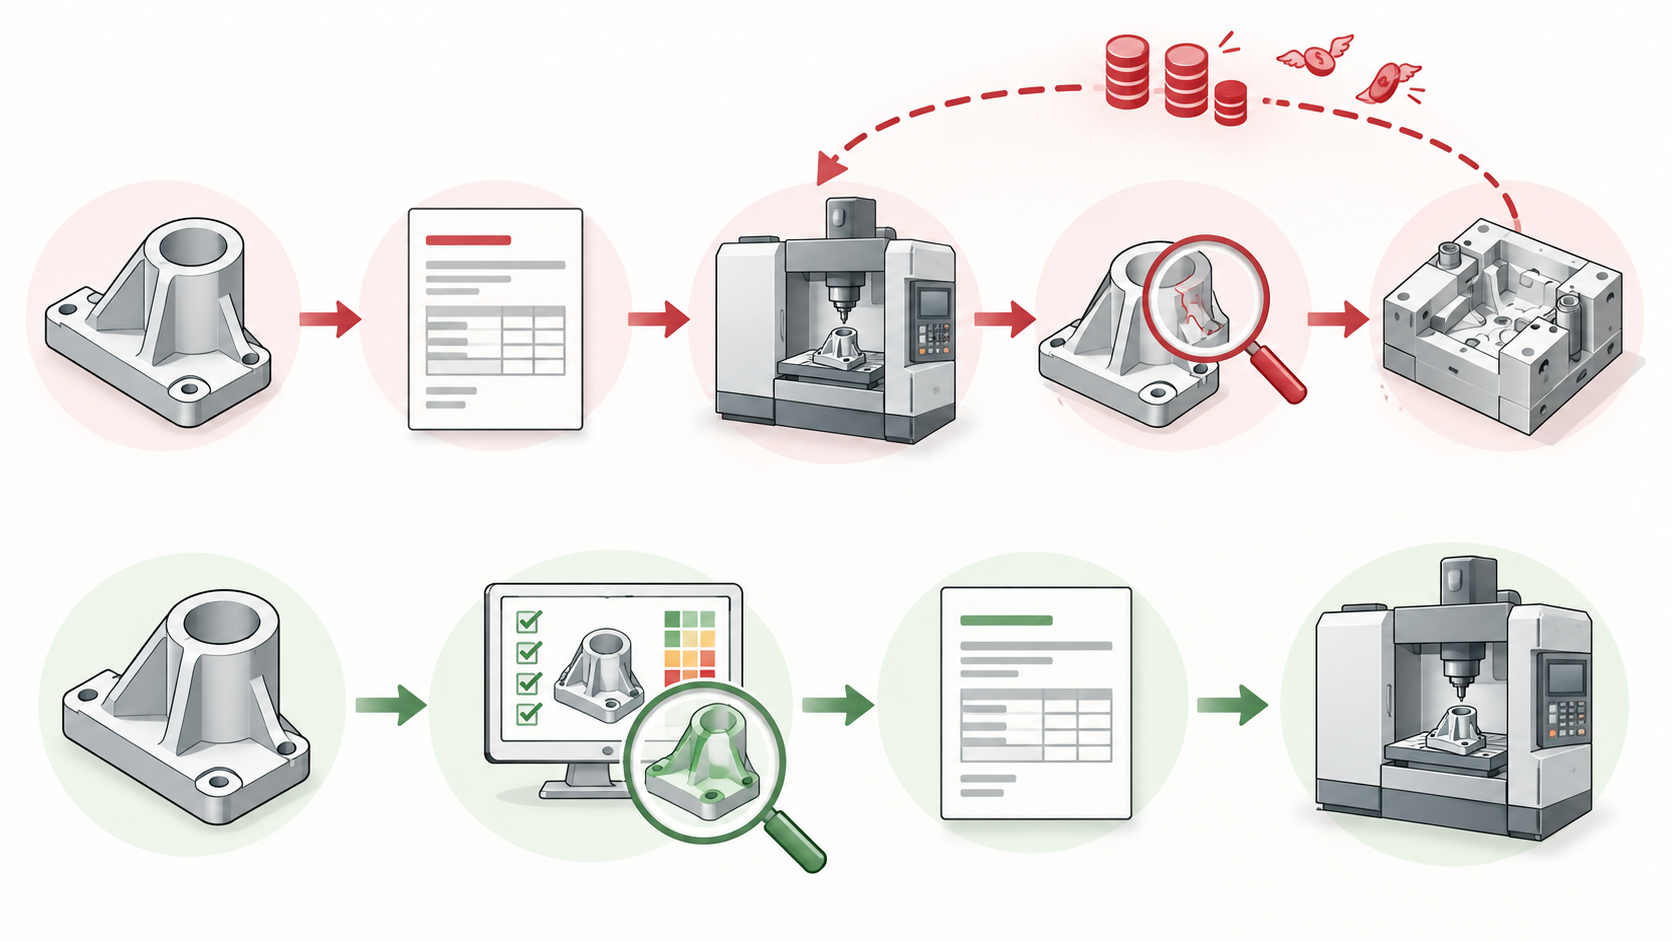
Liste de contrôle DFM avant demande de prix
- L'épaisseur de paroi est-elle uniforme, et l'endroit le plus mince est-il dans la plage usinable selon le procédé (les critères diffèrent pour l'injection plastique, l'usinage CNC et la tôle)
- Existe-t-il des contre-dépouilles ou des structures nécessitant un tiroir latéral, et la direction de démoulage est-elle claire
- Les tolérances critiques tombent-elles dans la bande de capabilité du procédé, ou des « tolérances impossibles » s'accumulent-elles sur les surfaces d'appui
- La pièce dispose-t-elle de surfaces de bridage et de références de positionnement utilisables, et la solution de serrage des zones à paroi mince est-elle viable
- Accessibilité des outils — les cavités profondes, gorges étroites et angles rentrants dépassent-ils la plage des outils standard
- Les pièces standard et les outils courants peuvent-ils couvrir les principales caractéristiques, et des outils non standard sont-ils nécessaires
- Le matériau et le traitement de surface sont-ils compatibles entre eux, et existe-t-il des conflits d'ordre des opérations
Cette liste n'a pas besoin d'être entièrement validée pour demander un prix ; son rôle est de montrer au devis que vous avez déjà traité certains risques. Un problème de la liste résolu avant la demande de prix coûte un plan ; résolu après le devis, il peut coûter la reprise d'un moule entier.
Dans quels cas le bénéfice de l'antériorité du DFM est le plus évident
L'antériorité du DFM n'apporte pas un bénéfice équivalent pour toutes les pièces. Une même revue, appliquée à une pièce à clips complexe, peut éviter un cycle de modification du moule ; appliquée à un bloc d'aluminium de 80×60×10 mm, elle ne fait souvent que confirmer un congé et un avant-trou de filetage. Le coût de découvrir le problème après le devis se concentre généralement sur les pièces à géométrie complexe, à tolérances serrées et à grande série ; plus on s'approche d'une « forme standard + procédé mature », plus le bénéfice marginal de la revue en amont diminue.
Les cinq types de pièces et de cas où le bénéfice est le plus élevé
- Clips complexes et contre-dépouilles : dans les pièces injectées avec clips élastiques, contre-dépouilles latérales et nervures profondes, si la direction de démoulage est mal définie, la modification du moule touche souvent un tiroir ou un doigt oblique, à un coût supérieur à celui d'une revue en amont.
- Pièces à paroi mince (plage d'épaisseur courante de 0,8 à 1,5 mm, selon le matériau et le rapport longueur d'écoulement/épaisseur) : en injection, on regarde l'écoulement et le gauchissement ; en CNC, la déformation au bridage ; au stade du devis, un simple modèle 3D ne permet pas de voir ces deux choses.
- Chaînes de tolérances strictes : lorsque plusieurs pièces assemblées doivent garantir un jeu total ou une coaxialité, des tolérances individuelles serrées peuvent ne pas suffire à l'assemblage ; l'antériorité du DFM examine d'abord les références et la répartition des tolérances.
- Pièces de forme irrégulière nécessitant un montage dédié : pour les pièces sans surface de référence naturelle, à fort porte-à-faux et peu rigides, la solution de bridage détermine la stabilité d'usinage, et elle est presque invisible au moment du devis.
- Avant le lancement d'un moule d'injection en série : une fois le moule lancé, une modification se compte en semaines et en milliers d'euros. La revue DFM avant lancement du moule est le segment le plus bas de la courbe de coût.
À l'inverse, les pièces cubiques simples, les pièces transférées avec un procédé déjà mature et les prototypes unitaires n'ont généralement pas besoin d'une revue d'une profondeur équivalente. Le critère peut se résumer en une phrase : cette pièce comporte-t-elle, côté fabrication, une contrainte qui ne peut être anticipée que par l'expérience. Si oui, elle mérite une revue en amont ; sinon, un criblage automatisé plus une confirmation rapide suffisent généralement.
Déterminer la profondeur de DFM à investir selon la série et le procédé
| Cas | Profondeur de DFM recommandée | Justification |
|---|---|---|
| Prototype unitaire / impression 3D | Criblage automatisé principalement | Itération rapide, modifier la conception coûte moins cher que modifier le procédé |
| CNC en petite série (quelques dizaines de pièces) | Automatisé + une confirmation de procédé | Le bridage et la solution d'outillage influencent le temps unitaire |
| Avant lancement d'un moule d'injection | Revue manuelle complète | Le moule est irréversible, une modification se compte en semaines |
| Pièces de tôle pliée | Examen ciblé du rayon de pliage et de la distance bord-trou | L'ordre de pliage et le flan déterminent le taux de rebut |
Ce tableau n'est qu'un point de départ. Le coût de découvrir le problème après le devis s'amplifie avec la série, l'investissement en moule et le resserrement des tolérances ; plus un projet s'approche de la production de masse, plus il faut achever le DFM avant la demande de prix.
Questions fréquentes sur l'antériorité du DFM et la demande de prix
Les questions suivantes sont celles que les lecteurs posent le plus souvent après avoir lu les sections précédentes. Les réponses sont aussi précises que possible, mais lorsqu'il s'agit de délais, de coûts et de capacités de fabrication, des réserves ont été ajoutées — chaque pièce spécifique doit être confirmée sur la base des plans et de la revue de fabrication.
Le DFM en amont ralentit-il l'établissement du devis, allongeant ainsi le cycle de demande de prix ?
Cela dépend de la profondeur de la revue. Le filtrage automatisé (épaisseur de paroi, contre-dépouilles de base, positions de perçage) donne généralement un résultat en quelques minutes et ne constitue pas un goulot d'étranglement ; ce qui prend réellement du temps, c'est la revue approfondie — schéma de fixation, évacuation des copeaux, déformation des parois minces, chaîne de tolérances — qui nécessite couramment 1 à 3 jours ouvrés dans le secteur, selon la complexité de la pièce. Placer ce temps avant le devis permet d'obtenir un devis fondé sur une conception fabricable, plutôt qu'un chiffre qui devra inévitablement être modifié par la suite. Pour savoir si cela en vaut la peine, voir la complexité de la pièce, dernière question ci-dessous.
Le DFM automatisé peut-il remplacer la revue humaine ?
Non. La couche automatisée excelle dans le filtrage rapide des contraintes géométriques strictes, fournissant un retour vert/rouge, adapté aux prototypes rapides et aux essais en petite série. Mais le choix des références de bridage, la question de savoir si la force de serrage va déformer les parois minces, si la trajectoire d'outil entre en collision avec le montage, si l'évacuation des copeaux est fluide — tout cela nécessite le jugement d'un ingénieur de fabrication en fonction de la machine et de l'outillage spécifiques. Considérez le DFM automatisé comme la première couche d'un filet de sécurité, et non comme un substitut au logiciel de conception.
Quels coûts entraîne généralement la découverte d'un problème après le devis ?
Les coûts s'amplifient le long de la chaîne : modification du moule ou reprise, report des délais, refonte du schéma de fixation, mise au rebut due à des tolérances irréalisables, gaspillage de matière et d'outils. Une observation courante dans le secteur est qu'un angle de dépouille négligé ou une tolérance impossible peut entraîner plusieurs semaines de retard et une reprise de moule de l'ordre de plusieurs milliers de dollars — il s'agit d'une fourchette typique, pas d'un devis précis, le coût réel dépendant de la pièce et de la structure du moule. Plus le problème est découvert tard, plus le coût de reprise est élevé.
Le DFM en amont convient-il à tous les projets ?
Non. Pour les pièces simples de forme cubique ou les pièces dont le procédé est déjà maîtrisé, le gain marginal d'une revue en amont est faible ; un passage rapide suffit. Les bénéfices sont les plus marqués pour : les clips et contre-dépouilles complexes, les pièces à parois minces, les chaînes de tolérances strictes, les pièces de forme irrégulière nécessitant un montage dédié, et les pièces avant l'ouverture d'un moule d'injection en série. Le critère est simple — plus les contraintes de fabrication sont nombreuses et plus le coût de modification du moule est élevé, plus il vaut la peine de réaliser un DFM solide avant la demande de prix.
Key takeaways
- Le devis est généralement établi sur la base d'un CAO non optimisé et de plans 2D, les contraintes de fabrication étant invisibles au stade du devis, les problèmes n'étant révélés qu'au moment de l'ouverture du moule ou de la première pièce.
- Deviser d'abord puis découvrir les problèmes : le coût s'accumule le long d'une chaîne : reprises de moule, retards de délai, bridage difficile, tolérances impossibles à respecter, gaspillage de matière et d'outils.
- Le DFM en amont se fait en deux niveaux : un criblage automatisé feu vert/feu rouge rapide des épaisseurs de paroi, contre-dépouilles et positions de trous ; un examen approfondi traitant les fixations, l'évacuation des copeaux, la déformation des parois minces, nécessitant généralement 1 à 3 jours ouvrables (selon la complexité).
- « Usinable » ne signifie pas « facile à brider ». Les fixations et le bridage sont le trou noir de coûts le plus souvent négligé après le devis ; les références de positionnement et la direction des efforts de serrage doivent être déterminées dès le stade du plan.
- Le DFM n'est pas un substitut au logiciel de conception, mais un filet de sécurité côté fabrication ; l'ordre correct est concept → revue DFM → devis → production, et non devis puis revue ajoutée après coup.



