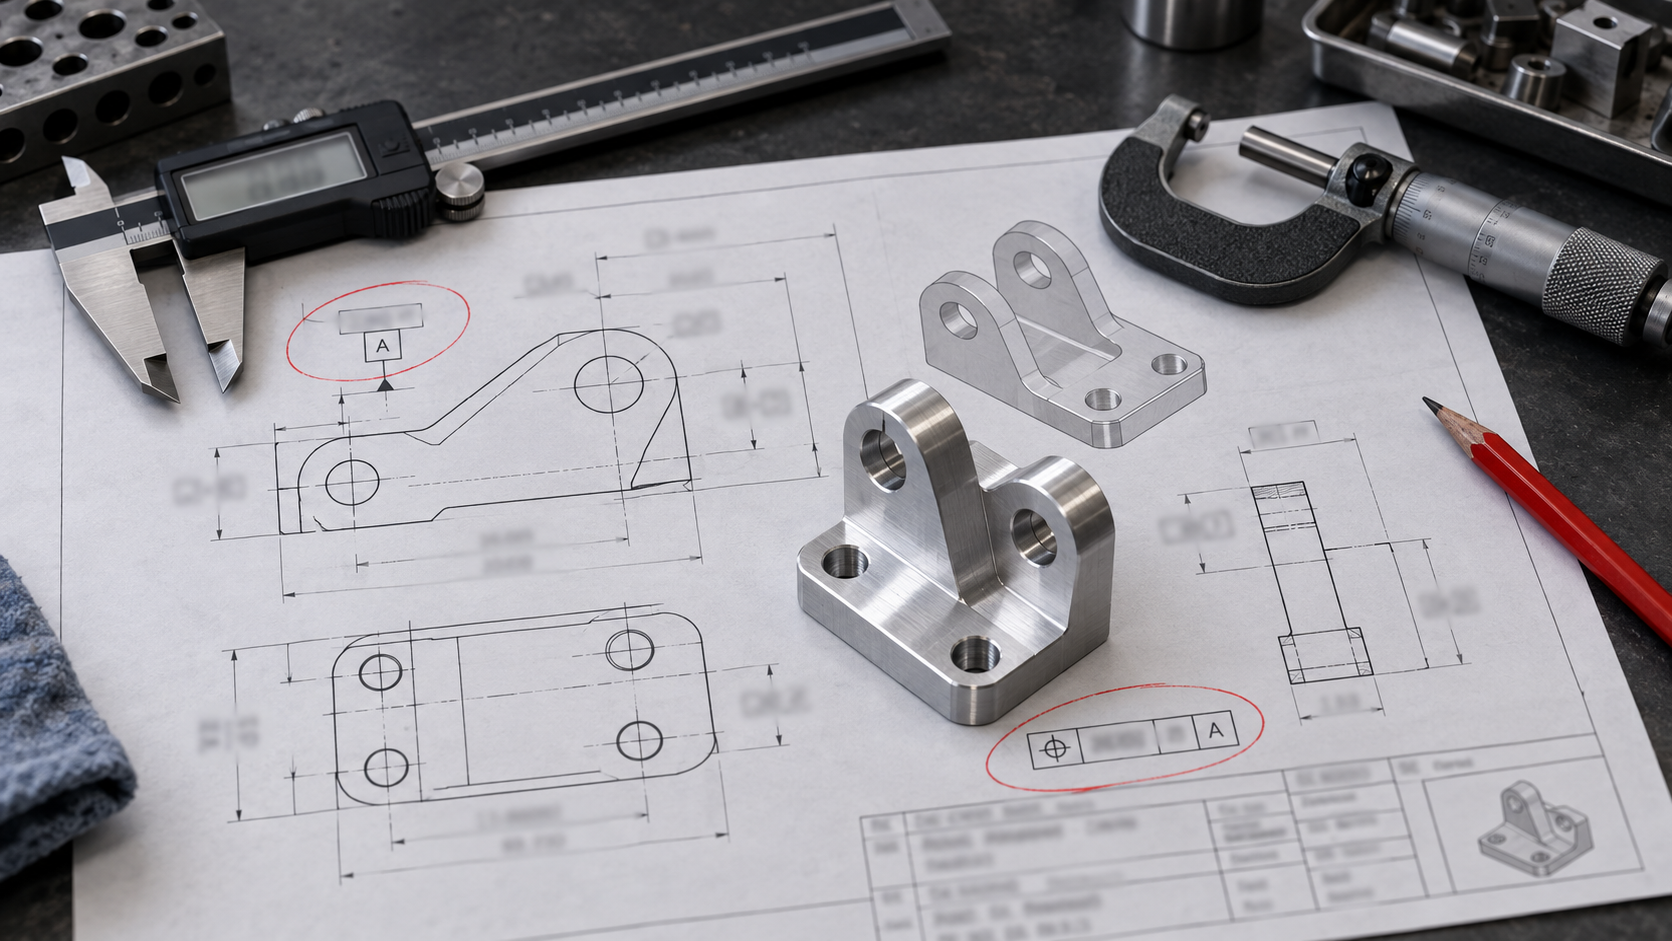
D'abord la conclusion : dans les plans des pièces structurelles de robots, les problèmes se situent le plus souvent au niveau des références et des exigences non cotées
Pour examiner un plan de pièce structurelle de robot, ne fixez pas d'abord la plage de tolérance dimensionnelle. Regardez d'abord deux points : la référence est-elle indiquée, et sur quelle face ; les exigences non cotées ont-elles une couverture par défaut. Ces deux points fixés, la tolérance dimensionnelle prend son sens ; mal fixés, tous les ±0,05 qui suivent sont vains. La raison n'est pas compliquée — les pièces d'articulation passent par plusieurs opérations de tournage, fraisage, rectification, découpe par fil, et chaque changement de montage change de référence. Si la référence sur le plan tombe sur une face de brut, une paroi mince ou une face non usinée, la référence d'usinage et la référence de mesure ne concordent plus ; au devis on ne peut estimer que selon l'itinéraire le plus conservateur, et au contrôle on ne peut juger la conformité.
Cette règle s'applique aux pièces d'articulation à surfaces d'appui multiples et à opérations multiples : bride de réducteur, boîtier de roulement, interfaces aux deux extrémités du corps de bras, dès qu'une référence est ambiguë, la coaxialité et la localisation ne peuvent plus être converties. Les cas où l'on peut l'assouplir sont aussi clairs : prototype unitaire, pièce décorative non soumise à effort, pièce de validation de forme pure — pour ces pièces, une référence grossière et l'absence d'exigences non cotées n'affectent généralement pas le montage, mais il faut l'indiquer sur le plan : « pièce prototype, tolérances géométriques non contrôlées », sinon le devis sera toujours établi comme pour une pièce de série.
Références et tolérances géométriques : une erreur d'annotation, et le nombre de montages comme le jugement de rebut changent
Sur quelle face tombe le symbole de référence détermine directement trois choses : combien de fois la pièce sera montée, comment le gabarit de contrôle sera conçu, et selon quelle référence juger en cas de dépassement. Les pièces structurelles de robots sont souvent des pièces à appuis multiples ; le coût d'une référence erronée n'est généralement pas le rebut d'une seule pièce, mais l'incohérence du critère de contrôle sur tout le lot.
La référence doit être choisie sur une face usinée, pas sur une face de brut ou une paroi mince
La pratique courante est de coter la référence sur la face de montage finale, mais si le plan la cote sur une face de brut de coulée ou une face soudée non usinée, l'usineur ne peut que créer d'abord une référence puis la transférer, ajoutant un alignement, et la tolérance de localisation doit absorber cette erreur de transfert. Les pièces à paroi mince sont plus problématiques — la face de référence elle-même se déforme par retour élastique sous l'effort de serrage, le résultat de mesure dérive selon l'état de montage, et les cas de première pièce conforme puis contre-mesure hors tolérance ne sont pas rares.
| Annotation du plan | Conséquence sur site | Correction |
|---|---|---|
| La référence A tombe sur une face de coulée brute | Il faut d'abord aligner puis transférer, l'erreur de localisation s'accumule, le nombre de montages augmente | La recoter sur la face de positionnement usinée à la première opération, ou indiquer « face de référence à usiner » |
| Coaxialité cotée sur le diamètre extérieur d'un manchon à paroi mince | La déformation au serrage rend la mesure instable, litige de jugement | Recoter l'alésage comme référence, donner le battement radial au diamètre extérieur, et préciser l'état de mesure |
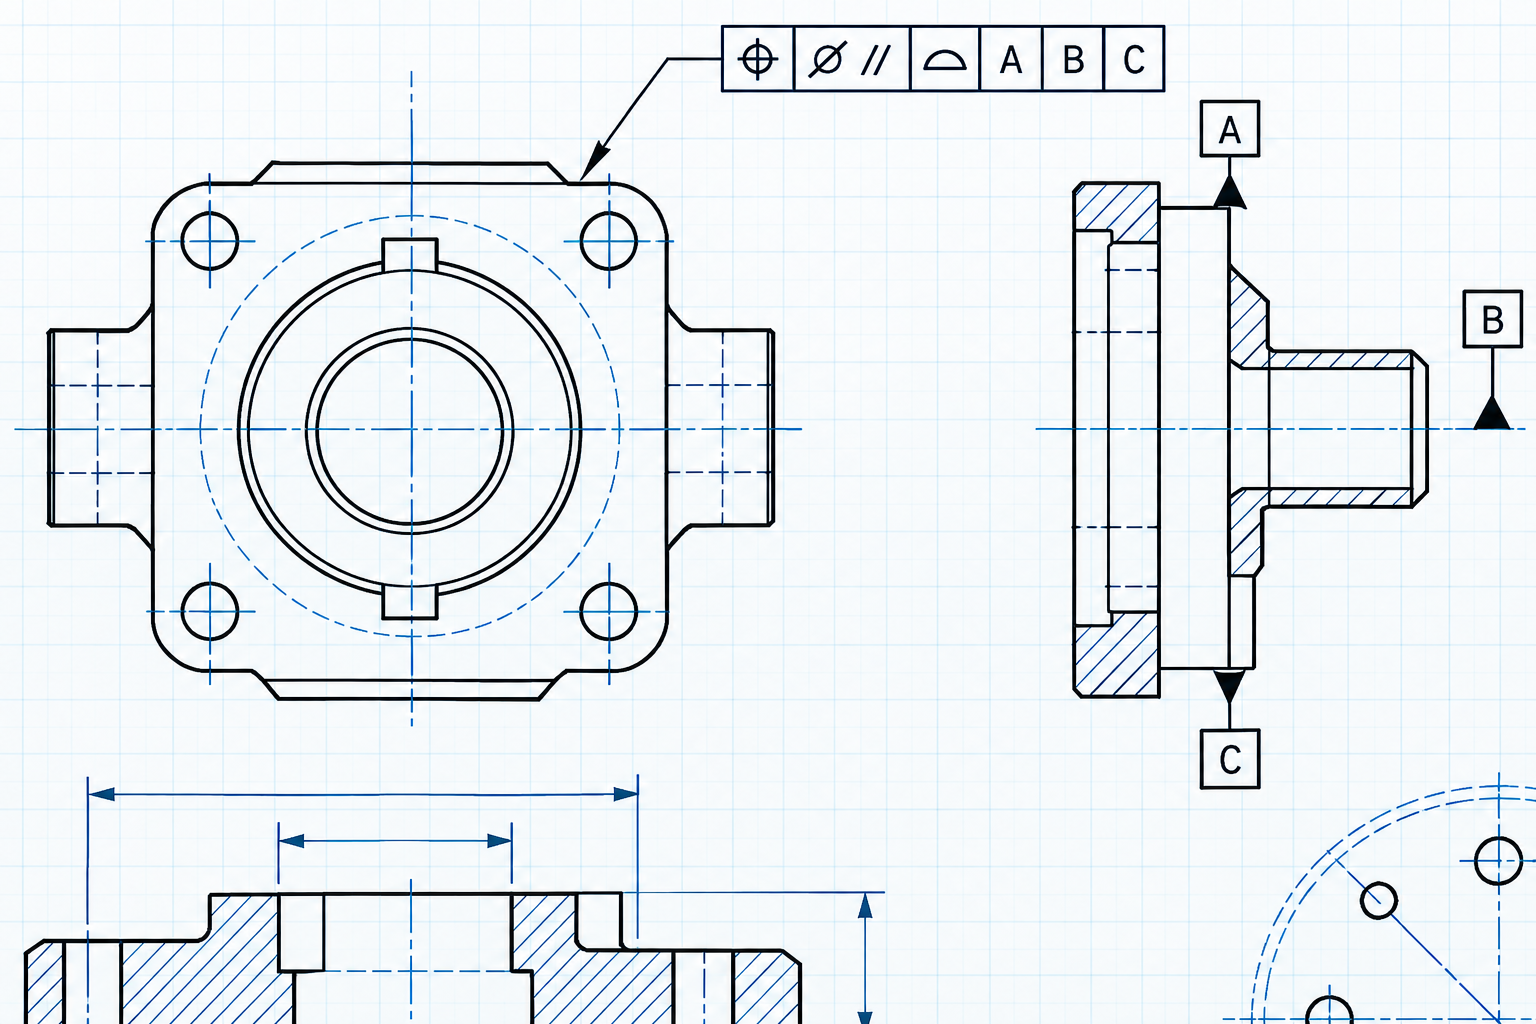
| Localisation sans référence cotée, seule la valeur de tolérance est écrite | Différents contrôleurs prennent différentes références, résultats de jugement incohérents | Compléter le système de références A/B/C, préciser l'ordre des références |
| Perpendicularité avec référence choisie sur une surface libre | Impossible d'appliquer de façon stable, le gabarit ne peut être réalisé | Choisir un plan ou une surface cylindrique comme référence, la surface courbe seulement en référence |
La référence de mesure doit être identique à la référence d'usinage
Lors de l'examen, poser une question point par point : cette face de référence peut-elle être serrée à l'usinage et supportée au contrôle ? Si la réponse est non, le plan doit ajouter une note, par exemple « référence : face A après usinage », « contrôle en état libre » ou « contre-contrôle après relaxation des contraintes ». Ces notes n'affectent pas les dimensions elles-mêmes, mais déterminent si le devis inclut la relaxation des contraintes, le second montage et le gabarit spécial. Sans mention, l'usineur estime généralement selon l'itinéraire le plus conservateur, ce qui pousse le prix et le délai à la hausse.
Surfaces d'appui et surfaces non fonctionnelles : quelles tolérances méritent d'être resserrées, lesquelles ne font qu'augmenter le prix
Sur les pièces structurelles de robot, seules trois types de surfaces doivent réellement être resserrées : les alésages de roulement, les brides de montage du réducteur, et les surfaces de montage des rails/patins. Pour les autres surfaces libres, contours extérieurs et nervures non porteuses, resserrer la tolérance d'un grade peut augmenter le coût d'usinage sans effet visible à l'assemblage. Le critère est simple — cette surface participe-t-elle au positionnement ou à la transmission d'effort. Si oui, on discute la nature de l'ajustement ; si non, on applique les tolérances non spécifiées.
| Caractéristique | Ajustement typique | À préciser sur le plan | Coût du resserrement |
|---|---|---|---|
| Alésage de roulement (montage serré de la bague intérieure) | Serrage/transition | Zone de tolérance du diamètre, cylindricité, rugosité Ra | Nécessite alésage fin ou alésage à l'alésoir, peut ajouter un montage |
| Surface de bride de sortie du réducteur | Positionnement + serrage par boulons | Planéité, position, cercle primitif des trous de boulons | Contrôle de la planéité nécessaire, éviter le gauchissement |
| Surface de montage du rail de guidage linéaire | Référence de positionnement | Parallélisme/coplanéité, position des trous de montage | Les deux rails doivent être usinés dans la même opération ou rectifiés par paire |
| Contour extérieur/surface décorative | Non ajustée | Tolérances non spécifiées suffisent | Resserrement sans gain |
Serrage, jeu, positionnement : sensibilités différentes
L'ajustement serré est le plus sensible à la zone de tolérance dimensionnelle et à la cylindricité. Un alésage légèrement trop grand, force de montage insuffisante ; une ovalisation hors tolérance, la bague intérieure du roulement se déforme après montage, provoquant bruit ou élévation de température en fonctionnement. L'ajustement avec jeu est sensible à la zone de tolérance dimensionnelle, mais tolère un peu plus la rugosité. L'ajustement de positionnement (comme un épaulement de bride) craint surtout la position et la perpendicularité, et non un diamètre d'alésage isolé. Écrire ces trois types avec le même grade de tolérance sur le plan est le gaspillage le plus courant.
Un cas réel sur une pièce usinée : un alésage de roulement d'un carter d'articulation est coté φ40H7, mais la cylindricité n'est pas spécifiée. Après tournage, l'ovalisation mesurée est d'environ 0,02 ; le montage se fait sans résistance anormale, mais après une semaine de fonctionnement, un bruit basse fréquence apparaît. Le démontage révèle que la bague extérieure du roulement est comprimée de façon non uniforme. La correction n'est pas de resserrer H7, mais d'ajouter la cylindricité sur le plan (par exemple 0,008) et de préciser un contrôle par échantillonnage de la circularité avant montage. Ce type de problème ne se résout pas en resserrant la tolérance dimensionnelle, il faut l'inscrire dans les tolérances géométriques.
Parois minces, bras élancés et congés : d'où viennent les déformations, comment les écrire sur le plan
La déformation la plus courante des bras élancés ne vient pas d'un centre d'usinage « imprécis », mais de la redistribution des contraintes résiduelles lors de l'enlèvement de matière. Si le plan indique seulement « traitement de détente des contraintes », le fournisseur ne peut pas déterminer s'il intervient avant, après l'ébauche ou après la finition, et ne peut chiffrer que selon la séquence la plus coûteuse. Une formulation plus exécutable consiste à décomposer les étapes : ébauche avec surépaisseur de 0,5–1 mm → détente des contraintes (souvent vieillissement naturel ou vibration/thermique, selon le matériau) → semi-finition → finition. Faut-il l'écrire obligatoirement ? Cela dépend de deux critères : le rapport longueur/diamètre dépasse-t-il environ 5:1, et les surfaces d'ajustement critiques sont-elles proches de la zone d'enlèvement de matière la plus concentrée. Si les deux sont réunis et que ce n'est pas écrit, le coût du redressage et des reprises ultérieures dépasse généralement celui d'une détente.
Épaisseur de paroi et nervures : écrire « épaisseur minimale » est plus utile qu'écrire « aussi fin que possible »
« Alléger autant que possible sous réserve de garantir la résistance » est une note inapplicable. Lors de la revue, la remplacer par trois points quantifiables : valeur d'épaisseur minimale de paroi (pour les pièces en aluminium, couramment 1,5–3 mm selon la hauteur et la surface, à confirmer sur le plan), rapport hauteur/épaisseur des nervures (la hauteur de nervure ne dépasse généralement pas 3–4 fois son épaisseur, sinon la fraise fléchit et la base vibre facilement), largeur d'ouverture entre nervures (doit permettre l'entrée de l'outil ; une fente étroite impose l'électroérosion, le coût change de catégorie). Sans ces trois points, le procédé ne peut qu'épaissir par prudence, et l'objectif de poids est automatiquement manqué.
Congés et angles vifs non spécifiés : les conséquences sont l'ébrèchement et la concentration de contraintes
Considérer par défaut que les congés internes non spécifiés doivent être « aussi petits que possible » est une erreur. Le rayon de l'outil détermine jusqu'où l'on peut usiner : un angle interne R3 se fait avec une fraise φ6, en dessous de R1 il faut souvent changer pour une fraise plus petite, réduire l'avance, et un épaulement reste facilement à la base. Plus problématique encore : écrire un angle vif à la base d'un bras porteur — le point de concentration de contraintes tombe directement près de la surface d'ajustement, affectant la durée de vie en fatigue. Correction : donner une règle générale dans les notes du plan, par exemple « congé interne non spécifié R2, R3 aux transitions », et marquer séparément les positions nécessitant réellement un angle vif en précisant leur usage. Faut-il assouplir ? Cela dépend si l'endroit subit des charges cycliques ; les surfaces décoratives ou zones non porteuses peuvent être assouplies, les zones d'effort des articulations ne le sont pas recommandé.
État du matériau et ébauche : la source la plus courante des écarts de devis
Sur le même plan, avec seulement « acier 45 » indiqué, le devis peut varier sensiblement. La raison n'est pas le temps d'usinage, mais l'ébauche : est-ce un tournage direct dans la barre, une pièce forgée avec surépaisseur, ou une pièce coulée avec peau brute. Les trois filières diffèrent par le coût matière, le nombre de montages, la surépaisseur d'ébauche et les exigences de contrôle. Si le plan ne précise pas l'état du matériau, le devis ne peut se faire que sur l'hypothèse la plus prudente — généralement en pièce forgée ou en barre avec surépaisseur, quitte à prévoir large.
La forme de l'ébauche détermine la gamme d'usinage, pas l'inverse
Les ébauches courantes des pièces structurelles de robot sont de trois types : la barre convient aux corps de révolution et aux segments de bras de dimensions régulières ; la pièce forgée convient aux sièges d'articulation fortement sollicités à section variable ; la pièce coulée convient aux bases de forme complexe en petite et moyenne série. La barre a peu de surépaisseur et se charge vite, mais la forme est limitée ; la forge économise la matière et améliore le fibrage, mais le délai d'approvisionnement est long et la régularité des réceptions doit être vérifiée ; la coulée forme en une fois des contours complexes, mais les surfaces brutes et les soufflures peuvent conduire à choisir la référence sur l'ébauche, rendant le montage instable à l'usinage.
Ce qu'il faut ajouter sur le plan n'est pas une phrase du type « il est recommandé d'utiliser une pièce forgée », mais le numéro de norme du matériau, l'état de livraison (recuit/normalisé/trempé revenu), si l'assemblage par soudage est autorisé, si les surfaces brutes peuvent être conservées. S'il manque un de ces quatre points, le devis doit faire ses propres hypothèses, généralement dans le sens prudent.
Traitements thermiques et contrôles non spécifiés : le devis ne peut que retenir les plus stricts
Le plan indique « traitement de trempe et revenu » mais ne donne pas de plage de dureté : lors du chiffrage, on calcule sur la base d'un traitement de trempe et revenu global ; il indique « contrôle non destructif si nécessaire » mais ne donne pas de norme : lors du chiffrage, on estime selon le niveau le plus strict. Ce n'est pas le devis qui majore volontairement, c'est que des exigences non spécifiées ne peuvent pas être chiffrées, on ne peut prendre que la limite supérieure. À l'inverse, si la pièce n'a réellement pas besoin de trempe et revenu, il suffit d'indiquer clairement sur le plan « aucun traitement thermique requis » ou de préciser uniquement une détente des contraintes, et le prix peut immédiatement baisser.
- Numéro de norme du matériau : GB/T 699, GB/T 3077 ou autre, avec ou sans code d'état après la désignation
- Forme du brut : barre, pièce forgée, pièce coulée, tôle, soudage par assemblage autorisé ou non
- Traitement thermique : trempe et revenu ou non, plage de dureté, exigences de détente des contraintes, exigences de vieillissement
- Contrôle non destructif : exigé ou non, norme, niveau, critères d'acceptation
- Attribution des surépaisseurs : surfaces brutes de forge, surfaces non usinées autorisées à être conservées ou non, qui est responsable du nettoyage
La pratique courante dans le secteur est la suivante : en phase de prototype, on usine directement dans de la barre ou de la tôle, ce qui évite les délais de moule et de forge ; une fois une certaine quantité atteinte, on évalue ensuite la forge ou la coulée. Mais ce point de bascule varie selon la pièce, il n'existe pas de chiffre universel ; il faut le calculer séparément selon les efforts, la quantité et le taux d'utilisation de la matière, et le fixer avec le procédé lors de la revue de plan.
Le plan de contrôle doit être défini dès la phase de plan : mesure tridimensionnelle, gabarits de contrôle et première pièce
La méthode de contrôle détermine directement si le poste « coût de mesure » figure dans le chiffrage. Si le plan indique seulement « contrôle conforme au plan », le devis estimera soit selon les hypothèses les plus conservatrices, soit ne découvrira qu'après usinage que la mesure est impossible — dans les deux cas, le délai de livraison sera compromis.
Quelles caractéristiques relever en mesure tridimensionnelle, lesquelles avec des gabarits
| Type de caractéristique | Méthode de contrôle recommandée | Ce qu'il faut écrire sur le plan |
|---|---|---|
| Dimensions liées à plusieurs positions de trous (tolérance de position, entraxe d'un groupe de trous) | Mesure tridimensionnelle | Système de références, tolérance de position, numérotation des éléments mesurés |
| Diamètre et profondeur d'ajustement arbre-alésage | Micromètre d'intérieur / calibre à tampon | Plage dimensionnelle, cylindricité, rugosité |
| Planéité, parallélisme de grandes surfaces d'appui | Marbre + jauge d'épaisseur / mesure tridimensionnelle | Tolérance de planéité, étendue de la surface contrôlée |
| Surfaces gauches, surfaces apparentes | Première pièce + gabarit / comparaison par scan 3D | Plage de tolérance admissible, référence de comparaison |
| Filetages, lamages | Calibre à filets, visuel + pied à coulisse | Classe de filetage, tolérance de profondeur de lamage |
La mesure tridimensionnelle convient aux caractéristiques comportant de nombreuses dimensions liées dans l'espace ; pour un diamètre de trou unique, le calibre à tampon est plus rapide et moins cher. Inscrivez sur le plan « quelles caractéristiques doivent faire l'objet d'un rapport de mesure tridimensionnelle » pour que le devis puisse intégrer le temps de mesure ; sans cela, par défaut, seul un contrôle par échantillonnage classique est effectué.
Critère inverse : quelles pièces n'ont pas besoin de mesure tridimensionnelle
Pour un prototype unitaire, une pièce décorative non fonctionnelle, une pièce prototype servant uniquement à valider le montage, un pied à coulisse + confirmation de la première pièce suffisent. Exiger alors un « rapport de mesure tridimensionnelle sur toutes les dimensions » ne fera qu'augmenter le prix unitaire sans améliorer le résultat du montage. Le critère est : un écart sur cette caractéristique entraînerait-il un échec de montage ou un dysfonctionnement. Si non, pas besoin de mesure tridimensionnelle.
Confirmation de la première pièce : préciser le périmètre et les critères de jugement
La confirmation de la première pièce n'est pas « en faire une pour voir ». Le plan doit préciser quelles caractéristiques la première pièce doit couvrir, avec quel instrument de mesure, et sur quelle tolérance se fonde le jugement. Pour les pièces de série, il faut préciser le taux d'échantillonnage et l'exigence de Cpk sur les dimensions critiques (le cas échéant). En l'absence de ces informations, le devis part généralement sur « contrôle intégral de la première pièce + contrôle par échantillonnage de la série », ce qui coûte cher.
Si le plan de contrôle est défini tôt, on peut réserver dès l'usinage les références de mesure et l'espace de bridage. S'il est défini tard, on ne découvre qu'après avoir terminé la pièce que la référence a été coupée, et il ne reste plus qu'à recourir à un scan 3D pour la reconstituer — une opération supplémentaire, un coût supplémentaire.
Liste de vérification : à parcourir point par point du plan au chiffrage
Condensez les critères des sections précédentes en une liste imprimable. Donnez à chaque point un critère de jugement : conforme (chiffrable directement), à confirmer (poser une question au bureau d'études ou à l'ingénierie), à modifier (sans modification, reprise ou rebut). L'ordre de vérification va du plus grand impact au plus petit, ne commencez pas par les tolérances dimensionnelles.
La valeur d'une liste réside dans son ordre, non dans le nombre d'éléments. Les exigences de référence et non spécifiées passent en premier, ce qui permet d'écarter la plupart des écarts de devis ; les tolérances dimensionnelles sont vérifiées une à une en dernier. Une fois la liste parcourue, le devis reçoit un plan usinable, contrôlable et reproductible, et non une intention nécessitant des allers-retours de clarification.
Questions fréquentes (FAQ)
Les questions suivantes reviennent le plus souvent lors de la revue de plans et des demandes de prix de pièces structurelles de robots. Les réponses donnent des critères d'appréciation, non des valeurs contractuelles ; les indications portées sur le plan et le protocole technique confirmé par les deux parties prévalent.
Le plan n'indique pas de tolérance non spécifiée, selon quoi l'usineur doit-il travailler ?
Selon la norme générale de tolérances non spécifiées ; la pratique courante est d'appliquer le niveau m de GB/T 1804 ou ISO 2768 pour les dimensions linéaires, et le niveau non spécifié correspondant pour les tolérances géométriques. Mais pour les pièces d'articulation de robot, les surfaces de guidage et autres caractéristiques à ajustement, on ne peut pas se reposer sur les tolérances non spécifiées — celles-ci garantissent seulement que « ça rentre », pas la coaxialité ni la constance du jeu. Ce qui n'est pas indiqué sur le plan et qui affecte réellement le montage doit être complété lors de la revue, et non deviné par l'usineur.
Plus on indique de tolérances géométriques, plus c'est sûr ?
Non. Chaque tolérance géométrique supplémentaire ajoute une contrainte de référence de serrage et une opération de contrôle, ce qui modifie le devis et le délai. Le principe est : ne les indiquer qu'aux positions affectant le montage, la précision de mouvement ou l'étanchéité, et faire reposer la référence sur des surfaces réellement serrables et mesurables. Une référence sur une surface brute ou une paroi mince ne sera pas mesurable même si elle est indiquée, et créera au contraire des litiges.
Quelle est la relation entre rugosité de surface et tolérance d'ajustement ?
Les deux doivent correspondre. Pour un alésage de roulement à ajustement serré, resserrer la plage dimensionnelle impose généralement d'améliorer aussi la rugosité, sinon les pics et creux microscopiques sont cisaillés lors du pressage et le serrage réel s'écarte de la valeur de conception ; pour une surface de positionnement à ajustement avec jeu, la plage dimensionnelle et les tolérances géométriques comptent davantage, et l'exigence de rugosité peut être assouplie. Ne mentionner que la rugosité sans le type d'ajustement, ou l'inverse, crée facilement des problèmes au montage.
Un plan de prototype et un plan de série peuvent-ils être communs ?
Ils peuvent l'être, mais il faut les distinguer sur le plan. Le prototype est réalisé en pièce unique par CNC ou impression 3D, la série peut passer à l'injection plastique, au moulage sous pression ou à la tôle, avec des exigences différentes de dépouille, d'épaisseur de paroi, d'arrondi et de plan de joint. Si un même plan ne précise ni le procédé ni le lot, le devis ne peut que partir des hypothèses les plus conservatrices, ou chiffrer selon le procédé prototype puis modifier le plan en série, ce qui entraîne facilement des reprises. Il est recommandé de gérer séparément les versions prototype et série.
Quelle étendue doit couvrir le rapport de contrôle ?
Cela dépend de l'usage de la pièce. Les caractéristiques d'ajustement critiques (alésages de roulement, surfaces de positionnement de bride, surfaces de montage de guidage) nécessitent généralement un rapport de première pièce avec cotes complètes et tolérances géométriques, réalisé par machine à mesurer tridimensionnelle ou gabarit dédié ; pour les surfaces libres non ajustées et les surfaces d'aspect, une confirmation de première pièce avec contrôle par échantillonnage suffit généralement. L'étendue du contrôle doit être écrite dans le plan ou le protocole technique, sinon par défaut seul un contrôle par échantillonnage des cotes courantes est effectué. Il est recommandé de confirmer avec l'usineur, avant le devis, si une MMT est utilisée et quel gabarit est employé, car cela influe directement sur la structure du prix.
Key takeaways
- Pour les tolérances géométriques, regarder d'abord les références : une référence placée sur une surface non usinée ou une paroi mince revient à intégrer directement l'erreur de montage dans la pièce ; commencez par la remplacer par une référence d'usinage permettant le montage avant de parler de précision.
- Les surfaces d'appui (alésages de roulement, brides de réducteur, surfaces de montage de rails) méritent d'être resserrées ; les surfaces libres non fonctionnelles suivent les tolérances non cotées, les resserrer ne fait qu'augmenter le temps de mesure et les litiges de jugement de rebut.
- Pour les pièces élancées ou à paroi mince telles que les corps de bras et les sièges d'articulation, le plan doit préciser clairement les exigences de relaxation des contraintes / stabilisation, sinon les déformations après ébauche ne se révèlent qu'à la finition et au montage.
- Avant d'annoter « surface d'appui Ra0,8 », confirmer d'abord la nature de l'ajustement : emmanchement serré, ajustement avec jeu, ou simple positionnement ; la sensibilité à la rugosité et à la plage dimensionnelle est totalement différente selon l'ajustement.
- Avant le devis, bien clarifier l'état de la matière (pièce forgée/barre/pièce coulée), les surépaisseurs de brut, les exigences de contrôle non destructif et de mesure tridimensionnelle ; l'absence de ces informations est la principale source d'écart de devis.



