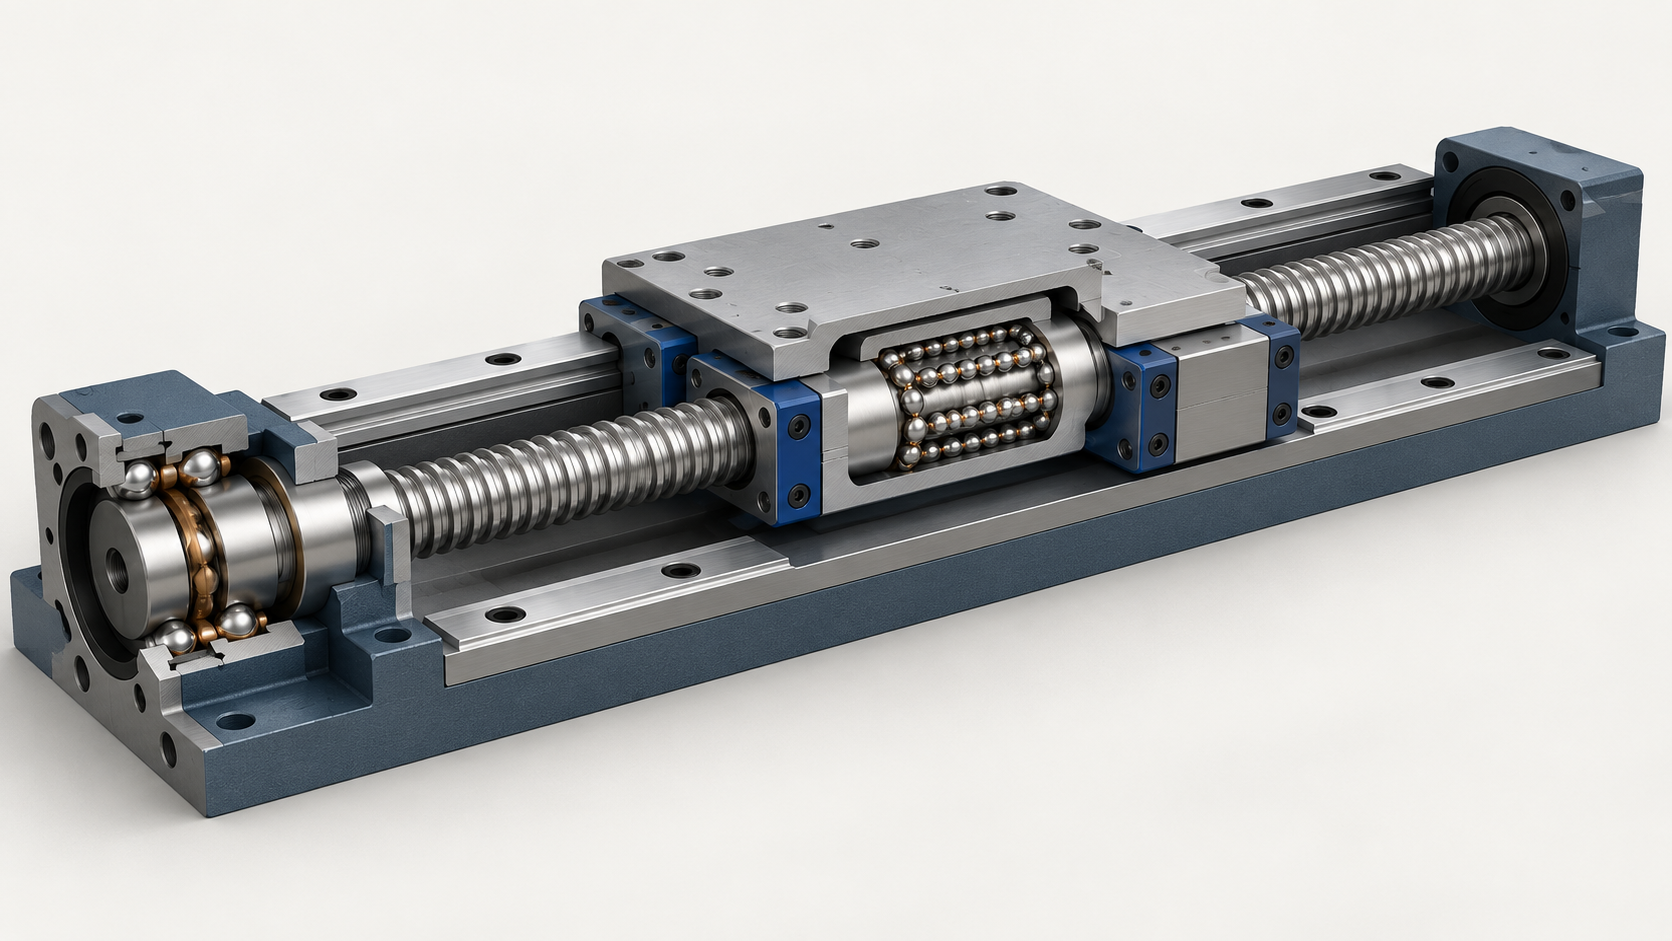
En cas d’erreur d’inversion sur un axe d’avance CNC, commencez par examiner le couplage entre les trois types de précharge
Lorsqu’une bosse de quadrant apparaît pendant l’interpolation circulaire d’un axe d’avance CNC, ou qu’une erreur d’inversion, des vibrations et des fluctuations du courant d’entraînement surviennent au moment du changement de sens, il ne faut pas attribuer d’emblée le problème à la précision de la vis à billes. La précharge de l’écrou de vis à billes, celle des guidages linéaires et la précontrainte des roulements de support interviennent conjointement dans la chaîne de rigidité et de frottement de l’axe d’avance.
La précharge de l’écrou de vis à billes influence principalement le jeu axial, la rigidité de contact et le couple de frottement lors des inversions. Une précharge insuffisante peut provoquer une augmentation du jeu de retour, une diminution de la rigidité et une erreur de mouvement en inversion ; une précharge excessive peut en revanche accroître la charge d’entraînement, l’échauffement par frottement et la dérive thermique. La précharge des guidages linéaires influence la rigidité de guidage des patins, la résistance au mouvement et l’attitude de la table ; en cas de mauvais parallélisme, elle peut également provoquer des points de coincement locaux ou une concentration des charges. La précontrainte des roulements de support modifie quant à elle les conditions de support axial et radial de l’extrémité de la vis à billes, tout en influençant l’élévation de température et la stabilité de rotation.
Ainsi, une vis à billes de haute précision ne garantit pas à elle seule un axe complet de haute précision. En cas d’erreur d’inversion, le diagnostic doit suivre l’ordre « état mécanique — fluctuations du frottement — erreurs d’assemblage — paramètres d’asservissement — état thermique » : vérifiez d’abord le jeu axial ainsi que l’état de précharge de l’écrou et des roulements, puis contrôlez le parallélisme des guidages, les références de montage et la propreté de la lubrification ; observez ensuite le courant d’entraînement, les vibrations et le bruit lors de l’inversion, puis vérifiez enfin le comportement dynamique au moyen d’essais d’erreur d’inversion ou de circularité. Ce n’est qu’en mesurant et en enregistrant séparément les trois types de précharge, puis en les mettant en correspondance avec les phénomènes anormaux, qu’il est possible de déterminer si le problème provient d’une précharge insuffisante, d’une précharge excessive, ou d’une erreur résultant conjointement de l’assemblage et des paramètres de commande.
Quels paramètres d’entrée sont nécessaires pour sélectionner la précharge des vis à billes, des guidages linéaires et des roulements ?
La sélection de la précharge ne peut pas être déduite des seuls mots « haute précision ». Il faut d’abord établir un tableau des conditions d’utilisation, puis procéder aux vérifications de durée de vie, de rigidité, de couple et d’état thermique. Les éléments préchargés des vis à billes, des guidages linéaires et des roulements de support sont différents, mais ils supportent tous les charges et les erreurs de mouvement de l’axe d’avance.
- Masse et charges externes : consignez la charge axiale résultant de la table, du montage, de la pièce et des efforts de coupe. Elle détermine l’effort axial de la vis à billes, la répartition des charges entre les patins de guidage et la charge équivalente des roulements.
- Orientation de montage et course : un axe horizontal est principalement soumis aux charges de mouvement et de coupe ; un axe vertical doit également intégrer la gravité, le freinage et les dispositifs antichute. La course utile, la fréquence des mouvements alternés et le cycle de fonctionnement interviennent directement dans le calcul de durée de vie.
- Vitesse, accélération et pas : la vitesse de rotation maximale influence la vitesse critique de la vis à billes, l’échauffement par frottement et les exigences de lubrification ; l’accélération augmente la force d’inertie et le couple d’entraînement, de sorte que la sélection ne doit pas se baser uniquement sur la vitesse moyenne.
- Durée de vie cible et spectre de charge : il convient de distinguer les déplacements rapides, les avances de coupe, les phases d’arrêt et les conditions de choc, puis d’effectuer le calcul selon le cycle réel, plutôt que de remplacer celui-ci par une charge statique unique. Pour les guidages, il faut également consigner la direction des moments et les différences de charge entre les différents patins.
- Résistance du guidage, lubrification et protection contre la poussière : la résistance des rails de guidage, l’état des joints, le mode de lubrification et les conditions de contamination modifient le courant d’entraînement, l’échauffement et l’usure. La configuration des supports, ainsi que des extrémités fixe et libre, doit également être vérifiée dans le catalogue du fournisseur.
Les éléments à confirmer auprès du fournisseur doivent comprendre les références de la vis et de l’écrou à billes, le degré de précision, le mode de précharge, le niveau de précharge des patins de guidage, la structure de précontrainte des paliers de support, ainsi que la charge nominale et les recommandations de lubrification. Sur site, il faut mesurer le parallélisme de montage, l’état des surfaces de référence, le couple ou le courant d’entraînement, l’échauffement en fonctionnement continu et l’erreur réelle d’inversion. Ce n’est qu’en mettant précisément en correspondance ces paramètres d’entrée et de sortie qu’il est possible de déterminer si le problème de positionnement est dû à une précharge insuffisante, à une précharge excessive ou à une erreur d’assemblage.
Comment la précharge d’une vis à billes permet-elle d’équilibrer le jeu axial, la rigidité et l’échauffement par frottement ?
Le rôle premier de la précharge d’une vis à billes est de maintenir un contact stable entre les billes et les chemins de roulement, de réduire le jeu axial et d’augmenter la rigidité de contact de l’écrou lors des inversions et des variations de charge de coupe. En cas de précharge insuffisante, l’axe d’avance peut présenter une erreur d’inversion, des vibrations ou une dégradation de la répétabilité de positionnement ; toutefois, ces phénomènes peuvent également provenir du support de la vis, du parallélisme des rails de guidage ou des paramètres d’asservissement. Il ne faut donc pas conclure à une défaillance de l’écrou sur la seule base des symptômes.
Conséquences typiques d’une précharge insuffisante ou excessive
Une précharge excessive n’est pas synonyme de précision accrue. L’augmentation de la force de contact peut accroître le couple de frottement, la charge d’entraînement et les exigences de lubrification ; lors des mouvements alternés continus, elle favorise également l’échauffement et la dérive thermique. Si la lubrification ou la propreté sont insuffisantes, elle peut aussi accélérer l’usure des chemins de roulement et des billes. Pour un axe d’avance à grande vitesse, l’augmentation de la rigidité statique ne compense pas les variations dimensionnelles dues à la dégradation de l’état thermique.
Déterminer la précharge d’une vis à billes en fonction de la charge, de la vitesse et des conditions thermiques
Les niveaux de précharge faible, moyen ou élevé doivent être sélectionnés en fonction du profil de charge axiale, de la vitesse de rotation, de l’accélération, de la rigidité cible, du cycle de fonctionnement et de l’échauffement admissible. Le fournisseur doit confirmer le mode de précharge précis, le couple de frottement et la vitesse de rotation applicable. Certaines documentations fabricants indiquent un rapport de charge nominale ou une durée de vie pour un produit donné ; ces données ne peuvent pas être généralisées directement à toutes les vis. Lors de la réception, il convient d’enregistrer le réglage de précharge, le courant ou le couple d’entraînement, le jeu axial, l’erreur d’inversion ainsi que l’échauffement après les mouvements alternés. La précharge d’une vis à billes n’est considérée comme correctement choisie que lorsque la rigidité statique, le comportement dynamique lors des inversions et la stabilité thermique satisfont simultanément aux exigences.
Comment la précharge des rails de guidage linéaire et le parallélisme de montage influencent-ils le mouvement de l’axe d’avance ?
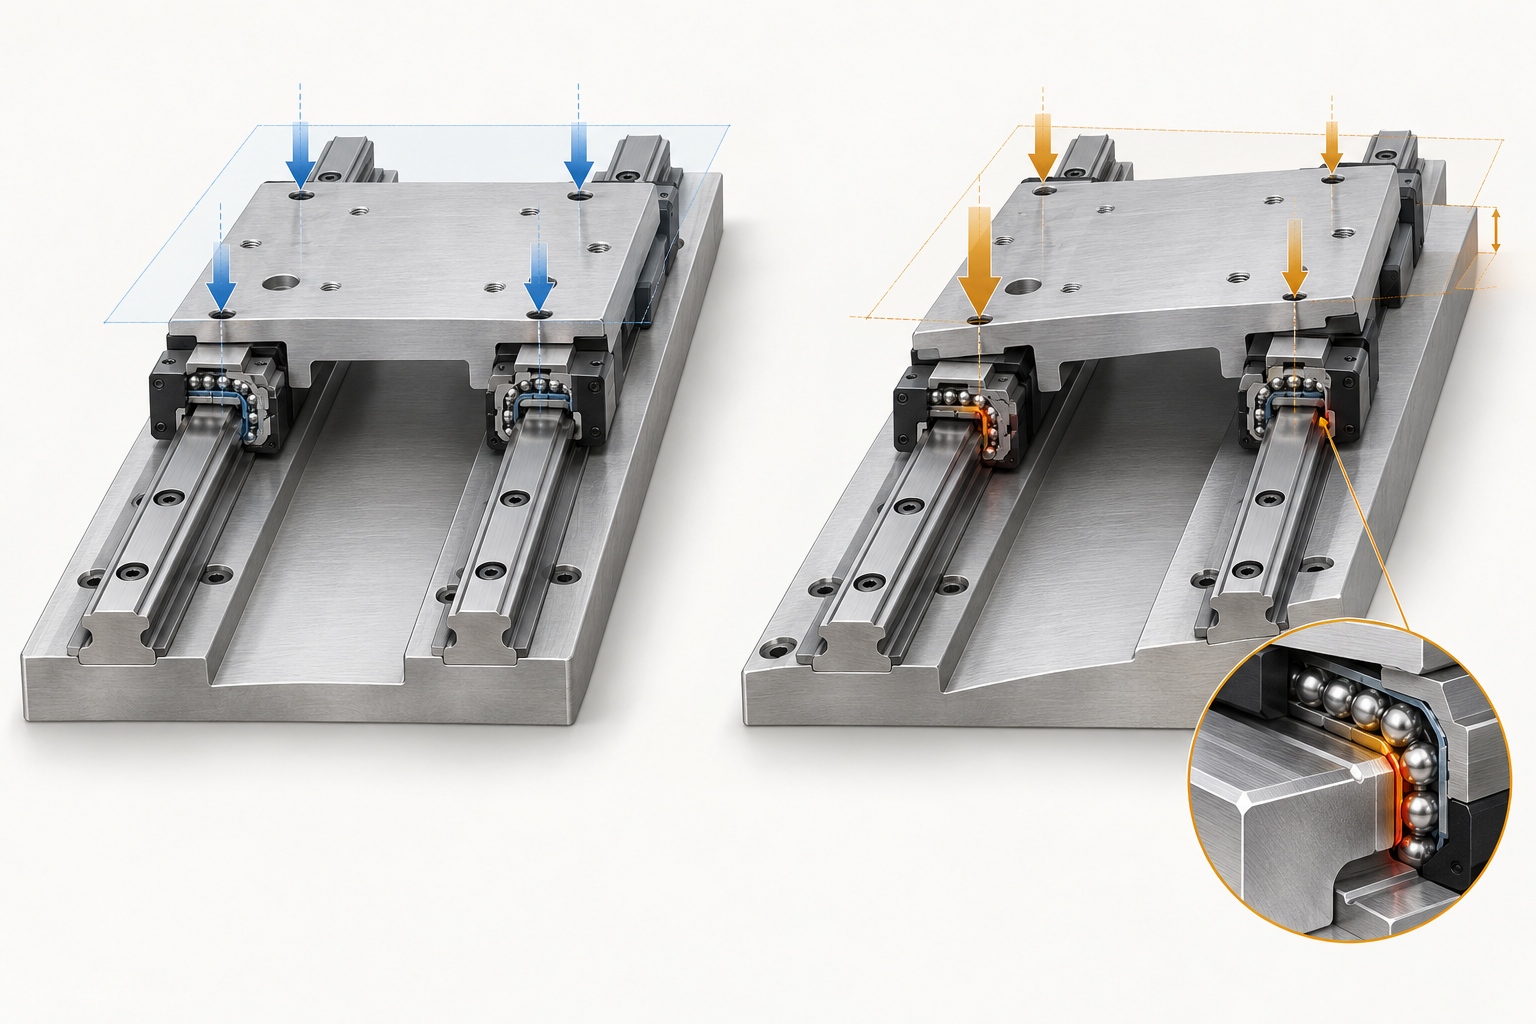
La précharge des rails de guidage linéaire modifie en premier lieu l’état de contact entre les patins et les chemins de roulement. En cas de précharge insuffisante, le jeu de guidage et les variations d’orientation peuvent augmenter ; sous l’effet des forces de coupe ou des accélérations et décélérations, la table est alors plus susceptible de subir du tangage, du lacet et des déplacements locaux. Une précharge excessive augmente en revanche la résistance au mouvement, l’échauffement par frottement et la charge d’entraînement. Le choix ne doit pas se limiter à la notion de « haute rigidité » ; il doit également tenir compte de la répartition réelle des charges, des moments, de la vitesse, de l’accélération, de la course et de la durée de vie visée.
La précharge des rails influence la rigidité, mais aussi la répartition des charges
Dans une structure à deux rails ou à plusieurs patins, une différence de hauteur ou un défaut de parallélisme des surfaces de montage peut amener certains patins à prendre la charge en premier, ce qui entraîne une répartition déséquilibrée. Dans ce cas, augmenter la précharge des rails ne corrige pas les erreurs du bâti et peut au contraire accentuer les coincements, le broutage, le bruit et l’usure locale. Le contrôle doit porter notamment sur les surfaces de référence des rails, les différences de hauteur des patins, le parallélisme, l’état des butées d’extrémité ainsi que les variations du courant d’entraînement ou du couple de frottement lors des mouvements alternés.
Les références de montage, la propreté et la lubrification doivent être vérifiées séparément
Avant le montage des rails de guidage, il faut éliminer les bavures, copeaux, traces de rouille et boues d’huile présentes sur le bâti et sur la face inférieure des rails, puis vérifier l’absence de corps étrangers sur les surfaces de contact. Lors du serrage, les vis doivent être bloquées progressivement dans l’ordre prescrit afin d’éviter de décaler les rails ; il faut ensuite contrôler la résistance au mouvement des patins et le parallélisme de la table. Une lubrification insuffisante augmente le frottement et l’échauffement, tandis qu’un excès de lubifiant ou la pénétration de contaminants dans les chemins de roulement peut également provoquer des variations de résistance. La réception finale doit consigner dans un même rapport d’inspection le réglage de précharge, le parallélisme, la propreté, l’état de lubrification, l’échauffement et toute usure anormale.
Comment la précontrainte des paliers de support influence-t-elle la rigidité, le glissement, l’échauffement et la durée de vie ?
La précontrainte des paliers de support de la vis à billes modifie en premier lieu la rigidité axiale et radiale du support. En cas de précharge insuffisante, les éléments roulants peuvent manquer de charge minimale nécessaire lors des faibles charges, des inversions ou des accélérations et décélérations, ce qui favorise le glissement local, les variations de frottement et l’usure. Lorsque la précharge est appropriée, le palier transmet plus régulièrement les efforts axiaux de la vis et limite la contribution des déplacements du support à l’erreur de positionnement de l’axe d’avance.
La précharge doit satisfaire la charge minimale, mais elle n’est pas d’autant meilleure qu’elle est élevée
Une précharge excessive des paliers de support augmente la force de contact au roulement, le couple de frottement et la charge d’entraînement, tout en rendant les conditions de lubrification et de dissipation thermique plus sensibles. En fonctionnement continu alterné ou à grande vitesse, la chaleur supplémentaire peut provoquer la dilatation thermique du logement de palier, de la vis à billes et de la structure de la machine-outil, qui se manifeste par une dérive de positionnement, une hausse du bruit ou une augmentation continue de l’échauffement. Le réglage de précharge doit donc être confirmé en fonction de la charge équivalente, de la vitesse de rotation, du cycle de fonctionnement, du mode de lubrification et des conditions de contamination, et ne peut pas être déterminé uniquement à partir de la rigidité statique.
Critères pour déterminer pourquoi les roulements de support de vis et les roulements de broche ne sont pas interchangeables
Les roulements de support de vis doivent principalement assurer le positionnement axial, la rigidité en inversion, le couple d’entraînement et la dérive thermique ; les roulements de broche doivent également faire face à des vitesses de rotation plus élevées, aux efforts de coupe radiaux, à la rigidité dynamique et à la réponse modale. Les stratégies de précharge et les méthodes de validation sont donc différentes. La durée de vie des roulements peut être exprimée à l’aide de L10 ou L10h, qui correspondent à la durée de vie nominale de base : dans un même lot de roulements identiques, environ 90 % n’auront pas subi de première défaillance par fatigue avant d’atteindre cette durée de vie. Il ne s’agit toutefois pas d’une valeur garantie pour une machine donnée ; il faut toujours revenir au spectre réel des charges, à la vitesse de rotation, à la lubrification, à la propreté, à la précision d’assemblage et aux conditions de refroidissement.
Comment vérifier la rigidité, le couple d’entraînement et la durée de vie de la vis à billes et des rails linéaires sous précharge ?
La précharge de la vis à billes, des rails de guidage linéaire et des roulements de support ne peut pas être évaluée indépendamment du spectre des charges. La vérification doit commencer par la masse mobile, la charge axiale externe, l’orientation de montage, la course, la vitesse, l’accélération et le cycle de fonctionnement. Pour un axe vertical, il faut également prendre en compte la gravité et les conditions de freinage ; pour un axe horizontal, il faut vérifier les efforts de coupe, la résistance des guidages et les forces d’inertie liées aux accélérations et décélérations. Ces données d’entrée doivent d’abord être consignées, puis la répartition des efforts entre l’écrou de la vis à billes, les différents patins de guidage et la structure de support doit être déterminée.
Commencer par vérifier la rigidité axiale et la déformation des guidages
Le calcul de rigidité ne doit pas se limiter au corps de la vis à billes. L’allongement axial de la vis, la rigidité de contact de l’écrou, les roulements et leurs logements, le socle de montage, ainsi que les chemins de roulement et les patins de guidage interviennent tous dans la déformation totale. Pour les guidages, il faut également vérifier les charges locales en fonction de la répartition des charges entre les patins et des moments de renversement, afin d’éviter qu’un patin ne supporte une charge anormale en raison d’un défaut de parallélisme ou d’une différence de hauteur. Lorsque la précharge augmente la rigidité de contact, un socle non parallèle ou la présence de contaminants sur les surfaces de montage peut d’abord se manifester par une augmentation de la résistance au mouvement, plutôt que par une amélioration effective de la précision de positionnement.
Vérifier ensuite le couple d’entraînement, la charge thermique et la durée de vie
Le couple d’entraînement doit prendre simultanément en compte la charge externe, le couple d’accélération, le rendement de transmission et le couple de frottement induit par la précharge. Une précharge excessive peut augmenter le courant du moteur, l’échauffement de l’écrou et les exigences de lubrification, et modifier la réponse aux accélérations et décélérations lors des mouvements alternés à grande vitesse. La vérification de la durée de vie doit, quant à elle, revenir à la charge équivalente, à la vitesse de rotation, au cycle de fonctionnement et aux conditions de lubrification, de protection contre la poussière et de contamination ; le rapport de charge nominale ou le nombre d’heures de durée de vie d’une marque donnée ne peut pas remplacer le calcul. Enfin, il convient de conserver les hypothèses de calcul, le mode de support, le réglage de précharge et la méthode de mesure, puis de corriger l’évaluation à partir des résultats mesurés du couple, du courant, de l’échauffement et des vibrations.
Comment vérifier la précision de positionnement, l’erreur d’inversion et la stabilité thermique d’un axe d’avance CNC ?
Après le réglage de la précharge, il ne faut pas se limiter à une seule mesure de précision de positionnement. La réception d’un axe d’avance CNC doit constituer une boucle complète comprenant « précision statique + performances dynamiques + stabilité thermique + vérification de la durée de vie », en reliant les phénomènes anormaux à la précharge de l’écrou de la vis à billes, à la précharge des guidages linéaires, à la précontrainte des roulements de support, à l’état d’assemblage et aux paramètres d’asservissement.
Commencer par confirmer la précision statique de positionnement, puis vérifier l’erreur d’inversion
Le contrôle statique comprend la référence de montage, le parallélisme des guidages, le jeu axial de la vis à billes, la précision de positionnement et la répétabilité de positionnement. Effectuer ensuite des mouvements alternés dans les deux sens, en enregistrant l’erreur d’inversion, le courant d’entraînement ou le couple de frottement, la réponse aux accélérations et décélérations, les vibrations, le bruit ainsi que les crêtes de quadrant lors de l’interpolation circulaire. Si une erreur apparaît au moment de l’inversion, il ne faut pas conclure directement à une insuffisance de précision de la vis à billes ; une précharge irrégulière, des variations de résistance des guidages, un désalignement du support de roulement et le gain d’asservissement peuvent également y contribuer. Ils doivent être isolés et vérifiés un par un.
Stabilité thermique et vérification de la durée de vie d’un axe d’avance CNC
Faire fonctionner l’axe en continu selon la vitesse, la course, l’accélération et le cycle de fonctionnement réels, et relever l’échauffement à l’extrémité de support de la vis à billes, sur le logement de l’écrou, au niveau des patins de guidage et à proximité des roulements, tout en observant la dérive thermique, la charge d’entraînement, l’état de lubrification et l’usure anormale. Les déclarations des fournisseurs concernant la réduction du couple de frottement dynamique, le rapport de charge nominale ou le nombre d’heures de durée de vie d’un produit spécifique ne peuvent pas remplacer les essais sur la machine. Le procès-verbal de réception final doit au minimum inclure le réglage de précharge et la méthode de mesure, les résultats de positionnement et de répétabilité, l’erreur d’inversion, l’échauffement, les vibrations, la propreté, les conditions de lubrification et le parallélisme de montage.
FAQ : questions fréquentes sur la validation de la précharge des vis à billes, des guidages linéaires et des roulements
La validation de la précharge ne peut pas se limiter aux paramètres d’une seule pièce. La vis à billes, les guidages linéaires et les roulements de support influencent respectivement le jeu axial, la rigidité de guidage, l’état du support, le couple de frottement et l’échauffement ; ces facteurs interviennent finalement, avec le parallélisme de montage, la lubrification, le spectre des charges et les paramètres d’asservissement, dans l’erreur de positionnement de l’axe d’avance CNC. Les questions suivantes peuvent être vérifiées une par une lors de la réception et de la confirmation technique avec le fournisseur.
La précharge de la vis à billes, des guidages linéaires et des roulements est-elle toujours préférable lorsqu’elle est plus élevée ?
Non. Une augmentation de la précharge jusqu’à un certain niveau peut améliorer la rigidité, réduire le jeu ou maintenir la charge minimale nécessaire, mais elle peut également accroître le couple de frottement, la charge d’entraînement, l’échauffement et les exigences de lubrification. La sélection doit s’effectuer en fonction de la charge, de la vitesse de rotation, de l’accélération, de la rigidité cible et des conditions thermiques, dans la plage indiquée par le catalogue du fournisseur, puis être confirmée par des essais de couple, de courant, d’échauffement et de précision dynamique.
La classe de précision d’une vis à billes peut-elle représenter la précision de positionnement de l’ensemble de l’axe d’avance ?
Non. La classe de précision de la vis ne constitue qu’une partie de la chaîne d’erreurs. La précharge de l’écrou, les paliers de support, le parallélisme des guidages, les références de montage, la rigidité de la structure, la dérive thermique, la compensation du servomoteur et la méthode de mesure influencent tous la précision de positionnement finale et la précision de répétabilité. Lors de la réception, il convient de tester l’axe complet, et non de vérifier uniquement la classe de la vis.
En cas d’apparition d’une bosse de quadrant, est-ce nécessairement dû à une précharge insuffisante de la vis à billes ?
Pas nécessairement. La variation du couple de frottement lors de l’inversion du mouvement peut être liée à la précharge de la vis, mais aussi à une variation de la résistance des guidages linéaires, à la précharge des paliers, à un défaut de parallélisme lors du montage, à l’état de lubrification ou aux paramètres du servomoteur. Il convient de combiner l’erreur d’inversion, les essais dynamiques de circularité ou à la barre à billes, le courant d’entraînement et les contrôles mécaniques afin d’identifier la cause, sans remplacer directement la vis par un modèle de plus haute précision.
La précharge des guidages linéaires et la précharge des paliers de support peuvent-elles être évaluées selon les mêmes critères ?
Non. La précharge des guidages concerne principalement la rigidité de guidage, la résistance au déplacement des patins, la stabilité de l’orientation et la répartition de la charge ; la précharge des paliers concerne quant à elle la rigidité du support axial ou radial, la charge minimale, le risque de glissement, le frottement et l’échauffement. Leurs classes, unités, méthodes de montage et essais doivent être confirmés séparément selon le modèle concerné et les spécifications du fabricant.
Quelles données relatives à la précharge et à la réception faut-il demander au fournisseur lors de l’achat ?
Il convient au minimum de confirmer le modèle exact, le mode de précharge ou de précontrainte, la classe de précision, la charge nominale, la vitesse applicable, les recommandations de lubrification, les tolérances de montage et les conditions d’essai ; il faut également demander que la méthode de mesure du jeu d’inversion ou de l’état de précharge soit clairement précisée. Pour l’axe complet, il convient en outre de définir la précision de positionnement, la précision de répétabilité, l’erreur d’inversion, le couple ou le courant d’entraînement, l’échauffement, les vibrations et le spectre de charge. Le rapport de charge nominale, le nombre d’heures de durée de vie ou la réduction du couple de frottement spécifiés pour un produit particulier ne peuvent pas se substituer à une validation sur la machine concernée.
Key takeaways
- Une précharge plus élevée n’est pas toujours préférable : une précharge insuffisante entraîne du jeu et une rigidité insuffisante, tandis qu’une précharge excessive peut augmenter le couple de frottement, l’élévation de température et la charge d’entraînement.
- Les éléments préchargés de l’écrou de vis à billes, du patin de guidage linéaire et du roulement de support sont différents ; les classes, unités ou valeurs de précharge ne peuvent donc pas être appliquées directement d’un composant à l’autre.
- La classe de précision de la vis à billes n’est pas équivalente à la précision de positionnement de l’axe complet. Le parallélisme des guidages, la rigidité des supports, la propreté de l’assemblage, la dérive thermique et les paramètres d’asservissement doivent également être vérifiés.
- La vérification doit couvrir simultanément la précision statique, l’erreur dynamique lors des inversions, le couple ou le courant d’entraînement, l’élévation de température, les vibrations, la lubrification et le calcul de durée de vie.
- La confirmation auprès du fournisseur doit préciser le mode de précharge, la classe de précision, les conditions d’essai, le spectre de charge, les recommandations de lubrification et les tolérances de montage ; les valeurs concrètes doivent être déterminées sur la base du catalogue du modèle et des résultats de mesure.