Was CNC-Bearbeitung eigentlich tut: die drei grundlegenden Bewegungsarten – subtraktiv, punktbezogen und konturbezogen
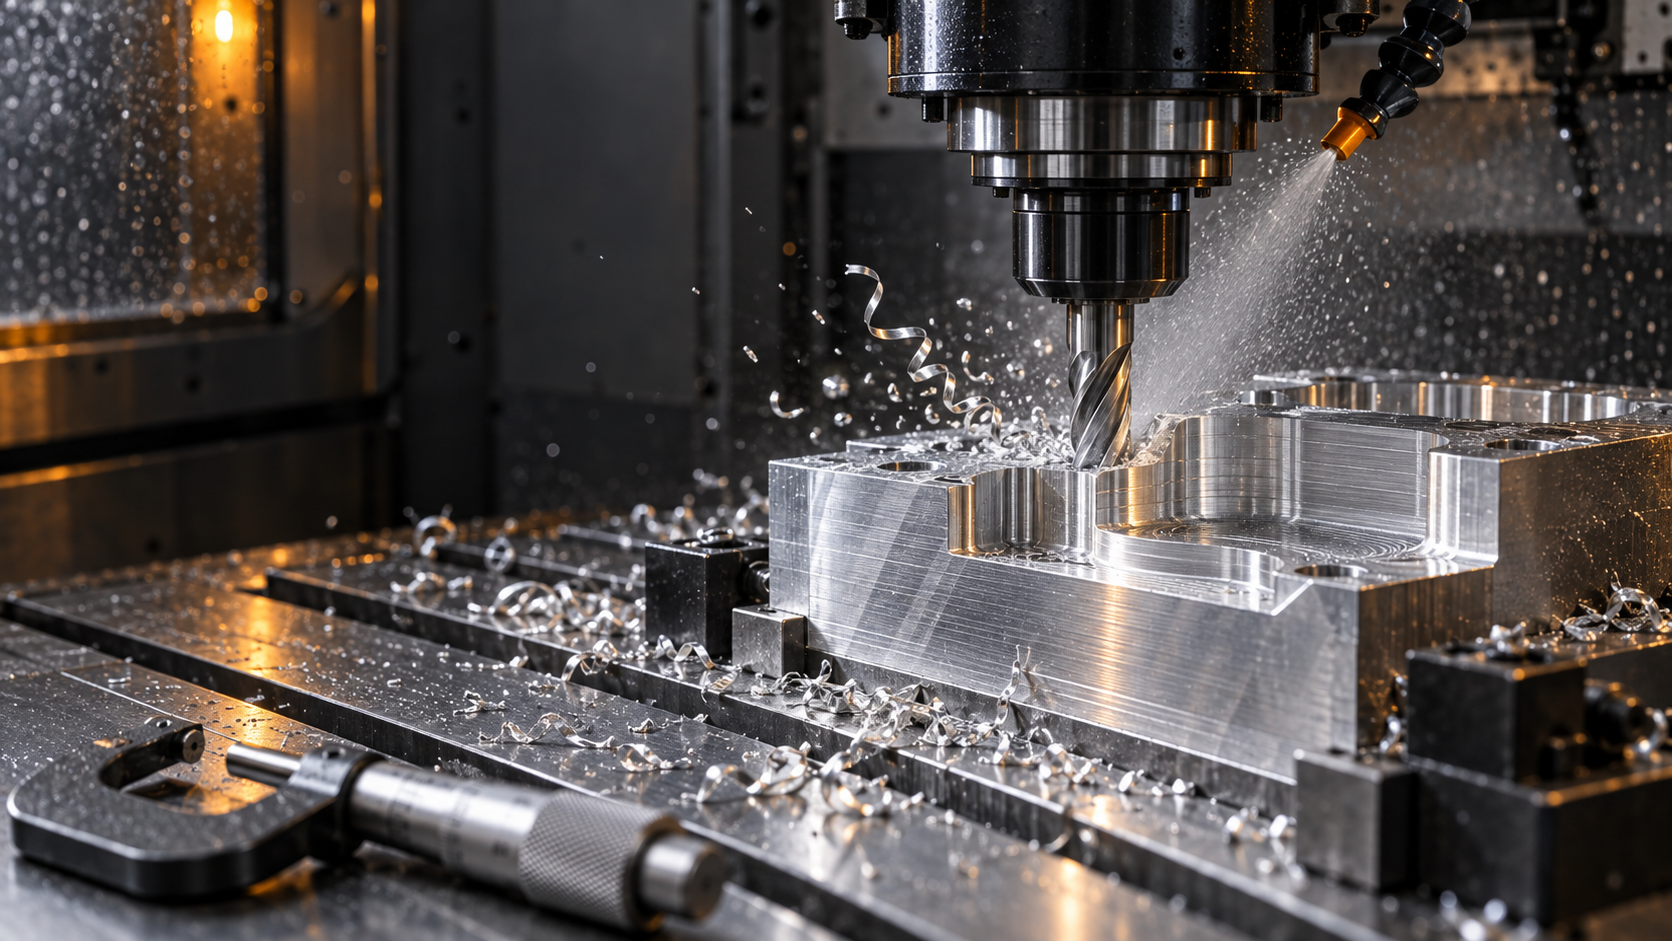
Legt man eine 6061-Aluminiumplatte auf den Maschinentisch einer Fräsmaschine und lässt das Programm durchlaufen, so hat die Platte danach ein Dutzend Bohrungen, zwei Nuten und eine Absatzfläche mehr. Das ist die schlichteste Form der CNC-Bearbeitung: Das Werkzeug rotiert, das Werkstück bewegt sich relativ dazu, und das Material wird programmgesteuert Stück für Stück abgetragen. Um sie zu verstehen, sollte man nicht zuerst Definitionen auswendig lernen, sondern zunächst die drei grundlegenden Bewegungsarten betrachten, die das Werkzeug am Bauteil hinterlässt.
Punktbezogene Bewegungen: Bohren, Gewindeschneiden, Reiben – es geht um Bohrungsposition und Bohrungsdurchmesser
Bei punktbezogenen Bewegungen muss das Werkzeug lediglich eine bestimmte Koordinate erreichen und dann axial vorschubewegen; eine kontinuierliche Konturgenauigkeit ist nicht erforderlich. Bohren erzeugt eine Grobbohrung, Reiben glättet und verengt den Bohrungsdurchmesser, Gewindeschneiden schneidet ein Gewinde in die Bohrungswand. Diese Bewegungsart entspricht den Montagebohrungen, Gewindebohrungen und Passbohrungen am Bauteil. Bemerkenswert ist: Der Bohrer verläuft, besonders deutlich bei Bohrungen mit großem Längen-Durchmesser-Verhältnis; daher wird die Positionsgenauigkeit üblicherweise durch Bohrvorrichtungen, Zentrierbohrer oder nachfolgendes Ausbohren abgesichert und nicht durch den Bohrer selbst.
Konturbewegungen: Nuten fräsen, Kavitäten, Seitenwände – die Werkzeugbahn bestimmt die Form
Bei Konturbewegungen fährt das Werkzeug eine Bahn in der XY-Ebene und taucht in Z-Richtung schichtweise ein, um Nuten, Kavitäten, Absätze und Außenkonturen zu fräsen. Diese Bewegungsart reagiert empfindlich auf Werkzeugradius, Eckradius und das Werkzeugausweichen an Ecken. Der minimale Innenradius eines Bauteils ist durch den verfügbaren Fräserdurchmesser begrenzt – ein in der Zeichnung mit R2 angegebener Innenradius erfordert praktisch einen Fräser unter φ4, wodurch die Werkzeugsteifigkeit sinkt und Vorschub sowie Schnitttiefe zurückgenommen werden müssen. Die Konturgenauigkeit hängt zudem von der Interpolations- und Steuerungsauflösung der Maschine ab und lässt sich nicht allein mit den Worten „hohe Präzision“ einlösen.
Rotationsbewegungen: Außendurchmesser drehen, Planflächen, Einstechen, Gewindedrehen – für rotationssymmetrische Bauteile
Das Werkstück rotiert, das Werkzeug fährt geradlinig vor – das ist das Drehen. Außendurchmesser, Planflächen, Einstechen, Fasen und Gewindedrehen sind alles Rotationsbewegungen. Es eignet sich von Natur aus für Wellen, Buchsen, Flansche und Verbindungsstücke – also Bauteile mit einer Mittelachse. Rundheit und Zylindrizität lassen sich beim Drehen in der Regel stabiler erreichen als beim Fräsen, weil die Hauptbewegung kontinuierlich und die Schnittkraftrichtung relativ konstant ist. Sobald jedoch exzentrische Bohrungsgruppen oder nicht rotationssymmetrische Merkmale am Bauteil vorhanden sind, muss die Arbeitsfolge gewechselt oder auf ein Dreh-Fräs-Zentrum zurückgegriffen werden.
Die drei Bewegungsarten zusammen decken die Formgebungsanforderungen der überwiegenden Mehrheit metallischer und Kunststoff-Bauteile ab. Was die CNC-Bearbeitung wirklich von der manuellen Bearbeitung unterscheidet, ist nicht, welches Werkzeug schärfer ist, sondern dass die Werkzeugbahn programmgesteuert wird und derselbe G-Code-Abschnitt wiederholt ausgeführt werden kann. Das bedeutet zweierlei: Erstens stammt die Serienkonsistenz aus dem Programm und nicht aus dem Gefühl; zweitens muss jede Maßänderung über Programm, Werkzeug und Spannen umgesetzt werden und nicht durch zwei Feilstriche vor Ort.
Gängige Maschinentypen und die jeweiligen geometrischen Probleme, die sie lösen
Nach den geometrischen Anforderungen lässt sich die Arbeitsteilung der gängigen Maschinentypen grob wie folgt beschreiben:
- Dreiachsige Vertikalfräsmaschine: drei Linearachsen X, Y, Z. Geeignet für die Bearbeitung von Platten, einseitigen oder wenigen Seiten von Gehäusen; sie ist der Ausgangspunkt für die meisten Frästeile.
- Horizontalfräsmaschine: Die Spindel ist horizontal, der Spanabtransport ist günstiger, geeignet für die Mehrseitenbearbeitung von Gehäusen; mit Rundtisch lassen sich die Aufspannungen reduzieren.
- CNC-Drehmaschine: überwiegend zwei Achsen, spezialisiert auf Rotationskörper. Modelle mit Gegenspindel oder angetriebenem Werkzeugrevolver können in einer Aufspannung das Bohren der Rückseite und das Flachfräsen erledigen.
- Dreh-Fräs-Komposit: Drehen und Fräsen werden auf derselben Maschine ausgeführt, geeignet für Teile mit sowohl rotationssymmetrischer Kontur als auch exzentrischen Bohrungssystemen oder Fräsmerkmalen; reduziert die Bezugsumspannungen.
- Fünf-Achs-Maschine: zwei Rotationsachsen plus drei Linearachsen, für Laufräder, komplexe Freiformflächen, tiefe Kavitäten-Seitenwände oder Teile, die in einer Aufspannung aus mehreren Winkeln gefertigt werden müssen. Sie löst die Zugänglichkeit und die Bezugseinheitlichkeit, bedeutet aber nicht, dass alle Teile auf fünf Achsen gefertigt werden sollten.
Das Kriterium für die Maschinenauswahl ist nicht, „welche fortschrittlicher ist“, sondern in wie vielen Richtungen die Flächen und Bohrungen des Teils verteilt sind und ob eine einzige Aufspannung erforderlich ist, um die relative Lage zu gewährleisten. Wenige Flächen und ein einfaches Bohrungssystem – drei Achsen genügen; viele Flächen, viele Winkel und hohe Positionsanforderungen – erst dann kommen Fünf-Achs- oder Dreh-Fräs-Komposit-Maschinen ins Spiel.
Strukturelle Klassifizierung der CNC-Bearbeitung: Rotationskörper, Gehäuse, Platten, dünnwandig – erst klassifizieren, dann den Prozess festlegen
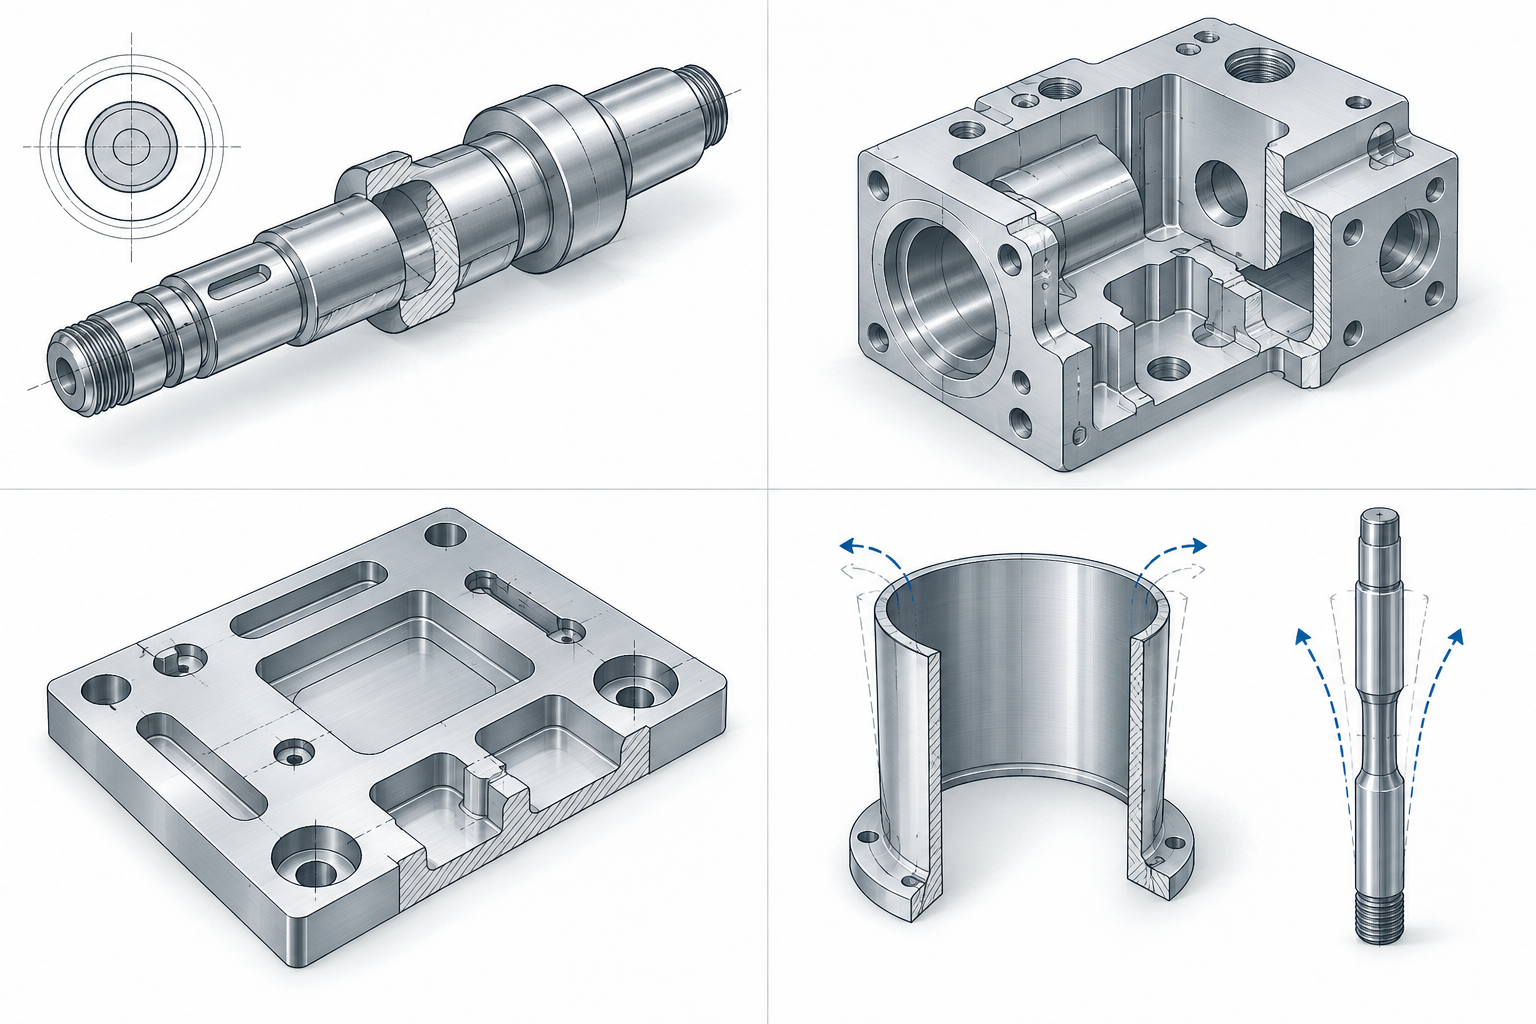
Vor der Maschinenauswahl sollte man zuerst betrachten, wie das Teil aussieht; das ist zuverlässiger, als es starr gegen eine Geräteliste abzugleichen. Die strukturelle Klassifizierung der CNC-Bearbeitung ist kein akademisches Problem – sie entscheidet direkt darüber, ob man Drehen, Fräsen oder Dreh-Fräsen sucht und warum auf dem Angebot die Anzahl der Aufspannungen in zwei Zeilen statt in einer steht. In der Branche ist es üblich, Teile nach der Geometrie in vier Kategorien einzuteilen: Rotationskörper, Gehäuse/Gehäuse, Platten, dünnwandige und schlanke Teile. Jede Kategorie hat ihren eigenen Hauptwiderspruch – bei Rotationskörpern zählen Rundheit und Koaxialität, bei Gehäusen die Position des Bohrungssystems und die Rechtwinkligkeit von Fläche zu Fläche, bei Platten Ebenheit und Verzug, bei dünnwandigen Teilen die Steifigkeit. Ist die Klassifizierung falsch, sind alle nachfolgenden Toleranzen, Aufspannungen und Prüfungen nur noch Nachbesserung.
Rotationskörper: Warum Wellen, Buchsen und Flansche bevorzugt auf die Drehmaschine kommen
Bei Teilen wie Wellen, Buchsen, Flanschen und Anschlüssen sind die Hauptmerkmale zylindrische oder konische Flächen, die um eine Mittellinie rotieren. Beim Drehen rotiert das Werkstück und das Werkzeug schreitet linear vor, wodurch die Rotationsfläche naturgemäß entsteht; Rundheit und Koaxialität werden durch die Spindelgenauigkeit und die Aufspannart bestimmt und sind direkter als beim Fräsen, bei dem eine Kreisform durch Interpolation angenähert werden muss. Bei der Schruppbearbeitung wird üblicherweise zuerst der Außendurchmesser mit Aufmaß gedreht, beim Schlichten dann auf Maß. Wenn Innenbohrungen und Stirnflächen gefordert sind, können Außendurchmesser, Stirnfläche und Innenbohrung in einer Aufspannung gedreht werden, was die Bezugsumspannungen reduziert. Bei Wellen mit Passfedernuten und Querbohrungen werden nach dem Drehen auf der Fräsmaschine oder der Dreh-Fräs-Komposit-Maschine die Merkmale ergänzt. Das Beurteilungskriterium ist einfach: Wenn die Hauptfunktionsflächen des Teils Rotationsflächen sind, zuerst das Drehen in Betracht ziehen und nicht sofort dreiachsiges Fräsen ansetzen.
Gehäuse und Schalen: viele Flächen, viele Bohrungssysteme – das Spielfeld von Fräsen oder Dreh-Fräsen
Teile wie Gehäuse, Schalen und Ventilkörper haben oft mehrere Bearbeitungsflächen und mehrere Bohrungsgruppen, wobei zwischen den Bohrungen auch Positionsanforderungen bestehen. Der Kernwiderspruch dieser Struktur ist nicht die Genauigkeit einer einzelnen Fläche, sondern die relative Beziehung zwischen Flächen und zwischen Bohrungen. Bei der Bearbeitung mehrflächiger Teile auf einer dreiachsigen Vertikalfräsmaschine sind mehrere Umspannungen erforderlich, und jede Umspannung bringt neue Aufspannfehler mit sich; ein horizontales Bearbeitungszentrum oder Dreh-Fräsen kann die Mehrseitenbearbeitung mit weniger Aufspannungen erledigen, und die Position des Bohrungssystems lässt sich leichter halten. Bei der Auswahl zählt man zuerst die Anzahl der Bearbeitungsflächen und die Richtungen des Bohrungssystems: Wenn in mehr als drei Richtungen Genauigkeitsbohrungen vorhanden sind, sind Dreh-Fräsen oder Vier- bzw. Fünf-Achs-Maschinen oft stabiler als wiederholtes Umspannen. In der Branche ist es üblich, beim Schruppen einheitlich Material abzutragen und beim Schlichten die kritischen Flächen in ein oder zwei Aufspannungen konzentriert fertigzustellen.
Plattenteile: die Grenze zwischen Fräsen und Blechbearbeitung sowie das unverzichtbare Entgraten
Bei Plattenteilen wie Bedienfeldern, Halterungen und Abdeckplatten ist CNC-Fräsen geeigneter, wenn die Dicke ausreicht und Stufen, Senkungen und Taschen vorhanden sind; wenn es sich nur um eine gleich dicke Platte mit Biegen und Stanzen handelt, ist die Blechbearbeitung in Kosten und Effizienz meist vorteilhafter. Die Grenze liegt nicht in einer Dickenzahl, sondern in der Struktur: Bei dreidimensionalen Taschen und strenger Ebenheit oder Passung der Montageflächen ist das Fräsen besser kontrollierbar; bei rein zweidimensionaler Kontur plus Biegen ist Blech wirtschaftlicher. Bei Plattenteilen wird leicht das Entgraten übersehen – nach dem Fräsen beeinflussen Kantengrate die Montage und das Aussehen und werden auch bei der späteren Oberflächenbehandlung sichtbar. Das Entgraten in den Prozessablauf aufzunehmen ist billiger als spätere Nacharbeit.
Dünnwandige und schlanke Teile: separat klassifiziert, weil die Schwierigkeit in der Steifigkeit liegt
Dünnwandige und schlanke Teile sollten nicht zusammen mit gewöhnlichen Gehäusen oder Rotationskörpern kalkuliert werden. Ihre Geometrie mag einfach sein, aber Schnittkräfte, Spannkräfte und Eigenspannungen können das Werkstück während oder nach der Bearbeitung verformen. Dünnwandige Schalen erfordern symmetrischen Materialabtrag, mehrere leichte Schnitte und gegebenenfalls Prozessansätze; bei schlanken Wellen müssen die radialen Kräfte des Werkzeugs kontrolliert werden, beim Drehen eventuell mit Unterstützung durch Setzstock oder Mitlaufen. Die erste Entscheidung bei solchen Teilen ist nicht die Maschinenauswahl, sondern die Beurteilung, ob die Steifigkeit ausreicht und ob die Struktur geändert oder der Arbeitsgang aufgeteilt werden muss. Werden sie separat aufgeführt, wird bei der Kalkulation nicht nach gewöhnlichen Teilen geschätzt und es fällt nicht erst bei der Lieferung auf, dass die Maße außerhalb der Toleranz liegen.
Erst klassifizieren, dann den Prozess festlegen – der Vorteil ist, versteckte Kosten durch die falsche Maschinenwahl zu vermeiden. Rotationskörper auf die Fräsmaschine zu geben oder Gehäuse auf drei Achsen wiederholt umzuspannen mag bei Einzelstücken machbar sein, aber die Anzahl der Aufspannungen, die Bezugsumspannungen und die Prüfpositionen steigen, und je enger die Toleranzen, desto deutlicher wird das. Nach der Klassifizierung betrachtet man Werkstoff, Toleranzen und Stückzahl – erst dann gibt es eine Grundlage, um den Prozessablauf zu diskutieren.
Fräsen, Drehen, Bohren, Schleifen: wie die Arbeitsteilung aussieht – Auswahl der CNC-Bearbeitungsschritte und die Grenzen des Dreh-Fräs-Verbunds
Dieselbe Zeichnung kann bei drei Fabriken drei verschiedene Routen ergeben: Manche drehen zuerst und fräsen danach, manche erledigen alles in einem Durchgang auf einer Dreh-Fräs-Maschine, und manche zerlegen das Teil kurzerhand in zwei Hälften und setzen es wieder zusammen. Die Unterschiede zwischen den Routen kommen selten von der Qualität der Werkzeugmaschine, sondern meist von der Beurteilung der Bauteilgeometrie. Erst wenn die Arbeitsteilung in der CNC-Bearbeitung klar durchdacht ist, lassen sich Angebot und Lieferzeit überhaupt vergleichen.
Vier Arten von Arbeitsgängen decken jeweils einen Merkmalsbereich ab
Das Fräsen löst ebene Flächen, Absätze, Nuten, Kavitäten und Außenkonturen; der Werkzeug rotiert, das Werkstück wird vorgeschoben, geeignet für nicht-rotationssymmetrische offene oder halboffene Merkmale. Das Drehen löst Rotationsflächen – Außendurchmesser, Stirnflächen, Innenbohrungen, Kegelflächen, Gewinde; das Werkstück rotiert, das Werkzeug fährt geradlinig, hohe Effizienz und maßstabile Ergebnisse. Bohren und Ausbohren sind speziell für Bohrungssysteme zuständig: Bohren positioniert, Ausbohren korrigiert Maß und Koaxialität, Reiben dient der Feinbearbeitung kleiner Bohrungen. Das Schleifen deckt zwei Dinge ab – hochharte Werkstoffe (gehärteter Stahl, Hartmetall) sowie höhere Oberflächengüte und engere Maße; die Ra- und Zylindrizitätswerte, die beim Schlichtfräsen nicht erreichbar sind, müssen oft durch Schleifen erzielt werden.
Das Kriterium ist einfach: Gibt es Rotationsmerkmale mit hohen Koaxialitätsanforderungen, zuerst das Drehen in Betracht ziehen; wird die Positionstoleranz der Bohrung durch die Bezugsfläche bestimmt, zuerst das Fräsen in Betracht ziehen; ist die Bohrung selbst hochpräzise, Ausbohren oder Reiben ergänzen; übersteigen Härte und Oberfläche die Fähigkeiten des Schlichtfräsens, das Schleifen einplanen.
Der Wert einer einzigen Aufspannung – und ihre Grenzen
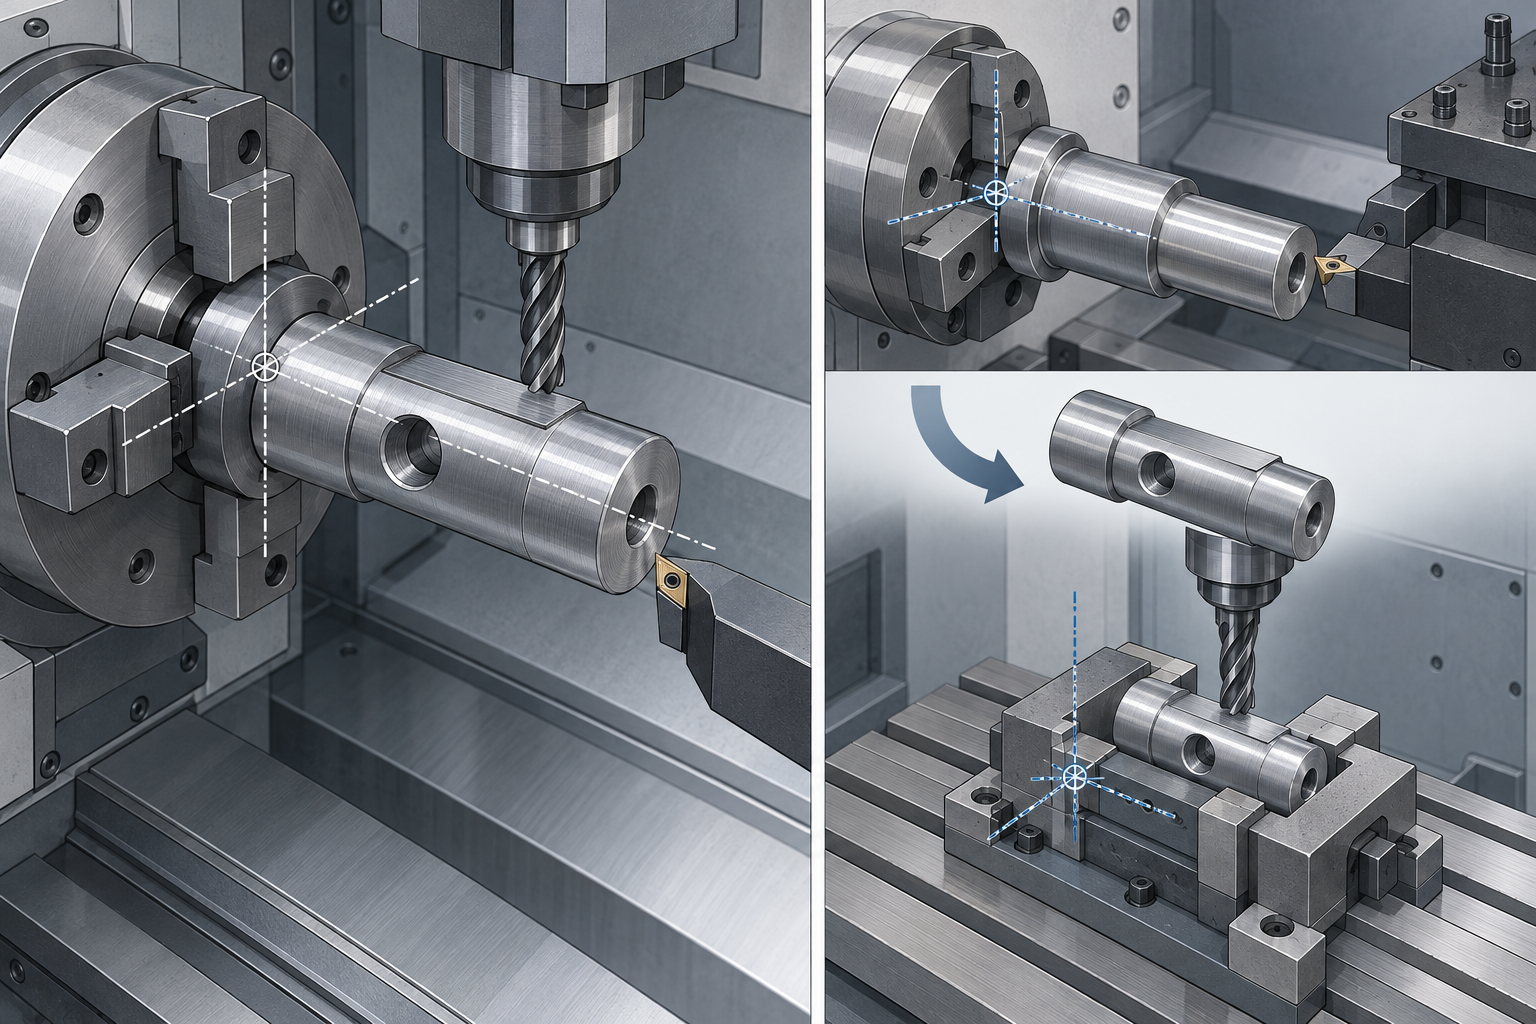
Bei mehrstufiger Fertigung auf getrennten Maschinen wird bei jeder erneuten Aufspannung die Bezugsbasis neu festgelegt, und Bezugsumsetzungsfehler summieren sich. Die Rechtwinkligkeit zwischen zwei Flächen und die Positionstoleranz zweier Bohrungsgruppen an ein und demselben Bauteil werden oft genau durch dieses wiederholte Aufspannen aufgezehrt. Eine einzige Aufspannung (Dreh-Fräs-Verbund oder mehrachsige Maschine mit Rundtisch) erledigt Drehen, Fräsen und Bohren in einer einzigen Positionierung; die Fehler stammen dann nur aus der Maschinengeometrie und dem Werkzeug, nicht aus dem erneuten Aufspannen.
Aber der Dreh-Fräs-Verbund ist kein Allheilmittel. Seine Stärke sind Bauteile vom Typ Rotationskörper mit exzentrischen Bohrungen, Seitenflächen, Spiralnuten – also „Dreh-Grundgerüst + Fräs-Details“, etwa Flanschwellen mit Radialbohrungen oder Anschlussstücke mit seitlicher Fräsöffnung. Umgekehrt gilt: reine Plattenbauteile, große Gehäuse und große Teile, die gleichzeitig auf mehreren Seiten hochpräzise bearbeitet werden müssen, sind im Dreh-Fräs-Verbund eher durch Aufspannbeschränkungen, Werkzeugkollisionen und unwirtschaftliche Kosten geprägt; hier sind getrennte Maschinen oder eine Portalfräsmaschine besser geeignet. In der Branche ist üblich: Ist die Außenform nahezu rotationssymmetrisch und konzentrieren sich die Hauptmerkmale auf wenige Richtungen, hat der Dreh-Fräs-Verbund Vorrang; überschreitet das Bauteil den Drehbereich der Maschine oder ist die Steifigkeit unzureichend, wird getrennt gefertigt.
Drei Kriterien legen die Route schnell fest
- Die Positionstoleranz der Bohrung hat Vorrang vor ihrem Maß: Die Lagetoleranz der Bohrung gegenüber der Bezugsfläche wird durch Aufspannung und Positionierung bestimmt; zuerst das Fräsen zur Positionierung in Betracht ziehen, dann Bohren und Reiben; ist die Bohrung selbst maßlich eng toleriert, zusätzlich Ausbohren oder Reiben zur Korrektur.
- Rechtwinkligkeit und Parallelität zwischen Flächen: Sollen sie durch eine einzige Aufspannung gewährleistet werden, den Dreh-Fräs-Verbund oder eine Maschine mit Rundtisch wählen; sollen sie über getrennte Maschinen plus Feinbezug gewährleistet werden, müssen Feinbezugsflächen und Spannpunkte vorgesehen werden.
- Gibt es Rotationsmerkmale: Ja und hohe Koaxialitätsanforderungen – das Drehen bildet die Grundlage; nein – dann nicht aus Bequemlichkeit auf die Drehmaschine zwingen, denn Rotationsspannmittel schränken die Zugänglichkeit eher ein.
Erst wenn die Arbeitsteilung feststeht, ist es sinnvoll, über Zerspanbarkeit des Werkstoffs, Toleranzklassen und Aufspannmethoden zu diskutieren – denn unter verschiedenen Routen sind die Toleranzerreichbarkeit und die Prüfmethoden für dieselbe Zeichnung unterschiedlich. Werkstoff und Toleranz kommen im nächsten Schritt; die Reihenfolge sollte nicht vertauscht werden.
Wie man Werkstoffe für die CNC-Bearbeitung auswählt: Unterschiede in der Zerspanbarkeit von Aluminium, Edelstahl, Messing und technischen Kunststoffen
Wird der Werkstoff falsch gewählt, müssen bei der CNC-Bearbeitung anschließend alle weiteren Schritte die Zeche zahlen. Wird dieselbe Zeichnung mit einer anderen Werkstoffsorte ausgeführt, ändern sich Werkzeugstandzeit, Schnittparameter, Aufspannmethode und sogar die Frage, ob Spannungsarmglühen nötig ist, vollständig. Die sinnvolle Prüfreihenfolge ist: zuerst die Funktion (Festigkeit, Korrosionsbeständigkeit, Isolierung, Gewicht), dann die Zerspanbarkeit, zuletzt Zustand und Nachbehandlung.
Aluminium: die Wahl zwischen 6061 und 7075 ist nicht nur eine Frage der Festigkeit
6061-T6 ist das unkomplizierteste Aluminium in der CNC-Bearbeitung. Geringer Schnittwiderstand, guter Spanabfluss, dünnwandige Teile neigen kaum zum Rattern, und nach der Eloxierung ist das Aussehen stabil; geeignet für Gehäuse, Halterungen und Vorrichtungen, die sowohl Steifigkeit als auch schnelle Iteration erfordern. 7075-T6 hat deutlich höhere Festigkeit, aber auch höhere Härte und Eigenspannungen; bei dünnwandigen Teilen oder großflächigem Materialabtrag verzieht es sich leichter, und vor der Schlichtbearbeitung sind oft Aufmaß und schrittweiser Materialabtrag nötig. In der Branche ist üblich: Für lasttragende Teile 7075 verwenden, für allgemeine Struktur- und Sichtteile 6061; die konkrete Sorte und der Zustand sind gemäß Zeichnung zu bestätigen, nicht einfach mit dem einen Wort „Aluminium“ zu bestellen.
Edelstahl: Die Kaltverfestigungsfalle bei 304 und 316
Die Schwierigkeit bei 304 und 316 liegt nicht in der Härte, sondern in der Kaltverfestigung. Wenn das Werkzeug auf der Oberfläche verweilt oder wiederholt reibt, wird die Randschicht beim Schneiden immer härter, und der nächste Schnitt wird noch schwieriger – ein Teufelskreis entsteht. Die Gegenmaßnahmen sind geringer Vorschub, große Schnitttiefe, scharfe Werkzeuge und ausreichende Kühlung, um ein „Schleifen“ des Werkzeugs zu vermeiden. 316 enthält Molybdän und ist korrosionsbeständiger, lässt sich aber in der Regel noch etwas schlechter zerspanen als 304. Bei Edelstahlteilen mit engen Toleranzen und hohen Oberflächenanforderungen ist die Trennung von Schrupp- und Schlichtbearbeitung sowie der rechtzeitige Werkzeugwechsel oft wirksamer als das Verstellen von Parametern. Ob eine Lösungsglühung oder Spannungsarmglühung erforderlich ist, sollte anhand der Zeichnung und des Verwendungszwecks geklärt werden.
Messing und technische Kunststoffe: gute Zerspanbarkeit, aber jeweils mit versteckten Einschränkungen
Messing (wie etwa leicht zerspanbares Messing vom Typ HPb59-1) lässt sich hervorragend zerspanen und eignet sich für kleine Teile, Anschlüsse und Elektroden, doch Gewicht und Materialkosten müssen abgewogen werden, und unterschiedliche Bleigehalte je nach Sorte können die spätere Oberflächenbehandlung und die Konformität beeinflussen. Bei Kunststoffteilen ist POM maßstabil und leicht zu zerspanen, geeignet für Zahnräder und Gleitsteine; PEEK ist temperatur- und chemikalienbeständig, aber teuer und neigt beim Zerspanen zur Spannungsbildung; PA (Nylon) verändert nach Feuchtigkeitsaufnahme seine Maße, und dünnwandige Teile verformen sich schon bei etwas zu großer Spannkraft. Bei Kunststoffteilen in der CNC-Bearbeitung muss besonders auf Spannkraft und Schnittwärme geachtet werden; nach der Schruppbearbeitung eine Zeit lang liegen zu lassen und erst dann zu schlichten, ist oft stabiler als eine einstufige Fertigung.
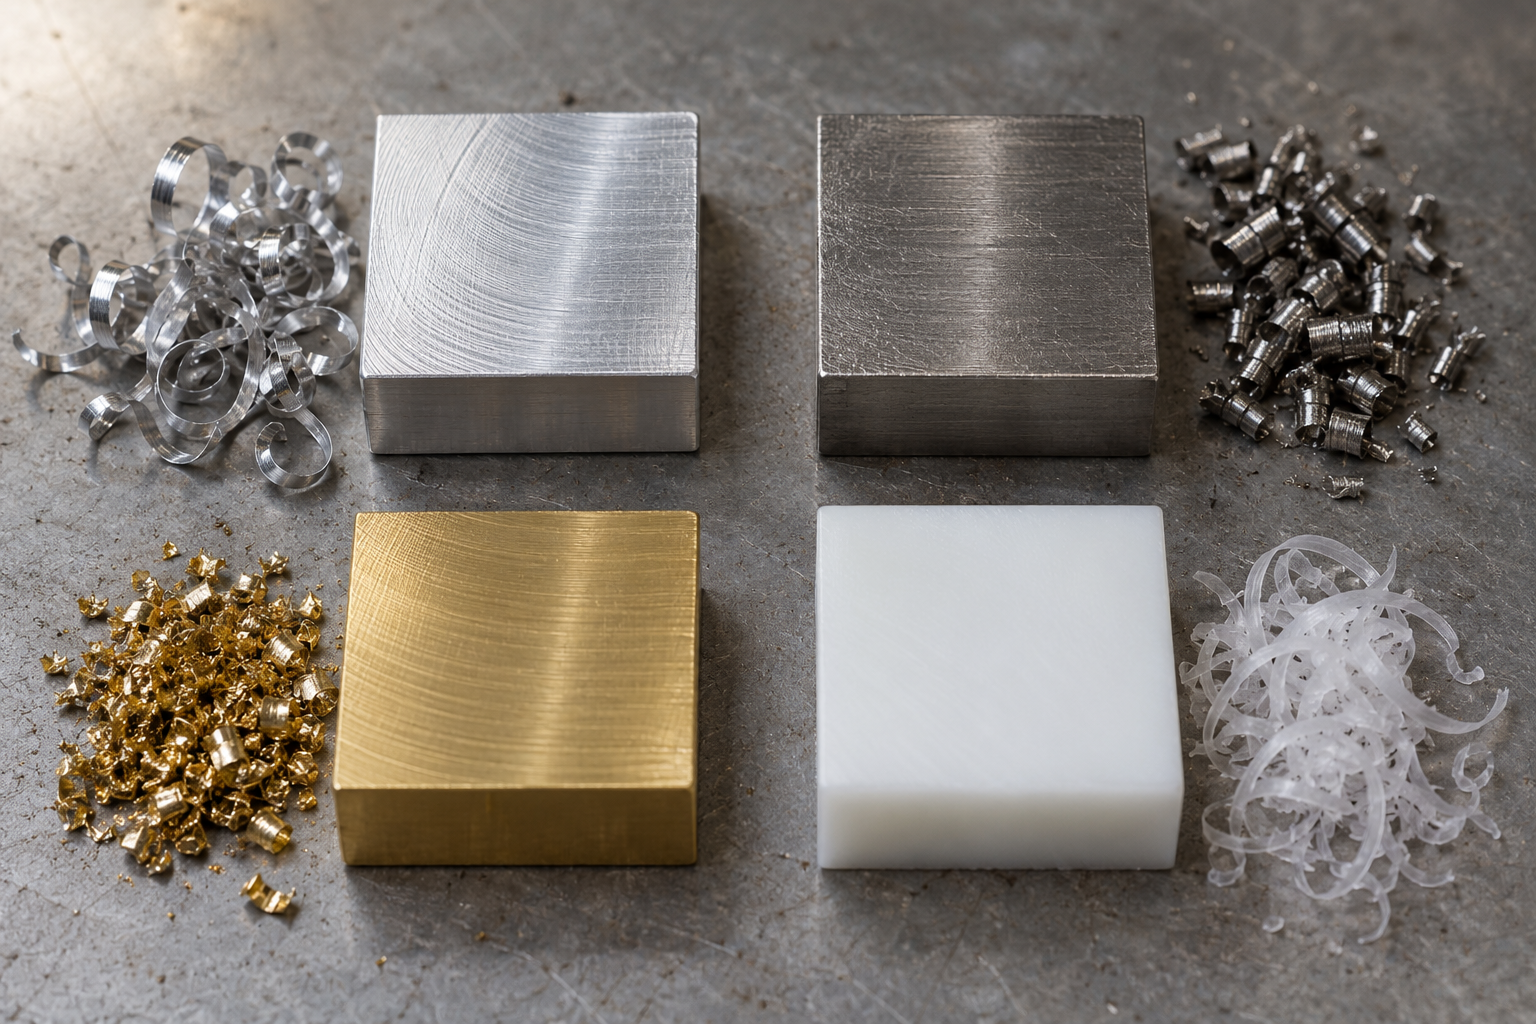
Zum Schluss noch ein Hinweis: Derselbe Werkstoff kann je nach Zustand sehr unterschiedlich sein. 6061 in T6- und O-Zustand, Edelstahl lösungsgeglüht oder weichgeglüht, Kunststoff extrudiert oder formgepresst – all das verändert die Zerspanbarkeit und die Verformungsneigung. Wenn auf der Zeichnung Werkstoff plus Zustand klar angegeben werden, spart das eher eine Runde Nacharbeit als die bloße Angabe „Aluminium“ oder „Edelstahl“. In Werkstoffbibliotheken und Werkstoffleitfäden kann man die Verwendung gängiger Sorten vergleichen, doch maßgeblich bleibt letztlich die Angabe auf der Zeichnung.
Wie man Toleranzfelder für die CNC-Bearbeitung festlegt: gestufte Angabe für Funktionsflächen, Passflächen und Nichtfunktionsflächen
Das, was auf der Zeichnung am leichtesten außer Kontrolle gerät, ist nicht die Anzahl der Maße, sondern die Frage, wie Toleranzen vergeben werden. Toleranzfelder in der CNC-Bearbeitung sind im Kern die Übersetzung der Frage „Wofür dient diese Fläche?“: Passflächen, Führungsflächen und Dichtflächen haben jeweils unterschiedliche Aufgaben, und wenn pauschal alles mit ±0,01 oder durchgängig mit Allgemeintoleranzen bemaßt wird, entstehen Probleme bei Angebot und Umsetzung. Üblich in der Branche ist – nur die Maße separat zu bemaßen, die Montage und Funktion beeinflussen, und den Rest der Tabelle für nicht angegebene Toleranzen zu überlassen; die konkreten Werte hängen jedoch weiterhin von der Funktion des Teils, der Art der Passung und den Fähigkeiten der Maschine ab und sind anhand der Zeichnung zu klären, statt einfach eine Zahl zu übernehmen. Toleranzen sind auch nicht „je enger, desto besser“. Eine Stufe enger bedeutet oft eine zusätzliche Schlichtbearbeitung, eine zusätzliche Aufspannung oder den Wechsel zum Schleifen, und der Kostenanstieg verläuft in der Regel nichtlinear.
Passflächen, Funktionsflächen, Nichtfunktionsflächen: die Dreistufung der CNC-Bearbeitungstoleranzen
Ordnet man jedes Maß eines Teils zunächst einer dieser drei Stufen zu, hat die Toleranzangabe eine Grundlage. Passflächen (Lagerstellen, Stiftbohrungen, Zentrieransätze, Dichtnuten) entscheiden unmittelbar darüber, ob die Montage passt, und erhalten üblicherweise engere Maßtoleranzen und geometrische Toleranzen; Funktionsflächen (Führungsbahnen, Montageflächen, kraftübertragende Kontaktflächen) beeinflussen die Gebrauchseigenschaften, wobei der Schwerpunkt auf Form- und Richtungstoleranzen wie Ebenheit und Parallelität liegt, nicht auf einzelnen Maßen; Nichtfunktionsflächen (Außenkonturen, nicht passende Absätze, dekorative Flächen, Griffe) müssen nur „nicht kollidieren und nicht scharfkantig sein“ und können mit Allgemeintoleranzen auskommen. Der Sinn der Stufung besteht darin, die Bearbeitungsressourcen auf die wirklich wichtigen Flächen zu konzentrieren und die übrigen freizugeben.
Ein praktisches Kriterium: Wenn ein Maß außerhalb der Toleranz zu Montageschwierigkeiten, Funktionsausfall oder Kundenbeschwerden führt, wird es separat bemaßt; wenn es nur „etwas anders aussieht“, überlässt man es der Allgemeintoleranz. Bei vielen Zeichnungen ist das Problem genau umgekehrt – die entscheidende Bohrung hat keine Positionsangabe, während die unwichtige Außenform mit einer sehr engen linearen Toleranz bemaßt ist.
Lineare Toleranzen und geometrische Toleranzen: Warum Position und Rechtwinkligkeit schwieriger zu fertigen sind als Maße
Lineare Toleranzen (z. B. 20±0,05) regeln die Größe eines Maßes, geometrische Toleranzen regeln Form und relative Beziehung. Anforderungen wie Parallelität, Rechtwinkligkeit, Koaxialität und Position werden bei der Bearbeitung stärker durch Aufspannung, Bezugswechsel und Werkzeugausweichen beeinflusst, und ihre Prüfung hängt stärker von Bezugsplatte und Koordinatenmessgerät ab. Besonders häufig ist die Position: Die relative Lage mehrerer Bohrungen wird mit Positionsangabe und Bezug bemaßt, was klarer ist als die einzelne Angabe von Bohrungsabständen und der Montageanforderung besser entspricht. Die Wahl des Bezugs entscheidet unmittelbar darüber, ob die Prüfung reproduzierbar ist – als Bezug sollte die Fläche oder Bohrung gewählt werden, die bei der Montage tatsächlich anliegt, und nicht irgendeine Bearbeitungsbezugsfläche.
Oberflächenrauheit Ra und Bearbeitungsverfahren: Welchen Bereich decken Schlichtfräsen und Schleifen jeweils ab
Ra und Toleranz sind zwei verschiedene Dimensionen und können einander nicht ersetzen. Bei gewöhnlichen Fräsflächen liegt Ra üblicherweise im Bereich von 1,6–3,2 μm; beim Schlichtfräsen lassen sich mit feinerem Vorschub und höherer Drehzahl etwa Ra 0,8 μm erreichen; Schleifen wird für niedrigere Ra-Werte und höherfeste Werkstoffe eingesetzt und erreicht in der Branche üblicherweise Ra 0,4 μm oder noch weniger, je nach Material- und Prozesskombination. Bei der Angabe von Ra sollte man sich fragen: Ist diese Fläche eine Dichtfläche, eine Gleitfläche oder nur eine Sichtfläche? Dicht- und Gleitflächen verdienen eine separate Ra-Angabe; dient eine Sichtfläche nur der Optik, werden Unterschiede nach Sandstrahlen oder Eloxieren oft überdeckt, und man muss dafür keine zusätzliche Schlichtbearbeitung einplanen.
Wenn ein Teil sowohl Drehflächen als auch Bohrungssysteme aus dem Fräsen umfasst, sollte die Toleranzstufung am besten schon vor dem Angebot geklärt werden, denn der Fertigungsablauf richtet sich direkt danach. Bei konkreten Zeichnungsanforderungen an Toleranzen und Oberflächen kann man auf der Seite CNC-Bearbeitungsmöglichkeiten den bearbeitbaren Bereich abgleichen und dann entscheiden, welche Flächen der Allgemeintoleranz überlassen und welche separat enger gefasst werden.
Spannen und Verformungskontrolle in der CNC-Bearbeitung: gängige Vorgehensweisen bei dünnwandigen, langgestreckten und tiefen Teilen
Wie man die Spannvorrichtung wählt: Einsatzszenarien von Maschinenschraubstock, weichen Backen, Vakuumspannplatte, Spannpratzen und Sondervorrichtungen
Dünnwandige und langgestreckte Teile: symmetrischer Materialabtrag, mehrmaliges leichtes Schneiden, Prozessbosse stehen lassen
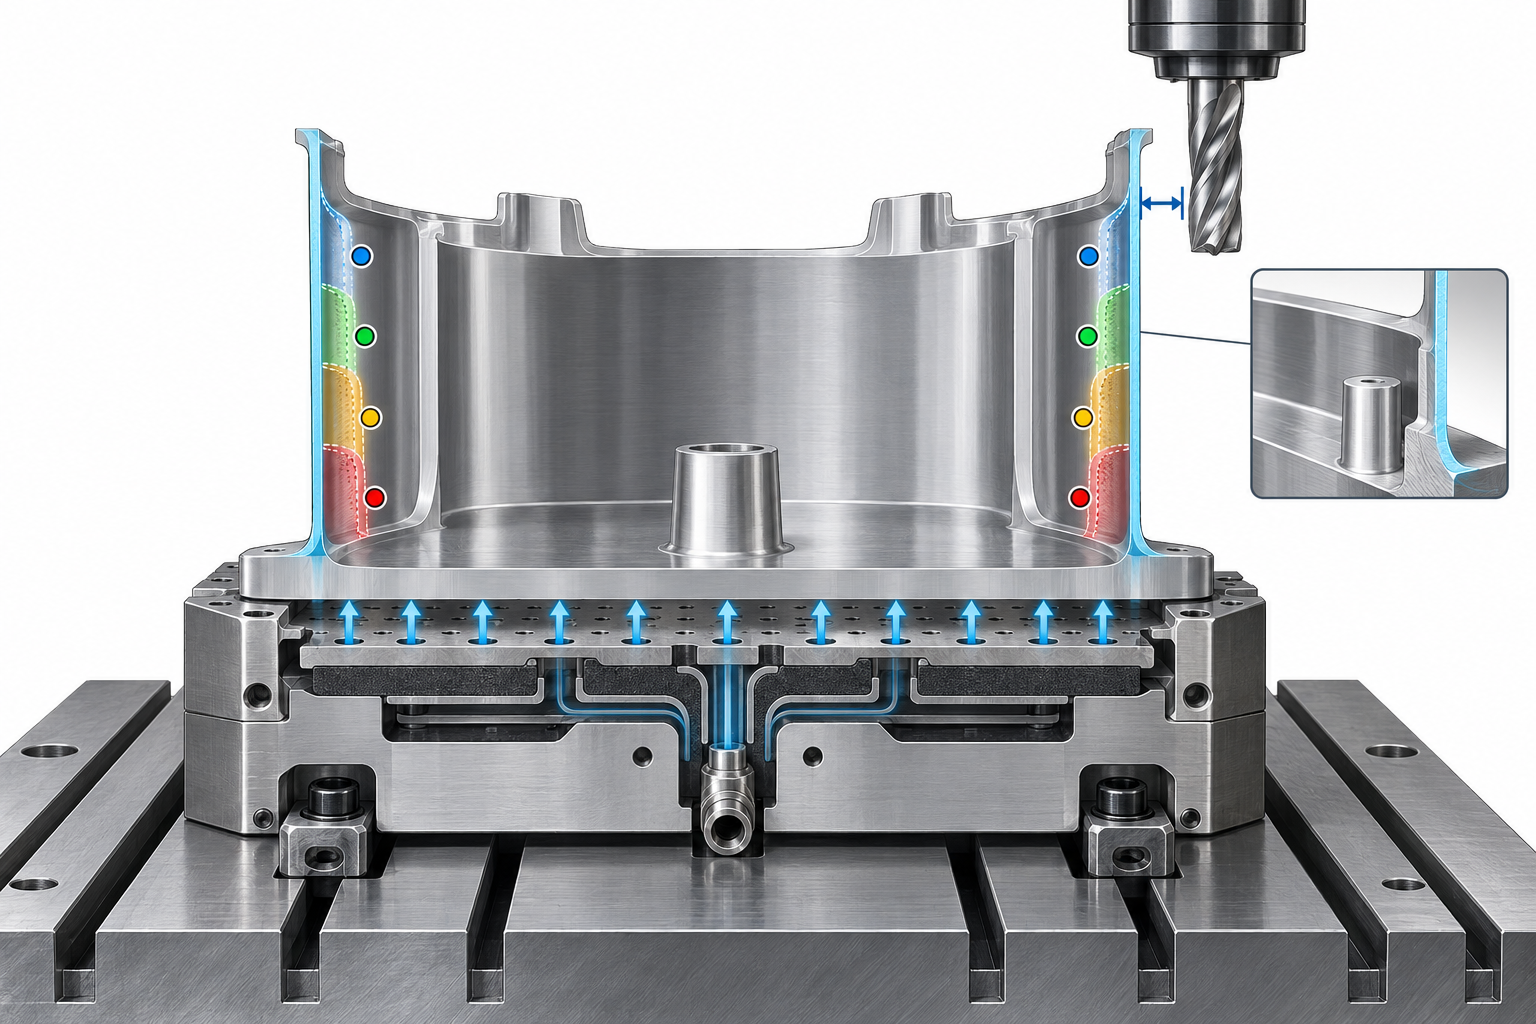
Tiefe Kavitäten: Werkzeugüberhang, Werkzeugausweichen und Späneabfuhr
Spannungsabbau und Abtragreihenfolge: Sollte man nach der Schruppbearbeitung anhalten?
Checkliste für CNC-Bearbeitungsprüfung und Angebotserstellung
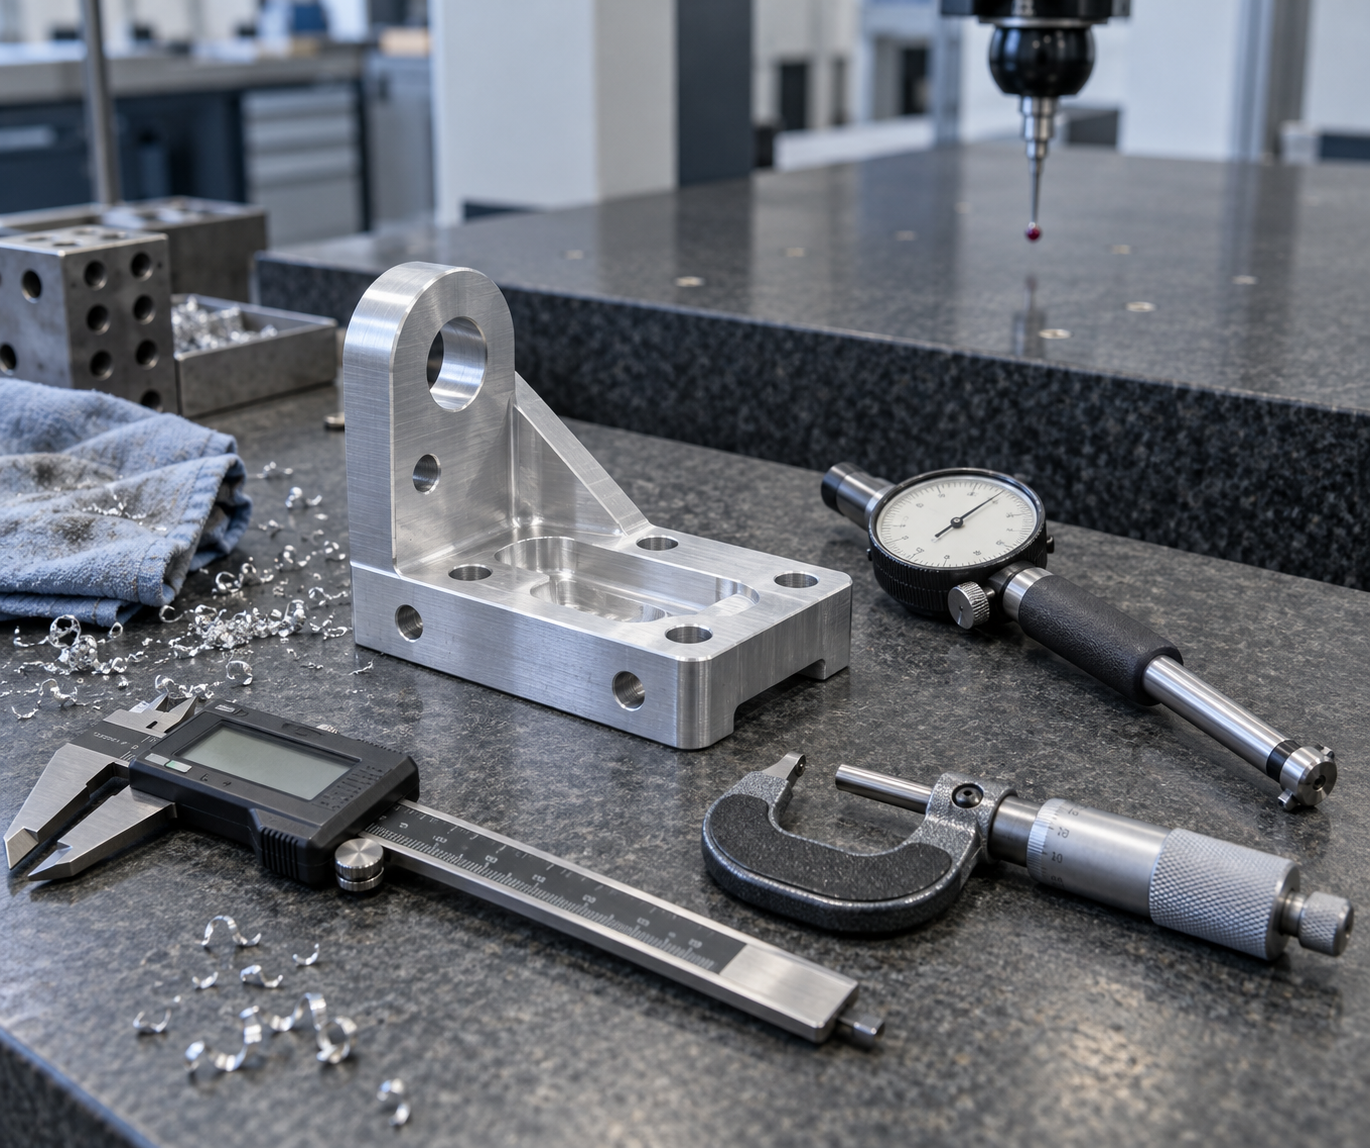
Ein Teil gefertigt zu haben heißt nicht, es liefern zu können – dazwischen liegt eine Prüfung; ein Teil anbieten zu können heißt nicht, richtig anzubieten – dazwischen liegt eine klar formulierte Anforderung. Diese beiden Dinge hängen in der CNC-Bearbeitung zusammen: Wie Sie „konform“ definieren, bestimmt direkt, welche Messmittel der Hersteller einsetzt und ob eine Koordinatenmessmaschine nötig ist, und Messmittel wie Zeit fließen in die Kosten ein. Deshalb ist es praxisnäher, Prüfmethoden und die für ein Angebot nötigen Informationen gemeinsam zu behandeln statt getrennt.
Jedes Messmittel deckt einen Bereich ab: Womit misst man CNC-Bearbeitungsmaße und bis zu welchem Grad?
Messmittel und zu messendes Merkmal müssen zusammenpassen; ein falsch gewähltes Messmittel ist kein Genauigkeitsproblem, sondern ein Problem des Nichtmessens.
- Messschieber: Außendurchmesser, Innendurchmesser, Absätze, Tiefen – schnell, geeignet für die Stichprobenprüfung vor Ort bei Maßen mit allgemeiner Toleranz. Beim Messen von Nutinnendurchmessern und engen Nuten wird die Ablesung durch die Messschenkel beeinflusst; bei Abweichungsstreitigkeiten sollte man sich nicht allein auf den Messschieber verlassen.
- Bügelmessschraube: Einzelpunktmaße wie Außendurchmesser, Plattendicke, Wanddicke – hohe Auflösung, aber nur in einer Richtung messend; Formabweichungen müssen durch Mehrpunktmessung zusammengesetzt werden.
- Innenmessgerät (Zylindermessgerät): Innendurchmesser und Zylindrizität von Bohrungen, geeignet für Passbohrungen. Vor dem Gebrauch mit einem Einstellring oder Normal auf Null stellen, sonst weicht die Ablesung systematisch ab.
- Koordinatenmessgerät (KMG): Positionstoleranz, Rechtwinkligkeit, Parallelität, Koaxialität und ähnliche geometrische Toleranzen sowie die relativen Beziehungen zwischen Bohrungssystemen. Das KMG misst Punkte im Koordinatensystem, daher entscheidet der Aufbau der Bezüge direkt über das Ergebnis.
- Bildmessung: Kleinteile, dünne Bleche, Konturkanten, Stanz- oder Ätzformen, berührungslos, keine Verformung durch Anpressen, aber die Tiefenrichtung kann nicht gemessen werden.
- 3D-Scan: Gesamtkonturvergleich, Abweichungs-Cloud-Diagramm zwischen Erstmuster und CAD, Reverse Engineering. Geeignet für Trends und Gesamtformen, nicht als direkte Entscheidungsgrundlage für einzelne Maße.
Informationen, die vor einem CNC-Bearbeitungsangebot geklärt werden müssen: Fehlt ein Punkt, kann die Preisabweichung ein Vielfaches betragen
- Werkstoffgüte und Zustand: 6061-T6 und 6061-O haben ein unterschiedliches Zerspanungsverhalten und eine unterschiedliche Verformungsneigung, auch der Preis unterscheidet sich; nur „Aluminium“ anzugeben ist gleichbedeutend mit keiner Angabe.
- Kritische Toleranzen und Bezüge: Welche Maße Passflächen sind und welche allgemeine Toleranzen haben, auf welchen Merkmalen die geometrischen Toleranzen angegeben sind. Maße, die in der Zeichnung nicht angegeben sind, fertigt der Hersteller nach allgemeinen Toleranzen; spätere Streitigkeiten haben dann keine Grundlage.
- Oberflächenbehandlung: Eloxieren, Sandstrahlen, Galvanisieren, Passivieren beeinflussen die Maßzugaben und die Prozessreihenfolge sowie die Frage, ob eine technologische Spannfläche vorgesehen werden muss.
- Stückzahl und Losgröße: Einzelstück, Kleinserie und Serienfertigung haben völlig unterschiedliche Kostenstrukturen, und der Grad der Umlage der Rüstkosten unterscheidet sich stark.
- Prüfanforderungen: Ob ein Erstmusterbericht, ein KMG-Maßbericht oder ein Werkstoffzeugnis erforderlich ist – all das wird separat als Arbeitszeit berechnet.
- Lieferzeiterwartung: Es geht nicht darum, dass der Hersteller zusagt, sondern dass er beurteilen kann, ob Produktionsplanung und Prozessroute machbar sind.
Häufige Fragen zur CNC-Bearbeitung: einige oft gestellte Fragen von der Auswahl bis zur Umsetzung
Die folgenden Fragen treten meist zwischen Zeichnungsprüfung und Angebotshin- und -her auf. Die Antworten richten sich nach den vorstehenden Kriterien; bei konkreten Werten und Lieferzeiten bleibt Spielraum – maßgeblich sind die Angaben in der Zeichnung und die Bestätigung durch den Fertiger.
Wie entscheidet man bei ein und demselben Teil, ob es gedreht oder gefräst werden sollte?
Zuerst prüfen, ob Rotationsmerkmale vorhanden sind. Bei Teilen wie Wellen, Buchsen und Flanschen, die überwiegend aus Außenkreis, Stirnfläche und Gewinde bestehen, lassen sich mit einer Aufspannung beim Drehen die meisten Flächen fertigen, mit wenigen Bezugswechseln; bei Gehäusen, Kasten- und Plattenbauteilen mit vielen Flächen und Bohrungssystemen sind Fräsen oder Dreh-Fräsen-Komplettbearbeitung besser geeignet. Wenn sowohl Rotationsflächen als auch nichtrotierende Flächen einen erheblichen Anteil haben, kommt Dreh-Fräsen-Komplettbearbeitung in Betracht, aber es ist zu prüfen, ob die Positionstoleranz der Bohrungen und die Rechtwinkligkeit zwischen Flächen den Aufwand für eine einzige Aufspannung rechtfertigen. Das Kriterium ist die Geometrie, nicht die Gewohnheit.
Ist es bei der CNC-Bearbeitung besser, die Toleranzen so eng wie möglich anzugeben?
Nein. Toleranzen werden nach Funktion gestuft: Passflächen wie Lagerstellen und Stiftbohrungen erhalten enge Toleranzen, nicht passende Flächen werden auf allgemeine Toleranzen erweitert. Eine durchgängige Verschärfung treibt nur die Kosten für Aufspannung, Werkzeuge und Prüfung hoch und kann durch wiederholtes Ausrichten neue Fehler einführen. Außerdem sind Lineartoleranzen und geometrische Toleranzen zu unterscheiden – Parallelität, Rechtwinkligkeit und Positionstoleranz regeln Richtung und Lage, allein mit Maßtoleranzen lassen sie sich nicht beherrschen. Die konkreten Werte sind nach Zeichnung und Funktion zu bestätigen; branchenüblich werden nur die kritischen Maße angegeben.
Warum verformen sich dünnwandige Teile leicht, und wie geht man bei der Aufspannung damit um?
Die Verformung kommt hauptsächlich von zwei Seiten: Schnittkraft und Spannkraft. Je dünner die Wand, desto geringer die Steifigkeit; eine Schraubstockaufspannung kann das Werkstück ausweichen lassen oder zurückfedern. Üblich sind symmetrischer Materialabtrag, mehrere leichte Schnitte, Stege als Prozesshilfen, nach der Schruppbearbeitung eine Ruhephase oder Spannungsarmglühen vor der Schlichtbearbeitung; zum Spannen verwendet man weiche Backen, Vakuumspannplatten oder spezielle Vorrichtungen, um die Kraft auf steife Bereiche zu verteilen. Bei tiefen Taschen ist zudem der Werkzeugüberhang zu beachten; je länger der Überhang, desto leichter weicht das Werkzeug aus.
Welche Informationen müssen vor einem Angebot mindestens vorliegen?
Werkstoffsorte und Zustand, kritische Toleranzen, Oberflächenbehandlung, Stückzahl, Prüfanforderungen und gewünschte Lieferzeit – fehlt eine dieser sechs Angaben, kommt es beim Angebot leicht zu Hin und Her. Anzahl der Aufspannungen, Werkzeugwechsel und Prüfverfahren haben großen Einfluss auf die Kosten, und diese hängen von den genannten Informationen ab. Bezüge und kritische Maße in der Zeichnung klar zu kennzeichnen erspart spätere Erklärungen. Sind die Informationen vollständig, kommt das Angebot dem tatsächlichen Fertigungsweg näher.
Wie wählt man zwischen CNC-Bearbeitung, 3D-Druck und Blechbearbeitung?
Nach Form, Stückzahl und Material. Bei komplexen Innenräumen, Leichtbaustrukturen und Kleinserienprototypen ist 3D-Druck schnell in der Iteration; bei gleich dicken Blechteilen, gebogenen Halterungen und Gehäusen spart Blechbearbeitung Material und eignet sich besser für Serien; bei Passflächen aus massivem Metall, Gewinden und hochsteifen Strukturen ist CNC-Bearbeitung stabiler. Die drei sind keine Ersatzbeziehung; viele Projekte beginnen mit 3D-Druck oder CNC-Musterbau und gehen dann zu Blech oder Spritzguss über. Bei der Wahl fragt man zuerst, wodurch dieses Teil Kräfte aufnimmt und wodurch es positioniert wird.
Key takeaways
- Zuerst die Strukturklassifizierung festlegen (Rotationskörper/Gehäuse/Plattenbauteile/Dünnwand), dann Maschine und Arbeitsfolge bestimmen – das ist einfacher, als zuerst den Werkstoff zu kalkulieren.
- Toleranzfelder müssen für jede Funktionsfläche einzeln angegeben werden; eine Lockerung bei Nicht-Funktionsflächen schafft Spielraum für Werkzeuge und Spannen – die Kosten unterscheiden sich oft in der Anzahl der Aufspannungen.
- Die Schwierigkeit bei dünnwandigen und langgestreckten Teilen liegt nicht in der Zerspanung, sondern im Werkzeugausweichen, der Verformung durch Spannen und dem Spannungsabbau; in der Branche wird üblicherweise mit mehrfachen leichten Schnitten und symmetrischem Materialabtrag gegengesteuert.
- Vor der Angebotserstellung sollten Werkstoffsorte und -zustand, kritische Toleranzen, Oberflächenrauheit, Stückzahl und Prüfverfahren gemeinsam angegeben werden, um Rückfragen zu reduzieren.
- Jegliche Genauigkeit und Lieferzeit müssen anhand von Zeichnung, Werkstoff und Stückzahl bestätigt werden; die Zahlen in diesem Artikel sind lediglich branchenübliche Richtwerte.



