Beginnen wir mit einer Silikonform: Die Verzweigungspunkte der Gießverfahren
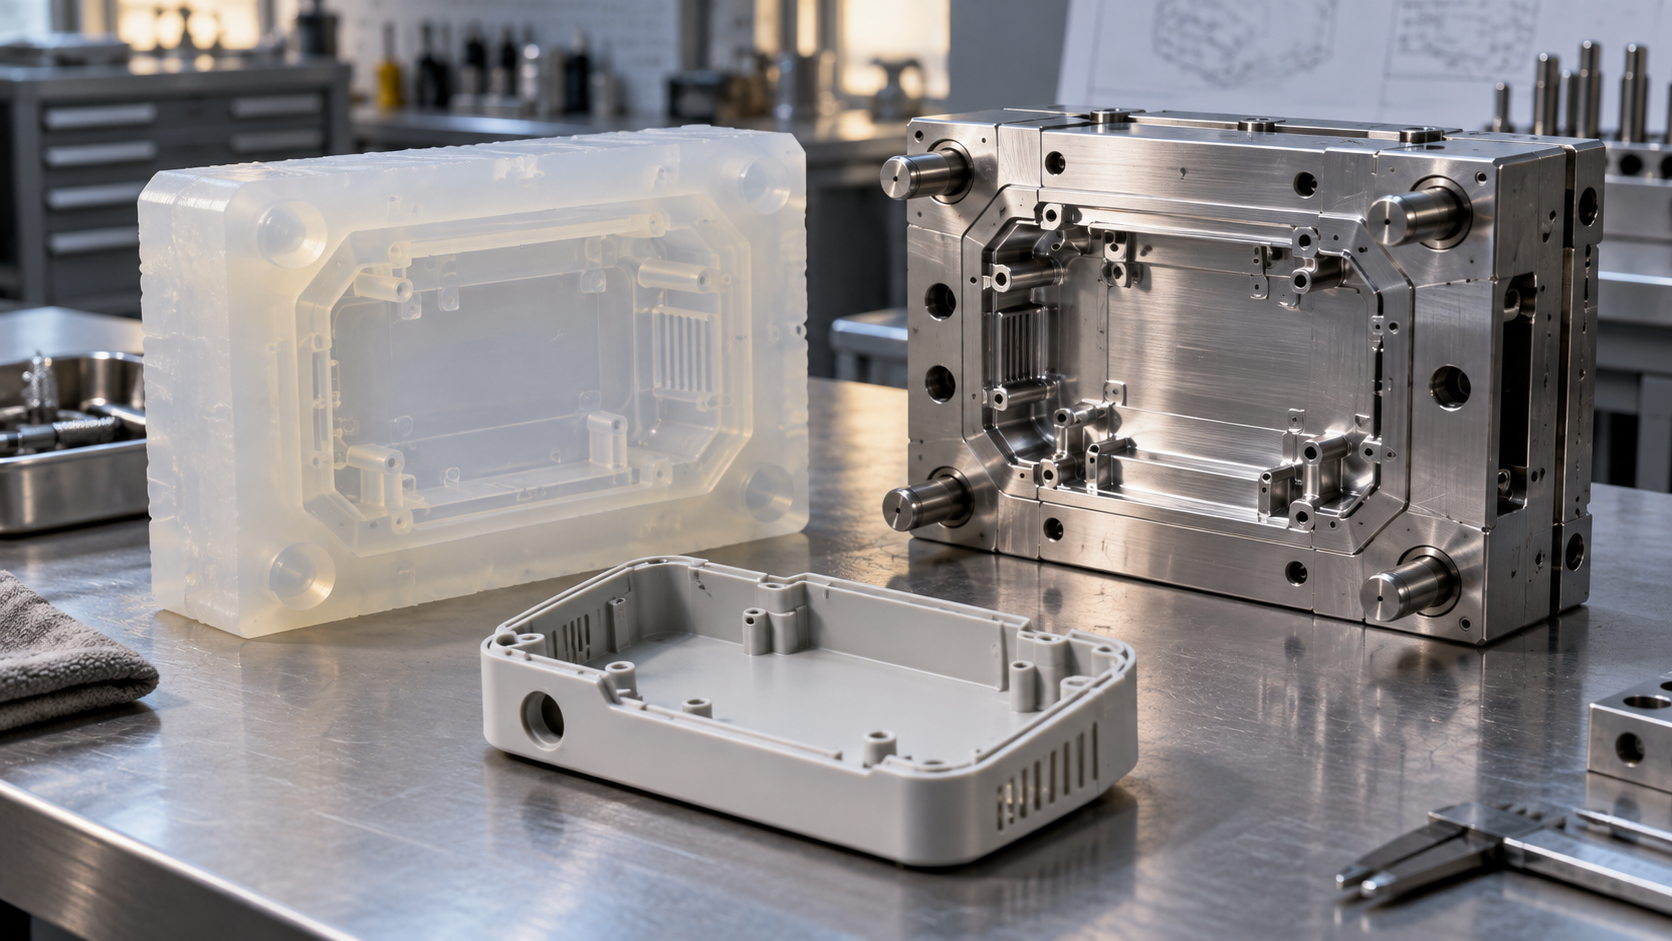
Die häufigste Debatte in der Werkstatt beginnt oft mit einem Gehäuse. Der Produktmanager hält ein bereits geschliffenes Prototypenteil in der Hand und fragt: Kann man dieses Gehäuse fünfzig Mal herstellen? Der Konstrukteur sagt: Stahlform und Spritzguss, das Stück ist billig; der Prozessingenieur schüttelt den Kopf: Für fünfzig Stück lohnt sich keine Stahlform, nimm zuerst Silikonform-Vakuumgießen. Beide haben eigentlich recht – sie sprechen von zwei verschiedenen Routen innerhalb der Gießverfahren. Der Verzweigungspunkt liegt nicht im Bauteil selbst, sondern im Werkzeugtyp.
Das Wort „Gießen“ wird leicht als ein einziges Verfahren missverstanden, tatsächlich ist es ein Sammelbegriff für eine Verfahrensfamilie. Welchen Weg man einschlägt, entscheidet das Werkzeugmaterial, wie oft es abgeformt werden kann und wie sich die Stückkosten mit der Stückzahl verändern. Silikonformen sind weich, günstig und kurzlebig – geeignet für Größenordnungen von einigen Dutzend Stück; Stahlformen sind hart, teuer und langlebig – geeignet, um die Werkzeugkosten auf Tausende bis Zehntausende Teile zu verteilen. Dazwischen gibt es eine oft übersehene Route: Bauteile direkt per CNC oder 3D-Druck herstellen, ohne Werkzeug – geeignet für die Validierung von einstelligen bis etwa einem Dutzend Stück.
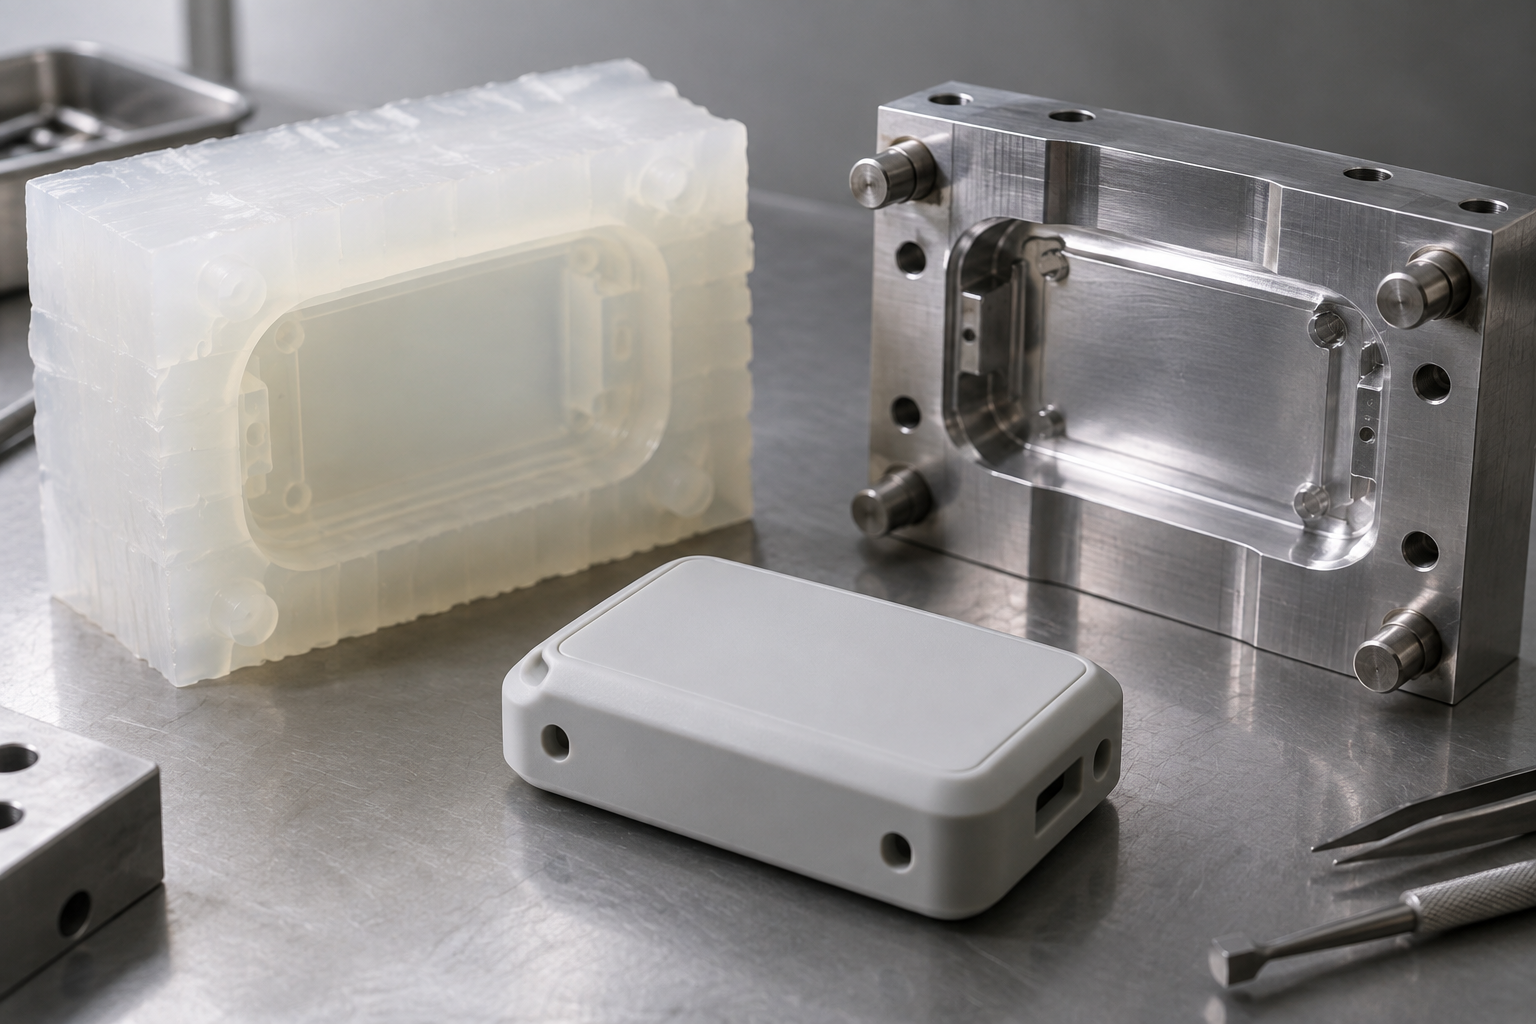
Der Umfang dieses Artikels konzentriert sich auf die beiden Gießrouten Handmuster-Abformung (Vakuumgießen) und Spritzgießen und erläutert zugleich, wie sie mit CNC-Bearbeitung und 3D-Druck verknüpft werden. Beide werden gemeinsam behandelt, weil sie dieselbe zugrunde liegende Logik teilen: erst das Werkzeug, dann das Bauteil; die Art der Werkzeuginvestition bestimmt Stückzahl, Kosten und Änderungsflexibilität. Wer diese Verzweigungslinie versteht, wählt Verfahren nicht mehr nach Gefühl.
Vakuumgießen (Handmuster-Abformung): Die Kleinserienlogik in der Silikonform
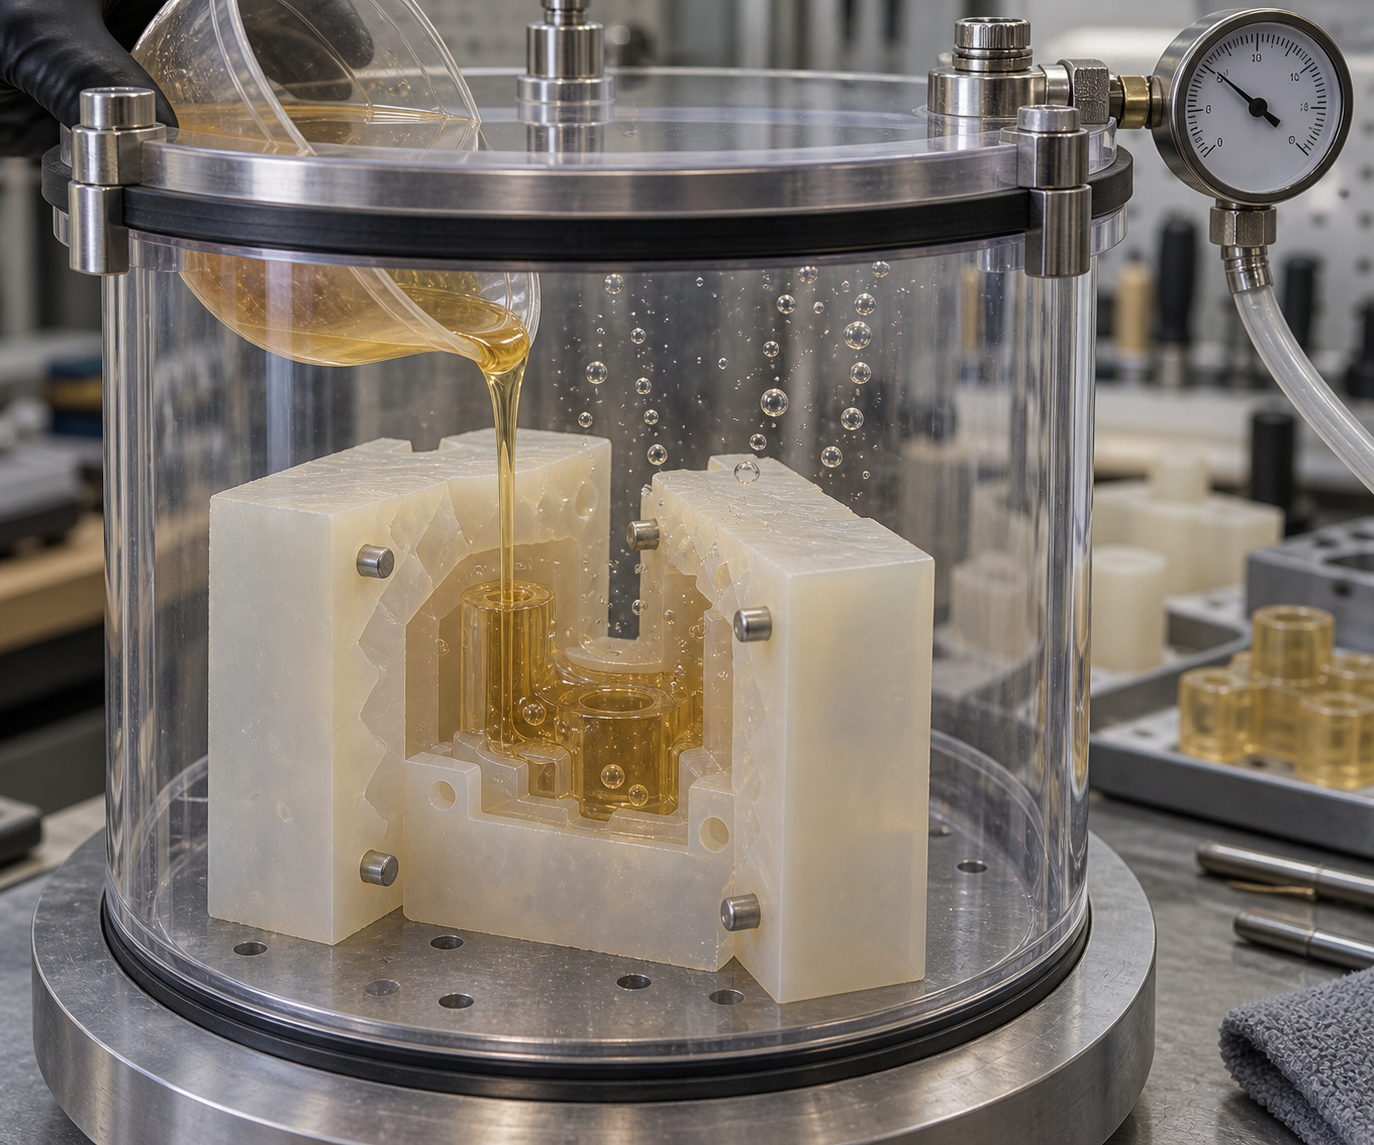
Der Ausgangspunkt des Vakuumgießens (Handmuster-Abformung) ist nicht das Werkzeug, sondern ein Prototypenteil, dessen Optik und Montage bereits bestätigt wurden. Dieses Prototypenteil stammt üblicherweise aus der CNC-Bearbeitung oder dem 3D-Druck, seine Oberfläche wurde geschliffen, lackiert oder galvanisiert, sodass es abformbar ist. Die Prozesskette lässt sich zusammenfassen als: Prototypenteil → Silikonform herstellen → Harz unter Vakuum gießen → Aushärten und Entformen → Nachbearbeitung und Montage.
Lebensdauer der Silikonform und Abformkosten
Die Silikonform ist eine weiche Form; ihre Lebensdauer bestimmt den Verlauf der Stückkosten. Bei jedem Abformen wird das Silikon durch die exotherme Aushärtungswärme des Harzes und die Zugbeanspruchung beim Entformen beeinträchtigt, die Formnestoberfläche verliert allmählich an Detailtreue. Daher ist die Anzahl der aus einer Silikonform abformbaren Teile meist begrenzt; nach Überschreiten einer bestimmten Anzahl verschlechtern sich Gratbildung, Maßdrift und Oberflächenrauheit deutlich. Für den Einkauf bedeutet das: Die „Werkzeugkosten“ im Angebot sind keine einmaligen versunkenen Kosten, sondern eine Variable, die auf die geplante Stückzahl umgelegt werden muss. Je größer die Stückzahl, desto geringer der Anteil pro Stück; nähert sich die Stückzahl jedoch der Lebensdauergrenze der Silikonform, ist eine zweite Form erforderlich, und die Kostenkurve weist eine Stufe auf.
Die Wirkung der Vakuumumgebung zur Unterdrückung von Blasen
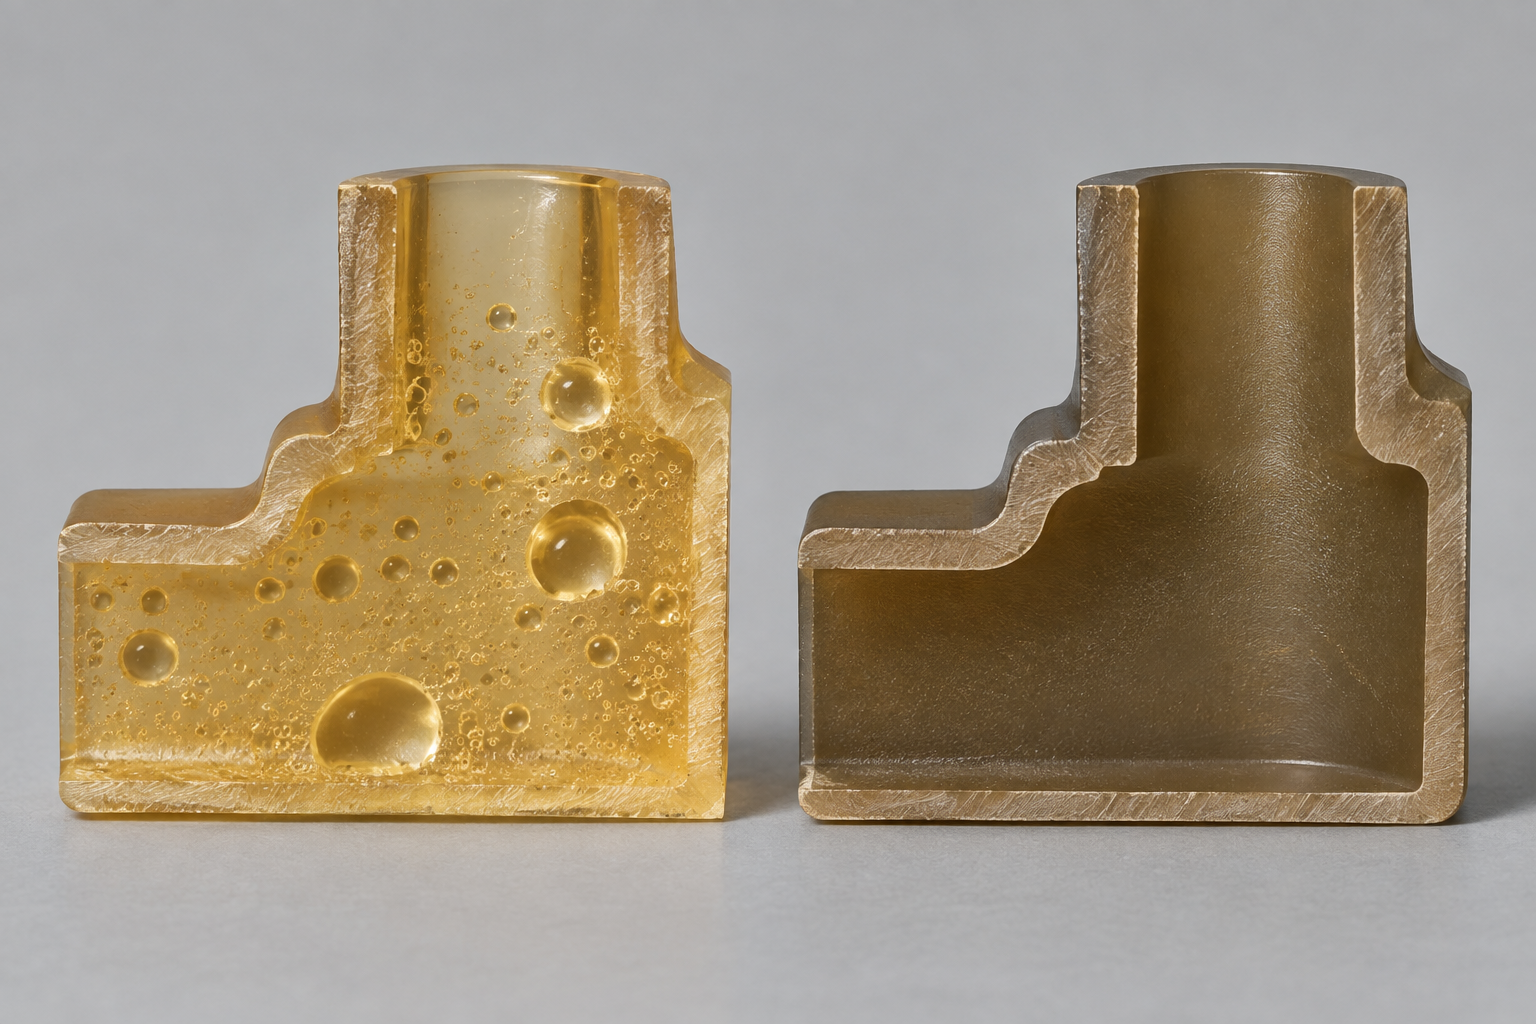
Der Kernwert des Vakuumgießens liegt in der Blasenkontrolle. Beim Mischen und Einfüllen des Harzes in das Formnest wird Luft eingeschlossen; bei direktem Gießen unter Normaldruck bleibt diese Luft leicht in Ecken, dünnen Wänden und tiefen Hohlräumen zurück und bildet sichtbare Lunker oder innere Hohlräume. Die Vakuumumgebung entzieht dem Formnest und dem Harz die Gase, sodass das Harz unter Unterdruck Details füllt und die Wahrscheinlichkeit von Blasenfehlern deutlich sinkt. Für Sichtteile und transparente Teile ist dieser Schritt nahezu unerlässlich; auch bei Strukturvalidierungsteilen reduziert er lokale Festigkeitsschwankungen durch Lunker.
Die geeigneten Szenarien für das Vakuumgießen sind klar: Kleinserien-Erprobung, Optikvalidierung, Montagevalidierung sowie Phasen, in denen eine Optik nahe am Spritzgussteil benötigt wird, eine Stahlform aber noch nicht lohnt. Es strebt keine langfristige Konsistenz wie der Spritzguss an und eignet sich nicht für hochbelastete Strukturteile. Es als „Geschwindigkeit und Optik durch weiche Formen“ zu positionieren, entspricht eher der Realität, als es als Serienverfahren zu betrachten.
Spritzgießen: Wenn die Stückzahl die Werkzeugkosten amortisiert
Die Silikonform des Vakuumgießens kann man als „weiches Werkzeug“ verstehen, während der Spritzguss Stahl- oder Aluminiumformen verwendet, also „harte Werkzeuge“. Harte Werkzeuge haben lange Bearbeitungszeiten und hohe Vorabinvestitionen, bieten dafür aber stabile Zykluszeiten und reproduzierbare Maßhaltigkeit. Die Wirtschaftlichkeit des Spritzgusses stammt nicht aus der Bearbeitung des Einzelteils selbst, sondern aus der Verteilung der Werkzeugkosten auf eine ausreichend große Stückzahl: Je größer die Stückzahl, desto geringer der anteilige Werkzeugkostenbetrag pro Stück, und die Stückkostenkurve sinkt mit steigender Stückzahl und flacht allmählich ab. Umgekehrt lassen sich bei sehr kleiner Stückzahl die Werkzeugkosten nicht verteilen, und die Stückkosten liegen deutlich über denen von Vakuumgießen oder CNC.
Die Werkzeugkonstruktion bestimmt die Designgrenzen von Spritzgussteilen
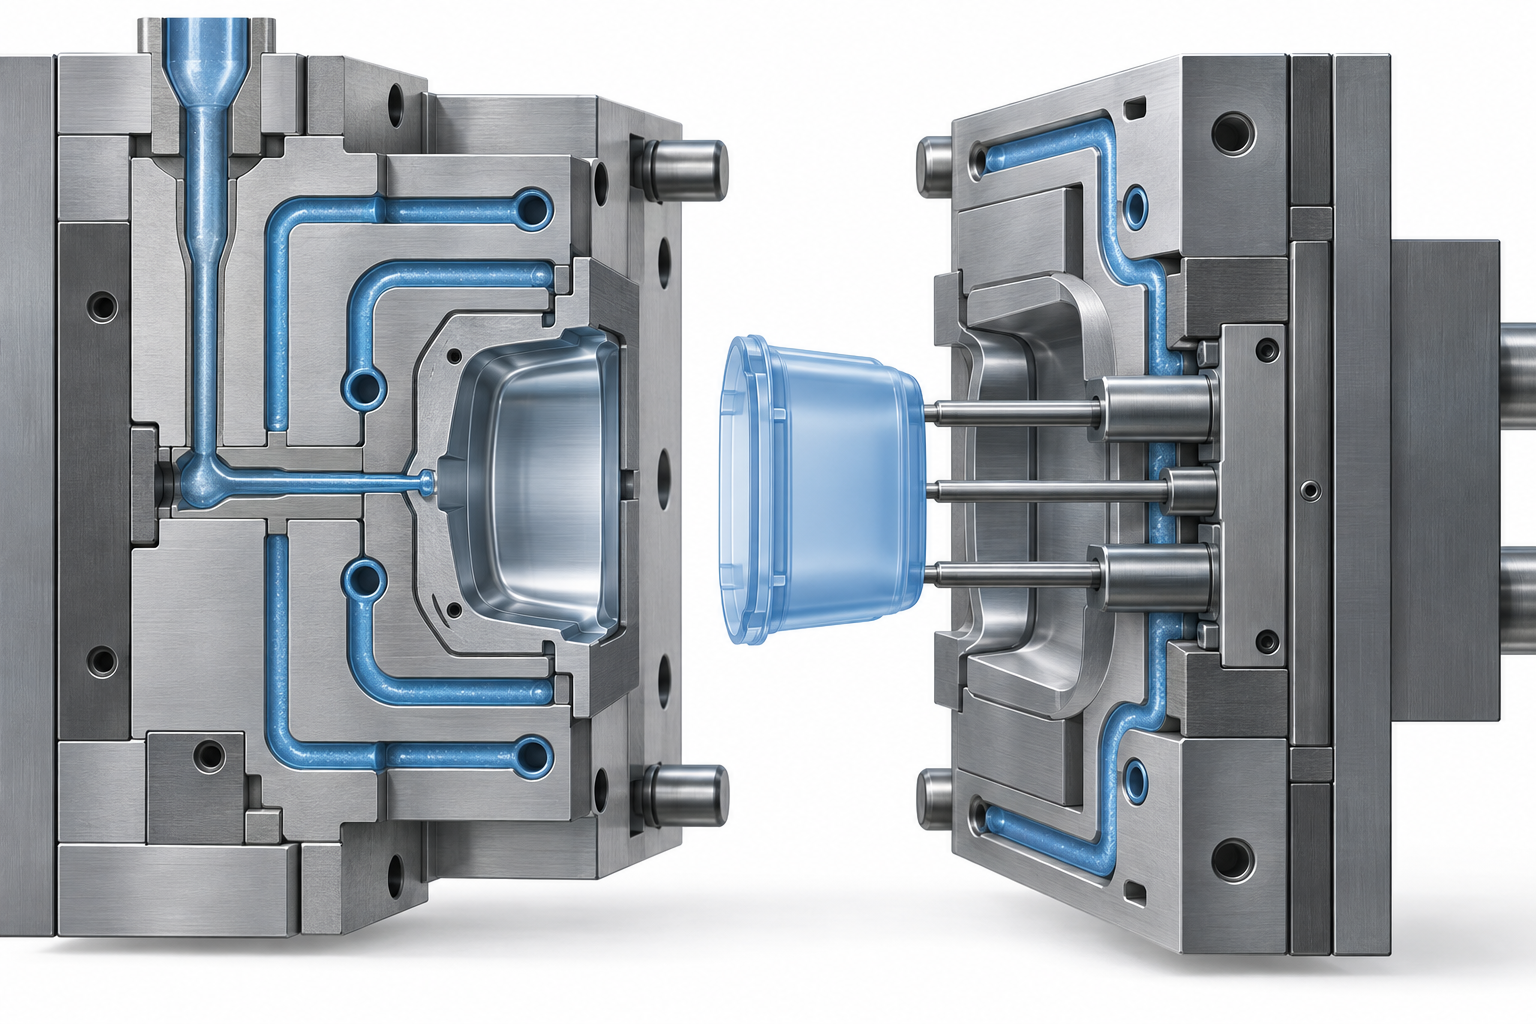
Die DFM-Punkte von Spritzgussteilen drehen sich im Wesentlichen darum, „wie das Plastik in die Form fließt, wie es abkühlt und wie es ausgeworfen wird“. Häufige Prüfpunkte sind:
- Entformungsschräge: Ohne Entformungsschräge wird das Teil vom Formnest „festgehalten“ und beim Auswerfen verzerrt oder beschädigt; texturierte Flächen benötigen meist eine größere Entformungsschräge.
- Gleichmäßige Wandstärke: An abrupten Dickenänderungen entstehen leicht Einfallstellen und innere Lunker; dicke Wandbereiche verlängern zudem die Kühlzeit und verlangsamen den Zyklus.
- Anguss und Fließkanal: Die Angusslage beeinflusst die Position der Bindenaht und den Fülldruck; die Fließkanalauslegung beeinflusst Materialausnutzung und Farbwechselaufwand.
- Kühlung und Auswerfen: Die Kühlkanäle bestimmen die Zykluszeit und die Verzugsneigung; die Auswerferstifte müssen Sichtflächen und dünnwandige Bereiche meiden.
Sobald diese Konstruktionen in das Werkzeug eingearbeitet sind, bedeutet eine spätere Änderung oft Werkzeugreparatur, Wechsel von Einsätzen oder sogar Neuanfertigung des Werkzeugs – die Kosten liegen weit über denen einer Änderung in der Zeichnungsphase. Daher empfiehlt es sich vor dem Spritzguss, Struktur und Montage zunächst per CNC oder 3D-Druck zu validieren, kritische Merkmale wie Sichtflächen, Clips und Gewindebolzen vorab zu klären und dann die Werkzeugkonstruktion einzufrieren. Deshalb eignet sich der Spritzguss eher für bereits validierte Kunststoffteile mit klarer Stückzahl als für Produkte, deren Struktur noch häufig geändert wird.
Typische Fehler an Gussteilen und Ansätze zur Abnahme
Fehler bei Gießverfahren stammen fast immer aus derselben Sache: Der Prozess des Fließens, Abkühlens und Schrumpfens des Materials in der Form ist nicht vollständig kontrollierbar. Die Fehlerbilder von Vakuumgießen und Spritzguss ähneln sich, doch Ursachen und Beobachtungsfenster unterscheiden sich. Beim Vakuumgießen füllt das Harz die Silikonform durch Schwerkraft und Vakuumunterstützung, Blasen und Materialfehlstellen sind häufiger; beim Spritzguss füllt die Schmelze unter hohem Druck, Einfallstellen, Bindenähte und Grat sind typischer. Wenn man bei der Abnahme nur eine Fläche betrachtet, übersieht man leicht funktionale Probleme als optische Probleme.
Ursachen und Beobachtungsmethoden der fünf häufigsten Fehlerarten
| Fehler | Typische Ursache | Beobachtungsmethode | Unterschied Vakuumgießen vs. Spritzguss |
|---|---|---|---|
| Lunker / Blasen | Unzureichende Entgasung des Harzes, Lufteinschlüsse durch Angusslage, Feuchtigkeit oder Degradation der Spritzgießschmelze | Transmissionsprüfung, Querschnittsanschnitt, Seitenlicht auf der Sichtfläche | Vakuumgießen ist stärker auf Vakuumentgasung angewiesen; Spritzgießen hängt eher mit Trocknung und Staudruck zusammen |
| Einfallstellen | Ungleichmäßige Wandstärke, örtlich zu große Materialdicke, unzureichender Nachdruck | Tastprüfung, Streiflicht, Messung der Dicke mit der Schieblehre | Einfallstellen sind beim Spritzgießen deutlicher; die Schwindung beim Vakuumgießen ist relativ moderat, tritt aber an dicken Wandstellen dennoch auf |
| Bindenaht | Unzureichende Temperatur an der Zusammenflussstelle mehrerer Materialströme, zu lange Fließwege | Seitenlicht auf der Sichtfläche, bei eingefärbten Teilen leichter erkennbar | Typischer Spritzgießfehler; beim Vakuumgießen seltener, bei komplexen Strukturen jedoch mögliche Fließspuren |
| Grat | Schlechte Passung der Trennebene, unzureichende Schließkraft, Verschleiß der Trennebene der Silikonform | Sichtprüfung, Fühlerlehre, Montageprobe | Grat beim Spritzgießen hängt mit Trennebene und Druck zusammen; Grat bei Silikonformen entsteht meist durch wiederholte Nutzung der Trennebene |
| Verzug | Ungleichmäßige Kühlung, zu frühes Entformen, Wärmeeinwirkung bei der Nachbearbeitung | Messung auf der Messplattform, Prüfung der Auflage der Montagefläche | Verzug beim Spritzgießen hängt mit Kühlkanälen und Auswerfen zusammen; Vakuumgussteile sind weicher und verziehen sich nach dem Entformen leicht |
Abnahme nach Funktionsfläche, Sichtfläche und Montagefläche gestaffelt
Am selben Gussteil sollten die Abnahmekriterien für verschiedene Bereiche nicht gleich sein. Die Funktionsfläche trägt Kräfte, dichtet ab oder leitet Wärme und hat die geringste Fehlertoleranz; die Sichtfläche ist direkt für den Nutzer sichtbar, hier zählen vor allem Sichtprüfung und Haptik; die Montagefläche betrifft Maßpassung und Auflage, Grat, Verzug und lokale Erhebungen können die Montage beeinträchtigen. Es wird empfohlen, diese drei Flächen in der Zeichnung oder im Abnahmeprotokoll getrennt zu kennzeichnen, statt dem gesamten Teil ein pauschales „bestanden/nicht bestanden“ zu geben.
- Funktionsfläche: Vorrangig auf Lunker, Schwindungshohlräume und innere Porosität prüfen, bei Bedarf Schnitt oder zerstörungsfreie Prüfung durchführen; durchgehende Fehler sind nicht akzeptabel.
- Sichtfläche: Unter Standardlicht im Streiflicht beobachten, zulässige Fehlergröße und -anzahl nach Sichtklasse vereinbaren, um nicht umsetzbare Standards wie „fehlerfrei“ zu vermeiden.
- Montagefläche: Hauptaugenmerk auf Grat, Verzug und lokale Maße, mit Montageprobe oder Lehre verifizieren statt nur mit punktueller Messung per Schieblehre.
Wie Gussteile mit CNC und 3D-Druck verzahnt werden
In realen Projekten tritt Gießen selten allein auf. Häufiger ist eine schrittweise Route: 3D-Druck oder CNC für den Prototyp → Vakuumgießen für die Kleinserie → Spritzgießen für die Serienfertigung. Jede Stufe löst ein anderes Problem; eine Stufe zu überspringen setzt voraus, dass die Fragen der vorherigen Stufe beantwortet sind.
Was in den einzelnen Phasen validiert wird
- Prototypenphase (3D-Druck/CNC): Prüfen, ob die Struktur montierbar ist, ob Kollisionen bestehen, ob Haptik und Maßtrend stimmen. 3D-Druck ist schnell und formfrei; CNC kommt bei Materialanmutung und Passgenauigkeit dem Endteil näher.
- Kleinserienphase (Vakuumgießen): Validierung von Aussehen und Farbgebung, Montage mit realem Material, Unterstützung kleiner Testreihen oder Messen. Die Silikonform erfordert geringe Investition und eignet sich für Stückzahlen im Bereich von einigen Dutzend.
- Serienphase (Spritzgießen): Validierung von Serienkonsistenz und Stückkosten. Die Werkzeuginvestition ist hoch, aber nach Umlegung sinken die Stückkosten deutlich.
Wann Zwischenschritte übersprungen werden können
Wenn die Struktur bereits mit CNC-Teilen ausreichend validiert ist und die Anforderungen an das Aussehen nicht hoch sind, kann direkt ein Spritzgießwerkzeug gefertigt werden; handelt es sich nur um ein internes Funktionsteil in sehr geringer Stückzahl, ist möglicherweise auch Vakuumgießen nicht nötig, eine CNC-Kleinserie ist direkter. Umgekehrt ist bei Sichtteilen, Farbteilen und Teilen, die echte Materialhaptik erfordern, das Überspringen des Vakuumgießens und der direkte Einstieg in ein Stahlwerkzeug mit erhöhtem Risiko verbunden – die Kosten für eine Werkzeugänderung sind weit höher als für eine Runde Silikonformen.
Das Beurteilungskriterium lässt sich in einem Satz zusammenfassen: Wurde die Unsicherheit, die in der nächsten Phase Geld kostet, bereits in der vorherigen Phase auf ein akzeptables Maß reduziert. Der Prototyp validiert die Struktur, Vakuumgießen validiert Aussehen und Kleinserie, Spritzgießen validiert Kosten und Konsistenz. Wenn eine konkrete Route bewertet werden soll, kann man mit den Rapid-Prototyping-Fähigkeiten oder den Spritzgießfähigkeiten vergleichen.
Material und Nachbearbeitung: Können Gussteile als Strukturteile verwendet werden
Der Unterschied zwischen Vakuumguss- und Spritzgießteilen bei der Materialauswahl liegt im Wesentlichen in den unterschiedlichen Aushärtungsmechanismen. Beim Vakuumgießen wird zweikomponentiges Polyurethan verwendet, die A/B-Komponenten reagieren bei Raumtemperatur oder mittlerer Temperatur und härten aus; die Materialeigenschaften hängen von Rezeptur und Mischungsverhältnis ab, die Schwankungen zwischen Chargen sind in der Regel größer als bei thermoplastischen Kunststoffen. Beim Spritzgießen werden thermoplastische Granulate verwendet, die durch Erhitzen aufgeschmolzen und durch Abkühlen geformt werden; die Materialeigenschaften sind durch die Typenbezeichnung des Lieferanten gewährleistet, die Chargenkonsistenz ist besser. Das bedeutet: Vakuumgussteile eignen sich zur Validierung von Aussehen, Montage und Haptik, Spritzgießteile eignen sich für langfristig belastete Strukturteile.
Logik zur Unterscheidung von Strukturteilen und Sichtteilen
Um zu beurteilen, ob ein Gussteil als Strukturteil dienen kann, stellen Sie zuerst drei Fragen: Ist die Kraftrichtung eindeutig, sind die Folgen eines Versagens akzeptabel, ist eine langfristige Ermüdungslebensdauer erforderlich. Wenn das Teil hauptsächlich Montagespannungen, Schnappkräften oder leichten Stößen ausgesetzt ist, sind vakuumgegossene Teile in der Regel ausreichend; wenn das Teil ein tragender Halter, ein Zahnrad oder ein langfristig zyklisch belastetes Bauteil ist, sollten Spritzgussteile oder CNC-bearbeitete Teile bevorzugt werden. Ein häufiges Problem bei vakuumgegossenen Teilen sind innere Lufteinschlüsse und unvollständig ausgehärtete Bereiche; diese Stellen können unter Belastung zum Ausgangspunkt von Rissen werden. Daher wird für gegossene Teile mit Strukturanwendung empfohlen, an kritischen Querschnitten eine Sicherheitsreserve vorzusehen, statt nach theoretischer Festigkeit auszulegen.
Nachbearbeitung: Schleifen, Lackieren, Siebdruck und Montage
Die Nachbearbeitung von Gussteilen umfasst üblicherweise Entgraten, Schleifen der Trennnähte, Spachteln, Lackieren, Siebdruck und Montage. Die Trennnähte vakuumgegossener Teile sind oft deutlicher als bei Spritzgussteilen, da die Silikonform an der Trennebene leicht Grat bildet, was einen höheren Schleifaufwand bedeutet. Der Grat bei Spritzgussteilen ist meist dünner, aber Angussreste müssen bearbeitet werden. Vor dem Lackieren wird ein Haftungstest empfohlen, insbesondere bei Polyurethan-Teilen können Trennmittelreste auf der Oberfläche zurückbleiben, sodass direktes Lackieren leicht zu Kratern oder Lackabplatzungen führt. Siebdruck und Tampondruck reagieren empfindlich auf die Oberflächenebenheit; an gewölbten Flächen oder Einfallstellen kann das Druckbild unvollständig werden. Bei der Montage ist die Maßhaltigkeit vakuumgegossener Teile geringer als bei Spritzgussteilen. Wenn zwischen den Teilen Passungsbeziehungen bestehen, wird empfohlen, einjustierbare Montagereserven vorzusehen oder kritische Passmaße nachzubearbeiten.
Wenn ein Teil sowohl optischen Anforderungen als auch einer gewissen Strukturfunktion gerecht werden soll, ist ein übliches Vorgehen: Die Sichtfläche wird per Vakuumguss validiert, das Strukturteil wird per CNC oder Spritzguss realisiert, und die Werkstoffauswahl erfolgt getrennt. Die konkrete Materialzuordnung kann anhand der Materialbibliothek erfolgen, oder Sie gehen direkt über die AI-Dialog-Angebotsanfrage, damit die Technik dies bewertet.
Häufige Fragen (FAQ)
Die folgenden Fragen decken im Wesentlichen die Punkte ab, die bei Gießverfahren in der Angebots- und Prüfphase am häufigsten nachgefragt werden. Die Antworten geben möglichst die Beurteilungslogik wieder, statt einfach eine Zahl zu nennen.
Wie wählt man zwischen Vakuumguss und Spritzguss?
Entscheidend sind zwei Dinge: die Stückzahl und was Sie aktuell validieren möchten. Der Vakuumguss verwendet Silikonformen, die Werkzeugkosten sind niedrig und die Formherstellung schnell, geeignet für Kleinserien im Bereich von einigen Dutzend Stück, für Sichtvalidierung und Montagevalidierung; der Spritzguss verwendet Metallformen, die Anfangsinvestition ist hoch, aber die Stückkosten sinken mit der Stückzahl, geeignet für die Serienproduktion nach der Finalisierung. Wenn die Struktur noch geändert werden kann und das Aussehen noch abgestimmt wird, ist der Vakuumguss zunächst die sicherere Wahl; wenn das Design eingefroren ist und nur noch auf die Skalierung gewartet wird, kann man über die Werkzeugerstellung für den Spritzguss sprechen.
Können Gussteile als Strukturteile verwendet werden?
Das muss differenziert betrachtet werden. Vakuumgegossene Teile und Spritzgussteile unterscheiden sich in der Materialauswahl, der inneren Dichte und dem mechanischen Verhalten. Ob sie Lasten tragen können, hängt von der Belastungsart, der Kraftrichtung und Ihrer Sicherheitsreserve ab und lässt sich nicht pauschal beantworten. Sichtteile, Abdeckungen und nicht tragende Halter sind in der Regel unproblematisch; bei tatsächlich tragenden oder langfristig belasteten Teilen wird empfohlen, die Belastungssituation dem Engineering-Team mitzuteilen und gemeinsam zu beurteilen, ob auf CNC-Bearbeitung umgestellt oder die Struktur angepasst werden muss, statt einfach die Vorgehensweise für Sichtteile zu übernehmen.
Sind spätere Formänderungen teuer?
Änderungen an Silikonformen sind in der Regel relativ flexibel; lokale Reparaturen oder das Neuanfertigen einer Form sind mit geringerem Aufwand verbunden, was sie für Iterationen geeignet macht. Änderungen an Spritzguss-Stahlformen betreffen die Formnester, Angüsse, Kühlung oder Auswerferstruktur; je größer die Änderung, desto höher der Aufwand, und manche Änderungen erfordern sogar eine Neubearbeitung des Formeinsatzes. Daher ist es deutlich wirtschaftlicher, vor dem Spritzguss DFM-Themen wie Entformungsschrägen, Wandstärken und Angusspositionen klar zu klären, als die Form nachträglich zu ändern.
Wie klein muss eine Kleinserie sein, um geeignet zu sein?
Es gibt keine einheitliche Schwelle; sie hängt von der Teilegröße, der Strukturkomplexität und Ihrer Kostenempfindlichkeit ab. Erfahrungsgemäß liegt der Vakuumguss eher im Bereich von einigen Dutzend bis zu einigen Hundert Stück, während sich der Spritzguss erst lohnt, wenn die Stückzahl groß genug ist, um die Formkosten zu amortisieren. Der tatsächliche Wendepunkt sollte über einen Gesamtkostenvergleich bestimmt werden: Verteilen Sie die Forminvestition entsprechend der erwarteten Stückzahl auf die Einzelteile und vergleichen Sie dies mit den Stückkosten des Vakuumgusses; der Schnittpunkt ist Ihr Umschaltzeitpunkt.
Wie werden Genauigkeit und Aussehen von Gussteilen abgenommen?
Zunächst nach Flächen klassifizieren: Funktionsflächen, Sichtflächen und Montageflächen jeweils mit eigenen Standards festlegen; nicht alle Oberflächen mit einem einzigen Anforderungssatz belegen. Funktions- und Montageflächen betreffen Maße und Passung, Sichtflächen betreffen sichtbare Fehler wie Einfallstellen, Bindnähte, Lunker und Grat. Vor der Abnahme sollten die kritischen Maße und die optischen Bezugsflächen am besten mit dem Lieferanten abgestimmt werden, bei Bedarf mit einem 3D-Scan zum Vergleich. Konkrete Toleranzen und Beurteilungskriterien sollten gemäß den von beiden Seiten bestätigten Zeichnungen und technischen Vereinbarungen gelten; es wird nicht empfohlen, sich auf Erfahrungswerte zu verlassen.
Key takeaways
- Die zentrale Variable bei Gießverfahren ist das Werkzeug: Silikonformen eignen sich für die Kleinserien-Abformung, Stahlformen für den Serien-Spritzguss. Beide unterscheiden sich grundlegend in Kostenkurve und Änderungsflexibilität.
- Der Wert des Vakuumgießens (Handmuster-Abformung) liegt darin, mit Silikonformen schnell Teile zu replizieren, die Optik und Haptik von Spritzgussteilen nahekommen – ideal für Kleinserien-Erprobung und Marktvalidierung.
- Der DFM-Schwerpunkt beim Spritzgießen liegt auf Entformungsschräge, gleichmäßiger Wandstärke, Angusslage und Kühlung. Diese bestimmen die Serienkonsistenz und die Stückkosten, nicht die Einzelteilgenauigkeit.
- Typische Fehler an Gussteilen (Lunker, Einfallstellen, Bindenaht, Verzug) lassen sich meist auf das Gleichgewicht zwischen Füllung und Kühlung zurückführen. Bei der Abnahme sollte man Funktionsflächen und Nicht-Funktionsflächen differenziert beurteilen.
- Gießen, CNC und 3D-Druck stehen nicht in einem Substitutionsverhältnis, sondern sind eine kombinierte Route, die nach Stückzahl, Material und Optikanforderungen gestaffelt wird.



