Warum die Teilefertigung „Fundament, Stütze und begrenzender Engpass“ der Maschinenbaubranche ist
Die Produktionszahlen kompletter Maschinen steigen, und auch die Exportdaten sehen nicht schlecht aus, doch viele Maschinenbauunternehmen stellen nach dem Rechnen fest, dass die Gewinne dünn wie Papier sind. Wohin fließt das Geld? Stromabwärts betrachtet ist es der Preiskampf, stromaufwärts betrachtet – die Schlüsselkomponenten sind nicht in eigener Hand. Das ist der wahrhaftigste Einfluss der Teilefertigung auf die Maschinenbaubranche: Sie ist keine Nebenrolle, sondern spielt zugleich die dreifache Rolle von Fundament, Stütze und begrenzendem Engpass.
Man nennt sie Fundament, weil Leistung, Zuverlässigkeit und Lebensdauer der kompletten Maschine im Wesentlichen das Summenergebnis der Bauteilleistung sind. Ob das Hydrauliksystem eines Baggers stabil Leistung liefert, hängt von den Passungsspielen und der Oberflächenqualität von Pumpen, Ventilen und Motoren ab; ob eine Werkzeugmaschine langfristig ihre Präzision hält, hängt vom Wärmebehandlungs- und Schleifniveau von Führungen, Spindeln und Hauptspindeln ab. Was der Hersteller kompletter Maschinen tut, ist Integration und Kalibrierung; was die Untergrenze wirklich bestimmt, sind die vorgelagerten Teile.
Man nennt sie Stütze, weil der Spezialisierungsgrad der Teilefertigung das Tempo der Iteration kompletter Maschinen bestimmt. Will die Konstruktionsseite eine Struktur ändern, kann die komplette Maschine schnell validiert und auf den Markt gebracht werden, wenn der Teilehersteller innerhalb weniger Wochen Muster liefern und nach einigen Iterationsrunden stabil in Serie produzieren kann; muss man bei jedem Schlüsselteil auf Importe, auf Schiffsabfahrten und auf die Produktionsplanung der anderen Seite warten, ist der Innovationstakt blockiert.
Man nennt sie begrenzenden Engpass, weil manche Teile nicht „nicht herstellbar“ sind, sondern „nicht stabil, nicht günstig, nicht schnell herstellbar“. Hydraulikkomponenten und Antriebssysteme im Baumaschinenbereich sind lange importabhängig, die Verhandlungsmacht der Hersteller kompletter Maschinen ist schwach, und der Anteil, den die vorgelagerte Stufe von den Branchengewinnen abschöpft, kann beträchtlich sein – solche Beobachtungen werden in der Branche häufig erwähnt, doch für eine bestimmte Kategorie muss dies separat überprüft werden. Der Engpass liegt nicht darin, ob ein Einzelstück versuchsweise gefertigt werden kann, sondern darin, ob Chargenkonsistenz, Lebensdauervalidierung und Kostenkurve eine Serienproduktion tragen können.
Den Einfluss der Teilefertigung an vier Linien messen, statt pauschal „wichtig“ zu sagen
„Wichtig“ ist ein Wort ohne Informationsgehalt. Zerlegt man den Einfluss der Teilefertigung, lässt er sich entlang von vier Linien beobachten, und dieser Artikel entfaltet sich ebenfalls entlang dieser vier Linien: Kostenstruktur – wie Importabhängigkeit bei Schlüsselkomponenten die Gewinne kompletter Maschinen verdrängt; Präzisionsobergrenze – wie unterschiedliche Teilequellen wie Zerspanung und Gießen Passung, Festigkeit und Oberflächenqualität bestimmen; Innovationsgeschwindigkeit – Leichtbau in der Luft- und Raumfahrt, Elektrifizierung im Automobilbau, Miniaturisierung in Medizin und Elektronik müssen letztlich über die Fertigung von Präzisionsteilen umgesetzt werden; Sicherheit der Lieferkette – wie viel Initiative Lokalisierung, Spezialisierung und Standardisierung zurückgewinnen können. Die vier Linien stehen nicht nebeneinander; Kosten und Präzision sind die heutige Wettbewerbsfähigkeit, Innovationsgeschwindigkeit und Sicherheit der Lieferkette entscheiden, wer in den nächsten Jahren noch am Tisch sitzen darf.
Es gibt noch eine verborgene Hauptlinie: In der Konstruktionsphase werden bereits die meisten Fertigungskosten festgelegt. Der Einfluss der Teilefertigung findet nicht nur in der Werkstatt statt; in dem Moment, in dem auf der Zeichnung Toleranzen angegeben, Werkstoffe gewählt und Gießen oder Zerspanung entschieden werden, ist er bereits größtenteils festgelegt. Die folgenden Abschnitte werden diese Hauptlinie der Reihe nach entfalten.
Wie die Importabhängigkeit bei Schlüsselkomponenten die Marge der kompletten Maschine auffrisst
Wenn ein Bagger vom Band läuft und unter Motor, Hydraulikpumpe, Hauptventil und Fahrantriebsgetriebe auch nur einige Teile importiert sind, bestimmt nicht mehr das eigene Unternehmen die Kostenstruktur der kompletten Maschine. In der Branche kursiert eine zwar ungenaue, aber in der Richtung glaubwürdige Beobachtung: In einigen Baumaschinenkategorien hängen Schlüsselkomponenten langfristig von Importen ab, sind teuer, und der Großteil der Branchengewinne geht an die vorgelagerten Zulieferer, während der Anteil, der bei den Herstellern der kompletten Maschinen bleibt, sehr dünn wird. Diese Aussage taugt nicht als präzise Statistik, aber das Problem, das sie benennt, ist real – die Teilefertigung ist an einem Ende mit den Kosten der kompletten Maschine verbunden und am anderen Ende mit der Verhandlungsmacht des Herstellers der kompletten Maschine.
Schlüsselkomponenten werden immer wieder genannt, weil sie gleichzeitig drei Rollen spielen: Grundlage – Leistung und Zuverlässigkeit der kompletten Maschine bauen auf ihnen auf; Stütze – der Rhythmus der Produktiteration des Herstellers wird von ihnen bestimmt; Engpass – sobald ein Hydraulikventil oder ein Getriebeteil nicht geliefert werden kann, muss die gesamte Montagelinie warten. Die hochtechnologische Forschung der Branche konzentriert sich seit Langem auf Motor, Hydraulik, Antriebstechnik und Steuerungstechnik – im Kern geht es darum, die Kontrolle über diesen Engpass zu erringen.
Warum die Hersteller kompletter Maschinen bei der Preisverhandlung in der schwächeren Position sind
Wenn Hersteller kompletter Maschinen importierten Schlüsselkomponenten gegenüberstehen, haben sie nur wenige Karten in der Hand. Erstens: Es gibt wenige alternative Lieferanten. Für eine Hochdruck-Kolbenpumpe oder ein Fahrantriebsgetriebe mit hohem Drehmoment gibt es weltweit nur eine Handvoll Hersteller, die stabil liefern können; ein Wechsel ist teuer und die Validierung dauert lange. Zweitens: Die Leistungsbindung ist langfristig. Effizienz, Ansprechverhalten und Lebensdauer des Hydrauliksystems sind oft bereits in der Konstruktionsphase der kompletten Maschine an einen bestimmten Typ gebunden; ein Teiletausch bedeutet, das System neu zu validieren. Drittens: Mengenrabatte kommen nicht zustande. Die Jahresproduktion eines einzelnen Modells ist begrenzt, und verteilt auf einen einzelnen Typ ist das Einkaufsvolumen nicht groß, sodass schwerlich Preisnachlässe zu erreichen sind.
Das Ergebnis: Die komplette Maschine kämpft am Markt über den Preis, die vorgelagerten Zulieferer geben beim Preis nicht nach, und die Differenz dazwischen muss aus dem eigenen Gewinn des Herstellers der kompletten Maschine kommen. Deshalb ist „Teilefertigung“ kein Problem auf Werkstattebene, sondern ein Problem der Wettbewerbsfähigkeit auf Unternehmensebene.
Warum die inländische Substitution an der Hürde zwischen „können“ und „stabil können“ hängt
Viele Schlüsselkomponenten können in China durchaus hergestellt werden; schwierig ist die Chargenkonsistenz. Die Passspiele von Hydraulikkomponenten liegen oft im Mikrometerbereich; schon geringe Schwankungen bei Oberflächenrauheit, Zylindrizität oder Härteverteilung nach der Wärmebehandlung zeigen sich als Leckage, ungewöhnliche Geräusche oder streuende Lebensdauer. Solche Teile stellen an Bearbeitungsmaschinen, Werkzeuge, Spannvorrichtungen, Prüfmittel und Prozesskontrolle Anforderungen als komplettes Set; fehlt ein Glied, lässt sich nicht stabil fertigen.
Der wirkliche Wert der Lokalisierung liegt deshalb nicht nur darin, „etwas billiger“ zu sein, sondern in drei Dingen: Bestell- und Lieferzeiten verkürzen, damit die Produktionsplanung des Herstellers nicht mehr von anderen abhängt; eine vernünftige wirtschaftliche Größenordnung erreichen, damit sich Investitionen in spezielle Fertigungslinien und Prüfmittel verteilen lassen; den Standardisierungs- und Universalisierungsgrad erhöhen, sodass Ventile, Pumpen und Getriebe derselben Spezifikation in verschiedenen Modellen wiederverwendet werden können und Beschaffung wie Wartung einfacher werden. Erst wenn diese drei Dinge zusammenkommen, lässt sich der aufgezehrte Gewinn Stück für Stück zurückholen.
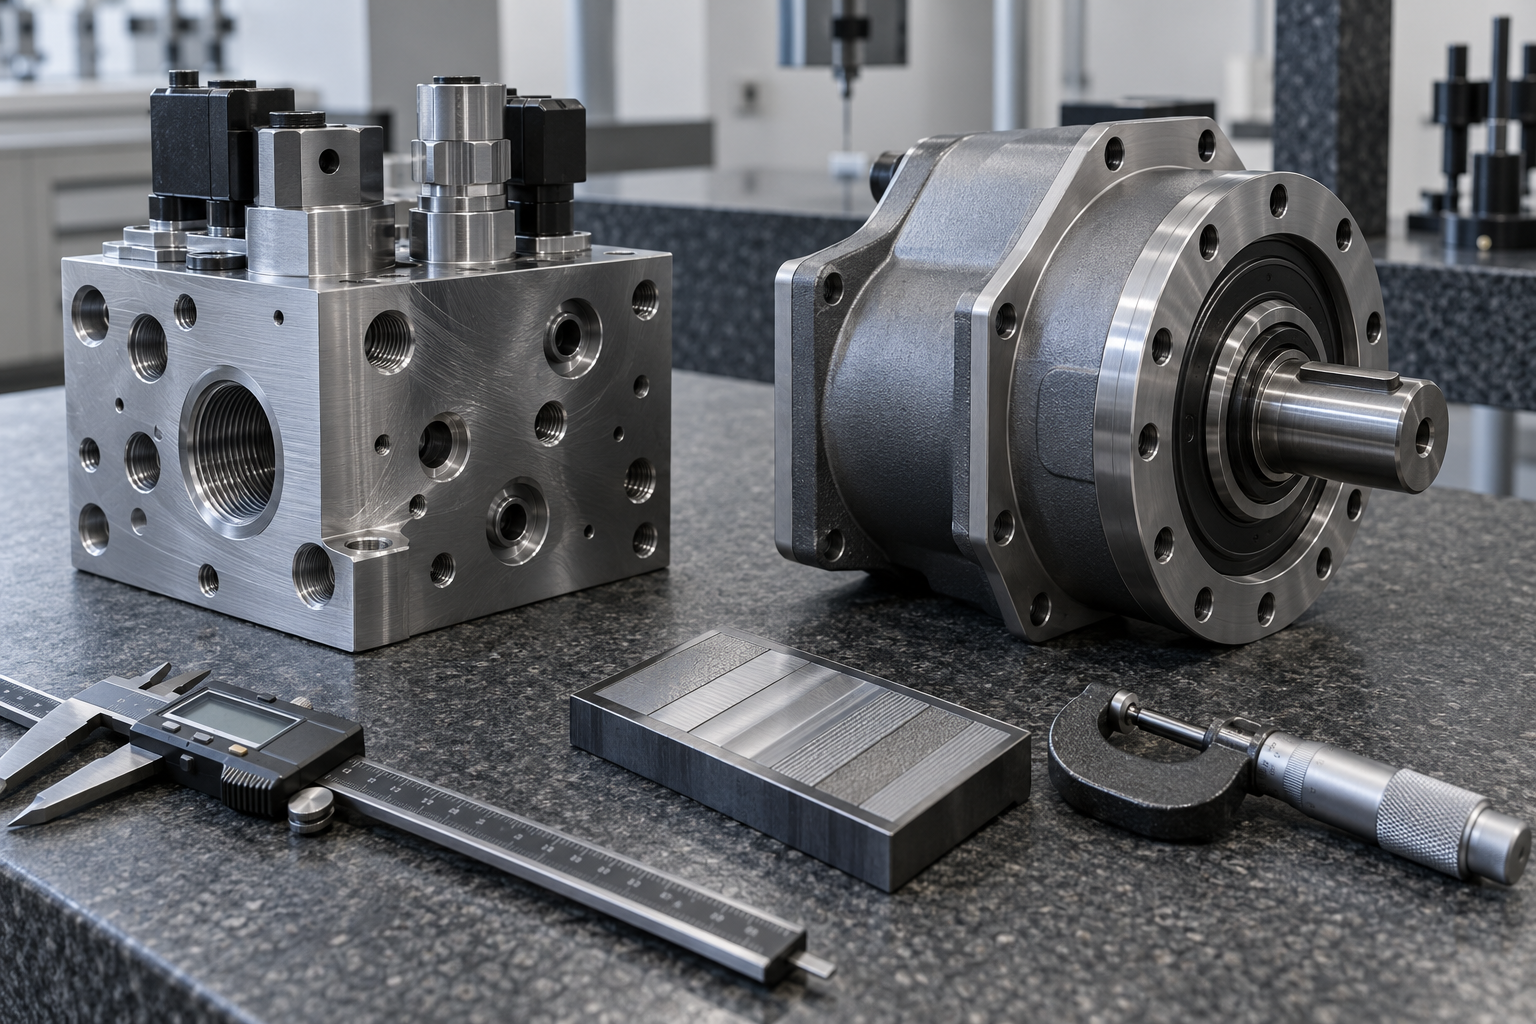
Zu bedenken ist: Lokalisierung bedeutet nicht, dass morgen schon Importe ersetzt werden können. Schlüsselkomponenten müssen in der Regel Prüfstandsversuche, Tests unter realen Einsatzbedingungen der kompletten Maschine und Praxiserprobung durchlaufen; die Zeiträume bemessen sich in Quartalen und hängen von der Teilekategorie und den Validierungsstandards ab. Bei der Planung sollte man daher mit der konservativsten Schätzung Reserve einplanen. Ob Substitution wirklich gelingt, entscheidet sich letztlich an der alten Weisheit: nicht daran, ob man ein einzelnes Teil herstellen kann, sondern ob man tausend Stück in gleichbleibender Qualität hintereinander herstellen kann.
Zerspanung und Gießen: Wie die Teilefertigung Präzision, Festigkeit und Kosten bestimmt
Dasselbe Teil kann aus einem massiven Rohteil durch schrittweises Abtragen überschüssigen Materials entstehen, oder man schmilzt Metall zu einer Flüssigkeit, gießt sie in eine Form und lässt sie erstarren. Der Unterschied zwischen diesen beiden Wegen zeigt sich nicht nur in der Menge der Späne, die man in der Werkstatt sieht; er bestimmt unmittelbar die erreichbare Präzision, die Festigkeitskonsistenz, die Stückkosten und den Lieferrhythmus des Teils – und damit den unmittelbarsten Abschnitt des Einflusses der Teilefertigung auf die Maschinenbaubranche.
Zerspante Teile werden durch Materialabtrag aus einem massiven Rohteil hergestellt; das Gefüge ist durchgehend und es gibt keinen Erstarrungsprozess aus der Schmelze, weshalb die mechanischen Eigenschaften in der Regel stabiler und besser vorhersagbar sind. Die Eigenschaften von Gussteilen hängen dagegen stark von der Abkühlgeschwindigkeit, der Materialqualität und der Fehlerkontrolle ab; Lunker, Schwindungshohlräume und ungleichmäßige Körnung senken die tatsächliche Festigkeit. Das heißt nicht, dass Gussteile schlecht sind, sondern dass ihre Eigenschaftsschwankungen größer sind und eine strengere Prozessdisziplin als Absicherung erfordern.
Punkt für Punkt gegenübergestellt: Präzision, Oberfläche, Designfreiheit und Materialverschwendung
| Verfahrensart | Subtraktiv, Materialabtrag aus einem massiven Rohteil | Umformen, nach dem Füllen der Schmelze abkühlen und erstarren |
| Am besten geeignet für | Schlüsselbauteile mit hoher Maßgenauigkeit, mittlerer Stückzahl und relativ regelmäßiger Struktur | Rohlinge mit komplexer Form, Innenhohlräumen oder unregelmäßigen Konturen und größerer Stückzahl |
| Anfangsinvestition | Niedrig, angetrieben durch Universalmaschinen und Vorrichtungen | Hoch, erfordert Formenbau und Prozessvalidierung |
| Stückkosten | Bei kleiner Stückzahl eher hoch, bei viel Materialabtrag teurer | Bei großer Stückzahl deutlich amortisiert, Stückkosten können sinken |
| Maßgenauigkeit | In der Regel höher, Passflächen können durch einmaliges Spannen wiederholgenau gefertigt werden | Mittel, kritische Maße erfordern oft Nachbearbeitung |
| Oberflächenqualität | Feinere Oberflächenrauheit erreichbar, abhängig von Werkzeug und Vorschub | Beeinflusst durch Form und Kühlung, oft mit Bearbeitungszugabe |
| Designflexibilität | Nach Zeichnungsänderung meist Anpassung des Programms, schnelle Reaktion | Strukturänderung erfordert oft Formänderung, hoher Zeit- und Kostenaufwand |
| Materialverschwendung | Bei großem Zerspanvolumen fällt viel Abfall an, der jedoch recycelt werden kann | Near-Net-Shape, wenig Verschwendung, aber Prozessverluste und Ausschuss müssen eingerechnet werden |
| Lieferzyklus | Erstes Teil schnell, geeignet für Prototyping und Kleinserien | Erstes Teil langsam, Formbau und Einrichtung machen den Großteil aus |
| Rolle in der Produktion | Wächter über kritische Merkmale, Montageflächen und Endmaße | Rohlinglieferant, übernimmt die Formgebung komplexer Geometrien |
Was man sich aus dieser Tabelle am ehesten merken sollte, ist nicht, welcher Punkt bei wem höher oder niedriger liegt, sondern dass beide in der Produktionskette unterschiedliche Rollen spielen: Das Gießen formt die komplexe Geometrie zuerst, die Zerspanung sorgt dafür, dass kritische Maße, Passflächen und Oberflächenqualität stimmen. Viele Teile sind tatsächlich eine Kombination aus „Gussrohling + zweite Zerspanung“, wobei das Gießen die Form und die Zerspanung die Präzision liefert – Kosten und Leistung nehmen jeweils das Beste aus beiden Welten.
Warum kritische Merkmale oft doch zur Zerspanung zurückkehren
Während der Erstarrung eines Gussteils kühlen dicke und dünne Wandungen unterschiedlich schnell ab, Lunker und Poren entstehen leicht in den zuletzt erstarrenden Bereichen; selbst wenn die Prüfung bestanden wird, lassen sich die Maßtoleranzen und Form- und Lagetoleranzen der Passflächen kaum direkt stabil auf Montageanforderungen bringen. Deshalb werden Merkmale wie Achsbohrungen, Dichtflächen und Schraubenlochpositionen üblicherweise mit Bearbeitungszugabe versehen und dann durch Spannpositionierung plus Werkzeugweg auf Wiederholbarkeit gebracht. Das ist auch der Grund, warum der Einfluss der Teileproduktion bis zum Montagetakt der gesamten Maschine durchschlägt – bei Maßabweichungen der Passflächen muss in der Montagelinie nachgearbeitet und selektiert werden, und die versteckten Kosten steigen sofort.
Umgekehrt, wenn man ein komplexes Gehäuse mit Innenraum nur durch Zerspanung ausarbeiten wollte, wären das Materialabtragsvolumen enorm, die Werkzeugzugänglichkeit schlecht und die Anzahl der Aufspannungen hoch, sodass Stückkosten und Verzugsrisiko schnell steigen. In diesem Fall sind Gussteile oder andere Near-Net-Shape-Verfahren wirtschaftlicher. Der entscheidende Punkt ist: Welche Merkmale bestimmen die Funktion, welche liefern nur die Form. Erstere werden durch Zerspanung abgesichert, letztere dem Formgebungsverfahren überlassen.
Die Oberflächenrauheit folgt derselben Logik. Dichtflächen, Gleitpassflächen und ermüdungsempfindliche Bereiche reagieren empfindlicher auf Rauheit und Eigenspannungen, Vorschubparameter, Schneidkanten und Kühlung müssen entsprechend angepasst werden; nicht passende Flächen müssen nicht pauschal feinbearbeitet werden. Die Bearbeitungszugaben und Genauigkeitsanforderungen nach Funktion zu staffeln, ist der direkteste Schritt zur Steuerung der Teilekosten. Wer die Machbarkeit einer konkreten Prozessroute weiter prüfen möchte, kann die Seite zu CNC-Bearbeitungskapazitäten heranziehen oder zuerst eine Angebotsbewertung durchführen lassen.
Zusammengefasst: Der Streit zwischen Zerspanung und Gießen ist kein Streit um gut oder schlecht, sondern eine Abwägung zwischen Genauigkeitsobergrenze und Formgebungseffizienz. Der Einfluss der Teileproduktion auf die Maschinenbauindustrie wird genau in dieser Abwägung in die Kostenstruktur, die Montagezuverlässigkeit und den Lieferrhythmus eingeschrieben. Wer diese Ebene versteht, kann erst dann über Gewichtsreduzierung, Stückzahlen oder Lokalisierung sprechen, und die Beurteilung hat einen Ansatzpunkt.
Von der Luft- und Raumfahrt zur Automotive-Elektrifizierung: Wie die Präzisionsteileproduktion Brancheninnovation vorantreibt
Wenn ein OEM auf einer Messe eine neue Plattform vorstellt, entscheiden oft die vielen hundert Teile hinter den Kulissen darüber, ob diese Plattform in Serie gehen und Geld verdienen kann. Das Tempo der Brancheninnovation wird im Kern durch die Genauigkeitsobergrenze, die Chargenkonsistenz und die Kostenstruktur der Teileproduktion begrenzt. Im Folgenden wird entlang der drei Linien Luft- und Raumfahrt, Automotive-Elektrifizierung sowie Medizin und Elektronik mit „Schmerzpunkt – Rolle der Teileproduktion – Ergebnis“ betrachtet.
Luft- und Raumfahrt: Die Genauigkeitsobergrenze von Leichtbaustrukturteilen wird durch die Teileproduktion bestimmt
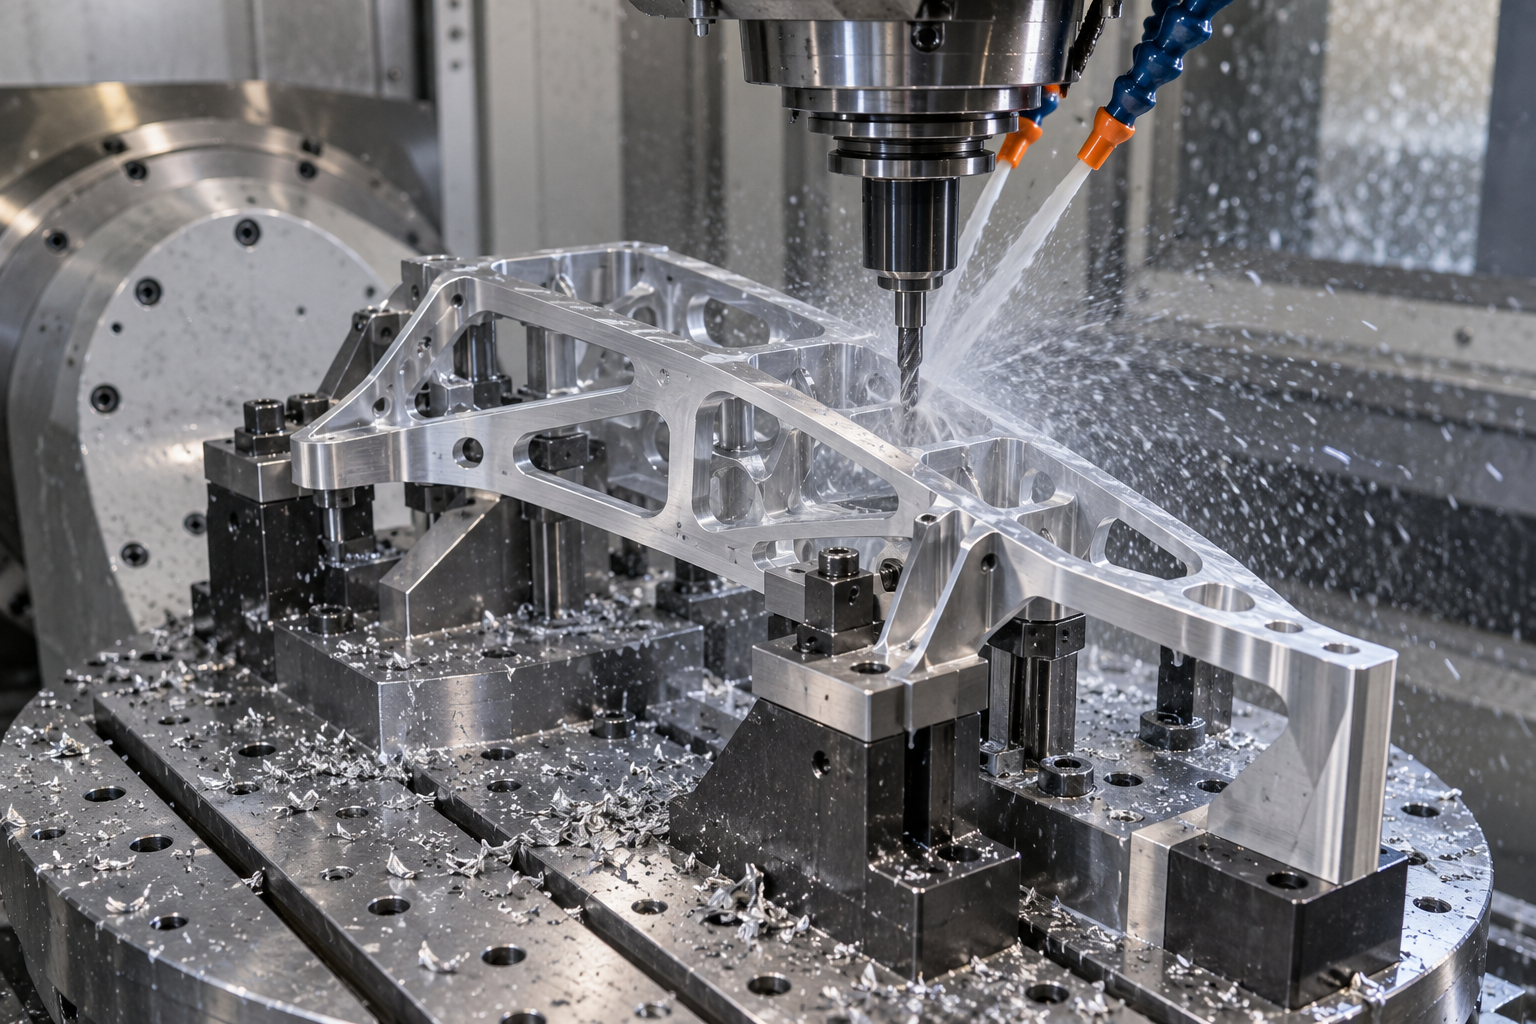
Der Schmerzpunkt bei Luft- und Raumfahrtstrukturteilen ist „leicht, stark und zertifizierbar“. Traditionell wird mit mehreren Platten und Schrauben zusammengesetzt, wobei die Verbindungselemente selbst Gewicht kosten und die Schraubenlöcher Spannungskonzentrationspunkte sind. Die Rolle der Teileproduktion ist hier ganz direkt: Mit fünfachsiger CNC-Bearbeitung werden ganze Rahmen, Holme und Verbinder gefertigt, sodass eine Struktur, die ursprünglich Dutzende Verbindungselemente benötigte, zu einem integralen Teil wird, was die Montageschnittstellen und auch die Ermüdungsquellen reduziert. In der Branche ist häufig zu beobachten, dass nach Einsatz solcher integraler Strukturteile die Gewichtsreduzierung im Bereich von 15 %–30 % liegt (typische Branchenbeobachtung, abhängig vom ursprünglichen Design und Lastpfad, muss je Teil einzeln bewertet werden).
Aber Gewichtsreduzierung ist nicht das einzige Ergebnis. Ein integrales Teil bedeutet, dass in einer Aufspannung die Lagebeziehungen mehrerer Flächen gewährleistet werden müssen, dünne Wandungen leicht nachgeben und zum Rattern neigen, und Verformungen nach der Wärmebehandlung müssen in der Schlichtzugabe berücksichtigt werden. Das lässt sich nicht durch ein Designkonzept lösen, sondern ist eine Frage der Prozessfähigkeit in der Teileproduktion. Deshalb hängt der Fortschritt von Luft- und Raumfahrtprojekten oft nicht vom aerodynamischen Konzept ab, sondern davon, ob ein bestimmter Titan-Verbinder stabil gefertigt werden kann und ob er die Maß- und Oberflächenintegritätsprüfungen besteht.
Automobilelektrifizierung: Serienkonsistenz rückt die Teilefertigung in den Vordergrund
Der Schmerzpunkt der Automobilelektrifizierung ist dem der Luft- und Raumfahrt entgegengesetzt: nicht die extreme Präzision einzelner Stücke, sondern die Chargenkonsistenz von Hunderttausenden Teilen. Motor gehäuse, Getriebegehäuse, Kühlkörper für die Leistungselektronik – bei diesen Teilen sind die Toleranzen für sich genommen nicht streng, aber es wird verlangt, dass die Maßverteilung jeder Charge im selben Fenster liegt, sonst sortiert die Montagelinie Teile aus und hält an. Der Einfluss der Teilefertigung zeigt sich hier an zwei Punkten: erstens an der Stabilität der Guss- oder Druckgussrohlinge, zweitens an der zweiten spanenden Bearbeitung der kritischen Passflächen, Lagerbohrungen und Dichtflächen. Lunker, Schwindungshohlräume und ungleichmäßige Korngrößen im Rohling senken die Leistung direkt, und die kritischen Merkmale müssen meist durch spanende Bearbeitung sichergestellt werden.
Mit anderen Worten: Ob eine Elektrifizierungsplattform in die Stückzahl kommt, hängt nicht davon ab, wie fortschrittlich das Motorkonzept ist, sondern davon, ob Gehäuseteile stabil geliefert werden können. Je größer die Stückzahl, desto deutlicher wirkt sich die Teilefertigung auf die Kostenstruktur der Gesamtmaschine aus – ein paar Cent pro Teil gespart, multipliziert mit Hunderttausenden Teilen, ergibt den Unterschied beim Gewinn der Gesamtmaschine.
Miniaturisierung in Medizin und Elektronik: Toleranz und Oberflächenrauheit sind die Funktion selbst
Der Schmerzpunkt von Medizinprodukten und Unterhaltungselektronik ist „klein“ und „dicht“. Teile sind nur wenige Millimeter klein, und Toleranzband und Oberflächenrauheit sind nicht mehr nur eine Passungsfrage, sondern entscheiden direkt über die Funktion: Ist die Rauheit der Dichtfläche unzureichend, leckt es; sind Grate in Mikrokanälen nicht vollständig entfernt, verstopfen sie; werden Eigenspannungen in dünnwandigen Teilen nicht abgebaut, verformen sie sich im Einsatz. Die Fertigung solcher Teile erfordert oft eine Kombination mehrerer Verfahren – CNC-Bearbeitung zur Sicherung der kritischen Maße, Entgraten und Oberflächenbehandlung zur Sicherung der Funktionsflächen, bei Bedarf 3D-Druck für die Prototypenvalidierung und anschließend Spritzguss oder spanende Bearbeitung für die Serienfertigung.
Betrachtet man diese drei Linien zusammen, ist das Fazit eindeutig: Brancheninnovation entsteht nicht dadurch, dass zuerst ein Konzept umgesetzt wird, sondern dadurch, dass zuerst die Teilefertigung umgesetzt werden kann. Ein Konzept lässt sich zeichnen, aber wenn das Teil nicht herstellbar, nicht stabil herstellbar oder nicht kostengünstig herstellbar ist, bleibt die Innovation im Prototypenstadium stecken. Der Einfluss der Teilefertigung zeigt sich darin, dass sie sowohl die enabling Bedingung der Innovation als auch die Obergrenze ihrer Geschwindigkeit ist.
Lokalisierung, Spezialisierung und Standardisierung: Wie die Teilefertigung die Lieferkettensicherheit neu gestaltet
Die beiden Linien Kosten und Innovation münden letztlich in dieselbe Frage: Woher kommen diese Teile, wer stellt sie her, und können sie stabil hergestellt werden? Der Einfluss der Teilefertigung auf die Maschinenbaubranche zeigt sich auf der Ebene der Lieferkette am direktesten – sie entscheidet, ob ein Gesamtmaschinenhersteller kritische Teile termingerecht erhält, und sie entscheidet, bei wem die Verhandlungsmacht liegt.
Lokalisierte Produktion: Verkürzt wird nicht nur der Transportweg
Wenn Schlüsselkomponenten langfristig importiert werden, werden Bestellzyklen und Lieferrhythmus von grenzüberschreitender Logistik, Wechselkursen und der Produktionsplanung der Gegenseite bestimmt. Will ein Gesamtmaschinenhersteller Aufträge einschieben, das Design ändern oder Chargenabweichungen behandeln, liegt die Reaktionsgeschwindigkeit nicht in seiner Hand. Lokalisierte Produktion verändert diese Kette: Das Zeitfenster von der Bestellung bis zur Lieferung wird enger, Engineering-Änderungen und Nachbesserungen im Service können vor Ort geschlossen abgewickelt werden, und die Lagerstrategie verschiebt sich von „einen großen Sicherheitsbestand halten“ zu kleineren Chargen mit rollierender Nachlieferung. In der Branche ist es üblich, zunächst unkritische Teile und Strukturteile zu lokalisieren und dann schrittweise auf Teile mit höheren Anforderungen an Präzision und Konsistenz wie Hydraulik und Antriebstechnik vorzudringen.
Die Lokalisierung schafft zugleich die Voraussetzungen für Standardisierung und Universalisierung. Wenn die Teilequellen ähnlich und die Fertigungssprache gemeinsam sind, lassen sich Toleranzbänder, Gewindespezifikationen und Schnittstellenmaße auf den Zeichnungen leichter vereinheitlichen, und der Anteil baureihenübergreifender Gemeinschaftsteile kann steigen. Mehr Gemeinschaftsteile bedeuten höhere Stückzahlen pro Teil, sinkende Stückkosten und eine sinnvollere Amortisation von Formen und Vorrichtungen – es entsteht eine wirtschaftliche Größenordnung. Diese positive Rückkopplung stellt sich nicht von selbst ein; sie hängt davon ab, dass Lieferanten bereit sind, nach demselben Standardsatz zu liefern, und dass die OEMs die Universalisierung bereits in der Zeichnungsphase als Ziel steuern.
„Können“ und „stabil können“ sind zwei verschiedene Dinge
Lieferkettensicherheit bedeutet nicht, alle Importteile durch inländische Teile zu ersetzen. Die eigentliche Hürde liegt in der Chargenkonsistenz: Das erste Teil qualitätsgerecht zu fertigen ist einfach; erst wenn auch das tausendste Teil noch im selben Toleranzband, mit derselben Oberflächenrauheit und im selben Bereich der mechanischen Eigenschaften liegt, ist die Substitution tragfähig. Bei der Bewertung eines Lokalisierungswegs kommt es nicht auf den Prüfbericht eines Einzelteils an, sondern auf die Prozessfähigkeit – den CPK kritischer Maße, die Stabilität von Wärmebehandlung und Oberflächenbehandlung, die Kalibrierkette von Prüf- und Messmitteln sowie Mechanismen zur Rückverfolgung und Isolierung auffälliger Chargen. Diese Fähigkeiten lassen sich meist erst nach mehreren Versuchsrunden und Kleinserienvalidierungen belastbar darlegen, weshalb der Zeitrahmen für Lokalisierungssubstitution häufig unterschätzt wird.
Bei Produkten wie Hebezeugen hat sich für die vorgelagerten Komponenten im Inland bereits eine gute industrielle Größenordnung herausgebildet; die Marktkonzentration in Bereichen wie Motoren, Frequenzumrichtern und Getrieben ist nicht hoch, und die Wettbewerbslage ist relativ stabil, was den Gesamtmaschinenherstellern Spielraum für Mehrfachquellen bietet. Mehrfachquellen bedeuten jedoch nicht, dass beliebig gewechselt werden kann: Wenn sich Materialchargen, Wärmebehandlungskurven und Bearbeitungszugaben bei verschiedenen Lieferanten unterscheiden, treten bei der Montage unterschiedlich feste Passungen, Geräusche oder streuende Lebensdauern auf. Der Kern der Lieferkettensicherheit besteht darin, zwischen mehreren wählbaren Quellen eine einheitliche Qualitätssprache aufrechtzuerhalten.
Wie Arbeitsteilung und standardisierte Schnittstellen systemische Risiken senken
Der Einfluss der Teilefertigung zeigt sich auch in der Art der Arbeitsteilung. Gibt man komplexe Teile an spezialisiertere Fertigungsbetriebe, können sich die Gesamtmaschinenhersteller auf die Integration der Gesamtmaschine und die Systemabstimmung konzentrieren; die spezialisierten Fertigungsbetriebe sammeln wiederum Prozesserfahrung bei bestimmten Werkstoffen und in bestimmten Genauigkeitsbereichen, etwa Verformungsschutz bei dünnwandigen Teilen, Späneabfuhr bei tiefen Kavitäten oder Standzeitmanagement von Werkzeugen für hochharte Materialien. Damit diese Arbeitsteilung funktioniert, müssen die Schnittstellen standardisiert sein – Zeichnungen, Toleranzen, Abnahmeregeln und Prüfmittelbezüge müssen übereinstimmen, sonst fressen die Koordinationskosten den Nutzen der Spezialisierung auf.
Standardisierung wirkt sich auch auf Ersatzteile und Service aus. Wenn Schnittstellenmaße und Einbauweise kritischer Teile vereinheitlicht sind, können Gesamtmaschinenhersteller mit weniger Ersatzteiltypen mehr Baureihen abdecken, schneller auf Reparaturen reagieren und die Bestände im Kanal schlanker halten. Für die Teilefertiger bedeutet Standardisierung klarere Stückzahlprognosen und einen stabileren Produktionsrhythmus. Lieferkettensicherheit heißt daher nicht nur „ist Ware da“, sondern ob jedes Glied der gesamten Kette nach demselben Regelsatz arbeitet.
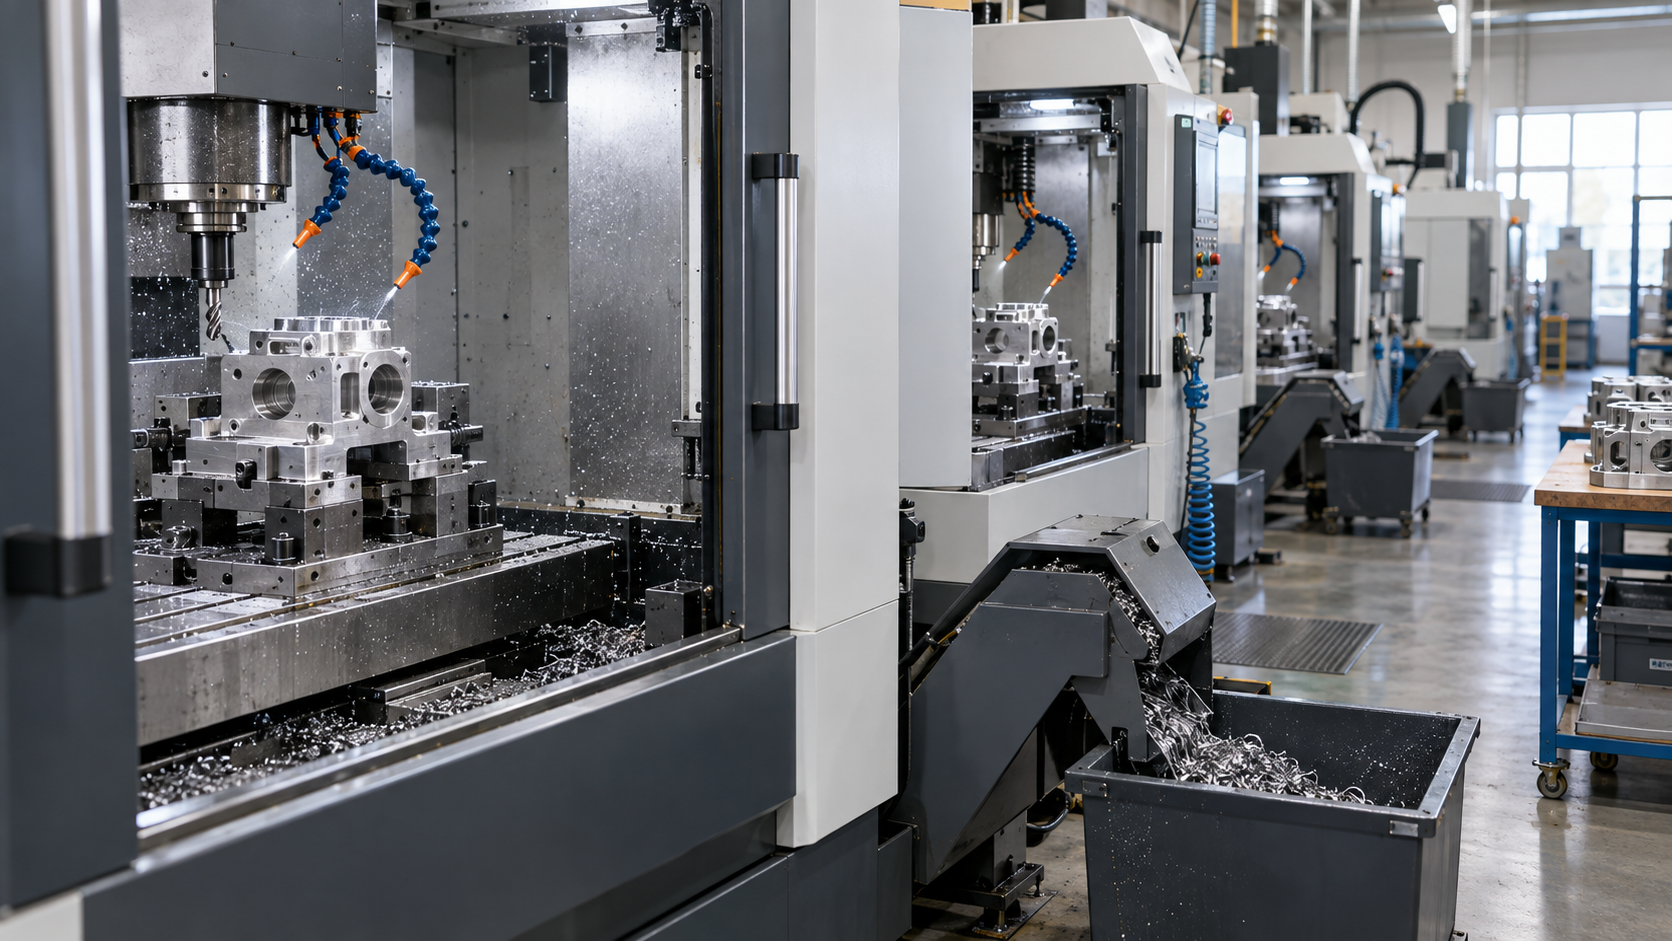
Betrachtet man diese drei Dinge zusammen: Lokalisierung löst Reaktionsgeschwindigkeit und Kostenstruktur, Spezialisierung löst Prozesstiefe, Standardisierung löst Zusammenarbeit und Generalisierung. Der Einfluss der Teilefertigung auf die Sicherheit der Lieferkette der Maschinenbaubranche wirkt genau über diese drei Wege gleichzeitig. Der nächste Hebel liegt eigentlich an einer früheren Stelle – in der Phase der Zeichnungs- und Prozessprüfung.
DFM und Ausbeute: Wie der Einfluss der Teilefertigung in die Designphase vorverlagert wird
Die vorige Linie behandelte die Lieferkette, diese Linie geht einen Schritt zurück: Der Einfluss der Teilefertigung auf die Maschinenbaubranche beginnt nicht mit dem ersten Schnitt in der Werkstatt. In dem Moment, in dem die Zeichnung finalisiert wird, sind Material, Struktur, Toleranzband und Oberflächenanforderungen im Wesentlichen festgelegt und damit die Kostenspanne und die Obergrenze der Ausbeute gesperrt. Eine in der Branche häufig zitierte Einschätzung besagt, dass die Designphase etwa achtzig Prozent der Fertigungskosten bestimmt – spätere Prototypenfertigung, Nacharbeit und Prozesswechsel sind größtenteils eine Bezahlung für frühere Entscheidungen. Ein beträchtlicher Teil des Einflusses der Teilefertigung ist daher vorverlagert: Die Werkstatt führt nur aus, die Zeichnung ist die Wasserscheide.
Warum die Kostenstruktur der Teilefertigung im Wesentlichen feststeht, sobald die Zeichnung fertig ist
Betrachten wir einige konkrete Punkte. Ein Merkmal wie eine tiefe Tasche, ein schmaler Schlitz oder eine Freistellung mit einem Radius kleiner als der Werkzeugradius entscheidet direkt darüber, ob Funkenerosion nötig ist, ob auf ein kleineres Werkzeug gewechselt werden muss, ob mehrfach gespannt werden muss; eine scharfe Ecke ohne angegebenen Radius lässt Spannungskonzentration und Werkzeugverschleiß gleichzeitig steigen. Ob das Toleranzband ±0,01 mm oder ±0,05 mm beträgt, kann auf einer CNC der Unterschied zwischen einer normalen Maschine und einer Hochpräzisionsmaschine sein, oder der Unterschied zwischen einer zusätzlichen Schlichtoperation und einer eingesparten Schlichtoperation. Wird die Oberflächenrauheit von Ra 3,2 auf Ra 0,8 angehoben, bedeutet das oft ein Schlichtwerkzeug, einen langsamen Vorschub oder sogar einen Poliergang.
Dies sind alles Signale auf der Zeichnung; Angebot, Prozessroute und Prüfmittelkonzept werden daraus abgelesen. Wenn man also über den Einfluss der Teilefertigung auf die Maschinenbaubranche spricht, kommt man an der Designseite nicht vorbei: Sie beeinflusst sowohl den Stückpreis als auch die Chargenkonsistenz – bei derselben Zeichnung kann das Ergebnis bei unterschiedlichem Verständnis nicht kompatibel sein.
DFM ist keine Zeichnungsprüfung, sondern das vorzeitige Klären der Zwänge der Teilefertigung
DFM (Design for Manufacturing) wird oft zu „Zeichnung prüfen und Fehler finden“ vereinfacht; tatsächlich geht es darum, Zwänge der Teilefertigung wie Werkzeuge, Spannen, Entformungsschrägen, Wandstärken, Grate und Entgratungsmethoden auf den Tisch zu bringen, bevor das Design eingefroren ist. In typischen Branchenbeobachtungen kann bei Projekten im Bereich Automobilkomponenten nach Anwendung von DFM die Bearbeitungszeit häufig um 15 %–20 % verkürzt werden, während die Ausschussquote gleichzeitig sinkt. Die Zahlen sind kein Versprechen, sondern eine Größenordnungsreferenz: Der Nutzen kommt hauptsächlich daher, dass ein Spannen, eine Nacharbeit oder eine Zeichnungsänderung wegen eines nicht herstellbaren Merkmals entfällt.
Eine häufige Maßnahme besteht darin, „nicht bearbeitbare Merkmale“ frühzeitig offenzulegen. Zum Beispiel neigen dünnwandige Teile beim Fräsen zum Ausweichen und zu Ratterschwingungen; eine schlechte Späneabfuhr bei tiefen Bohrungen führt zu Werkzeugbruch; wird die Entformungsrichtung bei Druckgussteilen spät festgelegt, kann später nur mit Funkenerosion nachgearbeitet werden. Wenn dies erst beim ersten Teil entdeckt wird, müssen Formen oder Vorrichtungen geändert werden, was völlig andere Kosten verursacht. Der Wert von DFM liegt darin, solche Beurteilungen von der Werkstatt auf den Design-Review-Tisch vorzuverlagern.
Die Ausbeute ist nicht das Ergebnis eines einsamen Kampfes der Werkstatt
Die Ausbeute erscheint wie eine Kennzahl der Produktionslinie, tatsächlich wird sie zur Hälfte vom Design und zur Hälfte vom Fertigungssystem bestimmt. In Branchenbeobachtungen ist es unter Bedingungen eines relativ ausgereiften Qualitätsmanagementsystems und beherrschter Prozessfähigkeit möglich, die Ausbeute von etwa 93 % auf rund 99,5 % zu steigern; die dazwischenliegenden Prozentpunkte stammen üblicherweise aus stabilem Spannen, Werkzeugstandzeitmanagement, Erstmuster- und Sichtprüfung sowie konsistenten Messkonzepten und nicht allein aus der Genauigkeit einer einzelnen Maschine.
Umgekehrt: Wenn die Zeichnungsanforderungen selbst das Prozessfenster überschreiten oder bei kritischen Maßen klare Bezüge und Prüfmethoden fehlen, lässt sich die Ausbeute selbst mit bester Werksleitung kaum stabil halten. Deshalb muss der Einfluss der Teilefertigung die Designseite einschließen: Das Design gibt das Ziel vor, die Werkstatt liefert den Weg zur Erreichung; passen beide nicht zusammen, geht die Ausbeute dazwischen verloren.
Den Einfluss der Teilefertigung auf konkrete Teile herunterbrechen: eine Beurteilungscheckliste
Die ersten sechs Abschnitte haben den Einfluss der Teilefertigung in vier Linien zerlegt: Kosten, Präzision, Innovation und Lieferkette. Um jedoch wirklich zu beurteilen, ob ein bestimmtes Teil durch die Fertigungskapazität „blockiert“ wird, darf man nicht auf Branchenslogans stehen bleiben, sondern muss auf die Einzelteil-Ebene zurückgehen: Wer fertigt das kritische Merkmal dieses Teils, wem ist das Toleranzband auf der Zeichnung überlassen, reicht die Stückzahl aus, um eine Lokalisierung zu tragen. Nachfolgend eine der Reihenfolge nach abzuarbeitende Beurteilungscheckliste; jeder Schritt entspricht einer der vorherigen Linien und benennt die zu prüfenden Zeichnungsinformationen.
Erster Schritt: Ist das kritische Merkmal dieses Teils von Importen abhängig?
Zunächst ist zwischen „Strukturteilen“ und „Funktionsteilen“ zu unterscheiden. Teile wie Gehäuse, Halterungen und Schutzabdeckungen beeinflussen selbst bei durchschnittlicher Genauigkeit nicht die Gewinnstruktur der gesamten Maschine; bei Teilen wie Hydraulikventilgehäusen, Getriebe-Zahnwellen und Motorspindelrotoren liegt die Verhandlungsmacht nicht beim Maschinenhersteller, sobald sie langfristig von Importen abhängen. Die Beurteilungsfrage ist sehr konkret: Führt ein Versagen dieses Teils zu Stillstand, Nacharbeit oder Sicherheitsvorfällen der gesamten Maschine? Wenn ja, ist es ein kritisches Teil, und es ist vorrangig zu prüfen, ob es im Inland eine stabile Serienfertigungskapazität gibt, statt zuerst Preise zu vergleichen.
Zu prüfende Informationen: die Passmaße auf der Zeichnung, die Werkstoffgüte und Wärmebehandlungsanforderungen, sowie Spuren eines vorgeschriebenen Lieferanten (z. B. die Angabe einer bestimmten Normteilnummer). Diese legen oft den bereits in der Designphase festgelegten Lieferkettenpfad offen.
Zweiter Schritt: Die Genauigkeitsanforderungen entscheiden, ob spanende Bearbeitung oder Gießen einzusetzen ist
Wie die Teilefertigung die Obergrenze der Genauigkeit bestimmt, wurde bereits im dritten Abschnitt erläutert: Bei der spanenden Bearbeitung wird Material von einem massiven Rohteil abgetragen, Maßhaltigkeit und mechanische Eigenschaften sind üblicherweise stabiler und vorhersagbarer; Gießen eignet sich für komplexe Formen und Stückzahlen, aber Lunker, Porositäten und ungleichmäßige Korngrößen beeinträchtigen die Eigenschaften, und kritische Merkmale erfordern oft eine zweite spanende Bearbeitung. Auf ein einzelnes Teil bezogen ist zuerst das Toleranzband zu prüfen: Wenn die Toleranz der Passfläche innerhalb von ±0,05 mm liegt oder klare Anforderungen an die Oberflächenrauheit Ra bestehen (z. B. unter Ra 1,6), muss grundsätzlich eine spanende Operation eingeplant werden, und Gießen kann nur das Rohteil liefern. Dann sind die Form- und Lagetoleranzen zu prüfen: Bei hohen Anforderungen an Koaxialität, Rechtwinkligkeit und Position beeinflussen Spannkonzept und Bezugswahl das Ergebnis stärker als die Maschine selbst.
Zu prüfende Informationen: Wo liegt die Bezugsfläche, gibt es einen Standard für nicht angegebene Toleranzen, ist die Wärmebehandlung vor oder nach der Grobbearbeitung vorgesehen. Wird die Wärmebehandlung in die Mitte oder nach die spanende Bearbeitung gelegt, entsteht Verzug, und es muss Aufmaß vorgesehen werden.
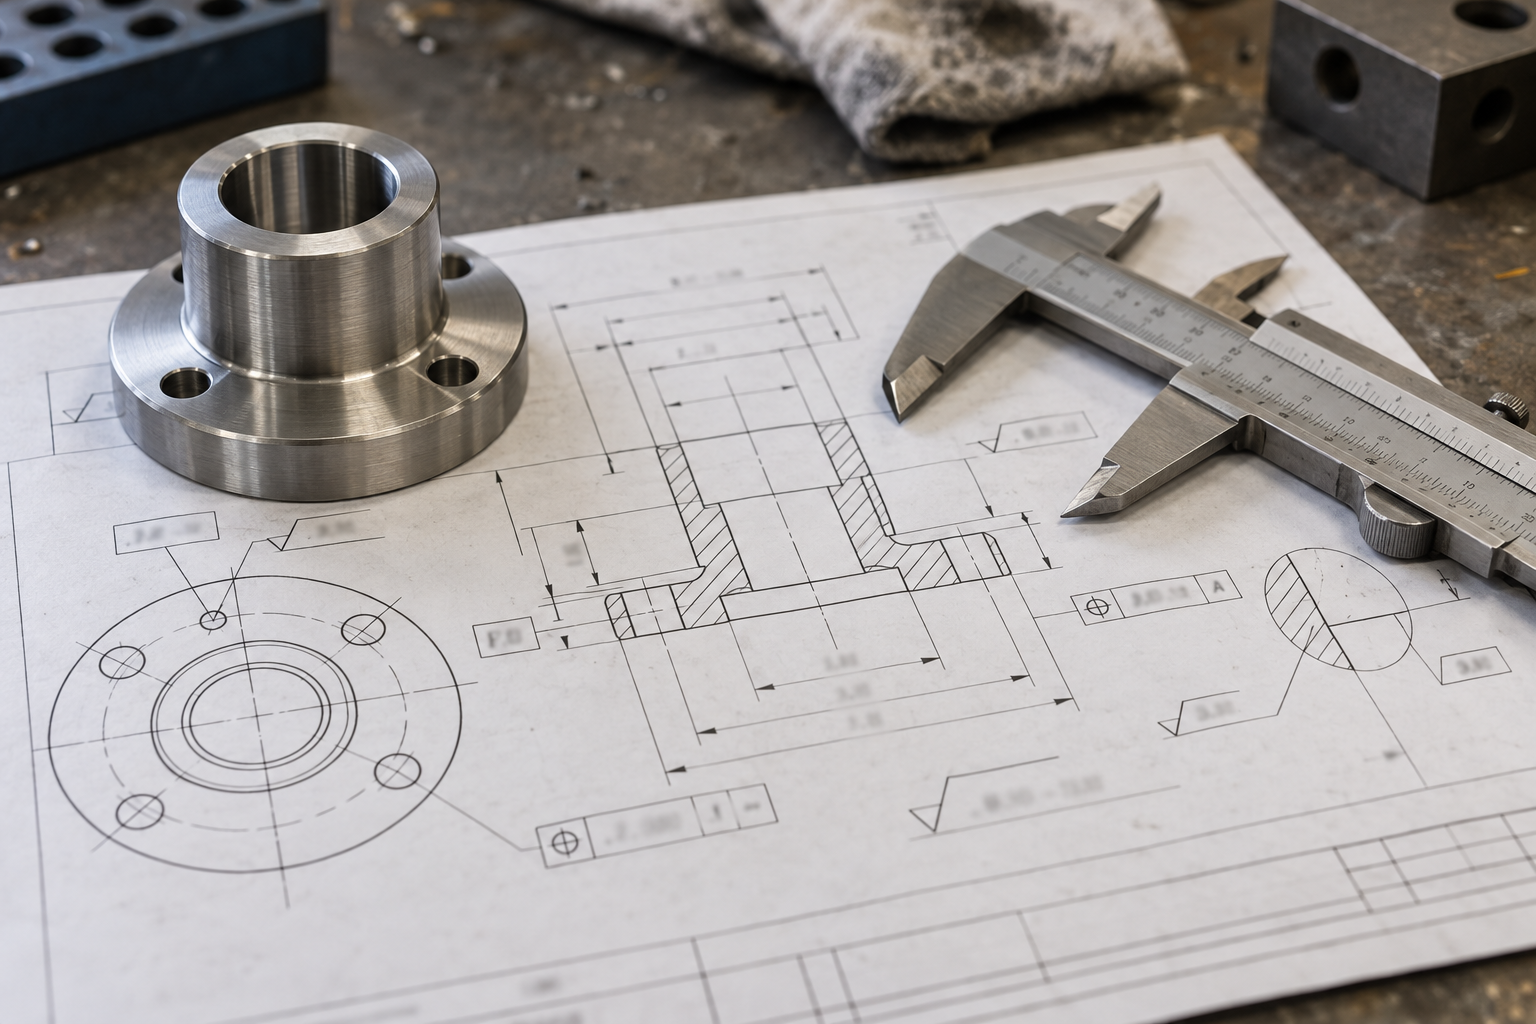
Schritt 3: Unterstützen Stückzahl und Kostenstruktur die Lokalisierung?
Lokalisierung bedeutet nicht sofortige Substitution von Importen. Beurteilt wird: ob der Jahresbedarf dieses Teils, die Amortisation von Formen oder Vorrichtungen sowie die Kosten der Qualitätsvalidierung verdünnt werden können. Bei Einzelstücken oder kleinen Serien ist Schnellprototyping oder CNC-Bearbeitung sinnvoller; ab einer bestimmten Stückzahl beginnen die Forminvestitionen für Spritzguss oder Gießen rentabel zu werden. Zu stellende Fragen: Gibt es eine stabile Jahresbedarfsprognose? Gibt es akzeptable Ersatzmaterialien? Kann die Chargenkonsistenz durch Prüfvorrichtungen und Erstmusterprüfung abgesichert werden?
Aus Sicht der Lieferkette kann die lokale Produktion von Schlüsselkomponenten die Bestell- und Lieferzeiten verkürzen, eine angemessene wirtschaftliche Größenordnung schaffen und den Standardisierungs- und Universalisierungsgrad erhöhen. Voraussetzung für diese Vorteile ist jedoch die Chargenkonsistenz – etwas herstellen zu können und es stabil herstellen zu können sind zwei verschiedene Dinge; in der Validierungsphase sind in der Regel Daten aus mehreren aufeinanderfolgenden Chargen erforderlich.
Schritt 4: Wurde in der Designphase DFM durchgeführt?
Zurück zum Ursprung. Die Designphase bestimmt etwa achtzig Prozent der Fertigungskosten; der Einfluss der Teileproduktion wird bereits in der Zeichnungsphase größtenteils festgelegt. Prüfen Sie, ob die Zeichnung Entformungsschrägen und Entformungsrichtung berücksichtigt, ob die Wandstärke gleichmäßig ist, ob zu tiefe enge Nuten vorhanden sind, die Werkzeuge mit zu großem Längen-Durchmesser-Verhältnis erfordern, und ob für die Spannung nutzbare Bezugsflächen vorhanden sind. DFM kann bei Automobilkomponenten die Bearbeitungszeit typischerweise um 15 %–20 % verkürzen und die Ausschussrate senken, aber nur, wenn die fertigungstechnische Beurteilung bereits in der Designphase erfolgt und nicht erst, wenn die Werkstatt Rückmeldung gibt und die Zeichnung geändert wird.
Diese Checkliste liefert keine Schlussfolgerungen, sondern nur Fragen: Ist das Schlüsselteil von Importen abhängig? Muss die Präzision zwingend spanend bearbeitet werden? Unterstützt die Stückzahl die Lokalisierung? Wurde im Design DFM durchgeführt? Nach Beantwortung dieser vier Fragen ist der Einfluss der Teileproduktion auf diese Anlage weitgehend klar. Wenn die Fertigbarkeit und der Prozessweg konkreter Teile bewertet werden sollen, kann eine Überprüfung in Verbindung mit DFM durchgeführt werden, bevor in die Angebotsphase eingetreten wird.
FAQ: Häufige Nachfragen zum Einfluss der Teileproduktion
Die folgenden Fragen sind diejenigen, die sich nach dem Lesen der vier Hauptlinien oben am ehesten anschließen: Hat sich die Importabhängigkeit tatsächlich entspannt, ist spanende Bearbeitung immer besser als Gießen, lassen sich diese Prozentwerte direkt auf das eigene Projekt übertragen, wie lange dauert die lokalisierte Substitution. Die Antworten haben alle Grenzen und geben keine Garantie für konkrete Projekte.
Hat sich die Importabhängigkeit bei Schlüsselkomponenten inzwischen entspannt?
Bei einigen Kategorien entspannt sie sich, aber nicht insgesamt. In Bereichen wie Hydraulikkomponenten, Antriebssystemen und Hochleistungslagern gibt es im Inland bereits nutzbare Alternativen; bei Motoren, Frequenzumrichtern und Getrieben im vorgelagerten Bereich von Hebezeugen hat sich bereits eine ansehnliche Industriegröße gebildet, und die Marktkonzentration ist nicht hoch. Aber „herstellen zu können“ und „dass der Maschinenbauer es wagt, in Serie umzustellen“ sind zwei verschiedene Dinge: Es braucht Daten zur Chargenkonsistenz, Validierungszyklen für die Installation und eine Aufteilung der After-Sales-Verantwortung. Um zu beurteilen, ob ein konkretes Teil noch blockiert ist, schaut man nicht auf Branchennachrichten, sondern darauf, ob es in der Lieferantenliste dieses Teils einen zweiten oder dritten umstellbaren Anbieter gibt.
Ist spanende Bearbeitung immer besser als Gießen?
Nein. Beide lösen unterschiedliche Probleme. Spanende Bearbeitung entfernt Material aus einem massiven Rohteil; die mechanischen Eigenschaften sind in der Regel stabiler und vorhersehbarer, die Maß- und Passungsreproduzierbarkeit ist gut, geeignet für kritische Passflächen, lasttragende Merkmale und hochpräzise kleine Serien; Gießen eignet sich für komplexe Formen und Serienformung, die anfängliche Forminvestition ist hoch, aber die Stückkosten können verdünnt werden, zum Preis davon, dass die Eigenschaften stärker von Abkühlgeschwindigkeit, Materialqualität sowie Lunkern und Porosität beeinflusst werden. Bei realen Teilen ist die Kombination aus Gussrohling plus spanender Nachbearbeitung kritischer Merkmale üblich. Welche Wahl getroffen wird, hängt davon ab, ob dieses Merkmal Formfreiheit oder Maßsicherheit erfordert.
Lässt sich der Bereich von 15 %–30 % Gewichtsreduzierung in der Luft- und Raumfahrt auch auf gewöhnliche Teile übertragen?
Nicht direkt übertragbar. Dieser Bereich stammt aus typischen Szenarien der Fünf-Achsen-Bearbeitung komplexer hochfester Strukturteile, bei denen eine integrale Struktur mehrere Verbindungselemente und Schrauben ersetzt; Voraussetzung ist, dass das Teil selbst über reichlich Montageredundanz verfügt, die beseitigt werden kann. Gewöhnliche Halterungen und Gehäuse haben, wenn sie nicht so viele Verbindungspunkte aufweisen, deutlich weniger Spielraum zur Gewichtsreduzierung. Für eine echte Bewertung schaut man zuerst, wie viele Schraubenlöcher und wie viele Schweißnähte auf der Zeichnung sind – das ist die Quelle der Gewichtsreduzierung.
Können DFM-Zahlen wie 15 %–20 % kürzere Bearbeitungszeit und eine Ausbeute von 93 % auf 99,5 % als Zusage gelten?
Sie können nur als Referenzgrößenordnung dienen, nicht als Zusage. Dies sind typische Branchenbeobachtungswerte; der tatsächliche Nutzen hängt von der Komplexität des Teils, dem ursprünglichen Grad an Designredundanz und der Prozessstabilität des Lieferanten ab. Bei einem ausgereiften Teil, das bereits mehrere DFM-Runden durchlaufen hat, ist der weitere Optimierungsspielraum naturgemäß klein; bei einem neuen Teil, das nie überprüft wurde, kann der Änderungsspielraum größer sein. Sinnvoll ist es, mit dem eigenen Teil eine DFM-Überprüfung durchzuführen und zu sehen, welche Merkmale konkret geändert werden können, statt aus den Prozentwerten anderer zurückzurechnen.
Wie lange dauert die lokalisierte Substitution von Schlüsselkomponenten in der Regel?
Es gibt keine einheitliche Antwort, und sie sollte auch nicht gegeben werden. Der Zeitraum hängt von drei Dingen ab: der Präzisionsklasse des Teils (ob fünf Achsen erforderlich sind, ob spezielle Prüfvorrichtungen erforderlich sind), ob das Material speziell ist und wie viel Validierungsrisiko die Maschinenseite zu tragen bereit ist. Die Verkürzung der Bestell- und Lieferzeiten und die Erhöhung des Standardisierungs- und Universalisierungsgrads sind direkte Vorteile der Lokalisierung, aber Voraussetzung ist, dass der lokale Lieferant die Chargenkonsistenz stabil reproduzieren kann. Bei der Bewertung fragt man zuerst: Wodurch werden die kritischen Maße dieses Teils sichergestellt, wodurch geprüft, und wer führt nach einem Lieferantenwechsel die Erstmusterbestätigung durch.
Key takeaways
- Die Teilefertigung ist das Fundament der Maschinenbaubranche: Leistung, Zuverlässigkeit und Kostenstruktur der kompletten Maschine bauen auf Bauteilen auf, und Schlüsselkomponenten sind der begrenzende Engpass.
- In einigen Baumaschinenkategorien können importierte Schlüsselkomponenten einen größeren Anteil der Kosten der kompletten Maschine ausmachen, und Gewinne werden von der vorgelagerten Stufe abgeschöpft – dies ist die direkteste Ausprägung des Einflusses der Teilefertigung.
- Die mechanischen Eigenschaften zerspanter Teile sind in der Regel stabiler und vorhersagbarer; Gießen eignet sich für komplexe Formen und Serien, doch Lunker, Porositäten und andere Fehler senken die Konsistenz, und kritische Merkmale müssen oft nachbearbeitet werden.
- Die Konstruktionsphase bestimmt etwa achtzig Prozent der Fertigungskosten; DFM und Yield-Management verlagern den Einfluss der Teilefertigung auf die Zeichnung, statt darauf zu warten, dass die Werkstatt Brände löscht.
- Lokalisierung, Spezialisierung und Standardisierung sind realistische Wege, den positiven Einfluss der Teilefertigung zu vergrößern, doch das konkrete Tempo hängt von Kategorie und Kapazität ab und muss einzeln bewertet werden.



