Wie wählt man Materialien für CNC-Prozesse: zuerst nach Funktion fragen, dann nach der Werkstoffsorte
Wenn die Zeichnung auf dem Tisch liegt oder ein altes Bauteil vor einem steht, ist die erste Reaktion vieler: 6061 oder 304? Diese Frage wird zu früh gestellt. Bei der Frage, wie man Materialien für CNC-Prozesse wählt, ist der wahre Ausgangspunkt nicht die Werkstoffsorte, sondern wo dieses Bauteil eingebaut wird und welche Aufgabe es erfüllen soll. Die Werkstoffsorte ist die Antwort, nicht die Frage.
Mit anderen Worten: Die Materialauswahl sollte der Funktion folgen, nicht der Werkstoffsorte, mit der man vertraut ist. Strukturhalterungen drehen sich um Festigkeit und Ermüdung; Fluidverteiler um Korrosionsbeständigkeit und ob die Dichtfläche passgenau anliegt; Steckverbinder um Leitfähigkeit und Beschichtungskompatibilität; Vorrichtungen um Maßstabilität. Dasselbe Bauteil kann bei einem anderen Einsatzort ein völlig anderes Material erfordern.
Bevor man also das Werkstoffhandbuch aufschlägt, sollte man die folgende Checkliste einmal ausfüllen. Sie muss nicht besonders genau sein, aber jeder Punkt wird später eine Reihe von Kandidaten aussortieren:
- Belastung und Steifigkeit: Ist es ein tragendes Teil oder dient es nur als Stütze? Wird es wiederholt belastet?
- Gewicht: Gibt es einen zwingenden Bedarf zur Gewichtsreduzierung, oder ist schwerer stabiler?
- Temperatur: Wie hoch ist die langfristige Betriebstemperatur, gibt es kurzzeitige Spitzen?
- Korrosion und Medien: Mit welchen Flüssigkeiten, Gasen, Reinigungsmitteln kommt es in Kontakt?
- Verschleiß: Gibt es Relativbewegung, Gleitpassung oder häufige Montage und Demontage?
- Elektrische und thermische Leitfähigkeit: Ist Wärmeableitung, Erdung oder Isolierung erforderlich?
- Sauberkeit: Wird es in einer Reinraumumgebung oder in einer normalen Werkstatt eingesetzt? Sind Grate und Ölverschmutzungen zulässig?
- Chemische Beständigkeit: Kommt es mit Lösungsmitteln, Säuren, Laugen oder Desinfektionsmitteln in Kontakt?
Wenn Sie diese Checkliste ausgefüllt haben, werden Sie feststellen, dass oft nur noch drei bis fünf Kandidatenmaterialien übrig bleiben statt Dutzender. Alle weiteren Entscheidungen – Metall oder Kunststoff, Edelstahl oder Aluminiumlegierung, ob PEEK erforderlich ist – drehen sich um diese Checkliste. Kein Material ist in allen Dimensionen optimal, nur dasjenige, das unter Ihrer spezifischen Kombination von Bedingungen besser geeignet ist.
Dieser Artikel folgt einer Entscheidungsreihenfolge: Zuerst wird nach Umgebung eingestuft, dann werden Metalle und Kunststoffe jeweils im Detail betrachtet, anschließend wird auf Bearbeitbarkeit, Nachbearbeitung und Prüfung zurückgekommen – Bedingungen, die leicht übersehen werden, aber die vorläufige Auswahl umstoßen können – und schließlich wird mit einer Schnellübersichtstabelle abgeschlossen. Das Ziel ist, dass Sie vor der Anfrage und Überprüfung bereits klar sagen können, „warum dieses Material“, statt nur eine Werkstoffnummer zu nennen.
Wenn die funktionalen Anforderungen Ihres Bauteils bereits klar sind, können Sie direkt zu den späteren Abschnitten über Umgebungseinstufung sowie Metalle und Kunststoffe übergehen. Wenn Sie noch die Bearbeitbarkeit bestätigen müssen, können Sie sich an den im Abschnitt CNC-Bearbeitungsfähigkeiten aufgeführten Material- und Verfahrensbereichen orientieren, um zu sehen, welche Merkmale vorab mit dem Lieferanten geklärt werden müssen. Bei der Materialauswahl geht es letztlich darum, zwischen Funktion, Umgebung und Fertigung einen praktikablen Kompromiss zu finden.
Materialien nach Umgebung auswählen: Wie man Korrosion, Temperatur, Feuchtigkeit und UV einstuft
Wenn es um die Materialauswahl für CNC-Verfahren geht, ist die erste Reaktion vieler Leute, eine Werkstoffnummerntabelle durchzublättern: 6061, 304, POM … Doch was wirklich die meisten Kandidaten auf einen Schlag ausschließt, ist die Umgebung. Derselbe Strukturhalter in einem thermostatisierten, trockenen Schaltschrank und in einer chlorhaltigen Kühlflüssigkeit sind völlig unterschiedliche Fälle. Also legen Sie noch keine Werkstoffnummer fest, sondern beantworten Sie zuerst drei Fragen: Wo wird dieses Bauteil eingebaut, welchen Medien ist es ausgesetzt und wie oft wird es gewartet?
Wenn man diese drei Fragen quantifiziert, ergibt das eine Umgebungscheckliste: Sind die Kontaktmedien Wasser, Öl, Säure, Lauge oder Salznebel; wie hoch ist die langfristige Betriebstemperatur, gibt es kurzzeitige Spitzen; ist die Luftfeuchtigkeit dauerhaft hoch, gibt es Kondensation; ist es im Freien, ist es langfristig direkter UV-Strahlung ausgesetzt; muss es wiederholt abgewischt oder desinfiziert werden. Nach dem Ausfüllen dieser Checkliste lässt sich der Materialauswahlbereich meist auf zwei bis drei Kategorien eingrenzen.
Korrosion und Reinigung: In anspruchsvollen Fällen zuerst 316 Edelstahl oder PEEK in Betracht ziehen
Korrosion wird am häufigsten unterschätzt. Bei der Beurteilung muss man zwischen „gelegentlichem Kontakt mit Wasserdampf“ und „langfristigem Kontakt mit korrosiven Medien“ unterscheiden; die Anforderungen an das Material unterscheiden sich um eine Stufe. Für starke Korrosion oder Situationen, die wiederholtes Reinigen, Desinfizieren oder Abspülen erfordern, ist es in der Branche üblich, vorrangig 316 Edelstahl oder unter den technischen Kunststoffen PEEK in Betracht zu ziehen. 316 wird in chlorhaltigen Umgebungen üblicherweise häufiger genannt als 304, während PEEK bei Chemikalien- und Temperaturbeständigkeit punktet – zum Preis hoher Kosten und der Notwendigkeit, bei der Bearbeitung auf Spanabfuhr und Wärme zu achten.
Wenn es sich nur um eine allgemeine Umgebung handelt – Innenbereich, trocken, gelegentliches Abwischen –, reichen oft 6061 Aluminium oder ABS aus, und es ist nicht nötig, für nicht benötigte Korrosionsbeständigkeit Bearbeitungskosten zu zahlen. Hier gibt es einen häufigen Nacharbeitspunkt: Man wählt 304, aber das Bauteil kommt mit chlorhaltigen Medien in Kontakt, und erst nach einiger Zeit stellt man Lochfraß fest – solche Probleme sind viel billiger, wenn sie bereits in der Anfragephase angesprochen werden, als wenn das Material später gewechselt werden muss.
Temperatur: Langfristige Betriebstemperatur und kurzzeitige Spitzen unterscheiden
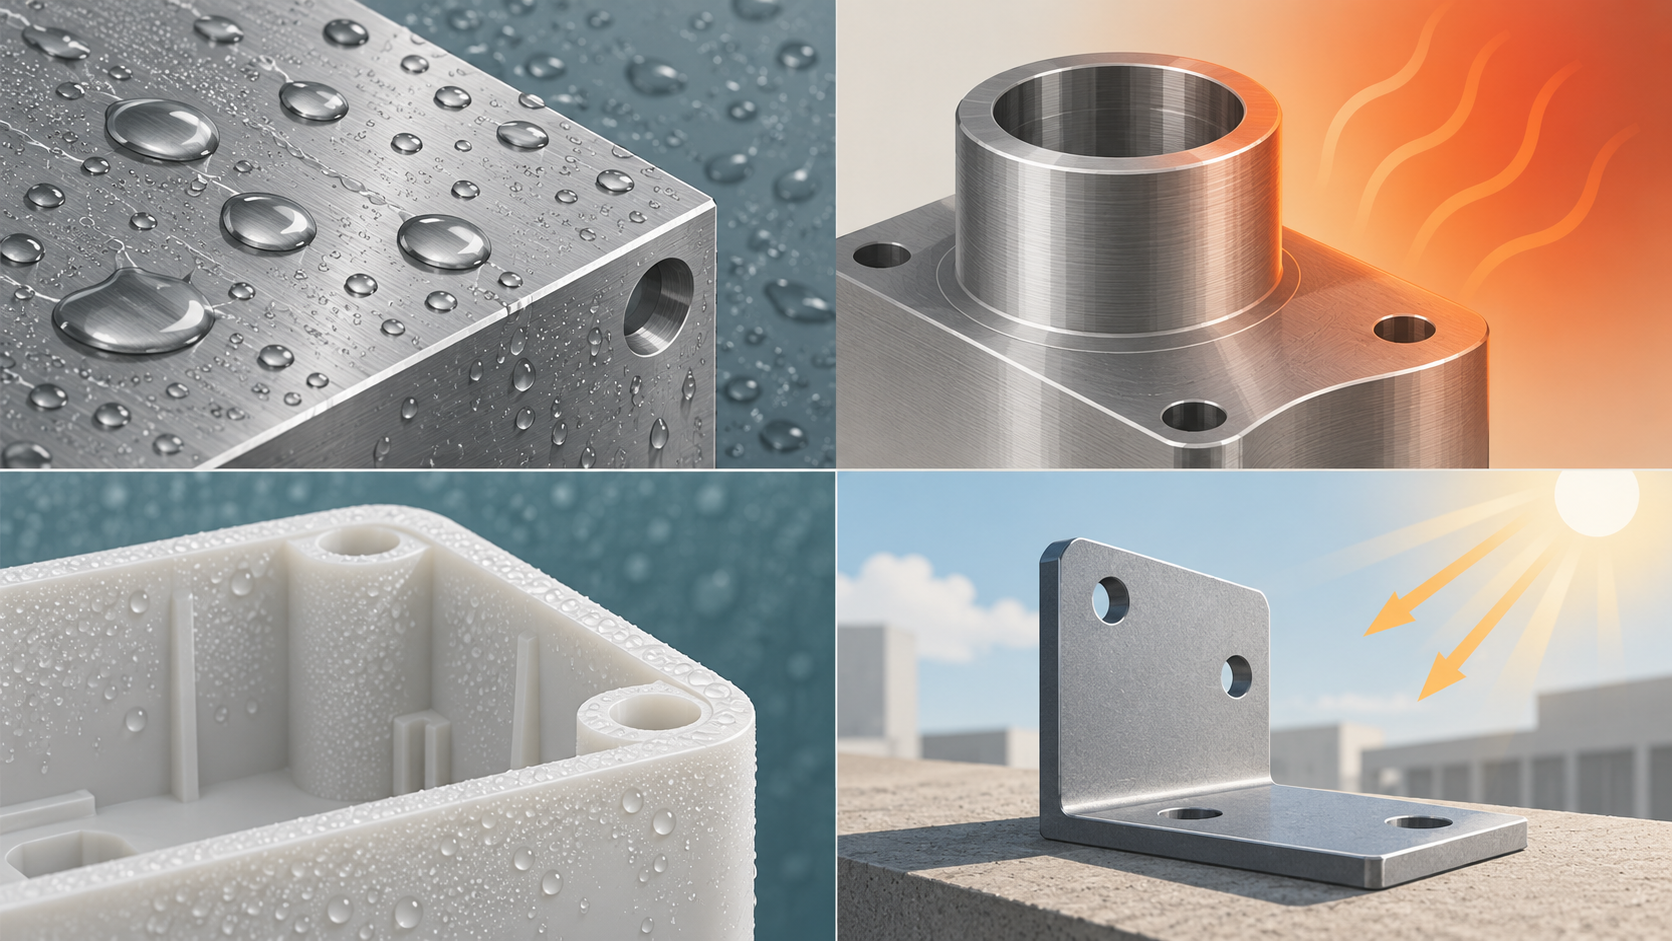
Temperatur muss in zwei Stufen betrachtet werden: Die langfristige Betriebstemperatur bestimmt, ob das Material erweicht, kriecht oder beschleunigt altert; die kurzzeitige Spitze bestimmt, ob es sich momentan verformt oder versagt. Viele Kunststoffe verlieren in der Nähe ihrer Wärmeformbeständigkeitstemperatur deutlich an Maßstabilität und Steifigkeit; selbst ohne Schmelzen kann die Passung problematisch werden.
Bei Metallteilen in der Nähe von Wärmequellen muss ebenfalls die Wärmeausdehnung berücksichtigt werden. Aluminium hat einen größeren Wärmeausdehnungskoeffizienten als Stahl; wenn an einem Bauteil enge Toleranzpassungen und zugleich Temperaturunterschiede auftreten, kann die unterschiedliche Ausdehnung zwischen den Materialien das Passungsspiel aufbrauchen. In solchen Fällen muss die Materialauswahl zusammen mit der Einsatztemperatur betrachtet werden, nicht nur mit den Abmessungen bei Raumtemperatur.
Feuchtigkeit und UV: Zwei Ursachen für Kunststoffalterung und Maßdrift
In dauerhaft feuchter Umgebung nehmen hygroskopische Kunststoffe wie Nylon Wasser auf und quellen, wodurch sich die Maße verschieben; bei hochpräzisen Passungsteilen kann es vor Ort klemmen, wenn die Maßänderung nach Feuchtigkeitsaufnahme nicht berücksichtigt wurde. UV-Strahlung beschleunigt zudem die Oberflächenalterung der meisten Kunststoffe; Kunststoffteile, die im Freien langfristig direkter Sonneneinstrahlung ausgesetzt sind, werden üblicherweise entweder durch Metall ersetzt oder müssen regelmäßig ausgetauscht werden.
Zu bedenken ist, dass die Angaben zu Temperatur-, Korrosions- und UV-Beständigkeit auf Materialdatenblättern meist Extremwerte unter bestimmten Bedingungen oder Ergebnisse beschleunigter Tests sind und oft von der tatsächlichen Anwendung abweichen. Für eine Beurteilung ist es die sicherere Vorgehensweise, den Lieferanten mit dem tatsächlichen Medium, der tatsächlichen Temperatur und dem tatsächlichen Wartungszyklus zu konfrontieren, statt die Zahlen aus dem Datenblatt direkt zu übernehmen. Ist diese Hürde der Umgebung genommen, geht es an die feinere Unterscheidung der Metall- und Kunststoffsorten, was die Effizienz deutlich erhöht.
Metalle: Auswahl – Eignung und Risiken von Aluminium, Edelstahl, Titan, Kupferlegierungen und Nickellegierungen
Metalle sind die Hauptdisziplin der CNC-Bearbeitung. Bei derselben Zeichnung ändern sich Kosten, Lieferzeit, Oberflächenqualität und Ausfallrisiko, wenn ein anderes Metall gewählt wird. Bei der Metallauswahl sollte man nicht zuerst Werkstoffnummern auswendig lernen, sondern zuerst schauen, was das Teil aushalten muss: Last, Steifigkeit, Gewicht, Temperatur, Korrosion, elektrische und thermische Leitfähigkeit, Sauberkeit. Im Folgenden werden für gängige Metalle jeweils Anwendungsfälle und Bearbeitungsrisiken erläutert, mit je einem Satz zur Einschätzung „wann die Wahl praktisch ist“.
Aluminium: 6061 und 7075 – gute Zerspanbarkeit, aber begrenzte Festigkeit und Verschleißfestigkeit
Aluminium 6061 ist eine der im CNC-Bereich am häufigsten verwendeten Sorten, typisch für Prototypen, Gehäuse, Vorrichtungen und Strukturhalterungen. Es lässt sich gut zerspanen, die Späne brechen sauber, der Werkzeugverschleiß ist gering, und die Oberflächenbehandlung (z. B. Eloxieren) ist ausgereift. Der Preis dafür sind mittelmäßige Härte und Verschleißfestigkeit; bei langfristiger Lastaufnahme oder hochfrequentem Reibkontakt ist Vorsicht geboten. Aluminium 7075 hat eine deutlich höhere Festigkeit und eignet sich für hochbeanspruchte Strukturteile, doch nach der Bearbeitung kann die Freisetzung innerer Spannungen Verformungen verursachen, besonders bei dünnwandigen und lang auskragenden Teilen; zudem ist seine Korrosionsbeständigkeit schlechter als die von 6061 und muss durch Eloxieren oder Beschichtung ausgeglichen werden. Bei großflächigen dünnen Wänden und hohen Anforderungen an die Ebenheit sollte vor der Wahl von 7075 das Entspannungsverfahren und die Spannweise bewertet werden.
Wann die Wahl von Aluminium praktisch ist: Wenn das Teil leicht sein soll, Wärme abführen muss, ein eloxiertes Aussehen benötigt, die Last mittel ist und keine stark korrosive Umgebung vorliegt, ist 6061 oft der Ausgangspunkt; wird höhere Festigkeit und Gewichtssensitivität verlangt, kommt 7075 infrage, aber Ebenheit und Spannungsarmglühen sollten in die Zeichnung aufgenommen werden.
Edelstahl: 304 und 316 – korrosionsbeständig, reinigungsfähig, passivierungskompatibel
304 und 316 sind die Hauptwerkstoffe im CNC-Bereich für Edelstahl. 304 wird für allgemeine Korrosionsbeständigkeit sowie in lebensmittel- und medizinnahen Anwendungen eingesetzt; 316 wird wegen seines Molybdängehalts häufiger für chlorhaltige Umgebungen, Meeresatmosphäre und Situationen mit wiederholter Reinigung und Desinfektion in Betracht gezogen. Die Vorteile von Edelstahl sind Korrosionsbeständigkeit, Reinigungsfähigkeit und Kompatibilität mit dem Passivierungsprozess; die Nachteile sind eine starke Neigung zur Kaltverfestigung, hohe Schnittkräfte, schneller Werkzeugverschleiß, konservativere Vorschübe und Kühlung sowie Verformungsgefahr dünnwandiger Teile durch Schnittwärme und Spannkräfte. Tiefe Kavitäten, lange schmale Bohrungen und feine Gewinde sind in Edelstahl schwieriger als in Aluminium, und Kosten sowie Ausschussrisiko sind meist höher.
Wann die Wahl von Edelstahl praktisch ist: Wenn das Teil langfristig Feuchtigkeit, Chemikalien oder Salznebel ausgesetzt ist oder häufig gereinigt und desinfiziert werden muss und höhere Bearbeitungskosten akzeptabel sind. In einer normalen trockenen Innenumgebung reichen Aluminium oder Kunststoff oft aus, und Edelstahl muss nicht standardmäßig gewählt werden.
Titan, Kupferlegierungen, Nickellegierungen: gute Eigenschaften, aber Bearbeitungsrisiken und Kosten müssen vorab kalkuliert werden
Titan (z. B. Grade 5 / Ti-6Al-4V) hat eine hohe spezifische Festigkeit und gute Korrosionsbeständigkeit und wird häufig in der Luftfahrt, Medizintechnik und für hochwertige Strukturteile verwendet. Die Bearbeitungsschwierigkeiten konzentrieren sich auf die Schnittwärme: Titan leitet Wärme schlecht, die Hitze konzentriert sich an der Schneide, der Werkzeugverschleiß ist schnell, und es sind spezielle Werkzeuge, ausreichende Kühlung und konservative Parameter erforderlich; dünnwandige Teile neigen zudem zu Rattern. Wann die Wahl von Titan praktisch ist: Wenn Gewicht gespart, Korrosionsbeständigkeit erreicht und höhere Material- und Bearbeitungskosten akzeptiert werden können und die Konstruktion übermäßig dünne Wände und tiefe enge Nuten vermeidet.
Kupferlegierungen leiten Wärme und Strom gut und werden häufig für Elektroden, Kühlkörper und elektrische Verbindungsteile verwendet. Sie sind jedoch weich und duktil, sodass sie bei unsachgemäßer Spannung leicht eingedrückt oder verformt werden, und beim Bohren und Fräsen entstehen leicht Gratbildung und Aufwerfungen, sodass der Entgratungsprozess vorab eingeplant werden muss. Wann die Wahl von Kupferlegierungen praktisch ist: Wenn elektrische Leitfähigkeit, Wärmeleitfähigkeit oder Verschleißfestigkeit (z. B. Bronze, Messing) die Kernfunktion sind und die Teileform für das Spannen weicher Materialien geeignet ist.
Nickellegierungen (z. B. Inconel-Serie) sind hochtemperatur- und korrosionsbeständig und werden für anspruchsvolle Einsatzbedingungen verwendet. Sie erfordern hohe Schnittkräfte, neigen stark zur Kaltverfestigung, verursachen sehr schnellen Werkzeugverschleiß und benötigen in der Regel spezielle Werkzeuge, niedrige Geschwindigkeiten mit hohem Vorschub und häufigeren Werkzeugwechsel, wodurch Kosten und Durchlaufzeit deutlich steigen. Wann die Wahl von Nickellegierungen praktisch ist: Wenn es für Hochtemperatur- oder stark korrosive Umgebungen kein günstigeres Ersatzmaterial gibt und höhere Bearbeitungskosten sowie eine längere Prozessvalidierung akzeptiert werden können.

Bei der Metallauswahl gibt es keine eindeutige Antwort; entscheidend ist, dass die Kompromisse jedes Materials mit der Funktion des Teils übereinstimmen. Im nächsten Abschnitt geht es um technische Kunststoffe: wann Kunststoff besser geeignet ist als Metall und für welche Szenarien ABS, POM, Nylon, PC und PEEK jeweils passen.
Kunststoffe: Auswahl – typische Szenarien für ABS, POM, Nylon, PC und PEEK
Nach Metall sind Kunststoffe die andere große Kategorie bei CNC-Teilen. Viele glauben, bei Kunststoff „könne man einfach irgendeinen nehmen“, doch tatsächlich sind die Unterschiede zwischen technischen Kunststoffen größer als zwischen einigen Aluminiumlegierungen: Manche sind maßstabil wie Formteile, manche „nehmen zu“ beim ersten Kontakt mit Feuchtigkeit, und manche schmieren und ziehen Fäden, sobald das Werkzeug ansetzt. Bei der Materialauswahl im CNC-Prozess bleibt die Reihenfolge bis zum Kunststoff unverändert – zuerst schauen, was das Teil leisten soll, dann auf die konkrete Type festlegen.
ABS: die unkomplizierte Wahl für Sichtteile und allgemeine Strukturteile
ABS ist oft der „unkomplizierteste“ Kunststoff im Kunststoff-CNC: leicht zerspanbar, neigt nicht zum Reißen, Oberfläche kann geschliffen und lackiert werden, und die Kosten sind niedrig. Für Gerätegehäuse, Bedienpaneele, nicht tragende Halterungen und Montagevorrichtungen, die keine hohe Festigkeit erfordern, aber optisch ansprechend sein sollen, reicht ABS in der Regel aus.
Seine Schwächen sollte man vorher kennen: Festigkeit, Steifigkeit und Temperaturbeständigkeit sind durchschnittlich; bei langfristiger Belastung oder in der Nähe von Wärmequellen kriecht es; auch die Witterungsbeständigkeit ist gewöhnlich, bei langfristiger Außenbewitterung altert es leicht. ABS eignet sich daher für allgemeine Strukturteile im Innenbereich, bei Normaltemperatur und begrenzter Last – genau das ist die Kunststoff-Entsprechung zur Einschätzung „in normaler Umgebung reichen oft 6061-Aluminium oder ABS“.
POM: der häufige Gast bei Zahnrädern, Gleitern und Präzisionspassungsteilen
POM (Polyoxymethylen, in der Branche oft auch „Sinterstahl-Kunststoff“ genannt) ist steif, hat einen niedrigen Reibungskoeffizienten, ist verschleißfest, nimmt deutlich weniger Wasser auf als Nylon und ist maßstabil. Bei Zahnrädern, Gleitern, Buchsen, Nocken und Passungsteilen, die langfristig wiederholt bewegt werden, denkt man meist zuerst an POM. Bei der CNC-Bearbeitung von POM sind die Späne sauber, die Oberfläche lässt sich leicht glätten – es gehört zu den gut bearbeitbaren Sorten.
Zwei Punkte sind zu beachten: Erstens zersetzt sich POM bei langfristiger Nutzung unter hoher Temperatur allmählich; in der Nähe von Wärmequellen muss die tatsächliche Betriebstemperatur geprüft werden. Zweitens ist seine „Selbstschmierung“ nur relativ zu Metall gemeint; bei schwerer Last oder hoher Geschwindigkeit muss der Verschleiß trotzdem bewertet werden. POM als „Kunststoff für Präzisionsbewegungsteile“ einzusetzen entspricht seinen Stärken besser als als „strukturelles Lastteil“.
Nylon: zäh und verschleißfest, aber Feuchtigkeitsaufnahme verändert die Maße
Nylon (PA) ist zäh, schlagfest, verschleißfest und besitzt eine gewisse Selbstschmierung; häufig bei Clips, Abdeckungen, Verschleißunterlagen und Strukturteilen mit Last, aber ohne hohe Präzisionsanforderung. Problematisch ist die Feuchtigkeitsaufnahme: Nylon nimmt Wasser aus der Umgebung auf, danach wachsen die Maße, und Festigkeit sowie Steifigkeit ändern sich ebenfalls. Bei derselben Zeichnung können Teile, die in der Trockenzeit und in feuchten Regionen gefertigt wurden, nach einiger Zeit nicht mehr zusammenpassen.
Die Beurteilung ist daher direkt: Wenn das Teil enge Toleranzpassungen, präzise Bohrungspositionen oder langfristige Maßstabilität erfordert, muss vor der Verwendung von Nylon der Feuchtigkeitseinfluss bewertet werden; gegebenenfalls ist auf ein Material mit geringerer Wasseraufnahme zu wechseln oder das Maßtoleranzfeld entsprechend dem Zustand nach Feuchtigkeitsaufnahme mit Reserve auszulegen. Wenn nur Zähigkeit und Verschleißfestigkeit gefragt sind, bleibt Nylon eine gute Wahl mit gutem Preis-Leistungs-Verhältnis.
PC: erste Wahl für Schlagzähigkeit und transparente Teile, auf Eigenspannungen achten
PC (Polycarbonat) steht bei der Schlagzähigkeit unter den technischen Kunststoffen an der Spitze und ist zudem transparent; Schutzabdeckungen, Sichtfenster und bruchsichere Gehäuse werden oft daraus gefertigt. Doch PC hat hohe Eigenspannungen: Wenn es nach der Bearbeitung mit bestimmten Lösungsmitteln oder Ölen in Kontakt kommt oder bei der Montage gewaltsam verpresst wird, kann Spannungsrissbildung auftreten – feine Risse auf der Oberfläche, die sich oft erst nach einer gewissen Nutzungsdauer zeigen.
Die Lösung ist nicht „PC nicht verwenden“, sondern Prozess und Montage zu beherrschen: Beim Schneiden Überhitzung und zu große Schnittkräfte vermeiden, Spannungsarmglühen kann eine Option sein, bei der Montage kein Übermaß mit gewaltsamem Einpressen, und die Verträglichkeit der Kontaktflächen mit den verwendeten Fetten und Reinigern prüfen. Besonders transparente Teile müssen vorab angegeben werden, da Kratzer und Spannungslinien im transparenten Zustand verstärkt sichtbar werden.
PEEK: Material für anspruchsvolle Einsatzbedingungen mit hoher Temperatur- und Chemikalienbeständigkeit
PEEK gehört zu den Hochleistungs-Kunststoffen: hochtemperaturbeständig, beständig gegen viele chemische Medien, gute mechanische Eigenschaften und in manchen Fällen als Metallersatz für Leichtbau- oder Isolierteile geeignet. In Bereichen wie Halbleiter, Medizin, Chemie und Luftfahrt, die Anforderungen an Temperatur und Medien stellen, wird es eingesetzt; es ist auch das Kunststoff-Gegenstück zur Einschätzung „in streng korrosiver Umgebung können 316-Edelstahl oder PEEK in Betracht gezogen werden“.
Der Preis ist hoch, und die Bearbeitung ist ebenfalls anspruchsvoll: PEEK leitet Wärme schlecht, Schnittwärme staut sich leicht, Spanabfuhr und Kühlung müssen gut organisiert sein, sonst verbrennt die Oberfläche oder es kommt zu Maßdrift; auch der Werkzeugverschleiß ist schneller als bei ABS und POM. Bevor man sich für PEEK entscheidet, sollte man daher klar prüfen: Ist es das einzige Material, das gleichzeitig Temperaturbeständigkeit, Chemikalienbeständigkeit und Festigkeit erfüllt? Wenn die Antwort nicht eindeutig ist, sind kostengünstigere Materialien oft wirtschaftlicher.
Wann Kunststoff besser geeignet ist als Metall
Stellt man die genannten Sorten nebeneinander, haben die Szenarien, in denen Kunststoff gewinnt, gemeinsame Merkmale: leicht, isolierend, selbstschmierend, chemikalienbeständig und mit geringer Last. Zum Beispiel bewegte Teile, die Gewicht sparen sollen, elektrisch isolierende Stützteile, Gleitpassungen, die nicht geschmiert werden sollen, Behälter oder Rohrleitungsteile mit Kontakt zu schwachen Säuren und Laugen. In diesen Fällen ist Metall entweder zu schwer oder erfordert zusätzliche Isolations- bzw. Schmierbehandlung – Kunststoff erledigt es in einem Schritt.
Umgekehrt bleibt bei hoher Last, hoher Steifigkeit, langfristig hoher Temperatur oder strengem Verschleiß Metall meist die Hauptlinie – Kunststoff zeigt unter diesen Bedingungen schnell Kriechen, Alterung und Verschleiß. Der Kern der Beurteilung bleibt der alte Satz: Es gibt kein bestes Material, nur das am besten geeignete. Auch bei der Auswahl im Kunststoffbereich geht man von den funktionalen Anforderungen aus, nicht von vertrauten Typen.

Wie die Bearbeitbarkeit die CNC-Kosten und die Oberflächenqualität beeinflusst
Eine Sache wird bei der Materialauswahl am leichtesten übersehen: Materialien mit guten Gebrauchseigenschaften sind nicht unbedingt leicht zu bearbeiten. Bei der Materialauswahl im CNC-Prozess darf man nicht nur Zugfestigkeit oder Korrosionsbeständigkeit betrachten, sondern muss auch fragen – lässt sich dieses Material stabil zerspanen? Die Bearbeitbarkeit wirkt sich direkt auf drei Dinge aus: Werkzeugverschleiß, Zykluszeit und Oberflächenrauheit. Letztlich schlägt sich alles in Kosten und Lieferzeit nieder.
Vergleicht man die drei Metalle Aluminium, Edelstahl und Titan miteinander, sind die Unterschiede am deutlichsten. 6061-Aluminium lässt sich leicht und zügig zerspanen, die Späne fließen gut ab, übliche Werkzeuge reichen aus, und die Oberfläche erreicht leicht eine feinere Rauheit. 304-Edelstahl ist zäh und leitet Wärme schlecht, die Schnittwärme konzentriert sich nahe der Schneide, es neigt zu Kaltverfestigung, der Werkzeugverschleiß ist schneller, und Vorschub und Drehzahl müssen konservativer gewählt werden. Titanlegierungen (z. B. Grade 5) erzeugen höhere Schnittwärme und leiten sie schlechter ab, die Schneidentemperatur steigt schnell, meist sind niedrigere Schnittgeschwindigkeiten und ausreichende Kühlung nötig, und die Werkzeugstandzeit ist kurz. Bei gleicher Form kann ein Materialwechsel den Wechsel von Werkzeugen, geänderte Parameter und zusätzliche Arbeitszeit bedeuten.
Dünnwandig, tiefe Kavitäten, enge Toleranzen: zuerst prüfen, ob stabil bearbeitet werden kann
Wenn in der Zeichnung dünne Wände, tiefe Kavitäten, präzise Bohrungen oder feine Gewinde auftauchen, wird das Risiko der Materialauswahl größer. Dünnwandige Teile weichen unter Schnittkräften leicht aus oder schwingen, harte und spröde Materialien können ausbrechen, weiche und zähe Materialien können nach dem Ausweichen zurückfedern, und die Maße werden instabil. Tiefe Kavitäten erschweren die Spanabfuhr, angesammelte Späne zerkratzen die bereits bearbeitete Oberfläche. Diese Merkmale stellen oft strengere Anforderungen an die Bearbeitbarkeit des Materials als die Gebrauchsanforderungen des Teils.
Eine praktische Einschätzung: Wenn auf der Zeichnung dünnwandige, tiefe Kavitäten oder eng tolerierte Merkmale vorhanden sind, bewerten Sie zuerst, ob das Material stabil gefertigt werden kann, und sprechen Sie erst dann darüber, ob die Leistung den Anforderungen entspricht. Wenn das Material bereits in der Testphase häufig außerhalb der Toleranz liegt, sind selbst die besten Korrosionsbeständigkeitsdaten später bedeutungslos.
Die Probleme von Kunststoffen: weich, klebrig am Werkzeug, Späneabfuhr
Die Zerspanbarkeitslogik von Kunststoffen unterscheidet sich von der von Metallen. Metalle sind problematisch, wenn sie hart sind; Kunststoffe sind oft problematisch, wenn sie weich sind. Materialien wie POM, Nylon und ABS neigen beim Schneiden zur Bildung von langen Spänen; eine schlechte Spanabfuhr kann das Werkzeug umwickeln oder die Oberfläche verkratzen. Nylon verändert nach Feuchtigkeitsaufnahme seine Maße; vor der Schlichtbearbeitung kann eine Trocknung erforderlich sein. PC hat große Eigenspannungen und neigt beim Schneiden zu Spannungsrissen. PEEK hat zwar gute Eigenschaften, ist aber teuer und leitet Wärme schlecht; die Schnittwärme lässt sich schwer abführen, und Spanabfuhr sowie Kühlung erfordern ebenfalls Aufmerksamkeit. Die Oberflächenqualität von Kunststoffteilen hängt stärker von der Schärfe des Werkzeugs und der Spanabfuhr ab als von einer bloßen Erhöhung der Drehzahl.
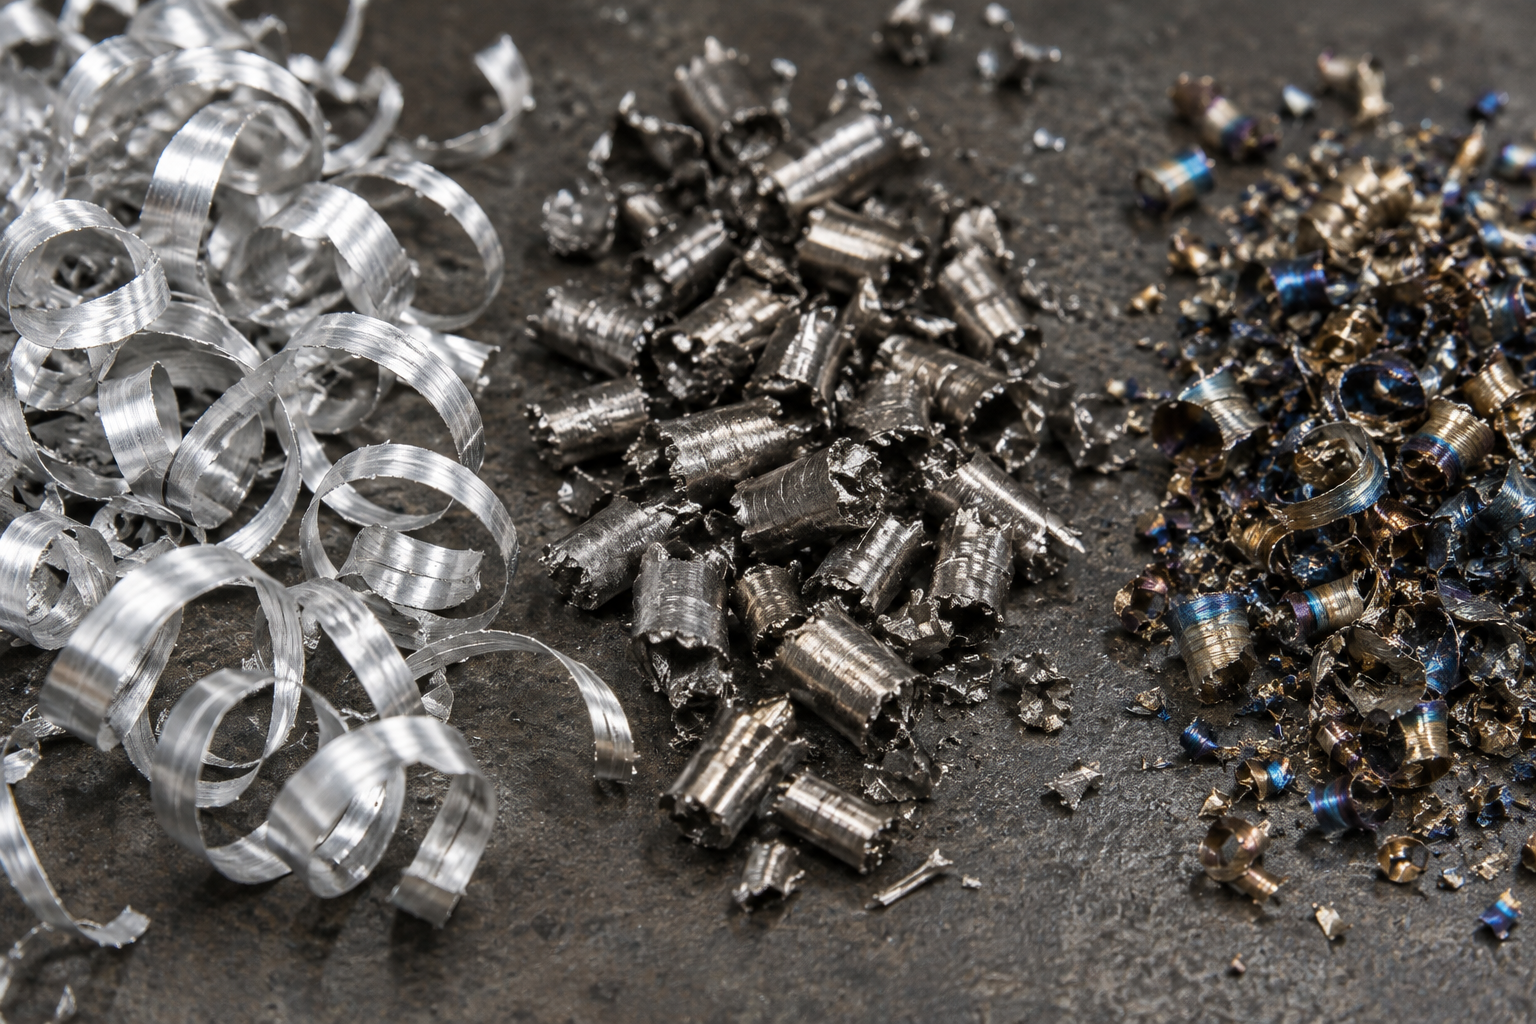
Materialien mit hoher Härte und schlechter Wärmeleitfähigkeit stellen deutlich höhere Anforderungen an Werkzeuge und Kühlung. Nickellegierungen haben große Schnittkräfte und verursachen schnellen Werkzeugverschleiß; in der Regel sind spezielle Werkzeuge und konservativere Parameter erforderlich. Kupferlegierungen sind weich, verformen sich bei zu großer Spannkraft leicht, und auch das Entgraten ist aufwendig. Diese Materialien sind nicht undurchführbar, müssen aber bereits in der Angebots- und Prozessplanungsphase berücksichtigt werden.
Betrachtet man Materialauswahl und Fertigungsrisiko gemeinsam, zeigt sich eine Regel: Bei Materialien mit schlechter Zerspanbarkeit steigen die Kosten oft nicht linear. Kürzere Werkzeugstandzeiten, längere Bearbeitungszeiten und höhere Ausschussraten summieren sich. Daher ist bei gleicher Funktion die bevorzugte Wahl eines gut zerspanbaren Materials eines der direktesten Mittel zur Steuerung der CNC-Kosten. Konkrete Werkstoffgüten und Bearbeitungslösungen sollten bei der Anfrage mit dem Lieferanten abgestimmt werden.
Eine Schnellübersicht: Eigenschaften und Anwendungen gängiger CNC-Materialien
In den vorherigen Abschnitten wurde nach Umgebung, Metall, Kunststoff und Zerspanbarkeit getrennt erläutert; bei der tatsächlichen Materialauswahl blättert man nicht Punkt für Punkt durch. Nachfolgend sind gängige Werkstoffgüten in einer Tabelle zusammengefasst: zuerst Eigenschaften und Anwendungen, dann Bearbeitungshinweise – die letzte Spalte ist oft der entscheidende Faktor für Kosten und Lieferzeit.
| Material | Gängige Werkstoffgüten | Hauptmerkmale | Typische Anwendungen | Bearbeitungshinweise |
|---|---|---|---|---|
| Aluminiumlegierung | 6061 | leicht, gut zerspanbar, kostengünstig, eloxierbar | Prototypen, Gehäuse, Vorrichtungen, Halterungen | dünnwandig und verformungsanfällig, Aufmaß für die Schlichtbearbeitung lassen, symmetrischer Materialabtrag |
| Aluminiumlegierung | 7075 | Hohe Festigkeit, Härte höher als 6061 | Hochbeanspruchte Strukturteile, belastete Spannvorrichtungen | Hohe Eigenspannung, Dünnwandigkeit und Ebenheit erfordern zusätzliche Prüfung, Korrosionsbeständigkeit durchschnittlich |
| Edelstahl | 304 | Korrosionsbeständig, reinigbar, passivierungskompatibel | Lebensmittelgeräte, allgemeine korrosionsbeständige Strukturteile | Deutliche Kaltverfestigung, schneller Werkzeugverschleiß, Vorschub darf nicht zu klein sein |
| Edelstahl | 316 / 316L | Enthält Molybdän, besserer Widerstand gegen Chloridkorrosion | Medizin-, Chemie- und Meeresumgebungsteile | Klebt stärker am Werkzeug als 304, Schnittwärme konzentriert, Kühlung muss ausreichend sein |
| Titanlegierung | Grade 5 (TC4) | Hohe spezifische Festigkeit, gute Korrosionsbeständigkeit, temperaturbeständig | Luftfahrtstrukturen, leichte hochfeste Teile | Schlechte Wärmeleitfähigkeit, Schnittwärme konzentriert, schneller Werkzeugverschleiß, konservative Parameter erforderlich |
| Kupferlegierung | Messing, Berylliumkupfer usw. | Gute Wärme- und elektrische Leitfähigkeit, leicht zerspanbar | Elektroden, Wärmesenken, elektrische Kontakte | Weiches Material, bei unsachgemäßer Spannung leicht verformbar, Kantenaufwurf und Gratbildung |
| Nickellegierung | Inconel-Typen | Hohe Temperaturbeständigkeit, Korrosionsbeständigkeit, gute Festigkeitserhaltung | Bauteile für Hochtemperatur- und stark korrosive Einsatzbedingungen | Hohe Schnittkräfte, sehr schneller Werkzeugverschleiß, spezielle Werkzeuge und niedrige Parameter erforderlich |
| Technische Kunststoffe | ABS | Geringe Kosten, leicht zu bearbeiten, akzeptables Aussehen | Sichtteile, allgemeine Strukturteile, Prototypen | Weich, neigt zum Verkleben mit dem Werkzeug, Spanabfuhr und Spannkraft müssen kontrolliert werden |
| Technische Kunststoffe | POM | Gute Steifigkeit, niedriger Reibungskoeffizient, maßstabil | Zahnräder, Gleitsteine, Präzisionspassungsteile | Gute Zerspanbarkeit, jedoch Wärmeausdehnung und Spannverformung beachten |
| Technische Kunststoffe | Polyamid (PA) | gute Zähigkeit, verschleißfest, selbstschmierend | Verschleißteile, Buchsen, leicht belastete Zahnräder | Dimensionsänderung nach Feuchtigkeitsaufnahme, bei Hochpräzisionsteilen Feuchtigkeitseinfluss bewerten |
| Technische Kunststoffe | PC | schlagzäh, transparent möglich | transparente Abdeckungen, Schutzteile, schlagfeste Teile | hohe Eigenspannungen, neigt zu Spannungsrissen, Glühen und Spannungsabbau berücksichtigen |
| Technische Kunststoffe | PEEK | hochtemperaturbeständig, chemikalienbeständig, gute mechanische Eigenschaften | anspruchsvolle Einsatzbedingungen, Medizin, Halbleiterteile | hoher Preis, Spanabfuhr und Schnittwärme müssen kontrolliert werden, Parameter eher konservativ |
So verwendet man die Schnellübersicht: erst einordnen, dann verifizieren
Die Anwendung ist einfach: Grenzen Sie zunächst anhand der Umgebungs- und Lastbedingungen aus dem vorigen Abschnitt zwei oder drei Kandidaten in der Tabelle ein und beurteilen Sie dann anhand der Spalte zur Bearbeitbarkeit, welcher leichter stabil herstellbar ist. Zum Beispiel sind bei einem im Innenbereich verwendeten leicht belasteten Halter sowohl 6061 als auch ABS Kandidaten; wenn die Zeichnung dünne Wände oder enge Toleranzpassungen aufweist, ist die Bearbeitbarkeit von 6061 meist besser kontrollierbar, während bei ABS auf Spannung und Verformung zu achten ist. Umgekehrt passt bei einem selbstschmierenden Gleitstein POM oder Polyamid besser, während bei Metall stattdessen Schmierkanäle oder Beschichtungen erforderlich wären.
Diese Tabelle ist ein Ausgangspunkt, nicht das Ende. Derselbe Werkstoff kann in unterschiedlichen Zuständen (z. B. 6061-T6 und geglüht), bei verschiedenen Lieferantenchargen und unterschiedlicher Wärmebehandlung Unterschiede bei Festigkeit, Härte und Maßstabilität aufweisen. Die „typischen Anwendungen“ in der Tabelle sind branchenübliche Szenarien und bedeuten nicht, dass ein bestimmtes Teil unbedingt geeignet ist. Die endgültige Bestätigung muss anhand der Zeichnung erfolgen: Toleranzband, Oberflächenrauheit, Nachbehandlung und Prüfanforderungen – fehlt eine davon, kann ein eigentlich passender Werkstoff ungeeignet werden. Bei Unsicherheit geben Sie die Liste der funktionalen Anforderungen zusammen mit dieser Tabelle an den Bearbeiter, damit Werkstoffauswahl und Prozess gemeinsam bewertet werden; das ist einfacher, als zuerst den Werkstoff festzulegen und dann den Prozess zu suchen.

Wie die Nachbearbeitung und Prüfung die Materialentscheidung rückwirkend verändern
Anodisieren, Passivieren, Beschichten: Oberflächenbehandlungen verändern Maße und Eigenschaften
Auch das Prüfkonzept wirkt auf die Materialauswahl zurück: Anforderungen an CMM, Gewindelehrdorne und Rauheitsprüfung
Wie man in der Prototypenphase Material auswählt: Zuerst mit kostengünstigem Material validieren, dann die endgültige Sorte festlegen
Wie man bei CNC-Prozessen Material auswählt, ist in der Prototypenphase und in der Serienphase tatsächlich zwei verschiedene Fragen. In der Prototypenphase muss beantwortet werden: „Passt diese Konstruktion zusammen, stimmen die Passungen?“ Erst in der Serienphase wird beantwortet: „Hält dieses Material der Einsatzumgebung stand?“ Wenn man beides vermischt, entsteht am ehesten folgende Verschwendung: Man verwendet die endgültige Sorte für Montageversuche und stellt dann fest, dass die Konstruktion geändert werden muss; Geld und Zeit wurden in das Material selbst gesteckt statt in das Design.
Die praktischere Reihenfolge ist daher – in der Prototypenphase zunächst günstige, gut bearbeitbare Materialien wählen und Konstruktion sowie Montage klar validieren; nach dem Design-Freeze dann unter Berücksichtigung von Umgebung, Nachbearbeitung und Prüfanforderungen auf die endgültige Sorte wechseln.
Prototypenphase: Mit leicht bearbeitbaren Materialien die Konstruktion klar validieren
Die Kernaufgabe der Prototypenphase ist es, Designprobleme aufzudecken, nicht die Materialleistung nachzuweisen. 6061-Aluminium und ABS sind zwei in der Branche übliche Ausgangspunkte: 6061 lässt sich gut bearbeiten, zerspannt stabil und verursacht in der Versuchsphase keine zusätzlichen Schwierigkeiten; es eignet sich für Strukturteile, Gehäuse und Vorrichtungsmuster. ABS ist kostengünstig und leicht zu bearbeiten und eignet sich für die schnelle Validierung von Sichtteilen und allgemeinen Strukturteilen. In dieser Phase liegt der Schwerpunkt auf Passung, Kollision, Montagereihenfolge und Bauraum – Dinge, die man in der Zeichnung nicht sieht und erst beim Zusammenbau erkennt.
Die Verwendung kostengünstiger Materialien hat noch einen Nebenvorteil: Änderungen tun nicht so weh. Eine Designversion ändern und ein Teil neu fertigen ist mit überschaubarem Aufwand verbunden, und der Iterationsrhythmus wird schneller. Wenn von Anfang an mit Titan oder PEEK Muster gefertigt werden, erhöhen Materialkosten und Bearbeitungszeit die psychologischen Kosten jeder Änderung und verlangsamen die Validierung eher.
Endgültige Sorte festlegen: Umgebung, Nachbearbeitung und Prüfung gemeinsam in die Entscheidung einbeziehen
Nach der Bestätigung der Konstruktion wird die Sorte dann anhand der Einsatzbedingungen eingegrenzt: mit welchem Medium Kontakt, welche Betriebstemperatur, ob Isolierung oder Wärmeleitung erforderlich ist, ob Reinigungs- und Desinfektionsanforderungen bestehen, ob anodisiert oder passiviert werden soll. Diese Bedingungen werden in der Prototypenphase oft bewusst ignoriert, sind in der Serienfertigung aber harte Randbedingungen. Welche Materialkategorie gewählt wird, kann man an der zuvor beschriebenen Vorgehensweise der Einstufung nach Umgebung orientieren; die endgültige Sorte muss dennoch anhand des tatsächlichen Zustands beim Lieferanten bestätigt werden.
Ein Materialwechsel ist nicht nur ein Namenswechsel: Maße, Gewicht, Oberfläche und Spannmittel müssen neu bewertet werden
Von 6061 auf Edelstahl oder Titan zu wechseln ist nicht einfach damit getan, den Materialnamen zu ersetzen. Die Dichte ändert sich, Gewicht und Schwerpunkt ändern sich mit; Zerspanbarkeit und Steifigkeit ändern sich, und dieselbe dünnwandige, tiefe Kavität oder schlanke Auskragung, die mit der ursprünglichen Sorte stabil war, kann nach dem Materialwechsel geänderte Spannmittel, zusätzliche Abstützungen oder angepasste Schnittparameter erfordern. Wird Kunststoff durch Metall ersetzt, müssen auch Oberflächenbehandlung, Gewindefestigkeit und die Wertebereiche der Passungsspiele erneut durchgegangen werden.
Stabiler ist folgende Vorgehensweise: Die in der Prototypenvalidierung bestätigten kritischen Maße und Passungsbeziehungen auflisten, nach dem Materialwechsel Punkt für Punkt prüfen, welche davon betroffen sind, Toleranzfelder und Spannkonzept neu bewerten und erst dann in die Serienfertigung gehen. Wenn ein Teil sowohl Konstruktion als auch Optik betrifft, sollte das endgültige Material besser in der Kleinserienphase noch einmal validiert werden, statt direkt in die Serienfertigung zu springen.

Ein Satz, der diesen Abschnitt zusammenfasst: In der Prototypenphase tauscht man Material gegen Iterationsgeschwindigkeit, in der Serienphase tauscht man Material gegen Betriebszuverlässigkeit.Schnelles Prototyping und CNC-Bearbeitung können von derselben Zeichnung ausgehen, aber die Materialstrategie muss getrennt festgelegt werden. Wenn unklar ist, welche Merkmale nach dem Wechsel betroffen sind, übergibt man das Prototypenteil, die endgültigen Materialanforderungen und die Prüfmethoden gemeinsam an den Bearbeiter zur Bewertung; das kommt der Praxis näher als der alleinige Blick auf die Werkstoffdatenblätter.
Häufige Fragen
Die folgenden Fragen stammen im Wesentlichen aus der zuvor beschriebenen Entscheidungskette „von den funktionalen Anforderungen zur Werkstoffsorte“. Die in den Antworten genannten Werkstoffsorten und Bedingungen sind gängige Branchenpraktiken; bezogen auf Ihre konkrete Zeichnung müssen Zustand, Wärmebehandlung und Prüfanforderungen dennoch mit dem Lieferanten abgestimmt werden.
Wie wählt man bei CNC-Prozessen das Material aus, worauf muss man im ersten Schritt achten?
Zuerst schaut man darauf, was das Teil leisten soll, und nicht auf die vertraute Werkstoffsorte. Man listet Last, Steifigkeit, Gewicht, Betriebstemperatur, korrosive Medien, Verschleiß, elektrische und thermische Leitfähigkeit sowie Sauberkeit auf und filtert damit die Materialien. Wenn die funktionalen Anforderungen nicht klar definiert sind, ist die Wahl zwischen 6061 und 304 nur Raten.
Worin unterscheidet sich die Materialauswahl zwischen allgemeiner Innenumgebung und aggressiver Korrosionsumgebung?
In allgemeinen, trockenen Innenbereichen mit langen Wartungsintervallen reichen 6061-Aluminium oder ABS oft aus. Bei langfristigem Kontakt mit korrosiven Medien und wiederholter Reinigung und Desinfektion kommen korrosionsbeständigere Werkstoffe wie 316-Edelstahl oder PEEK infrage. Entscheidend ist, wo das Teil eingebaut ist, welchen Medien es ausgesetzt ist und wie oft es gewartet wird, nicht die Extremwerte auf den Werbeseiten der Materialien.
Warum beeinflusst die Zerspanbarkeit die CNC-Kosten und die Oberflächenqualität?
Die Zerspanbarkeit bestimmt direkt Zykluszeit, Werkzeugverschleiß, Gratbildung, Schnittwärme und Oberflächenrauheit. Bei Werkstoffen mit guten Betriebseigenschaften wie Titan oder Nickellegierungen konzentriert sich die Schnittwärme, der Werkzeugverschleiß ist hoch, und dünnwandige, tiefe Kavitäten, Präzisionsbohrungen oder feine Gewinde lassen sich oft schwer stabil bearbeiten. Wenn die Zeichnung solche Merkmale enthält, prüft man zuerst, ob das Material stabil bearbeitet werden kann, und spricht erst dann über die Werkstoffsorte.
Können Nachbehandlungs- und Prüfanforderungen die Materialauswahl umgekehrt beeinflussen?
Ja. Anodisieren verändert Maße und Oberflächentextur, Passivieren beeinflusst hauptsächlich die Korrosionsbeständigkeit von Edelstahl, Beschichtungen können Leitfähigkeit und Passung beeinflussen, und Wärmebehandlung führt zu Verformung und Härteänderungen. CMM, Gewindelehren und Rauheitsprüfungen stellen ebenfalls Anforderungen an Materialstabilität und Oberflächenzustand. Wenn man bei der Anfrage Nachbehandlung und Prüfanforderungen mit angibt, vermeidet man, dass sich erst nach der Materialauswahl zeigt, dass der Prozess nicht kompatibel ist.
Kann man in der Prototypenphase direkt das endgültige Material verwenden?
Das ist nicht unbedingt wirtschaftlich. In der Prototypenphase verwendet man häufig kostengünstige, leicht bearbeitbare Materialien wie 6061-Aluminium oder ABS, um Passung, Kollisionen und Montagereihenfolge zu validieren; nach der Bestätigung des Designs wechselt man unter Berücksichtigung von Einsatzumgebung, Nachbehandlung und Prüfanforderungen zur endgültigen Werkstoffsorte. Ein Materialwechsel kann Änderungen bei Maßen, Gewicht, Oberfläche und Bearbeitungsweise mit sich bringen; Toleranzen und Spannvorrichtungen müssen neu bewertet werden.
Key takeaways
- Der Ausgangspunkt der Materialauswahl sind die funktionalen Anforderungen des Bauteils (Umgebung, Belastung, Temperatur, Korrosion, elektrische und thermische Leitfähigkeit, Sauberkeit), nicht der vertraute Werkstoffname.
- Die Einstufung der Umgebung ist die schnellste Vorauswahl: Bei strenger Korrosion kommen 316 Edelstahl oder PEEK infrage, für allgemeine Umgebungen sind 6061 Aluminium oder ABS oft ausreichend.
- Bearbeitbarkeit schlägt sich direkt in Kosten und Oberflächenqualität nieder: Schwer zerspanbare Materialien wie Titan und Nickellegierungen erhöhen in der Regel Werkzeugverschleiß und Zykluszeit.
- Weiche Materialien wie Kupferlegierungen und dünnwandige Kunststoffteile verformen sich bei unsachgemäßer Spannung leicht oder bilden Grate, daher müssen Vorrichtungen und Werkzeugwege im Voraus geplant werden.
- Nachbehandlung (Eloxieren, Passivieren, Beschichten, Wärmebehandlung) und Prüfkonzept können die Materialentscheidung umgekehrt beeinflussen und sollten bei der Anfrage mit angegeben werden.



