Worauf ist bei der Auswahl einer CNC-Fräsmaschine zuerst zu achten: Von Teilegeometrie, Abmessungen, Toleranzen und Spannung ausgehen
Die Auswahl einer CNC-Fräsmaschine sollte nicht mit der Frage nach der „Anzahl der Achsen“ oder der maximalen Drehzahl beginnen, sondern mit einer Lieferfrage: Kann die Maschine das Zielteil unter den vereinbarten Bedingungen für Werkstoff, Spannung, Werkzeuge und Messung stabil fertigen? Die in den Datenblättern angegebenen Positioniergenauigkeiten, Spindeldrehzahlen oder effektiven Verfahrwege stellen nur die Maschinenleistung unter bestimmten Bedingungen dar und entsprechen nicht automatisch den endgültigen Toleranzen des Werkstücks bei allen Werkstoffen und Bearbeitungsverfahren.
Der erste Schritt besteht darin, die Anforderungen an das Teil zu zerlegen. Zu bestätigen sind die maximalen Außenmaße, die Rohteilabmessungen und das Gewicht. Anschließend werden wichtige Bezugsflächen, Bohrungspositionen, Taschen, Nuten, Schrägflächen, Freiformflächen, kleinste Radien, Toleranzfelder und Anforderungen an die Oberflächenrauheit gekennzeichnet. Ebenen, Absätze, Bohrungen und Taschen mit einer Bearbeitung aus nur einer Richtung können zunächst anhand eines Drei-Achs-Verfahrens bewertet werden. Weist das Teil jedoch mehrere Bezugsflächen, tiefe Taschen, schräge Bohrungen oder komplexe Freiformflächen auf, müssen zusätzlich die Werkzeugzugänglichkeit, die Anzahl der Spannvorgänge und der Bedarf an Dreh- oder Schwenkachsen geprüft werden.
Mit „Teileanforderungen – Maschinenleistung – Prüfverfahren“ eine Auswahlkette aufbauen
- Teileanforderungen: Geometriemerkmale, Werkstoff, Abmessungen, Toleranzen, Oberflächenanforderungen, Losgröße und Lieferziel erfassen.
- Maschinenleistung: Effektive X-/Y-/Z-Verfahrwege, Tischabmessungen, Tragfähigkeit, Spindel und Werkzeughalter, Werkzeugmagazin, Kühlung und Späneabfuhr sowie Prüfausstattung prüfen.
- Prüfverfahren: Spannskizze, Werkzeugorientierung, Kollisionsprüfung, Probeteil und Maßbericht im Voraus festlegen, anstatt lediglich die Werbeangaben der Maschine zu akzeptieren.
Besonders wichtig ist, dass ein Werkstück, dessen Außenkontur auf den Arbeitstisch passt, nicht automatisch vollständig bearbeitet werden kann. Vorrichtung, Positionierblöcke, Werkzeugüberstand, Platz am Spindelnasenbereich und die Richtung der Späneabfuhr schränken den tatsächlich nutzbaren Bearbeitungsraum ein. Die richtige Auswahl einer CNC-Fräsmaschine muss letztlich darauf zurückführen, ob das Zielteil stabil bearbeitet, gemessen und reproduzierbar gefertigt werden kann, statt nur das Maschinenlabel zu betrachten.
Auswahl von Drei-, Vier- und Fünf-Achs-CNC-Fräsmaschinen: Nach Bearbeitungsmerkmalen entscheiden
Die Auswahl zwischen Drei-, Vier- und Fünf-Achs-CNC-Fräsmaschinen sollte nicht zuerst anhand der Achszahl oder der maximalen Drehzahl erfolgen. Entscheidend ist vielmehr, aus welchen Richtungen das Teil bearbeitet werden muss, ob die Bezugssysteme stabil umgesetzt werden können und ob bei kritischen Flächen eine kontinuierliche Anpassung der Werkzeugorientierung erforderlich ist. Eine höhere Achszahl bedeutet nicht automatisch eine höhere Genauigkeit. Die Kalibrierung der Dreh- und Schwenkachsen, die Programmierqualität, die Steifigkeit der Vorrichtung, der Werkzeugüberstand, die thermische Stabilität und die Bedienerkompetenz beeinflussen ebenfalls das Endergebnis des Werkstücks.
| Maschinentyp | Geeignetere Bearbeitungsmerkmale | Bei der Beschaffung besonders zu prüfen |
|---|---|---|
| Dreiachsige CNC-Fräsmaschine | Ebenen, Stufen, Bohrungen, Nuten, grundlegende Konturen und einseitig zugängliche Taschen | Werkzeugzugänglichkeit, Aufspannbezüge, Innenecken in tiefen Taschen und Messkonzept für kritische Bohrungen |
| Vierachsige CNC-Fräsmaschine | Seitenflächen, umlaufende Bohrbilder und mehrseitige Merkmale, die eine Indexierung oder eine Bearbeitung rundum erfordern | Tragfähigkeit der Drehachse, Positioniergenauigkeit, Kollisionen mit der Vorrichtung und die Bezugsbeziehungen nach der Indexierung |
| Fünfachsige CNC-Fräsmaschine | Schrägbohrungen, komplexe Freiformflächen, tiefe Taschen, kontinuierliche Bearbeitung mehrerer Seiten und Bauteile, bei denen Bezugswechsel reduziert werden müssen | Schwenkwinkel der Drehachsen, Werkzeugorientierung, Kollisionen zwischen Spindel und Vorrichtung, Postprozessor sowie Verifizierung durch Probebearbeitung |
Dreiachsige CNC-Fräsmaschine: Einfache Geometrie bedeutet nicht automatisch geringe Anforderungen
Wenn die meisten Merkmale eines Bauteils aus einer Richtung bearbeitet werden, lässt sich mit einer dreiachsigen CNC-Fräsmaschine in der Regel leichter eine stabile Aufspannung und ein zuverlässiger Prüfbezug schaffen. Seiten- oder Rückseitenmerkmale können ebenfalls durch mehrfaches Umspannen bearbeitet werden, doch jede Neupositionierung birgt das Risiko eines Bezugswechsels. Bei Bauteilen mit engen Toleranzen für Ebenen, Bohrungspositionen und Taschen sollten zunächst Prüfmittel, Positionierstifte, Ausrichtverfahren und die Ergebnisse von Probeteilen bewertet werden, anstatt die Beurteilung allein auf die Anzahl der Maschinenachsen zu stützen.
Fünfachsige CNC-Fräsmaschine: Weniger Umspannen bedeutet nicht automatisch höhere Genauigkeit
Der Hauptvorteil einer fünfachsigen CNC-Fräsmaschine liegt in der besseren Zugänglichkeit mehrerer Seiten, der kontinuierlichen Anpassung der Werkzeugorientierung und der Reduzierung bestimmter Umspannvorgänge. Daher lohnt sich bei komplexen Freiformflächen, Schrägbohrungen und tiefen Taschen eine Bewertung der Fünfachsbearbeitung. Fehler der Drehachsen, die Werkzeugspitzenpunktsteuerung, die Steifigkeit der Vorrichtung und die Programmierstrategie müssen jedoch weiterhin verifiziert werden. Die endgültige Auswahl sollte sich am Lieferziel orientieren: Mit welcher Maschine lassen sich unter den vorgegebenen Bedingungen von Material, Aufspannung, Werkzeugen und Messtechnik die kritischen Maße und Form- und Lagetoleranzen zuverlässig reproduzieren?
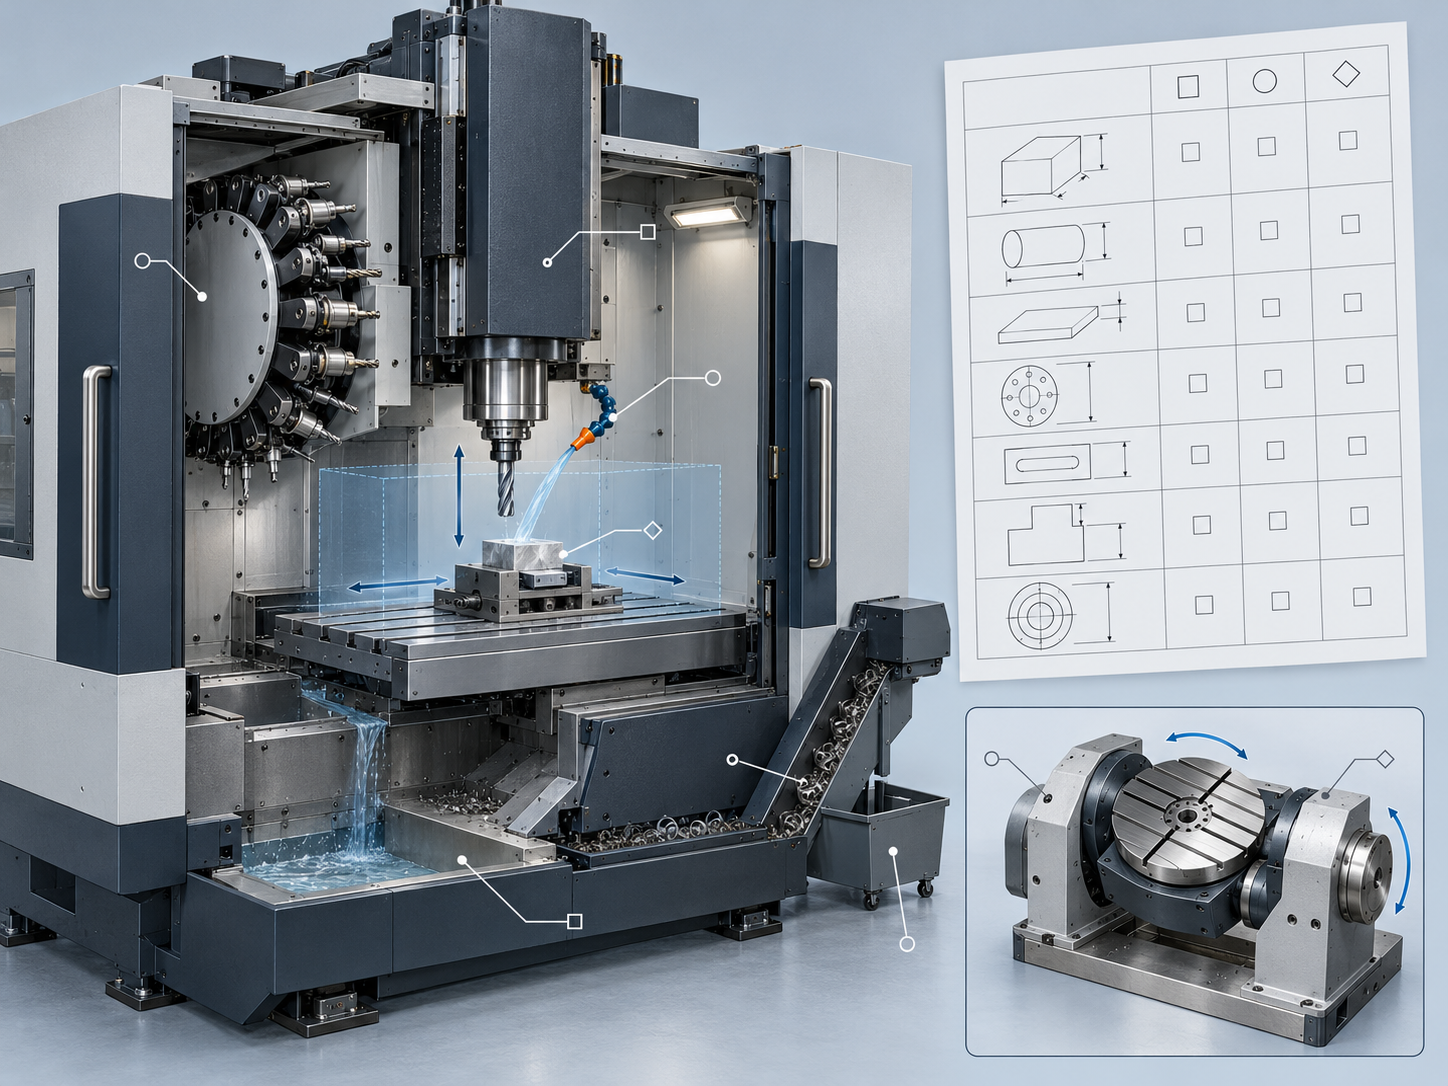
Übersicht zur Bewertung der Bearbeitungsfähigkeit von CNC-Fräsmaschinen: Verfahrwege, Tragfähigkeit, Spindel, Werkzeugaufnahme, Werkzeugmagazin und Messtechnik
Bei der Spezifikation einer CNC-Fräsmaschine sollte man nicht nur auf maximale Drehzahl oder Positioniergenauigkeit achten. Bei der Beschaffung sollten Bauteilanforderungen, Maschinenfähigkeiten und Verifizierungsmethoden in derselben Tabelle abgeglichen werden. Vom nutzbaren Verfahrweg müssen Vorrichtung, Anschlagblöcke und Sicherheitsabstände abgezogen werden; bei der Tragfähigkeit des Arbeitstisches ist neben dem Gewicht des Rohteils auch das Gewicht der Vorrichtung, der Drehkomponenten und die Schnittlast zu berücksichtigen. Spindelleistung, Drehzahl und Schnittstelle der Werkzeugaufnahme bestimmen wiederum Werkzeugabmessungen, Auskraglänge und den Bearbeitungsbereich für verschiedene Materialien.
| Bauteilanforderungen | Besonders zu prüfende Fähigkeiten der CNC-Fräsmaschine | Empfohlene Prüfmethoden |
|---|---|---|
| Maximale Außenmaße und Spannraum | Nutzbare X-/Y-/Z-Verfahrwege, Tischabmessungen und Freiraum an der Spindelnase | Raumprüfung anhand der Modelle von Rohteil, Spannvorrichtung und Werkzeug durchführen |
| Gewicht von Rohteil und Spannvorrichtung | Maximale Tischbelastung, Auflagepositionen und Belastung der Rundachsen | Gerätehandbuch prüfen und die Gesamtmasse nach dem Spannen kontrollieren |
| Tiefe Kavitäten, schmale Nuten und kleine Eckenradien | Spindeldrehzahl/-leistung, Werkzeugaufnahme, Kapazität des Werkzeugmagazins und Begrenzung der Werkzeugauskragung | Mit dem vorgesehenen Werkzeug eine Erreichbarkeits- und Kollisionsprüfung durchführen |
| Mehrseitige Bezugssysteme und schräge Bohrungen | Schwenkbereich der Rundachsen, Rundlaufgenauigkeit und kollisionsfreier Spannraum | Werkzeugausrichtung und Messbezüge in allen Positionen prüfen |
| Kritische Bohrungspositionen und Abmessungen | Positioniergenauigkeit, Wiederholgenauigkeit, Rundlauf der Spindel und Ausstattung für die In-Prozess-Messung | Durch Probebearbeitungen, Bohrungsmessungen und Prüfprotokolle bestätigen |
| Kontinuierliche Zerspanung und Stabilität bei Serienfertigung | Kühlverfahren, Spanabfuhr, Kapazität des Werkzeugmagazins und Logik des Werkzeugwechsels | Probebearbeitung, Spanbruch, Aufbauschneidenbildung und Anomalien beim Werkzeugwechsel beobachten |
Öffentliche Gerätekatalogseiten verwenden häufig diese Form der kompakten Auflistung von Parametern. So führt beispielsweise eine Drei-Achs-Maschine X-/Y-/Z-Verfahrwege von 600/500/300 mm, einen 650 × 650 mm großen Arbeitstisch, eine maximale Traglast von 300 kg, eine Spindel mit 20.000 rpm und eine HSK-A50-Werkzeugaufnahme auf; eine Fünf-Achs-Maschine nennt lineare Verfahrwege von 450/680/400 mm, einen 400-mm-Arbeitstisch, eine Traglast von 150 kg sowie Schwenkbereiche der A-/C-Achse. Diese Angaben sind lediglich Beispieldaten einzelner Maschinen und weder ein einheitlicher Industriestandard noch Parameter eigener Agile-X-Maschinen. Für die tatsächliche Auswahl muss der Anbieter weiterhin jeden Punkt anhand des 3D-Teilemodells, des Rohteils, des Spannkonzepts und der Abnahmeanforderungen bestätigen.
Warum ein ausreichend großer Arbeitsbereich dennoch nicht ausreicht: Werkzeugzugänglichkeit und Kollisionen mit der Spannvorrichtung
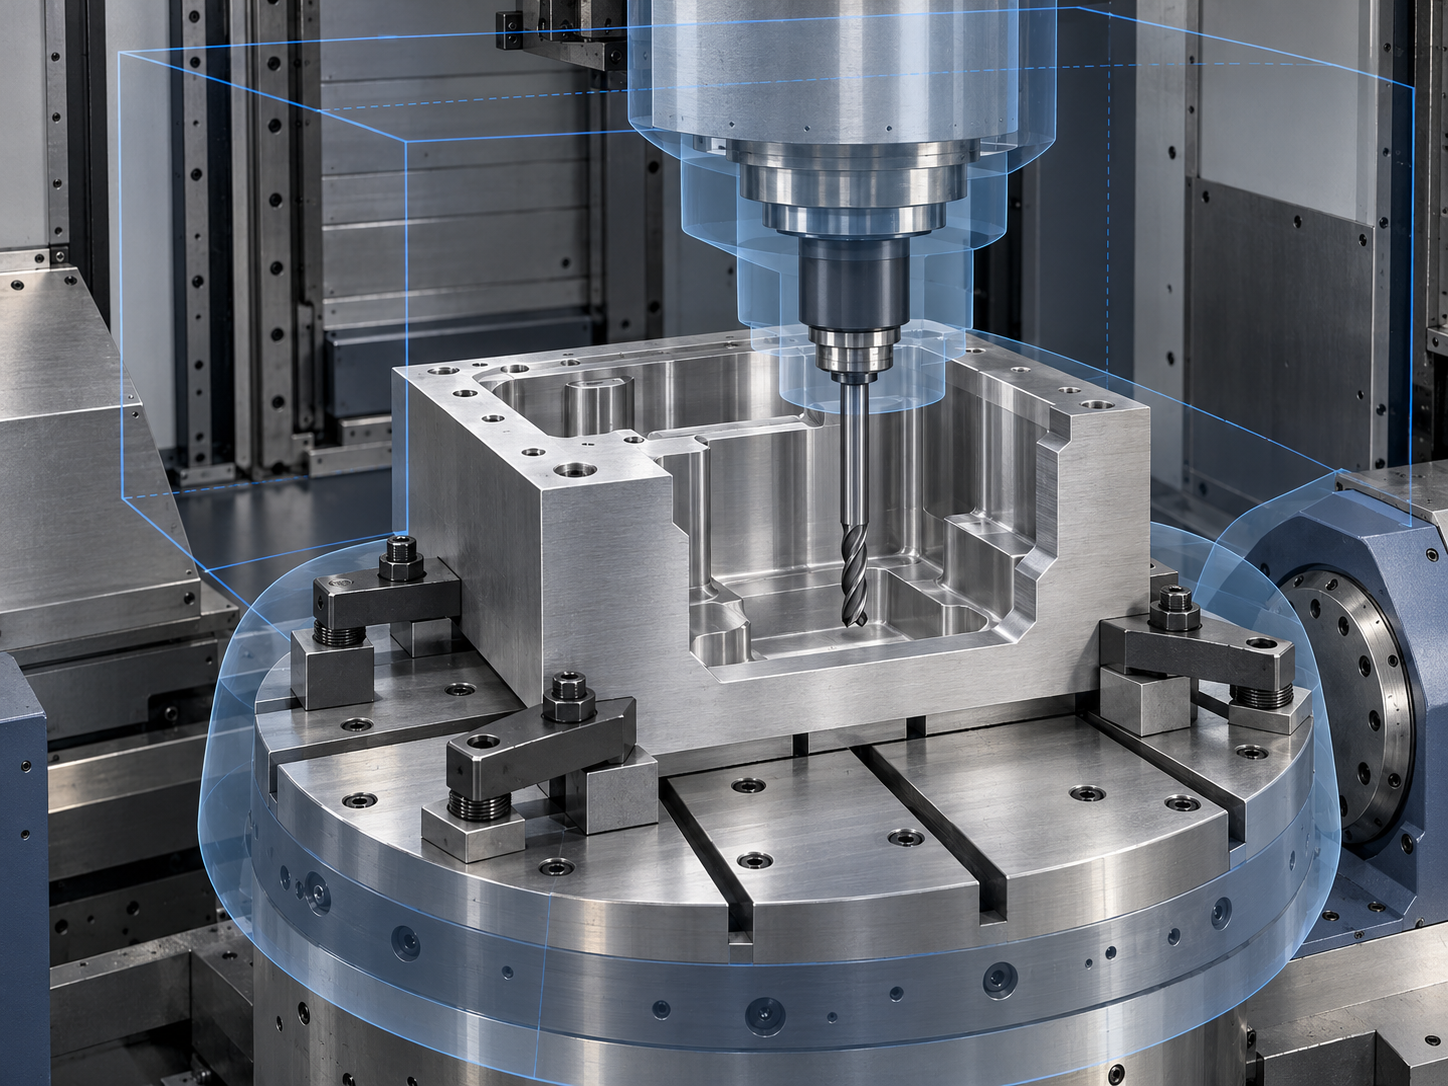
Der nutzbare Verfahrbereich einer CNC-Fräsmaschine ist nur die erste Begrenzung. Dass die Außenkontur eines Werkstücks in den Arbeitsbereich passt, bedeutet nicht, dass das Werkzeug alle Merkmale erreichen kann. Spannplatten, Positionierblöcke, Spannpratzen und Unterlegblöcke beanspruchen Platz; nach dem Einspannen des Rohlings muss außerdem der höchste Punkt den Spindelkopf, das Werkzeugmagazin und den Schutzbereich der Maschine freihalten. Bei der Beschaffung sollte anhand der tatsächlichen Hüllkurve im eingespannten Zustand geprüft werden, statt nur die Außenmaße der Zeichnung mit dem X-/Y-/Z-Verfahrbereich zu vergleichen.
Die Werkzeugzugänglichkeit einer CNC-Fräsmaschine wird durch tiefe Taschen und Innenwinkel begrenzt
Tiefe Taschen, schmale Nuten und kleine Innenwinkel werden häufiger zum begrenzenden Faktor als die maximale Werkstückgröße. Der Werkzeugdurchmesser bestimmt die minimale Nutbreite und den Innenradius, die Werkzeugauskragung beeinflusst Steifigkeit und Schwingungen, und der Abstand vom Spindelkopf zur Werkstückoberfläche entscheidet darüber, ob die Tiefe tatsächlich bearbeitbar ist. Selbst bei ausreichendem Maschinenverfahrweg kann ein zu langes Werkzeug Durchbiegung, Rattern oder eine unzureichende Spanabfuhr verursachen und dadurch letztlich Maßhaltigkeit und Oberflächenrauheit beeinträchtigen.
Bei einer CNC-Fräsmaschine müssen auch Kollisionen zwischen Rundachse, Spannvorrichtung und Späneabfuhr geprüft werden
Bei der Verwendung einer CNC-Fräsmaschine mit vier oder fünf Achsen müssen außerdem der Schwenkwinkel der Rundachse, der Tischdurchmesser, das Werkstückgewicht und die Außenkontur der Spannvorrichtung geprüft werden. Nach dem Schwenken in eine bestimmte Stellung kann die Spannvorrichtung mit der Säule, der Spindel oder der Schutzabdeckung kollidieren; eine exzentrische Werkstückspannung kann zudem die zulässige Belastung der Rundachse überschreiten. Wenn die bei der Bearbeitung tiefer Taschen entstehenden Späne nicht problemlos abgeführt werden, kann dies zu einer erneuten Zerspanung und erhöhtem Werkzeugverschleiß führen.
- Stellen Sie ein 3D-Modell des Werkstücks, die Rohteilabmessungen und das Gewicht sowie eine vollständige Skizze der Aufspannung bereit.
- Fordern Sie den Lieferanten auf, Werkzeugdurchmesser, Auskragung und Werkzeugorientierung für die entscheidenden Merkmale anzugeben.
- Führen Sie für die Bearbeitung mehrerer Seiten eine Kollisionsprüfung zwischen Spindel, Spannvorrichtung, Rundachse und Werkstück durch.
- Klären Sie den Messplan für tiefe Taschen, kritische Bohrungspositionen und Bezugsflächen frühzeitig, damit eine wirksame Prüfung nach Abschluss der Bearbeitung möglich bleibt.
Was wird bei der Genauigkeitsabnahme einer CNC-Fräsmaschine geprüft: geometrische Genauigkeit, Positioniergenauigkeit und Wiederholpositioniergenauigkeit
Bei der Abnahme einer CNC-Fräsmaschine darf nicht nur ein einzelner Wert zur Positioniergenauigkeit betrachtet werden. Eine vollständige Beurteilung sollte mindestens in vier Ebenen erfolgen: geometrische Genauigkeit der Maschine, Positionier- und Wiederholpositionierfähigkeit der Linearachsen, Zustand von Spindel und Rundachsen sowie Maß- und Form-/Lageergebnisse eines Probebearbeitungsstücks. Die ersten beiden Ebenen geben Aufschluss über den Bewegungs- und Strukturzustand der Maschine, während die letzten beiden der tatsächlichen Lieferfähigkeit für Werkstücke näherkommen.
Geometrische Genauigkeit und Bewegungsgenauigkeit einer CNC-Fräsmaschine getrennt prüfen
Die Geometrieprüfung kann die Ebenheit des Arbeitstisches, die Rechtwinkligkeit zwischen den Linearachsen, den radialen Rundlauf der Spindelaufnahme, das Verhältnis zwischen Spindelachse und Tischfläche sowie den entsprechenden Rundlauf der Rundachse umfassen. Bei der Prüfung der Positioniergenauigkeit müssen Messweg, Zielpositionen, Verteilung der Messpunkte und Annäherungsrichtung eindeutig festgelegt werden. Üblicherweise sind die Messpunkte gleichmäßig entlang des üblichen oder vertraglich vereinbarten Verfahrwegs zu verteilen und die Zielpositionen jeweils aus positiver und negativer Richtung anzufahren. Vor der Messung sollte die Maschine außerdem aufgewärmt werden, damit die Betriebszustände vergleichbar sind.
| Abnahmestufen | Schwerpunkt der Prüfung | Nicht unmittelbar ableitbare Schlussfolgerungen |
|---|---|---|
| Geometrische Genauigkeit | Ebenheit, Rechtwinkligkeit, Rundlauf der Spindel, Achsbeziehungen | Nicht unmittelbar mit den Maßtoleranzen des Fertigteils gleichzusetzen |
| Bewegung der Linearachsen | Positioniergenauigkeit, Wiederholpositioniergenauigkeit, Umkehrfehler | Deckt nicht alle Materialien und Schnittbedingungen ab |
| Spindel und Rundachsen | Rundlauf, Rotationspositionierung und Zustand der Rundachsen | Ersetzt nicht die Überprüfung der Werkzeugorientierung und auf Kollisionen |
| Probebearbeitungsstück | Maße, Form- und Lagetoleranzen, Oberflächenqualität und Berichtsdokumentation | Repräsentiert nicht alle Werkstücke und die Stabilität der Serienfertigung |
Die Positioniergenauigkeit einer CNC-Fräsmaschine ist nicht gleichbedeutend mit der Werkstücktoleranz
Die angegebene Positioniergenauigkeit einer Werkzeugmaschine ist eine Bewegungskenngröße, die unter bestimmten Messbedingungen ermittelt wird. Sie entspricht nicht der letztendlichen Maßgenauigkeit bei einem bestimmten Material, Werkzeug, einer bestimmten Aufspannung und einem bestimmten thermischen Zustand. Bei Bezugnahme auf GB/T 17421.2-2023 oder ISO 230-2 sind die jeweils gültige offizielle Norm, die Vertragsbedingungen und der Prüfplan maßgeblich. Dabei müssen die Umgebungsbedingungen, der Vorwärmzustand, der Koordinatenbezug, die Messgeräte, die Anzahl der Wiederholungen und die zulässigen Abweichungen eindeutig festgelegt werden. Am Ende der Abnahme sollte außerdem ein vereinbartes Probebearbeitungsstück gefertigt werden, um die kritischen Maße, Form- und Lagetoleranzen sowie den Messbericht zu überprüfen, anstatt eine vollständige Beurteilung durch einen einzelnen Messwert oder einen einzelnen Laserdatensatz zu ersetzen.
Wie die Abnahme vor Ort organisiert wird: Vorwärmen, Messpfad, Anfahren aus beiden Richtungen und Validierung anhand eines Probebearbeitungsstücks
Die Abnahme einer CNC-Fräsmaschine sollte nicht mit der „Messung eines Genauigkeitswerts vor Ort“ beginnen. Stattdessen müssen zunächst das Abnahmeobjekt, der Maschinenzustand und die Bewertungsmethode im Vertrag festgelegt werden. Mindestens sind die Bedingungen für das Vorwärmen oder die thermische Stabilität, die Umgebungstemperatur, das Koordinatensystem, die Messgeräte, die Messpunkte, die Art des Anfahrens aus beiden Richtungen, die Anzahl der Wiederholungen, die zulässigen Abweichungen und der Umgang mit Nichtkonformitäten eindeutig zu bestimmen. Andernfalls ist selbst bei scheinbar konformer Positioniergenauigkeit im Bericht nur schwer festzustellen, ob diese in die Bearbeitungsfähigkeit für das Zielwerkstück umgesetzt werden kann.
- Vorwärmen und Zustand bestätigen. Die Maschine gemäß den vertraglichen Vorgaben betreiben, bis Spindel, Linearachsen und Steuerung den vorgeschriebenen oder vereinbarten stabilen Zustand erreicht haben. Vorwärmzeit, Umgebungsbedingungen, Maschinenalarme sowie der Zustand von Werkzeugen und Spannvorrichtungen dokumentieren. Ein einzelner Messwert im kalten Maschinenzustand darf nicht unmittelbar als endgültige Schlussfolgerung herangezogen werden.
- Zuerst die geometrische Genauigkeit prüfen. Die Ebenheit des Arbeitstisches, die Rechtwinkligkeit zwischen den Linearachsen, den radialen Rundlauf der Spindelbohrung sowie die Beziehungen zwischen Spindelachse, Tischoberfläche und Linearachsen prüfen. Bei CNC-Fräsmaschinen mit Rundachsen sind außerdem der Rundlauf, der Drehzustand und das Positionierverhalten der betreffenden Achsen zu überprüfen.
- Erneut die Positionier- und Wiederholpositioniergenauigkeit der Linearachsen messen. Die Messpunkte sollten den üblichen Arbeitsweg oder den vertraglich festgelegten Verfahrweg abdecken und möglichst gleichmäßig entlang des Verfahrwegs verteilt sein. Jede Zielposition sollte entsprechend der Vereinbarung aus beiden Richtungen, vorwärts und rückwärts, angefahren werden, um Umkehrspiel, Servofehler und Unterschiede in der mechanischen Kraftübertragung zu erkennen. Die Messachse sollte außerdem möglichst nahe am Funktionspunkt der geprüften Achse liegen, um Abbe- und Hebelfehler zu reduzieren.
- Abschließend erfolgt die Validierung anhand eines Probeteils. Das Probeteil ist mit dem vereinbarten Material, den vereinbarten Rohteilabmessungen, Werkzeugen und Spannmethoden zu bearbeiten. Dabei sind kritische Maße, Form- und Lagetoleranzen, Bohrungsbeziehungen, Oberflächenrauheit sowie die Ergebnisse wiederholter Bearbeitungen zu prüfen. Dem Abnahmebericht sind Messdaten, Angaben zu den Messgeräten und die Bewertungsgrundlage beizufügen, statt lediglich eine Zusammenfassung der Lasermessung aufzubewahren.
GB/T 17421.2-2023 oder ISO 230-2 kann als Referenzrahmen für entsprechende Prüfungen dienen. Der konkrete Geltungsbereich, die Messmethode und die zulässigen Abweichungen richten sich jedoch weiterhin nach der jeweils gültigen Norm, dem Beschaffungsvertrag und dem Prüfplan. Die geometrische Genauigkeit der Werkzeugmaschine, die Bewegungsgenauigkeit der Achsen und die Maßgenauigkeit des Probeteils gehören zu unterschiedlichen Ebenen und müssen jeweils separat dokumentiert und bewertet werden.
CNC-Fräsmaschinenparameter in die Beschaffungsspezifikation aufnehmen: von der Maschinenleistung bis zur Lieferung von Bauteilen
Das letztendliche Auswahlkriterium für eine CNC-Fräsmaschine sind nicht die höchste Drehzahl, die Anzahl der Achsen oder eine einzelne Positioniergenauigkeit, sondern die Fähigkeit der Maschine, das Zielbauteil unter den vereinbarten Bedingungen für Material, Spannung, Werkzeuge und Messung stabil zu fertigen. Die Beschaffungsspezifikation sollte „Maschinenparameter“ in umsetzbare Anforderungen an die Bauteillieferung übersetzen und für die spätere Abnahme nachvollziehbare Aufzeichnungen vorsehen.
Welche Bauteilangaben sollte die Beschaffungsspezifikation für eine CNC-Fräsmaschine enthalten?
- Bauteilzeichnungen, Werkstoffbezeichnung, Rohteilabmessungen und -gewicht sowie wichtige Bezugspunkte und Spannrichtungen.
- Kritische Maße, Toleranzklassen, Form- und Lageanforderungen, Oberflächenrauheit und die Art der Sichtprüfung.
- Voraussichtliches Spannkonzept, Anforderungen an die Bezugssystemumstellung sowie die Werkzeugzugänglichkeit bei kritischen Merkmalen wie tiefen Kavitäten und schmalen Nuten.
- Material des Probeteils, Bearbeitungsmerkmale, Stichprobenmaße, Prüfgeräte und Berichtsformat.
Auf der Maschinenseite sind außerdem der nutzbare X-/Y-/Z-Verfahrweg, die Abmessungen und Tragfähigkeit des Arbeitstisches, Drehzahl und Leistung der Spindel, die Werkzeugaufnahme, die Kapazität des Werkzeugmagazins, die Bedingungen für Kühlung und Späneabfuhr, der Bereich der Rundachsen sowie die Messbedingungen für Positionier- und Wiederholpositioniergenauigkeit einzeln festzulegen. Verfügt die Maschine über eine In-Prozess-Messung, sind außerdem die Messobjekte, die Korrekturlogik und die Art der Datenausgabe eindeutig zu definieren. Die angegebene Positioniergenauigkeit darf nicht unmittelbar als „Garantie für die Fertigmaßgenauigkeit“ umformuliert werden; die Bauteilgenauigkeit wird auch durch thermische Stabilität, Werkzeugverschleiß, Spannsteifigkeit, Programmierung und Werkstoffverformung beeinflusst.
Maschinenparameter in abnahmefähige Vertragsklauseln umformulieren
Im Vertrag sind Vorwärm- oder Stabilibilisierungszustand, Umgebungsbedingungen, Koordinatenbezug, Messgeräte, Messpunkte und -richtungen, Anzahl der Wiederholungen, zulässige Abweichungen sowie der Umgang mit Nichtkonformitäten eindeutig festzulegen. Beim Vergleich der Positioniergenauigkeit einer Linearachse ist anzugeben, ob der gesamte Verfahrweg oder der vertraglich vereinbarte Verfahrweg abgedeckt wird und ob das Anfahren aus positiver und negativer Richtung erfolgt. Die Maschinenabnahme sollte außerdem die geometrische Genauigkeit, den Zustand der Spindel oder Rundachse und die Ergebnisse des Probeteils einbeziehen; die alleinige Vorlage eines Einzelprüfberichts reicht nicht aus.
Häufige Fragen zur Auswahl und Abnahme von CNC-Fräsmaschinen
Bei der Auswahl einer CNC-Fräsmaschine darf man nicht nur auf die Anzahl der Achsen, die maximale Drehzahl oder eine einzelne Positioniergenauigkeit achten. Bauteilgeometrie, Spannkonzept, Werkzeugzugänglichkeit, Werkstoff, Toleranzen und Abnahmebedingungen sollten als zusammenhängende Entscheidungskette beurteilt werden.
Reicht eine dreiachsige CNC-Fräsmaschine für die Bearbeitung präziser Bauteile aus?
In der Regel ja. Ebenen, Bohrungen, Nuten, Absätze, einfache Konturen und Kavitäten mit Bearbeitung aus einer Richtung lassen sich mit einer dreiachsigen CNC-Fräsmaschine häufig abdecken. Enthält das Bauteil schräge Bohrungen, umlaufende Merkmale auf mehreren Seiten, tiefe Kavitäten oder komplexe Freiformflächen, müssen zusätzlich eine vier- oder fünfachsige Maschine oder ein spezielles Spannkonzept bewertet werden. Das endgültige Ergebnis hängt außerdem von Werkstoff, Werkzeugen, Vorrichtung, thermischer Stabilität und Prüfverfahren ab.
Ist eine fünfachsige CNC-Fräsmaschine zwangsläufig genauer als eine dreiachsige?
Nicht unbedingt. Der wesentliche Nutzen einer Fünf-Achs-Maschine liegt in der besseren Zugänglichkeit mehrerer Seiten, der Anpassung der Werkzeugorientierung und der Verringerung von Wiedereinspannungen; dies bedeutet nicht automatisch eine höhere Teilegenauigkeit. Die Ergebnisse werden auch durch die Kalibrierung der Rundachsen, Verbundfehler, die Programmierung, die Steifigkeit der Vorrichtung, den Werkzeugzustand und das Messkonzept beeinflusst. Maßgeblich sollten ein Probeteil und die vereinbarten Abnahmedaten sein.
Warum ist eine Kollisionsprüfung erforderlich, wenn der Arbeitsbereich der Maschine groß genug ist?
Der Arbeitsbereich gibt lediglich den Bereich der linearen Bewegungen der Maschine an. Vorrichtung, Anschläge, Rohteilhöhe, Werkzeugdurchmesser, Werkzeugauskragung, Abstand zur Spindelnase, Schwenkwinkel der Rundachsen und der Platz für die Spanabfuhr können die Bearbeitung zusätzlich begrenzen. Vor dem Kauf sollten anhand des 3D-Modells, der Rohteilabmessungen und einer Skizze der Aufspannung die kritischen Werkzeugorientierungen sowie mögliche Kollisionen mit der Vorrichtung überprüft werden.
Wie lassen sich die Abnahmeanforderungen für eine CNC-Fräsmaschine ergänzen, wenn die Messbedingungen im Vertrag nicht eindeutig festgelegt sind?
Es sollten der Vorwärm- oder Stabilisierungszustand der Maschine, die Umgebungsbedingungen, der Koordinatenbezug, die Messmittel, der Messverfahrweg, die Zielpunkte, die Art der Annäherung aus positiver und negativer Richtung, die Anzahl der Wiederholungen, die zulässigen Abweichungen, das Material des Probeteils, die Prüfmerkmale und der Umgang mit Nichtkonformität ergänzt werden. Daten zur Positioniergenauigkeit können nicht unabhängig von diesen Bedingungen verglichen werden und dürfen auch nicht unmittelbar mit den endgültigen Maßtoleranzen aller Teile gleichgesetzt werden.
Key takeaways
- Bei der Auswahl einer CNC-Fräsmaschine sollten zunächst die Teilemerkmale und die Abnahmeziele bestimmt und anschließend Achszahl und Maschinenspezifikationen verglichen werden.
- Drei Achsen eignen sich in der Regel für ebene Flächen, Bohrungen, Nuten, Absätze und einfache Taschen; der wesentliche Vorteil von fünf Achsen liegt in der Erreichbarkeit mehrerer Seiten, der Werkzeugorientierung und der Reduzierung erneuter Spannvorgänge.
- Neben den effektiven Verfahrwegen müssen auch der Platzbedarf der Vorrichtung, der Werkzeugüberstand, die Spindelschnittstelle, der Schwenk- und Drehbereich, die Tragfähigkeit und die Bedingungen für die Späneabfuhr geprüft werden.
- Positioniergenauigkeit, Bearbeitungsgenauigkeit und die endgültige Maßtoleranz des Werkstücks sind nicht dasselbe und müssen unter Berücksichtigung der Messbedingungen und anhand eines Probeteils beurteilt werden.
- Im Kaufvertrag sollten der Aufwärmzustand, der Messweg, der Koordinatenbezug, die Messmittel, die Anzahl der Wiederholungen, die zulässige Abweichung und das Vorgehen bei Nichtkonformität eindeutig festgelegt werden.



