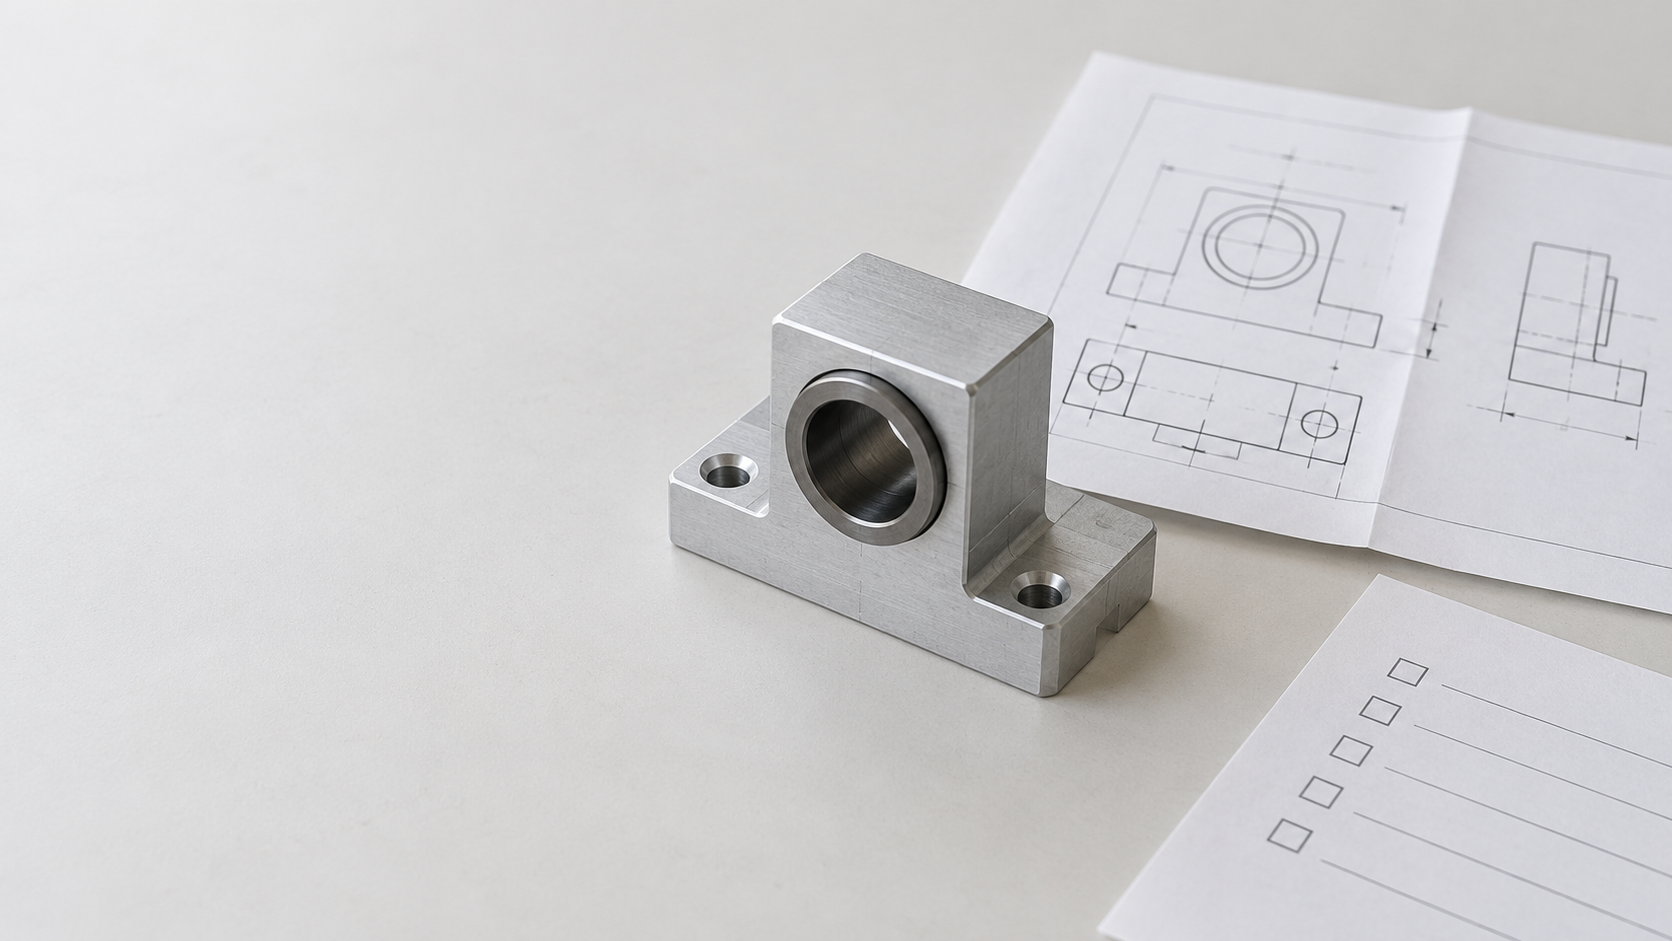
Warum sollten bei der kundenspezifischen Bearbeitung mechanischer Bauteile in Kleinserien zunächst die Zeichnung und die DFM-Prüfung durchgeführt werden?
Bei nicht standardisierten mechanischen Bauteilen in Kleinserien entstehen die größten Probleme meist nicht dadurch, dass kein Lieferant gefunden wird, der ein Angebot erstellen kann, sondern dadurch, dass beide Seiten dieselbe Zeichnung hinsichtlich Fertigung und Abnahme unterschiedlich interpretieren. Ein Bauteil kann im CAD vollständig wirken, während sich bei der Bearbeitung zu enge Toleranzen, nicht standardisierte Bohrungen, tiefe Kavitäten, dünne Wände, scharfe Ecken oder ein unklarer Materialzustand als Konflikte erweisen. Häufig wird das Angebot dann wiederholt überarbeitet, Spann- und Werkzeugkonzepte müssen kurzfristig angepasst werden, und nach der Lieferung kommt es aufgrund unterschiedlicher Prüfmaßstäbe zu Nacharbeit oder Streitigkeiten.
Zunächst sollten zwei Arten der Prüfung unterschieden werden. Die Prüfung der funktionalen Konstruktion konzentriert sich darauf, ob das Bauteil die Anforderungen an Festigkeit, Montage, Bewegung und Einsatzumgebung erfüllt. Die DFM-Fertigungsprüfung untersucht dagegen, ob das Werkzeug die betreffende Stelle erreichen kann, ob die Ausrichtung der Merkmale sinnvoll ist, ob die Spannbezüge eindeutig sind und ob für die Toleranzen stabile Fertigungs- und Prüfverfahren zur Verfügung stehen. Eine funktional korrekte Konstruktion bedeutet nicht automatisch, dass sich ein mechanisches Bauteil für die kundenspezifische Fertigung eignet. Eine tiefe Kavität kann beispielsweise ein längeres Werkzeug erfordern, eine dünne Wand kann sich nach der Bearbeitung verformen, und scharfe Ecken lassen sich mit einem herkömmlichen Schaftfräser in der Regel nicht direkt herstellen. Bei nicht standardisierten Bohrungsdurchmessern können außerdem Sonderwerkzeuge erforderlich sein.
Ziel der Zeichnungsprüfung ist daher nicht lediglich das „Aufspüren von Fehlern“, sondern die Überführung funktionaler Anforderungen in fertigbare, reproduzierbare und prüfbare Fertigungsanforderungen. Kunde und Lieferant sollten Punkt für Punkt klären: Welche Maße sind tatsächlich funktionskritisch, und für welche Anforderungen kann eine von beiden Seiten akzeptierte Allgemeintoleranz angewendet werden? Wie werden Bohrungen, Gewinde und tiefe Kavitäten gefertigt? Wie werden die Bezüge festgelegt? Mit welchen Kennwerten wird die Oberflächenqualität abgenommen? Nur wenn diese Inhalte vor der Angebotserstellung und Bestellung schriftlich vereinbart werden, gibt es bei der kundenspezifischen Kleinserienfertigung klare Grenzen hinsichtlich Kosten, Qualität und Freigabe.
Welche Unterlagen sollte das Dokumentenpaket vor einer Anfrage zur kundenspezifischen Bearbeitung mechanischer Bauteile enthalten?
Bei einem Anfragepaket für die kundenspezifische Bearbeitung mechanischer Bauteile kommt es nicht auf eine große Anzahl von Dokumenten an, sondern darauf, dass der Lieferant auf Basis derselben Version ein Angebot erstellen, eine Prüfung durchführen und die Abnahme vorbereiten kann. Auch wenn ein CAD-Modell vollständig aussieht, kann das Angebot ohne Angaben zu Materialzustand, Stückzahl oder Prüfanforderungen wiederholt überarbeitet werden. Es wird empfohlen, die folgenden Unterlagen als kontrolliertes Dokumentenpaket zu übermitteln:
- Identifikationsdaten: Teilenummer, Bezeichnung, Versionsnummer, Stückzahl, Zielcharge und Lieferanforderungen.
- Geometriedateien: 2D-Zeichnung und 3D-Modell; im Dateinamen sind Teilenummer und Version anzugeben. Bei Abweichungen zwischen 2D- und 3D-Daten muss schriftlich festgelegt werden, welche Unterlage maßgeblich ist.
- Technische Anforderungen: Werkstoffbezeichnung und -zustand oder Härte, Wärmebehandlung, Oberflächenbehandlung, kritische Maße, GD&T, Allgemeintoleranzen, Gewinde- und Bohrungsspezifikationen.
- Qualitätsunterlagen: Materialzeugnis, Nachweis der Oberflächenbehandlung, Maßprüfbericht, Regeln für Stichprobenprüfungen sowie die Angabe, ob das Erstmuster genehmigt werden muss.
- Lieferanforderungen: Verpackung, Schutz, Kennzeichnung, Begleitdokumente und Verfahren zur Änderungsmitteilung.
Zuerst funktionskritische Anforderungen kennzeichnen, dann allgemeine Maße bearbeiten
Nicht alle Maße der gesamten Zeichnung auf dieselbe Toleranzstufe festlegen. In der Zeichnung oder Anfrage sollten die funktionskritischen Maße gekennzeichnet werden, die Montage, Abdichtung, Gleiten, Positionierung und Festigkeit beeinflussen. Außerdem sind die Bezugsbeziehungen und die Abnahmemethode anzugeben. Für allgemeine Strukturmaße werden die von beiden Parteien akzeptierten Toleranzen für nicht angegebene Maße verwendet. Schlägt der Lieferant eine Abweichung bei Toleranzen, Material oder Verfahren vor, muss vor der Bestellung eine schriftliche Genehmigung eingeholt werden. Die Änderung darf nicht lediglich stillschweigend in einem Chatverlauf übernommen werden.
| Dokumentpositionen | Der Kunde muss eindeutig angeben | Der Lieferant sollte bestätigen |
|---|---|---|
| Zeichnungen und Modelle | Version, Priorität, Änderungsverlauf | Ob geometrische oder maßliche Widersprüche vorhanden sind |
| Material | Werkstoffbezeichnung, Zustand/Härte, Prüfbescheinigungen | Beschaffbarkeit und Genehmigung von Alternativen |
| Kritische Merkmale | Funktionsgrund, Toleranz, Bezug | Bearbeitungs- und Prüfverfahren |
Vor dem Versand einer RFQ sollte der Lieferant idealerweise aufgefordert werden, fehlende Informationen und Annahmen einzeln zu beantworten, anstatt lediglich mit „kann bearbeitet werden“ zu antworten. Dadurch wird die kundenspezifische Bearbeitung mechanischer Bauteile von einer Preisanfrage in eine umsetzbare Fertigungsvereinbarung überführt.
Welche Bearbeitungsrisiken sollten Lieferanten bei der DFM-Prüfung mechanischer Bauteile besonders überprüfen?
Bei der DFM-Prüfung im Rahmen der kundenspezifischen Bearbeitung mechanischer Bauteile geht es nicht einfach darum, zu beantworten, ob ein Bauteil gefertigt werden kann. Vielmehr wird bestätigt, ob es stabil bearbeitet, reproduzierbar gefertigt und gemäß den vereinbarten Vorgaben geprüft werden kann. Lieferanten prüfen in der Regel zunächst, ob das Werkzeug das Zielmerkmal erreichen kann, aus welchen Richtungen Bohrungen und Kavitäten bearbeitet werden können und ob die Spannbezüge eindeutig sind. Ist die Bearbeitungsrichtung ungeeignet, kann eine zusätzliche Spannung erforderlich werden. Bei tiefen Kavitäten, für die längere Werkzeuge eingesetzt werden müssen, nimmt die Werkzeugsteifigkeit ab; dadurch werden Vibrationen, Bearbeitungszeit und Maßhaltigkeit beeinflusst.
Bei der kundenspezifischen Bearbeitung mechanischer Bauteile müssen Geometrie und Spannung zuerst bestätigt werden
- Dünnwandige Bereiche, scharfe Kanten, kleine Radien und enge Nuten: Prüfen, ob Verformungen, Grate oder Werkzeugkollisionen entstehen können; bei Bedarf Wandstärke, Radien oder Bearbeitungsreihenfolge anpassen.
- Bohrungen und Gewinde: Bohrungsdurchmesser, Tiefe, Gewindespezifikation, Form des Kernlochs und Prüfverfahren bestätigen. Nicht standardmäßige Bohrungsdurchmesser können spezielle Werkzeuge erfordern und dürfen nicht einfach zum Preis einer üblichen Bohrung angeboten werden.
- Spannung und Bezugssysteme: Festlegen, von welchem Bezug aus kritische Maße bearbeitet und geprüft werden, und bestätigen, ob ein Wenden, eine spezielle Vorrichtung oder eine zusätzliche Positionierung erforderlich ist.
- Fremdvergabeschritte: Bei Wärmebehandlung, Oberflächenbehandlung oder speziellen Prüfungen sind die verantwortliche Partei, die Dokumentenanforderungen und die nach der Rücklieferung durchzuführenden Nachprüfungen anzugeben.
Wenn ein Kunde beispielsweise auf der Zeichnung „präziser Bohrungsdurchmesser, gute Oberfläche“ vermerkt, sollte der Lieferant nicht direkt auf dieser Grundlage ein Angebot erstellen, sondern nachfragen: Dient die Bohrung der Positionierung, als Lager- oder Wellenaufnahme oder zur Befestigung? Wie groß sind Toleranz und Tiefe? Ist ein Gewinde vorgesehen? Beträgt die geforderte Oberflächenrauheit Ra 3.2, 1.6 oder weniger? Mit welchem Bezug und welcher Methode wird bei der Lieferung geprüft? Diese Antworten beeinflussen gleichzeitig die Werkzeugauswahl, das Spannen, den Bearbeitungsweg, die Prüfkosten und die Kalkulationsannahmen. Der Kunde sollte verlangen, dass der Lieferant DFM-Risiken, empfohlene Änderungen und Alternativen einzeln in den Protokoll zur Zeichnungsprüfung aufnimmt; jede Änderung an Toleranzen, Bohrungsform oder Verfahren ist vor der Bestellung schriftlich zu bestätigen.
Wie lassen sich Material, Oberflächenbehandlung und Toleranzen bei der kundenspezifischen Bearbeitung von mechanischen Bauteilen verbindlich festlegen?
Bei der kundenspezifischen Bearbeitung mechanischer Bauteile dürfen Material, Oberflächenbehandlung und Toleranzen nicht getrennt angeboten und getrennt abgenommen werden. Sie beeinflussen gemeinsam die Werkzeugauswahl, die Bearbeitungsparameter, das Verformungsrisiko, Maßänderungen nach der Nachbehandlung und die Ergebnisse der Endprüfung. Bei der technischen Abstimmung sind mindestens Materialbezeichnung und -zustand, Anforderungen an die Oberflächenbehandlung, kritische Maße sowie die Prüfverfahren in ein und demselben kontrollierten Dokument festzuhalten.
Materialbezeichnung, Zustand und Freigabe von Ersatzmaterialien eindeutig festlegen
Angaben wie „Aluminium“, „Edelstahl“ oder „technischer Kunststoff“ auf einer Zeichnung sind in der Regel nicht ausreichend. Es sollten die genaue Werkstoffbezeichnung, die Härte oder der Lieferzustand angegeben und festgelegt werden, ob ein Materialzeugnis, Chargeninformationen oder Wärmebehandlungsprotokolle erforderlich sind. Unterschiedliche Legierungen und Zustände verändern die Zerspanbarkeit, den Werkzeugverschleiß, die Maßstabilität und die Bauteilfestigkeit. Wenn der Lieferant einen Ersatz durch ein „gleichartiges Material“ vorschlägt, ist dies ebenfalls vor der Bestellung schriftlich zu bestätigen und darf nicht nur mündlich im Chat vereinbart werden.
Oberflächenbehandlung und Toleranzen mechanischer Bauteile anhand von drei Spalten bestätigen
| Bestätigungspunkt | Anzugebende Inhalte | Auswirkungen auf Bearbeitung und Abnahme |
|---|---|---|
| Oberflächenbehandlung | Art der Behandlung, Anforderungen an Schicht oder Beschichtung, Sichtbereiche, Abdeckbereiche | Kann Maße, Farbe, Korrosionsbeständigkeit und Montagepassung verändern |
| Toleranzen | Funktionsgrund, Bearbeitungsverfahren, Prüfverfahren | Bestimmt Spannung, Prozessplanung, Messbezug und Prüfkosten |
Die Toleranzbestätigung sollte nicht einfach als „je kleiner, desto besser“ verstanden werden. Für jedes kritische Maß sind drei Fragen zu beantworten: Warum wird diese Toleranz benötigt, mit welchem Verfahren will der Lieferant sie sicherstellen, und mit welchem Bezug und Messgerät wird bei der Lieferung geprüft? Für gewöhnliche Strukturmaße kann eine von beiden Seiten anerkannte Allgemeintoleranz verwendet werden; funktionskritische Maße sind jedoch gesondert zu kennzeichnen. Wenn der Lieferant eine alternative Toleranz vorschlägt, muss vor Produktionsbeginn eine schriftliche Genehmigung eingeholt werden.
Die Oberflächenrauheit kann funktionsbezogen festgelegt werden. In der Branche häufig verwendete Kennwerte sind Ra 3.2, 1.6, 0.8 und 0.4 μm; die tatsächlich erreichbare Rauheit und die Kosten hängen jedoch von Material, Fläche, Geometrie, Bearbeitungsverfahren und Nachbehandlung ab. Dichtflächen, Gleitflächen und Sichtflächen sollten nicht nach demselben Standard behandelt werden; Funktion, zulässiger Bereich und Prüfkriterien sind jeweils separat anzugeben.
Wie sollte man ein Angebot für die Bearbeitung nicht standardisierter mechanischer Bauteile in kleinen Stückzahlen lesen?
Bei Angeboten für die kundenspezifische Fertigung mechanischer Bauteile sollte nicht nur der Gesamtpreis verglichen werden. Bei kleinen Stückzahlen müssen die Kosten für Programmierung, Aufspannung, Materialbeschaffung und die Vorbereitung der Erstmusterprüfung in der Regel umgelegt werden, weshalb die Stückkosten höher sein können als bei einer Serienfertigung. Noch wichtiger ist es, zu klären, auf welchen Annahmen das Angebot basiert: Wird das Material gemäß der vorgegebenen Werkstoffbezeichnung und dem vorgegebenen Zustand beschafft? Wurden kritische Toleranzen separat bewertet? Sind Oberflächen- und Wärmebehandlungen enthalten? Wer ist für ausgelagerte Arbeitsgänge verantwortlich? Auf welche Maße beziehen sich die Prüfberichte?
Welche Positionen sollte ein Angebot für die Bearbeitung mechanischer Bauteile aufschlüsseln?
| Angebotsposition | Zu überprüfende Inhalte | Mögliche Auswirkungen |
|---|---|---|
| Materialkosten | Werkstoffbezeichnung, Zustand oder Härte, Beschaffungsspezifikation, Umgang mit Restmaterial | Zerspanbarkeit des Materials, Beschaffungskosten und Lieferzeit |
| Bearbeitung und Aufspannung | Programmierung, Bearbeitungszeit, Anzahl der Aufspannungen, Sonderwerkzeuge oder Vorrichtungen | Geometrische Komplexität, tiefe Kavitäten, nicht standardisierte Bohrungen und Risiken bei der wiederholten Positionierung |
| Nachbearbeitung und Fremdvergabe | Wärmebehandlung, Eloxieren, Beschichtungen, Passivierung sowie Verantwortlichkeiten bei der Fremdvergabe | Maßänderungen, einheitliches Erscheinungsbild und Koordination der Lieferung |
| Prüfung und Lieferung | Bericht über kritische Maße, Umfang der Stichprobenprüfung, Verpackungs- und Transportart | Abnahmekriterien, Schutzanforderungen und endgültige Kosten |
Wenn im Angebot lediglich „Bearbeitung gemäß Zeichnung“ angegeben ist, ohne die Annahmen zu Material, Oberflächenbehandlung, Prüfung und Fremdvergabe aufzuführen, kann es später leicht zu Zusatzpositionen oder Streitigkeiten bei der Abnahme kommen. Der Kunde sollte vom Lieferanten eine klare Angabe verlangen, welche Anforderungen aus den Zeichnungen bereits im Preis enthalten sind und welche Positionen separat bestätigt werden müssen. Der Lieferant wiederum sollte erkannte DFM-Risiken in den Angebotsbemerkungen festhalten, anstatt sie nur mündlich zu erläutern. Bei kritischen Toleranzen, besonderen Rauheitsanforderungen oder komplexen Aufspannungen sollten Verfahren und Prüfmethoden zunächst bestätigt werden, bevor der Auftrag verbindlich festgelegt wird. So wird nicht nur eine scheinbar günstige Zahl verglichen, sondern ein umsetzbares Konzept für die kundenspezifische Fertigung mechanischer Bauteile.
Wie kann die Erstmusterabnahme nach Abschluss der kundenspezifischen Fertigung mechanischer Bauteile als Freigabepunkt dienen?
Nach Abschluss der kundenspezifischen Bearbeitung mechanischer Bauteile ist die Abnahme des Erstmusters nicht nur eine Frage des „Messens einiger Maße“. Sie sollte als Freigabepunkt dafür dienen, ob die anschließende Kleinserienproduktion fortgesetzt wird. Vor der Abnahme sind zunächst die Teilenummer, der Zeichnungsstand, die Anzahl der Musterteile und die vom Lieferanten eingereichten Prüfprotokolle abzugleichen, damit nicht versehentlich eine falsche Version verwendet oder die Konformität anhand unterschiedlicher Dokumente beurteilt wird.
- [object Object]
- [object Object]
- [object Object]
Das Abnahmeprotokoll sollte mindestens die Musterteilnummer, den Zeichnungsstand, die Messmerkmale, die verwendeten Bezugselemente, die tatsächlichen Messergebnisse, die Beurteilung und die Verantwortlichkeit für die Behandlung von Abweichungen enthalten. Werden Maßabweichungen oder Montageprobleme festgestellt, sind die Korrekturmaßnahmen und Ergebnisse der Nachprüfung zu dokumentieren. Außerdem muss eindeutig festgehalten werden, ob „Nacharbeit zulässig“, „Abweichung akzeptiert“ oder „Serienproduktion aussetzen“ entschieden wurde. Nach erfolgreicher Erstmusterprüfung müssen beide Parteien außerdem den Stichprobenumfang, die Kennzeichnung der Chargen und die Änderungsfreigabe für nachfolgende Lose vereinbaren. Bei Änderungen an Material, Verfahren, Fremdvergabe oder Prüfmethoden ist eine erneute Bestätigung erforderlich; eine mündliche Zustimmung in Chatverläufen reicht nicht aus.
FAQ: Welche häufigen Fragen gibt es zur kundenspezifischen Bearbeitung mechanischer Bauteile und zur Ausweitung auf Kleinserien?
Bei der kundenspezifischen Bearbeitung mechanischer Bauteile geht es bei der Abnahme nicht nur darum, ein Maß zu ermitteln, sondern darum, sicherzustellen, dass Zeichnungsanforderungen, Fertigungsverfahren, Materialdokumente und Prüfbezüge miteinander übereinstimmen. Die folgenden Fragen sollten vor der Bestellung und der Freigabe des Erstmusters erneut geklärt werden.
Ist eine höhere Genauigkeit bei der kundenspezifischen Bearbeitung mechanischer Bauteile immer besser?
Nicht unbedingt. Die Toleranzen sollten durch die Funktion – etwa Montage, Abdichtung, Positionierung oder Bewegung – bestimmt werden und zum tatsächlichen Fertigungsverfahren sowie zur Prüfgenauigkeit passen. Das grundlose Verschärfen der Toleranzen auf der gesamten Zeichnung erhöht in der Regel die Kosten für Spannen, Bearbeitung und Prüfung und kann zudem die Vorbereitung der Lieferung verlängern.
Kann bei der Kleinserienfertigung auf das Erstmuster verzichtet und direkt die gesamte Produktion eingeplant werden?
In der Regel ist das nicht empfehlenswert. Auch bei kleinen Stückzahlen sollten zumindest die kritischen Maße, das Material, die Oberflächenbehandlung und die Montagepassung des Erstmusters oder eines Vorabmusters bestätigt werden. Die Ergebnisse der Erstmusterprüfung sollten dokumentiert werden. Außerdem muss festgelegt werden, ob die nachfolgende Serienproduktion nach Abschluss der Abweichungsbearbeitung fortgesetzt werden darf.
Kann das vorgegebene Material durch eine Werkstoffsorte ähnlicher Art ersetzt werden?
Eine Ersetzung darf nicht allein aufgrund einer ähnlichen Bezeichnung erfolgen. Werkstoffsorte, Zustand oder Härte beeinflussen Festigkeit, Korrosionsbeständigkeit, Zerspanbarkeit und das Ergebnis der Oberflächenbehandlung. Jedes Ersatzmaterial muss vor der Bestellung schriftlich bestätigt werden; außerdem sind die entsprechenden Zeichnungen, Bestellungen oder technischen Vereinbarungen zu aktualisieren.
Was muss ein Erstmusterprüfbericht für mechanische Bauteile mindestens enthalten?
Der Bericht muss dem aktuellen Zeichnungsstand, der Musterteilnummer, den Messbezügen und den kritischen Merkmalen eindeutig zugeordnet werden können. Mindestens sind die Ergebnisse der kritischen Maße, die Unterlagen zu Material und Oberflächenbehandlung, die Prüfung von Bohrungen und Gewinden sowie die Bearbeitung von Abweichungen und das Ergebnis der Nachprüfung zu dokumentieren. Die konkreten Messmittel, der Stichprobenumfang und das Berichtsformat sollten entsprechend den Anforderungen der Merkmale vereinbart werden; ein Messschieber kann nicht alle Messmethoden ersetzen.
Key takeaways
- Ein vollständiges CAD-Modell bedeutet nicht automatisch, dass ein Bauteil stabil gefertigt werden kann; tiefe Kavitäten, dünne Wände, nicht standardisierte Bohrungen und zu enge Toleranzen sollten vor der Angebotserstellung geprüft werden.
- Ein RFQ sollte einheitliche 2D-Zeichnungen, 3D-Modelle, Versionsangaben, Werkstoffbezeichnung und -zustand, Stückzahl, Oberflächenbehandlung, kritische Maße und Prüfanforderungen enthalten.
- Bei jeder kritischen Toleranz müssen gleichzeitig der funktionale Grund, das Fertigungsverfahren und das Prüfverfahren bestätigt werden; es reicht nicht aus, lediglich einen Ergebniswert anzugeben.
- Materialalternativen, ausgelagerte Prozessschritte, Prüfverfahren und Konstruktionsänderungen müssen vor der Bestellung schriftlich genehmigt werden und dürfen nicht ausschließlich auf Chatverläufen beruhen.
- Die Erstmusterabnahme ist der nachfolgende Freigabepunkt für die Kleinserie. Zeichnungsversion, Messergebnisse, Materialdokumente, Behandlung von Abweichungen und Rückverfolgbarkeitsdaten der Charge sollten aufbewahrt werden.



