Was muss bei der „Serienproduktionsfähigkeit“ eines Aluminium-Druckgusswerks tatsächlich bewertet werden?
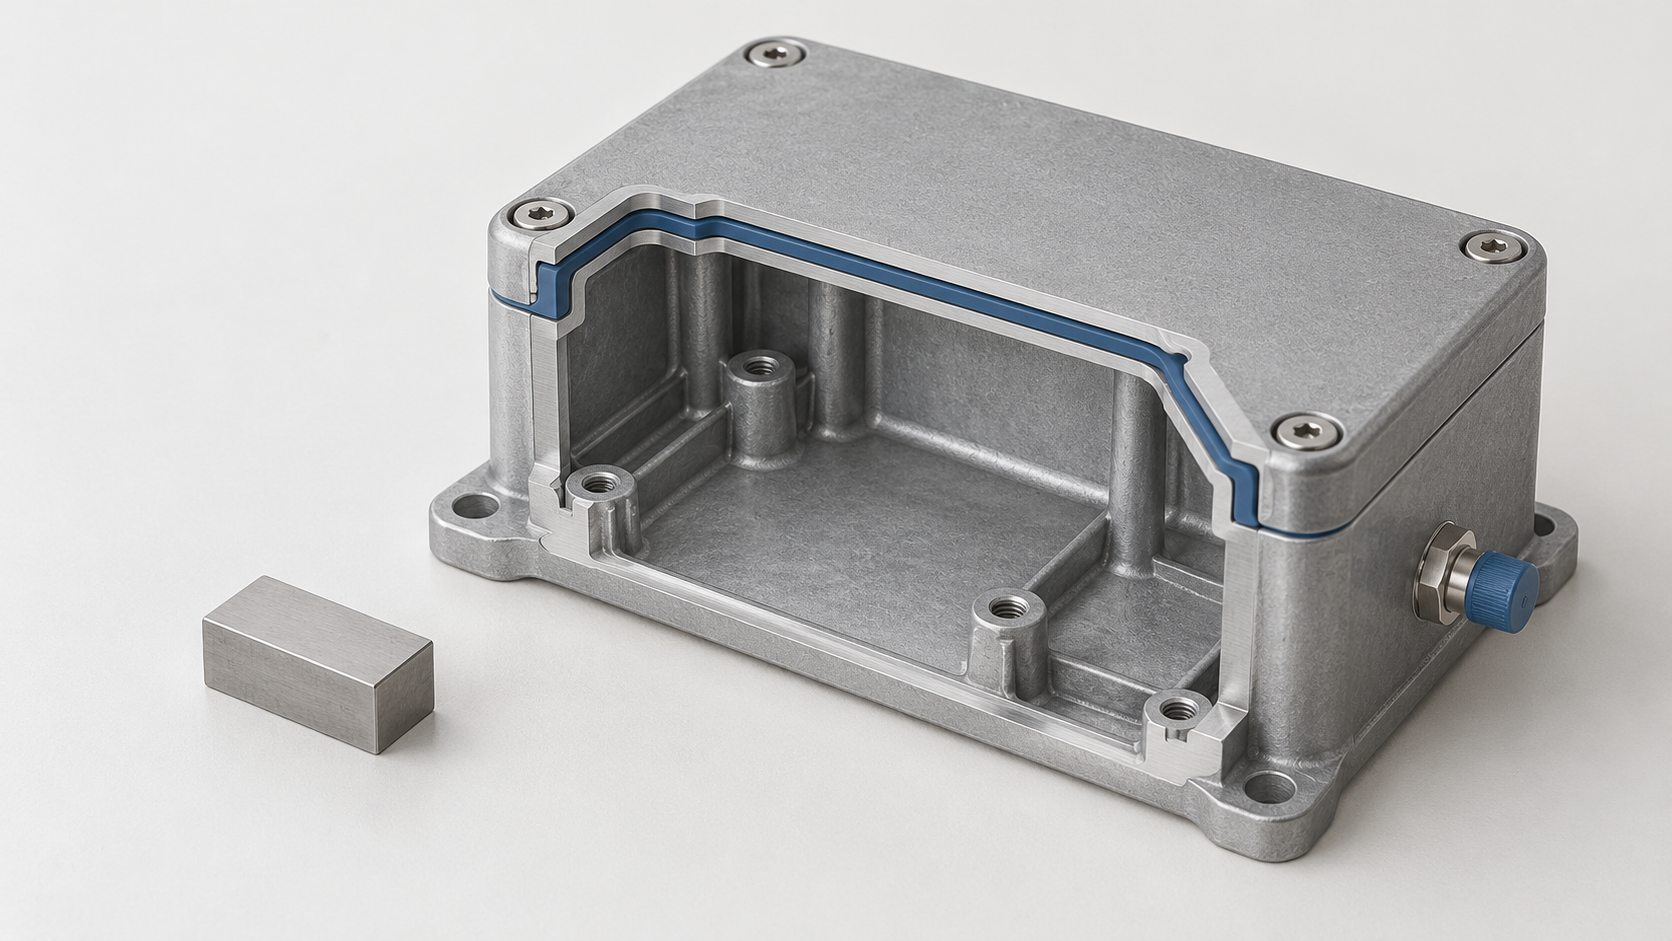
Beim Einkauf eines dichtenden Aluminiumgehäuses können mehrere Aluminium-Druckgusswerke ähnliche Druckgussanlagen und Musterteile vorweisen. Die tatsächlichen Risiken konzentrieren sich jedoch darauf, ob die Dichtfläche Leckagen aufweist, ob im Inneren des Lagersitzes Fehler vorhanden sind, ob bei der Bearbeitung von Bohrungen Hohlräume freigelegt werden und ob große Querschnitte stabil ausgeformt werden können. Die Anzahl der Anlagen oder die Tonnage der Druckgussmaschinen zeigt lediglich, dass das Werk über bestimmte Ressourcen verfügt; sie belegt nicht allein die Serienproduktionsfähigkeit.
Serienproduktionsfähigkeit sollte als eine nachweisbare Prozesskette definiert werden: Kann der Lieferant zunächst mithilfe des DFM für Druckgussteile risikoreiche Strukturen identifizieren und anschließend projizierte Bauteilfläche, Werkzeugkonzept, Füllrichtung sowie Entlüftungs- und Kühlkonzept mit einer geeigneten Anlage und einem geeigneten Prozessfenster abstimmen? Kann er nach der Werkzeugbemusterung anhand der Fehlerpositionen und Prüfergebnisse Anschnitt, Überlauf, Entlüftungskanäle oder Kühllayout anpassen? Und kann er nach Beginn der Serienproduktion anhand von Maß-, Innenqualitäts- und Dichtheitsdaten nachweisen, dass der Prozess dauerhaft stabil ist?
Von den Bauteilrisiken zu den Prüfungsnachweisen
Bei einem Audit kann man entlang der Kette „Bauteilrisiko – Prozesskonzept – Prüfungsnachweis“ gezielt nachfragen. Für die Dichtfläche müssen eindeutige Bedingungen für die Leckprüfung festgelegt sein. Für große Querschnitte, Lagersitze oder kritische Lastbereiche ist anzugeben, ob Nachweise der Innenqualität durch Röntgen, CT oder Schnittbilder erforderlich sind. Kritische Bezüge und Bearbeitungsbohrungen müssen mit einem Maßbericht und einer Messmethode verknüpft sein. Für Sichtflächen sollten Grenzmuster oder ein von beiden Parteien freigegebener Oberflächenstandard vorliegen. Jede Anforderung muss auf Zeichnungen, Funktionsspezifikationen oder Abnahmevereinbarungen zurückgeführt werden können und darf nicht bei der mündlichen Zusicherung „Das Werk hat Erfahrung“ stehen bleiben.
Die Bewertung eines Aluminium-Druckgusswerks sollte daher nicht mit der Frage „Wie viele Maschinen gibt es?“ beginnen, sondern mit den Bereichen des Bauteils, in denen keinesfalls Fehler auftreten dürfen. Erst wenn der Lieferant DFM-Anmerkungen, das Werkzeug- und Füll-/Entlüftungskonzept, Aufzeichnungen über Anpassungen nach der Werkzeugbemusterung sowie aufeinander bezogene Prüfergebnisse aus Erstmuster- und Serienphase vorlegt, lässt sich beurteilen, ob er die Anforderungen an Funktion, Maße und Innenqualität wiederholt erfüllen kann.
Zuerst anhand des DFM für Druckgussteile prüfen, ob das Aluminium-Druckgusswerk das Bauteil wirklich versteht
Bei einem dünnwandigen, dichtenden Gehäuse dient der DFM des Aluminium-Druckgusswerks nicht nur der Bestätigung, dass ein Werkzeug hergestellt werden kann. Vielmehr müssen zunächst diejenigen Merkmale identifiziert werden, die in der Serienproduktion aus dem Prozess geraten könnten. Dichtflächen, Lagersitze, Bearbeitungsbohrungen und große Querschnitte sollten in der Prüfzeichnung separat gekennzeichnet werden, einschließlich einer Erläuterung, ob sie jeweils Leckage, Montage, Positionierung oder die anschließende Zerspanung beeinflussen.
Beim DFM von Aluminium-Druckgussteilen zuerst Wanddicke, Länge und Übergänge zwischen dünnen und dicken Bereichen prüfen
In einigen Unterlagen werden etwa 2 mm als gängiger Richtwert für die Wanddicke von Aluminium-Druckgussteilen genannt; dies ist jedoch keine allgemein gültige Mindestwanddicke. Bauteillänge, Fließfähigkeit der Legierung, Füllweg, Werkzeugentlüftung und Anlagenparameter verändern den zulässigen Bereich. Lange und dünne Gehäusewände können zu unvollständiger Füllung oder Kaltlauf führen; plötzliche Änderungen der Wanddicke begünstigen dagegen lokale Erstarrungshotspots und erhöhen das Risiko von Lunkern, Lunkerporosität und Verzug. Der Lieferant sollte im DFM-Bericht lange dünnwandige Füllstrecken, isolierte Ansätze, die Wurzelbereiche von Versteifungsrippen und große Querschnitte kennzeichnen und Vorschläge zur Anpassung der Wanddicke, zur Vergrößerung von Radien, zur Änderung der Rippenposition oder zur Änderung der Füllrichtung unterbreiten.
Entformung, Trennebene, Kern und Bearbeitungszugabe müssen den Funktionsbereichen entsprechen
Tiefe Kavitäten, Hinterschneidungen und seitliche Bohrungen erhöhen die Komplexität des Konzepts für Schieber oder Kerne und können zudem zu Versatz an der Trennebene, Gratbildung, Auswerfermarkierungen und Maßabweichungen führen. Der Aluminiumdruckgusshersteller sollte angeben, wo die Trennlinie verläuft, ob Anschnitt und Überlauf auf Sicht- oder Dichtflächen liegen und für welche Bohrungen und Bezugselemente eine Bearbeitungszugabe vorgesehen werden muss. Dichtnuten sollten nicht ausschließlich anhand ihrer Kontur im Gusszustand beurteilt werden; gleichzeitig sind Ebenheit der Dichtfläche, Bearbeitungsbezüge und die Werkzeugzugänglichkeit zu prüfen. Ein zuverlässiges DFM-Ergebnis sollte mindestens Folgendes enthalten: Hochrisikomerkmale, empfohlene Änderungen, mögliche Folgen bei unveränderter Ausführung sowie Maße oder Fehlerstellen, die im Werkzeugversuch besonders zu bestätigen sind.
| Teilemerkmale | Hauptrisiken | Vom Lieferanten vorzulegende DFM-Nachweise |
|---|---|---|
| Dünnwandige Bereiche mit langen Fließwegen | Unvollständige Formfüllung, Kaltflussstellen, lokale Verformung | Beurteilung von Wandstärke und Fließweg, Füllrichtung sowie Änderungsvorschläge |
| Dicke Querschnitte oder isolierte Vorsprünge | Lunker und Porosität durch Schwindung, ungleichmäßige Erstarrung | Ermittlung von Hotspots sowie Konzept für Kühlung und Speisung |
| Dichtflächen, kritische Bohrungspositionen | Leckagen, Montageabweichungen, nach der Bearbeitung freigelegte Hohlräume | Bearbeitungszugaben, Bezugssystem und Bereiche für die重点检验 |
| Tiefe Kavitäten, Schieber und Trennebenen | Erschwerte Entformung, Versatz, Gratbildung | Entformungsrichtung, Trennkonzept und Verfahren zur Maßkontrolle |
Wenn das DFM lediglich feststellt, dass die „Konstruktion machbar“ sei, ohne diese Risiken und ihre Prüfmethoden aufzuzeigen, können weder die Maschinenkraft noch Bilder des Werkzeugs belegen, dass der Aluminiumdruckgusshersteller zu einer stabilen Serienproduktion fähig ist.
Wie das Gieß-, Überlauf- und Entlüftungskonzept eines Aluminiumdruckgussherstellers bewertet wird
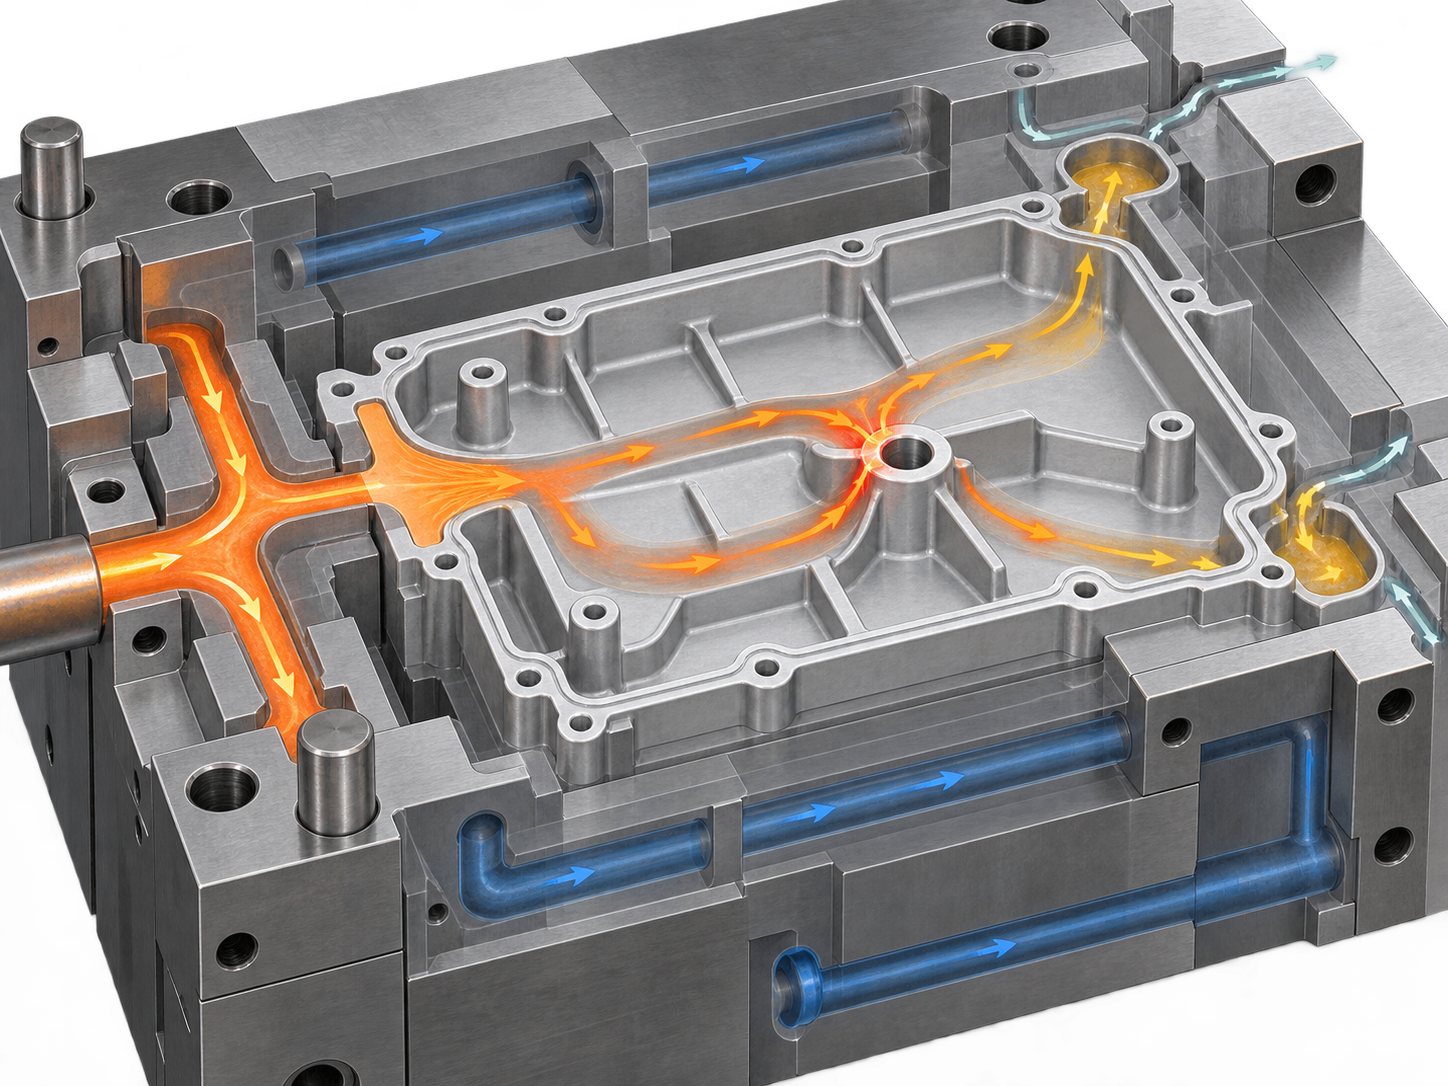
Bei dünnwandigen Dichtgehäusen reicht es nicht aus, nur die vom Aluminiumdruckgusshersteller eingereichten Werkzeugbilder oder eine einzelne Formfüllanalyse zu betrachten. Der Lieferant sollte aufgefordert werden, das Konzept ausgehend von den Teilemerkmalen abzuleiten: Wo tritt die Metallschmelze ein, wo befindet sich die zuletzt gefüllte Stelle, in welchen Bereichen treffen mehrere Fließfronten zusammen und wie wird die Einschließung von Luft in der Nähe von Dichtflächen, bearbeiteten Bohrungen und dicken Querschnitten vermieden? Das Gießsystem bestimmt Fließrichtung, Geschwindigkeit und Füllzeit; das Überlauf- und Entlüftungssystem übernimmt dagegen die Aufgabe, Luft, Kaltmetall und Beschichtungsrückstände abzuführen.
Ein Aluminium-Druckgusswerk sollte die Funktion jedes Überlaufs erklären
Bei der Prüfung sollten die Fragen konkretisiert werden: Befindet sich der letzte Füllpunkt in der Nähe einer Dichtfläche oder eines Lagersitzes? Besteht an großen Bohrungen, isolierten Vorsprüngen und abrupten Wanddickenänderungen eine erhöhte Gefahr von Kaltlauf oder Lufteinschlüssen? Sind an den Zusammenflussstellen mehrerer Metallströme Überläufe und Entlüftungskanäle vorgesehen? Sind die Kühlkanäle gezielt für große, dicke Querschnitte ausgelegt, anstatt nur gleichmäßig entsprechend der äußeren Form des Werkzeugs verteilt zu werden? Die Antworten des Lieferanten sollten sich auf die Ergebnisse der Formfüllsimulation, die Anschnittpositionen, die Anordnung von Überläufen und Entlüftungen sowie potenzielle Fehlerbereiche beziehen und nicht bei der Aussage „bereits optimiert“ stehen bleiben.
Die Formfüllsimulation ist kein Beweis – erst die Anpassung nach dem Abmustern schließt den Nachweiszyklus
Ein zuverlässiges Aluminium-Druckgusswerk sollte den Ablauf „Simulation – Abmustern – Prüfung – Anpassung – erneute Validierung“ erläutern können. Nach dem Abmustern müssen die Überlauffüllung, Entlüftungsspuren, Kaltläufe, Verdachtsstellen für Porosität und Verformungsbereiche am Musterteil überprüft und dokumentiert werden. Dabei ist festzuhalten, welcher Entlüftungskanal, welcher Überlauf oder welcher Abschnitt der Kühlkanalanordnung tatsächlich geändert wurde. Werden lediglich theoretische Füllbilder gezeigt, ohne Angaben zu den Fehlerpositionen beim Abmustern, zur Grundlage der Werkzeugänderung und zu den Ergebnissen nach der Änderung, ist die Serienfähigkeit weiterhin nicht nachgewiesen. Letztlich müssen Formfüllsimulation, Abmusterungsprotokolle und die anschließenden internen Qualitätsprüfungen derselben Charge und demselben Risikobereich zugeordnet werden.
Wie lassen sich Porosität und Schwindungsporosität bei Aluminium-Druckguss unterscheiden, und wie kann ein Werk die Wirksamkeit seiner Kontrolle nachweisen?
Für ein Aluminium-Druckgusswerk ist die Aussage „keine Porosität“ kein ausreichend eindeutiges Qualitätsurteil. Treten in einer bearbeiteten Bohrung, an einer Dichtfläche oder an einer druckbeaufschlagten Begrenzungsfläche eines Dichtgehäuses Hohlräume zutage, kann dies unmittelbar zu einer Leckage führen. In tragenden Bereichen wie Lagersitzen und Anschlussvorsprüngen liegt der Fokus dagegen stärker auf den Auswirkungen innerer Fehler auf Festigkeit und Ermüdungsverhalten. Bei der Prüfung sollte zunächst geklärt werden, wo der Fehler liegt und welcher Entstehungsmechanismus vorliegt, bevor entschieden wird, welche Prüfnachweise erforderlich sind.
Die Risiken von Porosität und Schwindungsporosität bei Aluminium-Druckguss sind nicht gleich
Porosität kann durch mitgerissene Luft, unzureichende Entlüftung, turbulente Formfüllung oder im Schmelzmetall gelöste Gase verursacht werden. Ungeeignete Positionen von Anschnitt, Überläufen und Entlüftungskanälen oder das Einschließen von Luft an den Zusammenflussstellen mehrerer Metallströme erhöhen das Risiko von Dichtheitsverlusten und nach der Bearbeitung freigelegten Hohlräumen. Schwindungsporosität und Lunker stehen dagegen eher mit Erstarrungsschrumpfung und unzureichender Nachspeisung in Zusammenhang. Typische Hochrisikomerkmale sind große, dicke Querschnitte, isolierte Vorsprünge, abrupte Wanddickenänderungen, Versteifungsrippen, Wärmenester und eine ungleichmäßige Kühlung. Beide Fehlerarten lassen sich weder allein anhand des Erscheinungsbilds beurteilen noch durch dieselbe Verbesserungsmaßnahme ersetzen.
| Risiko | Zu hinterfragende Prozessursachen | Anzufordernde Nachweise |
|---|---|---|
| Porosität oder Schwindungsporosität im Dichtbereich | Formfüllung und Zusammenfluss der Schmelze, Entlüftung, große Querschnitte und Kühlkanalanordnung | Dichtheitsprüfung, bei Bedarf ergänzt durch Röntgenprüfung, CT oder Schliffanalyse |
| Nach der Bearbeitung freigelegte Hohlräume | Position der Bearbeitungszugabe, Verteilung innerer Fehler und Gießkonzept | Begutachtung von Musterteilen nach der Bearbeitung, interne Bildgebung oder Schliffprotokolle |
| Innere Fehler im tragenden Bereich | Hotspots, Nachspeisung, Anschnittposition und Erstarrungsfolge | Auswahl von Röntgenprüfung, CT, Schliffprüfung oder Funktionstest nach Risiko |
Der Lieferant sollte die Steuerungslogik zwischen Schmelzzustand, Werkzeugtemperatur, Anschnitt, Überläufen, Entlüftung und Kühlung erläutern und die Fehlerpositionen den Funktionsbereichen des Bauteils zuordnen. Die Formfüllsimulation kann dabei helfen, Lufteinschlüsse und Hotspots zu erkennen, ist jedoch nur eine Grundlage für die Auslegung. Aussagekräftiger ist, was beim Probeguss tatsächlich festgestellt wurde, welche Überlauf-, Entlüftungs- oder Kühlstrukturen angepasst wurden und wie die anschließende Nachprüfung erfolgte. Wenn eine Aluminium-Druckgießerei lediglich ein Simulationsbild vorlegen kann, jedoch keine Aufzeichnungen zu Fehlern beim Probeguss und deren Korrektur, ist das Serienrisiko weiterhin nicht geschlossen.
Die Prüfung muss nicht für alle Bereiche pauschal mittels CT erfolgen. Für Dichtgrenzen sollten zunächst Leckage- oder Druckprüfungen unter den festgelegten Bedingungen durchgeführt werden. Interne Hochrisikobereiche sind anschließend entsprechend der Zeichnung und dem von beiden Seiten freigegebenen Prüfplan mittels Röntgenprüfung, CT oder Schliffprüfung zu untersuchen. In einem öffentlich beschriebenen Beispiel eines ADC12-Vorderdeckels wurde eine Druckprüfung mit 100 kPa und einer maximal zulässigen Leckagerate von 10 mL/min gefordert. Dies war jedoch eine kundenspezifische Anforderung und kann nicht unmittelbar als allgemeiner Abnahmestandard für Aluminium-Druckgussteile übernommen werden.
Wie werden Abnahmekriterien für Maßhaltigkeit und Dichtheit in Erstmuster- und Serienanforderungen aufgenommen?
Die Vorlage eines freigegebenen Erstmusterprüfberichts durch eine Aluminium-Druckgießerei bedeutet nicht automatisch, dass die Serienfähigkeit nachgewiesen ist. Bei Dichtgehäusen konzentrieren sich die Maßrisiken typischerweise auf Schieber- und Kernpositionen, Versatz an der Trennebene, Auswerfermarkierungen, verformungsempfindliche Bereiche sowie die späteren Bearbeitungsbezüge. Bei der Prüfung sollten zunächst die Zeichnungsbezüge, kritischen Maße, Dichtflächen, Lagersitze und Bearbeitungsbohrungen gekennzeichnet werden. Anschließend ist zu bestätigen, dass die Messmethode des Lieferanten diesen Funktionsbereichen entspricht.
Die Aluminium-Druckgießerei muss die Wiederholbarkeit kritischer Merkmale nachweisen
Die Erstmusterprüfung sollte das verwendete Bezugssystem, die Prüfmittel oder Messgeräte, den Spannzustand sowie die jeweilige Bewertung der Maße im Gusszustand und nach der mechanischen Bearbeitung ausweisen. Ein Versatz an der Trennebene kann Dichtkante und Oberfläche beeinträchtigen, eine Verschiebung des Schiebers kann die Bohrungsposition verändern, und Auswerfer oder lokale Verformungen können Ebenheit und Montagespiel außer Kontrolle bringen. Es sollte nicht nur ein einmaliger vollständiger Maßbericht gefordert werden. Zusätzlich ist festzulegen, wie Trends, Abweichungen und Korrekturmaßnahmen für kritische Merkmale in nachfolgenden Losen dokumentiert werden. Toleranzen, Stichprobengröße, Prüfintervalle und Prozessfähigkeitskennzahlen müssen auf Grundlage der Zeichnung, der Kundenstandards und des von beiden Seiten freigegebenen Prüfplans festgelegt werden; ein pauschaler Begriff wie „Gusstoleranz“ ist kein ausreichender Ersatz.
Die Dichtheitsabnahme durch eine Aluminium-Druckgießerei muss umsetzbar sein
„Darf keine Leckage aufweisen“ ist keine vollständige Abnahmebedingung. RFQ oder Zeichnung sollten Prüfmedium, Prüfdruck, Stabilisierungszeit, Prüfrichtung, Abdichtzustand der Vorrichtung, zulässige Leckagerate, Geräteauflösung und Berichtsinhalte eindeutig festlegen. Außerdem ist anzugeben, ob das Prüfobjekt im Gusszustand oder nach abgeschlossener mechanischer Bearbeitung und Oberflächenbehandlung geprüft wird. Dichtflächen, Gewindebohrungen und Bereiche, in denen durch die Bearbeitung möglicherweise Hohlräume freigelegt werden, müssen jeweils der entsprechenden Leckageprüfmethode zugeordnet werden.
In einem öffentlich beschriebenen Beispiel eines ADC12-Vorderdeckels wurde eine Druckprüfung mit 100 kPa und einer maximalen Leckagerate von 10 mL/min gefordert. Dies war jedoch nur eine kundenspezifische Projektanforderung und kein allgemeiner Standard für Aluminium-Druckgussteile. Die Aluminium-Druckgießerei sollte die tatsächlichen Prüfprotokolle vorlegen und erläutern, wie nicht konforme Teile separiert, nachgeprüft und zurückverfolgt werden. Die endgültigen Abnahmekriterien müssen sich nach der Kundenzeichnung, der Funktionsspezifikation oder der von beiden Seiten freigegebenen Prüfspezifikation richten.
RFQ- und Serienprüfungs-Checkliste für Aluminium-Druckgießereien: Welche Nachweise sind vom Lieferanten anzufordern?
Bei der Bewertung einer Aluminium-Druckgießerei ist das RFQ nicht lediglich ein Anfrageformular, sondern der Ausgangspunkt für die Abstimmung von Bauteilrisiken, Prozesskonzept und Abnahmemethode. Neben 2D-Zeichnung und 3D-Modell sollten Legierungsbezeichnung, Jahresbedarf, Projektphase, Wanddicken, kritische Maße und Bezüge, Dichtbereiche, Druckgrenzen, Bearbeitungszugaben, Sichtflächen, Oberflächenbehandlung, Wärmebehandlungsanforderungen und Prüfmethoden eindeutig festgelegt werden. Wenn die Zeichnung lediglich „Dichtheit sicherstellen“ vorgibt, kann der Lieferant daraus keine durchführbaren Prüfbedingungen ableiten.
Ausgabedokumente der Aluminium-Druckgießerei nach Projektphase prüfen
- Werkzeugprüfung: DFM-Rückmeldung anfordern und bestätigen, dass Dünnwandbereiche, große Querschnitte, Dichtflächen, kritische Bohrungen, Trennebenen und Bearbeitungsbezüge gekennzeichnet sind; außerdem sollte die Auslegungsgrundlage für Anschnitt, Überläufe, Entlüftung und Kühlung erläutert werden.
- Probegussphase: Füll- oder Formfüllanalysen, Positionen der beim Probeguss festgestellten Fehler, Ergebnisse der Prüfung vor Ort, Änderungen sowie Aufzeichnungen zur erneuten Validierung anfordern. Ein einzelnes Simulationsbild belegt nicht, dass der Lösungsprozess vollständig geschlossen ist.
- Erstmusterphase: Maßbericht, Nachweise zur inneren Qualität sowie Berichte über Leckage- oder Druckprüfungen abgleichen und bestätigen, dass Messbezüge, Prüfbereiche und Zeichnungsanforderungen übereinstimmen. Verfahren wie Röntgenprüfung, CT und Schliffprüfung sind entsprechend dem Bauteilrisiko auszuwählen.
- Serienphase: Die Aufbewahrung von Trends kritischer Maße, Aufzeichnungen zu Abweichungsbehandlung, Nacharbeit oder Ausschuss sowie Freigaben für Änderungen an Werkzeug, Material, Prozess und Prüfung verlangen. Ein einmalig bestandenes Erstmuster bedeutet keine langfristige Stabilität.
Mehrere Anzeichen deuten darauf hin, dass das Serienrisiko noch nicht geschlossen ist: Der Lieferant zeigt lediglich Fotos der Druckgießmaschine und die äußere Erscheinung von Musterteilen, kann die Positionen der Entlüftungen jedoch nicht erläutern; er ersetzt die Verifizierung von Dichtbereichen oder internen Hochrisikobereichen durch eine Sichtprüfung; legt nur einen einmaligen Maßbericht vor; oder ersetzt Angaben zu Prüfmedium, Druck, Stabilisierungsbedingungen, zulässiger Leckagerate, Vorrichtungszustand und Berichtsformat durch die Aussage „Dichtheit garantiert“. In einem öffentlich beschriebenen Beispiel wurden 100 kPa Druck und eine maximale Leckagerate von 10 mL/min gefordert. Dies war jedoch eine kundenspezifische Anforderung für einen bestimmten ADC12-Vorderdeckel und kein allgemeiner Standard. Das RFQ sollte die genannten Bedingungen in der Zeichnung, der Funktionsspezifikation oder dem von beiden Seiten freigegebenen Prüfplan festlegen.
Häufig gestellte Fragen zur Bewertung der Serienfähigkeit einer Aluminium-Druckgießerei
Bei der Bewertung eines Aluminium-Druckgusswerks darf man nicht nur die Schließkraft der Anlagen oder das Ergebnis einer einmaligen Erstmusterprüfung betrachten. Die funktionalen Risiken des Bauteils, das DFM der Druckgussteile, die Kontrolle innerer Fehler, die Maßstabilität und die Abnahmeanforderungen an die Dichtheit müssen mit überprüfbaren technischen Nachweisen verknüpft werden.
Kann eine ausreichende Schließkraft der Druckgussmaschine belegen, dass ein Aluminium-Druckgusswerk über Serienproduktionsfähigkeit verfügt?
Nein. Die Eignung der Anlage muss außerdem anhand der projizierten Fläche des Bauteils, des Werkzeugaufbaus, des Gieß- und Entlüftungskonzepts sowie des Materials und des Prozessfensters beurteilt werden. Aussagekräftiger ist der Nachweis, ob der Lieferant die kritischen Risiken erläutern und DFM-Empfehlungen, Anpassungsprotokolle aus den Werkzeugversuchen, Maßberichte sowie Prüfergebnisse vorlegen kann, die den Funktionsanforderungen entsprechen.
Müssen alle Aluminium-Druckgussteile einer Röntgenprüfung oder CT-Prüfung unterzogen werden?
Nein, diese Prüfungen müssen nicht unterschiedslos eingesetzt werden. Bei Dichtgehäusen, Druckgrenzen und Bereichen, in denen nach der spanenden Bearbeitung Hohlräume freigelegt werden könnten, sollten je nach Risiko Röntgenprüfung, CT-Prüfung, Schnittanalyse, Dichtheits- oder Druckprüfung ausgewählt werden. Für Bereiche mit rein optischen Anforderungen können Prüfverfahren eingesetzt werden, die dem jeweiligen Funktionsrisiko entsprechen. Die konkrete Methode und die Bewertungskriterien sollten in der Zeichnung oder einer von beiden Seiten genehmigten Prüfspezifikation festgelegt werden.
Wie sollten die Dichtheitsanforderungen für Aluminium-Druckgussteile in Beschaffungs- und Abnahmedokumente aufgenommen werden?
Schreiben Sie nicht nur „darf nicht lecken“. Legen Sie das Prüfmedium, den Prüfdruck, die Bedingungen für die Druckhaltezeit, die Prüfrichtung, den Zustand von Vorrichtung und Verschlüssen, die Anforderungen an die Prüfaufzeichnungen sowie die zulässige Leckrate eindeutig fest. Die in einem veröffentlichten Beispiel genannten Werte von 100 kPa und 10 mL/min beziehen sich lediglich auf die Kundenanforderungen für einen bestimmten ADC12-Frontdeckel und dürfen nicht unmittelbar als allgemeiner Standard für Aluminium-Druckguss verwendet werden.
Kann ein einmalig bestandenes Erstmuster die Serienproduktionsstabilität eines Aluminium-Druckgusswerks nachweisen?
Nein, dies kann nicht allein dadurch nachgewiesen werden. Ein Erstmuster zeigt lediglich, dass ein bestimmtes Muster unter bestimmten Bedingungen die Prüfung bestanden hat. Zusätzlich sollte bestätigt werden, dass sich kritische Maße während der Serienproduktion dauerhaft innerhalb der Anforderungen bewegen und dass Merkmale im Bereich der Trennebene und der Kernpartien, die innere Qualität, die Dichtheit sowie die Aufzeichnungen zur Behandlung von Abweichungen kontinuierlich den Anforderungen entsprechen. Ein Serienproduktionsaudit sollte Werkzeugversuche, Erstmuster und nachfolgende Chargen abdecken, statt nur einen einzigen Erstmusterbericht aufzubewahren.
Key takeaways
- Die Serienproduktionsfähigkeit eines Aluminium-Druckgusswerks besteht im Kern aus Nachweisen für die kontinuierliche Erfüllung von Funktions-, Maß-, Innenqualitäts- und Lieferanforderungen – nicht allein aus der Tonnage der Anlagen.
- Im DFM für Druckgussteile sollten vor der Werkzeugfertigung dünnwandige Bereiche, große Querschnitte, Dichtflächen, Bearbeitungsbohrungen, Trennebenen und Zusammenflussstellen mehrerer Schmelzeströme gekennzeichnet werden.
- Gasporen, Lunker und Lunkerporosität müssen mit Leckagen, nach der Bearbeitung freigelegten Hohlräumen und Belastungsrisiken in Zusammenhang gebracht werden; entsprechende Nachweise sind durch abgestimmte Röntgen-, CT-, Schnittbild- oder Dichtheitsprüfungen zu erbringen.
- Bei der Maßabnahme ist auf die langfristige Stabilität kritischer Merkmale, das Bezugssystem und die Messmethode zu achten; ein einmaliger Erstmusterprüfbericht reicht nicht aus.
- Die Anforderungen an die Dichtheit müssen Prüfmedium, Prüfdruck, Bedingungen der Druckhaltezeit, zulässige Leckrate, Zustand der Vorrichtung und Inhalt des Prüfberichts eindeutig festlegen.



