Warum man bei der Bearbeitung von Drohnenteilen nicht nur auf die Maßgenauigkeit achten darf
Drohnenteile sind nicht grundsätzlich umso besser, je dünner sie ausgeführt sind, und auch nicht alle Abmessungen müssen mit extremer Genauigkeit gefertigt werden. Motorsockel, Armverbinder und Halterungen unterliegen gleichzeitig den Anforderungen an Leichtbau, Steifigkeit, Schwingungs- und Stoßfestigkeit, Wärmeentwicklung sowie wiederholte Montage. Der Kern der Bearbeitung von Drohnenteilen besteht darin, die Toleranzen den Bereichen zuzuweisen, die die Funktion tatsächlich beeinflussen, anstatt auf der gesamten Zeichnung pauschal enge Toleranzen zu verwenden.
Funktionsbezüge bestimmen die Toleranzen bei der Bearbeitung von Drohnenteilen
Am Beispiel eines Motorsockels müssen die Motorauflageflächen zuverlässig anliegen, während die Positionsbeziehung der Befestigungsbohrungen die Motorpositionierung beeinflusst. Beim Lagersitz sind Durchmesser, Koaxialität und deren Bezug zur Montagebasis zu beachten. Treten bei diesen Merkmalen Abweichungen auf, kann es nach der Montage zu Taumeln des Rotors, lokaler Kraftübertragung oder verstärkten Schwingungen kommen. Bei Armverbindern liegen die Schwerpunkte in der Regel auf Lochpositionen, Verbindungsflächen und belasteten Querschnitten; ein einzelnes Außenmaß ist nicht ausreichend. Zunächst sollten Bezüge und Lastpfade festgelegt werden, bevor entschieden wird, für welche Abmessungen Positions-, Ebenheits- oder entsprechende Passungsanforderungen erforderlich sind.
Die Maßtoleranzen vieler herkömmlicher CNC-Merkmale können ungefähr in der Größenordnung von ±0.02—±0.10 Millimeter liegen. Dies dient jedoch nur als Anhaltspunkt zur Beurteilung des Fertigungsaufwands; das tatsächliche Ergebnis hängt von Bauteilgröße, Material, Werkzeug, Spannung, Bearbeitungsreihenfolge und Prüfverfahren ab. Kritische Passungen dürfen nicht durch allgemeine Bereiche ersetzt werden, sondern müssen den Zeichnungsanforderungen entsprechen. Nicht funktionale Sichtflächen sollten ebenfalls nicht ohne Grund mit extrem engen Toleranzen versehen werden. So lassen sich Bearbeitungskosten und Verformungsrisiken vermeiden, während Prüfressourcen auf Lagersitze, Positionierbohrungen, Dichtflächen und Montageflächen konzentriert werden können – also auf die Bereiche, die Flugstabilität und Montagezuverlässigkeit tatsächlich beeinflussen.
Welche Drohnenteile eignen sich für die CNC-Bearbeitung
Die Bearbeitung von Drohnenteilen findet häufig in Entwicklungsumgebungen mit kleinen Losgrößen, vielen Varianten und zahlreichen Montageschnittstellen statt. CNC eignet sich für ebene Flächen, Hohlräume, Bohrungen, Gewinde und Freiformflächen aus Metallen oder technischen Kunststoffen. Die Wahl des Verfahrens sollte sich jedoch an den Kraft- und Montagebeziehungen orientieren und nicht lediglich auf eine höhere Genauigkeit abzielen. Bei Motorsockeln müssen zunächst die Bezugsbeziehungen zwischen Motorauflagefläche, Lagersitz und Positionierbohrungen festgelegt werden; bei Armverbindern sind gleichzeitig Lochpositionen, Querschnittssteifigkeit und Ermüdungslasten zu prüfen.
| Bauteil | Hauptrisiken | Geeignetes Verfahren | Konstruktionshinweis |
|---|---|---|---|
| Motorhalterung | Unebene Montagefläche sowie Abweichungen zwischen Lagersitz und Motorbohrbild | Fräsen, Bohren, Feinbohren | Bezugsflächen sowie Anforderungen an Ebenheit und Bohrungspositionen eindeutig festlegen und nicht funktionsrelevante Sichtflächen nicht mit übermäßig engen Toleranzen versehen |
| Verbindungsteil des Motorarms | Aufsummierte Positionsfehler der Bohrungen, Verformung dünner Wände und Spannungskonzentrationen | Drei- oder Mehrachsfräsen, Bohren und Gewindeschneiden | Durchgehende lasttragende Querschnitte beibehalten, für die Vorrichtung parallele Auflageflächen vorsehen und bei Bedarf die Anzahl der Aufspannungen reduzieren |
| Gimbalhalterung | Ungleichmäßige Massenverteilung, unzureichende Steifigkeit und instabile Passung der Drehachse | Fräsen, Drehen, Feinbearbeitung | Bei Aussparungen sind Wandstärke, Verstärkungsrippen und dynamisches Gleichgewicht gleichermaßen zu berücksichtigen; für die Drehachsenbohrung und die Passflächen sind die Anforderungen separat festzulegen |
| Gehäuse des Nutzlastmoduls | Verformung der Dichtflächen, unzureichende Wärmeableitung und falsch ausgerichtete Schnittstellen | Fräsen, Bohren und Gewindeschneiden, lokale Feinbearbeitung | Für Dichtflächen, Steckerschnittstellen und Wärmeableitungsflächen sind eindeutige Bezugsflächen zu verwenden; die Werkzeugzugänglichkeit im Innenraum muss gewährleistet sein |
| Fahrwerk | Landestoß, lokale Risse und lockere Montage | Fräsen, Drehen oder Blechumformen | Verrundungen und Verstärkungsstrukturen entsprechend dem Lastpfad anordnen; zur Gewichtseinsparung darf man sich nicht einfach auf eine Materialreduzierung verlassen |
| Steckergehäuse | Verstopfte Feinbohrungen, Grate an Gewinden, Abweichungen bei der Steckpositionierung | Präzisionsfräsen, Bohren, Gewindeschneiden | Bohrungsdurchmesser und Gewinde vorrangig standardisieren sowie die nutzbare Länge, die Fase am Bohrungseingang und das Steckbezugselement prüfen |
Die Fünf-Achs-Bearbeitung kann bei Verbindungen von Drohnenarmen und Gimbal-Halterungen mit schrägen Flächen, komplexen Freiformflächen oder mehrseitigen Montageelementen das Umspannen und den Wechsel der Bezugssysteme reduzieren. Sie löst jedoch nicht automatisch Probleme hinsichtlich der Werkzeugzugänglichkeit, der Stabilität der Spannvorrichtung oder der Prüfung. Die endgültige Lösung hängt weiterhin von Material, Stückzahl, Struktursteifigkeit und Zeichnungsanforderungen ab.
Wie werden gängige CNC-Verfahren bei der Bearbeitung von Drohnenteilen aufgeteilt?
Bei der Bearbeitung von Drohnenteilen sollte das Verfahren nicht einfach nach dem Prinzip „je höher die Genauigkeit, desto besser“ ausgewählt werden. Zunächst sind die geometrischen Merkmale, die Belastungsrichtung, die Montagebezüge und die Prüfbarkeit des Teils zu betrachten; erst danach wird über das Fräs-, Dreh- oder Mehrachsbearbeitungskonzept entschieden.
| Verfahren | Wesentliche zu bearbeitende geometrische Merkmale | Typische Teile | Konstruktive und fertigungstechnische Einschränkungen |
|---|---|---|---|
| Drei- oder Mehrachsfräsen | Ebenen, Taschen, Rippen, Absätze und Montageflächen | Motorsockel, Verbindungen von Drohnenarmen, Gimbal-Halterungen | Bei tiefen Taschen, dünnen Wänden und Innenecken sind Werkzeugdurchmesser, Werkzeuglänge und der verfügbare Raum für die Spanabfuhr zu berücksichtigen |
| Drehen | Wellen, Buchsen, zylindrische Schnittstellen und rotationssymmetrische Flächen | Drehachsen, Wellenbuchsen, runde Verbindungselemente | Axialbezug, Passungsverhältnisse und Spannposition müssen eindeutig festgelegt werden |
| Bohren und Gewindeschneiden | Verbindungsbohrungen, Passbohrungen, Gewindebohrungen | Armverbindungsteile, Gehäuse, Steckverbindergehäuse | Lochabstände, Bohrungstiefen, nutzbare Gewindelängen und Grate an den Bohrungsöffnungen wirken sich direkt auf die Montage aus |
| 5-Achs-Bearbeitung | Schrägflächen, komplexe Freiformflächen und mehrseitige Montageelemente | Lastaufnahmen, komplexe Armverbindungen | Dies kann das Umspannen und den Wechsel von Bezugsflächen reduzieren; dennoch müssen die Werkzeugzugänglichkeit, die Spannvorrichtung und die Prüfmethoden überprüft werden |
Die 5-Achs-Bearbeitung ist kein Synonym für „automatisch höhere Genauigkeit“. Bei Bohrungen in mehreren Richtungen oder bei durchgehenden Freiformflächen kann sie die Anzahl der erneuten Aufspannungen und Ausrichtvorgänge reduzieren. Wenn sich das Bauteil jedoch mit Standardwerkzeugen und stabilen Bezugsflächen bearbeiten lässt, sind 3-Achs- oder Mehrachsfräsen möglicherweise einfacher zu planen, zu prüfen und reproduzierbar umzusetzen. Die Wahl des Verfahrens hängt außerdem von Material, Stückzahl, Wandstärke und dem Zustand des Rohteils ab.
Die Nachbearbeitung von Drohnenbauteilen kann Mängel aus vorherigen Prozessschritten nicht verdecken
Beim Entgraten sollten insbesondere Passbohrungen, Gewindebohrungen, Dichtflächen und Passflächen geprüft werden; es reicht nicht aus, nur die äußerlich sichtbaren Kanten zu bearbeiten. Vor der Oberflächenbehandlung ist sicherzustellen, dass Bohrungsdurchmesser, Bohrungspositionen, Ebenheit und Montagebezüge bereits den Zeichnungsanforderungen entsprechen. Eloxieren oder andere Behandlungen können den Oberflächenzustand verändern; die konkreten Anforderungen an Schicht, Farbe und Funktion sind gemäß Zeichnung und Projektspezifikation festzulegen. Die Prozesskette für CNC-Drohnenbauteile muss letztlich durch Maßprüfung und eine tatsächliche Montageprüfung geschlossen verifiziert werden.
DFM-Prüfpunkte für die Konstruktion von Drohnenbauteilen
Bei der DFM-Prüfung von Drohnenbauteilen geht es nicht primär darum, jedes Maß enger zu tolerieren, sondern sicherzustellen, dass Werkzeuge, Spannvorrichtungen und Prüfmethoden die Bauteilfunktion unterstützen können. Die Prüfung sollte bei Wandstärken, Bohrungspositionen, Innenradien, Bezugsflächen und der Reihenfolge der Aufspannung beginnen. Anschließend wird festgelegt, welche Flächen enge Toleranzen benötigen.
Zuerst dünne Wände, Innenradien und die Werkzeugzugänglichkeit prüfen
Dünnwandige Strukturen verformen sich leicht unter Spann- und Schnittkräften. Wenn ein Motorsitz oder eine Armverbindung dünne Wände aufweist, sollten parallele Spannflächen oder zusätzliche Abstützungen vorgesehen oder die Reihenfolge von Schrupp- und Schlichtbearbeitung angepasst werden, um eine Bearbeitung direkt auf die endgültige Wandstärke zu vermeiden. Bei tiefen Bohrungen müssen außerdem Werkzeugsteifigkeit, Spanabfuhr und Kühlbedingungen geprüft werden. Rechtwinklige Innenkanten in Innenräumen können mit zylindrischen Werkzeugen in der Regel nicht direkt hergestellt werden. Daher muss ausreichend Raum für den Werkzeugeintritt vorgesehen oder ein fertigungsgerechter Innenradius verwendet werden. Ist die Struktur dafür nicht geeignet, sollte eine Aufteilung oder die Ausführung als Montagebauteil geprüft werden.
Bohrungsdurchmesser, Toleranzen und Bezugsflächen als umsetzbare Anforderungen definieren
Verbindungsbohrungen, Passbohrungen, Gewindebohrungen und Lagersitze sollten nicht nur mit einem einzelnen, isolierten Maß angegeben werden. Die Zeichnung muss Bohrungsabstände, Lagebeziehungen, Bezugsflächen und nutzbare Gewindelängen ausweisen. Wenn Standardbohrungsdurchmesser verwendet werden können, sollten nicht genormte kleine Bohrungen und tiefe, schlanke Bohrungen möglichst vermieden werden. Für Dichtflächen, Montageflächen und Lagerpassflächen sind die funktionalen Anforderungen jeweils separat zu definieren. Für nicht funktionskritische Sichtflächen können allgemeine Toleranzen verwendet werden, um zu vermeiden, dass für alle Flächen sehr enge Toleranzen gelten und dadurch der Bearbeitungs- und Prüfaufwand steigt.
| Häufige Fehler | Mögliche Folgen | Verbesserungsmaßnahmen |
|---|---|---|
| Dünne Wände ohne Auflagefläche | Nach dem Spannen federt das Bauteil zurück, sodass bei der Montage Spaltmaß- oder Interferenzprobleme auftreten | Spannbereich vergrößern, weiche Auflagen verwenden und kritische Flächen für die nachfolgende Feinbearbeitung vorsehen |
| Im Innenraum fehlt Platz für das Ein- und Ausfahren des Werkzeugs | Werkzeugkollisionen, nicht entfernbares Restmaterial und eine tatsächliche Form, die vom Modell abweicht | Bearbeitbare Radien vergrößern, den Werkzeugweg öffnen oder die Struktur aufteilen |
| Für alle Flächen extrem enge Toleranzen festlegen | Bearbeitungszeit und Prüfaufwand steigen, ohne dass sich die Eigenschaften nicht funktionsrelevanter Flächen verbessern | Toleranzen auf Positionierbohrungen, Lagersitze, Dichtflächen und Montageflächen konzentrieren |
Prüfen Sie abschließend die Anzahl der Aufspannungen. Parallele Spannflächen, ein eindeutig definiertes Hauptbezugssystem und weniger Umspannvorgänge tragen dazu bei, Bezugswechsel-Fehler zu reduzieren. Bei komplexen mehrachsigen Bauteilen kann eine Mehrseitenbearbeitung bewertet werden; dabei müssen jedoch weiterhin Spannmittelabschattungen, die Werkzeugzugänglichkeit und die nachfolgende Prüfstrategie bestätigt werden. Die DFM-Ergebnisse sollten in die 2D-Zeichnung zurückgeführt werden, statt nur in den Prüfaufzeichnungen des 3D-Modells zu verbleiben.
Wie wählt man für die Bearbeitung von Drohnenbauteilen Aluminiumlegierungen, Titanlegierungen und technische Kunststoffe aus
Bei der Werkstoffauswahl für die Bearbeitung von Drohnenbauteilen reicht es nicht aus, nur auf „Luftfahrtqualität“ oder eine Rangfolge der Werkstofffestigkeit zu achten. Zunächst muss geklärt werden, ob das Bauteil Lasten trägt, mit Wärmequellen in Kontakt kommt oder elektrisch isolieren muss. Außerdem sind die Prioritäten zwischen Gewicht, Steifigkeit, Korrosionsbeständigkeit und Bearbeitbarkeit festzulegen. Wird derselbe Werkstoff für einen Motorsitz, eine kardanische Halterung und ein Steckergehäuse verwendet, können die Ergebnisse völlig unterschiedlich ausfallen.
Aluminiumlegierungen eignen sich für Leichtbaustrukturen, doch Steifigkeit und Wärmeabfuhr müssen berücksichtigt werden
Aluminiumlegierungen werden häufig für Motorsitze, Verbindungsstücke von Drohnenarmen, Halterungen und Gehäuse von Nutzlasträumen eingesetzt, da sie eine geringe Dichte und gute Zerspanbarkeit aufweisen und durch Leichtbauhohlräume, Rippen und lokale Verstärkungen eine Gewichtsreduzierung ermöglichen. Bei der Auswahl müssen dennoch die Steifigkeit der Montageflächen, die Dauerfestigkeit von Gewinden, die korrosive Umgebung und die Anforderungen an die Oberflächenbehandlung geprüft werden. Dünnwandige Aluminiumteile können sich beim Spannen oder Zerspanen verformen, wenn Auflageflächen fehlen. Behandlungen wie das Eloxieren können außerdem Maße, Bohrungskanten und Passungen beeinflussen; daher sollte der Behandlungszustand in der Zeichnung angegeben werden.
Titanlegierungen und technische Kunststoffe müssen funktionsgerecht abgewogen werden
Titanlegierungen können für hochbelastete Verbindungselemente, korrosionsbeständige Bauteile oder hochfeste Strukturen bei begrenztem Bauraum geeignet sein. Schnittkräfte, Wärmeabfuhr, Werkzeugverschleiß und Spannstabilität müssen jedoch gesondert bewertet werden; die Entscheidung darf nicht allein anhand eines Festigkeitskennwerts getroffen werden. Technische Kunststoffe eignen sich dagegen für Isolierteile, Leichtbaugehäuse, Schutzabdeckungen und nicht primär lasttragende Bauteile. Vor der Werkstoffauswahl sind Temperatur, Feuchtigkeitsaufnahme, Kriechverhalten, Schlagzähigkeit und die Lebensdauer von Gewinden bei wiederholter Montage zu prüfen. Bei der Bearbeitung von Drohnenbauteilen müssen Werkstoffsorte, Wärmebehandlungszustand und Halbzeugform gemeinsam mit den tatsächlichen Lasten und Prüfanforderungen bestätigt werden.
Wie lassen sich Verformung und Schwingungen bei der Bearbeitung von Leichtbau-Drohnenbauteilen kontrollieren
Leichtbau bedeutet nicht einfach, die Wandstärke zu verringern oder Material auszuräumen. Aussparungen, dünne Wände und Topologieoptimierung reduzieren die lokale Steifigkeit und machen Drohnenbauteile bei der Zerspanung, beim Spannen und durch Flugschwingungen anfälliger für Verformungen. Zu scharfe Übergänge an Rippen oder abrupte Querschnittsänderungen können außerdem Spannungskonzentrationen verursachen. Bei der Konstruktion sollten durchgehende Kraftpfade erhalten bleiben, Wandstärken und Übergänge zu Verstärkungsrippen sinnvoll ausgelegt werden und parallele, stabile Auflageflächen für das Spannmittel vorgesehen werden.
Zusammenspiel von Werkstoff, Werkzeug und Spannung bei der Bearbeitung von Drohnenbauteilen
Bei der Ausarbeitung des Bearbeitungskonzepts müssen Werkstoff, Werkzeug, Schnittparameter, Kühlung und Spanabfuhr sowie das Spannmittel als zusammenhängende Prozesskette betrachtet werden. Bei dünnwandigen Aluminiumteilen sind Schnitt- und Spannkräfte zu kontrollieren; bei tiefen Kavitäten müssen Werkzeugsteifigkeit, Zustellraum und Spanabfuhrweg bestätigt werden. Bei technischen Kunststoffen ist dagegen auf Wärmestau und lokales Aufschmelzen zu achten. Bei Armverbindern oder Leichtbauhalterungen kann zunächst der größte Teil des Aufmaßes im Schruppen abgetragen werden, gefolgt von Halb- und Fertigbearbeitung. So wird vermieden, dass das Entfernen zu großer Materialmengen auf einmal zur Freisetzung von Eigenspannungen oder zum Zurückfedern der Struktur führt. Das Spannmittel muss das Bauteil sicher fixieren, darf jedoch nicht auf schwachen Bereichen anliegen, die nach der Bearbeitung ihre Abstützung verlieren.
Auch die Werkzeugbahn beeinflusst die Schwingungen. Die Schnittbelastung sollte möglichst gleichmäßig gehalten werden; plötzliche Richtungsänderungen, große Auskragungen und kontinuierliches Schneiden in ungestützten Bereichen sind zu vermeiden. Nach Abschluss der Bearbeitung darf nicht nur geprüft werden, ob das Gewicht des Bauteils reduziert wurde. Zusätzlich sind die Ebenheit der Montageflächen, die Lagebeziehungen der Bohrungen und die wichtigen Bezugsflächen zu kontrollieren. Falls erforderlich, sollte im tatsächlich montierten Zustand überprüft werden, ob an Motorsockel, Verbindungselementen oder Halterungen Interferenzen, Lockerungen oder ungleichmäßige Belastungen auftreten. Leichtbau ist nur dann eine wirklich effektive Lösung für die Bearbeitung von Drohnenteilen, wenn Steifigkeit, Montage und Schwingungsverhalten nicht beeinträchtigt werden.
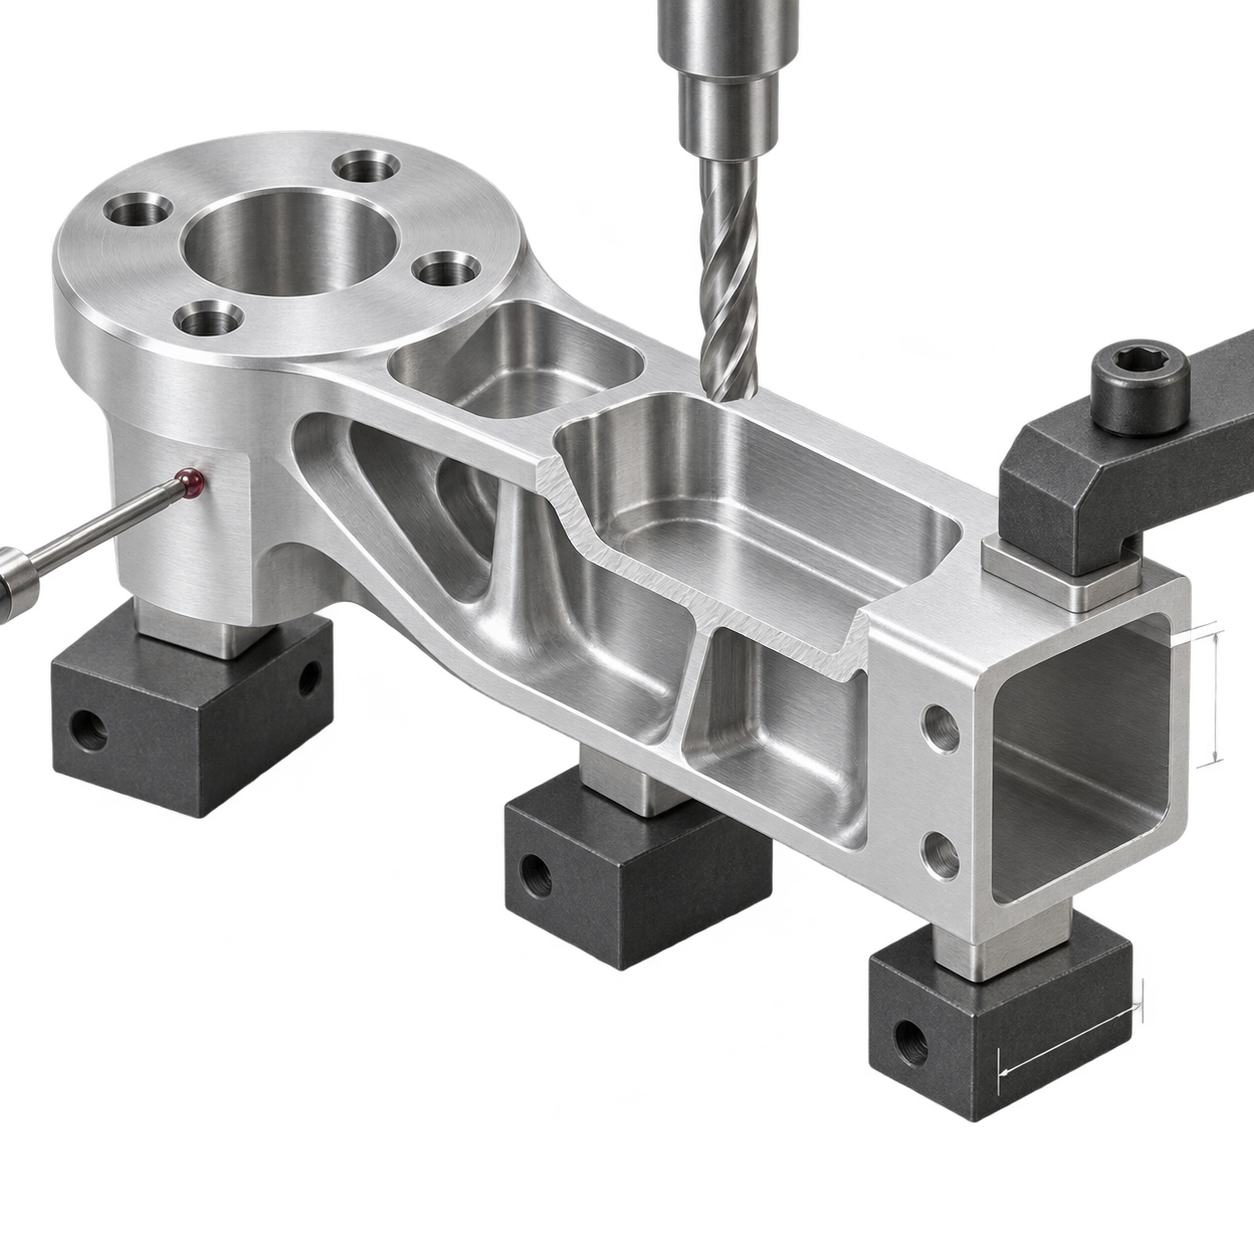
Prüfung, Lieferung und Bereitstellung von Unterlagen für die Bearbeitung von CNC-Drohnenteilen
Bei der Lieferung bearbeiteter Drohnenteile sollte nicht nur geprüft werden, ob das Bauteil „gefertigt“ wurde, sondern auch, ob es anhand der Konstruktionsbezüge montiert werden kann und zuverlässig funktioniert. Es empfiehlt sich, in der folgenden Reihenfolge einen geschlossenen Prozess zu bilden: Prüfung von Zeichnung und 3D-Modell → Bestätigung von Material und Rohling → Planung von Aufspannung und Bezugssystem → Schruppen → Vorschlichten/Schlichten → Entgraten und Oberflächenbehandlung → Maß- und Montageprüfung. Sind die vorderen Bezugsflächen nicht eindeutig definiert, können selbst bei einzeln eingehaltenen Maßen später Probleme wie exzentrisch sitzende Motoren, falsch positionierte Bohrungen an den Armen oder eine unzureichende Gehäuseabdichtung auftreten.
- [object Object]
- [object Object]
- [object Object]
Vor einer Anfrage oder Fertigung eines Prototyps sollten mindestens 3D-Modell, 2D-Zeichnung, Anforderungen an Material und Wärmebehandlung, wichtige Maße und Bezugsflächen, Oberflächenbehandlung, Stückzahl, Einsatzbedingungen, Montagebeziehungen und Anforderungen an den Prüfbericht bereitgestellt werden. Gehört das Bauteil zu einem Motorsockel, einer Gimbal-Halterung oder einem Armverbinder, sollten außerdem die Anlageflächen, Bohrungsbilder und Kraftübertragungsschnittstellen zu den angrenzenden Bauteilen gekennzeichnet werden. Nur so können Fertigungsingenieure bereits vor der Angebotserstellung die Werkzeugzugänglichkeit, das Aufspannungskonzept und die Prüfmethoden beurteilen, anstatt den Prozess lediglich anhand der Außenkontur zu schätzen.
Häufige Probleme bei der Bearbeitung von Drohnenteilen
Bei der Bearbeitung von Drohnenteilen sollten Prozess, Toleranzen und Materialauswahl stets auf die Funktion des Bauteils, die Art der Belastung, die Montagebeziehungen und die tatsächlich möglichen Prüfmethoden zurückgeführt werden. Im Folgenden werden vier häufige Fragen zur technischen Beurteilung beantwortet.
Ist für die Bearbeitung von Drohnenteilen immer eine 5-Achs-Bearbeitung erforderlich?
Nein. Ebenen, Kavitäten, Montagebohrungen und herkömmliche Rippenstrukturen können je nach Aufbau in der Regel mit einer 3-Achs- oder einem anderen geeigneten Fräsverfahren bearbeitet werden. Die 5-Achs-Bearbeitung eignet sich besser für Schrägflächen, komplexe Freiformflächen und mehrseitige Montageelemente. Bei geeigneten geometrischen Bedingungen kann sie das Umspannen und den Wechsel des Bezugssystems reduzieren. Dennoch müssen Werkzeugzugänglichkeit, Vorrichtungsstabilität, Bauteilabmessungen und Prüfverfahren gemeinsam bewertet werden.
Wie lassen sich Verformungen bei der Bearbeitung von dünnwandigen Leichtbau-Drohnenteilen vermeiden?
Dies lässt sich nicht allein durch eine Verringerung der Wandstärke erreichen. Bei der Konstruktion sollten eine angemessene Wandstärke und Übergänge zu Verstärkungsrippen beibehalten, abrupte Querschnittsänderungen vermieden und Auflageflächen für die Vorrichtung vorgesehen werden. Prozessseitig können durch eine sinnvolle Reihenfolge von Schruppen, Vorschlichten und Schlichten sowie durch die Kontrolle von Schnittkräften, Spannkräften, Späneabfuhr und Wärme die Verformungen begrenzt werden. Nach der Bearbeitung sind außerdem Ebenheit, Bohrungslage und der Montagezustand zu prüfen. Die konkrete Lösung hängt von Material, Struktur und Aufspannmethode ab.
Kann der Toleranzbereich einer normalen CNC-Bearbeitung die Passungstoleranzen eines Motorsockels oder Lagersitzes ersetzen?
Nein. Die Maßtoleranzen vieler herkömmlicher CNC-Elemente können zwar in der Größenordnung von etwa ±0,02—±0,10 Millimetern liegen, das tatsächliche Ergebnis wird jedoch von Abmessungen, Material, Werkzeug, Aufspannung und Prüfverfahren beeinflusst. Für wichtige Elemente wie Motorauflageflächen, Lagersitze, Passbohrungen und Dichtflächen müssen Bezugsflächen, Passungen, Lagebeziehungen und gegebenenfalls erforderliche Form- und Lagetoleranzen in der Zeichnung eindeutig festgelegt werden. Ein allgemeiner Toleranzbereich kann diese Angaben nicht ersetzen.
Was wird bei der Einreichung von Unterlagen zur Bearbeitung von Drohnenteilen am häufigsten vergessen?
Häufig fehlen wichtige Bezugsflächen, Funktionsmaße, Anforderungen an Material oder Wärmebehandlung, Oberflächenbehandlung, die nutzbare Gewindelänge, Montagebeziehungen und Anforderungen an den Prüfbericht. Vor der Einreichung sollten gleichzeitig ein 3D-Modell und eine 2D-Zeichnung bereitgestellt sowie Stückzahl, Verwendungszweck, wichtige Bohrungslagen und Anforderungen an Dicht- oder Gleitflächen angegeben werden. Bei dünnwandigen Leichtbaustrukturen sollte außerdem auf Bereiche hingewiesen werden, in denen nicht gespannt werden darf, oder auf zulässige Unterstützungspositionen, damit der Fertiger Risiken hinsichtlich Aufspannung und Verformung frühzeitig bewerten kann.
Key takeaways
- Drohnenteile sollten weder möglichst dünn sein, noch benötigen alle Abmessungen extreme Toleranzen; Funktionsbezüge und Kraftfluss bestimmen die Genauigkeitsverteilung.
- Bei Motorsockeln stehen Montageflächen, Lagersitze und die Koaxialität im Mittelpunkt; bei Armverbindern sind Lochpositionen, Bezugswechsel und ermüdungsfeste Strukturen entscheidend, während bei Gehäusen Dichtheit, Wärmeabfuhr und Schnittstellen stärker im Fokus stehen.
- Die Fünfachsbearbeitung eignet sich für Merkmale auf mehreren Seiten und komplexe Freiformflächen. Bei geeigneter Geometrie kann sie das Umspannen und erneute Ausrichten reduzieren, garantiert jedoch nicht automatisch eine höhere Genauigkeit.
- Die DFM-Prüfung sollte sich konkret auf Standardlochdurchmesser, Innenkantenradien, Werkzeugzugänglichkeit, Spannflächen, Verformung dünnwandiger Bereiche und kritische Toleranzen beziehen und nicht bei einer bloßen „Optimierung der Struktur“ stehen bleiben.
- Die Lieferunterlagen sollten 3D-Modelle, 2D-Zeichnungen, Anforderungen an Material und Oberflächenbehandlung, wichtige Bezüge, Stückzahl, Verwendungszweck und Prüfumfang enthalten.



