
アルミ合金薄板溶接部品はなぜ変形しやすく、軟化するのか?
同じ約 1~1.5 mm のアルミ板でも、TIGを選ぶプロジェクトもあれば、パルスMIGを選ぶプロジェクトもあり、レーザー溶接を評価するケースもあります。決定要因は板厚という一つの数値ではなく、材料の牌号と状態、継手形状、溶接長、外観面、組立公差、ロット数、検査等級です。アルミ合金薄板溶接部品で低変形、十分な溶込み、安定した組立てを同時に求める場合、工法の選定は見積りと試作の前に完了させる必要があり、溶接後に変形が発生してから対処すべきではありません。
アルミ合金は熱伝導が速く、溶接熱が周囲の板材へ急速に伝わります。同時に熱膨張も比較的大きいため、局部的な加熱と冷却収縮によって、角変形、反り、段差が生じやすくなります。また、アルミ合金によっては、溶接熱影響部で強度が低下する場合があります。そのため、入熱が高すぎると、バーンスルー、熱影響部の拡大、溶接後の寸法変動を招く可能性があります。一方、熱量不足やギャップの不安定さは、未融合につながることがあります。表面酸化膜、油汚れ、シールド条件の管理が不十分な場合は、ブローホールのリスクも高まります。
これらの欠陥に対する対策はそれぞれ異なります。バーンスルーには通常、入熱、溶接速度、継手ギャップの再評価が必要です。未融合の場合は、開先または重ね継手の状態、溶込み、条件の安定性を確認します。ブローホールは、清浄度、シールドガスの被覆、表面処理と密接に関係します。治具による拘束が不十分だと角変形が大きくなりますが、締め付けすぎても自由収縮が残留応力に変わり、解放後にスプリングバックが発生することがあります。最終的に、溶接後に組み付けられない原因は、単一の溶接条件ではなく、継手、治具、溶接順序、寸法公差が相互に作用した結果であることが多いのです。
TIG、パルスMIG、レーザー溶接:アルミ合金薄板はどう選ぶか?
同じ約 1~1.5 mm のアルミ合金薄板でも、板厚だけで溶接工法を決めることはできません。継手形状、溶接長、目視される溶接部、組立公差、ロット数、検査等級によって、TIG、パルスMIG、レーザー溶接の選択は変わります。以下の比較は、アルミ合金薄板溶接部品の初期レビューに適した枠組みであり、固定的な工法の境界を示すものではありません。
| 工法 | 入熱と溶加材の投入方式 | 適用場面 | 主なメリット | 主な制約および検査への影響 |
|---|---|---|---|---|
| TIG | 非消耗性タングステン電極を使用し、アーク、入熱、溶加材を比較的独立して制御できる | 薄肉、短い溶接長、外観面の溶接部、寸法に敏感な継手 | 溶接部の外観を比較的制御しやすく、微調整に適している | 通常は速度が遅く、清浄度、操作の安定性、継手間隙の影響を受けやすい。長い溶接部では熱が蓄積し、変形を引き起こす可能性がある |
| パルスMIG | 連続送給を行い、パルスパラメータによって溶滴移行と入熱を調整する | 長い溶接部、構造部品、および生産量の多いコンポーネント | ワイヤ送給が連続するため、通常はTIGより生産サイクルに優れ、効率と入熱のバランスを取ることができる | ワイヤ送給、シールドガス、パラメータ、治具による固定状態に高い安定性が求められる。目違いや間隙の変動により、融合不良、焼け落ち、寸法偏差のリスクが高まる可能性がある |
| レーザー溶接 | 高エネルギー密度の熱源で、溶込み深さと熱影響部を小さくできる可能性がある | 間隙が安定し、生産量が多く、熱変形に敏感なコンポーネント | 溶接速度と局部的な熱制御に優位性があり、熱影響部は通常比較的狭い | アルミニウム材の反射率、表面状態、組立間隙が安定性に影響する。気孔、割れ、内部欠陥については、対象を絞ったパラメータ検証と適切な検査によって確認する必要がある |
アルミニウム合金薄板の溶接部品が小ロットの試作品で、溶接長が短く外観面が目立つ場合、TIGの方が手作業で入熱と溶加材を制御しやすく、対応しやすいことが多い。ただし、すべての薄板にTIGを採用しなければならないという意味ではない。溶接長が長い、または生産サイクルを優先するコンポーネントでは、継手間隙、ワイヤ送給、治具の状態が安定していることを前提に、パルスMIGの方が適している可能性がある。レーザー溶接については、組立精度、表面処理、工程検証の条件を先に確認する必要があり、「熱影響部が小さい」という理由だけで直接選定してはならない。
最終的な判断は、組立と受入検査に立ち返る必要がある。フランジの平面度、穴位置、インターフェースの間隙に敏感な場合は、溶接後の寸法再測定を初品検証に組み込むべきである。部品がシール機能または荷重支持機能を担う場合は、外観、寸法、漏れ、内部欠陥に関する検査要求を、図面またはプロジェクト仕様書で事前に明確化する必要がある。工程選択の核心は、どの溶接方法が「最良」かを比較することではなく、入熱、変形、効率、外観、検査の間に検証可能なバランスを構築することにある。
アルミニウム合金薄板の溶接変形はどこから始まるのか:継手、治具、それともパラメータ?
アルミニウム合金薄板の溶接部品の変形は、溶接トーチを始動してから初めて発生するとは限らず、材料、継手、固定方法のレビュー段階ですでにリスクが潜んでいることが多い。見積もりまたは試作の前に、板材の材質記号と状態、板厚、溶接部の位置と長さ、継手間隙、目違いの要求、さらに溶接後に保証すべき平面度、角度、穴位置、組立基準を確認する必要がある。板材の状態が異なれば、加熱後の軟化やスプリングバックの挙動も異なる可能性がある。そのため、「薄板」という2文字だけで工程を決定してはならない。
継手間隔と溶接配置が収縮経路を決める
継手間隔が大きすぎると、通常はより多くの溶加材と熱量が必要になり、溶け落ち、角変形、溶接後の収縮が増加する可能性があります。間隔が安定しない場合は、未融合、溶接部寸法のばらつき、目違いが生じやすくなります。長く連続した溶接部では、同じ収縮経路に熱が集中するため、薄肉箱体のフランジや T 形ブラケットの端部が溶接側に傾くことがあります。溶接長、アクセス性、断続溶接や交互溶接を適用できるかどうかは、構造レビュー時に併せて判断する必要があります。
治具による拘束と溶接条件は併せて評価する必要がある
治具は強く締め付ければよいというものではありません。適度な位置決めは間隔を安定させ、自由変形を抑制できますが、過度な拘束は目に見える変形を残留応力に置き換え、治具を外した後もスプリングバックや寸法変化が発生する可能性があります。位置決め点、締付力、放熱経路、溶接トーチのアクセス性、治具を外す順序は、すべて治具設計に組み込む必要があります。段取り替えの頻度が高い部品では、治具の複雑さと繰り返し位置決め能力のバランスも考慮する必要があります。溶接条件は、単一の溶接ビードの外観だけを見るのではなく、継手の状態、熱量の蓄積、溶接順序と組み合わせて検証してください。最終寸法は自然冷却後、規定どおりに治具を外してから再測定する必要があり、治具内での測定値をそのまま納入状態の代わりにすることはできません。
アルミ合金薄板の溶接変形を制御する方法:溶接前の準備から溶接後の再測定まで
アルミ合金薄板の溶接変形は、溶接後になってから対処するべきではありません。材料の規格と材質状態、板厚、継手間隔、位置決め基準、溶接長は、すべて工程レビュー時に確認する必要があります。約 1~1.5 mm の薄板では、局所的な熱量集中が一点でも発生すると、フランジの平面度、穴位置、後工程の組立に影響する可能性があります。この範囲は工程検討上の例であり、TIG と MIG の固定的な境界ではありません。
溶接前:まず継手と測定基準を安定させる
溶接前には、板材表面の清浄状態、継手間隔、目違い、組立時の密着度を確認し、どの寸法を治具で位置決めし、どの寸法を部品基準で測定するかを明確にする必要があります。清掃および保護条件が安定していないと、ブローホールなどの欠陥リスクが高まる可能性があります。間隔が大きすぎると、溶接工が入熱を増やさざるを得なくなり、溶け落ちや角変形の発生確率が高まります。寸法に敏感な箱体、ブラケット、フランジ付き筐体では、試作溶接の結果に基づいて必要な予備反りを設定できますが、経験上の角度をすべての構造に適用できる固定値として扱ってはなりません。
溶接中:ひたすら締め付けるのではなく、熱を分散させる
治具は、安定した位置決め、適度な締め付け、制御された放熱経路を提供する必要があります。締め付けが弱すぎると継手が移動する可能性があり、強すぎると自由収縮が残留応力に変換され、治具を外した後にスプリングバックが発生することがあります。比較的長い溶接部では、分割溶接、飛び石溶接、対称溶接、交互溶接などを組み合わせ、局所的な熱量の連続的な蓄積を抑制できます。具体的な順序は、構造、溶接部へのアクセス性、固定方法に基づいて検証する必要があり、単純に一律適用することはできません。
溶接後:治具を外してからアルミ合金薄板の溶接部品を再測定する
溶接後は、工程要件に従って自然冷却し、その後、規定の順序で治具を外して測定基準を再設定する必要があります。検査項目は溶接部の外観だけでなく、平面度、角度、穴位置、フランジ位置、端部間隔、相手部品との組立隙間も含める必要があります。治具内で寸法が合格していても、自由状態で合格しているとは限りません。最終検収は図面公差と機能要件に基づいて行う必要があります。手直しが繰り返し発生する場合は、溶接後に無理に矯正するのではなく、入熱、継手間隔、治具による拘束、溶接順序を遡って検証してください。
T 形ブラケットと薄肉箱体で断続・対称・交互溶接を採用する理由
アルミ合金薄板の溶接部品でどの溶接順序を採用するかは、溶接部が溶け合うかどうかだけでなく、構造内で熱がどのように分布するかも考慮する必要があります。フランジ付き薄肉箱体を例にすると、長辺に沿って連続溶接した場合、局所領域に熱が集中し、溶接部とその周辺材料が先に膨張してから収縮するため、フランジが溶接側に反りやすくなります。T 形ブラケットにも同様の問題があります。一方の長い溶接部を先に全長溶接してから反対側を処理すると、端部の角変形が増幅されたり、立板が垂直位置からずれたりする可能性があります。
したがって、特定の T 形構造では、溶接部を複数の区間に分け、断続・対称・交互の順序を採用することを検討できます。これにより、局所的な熱が拡散する時間を確保し、連続収縮の方向を変えることができます。例えば、互いに離れた短い区間を先に固定・溶接し、その後中央部または反対側に戻って補完溶接することで、同じ端部に熱が長時間蓄積するのを防ぎやすくなります。具体的な順序は、継手間隔、治具による拘束、溶接部へのアクセス性、実際の試作結果を踏まえて決定する必要があります。試験片で得られたミリメートル単位の変形結果を、他の部品の納入保証にそのまま転用することはできません。
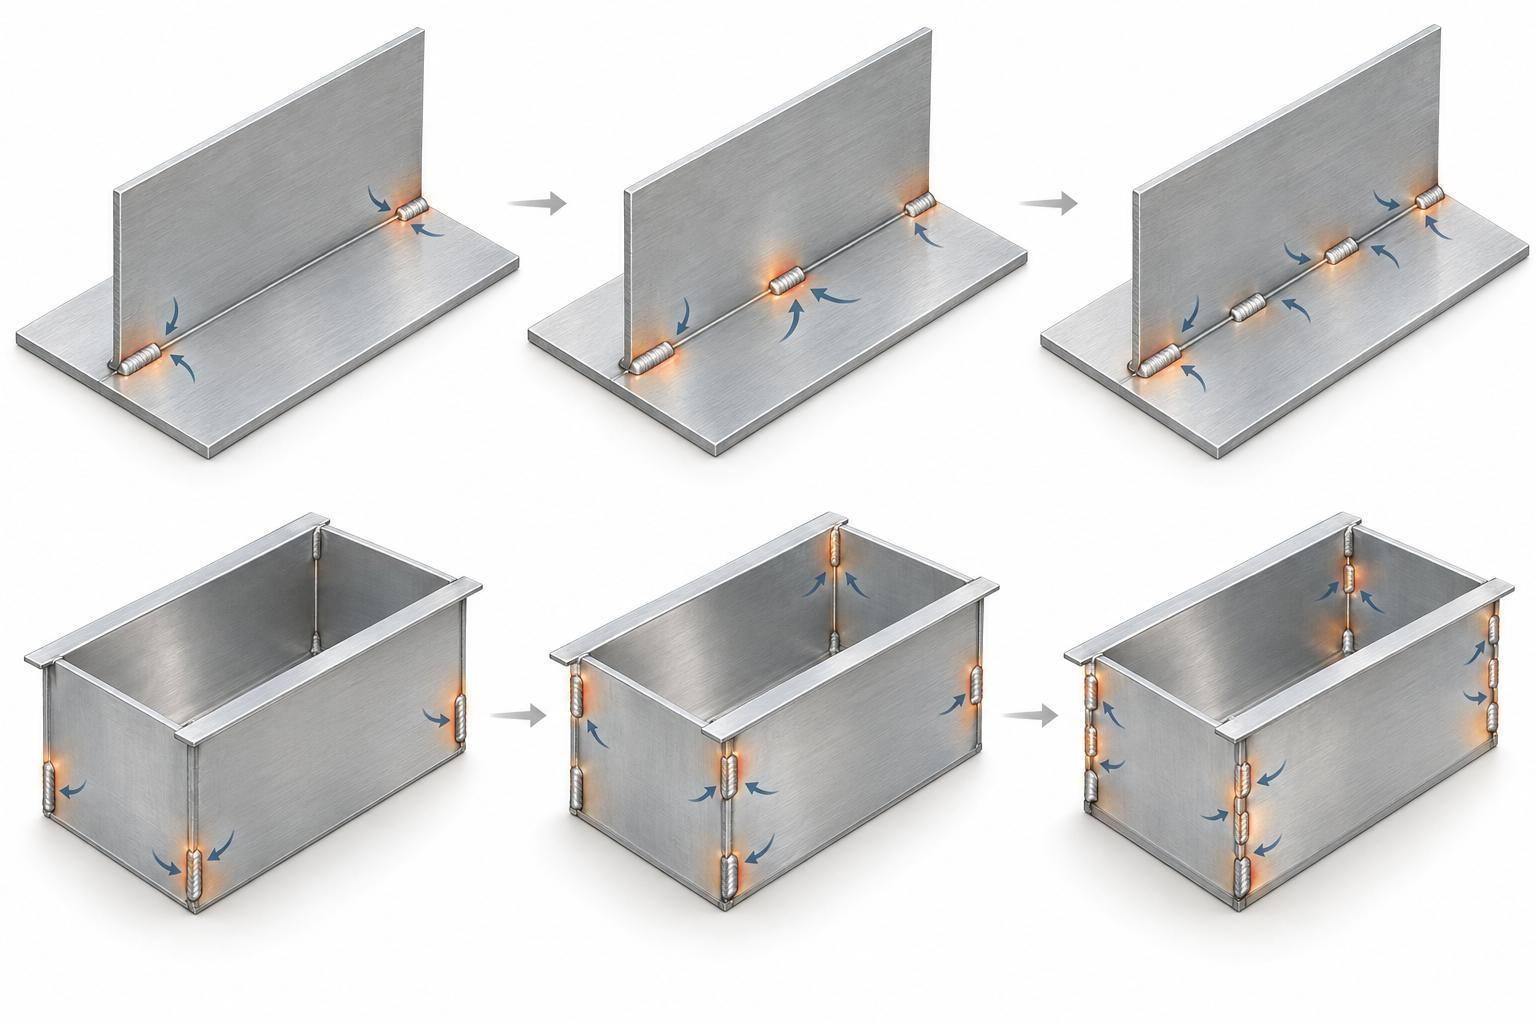
治具を外して冷却した後、アルミ合金薄板の溶接部品で確認すべき寸法
溶接完了後は、治具内だけで結果を判断するべきではありません。規定どおり自然冷却し、治具を外してから測定基準を再設定し、フランジの平面度、立板の垂直度、端部間隔、穴位置、相手部品との組立隙間を確認する必要があります。薄肉箱体では、角変形によって開口寸法、蓋板との接続部、シール面にずれが生じていないかも確認する必要があります。構造に耐荷重性や気密性が求められる場合、最終検収寸法は機能試験および図面公差と対応させる必要があり、溶接部の外観だけで合格と判断してはなりません。
アルミ合金薄板の溶接部品に対する品質検査計画の策定方法
アルミ合金薄板溶接品の検査方案は、「非破壊検査を実施するかどうか」から始めるのではなく、図面、機能、故障リスクから逆算して決定すべきです。外観検査と寸法検査はそれぞれ異なる問題に答えるものであり、密封性、耐荷重性、疲労要件が高い場合に限って、内部欠陥や漏れ性能をさらに確認する必要があります。具体的な受入れ等級についても、プロジェクトに適用される規格、顧客仕様、または確認済みの初品要求事項を引用する必要があり、板厚だけから推定してはなりません。
アルミ合金薄板溶接品は、まず外観と寸法を検査する
目視検査では主に、溶接部が連続しているか、ビード形成が均一か、また明らかな気孔、アンダーカット、割れ、焼け落ち、未融合、過剰なスパッタがないかを確認します。寸法検査は、自然冷却後、規定どおりに治具を解除し、測定基準を再設定してから実施し、主に目違い、角度、平面度、フランジ位置、穴位置、組付け隙間を記録します。フランジ付き薄肉ボックスでは、溶接部の外観が合格していても、ボックスが必ず組み付けられるとは限りません。重要なインターフェース寸法については、適切な測定器、検具、または三次元測定機などを使用して確認する必要があります。
アルミ合金薄板溶接品の機能に応じて特殊検査を選択する
部品が密封機能を担う場合は、図面または受入れ文書に漏れ試験の方法、媒体、圧力、判定条件を明確に記載する必要があり、外観検査で密封性の確認を代替することはできません。耐荷重性、疲労、内部欠陥のリスクが高い場合は、継手構造、検査の可達性、適用規格に基づき、浸透探傷、放射線検査、超音波検査などを評価して選択できます。検査方法によって検出できる問題は異なり、すべての薄板溶接品に放射線検査や超音波検査が標準で必要なわけではありません。見積りおよび初品評価の前に、材料の種類と状態、板厚、溶接図、重要公差、機能要件、検査等級、記録様式を併せて提示することを推奨します。これにより、サプライヤーは工程検証と寸法再測定を計画できます。
見積りおよび試作前に、アルミ合金薄板溶接についてどのような資料を提供すべきか?
アルミ合金薄板溶接品の工程は、3Dモデル1枚だけで判断することはできません。見積りまたは試作の前に、材料の種類と状態、板厚、部品の3Dモデル、2D溶接図を併せて提供し、継手形式、溶接長さ、連続溶接の要否、外観面、見えない溶接部の位置を明記する必要があります。約1~1.5 mmの薄板であることは、TIG、パルスMIG、レーザー溶接の固定的な境界にはなりません。継手隙間、ロット数、組付け公差、検査等級も、工程選択を左右します。
- 寸法と組付け:重要な平面度、直角度、穴位置、フランジ位置、目違い、組付け隙間を列挙し、測定基準を明記します。
- 生産情報:試作数量、安定生産時のロット数、段取り替え頻度、長い連続溶接部の有無を明示し、手動TIG、パルスMIG、レーザー溶接におけるサイクルタイムと治具投入の判断に役立てます。
- 品質要件:外観等級、溶接部の連続性、密封または耐荷重機能、ならびに目視、寸法、漏れ、浸透探傷、放射線、超音波検査の適用要件を明確にします。
- 過去データ:既存サンプルの変形、気孔、未融合、焼け落ち、手直し箇所、測定記録を提供します。これらの情報は、入熱、隙間、またはクランプに関するリスクの早期特定に役立ちます。
資料が揃って初めて、サプライヤーは溶接部へのアクセス性、位置決め点、治具解除の順序を評価し、初品検証を計画できます。受入れ条件には、自然冷却条件、治具解除状態、測定基準も明確に記載すべきです。治具内での寸法と、治具解除後の寸法は異なる可能性があるため、治具を解除していない状態で最終的な組付けを判断してはなりません。寸法に敏感なアルミ合金薄板溶接品では、まずこれらの入力条件を確認してから工程と見積りを検討する方が、通常、溶接後の手直しよりも管理しやすくなります。
アルミ合金薄板溶接品のよくある質問(FAQ)
アルミ合金薄板溶接品の工程、変形、検査は、板厚だけで判断することはできません。以下の質問では、工程選択、治具管理、受入れ方案におけるよくある誤解をそれぞれ取り上げます。
約1~1.5 mmのアルミ板は必ずTIGを使用する必要がありますか?
必ずしもそうではありません。TIGは通常、入熱とフィラーの制御を細かく行いやすく、短い溶接部、外観面の溶接部、寸法に敏感な継手に適しています。ただし、継手形式、隙間、材料の状態、溶接長さ、ロット数も同様に重要です。パルスMIGやレーザー溶接が適用できる場合もあり、試作によって焼け落ち、溶合、変形のリスクを確認する必要があります。
パルスMIGは、どのような場合にTIGより適していますか?
アルミ合金部品に長い溶接部がある場合、ロット数が多い場合、または連続ワイヤ送給によって生産効率を高める必要がある場合は、パルスMIGの方が適している可能性があります。その前提として、ワイヤ送給、シールドガス、継手隙間、治具が安定しており、入熱が外観、寸法、組付け要件を満たす必要があります。すべての薄板構造に適した標準的な選択肢というわけではありません。
治具を強く締め付けるほど、アルミ合金薄板溶接の変形は小さくなりますか?
必ずしもそうではありません。適度な位置決めは溶接中の変位を抑制できますが、過度な拘束は残留応力を増加させ、治具解除後にスプリングバックや寸法変化が発生する可能性があります。クランプ力、位置決め点、放熱経路、解除順序は、構造に基づいて検証する必要があり、重要寸法は自然冷却後、治具を解除してから再測定すべきです。
アルミ合金薄板の溶接部品は、すべて放射線検査または超音波検査が必要ですか?
標準で実施する必要はありません。通常、まず目視検査と寸法検査によって、溶接部の外観、連続性、目違い、角度および組立基準を確認します。漏れ検査、浸透探傷検査、放射線検査または超音波検査を追加するかどうかは、密封性、荷重、疲労、内部欠陥のリスク、接合部へのアクセス性、ならびに顧客図面または適用規格に基づいて決定します。
Key takeaways
- アルミ合金薄板の溶接工法では、板厚、継手形状、溶接長、外観面、ロット数、公差、検査等級を同時に考慮する必要があり、TIGとMIGだけを比較すればよいわけではありません。
- TIGは通常、入熱と溶加材の投入を制御しやすく、パルスMIGは長い溶接線や効率を優先する構造部品に適しています。一方、レーザー溶接は、安定したギャップ、十分な表面処理、入念な工程検証が前提となります。
- 変形制御は組立てとクランプから始め、継手ギャップ、治具による拘束、逆ひずみ、分割溶接、対称または交互の溶接順序を組み合わせます。そのうえで、治具を外し自然冷却した後に重要寸法を再測定します。
- 品質検査は図面と機能上のリスクを基準に実施します。まず外観と寸法を検査し、その後、密封性、耐荷重性、疲労、内部欠陥のリスクに応じて、非破壊検査や漏れ試験を追加するか判断します。
- 見積依頼前に、材料の牌号と状態、板厚、溶接図、重要公差、外観面、ロット数、受入れ要求を提示すると、サプライヤーが工法と治具のリスクを適切に評価しやすくなります。



