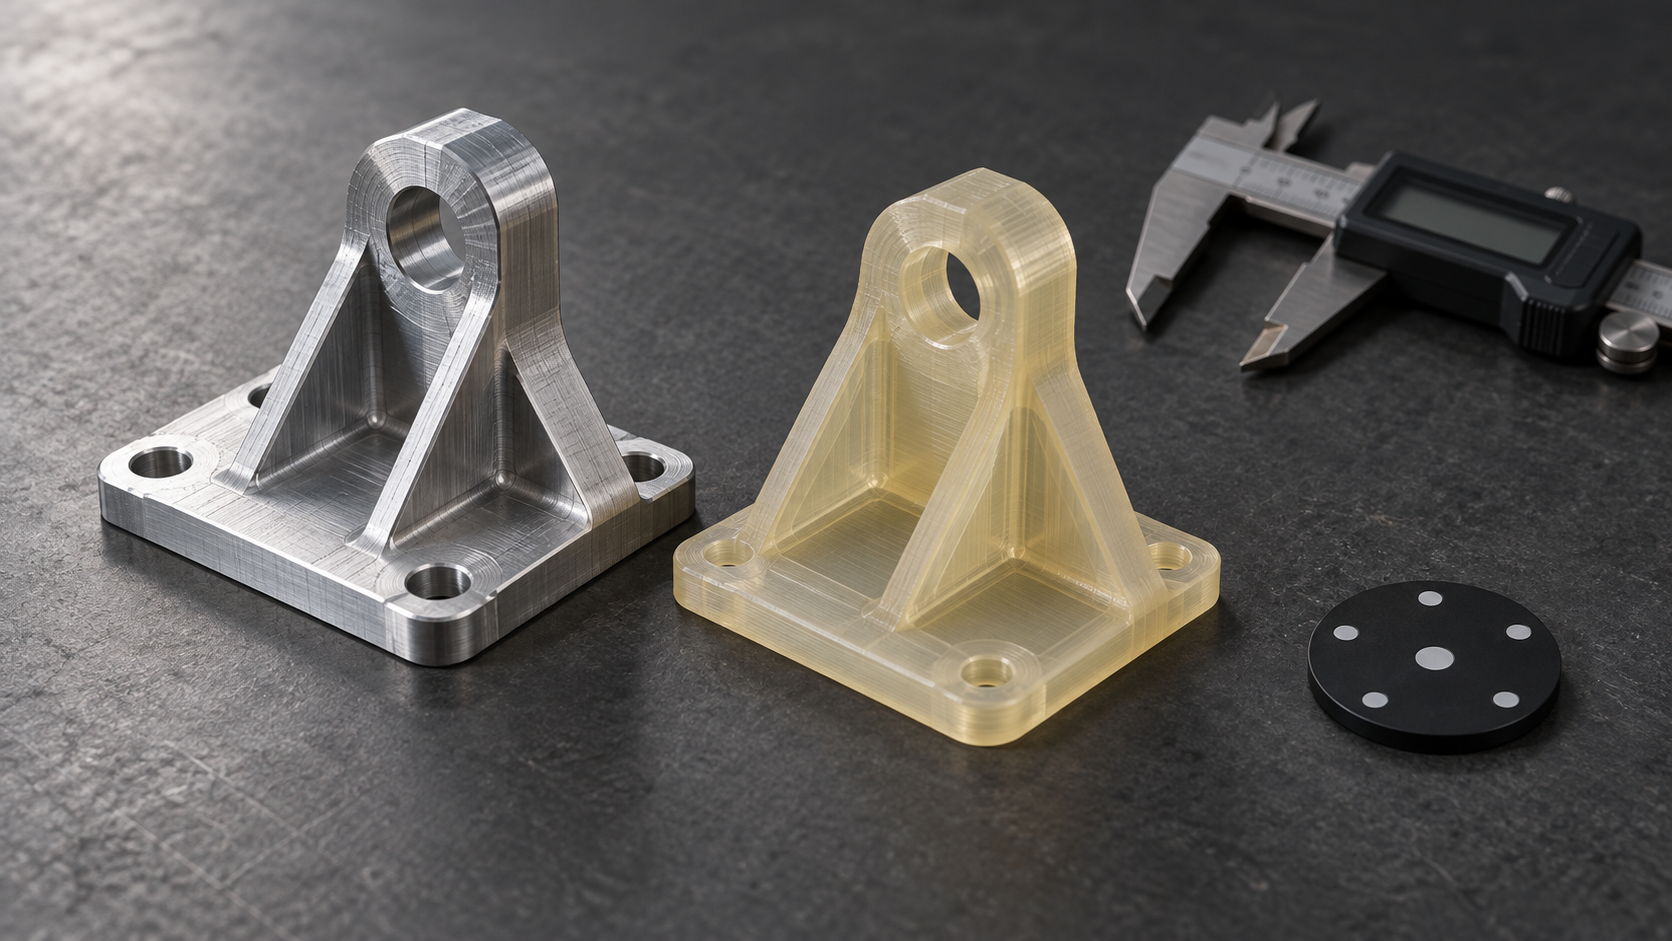
一度も組めなかった手板の話から
試し組み台の上で、構造手板のスナップフィットが折れた。レビュー時は組立が滑らかで、スナップの手応えも軽快だった。しかし射出成形に移ると、最初のロットでスナップ根部の白化、穴位置の片側0.3 mm以上のずれが発生した。追跡すると三つのことが判明した。手板は積層造形で作り、肉厚は図面の公称値どおりに直接造形し、材料剛性は量産プラスチックと異なっていた。手板は「作られた」が、本当に失敗する箇所を検証していなかった。
この種の問題は個別事例ではない。手板の価値は「まず作ってみる」ことではなく、何を検証するかを先に明確にすることにある——外形比率か、組立干渉か、構造剛性か、それとも離型と量産実現性か。検証目標が異なれば、工芸、材料、公差、表面状態の選び方は全く異なる。選び間違えれば、手板が与えるのは偽陽性だ。組めて、曲げられても、量産は別の箇所で詰まる。
以下、よくある7つの誤解に沿って展開し、それぞれを「実際に何が起こるか」と「代替手法は何か」に落とし込む。判断基準はできるだけ、感覚ではなく図面や見積書でチェックできる項目として書く。
誤解一:手板はただ「まず作ってみる」もので、工芸は適当に選ぶ
よく聞く言葉がある。手板なんて、組めて見られればいい、速くて安いところに任せろ、と。この言葉は純粋な外形レビューでは成り立つが、検証目標が組立力、スナップの反発、構造剛性に及ぶと、地雷を埋めることになる。
手板の価値は「作ること」ではなく「何を検証するか」にある。先に検証判断基準を書き、そこから工芸を逆算する。順序を逆にすると手戻りになる。
| 外形、比率、手触り | 3Dプリント(SLA/FDM) | 表面テクスチャが量産射出成形品と大きく異なり、光沢レビューの結論は外挿できない |
| 嵌合寸法、穴位置 | CNC | 薄肉部品はクランプ変形が公差を食うため、工程とクランプ方案を確認する必要がある |
| 構造剛性、スナップ反発 | CNC(量産に近い材料を使用) | レジン/PLAは剛性が低く、結論が楽観側に偏る |
| 板金部品の曲げと溶接後寸法 | 板金 | 曲げ戻りと溶接熱変形を図面上で見込む必要がある |
| 小ロット、射出成形外観に近い | 手板複製型(真空注型) | 注型材の力学特性は依然として射出成形品と差があり、耐力部品には慎重に |
| 量産品の機能確認 | 射出成形(試し打ち) | リードタイムとコストが高く、通常は構造凍結後に置く |
代替手法:図面または見積依頼書に「今回の検証判断基準」を明記する。判断基準が嵌合寸法ならCNCを選び、重要寸法、基準、検査項目を明記する。判断基準が外観と手触りなら3Dプリントが速いが、表面状態が量産を代表しないことを注記する。判断基準が構造剛性なら、できるだけ量産と同族の材料を使い、肉厚は量産値で進め、プリントの都合で薄くしない。
補足:同じ一套の手板でも、部品ごとに異なる工芸を選べる。外殻は3Dプリントで外形を見て、内部の耐力ブラケットはCNCで剛性を見て、板金底板は板金で穴位置を見る——部品ごとに判断基準を分ける方が、一套を統一工芸にするより手間が少なく、誤判定も少ない。
誤解その二:手板公差を量産図面からそのまま転記する
最もよくあるやり方は、量産図面をそのまま手板メーカーに送り、公差もそのまま転記することです。その結果、二つのことが同時に起こります——見積もりが上がり、検証結論はむしろ信頼できなくなる。なぜなら、手板公差と量産公差は対象とする目的が異なるからです。手板公差は「このラウンドで何を検証するか」に奉仕し、量産公差は組立機能、検査治具、互換性に奉仕します。両方を同じ図面に書けば、サプライヤーは最も厳しい項目でしか見積もれません。
なぜ問題が起きるのか:公差は判定基準であり、精度のパフォーマンスではない
手板段階で本当に答えるべきは、穴位置が合うか、スナップフィットが嵌まるか、外観レビューが通るかです。これらの判定基準の多くは±0.05 mmを必要としません。業界でよくあるやり方は、手板の重要嵌合寸法を±0.1~±0.2 mmのオーダーで管理し、非重要な外観や非嵌合面はそのまま緩めるか、あるいは公差を付けないこともあります。量産品は機能、検査治具、工程能力に応じて別途定めます。この範囲はあくまで判断の出発点であり、具体的な数値は図面の機能とサプライヤーに確認する必要があり、約束値として扱ってはいけません。
逆に、手板に±0.02 mmを記入すれば、サプライヤーはより高価な工法(例えば精密フライス+複数回の段取り)を使うか、検査で工夫するしかありません——見積もりに三次元測定の全数検査を加え、納期は延び、コストは倍増しますが、あなたが検証する組立判定基準は何も変わりません。さらに悪いことに、低剛性の工法(SLAレジン、FDMなど)では厳しい公差はそもそも安定して出せず、測定されたデータはむしろノイズとなり、レビュー時に「設計に問題がある」と誤判定してしまいます。
| 症状 | よくある原因 | 代替手法 |
|---|---|---|
| 見積もりが明らかに高く、納期が延びる | 公差を量産品として記入し、サプライヤーが最も厳しい項目で工法と検査を選定する | 検証目標に応じて公差を階層化する:嵌合面は厳しく、非嵌合面は緩める |
| 測定した寸法のばらつきが大きく、判断できない | 低剛性工法で厳しい公差を出し、測定ノイズが公差帯より大きい | 工法を変更する(CNC)か、その寸法を参考寸法に変更する |
| 手板は組めるが、量産で組めない | 手板の公差帯と量産工法の能力が合わず、実際の隙間が覆い隠される | 手板は量産工法の典型的な能力で隙間を予測し、調整量を確保する |
もう一つ見落とされがちな点があります。手板公差と量産公差では測定基準がしばしば異なります。手板には専用の検査治具がなく、自由状態での寸法を測ることがあります。量産品は検査治具に位置決めしてから測定します。両者は数値が同じでも意味が異なります。レビュー時に数値の比較だけを見ると、誤った結論を導きやすくなります。対策は、図面に測定状態を注記するか、サプライヤーに報告書で基準とクランプ方法を明記させることです。
誤解その三:肉厚、フィレット、抜き勾配は「手板段階では後回し」
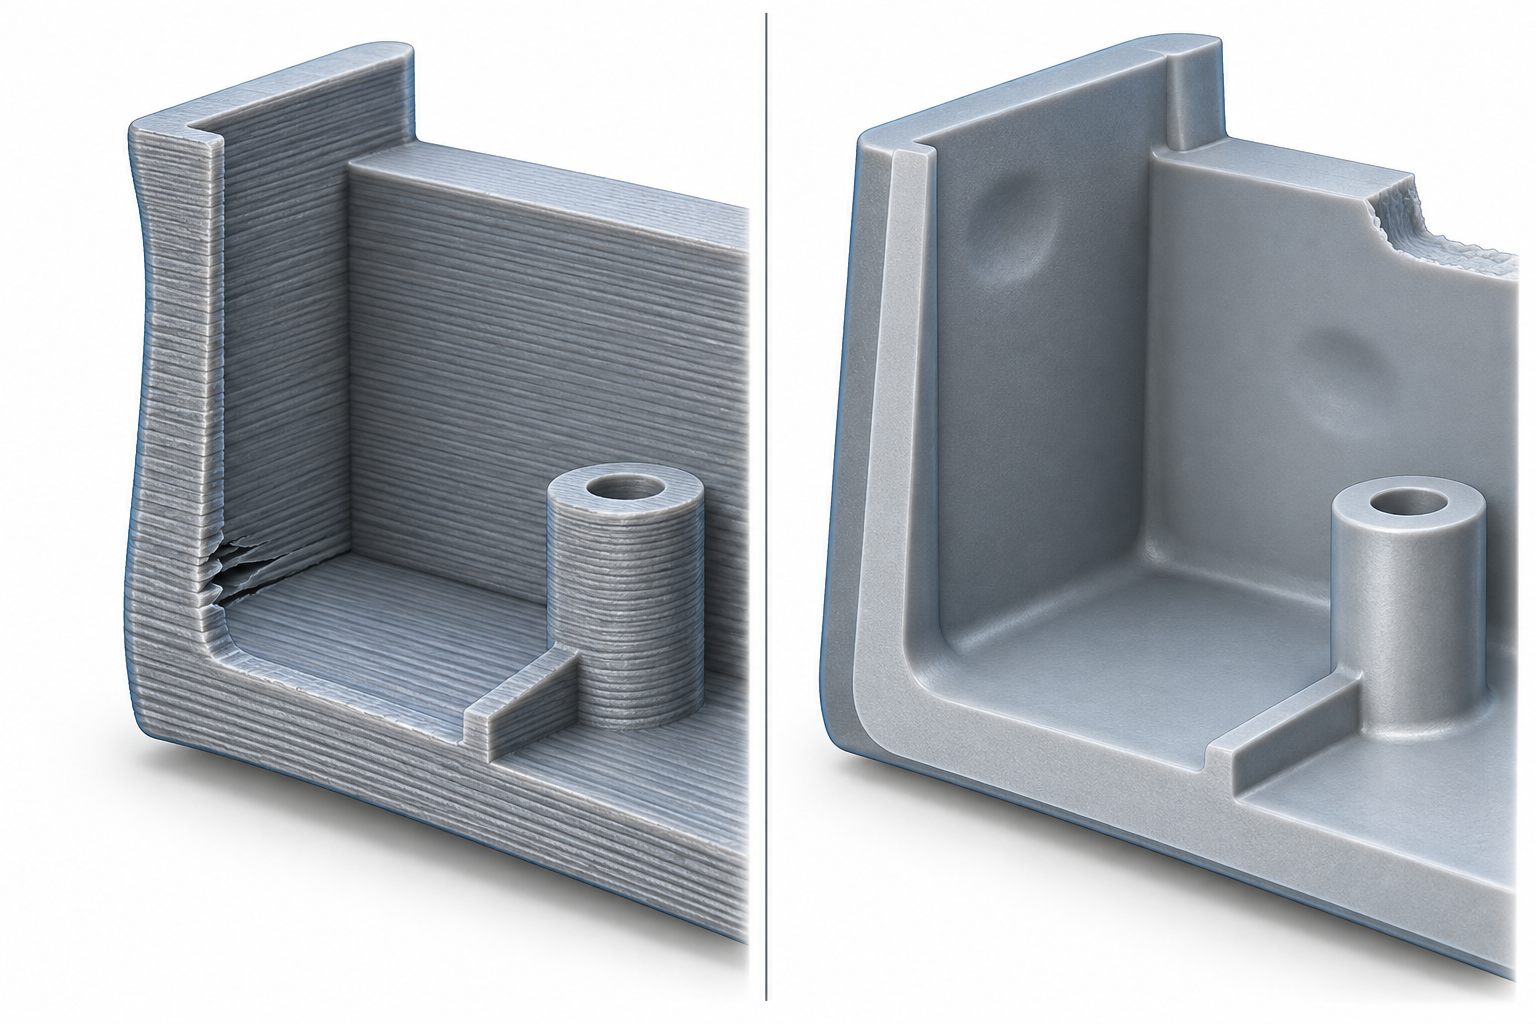
よく聞く話は、手板はまず形状を作るだけであり、肉厚、フィレット、抜き勾配は金型を開く前に直せばよいというものです。この仮定は純粋な外観レビューでは成り立ちますが、手板で構造強度を検証したり、後に射出成形へ移行したりすると、代償が生じます。ある筐体の手板を3Dプリントで作り、肉厚を外観に合わせて1.2 mmにしたところ、組立の手触りは正常でした。射出成形に移行すると、同じ位置に明らかなヒケが現れ、スナップフィット根部がウェルドラインの強度不足で批量破断しました。
問題はプリントや射出成形そのものではなく、手板段階で二つの工法の成形ロジックを混用したことにあります。積層造形は層ごとに積み上げるため、薄肉の主なリスクは反りと層間強度です。射出成形は溶融体の充填と冷却収縮であり、薄肉のリスクは充填不足、ヒケ、ウェルドラインです。同じ薄肉構造でも、二つの工法の破壊位置はしばしば一致しません。
薄肉が工法ごとに異なる破壊の現れ方
| 構造特徴 | 積層造形(FDM/SLA/SLS)でよくある現れ方 | 射出成形でよくある現れ方 | 手板段階でできる予備対応 |
|---|---|---|---|
| 肉厚が主流の経験値より薄い(例えばプラスチック部品で1 mm未満) | 薄肉の反り、層間剥離、長辺でより顕著 | 充填不足、ヒケ、ウェルドラインの強度低下 | 重要な肉厚を工法で達成可能な範囲まで補うか、非量産代表品として注記する |
| 内側フィレットが小さすぎる、または欠けている | プリントには支障ないが、尖った角に応力集中が生じる | 尖った角は充填が困難で、ショートショットや応力割れが起きやすい | 内角にR角を予備的に設け、荷重を受ける位置を優先する |
| 抜き勾配なし | プリントには影響なし | 離型時の引っかき傷、押し白、表面の白化 | 離型方向に沿って1°~2°の抜き勾配を予め設定する(業界で一般的な方法。図面とサプライヤーに確認が必要) |
代替方法:検証目標に応じて予め設定する程度を決める
- 構造強度の検証または射出成形への移行を目的とする場合:肉厚、フィレット、抜き勾配は量産工法に合わせて予め設定する。肉厚はまず材料と工法の一般的な範囲で値を決め、フィレットは荷重を受ける内角で肉厚の0.5倍以上とし、抜き勾配は離型方向に沿って確保する。
- 外形と組立スペースの確認のみ:緩和してもよいが、図面上に「量産代表品ではない」と明記し、後工程での誤用を避ける。
- 非荷重の装飾部品:薄肉と抜き勾配なしも許容される。ただし組立位置決めに関与せず、繰り返し荷重を受けないことが前提。
誤解その四:組立用手板に基準は不要
ある構造手板の一群を見たことがある。レビュー時は嵌合が滑らかで、ネジも入り、結論は「構造に問題なし」だった。射出成形に移行後、最初の200個のうち、組立ラインで約3割のスナップフィットが突き当たり、2割の穴位置がずれた。追跡調査で判明したのは、手板がSLAプリントで、統一基準面がなく、各零件が個別に配置されて成形され、組立時は手感で位置合わせしていたことだ。零件自体の寸法は公差内だが、零件間に共通の位置決め根拠がなかった——問題は正確に作れないことではなく、「正確」の定義がそもそもなかったことだ。
組立用手板の核心的任務は、零件の形状を再現することではなく、零件間の位置決め関係を再現することである。基準がなければ、組立できたのは偶然にすぎず、組立できない場合もどの零件のどの面に問題があるか判断できない。この種の問題を金型段階まで先送りすると、金型修正のコストと期間は、手板段階で位置決め柱を一つ追加するよりはるかに大きい。
組立用手板の着手前に定義すべき四つの基準
- 基準面(A面):組立時に最初に密着し、面積が最大で、最も測定しやすい平面を選び、図面上で第一基準として标注する。手板段階でこの面を加工またはプリントで仕上げるべきであり、成形面を適当に選んではならない。
- 位置決め柱/位置決め穴:二つの零件間に少なくとも一対、直径方向に0.05~0.15 mmの嵌合隙間を設ける(業界で一般的な方法。具体的には図面と組立方式に確認)。位置決め柱が手板に欠けていると、組立は端合わせに頼るしかなく、偏差を再現できない。
- 穴位置関係:ネジ穴、コネクタ開口の基準面に対する位置は、穴径自体よりも重要である。穴径が大きければ補修できるが、穴位置がずれると板全体が廃棄となる。
- 嵌合隙間:可動部、スナップフィット、スライドレールの隙間値は手板図面に書き込む必要があり、書かなければサプライヤーの経験で決められる——いくつになるかは運次第。
| 症状 | 実際の原因 | 代替方法 |
|---|---|---|
| 手板は組立できるが量産で組立できない | 手板に統一基準がなく、手作業で位置合わせ | 図面にA/B/C基準を标注し、手板は基準に従って加工 |
| スナップフィットが突き当たるか緩すぎる | 嵌合隙間が未定義で、サプライヤーが経験で値を決める | 図面に隙間値と公差帯を明記 |
| 穴位置ずれ | 穴位置が基準に対して未标注で、各零件が個別に成形 | 穴位置を基準面を原点として位置度で标注 |
| 組立後の平面度が公差を超える | 基準面が未加工で、プリント面をそのまま組立面に | 基準面に加工余量を残すか、プリント後にフライス加工で平らにする |
手板がすでに完成し、基準欠如に気づいた場合、3Dスキャンで基準の再確認ができる:組立後の全体点群をスキャンし、理論モデルと比較すれば、どの方向にどれだけ偏っているかがわかる。しかしこれは事後补救である——スキャンは偏りを教えるが、どこを調整すべきかは教えない。次回図面を開くときに基準を标注する方が、十回スキャンするより有用だ。
誤解五:表面処理は「見た目」だけのものではない
よく聞く話として、手板(試作モデル)はまず処理せず、組めればいい、表面は量産時に決めればいいというものがあります。しかし実際のレビュー現場で問題が起きるのは、まさにこの段階です。ブラスト、アルマイト、塗装、めっきはすべて寸法を削ったり加えたりします。また、テクスチャと光沢は、顧客が「手触り」や「グレード感」を判断する直接の決め手となります。同じ構造物でも、マットと光沢面ではレビュー会議で正反対の結論が出ることがあります。
表面層が変えるのは色だけでなく寸法
アルマイト皮膜の厚さは業界で一般的に数マイクロメートルから二十数マイクロメートル程度、硬質アルマイトはさらに厚くなります。塗装は片側で通常20~60μm、粉体塗装はさらに厚くなります。嵌合面、ねじ穴、摺動部にとって、これらの厚さは誤差ではありません。手板を裸の寸法で作ってからアルマイト処理すると、穴は小さくなり、軸はきつくなります。実行可能な方法は、嵌合寸法を図面上で「アルマイト前/後」の基準で指示するか、嵌合面にマスキングを施し、表面処理が嵌合領域にかからないようにすることです。
審美性ではなくレビュー目標に応じて表面状態を選ぶ
| レビュー目標 | 推奨される表面状態 | 注意すべき事項 |
|---|---|---|
| 構造・組立検証 | 裸部品またはバリ取りのみ、嵌合面はマスキング | いかなるコーティングも嵌合隙間を変えるため、まず寸法を検証する |
| 手触り・把持感レビュー | ブラストまたは対応するテクスチャの塗装サンプル | テクスチャ番号、砥粒のメッシュ番号を要求事項に明記すること。さもないとロットごとに手触りが変わる |
| 外観・CMFレビュー | 同色系塗装またはアルマイト色板との比較 | 手板の色差は量産の色差を代表しないため、別途色板で確認が必要 |
| 耐摩耗・機能表面 | 量産と同一工程の小サンプルで同時に試す | 手板工程と量産工程が異なる場合、結論を直接外挿することはできない |
代替的なアプローチは一つのルールに集約できます。まず今回のレビューで何を見るかを明確にし、それから表面処理をどこまで行うかを決める。組立を見るなら、表面処理を嵌合面から遠ざける。手触りを見るなら、テクスチャパラメータを固定しサンプルを保管する。外観を見るなら、手板は方向性を示すにすぎず、量産色とテクスチャは別途確認することを認める。これを手板の技術要求に書き込めば、後から「色が違う」と議論するよりはるかに楽になります。
手板検収:何を検査し、何で検査し、判定基準をどう書くか
手板が完成しても、レビュー会議で「合格かどうか」を明確に言える人がいない。外観部品はまあまあに見えるが、組立部品は入らない、寸法報告と図面が一致しない——こうした紛争は加工品質ではなく、検収判定基準が明確でないことに起因することが多いです。手板の検収ロジックは量産とは異なります。量産が検査するのは機能と一貫性であり、手板が検査するのは「今回検証すべき問題が検証されたかどうか」です。したがって、まず検収目標を定め、次に検査項目と手段を定め、最後に見積書に落とし込みます。
検収項目と検査手段の対照表
| 検収項目 | 一般的な手段 | 適用場面 | 注意事項 |
|---|---|---|---|
| 主要外形寸法 | ノギス、マイクロメータ、プラグゲージ | 単品、規則的な幾何形状 | 測定基準は図面基準と一致させること。ノギスの読みは参考値であり、紛争のある寸法は三次元測定機で再測定する |
| 穴位置、嵌合隙間 | プラグゲージ、ピンゲージ、三次元測定機 | 組立系手板 | 穴位置偏差はピンゲージで迅速にスクリーニングし、公差外なら三次元測定機で位置を特定する |
| 幾何公差(平面度、同軸度) | 三次元測定機、定盤+ダイヤルゲージ | 組立または運動関係のある部品 | 手板段階では通常、組立に影響する項目のみを検査し、量産図の全項目を再現する必要はない |
| 複雑曲面、自由形状 | 光学スキャン(3Dスキャン) | 外観部品、リバース比較 | スキャンが示すのは点群偏差のカラーマップであり、判定基準はCADと比較するのか実物と比較するのかを明確に記載する必要がある |
| 機能と手触り | 組立テスト、機能テスト | 構造部品、人機インタラクション部品 | 実測の組立結果を基準とし、寸法報告書だけで判断しない |
全数検査か抜取検査か
手板は通常1~2個しかないため、全数検査や抜取検査を論じる意味は薄いが、ルールは事前に明確にしておく必要がある:組立と機能に影響する重要寸法は全数検査し、ノギス/プラグゲージで1個ずつ確認する;非重要な外観面、装飾的な寸法は抜取検査または目視でよい。真空注型(手板複製)の小ロットでは、初品は必ず全数検査し、以降の品は重要寸法を抜取検査する。シリコン型は注湯回数とともに摩耗し、寸法がドリフトするためである。
これらの提案が当てはまらないのはどんな時か
前のいくつかの節の公差、抜き勾配、基準、検査要求は、「手板が量産品の責任の一部を負う」という前提が成り立つ場合に有効である。この前提が成り立たなければ、そのまま当てはめるとむしろお金と時間の無駄になる。
- 純粋な外観/手触り評価品:色、テクスチャ、パーティングラインの位置のみを評価し、組立も測定もしない。重要寸法は±0.3 mm程度あるいはそれ以上に緩和でき、抜き勾配や肉厚均一性は予め織り込まなくてよいが、図面や作業指示書に「外観確認品、寸法は検収根拠としない」と明記する必要がある。
- 使い捨て展示品:展示会、入札用試作機など、使い終わったら廃棄するもの。最も省コストな工芸と材料を使え、量産剛性を模擬する必要はないが、組立関係を顧客が手で操作する場合は、嵌合穴位置は機能寸法で作ることを勧める。
- 構造がまだ凍結されていない初期コンセプト品:この段階では設計変更の方が寸法管理より重要である。公差は「組み付けばよい」程度にし、検査は機能組立のみを行い、全寸法報告書は行わない。
- 極小ロットの試験販売:数十個以内なら、真空注型またはCNC小ロットで十分であり、そのために金型を起こす必要はなく、射出成形の反りやヒケを検証するために使うべきでもない——それは量産工芸の問題である。
一言の判定基準:この手板が答えるべき問題が「見た目が正しいかどうか」だけなら外観品として作る;「組み付くか、耐えられるか、量産できるか」に関わるなら、前述のルールは省けない。判断に迷ったら、用途を見積書に書き込む——後で争うより安く済む。
よくある質問
以下のいくつかの質問は、手板の見積と検収段階で最も繰り返し聞かれるものである。回答はエンジニアリングの判定基準に基づき、営業トークではなく;具体的な数値に関わるものは、図面の記載とサプライヤーの確認を基準とする。
手板の見積が同じ図面で何倍も違うのはなぜか?
多くの差異は材料ではなく、三つの事柄にある:工芸ルート(CNC単品フライス vs 3Dプリント vs 複製)、公差と検査要求(三次元全寸法報告書が必要か)、表面処理(サンドブラスト、アルマイト、塗装はそれぞれ工程がある)。同じ部品を「外観確認品」として見積もるのと「組立検証品」として見積もるのでは、工数がそもそも異なる。見積時に検証目標を明確に書くことが、値引き交渉よりも比較可能な見積を得るのに役立つ。
手板は必ず量産品と同じ公差にする必要があるか?
必ずしもそうではない。手板の公差は検証判定基準に奉仕する:組立と嵌合を検証するものは、重要な嵌合寸法を厳しくする;外観と手触りのみを検証するものは、非重要寸法を緩和できる。業界でよくあるやり方は、手板の重要寸法を±0.1~±0.2 mm程度で管理し、非重要寸法は緩和し、量産品は機能に応じて別途定める。具体的な数値は図面とサプライヤーの確認を基準とし、量産公差をそのまま手板図に転記しないこと。
手板段階で抜き勾配と肉厚を予め織り込む必要があるか?
検証目標による。手板の後に射出成形や真空注型に進み、離型、ヒケ、充填を検証するなら、抜き勾配と肉厚は量産工芸に合わせて予め織り込むべきである。そうしなければ、手板が示す「組立可能、見た目良好」は偽陽性となる。純粋な外観評価や使い捨て展示品なら、予め織り込まなくてよいが、図面や引き渡し書に「非量産代表品」と表示し、下流の誤読を避けるべきである。
組立手板に基準は必要か?
必要である。基準面、位置決め柱、穴位置基準を欠く手板では、組立問題が量産まで先送りされて露見することが多い。図面に基準面、位置決め柱、重要穴位置、嵌合隙間を明確にし、必要に応じて3Dスキャンで実物と数模の偏差を再確認することを勧める。基準が不明確な手板は、組立が順調でも量産放行の根拠にはできない。
手板検収ではどの項目を検査し、見積書に書く必要があるか?
書く必要がある。よくある検収項目には、重要寸法、穴位置、嵌合隙間、外観と表面状態、機能組立テストが含まれる。検査手段は項目ごとに選ぶ:ノギス/プラグゲージは通常寸法に、三次元または光学スキャンは形状・位置と複雑輪郭に、機能組立は嵌合検証に用いる。どれを全数検査し、どれを抜取検査するかは、見積書または技術協議書で取り決めるべきである;そうしなければ検収紛争はサプライヤーのデフォルト基準に帰着する。
Key takeaways
- 手板の第一の用途が工芸を決める:組立と構造の検証なら、実肉厚・実材料剛性で成形できるルートを優先する。外形と手触りのみの検証なら、ようやく低コストの快速工芸の出番となる。
- 手板に量産公差をそのまま写してはならない。手板公差は「検証目標」に沿って書き、量産公差は「組立機能」に沿って書く。両者を混在させると、見積もりを押し上げると同時に真の問題を覆い隠す。
- 肉厚、丸み、抜き勾配といった量産値は、手板の段階で量産方向に沿って織り込むべきだ。手板で構造を一箇所変えることは、通常、金型、検査治具、組立治具をまとめて変えることを意味する。
- 組立系の手板には必ず基準を持たせる:位置決めボス、基準面、穴位置を一度で作り込む。さもなければ手板は組んでも量産で組めず、問題は最も高くつく段階まで先送りされる。
- 手板の検収は、何を検査するか、何で検査するか、判断基準は何かを明記する。「寸法合格」とだけ書くのは書かないのと同じ。光学スキャンに加え、重要寸法はノギス/プラグゲージで通常足りる。



