薄肉ポンプハウジングの仮定:なぜ3軸方案ではここで行き詰まるのか
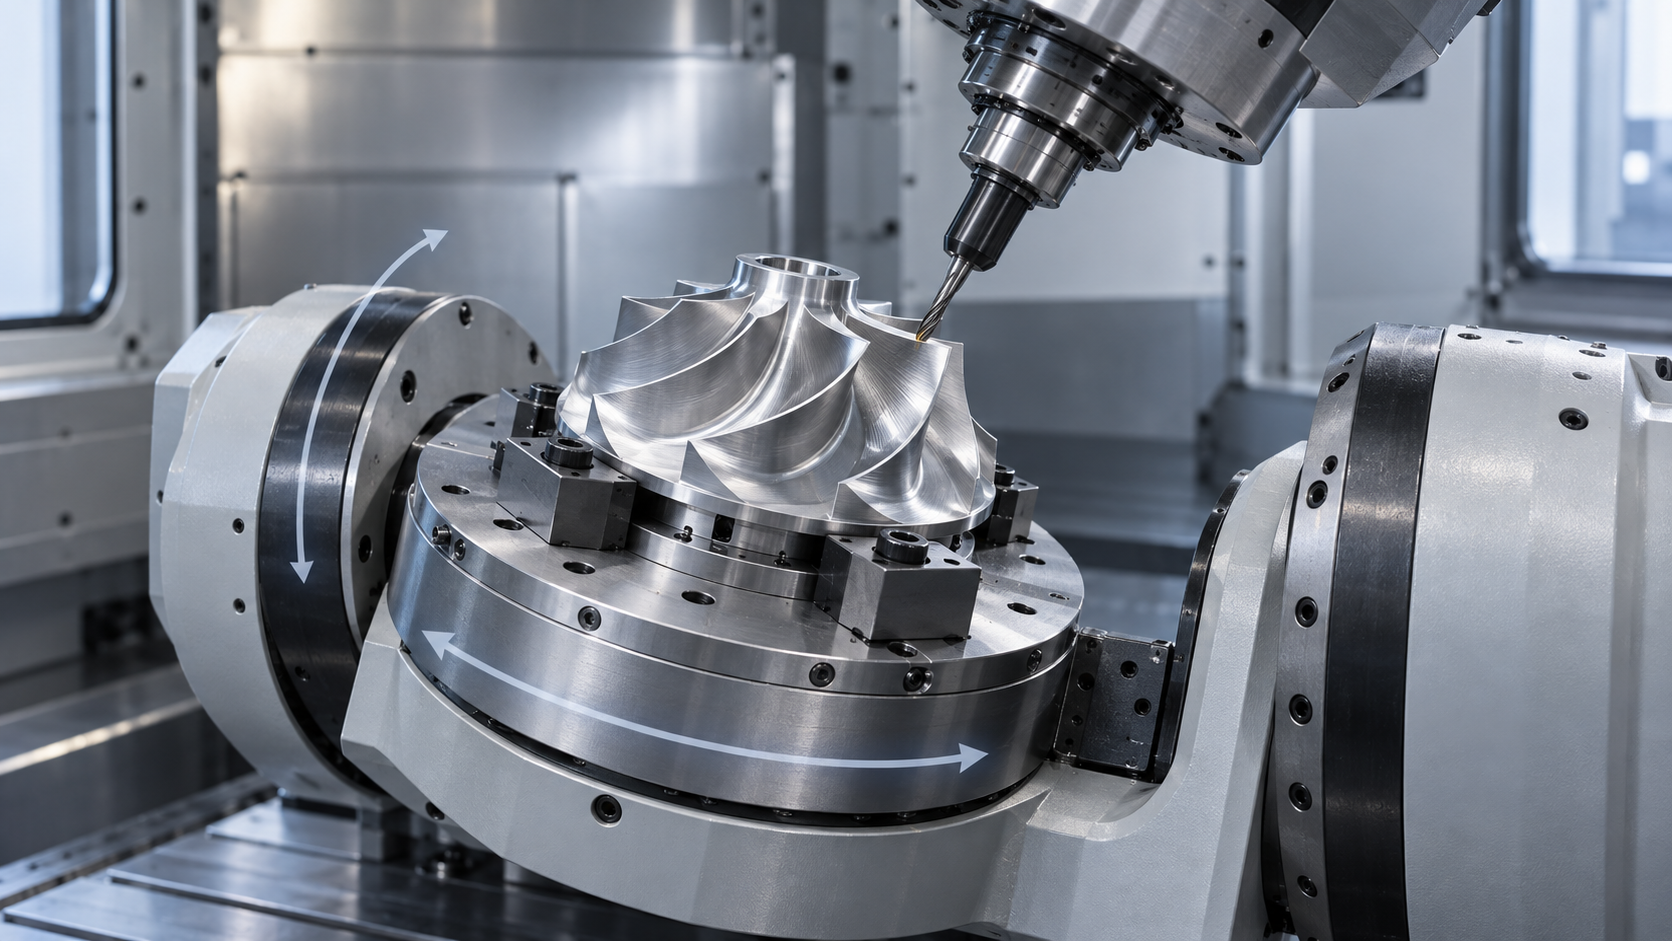
5軸の「5」とは何か:3本の直線軸に2本の回転軸を加えた運動関係
5軸を分解して見ると、3本の直線軸に2本の回転軸が同時に切削に関与する。X、Y、Zは空間内での刃先の位置を担い、A、B、Cは工具または工作物の姿勢を担う。一般的な約束事は、A軸はX軸周りに回転(前後の傾き)、B軸はY軸周りに回転、C軸はZ軸周りに回転する。しかしこれを鉄則としてはいけない——メーカーや構造が異なれば、回転軸の命名や正方向が変わる可能性があるため、プログラミング前に必ず工作機械の説明書と機械座標系の定義を確認しなければならない。そうでなければポスト処理されたGコードの方向が逆になる。
3軸では工具軸を常にZに平行にすることしかできない。曲面に側壁、アンダーカット、深いポケットがあると、工具シャンクが壁に干渉するか、ボールエンドミルは刃先点での接触しかできず切削条件が悪くなる。5軸の価値は工具軸姿勢を曲面法線に追従させることにある。側面加工では工具の側刃を曲面に当て、周速が均一で残留高さが低くなる。深いポケットでは工具シャンクをある角度に傾け、干渉を避ける。これは「5軸がより高級」なのではなく、増えた2つの回転自由度が到達性と切削角度を切り開くのである。
| 軸 | 種類 | 一般的な定義 | 典型的な役割 |
|---|---|---|---|
| X | 直線 | テーブル/主軸がX方向に移動 | 長さ方向の位置決め |
| Y | 直線 | テーブル/主軸がY方向に移動 | 幅方向の位置決め |
| Z | 直線 | 主軸がZ方向に昇降 | 深さと工具軸方向 |
| A | 回転 | 通常はX軸周り | 工作物/主軸の前後傾き、側面加工 |
| B | 回転 | 通常はY軸周り | ワーク/主軸が左右に揺動 |
| C | 回転 | 通常はZ軸周り | 割り出し回転、多面加工 |
同期連動を支えるのはコントローラとドライバの閉ループ
5つの軸が「同時」に動くことは、5つの軸がそれぞれ勝手に動くこととは違う。コントローラはリアルタイムで多軸補間を解算し、直線軸と回転軸が同一の時間基準で協調することを保証する。ドライバは運動補間を実行し、エンコーダは実際の位置をフィードバックして閉ループ補正を行う。いずれかのフィードバックの遅れ、ゲインの不一致、あるいは回転軸のバックラッシが大きいと、連動軌跡に過切または欠切の痕跡が残る。これが、5軸が機械精度・キャリブレーション・温度管理において3軸より一段高い要求となる理由である——誤差はもはや単軸からではなく、軸と軸の間の同期関係から生じる。
工作機械の構造が到達性と剛性を決める:Head/Head、Head/Table、Table/Tableをどう選ぶか
一般的な推奨は、重いワークや大きな輪郭にはテーブル回転、軽いワークや複雑な曲面には主軸頭の揺動を選ぶ。このルールは多くの中・小型ワークでは成り立つが、超大・超重量・細長いワークでは通用しなくなる——テーブルの積載、慣性モーメント、熱変形がボトルネックとなり、揺動精度がかえって低下する。以下、一般的な構造を分解して見ていく。
3つの基本構造:揺動を主軸に置くかテーブルに置くか
2つの回転軸の支持位置により、一般的に3つに分類される:主軸頭/主軸頭(Head/Head)、主軸頭/テーブル(Head/Table)、テーブル/テーブル(Table/Table)。トラニオン式(Trunnion)は通常A軸がX軸周り、C軸がZ軸周りで、Head/TableまたはTable/Tableの変種に属する。ロータリー・ロータリー式(Rotary-Rotary)は一般的にB軸がY軸周り、C軸がZ軸周りである。名称は工作機械の説明書に準じ、メーカーによって異なる場合がある。
| Head/Head | 2つの回転軸がともに主軸端にある | 中小型の複雑曲面、金型キャビティ、インペラ | ワークが重くテーブルが動かない場合、主軸の揺動剛性は張り出しの増大とともに低下する。大きな切削力の工况ではびびり振動が発生しやすい |
| Head/Table | 一方の軸が主軸、他方の軸がテーブル | 中型の箱物、多面特徴部品、アンダーカット付きハウジング | テーブルの積載と慣性モーメントが上限となる。超大物の回転時に位置決め精度が低下する |
| Table/Table(トラニオン式を含む) | 2つの回転軸がともにテーブルにある | 重いワーク、大きな輪郭、多面加工が必要なフレーム部品 | ワークが超重量または偏心している場合、サーボ負荷と熱ドリフトが増大する。細長いワークは回転時に変形しやすい |
| ロータリー・ロータリー式 | テーブルが二重回転 | 回転体の複合特徴、連続5軸連動が必要な曲面 | クランプ高さが制限される。工具の到達角度が構造の幾何学的制約を受ける |
いつ「重いワークにはテーブル回転を選ぶ」が通用しなくなるか
検出信号:ワークをテーブルに載せた後、回転軸の電流が明らかに上昇し、バックラッシが大きくなり、加工面に周期的なびびり模様が現れる、または初品の回転方向の位置度が公差を外れる。この時、従来の推奨に従い続けると歩留まりが落ちる。より安全な選択:ワークを小さなテーブルに載せられるモジュールに分割する、または据え置き式構造、割り出し治具、複数回の段取りと基準統一に切り替える。超大物については、まずテーブルの積載と慣性モーメントの上限を確認してから、5軸連動を語るべきである。
CADからGコードへ:プログラミングとシミュレーションのこの段階がなぜ最も失敗しやすいか
一般的なやり方は、3次元モデルを受け取り、CAMで工具経路を編成し、ポスト処理でGコードを出力し、機械で切削する。3軸ではこれで通常問題ない。5軸ではこのチェーンが2つの環節——ポスト処理と工作機械シミュレーション——を引き延ばし、この2箇所こそが初心者が最も省略し、熟練者が最も省略を恐れる場所である。失敗は切削の瞬間に起こることは稀で、多くはファイルの受け渡しと座標系の定義で起こる。
工程チェーンの7つのノード、どれが最も脆いか
このチェーン上で、ポスト処理は最も過小評価されやすい環節である。同じ工具位置ファイルでも、構造の異なる5軸工作機械に変えれば、ポスト処理はやり直さなければならない。古いポスト処理をそのまま流用すると、回転軸の方向や振り長が合わず、軽ければ過切、重ければ主軸への衝突となる。判断信号は直接的である:シミュレーションで回転軸の動作が予想と逆、または工具先端の軌跡が反転箇所で段差を生じる場合、多くはポスト処理パラメータの問題であり、CAM戦略の問題ではない。
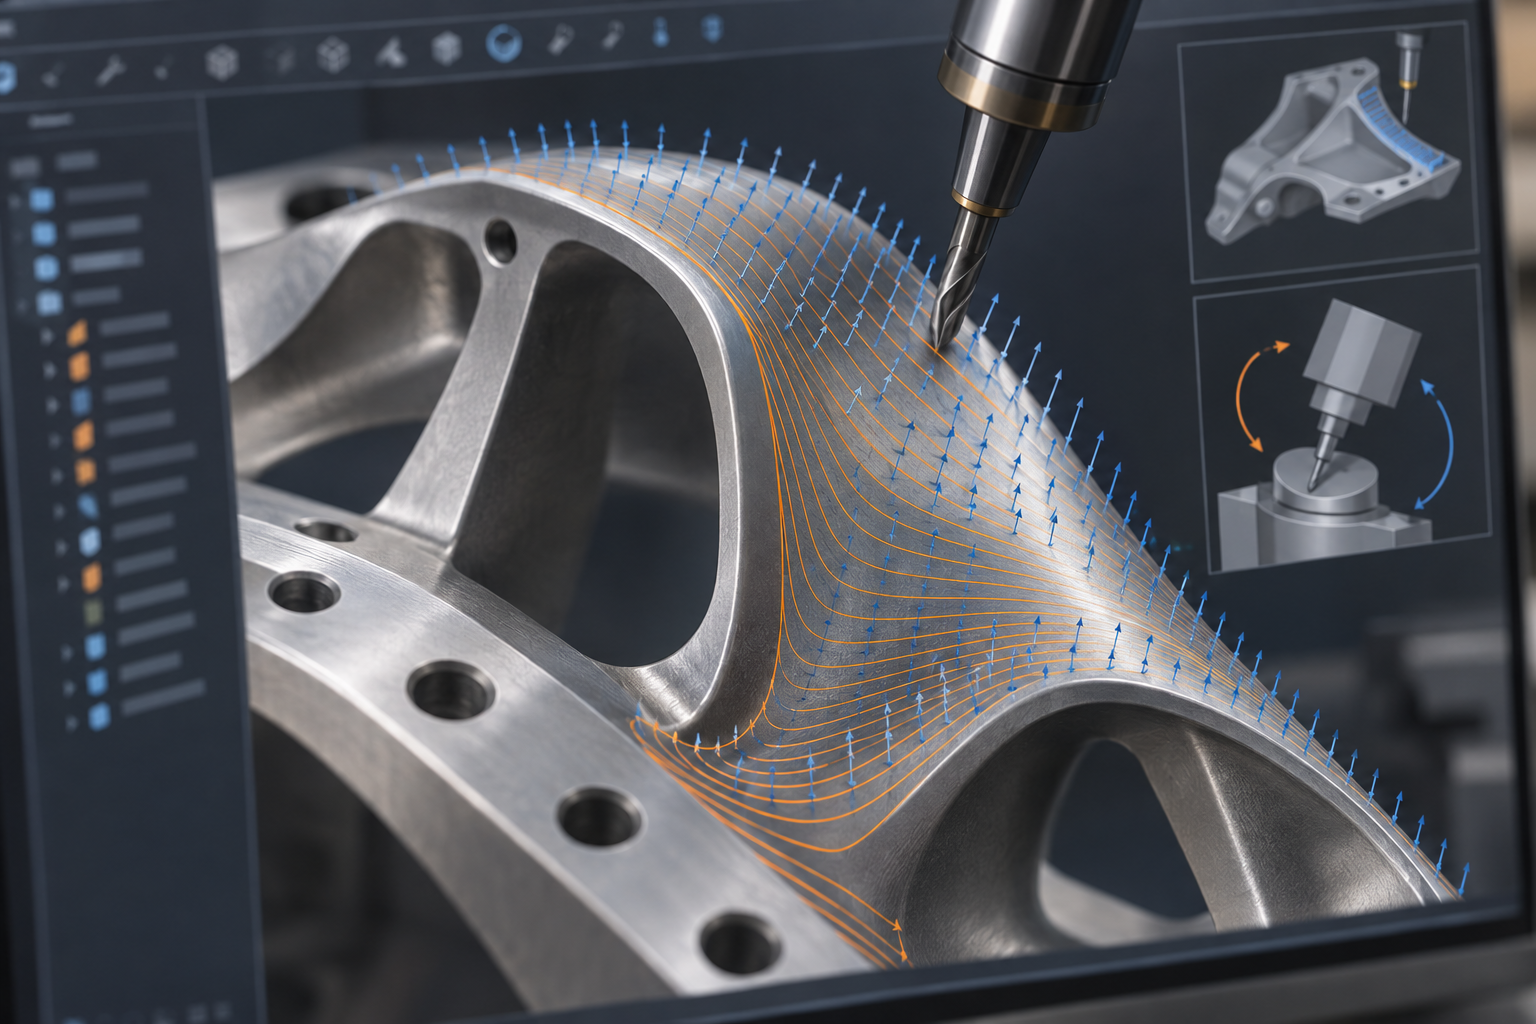
より安全な選択は、より高価なCAMを買うことではなく、シミュレーションと初品検査を必須プロセスとすることであり、納期が厳しいからといって省略してはならない。プログラミング戦略を保守的にする(例えば側面切削を多用し、限界振り角を少なくする)と、タクトは遅くなるが、初品の成功率は高くなる。逆に、ワークが3軸に1回の反転を加えるだけで加工できるほど単純なら、5軸プログラミングへの投資は回収しにくい——これ自体が一つの境界である。
従来のやり方が通用しなくなる境界条件:薄肉、深腔、難削材、小ロット
「一度の段取りで累積誤差が少ないから5軸の方が安定する」——この言葉は多くの中厚肉・中公差の部品では成り立ちます。しかしこれを一般則として薄肉、深腔、難削材、小ロットに当てはめると、しばしば逆になります。段取り回数は減っても、変形、びびり、ホルダ干渉、プログラミングの償却が主な矛盾になるからです。以下、「一般的なやり方—破綻する境界—検知シグナル—より安定した選択」の順に項目ごとに分解します。
薄肉部品:剛性の問題は段取りを減らしても消えない
一般的なやり方は「5軸に載せ、一度の段取りで全面を精密フライス加工」です。例外:肉厚が工具径に近く、張り出しの大きいフレーム部品では、5軸の傾斜角で工具姿勢が変わると切削力の方向が変わり、薄肉が法線剛性の最も低いところで押されて逃げ、工具が離れた後に戻るため、肉厚公差と平面度が同時に外れます。検知シグナル:壁中央と根元の肉厚差が図面公差の半分を超える、精密フライス後の再測定で平面度が戻る、表面に規則的なびびり痕が出る。より安定した選択:まず0.3~0.5 mmの余肉を残して半精密加工し、端面はサポートや低融点充填材/石膏による裏当てを使い、その後精密フライス加工する。必要に応じて対称除去、層別軽切削に切り替える。図面に工程ボスや裏当ての指示がない場合は、工程に許容可否を確認する。
深腔:5軸は傾斜できるが、ホルダが入るとは限らない
一般的なやり方は「5軸の傾斜で逃げて、深腔の内壁を一度にフライス加工する」です。例外:腔の深さと開口幅の比が大きく、底角Rが小さい場合、傾斜によりホルダや主軸鼻端が先に反対側の壁に当たり、到達可能な角度が制限されます。業界でよく言われる長径比の経験値は3~4倍以内が比較的安定で、それを超えると逃げ、びびり痕、欠けの確率が明らかに上がります。具体的にはホルダの実際の外形でシミュレーションして確認する必要があります。検知シグナル:シミュレーションで干渉が報告される、実加工で一定深さに逃げ痕が出る、同じ径の工具を短いホルダに替えると表面がすぐ良くなる。より安定した選択:工具の張り出しを短くする、層別に延長杆で粗加工のみ行う、精密加工は傾斜可能な小径ボールエンドミルに替えて送り回数の増加を受け入れる。腔底Rと工具半径の整合は図面段階で確認する。
難削材:傾斜で切込み幅を保つが、冷却と熱ドリフトを追随させる
一般的なやり方は「チタン、超合金は5軸の傾斜でボールエンドミルを有効半径で切削させ、切込み幅が安定し工具寿命が延びる」です。例外:これらの材料は熱伝導が悪く、傾斜後に切削液が切削域に届きにくく、加えて長いプログラムの連続切削で主軸と工作物の熱ドリフトが傾斜による精度の利得を食いつぶします。検知シグナル:連続切削2時間後に寸法が一方向にドリフトする、刃先に構成刃先が付く、Raが悪化する。より安定した選択:高圧内部冷却、分割して工具を休ませる、必要に応じて機上測定で補正する。粗加工と精密加工を分け、精密加工前に機械を熱安定させる。5軸に載せる価値があるかは、材料そのものではなく、傾斜しないと接近できない曲面やアンダーカットが部品に本当にあるかで判断する。
小ロット:プログラミングと治具の償却が割に合わない臨界点
一般的なやり方は「小ロットでも5軸に載せ、段取りを省く」です。例外:数個しかなく、幾何形状が単純な角柱部品の場合、5軸CAMの多軸戦略、ポスト処理、衝突シミュレーションの工数が、3軸の複数回段取りより高くつくことがあり、初品のリスクも高くなります。検知シグナル:見積もりでプログラミングとシミュレーションの比率が切削工数より明らかに高い、初品で工具経路を何度も修正する。より安定した選択:まず3軸+専用軟爪やアングルプレートでの段取りで検証し、確かにアンダーカットや多面位置度の要求があれば5軸に切り替える。基準と重要位置度を技術協定に明記し、手戻りを減らす。
| シナリオ | 一般的なルール | 破綻する境界 | 検知シグナル | より安定した選択 |
|---|---|---|---|---|
| 薄肉フレーム | 一度の段取りで全面を精密フライス加工 | 肉厚≈工具径、張り出し大、傾斜で切削力方向が変わる | 壁中央と根元の肉厚差が公差の半分超、平面度が戻る | 余肉を残して半精密、裏当てサポート、対称層別軽切削 |
| 深腔窄口 | 傾斜で逃げて内壁を一度にフライス加工 | 腔深/開口比が大、ホルダや鼻端が干渉 | シミュレーションで干渉報告、一定深さに逃げ痕 | 張り出し短縮、層別延長杆で粗加工、小径ボールで精密加工 |
| チタン/超合金 | 傾斜で有効切込み幅を保つ | 冷却が届きにくい、長プログラムの熱ドリフト | 連続切削後に寸法が一方向にドリフト、構成刃先 | 高圧内部冷却、分割休息、機上測定補正 |
| 単品/数個 | 小ロットでも5軸に載せる | プログラミングとシミュレーション工数が切削工数より高い | 見積もりでプログラミング比率が高く、初品で工具経路を何度も修正 | まず3軸+専用段取りで検証し、確かに必要なら5軸に切り替え |
この表は「できるかどうか」を判断するものではなく、「従来通りにやる価値があるか」を判断するものです。部品が同時に二つ以上の境界に該当する場合、まずより安定した選択で進め、その後アップグレードを評価することを勧めます。図面に裏当て、工程ボス、分割加工の許容が明記されていない場合、勝手に追加せず工程に確認する必要があります。
検査と検収:位置決め精度が高いことは部品の合格を意味しない
カタログをめくるときに最も陥りやすい罠は、工作機械の位置決め精度や再現性を部品の合格判定基準と取り違えることだ。それは設備の指標であり、無負荷・恒温・単軸の点動で測定されたものである。部品の合格は輪郭度、位置度、表面粗さといった図面要求で判断すべきであり、その間には工具、治具、熱変形、回転軸誤差が介在する。業界でよく見られる高性能構成の公称位置決め精度は±0.001 mm程度、標準構成は±0.005 mm程度、再現性は約±0.0005~±0.002 mm——これは典型的な構成範囲であり、具体的には工作機械の実測報告に基づくべきで、そのまま部品公差に当てはめることはできない。
検査の論理:まず基準を定め、次に手段を語る
通常のやり方は初品を三次元測定機にかけ、全寸法報告を一通り確認する。しかし境界条件が二つある。一つは基準自体が明確に定義されていなければ、測定結果を図面と整合させることができない——多面特徴部品では特に起こりやすく、異なる段取り状態で基準がずれる。もう一つは薄肉部品を自由状態で測定すると、クランプを外した後にスプリングバックし、測定した寸法が組立状態と合わない。より安全な選択は、基準、検査状態(自由状態か拘束状態か)、抜き取り検査か全数検査かを図面や技術協定に明記し、検査員の現場判断に委ねないことだ。
機上測定は工程補正に適している。偏差を測定したら工具補正に書き戻し、熱ドリフトや工具摩耗の累積を抑制する。しかし終検の代替にはならない——工作機械の座標系と測定基準が一致しない場合、機上データは傾向にしか使えず、検収の根拠にはできない。回転軸精度が不足している典型的な兆候は、同一特徴をA/Cの異なる角度で繰り返し測定したとき、位置度のばらつきが直線軸方向より明らかに大きくなること。熱ドリフトの兆候は、加工をしばらく続けると輪郭度が緩やかに一方向へドリフトし、停止して冷却後に再測定すると戻ることだ。
| 工作機械の位置決め精度から部品公差を推測する | 薄肉、張り出し、難削材 | 輪郭度のばらつき、Raの変動が大きい | 図面公差に従って工程余裕を残し、初品を三次元測定機で実測 |
| 初品合格でそのままロットをリリース | 長時間切削、連続加工 | 寸法が時間とともに一方向へドリフト | 機上測定で工程補正を行い、定期的に抜き取り検査 |
| 自由状態での測定 | 薄肉、スプリングバックしやすい部品 | クランプを外した後の寸法変化 | 拘束状態での測定を約定する、または測定治具を図示する |
| 直線軸方向のみを測定 | 多角度面、回転軸が関与する特徴 | 異なる角度での位置度のばらつき | 回転軸の位置決めと再現性を追加測定 |
調達上の意味は一言でいえば、検査方法、基準、抜き取り比率を明確に書くことが、契約に「精度達成」と書くより役に立つ。五軸は段取り回数を減らし、確かに基準変換の回数も減らすが、前提として初品基準と検収基準が明確に定義されている必要がある——そうでなければ、1回の段取りの利益は、検収段階での再段取りの論争によって相殺されてしまう。
いつ五軸を使うべきでないか:エンジニアリングと調達のための判断チェックリスト
これまでの節は五軸に何ができるかを述べてきた。この節は逆である:どの部品が五軸に載せるとかえって高く、遅く、不安定になるか。一般的な助言は「幾何形状が複雑なら五軸」だが、このルールは低公差、アンダーカットなし、単品試作といった場面では通用しない——余分に払ったコストで対応する精度やタクトの利益が買えないのだ。
五軸が必要かどうかを決める前に、まずこの五つの問いを立てる
- 三軸の複数回段取りで達成できるか?部品の各面がすべて平面や穴系で、位置公差が±0.05 mm程度なら、三軸に専用治具で大抵足り、五軸のプログラミング投資は回収できない。
- 本当のアンダーカット、深いポケット、連続曲面があるか?アンダーカットがなく、曲面が単純な面取りだけなら、五軸の到達性の優位は使えない。
- ロットがプログラミングと治具を薄められるか?単品や三五件の試作では、CAMの多軸戦略とポスト処理の工数比率が高く、単価が明らかに押し上げられる。
- 材料が工具姿勢によって切削安定を保つ必要があるか?チタン合金、超合金、高ケイ素アルミといった難削材では、五軸が切込み幅と冷却を維持でき、利益は確実である。普通のアルミニウム合金では意義は限定的だ。
- 現場にポスト処理、衝突シミュレーション、熟練オペレータがあるか?設備を買ったからといって加工できるとは限らず、ポスト処理の誤りや干渉はよくある失敗点だ。
五つの問いのうち二つ以上が「いいえ」なら、通常はまず三軸に複数回段取りを評価するか、他の工法(板金折り曲げ・溶接組立、鋳造後の精密加工、手板レプリカによる外形検証)に切り替えるべきだ。これは五軸が悪いと言っているのではなく、五軸の利益は「1回の段取りで複雑な幾何形状を解決する」ことから生まれ、幾何形状が複雑でなければ利益は消えるのだ。
| 驱动要因 | 業界でよく見られる量級 | いつ負担になるか |
|---|---|---|
| 設備と保守 | 五軸加工中心は一般に20万~80万米ドルの範囲、高級構成はさらに高い | 受注が連続せず、設備稼働率が低い場合、減価償却費が単品に配賦される |
| CAM プログラミング | 多軸戦略、ポストプロセッサ、シミュレーションの工数が三軸をはるかに超える | 単品、小ロット、形状が単純な場合に最も割に合わない |
| 熟練オペレーター | 業界では一般的に 3~6 か月のトレーニング期間が必要 | 人員の流動性が高く、夜勤シフトの生産計画時に安定性が低下する |
| 治具と検査 | 専用治具 + 三次元測定による初品検査 | 低公差部品には不要で、投資が純粋なコストになる |
上記をまとめると:単純な角柱部品、低公差、単品試作、アンダーカットのない多面特徴の4種類は、三軸または代替工法を優先する。幾何学的複雑さ、材料難易度、公差要求のうち少なくとも1つが本当に三軸で対応できない場合にのみ、五軸の採算が合う。特定の部品については、まず図面を CNC 加工能力 に送って加工範囲と照合し、五軸ルートを取るかどうかを決めることで、不要なアクセシビリティにコストを払うのを避けられる。
よくある質問:五軸は小ロットに向くか、精度は必ず高くなるか、プログラミングの難点はどこか
前のセクションで境界条件をかなり細かく分解したが、ここでは調達とエンジニアリングで最もよく聞かれる質問にまとめて答える。答えにはいずれも前提がある:五軸は万能解ではなく、高ければ高いほど正しいわけでもない。
五軸は小ロットに向くか?単品や数個で導入する価値はあるか?
部品の形状による。三軸で3~4回の段取りが必要で、そのたびに基準の再芯出しが必要なら、小ロットこそ五軸を検討すべきである——段取り回数が減り、累積誤差と芯出し時間を節約できる。しかし部品が単純な角柱で公差が緩い場合、五軸のプログラミングと治具のコストを償却できず、三軸や板金、3Dプリントの方が割に合う可能性がある。判断の目安:段取り回数が3回を超える、またはアンダーカットや多面特徴が存在する場合に、五軸の候補範囲に入る。
五軸加工の精度は必ず三軸より高いのか?
必ずしもそうではない。工作機械の位置決め精度と繰り返し精度は設備の指標であり、部品の合否は輪郭度、位置度、表面粗さで判断する。五軸の利点は一度の段取りで基準変換誤差を減らせることだが、回転軸の精度が不足していたり、熱ドリフトが補正されていなかったり、ポストプロセッサに誤りがあると、安定した三軸方案より悪い結果になることがある。業界で一般的な高性能構成の位置決め精度は ±0.001 mm 級、標準構成は ±0.005 mm 級、繰り返し精度は約 ±0.0005~0.002 mm だが、これはあくまで典型的な範囲であり、具体的には工作機械の仕様書と検収報告書による。
五軸プログラミングはどこが難しいのか?三軸とどれくらい違うのか?
難点は単一のツールパスではなく、多軸同時動作下での工具姿勢制御、ポストプロセッサ、衝突シミュレーションにある。三軸は三方向の送りだけを考慮すればよいが、五軸は回転軸のストローク、ホルダとワークの干渉、異なる工作機械構造によるポストプロセッサの違いも扱う必要がある。CAM 戦略(側面加工、コンスタントファンカッティング、複合穴あけ)を誤ると、軽ければ表面のツールマークが目立ち、重ければ工具衝突を起こす。プログラミング能力が不足していると、保守的な戦略がサイクルタイムを引き延ばし、五軸の効率優位性を打ち消してしまう。
五軸マシニングセンタはどこが高いのか?投資回収はどう見るか?
コストの主な要因は設備とメンテナンス、CAM プログラミング、熟練オペレーター、トレーニング期間である。業界で一般的な価格帯は約 20 万~80 万米ドル、ハイエンド構成では 100 万米ドルを超えることもあるが、これはあくまで参考であり、治具、工具、ソフトウェアは含まない。回収期間は受注構造と設備稼働率次第であり、よく言われるのは 2~3 年だが、受注が不足していたり部品が五軸に適していなかったりする場合、この数字は成立しない。購入前に確認すべきは:部品の形状が本当に五軸を必要としているかであり、「この設備を持つため」に導入するのではない。
五軸加工の検査と検収で注意すべきことは?
検査方法、基準、検収基準を図面または技術協定に明記する。初品は三次元測定で重要な輪郭と位置特徴を測定し、量産中は三次元測定で抜き取り検査するか、機上測定でプロセス補正を行うことを推奨する。設備精度と部品精度を区別することに注意:工作機械の位置決め精度が高くても、部品が合格するとは限らない。回転軸の精度不足と熱ドリフトは長時間加工後に露見することが多く、検査は安定した工况で行い、環境温度を記録する必要がある。
Key takeaways
- まず部品にアンダーカット、深いポケット、多面特徴があるかを判断してから、5軸を使うかどうかを決める。「曲面がきれい」だけでは理由にならない。
- 5軸のメリットは段取り回数の削減から生まれ、代償はプログラミング、シミュレーション、治具への投資である。小ロットではまず償却を計算し、5軸のほうが安いと決めてかからないこと。
- 薄肉部品では5軸で「高速軽切削」をしようとしない。まず治具の支持と回転軸の剛性を確認する。そうでなければ振動は低減どころか増幅する。
- 難削材で5軸を使う前提は、工具が安定した切込み幅を保ち、冷却が十分に届くことである。そうでなければ軸を替えても、ただ逃げる方向が変わるだけである。
- 検収時には輪郭度、位置度、表面粗さを検査方案に盛り込む。工作機械の位置決め精度が高いことは、部品が合格であることを意味しない。



