
同一配合で吐出量が低下:押出機のスクリューとバレルはなぜ摩耗するのか
同一の配合、同一の回転数で、押出機の吐出量が徐々に低下し、溶融樹脂圧力が変動し始めると、現場ではまずスクリューの摩耗を疑いがちです。しかし、吐出量の変化をそのままスクリューの故障とみなすことはできません。供給の不安定、スクリーンの目詰まり、原料の含水、温度制御異常、配合の変化、さらにはギアボックスや軸受の問題でも、類似した現象が発生します。正しい着手点は、まずプロセスの傾向を確認し、その後スクリューとバレルの嵌合状態を点検することです。
スクリューとバレルは、高温、高圧、大トルク、摩擦、腐食性ガスが存在する環境で共に使用されます。スクリューは搬送、溶融、混練、脱気、圧密、均質化を担い、バレルは加熱、耐圧、案内のための作業面を提供します。スクリューフライトが摩耗するとスクリュー外形寸法が小さくなり、バレル内面またはライナーが摩耗すると内径が大きくなります。いずれの変化も作動クリアランスを拡大させ、材料が圧力によって逆流し、搬送効率が低下するとともに、可塑化の安定性が悪化します。
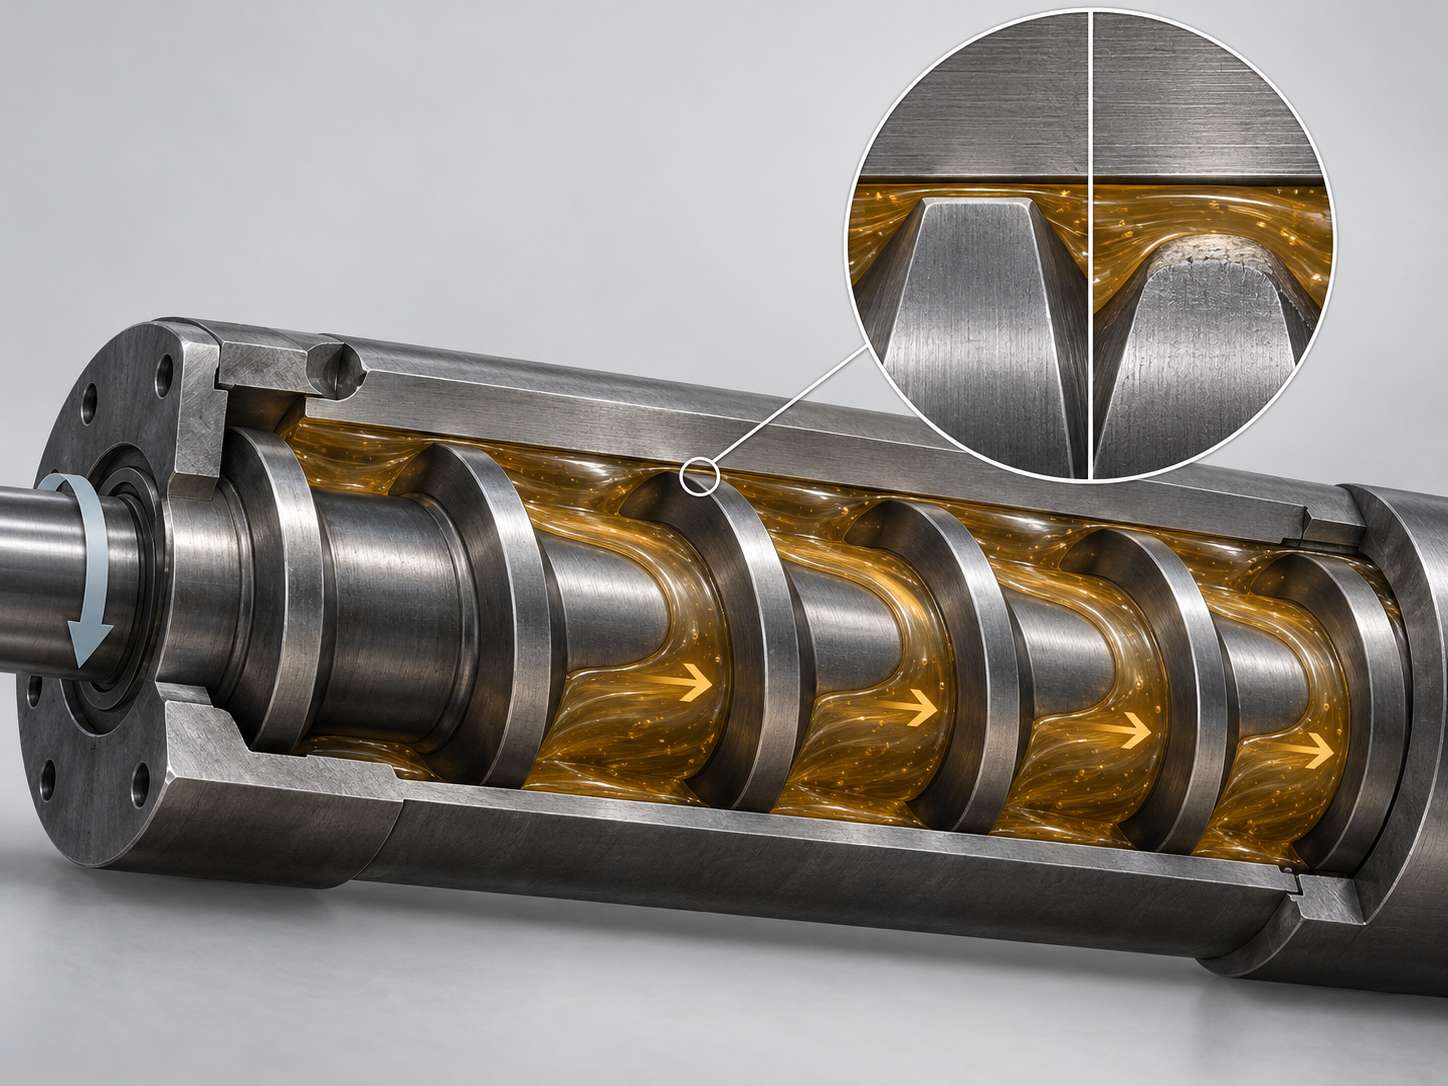
押出機のスクリューとバレルは嵌合部品であり、独立した2つの摩耗部品ではない
したがって、押出機の摩耗を判断する際に、スクリューの特定の外径だけを測定してはなりません。スクリューフライト、バレル内径、局部クリアランス、曲がり、同軸度、組立基準を、同一のデータ群として比較する必要があります。かみ合い式二軸スクリューでは、分離力や局部的な圧力の影響も受けるため、スクリューの曲がり、バレルの局部的な加圧、偏心接触が発生する可能性があります。この場合、「クリアランスが大きくなった」ことは、スクリューだけが故障したことを意味しません。
現場ではまず、吐出量、溶融樹脂圧力、電流またはトルク、溶融樹脂温度、可塑化状態の外観の変化を記録し、その後、停止してからスクリューフライトのエッジ、バレル内壁、かじり傷、異常な堆積物を点検します。最終的には、重要断面におけるスクリュー寸法、バレル内径、真円度、同軸度、組立クリアランスを測定する必要があります。設備ごとの廃却判定値に一律の数値を適用することはできず、メーカーの図面、設備型式、双方が承認した検査仕様を基準とする必要があります。一部の設備では、長さ径比は一般に約15–30ですが、これは構造上の背景情報にすぎず、具体的な機種の寸法条件に代わるものではありません。
プロセス信号から寸法測定まで:押出機のスクリューとバレルの摩耗を診断する方法
押出機で同一の配合、同一の回転数のもと、吐出量が徐々に低下し、溶融樹脂圧力が変動したり、可塑化が不均一になったりしても、スクリューの摩耗と直接判定することはできません。スクリューフライトの摩耗、バレル内壁の摩耗、曲がりや偏心、組立時の芯合わせ異常によって、スクリューとバレルの作動クリアランスが拡大する可能性があります。また、供給の不安定、原料の含水、スクリーンの目詰まり、温度制御の故障、ギアボックスや軸受の問題でも、類似した信号が発生します。
まず押出機のスクリューとバレルの運転信号を記録する
運転中は、同時に生産量、溶融樹脂圧力、電流またはトルク、各ゾーンの温度、溶融樹脂温度、可塑化状態の外観および異常音を記録する。トルクと圧力が同時に変化する場合は、搬送抵抗、溶融状態または局所的な接触が関係している可能性がある。生産量が低下している一方で、供給量、温度および圧力制御が正常である場合にこそ、クリアランスの拡大をより強く疑うべきである。金属汚染、黒点または異常粒子が見られる場合は、アブレシブ摩耗、かじりまたは腐食生成物が示唆されるため、サンプルを保存し、原料ロットを追跡する必要がある。
停止検査と寸法測定は分けて実施する
分解検査では、まずフライトのエッジ、スクリュー根元、バレル内壁および高せん断領域を確認し、かじり、孔食、局所的に光沢のある接触痕、付着物および異常な摩耗粉を記録する。その後、スクリューの主要断面におけるフライト寸法、バレル内径、真円度、同軸度、スクリューの曲がりおよび組立クリアランスを測定する。測定では基準、断面および測定器・測定方法を明確にし、単一点のクリアランスや目視外観だけで結論を出してはならない。
- 傾向を確認する:正常ロットの生産量、圧力、トルクおよび温度の記録と比較する。
- 停止時に証拠を収集する:フライト、バレル内壁および接触痕を撮影し、汚染物のサンプルを保存する。
- 外的要因を排除する:供給、含水率、スクリーン、配合、スクリュー構成および駆動部品の状態を照合する。
- 判断をまとめる:寸法報告書をメーカーの図面または双方が承認した検査規格と照合し、単品交換とするか、セットで評価するかを判断する。
特に注意すべきなのは、クリアランスの拡大が必ずしもスクリューだけの故障を意味しないことである。スクリューとバレルは嵌合部品であり、局所摩耗、曲がり、偏心または同軸度異常のいずれも、逆流や異常接触を引き起こす可能性がある。すべての機種に適用できる統一的な廃棄判定値は現時点の資料にはなく、最終的には設備図面、メーカーの技術仕様および現場での測定結果に基づいて判断すべきである。
二軸押出機で摩耗しやすい領域
二軸押出機では、スクリュー全体が均一に摩耗するわけではない。供給・搬送、溶融・混練、噛み合いによる高せん断、脱気および均化・計量の各領域に分け、材料の状態、荷重のかかり方および接触痕を観察する。クリアランスの拡大も、スクリューだけの損傷を意味するわけではない。バレルライナーの摩耗、スクリューの曲がり、組立時の偏心および芯出し不良も、局所的な接触を引き起こす可能性がある。
供給・搬送セクション:異物やフィラーによるアブレシブ摩耗
ガラス繊維、無機フィラー、顔料の凝集物または未溶融異物が供給ゾーンに入ると、フライトとバレル内壁の間でアブレシブ摩耗が生じる可能性がある。この領域は固体の搬送と初期圧密も担っているため、供給が変動したり異物が挟まったりすると、フライトエッジ、バレル入口およびライナーの移行部にかじりが生じやすい。検査時は、スクリュー全体の平均寸法だけを見るのではなく、局所的な傷、金属片およびフライト幅の変化を重点的に確認する必要がある。
溶融・混練および噛み合い領域:高せん断と分離力の重畳
溶融・混練セクションでは、せん断、圧力および温度が通常より高くなる。噛み合い式二軸スクリュー内の材料はスクリューに分離力を作用させるため、スクリューに曲げ方向の力がかかり、バレルの局所的な面圧摩耗が生じる可能性も高くなる。クリアランスが小さいほどせん断と混合には有利だが、温度のオーバーシュート、トルク変動および局所接触を増幅する可能性もある。異常音、溶融樹脂温度の不安定または圧力変動が発生した場合は、フライト、バレル孔壁、軸方向の振れおよび組立時の芯出しを同時に点検する必要がある。
脱気および均化・計量セクション:腐食、逆流および局所摩耗
脱気セクションでは、ハロゲンを含む揮発物、酸性揮発物またはプラスチックの分解によって生じる揮発物に接触する可能性があるため、腐食リスクは配合と温度履歴を踏まえて確認する必要がある。均化・計量セクションでは、圧力の立ち上がり不足、材料の逆流または可塑化の不均一として現れやすいが、これらの現象もスクリューとバレルの同時摩耗に起因する可能性がある。修理の判断では、工程を分けて記録したデータと分解検査の寸法を対応させる必要がある。まず異常領域を特定し、次にフライト、内径、真円度、同軸度および組立クリアランスを測定し、一箇所の摩耗痕だけで交換範囲を決定してはならない。
| 領域 | 主なリスク | 優先検査 |
|---|---|---|
| 供給搬送部 | フィラーおよび異物によるアブレシブ摩耗 | 入口ブッシュ、スクリューフライト端部、引っかき傷 |
| 溶融混練および噛み合い部 | 高せん断、分離力、局所接触 | 噛み合い痕、曲がり、芯合わせ状態 |
| ベントおよび均化部 | 腐食、逆流、圧力不安定 | 孔壁、スクリューフライト寸法、腐食斑およびクリアランス |
押出機のスクリューとバレルの材質選定:耐摩耗性、耐食性、靭性のバランス
押出機のスクリューとバレルの材質は、硬度や材質記号だけで選定することはできません。まず故障メカニズムを確認します。ガラス繊維、鉱物フィラー、顔料の凝集物、未溶融異物はアブレシブ摩耗を引き起こす可能性があります。ハロゲンや酸性成分、分解による揮発物を含む材料は、腐食リスクを高める可能性があります。さらに、高回転数、大トルク、小クリアランス、局所的な材料詰まりが発生する条件では、ねじり強度と靭性がより厳しく求められます。
押出機スクリューの材質:まず耐摩耗性と耐衝撃性のどちらを優先するかを判断
合金鋼または窒化鋼は、一般的な運転条件における候補となります。母材強度、ねじり耐力、熱処理状態、表面硬化層を重点的に確認します。高フィラー配合では、耐摩耗鋼、高耐摩耗合金、または部分硬化処理を比較できます。ただし、硬度を高めれば全体性能が向上するとは限らず、靭性の低下、耐衝撃性の不足、加工難度の増加を招く可能性があります。設備に異物衝撃、頻繁な起動・停止、またはスクリュー構成による負荷変動がある場合は、耐摩耗性だけでなく、ねじり強度と靭性も同時に評価する必要があります。
押出機バレルの材質:ブッシュと表面処理を材料に適合させる
バレルは、摩耗位置と腐食の程度に応じて、全体合金材、窒化処理、その他の表面硬化処理、またはバイメタル製耐摩耗ブッシュを比較できます。ブッシュ方式は、高摩耗領域に合わせて材質を設定しやすい一方、ブッシュと母材の接合状態、熱膨張、孔径、真円度、同軸度を必ず確認する必要があります。材料の見積もりを依頼する際は、材料の種類、フィラー比率、温度履歴、回転数、トルク、せん断強度、異物リスクを明記し、推奨仕様とその代償についてサプライヤーに説明を求めます。最終的な材質記号、硬度、硬化層の要件は、設備図面、運転条件データ、サプライヤーのトレーサビリティ報告書に基づいて確認すべきであり、機種だけを根拠に直接決定してはなりません。
| ガラス繊維および鉱物フィラーによるアブレシブ摩耗 | 耐摩耗鋼、耐摩耗合金、部分硬化処理または耐摩耗ブッシュ | 耐摩耗性、母材の靭性、硬化層またはブッシュの検査記録 |
| 腐食性揮発物または材料の分解 | 耐食合金系、適合する表面処理 | 腐食環境、温度履歴、表面処理方法および適用範囲 |
| 高トルク、異物衝撃または頻繁な始動・停止 | 靭性および耐ねじり性を優先する母材 | 衝撃リスク、熱処理状態、耐ねじり強度および加工品質 |
したがって、押出機スペアパーツの材料選定は、「故障メカニズム—使用条件・荷重—材料特性—検査記録」の順序に従うべきであり、最初に最高硬度の材料を選び、後から適用場面を逆算するのは適切ではありません。
押出機スクリューおよびバレルのスペアパーツ受入検査チェックリスト:外観の類似から技術的トレーサビリティまで
押出機のスクリューおよびバレルは、「寸法が近い、外観が純正部品に似ている」というだけで受け入れてはなりません。両者は嵌合部品であり、作動隙間、局部摩耗、曲がり、同軸度および組立方向のいずれも、逆流、可塑化および異常接触に影響します。調達書類では、まず設備型式、図面バージョン、材料配合、フィラー配合比、温度、回転数およびトルクを明確にしたうえで、材料、加工および検査要件を規定する必要があります。
押出機スクリューおよびバレルの材料・処理記録
受入検査時には、サプライヤーに材料証明書ならびに熱処理、窒化またはその他の表面処理記録の提出を求めます。硬度および硬化層の検査には、検査位置、方法および結果を明記しなければならず、「高硬度」という表現で具体的な記録に代えることはできません。スクリューについては、エレメントの順序、回転方向、端面方向、キーまたはスプラインの寸法、および組立表示も照合する必要があります。材料記号は双方が承認した技術条件と一致していなければならず、サプライヤーの口頭による推奨だけで代替することは避けるべきです。
押出機スペアパーツの寸法および組立検査
| 受入検査項目 | 照合すべき内容 |
|---|---|
| スクリュー | 外径、フライトの主要寸法、軸端、キー/スプライン、曲がりおよびエレメントの順序 |
| バレル | 内径、真円度、同軸度、ブッシュの嵌合および組立基準 |
| 外観 | 引っかき傷、打痕、亀裂、焼け、除去されていないバリおよび防錆状態 |
| 書類および表示 | 図面バージョン、検査報告書、包装ラベル、ロットおよび出荷時写真 |
二軸押出機では、試運転前に噛み合わせ、回転方向、端面方向、組立クリアランスも確認する必要があります。誤った順序や偏心組立は、材料の不具合と誤判定される可能性があります。既存資料には、すべての機種に適用できる統一された摩耗限界値、硬度、受入公差がないため、寸法、真円度、同軸度、硬化層、検査方法は、メーカー純正図面、設備技術仕様、または双方が承認した検査規格に従って実施してください。完全な記録を提示できない場合、購買部門は外観だけで受け入れるのではなく、まず出庫承認を保留すべきです。
押出機のスペアパーツを交換する前に、購買部門はサプライヤーにどのような技術的問題を確認すべきか
見積依頼には「純正品どおりに加工」や「耐摩耗スクリュを提供」とだけ記載してはいけません。押出機のスクリュとバレルのスペアパーツは、実際の材料、摩耗メカニズム、組立基準、検査方法に対応していなければなりません。購買添付資料には、少なくとも設備型式、スクリュ径と構造、材料およびフィラー配合比、運転温度、回転数、トルクの傾向、さらに旧部品の摩耗位置と測定記録を記載してください。これらの情報が不足していると、サプライヤーは耐摩耗性、耐食性、ねじり強度、靭性のいずれを優先すべきか判断することが困難になります。
まず材料仕様に対応する摩耗メカニズムを確認する
サプライヤーに最初に確認すべきことは、「推奨する材料または表面処理は、どのような故障モードを対象としているのか」です。配合にガラス繊維、鉱物フィラー、顔料凝集物、または未溶融異物の混入が考えられる場合は、耐摩耗仕様とそのデータ根拠を説明するよう求めてください。材料の分解によって酸性、ハロゲン含有、その他の腐食性揮発物が発生する場合は、耐食性をどのように検証するのか確認する必要があります。高せん断、小クリアランス、高トルクの運転条件では、材料硬度を高めた場合の靭性、耐衝撃性、加工性への影響についても確認してください。材質記号は候補にすぎず、運転条件から切り離して直接決定すべきではありません。
スクリュとバレルの構造および重要寸法の基準を確認する
二軸押出機では、見積依頼時にスクリュエレメントの順序、回転方向、噛み合わせ、端面方向、キーまたはスプラインの形式、さらに供給、混練、脱気、均質化各セクションの構成を確認してください。サプライヤーには、スクリュ外径、フライト、軸穴、バレル穴径などの重要寸法をどの基準で測定するのか、どの測定器または検査方法を採用するのか、また真円度、同軸度、曲がり、組立クリアランスをどのように記録するのかを明示するよう求めてください。図面のバージョン、基準の定義、測定位置がない「合格」判定は受け入れないでください。
| 確認項目 | サプライヤーから取得または確認すべき内容 |
|---|---|
| 材料および処理 | 材料証明書、熱処理記録、窒化またはその他の表面処理記録、硬度および硬化層の検査結果 |
| 寸法および組立 | 重要寸法報告書、バレル穴径、真円度、同軸度、スクリュの曲がり、キー溝またはスプライン、組立基準 |
| 適用運転条件 | 材料、フィラー配合比、温度、回転数、トルク、およびサプライヤーが推奨する仕様に対応する摩耗メカニズム |
| 異常処理 | 組立時の干渉、局部接触、寸法不合格、または報告書欠落があった場合の再検査および処理方法 |
最終的には、受入条件を購買添付資料に明記してください。設備図面、メーカー純正の技術仕様、または双方が承認した検査規格に従って実施し、汎用的な硬度、クリアランス、摩耗限界値を独自に適用してはいけません。スペアパーツを受領した後は、識別表示、エレメントの順序、端面方向、出荷時の外観写真も照合してください。取り付け前に局部的な干渉や接触痕が見つかった場合は、直ちに組立を中止し、スクリュ、バレル、芯出し、軸受の状態を再確認してください。正しい判断の順序は、まず故障メカニズムを確認し、次に単品交換か一式交換かを決定し、最後に材料、寸法、受入記録を確定することです。
押出機スクリュとバレルの摩耗診断に関するよくある質問
押出機のスクリューとバレルを交換する必要があるかどうかは、生産量の低下や取り外し後の外観だけで判断することはできません。運転傾向、接触痕、重要寸法、曲がりと同軸度、さらに材料によって生じる摩耗粉による摩耗または腐食のメカニズムを総合的に評価する必要があります。以下の質問は、保全レビューやスペアパーツの調達に関する協議に適しています。
押出機のスクリューが摩耗した場合、スクリューだけを交換できますか?
可能な場合もありますが、まずバレルの内径、真円度、同軸度、組立隙間を測定するとともに、スクリューの曲がり、局部的な接触、バレル内壁の擦り傷を確認する必要があります。バレルがすでに著しく摩耗している場合、または両者に偏心した嵌合が生じている場合、スクリューだけを交換しても、逆流、圧力変動、異常接触が残る可能性があります。セットで交換するかどうかは、設備図面と測定結果に基づいて決定すべきです。
バレルも交換する必要があるかどうかは、どのように判断しますか?
停止後、まずバレル内壁の局部的な摩耗、擦り傷、腐食、不均一な接触を重点的に確認し、次に重要断面の内径、真円度、同軸度を測定します。摩耗が噛み合い部や特定の軸方向位置に集中している場合は、スクリューの曲がり、組立時の偏心、ベアリングおよび支持部の問題も調査する必要があり、単一の摩耗測定値だけで判断してはなりません。
スクリューとバレルは、硬度が高いほどよいのでしょうか?
必ずしもそうとは限りません。ガラス繊維、無機フィラー、または未溶融異物が多い場合は、耐摩耗性の方が重要になる可能性があります。腐食性の揮発成分を含む材料では、耐食性も考慮する必要があります。高硬度仕様では、靭性、耐衝撃性、加工性とのトレードオフが生じる場合もあります。材料は、フィラー配合率、温度、回転数、トルク、故障履歴を踏まえ、サプライヤーから関連データの提供を受けたうえで確認すべきです。
統一された廃棄判定値がない場合、スペアパーツの受入条件はどのように設定しますか?
メーカー純正図面、設備型式、双方が承認した検査規格を根拠として、材料証明書、熱処理または表面処理記録、重要寸法、硬度、硬化層、真円度、同軸度、エレメントの順序、検査方法をあらかじめ明記します。一般的な摩耗限界値を独自に当てはめないでください。二軸スクリューのスペアパーツについては、回転方向、噛み合い関係、端面方向、組立表示も確認する必要があります。
Key takeaways
- 吐出量の低下と圧力変動は摩耗の兆候にすぎず、必ず停止時検査、重要断面の測定、接触痕跡と組み合わせて判断する必要があります。
- スクリューとバレルは嵌合部品であり、クリアランス、局部摩耗、曲がり、同軸度、組立状態を同時に評価する必要があります。
- ガラス繊維、鉱物フィラー、未溶融異物はアブレシブ摩耗を引き起こしやすく、腐食性揮発物、高温、高せん断は損傷メカニズムを変化させる可能性があります。
- 材料選定では高硬度だけを追求するのではなく、耐摩耗性、耐食性、ねじり強度、靭性、耐衝撃性のバランスを取る必要があります。
- 予備品の受入検査では、材料、熱処理または表面処理、重要寸法、硬度、同軸度、さらにスクリューエレメントの配列順序など、追跡可能な記録を要求する必要があります。



