なぜ精密CNC加工は「高精度」とだけ記載できないのか:公差、材料、検査の関係
図面に「精密加工」と記載されている一方で、2つの穴の穴と軸の関係や測定基準が明確でなく、材料は「アルミニウム合金」としか記載されず、検査要求は「全数検査」となっているケースがあります。このような製造加工プロジェクトでは、サプライヤーは加工工程を正確に判断することが難しく、見積もりと受入検査の範囲も確認できません。部品が完成しても、双方で「合格」の解釈が異なる可能性があります。
「精密」という言葉だけでは、完全な調達要求にはなりません。機能上の特徴、許容偏差、材料状態、加工方法、検査計画に具体化する必要があります。公差が厳しくなるほど、通常はより厳格な治具による固定、工具管理、寸法安定化、測定への投入が必要になりますが、それだけで部品の品質が必ず向上するわけではありません。機能上の利点に裏付けられていない過剰な指定は、加工および検査の負担を増やすだけで、組立性や運転性能を改善できない可能性があります。
まず機能を定義して精密加工の公差を設定する
エンジニアリングチームは、まず部品がどのように機能するかを説明する必要があります。どの穴が位置決めに使用され、どの穴が軸受またはピンのはめあいに使用され、どの面が取付基準となり、どの寸法が単なる逃げや外観形状なのかを明確にします。位置決め穴の位置関係、軸受穴の穴径および幾何公差、取付面の平面度または直角度は、機能を持たない外形輪郭よりも個別に管理する価値がある場合が多くあります。寸法が合格していても、必ずしも組立が合格するとは限りません。穴位置、同軸関係、基準の変換、表面粗さが、結果を左右することがあります。
材料状態と検査要求を精密製造加工の文書に併記する
「アルミニウム合金」「鋼」「エンジニアリングプラスチック」といった記載だけでは、通常、精密CNC加工のレビューを行うには不十分です。材料の材質記号、供給状態、熱処理、表面処理は、切削負荷、工具摩耗、薄肉部の変形、熱膨張、後工程での寸法変化に影響します。また、重要寸法を表面処理前と表面処理後のどちらで受け入れるのかも明確にする必要があります。同時に、各重要特徴について、あらかじめ4つの問いに答えられるようにする必要があります。何を基準に測定するのか、どの特徴を測定するのか、どの測定器または設備を使用するのか、どのような記録を出力するのか、という問いです。機能要求、公差、材料、検査が再現可能な一連のつながりを形成して初めて、サプライヤーは合理的な工程を策定でき、プロジェクトにも一貫した受入基準を設定できます。
精密CNC加工におけるISO 2768とISO 286:一般寸法と穴・軸のはめあいを区別する方法
精密CNC加工の図面で最も誤解を招きやすいのは、規格名称ではなく適用範囲です。ISO 2768は主に、図面上で個別に公差が記載されていない長さ寸法および角度寸法に使用されます。一方、ISO 286は、穴、軸、および2つの平行な対向面のはめあい寸法に使用されることが多くあります。両者は同一部品内で個別に使用できますが、一般公差が重要なはめあい、幾何公差、機能基準を自動的に包含するわけではありません。
精密製造加工における一般寸法:ISO 2768は一律の±0.1 mm表ではない
ISO 2768の公差等級は、通常、公称寸法の範囲に関連付けられています。同じ等級であっても、短い寸法と長い寸法に同じ許容差が適用されるとは限りません。出典表の説明例を挙げると、ISO 2768-mでは、直線寸法3–6 mmの範囲と30–120 mmの範囲で示される値が異なります。これは、精密加工において、タイトルブロックに「ISO 2768-m」と記載されていても、すべての寸法に同じ公差が許容されるわけではないことを示しています。正式なプロジェクトでは、適用する規格の版、図面の一般事項、および個別の指示を引き続き確認する必要があります。
穴と軸のはめあいおよび重要基準:ISO 286は機能定義の代替にはならない
軸受穴、ピン穴、位置決め穴、ならびに軸部品のはめあい面については、まず機能を明確にしてから、穴と軸の公差域を選択する必要があります。ISO 286のIT6、IT7、IT8は、それぞれ異なる公差等級を表します。出典の例では、3–6 mmの寸法範囲において、該当する等級に対応する数値は同一ではありません。この差異は等級間の関係を理解するためにのみ使用でき、穴と軸のはめあい、材料、組立すきま、使用温度を考慮せずに、そのまま適用することはできません。
| フィーチャーの種類 | 適した定義方法 | 省略してはならない内容 |
|---|---|---|
| 非機能の外形輪郭、一般的な取付寸法 | 適用する一般公差 | 公称寸法範囲、角度、規格の版 |
| 穴、軸、軸受部 | 穴と軸の公差域または独立した寸法公差 | はめあい関係、基準、粗さ、受入れ状態 |
| 位置決め穴、穴群 | 基本寸法に位置度または関連する幾何公差を加える | 基準体系、穴位置の関係、測定方法 |
| 取付基準面、シール面 | 独立した平面度、直角度、平行度、または粗さの要求 | 機能方向、表面処理前後の状態 |
さらに、寸法公差、幾何公差、表面粗さを区別する必要があります。一般公差で平面度、直角度、同軸度、または平行度の要求を自動的に代替することはできず、表面粗さを自動的に規定することもできません。ある穴を軸と組み合わせる必要がある場合、「精密加工」と記載するだけ、または一般公差を引用するだけでは、サプライヤーは穴径、穴位置、基準の関係をどのように検査・受け入れるべきか判断できません。図面および見積依頼書では、重要なフィーチャー、基準、はめあい状態、検査方法を明確にする必要があります。それ以外の非機能寸法には適切な一般公差を適用し、すべてのフィーチャーに最も厳しい等級を一律に適用することは避けてください。
どの精密加工フィーチャーに個別の公差記入が必須か:取付座による階層的な定義
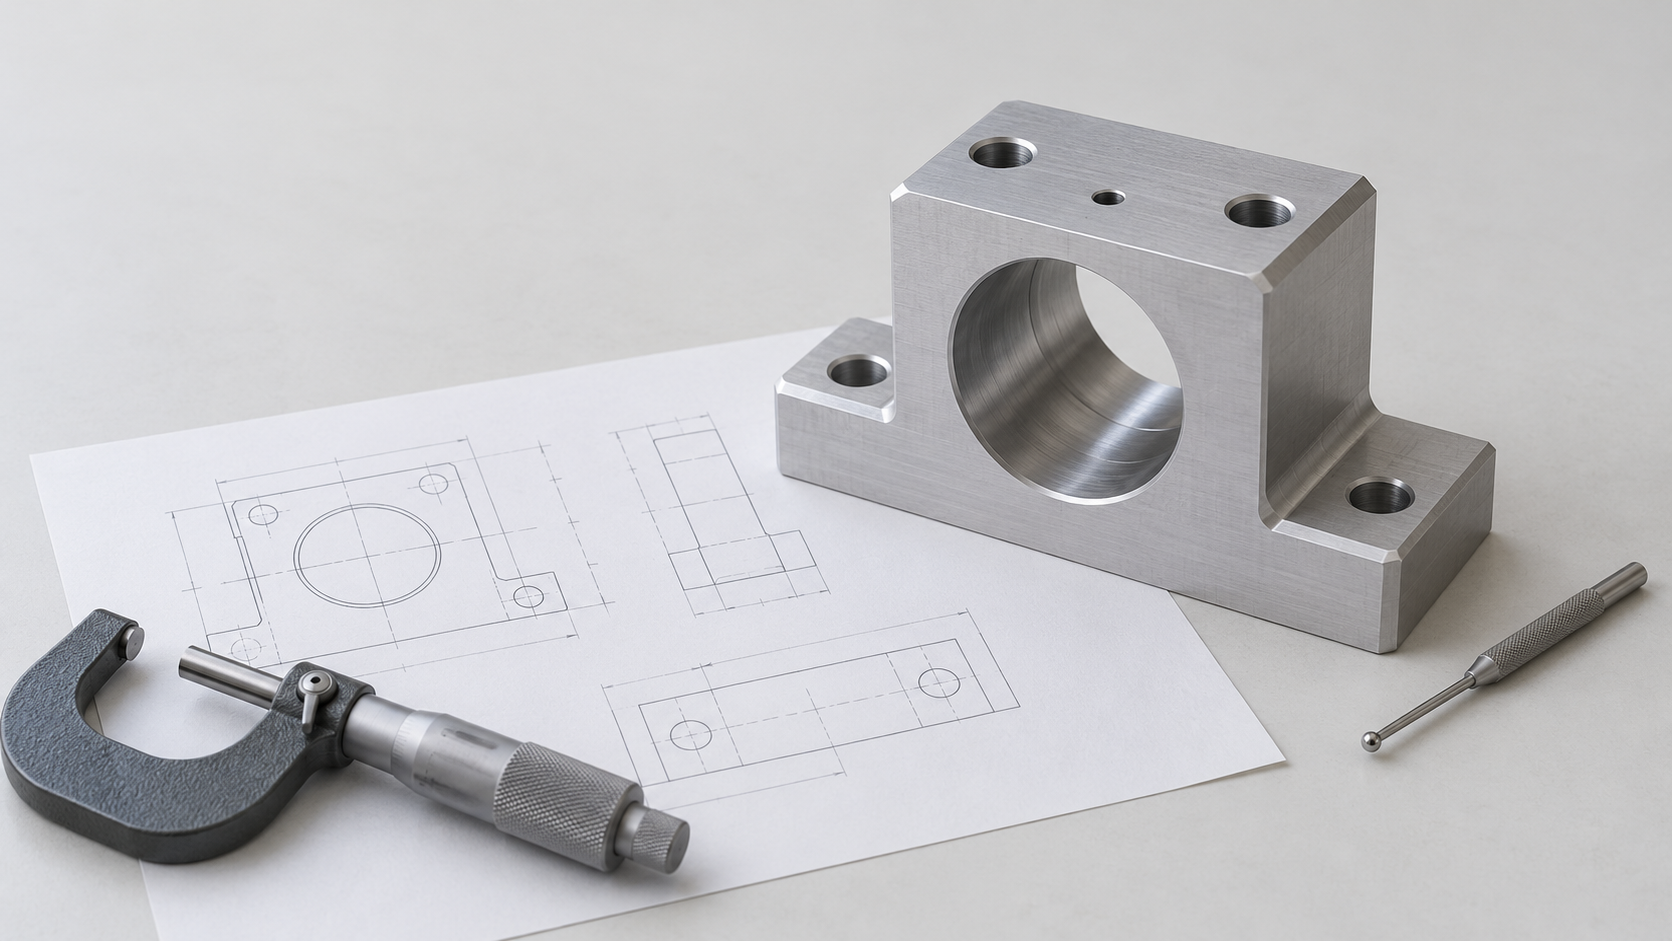
1つのアルミニウム合金製取付座には、位置決め穴、軸受穴、取付基準面、機能を持たない外形輪郭が同時に含まれる場合があります。これらはすべて同一の精密製造加工タスクに属しますが、同じ公差等級を一律に適用すべきではありません。判断基準は「どこが精密に見えるか」ではなく、そのフィーチャが位置決め、組付け、荷重伝達、シール、または運動に関与するかどうかです。機能フィーチャは個別に定義し、重要でない外形には適用可能な一般公差を採用する方が、実行可能な加工要件および検査・受入要件を設定しやすくなります。
精密加工では、まず機能ごとに分類し、その後で図面指示方法を決定する
2つの位置決め穴については、まず穴径、穴位置、および基準面に対する寸法または位置の要求を明確にする必要があります。穴径だけを管理して穴位置を管理しない場合、「穴はすべて合格しているのに、部品を組み付けられない」という結果になり得ます。軸受穴についても、直径公差を1つ記載するだけでは不十分です。軸受とのはめあい、真円度、円筒度、穴軸線と他の基準との関係、さらに穴壁の粗さを考慮して、機能を満たしているかを判断する必要があります。軸受穴と別の穴系との間に同軸度または相対位置の要求がある場合は、図面上で明確な基準体系を設定する必要があります。
取付基準面が組付け時の位置決めを担う場合は、実際の組付け連鎖に基づいて、平面度、直角度、または平行度を考慮する必要があります。寸法が合格していることは、基準関係が合格していることを意味しません。ある面が平面寸法の要求を満たしていても、平面度が不足していれば取付部品が傾く可能性があります。また、2つの穴の穴径がどちらも合格していても、穴位置の偏差によって締結部品を通せない場合があります。
| フィーチャ | 主な機能 | 推奨する図面指示の重点項目 | サプライヤーが確認すべき事項 |
|---|---|---|---|
| 位置決め穴 | 組付け位置を決定する | 穴径、穴位置、基準に対する相対位置の要求。必要に応じて穴軸線の方向を追加 | 基準の設定方法、穴位置の検査方法、初品の全寸法記録が必要かどうか |
| 軸受穴 | 回転はめあいまたは支持を形成する | 穴径のはめあい、真円度、円筒度、軸線関係、粗さ | はめあい相手と組付け状態、測定基準、穴径および幾何公差の報告書式 |
| 取付基準面 | 位置決めまたは支持を提供する | 平面度、および穴系または隣接面に対する直角度・平行度 | クランプ基準、加工順序、表面処理前後の検査・受入状態 |
| 機能を持たない外形輪郭 | 外形および逃げを満たす | 適用される一般的な線寸法公差および角度公差 | 明記されていない干渉、外観または組立上の境界条件が存在するか |
重要な形状特性をサプライヤーが実行可能な情報に変換する
原則は、組立および動作に関与する形状特性には個別に指示を付け、外形寸法には適用される一般公差を適用することです。例外には、薄肉領域、深穴、熱処理部品および表面処理部品が含まれます。これらの形状特性は、嵌合に直接関与しない場合でも、変形や処理後の寸法変化によって組立に影響を及ぼす可能性があります。サプライヤーに提出する図面または見積依頼書には、少なくともデータムの順序、重要な形状特性の番号、寸法および幾何公差の要求事項、粗さ、材料状態、表面処理、および最終検査状態を記載する必要があります。
また、検査対象が単一の形状特性なのか、それとも形状特性間の関係なのかも明記する必要があります。例えば「2つの位置決め穴を全数検査」と記載するだけでは具体性が不足しており、穴径、穴位置、穴軸線のいずれを測定するのか、または2つの穴の相対位置を測定するのかを明確にする必要があります。こうすることで、精密加工の見積り、工程レビューおよび初品検査を、同一の機能要求に基づいて実施でき、加工完了後に「精密」の意味をその場で解釈する事態を避けられます。
材料が精密CNC加工公差に与える影響:硬度、熱安定性および変形リスク
精密CNC加工において、「アルミニウム合金」「鋼」または「プラスチック」だけでは、材料要求として不十分です。材料の材質記号、供給状態、熱処理、表面処理および最終検査状態は、加工工程、公差管理および測定時期に影響します。公差が厳しくなるほど、装置、工具および寸法安定性に対する材料特性の影響が顕著になるため、材料の大分類だけを根拠に一定の結果を保証することはできません。
精密CNC加工におけるアルミニウム合金:薄肉、クランプおよび熱膨張
アルミニウム合金は一般に切削性に優れていますが、薄肉部、狭いエッジおよび局部的に宙に浮いた領域は、クランプ力や切削力によって変形しやすくなります。加工中に発生する熱や、部品と周囲環境との温度差によって、寸法の測定値が変化する可能性もあります。薄肉構造を持つ取付座、ハウジングまたはブラケットについては、見積依頼時に最小肉厚、重要面およびクランプ上の制約を明記し、必要に応じて支持方法と加工順序を検討する必要があります。
同じ「アルミニウム合金」と記載しても、材質記号や状態によって強度、残留応力および寸法安定性は異なります。図面または購買文書には、少なくとも具体的な材質記号、供給状態、ならびに陽極酸化や塗装などの表面処理要求を記載する必要があります。また、重要な穴径、データム面および嵌合寸法を、表面処理前と処理後のどちらで検査するのかも確認する必要があります。
精密CNC加工における鋼、不錆鋼およびエンジニアリングプラスチック
鋼およびステンレス鋼の硬度、加工硬化傾向ならびに研磨性は、切削負荷や工具摩耗を増大させる可能性があります。工具状態の変化は寸法のドリフトを引き起こし、熱処理後の残留応力の解放によって部品が変形することもあります。そのため、熱処理部品については、加工代、処理順序、および重要寸法を熱処理前に検査するのか最終状態で検査するのかを事前に確認する必要があります。高硬度材料または耐摩耗材料については、サプライヤーは工具、クランプおよび後工程の仕上げ加工計画も確認する必要があります。
エンジニアリングプラスチックでは、熱の蓄積、クランプによる変形、吸湿および長期的な寸法安定性に特に注意する必要があります。プラスチック部品を加工直後に測定しても、組立環境における安定寸法を必ずしも示すとは限りません。ブッシュ、スライダーおよびシール関連部品については、単に「プラスチック精密加工」と記載するのではなく、使用温度、嵌合機能および測定状態を明記する必要があります。
| 材料または状態 | 主な加工リスク | 購買文書で確認すべき内容 |
|---|---|---|
| アルミニウム合金薄肉部品 | クランプによる変形、切削熱、表面処理後の寸法変化 | 材質記号および状態、最小肉厚、重要寸法の検査段階 |
| 鋼またはステンレス鋼 | 切削負荷、工具摩耗、残留応力および熱処理による変形 | 硬度または熱処理要求、加工代、最終検査状態 |
| エンジニアリングプラスチック | 熱の蓄積、吸湿、クランプによる変形、長期的な寸法変化 | 材料グレード、使用温度、組立機能、測定条件 |
実際の評価では、材料情報を重要な特性と一つずつ対応させる必要があります。どの穴に安定した嵌合が必要か、どの基準面が組立を決めるか、どの薄肉領域が変形する可能性があるか、どの寸法を表面処理後に再測定しなければならないかを明確にします。このように定義された精密製造加工の要求事項であれば、工程評価、見積もり、検収を同時に支援でき、材料名と公差要求が互いに乖離することを防げます。
粗加工から安定化まで:精密製造加工で寸法ドリフトを制御する方法
精密製造加工は、最終工程の一度の仕上げ加工だけで寸法を「取り戻す」ことはできません。公差要求は工程ルートに反映させる必要があります。素材状態、粗加工の取り代、半仕上げ加工、仕上げ加工、熱処理または表面処理、そして最終検査時の状態を、同一の寸法管理チェーン上で一体的に管理しなければなりません。厳しい公差は通常、より厳格なクランプ、温度、工具、検査の管理を意味しますが、すべての特性に最も厳しい等級を適用すべきということではありません。
精密製造加工における取り代、クランプ、基準
粗加工の役割は、主な取り代を除去すると同時に、切削熱、残留応力の解放、またはクランプ力による過度な変形を防ぐことです。薄肉、深いポケット、長いオーバーハングを持つ構造では、通常、粗加工後に適切な取り代を残し、半仕上げ加工と仕上げ加工によって目標寸法へ段階的に近づけます。具体的な取り代は、材料、部品寸法、工具状態から切り離して単独で規定することはできず、サプライヤーが工程評価と併せて確認する必要があります。
複数回のクランプは、基準変換誤差をもたらします。位置決め穴、軸受穴、相互に関連する穴系について、機能上高い位置関係が求められる場合は、同一の基準体系で加工を完了できるかを優先的に評価するか、二次クランプ時に基準をどのように再現するかを明確にします。サプライヤー評価では、重要な穴を一度のクランプで加工する必要があるか、基準面をどのように設定するか、薄肉領域をどのように支持するか、また再クランプ後にどの寸法を再確認するかを直接確認できます。
工具摩耗、切削熱、ロット内の寸法ドリフト
工具の摩耗は、穴径、溝幅、外径、または表面状態を徐々に変化させます。一方、切削熱によって、加工中と冷却後でワークの測定値が異なる場合があります。材料の硬度、研磨性、熱安定性が異なれば、寸法ドリフトの現れ方も異なります。そのため、精密CNC加工では「どの工作機械を使用するか」だけでなく、工具寿命をどのように監視するか、いつ補正または工具交換を行うか、重要寸法をどの温度・状態で測定するかも確認する必要があります。
量産品では、初品の合格と継続的な安定性を特に区別する必要があります。初品では、基準、重要寸法、幾何公差関係、表面処理前後の状態を検証します。その後の生産では、工程計画に基づいて工程内抜取検査や調整を行う必要があります。図面に「全数検査」とだけ記載され、対象特性、測定器、測定条件、記録形式が明記されていなければ、検査結果を再現できない可能性があります。
熱処理品または表面処理品については、寸法管理の段階をあらかじめ明記する必要があります。重要面に処理前の取り代を残すか、処理後に再仕上げ加工を行うか、どの領域を保護するか、最終検収を処理前と処理後のどちらで行うかを確認します。アルミニウム合金の陽極酸化や鋼部品の熱処理などの工程は、寸法や表面状態を変化させる可能性があるため、処理後の偏差を単純にCNC加工に起因するものと判断してはなりません。
サプライヤーへの見積依頼や評価の際は、工程確認を回答可能な質問として整理することを推奨します。重要特性の加工基準は何か、薄肉領域をどのようにクランプするか、仕上げ加工前に安定化または十分な冷却を行うか、工具摩耗をどのように記録するか、初品と量産品をどのように区別して検査するか、といった点です。こうすることで、精密製造加工の公差要求が図面上の数値から、実行可能で追跡可能な生産計画へと変換されます。
図面から初品検査まで:精密加工特性に適した測定器とCMMの選定
精密加工の検査要求は、部品完成後に追加すればよいものではありません。図面評価と見積もりの段階で、基準を用いてどのように測定するか、どの特性を測定するか、どの設備で測定するか、最終的にどのような記録を出力するかという4つの問題に項目ごとに回答する必要があります。そうしなければ、寸法結果が要求値に近くても、サプライヤーと発注者の間で基準、測定状態、判定方法の違いによる紛争が生じる可能性があります。
精密加工用の測定器は特性と公差に適合させる
単純な外形や比較的余裕のある公差の寸法については、ワークが安定し、接触方法が適切な条件であれば、ノギスを検討できます。約0.01~0.05 mmの寸法には、マイクロメータやその他の専用測定器が必要になる場合があります。約0.005 mm以下の要求では、通常、CMM(三次元測定機)またはより適切な高精度測定方案が必要です。ただし、これらは経験に基づく目安であり、一般的な選定ルールではありません。ワーク寸法、特性の深さ、測定不確かさ、環境温度、基準の設定方法、企業の検査規定によって、設備の選定は変わります。
| 検査対象 | 一般的な確認事項 | 検討可能な検査方法 | 文書で確認すべき情報 |
|---|---|---|---|
| 一般外形寸法 | 長さ、幅、厚さ | ノギス、マイクロメータまたは専用測定具 | 測定位置、精度要件、抜取検査率 |
| 穴径と軸径 | 寸法、真円度、はめあい関係 | 内径測定具、マイクロメータ、空気マイクロメータまたはCMM | 穴・軸の基準、はめあい等級、測定状態 |
| 穴位置および複雑な穴系 | 位置度、同軸関係、穴間距離 | CMMまたは適切な専用検具 | 基準体系、評価方法、報告書形式 |
| 基準面および幾何公差 | 平面度、直角度、平行度 | CMM、定盤用測定具または専用検具 | 基準の順序、測定点の取り方、合否判定基準 |
精密製造加工の初品検査で記録すべき事項
CMMは初品検査、穴位置および幾何公差の評価、複雑部品の全寸法検査に適していますが、特定のサプライヤーのページに記載された装置能力を、すべての装置に対する保証として直接みなすことはできません。初品検査計画には少なくとも、材料の材質記号およびロット情報、重要寸法、幾何公差、表面粗さ、表面処理状態、測定温度、ワークの状態を含める必要があります。また、全数検査する項目と抜取検査する項目、さらに報告書を寸法一覧、検査報告書、または測定点を示した図形記録のいずれの形式にするかも明記します。
熱処理または表面処理後の部品については、最終検収を処理前と処理後のどちらに実施するかを明確にする必要があります。穴位置、軸受穴および取付基準については、報告書に寸法だけを記載するのではなく、基準の設定方法と評価結果も記載しなければなりません。不適合品の処置についても、事前に取り決めておく必要があります。すなわち、再加工、特採、または機能要件の再確認のいずれとするかを明確にします。
精密加工サプライヤーへの提出前に必要な最小限の情報一式
見積依頼書には、最新版の2D図面と改訂番号、3Dモデル、材料記号および供給状態、熱処理・表面処理の要求事項、重要特性一覧、基準体系、適用する一般公差またははめあい規格、検査設備および報告書の要求事項、試作品または初品の要求事項を添付することを推奨します。外観や逃げのみを目的とする寸法については、ベアリング穴、位置決め穴、シール面と同じ厳しい公差等級を適用しないでください。情報が具体的であるほど、精密製造加工における工程レビュー、見積条件の範囲、最終検収の整合性を保ちやすくなります。
よくある質問:精密CNC加工における公差、材料、検査の確認方法
精密CNC加工の検収では、単一の寸法が合格しているかどうかだけでなく、機能、公差、材料状態、基準、測定方法を総合的に確認する必要があります。以下の事項は、図面レビューやサプライヤーとの打ち合わせ時に、あらかじめ明確にしておくとよいでしょう。
一般公差で重要寸法の公差を代替できますか?
通常はできません。一般公差は、個別に記載されていない非重要寸法に適しています。位置決め穴、ベアリング穴、シール面、取付基準、穴と軸のはめあいについては、機能に応じて寸法公差と必要な幾何公差を個別に指示する必要があります。
精密製造加工の図面でGD&Tを使用する必要があるのはどのような場合ですか?
組立や動作の結果が、穴位置、同軸関係、平面度、直角度、平行度などの基準関係に左右される場合は、GD&Tの使用を検討すべきです。具体的な記号、基準体系、公差値は、機能連鎖と検査方法を踏まえて決定する必要があります。
材料を「アルミニウム合金」とだけ記載すれば十分ですか?
通常は不十分です。具体的な材質記号、供給状態、熱処理、表面処理を確認し、重要寸法を処理前と処理後のどちらで検収するかを明記する必要があります。薄肉部の変形、熱膨張、残留応力はいずれも精密加工の結果に影響を及ぼす可能性があります。
すべての寸法をCMMで測定する必要がありますか?
必ずしもそうではありません。測定器は、特性、公差域、測定不確かさに適合させる必要があります。単純な寸法であれば、ノギスやマイクロメータが適している場合があります。穴位置、複雑な幾何特性、初品の全寸法検査ではCMMが検討されることが多いですが、最終的には測定計画とサプライヤーの検査基準に従う必要があります。
精密CNC加工の初品検査には、最低限何を含める必要がありますか?
少なくとも、材料およびロット情報、重要寸法、幾何公差、表面処理、粗さ、測定基準および測定状態を対象とし、検査範囲、設備、報告書の形式、不適合品の処置方法を明確にする必要があります。
Key takeaways
- 「精密加工」は、具体的な寸法公差、幾何公差、基準、受入方法の代わりにはなりません。
- ISO 2768は、個別に記載されていない一般的な長さ寸法および角度寸法に適しています。穴と軸のはめあい、および重要な機能上の特徴は個別に定義する必要があります。
- 材料の材質記号、供給状態、熱処理、表面処理は、加工安定性と最終寸法を変化させる可能性があるため、公差と併せて確認する必要があります。
- 検査要求は、見積依頼および図面レビューの段階で決定する必要があります。これには、測定基準、測定器またはCMM、測定状態、報告範囲が含まれます。
- サプライヤーに提出する前に、図面改訂番号、3Dモデル、材料情報、重要な特徴の一覧、基準体系、初品要求を準備する必要があります。



