
なぜ医療機器用金属部品のCNC加工では、寸法検査報告書だけを確認してはならないのか?
医療機器用金属部品は、最終寸法検査報告書ではすべて合格していても、組立時に穴口のバリや表面処理残留物が見つかったり、包装内に粒子が発生したりすることがあります。寸法が合格していることは、部品が組立可能、洗浄可能、かつトレーサビリティを備えた納入状態にあることを意味しません。特に交差穴、ねじ、シール溝などでは、問題が測定表面に現れず、組立時や洗浄後に初めて接触する領域に潜んでいる場合があります。
医療機器用精密金属部品の出荷判定ロジックは、製品要求事項 + 工程管理 + 客観的記録として捉えるべきです。材料が指定されたロット由来であるか、加工中に除去困難なバリや残留物が生じていないか、表面処理が重要寸法に影響していないか、最終洗浄や包装によって汚染が再び持ち込まれていないかを、部品ロットと関連付けて確認する必要があります。寸法検査報告書は証拠の一種にすぎず、材料、特殊工程、外観、包装状態の確認に代わるものではありません。
| 管理ポイント | 想定される不具合 | 納入時に確認すべき証拠 |
|---|---|---|
| 材料とロット | 材質記号、状態、または溶解ロット番号を追跡できない | 材料書類、投入記録、部品ロットとの関連付け |
| 加工とバリ取り | 穴口のバリ、切りくずまたはクーラントの残留 | 重要な特徴部の検査記録、外観および清浄度の結果 |
| 表面処理および洗浄 | 皮膜、マスキング、残留物または寸法変化が要求値を超えている | 処理ロット、工程記録および処理後の洗浄記録 |
| 検査および包装 | データが実物と対応していない、または輸送中に再汚染されている | 寸法報告書、出荷判定記録、包装状態およびラベル |
したがって、購買または初品確認の際には、「図面公差どおりに加工できるか」だけを確認するのでは不十分です。材料のトレーサビリティ範囲、重要表面の定義、バリの判定方法、表面処理の境界、検査記録、および清浄包装の条件も確認する必要があります。ISO 13485などの品質マネジメントの背景で重視されるのは、ライフサイクル、リスクおよびトレーサビリティですが、認証書1通や寸法報告書1枚によって各部品の適合性が自動的に証明されるわけではありません。個別案件の受入基準は、図面、購買仕様書、品質協定および適用される法規制に基づいて定める必要があります。
医療部品の材料トレーサビリティをどう確立するか:材質記号とロットの関連付けから完成品まで
医療機器用精密金属部品の材料トレーサビリティは、購買書類に「ステンレス鋼」や「チタン合金」と記載して終わりではありません。実際に加工に投入した材料が案件の要求事項に適合していることを証明し、異常が発生した場合に特定の部品ロットまで追跡できるようにする必要があります。材料の材質記号、仕様、状態および表面処理条件は、切削性、耐食性、寸法安定性、さらに後工程の洗浄または滅菌との適合性に影響します。
医療部品の材料トレーサビリティにおけるロットチェーンはどのように構築すべきか?
より完全なチェーンは通常、サプライヤーまたは溶解ロット番号から始まり、受入証明書類、切断または材料投入記録を経て、部品の生産ロットに関連付けられ、さらに表面処理ロットおよび最終検査記録まで延長されます。これにより、ある完成品で材料、皮膜または寸法の問題が発生した場合、購買側は部品番号だけを頼りに一つずつ調査するのではなく、影響範囲を判断できます。
- 図面または購買仕様書:具体的な材質記号、仕様、熱処理状態および適用規格を確認する。
- 受入記録:材料ロット、数量、状態および合意済みの材料証明書類を照合する。
- 生産記録:材料の切断、投入と部品ロットとの対応関係を保持する。
- 後工程の記録:表面処理ロット、最終検査結果および逸脱処置を完成品ロットに関連付ける。
書類一覧に、すべての医療部品に適用できる統一テンプレートはありません。特定の材料証明が必要か、各ロットで提出するのか、または品質協定に基づいて提出するのかは、図面、購買仕様書、顧客品質協定および適用される法規制によって決定します。見積依頼前にこれらの要求事項を明確にしておけば、加工完了後になって材料状態やトレーサビリティ書類が組立および出荷判定の条件を満たしていないことに気付く事態を防げます。
医療部品のCNC加工後におけるバリ取りと残留物管理:どの特徴部を重点的に検査すべきか?
医療部品のバリ取りを単に「エッジを滑らかにする」と記載することはできません。バリ、切りくずまたは洗浄液が機能領域に残留すると、組立、シール性、流体経路に影響を及ぼし、後工程での使用中に脱落する可能性さえあります。複雑な内腔、深穴および交差穴は、通常、外部に露出した平面よりも清掃が困難です。部品の用途と顧客文書に基づいて、管理方法を定義する必要があります。
医療CNC加工で切りくずが溜まりやすく、バリが発生しやすい箇所
- 交差穴、深穴、段付き穴:工具が交差する箇所では、かえりや切りくずが発生する可能性があり、穴内部も直接目視で検査しにくい。
- ねじ、シール溝、鋭利なエッジ:微細なバリは、ねじの締結を妨げたり、シール部品を傷つけたり、局所的な接触状態を変化させたりする可能性がある。
- センサー取付面、微細流路、光学窓付近:粒子、油汚れ、不適切なエッジ処理は、信号、流体の清浄度、または組立時の密着性に影響を及ぼす可能性がある。
- 直接観察しにくい内部空間:拡大検査、内視鏡検査、その他の専用検査方法を事前に取り決めるべきであり、外観目視検査だけに依存してはならない。
購買仕様書または図面には、重要なエッジの面取りまたはR処理、許容されるバリの状態、重点検査箇所、検査倍率をそれぞれ明記する必要があります。バリ取り後は、切りくず、研磨材、洗浄残留物が除去されていることも確認します。寸法、外観、拡大検査、および該当する場合は清浄度の結果を、プロジェクト要件に従ってそれぞれ記録する必要があります。穴口のバリ、ねじの損傷、内部空間の残留物が見つかった場合は、まず隔離したうえで、再加工、再検査、または特採の可否を評価しなければならず、1つの寸法報告書でこれらの証拠を代替することはできません。
表面処理、最終洗浄と医療用金属部品の清浄度をどのように連携させるか?
医療用金属部品の表面処理は、独立した「最後の工程」ではありません。不動態化、陽極酸化、電解研磨、めっき、または化成皮膜は、皮膜厚さ、粗さ、寸法、マスキング領域を変化させる可能性があり、処理液、粒子、油汚れの残留をもたらすこともあります。そのため、医療用部品の洗浄管理は、CNC加工、バリ取り、表面処理、包装と併せて計画し、納入前に簡単に拭き取るだけにしてはなりません。
医療用CNC部品では、洗浄の順序と重要表面を先に決定する
より確実な工程の一般的な流れは、機械加工による残留物と切りくずを除去し、バリ取りを完了してから表面処理を行うことです。処理後は工程要件に従って洗浄し、最終洗浄を実施した後、検査とクリーン包装を行います。微細流路、センサー取付面、光学窓付近、シール部品との接触面、ねじおよび深穴は、外部に露出した平面よりも汚れや切りくずが溜まりやすく、マスキングの影響も受けやすい箇所です。表面処理の前後に洗浄が必要かどうかは、経験だけで一律に決めるのではなく、部品の用途、残留リスク、顧客のバリデーション要件を踏まえて確認する必要があります。
- 図面または工程協定書に、処理領域、皮膜または外観の要求事項、および処理してはならない基準面、ねじ部、シール面を明記する。
- 最終洗浄後の状態を明確にする:洗浄完了後に使用できる治具、手袋、搬送方法を定め、通常工程で再び粒子や油汚れが持ち込まれないようにする。
- 洗浄、表面処理、出荷判定の記録を部品ロットと関連付けられるようにする。重要表面に特殊な清浄度、粗さ、残留物の要求がある場合は、検査方法と納入時の証拠も併せて定義する。
医療用金属部品の寸法検査では、重要寸法と証拠をどのように定義すべきか?
医療機器用精密金属部品の寸法検査では、図面から切り離された測定データ表を1枚提出するだけでは不十分です。検査結果は、3つの問いに答えられなければなりません。どの形体を測定したのか、どの基準に基づいて測定したのか、どのロットの部品に対応する結果なのか、という問いです。製品要求、測定方法、ロット記録を関連付けて初めて、寸法報告書は納入時の証拠としての意味を持ちます。
機能上のリスクに応じて重要寸法と一般寸法を区別する
まず、寸法を重要寸法、機能寸法、一般寸法に分類するとよいでしょう。穴径はシャフトやカテーテルとの嵌合に影響する可能性があり、穴の位置度は組立基準に影響する可能性があります。シール溝の幅と深さはシール部品の圧縮状態に関係し、ねじについては有効長さ、通り・止まりゲージの状態、入口部のバリを同時に確認する必要があります。センサー取付面、光学窓付近の領域、精密組立面については、平面度、位置関係、表面状態も併せて判断する必要があります。重要寸法では全数検査、専用検査、またはより厳格な抜取検査方式が必要になる場合がありますが、その割合と方法は、図面、公差、製品リスク、品質協定によって決定する必要があります。
測定機器と報告書をトレーサブルにする
検査記録には、基準体系、測定方法、使用した検具または測定機器、および機器が有効な校正状態にあることの根拠を記載する必要があります。深穴、内ねじ、交差穴、接触しにくい形体については、一般的なノギスの読み値だけで十分だと見なしてはならず、プロジェクト文書で適切な検査方法を定める必要があります。報告書には、部品番号、生産ロット、検査状態も関連付ける必要があります。規格外が見つかった場合は、まず影響を受けるロットを隔離し、取り決めに従って再測定、再加工、偏差審査、または出荷判定を行います。
医療用CNC部品のクリーン包装における管理範囲:洗浄エリアから組立ラインまで
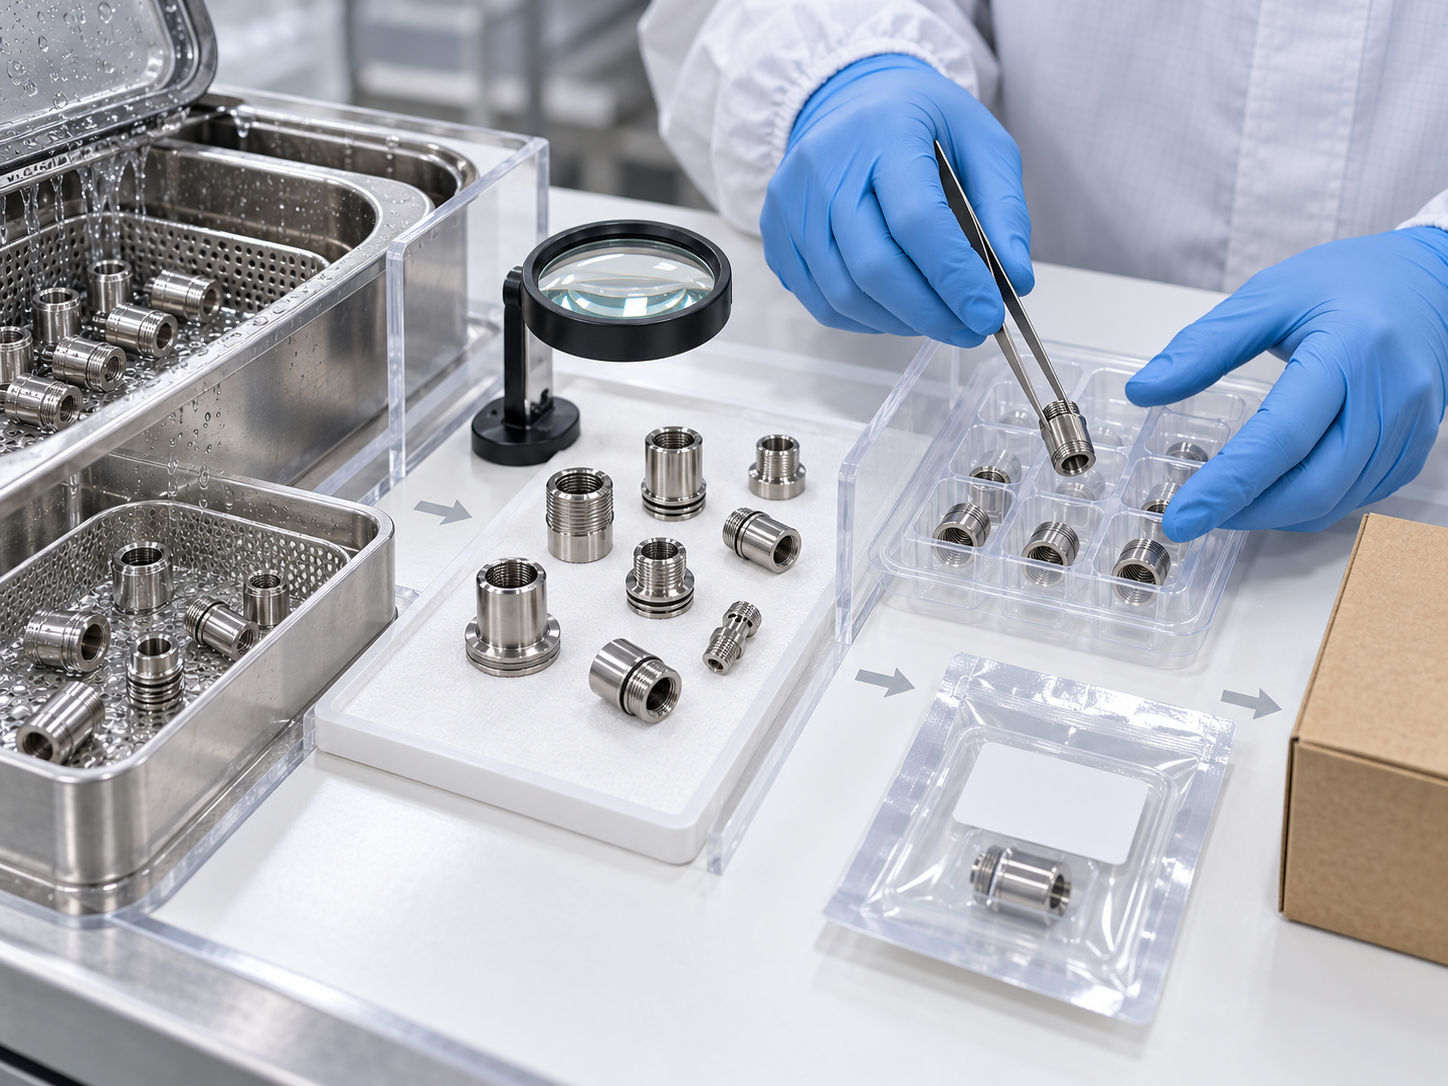
医療用 CNC 部品のクリーン包装は、洗浄後にプラスチック袋をかぶせるだけではなく、最終洗浄、清浄な搬送、検査から封装までを連続的に管理する工程です。非無菌の外部機器部品、流体や人体に接触する部品、さらに後工程で滅菌する部品では、汚染リスクと包装要件が異なる可能性があるため、同じ既定基準を一律に適用することはできません。
最終洗浄後、医療用 CNC 部品の再汚染をどのように防止するか?
部品の機械加工残留物の除去、バリ取りおよび必要な表面処理が完了した後は、最終清掃の責任者、実施場所、使用する洗浄媒体、ならびに清浄状態の出荷判定方法を明確にする必要があります。搬送時には、汚れた治具、一般作業台、素手、油汚れ、粒子が脱落する可能性のある包装材料との接触を避けてください。深穴、交差穴、ねじ部、シール溝などについては、切りくず、バリ、洗浄液の残留がないことを特に確認する必要があります。現場では外観を確認するだけでなく、洗浄ロット、設備または媒体の状態、出荷判定記録まで追跡できるようにしてください。
医療用 CNC 部品の包装とラベルについて、どのような要件を確認すべきか?
包装環境を管理する必要があるか、二重包装を採用するか、許容される粒子レベル、滅菌の対象となるかどうかは、製品の接触特性、顧客の技術文書、現行法規、検証結果に基づいて決定する必要があります。規制ガイドラインに示された清浄環境の例を、すべての CNC 部品にそのまま適用することはできません。ラベルには少なくとも、部品番号、製造ロット、数量、検査状態、必要な表面処理または洗浄情報を関連付けられるようにしてください。包装の破損、ラベルの脱落、状態不明などがある場合は、組立ラインへ直接投入せず、まず隔離して評価する必要があります。
納入前の文書パッケージと異常処理:購入者は CNC サプライヤーに何を確認すべきか?
医療機器用精密金属部品の CNC 加工品を納入する際、寸法検査報告書を1枚添付するだけでは不十分です。購入者は、相互に関連付けられる一連の証拠を確認する必要があります。具体的には、材料の材質記号、仕様、ロット、部品の製造ロット、表面処理ロット、重要寸法の結果、ならびに洗浄、包装、出荷判定の状態です。具体的な文書は、図面、購買仕様書、品質契約、適用法規に基づいて定める必要があり、プロジェクトによって必要な証明書類が完全に同一になるとは限りません。
納入文書パッケージで対象とすべき管理ポイント
- 材料:合意した材料証明書、材質記号、ヒートロット番号またはその他の受け入れ可能なロット情報を含め、部品ロットと関連付けられること。
- 加工および特殊工程:必要な熱処理、溶接、パッシベーション、めっき、その他の表面処理の記録。処理ロットと要求された結果を含めること。
- 検査:重要寸法、外観、バリ、必要な清浄度検査の結果。報告書には、部品ロット、基準、測定方法または測定治具の情報を明記すること。
- 洗浄および包装:最終洗浄、搬送、包装、ラベルの状態。ラベルは少なくとも、部品番号、数量、ロット、処理状態を容易に照合できるものとすること。
- 異常記録:寸法公差外れ、バリ残留、膜厚または色差の偏差、包装破損などの問題について、隔離、評価、処置の記録。
異常が発見された場合は、通常、まず該当ロットを隔離し、不適合品が組立工程や後続の洗浄工程に混入するのを防止します。その後、リスクに基づいて、再加工、再検査、廃棄、特採、または偏差出荷を決定します。再加工後は結論だけを更新するのではなく、再検査と状態確認の証拠も保存する必要があります。サプライヤーが NCR、CAPA、電子記録システムのいずれを使用するかは、プロジェクトの取り決めによって定めるべきであり、特定のツールを一律の必須条件とするのは適切ではありません。
見積依頼と初品確認時に明記すべき8項目
医療用 CNC 加工の見積依頼または初品確認の前に、材料ロット、重要表面、バリ基準、表面処理、検査報告書、洗浄方法、包装環境、異常処理をそれぞれ図面、品質契約、または購買リストに記載することを推奨します。これにより、サプライヤーが管理すべき項目を明確にできるだけでなく、寸法は合格しているものの包装が破損している場合、表面に残留物がある場合、重要な穴口にバリが残っている場合の判定手順も事前に定義でき、納入現場での争いを減らせます。
医療機器用金属部品の CNC 加工に関するよくある質問(FAQ)
医療機器用金属部品の CNC 加工品を受け入れる際は、寸法検査報告書だけでなく、材料トレーサビリティ、バリ取り、表面処理、最終洗浄、クリーン包装、納入記録も併せて確認する必要があります。以下の項目は、見積依頼、初品確認、量産ロットの出荷判定前にあらかじめ明確にしておくのが適切です。
クリーンルームがなくても、医療機器の金属部品を加工できますか?
部品の用途、接触リスク、最終洗浄、顧客仕様によって異なります。非滅菌の外部機器部品と、流体や人体に接触する部品、または後工程で滅菌される部品では、要求事項が異なる可能性があります。発注者は、管理環境下での最終洗浄や包装が必要かどうかを確認し、 соответствする洗浄、環境、出荷判定の記録を入手すべきです。
表面処理後に、再度洗浄する必要はありますか?
一概には言えません。不動態化、陽極酸化、電解研磨、めっきでは、残留物、遮蔽部、異物・粒子のリスクが生じる可能性があります。処理前後のいずれに洗浄を行うかは、重要表面、製品リスク、表面処理仕様、バリデーション要件に基づいて決定し、工程文書に洗浄順序と出荷判定の証拠を明確に記載する必要があります。
材料証明書は毎ロット提出する必要がありますか?
文書の形式と提出頻度は、図面、購買仕様、品質協定、適用される法規制によって異なります。重要なのは、材料の材質記号、仕様または溶解番号と、部品の生産ロット、表面処理ロット、最終検査記録との関連性を確立することであり、特定の証明書様式を機械的に適用することではありません。
医療用CNC部品のバリ要求は、図面にどのように記載すればよいですか?
機能上重要な形状に応じて、エッジ処理と許容状態を明記し、交差穴、深穴、ねじ、シール溝、鋭 edges、組付け面を重点的に対象とする必要があります。必要に応じて、検査倍率、検査方法、または特別な洗浄要求も併せて定義します。「バリを除去する」とだけ記載するのではなく、切りくずを残してはならない表面や、シール性・流体経路に影響を与えてはならない表面についても明記すべきです。
Key takeaways
- 医療部品の出荷判定に必要な証拠は、製品要求事項、工程管理、検査結果、包装状態を網羅していなければならず、寸法検査報告書だけでは不十分です。
- 材料の材質記号、規格、材料ロット、部品ロット、表面処理ロット、最終検査記録は、プロジェクトの要求事項に従って相互に関連付けて管理する必要があります。
- バリ取りでは、交差穴、深穴、ねじ、シール溝、機能エッジについて許容状態を定義し、検査方法を明確にする必要があります。
- 表面処理、最終洗浄、クリーン包装の順序は、粒子、油汚れ、皮膜残留物、寸法状態に影響します。
- 重要寸法、重要表面、洗浄方法、包装環境、偏差処置は、図面、購買仕様書、または品質協定にあらかじめ明記しておく必要があります。



