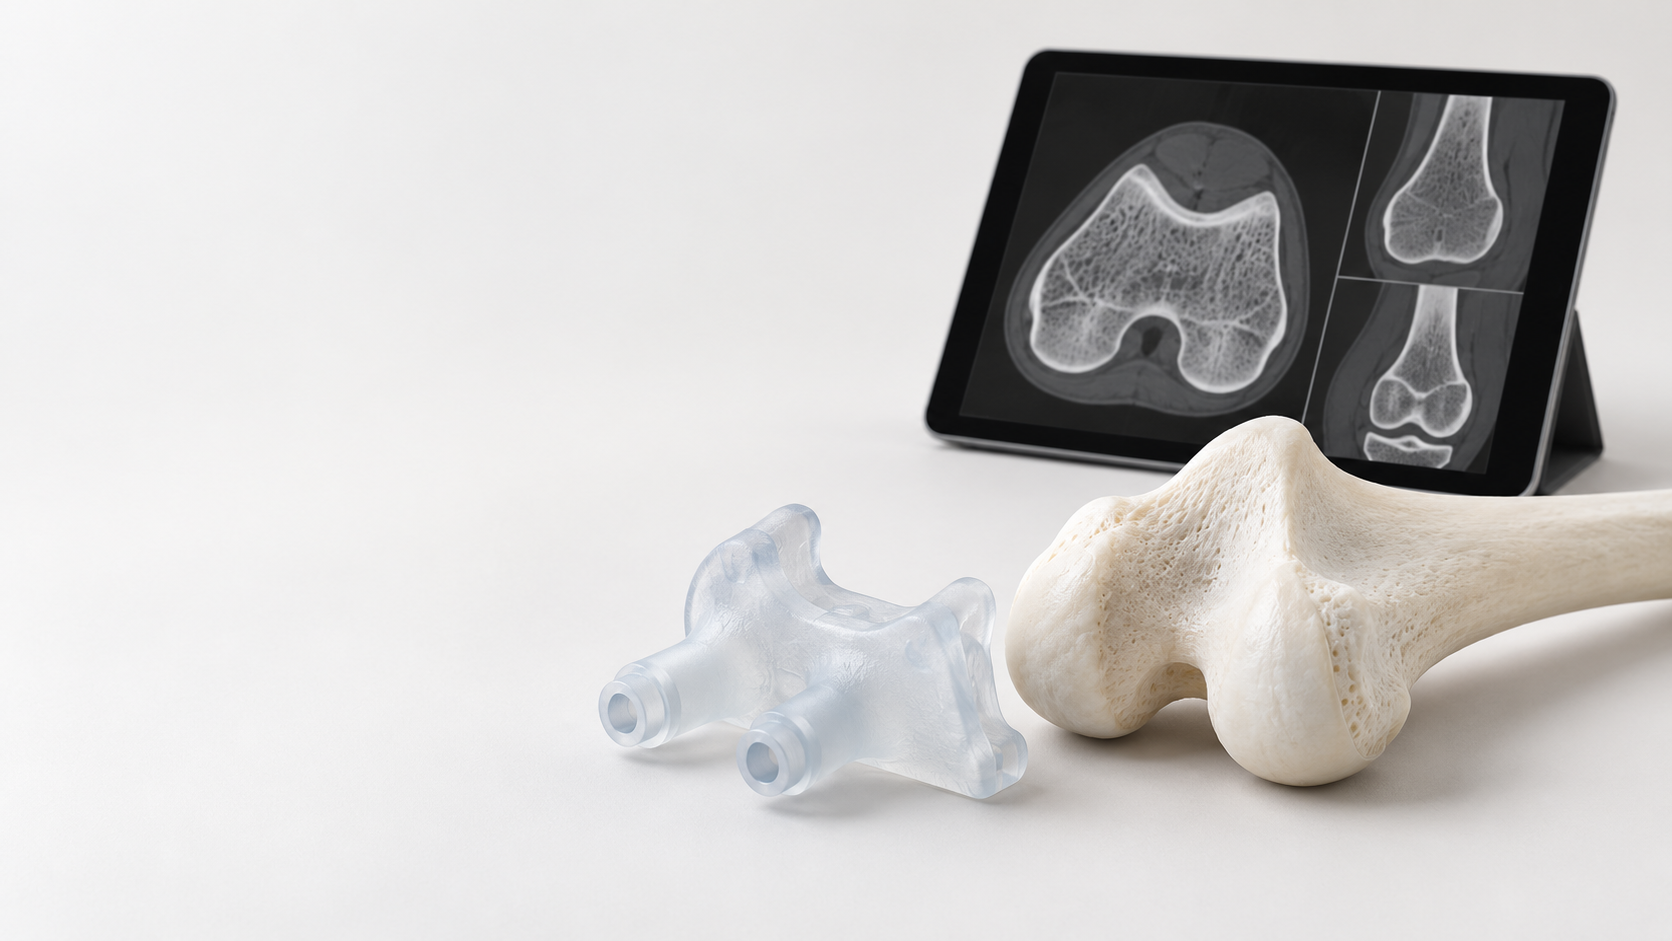
医療用3Dプリンティングによる手術ガイド:患者画像から製造可能なCADまで
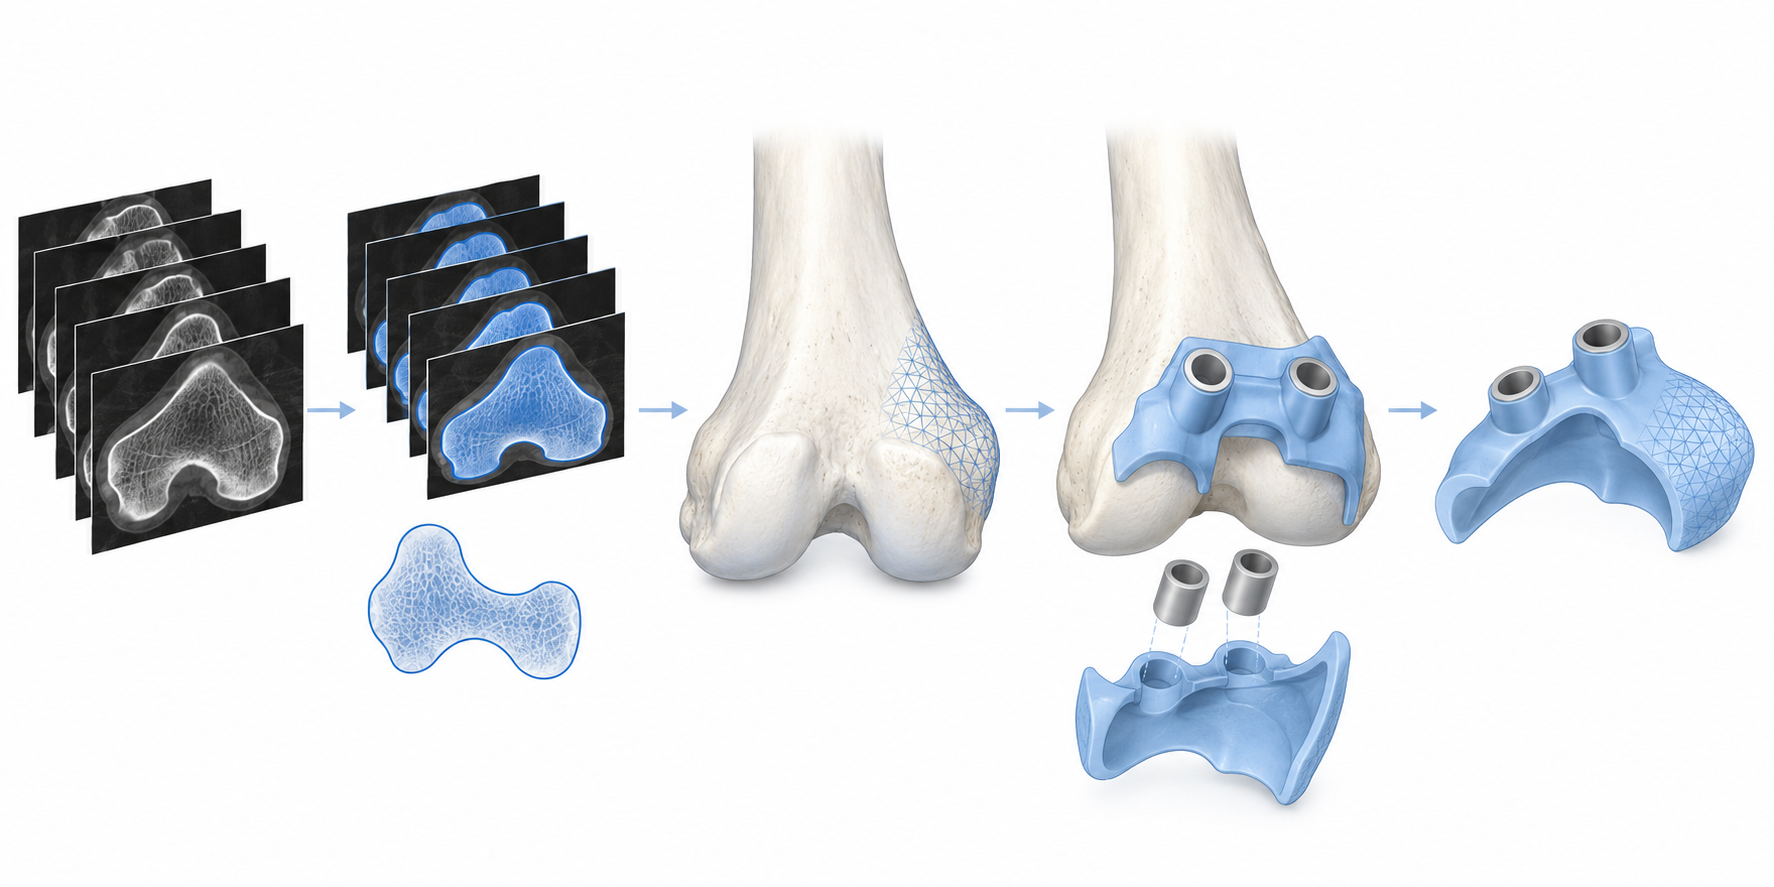
手術ガイドは、一般的な試作部品を「医療用材料」に置き換えれば完成するという単純なものではありません。通常は患者のCTなどの画像データから始まり、データセグメンテーション、3D再構築、CAD設計、3Dプリンティングを経て、最終的には完成品が所定の方法で位置決めや器具の誘導を行えることを証明する必要があります。したがって、医療用3Dプリンティングによる手術ガイドの製造精度は、造形装置だけでなく、画像品質、セグメンテーションの境界、設計基準、材料変形、後処理の影響も受けます。
医療用3Dプリンティングによる手術ガイド:DICOMデータから3Dモデルへ
最初のステップは、元画像、患者データ、臨床上の目的を確認し、DICOMデータを対象となる骨表面または関連する解剖学的構造にセグメンテーションすることです。セグメンテーションの閾値、スライス間隔、アーチファクト、境界の判定はいずれも3Dモデルを変化させる可能性があります。モデルと画像が一致していても、その後の造形品が必ず正しいとは限りません。納品時には、元画像、セグメンテーションファイル、3D再構築モデル、バージョン情報を保存し、設計工程で古いデータを誤って使用することを防ぐ必要があります。
医療用3Dプリンティングによる手術ガイドの接触面と誘導機能の設計
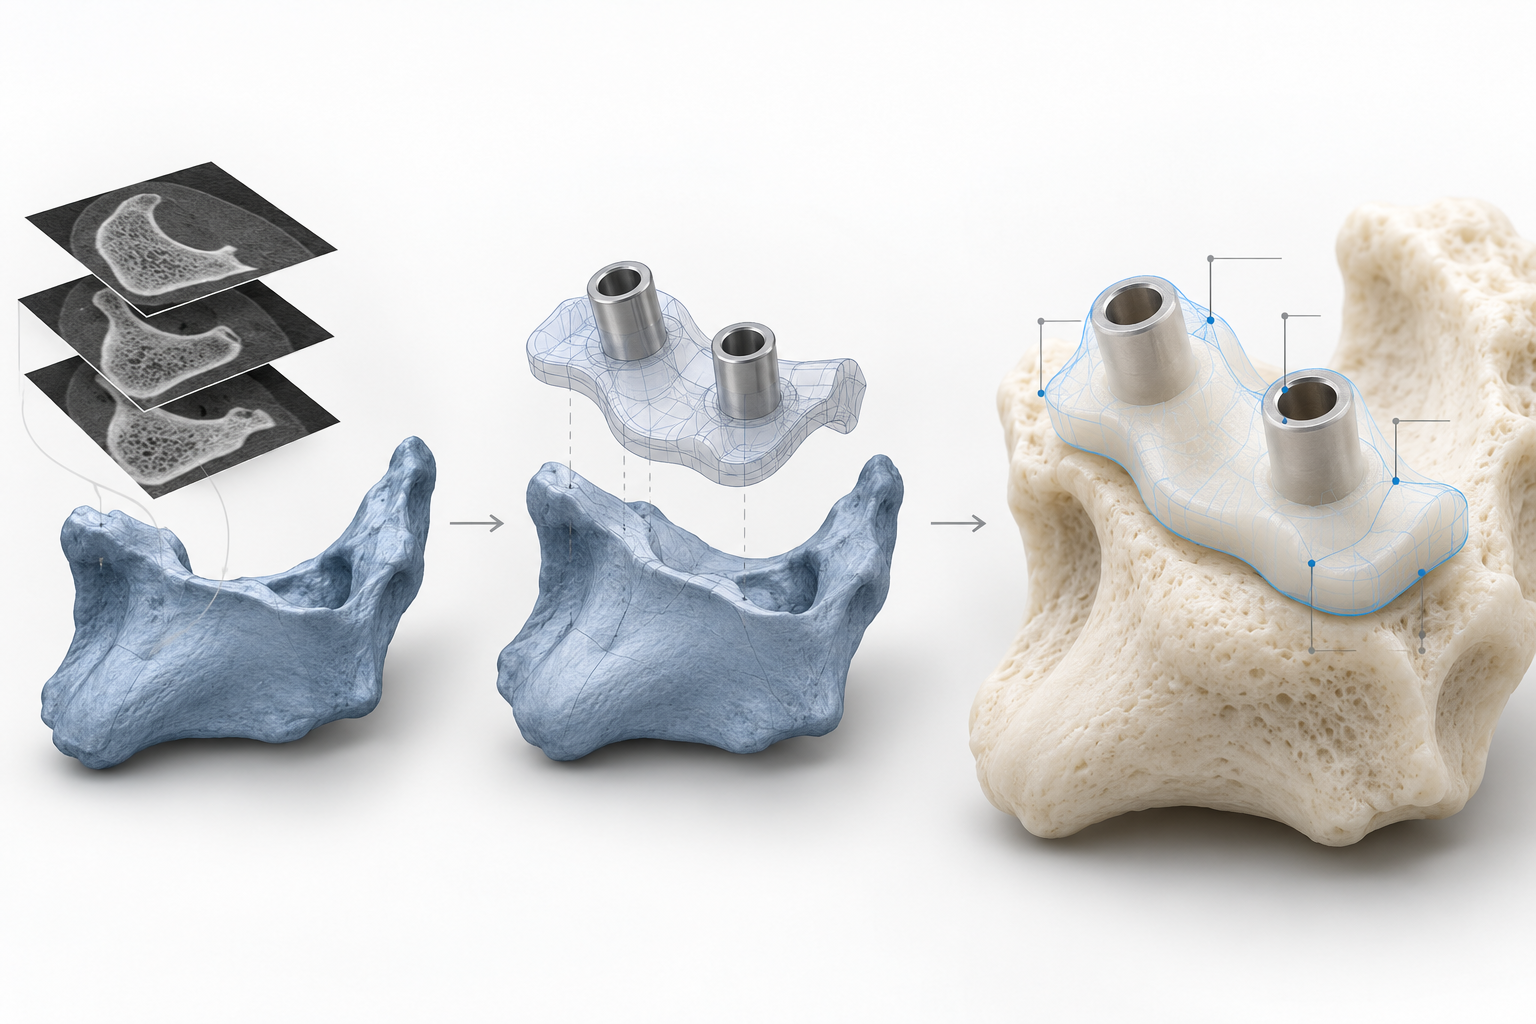
骨表面適合型のドリルガイドを例にすると、CAD設計ではまず骨表面との接触領域を明確にし、そのうえでガイド孔、位置決め段差、開口部、必要な観察スペースを配置します。接触面は、安定した解剖学的特徴に基づいて位置決め基準を設定することが望ましく、ガイド孔については、孔径、軸線、器具とのクリアランス、周囲の肉厚を同時に考慮する必要があります。薄肉部、深孔、狭い開口部は、造形、洗浄、検査を難しくする可能性があるため、画面上で外形を確認するだけでは不十分です。
設計完了後は、CADと造形用STLなどの製造ファイルについて、バージョン、単位、倍率、重要な形状を照合し、モデルの反転、拡大・縮小、局所的な変更がないことを確認する必要があります。装置のピクセルサイズや積層厚などのパラメータは、工程開発の参考としてのみ使用でき、ガイドの最終公差と直接みなすことはできません。この段階で、追跡可能なモデル比較記録と承認記録を作成し、その後の造形、検査、元の患者データが同一のバージョンチェーンで管理されるようにします。
医療用3Dプリンティングによる手術ガイドの材料選定:生体適合性以外に見るべき点
手術ガイドの材料選定は、「最も硬い樹脂はどれか」や「医療用と表示された材料はどれか」から始めるのではなく、まず想定用途を明確にする必要があります。ガイドがどの組織に接触するのか、使用時間はどの程度か、位置決めまたはドリリング荷重にどの程度耐える必要があるのか、そして最終的にどのような洗浄・滅菌方法を採用するのかを確認します。単回使用で短時間の骨面適合型ガイドでは、通常、生体適合性、剛性、寸法安定性、透明性、表面残留物を同時に考慮する必要があります。ガイドを高温高圧滅菌する場合は、規定の温度、圧力、時間、サイクル数の下で、材料が大きく軟化したり、反りが生じたり、位置決め精度を失ったりしないことも確認しなければなりません。
医療用3Dプリント材料は使用場面に応じて比較する
光硬化型医療用樹脂は、微細なガイド孔、薄肉部、複雑な適合曲面の再現に適していますが、その性能は洗浄、後硬化、未反応残留物の影響を受けます。また、透明性も後処理や滅菌によって変化する可能性があります。ナイロンなどの粉末床ポリマー方式では、通常、表面の多孔性、洗浄の難しさ、寸法安定性、ガイド孔縁部の品質を重点的に評価する必要があります。材料サプライヤーが特定のグレードについて示す生体適合性、機械的安定性、または滅菌に関する声明は、材料選定の根拠にはなりますが、印刷成形品の洗浄、滅菌、包装、臨床使用可否のバリデーションが完了していることを自動的に証明するものではありません。
- [object Object]
- [object Object]
- [object Object]
- [object Object]
したがって、医療用3Dプリント手術ガイドの材料選定に関する結論は、「特定のグレードの材料、特定の印刷方式、特定の後処理、および特定の滅菌条件の下で、想定用途に適している」と記載すべきであり、「樹脂は滅菌できる」や「生体適合材料ならそのまま使用できる」と単純に記載するものではありません。滅菌方法がまだ決まっていない場合は、見積もりおよび設計段階でまずバリデーション条件を確定し、そのうえで肉厚、ガイド孔の構造、表面要件を決定する必要があります。
3Dプリント手術ガイドの寸法精度はどこから生まれるのか
3Dプリント手術ガイドの精度は、プリンターの仕様表に記載された一つの数値だけで決まるものではありません。少なくとも、元画像と解剖学的モデルが一致しているか、印刷後の部品がCADモデルにどの程度近いか、そしてガイドが対象の骨面上で安定して位置決めできるかという、三つの関係で構成されます。いずれか一つの段階で偏差が生じると、最終的なガイド孔の位置が変化する可能性があります。
装置の分解能は完成品の公差と同じではない
光硬化型装置の画素寸法または光スポット径、層厚、造形範囲は、ディテールの再現能力に影響します。しかし、印刷方向、配置位置、サポートレイアウト、露光パラメータ、材料収縮も同様に重要です。ガイド孔、薄肉部、開口部、骨面接触部は、これらの変化に特に敏感です。装置またはサプライヤー資料に記載された分解能は、開発時の参考値として使用できるにすぎず、手術ガイドの受入公差として直接記載することはできません。エンジニアリングプロジェクトでは、数十マイクロメートルから数百マイクロメートルレベルの装置または工程指標を初期参考値とする場合がありますが、最終的には、具体的な材料、幾何学的構造、測定システムを組み合わせて確認する必要があります。
3Dプリント手術ガイドでは三種類の整合性を個別に確認する必要がある
| 確認レベル | 主な問題 | 推奨される証拠 |
|---|---|---|
| 画像からモデルまで | 分解能、セグメンテーション、解剖学的境界によって偏差が生じていないか | 元画像、セグメンテーションモデル、バージョン記録 |
| CADから完成品まで | 印刷、収縮、サポート、後硬化によって重要寸法は変化するか | モデル比較、重要寸法測定 |
| 完成品から骨面へ | 接触面は安定しているか、ガイド孔の軸線は設計意図を満たしているか | 適合性、位置決め、機能検査 |
したがって、外形寸法を1つ測定しただけでドリルガイドの適合性を判断することはできません。まず、骨面との接触面、ガイド孔の直径と軸線、位置決め段差、および薄肉領域を確認する必要があります。骨面適合型ドリルガイドの場合、寸法検査が証明するのは部品とデジタルモデルとの関係であり、適合性検査が証明するのは部品と対象となる解剖学的表面との関係です。両者を相互に代替することはできません。
3Dプリント手術ガイドの後処理を検証に組み込む必要がある理由
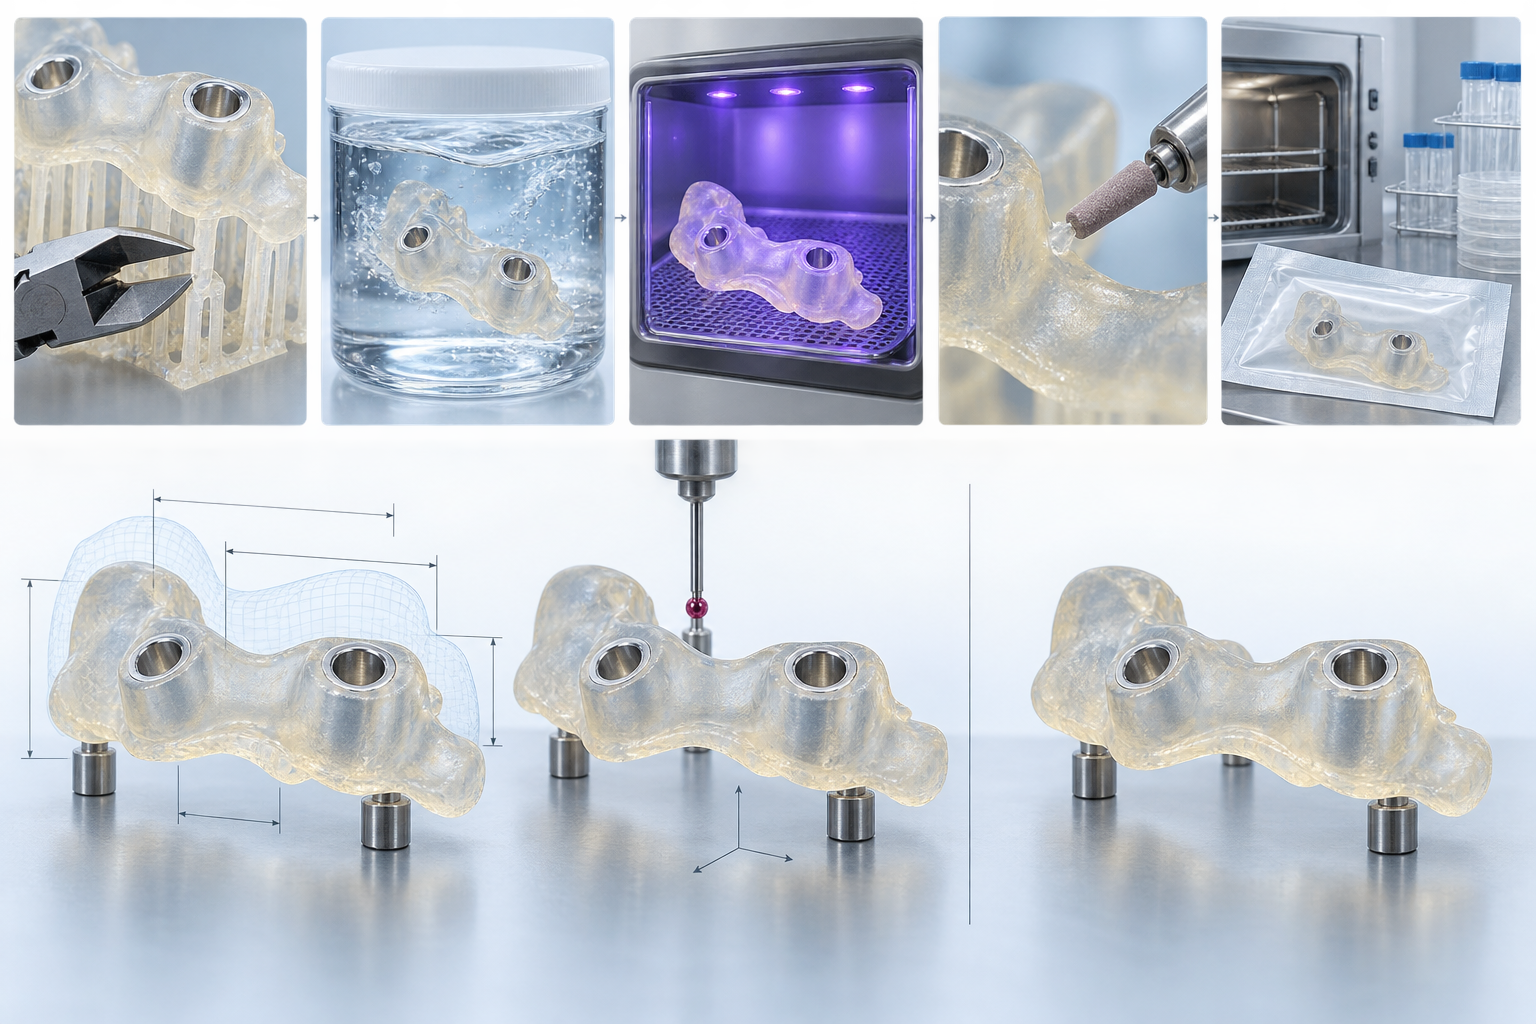
手術ガイドはプリンターから出た時点で完成する部品ではありません。サポートの除去、洗浄、後硬化、表面処理、滅菌のすべてが、ガイドの寸法、表面状態、または機械的特性を変化させる可能性があります。骨面適合型ドリルガイドでは、位置決め面、ガイド孔、薄肉領域が機能的特徴に該当するため、後処理中の局所的な変形が位置決めの安定性に影響する可能性があります。したがって、医療用3Dプリントにおける後処理は、単なる洗浄工程ではなく、製造工程として扱うべきです。
サポート除去と洗浄で局所的な干渉と残留物をまず管理する
サポートを除去する際は、骨面接触領域、ガイド孔の縁部、位置決め段差を優先的に保護する必要があります。サポート痕による突起は局所的な干渉を引き起こす可能性があり、過度な修整は適合面や孔口の形状を変えてしまうおそれがあります。光硬化方式では、内孔、溝、狭い隙間に残る未硬化材料にも注意が必要です。洗浄が不十分だと、残留物、表面のべたつき、後硬化の不均一が生じます。洗浄媒体、時間、流動方法、乾燥条件は、材料と設備の工程に応じて確認し、ロット記録を保存する必要があります。
後硬化と表面処理によって重要寸法が変化する可能性がある
後硬化は材料の収縮、剛性、脆性に引き続き影響を及ぼします。時間、エネルギー、部品の配置、肉厚のすべてが結果に影響します。研磨やバフ仕上げでは、外観だけを確認してはなりません。骨面接触領域が削られて薄くなったり、ガイド孔が拡大したり、薄肉端部が丸くなったりすると、機能が変化する可能性があります。重要な材料と形状について再現可能なパラメータ範囲を設定し、薄肉、孔、溝、適合面を含むワーストケースの試験片で確認する必要があります。規則的な形状の標準試験片だけを検証してはなりません。
滅菌検証では処理前後の状態を比較する必要がある
ガイドを滅菌する必要がある場合は、所定の温度、圧力、時間、サイクル数の下で、材料に反り、軟化、亀裂、または位置決め精度の変化が生じないか、予定する滅菌方法に基づいて確認しなければなりません。特定製品に対する材料サプライヤーの滅菌適合性に関する声明は、材料選定の根拠にしかならず、完成品の検証に代わるものではありません。エンジニアリング上は、滅菌前後で骨面接触面、ガイド孔の直径と軸線、位置決め段差、外観状態を比較する必要があります。必要に応じて、適合性検査または器具ガイド検査を追加します。最終記録には、材料ロット番号、印刷パラメータ、後処理パラメータ、滅菌ロット、検査結果を関連付け、異常を具体的な工程まで追跡できるようにする必要があります。
パーソナライズされた医療用手術ガイドの品質検証と出荷判定の方法
手術ガイドの品質検証は、印刷後の外観やいくつかの寸法だけを確認すればよいものではありません。骨面適合型ドリルガイドでは、出荷判定の基準は文書、工程、部品、機能、清浄性、滅菌の6つの側面を網羅する必要があります。寸法が合格していても、対象となる骨面上でガイドが安定して位置決めできるとは限りません。また、材料サプライヤーが生体適合性を宣言していても、完成品の洗浄、滅菌、予定用途に対する検証が完了していることを意味するものではありません。
医療用3Dプリント手術ガイドはまずファイルと工程を照合する
ファイル層では、元画像データ、セグメンテーションモデル、患者またはプロジェクト番号、CADバージョン、ならびにエクスポートしたSTLまたは印刷ファイルが同一バージョンに対応しているかを照合します。骨面接触部、ガイド孔の軸線、位置決め段差に変更を加えた場合は、必ずバージョン記録と承認根拠を残してください。工程層では、材料の銘柄とロット番号、装置、印刷方向、層厚、配置位置、サポート方案、洗浄および最終硬化のパラメータを記録します。これにより、完成品に偏差が生じた際に、単に再印刷するのではなく、モデル、材料、または工程のどの段階に原因があるかを追跡できます。
手術ガイドの重要寸法は機能検査も必要
部品検査は機能上重要な形状特性を中心に実施します。骨面接触部、ガイド孔の直径と軸線、位置決め段差、薄肉部、開口部、器具の干渉回避スペースを測定します。検査方法は形状に応じて、測定器、3Dスキャン、またはデジタルモデルとの比較から選択できますが、測定システムの分解能、基準の設定方法、不確かさは、受入要求に適合させる必要があります。複雑な曲面については、1つの外形寸法で全体の位置・姿勢の検査を代替することはできません。
機能検査では、ガイドが設計基準に従って適合するか、位置決めが安定しているか、ガイド孔に指定された器具を通せるか、さらにサポート除去または表面処理後に干渉が発生しないかを確認します。必要に応じて、滅菌前後の重要寸法、反りの状態、適合結果を比較します。最終的な出荷判定記録には、清浄状態、滅菌方法とロット、包装表示、モデルバージョン、検査結果、判定担当者も含める必要があります。
- ファイル:元画像、セグメンテーションモデル、CADおよび印刷ファイルのバージョンが一致している。
- 工程:材料ロット、装置パラメータ、印刷方向、後処理記録が完全である。
- 部品:重要寸法、軸線、薄肉部、表面状態が製品固有の要求に適合している。
- 機能:骨面への適合、位置決め、器具のガイド機能の検査を完了している。
- 出荷判定:洗浄、滅菌、包装、トレーサビリティ情報が当該製品に対応している。
したがって、カスタムメイドの医療用手術ガイドに、すべての受入基準として一律の「±X mm」を適用するのは適切ではありません。より確実な方法は、臨床リスク、重要な形状特性、材料と工程の適用範囲、実際の測定能力に基づいて、この種類のガイド向けの製品固有の受入基準を設定し、再確認可能な出荷判定の証拠を保管することです。
手術ガイドの製造プロジェクトで3Dプリントサプライヤーとどのようにコミュニケーションを取るか
手術ガイドは、STLファイルを1つアップロードするだけで完成する一般的な試作品ではありません。3Dプリントサプライヤーには、予定用途、接触する組織、使用時間、滅菌方法を伝える必要があり、これらの情報は材料、印刷方向、後処理、最終受入検査に直接影響します。骨面適合型のドリルガイドについては、ガイド孔の軸線、位置決め面、開口部、薄肉領域、および器具の進入方向も明示する必要があります。
見積依頼資料ではまず用途と受入範囲を定義する
調達資料には少なくとも、画像データまたはモデルのバージョン情報、最終CADバージョン、材料上の制約、滅菌温度とサイクル条件、重要寸法およびその公差基準、表面と透明度に関する要求、ならびにサプライヤーに提出を求める検査記録を含める必要があります。特定の骨面接触部が主要な位置決め機能を担う場合、外形寸法だけを記載するのではなく、図面、注記付きモデル、または検査チェックリストに、その領域の検査方法も明確に記載してください。
- ファイル:元画像、セグメンテーションモデル、CAD、印刷ファイルのバージョン関係;
- 工程:材料の銘柄とロット、装置の工程ルート、印刷方向、層厚、サポート、後処理パラメータ;
- 受入検査:ガイド孔の直径と軸線、位置決め段差、骨面接触部、薄肉部、開口部などの重要な形状特性;
- 納入:洗浄、滅菌、包装、表示、およびロット追跡記録。
まず検証エビデンスを確定し、その後に印刷工程を検討する
コミュニケーションの際は、装置の公称分解能を完成品の公差と直接みなしたり、「寸法が規格内であること」だけを要求したりしないでください。サプライヤーは、具体的な形状と測定能力に基づき、デジタルモデルとの比較、重要寸法の検査、ならびに骨面への適合性または器具ガイド機能の検査範囲を確認する必要があります。材料サプライヤーの生体適合性声明も、完成品の洗浄、滅菌、出荷判定の検証に代わるものではありません。
FAQ:医療用3Dプリント手術ガイドの材料、精度、検証
医療用3Dプリント手術ガイドは、単に「印刷できるかどうか」だけで適用可否を判断することはできません。材料、予定用途、プリント工程、後処理、洗浄・滅菌、最終出荷判定を、一連の製造バリデーションチェーンとして確認する必要があります。
一般的な3Dプリント用レジンを、医療用3Dプリント手術ガイドにそのまま使用できますか?
通常、「レジン」という材料分類だけで判断することはできません。まず、接触する組織、使用時間、剛性、寸法安定性、洗浄方法、滅菌条件を確認し、特定材料の適用に関する声明および工程要件と照合する必要があります。材料サプライヤーの生体適合性に関する説明は、完成品の洗浄、滅菌、包装、臨床使用に向けた出荷判定の検証が完了していることを意味するものでもありません。
プリンターの公称精度を、手術ガイドの完成品受入れ基準として使用できますか?
直接同一視することはできません。画素サイズ、光スポット、層厚は装置および工程のパラメータにすぎず、最終結果はプリント方向、サポート、材料収縮、二次硬化、滅菌、ガイド形状の影響も受けます。受入れは、装置の宣伝仕様をそのまま適用するのではなく、具体的なCADモデル、重要寸法、測定システム、機能要件を中心に構築する必要があります。
寸法検査と骨面への適合性検査には、どのような違いがありますか?
寸法検査では、ガイドとCADモデルの間にある重要な幾何学的特徴、たとえばガイド孔の直径、軸線、位置決め段差、薄肉部の寸法などを比較します。一方、骨面への適合性検査では、対象となる解剖学的表面にガイドを安定して配置できるか、揺動、干渉、局所的な隙間がないかを確認します。寸法が規格内であっても、適合性やガイド機能が自動的に合格になるわけではありません。
材料が生体適合性を有すると宣言されていれば、完成品をそのまま滅菌して臨床使用できますか?
同じではありません。規定された滅菌方法およびサイクル条件が、ガイドの寸法、剛性、表面状態、位置決め精度に及ぼす影響を検証し、洗浄、残留物管理、包装、ロットトレーサビリティの要件も確認する必要があります。最終的に使用可能かどうかは、適用される製品検証、品質手順、臨床上または規制上の要件に基づいて決定されます。
Key takeaways
- 手術ガイドの精度は画像セグメンテーションとCAD設計から始まり、3Dプリンターの公称分解能だけで判断することはできません。
- 材料選定では、生体適合性、剛性、寸法安定性、透明性、洗浄性、滅菌耐性を同時に評価する必要があります。
- 完成品の受入検査では、デジタルモデル比較、重要寸法検査、骨表面への適合性・誘導機能の確認を区別する必要があります。
- サポート材の除去、洗浄、二次硬化、表面処理、滅菌はいずれもガイドの寸法や性能を変化させる可能性があるため、工程バリデーションに組み込む必要があります。
- 納品記録には、データバージョン、材料ロット番号、造形パラメータ、後処理、検査、洗浄、滅菌、最終出荷判定の状態を含める必要があります。



