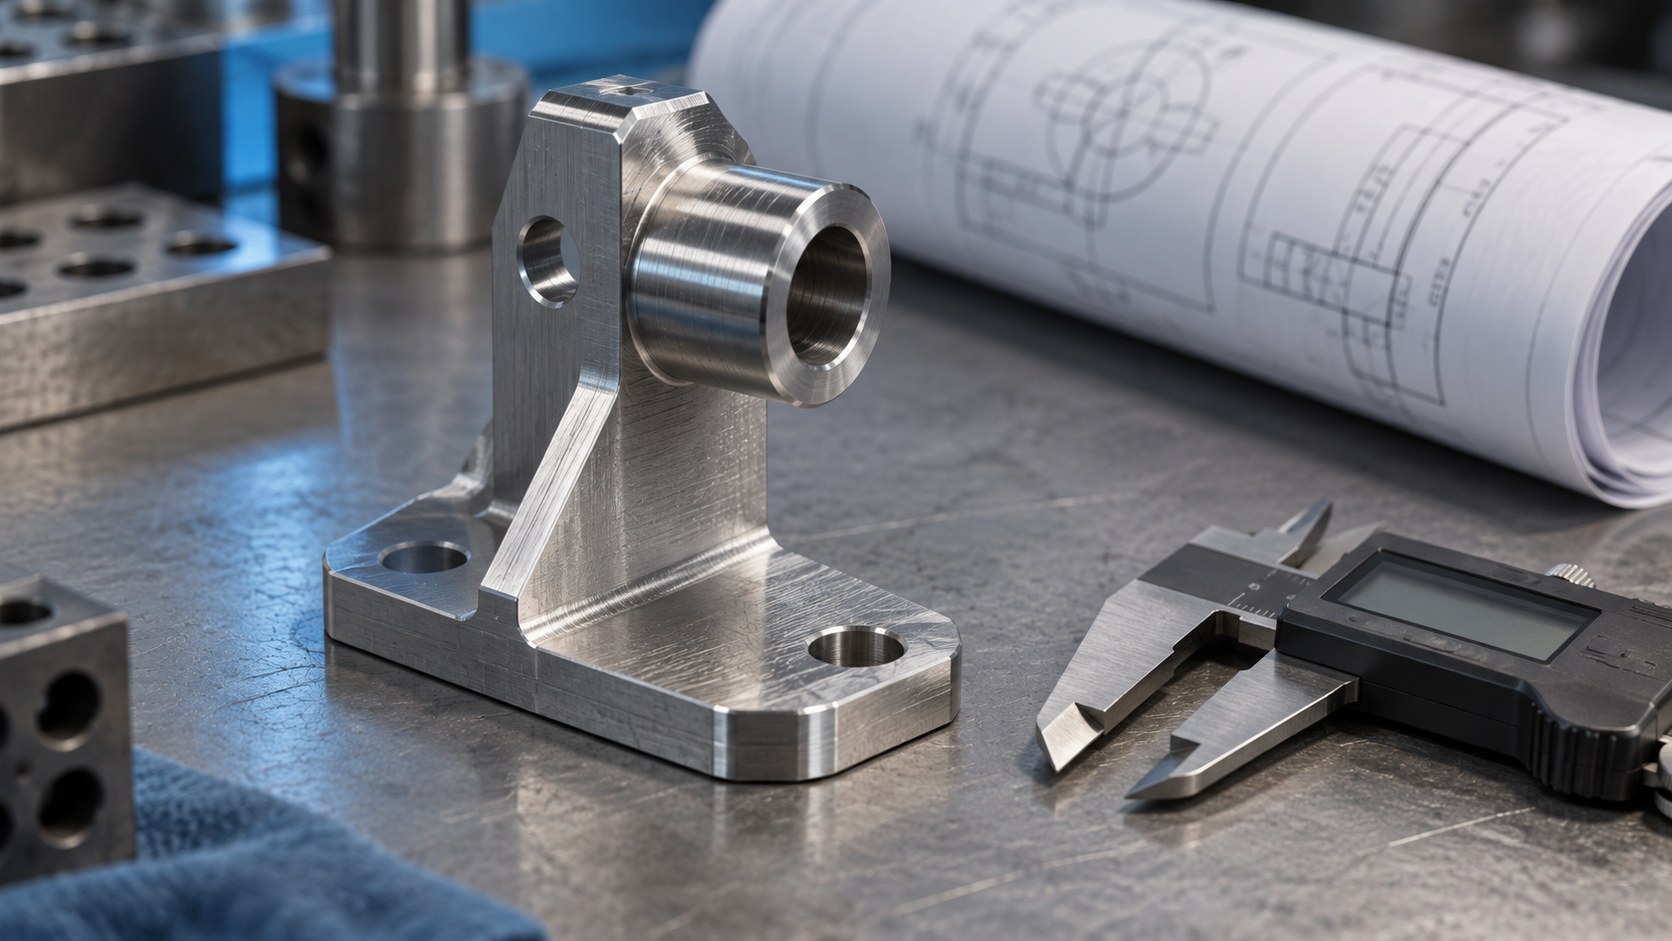
カスタム部品とは何か?まず標準部品と非標準部品を区別する
カスタム部品を理解するには、まずその反対である標準部品から話を始めるのが最適です。ボルト、ナット、ワッシャー、転がり軸受などの部品は、構造、寸法、製図法、マーキングにおいてすでに完全に標準化されており、専門メーカーが統一規格に従って大量生産し、購入時には規格・型番を伝えるだけで、異なるメーカー間でそのまま互換可能な製品が得られます。標準部品の論理は「規格が統一されていれば、誰が作っても同じ」です。
非標準部品はまったく別の道を歩みます。業界における非標準部品の定義は:国家が厳格な標準規格やパラメータ規定を制定しておらず、企業が自主的に管理し、顧客の図面や具体的な要件に応じてカスタマイズするものです。言い換えれば、汎用の型番は存在せず、規格はこの一枚の図面、この一批の要件によって個別に定義されます。標準部品は「選び出すもの」であり、非標準部品は「作り出すもの」です。
非標準部品の簡易分類:金属と非金属
非標準部品には非常に規範的な分類体系があるわけではなく、業界では通常材質で二分します:金属部品と非金属部品です。金属非標準部品は鋳造や棒材から始まり、精密加工で終わるまで全工程で品質管理を行うことが多く、工程が複雑で変動性が大きくなります。非金属部品はエンジニアリングプラスチック、アクリル、ゴムなどをより多く扱い、加工方法と熱処理の論理はまったく異なります。この二分法は簡略化された枠組みにすぎず、まず工芸の方向性を判断するのに便利ですが、具体的な材料選定の代わりにはなりません。
また統一規格がないからこそ、カスタム部品のコストと工程の複雑さは通常標準部品より高くなります。標準部品はロットで治具と調整コストを薄めることができますが、非標準部品は每一批ごとに工程準備を一からやり直すことになり、開発サイクルは自然と長くなります。これは非標準部品の固有の性質であり、特定の工場の効率が低いわけではありません。
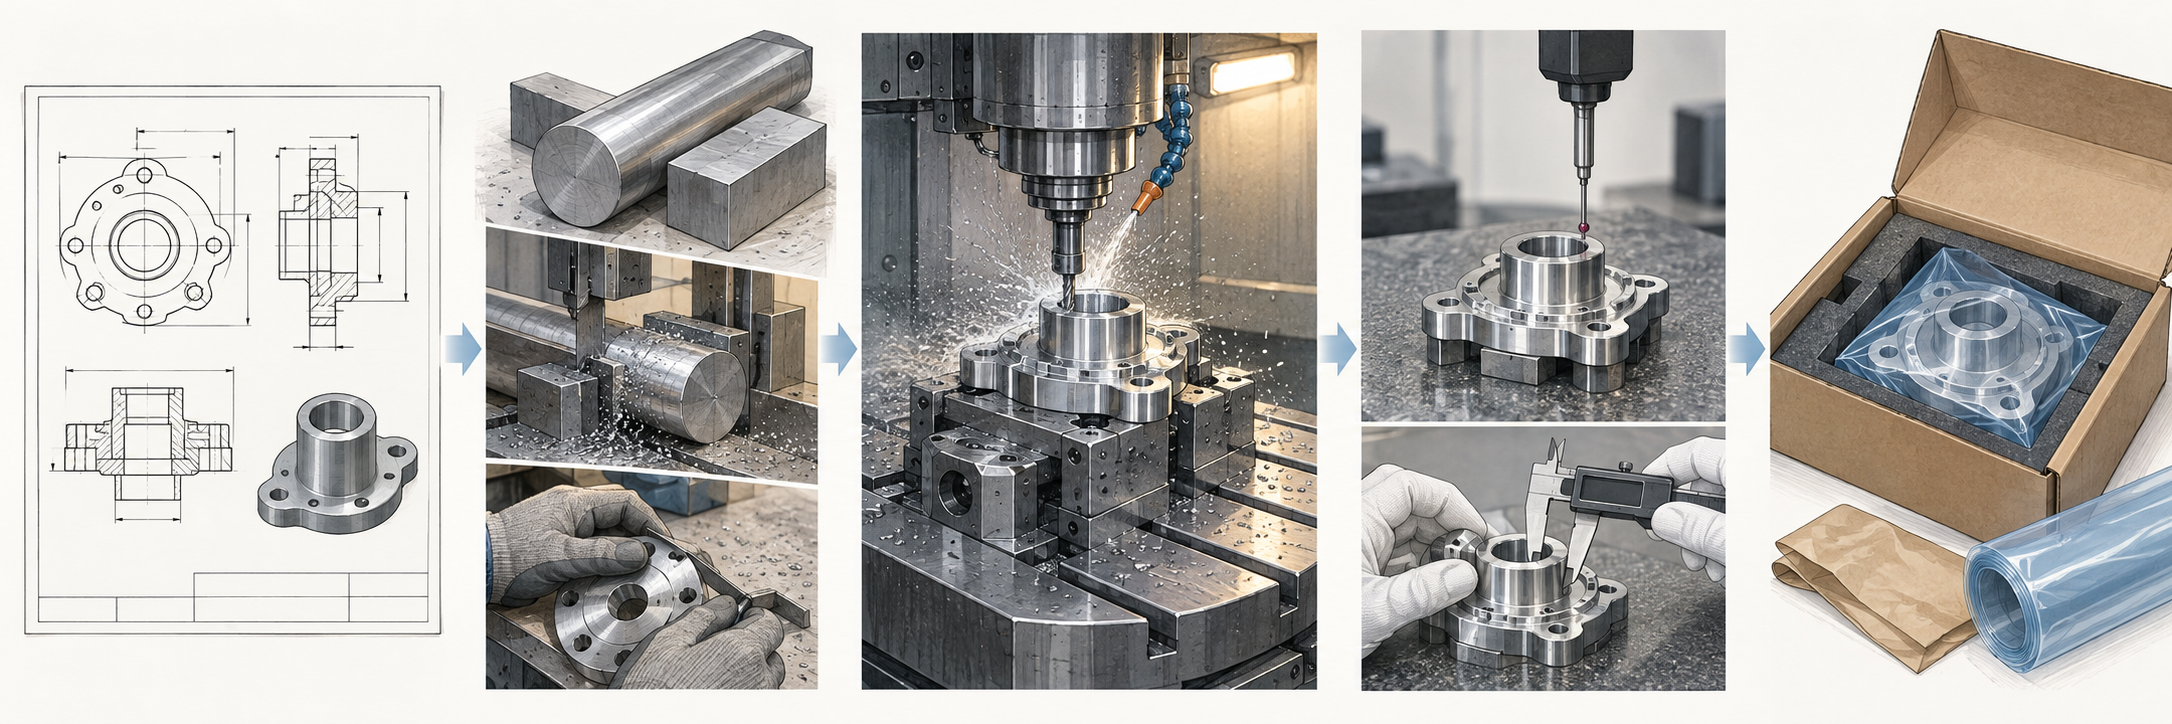
カスタム非標準精密部品の典型的な工程チェーン
標準部品はカタログから注文できますが、カスタム部品はできません。非標準部品には統一規格がなく、工程をそのまま流用できず、図面に従って段階的に確認するしかありません。以下のチェーンは「入力—動作—出力」で分解したもので、以降の各節で順に展開します。
このチェーンが標準部品よりはるかに長い理由は変動性にあります:金属非標準部品は鋳造や鍛造から精密加工まで全工程で品質を管理する必要があり、中間のどの工程でも基準や取り代を正しく取らないと、後で手戻りが発生します。また工程が複雑なため、カスタム部品のコストとサイクルは通常同規格の標準部品より高くなります。これはメーカーが値上げしているのではなく、工程そのものが決めていることです。
前期準備と図面分析:カスタム部品の第一関門
カスタム部品(非標準部品)の受注が成立するかどうかは、着工前に七八割方決まります。図面が届いたら、メーカーが最初にすべきことは見積もりではなく、情報を完全に読み取ることです:寸法、形状、材料、公差、さらに深く構造、寸法精度、幾何公差、表面粗さを見ます。これらの項目のいずれかが曖昧であれば、後で図面変更、手戻り、値上げになりかねません。
顧客が提供すべきもの:図面は一枚だけでは足りない
2Dエンジニアリング図面と3Dモデルは、通常は出発点にすぎません。カスタム部品を実際に着工可能にするには、顧客は少なくとも三つのことを明確に伝える必要があります:
- 基準と重要寸法:どの面が基準か、どの寸法が組立機能寸法か、どれが参考のみか。注記が明確であるほど、往復確認が少なくなります。
- 材料と状態:6061-T6か304か、熱処理が必要か、板材か棒材を指定するかは、コストと後続工程に影響します。
- 数量と用途:単品試作、小ロット試作、量産立ち上げのいずれかで、CNCを使うか別の方法を使うかが直接決まり、専用検査治具が必要かどうかも決まります。
図面情報の欠落の代償は具体的です:公差が注記されていない嵌合穴を、メーカーが自由公差で加工し、組立時に嵌まらないことが判明すると、再加工が必要になります。問題は現場ではなく、図面段階で機能要件を製造言語に翻訳していなかったことにあります。
メーカーが確認すべきこと:図面から製造可能性へ
図面を受け取った後、メーカーの確認作業には通常以下が含まれます:構造が標準工具で到達可能か、薄肉や深いポケットが加工中に変形しないか、幾何公差が段取り方法と矛盾しないか、表面粗さの要件に追加の研削や研磨が必要か。これらの確認を事前に行う方が、途中で止めて変更するよりはるかに安価です。
明確な図面と数量があれば、まず製造可能性チェックを一巡してから見積もりに進むのが、カスタム部品の比較的堅実な始め方です。このステップですべての問題が解決するわけではありませんが、「設計上は可能だが加工上は厄介」な箇所の大部分を事前に露呈させることができます。

受け入れ基準を図面に書き込むことは、後でどちらが正しいか議論するより安価です。この言葉はカスタム部品に特に当てはまります——非標準部品には依存できる統一規格がなく、図面が双方の唯一の共通根拠だからです。
材料選択と前処理:カスタム部品性能の起点
カスタム部品の図面分析で「形状と公差」が決まったら、次は材料を確定します。材料が工場に入れば、以降のすべての工程——切削パラメータ、段取り方法、応力除去の段取り、表面処理——がそれを中心に回ります。材料を間違えると、多くの場合一件の廃棄ではなく、ロット全体の寸法ドリフトと再スケジューリングになります。したがって本節では選択の論理のみを扱います:まず用途で材料カテゴリを絞り、次に金属と非金属を比較検討し、最後に前処理で寸法安定性を買い戻します。
まず用途を見て、次に金属と非金属を見る
用途が材料カテゴリの上限を決める。荷重を受ける構造部品、運動対偶、シール面は通常、金属を優先する。外殻、導流部品、絶縁部品、軽量化ブラケットは、非金属のほうが多くの場合コスト効率がよい。金属の中でもさらに分かれる。炭素鋼と合金鋼は強度が高くコストが低いが、耐食性はめっきやコーティングで補う必要がある。ステンレス鋼は耐食性がよいが、加工硬化しやすく、切削時に工具摩耗が速い。アルミニウム合金は密度が低く切削性がよいが、剛性は鋼に劣り、長い突き出し構造ではびびりやすい。銅合金は熱伝導性と導電性がよいが、価格に敏感である。非金属では、エンジニアリングプラスチックの軽量性、耐薬品性、電気絶縁性が利点だが、代償として剛性、耐熱性、クリープ特性が制限される。
よくある誤解を一つ明確にしておく。耐熱性とは「熱湯に触れられるかどうか」ではない。業界でよく使われる高温特殊プラスチック(PEEK、PEI、PPS など)は、通常 150℃~350℃ の高応力環境で長期使用が可能であり、具体的な上限はグレード、充填系、荷重時間によって決まる。これは材料能力の一例であり、どのメーカーの保証でもない。エンジンルーム、オーブン、滅菌装置の近くで使うカスタム部品では、材料選定時に「ピーク温度」と「連続温度」を分けて図面に記載すべきである。
前処理:寸法安定性を前もって買う
多くのカスタム部品は加工できないのではなく、加工後に二日置くと変形する。粗加工で大量の材料を除去すると内部応力が再分布し、薄肉部品、長軸、大型板部品では特に顕著である。一般的な方法は、粗加工後に応力除去焼鈍を実施し、その後仕上げ加工を行うことである。アルミニウム合金の応力除去温度と保持時間はグレードごとに確認する必要があり、鋼の曲線をそのまま流用してはならない。鋳物や鍛造素材も、通常はまず安定化処理を行ってから仕上げ加工工程に入ることが推奨される。
非金属の前処理は方向性が異なる。プラスチック部品は加工または射出成形前に乾燥させる必要があり、吸湿したナイロンや PC をそのまま成形するとシルバーストリーク、気泡、寸法偏差が発生する。一部の材料は「とりあえず乾燥」ではなく、サプライヤー指定の乾燥温度と時間に従って実行する必要がある。金属部品は工程間に滞留する際に防錆処理を行い、特に炭素鋼部品では応力除去後、仕上げ加工待ちの間に防錆を一度怠ると、後工程で研磨や手直しが増える可能性がある。
選択の論理は三つの文に集約される。まず荷重、温度、媒体、重量でカテゴリを決める。次に同カテゴリ内で加工性、耐食性、コストを比較する。最後に応力除去、乾燥、防錆で寸法安定性を固定する。材料リストは積み上げる必要はないが、この三つの文は図面または技術協定において明確なグレード、状態、熱処理要求として落とし込まなければならない。グレードが曖昧なカスタム部品は、見積もりと納期が通常ともに管理不能である。
非標準部品のカスタム加工設備には何がある?用途別に五分類
「非標準部品 カスタム加工設備」で検索すると、型番とブランドの一覧が簡単に得られる。調達担当者やエンジニアにとってより有用な分類は、用途別にグループ化することである。この設備が何を解決するのかであり、その名称ではない。カスタム部品の工程チェーンは溶接、切断、成形、切削、後処理、検査にまたがり、同じロットの部品がしばしば複数カテゴリの設備間を流れる。以下、五分類ごとにそれぞれの役割の境界を明確にする。
溶接と切断:接続と材料取りを解決する
溶接類では突合せ溶接機、アルゴンティグ溶接機が一般的である。前者は棒材、線材、形材の突合せに用いられ、後者はステンレス鋼、アルミニウムなどの薄肉部品の成形溶接に用いられ、熱影響部が小さく、ビード外観がよい。切断類では砥石切断機、エアプラズマ切断機、アングルグラインダーが一般的である。砥石切断は形材の材料取りに適し、プラズマ切断は中厚板の輪郭材料取りに用いられ、アングルグラインダーは主にバリ取りと溶接後の仕上げに用いられる。このカテゴリの設備が決めるのは「材料を切り出せるか、部品を接続できるか」であり、カスタム部品が仕上げ加工に入る前の準備工程である。
成形と切削:カスタム部品の形状と精度の主体
成形設備にはプレスブレーキ、シャーリングマシン、ロール曲げ機、プレス機が含まれ、主に板金部品と筐体部品を扱う。曲げは角度を決め、シャーリングは展開寸法を決め、ロール曲げは円弧面を作り、プレスは穴位置と打ち抜きを行う。切削設備こそがカスタム部品精度の落としどころである。ここでよく混同される差異を一つ挙げる。CNC マシニングセンタと CNC フライス盤の核心的な違いは、自動工具交換と一度のクランプで多工程を実現することにある。フライス、ドリル、リーマ、タップを同一基準で完了でき、繰り返しクランプによる累積誤差を減らす。多面穴位置、多工程のカスタム部品では、この差異が公差を安定して出せるかに直接反映される。業界でよく見られる高精度範囲では、CNC 設備の位置決め精度は 0.0025mm オーダー、厳格公差は ±0.005mm レベルに達することがあり、これは設備能力の一例であり、実際に達成できるかは構造、材料、クランプ方法次第であり、図面上で項目ごとに確認する必要がある。
後処理と検査:カスタム部品を検収可能にする
後処理にはバリ取り、面取り、研磨、アルマイト処理、黒染め、ブラストなどが含まれ、外観、耐食性、組立時の手触りを解決する。検査設備にはノギス、マイクロメータ、画像測定機、三次元測定機(CMM)、粗さ計が含まれ、「このロットのカスタム部品が合格かどうか」に答える。検査方式は通常、初品検査、巡回検査、出荷抜取検査に分かれ、高精度または重要な機能寸法では CMM レポートが要求されることが多い。これらも同様に業界の一般的な慣行であり、購買要求に明記する必要があり、サプライヤーが必ず提供することをデフォルトにしてはならない。
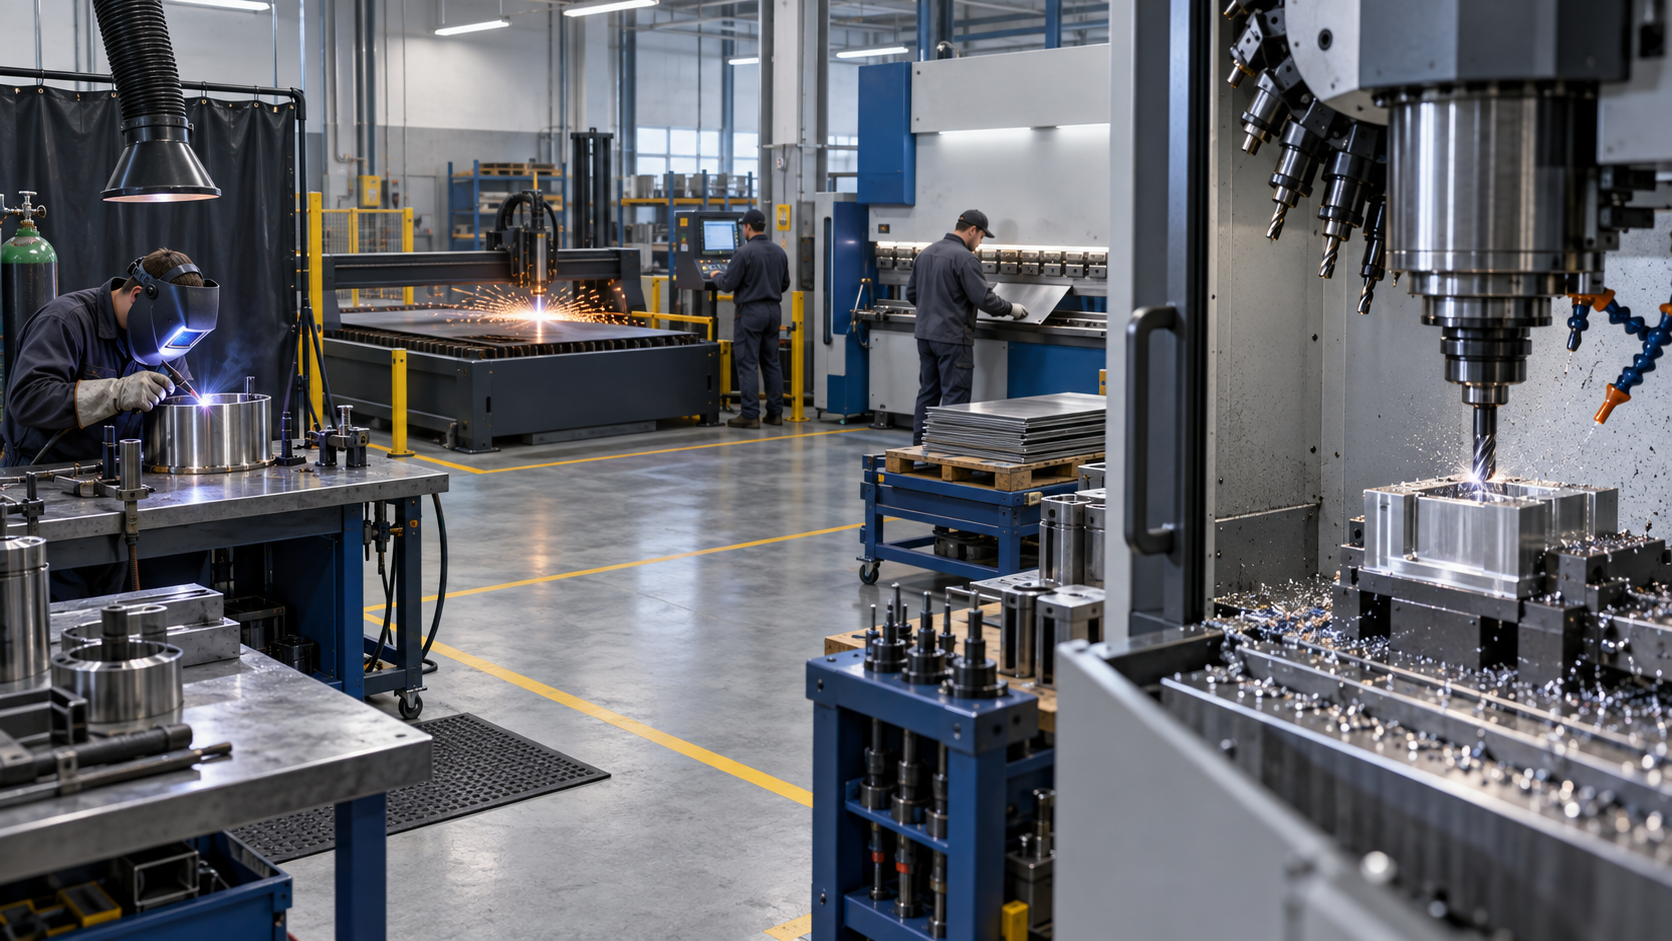
用途別に五分類するほうが、型番を暗記するよりはるかに有用である。サプライヤーを選ぶ際は「どんな設備がありますか」と聞くより、「この種のカスタム部品ではどのカテゴリの設備を使い、どの工程を外注しますか」と聞くほうがよい。外注工程が多くなるほど、納期と公差チェーンの管理が難しくなる。
DFM の前倒し:なぜカスタム部品のコストと納期問題は設計段階で多く発生するのか
カスタム部品の見積もりが高めに戻り、納期が再三延びると、調達担当者やエンジニアの第一反応はたいてい「現場の生産計画が悪い」である。しかし手直し記録をめくると、多くの超過支出と遅延は工作機械の前ではなく、もっと早い段階、つまり設計段階で製造制約への配慮が不足していることに起因する。図面が CAD 上で「描ける」ことは、実際の加工で「作れる」ことと同じではない。DFM(製造を考慮した設計)の前倒しとは、この種の問題を見積もり前に解決することである。
DFM は具体的に何をチェックするのか:三つの問い
非標準部品には統一仕様がなく、製造制約は構造によって異なるため、DFM は固定のチェックリストではなく、繰り返し現れるいくつかの問題を中心に展開される。エンジニアリングでは通常、次の三項目を見る。
- その構造は標準工具で加工できるか?深く狭い溝、内側の直角、底部の丸みが小さすぎる箇所、工具が入らない位置は、放電加工や専用工具を強いられ、コストとリードタイムが増大する。内側の丸みを標準エンドミル半径が到達できる範囲まで広げれば、機能を変えずに一工程を省けることが多い。
- 公差は機能要求に適合しているか?図面全体の公差を一律に高精度範囲へ厳しくするのは、最もよくある過剰設計である。本当に厳格に管理すべきは通常、嵌合面、位置決め面、重要な機能寸法のみであり、非嵌合面は一般公差でよい。業界では厳格公差は ±0.005mm レベルに達することがあるが、それは必要に応じて使う範囲であり、デフォルト値ではない。
- 過剰設計が存在しないか?厚すぎる壁、多すぎるリブ、どうしても一体成形にこだわる複雑な構造は、材料費と工数を押し上げる。板金曲げで塊からのフライス加工を代替できる場合、標準形材でカスタム断面を代替できる場合は、まずコストを計算する価値がある。
これら三つの問いに共通するのは、いずれも図面段階で変更可能であり、変更が通常機能に影響しないことである。現場に入ってから気づくと、変更は手直し、図面修正、再クランプ、再スケジューリングになってしまう。
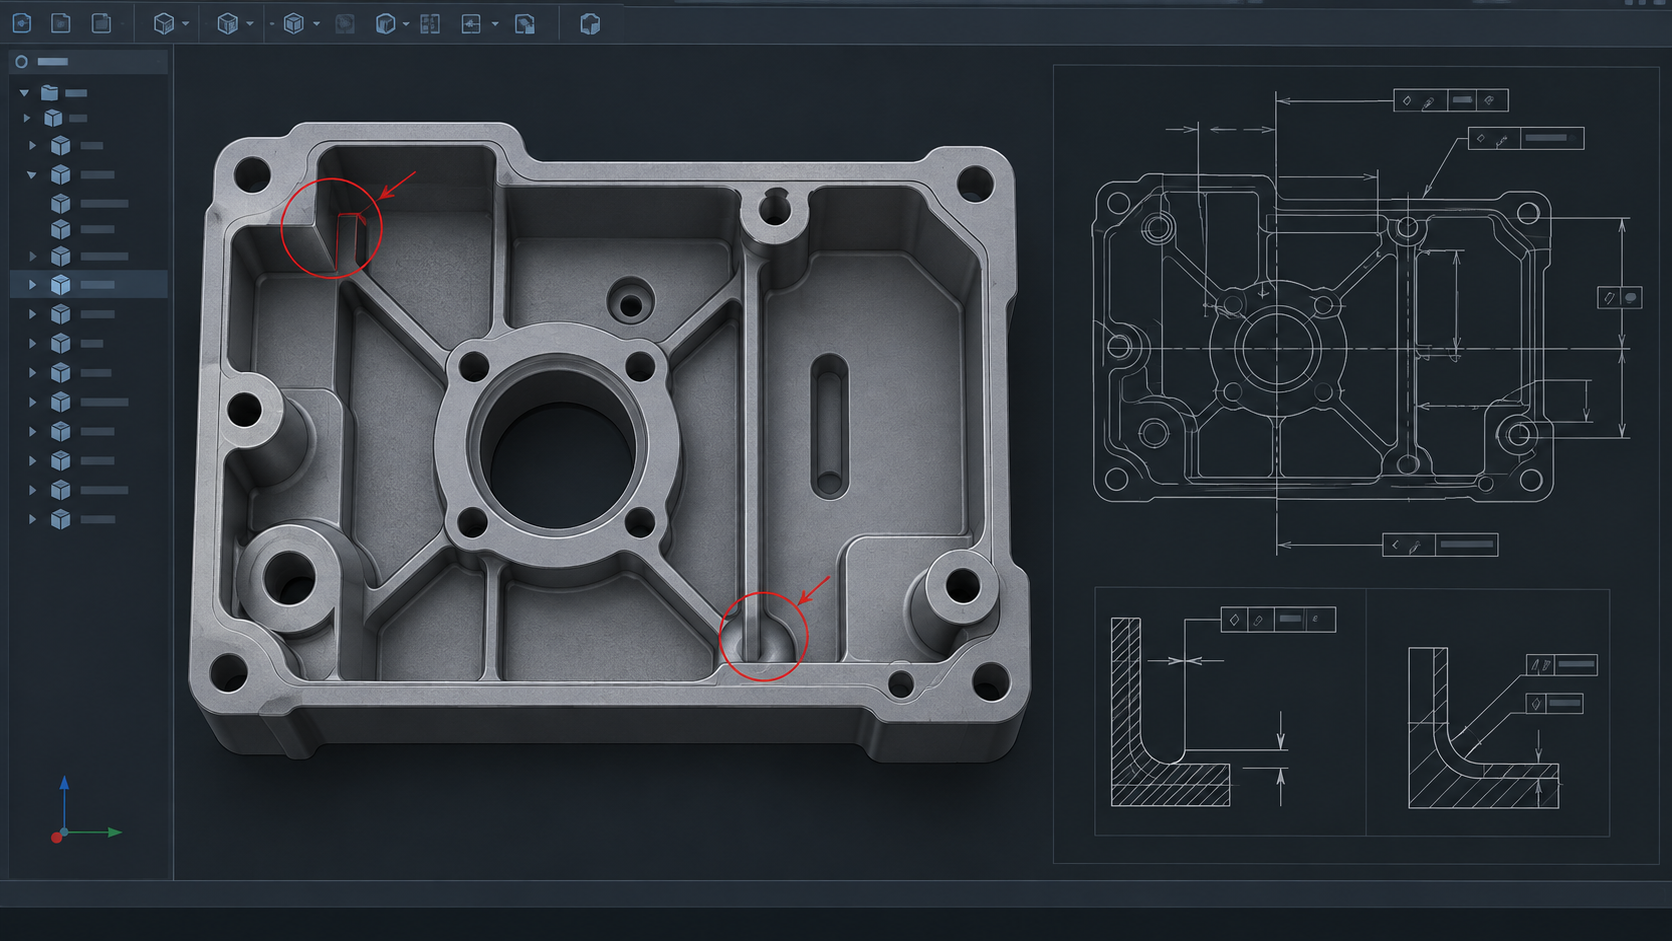
カスタム部品の落とし穴回避:DFM を見積もりより前に置く
順序が重要である。先に見積もり、後に DFM を行うことは、まだ最適化されていない図面で価格と納期を交渉するようなもので、後で変更するたびにやり直しになる。より確実な方法は次のとおりである。
- CAD をアップロードしたらまず DFM チェックを一巡行い、製造可能性のフィードバックを得てから正式見積もりに入る。
- 図面上で重要な機能寸法と基準を明確にマークし、その他の寸法は一般公差でよいとし、「全体を厳しくする」ことを避ける。
- 外観面と機能面を区別する。外観面は表面粗さと模様を管理し、機能面は寸法と幾何公差を管理し、両者の要求は異なり、互いに連動させる必要はない。
一言でまとめる。図面上で変更できる問題は、現場に持ち越して変更しない。カスタム部品にとって、DFM は追加プロセスではなく、コストと納期の不確実性を前もって排除する一歩である。図面が手元にある場合、次のステップは通常、まず DFM チェックを一巡行い、その後で材料、公差、数量を協議することである。
CAD から納品まで:カスタム部品のオンラインカスタムフロー
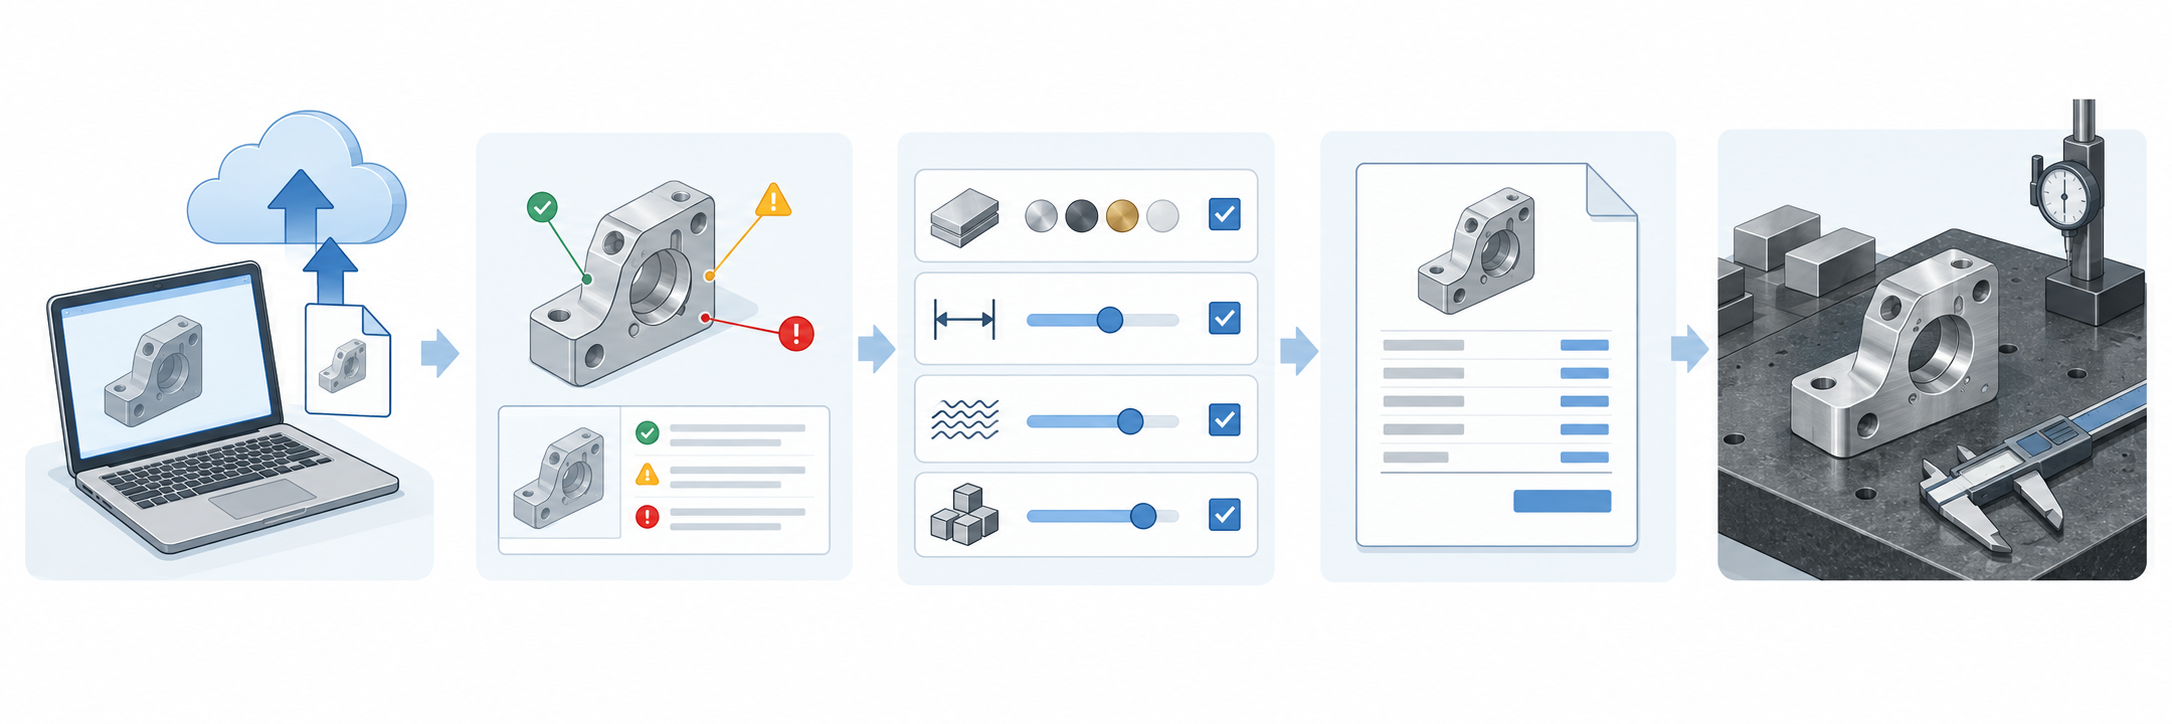
カスタム部品のオンラインフローは、結局のところ、いくつかの固定されたコミュニケーションノードをつないだ一本の線である。CAD ファイルをアップロード → DFM フィードバックを取得 → 詳細を確認 → 見積もり → 生産と品質検査。各ノードで、顧客が何を返答し、メーカーが何を確認するか、境界が明確であるほど、往復の変更回数が少なくなる。以下、ノードごとに分解して説明する。
CAD のアップロードと DFM の取得:カスタム部品フローの起点
顧客がアップロードするのは通常、一組のファイルである。三次元モデル(STEP、IGES またはネイティブ形式)と二次元工程図。三次元モデルのみの場合、メーカーは幾何形状とおおよその加工可能性を判断できる。寸法公差、幾何公差、表面粗さ、基準といった情報は、ほとんど二次元図にしか書かれていない。図面が欠けている場合、DFM フィードバックは通常「構造が実現可能か」というレベルにとどまり、精度要求は別途補う必要がある。
DFM フィードバックが顧客の手元に戻ると、通常三種類の問題が指摘される。壁厚が薄すぎる、または深いキャビティが標準工具の到達範囲を超えている、公差表示が機能要求と一致していない、簡素化できるのに複雑化されている構造が存在する。このステップはカスタム部品フロー全体の中で最も費用対効果の高い环节である。図面変更のコストは、工作機械のプログラム変更や加工済み部品の廃棄よりはるかに低い。
詳細確認と見積もり:材料、公差、表面処理、数量
DFM通過後、見積もり前の確認に進みます。顧客に確認してもらう必要があるのは通常4項目です:材料の牌号と状態(例えば6061-T6か7075-T6か、焼なまし状態か溶体化時効状態か)、重要な公差帯(どの寸法を厳しくしなければならず、どれを緩められるか)、表面処理(陽極酸化、黒染め、ブラスト、めっきなど)、数量とロット。この4項目のいずれかが変われば、価格もそれに伴って変わります。
この段階が最も変更が往復しやすいところです。よくあるのは:図面には「公差はGB/T 1804-mによる」としか記載がないのに、実際の組立にはもっと厳しい公差が必要な場合。あるいは表面処理に「陽極酸化」とだけ書かれ、膜厚や色が指定されていない場合。メーカーは見積もり時に通常の仮定でしか対応できず、生産時には顧客の口頭での補足に合わせて調整するため、双方の理解が食い違うと問題が生じます。機能寸法と外観面を個別に明示するほうが、汎用公差表で悩むよりはるかに効果的です。
生産と品質管理:カスタム部品納品前のチェック
生産に入ると、顧客が関与できる節点は実は多くありませんが、事前に取り決めておく価値のある管理点がいくつかあります:初品を検査に出すか、重要寸法はどの測定具で測るか、出荷に検査報告書を添付する必要があるか。業界でよくあるやり方では、厳しい公差は±0.005mmレベルまで対応可能ですが、これは高精度領域に属し、すべての構造で達成できるわけではなく、具体的には特徴寸法、材料、段取り方法によります。CMM全寸法報告書、材質証明、NDA秘密保持契約といった書類は、通常必要に応じて要求できますが、事前に伝えておく必要があり、後からでは間に合わないことが多いです。
オンラインフローの利点はここでこそ発揮されます:ファイル、DFM記録、見積もり確認、検査データがすべて同じチェーン上にあり、問題が発生した際に具体的な節点まで遡ることができます。メールの往復で進めるカスタム部品プロジェクトは、「あの時言っていたのはどのバージョンか」で最も揉めやすいです。
品質検査、梱包・出荷とアフターサービス:カスタム部品のラストワンマイル
図面確認、材料選定、工作機械が停止した後、カスタム部品は最も見落とされやすい段階に進みます:それが合格であることをどう証明するか、無傷で手元に届くことをどう保証するか、問題が発生したらどう遡って調べるか。この3つをうまく手配しないと、それまで節約した時間とコストはここで取り戻されることになります。
検査方法:初品、抜き取り検査と測定手段
バッチまたは小ロットのカスタム部品では、通常まず初品検査を行います——最初の1個を図面と項目ごとに照合し、寸法、幾何公差、表面粗さが範囲内にあることを確認してから、後続の加工を進めます。初品が合格しなければ、後はすべて不良品です。バッチが安定したら抜き取り検査に移行し、抜き取り比率と判定規則は口頭の取り決めではなく、注文書に明記すべきです。
測定手段は寸法の種類によります。輪郭、穴径、位置度といった幾何量には、業界では三次元測定機(CMM)や画像測定機がよく使われます。表面粗さには粗さ計を使います。業界でよくあるやり方は、出荷に自主検査報告書を添付するもので、必要に応じて材質証明や第三者検査報告書を要求できます。これらは「通常要求可能」な業界慣行であり、具体的には発注時にメーカーと確認した検査項目に準じ、すべての注文にフルセットの報告書が付くわけではないと想定しないでください。
梱包、防錆と出荷書類
カスタム部品は単品の価値が高く数量が少ないことが多く、1個をぶつければ1個減ります。金属部品は防錆が必要です:工程間防錆、洗浄後の乾燥、防錆紙や気化性防錆フィルムの追加。嵌合面や鏡面のある部品は、個別に仕切って梱包し、相互の摩擦を避けます。非金属部品は圧迫変形と静電気を防ぐ必要があります。梱包方法は、特に外観部品の場合、注文書に明記するのが最善です。
出荷書類には通常、納品書、自主検査報告書が含まれます。トレーサビリティが要求される場合は、材質証明、熱処理記録、検査報告書を要求できます。書類が不完全だと、検収時に補充しなければならず、その補充の過程でさらに1日遅れます。
アフターサービスの遡及:組み付け不可、寸法ドリフト、ロット不一致
カスタム部品で最もよくあるアフターサービス問題は3種類あります。組み付け不可:多くは嵌合寸法や幾何公差の超過で、図面の基準と実際の組立基準が一致していない可能性もあります。寸法ドリフト:同じロットの部品で前後の寸法が徐々にずれていく場合、通常は工具摩耗、段取り変形、材料の内部応力解放を示します。ロット不一致:材料ロットや外注工程を変更した結果、2つのロットが組み付かない。
遡及の前提は記録があることです:図面バージョン、材料炉番号、加工パラメータ、検査データ。これらがなければ、推測するしかありません。だからこそ、検収基準を図面と注文書に明記することは、後で揉めるよりはるかに安上がりです。カスタム部品のラストワンマイルは、本質的に「合格」の定義を事前に固めておくことであり、問題が起きてから誰の責任かを議論することではありません。
よくある質問
以下の質問は、前文を読んだ後で最も引っかかりやすいところです。回答はできるだけ判断根拠を示し、空論は避けます。
カスタム部品と標準部品はどう区別するのですか?どちらの考え方で調達すべきですか?
標準部品とは、構造、寸法、製図法、マーキングがすべて完全に標準化され、専門メーカーが大量生産する常用部品で、例えばねじ締結部品、転がり軸受などです。カスタム部品(非標準部品)には国家統一の標準規格がなく、あなたの図面や要求に基づいてカスタマイズされ、製造企業が自主的に管理します。調達時にはまず自問してください:この部品は既製の標準部品で代替できるか?代替できれば、図面、DFM、初品確認という一連のチェーンを丸ごと省けます。代替できなければ、非標準のプロセスに従います。
なぜカスタム部品の見積もりと納期は標準部品より一般的に高いのですか?
非標準部品は工程が複雑で変動性が大きく、金属部品は多くの場合、素材から精密加工まで全工程の品質管理が必要で、その間に図面分析、段取り方案、後処理、検査も挟まります。これらの工程は標準部品ではすでに固定化され、薄く配分されていますが、カスタム部品では1個ごとにすべてやり直す必要があります。だから高いし遅いのであって、メーカーが故意なのではなく、チェーンそのものが決めているのです。圧縮するには、単価を下げるのではなく、DFMを前倒しして図面変更と手直しを減らすことが主です。
図面を出す前に、自分で何を確認できますか?
少なくとも4つ確認してください:重要な機能寸法が明確に記載されているか、公差が組立機能と一致しているか、基準と幾何公差が明確か、外観面と機能面が区別されているか。さらに一歩考えてください:この構造は標準工具で加工しきれるか、明らかな過剰設計はないか。前文で触れたDFMチェックは、本質的にこれらの問題を事前に代わりに問いかけるものです。図面情報が完全であればあるほど、往復の変更回数が減ります。
カスタム部品の精度と検査は、一般的にどの程度まで可能ですか?
業界でよくある高精度領域は±0.005mmレベルまで可能で、CNC設備自体の能力例として0.0025mmという説もありますが、これらは材料、構造、段取り、検査手段に依存し、無条件に達成できるものではありません。検査では、初品、抜き取り検査、CMMや画像測定、粗さ計がよくあるやり方で、検査報告書や材質証明は通常要求できます。具体的にどこまで可能かは、図面に検収基準を明記し、メーカーと項目ごとに確認する必要があります。
小ロットのカスタム部品は、CNC、3Dプリント、板金のどれを選ぶべきですか?
部品の形状と用途によります:回転体や複雑なキャビティがあり、金属の強度と精度が必要ならCNC。構造が複雑で組立を素早く検証したいなら3Dプリントがより経済的。板物、箱体、ブラケット類なら板金の曲げ溶接が通常より省コストです。手板複製は外観検証や小ロット複製に適しています。選定に唯一の答えはなく、重要なのはまず機能要求と数量を明確にし、それからメーカーに工程の実現可能性に基づいて提案してもらうことです。
Key takeaways
- カスタム部品(非標準部品)は標準部品に対する概念です:国家統一規格がなく、顧客の図面や要件に応じてカスタマイズされ、企業が自主的に管理し、コストと工程の複雑さは通常標準部品より高くなります。
- 事前準備の核心は図面分析です——寸法、形状、材料、公差を明確にし、構造、寸法精度、幾何公差、表面粗さに注目します。
- DFMの事前検討は後期の図面変更、手戻り、納期リスクを減らせます:標準工具の到達可能性、公差と機能の適合性、過剰設計かどうかを重点的に確認します。
- 設備は用途別にグループ化すると覚えやすくなります:溶接、切断、成形、切削(CNC加工センターは自動工具交換、一度の段取りで多工程が可能)、後処理と検査。
- 業界で一般的な高精度範囲は0.0025mmレベルに達し、厳しい公差は±0.005mmレベルになりますが、これは能力の例示であり、どの企業の固定した約束ではなく、図面ごとに個別に確認する必要があります。



