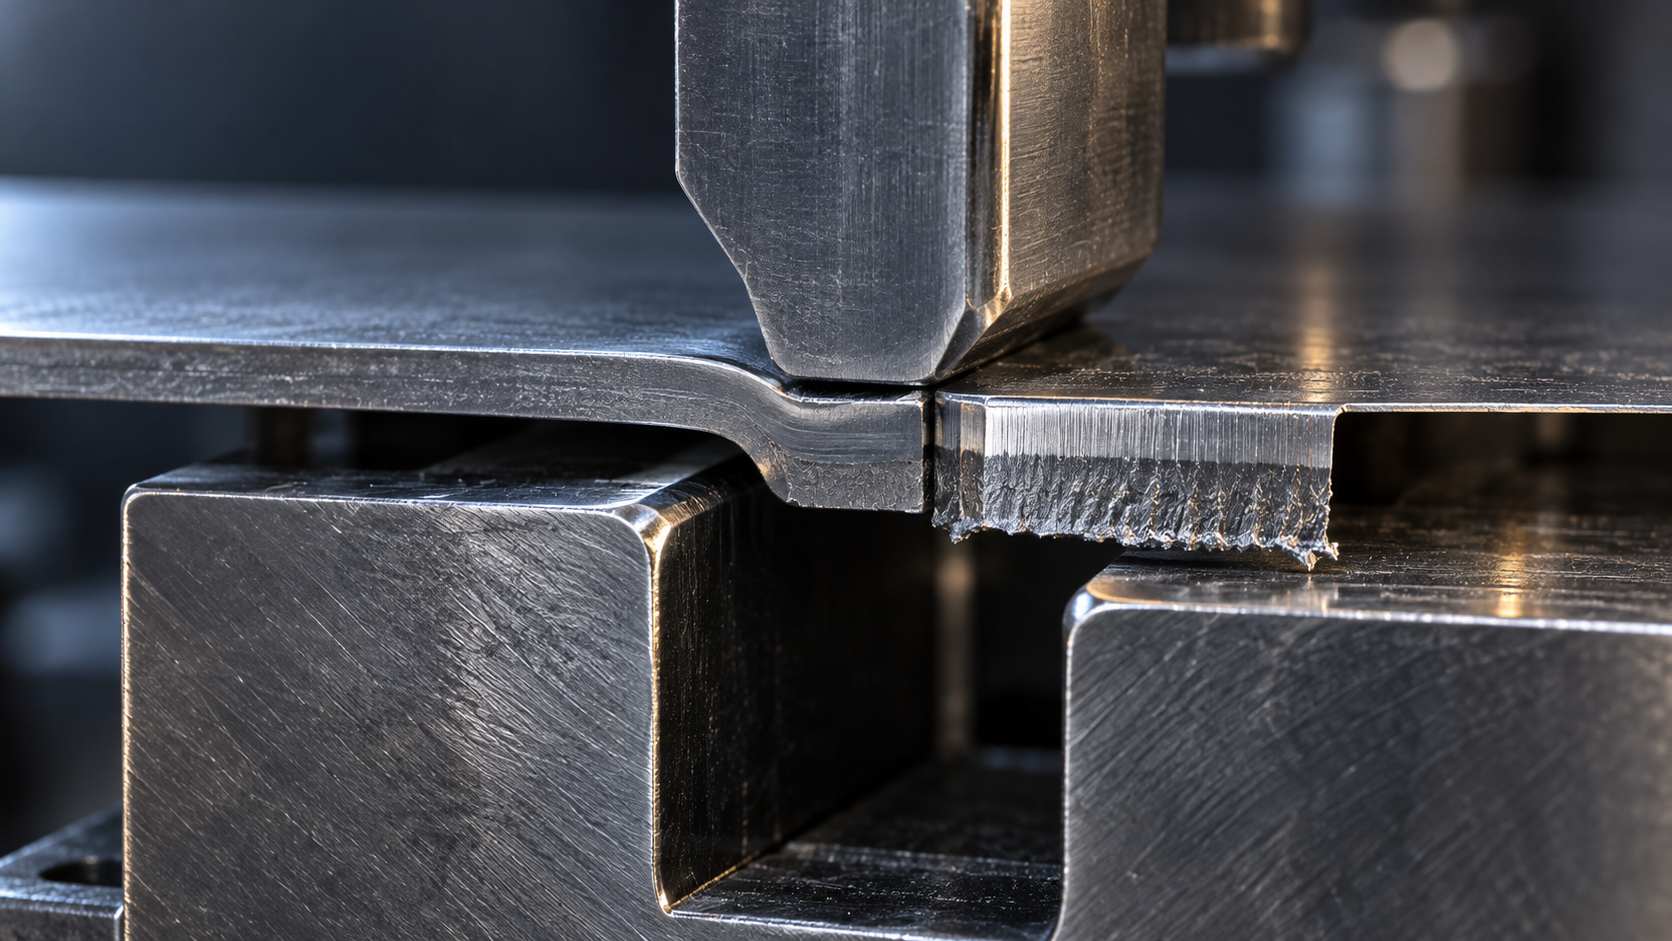
プレス加工技術とは何か:まず金型が閉じるその一打を見る
分離工程と成形工程、プレス加工技術の二本の主軸
- 分離類は断面品質とバリを見る:クリアランス、刃先状態、材料状態が主変数である。
- 成形類はスプリングバック、割れ、しわを見る:コーナーR、しわ押さえ力、材料伸び率が主変数である。
- 二種類の工程を混在配置する場合、先に分離して後に成形する方が通常安定するが、曲げ付近の穴は曲げ後に穴あけするまで残す。
プレス加工の進め方:1枚の板材が何工程を経るか
プレス加工技術を現場に落とし込むとき、最初にやることはプレス機のトン数を選ぶことではなく、工程を組むことです。同じ板材でも、先に穴を抜くか先に曲げるか、穴をどの工程まで残して抜くかで、金型のセット数、部品精度、不良率が直接変わります。工程を間違えると、後から機械調整では取り返せません。
分離と成形:工程配置の2本の主軸
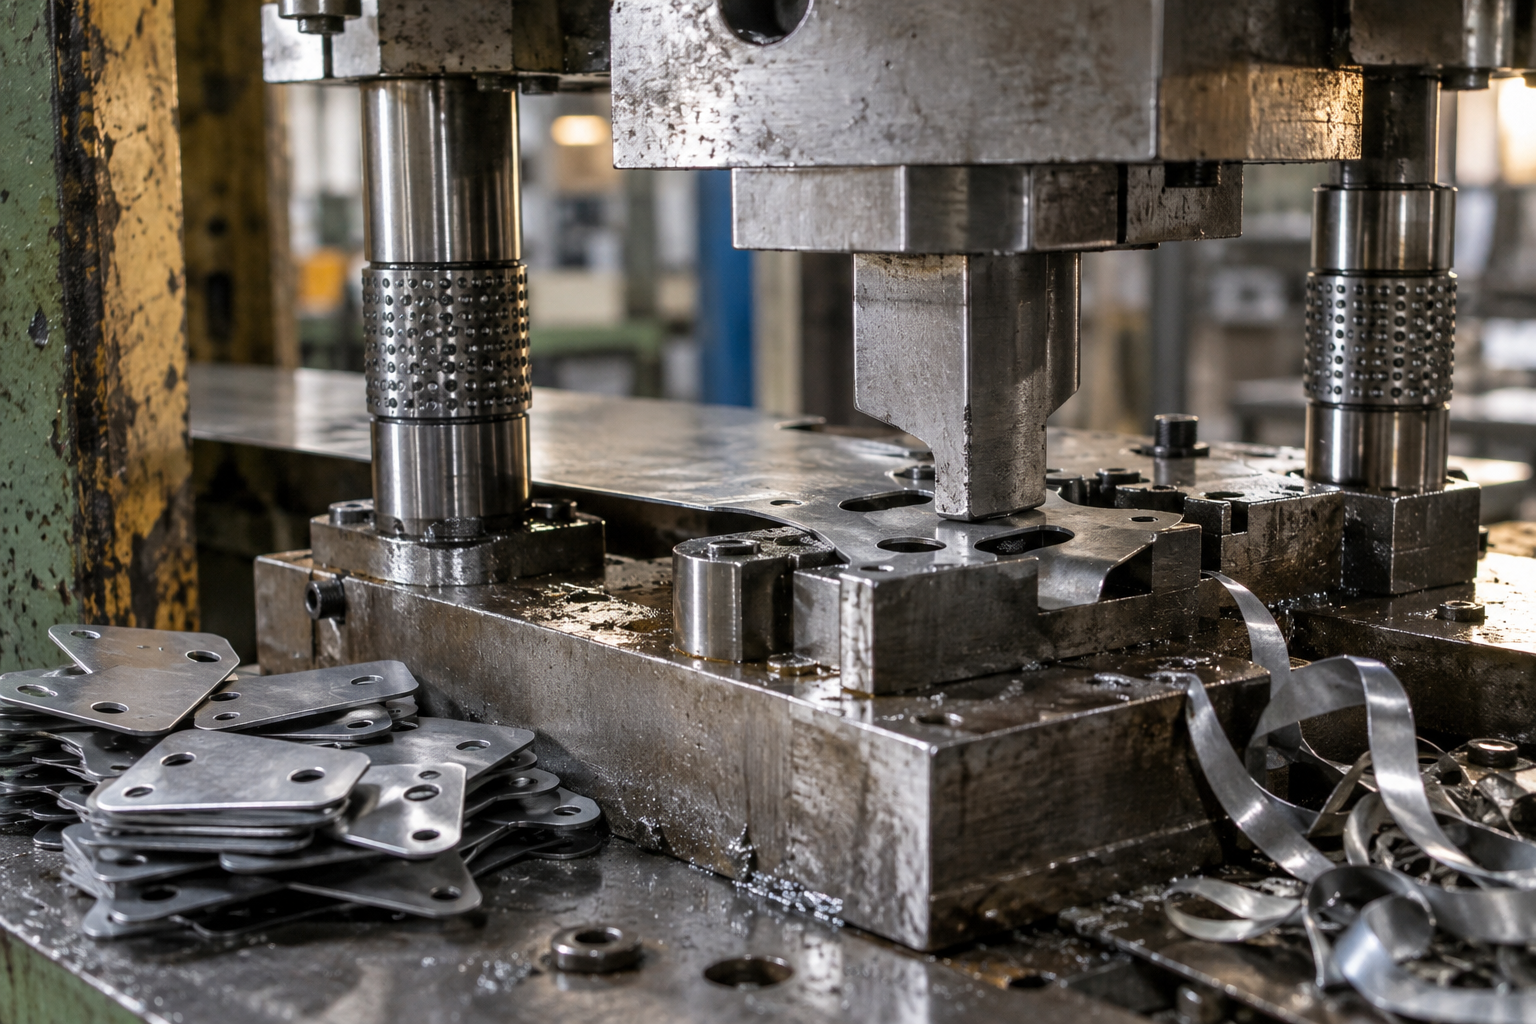
すべてのプレス工程は2種類に分類できます。分離系は板材をせん断面に沿って分断します。下料はコイル材や板材を帯材やブランクに裁断し、打ち抜きは部品の外輪郭を抜き、穴あけは内穴を抜き、切断は順送りの材料帯と部品を分離します。成形系は板材を破断させずに塑性変形させます。曲げで角度を付け、絞りで平板をカップ形や箱形に圧し、フランジで穴縁や外周に材料を立ち上げ、整形で最後の小幅な矯正と平坦化を行います。
工程を組む順序の原則はとても素朴です。まず材料の平面基準を変えない工程を行い、次に基準を変える工程を行います。打ち抜きと穴あけは平板状態で完了するため、位置決めが最も正確です。曲げや絞りが一度起きると、平面基準は壊れます。したがって典型的なブラケット部品の順序は、打ち抜き → 穴あけ → 曲げ → フランジ → 整形です。曲げ後に位置がずれる穴、または曲げの丸みが穴縁を食ってしまう穴だけを、曲げ後に単独で抜くために残します。
単工程金型、複合型、順送型:3つの金型構成方式
単工程金型は1ストロークで1工程のみを完了し、複数工程は複数の金型や複数回の段取りで行います。金型構造が簡単で型費が安く、小ロットの試作や寸法が大きく形状が単純な部品に適しますが、代償として人手と工程間の累積誤差があります。
複合型は1ストローク、同一ステーション内で打ち抜きと穴あけを同時に完了し、内外輪郭の相対位置を同じ金型で保証するため、穴位置精度が良好です。欠点は金型構造が詰まっており、凸凹型の肉厚が制限されることです。部品が小さすぎたり、穴が縁に近すぎたりすると、刃口強度が不足します。
順送型は複数工程を1本の材料帯上の複数ステーションに並べ、プレスが1回打つごとに材料帯が1ピッチ前進します。打ち抜き、穴あけ、曲げ、整形を1つの金型で連続して完了でき、大ロット、複雑形状、多工程成形が必要な小型部品に適します。そのハードルは金型にあります。ピッチ精度、ガイドピン、材料帯の剛性、廃料排出のいずれかが安定しないと、数百回の連続打ちで問題が出始めます。
あのブラケット部品に戻ります。穴から曲げ線までの距離が、板厚の2倍に曲げ半径を加えた値より小さい場合、曲げ時に穴が引っ張られて変形します。このような穴は曲げ後に工程を回す必要があります。逆に、穴が単なる取付用の通し穴で変形に敏感でなければ、打ち抜きステーションで一緒に抜く方が金型1セットを節約できます。判断根拠は習慣ではなく、図面上の穴位置公差と曲げ半径です。
工程を組んだ後にプレス機のトン数と金型セット数を見直すと、コスト構造が明確になります。工程が多いほど金型は増えますが、単品タクトは速くなる可能性があります。ロットが小さいときは、工程を複合型や順送型に統合すると、かえって金型費で損をします。ロットが大きいときは、節約できる人手と工程間誤差こそが本当の利益です。
金型クリアランスとせん断面:バリと断面品質を決める2つの数値
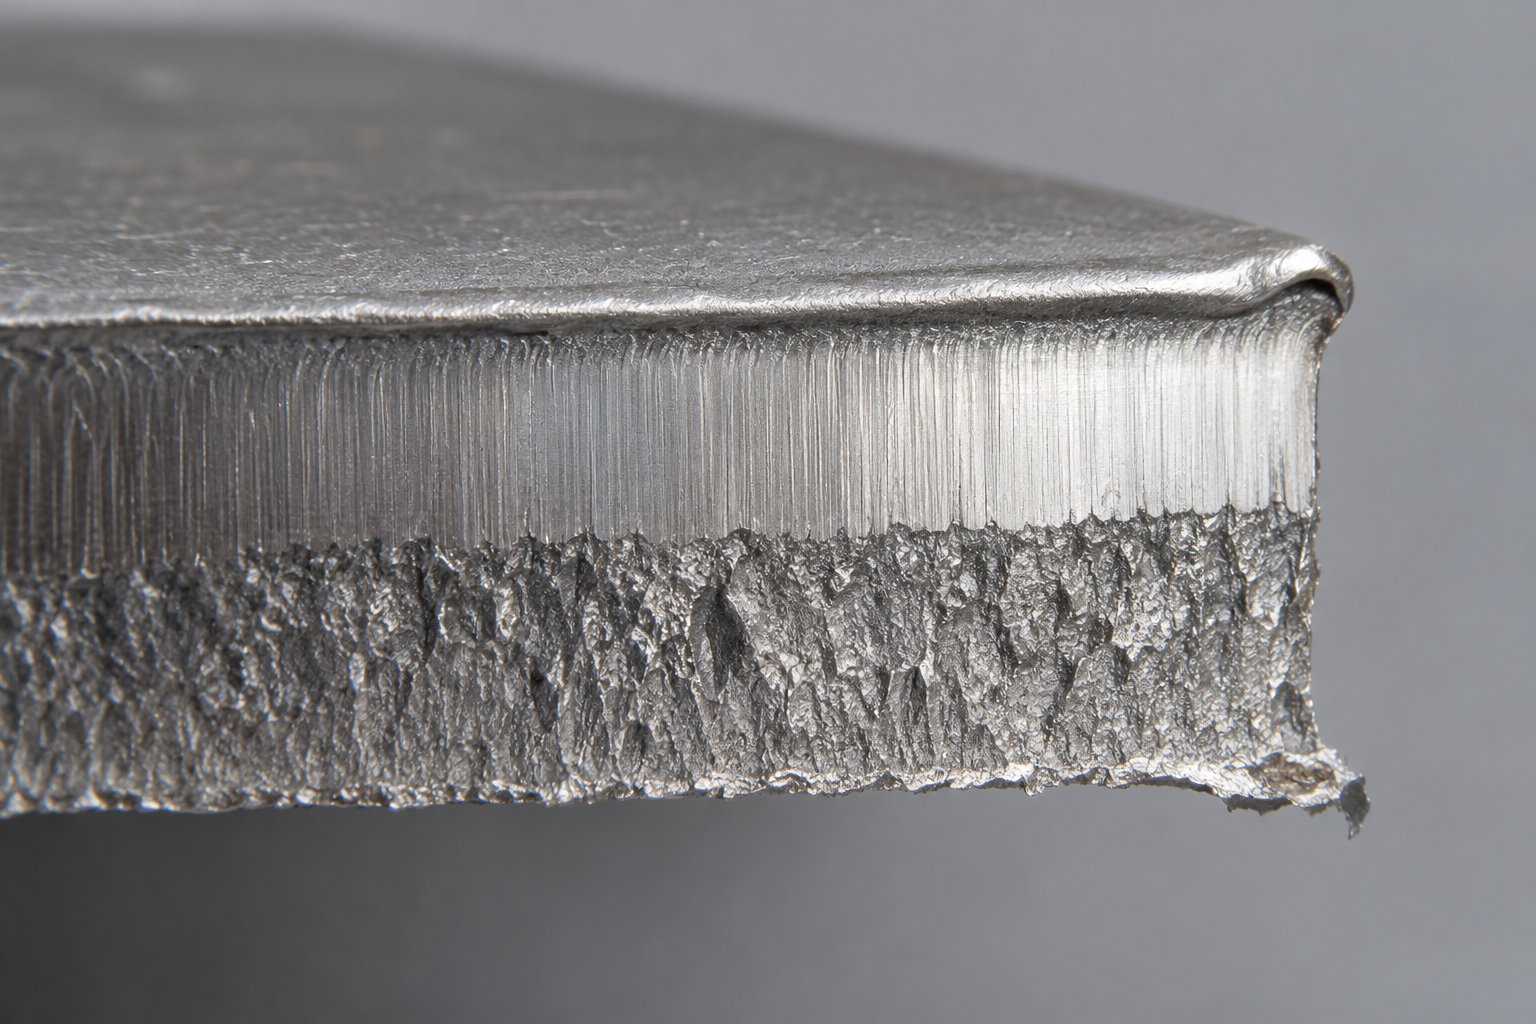
せん断面の4段構造:まず断面を読み、それからクリアランスを調整する
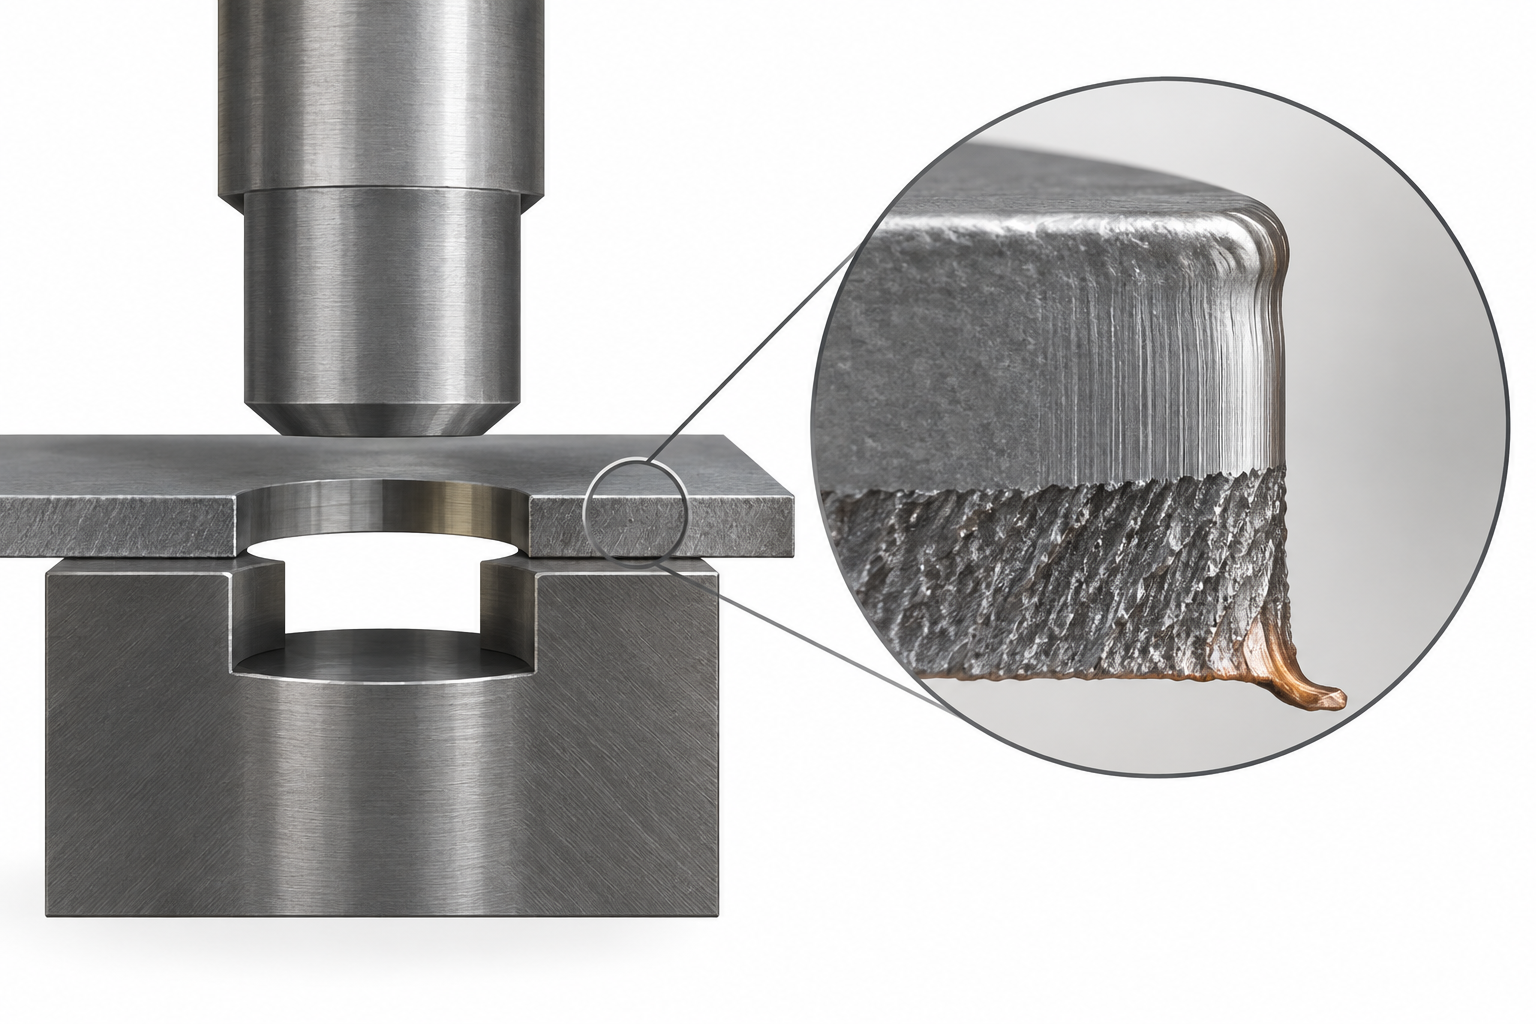
クリアランスが小さい場合と大きい場合:二つの破損方向は異なる
- バリ高さは通常、板厚の百分比または絶対値の上限で検査合格とし、具体的な数値は図面や検査基準に明記する必要があり、「バリ取り後ならよい」と勝手に決めてはならない。
- 刃口の丸みはだれを制御する鍵である:刃口が摩耗するとだれが大きくなるため、定期的な刃研ぎは事後の金型交換より経済的だ。
- 金型鋼の選択では、打ち抜き金型にはCr12MoV、SKD11などの冷間金型鋼がよく使われ、高張力鋼や大量生産の場面では粉末冶金高速度鋼が検討され、具体的な鋼種はプレス工場が寿命評価に基づいて決める。
- 刃研ぎ寿命には統一された保証値はなく、板厚、材料強度、潤滑、打ち抜き回数と強く相関する。通常の方法は、打ち抜き回数のしきい値またはバリ監視を刃研ぎのトリガー条件として設定することだ。
曲げと絞り:プレス加工技術で最も問題が起きやすい二つの成形工程
打ち抜きは輪郭を決め、曲げと絞りは部品が組み付けられるかどうかを決める。これら二つの工程で問題が起きるのは、多くの場合金型が間違っているからではなく、材料が変形時に予想通りに動かないからである。曲げの難点はスプリングバックと穴位置の保護にあり、絞りの難点は割れとしわのせめぎ合いにある。以下で分けて述べる。
曲げ:スプリングバック、丸み、穴から曲げ線までの距離
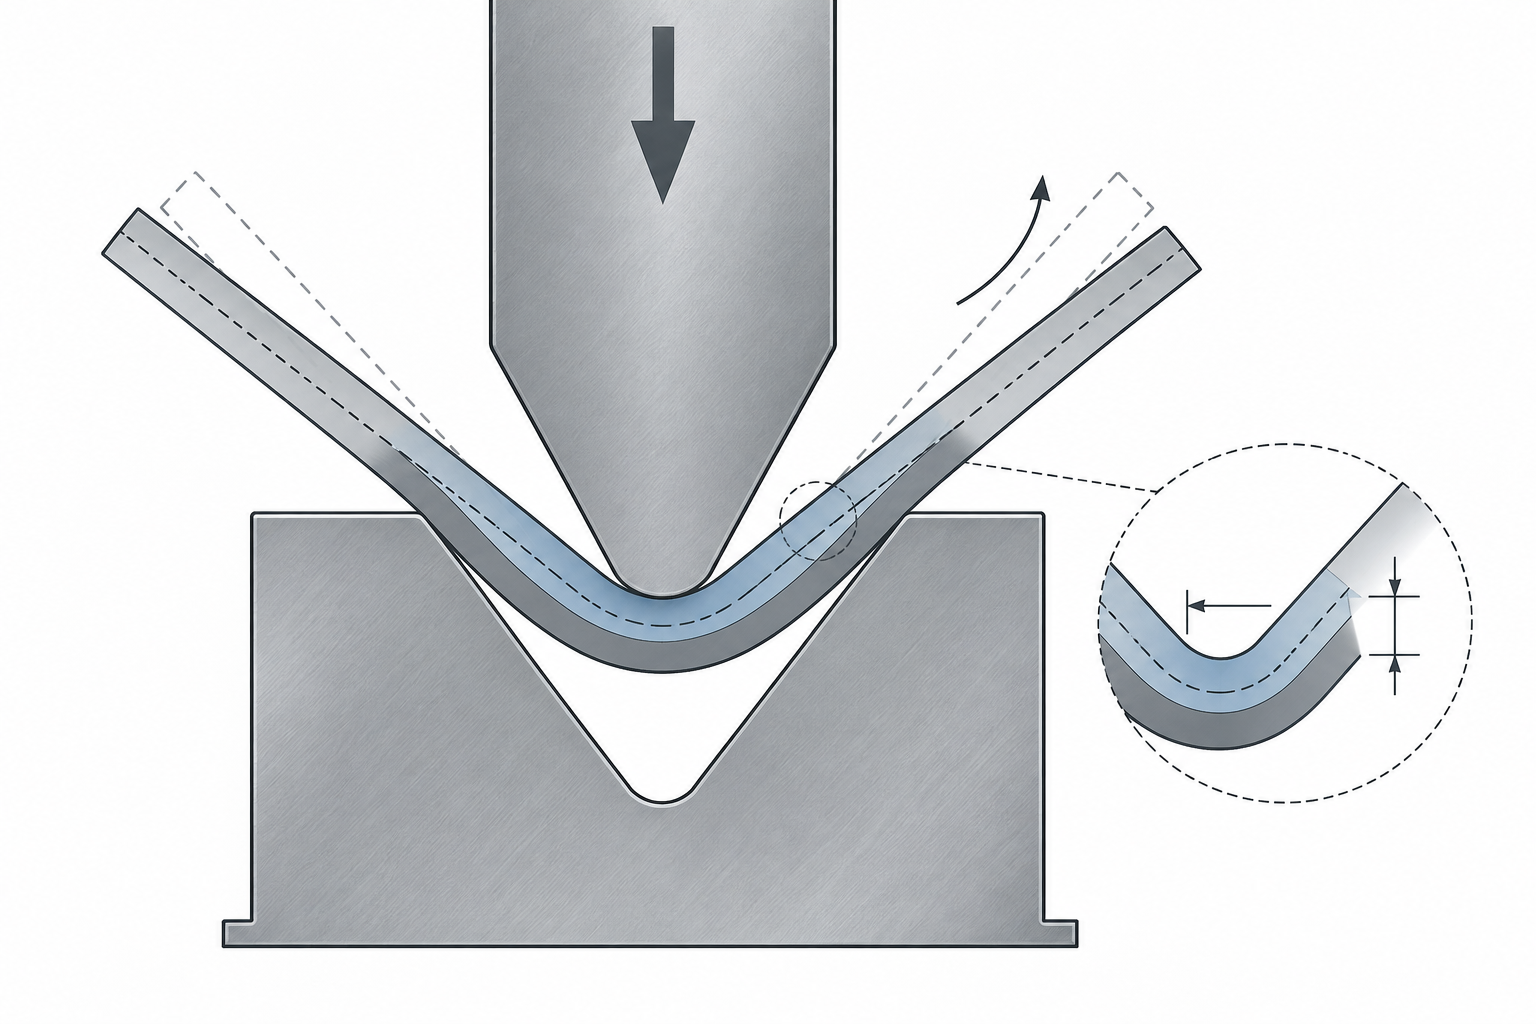
曲げとは、平板を一本の線に沿って角度をつけることである。パンチが押し下がると、板の内側は圧縮され、外側は引張られ、中立層は基本的に変形しない。パンチが上がった後、弾性回復により実際の角度は金型の角度より小さくなり、この差がスプリングバックである。スプリングバック量は材料強度が高くなるほど大きくなる:低炭素鋼は通常小さく、ステンレスやアルミニウム合金はより顕著である。業界でよくある方法は、金型で角度補正を行うか、曲げ後に矯正工程を追加することである。具体的な補正量は、材料ロットごとの実測値で試して求める必要がある。
最小曲げ半径ももう一つの厳しい制約である。半径が小さすぎると、外側の引張ひずみが材料の伸び率を超え、微小亀裂が直接発生し、表面めっきも破れる。業界でよくある経験値:冷間圧延低炭素鋼の最小内側丸みはほぼ板厚に等しく、ステンレスは約0.5~1倍の板厚、アルミと銅は鋼種による差が大きく、図面と材料状態に基づいて確認する必要がある。曲げ方向にも注意が必要で、材料の圧延方向に沿った曲げは直角方向より割れやすく、板取りの際にこの点を考慮に入れる必要がある。
穴から曲げ線までの距離はしばしば無視される。穴が曲げ線に近すぎると、曲げ時に穴が楕円に引き伸ばされたり、裂けたりする。通常、穴の縁から曲げ内側の縁まで少なくとも1.5倍の板厚に曲げ半径を加えた距離を確保することが推奨される。どうしても足りない場合は、先に曲げてから穴あけするか、穴を切り欠きに変えて曲げ線を通す。曲げ方向(上向きか下向きか)は図面に明確に示す必要があり、そうでなければクランプと送り方向が逆になる。
絞り:しわ押さえ力、絞り比、割れとしわの成因の違い
絞りとは、平板ブランクをダイに引き込み、カップ形や箱形にすることである。曲げと異なり、絞りはフランジ領域全体の材料がダイ内へ流れ込み、変形量がはるかに大きい。二つの力がせめぎ合う:パンチが下へ引き、しわ押さえがフランジを押さえてしわを防ぐ。しわ押さえ力が小さすぎるとフランジにしわができ、大きすぎると材料が流れず、壁部が薄くなったり割れたりする。
絞り比(ブランク直径と絞り品直径の比)は、一度で絞れるかどうかを判断する鍵です。業界でよく見られる目安:軟鋼の一回絞り比はおよそ1.8~2.0、ステンレスとアルミはより低く、通常は二回以上の絞りと中間焼鈍が必要です。ダイのコーナー半径が小さすぎると割れが激しくなり、大きすぎるとしわが発生しやすくなります。一般に板厚の5~10倍を初期値とします。パンチのコーナーも同様に材料の流れに影響するため、適当に決めることはできません。
材料の異方性により、絞り品の口部に耳が生じます——四方向が高く、四方向が低くなります。深絞り用鋼は集合組織を制御してこの差を小さくします。潤滑は絞りにおいて選択肢ではなく、フランジとダイの間の摩擦を直接低減し、材料を流れやすくします。絞りビードは局所的な送り速度を制御し、ある部分が速く進みすぎてしわになるのを防ぎます。一般的な材料では、軟鋼と深絞り鋼が最も絞りやすく、ステンレスは加工硬化が速く、より大きなトン数と優れた潤滑が必要です。アルミと銅は伸びが良いですが、焼き付きやすいです。
二つの工程に共通する判断基準:まず変形量を計算し、次に金型を決める
曲げと絞りは別物に見えますが、判断の論理は同じです。まず、この変形量で材料が耐えられるかを見て、それから金型構造と工程数を決めます。曲げでは外側の引張ひずみとスプリングバック補償を計算し、絞りでは絞り比としわ押さえ力のウィンドウを計算します。両方を計算してから金型設計に進む方が、先に金型を開けて試行錯誤するよりはるかにコストを抑えられます。
材料と公差:プレス加工技術におけるコストドライバー
同じ図面でも、材料を変え、公差を一ランク厳しくすると、金型の見積もりが倍違うことがあります。プレス加工技術のコスト構造において、材料と公差は最も過小評価されやすい二つのレバーです——プレス機は変えませんが、金型鋼種、工位数、刃研ぎ頻度、検査具の構成を直接変えます。
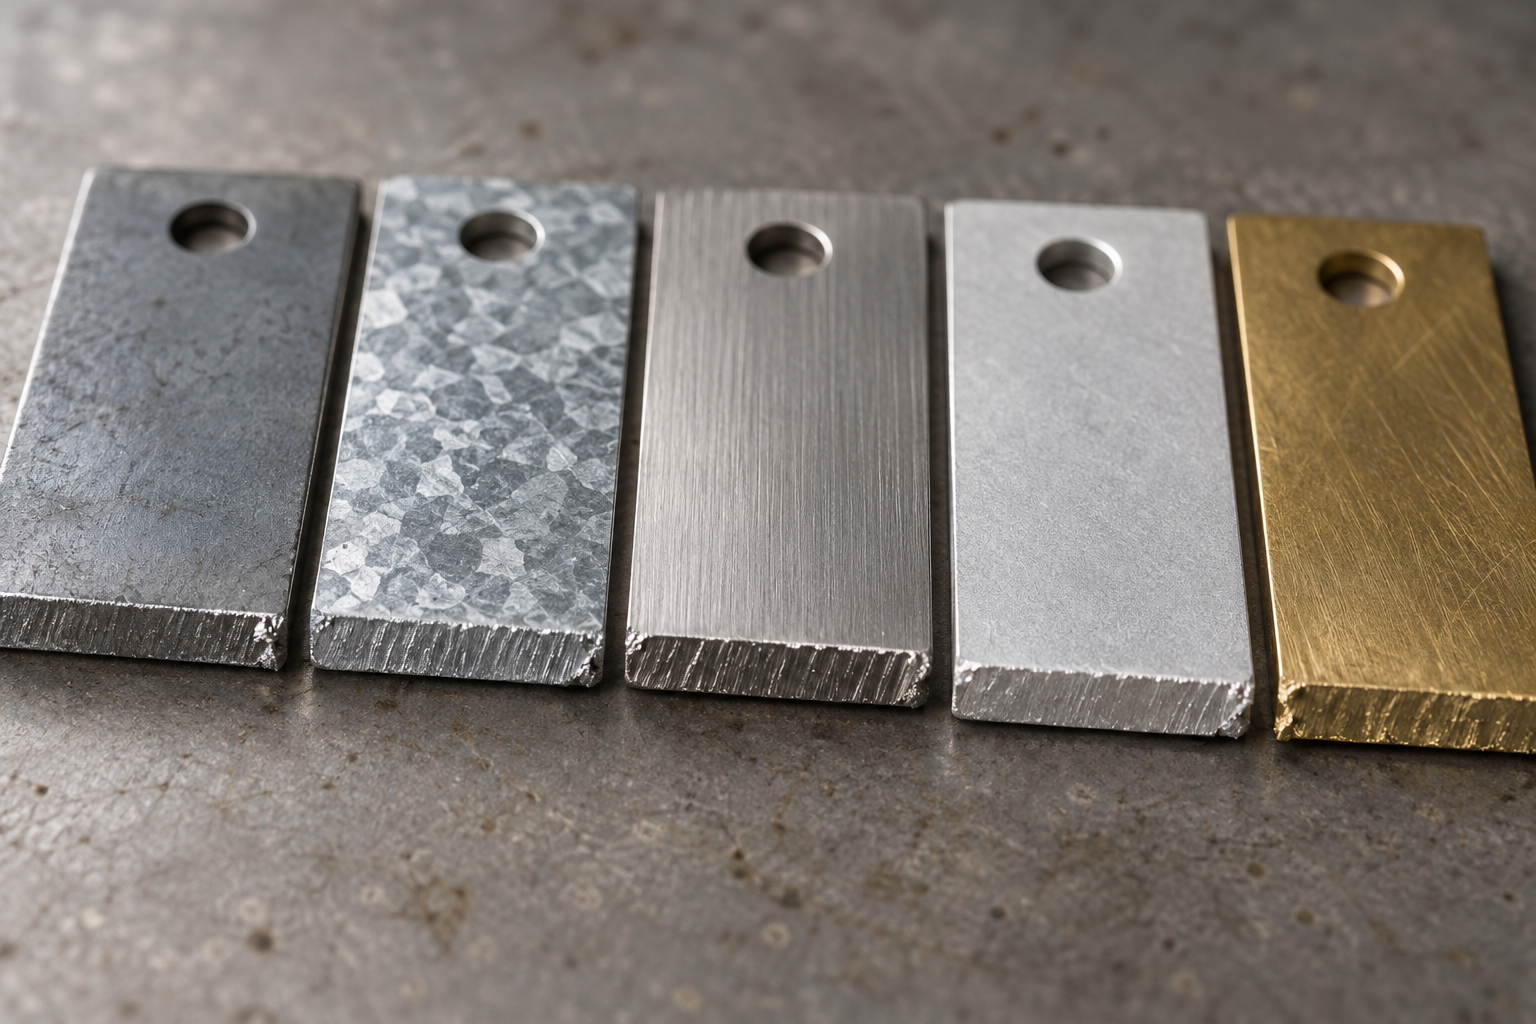
プレス加工技術における五種の常用板材の性能差
冷間圧延軟鋼板(SPCC、DC01など)はプレスに最も適した選択です:強度は適度、伸びが高く、スプリングバックが小さいため、ブランキング、穴あけ、曲げ、浅絞りをカバーできます。亜鉛めっき板はこれに亜鉛層が加わり、打ち抜き時に亜鉛層がせん断面に引き出され、バリ側に亜鉛屑が見えやすくなります。金型クリアランスは通常やや大きめにする必要があり、そうしないと刃口に切り屑が溜まります。ステンレス(304、301など)は強度が高く加工硬化が速いため、打ち抜き力が明らかに増加し、刃口の摩耗が速く、スプリングバックも軟鋼より大きいため、曲げ半径をより広く取る必要があります。
アルミ板(5052、6061など)は柔らかく、軽く、熱伝導が速いため、打ち抜き時に焼き付きやすく、バリがやや大きくなりますが、小ロットの曲げ部品には非常に適しています。銅合金(黄銅、リン青銅)は伸びが良く、導電・熱伝導性に優れ、コネクタや端子によく使われますが、材料単価が高く、表面が傷つきやすいため、送りと金型表面粗さにより厳しい要求があります。材料選定時にはまず二つのことを問います:部品が受ける荷重は何か、成形工程はどの程度深いか。伸びが足りなければ、どんなに良い金型でも合格する絞り品は作れません。
プレスで達成可能な公差の一般的範囲:参考値であり、保証ではありません
業界でよく見られるプレス精度はおおよそ次のように分布します:外形輪郭は一般に±0.1~0.2 mm程度、打ち抜き孔径と穴位置は多くが±0.05~0.15 mm、曲げ角度は一般に±0.5°~1°、平面度は板厚と部品サイズによりますが、薄板小物は0.1 mm級が可能で、大物はより緩くなります。これらの数字は図面が「プレスしやすいか」を判断する参考であり、どの工場の保証値でもありません——具体的にどこまで可能かは、材料状態、金型構造、設備トン数、検査具能力に依存し、図面とサプライヤーごとに項目別に確認する必要があります。
公差を厳しくするコストは加工のその瞬間ではなく、金型と検査具にあります。穴位置公差を±0.15から±0.05に厳しくすると、多くの場合、ガイドピンの追加、テンプレートの嵌合精度向上、単工程金型から順送金型への変更を意味し、金型費用と調整期間が同時に増加します。平面度を0.1 mm以内にすると、整形工程や矯平工程の追加が必要になることがあります。検査具も同様に変わります:ノギスで見られる外形が、プラグゲージ、投影機、さらには三次元測定機に変わり、検査工数と治具コストが単価に計上されます。
一般的な欠陥の優先順位:バリ、スプリングバック、割れ、しわ、圧痕
プレス加工技術のオンライン調整では、時間の八割が五つの言葉に費やされます:バリ、スプリングバック、割れ、しわ、圧痕。それらの調査順序はランダムに試すのではなく、「まず刃口とクリアランス、次に材料と潤滑、次に金型構造としわ押さえ力、最後に設備と送り」というチェーンに沿って進めるべきです。以下に実行可能な調整方向を項目ごとに示します。
バリ:まずクリアランスを測り、次に刃口を見る
バリが大きくなったら、まず凸凹型の片側クリアランスが材料厚さの一般的なパーセント範囲(業界でよく見られる5%~10%、薄板は小さめ、厚板は大きめ、図面と材料に応じて確認が必要)を超えているかを測ります。クリアランスが大きすぎると材料を破断帯に押し込み、バリとダレが一緒に大きくなります。クリアランスが小さすぎると光沢帯は広がりますが刃口の側方力が上昇し、欠けやすくなります。クリアランスが正常なら、刃口が摩耗していないか確認します——刃口の丸みが料厚の約5%を超えたら研ぐべきです。調整方向:クリアランスの修正、刃口インサートの交換、または負のクリアランスを持つトリミング工程でバリを押さえる方法への変更。
スプリングバック:曲げ角度がずれたら、まず補正を動かすのであって、無理に押し付けない
曲げのスプリングバックはプレス加工技術においてほぼ避けられず、軟鋼では一般的に1°~3°、ステンレスや高張力板では5°~8°に達することがある(業界の参考値であり、実際は材料とR/tで確認する)。調査順序:まず材料ロットが変わっていないか、降伏強度が高くなっていないかを確認する。次に曲げ半径と下型V溝が合っているかを見る(V溝が小さすぎるとスプリングバックが大きくなる)。最後に角度補正、負スプリングバック、または整形工程で補う。量産中にスプリングバックが急にドリフトしたら、多くは材料の加工硬化の蓄積か金型の温度上昇であり、慌てて金型を修正しない。
割れとしわ:絞りの両面、成因は逆
絞りの割れとしわは相反する一対である。割れは多くがパンチの丸みや側壁で発生し、根本原因は材料の伸び率不足、絞り比が大きすぎる、丸みが小さすぎる、しわ押さえ力が大きすぎる、または潤滑不足である。しわはフランジや側壁で発生し、根本原因はしわ押さえ力不足、板厚が薄すぎる、絞りビードの設定が不適切である。調整方向:割れはまず絞り比を下げるかパンチの丸みを大きくし、潤滑を改善する。しわはまずしわ押さえ力を上げるか絞りビードを追加する。両方が同時に現れるなら、工程ウィンドウがすでに狭すぎることを示しており、工程の並びに戻って工程を分け直すべきである。
圧痕と検査:初品と量産抜き取りの測定具
圧痕は多くが金型型面の異物、突き上げ板の不平行、送りの引っかき傷、または材料表面のめっきが傷ついたことによる。調査時はまず金型を清掃し、突き上げ板の隙間を確認し、次に送りガイドと材料ラックを確認する。検査工程:初品はノギス、プラグゲージ、投影機で重要寸法と穴位置を校正し、曲げ角度は角度ゲージまたは投影比較で確認する。量産は頻度に応じて抜き取り検査し、平面度と幾何公差は三次元測定機または専用検査具で再確認する。初品確認が通らなければ量産に投入しない、これが最もコストを抑える規律である。
上記五類の欠陥の調査順序を固定すれば、プレス加工技術の段取りは「試して出す」から「調べて出す」に変わる。次の節では、どの部品がプレスに向き、どの部品が工法を変えるべきかを見る。
どの部品がプレス加工技術に適し、どの部品が工法を変えるべきか
ある部品をプレスで作るかどうかを判断するには、まず四つの変数を見る:ロット、形状、板厚、精度。この四つのうち一つでも成り立たなければ、無理にプレスにすると赤字の金型投資になる。
まずロットを計算:金型コストを何個に配分するか
プレスの経済性は典型的な「前期重く、単品軽い」である。抜き+穴あけの簡単な金型一式は、業界でよく見られる規模は数千から数万元の範囲であり、順送金型や絞りを伴う金型は明らかに高くなる。この費用はロットに配分して初めて意味を持つ。
実用的な判断は「何個なら金型を起こせるか」ではなく、「想定総量の下で、金型を起こした単品コストが代替工法を下回れるか」である。業界でよく見られる大まかな分岐:数千個以下で構造も複雑でない平板部品なら、レーザー切断+曲げの方がたいてい割安である。数万個になると、プレスの単品コスト優位が現れる。数十万個以上なら、プレスはほぼ既定の選択肢である。これはあくまで参考規模であり、具体的には部品の複雑さと金型構造を見る必要があり、図面とサプライヤーの評価で確認する必要がある。
次に形状:平板部品、対称部品、浅絞り部品が最適
プレス加工技術は二類の形状が得意である。一つは平板類:ブラケット、ワッシャー、ばね片、接続片で、外形輪郭にいくつかの穴を加え、抜きと穴あけを一道または二道の工程で出せる。もう一つは対称の成形品:浅絞りの箱体、カップ形部品、フランジ付き部品で、絞り比が材料の許容範囲内であれば、プレスのタクトと一致性はなかなか代替できない。
逆に、いくつかの形状は工法を変えることを考えるべきである。複雑な三次元曲面、内部空洞や側方の溝を伴う部品は、プレスでは複数セットの金型やカム構造が必要で、コストとリスクが割に合わず、これらは通常CNC加工の方が直接的である。プラスチック部品はそもそもプレスの範疇ではなく、ロットが上がれば射出成形に回す。試作段階の小ロットのプラスチック部品は、手板複模(真空注型)で数十個を作り構造を検証する方が、鋼金型を起こすよりはるかに現実的である。
板厚と精度:見落とされがちな二つのハードル
板厚については、業界でよく見られるプレス板厚範囲はおおよそ0.2~6 mmの間であり、薄板(0.5 mm以下)はしわや送りのずれが生じやすく、厚板(3 mm以上)はより大きなプレスのトン数とより硬い金型鋼が必要で、刃口の摩耗も速い。この範囲を超えるとできないわけではないが、金型と設備のハードルが急に高くなる。
精度では二つのことを区別する必要がある:プレスが安定して達成できる寸法と、図面に記された寸法は、必ずしも同じではない。外形輪郭、穴位置、曲げ角度にはそれぞれの一般的な公差帯があり、穴位置は通常外形より厳しくしやすく、曲げ角度はスプリングバックのため逆に緩い。図面の指示がプレスの通常能力を超えると、サプライヤーは整形工程を追加するか検査具を追加して補うしかなく、コストは直接跳ね上がる。
試作段階:まずは急いでプレス金型を開かないこと
多くのプロジェクトがここで行き詰まる。構造がまだ固まっていないのに、プレス金型を開こうとしてしまう。より堅実なやり方は、まずレーザー切断でブランクを切り出し、CNC曲げや簡易曲げ型で数点の試作品を作り、組立関係、穴位置、曲げ順を一通り検証することだ。この段階では板金加工の能力で小ロットの試し組みを行えば、コストは低く、修正も速い。
構造が確定し、量産が確認できてから、プレス用の本型に投資する。順序を逆にすると、金型を一度修正する費用は、試作段階で節約できた時間よりもはるかに高くつくことが多い。現在の段階でどの経路が適しているかを判断するには、まず製造能力の全体像を見て、プレス、板金、CNCのどれで進めるかを決めるとよい。
以上の判断を一文にまとめると、ロットが十分に大きく、形状が平板寄りか対称で、板厚と精度がともに通常範囲内であれば、プレス加工技術が正解となる。そのうちどれか一つでも明らかに範囲を超えていれば、まず板金、CNC、射出成形、または手板複模を検討し、構造検証を終えてから金型を再評価する。
図面から量産まで:プレス加工技術のDFMチェックポイント
プレス加工技術のコストの大半は金型にあり、単品にはない。図面上で辺の余白や半径を一つ変更するほうが、通常は金型を開いてから修正するよりはるかに速い。金型を開く前に以下を一通り確認すれば、試し打ちと金型修正の一巡を省ける。
- 穴から辺までの距離:穴の縁と材料の縁が近すぎると、打ち抜き時に材料の縁が引き潰され、甚至は破断する。業界でよくある目安は、穴から辺までが板厚t以上、重要な辺は1.5t以上を確保すること。具体的には図面とサプライヤーの評価に従って確認する。
- 穴から曲げ線までの距離:曲げ内側の穴は曲げ時に変形する。よくある参考値は、穴の縁から曲げ線まで少なくとも1.5t+曲げ内半径。それができない場合は、穴を曲げ後に打ち抜く。
- 最小曲げ半径:半径が小さすぎると、外側の繊維が引張破断する。低炭素鋼では一般的な内半径は0.5t程度まで可能だが、ステンレスや硬質アルミは大きくする必要がある。材料の状態とサプライヤーの経験に基づく。
- 絞り深さと丸み:絞り深さが材料の伸び率で耐えられる範囲を超えると割れる。凸型の丸み、凹型の丸みが小さすぎると割れやしわが悪化するため、必要に応じて分割絞りを行う。
- 材料の方向:冷延板には圧延方向があり、曲げ線が圧延方向と平行だと割れやすくなる。図面に指示がない場合は、金型を開く前にサプライヤーと方向を確認する。
- 公差指示が検査可能か:公差を指示したら、対応する測定具が必要。穴位置、外形、曲げ角度、平面度それぞれにどの測定具を使い、対応できるかを、金型を開く前に確認する。そうでなければ量産時に揉める。
- 表面処理の要件:亜鉛めっき、塗装、陽極酸化は寸法とバリの状態を変える。処理前に穴あけ・バリ取りを行うのか、処理後に行うのかを図面に明記する。
これらの点のうち、穴から曲げ線までの距離と最小曲げ半径は最も見落とされやすい二項目である。プレス加工技術のDFMとは、公差を下へ押し込むことではなく、工芸上実現できない箇所を事前に明らかにすることだ。図面上で穴の相対位置を一つ変更するほうが、通常は金型の補修より一桁安い。どうしても判断がつかない場合は、機能寸法と外観要件を明確に指示し、残りはサプライヤーが工芸能力に応じて決めるのに任せる。
よくある質問
以下のいくつかの質問は、基本的に前文で繰り返し出てきた判断点、すなわちクリアランス、スプリングバック、絞り比、公差と工芸選択から来ている。回答は業界でよくあるやり方に基づいて示すが、具体的な数値は依然として図面、材料の状態、サプライヤーの評価に従って確認する必要がある。
プレス加工技術において、打ち抜きクリアランスは結局どれくらい取るべきか?
業界でよくあるやり方は板厚の百分比で示す。軟鋼やアルミなど塑性の良い材料では、両側クリアランスは板厚の8%~12%に収まることが多い。ステンレスや硬質材料ではやや小さく、約6%~10%となる。クリアランスが小さいと、光沢帯が広がり断面はきれいになるが、刃先の摩耗が速く、欠けやすい。クリアランスが大きいと、バリとだれが大きくなる。実際の値は材料の牌号、板厚、断面の要求によって決まり、図面に許容できるバリ高さを指示し、金型職人が試し打ちの結果に応じて微調整するのが最善である。
なぜ先に穴あけをしてから曲げ加工を行うのか、それなのに一部の穴は曲げ加工の後にあける必要があるのか?
先に穴あけをしてから曲げ加工を行うのは一般的な順序です。というのも、曲げ加工によって穴位置がずれるからです。しかし、穴が曲げ線に近すぎる場合——業界では一般に、穴の縁から曲げ内側の縁までの距離は板厚に曲げ半径を加えた値以上にすることを推奨されています。そうでなければ、曲げ加工時に穴が引っ張られて変形します——この穴は曲げ加工の後に回して別途あける必要があります。順送金型では、このような穴を曲げ工程の後の最終ステーションに配置するのがより一般的ですが、その代償として金型のステーションが1つ増え、コストが上昇します。
プレス部品のスプリングバックはどう制御するのか、金型で一度に調整できるのか?
スプリングバックは材料の弾性回復の必然的な結果であり、一度でぴったり調整するのは困難です。一般的な方法としては、過曲げ補償(金型の角度を目標角度より少し小さくする)、負角やリブの追加、しわ押さえ力の調整、必要に応じてスプリングバックのより小さい材料への変更などがあります。低炭素鋼はスプリングバックが小さく、ステンレス鋼や高張力鋼はスプリングバックが顕著で、アルミニウムはその中間です。初品が出たらまず曲げ角度を測定し、それから補償量を決定する方が、図面の上で無理に公差を押し込むよりも現実的です。
プレス加工技術はどの程度の精度に達することができ、公差を厳しくするとどれくらい高くなるのか?
業界でよく見られる参考値:外形輪郭は約 ±0.1~0.3 mm、穴位置は約 ±0.05~0.15 mm、曲げ角度は約 ±0.5°~1°で、具体的には板厚や部品寸法によって変わります。これらは判断のための範囲であり、約束ではありません。公差を1段階厳しくするごとに、金型刃口の精度、検査治具、初品検証の作業量がそれに伴って増え、コスト上昇は多くの場合線形ではありません。図面には検査可能で測定可能な公差を記入する方が、ノギスでは測れない数字をたくさん記入するよりも意味があります。
小ロット部品はプレスと板金、CNCのどれを使うべきか?
Key takeaways
- プレスは金型とプレス機で常温において板材を分離または成形し、核心は工程配置と金型クリアランスにある。
- 打ち抜き、穴あけ、曲げ、絞り、フランジ成形、整形にはそれぞれ到達可能な精度と故障モードがある。
- よくある不具合(バリ、スプリングバック、絞り割れ、しわ)は、クリアランス、コーナーR、しわ押さえ力などの具体的なパラメータに対応している。
- プレスの経済性はロット数と金型償却で決まり、小ロットでは板金やCNCの方が割安なことが多い。
- 図面の公差と材料状態は金型製作前に確認すべきで、多くの問題はDFM段階で修正できる。



