
油圧シャーリングマシンが板金部品の寸法精度、バリ、変形に及ぼす影響
板金部品のせん断後に長さがそろわない、切断端部のバリが大きい、または薄板に軽微な反りが生じる場合、問題は通常「機械の精度不足」だけではありません。油圧シャーリングマシンの加工結果は、バックゲージによる位置決め—押さえによる固定—上下刃によるせん断—作業台による支持—初品検査という一連の完全な工程に左右されます。いずれかの工程が不安定になると、後工程の曲げ、溶接、組立に偏差が持ち込まれる可能性があります。
作業時には、まずバックゲージで切断長さを決め、板材を位置決め面に十分密着させる必要があります。押さえ装置は板材の滑りを抑制し、上刃と下刃は相対運動によって材料を分離します。作業台と補助支持は、薄板を安定した状態に保つのに役立ちます。刃物のクリアランス、刃先の状態、せん断角度は断面品質に影響し、バックゲージの平行度、機構のガタ、板材の密着不足は、寸法のばらつきを引き起こしやすくなります。
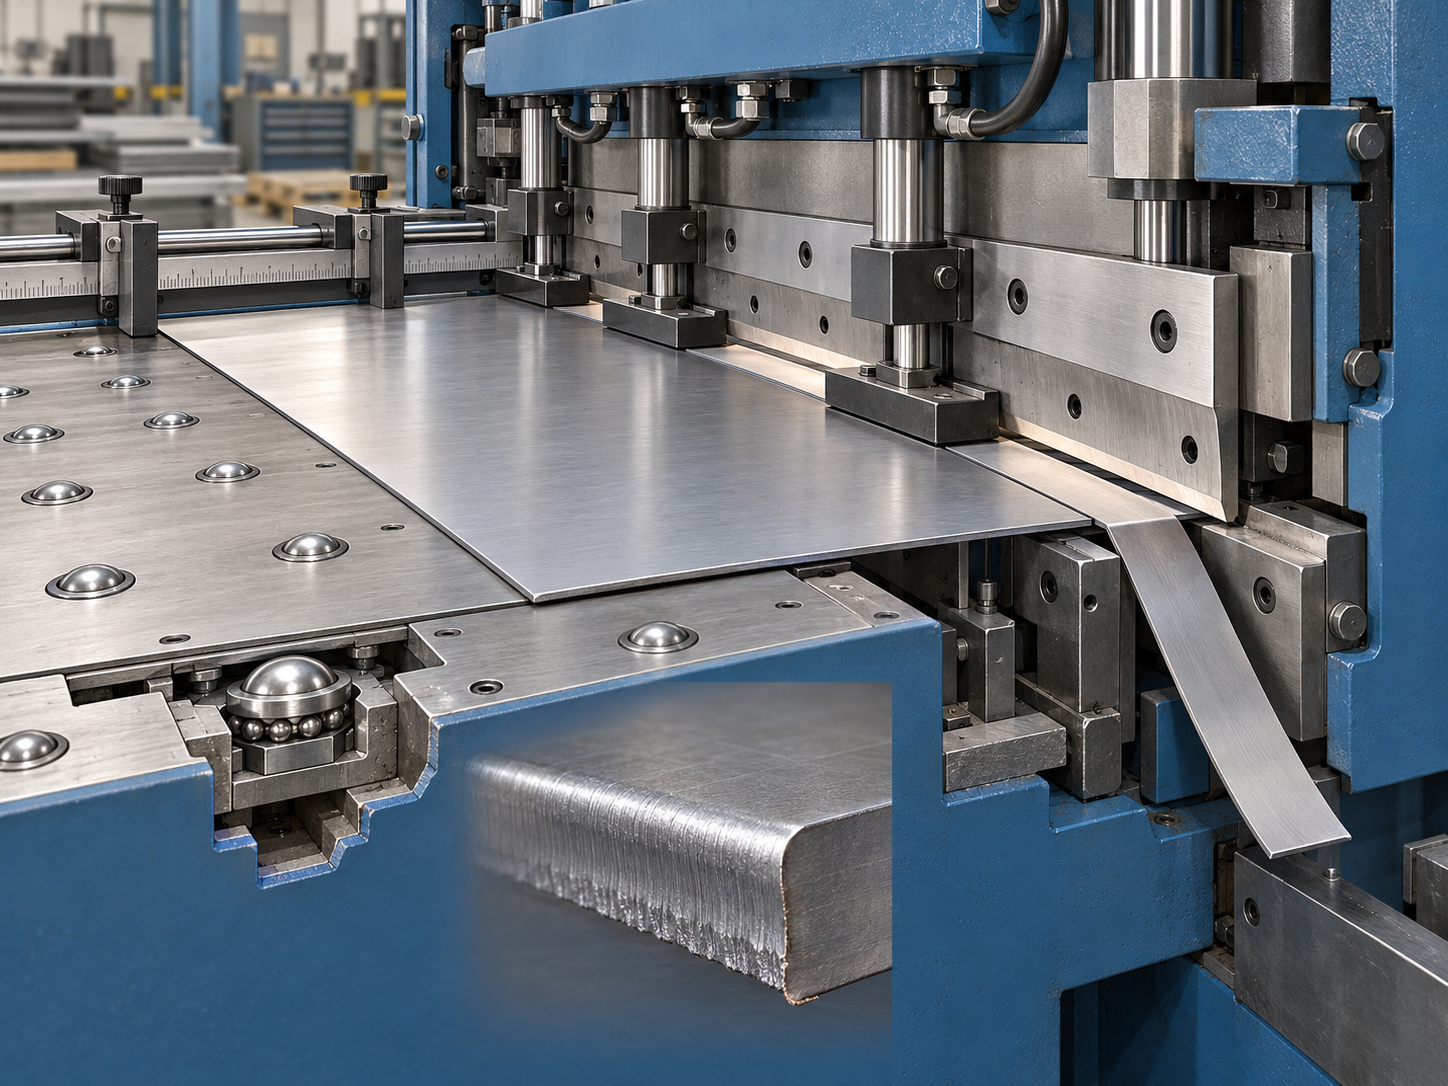
油圧シャーリングマシンの品質トラブルシューティングは結果からパラメータを逆算する
- 長さまたは幅の偏差:まずバックゲージの設定、位置決め面の清浄度、板材の密着状態、平行度を確認し、コントローラーの表示値だけを見ないでください。
- バリ、引裂きによる段差:せん断クリアランス、刃物の摩耗、刃先の欠け、左右のクリアランスが一致しているかを確認します。
- 薄板の反りまたはねじれ:押さえ、支持、板材の平面度を再確認し、そのうえでせん断角度の調整が必要か判断します。
- 切断面の差異が突然拡大した場合:量産を停止し、試し切りサンプルを保管して、設備と材料が適合しているか確認します。
したがって、油圧シャーリングマシンを選定する際は、最大せん断板厚だけを比較してはいけません。まず材料、一般的な加工板厚、有効切断長さ、後工程の要件を確認し、実際の材料で試し切りを行う必要があります。明らかな引裂き、寸法の継続的な変動、または板材の不安定化が発生した場合は、出荷判定を一時停止してパラメータ記録を保管し、「設備適合性—パラメータ設定—位置決め状態—初品検査」の順に再確認してください。
油圧シャーリングの機種選定:振り子式かギロチン式か、まず確認すべき加工条件
油圧シャーリングは「最大切断板厚」だけで選定してはいけません。材料の材質と強度、常用板厚、有効切断長さ、連続生産の頻度、さらに切断後に曲げ加工や溶接を行うかどうかが、設備負荷と切断面の安定性に影響します。定格板厚は通常、対応する材料強度、刃物仕様、切断幅と併せて確認する必要があります。同じ設備でも、狭幅材と全幅の板材を切断する場合では、力のかかり方が異なります。
油圧シャーリングの振り子式とギロチン式の違いは、加工条件に照らして判断する
振り子式シャーリングは、一般的な板材の切断や中小ロットの板金加工に適しています。ギロチン式シャーリングは、より明確な直線運動とガイド構造を採用しており、長い切断長さ、厚板、または切断面の一貫性が求められる作業で比較対象となることが多い方式です。ただし、これは構造上の傾向であり、機種を離れて判断できる結論ではありません。実際の適用範囲は、材料、板厚、長さ、設備の定格能力に基づき、試し切りで確認する必要があります。
- 材料条件:材料の材質記号、引張強さ、またはサプライヤーの材質情報を提示し、「鋼板」や「アルミ板」とだけ記載しない。
- 寸法とタクト:最大板厚および常用板厚、1回あたりの切断長さ、1日の生産量、希望タクトを記載し、有効切断長さと連続稼働負荷を確認する。
- 後工程:曲げ部品では、切断端部のバリ、角だれ、長さの変動に注意する。溶接部品では、切断端部の直線度と、板材の変形が組立に影響しないかも確認する。
- 位置決め要件:部品寸法の分布が集中している場合は、コントローラーの機能だけを見るのではなく、バックゲージのストローク、位置決め方式、繰返し位置決めの検証方法を重点的に確認する。
購入時には、サプライヤーに実際の材料と常用板厚を使用した試し切りを依頼し、サンプル、パラメーター記録、受入検査方法を提出してもらう必要があります。公開されている機種には、約20–600 mmまたは20–800 mmのバックゲージストロークが見られますが、これは特定機種の仕様であり、すべての油圧シャーリングを直接代表するものではありません。試し切りで切断面のバリが目立つ、薄板が反る、または長さが変動する場合は、まず材料条件、刃物、位置決め設定を再確認し、そのうえで設備交換の必要性を判断します。
切断クリアランスが油圧シャーリングのバリ、引裂き、刃物寿命に及ぼす影響
油圧シャーリングの切断クリアランスは、大きければよいわけでも、小さければ精密になるわけでもありません。材料の種類、板厚、刃物の状態、設備構造に適合させる必要があります。クリアランスの設定が不適切な場合、切断面にはまずバリ、引裂き、断面の粗さなどが現れ、その後の曲げ部品の密着性や溶接組立に影響します。
油圧シャーリングのクリアランスが大きすぎる場合と小さすぎる場合の切断面の特徴
| 設定状態 | 一般的な切断面の現象 | 優先して確認・対処する項目 |
|---|---|---|
| クリアランスが大きい | 引裂きによる段差が目立つ、端部がつぶれる、バリが増大する、断面が粗くなる | 材料板厚と刃物の状態を確認し、設備マニュアルに従って段階的にクリアランスを小さくして試し切りを行う |
| クリアランスが小さい | 切断抵抗が上昇し、二次切断の痕跡が現れ、刃物の摩耗や刃先の欠けが早まる | 負荷と刃先を確認し、間隔を段階的に広げ、連続生産をいきなり行わない |
公開資料で一般的に見られる試し切りの開始目安は、軟質金属で板厚の約3%~5%、炭素鋼で約5%~8%です。これは統一規格ではなく、設備取扱説明書の代わりにはなりません。材料強度、実際の板厚、有効せん断長さ、さらに刃物の摩耗によって結果は変わるため、「設定—試し切り—断面観察—微調整—記録」という閉ループで進めてください。
油圧シャーリングの局所的なバリを調べる順序
片側または局所的にバリが増大している場合、直ちに全体のクリアランスが原因だと判断しないでください。まず、刃物に摩耗、欠け、または取り付け時の非平行がないかを確認し、左右のクリアランスと刃物の締め付け状態を比較します。次に、板材が安定して密着しているかを確認します。複数箇所の断面が同時に悪化した場合、または調整後も裂けや刃先の損傷が発生する場合は、生産を中止し、試し切り品を隔離したうえで、設備サプライヤーに刃物仕様、取り付け基準、および許容調整範囲を確認してください。
せん断角度、押さえ、支持によって油圧シャーリングの板材変形を低減する方法
薄板を切断した後に反りやねじれが発生したり、切断面の両側の状態が一致しなかったりしても、必ずしもせん断クリアランスが原因とは限りません。せん断角度は、刃物が板材に切り込む際の瞬間的な荷重と有効せん断長さを決定します。角度が大きい場合、せん断工程でピーク荷重を分散しやすくなる可能性がありますが、板材に加わる曲げや押し移動についても、設備構造、板厚、長さを考慮して判断する必要があります。公開されている機種では約30′~2°30′の角度例が見られますが、これは特定設備のパラメータであり、すべての油圧シャーリングに共通する範囲として一般化することはできません。
油圧シャーリングの押さえと支持では、まず滑りを抑える
押さえ装置の役割は、板材を安定して押さえ、せん断の瞬間に発生する滑りや局部的な浮き上がりを低減することです。押さえが不足すると、切断面の傾き、寸法変化、または片側のバリ増大が発生する可能性があります。一方、押さえの接触が不均一であったり、圧力が大きすぎたりすると、圧痕が残ることがあります。作業台、支持ボール、または補助支持具は、長尺材や薄板を支え、垂れ下がり、ねじれ、搬送時の擦り傷を低減します。操作時は、まず支持面を清掃し、板材を平らに密着させ、斜め方向に材料を押し込まないようにします。そのうえで、押さえ動作が同期しており、接触位置が適切であることを確認してください。
油圧シャーリングの板材変形を確認する順序
- まず板材の状態を確認:材料に初期反り、残留応力、局部的な圧傷、または板厚の不均一がないかを確認し、材料の問題をシャーリングの故障と誤判定しないようにします。
- 次に支持と密着を確認:作業台、支持ボール、補助支持具が清潔で、高さが概ねそろっていることを確認します。長尺材や薄板は十分に支持し、板材を斜めに押し込んだり、宙に浮かせたまま垂れ下がらせたりしないでください。
- 押さえ動作を確認:押さえ装置が均一に接触し、動作が同期しており、圧力が大きすぎないことを確認します。押さえ不足は滑りや反りの原因となり、接触の不均一または過大な圧力は圧痕を生じさせる可能性があります。
- 最後にせん断パラメータを再確認:板材を安定して固定した後、設備取扱説明書に従って、せん断角度、クリアランス、刃先、平行度を確認します。同一ロットの材料で試し切りを行い、切断面の状態と平面度を比較し、合格を確認してから量産を再開してください。
バックゲージによる油圧シャーリングの寸法精度管理:位置決め誤差の調べ方
油圧シャーリングのバックゲージは、単なる「寸法表示器」ではなく、板材位置決め系における制御要素の一つです。プログラム設定、バックゲージ面の清浄度、板材の密着状態、機構の平行度、繰り返し位置決めの安定性のいずれかに異常があると、切断長さに系統的な偏差が生じる可能性があります。
油圧シャーリングのバックゲージを確認する順序
調査時は、まずプログラムに設定された目標寸法と単位を照合し、次にバックゲージ面、作業台、板材の接触部を清掃して、板材が実際にバックゲージへ密着しているかを確認します。板材にバリや反りがあったり、斜めに接触していたりすると、コントローラーの表示値が正しくても、実際の切断長さが大きくなったり小さくなったりする可能性があります。続いて、バックゲージの平行度、ねじおよびリニアガイドに異常な隙間、引っ掛かり、衝突痕がないかを確認します。過去に衝突が発生した設備については、バックゲージのブラケットに変形がないかも再確認してください。
| 現象 | 優先確認項目 | 検証方法 |
|---|---|---|
| すべてのワークの長さが同じ方向に偏差する | プログラム設定、ストッパー面および当て付け状態 | 測定器で初品を再測定し、実際の接触位置を確認する |
| 寸法が1個ごとにずれる | ねじ、ガイド、平行度および繰り返し位置決め | 同じ材料を連続して位置決め測定し、寸法の傾向を比較する |
| 左右の寸法差が明らかに大きい | バックゲージの平行度、板材の姿勢および機構の変形 | 両側の位置決め寸法をそれぞれ測定し、衝突履歴を確認する |
公開されている機種では、約20~600 mmまたは20~800 mmのバックゲージストロークが確認できますが、これは特定の設備仕様にすぎません。購入時には、部品寸法の分布に基づいて確認する必要があります。受け入れ検査では、コントローラーの読み値や表示分解能だけを確認するのでは不十分です。実際の材料を連続して試し切りし、設定値と完成品の長さを比較するとともに、繰り返し位置決めの結果を記録してください。寸法が傾向的にずれる場合、または衝突後に位置決めを安定して再現できない場合は、合格判定を保留し、まずバックゲージ機構と測定方法を再確認してください。
初品から量産まで:油圧シャーリングマシンで加工した板金部品の検査チェックリスト
油圧シャーリングマシンの初品検査で記録すべき項目
油圧シャーリングマシンの量産時抜取検査と合否判定
- 初品確認:初品の合格後、バックゲージ位置、せん断クリアランス、刃物の使用状態および検査方法を固定する。
- 工程内抜取検査:ロット数量と品質計画に従って、主要な長さ、対角線、バリおよび反りを再測定し、バックゲージの位置決めが徐々にずれていないかを重点的に確認する。
- 異常処置:偏差が継続的に拡大する、バリが突然悪化する、左右の切断面が明らかに異なる、または初品と後続品が一致しない場合は、合格判定を保留し、疑わしい製品を隔離したうえで、刃物、クリアランス、押さえ、支持およびバックゲージの状態を再確認する。
よくあるせん断不良と対処順序:最初に確認する項目と機械を停止するタイミング
油圧シャーリングマシンでバリ、引き裂き、寸法ずれまたは薄板の反りが発生した場合、経験だけを頼りに、いきなりせん断クリアランスを大幅に調整するのは適切ではありません。「刃物と取り付け—せん断クリアランス—押さえ—バックゲージ—支持」の順序で点検し、試し切りサンプルを保管してください。単一の現象が複数の要因の重なりによって生じる場合もあります。以下の確認項目は原因特定の手掛かりであり、確定診断ではありません。
油圧シャーリングマシンの不良現象と優先確認項目
| 不良現象 | 優先確認項目 | 検証作業 |
|---|---|---|
| 片側のバリが増大し、断面が粗くなる、または二本の光沢帯が現れる | 刃物の刃先、取り付けの平行度、左右のせん断クリアランス | 刃物を清掃・点検し、低速で同一ロットの材料を試し切りして、両側の断面を比較する |
| 引き裂き段差や角部の潰れが目立つ | クリアランスが大きすぎないか、刃物が摩耗していないか | 設備マニュアルに従って再設定してから試し切りする。一般的な比率をそのまま適用しない |
| 切断長さが徐々にずれる | 後方ストッパーの当て付き、平行度、ねじ・ガイドレール、繰り返し位置決め | 複数の初品を連続測定し、実測寸法とコントローラーの表示値を比較する |
| 薄板の反りや表面の擦り傷 | 押さえ、支持、板材の平面度、および搬送姿勢 | 板材が十分に密着していることを確認し、支持ボール、作業台、補助支持を点検する |
例えば、同一ロットの炭素鋼板で、片側のバリの増大、長さの徐々のずれ、軽微な反りが同時に発生した場合は、まず刃物の刃先と平行度を確認し、その後でクリアランス、押さえの状態、後方ストッパーの繰り返し位置決め、支持方法を再確認します。直ちに設備を交換してはいけません。刃先の欠け、後方ストッパーの衝突による変形の疑い、寸法傾向の制御不能、またはバリや角部の潰れが後工程の曲げや溶接に影響していることが判明した場合は、設備を停止して仕掛品を隔離し、パラメータ、機構の状態、検収方法を再確認してから出荷可否を判断してください。
油圧シャーリングマシンのよくある問題:選定・調整・検査に関するQ&A
油圧シャーリングマシンの加工結果は、設備に表示された最大せん断板厚だけで判断することはできません。材料の材質・鋼種、板厚、切断長さ、刃物の状態、せん断クリアランス、後方ストッパーの位置決め、検査方法のいずれも、板金部品の寸法、バリ、変形に影響する可能性があります。以下のQ&Aでは、設備選定、現場調整、量産品の出荷判定における一般的な判断について説明します。
油圧シャーリングマシンの選定は、最大せん断板厚だけを見ればよいですか?
いいえ。材料の種類と強度、常用板厚、有効切断長さ、ロットサイズと生産タクト、さらに後工程の曲げや溶接で求められる切断端面の品質も確認する必要があります。定格板厚については、具体的な機種、刃物仕様、実際の試し切りを組み合わせて確認してください。
せん断クリアランスは、板厚に対する比率をそのまま適用できますか?
そのまま適用することはできません。公開資料に記載されている軟質金属で約3%~5%、炭素鋼で約5%~8%という板厚に対する割合は、試し切りを開始する際の参考値にすぎません。最終的な設定は、設備マニュアル、材料の状態、刃物の摩耗、試し切り断面を基準とし、バリ、引き裂き、二次せん断痕の有無も確認してください。
なぜバックゲージに表示される寸法と、実際の切断長さが一致しないのですか?
バックゲージ面に異物がある、板材が十分に密着していない、バックゲージの平行度に異常がある、ねじやガイドにガタがある、といった可能性があります。また、機構が衝突を受けて変形している場合もあります。同じ材料を使用して連続して位置決め測定を行い、初品を確認してください。コントローラーの表示値や分解能を、そのまま製品精度とみなしてはいけません。
薄板に反りが生じた場合、まずせん断クリアランスを調整すべきですか?
必ずしもそうとは限りません。まず、押さえが安定しているか、作業台や補助支持が十分か、板材が平らに密着しているか、搬送時に斜め方向の力が加わっていないかを確認し、その後にせん断角度とクリアランスを再確認してください。切断面に同時に引き裂きや明らかなバリが発生している場合に限り、刃物とクリアランスを重点的に点検します。
油圧式シャーリングマシンを購入する際、サプライヤーにどのような検証を求めるべきですか?
実際に使用する材料の鋼種、板厚、切断長さに対応した試し切りサンプルを提出してもらい、せん断クリアランス、角度、刃物仕様を記録するとともに、バックゲージの繰り返し位置決め精度、押さえおよび支持状態を検証することを推奨します。具体的な寸法公差、バリの許容値、検収方法は、あらかじめ図面または購入時の検収条件に明記してください。
Key takeaways
- 油圧シャーリングマシンは最大せん断板厚だけで選定するのではなく、材料強度、一般的な加工板厚、有効切断長さ、ロット数量、後工程の曲げ・溶接要件にも適合させる必要があります。
- せん断クリアランスは設備マニュアルと実際の材料に基づいて設定し、その後、試し切りの断面で検証します。クリアランスが大きすぎても小さすぎても、異なる切断面欠陥が発生します。
- バックゲージに表示される目標寸法が、実際の位置決め精度を意味するとは限りません。必ずストッパー面、平行度、ガイド機構、板材の密着状態、繰返し位置決めの状態を確認してください。
- 初品では、寸法、対角線、切断端部の真直度、バリ、断面の引裂き、反り、表面の擦り傷を検査します。量産では、さらに刃物の摩耗と寸法の推移を監視する必要があります。



