ブレーキペダルは、いったいどれだけの力に耐えるべきか
まず多くの人を眠れなくさせるテスト映像を見てみよう:3台の車が100km/hから0までの緊急制動を連続して行い、2回目、3回目に踏み込んだとき、ペダルブラケットが折れた。車に搭載されたペダル力センサーが破断前後の読み値を記録している——1回目の最大ペダル力1596N、2回目1612N、映像には4589Nのピークも現れた。
1596Nとはどのような概念か?およそ160キロの人が直接ペダルに乗ることに相当する。通常のドライバーが緊急時に踏み出せる力は、通常数百ニュートン程度である。ペダルを踏み折ることは、それ自体が起こるべきではない事態だ。中国自動車工程学会の邱勁草は率直にこう述べている:通常のドライバーの踏み込みは、いかなる状況であっても、直接ブレーキペダルを踏み折るべきではない。これがブレーキペダルという部品の底线である——それはまず安全部品であり、次に踏まれて当然のヒューマンマシンインターフェース部品なのである。
したがって「ブレーキはどう作られるか、ブレーキペダル」という問いは、実際には三つの事柄に分解して考える価値がある。第一に、ペダル設計時にどれだけの力を基準に計算するか——標準は結局どう定められているのか。第二に、その力を材料と工芸の中でどう実現するか——ブレーキペダルの製造。第三に、作られて車に搭載された後、その数ミリのフリープレイをどう調整するか。以下この三本の線に沿って進め、まず力の勘定をはっきりさせる。
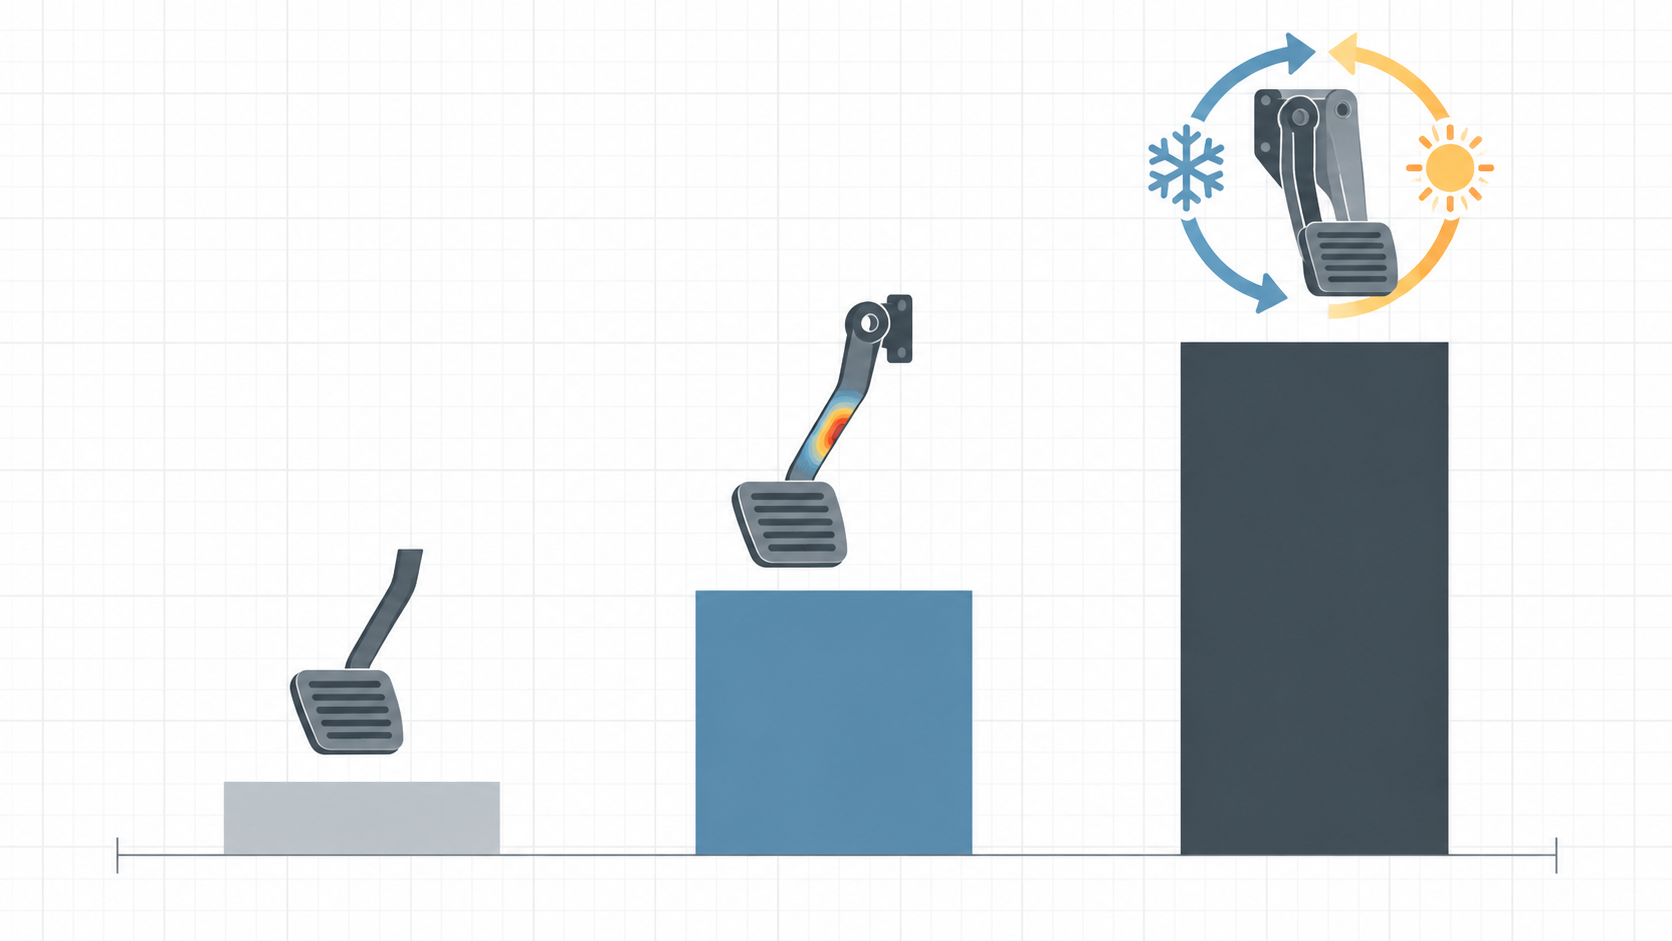
ブレーキペダルが耐えるべき力:国家規格、業界規格、自動車メーカー内控の三層の差
業界推奨規格が補う層:1500Nと50万回
自動車メーカーの社内管理は業界標準より一段高いことが多い
| 標準 / 規範 | 荷重要求 | 評価対象 |
|---|---|---|
| 「機動車運行安全技術条件」(強制) | 乗用車のペダル力≤500N;満載≤500N、空載≤400N | 制動効能であり、ペダル強度ではない |
| QC/T 788-2018(推奨業界標準) | 縦方向 1500±20N、5 秒保持、前後 5 回、永久変形≤5mm | ペダル静強度と変形 |
| QC/T 788-2018 作業耐久 | 乗用車 500±20N / 商用車 700±20N、双方向各 50 万回 | 疲労寿命 |
| GMW15396(2007 版、企業規範) | 踏み込み方向の極端荷重 2700N | 極端工况の余裕 |
| ポルシェ MSB(企業規範) | 破断荷重 3000N、-35℃/常温/80℃ の3温度 | 極端温度下での破断強度 |
ブレーキペダルはどのように作られるか:材料、構造、射出成形工法
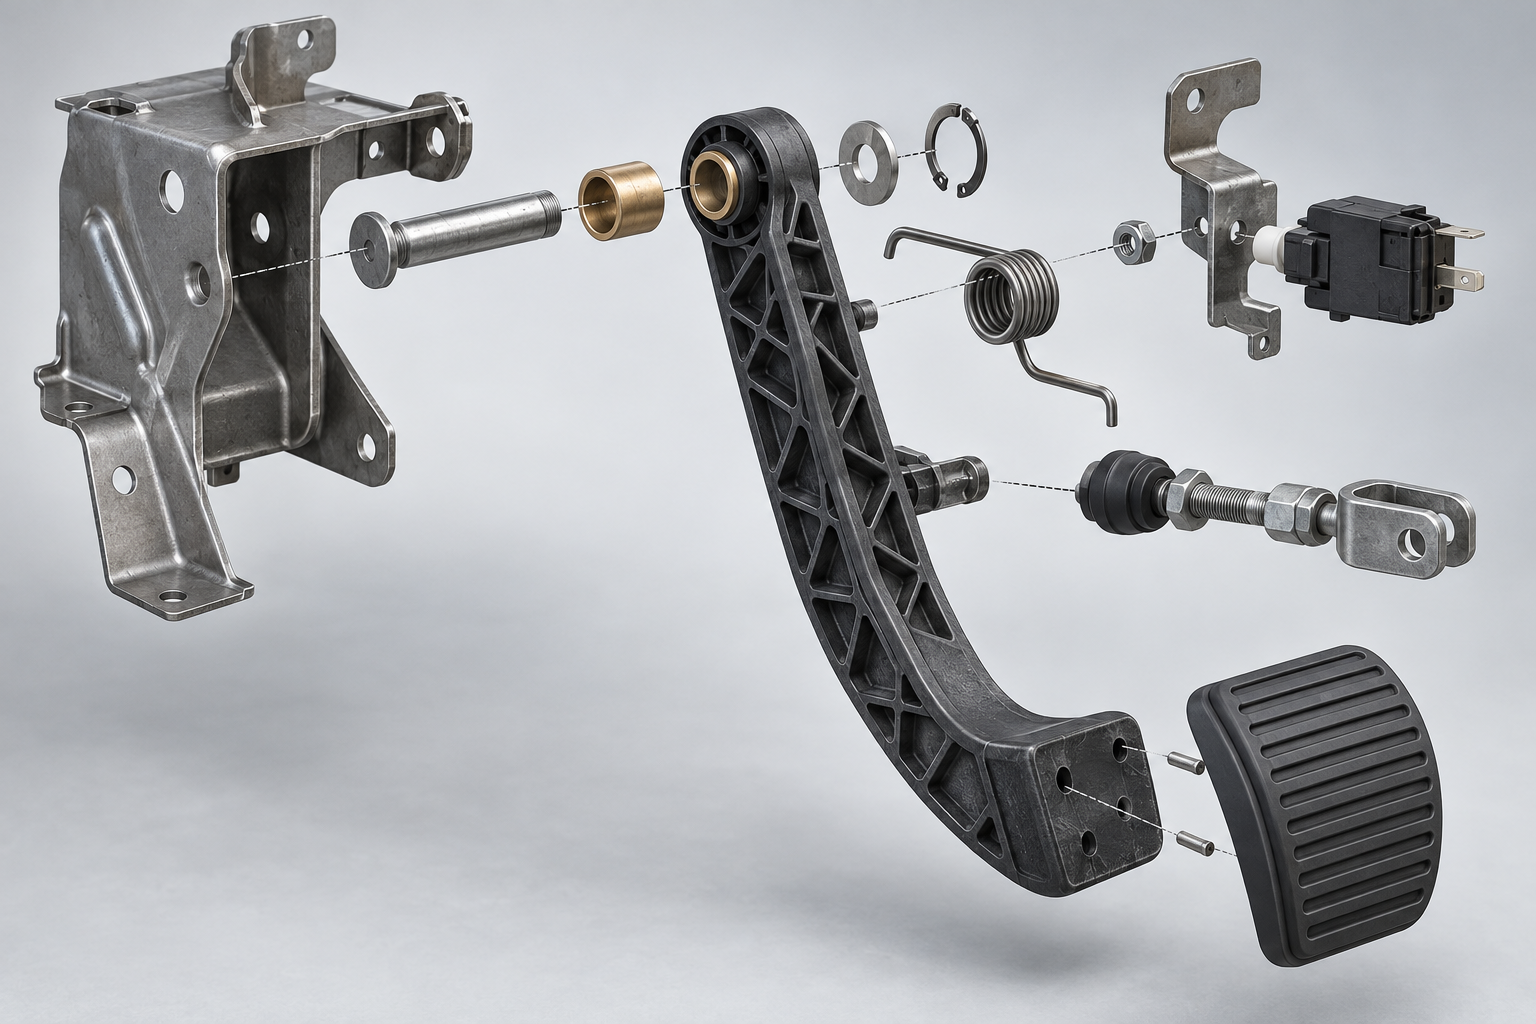
ペダル総成を手に取ったら、まず強度の話をする前に、それが何で組み立てられているかを見よう。乗用車のブレーキペダル総成は通常、次を含む:ペダルアーム(踏み込み曲げモーメントを受ける主体)、ペダルパッド(足が接触する面、多くはゴムまたは熱可塑性エラストマー)、金属ブラケット(車体またはペダルボックスに接続)、枢軸とブッシュ(回転対偶)、戻しスプリング、ブレーキランプスイッチ接点、そしてバキュームブースタのプッシュロッドへ通じる接続点。このうちペダルアームとブラケットが力学的な主役であり、破断事例で最もよく名指しされる位置でもある。
材料:PP または PA 基材に、30%~40% のガラス繊維を添加
業界の主流のやり方は、PP(ポリプロピレン)または PA(ポリアミド、すなわちナイロン)を基材とし、約 30%~40% のガラス繊維を加え、短ガラス繊維強化によって強度、剛性、熱安定性を高めるものである。ガラス繊維を加えることで、材料は「射出成形できるプラスチック」から「構造部品として使える複合材料」へと変わる。これがブレーキペダルをプラスチック部品として作れる前提である。
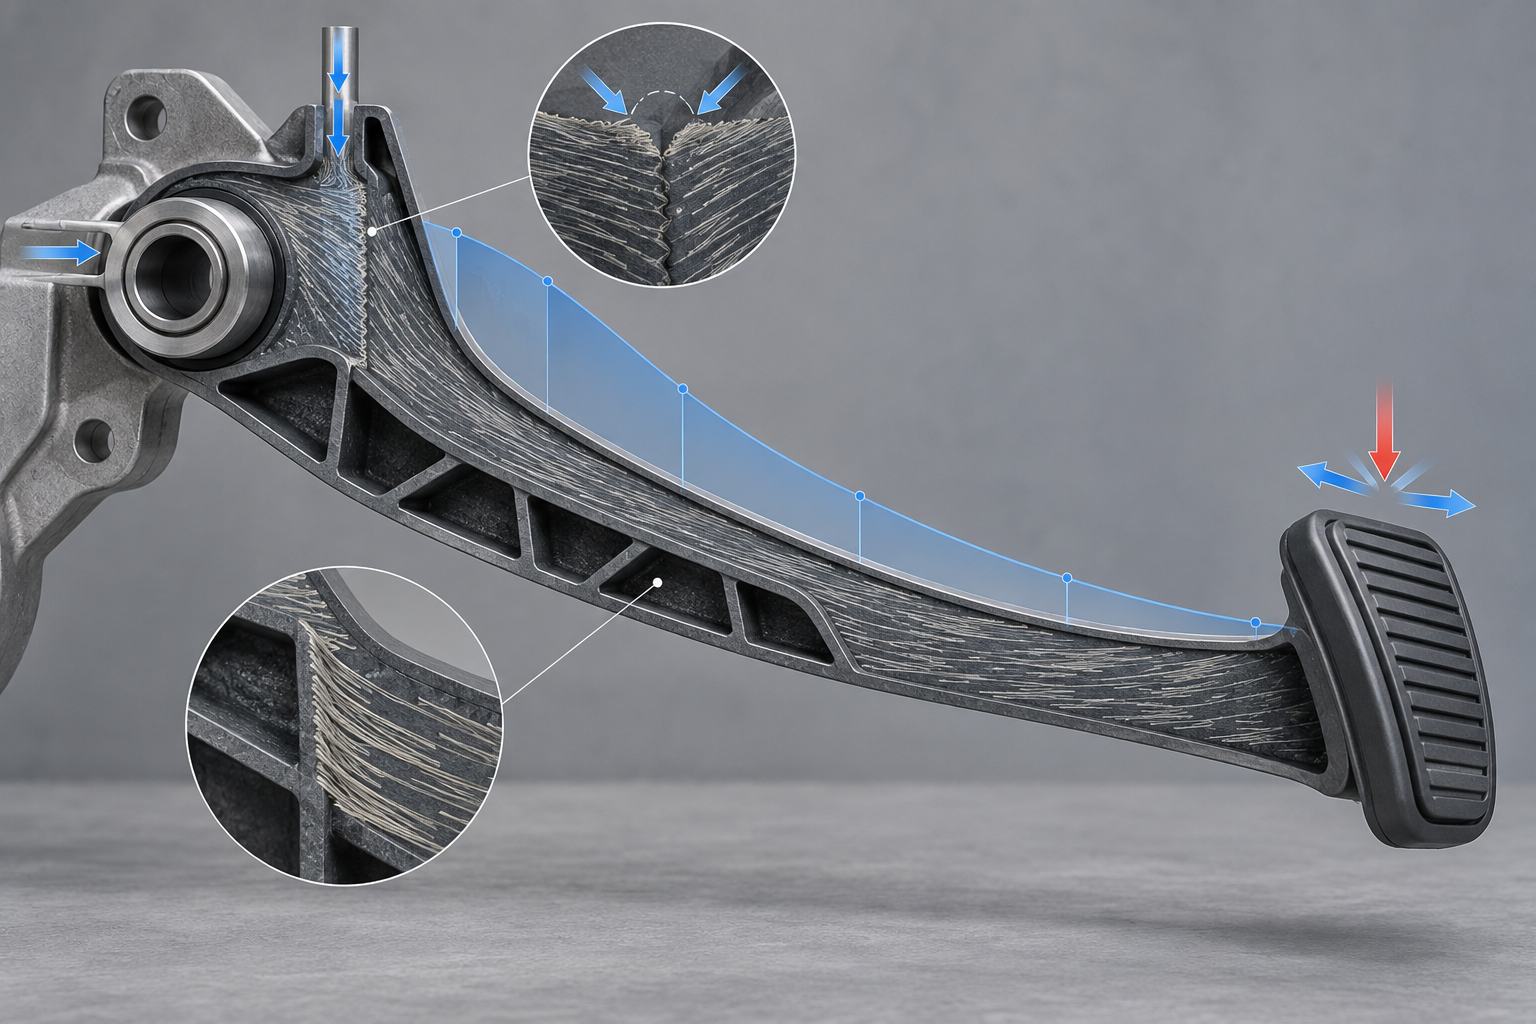
しかしガラス繊維は避けられない矛盾ももたらす:繊維は材料流中で流動方向に配向するため、成形品に異方性が生じる——流動方向に沿っては強度が高く、垂直方向では弱くなる。さらに厄介なのは溶着領域である:二つの材料流が合流する箇所では、繊維が界面を越えて絡み合いにくく、強度はしばしば本体材料より低くなる。そしてペダルアームの根元や枢軸付近はまさに曲げモーメントが最大となる断面であり、溶着線がここに来ると、弱点を最も負荷のかかる位置に置くことになる。
金型から完成品まで:射出成形ペダルアームの工法チェーン
ペダルアームは多くが射出成形品であり、工法チェーンはおおよそ次の通り:金型設計とゲート位置の決定 → 射出成形 → 溶着とインサート/組立 → 寸法と外観検査 → 力学抜き取り検査。各段階が、最終的にその数千ニュートンの力に耐えられるかどうかに影響する。
- ゲート位置:材料流の経路と溶着線がどこに来るかを決める。ゲートが良ければ溶着線を高応力域から避けられるが、いい加減だと弱点が根元に残る。
- 金型温度と保圧:金型温度が低く、保圧が不足すると、溶着界面の癒合が悪くなり、強度がさらに低下する。ガラス繊維入り部品はこの二つのパラメータに特に敏感である。
- インサートと組立:金属枢軸ブッシュ、ブラケット接続部品はインサート成形または後組立で固定され、界面の嵌合公差が踏み込み時のガタと異音に直接影響する。
- 寸法と外観検査:重点は溶着線の位置、ひけ、反り、そして枢軸穴の同軸度——これらは後続の力学性能の間接的な指標である。
- 力学サンプリング検査:負荷条件ごとにサンプリング検証を行い、初品だけでなくロットの一貫性を確認する。
このプロセスは通常の構造部品の射出成形と似ているように聞こえますが、違いは検証密度にあります。通常の外装部品は外観と組み付けをサンプリング検査すれば十分ですが、ブレーキペダルは負荷条件ごとに繰り返し検証する必要があります。なぜなら安全部品だからです——一度の溶着不良が、ペダル破断につながる可能性があります。業界でよく行われる方法は、ガラス繊維の比率を40%以上に高める、または長繊維ガラスに切り替えて溶着強度と疲労安全余裕を向上させることです。具体的な比率とプロセスパラメータは、部品の形状、荷重スペクトル、検証結果に基づいて決定する必要があり、そのまま流用することはできません。
ペダルアッセンブリの構造検証品や小ロット試作のみを行う場合、射出成形金型の初期投資は小さくありません。通常はまずCNC加工や3Dプリンティングで数回の形状・組み付け検証を行い、その後金型を開いて射出成形することで、遠回りを避けられます。このようなオンデマンド製造のアプローチについては、ラピッドプロトタイピングおよび射出成形能力のページでより具体的なプロセス説明があります。
溶着強度と疲労余裕:射出成形ペダルで最も問題が起きやすい箇所
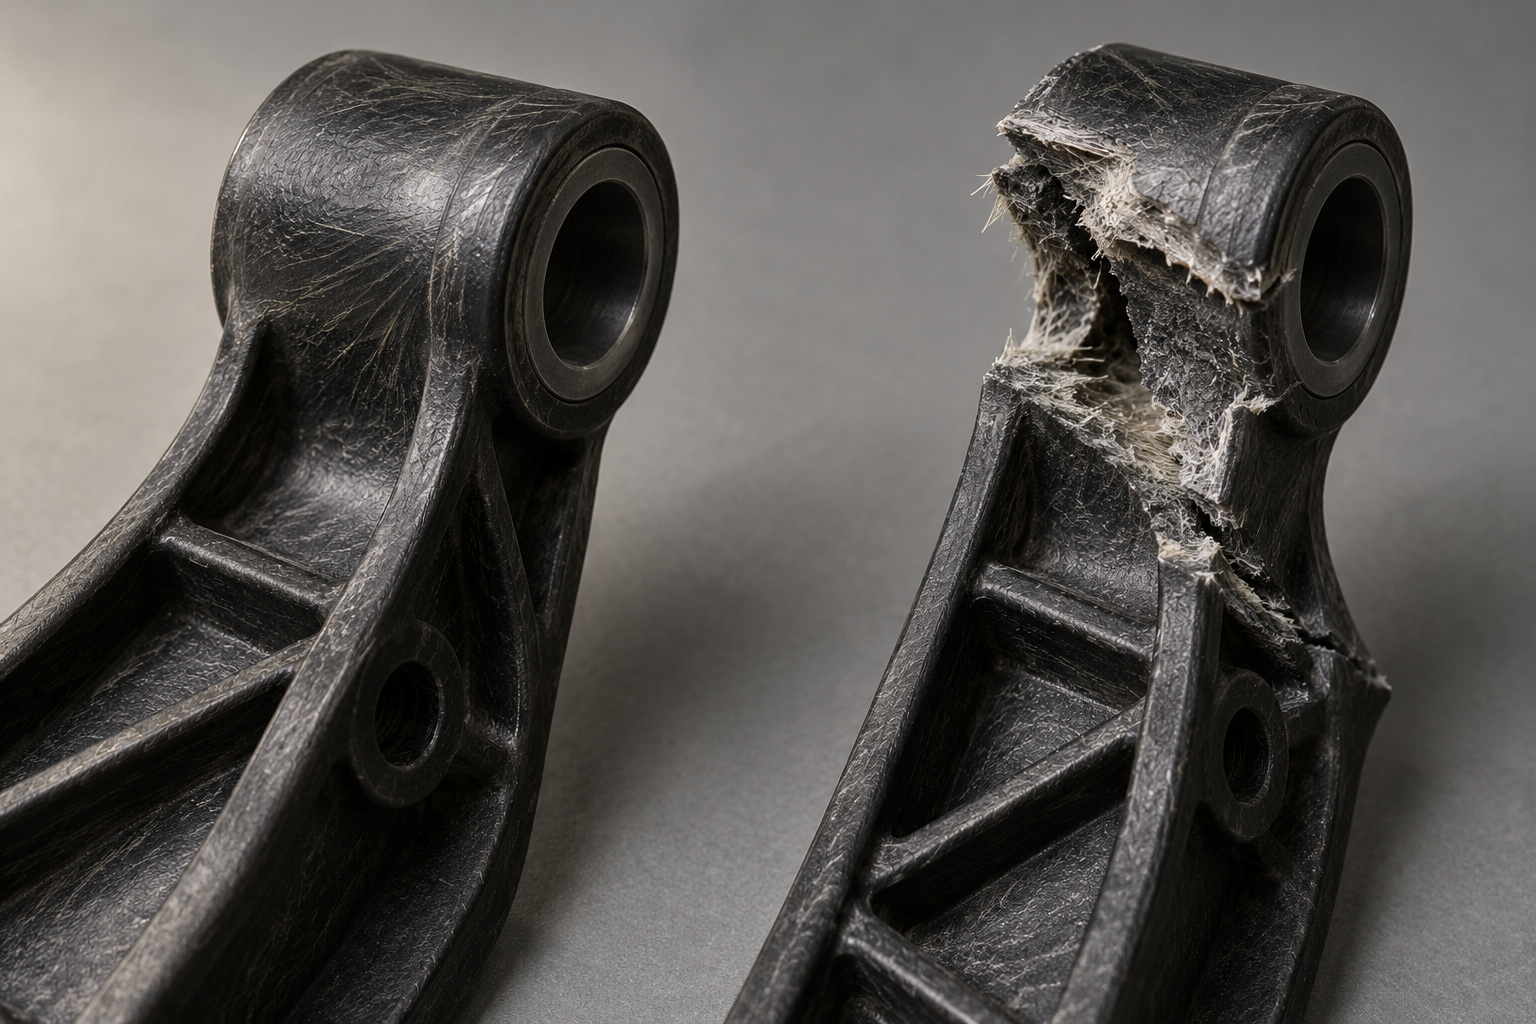
前述で射出成形ペダルを分解しましたが、最終的には同じ位置に行き着きます——ペダルアーム根部とピボットの接続部です。そこは曲げモーメントが最大となる断面であり、同時に材料流動が合流する場所でもあります。ガラス繊維強化プラスチックの溶着領域は本体より強度が低いため、「ブレーキペダルの作り方」で最も制御が難しいステップは、溶着品質になります。
溶着位置がなぜ常に最も危険な断面に来るのか
射出成形品において、溶着とは2つの材料流がキャビティ内で出会って合体して形成される界面です。ペダルアームは細長い形状で、根部にはピボット穴や金属インサートを収める必要があり、金型では両側または多点から供給する必要があることが多く、材料流は穴を迂回した後、前方で合流します——この合流点が、ちょうどピボット付近の受力断面に位置します。
溶着領域の弱点は均一ではありません:ガラス繊維は合流界面で配向が乱れ、繊維と基材の界面結合が不完全で、界面温度も本体より低くなります。その結果、溶着領域の強度は通常本体より低く、業界では一般的に差が顕著であると考えられていますが、具体的な数値は材料、ゲート、プロセスに依存し、実測に基づく必要があります。ブレーキペダルは高安全部品であり、この差は構造余裕と検証でカバーしなければならず、「十分に太く見える」で判断してはいけません。
溶着品質に影響する制御可能な変数は非常に現実的です:ゲート位置は材料流の合流角を決定し、合流角が鋭いほど不利になります。金型温度と保圧は界面の癒合程度に影響し、金型温度が低いと界面の癒合が不十分になります。射出速度が速すぎると合流部に空気が巻き込まれ、ウェルドラインが形成されます。ブレーキペダルのような安全部品の金型では、ゲートとランナーの方案は通常DFM段階で疲労余裕とともに決定され、試し打ち後に外観を見てから補うのではありません。
溶着強度と疲労安全余裕を高めるための現実的な道筋
業界でよく行われる方法は、第一にガラス繊維含有量を40%以上に高め、より高い繊維体積分率で溶着領域の強度損失を補償することです。第二に長ガラス繊維材料に切り替えることで、長繊維は界面での重なりがより十分になり、疲労安全余裕にとってより有利です。両方の道には代償があります:ガラス繊維比率が高いほど、メルトの流動性が悪くなり、溶着界面はかえって癒合しにくくなります。長繊維は射出成形プロセスと金型摩耗への要求もより高くなります。したがってこれは「ガラス繊維が多ければ多いほど良い」という単一選択の問題ではなく、ペダルの形状、受力方向、検証条件を合わせて权衡する必要があります。
もう一つのより安定した考え方は、溶着位置を能動的に最大曲げモーメント断面から回避させることです:ゲート方向を調整し、材料流の合流点をペダルアームの中段または主要受力領域以外に押しやる。あるいはピボット位置に金属インサートを用いて局所荷重を負担させ、プラスチック部品を「直接せん断を受ける」から「支持を受ける」に変える。このような変更は金型構造と組立プロセスに影響するため、通常は金型を開く前に決定する必要があります。
正方向踏みと横方向踏み:検証条件が必ずカバーすべき2つの受力
ペダル強度検証を行う際、見落とされやすい差異は荷重方向です。正方向の垂直踏みでは、力はペダルアームの断面に沿って伝達され、主に曲げ応力を生じます。しかし実際の運転では、足裏の着地点はしばしば内側または外側に偏り、横方向のてこ踏みを形成します——力腕が長くなり、ペダルアーム根部は同時に曲げとねじりを受け、局所応力は正方向条件より明らかに高くなる可能性があります。
これが、ある車種のペダルが正方向テストでは合格したのに、非垂直踏みでリスクが露呈する理由でもあります。検証方案が単一の正方向荷重のみでは、このような条件をカバーするのは困難です。自動車業界の方法は通常、多方向荷重です:QC/T 788-2018では、ペダルを前後2つの荷重方向でそれぞれ耐久試験を行うことが要求されており、方向差異が業界公认でカバーすべき変数であることを示しています。製造側にとって、これは溶着位置とインサート設計を最も不利な受力方向に基づいて評価すべきであり、正方向単一条件で最適化すべきではないことを意味します。
このような安全部品の構造検証を行う場合、射出成形品本体、インサート、金型方案はしばしば一緒に試作・反復する必要があります。ペダルアーム、ブラケット、ピボットの試作品試作に関しては、射出成形能力またはラピッドプロトタイピングの経路で先に形状と組み付けを検証し、その後金型と疲労テスト段階に進むことができます。
材料を変えれば検証をやり直す必要がある:あるリコールが示した問題
なぜ「別のプラスチックに替える」ことが「同等の代替」にならないのか
「設計余裕」をスローガンではなく検証可能な量として扱う
ペダルの遊びとは何か:5~15mmの背後にある組立と調整
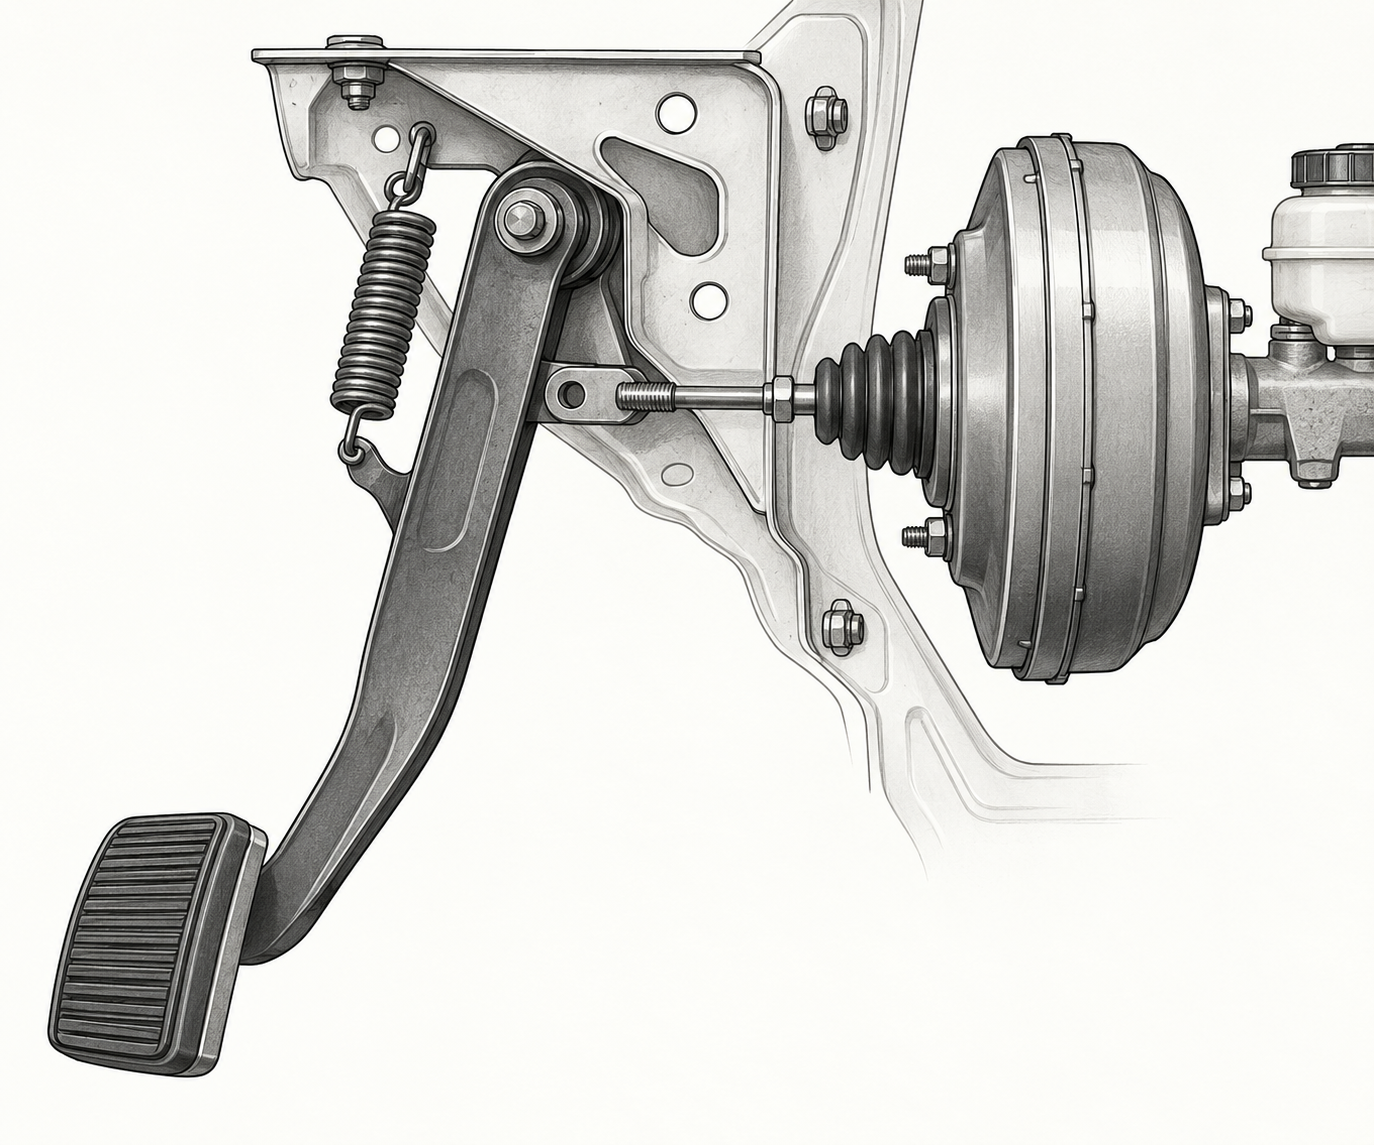
ブレーキペダルを踏み込んだ最初のわずかな区間では、車はまだ減速を始めていない。この「空踏み」の距離がブレーキペダルの遊びである——ペダルが動き始めてから、ブレーキシステムが実際に液圧を確立し、キャリパーがブレーキディスクを挟み始めるまでのペダル変位量。乗用車の遊びは業界では通常5mmから15mmの範囲に収まり、具体的な数値は車種の整備マニュアルに従うもので、すべての車が同じ数値を取るわけではない。
ペダルの遊びは組立誤差ではなく、意図的に設けられた隙間である。マスタシリンダのピストンが完全に戻る際、シリンダ内の油路とリザーバータンクが連通していなければならず、そうして初めてブレーキ液が還流し、圧力が抜ける。この行程が奪われると、ピストンが完全に戻れず、残留圧力によってブレーキパッドがディスクに当たり続け、走行中に発熱、引きずり、パッドの消耗が早まる。逆に隙間が大きすぎると、踏み込んだ最初の区間がすべて空行程となり、制動応答が遅くなり、緊急時にはこの数ミリが距離になる。
遊びが大きくなる理由:気泡から摩耗まで
遊びが大きくなる最も一般的な原因はいくつかある。ブレーキ液に空気が入った場合、気泡は圧縮可能で、踏み込むとまず潰れてから力が伝わる。ブレーキパッドが摩耗して薄くなった場合、キャリパーピストンがディスクに当たるまでより長く押し出される必要がある。プッシュロッドの調整が不適切な場合、ペダルからマスタシリンダまでの機械的隙間が公差を超えている。マスタシリンダのカップシールが失效した場合、内部漏れにより圧力の立ち上がりが遅くなる。これらの原因はペダル上ではいずれも「軟らかい」「長い」という現れ方をするが、対処法は全く異なる——まずエア抜きか、まずパッド交換かは、点検によって区別する必要がある。
遊びが小さすぎるのも同様に良くない。ペダルにほとんど空行程がない場合、プッシュロッドが強く当たりすぎているか、ピストンが適切に戻っていないことを示し、ブレーキが引きずり、長時間走行でブレーキディスクの温度が上昇し、深刻な場合には制動性能に影響する可能性がある。このような問題は、ポンプ交換、ブースター交換、または修理後の組立時に発生することが多く、調整工程の仕事である。
自己点検の方法:停車状態でできる三つのこと
- 車両を安定して停め、エンジンを切り、ペダルを数回踏んでブースター内の真空を抜き、その後軽くペダルを踏み、踏み始めから明らかに「硬く」なるまでの空行程の長さを感じ取る。
- ペダル高さを比較する:複数回踏んだ後、ペダル高さは基本的に安定しているべきで、踏み続けるとゆっくり沈む場合は、ほとんどがシールまたは内部漏れの問題であり、遊びそのものではない。
- エンジンルームを開けてブレーキ液の液量を確認し、同時に交換記録を見る——ブレーキ液は業界では通常2年または4万キロ程度で交換され、具体的には車種のマニュアルに従う。吸湿すると沸点が下がり、気泡の問題を拡大する。
はっきりさせておくべきなのは、プッシュロッドの長さ調整は整備作業に属し、マスタシリンダとブースターの接続部に関わり、車種ごとに構造が大きく異なるため、該当車種の整備マニュアルに従って実施しなければならない。データや工具がない状態で自分でプッシュロッドを回すと、フリープレイを消してしまい、かえって引きずりを生むことがある。自己点検の価値は「入庫すべきかどうか」を判断することにあり、調整の代わりではない。
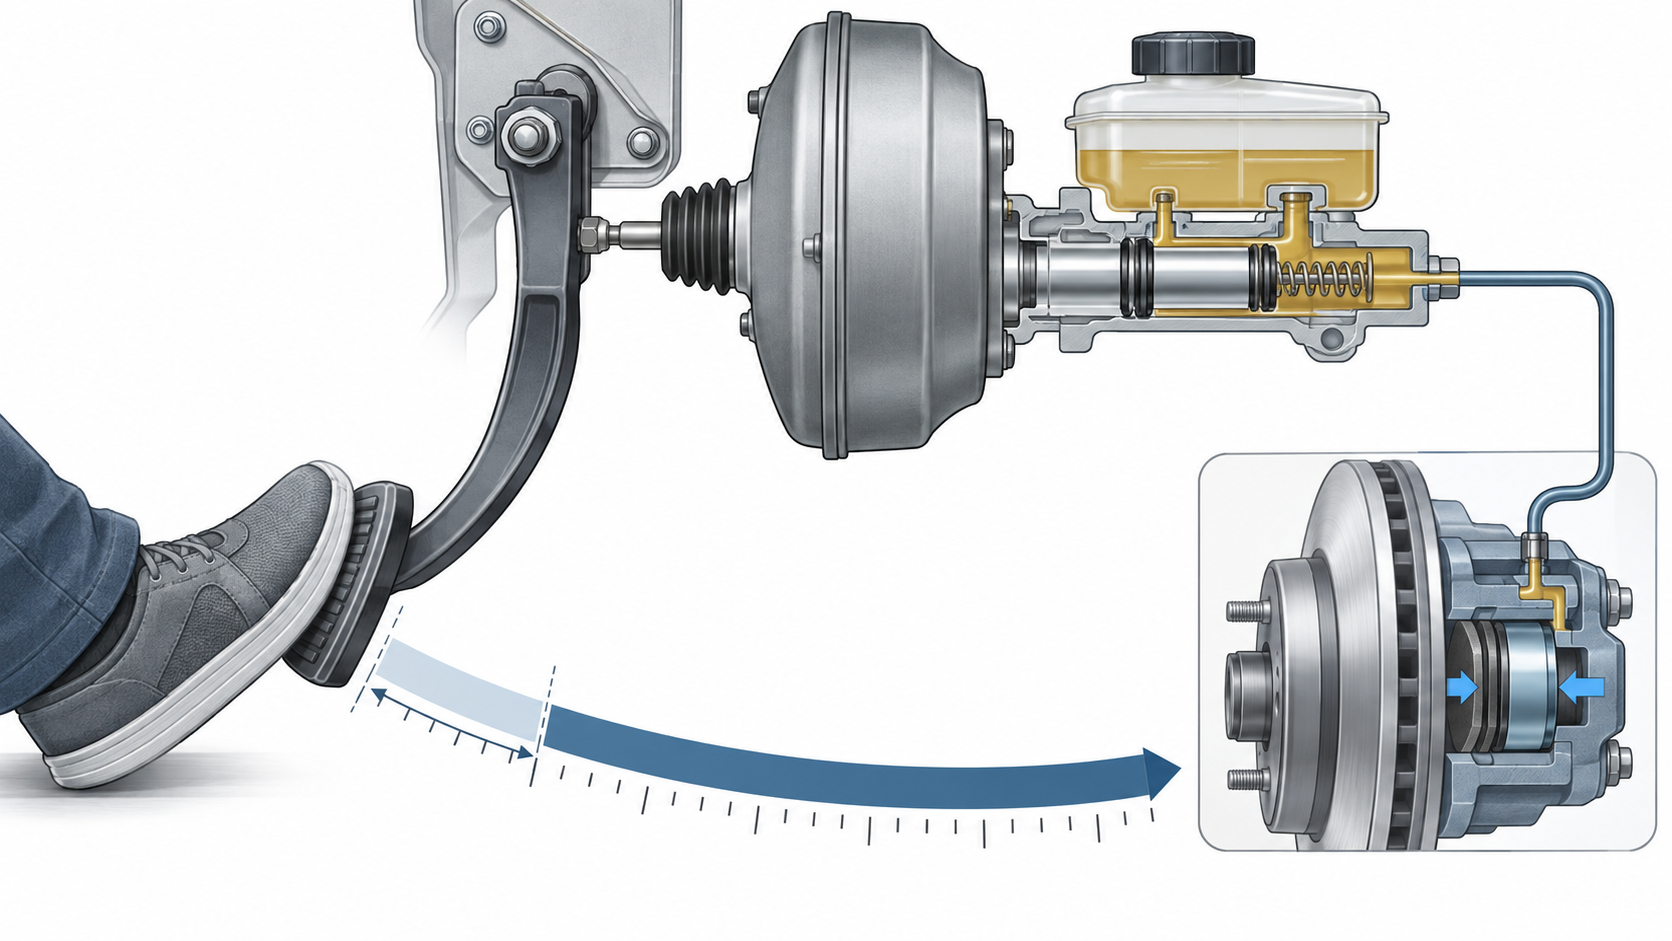
フリープレイをチェーン全体に戻して見ると、それは実は製造と組立の一貫性の一つの出口である。ペダルのピボット隙間、プッシュロッド長さ、マスタシリンダピストンの戻り位置、ブレーキパッドの厚さ、どれか一つの偏差もこの数ミリに現れる。だからこそ、ペダルアッセンブリの寸法公差と組付の確実さは、外観から見える以上にずっと重要なのである。
ペダルを取り付けた後に何度も踏むのはなぜか:組立から圧力確立までの最後の一歩
ブレーキパッドを交換した後、整備士は車に乗り込み、一踏み一踏み踏んで、ペダルが硬くなるまでやめない。この動作は儀式のように見えるが、実はブレーキペダルの製造と組立チェーンの締めくくりである。踏み切らなければ制動力は立ち上がらない。ブレーキペダルをどう作り、どう取り付けるかは、最終的にこの一踏みのフィーリングに行き着く。
理由は新品パッドとブレーキディスクの間に隙間があるからである。キャリパピストンは交換の過程でシリンダボディに押し戻され、パッドとディスクの間に0.数ミリから1~2ミリの空行程が生じることがある。ペダルを繰り返し踏むことで、油圧でマスタシリンダのオイルを送り出し、ピストンを再びブレーキパッドの背面に押し当て、パッドをディスクに密着させる。ペダルに圧がかかり、もう柔らかくならなくなれば、この隙間が消化され、システム圧力が確立したことを示す。何度踏んでも柔らかいままであれば、通常はパッドの問題ではなく、配管に空気が入っているかブレーキフルード不足である。
ブレーキペダルは力の入力端にすぎない
ブレーキチェーン全体から見ると、ペダルアッセンブリは一つのことを担う:足の力を伝えることである。力の経路はペダルアーム—プッシュロッド—真空ブースター—マスタシリンダ—配管/ホース—キャリパピストン—ブレーキパッド—ブレーキディスクである。ペダル自体は制動力を生まず、どれだけの力を入力し、どれだけの行程を動くかを決めるだけである。だからペダルが柔らかい、行程が長くなったという問題は、チェーン上のどの環にも起こり得て、必ずしもペダルにあるとは限らない。
これはまた、ペダルの構造剛性と取付剛性が同様に安全部品の指標である理由でもある。ペダルアームやブラケットが荷重を受けたときに明らかに弾性変形すれば、足の感触は「踏むと虚ろ」になり、ドライバーは無意識にペダル力を大きくする。前節で述べた溶着領域とピボット付近の断面は、まさにこのような繰り返し荷重下で形状を保つためのものである。
ペダルが柔らかいときは、順番に点検する
実用的な判断順序を示す。いきなり部品を交換しないためである:
- まずブレーキフルードを確認:液面が下限を下回っていないか、色が黒ずんでいないか、最近交換したか。ブレーキフルードは吸水性があり、業界では通常約2年または4万キロごとの交換が推奨され、具体的には車種のマニュアルに従う。
- 次に空気を確認:液面は正常なのにペダルが柔らかく、底まで踏める場合は、多くの場合配管に空気があり、車種の規定順序でエア抜きが必要である。
- 次にパッドとディスクを確認:パッドが限界まで摩耗、ディスク面の傷、厚さの不均一は、いずれも行程を長くする。
- 最後にプッシュロッドとフリープレイを確認:プッシュロッドの調整が不適切だと空行程が大きくなりすぎる。この項目は整備作業に属し、車種のマニュアルに従って操作し、感覚で勝手に調整してはならない。
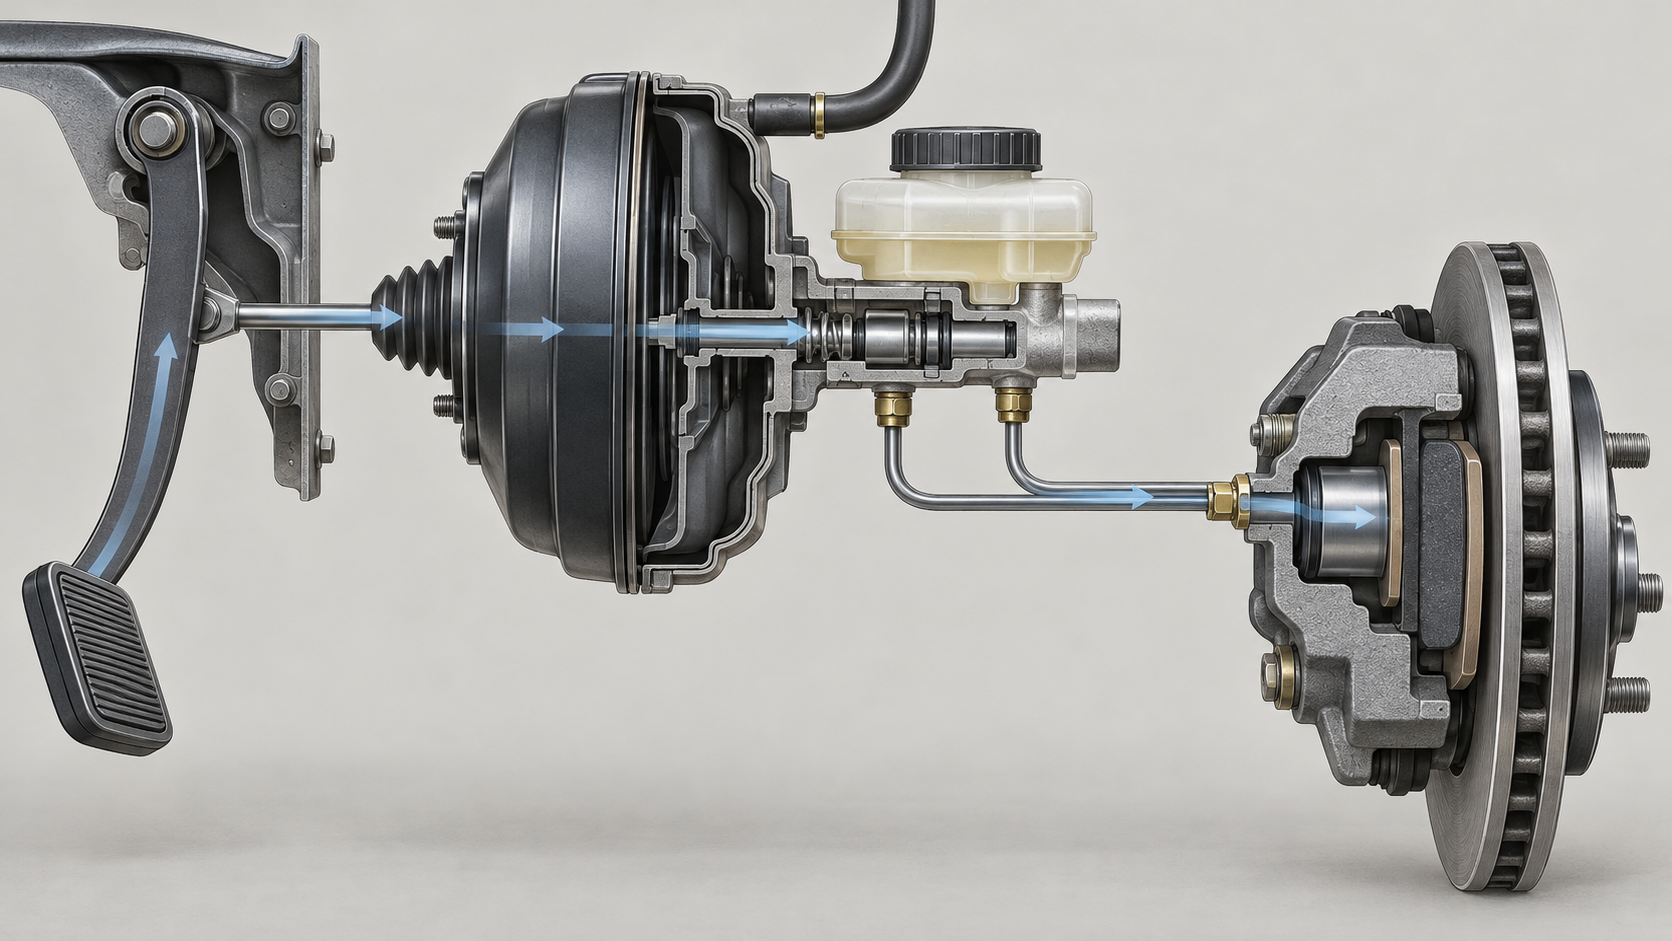
この順序を覚えておけば、「パッド交換後に何度も踏む」のが省略可能でない理由が理解できる。それは組立段階でピストン行程を元に戻し、システムを圧力確立可能な状態に戻すことである。その後でペダルのフリープレイ(乗用車では通常5~15mm)に安定した基準ができる。ペダルのフリープレイが大きすぎる場合は、多くの場合フルード、空気、パッド、プッシュロッドの項目と直接関係し、ペダル本体が壊れているわけではない。
ペダルやペダル周辺の構造部品を作る人にとって、ここには素朴な経験がある:組立後の感触は、それ以前のすべての工程の集約である。射出成形品の寸法が安定し、溶着領域の強度が十分で、ブラケットの穴位置とピボットの同軸度が良ければ、ペダルを踏んだときの力—行程曲線は再現可能になる。そうでなければ一踏みごとにわずかに異なり、ドライバーの制動力に対する予期が乱される。だからこそペダル類の部品は、試作や小ロットの段階で、取付点剛性、プッシュロッド接続位置、戻しスプリングの予圧をまとめて検証すべきであり、一つの破断荷重を測っただけで済ませてはならない。
よくある質問(FAQ)
以下に挙げるいくつかの疑問は、前のいくつかのセクションを読み終えた後で最も引っかかりやすいポイントです。標準の数値をどう読むか、ガラス繊維をどれだけ加えるか、フリートラベルを自分で調整できるか、プラスチックペダルと金属ペダルをどう選ぶか。答えは境界を示すものであり、約束ではありません。
国標が言う500NとQC/T 788の1500Nでは、どちらがブレーキペダルの強度要求なのでしょうか?
この二つは同じことを指しているわけではありません。強制国標『自動車運行安全技術条件』にある500N(乗用車の最大制動効力時のペダル力上限で、積載検査≤500N、空載≤400N)が拘束するのは制動効果です。つまり、どれだけの力で車を止められるかであり、ペダル自体がどれだけの力に耐えられるかを直接規定しているわけではありません。QC/T 788-2018は推奨性の業界標準であり、ブレーキペダルに1500±20Nの縦方向力を加え、5秒間保持し、前後5回行い、試験後に亀裂や損傷がなく、永久変形量が≤5mmであることを要求しています。これこそがペダル構造強度を対象とした試験方法です。QC/Tは推奨標準であり、強制ではないことに注意が必要です。企業の内控基準はしばしばより高く、例えば2007年版GMW15396では踏み込み方向の極端荷重を2700Nとし、ポルシェMSBプラットフォームでは破断荷重3000Nを要求しています。標準を読むときは、まず適用範囲と版・年を確認してください。
ガラス繊維の割合が高いほど、ブレーキペダルは丈夫になるのでしょうか?
必ずしも比例するわけではありません。業界の主流はPPまたはPA基材に30%~40%のガラス繊維を加えたもので、強度、剛性、熱安定性を高めるために用いられます。しかしガラス繊維部品の弱点はしばしば溶着領域にあります。繊維が材料流の合流点で不利な配向となり、強度が材料本体より低くなります。割合を40%以上に上げる、あるいは長ガラス繊維に変更することで、溶着強度と疲労安全余裕を改善できますが、繊維含有量が増えると流動性、表面品質、異方性も変わるため、金型と工法の再検証が必要です。したがって「どれだけ加えるか」は数字だけで見るのではなく、溶着位置、荷重方向、疲労工况を見る必要があります。
ブレーキペダルのフリートラベルは自分で調整できますか?
自己点検はできますが、プッシュロッドの調整は整備作業であり、車種の整備マニュアルに従って操作することをお勧めします。乗用車のフリートラベルは通常5~15mmで、踏み始めから制動系統が実際に制動力を発生するまでのペダル運動距離を指します。自己点検は次のように行えます。停車し、エンジンを切った後に数回踏んで助力を抜き、その後ゆっくりペダルを踏み込み、前段の空走行を感じ取りながら、ペダル高さの変化を観察し、ブレーキ液の液量を確認します。フリートラベルが明らかに大きくなった場合、よくある原因はブレーキ液内の空気、ブレーキパッドの摩耗、プッシュロッドの調整不良、またはマスタシリンダのカップシール不良です。小さすぎる場合は、ブレーキの引きずり、発熱、パッド消耗の加速が起こる可能性があります。ブレーキ液は通常2年または4万キロでの交換が推奨され、具体的には車種のマニュアルに従ってください。
プラスチックペダルと金属ペダルはどう選べばよいですか?
用途と生産量によります。量産乗用車のペダルアームはほとんどがガラス繊維強化エンジニアリングプラスチックの射出成形品で、利点は統合度が高く、軽量で、成形効率が高いことです。代償として、溶着領域と温度感受性は設計余裕と検証でカバーする必要があります。ナイロンをポリプロピレンに変更して強度が低下したリコール事例は教訓です。金属ブラケット、ピボットなどの荷重を受ける部位には依然として金属部品がよく使われます。小ロット試作、改造、検証サンプルの場合は、CNC加工の金属ペダルアームや3Dプリント構造部品の方が柔軟ですが、これらの工法の疲労挙動は量産射出成形品と等価ではなく、サンプル結果をそのまま量産検証の代替にはできないことに注意してください。
試験時に正方向の踏み込みと側方向の踏み込みで、なぜ結果が大きく異なるのですか?
受力形式が異なるからです。正方向の垂直踏み込みでは、ペダルアームは主に曲げを受け、断面応力分布は比較的制御しやすいです。側方向または斜め方向の踏み込みは、ペダルアーム根部にテコを加えることに相当し、曲げモーメントとねじりモーメントが重なり、ピボット付近で応力集中が起こりやすくなります。多くの車種で破断リスクがまさに非垂直踏み込み時のペダルアーム根部に現れます。したがって検証工况は正方向、側方向、および異なる温度条件(例:-35℃、常温、80℃)をカバーする必要があり、単一方向の試験に合格したからといって、実際使用中のさまざまな踏み方がすべて安全であるとは言えません。
Key takeaways
- 強制国家規格が規定するのは「どれだけの力で車を止められるか」(乗用車の最大制動効率時のペダル力≤500N)であり、ペダル自体がどれだけの力に耐えられるかを直接規定するものではない。業界推奨規格QC/T 788が初めて1500Nを5秒間保持、亀裂なし、永久変形≤5mmといった構造要件を示している。
- 主流のブレーキペダルアームはPPまたはPAに30%~40%のガラス繊維を加えた射出成形品であり、ガラス繊維の溶着領域は本体より強度が弱く、疲労安全余裕を十分に確保する必要がある。これが金型のゲートと溶着位置設計の核心的な矛盾でもある。
- 材料変更時は必ず再検証が必要:ある自動車メーカーがブラケット材料をナイロンからポリプロピレンに変更したところピーク強度が低下し、ペダル枢軸位置に破断リスクが生じてリコールとなった事例がある。
- ペダルのフリープレイは乗用車で通常5~15mmであり、大きすぎても(ブレーキ液に空気、ブレーキパッドの摩耗、プッシュロッドの調整不良)小さすぎても制動に影響するため、組立後に必ず確認すべき項目である。



