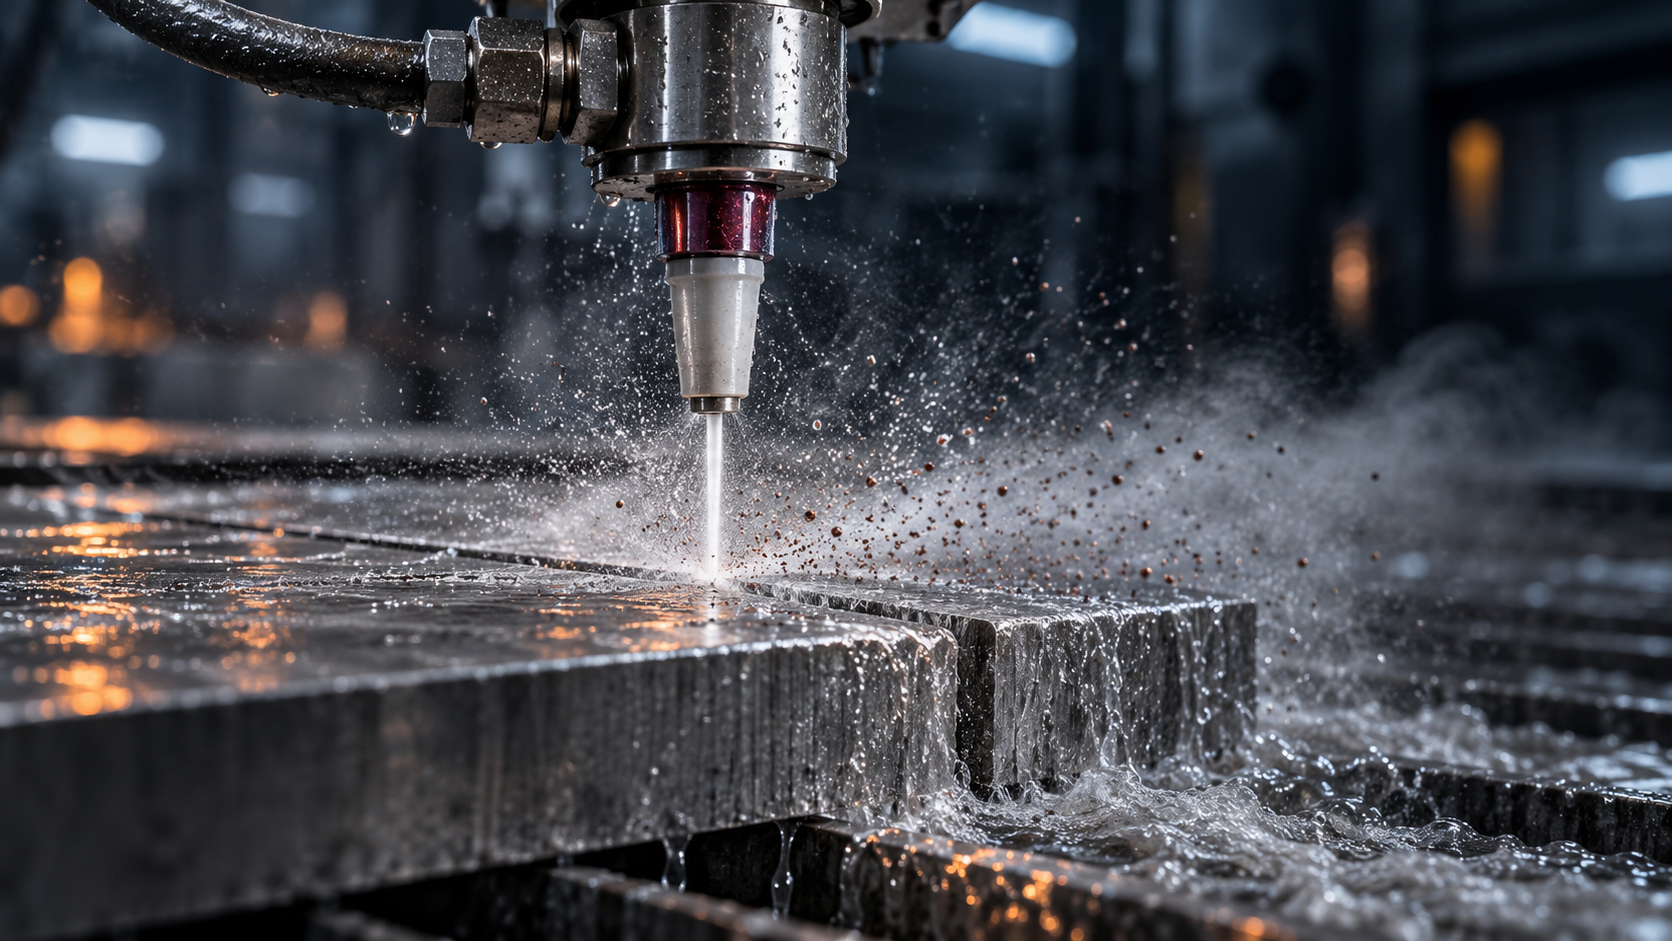
ウォータージェット切断とは結局何か:一言で言えば「高速侵食」
まず直感に反する事実を述べよう:ウォータージェット切断は熱に頼らず、速度に頼る。普通の水道水は高圧ポンプで加圧された後、非常に小さな宝石ノズルから噴出し、速度は音速に近づくか、それを超えることもある。実際に材料を切り開くのは、この高速水流による材料への侵食である——非常に細かい砂流が絶えず洗い流すように、材料を少しずつ削り取るのであって、焼き溶かしたり溶融したりするのではない。
したがってウォータージェット切断の正確な定義は、超高圧ウォータージェット(加砂時は水と研磨材の混合ジェット)を用いて材料を高速で侵食し、それによって切り口を形成する冷間切断プロセスである。これは機械的摩耗の範疇に属し、レーザー、プラズマ、火炎のように熱溶融に頼る切断方式とは、物理的メカニズムが全く異なる。
「冷間」という言葉は修辞ではない。プロセス全体で材料を融点まで加熱しないため、切り口の縁に熱影響部が現れない——金属は切断熱によって金属組織を変えたり、青く変色したりしない;一部の熱に敏感なステンレス鋼、ハステロイ、インコネルにとって、この点は速く切ることよりも重要なことが多い。
次に本記事では、一つの物理的連鎖に沿って「どう行うか」を明らかにする:水道水がどのように超音速ジェットになるか、純水ウォータージェットと加砂ウォータージェットの違いはどこか、一回の切断が加圧から水の回収までどのような段階を経るか、どの材料が適し、どれに注意を要するか。順序は水の流れに従い、歴史や利点から先に述べることはしない。

ウォータージェットはどのように機能するか:水道水から超音速ジェットまで
まず結論を述べよう:ウォータージェット切断は熱に頼らず、速度に頼る。水自体は研磨材ではなく、ただ十分に速く加速され、やすりのように材料を少しずつ削り取れるほど速くなるだけである。したがってウォータージェットがどのように機能するかを理解する鍵は、「どのような火を使うか」ではなく、「どのように水を加速するか」にある。
この加速チェーンの起点は、水道水です。水は装置に入る前にまずろ過され、粒子や不純物を取り除きます——それらはシールやノズルを摩耗させ、ジェット流を不安定にします。ろ過された水は高圧ポンプへ送られます。業界で一般的なウォータージェットの定格圧力は約 60,000~94,000 psi(約 4,100~6,400 bar)のオーダーで、超高圧の範疇に属します。具体的な数値は装置の銘板とメーカー仕様に基づくもので、機種によって差は小さくありません。
圧力はどうやって速度になるのか:宝石ノズルの役割
高圧そのものは物を切れません。実際に「変換」を担うのは、カッティングヘッド先端にある小径の宝石ノズル(一般的にはサファイアやダイヤモンド素材)です。水はこの極小のオリフィスへ強制的に押し込まれ、圧力はこの瞬間に運動エネルギーへ変換され、ジェット速度は超音速域に達することができます。言い換えれば、ポンプは「位置エネルギーを蓄える」役割を担い、ノズルは「運動エネルギーを放出する」役割を担います。
ノズルの孔径、オリフィスの真円度、内壁の品質が、ジェット流が「連続的」であるかどうかを直接左右します。孔径が摩耗して大きくなったり、欠けが生じたりすると、ジェット流は発散し、切断能力が低下し、切り口も広く粗くなります。これもノズルがウォータージェットの消耗品に分類される理由の一つです。
ポンプ形式が違えば、効率の差は想像以上に大きい
同じ「高圧ポンプ」でも、実現方式は同じではありません。一般的な二種類:
- クランク軸直駆動三連プランジャポンプ:モーターがクランク軸を介してプランジャを直接往復駆動し、エネルギー伝達の段階が少なく、業界の典型的な効率は約 85%~90% です。
- 油圧増圧ポンプ:低圧の作動油で面積比を拡大したピストンを駆動して増圧します。構造は成熟していますが、各変換段階で損失があり、効率は通常約 65% 以下です。
この二つの数値はあくまで業界の典型的なオーダーであり、特定の装置の保証値ではありません。実際の効率は保守状態、水温、ノズル摩耗などの要因にも影響されます。しかし方向性は明確です:直駆動ポンプは通常より省電力で発熱も少なく、長時間の連続切断では電気代と冷却負担がより低くなります。
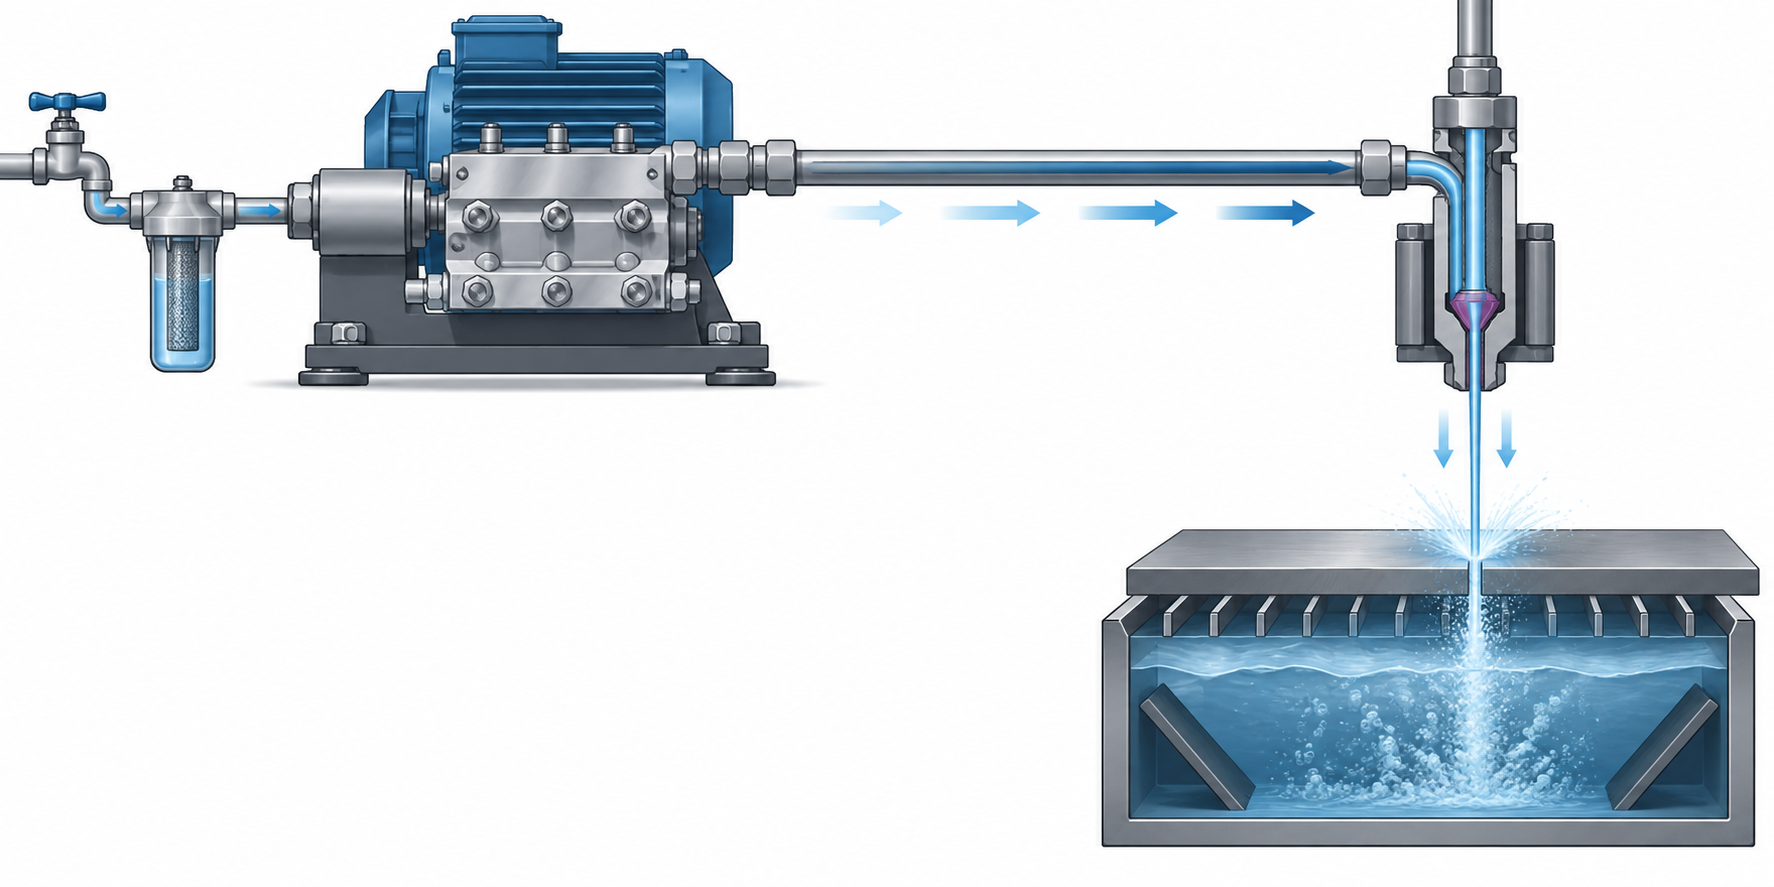
これを覚えておけば、後述の研削材添加、穿孔、切断のすべてに足がかりができます。ウォータージェット切断のあらゆる操作は、本質的に「このジェット流の品質」を管理することにほかなりません。ジェット流が連続的で集中しているほど、切り口は狭くきれいになります。ジェット流が発散してしまえば、どんなパラメータでも挽回できません。
純水ウォータージェットと研削材添加ウォータージェット:どちらをいつ使うか
前節では加圧とノズルについて述べました。しかし、一台のウォータージェットが何を切れるかを実際に決めるのは、カッティングヘッド内に「砂があるかどうか」です。ウォータージェットには二つの基本形式があります:純水ウォータージェットは水だけを使い、研削材添加ウォータージェットは水に研削材を混ぜます。本節では「材料→推奨タイプ→注意点」という論理で、選択の根拠を明確に説明します。
純水ウォータージェット:水そのものの運動エネルギーで切断する
純水ウォータージェットにはウォータージェット砂を添加しません。高圧水は宝石ノズルを通って超音速ジェットを形成し、水そのものの運動エネルギーで材料を衝撃します。その切断能力は限定的です——水ジェットの運動量密度は、研削材を混ぜた水砂流よりもはるかに低いため、軟質材料にのみ適しています:発泡材、ゴム、ガスケット、一部のプラスチック、食品(例えば冷凍食品の分割)、紙製品、カーペットなどです。
純水ウォータージェットの利点はここにあります:切り口がきれいで、研削材の残留がなく、砂材の回収も不要で、運用コストが低いことです。発泡材やゴムを切る場合、通常は縁の二次処理は不要です。しかし、純水ウォータージェットで厚さ 6 mm のアルミ板を切ろうとすると、通常は切れないか切断面が粗くなります——これはタイプの誤用であり、装置の問題ではありません。
研削材添加ウォータージェット:研削材供給システムが水を研磨液に変える
研削材添加ウォータージェットでは、カッティングヘッド内に重要な部品が一つ増えます:研削材供給システムです。高圧水はまず小径の宝石ノズルを通って連続的な水ジェットを形成し、高速水流がベンチュリ管で負圧を発生させ、ウォータージェット砂(業界では一般的にガーネット)を定量で混合室へ吸い込み、さらにセラミック混合管を通して水と研削材を高速水砂研磨液に加速して噴出させます。
鍵となるのは「ミキシングチューブ」です。ノズル(宝石)は圧力を速度に変換する役割を担い、ミキシングチューブは研削材を均一にジェットへ送り込む役割を担います。ミキシングチューブはセラミック製で、内径と長さが切断効率と切断面のテーパーに影響します。消耗品であり、研削材の衝撃で徐々に摩耗します。研削材は粗ければよいというわけではありません。粗い砂は速く切れますが切断面は粗くなり、細かい砂は切断面が細い代わりに速度が遅くなります。業界で一般的なガーネットの粒度は80メッシュと120メッシュの間で選択され、具体的には設備と材料の試験によって決まります。

材料→推奨タイプ→注意点
- 発泡材、ゴム、軟質プラスチック、食品:純水ウォータージェットを推奨。材料を固定し、ジェットでワークが吹き飛ばされないように注意。
- アルミ、鋼、ステンレス、銅:加砂ウォータージェットを推奨。切断面のテーパーに注意。厚板では補正や二次加工が必要な場合がある。
- 石材、タイル、ガラス:加砂ウォータージェットを推奨。脆性材料の加工開始点と支持に注意し、エッジの欠けを避ける。
- 複合材料(カーボンファイバー、積層板):加砂ウォータージェットを推奨。層間剥離と粉塵の回収に注意。
- 薄板と積層:加砂ウォータージェットは積層切断で効率を高められる。層間のずれに注意し、クランプが必要。
見落とされがちな点:純水ウォータージェットと加砂ウォータージェットは二者択一の設備ではなく、多くの機械は切断ヘッドの切り替えや研削材供給の停止によって2つのモードを切り替えられます。ただし、研削材供給システムを接続したら、水路、ミキシングチューブ、回収槽をそれぞれメンテナンスする必要があります。選定時はまず材料の硬度を見て、次に厚さ、最後に切断面の要求を見ます。この3ステップで基本的にどちらを使うかが決まります。
ウォータージェット切断1回の完全な手順:加圧、伝送、ノズル、混合、穿孔、切断、回収
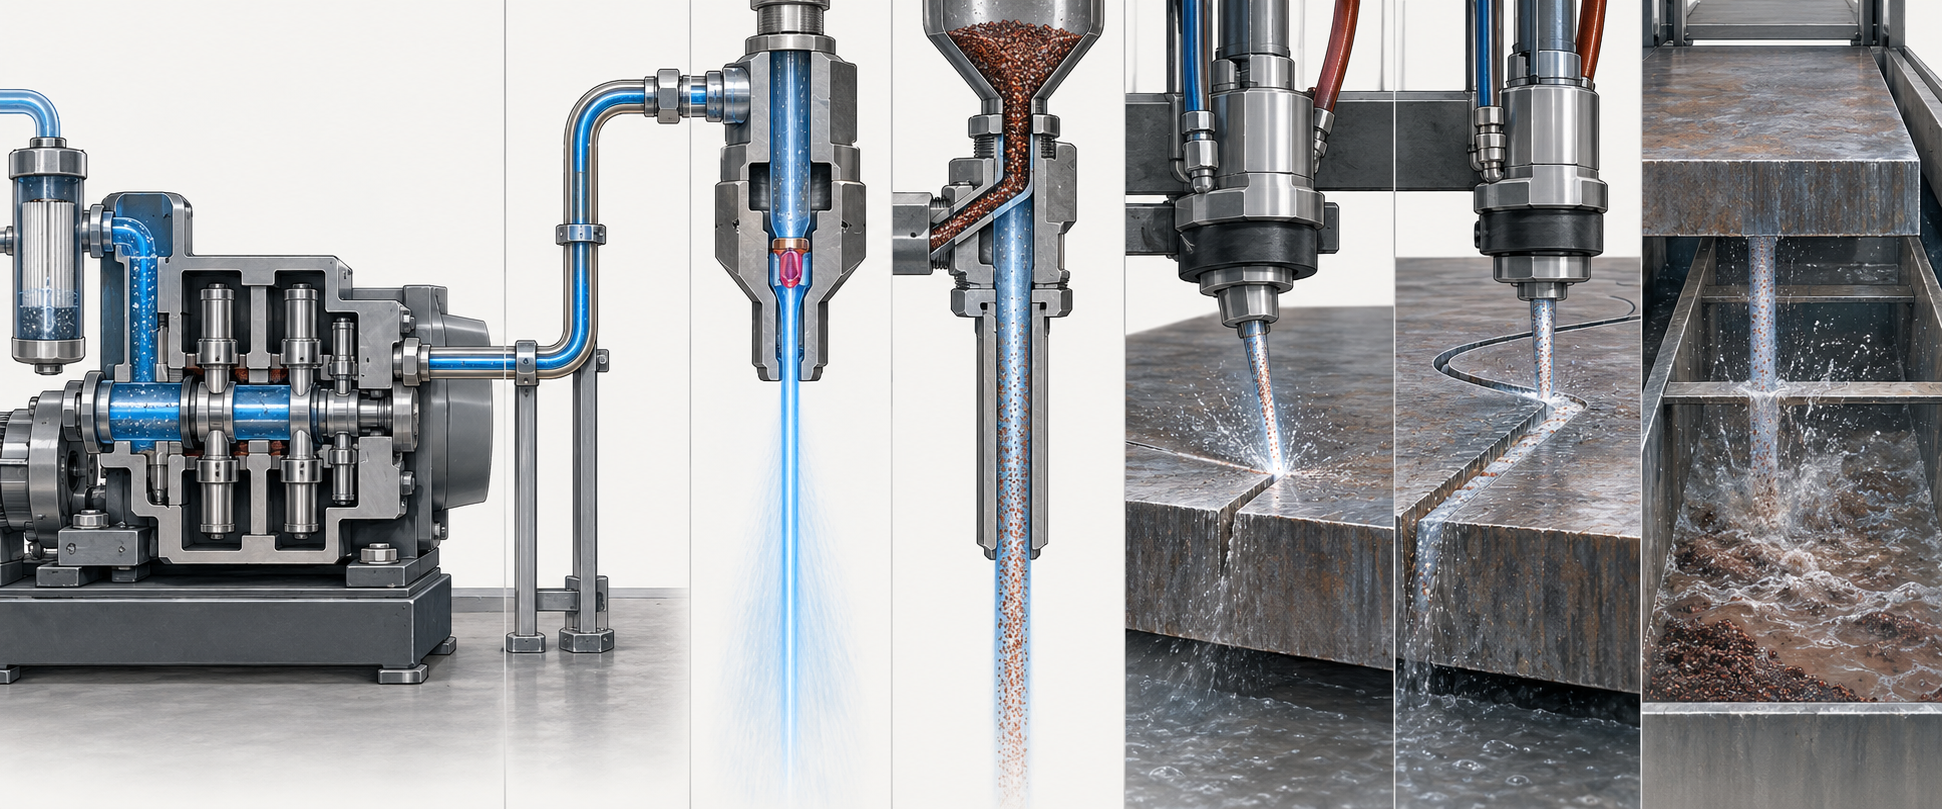
第1ステップから第3ステップ:加圧、伝送、ノズル成形
第4ステップ:加砂時、研削材はどこで混入するか
第5ステップから第6ステップ:初回穿孔、その後経路に沿って切り口を切る
第七段階:収集槽が水と砂を受け止め、チェーン全体がどう連携するか
ウォータージェットで切れるもの、切れないもの:材料と厚さの境界
ウォータージェット切断の適用範囲は確かに広いですが、「広い」は「境界がない」と同じではありません。境界をはっきり説明するほうが、「材料制限なし」と叫ぶよりはるかに役立ちます。なぜなら、切れるかどうか、うまく切れるかどうかを実際に決めるのは、厚さ、材料構造、そして図面上の数行の注記であることが多いからです。
材料の次元:フォームからチタン合金まで、違いは「どの刃を使うか」
軟らかさと硬さで一列に並べると、選択の論理が見えてきます。フォーム、ゴム、スポンジ、一部の食品、低密度複合材料は、純水ウォータージェットで十分です。水ジェットの運動エネルギーでそれらを切り開け、研磨材コストと後処理も省けます。金属、石材、ガラス、セラミックのような硬い材料は、研磨材入りウォータージェットに替える必要があり、水と砂の混合ジェットの摩耗作用で削り取ります。
中間領域には注意が必要です。たとえば炭素繊維複合材料、積層板、ハニカム構造は、ウォータージェットで切れますが、切り口の縁に層間剥離やバリが生じる可能性があり、試し切りでパラメータを確認する必要があります。合わせガラスや一部の脆性石材は、貫通の瞬間に欠けやすいため、通常は端から切り込むか、導入切りを追加します。これらは「切れない」のではなく、「材料特性に応じてやり方を調整する必要がある」のです。
厚さの次元:厚くなるほど、テーパーと速度は容赦なくなる
厚さが増えることで最初に生じる変化は切り口のテーパーです。ジェットは貫通過程でエネルギーが徐々に減衰し、入口は広く出口は狭くなり、厚板では特に顕著です。業界でよく行われる方法は、切断速度を下げる、ノズル高さを調整する、複数回走査することで補償しますが、補償自体が工数を長引かせます。二つ目の変化は切断速度の低下で、厚い金属の送り速度は薄板のほんの一部になることもあり、これがウォータージェットが厚板の場面でプラズマやレーザーと比較検討される理由でもあります。
もう一つ見落とされやすい点があります。積層切断です。複数の薄板を重ねて一度に切り終えるのは、効率が高いように聞こえますが、層と層の間に隙間があったり、しっかり固定されていなかったりすると、ジェットが隙間で拡散し、下層の切り口がずれたり、縁が粗くなったりします。積層切断はしっかり固定し、位置合わせをし、しかも総厚さは依然として装置能力の制約を受けます。

発注前に、図面に明確に書くべきいくつかのこと
- 材料牌号と状態:同じ 304 ステンレスでも、焼なまし状態と冷間圧延状態では切断の挙動が異なることがあります。複合材料は積層方向を明記する必要があります。
- 厚さと公差の要求:厚板では重要寸法の公差帯を明確にし、「ウォータージェットはとても正確」と勝手に前提しないでください。業界で一般的なウォータージェット公差は約 0.001 インチのオーダーに達することがありますが、それは理想的な工况であり、厚板、テーパー、装置状態が影響します。実際は試し切りまたは検査治具による測定を基準にしてください。
- 切断面品質等級:とにかく切り離せればよいのか、それとも切断面の粗さやドロス(掛渣)の無さが求められるのか。これが切断速度とコストを直接左右します。
- 開始点と導入位置:最初の穿孔は材料に小さな穴を残します。部品表面に穿孔痕が許されない場合は、端部からの開始や工程余量の確保を指定する必要があります。
- 積層か単品か:積層の場合はクランプ方法と位置合わせ基準を明示してください。そうでなければ切断位置のずれは手直しになるだけです。
これらを図面や工程指示に書き込んでおけば、後から「なぜ切断面にテーパーが付くのか」と議論するよりはるかに楽です。ウォータージェット切断の境界は、本質的には事前にすり合わせて検証できる一連の工学的条件であり、「切れる」「切れない」の一言ではありません。
ウォータージェットと他の切断方式の比較:熱影響部が無いとはどういうことか
まず見落とされがちな比較軸を一つ挙げます。プラズマ、レーザー、ガス切断はいずれも熱で材料を溶融または酸化させて吹き飛ばすため、切断面の両側に熱影響部(HAZ)が残ります。ウォータージェット切断は高速侵食であり、エネルギーは運動エネルギーの形で材料に入り、切断溝の近くに溶融も酸化皮膜も、組織が書き換えられた狭い帯もありません。これが「熱影響部が無い」ということの実際の生産における意味です。
これは特に熱に敏感な材料で重要です。一部のステンレス鋼、ハステロイ、インコネルは加熱後に析出相が生じたり結晶粒の状態が変化しやすく、熱切断の後にフライス加工や焼鈍を追加するとコストと時間がかさみます。ウォータージェットで切ったエッジは通常そのまま使用でき、後工程はバリ取りや仕上げのみです。これはウォータージェットの切断面が完璧だという意味ではありません。研削材の衝撃による縞模様やある程度のテーパーはありますが、熱の問題が無いだけです。
速度と公差の桁の比較
熱切断は厚い金属での速度優位が明らかです。業界でよく見られる桁は、厚板プラズマが約200インチ/分に達するのに対し、ウォータージェットは約15インチ/分にとどまることもあります。差は10倍以上あるため、大量生産で断面要求が高くない炭素鋼部品では熱切断の方が割安なことが多いです。逆に薄板、異形輪郭、一度で成形して二次加工をしない部品では、ウォータージェットの速度劣位はそれほど目立ちません。
公差については、ウォータージェットは約0.001インチの桁、プラズマは約0.015インチの桁に達することがあります。これらの数値はいずれも「可能性」であり、設備状態、ノズル摩耗、材料厚さ、切断速度に大きく左右され、設備の保証値として扱うことはできません。実際に発注する際に問うべきは、この部品の重要寸法が図面でどれだけ指定されているか、切断後に二次加工が必要かどうかです。
「熱影響部が無い」ことが本当に価値を持つのはどんなときか
優先的に検討すべき三つの場面があります。一つ目は材料自体が熱を嫌う場合で、例えば既に熱処理された合金部品では切断後に組織を動かしたくありません。二つ目は部品が薄いか細長い形状で、入熱による反りが起こりやすく、ウォータージェットでは熱変形がほとんどありません。三つ目は複合材や積層材で、熱切断は樹脂を焦がしたり層間剥離を起こしますが、ウォータージェットは冷態分離です。
逆に、厚い炭素鋼板で輪郭が単純、公差が緩く、量が多い場合は熱切断の方が通常は経済的です。ウォータージェットの価値は「切れる」ことではなく、「切った後も材料が元の状態を保つ」ことにあります。判断の順序としては、まず材料が熱に敏感かを見て、次に変形を嫌うかを見て、最後に速度を比較するのがおすすめです。

注意していただきたいのは、ここで議論しているのは「熱影響があるかどうか」という定性的な違いであり、二つの工法の優劣を決めるものではないということです。選択は材料、厚さ、公差、ロット数によって決まります。切断方式が決まったら、図面上の公差帯、表面粗さの要求、バリ取りの指示を明確に書くほど、見積もりや検収での争いが少なくなります。
ウォータージェット操作で注意すべきこと:消耗品、安全、日常メンテナンス
ここまでウォータージェット切断を水道水から切断面まで一通り述べてきましたが、最後は現場に戻ります。この設備を日常的にどう維持し、どこが先に壊れ、そばに立つ人が何に注意すべきか。ウォータージェット切断の故障はほとんどが「突然壊れる」ものではなく、消耗品が少しずつ摩耗し、パラメータが少しずつずれ、切断面にテーパーが出たり切れなくなったりして初めて気づかれます。
消耗品寿命:まずノズル、次に高圧部品
ウォータージェット切断の消耗品消費には桁の違いがあります。宝石ノズルやミキシングチューブのように噴流に直接触れる部品は、業界でよく見られる寿命が約100時間の桁です。高圧ポンプやアキュムレータのような耐圧部品は、約10,000時間の桁に達することがあります。これはあくまで桁の参考であり、実際の寿命は圧力、水質、研削材の種類、起動停止の頻度に大きく左右され、同じ設備でも工况によって数倍の差が出るのは普通のことです。
ノズルを交換すべきかどうかは、完全に壊れるまで待つ必要はない。ジェットを見ればわかる。正常なウォータージェットは細く集中した一本の束だが、ノズルが摩耗するとジェットが発散し、切り口が広がり、テーパーが大きくなる。アブレシブウォータージェットではミキシングチューブも確認する。内壁がラッパ状に摩耗すると、研削材の加速効率が低下し、同じパラメータでも切断が遅くなり、切断面が粗くなる。ノズルの芯出しも日常項目だ。ノズルとミキシングチューブが同軸でないと、ジェットが偏り、切り口の片側がもう片側より明らかに悪くなる。
水質と研削材供給:目に見えない安定性の源
ポンプに入る前の水はろ過する。水中の浮遊粒子や硬度成分は高圧シール部品や宝石ノズルの摩耗を加速し、配管内にスケールを生じさせる。ろ過精度や水処理方式は装置の要求によって異なるため、具体的にはメーカーの規定に従って実施する。この点を経験則で省略してはならない。
アブレシブウォータージェットの研削材供給は、安定・乾燥・塊のない状態でなければならない。研削材の流量が大きくなったり小さくなったりすると、切断能力もそれに伴って変動し、切断面に太い筋や細い筋が現れる。一般的なガーネット研削材には異なるメッシュがあり、粗いメッシュは速く切れるが切り口はやや粗く、細かいメッシュはその逆だ。研削材のメッシュを変えることは、一連の加工パラメータを変えることに相当し、速度と補正値の両方を再調整する必要がある。研削材供給システムの点検の重点は、ホッパーがブリッジを起こしていないか、搬送が均一か、ホースが摩耗して貫通していないかである。
安全:高圧ジェット、研削材粉塵、騒音
超高圧ジェットはノズルで減衰しても、残留エネルギーは依然として危険だ。いかなる時も手や体の部位を切断エリアに伸ばしてはならず、ジェットを直視してもいけない。高圧配管、継手、アキュムレータは耐圧部品であり、漏れの確認は段ボールや鏡を使って間接的に観察し、手で触れてはならない。高圧の水針は皮膚を貫通する可能性があり、この種の傷害は業界で明確な重大事故類型である。
- 切断エリアは密閉状態を保つか防護を追加し、運転中は扉を開けない
- 研削材粉塵には換気と防護に注意する。特に密閉された工場では重要
- 騒音レベルは通常高めなので、現場の実測に応じて防音保護具を着用する
- 停止後は減圧してからノズル、ミキシングチューブなどの部品を扱う
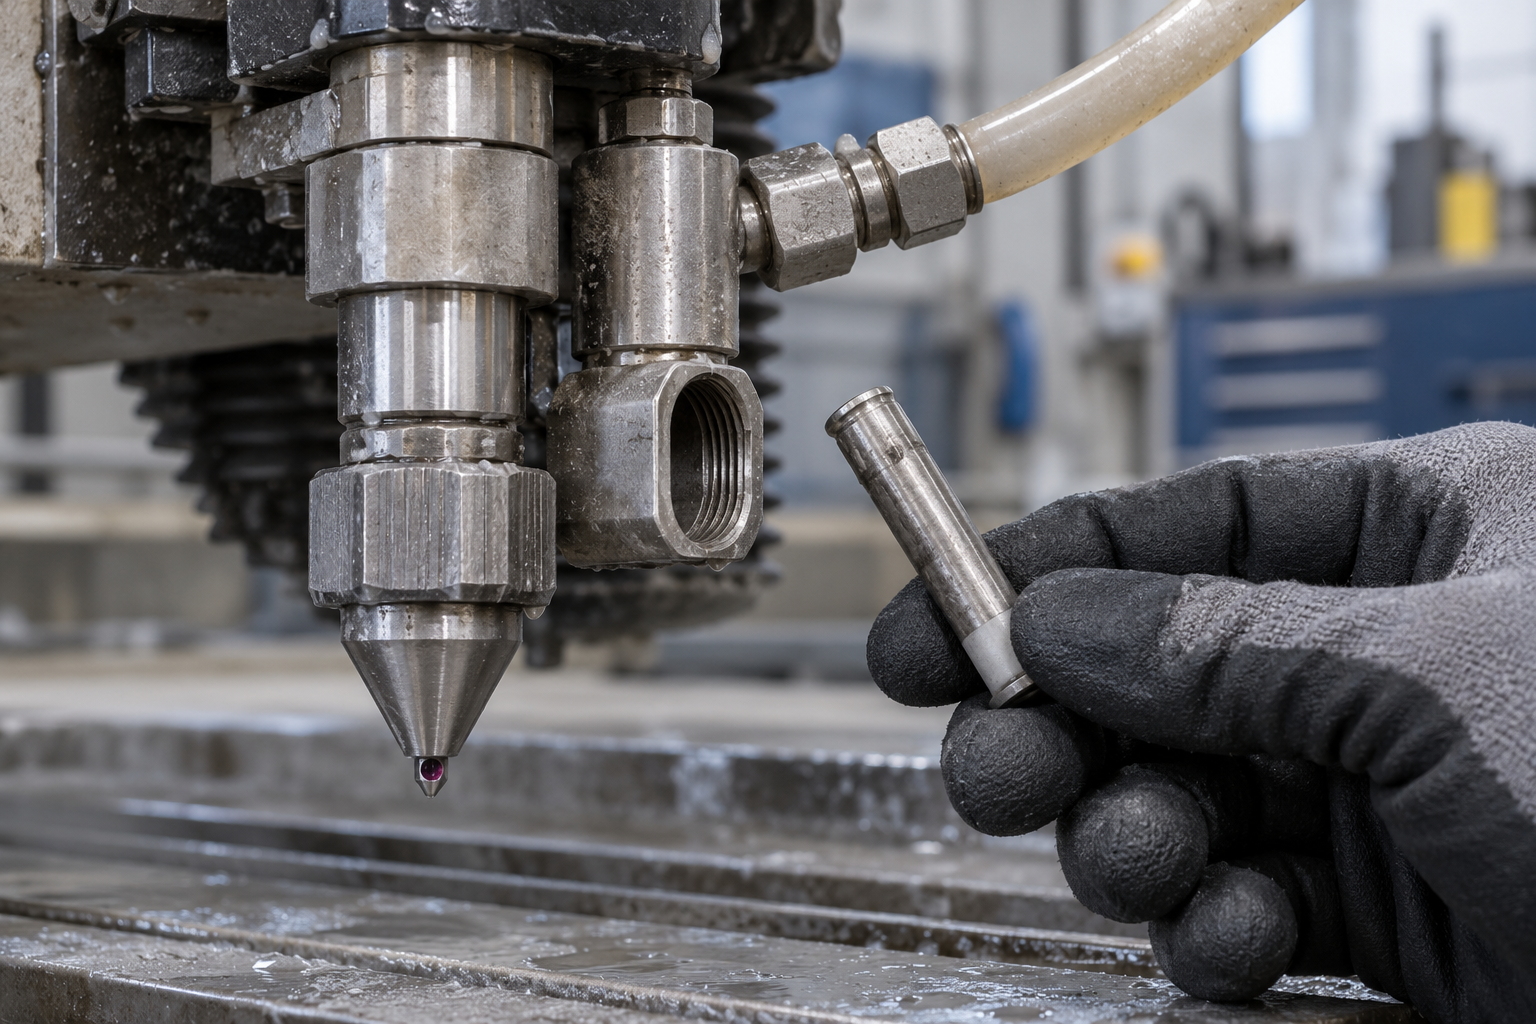
メンテナンスのリズムは複雑である必要はない。毎班ごとにジェットと切断面を確認し、定期的にノズルの芯出し、研削材流量、高圧配管継手を点検し、メーカーの周期に従ってシール部品を交換する。これらを表にして記録すれば、後から切断面の問題を追跡するよりはるかに楽だ。
ウォータージェット切断のよくある質問
以下の問題は、基本的に前述の「加圧→伝送→ノズル→混合→穿孔→切断→回収」というチェーンから生じる。回答はできるだけ量級と判断根拠を示すが、具体的な数値は依然として装置の銘板、材料の牌号、図面の要求による。
ウォータージェット切断はなぜ熱切断に含まれないのか?
それは高速侵食によるものであり、溶融や酸化ではないからだ。高圧水(加砂時は水と研削材)が極めて高速で材料表面に衝突し、材料の粒子を少しずつ剥離していく。この過程には燃焼もアークもない。したがって切り口付近には基本的に熱影響部が生じず、熱に敏感なステンレス鋼、ハステロイ、インコネルなどの材料は切断熱によって変色したり組織が変化したりしにくい。逆に言えば、まったく熱がないわけではない。ポンプや配管は発熱するが、それは装置側の話であり、材料側の話ではない。
純水ウォータージェットで金属を切れるか?
業界で一般的な方法は、純水ウォータージェットは主に発泡材、ゴム、食品、一部の軟質プラスチックなどの軟らかい材料に用いられ、金属、石材、ガラスなどの硬い材料を切る場合は通常アブレシブウォータージェットに切り替える。つまり切断ヘッド内にガーネットなどの研削材を混入し、高速の水砂研磨液を形成して噴出させる。純水ウォータージェットでも薄い金属をまったく切れないわけではないが、効率と切り口品質は通常理想的ではない。実際に発注する前に、材料の牌号と厚さを明確に記載し、加工側にどちらの形式を使うべきか判断してもらうのが最善だ。
初回の穿孔はなぜ遅いのですか?
水が初めて材料に接触するとき、通常の切断経路に入る前にまず材料を貫通させる必要があります。この初期の穿孔段階では、ジェットが一点を継続的に侵食するため、速度は経路に沿った切断よりも当然遅くなります。材料が厚いほど、硬いほど、穿孔時間は長くなります。一部の工况では、まず低圧またはドリル方式で予備穴を開け、その後輪郭を切断します。目的は穿孔時間を短縮し、ノズルと材料への衝撃を減らすことです。そのため、見積もりや生産計画では、穿孔点の数も計算に入れる必要があります。
ウォータージェット切断の公差はどのくらいまで可能ですか?
業界で一般的な目安は、ウォータージェットは約0.001インチ(約0.025 mm)レベルまで可能とされ、一方プラズマなどの熱切断は通常約0.015インチ(約0.38 mm)レベルです。ただし、この数値は設備状態、材料厚さ、切断速度、ノズル摩耗の影響を大きく受け、厚板ではより緩くなる傾向があります。図面に重要な寸法がある場合は、公差帯と基準を明確に記入し、工程側に安定して実現可能かを確認してもらうことをおすすめします。「ウォータージェットなら必ず高精度」と決めてかからないでください。
厚板を切断する際の注意点は何ですか?
厚さが増すと、よく見られる現象は切断面のテーパーが大きくなり、切断速度が低下することです。場合によっては、完全に切れるように送り速度を下げる必要もあります。積層切断は効率を高められますが、層間でずれが生じやすく、エッジ品質も不均一になりがちです。発注前に図面へ明確に記載する価値がある項目は、材料グレード、厚さ、重要寸法の公差、バリ取りや面取りの要否、表面粗さの要求です。これらの情報が具体的であるほど、工程判断の根拠が強くなります。
Key takeaways
- ウォータージェット切断は高速侵食によるもので、熱溶融ではない:ジェットには熱影響部がなく、熱に敏感な材料は切断によって変色したり組織が変化したりしにくい。
- 純水ウォータージェットと加砂ウォータージェットは二つの路線である:軟質材料には純水を、金属、石材、ガラスなどの硬質材料には通常ガーネットなどの研磨材を加える。
- 一回の切断の重要なポイントは、加圧→伝送→ノズル→(加砂)混合→初回穿刺→切断→収集であり、そのうち「初回穿刺」は水が初めて材料を貫通する独立したステップである。
- 圧力はジェット速度を決め、切断能力も決める;圧力が高いほど、設備、消耗品、運用コストは通常同時に上昇する。
- ウォータージェットは「厚さ制限なし」ではない:材料が厚いほど、切り口はテーパー状になりやすく、速度も遅くなるため、加工指示書に公差とテーパーを明確に記載する必要がある。



