精密・超精密加工:まず精度の階段という基準を示す
精密・超精密加工を語るには、まずレベルを区別し、次に工芸を論じる。業界で一般的な区分は次のとおり:一般加工の精度は約10 μm(おおよそIT5~IT7に対応)、表面粗さRa 0.2~0.8 μm;精密加工の精度は10~0.1 μmに収まり、Raは0.1 μm以下;超精密加工の公差帯は0.1~0.01 μmに圧縮され、Raは0.001 μmの桁に達する。より細かい言い方をすれば:マイクロメートル級3~0.3 μm、Ra 0.3~0.03 μm;サブマイクロメートル級0.3~0.03 μm、Ra 0.03~0.005 μm;ナノ級は約30 nm、Raは5 nmより優れる。
これらは業界の典型的な桁であり、部品がどのレベルに属するかを判断するためのもので、特定の工場の保証値ではない。違いは工芸の名前ではなく、精度の桁と表面粗さの要求にある。部品がサブマイクロメートルまたはナノの段階に入ると、工作機械、工具、測定、環境はもはや四つの独立した選択肢ではなく、同一のシステムとなる。
超精密加工の主な手法:切削、研削・研磨と微細加工
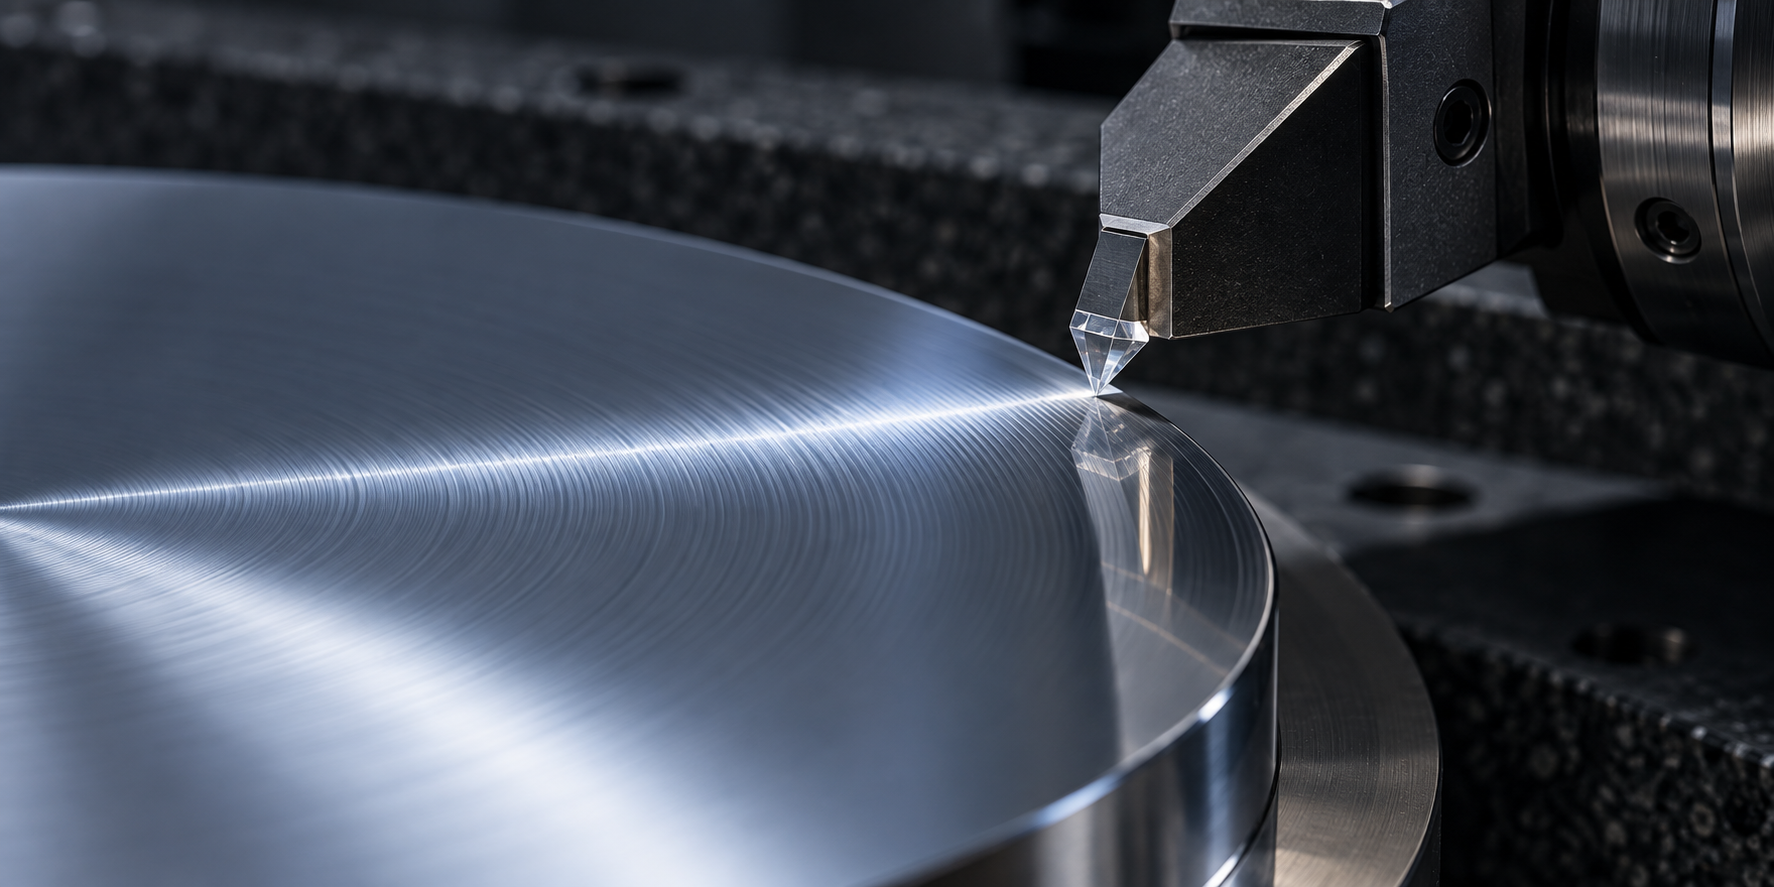
超精密加工は単一の工芸ではなく、三つの並行する路線である。第一は超精密切削:単結晶ダイヤモンド工具で鏡面旋削やフライス削りを行い、光学級の表面を直接切り出す。境界は明確で——ダイヤモンドは鉄系材料と親和性があり、鉄基合金を切削すると工具摩耗が極めて速いため、この手法は銅、アルミ、ニッケルリンめっき層、一部のプラスチックに多く用いられる;鋼を切るには立方晶窒化ホウ素やコーティング工具に替える必要があり、表面品質は一段下がる。
第二は超精密研削、ラッピングと研磨である。研削は硬度が高くダイヤモンドで切れない材料(超硬合金、セラミックス、焼入れ鋼)をサブマイクロメートル級に押し上げる役割を担う;ラッピングと研磨は面形状の修正と粗さ低減に用いられ、例えば光学鏡面の最終Raは研磨で仕上げることが多い。第三は超精密微細加工——電子ビーム、イオンビーム、レーザービーム、LIGAプロセスであり、これらは工具で材料を除去するのではなく、エネルギービームや電気化学的方式でエッチングし、微細構造、微細孔、ナノ級パターンに適する。
どの道を選ぶかは、まず材料を見て、次に形状精度とRa要求を見る。業界で一般的な分かれ目は:Raが0.1μm以上なら、通常の精密研削や旋削で対応できる;0.01μmあるいはそれ以下になると、ダイヤモンド切削や超精密研削・研磨が必要になる。これらの桁は業界の典型値であり、実際にどこまで達成できるかは工作機械、工具、段取り、測定条件に依存するため、図面に重要面を明記して加工側と確認することを勧める。
超精密加工の工学的特徴:なぜ加工・検査一体化が必要なのか
超精密加工は通常の加工をより細かく調整することではなく、四つの工学的特徴が重なった結果である。桁が0.1μm以下になると、単一の工程の弱点が精度余裕を直接食いつぶす。
- 加工対象は精密要素そのものである。慣性航法フロート、レーザー反射鏡、サーボバルブスプールといった部品は、寸法チェーンが短く剛性が低く、段取り力だけでワークが公差帯を超えて変形しうる。
- 学際的な総合。工作機械の剛性、主軸回転誤差、工具刃先品質、測定不確かさ、環境温度勾配の五者が同時に収束しなければならず、一つ欠けるとサブマイクロメートル級で止まる。
- 加工・検査一体化。インプロセスまたはオンライン測定は必要条件である。部品を一度取り外してから測定すると、公差外の場合に修正余裕がすでにないことが多い——芯出し基準がなくなり、再段取りで導入される誤差が切削そのものより大きくなる。
- 生産自動化と誤差補償。コンピュータ制御で熱変形と工具摩耗をリアルタイム修正し、人手の微調整ではナノ級のドリフトに追いつけない。
中でも第二点は最も過小評価されやすい:超精密加工の成品精度は、本質的に工作機械、工具、測定、環境の四つのチェーンのうち最も弱い環で決まる。業界で一般的な方法は、オンライン測定信号を直接制御系にフィードバックして閉ループ補償を行い、加工後に抜き取り検査するのを待たない。3Dスキャン系の検査手段はリバースや再検査段階でクロス検証に使われることが多いが、切削過程のインプロセス測定を代替できない。
超精密加工が支える部品:ジャイロ軸受から非球面鏡まで
超精密加工の精度は最終的に具体的な部品に落とし込まれる。以下の典型品はいずれも検証可能な精度指標に結びついており、自分の図面要求と対比しやすい。
- 慣性航法エアベアリングジャイロのフロートと支持体:気膜で支持し、嵌合面の真円度と表面品質がドリフト安定性を直接決める。
- 衛星機器の真空無潤滑軸受:業界で一般的な方法は、軌道のRaを約1nmの桁にし、真円度、円筒度をナノ級に制御し、潤滑剤の揮発による光学ペイロードの汚染を避ける。
- 精密サーボバルブのスプールとスリーブ:サブマイクロメートル級の嵌合隙間で、精密加工によりゼロ位置漏れと応答一致性を保証する。
- レーザージャイロ反射鏡:平面度約0.05μm、Ra約0.001μm、反射率は99.99%の桁に達し、キャビティ損失とジャイロ感度に直接影響する。
- 非球面鏡と半導体樹脂封止金型:面形状誤差と表面粗さが共同で結像品質と封止一致性を決める。
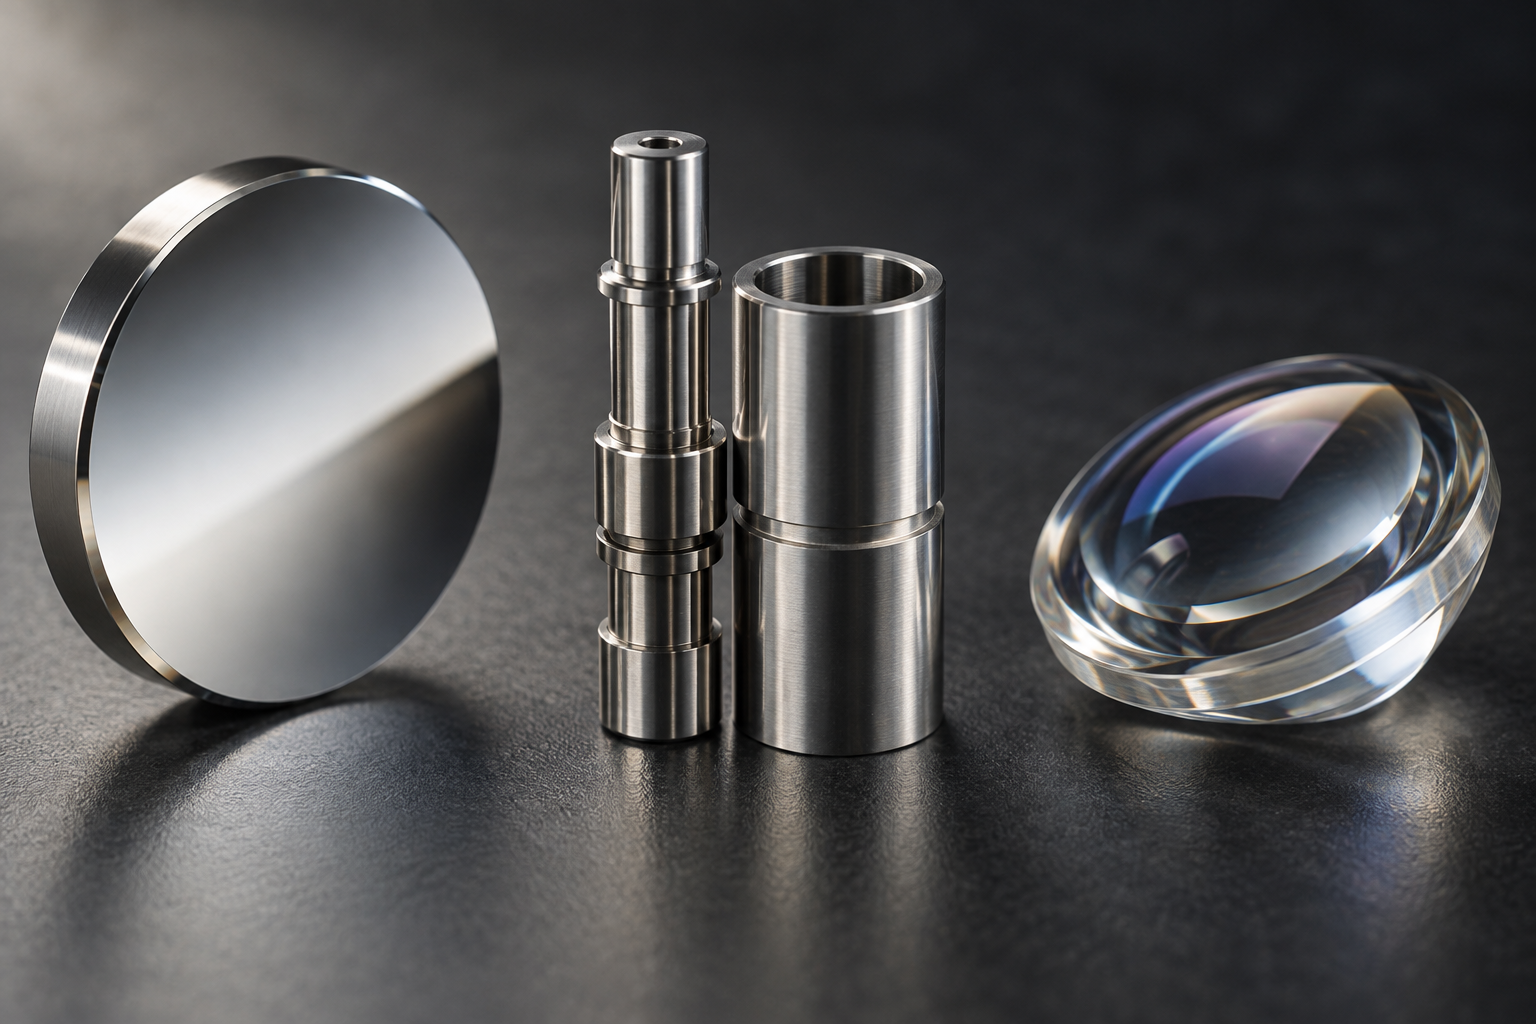
これらの部品は共通して示している:超精密加工の価値は「より光る」ことではなく、嵌合隙間、面形状誤差、表面品質が同時に制御されることにある。図面にRaだけを書いても、真の要求を表現するには不十分なことが多い。クラシック見積の入口から先に図面を提出し、エンジニア側に重要寸法と検査方法を確認してもらうことができる。
理論から生産ラインへ:超精密加工の実現条件と企業実践
精度をサブマイクロメートル、ナノの桁に押し上げるには、良い工作機械一台だけでは足りない。半導体樹脂封止金型は典型的な場面である:部品は小型化と多キャビティ一致性の両方が求められる。TOWAの方法は万能な工芸に替えることではなく、切削、研削、放電の三工芸を面ごとの規則で配置し、各加工面の高さ差を1 μm以内に制御する;自社製CBNエンドミルで切削し、表面粗さはRa 5 nmに達し、制御不能な手作業研磨工程を省く;クリーン環境下で自社開発装置によりナノ級微細加工を行い、Φ220 mmの面積に約6 μm高さ、精度0.3 μmの角錐体を数万個加工できる。この道筋は示している:超精密加工の生産ライン能力は、工作機械、工具、測定と制御、環境制御の組み合わせの結果である。
超精密加工の四つの支援条件
- 工作機械:主軸回転精度、ガイドの直線度と熱安定性が精度の上限を決める。
- 工具:ダイヤモンドまたはCBN工具の刃先品質が表面粗さに直接反映される。
- 測定と制御:インプロセス測定と誤差補償があってこそ、偏差を閉ループで抑え込める。
- 環境制御:恒温、断熱、クリーン化により、熱変形や粒子による傷を低減します。
よくある質問:精密加工および超精密加工はどう実現するか
以下のいくつかの質問は、いずれも前述の精度の階段と実現条件を中心に展開しており、ご自身の図面と照らし合わせて判断しやすくしています。
私の部品は精密加工と超精密加工のどちらで見積もるべきですか?
まず工法の名称ではなく、公差帯と表面粗さがどのランクに該当するかを確認してください。業界で一般的な目安は次のとおりです。一般加工精度は約 10μm、Ra 0.2~0.8μm、精密加工は約 10~0.1μm、Ra<0.1μm、超精密加工は公差 0.1~0.01μm、Ra は 0.001μm のオーダーです。これらは業界の典型的な範囲であり、特定企業の保証値ではありません。重要な寸法がサブマイクロメートル以下で、さらに鏡面級の Ra が要求される場合は、通常の精密加工として発注するのではなく、超精密加工の経路で設備、工具、検査、環境を評価すべきです。
なぜ超精密加工ではインプロセス計測が必須なのですか?
超精密部品の修正代は、しばしばすでにゼロに近いからです。ワークを外してから三次元測定機や輪郭形状測定機で測定し、公差外れが見つかっても、通常はもう一度切削して取り戻すことはできず、クランプ応力の解放によって寸法がさらにドリフトする可能性もあります。インプロセスまたはオンライン計測では、工作機械の座標系で誤差をリアルタイムに読み取り、誤差補正と組み合わせて再度切削することができます。これが本文で「加工・検査の一体化」を独立したエンジニアリング特徴として挙げている理由であり、工作機械、工具、環境と同じシステム内の要素だからです。
ダイヤモンド鏡面旋削はすべての材料を加工できますか?
できません。ダイヤモンド工具は鉄系材料に対して顕著な化学摩耗を生じるため、通常はアルミニウム、銅、無酸素銅、ニッケルリンめっき層、一部のプラスチック、赤外線結晶などに用いられます。鋼材で鏡面効果を得る場合、業界では超精密研削、ラッピング研磨、または先にニッケルリンめっきを施してから旋削する方法がより一般的です。工法を選ぶ前に、材料と工具の相性を確認し、工法名を万能の鍵と見なさないでください。
超精密加工の精度は何によって保証されますか?
一台の優れた工作機械だけではなく、システム統合によって保証されます。本文でまとめている四つの支えは、工作機械(主軸回転精度、ガイドの直線度、熱安定性)、工具(刃先品質と摩耗制御)、測定と制御(オンライン計測、誤差補正)、環境制御(恒温、断熱、クリーン化)です。どれか一環が短板であれば、最終精度はその一環で制約されます。企業レベルの実践では、半導体封止金型のように切削、研削、放電を複合的に組み合わせ、加工面の高低差を 1μm 以下に抑えることも、このシステムの協調による結果です。
図面に Ra しか記載されていない場合、超精密要求を記述するのに十分ですか?
通常は不十分です。Ra は輪郭の算術平均偏差のみを反映し、面形状、うねり、局所的な高点を拘束しません。レーザージャイロの反射鏡のような部品では、実際に厳しいのは平面度 0.05μm といった面形状指標であり、Ra 0.001μm はそのうちの一つにすぎません。面形状公差、うねり、基準、検査方法を併せて明記し、必要に応じて検査装置と報告形式を取り決めて、検収時に認識の相違が生じないようにすることをお勧めします。
Key takeaways
- 精密加工と超精密加工の分かれ目は精度の桁と表面粗さにあり、工芸の名称ではない
- 超精密加工は工作機械—工具—測定—環境のシステム統合であり、単一の弱点が上限を決める
- オンライン/インプロセス測定は超精密加工の必要条件であり、取り外してから測定すると多くの場合すでに修正不可能
- 典型的な部品にはジャイロ軸受、レーザージャイロ反射鏡、サーボバルブのスプールとスリーブ、非球面鏡が含まれる
- 文中の精度範囲は業界で一般的な桁であり、具体的な数値は材料、構造、設備によって変わる



