機械加工と組立は1本の連鎖であり、2つの工程ではない
公差は厳しければよいわけではない:加工コストと達成可能性の実際の関係
図面に±0.02と書いてあるのを見て、現場のベテランが一目見ただけで見積もりが倍になった。これは足元を見ているのではなく、公差がある線を越えると、加工方法が「普通にフライスで一発」から「工具交換、冷却、送りを遅く、三次元測定で全数検査」に変わるからだ。機械加工と組立の連鎖において、公差はコストと工程を最初に結びつける場所である。
公差帯が1段階狭くなると、工程が一組変わり得る
同じ外形輪郭でも、通常のCNCフライス加工で±0.05 mm程度を達成するのは標準的な作業です。±0.02 mm程度で安定させたい場合は、仕上げフライスと半仕上げフライスを分け、切削条件を下げ、工具摩耗を注視する必要があります。さらに±0.01 mmを目指すなら、研削や高精度工作機械でなければ信頼性は確保できません。しかも「工作機械の精度が十分ならよい」というわけではありません。治具の剛性、環境温度、測定手段がその余裕を奪います。業界でよく見られる目安は、一般フライス加工で±0.05 mm程度、仕上げフライスで±0.02 mm程度、研削で±0.005 mm程度ですが、これらはあくまで判断の参考であり、具体的な形状で達成できるかどうかは図面と実際の段取り方案に基づいて確認する必要があります。
コストが段階的に跳ね上がるのは、加工時間が線形に増えるからではなく、工程数、検査手段、不良リスクが同時に増えるからです。±0.05の穴なら、ドリルで開けてリーマで仕上げれば済みます。±0.01の穴なら、中ぐり、測定、修正が必要になるかもしれません。増えた各ステップが工数とリスクを積み上げていきます。
どの形状が本質的に高コストで、どれが緩和できるか
同じ公差でも、どの形状に適用されるかで難易度は大きく異なります。深穴、薄肉、細長軸、大きな平面における小さな公差は、いずれも「見た目は簡単だが実際は難しい」部類です。深穴は切りくず排出が困難で、工具の張り出しが長く、たわみやすいです。薄肉はクランプしただけで変形し、ワークを解放すると寸法が戻って合わなくなります。逆に、嵌め合いに使う位置決めピン穴や軸受部は、厳しくすべきです。これらの寸法がアセンブリで圧入できるかどうかを直接左右するからです。
- 厳しくすべき箇所:嵌め合い径、位置決め穴、軸受座、シール面——これらの寸法が公差を外れるとアセンブリに問題が生じます。
- 緩和できる箇所:非嵌め合い外形、逃げ溝、内側の丸み、他の部品と接触しない輪郭。
- 誤って厳しくしがちな箇所:「精密そうに見える」という直感で±0.01と指定してしまい、実際のアセンブリでは全く必要ない場合。
公差、測定、アセンブリの連鎖反応
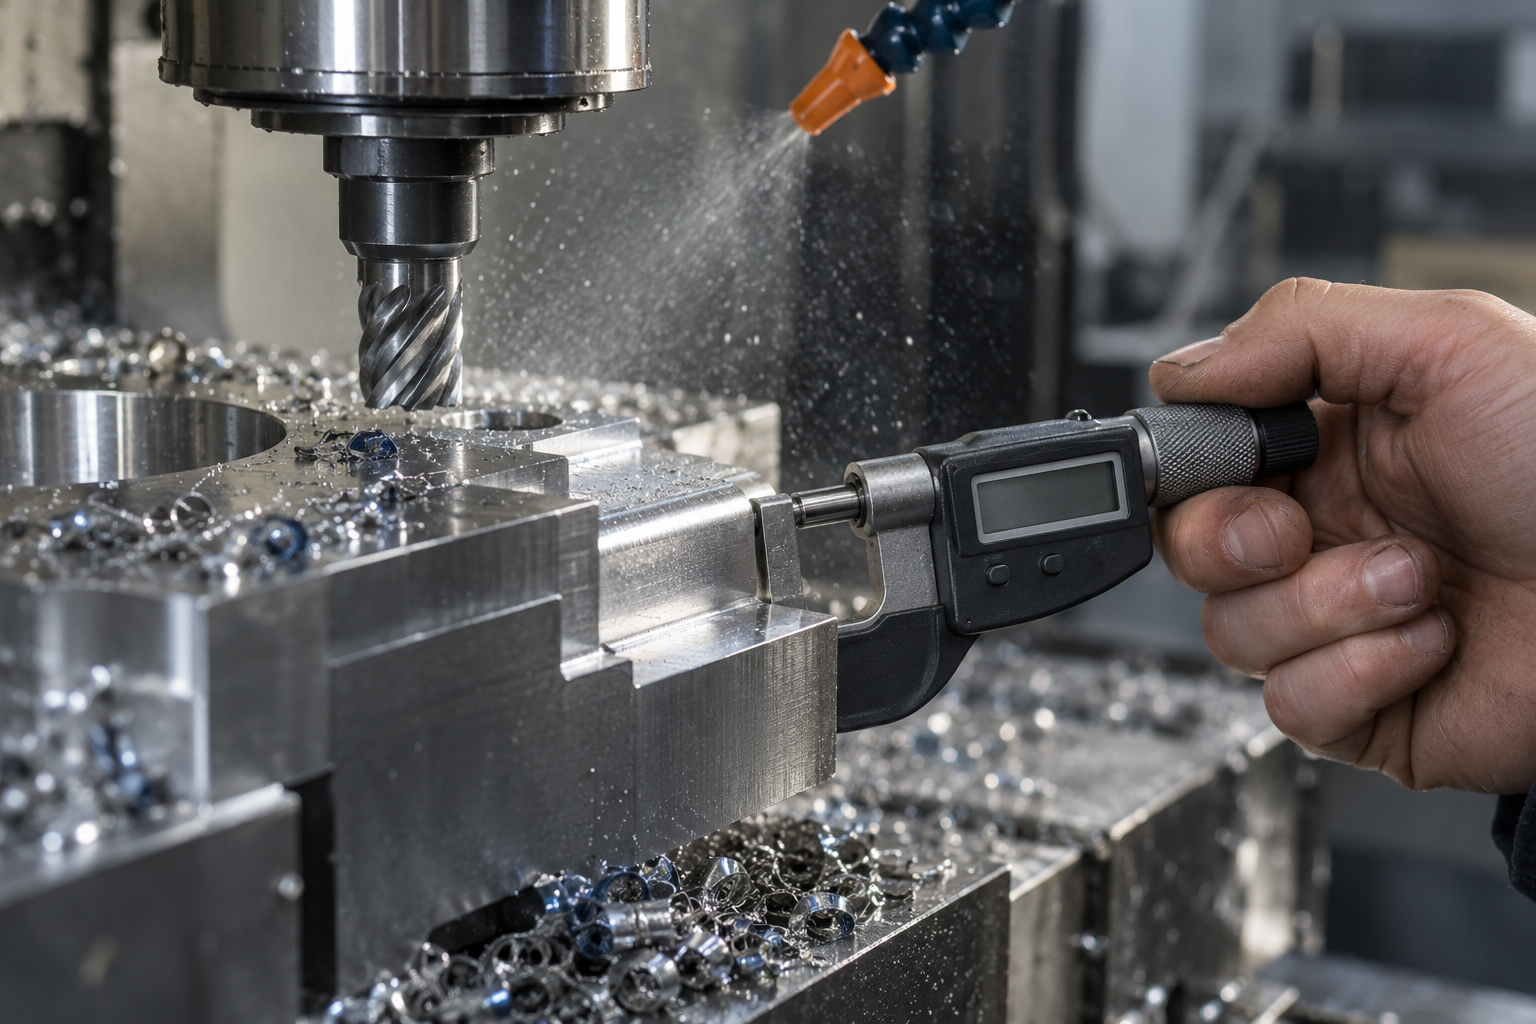
公差は測定にも影響します。測定器自体の分解能が0.02 mmしかない場合、±0.01の寸法を測定しても、読み取り値自体が信頼できません。業界では一般に、測定器の不確かさを公差帯の1/10から1/5に抑えることが求められます。例えば±0.02の公差なら、0.002 mm程度まで読み取れるマイクロメーターや、より高精度な検査具が最適です。このステップが整っていなければ、前段の加工精度は無駄になります。
さらに見えにくいのがアセンブリ側です。2つの部品がそれぞれ公差内でも、組み合わせると隙間が大きすぎたり、締め代が過剰になったりします。これが公差配分の問題です。すべての部品を最も厳しく作れば組み立てられるわけではなく、設計段階でアセンブリ隙間を各部品に合理的に配分する必要があります。公差配分が正しければ、加工コストとアセンブリ難易度が同時に下がります。
ある公差を厳しくすべきかどうかを判断するには、3つの質問をするとよいでしょう。この寸法は他の部品と接触するか?公差を外れたら組み立てられないのか、それとも見た目が悪いだけか?既存の測定器で信頼性をもって測定できるか?この3つを確認すれば、多くの場合、根拠のない過剰な公差要求をふるい落とせます。具体的な評価が必要な場合は、図面を加工側に渡して製造性レビューを行い、その上で公差の指定方法を決められます。
基準と段取り:誤差はワークが切削される前に生じている
多くの寸法問題を追い詰めると、原因は工具の性能でも工作機械の精度不足でもなく、基準と段取りの不備です。機械加工とアセンブリの連鎖において、段取りは図面上の理想的な幾何を最初に「現実に落とし込む」工程です。その落とし込み方によって、後続のすべての誤差の起点が決まります。ワークは切削される前に、実際には位置決めとクランプによって、ある幾何拘束を強制的に受け入れています。この拘束が設計基準と一致しない場合、誤差はここから蓄積し始めます。
基準統一:図面基準、工程基準、測定基準をできるだけ一本の線にする
基準統一の原則は簡単に言えます。設計基準、工程基準、測定基準をできるだけ一致させることです。実際に行うと、問題は基準伝達チェーンに現れます。例えばブラケットで、設計は底面Aを基準とし、上部の穴にAに対する位置度を要求しているとします。最初の工程で素材側面を位置決めに使って底面Aを加工し、2番目の工程でAを基準に穴を開けた場合、基準チェーンは「素材側面→A→穴」となります。素材側面の形状誤差はAを通じて拡大または平行移動し、穴の最終位置に伝わります。変換が1回増えるごとに、誤差が蓄積する機会が1回増えます。
そのため工程設計では、通常まず信頼できる基準面を加工し、後続の工程ではできるだけそれを使います。部品に複数方向の寸法要求がある場合は、一面二穴のような複合基準を使い、6自由度すべてを拘束して、繰り返しの芯出しによるランダム誤差を減らせます。機械加工とアセンブリにおける多くの干渉問題は、振り返ると加工段階で基準チェーンがすでにずれていたことが原因です。
クランプ力と切削力:薄肉部品はクランプ後に解放すると戻る
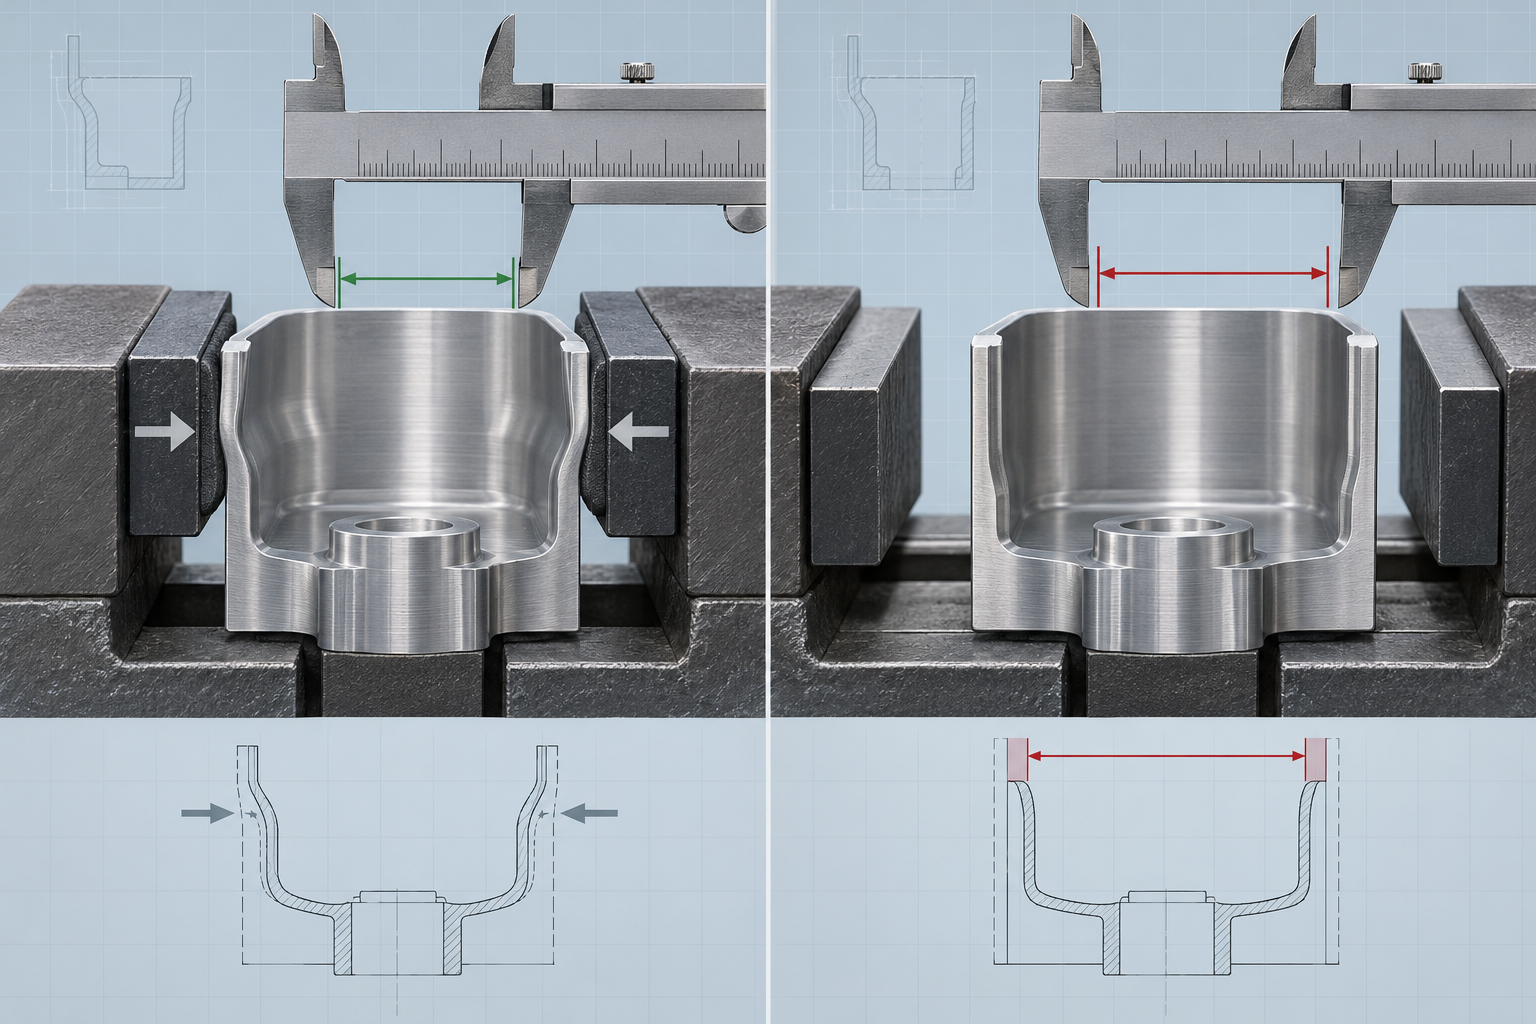
薄肉部品が最も典型的です。三爪チャックやバイスでクランプすると、ワークは圧縮変形し、その時点での測定寸法は合格です。クランプを解放すると、弾性回復によって寸法と真円度が再び変わります。この種の問題は「軽くクランプする」だけでは完全に解決できません。クランプ力が小さすぎると、切削力でワークが動く可能性があるからです。一般的な対処法は、補助サポートを追加する、軟爪や専用治具を使ってクランプ力を分散させる、クランプ点を剛性の高い位置に配置する、粗加工と精加工を分け、精加工をより小さなクランプ力で行う、などです。
細長軸も別の例です。旋削時にワーク自体の剛性が不足し、切削力がワークを押し曲げ、結果として中央が「逃げ」、鼓形に加工されます。切削点に近い位置で倣い刃物台やセンターレストで支持するのが一般的な方法です。ただし支持自体も新たな接触誤差を導入するため、調整が必要です。
段取り回数を減らす:一度の段取りでできることは、二度に分けない
段取りが一回増えるごとに、芯出し誤差が一回増え、クランプ変形が一回増え、段取り時間が一段増える。一台の設備で一度の段取りで複数面の加工を完了できることは、通常、複数回の段取りより安定している。これも五軸や複合旋盤が多く使われる理由の一つである——見せびらかしのためではなく、基準変換を最小限に抑えるためだ。もちろん、一度の段取りにも代償がある:治具がより複雑になり、工具のアクセス性が制限され、切りくず排出と冷却が難しくなる。工程上はトレードオフが必要で、無思考に「一度で全部やる」を追求するものではない。
本当に複数回の段取りが必要な部品では、実用的な方法として統一した工程基準を一つ保持する、例えば素材にあらかじめ工程ボスや工程穴を加工し、以降の各段取りでそれを基準にする。こうすれば各段取りの位置決め誤差の方向が一致し、互いに無秩序に累積しない。段取り方案が確定した後は、初品でクランプを緩めた後の戻り量を実測するのが望ましく、たとえ傾向を記録するだけでも、感覚で判断するよりはましである。具体的な戻り量は材料、肉厚、クランプ方式によって異なり、図面と実際の工况に基づいて確認する必要があり、そのまま適用できる固定値はない。
素材から完成品へ:加工順序におけるいくつかの重要な取捨選択
同じ一枚の図面を二つの工場に渡しても、できあがる部品はどちらも合格かもしれないが、不良率、工期、後続組立の円滑さには大きな差が出る。差はしばしば工作機械ではなく、工程の順序にある。機械加工と組立の多くの厄介事は、順序が埋め込んだものである:どの面を先にフライス加工するか、いつ熱処理するか、粗加工後にどれだけ置いてから精加工するか、これらは工場内部の段取りのように見えて、実は最終的に組み込めるかどうかを直接決めている。
粗加工と精加工を分けることは、順序付けの中で最も基本的な一条である。粗加工の目標は寸法ではなく、大部分の取り代を除去し、形状を作り出すことである。この段階では切削力が大きく、発熱が多く、工具の逃げが顕著で、ワーク内部の残留応力も材料が剥離されるにつれて再分布する。もし粗精加工を一度に走らせると、精加工の寸法はまだ変形しているワーク上で測定されたものであり、部品が冷却し応力が解放されると、寸法は漂う。一般的な方法は粗加工で 0.3–1 mm の取り代を残し(具体的には材料と部品の剛性を見て、図面と工程に基づいて確認)、その後精加工する。薄肉部品、長い突き出し部品ではより多く残す。
応力除去:変形を精加工の前に起こさせる
粗加工後に応力除去を行うかどうかは、材料、取り代の大きさ、最終公差によって決まる。鋳物、鍛造品、溶接品はそれ自体が鋳造応力や溶接応力を帯びており、粗加工を始めた途端に反る;こうした部品はしばしば粗加工後に応力除去焼鈍を行い、その後精加工する。アルミニウム合金、一部のステンレス鋼、焼入れ鋼は、粗加工の除去量が多いと変形も顕著である。自然時効(数日から数週間置く)と人工時効(応力除去焼鈍)は二つの道であり、前者は遅く低コスト、後者は速く熱処理の協力が必要である。どちらを選ぶかは工期と公差要求を見る——公差が厳しく、量産であれば、通常は人工時効に傾く。ここに汎用の答えはなく、部品ごとに具体的に判断する必要がある。
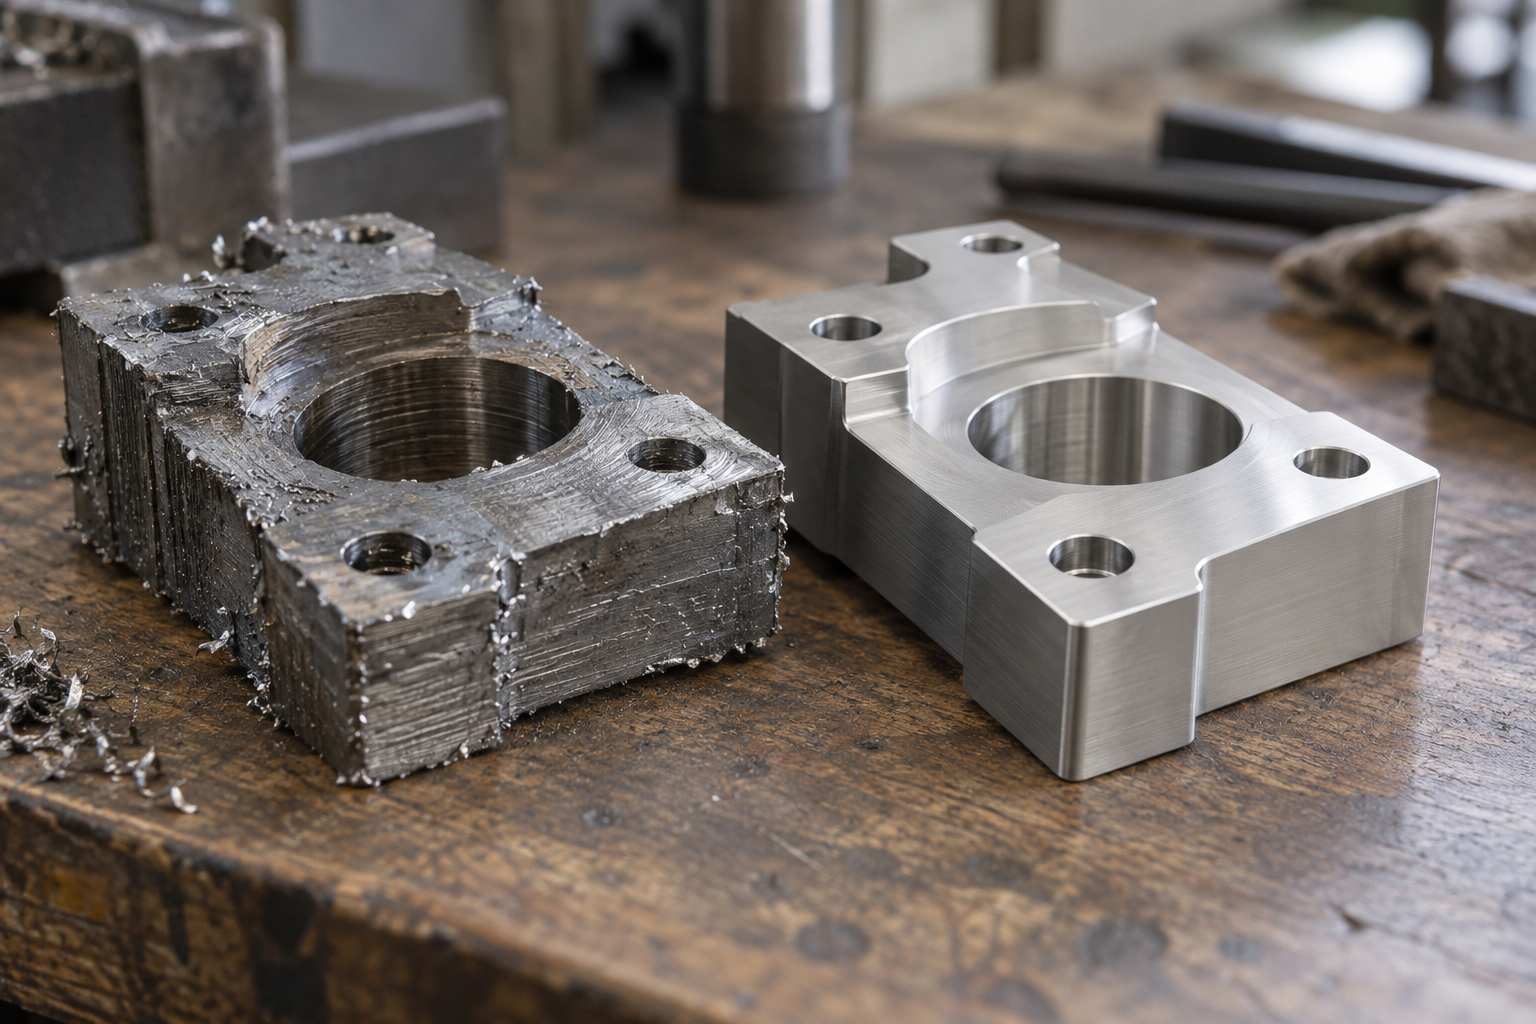
基準面を先に加工することは、もう一つの見落とされやすい規則である。後続の工程はすべて基準に頼って位置決めするため、基準面自体が素材面で平坦でなければ、後続の各ステップの位置決めがずれる。正しい順序は、まず信頼できる基準面(または基準穴)を加工し、それをもって他の面を位置決め加工し、統一した基準伝達チェーンを形成することである。基準が乱れると、寸法が合格でも組み付けられないことがある、位置関係が間違っているからだ。
熱処理をどのステップに置くかが、部品がまだ変形するかどうかを決める
焼入れ、調質が必要な部品では、熱処理が変形と寸法変化をもたらすため、精加工の後に勝手に挿入することはできない。一般的な配置は:粗加工 → 熱処理 → 精加工。熱処理を精加工の前に置き、変形を先に起こさせ、その後精加工で修正する;精加工の後に置くと、焼入れ変形がすでに整った寸法と位置をすべて破壊する。一部の部品は焼入れ後に研削やラッピングも必要で、その場合は熱処理後にこれらの精加工取り代を残す必要がある。
段取り回数も同様に順序の影響を受ける。段取りが一回増えるごとに、位置決め誤差の累積が一回増える。一度の段取りで完了できる面をできるだけまとめて並べ、反転と再芯出しを減らすことは、順序付けで权衡する価値がある。代償は時に工具経路が長くなる、または特殊な治具が必要になることで、価値があるかどうかは、累積誤差がすでに公差帯に迫っているかを見る。この種の判断に統一的な公式はなく、通常は部品の特徴と工場の実際の能力を組み合わせて決める。
検査は最後のステップではない:工程内検査で寸法をどう管理するか
初品検査:確認するのは工程能力であり、単一の部品ではない
三座標、ノギス、マイクロメータ、検査治具:精度の高低ではなく、役割分担が違う
- ノギス/マイクロメータ:外径、厚さ、溝幅など寸法そのものを測定する。速いが、幾何公差は測れず、データム関係を反映するのも難しい。
- 三座標(CMM):空間的な関係や複合公差を測定し、初品検査、最終検査、紛争時の仲裁に適する。
- 専用検査治具(プラグゲージ、リングゲージ、位置度検査治具):複雑な判定を「入る/入らない」という一つの動作に圧縮し、大量生産の現場での迅速な合否検査に適する。
- 3Dスキャン:自由曲面、鋳物の素材、リバース比較、および単点の数値ではなく全体の偏差分布を見る必要がある場面に適する。
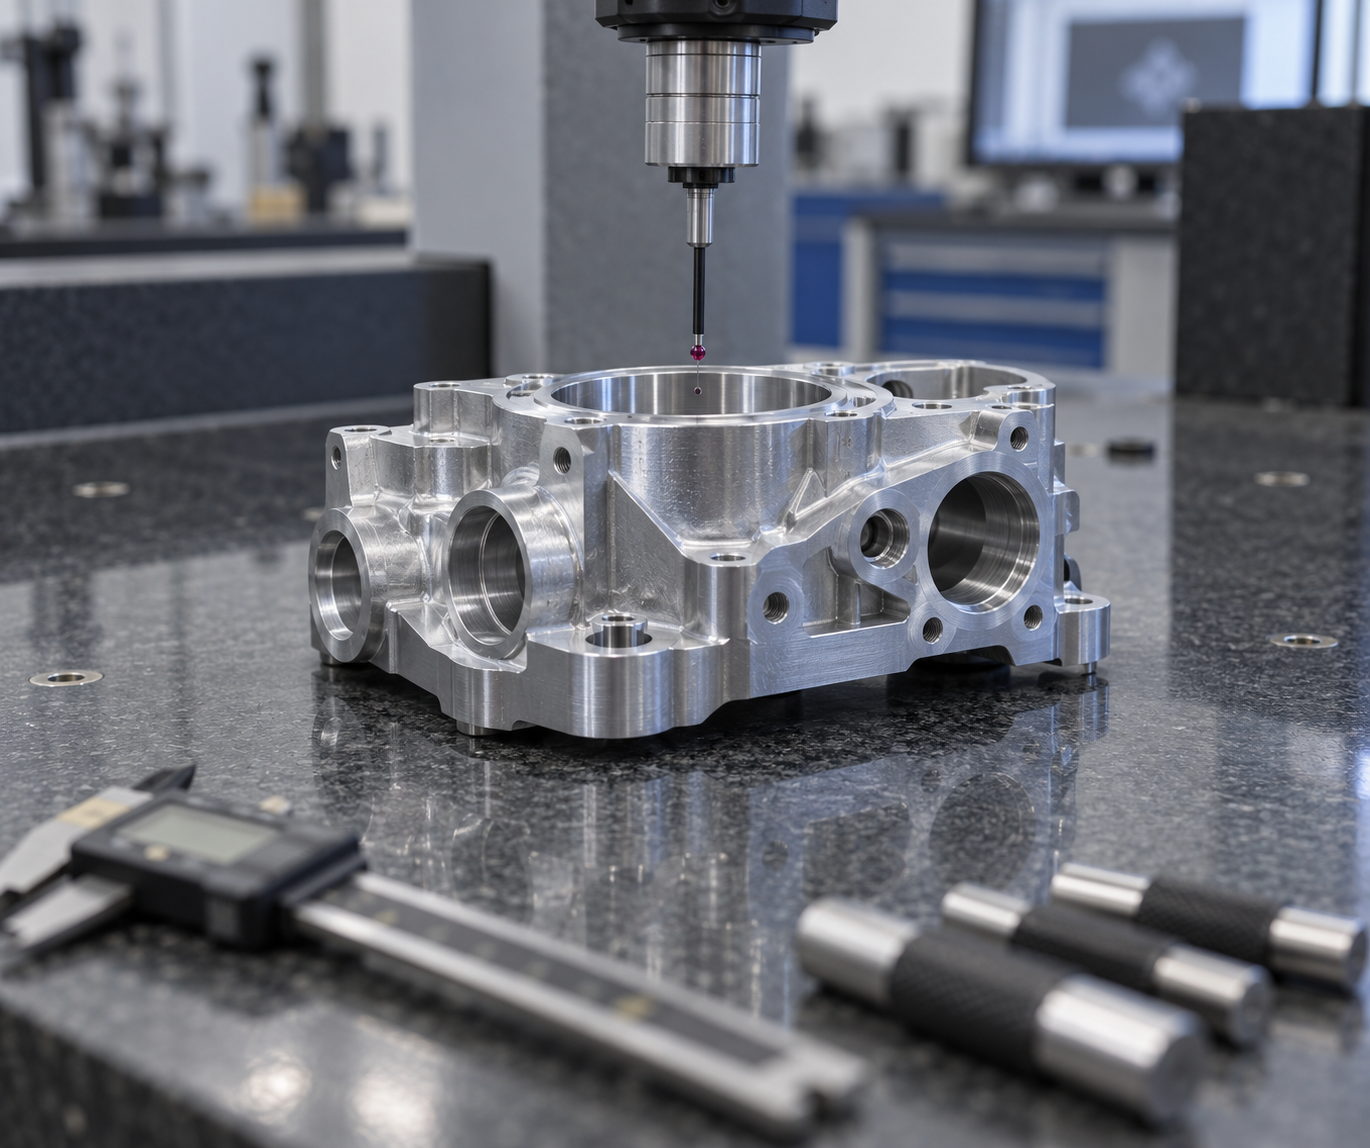
測定器自体にも不確かさがあり、選定は公差帯に合わせる必要がある
組立段階:部品が入るかどうかは、加工時に考えておく必要がある
組立が最も濡れ衣を着せられやすいのは、「部品の寸法はすべて合格なのに、組み付かない」という問題である。この種の問題は機械加工と組立のチェーンにおいて非常に典型的である。加工側では図面通りに検査してどの部品も合格し、組立台に来ると穴が穴に合わず、面が面に密着せず、軸が座に圧入できない。問題は誰かが間違えたことではなく、組立干渉が図面の段階で既に埋め込まれており、加工はそれを具現化したにすぎないことである。
したがって組立は、加工の受動的な受け手と見なされるべきではない。それは設計段階で能動的に難易度を下げられる工程である——公差配分、構造設計、はめあいの選択を通じて、「組み付く」を高い確率の事象にし、技能工が現場で修正する頼みにしないことである。
すきま、しまりばめ、中間ばめ:はめあいの選択が組立方法を決める
はめあい関係は抽象的な概念ではなく、現場でどの工具を使い、どれだけ時間をかけるかを直接決める:
- すきまばめ:穴が軸より大きく、手で押し込むかゴムハンマーで軽く叩く。組立は最も楽だが、同軸度や位置度が要求され、すきまが大きいほどぐらつきやすく、位置決め精度は他の構造(ピン、段差、端面)で確保する。
- 中間ばめ:わずかなすきまの場合もあれば、わずかなしまりの場合もあり、組立時には銅棒で軽く叩くかプレス機で圧入することが多い。位置決め精度とある程度の締結性を同時に要求し、多くの軸受座や位置決めピンでよく選ばれる。
- しまりばめ:軸が穴より大きく、圧入や温度差法(穴側を加熱または軸側を冷却)で組み付ける。トルク伝達能力は高いが、圧入力、圧入速度、合わせ面の粗さが、最終的に割れやかじりを起こすかどうかに影響する。
業界でよく言われる判断は、すきまばめを選べるなら安易にしまりばめにしない、ただし本当に嵌合で力伝達や位置決めが必要な場合を除く、というものだ。しまりばめの組立リスクは、設計者が見積もるより高いことが多い——圧入力の計算が狂うと、薄肉部品は先に変形してしまう。
修正嵌合と選択嵌合:組立現場における二つの「救済」ロジック
公差チェーンで一度の組立合格を保証できない場合、組立側には通常二つの処理方法がある。一つは修正嵌合:一箇所に余肉を残し、現場で研削・きさげ・やすり仕上げして適正寸法にする。精度は高いが技能に依存し、量産には向かない。もう一つは選択嵌合:部品を実寸でランク分けし、大軸に大穴、小軸に小穴を組み合わせ、グループ分けで嵌合を「作り出す」。選択嵌合は単品公差を緩められるが、その代償として測定、ランク分け、在庫管理の工数が増える。
これら二つの方案は事後的な救済であるべきではなく、工程設計の時点で明確にすべきだ:どの嵌合は加工で保証しなければならないか、どこに修正代を残せるか、何段階に分ければ合格率を上げられるか。
調整可能構造:「入らない」を「調整して戻せる」に変える
公差を上げるより経済的な方法は、時に調整可能な要素を設計することだ:長穴、調整シム、ねじ微調整、長円穴と偏心ブッシュの組み合わせ。その論理は、寸法精度要求を「すべての部品が正確」から「組立時に補償できる」へ移すことにある。代償は構造がやや複雑になり、部品が数点増える可能性があるが、得られる組立の許容度は、ロットが小さく公差チェーンが長い場合にはしばしば割に合う。
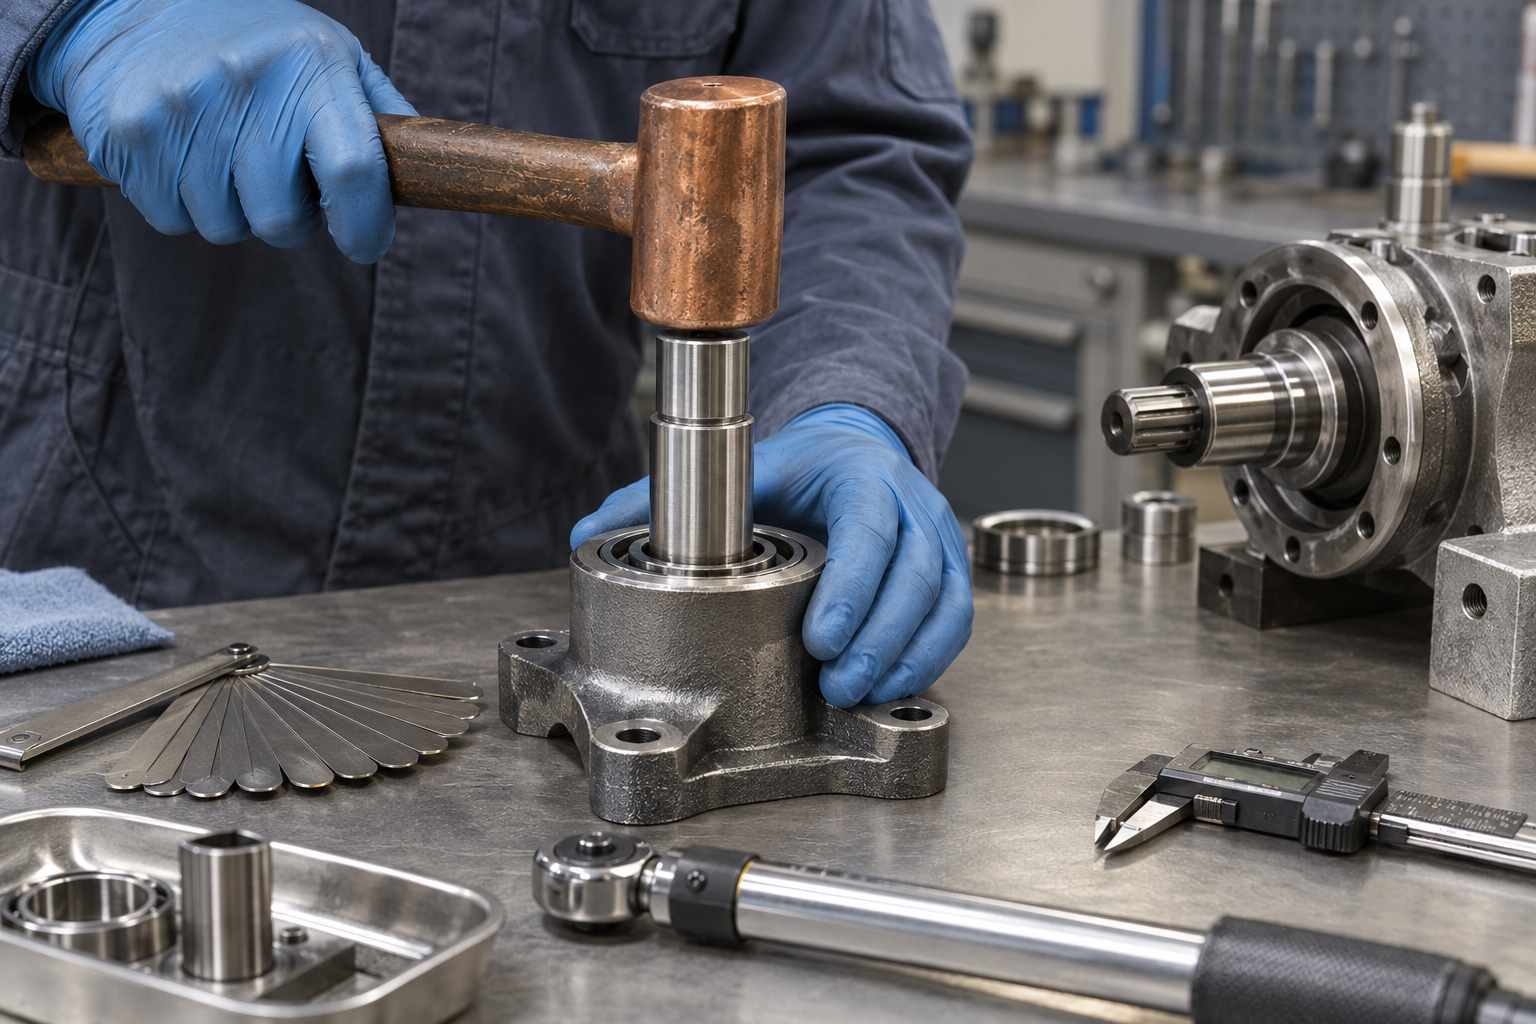
組立干渉の調査にも順序がある:まず基準が統一されているかを見て、次に公差チェーンが累積で公差を超えていないかを見て、最後に単一部品の寸法を疑う。多くの場合、問題は基準の不統一にある——設計基準、工程基準、組立基準がそれぞれ異なり、部品単体では検査に合格しても、組み合わせると干渉する。
組立要件を図面に前もって書き込むことが、最も低コストな一歩だ:重要な嵌合部に嵌合の性質を記入し、組立方向に工具スペースを確保し、公差チェーンの末端に調整可能な要素を残す。加工側がこの情報を見れば、段取りと検査もそれに合わせて調整される。この嵌合判断を具体的な部品に落とし込みたいなら、まず AI 対話見積 で図面と組立要件を一緒に確認するとよい。
組立工程文書と現場実行:トルク、順序、ポカヨケ
部品の加工が終わり、検査に合格し、組立工程に送られると、多くの人は残りは「ねじを締める作業」だと思う。しかし組立現場の本当の難しさは手早さではなく、三つのことにある:トルクをどれだけ締めるか、どの順序で締めるか、そして作業者が考えなくても間違えないようにするにはどうするか。この三つが師匠の頭の中だけにあると、人が代わったり部品のロットが変わったりした途端に問題が噴出する。組立工程文書の役割は、これらの判断を経験から実行可能な現場の制約へ変えることだ。
組立工程カードに本当に明記すべきこと
実行可能な組立工程カードの核心は、部品リストを並べることではなく、間違いやすい箇所をいくつか確実に押さえることだ:嵌合の性質(すきま、しまりばめ寄り、しまりばめのいずれか、加熱・圧入の要否)、締付パラメータ(トルク値または回転角法、段階締付の要否)、締付順序(対角、星形、中央から外側へなど)、潤滑と接着の要件(ねじロック剤の品番、塗布位置、硬化時間)、清掃と保護(異物管理要求の有無)。これらのパラメータが欠けると、組立品質は個人の感覚頼みになり、ロット間で必ずばらつく。
多ボルト締結——例えばフランジ、端蓋、ハウジング合わせ面——では、締付順序が最終状態をトルク値以上に左右することが多い。段階的な対角締付(例えばまず30%トルク、次に70%、最後に目標値)の目的は、合わせ面を均一に密着させ、片側が先に潰れて反対側が浮き上がるのを防ぐことだ。順序を誤ると、各ボルトのトルクが適正でも、合わせ面にすきまや局所的な応力集中が生じることがある。この種の問題は組立時には見えず、しばらく運転した後にシール漏れやボルトの緩みとして現れる。
トルク管理の実際の限界
トルク法による予緊力管理は、それ自体が摩擦係数の影響を大きく受ける。同じトルク値でも、ねじの潤滑状態が異なれば、実際の予緊力は二、三割違うことがある。業界でよく行われる方法は:重要な締結には校正済みトルクレンチを使い、重要な接続にはトルク+回転角法または直接予緊力測定(油圧引張など)を用いる。一般組立にはアラーム付き定トルク工具と工程記録を使う。ここで注意すべきは:トルクレンチ自体の精度、定期校正の有無、作業者の力の入れ方が結果に影響することだ。図面や工程カードにトルク値が書かれていても、現場で安定して再現できるとは限らず、実際の工具能力と校正周期に応じて確認する必要がある。
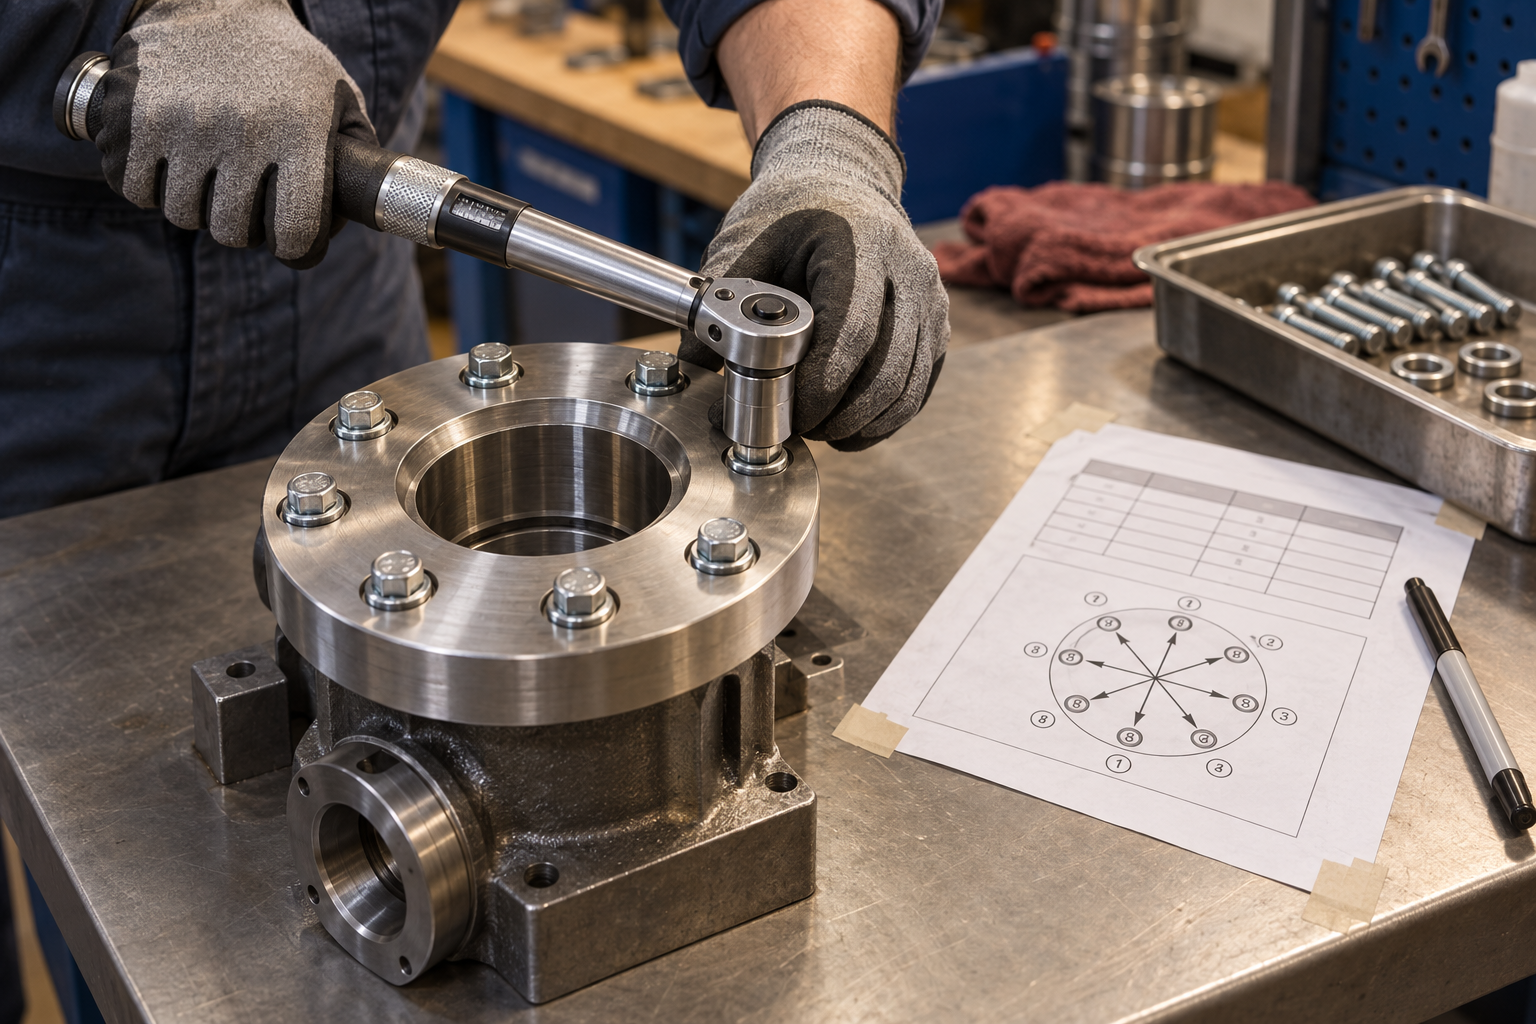
ポカヨケ設計:誤った組み付けを物理的に不可能にする
トレーニングや責任感よりも信頼できるのは、ポカヨケ(フールプルーフ)です。一般的な手段としては、位置決めピンを非対称に配置して部品を逆方向に組み付けられなくする、ボルト穴の位置をずらして長短ボルトの混用を防ぐ、コネクタにキー溝を設けて誤った方向に挿入できないようにする、などがあります。ポカヨケ設計は部品加工の段階で幾何学的に反映させる必要があり、それによって組立現場が本当に楽になります。部品自体が誤組み付けを許容する場合、作業者の自主検査で防ぐとしても、リスクは次の工程で露見するまで先送りされるだけです。
組立完了後には通常、機能テストや動作検証があります——回転が滑らかか、シールが圧力を保持しているか、電気が導通しているか。テスト工程では判定基準と記録方法を明確にしなければなりません。そうでなければ「テストした」と「テストに合格した」は別物です。組立順序の誤りによる手直しは、単に分解して再組立するだけでは済まないことがよくあります。しまりばめの圧入部品は取り外した時点で嵌合面が損傷している可能性があり、ねじを繰り返し締め付けると予緊力特性が変化し、一部の部品は廃棄して作り直すしかありません。だからこそ、組立工程書は加工の生産計画を立てる前に一緒に確認する価値があるのです。
よくある故障モード:加工から組立まで、問題はしばしば段階をまたいで発生する
寸法は合格なのに組み付けられない:公差配分の計算が合っていない
組立後の変形:加工応力が締め付け時に発症する
ねじのなめりと疲労破断:隠蔽的でコストが高い
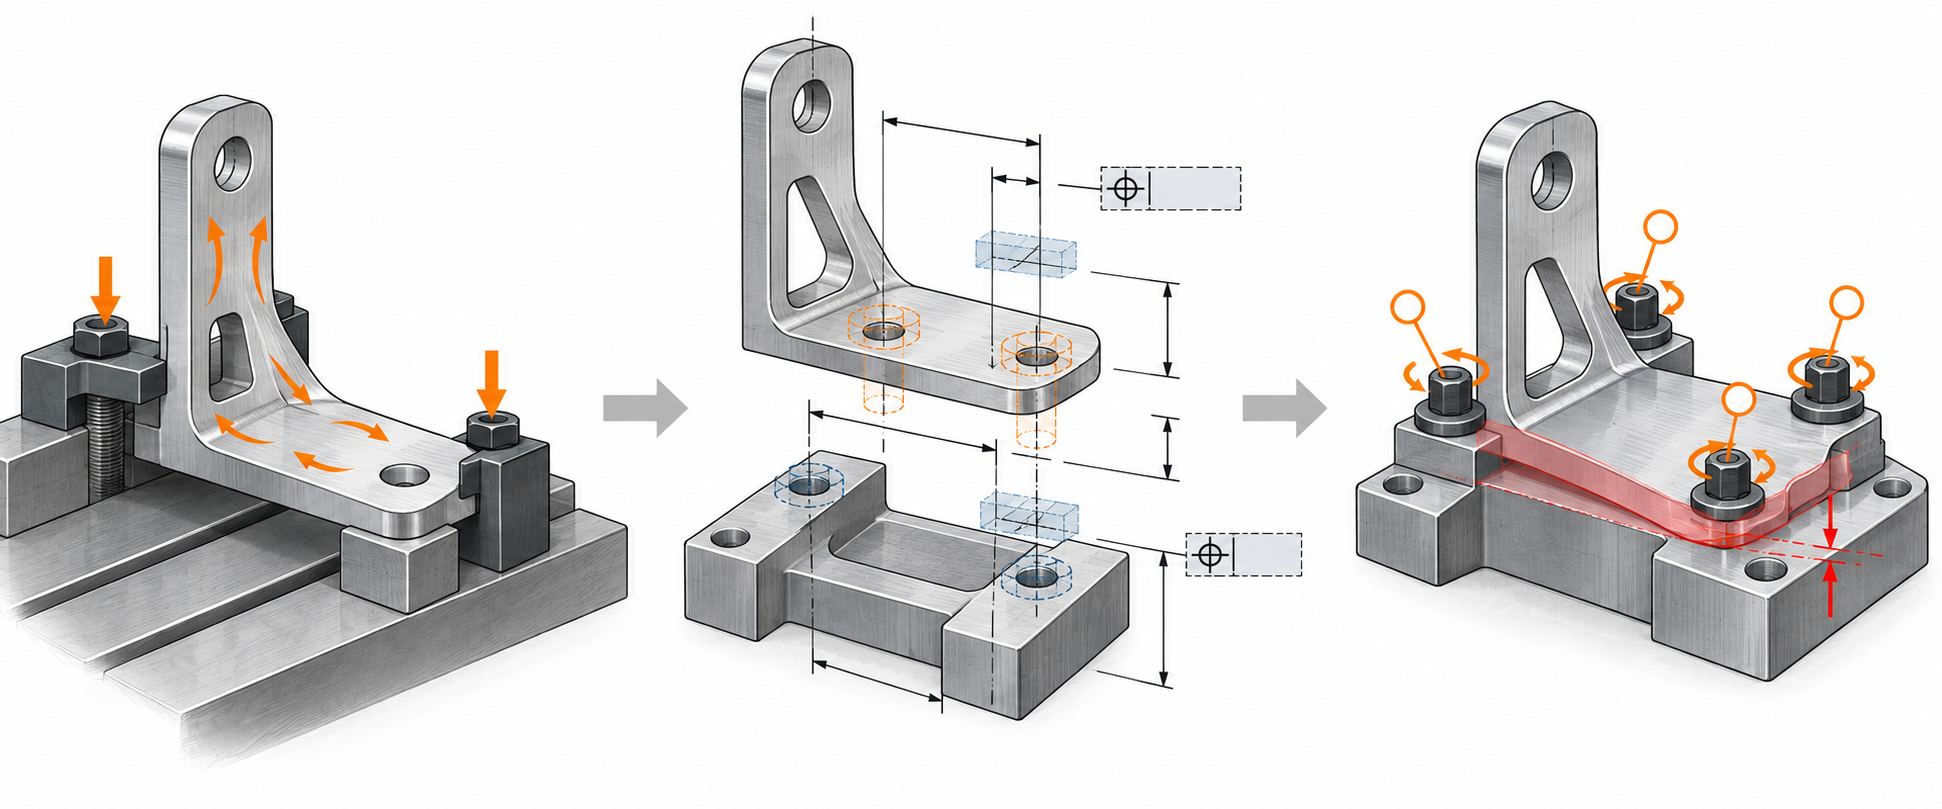
よくある質問
以下のいくつかの質問は、基本的に読者が前文を読んだ後に最もよく追及するものです:公差をどう決めるか、段取りをどう省くか、検査をどう組み合わせるか、組立干渉をどう事前に発見するか。回答は前文の判断ロジックに沿っており、具体的な数値は図面と実際の工程で確認することを基準とします。
図面に公差が記入されていない寸法は、機械加工時に何に従って加工しますか?
指示なき公差の規格に従います。具体的な等級は図面の表題欄または技術協定で指定されます。一般的な方法は、線形寸法を中精度等級で管理することですが、異なる規格(GB/T 1804、ISO 2768 など)では数値が異なるため、デフォルトで決めつけることはできません。より確実な方法は、組立に影響する嵌合寸法を個別に指示し、それ以外は緩くすることです。前文で述べた「公差は厳しければ厳しいほど良いわけではない」は、指示なき寸法で特に当てはまります——すべてを厳しい公差で加工すると、コストが段階的に跳ね上がりますが、組立にはそれほど厳しい精度は必要ありません。
薄肉部品が加工後に変形するのは、段取りの問題ですか、それとも応力除去が不十分なのですか?
両方の可能性があり、しばしば同時に存在します。判断の順序としては、まずクランプ力が過大でないか、クランプ点が剛性の弱い領域を押さえていないかを見ます。次に、素材に残留応力がないか、粗加工後に応力除去や自然時効を安排したかを見ます。前文で基準と段取りについて述べた際に触れたように、誤差はワークがまだ切削される前に発生する可能性があります——クランプ後に解放してスプリングバックするのは典型的な現れです。同じロットの部品で変形方向が一致している場合は、段取りや工程順序に偏りがあり、方向がランダムな場合は材料の内部応力に偏りがあります。原因究明の際は、粗加工後の半製品寸法記録を保持しておくことが、どの段階で導入されたかを区別するために最善です。
組立時に部品が入らないことが分かった場合、部品を変更すべきか、組立方法を変更すべきか?
まずどちらかを急いで変更せず、干渉量がどれくらいか、単品の問題かロットの問題かを確認してください。単品の公差外れであれば、修正加工や選択組立が通常は最も早いです。ロット単位であれば、公差配分や基準チェーンに問題があることを示しており、組立方法を変えても隠蔽するだけです。前文で組立段階について述べたように、組立は加工の受け身の受け手ではありません——設計段階で公差配分、調整可能な構造、またはグループ選択組立によって難易度を下げることができます。部品を変更するということは加工と検査をやり直すことを意味し、組立方法を変更する場合は単に締め方を変えるかガイドを追加するだけかもしれません。コスト差は大きいので、まずはっきり計算する価値があります。
工程検査にノギスで十分か、いつ三次元測定機を使う必要があるか?
公差と特徴の種類によります。ノギスやマイクロメータは通常の寸法や現場での迅速な判断に適していますが、測定器自体に不確かさがあり、選定は公差に合わせる必要があります——分解能が不十分な測定器で厳しい公差を測定すると、得られた数値は信頼できません。位置度、輪郭度、同軸度などの幾何公差、および基準系を確立する必要がある複雑な特徴は、通常三次元測定機や専用検査治具が必要です。前文で検査について述べたように、検査手段自体にも不確かさがあるため、初品検査と工程抜き取り検査の役割分担を事前に決めておく必要があり、組立で問題が発生してから振り返って追加測定しないようにしてください。
締付トルクと締付順序が図面に記載されていない場合、どうすればよいか?
図面に記載がないからといって、適当に締めてよいわけではありません。複数ボルトの締結では通常、推奨される締付順序(たとえば対角、段階的負荷)があり、目的は被締結部品に均等に力がかかり、局所的な反りを避けることです。トルク値は通常、設計が予張力要件に基づいて提示します。もし本当に欠落している場合は、現場の感覚で決めるのではなく、設計に戻って確認すべきです。前文で組立工程文書について述べたように、順序を間違えると手直しや部品の廃棄につながる可能性があります——特に薄板やプラスチック部品では、一度締めすぎると圧壊する可能性があります。このようなパラメータは、熟練工の経験に留めず、組立工程カードに記載することを推奨します。
Key takeaways
- 公差はコストのスイッチ:達成できるからといって達成すべきとは限らない。指示前に、どの寸法が本当に厳しく必要で、どれが習慣的に厳しくしているだけかをはっきり考える
- 段取り自体が誤差源であり、特に薄肉や細長いワークでは——切削力とクランプ力がまずワークを変形させ、次に寸法を公差外にする
- 基準が統一されていないと公差が積み重なり、組立時の干渉はしばしば加工段階ですでに埋め込まれている
- 組立は加工の終点ではない:修正、選択組立、調整可能な構造は、設計段階で予め用意しておくべき余裕の手段である
- 図面は寸法だけを扱い、組立は組み込めるかだけを扱う——両者の間の製造可能性の判断には共通の言語が必要である



