ナイロン射出成形の精度問題の根源:吸水、結晶化、収縮
射出成形ナイロンの高精度と高品質は、本質的に3つのこととの格闘である:吸水、結晶化、収縮。これらは独立した変数ではない。含水率は溶融体の粘度と結晶化挙動を変え、金型温度は結晶化度を決め、結晶化度は収縮率と寸法安定性を決める。いずれかの段階が制御を失うと、寸法公差と外観がドリフトする。
ナイロン射出成形の精度に影響する主要変数は、短いリストにまとめられる:原料含水率、シリンダ温度、金型温度、射出速度、保圧切替点と保圧曲線、冷却時間と冷却の均一性。各変数には操作可能なウィンドウがあり、ウィンドウの外は欠陥である。
- 吸水:PA6、PA66は空気中で継続的に吸湿する。十分に乾燥しないまま射出成形すると、溶融体中の水分がスクリュ圧縮段で気化し、シルバーストリーク、気泡、寸法変動を直接生じる。
- 結晶化:ナイロンは半結晶性ポリマーであり、金型温度が高いと結晶化度が高く、収縮は大きいが安定する。金型温度が低いと結晶化度が低く、収縮は小さいが後収縮とそりのリスクが高まる。
- 収縮:ナイロンの収縮率はそれ自体が大きめであり、肉厚、ガラス繊維配向、ゲート位置によって変化する。精度は単一の収縮率補正だけでは解決できない。
品質は調機だけで「下支え」するのではなく、検査によって証明する必要がある。初品寸法、そり度、重要寸法の工程能力は、いずれも工程が安定しているかを判断する根拠である。射出成形ナイロンの高精度は、最終的には再現可能なパラメータウィンドウとトレーサブルな検査に帰着し、ある「最適パラメータ」にあるのではない。
材料乾燥と含水率管理:ナイロン射出成形の第一関門
ナイロン(PA6、PA66、PA46、PA12)の分子鎖にはアミド基があり、極性基は水分子に対して親和性を持つ。ペレットが空気中から吸水することが、この段階のすべての厄介事の起点である。十分に乾燥しないままシリンダに投入することは、水を直接キャビティに打ち込むことに等しい。
判断は直接的である。射出成形ナイロンで高精度・高品質を確保するには、含水率をまず下げなければならない。乾燥不足の場合、溶融体はスクリュ内で加水分解・劣化し、分子量が低下し、粘度が低下し、寸法がそれに伴って変動する。表面現象はシルバーストリークと気泡であり、寸法現象はロット間の不一致である。
なぜナイロンの乾燥が不十分だと寸法が不安定になるのか
水はシリンダの高温下で気化する。一部は溶融体と共にキャビティへ入り、気泡やシルバーストリークを形成する。別の一部は加水分解を促進し、長鎖を切断する。分子量分布が変われば、同じ保圧、同じ冷却時間でも収縮率は異なる。
したがって寸法変動は、しばしば金型の問題でも射出成形機の問題でもなく、乾燥機の状態の問題である。乾燥温度、乾燥時間、露点、材料層厚の4変数のうち、どれか1つが緩むと寸法再現性が低下する。
乾燥パラメータの与え方:温度、時間、露点
業界で一般的な乾燥範囲:PA6/PA66の乾燥温度は約80~100 ℃、時間は4~6 h。PA46は融点がより高く、乾燥温度は100~120 ℃まで可能で、時間も相応に延長する。これは作業内の参考であり、具体的にはペレットサプライヤーの乾燥曲線と工場環境湿度に基づいて確認する必要がある。
除湿乾燥機は熱風乾燥より信頼性が高く、露点は通常−20 ℃未満が要求される。材料層が厚いと熱風が均一に通らず、内層はまだ湿っている。乾燥後の材料は密封保温すべきであり、空気中に数十分さらすと吸湿が始まる。
| PA6 | 80~100 ℃ | 4~6 h | ≤0.10% |
| PA66 | 80~100 ℃ | 4~6 h | ≤0.10% |
| PA46 | 100~120 ℃ | 4~8 h | ≤0.05% |
| PA12 | 70~80 ℃ | 3~4 h | ≤0.10% |
| ガラス繊維強化 PA66 | 90~110 ℃ | 4~8 h | ≤0.08% |
表中の含水率はホッパー投入前の目標値です。ガラス繊維強化材はペレット表面がより粗く、吸湿が速いため、乾燥時間は十分に確保する必要があります。含水率は水分計で抜き取り検査でき、乾燥機の排出口からサンプリングするのが最も直接的です。

乾燥を状態チェックではなく固定プロセスとして扱うことは、ナイロン射出成形で最もよくある失敗です。高精度・高品質は調整で取り戻すものではなく、乾燥の段階でその大半がすでに決まっています。
金型温度と結晶化度:ナイロン射出成形の収縮率を制御するつまみ
ナイロンは半結晶性プラスチックです。溶融体がキャビティに入ると、分子鎖が再配列して結晶領域を形成します。この過程の完成度は冷却速度によって決まり、冷却速度は金型温度に直接制御されます。金型温度が高いと結晶領域が十分に成長し、収縮率は大きくなりますがロット間で安定します。金型温度が低いと結晶領域が不完全で、収縮率は小さくなりますが位置による差が大きくなり、反りや寸法ドリフトが現れます。したがって、ナイロン射出成形で精度を語る上で金型温度は避けて通れません。
これはナイロンと ABS や PC のような非結晶性プラスチックとの、プロセス思想における分水嶺でもあります。非結晶性プラスチックの金型温度は主に表面と流動に影響し、収縮への影響は比較的穏やかです。一方、ナイロンの金型温度は結晶化度を直接書き換え、ひいては収縮率、剛性、後収縮挙動を変化させます。同じ金型で、金型温度を 60℃ から 90℃ に変えると、成形寸法が数パーミル異なることがあります——高精度品にとって、これはすでに桁違いの差です。
PA6 と PA66 の一般的な金型温度範囲
業界で一般的な金型温度の参考値:PA6 は約 80~100℃、PA66 は約 90~110℃;ガラス繊維強化材は通常、範囲の上限を取ります。ガラス繊維が流動性を低下させ、溶融体粘度を高めるため、高い金型温度は充填を助け、ガラス繊維配向による異方性収縮を減らします。薄肉品や長流動距離の品も高い金型温度を好みます。これらは一般的なプロセス判断であり、保証値ではありません。具体的なグレードの推奨金型温度は材料サプライヤーの物性表を確認し、試作結果と組み合わせて確定する必要があります。
| 金型温度戦略 | 結晶化度 | 収縮率 | 寸法安定性 | 典型的なトレードオフ |
|---|---|---|---|---|
| 高金型温度(範囲上限) | 高く、十分 | 大きい | ロット安定、後収縮小 | サイクル長、表面光沢良好、エネルギー消費大 |
| 低金型温度(範囲下限) | 低く、不完全 | 小さい | 位置差大、反りやすい | サイクル短、ただし寸法ドリフトリスク高 |
金型温度が表面品質と後収縮に与える影響
金型温度が低いと、溶融体は冷たい金型壁に接触して急速に固化し、表層に低結晶化度の「皮」が形成されます。この皮は必ずしも悪いものではありません。表面をより光沢にし、耐傷性を高めますが、内部が冷却収縮を続けると、皮と芯の収縮差が応力を部品内に閉じ込めます。離型後に応力が解放され、部品は徐々に変形します——いわゆる後収縮です。高精度ナイロン部品を組立前に数日置いてから測定すると、おそらく成形直後の数値ではなくなっている可能性があります。
後収縮を抑えるには二つの考え方があります。一つは金型温度を高めて結晶を金型内でできるだけ完了させること、もう一つはアニーリング処理を行い後収縮を前倒しで解放することです。アニーリング温度と時間は材料グレードと部品肉厚に応じて決め、通常は材料の熱変形温度より低くします。寸法公差が厳しい部品では、まず顧客と測定基準と測定タイミングを確認し、アニーリングが必要かどうかを決めます——そうでなければプロセスと検査の両者が噛み合いません。
金型温度制御回路と均一性
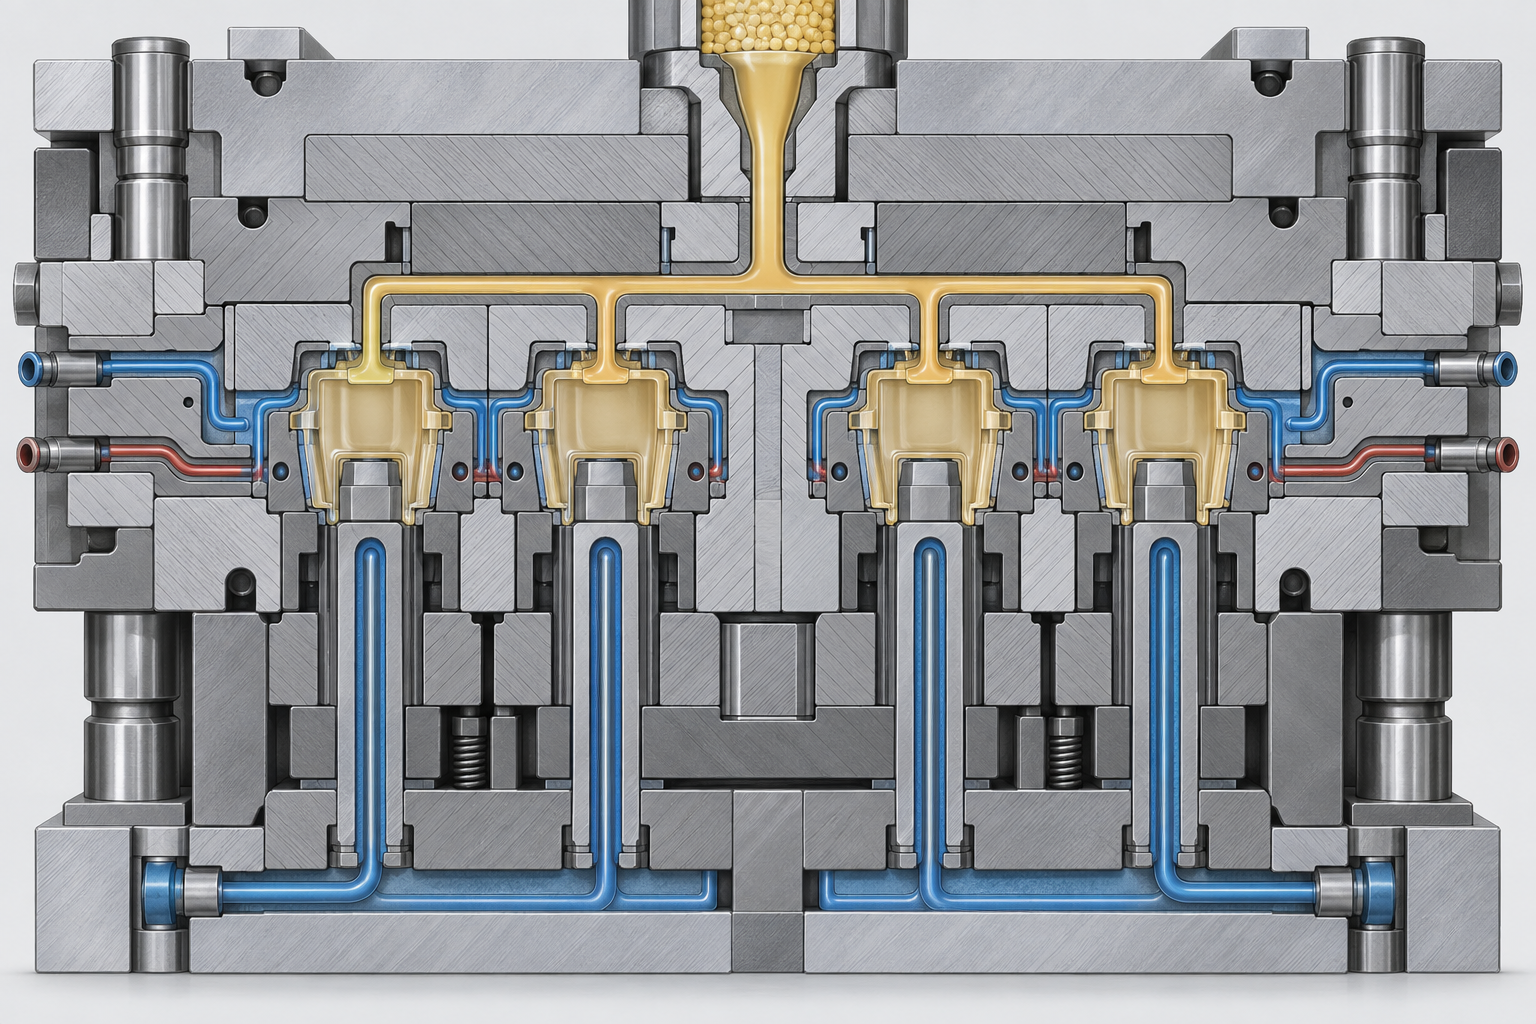
金型温度は「何度に設定するか」だけでなく、「キャビティ表面の各点が同じ温度かどうか」でもあります。可動側と固定側の温度差が大きすぎると、部品両面の収縮が一致せず、直接的に反りとして現れます。金型温度調節機の選定は流量と温度制御精度を見る必要があり、水路配置はキャビティ付近の流速が十分で回路が平衡していることを保証する必要があります。多点測温や金型内温度センサーは、金型温度調節機の表示値だけを信じるのではなく、実際の金型温度分布を判断するのに役立ちます。
現場で金型温度が適正かどうかを判断するには、まず初回品の外観と寸法の傾向を見ます。同じショット内で位置によって寸法差が明らかに出る場合、または連続する数ショットで寸法が一方向にドリフトする場合は、ほとんどが金型温度の不均一または温度制御の不安定さによるものです。まず金型温度を安定させ、その後に保圧と速度を調整します。この順序は逆にできません。
射出速度と保圧曲線:ナイロン射出成形における寸法再現性の鍵
ナイロン射出成形の寸法が再現できるかどうかは、金型がどれだけ良く作られているかではなく、この区間の曲線が安定しているかどうかにかかっていることが多いです。速度、切替点、保圧圧力、保圧時間の4つの変数は互いに影響し合い、1つを調整すると3つが動きます。
射出速度:せん断と配向のトレードオフ
ナイロン溶融体は粘度が低く流動性が良いですが、これは長所であると同時に厄介でもあります。速度が遅すぎると先端が冷却され、充填不足になります。速度が速すぎるとゲート部のせん断速度が急上昇し、分子配向が顕著になり、収縮の方向性が増幅されます。
業界で一般的な方法は段階射出です。ゲート通過時は低速で、ジェッティングや局所過熱を避けます。中段は中高速で充填を確保します。終段は減速してバリを減らします。具体的な速度値に汎用的な答えはなく、肉厚、流動比、ゲート寸法によります。図面と試し打ちで確認してください。
保圧切替点の決め方
切替点は「キャビティがちょうど充満し、まだ保圧に入っていない」瞬間に設定するのが最も理想的ですが、実際には正確に定めるのは困難です。一般的な判断方法は3つあります。位置切替、圧力切替、時間切替です。位置切替は再現性が最も良く、圧力切替は粘度変動に敏感です。
- 位置切替:スクリュ位置をトリガーとし、安定しているが適切な位置をまず試し打ちで見つける必要がある。
- 圧力切替:キャビティ圧力が設定値に達したら切り替える。薄肉・高精度品に適するが、材料温度に敏感。
- 時間切替:簡単だが、材料流動の変動に大きく影響され、寸法再現性が要求される品には推奨されない。
保圧圧力と保圧時間:ひけと寸法の調整つまみ
保圧圧力が補うのは冷却収縮分の体積です。圧力不足ならひけ、寸法が小さめになります。圧力過剰なら内部応力が大きく、離型後に寸法が戻り、バリのリスクが上がります。通常は充填圧力の50%~70%から始め、ひけがちょうど消えるまで徐々に上げます。
保圧時間はゲートが凍結するまで十分に取る必要があります。ゲートが凍結していないのに圧を抜くと、キャビティ内の材料が逆流し、寸法は直接制御不能になります。判断方法:重量法——保圧時間を延ばして製品重量が増えなくなれば、ゲートが凍結した証拠です。ナイロンは結晶化が速く、ゲート凍結時間は非晶性プラスチックより短いですが、具体的な値はやはり実測が必要です。
実行可能な調整順序:まず速度曲線を滑らかにし、次に切替点を決め、その後保圧圧力をひけが消えるまで調整し、最後に保圧時間を重量が安定するまで延ばします。各ステップを調整したら、5~10ショット待ってからサンプリングしてください。変更直後に判断してはいけません。

冷却と反り:ナイロン射出成形品の変形はどこから来るのか
反りは冷却段階が終わって初めて露呈しますが、多くの場合、充填段階ですでに決まっています。ナイロンは後結晶化が顕著で、離型後も収縮が続くため、反りを判断するには突き出しの瞬間だけでなく、離型後24時間、あるいはそれ以上の寸法ドリフトを見る必要があります。冷却不均一、肉厚差、ゲート位置と繊維配向が4つの主要な原因です。制御の核心は冷却を最長にすることではなく、製品各部の冷却速度をできるだけ一致させることです。
冷却時間の決め方:平均肉厚ではなく最厚肉厚による
冷却時間は製品の最も厚い部分の放熱経路に依存します。業界で一般的な経験則は、肉厚が1 mm増えるごとに必要な冷却時間はほぼ二乗関係で増えるというものです。したがって3 mm肉厚と1.5 mm肉厚は2倍の関係ではなく、ほぼ4倍に近くなります。手触りで「触って熱くなければ突き出す」というのは、反りと寸法公差外れのよくある出発点です。合理的な方法は、まず最厚肉厚で冷却時間を見積もり、突き出し時の実際の剛性を踏まえて調整することです。突き出しが早すぎると、薄肉部はすでに収縮・固化し、厚肉部はまだ軟らかいため、離型後に必ず曲がります。
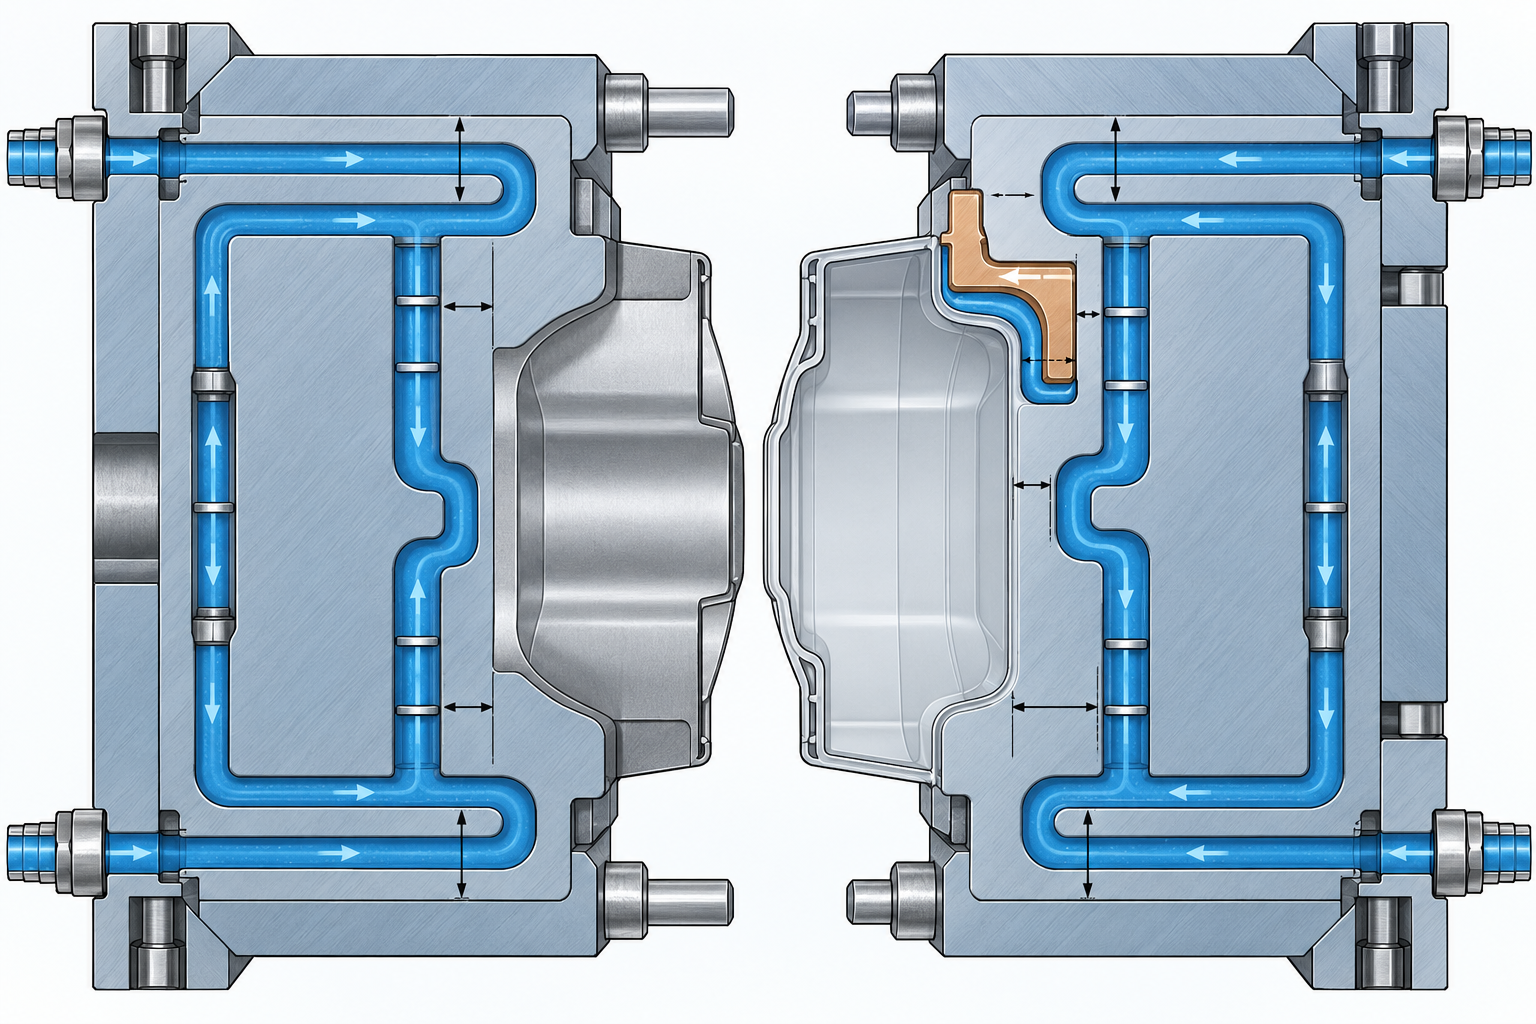
金型水路設計:両側の金型温度に根拠を持たせる
可動側と固定側の温度差は、片面の収縮が大きく、片面の収縮が小さい状態を直接生み、製品は冷えにくい側へ反ります。水路設計では、キャビティ側とコア側の水路をできるだけ対称にし、型面からの距離を一致させ、ゲート付近の過熱やゲートから遠い部分の過冷却を避けることを優先します。バッフル、ディフューザー、ベリリウム銅インサートは局所放熱を改善できますが、前提として金型温度制御回路自体が安定して運転できることです。ナイロン射出成形品は非晶性プラスチックより金型温度変動に敏感で、金型温度が5~10℃上下するだけで収縮率の変化が見えることがあります。
肉厚差とゲート位置:反りの構造的要因
肉厚が急変する箇所では、厚い領域は冷却が遅く収縮余地が大きく、薄い領域は先に固化するため、境界部に内部応力が生じます。DFM段階で肉厚差を25%以内に抑え、段差ではなく漸変遷移を使う方が、後から調機するよりはるかに楽です。ゲート位置も同様に重要です。ゲート付近は圧力が高く配向が強く、ゲートから遠い末端は収縮が大きく、製品は「バナナ形」になりやすいです。ガラス繊維強化ナイロンでは特に顕著で、流動方向と垂直方向の収縮率差は数倍に達することがあります。ゲートは流動がバランスするようにし、片側の長い流動経路を避けるべきです。
- 最厚肉厚で冷却時間を見積もることを優先し、突き出し前に厚肉部が十分な剛性を持つことを確認する。
- 可動側と固定側の水路はできるだけ対称にし、金型温度変動を安定運転できる範囲内に抑える。
- 肉厚差は25%以内に抑え、段差ではなく漸変遷移を使う。
- ガラス繊維強化材は流動配向に注意し、ゲート配置は流動バランスを追求する。
- 反りの判断は突き出し直後ではなく、離型後24時間以降に再測定する。
もし製品がすでに固化し、後処理やアニールでしか寸法を安定させられないなら、冷却段階の判断基準が初期段階で立っていなかったということです。冷却を「冷めるのを待つ」受動的な工程ではなく、検証可能なプロセス変数として扱うことで、ナイロン射出成形の寸法一致性に基礎ができます。
金型設計と排気:ナイロン射出成形の高精度品質を支える基盤条件
ゲート位置とランナーバランス
排気と焼け・気泡の関係
金型温度制御回路の設計要点
検査とプロセス管理:ナイロン射出成形の品質をどう証明するか
初品検査:工程パラメータと寸法を対応させる
- 重要寸法:図面に指示された嵌合寸法を優先し、全寸法報告は必要に応じて行う。
- 反り量:平面度または基準面の変形量を、三次元測定機または定盤とシックネスゲージで測定する。
- 外観:ヒケ、バリ、シルバーストリーク、ウェルドラインを限度見本に基づき判定する。
工程能力指数:ナイロン射出成形の安定性を見る
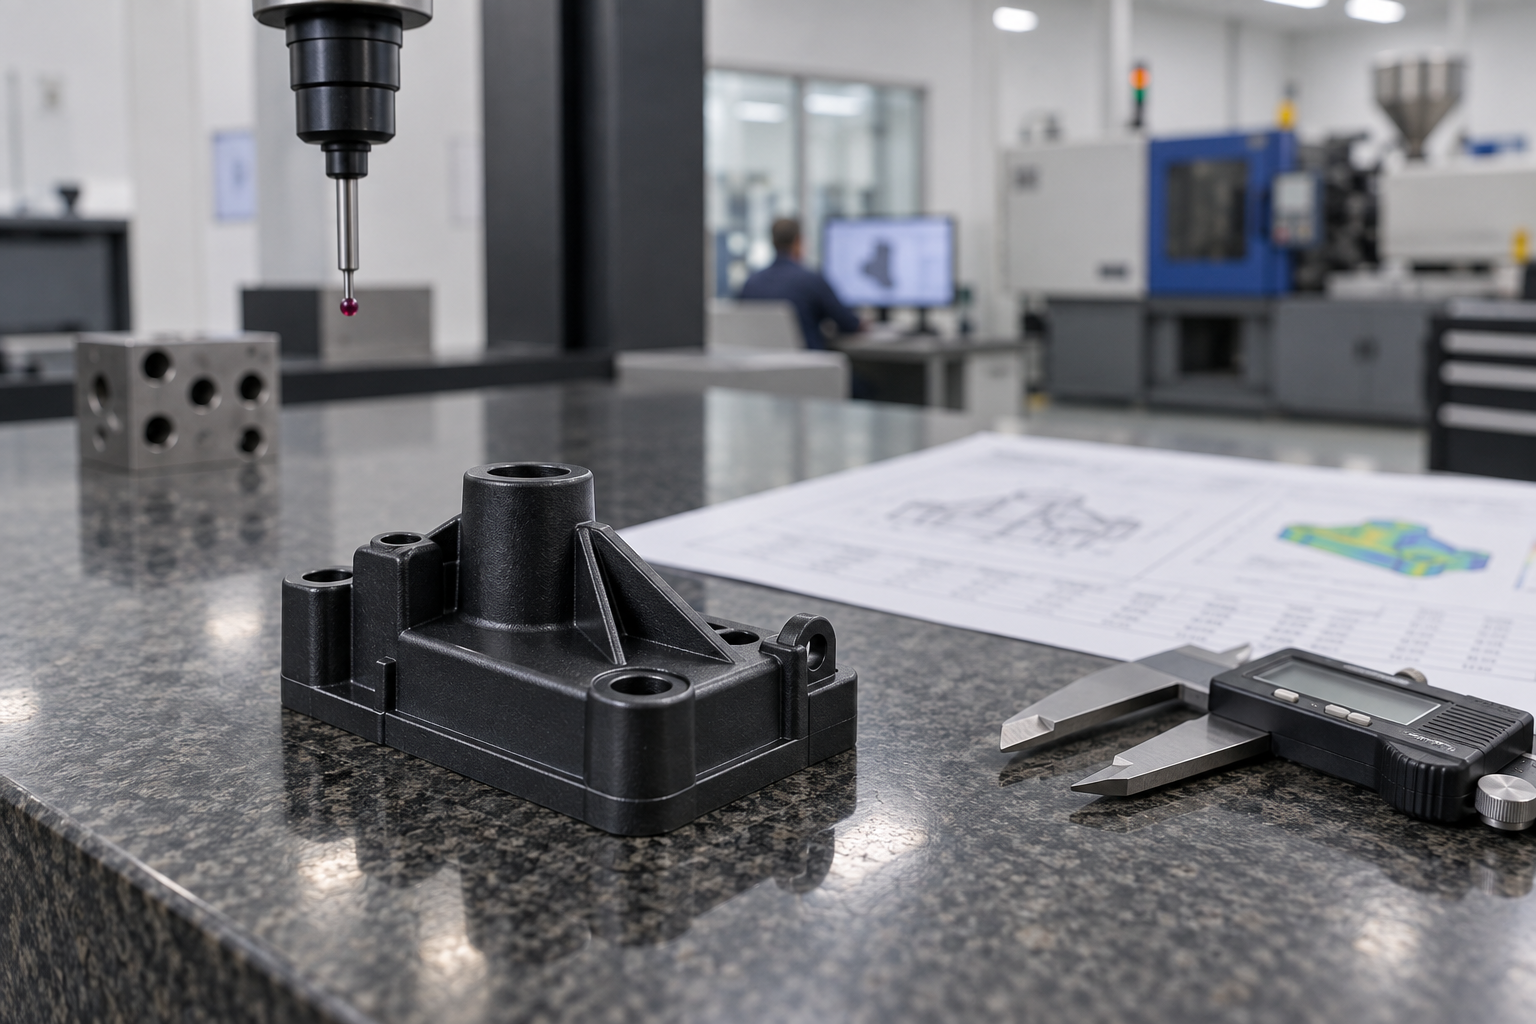
トレーサビリティ:検査結果をパラメータに紐付けられること
よくある欠陥早見表:ナイロン射出成形の欠陥—原因—対策
前の各節では変数を分解して述べたが、現場で実際に役立つのは現象から変数へ逆にたどることである。以下の表は「何が見えるか—まず何を確認するか—どう動かすか」の順に並べ、条件調整時の照合に適している。表中のパラメータは業界で一般的な参考範囲であり、具体的には図面、材料、試し打ちの結果による。
| 欠陥現象 | よくある原因 | 優先対策 |
|---|---|---|
| シルバーストリーク、表面が暗い | 材料の乾燥が不十分で含水率が高い;材料温度が高すぎて分解 | 乾燥温度と時間を再確認し、ホッパーを密閉;材料温度を下げ、滞留時間を短縮 |
| 気泡、内部空洞 | 水分やガスが排出されない;保圧不足;肉厚が厚すぎる | 乾燥とベントを強化;保圧圧力と時間を高める;設計側と協議し厚肉部を薄くする |
| ヒケ、凹み | 保圧切替が早すぎる;ゲートが早く凍結;局部的な肉厚が大きすぎる | 切替点を遅らせ、保圧を高める;ゲートを拡大またはゲート位置を変更;肉厚の遷移を最適化 |
| バリ、溢れ | 射出速度が速すぎ、圧力が高すぎる;型締力不足;パーティング面の摩耗 | 速度と圧力を下げて実測;型締力を確認;パーティング面とベント溝の深さを点検 |
| 反り、変形 | 冷却不均一;金型温度の左右差が大きい;ゲート位置による配向の不均一 | 冷却水路をバランスさせ、金型内温度差を縮小する。ゲート位置と数を調整する。冷却時間を延長する |
| 寸法公差外れ、ロット間変動 | 金型温度の変動、保圧の不安定、材料含水率の変化 | 金型温度と保圧曲線を固定する。各ロットで含水率を再測定する。初品と工程抜き取り検査でドリフトを抑え込む |
表の中で最も見落とされやすいのは「寸法公差外れ」の行です。これは多くの場合、単一の原因ではなく、金型温度と保圧という二つの曲線がロット間でわずかにドリフトし、重なり合った結果です。そのため、現場での調査順序は固定することをお勧めします。まず材料の状態(乾燥、含水率)を確認し、次に金型温度が安定しているかを確認し、最後に射出と保圧のパラメータに手を付けます。順序を逆にすると、すでに調整済みのウィンドウを乱しやすくなります。
不具合早見表の価値は、特定にかかる時間を短縮することにあり、系統的な管理を代替することではありません。同じ現象が複数の原因に対応することがあります。コストが最も低く、影響範囲が最も小さい変数を先に動かし、一度に一項目だけ変更して記録することで、経験を再利用可能なプロセスウィンドウとして蓄積できます。
よくある質問
以下のいくつかの質問は、すべて前文のいくつかの判断基準を中心に展開しています。ナイロン射出成形の高精度・高品質は、最終的には乾燥、金型温度、保圧、冷却、検査に落とし込まれるべきであり、「私たちは非常に精密に作っています」という一言に頼るものではありません。
ナイロン射出成形品の寸法がいつも不安定です。まずどの変数を確認すべきですか?
前文の順序に従って確認します。含水率、金型温度、保圧切替点、冷却の均一性です。ナイロンは吸湿すると、溶融体の粘度と実際の収縮が変化します。乾燥が不十分だと、同じパラメータでも寸法がばらつきます。金型温度の変動は結晶化度を不一致にし、収縮率もそれに伴って変化します。保圧切替が早すぎたり遅すぎたりすると、ゲート付近と遠端で密度が異なり、寸法の再現性が上がりません。まず乾燥記録と金型温度の実測値を確認し、それから保圧曲線に手を付けることをお勧めします。いきなり射出速度を変更しないでください。
金型温度は高めと低め、どちらがナイロン射出成形の精度に有利ですか?
絶対的な答えはありません。部品の肉厚、流動長、そして求めるのが寸法安定性か外観かによって決まります。金型温度が高いと結晶化がより十分に進み、収縮率は大きくなりますがロット間の一貫性が高まり、表面光沢も良くなります。金型温度が低いと冷却が速くサイクルは短くなりますが、結晶化不足により後収縮や反りのリスクが高まります。PA6、PA66の一般的な金型温度範囲は80~100℃程度で、ガラス繊維強化材ではさらに高くなる傾向があります。具体的には材料サプライヤーの推奨と試し打ちの結果に従ってください。重要なのは金型温度が安定していることであり、高低そのものではありません。
ナイロン射出成形の保圧曲線はどう定めれば合理的ですか?
まず保圧切替点を決めます。通常は射出圧力または位置で切り替え、キャビティ充填が95%程度で切り替えるのが一般的です。切替後の保圧圧力は通常、射出圧力の50%~70%とし、その後、ひけと寸法に応じて調整します。保圧時間はゲート凍結をカバーする必要があります。ゲートが凍結した後に保圧しても意味がなく、サイクルが長くなるだけです。判断方法は非常に直接的です。部品の重量を測定し、重量が安定していれば補縮が十分であることを示します。重量がまだ増えているなら、保圧時間が不足していることを示します。このロジックは、収縮率が一般のプラスチックより大きいナイロンにとって特に重要です。
ナイロン射出成形品の反りは、冷却の問題ですか、それとも金型の問題ですか?
多くの場合、両方です。冷却が不均一だと部品の両側で収縮が異なり、肉厚差が大きい箇所でより顕著になります。ゲート位置とランナーバランスが悪いと、充填配向が不一致になり、反りもそれに伴って生じます。前文で触れた水路設計、金型温度制御回路、ゲート位置は、すべて一緒に見る必要があります。現場ではまずキャビティの異なる位置で金型温度を測定し、温度差がどれくらいかを確認してから、水路を変更するか工程を調整するかを決められます。反り量自体にも明確な測定基準が必要です。そうでなければ「反っているかどうか」を説明できません。
ナイロン射出成形の高精度・高品質は、検査でカバーできますか?
検査は証明であり、补救ではありません。初品検査、寸法測定、反り量、工程能力指数の監視、これらの手段は工程が安定しているかどうかを教えてくれますが、安定しているかどうかはプロセスパラメータが決めます。前文で強調した乾燥、金型温度、保圧、冷却は、工程に能力を持たせるものです。検査はその能力がまだあることを確認するものです。Cpkが低い場合は、まずプロセスパラメータに戻って原因を探すべきであり、全数検査で部品を選別するのではありません。トレーサビリティも追随させる必要があります。ロット、乾燥記録、金型温度曲線、検査データが一致していれば、問題の特定が容易になります。
Key takeaways
- ナイロンの寸法変動の最大の原因は吸水である。材料が十分に乾燥していないと、シルバーストリーク、気泡、寸法ドリフトが同時に発生する。
- 金型温度は結晶化度と収縮率を決める。金型温度が高いと収縮は大きいが安定し、低いとそりが発生しやすい。両者は妥協点を見つける必要がある。
- 保圧切替点、保圧圧力、保圧時間が、ひけと寸法再現性を共に決める。圧力だけを見ては不十分である。
- 冷却の不均一は収縮差を生む。冷却時間を延ばすよりも、水路設計の方が効果的である。
- 初品検査と工程能力モニタリングによって初めて、1ロットが本当に安定しているかを判断できる。単品の合格だけを見てはならない。



