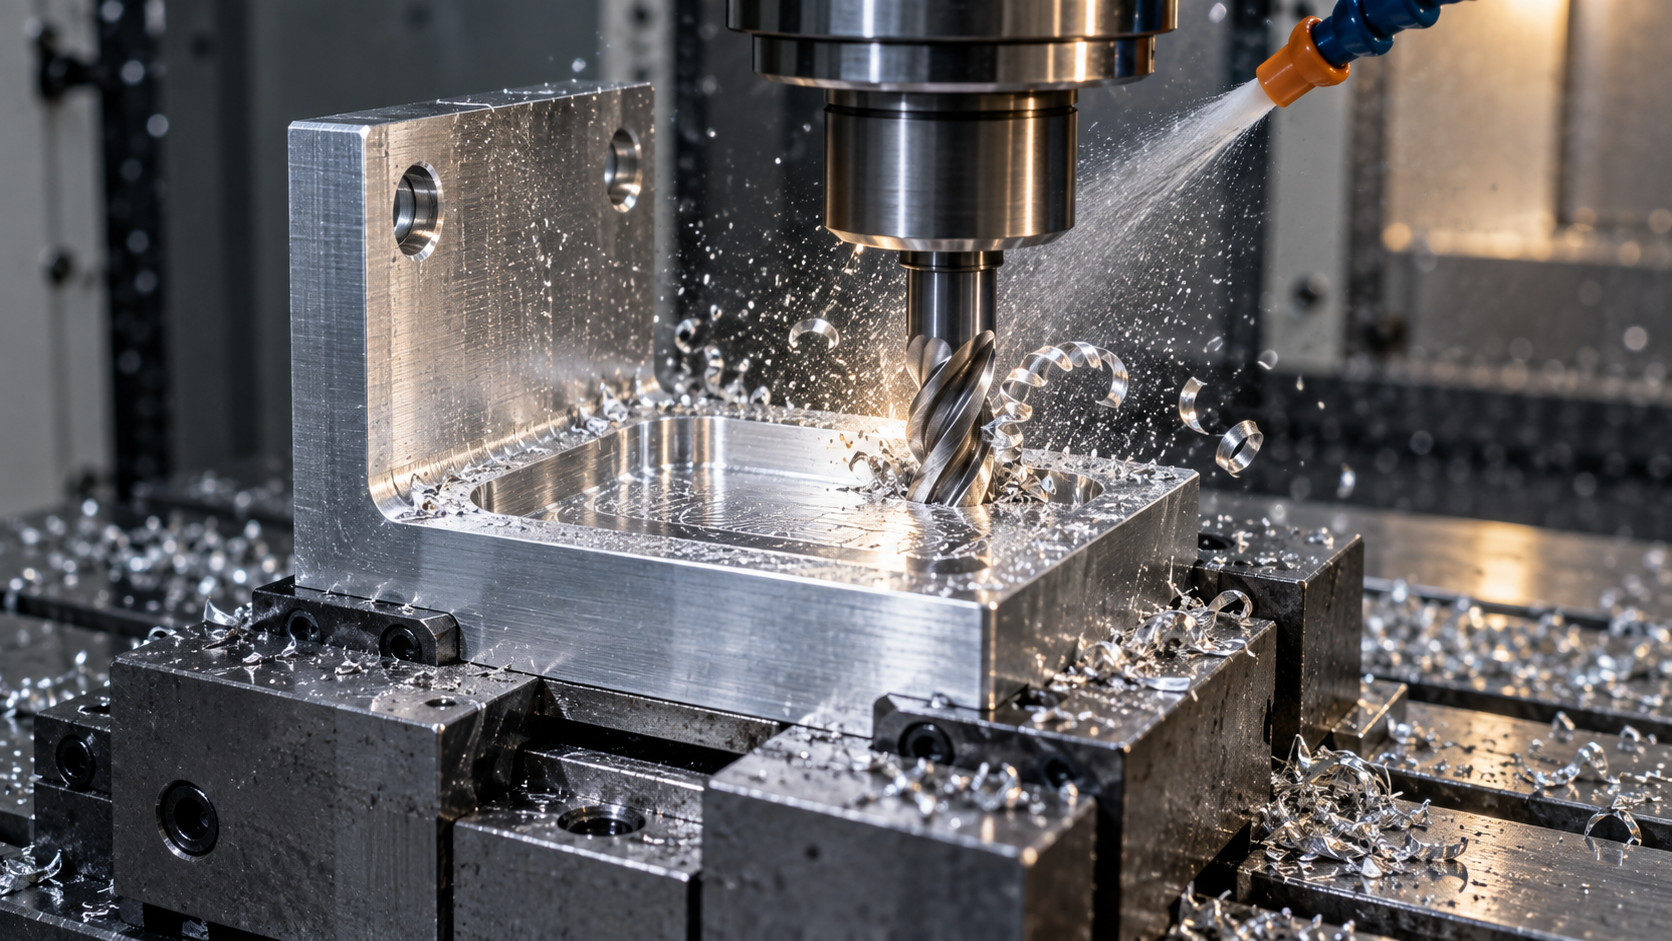
機加工CNC加工とは何か:CADモデルからGコードまでのデジタルな減材チェーン
機加工CNC加工は「高級な工作機械」の同義語ではなく、ソフトウェアとコードによって駆動される一連の減材製造プロセスである:材料は段階的に削り取られ、形状は手触りではなくプログラムによって決まる。そのチェーンは固定されている——まずCADで部品をモデリングし、次にCAMでツールパスを生成し、ポストプロセスで工作機械が読めるGコードとMコードに変換し、最後に工作機械に実行させる。このチェーンのどこか一環でも誤れば、完成品の寸法や表面に跳ね返ってくる。
適用できる材料の幅は多くの人が思うより広い:アルミニウム合金、ステンレス鋼、チタン、真鍮などの金属、ABS、POM、PEEKなどのプラスチック、そして木材、複合材料、発泡材、一部のガラス。材料の選択は切削できるかどうかだけでなく、工具の選択、切削パラメータ、段取り方法にも影響する。
工作機械の精度の桁:位置精度はどこまで出せるか
業界でよく言われるのは、現代のCNC工作機械の位置精度はおおむね±0.005mmから±0.025mmの桁に収まるということで、具体的には工作機械の設計、校正手順(ISO 230-2のような検証方法)、環境温度、プロセス要求に依存する。制御された条件下では、高精度マシニングセンタはさらに厳しくできるが、これは特定の設備と特定の条件に属し、一般的な約束事として扱うことはできない。サプライヤーの能力を見るときは、図面の重要な公差を持ち出して尋ねる方が信頼できる:この工作機械、この段取り、この工具で、安定して達成できるか、どのような手段で検証するのか。
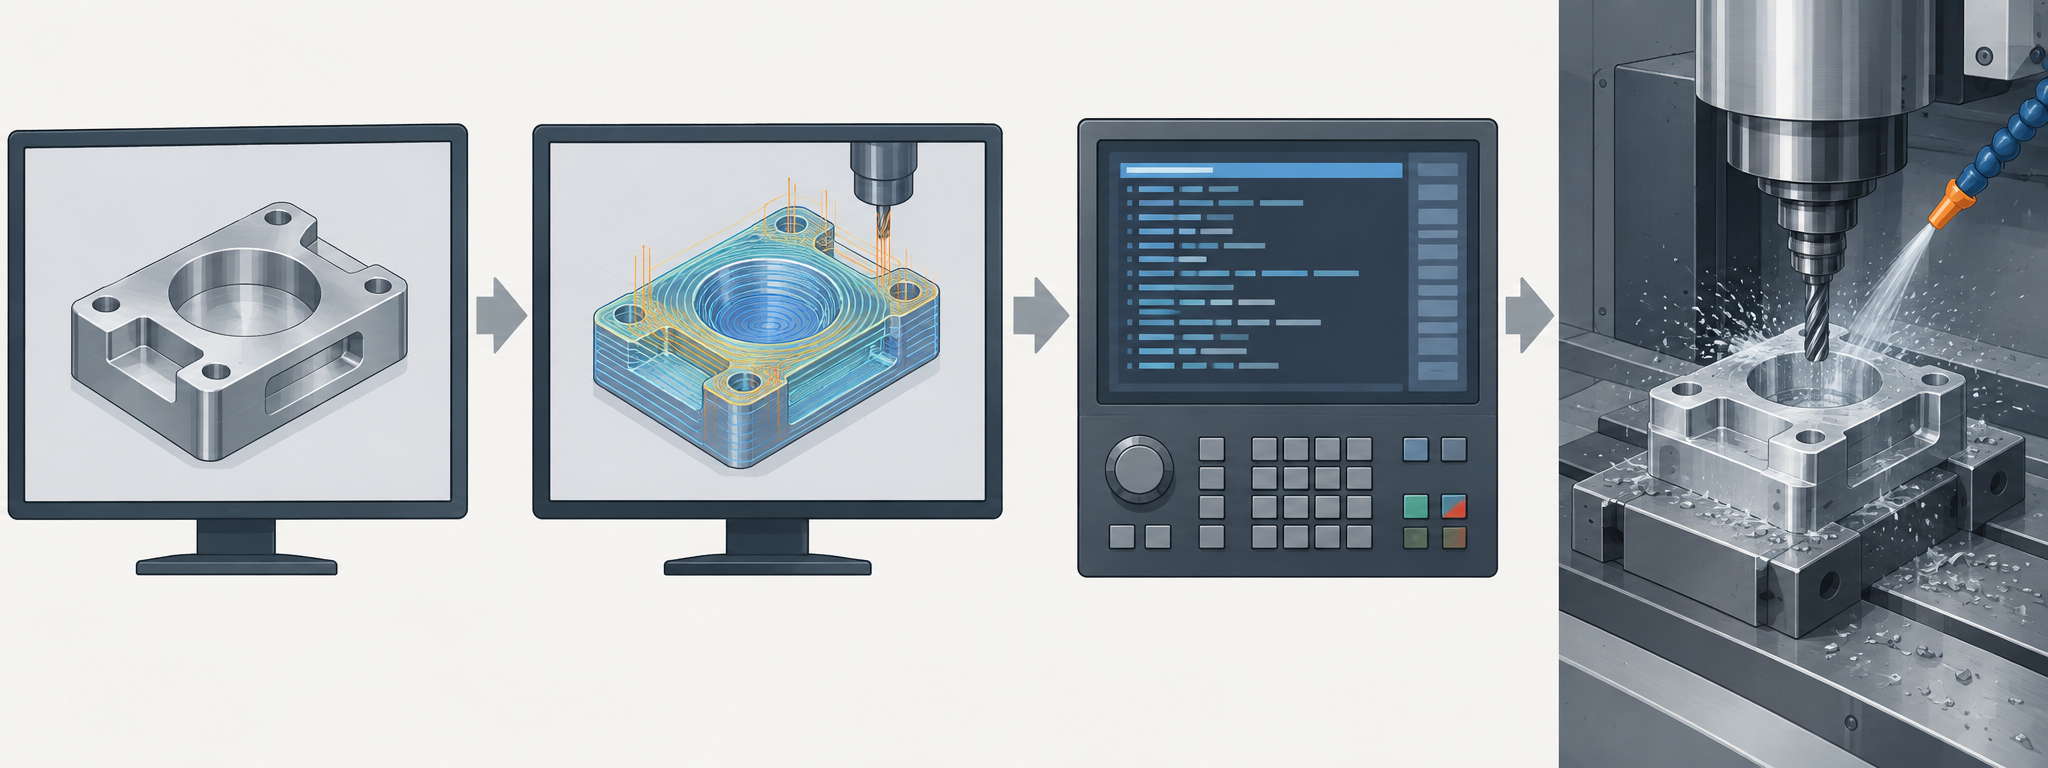
このチェーンを明確に理解してこそ、後にパラメータ、種類、DFMの取捨選択を議論する際の足がかりができる。CNC加工能力はフライス加工と旋盤加工をカバーし、金属とプラスチックの精密部品に適しているが、孤立した環ではない——多くの部品はCNC、3Dプリント、ラピッドプロトタイピングの間を行き来して反復される。
機加工CNC加工はどう動くか:プログラム、段取りから切削までのステップ分解
機加工CNC加工は図面を工作機械に放り込めば終わりではない。モデルから完成品までの固定されたチェーンであり、どの一環を省いても寸法や表面品質に跳ね返ってくる。以下、実際の操作順に沿って分解し、各ステップに「なぜそれをするのか」を一言添える。
基準からプログラムへ:設計が基準を定め、CAMがツールパスを定める
1. 部品設計が基準を定める。まずどの面、どの穴が組立基準かを決め、それから他の寸法を決める。基準がはっきりしないと、後のすべての公差は足場を失う。
2. CAMプログラミング。CADモデルをCAMにインポートし、工具を選び、ツールパスを並べ、進入・退出方式を設定し、ポストプロセスでGコード/Mコードに変換する。このステップが送り順序と段取り回数を決め、サイクルタイムに直接影響する。
3. 材料選択と素材準備。部品の受力、耐食性、コストに応じて材料を選び、素材は在庫の棒材や板材のサイズに近いところから切り出す。素材の余肉をどれだけ残すかは、後続の段取りと精加工の余地を確保できるようにする。
段取り、試運転、プロセス監視:最も省略されやすい2つの環
4. 工作機械の設定とワークの位置決め。クランプ力が大きすぎると薄肉部品は変形し、小さすぎると切削時に逃げる。精密バイス、ソフトジョー、真空チャックはそれぞれ異なる部品を担い、段取り方法を間違えると、パラメータがどれだけ正しくても無駄になる。
5. プログラムのロードと試運転による誤り修正。このステップは納期に追われて飛ばされがちである。正しいやり方は、まず空運転で座標と安全高さを検証し、次に単段実行で最初の刃の位置と深さを確認し、問題ないことを確認してから連続運転する。この10分を省くと、しばしば一度の工具衝突やロットの不良品と引き換えになる。
6. 切削とプロセス監視。切削音が甲高くなり、切り屑の色が青くなるか粉状になるのは、パラメータが不適切な信号である。音を聞き、切り屑を見ることは、最終検査で初めて公差外れに気づくよりはるかに安上がりである。
7. 精加工と検査・取り出し。精加工前に0.2~0.5mmの余肉を残し、半径方向の切込み量を減らすことで寸法精度と表面粗さを引き換えに得る;機械から下ろした後、バリ取り、清掃を行い、検査に送る。
この一連のプロセスの能力の上限は、6つの変数によって共同で決まる:切削速度、1歯あたりの送り、切込み深さ、工具形状、工作機械の剛性、熱安定性。それらは互いに牽制し合う——効率を上げたければ切込み深さや送りを増やさねばならないが、工具の突出し量が長くなり剛性が下がると、振動がすぐに表面品質を食いつぶす。後続のパラメータとDFMの2節は、いずれもこの6つの変数をめぐる取捨選択について展開する。
事例:L字型アルミブラケットの機加工CNC加工の全工程
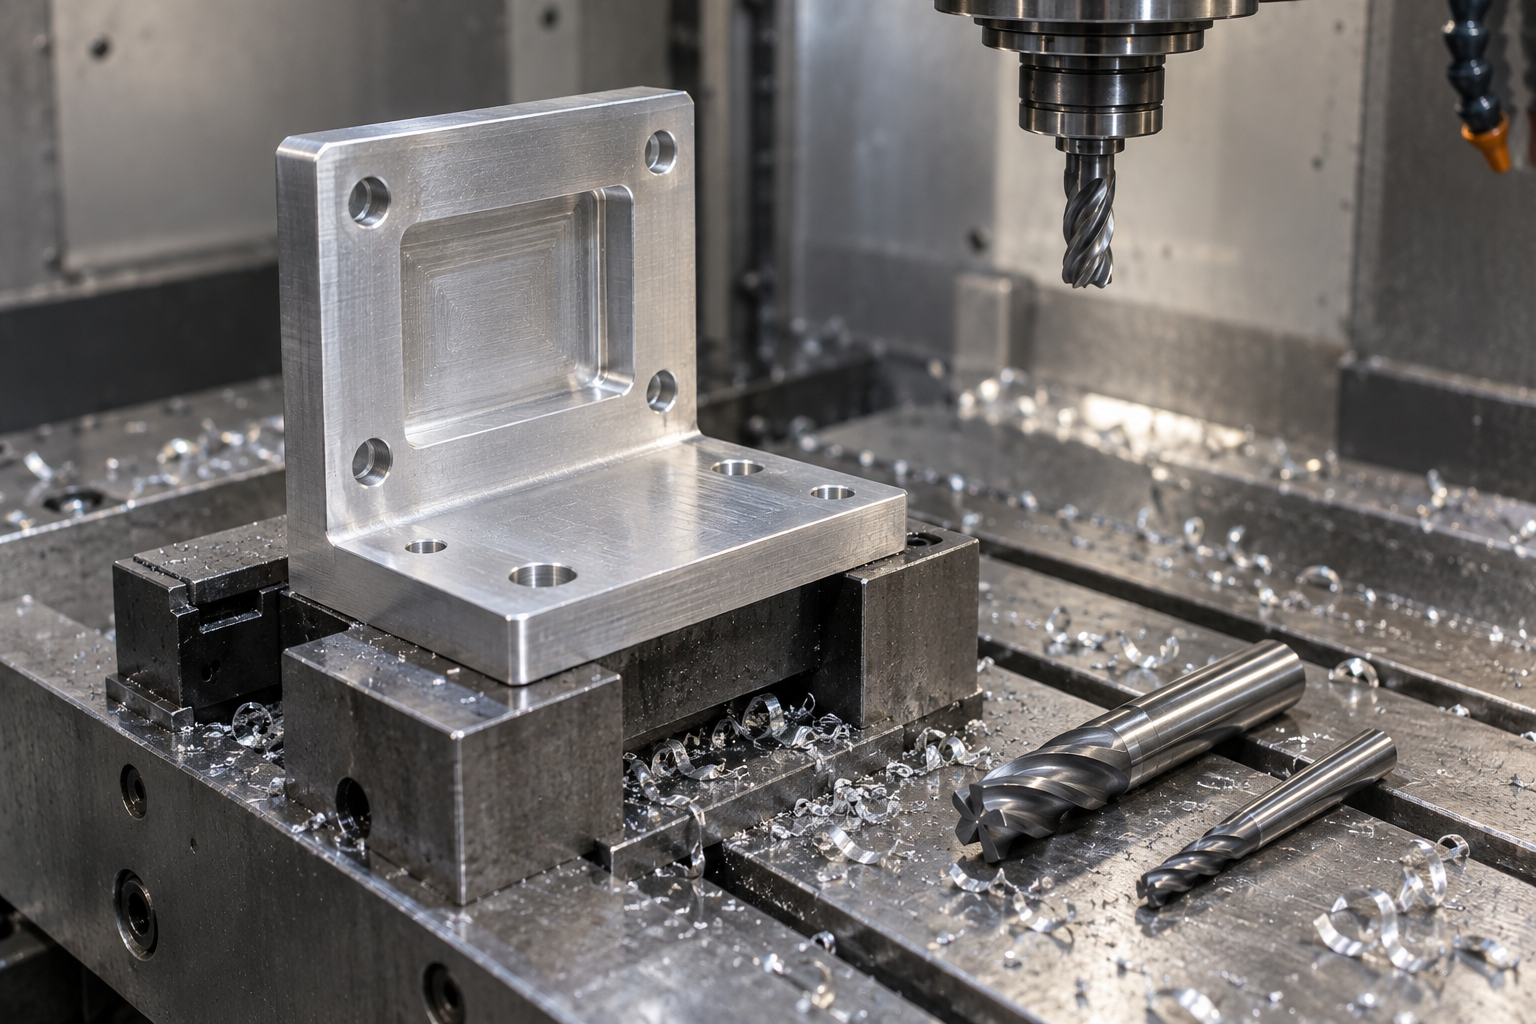
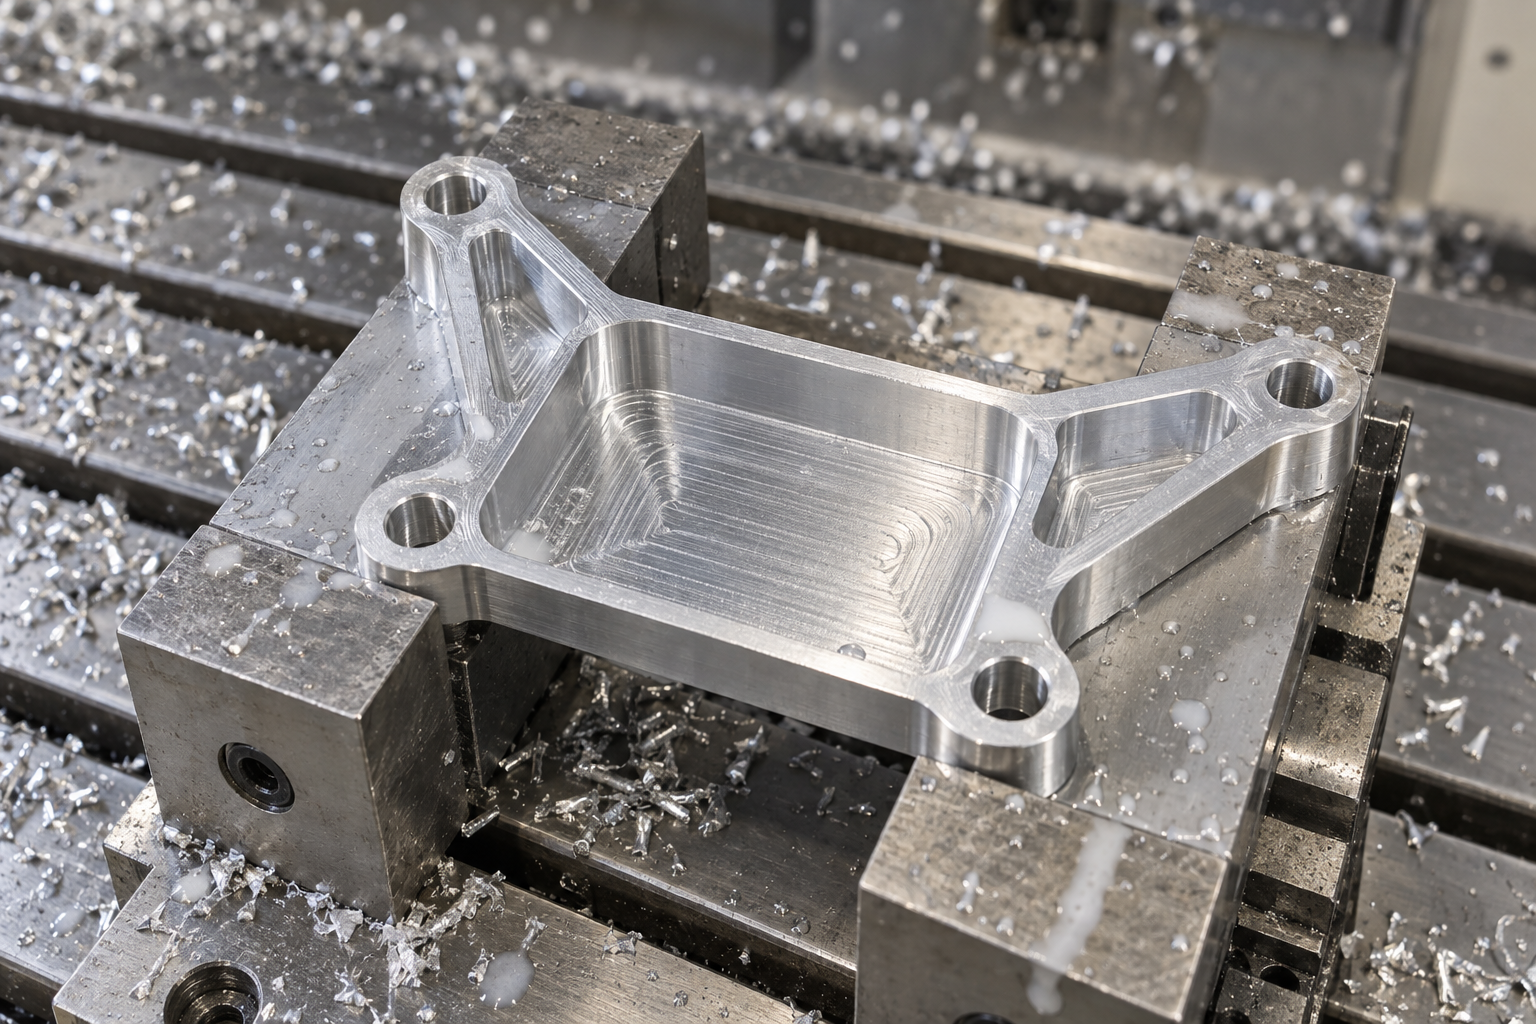
定義を読むより具体的な部品を見る方が速い。以下のL字型アルミ製取付ブラケットは、CADから完成品の機械下ろしまでの完全な機加工CNC加工の事例である。部品材質は6061-T6アルミ、完成品外形は120mm×80mm×10mm、2つのφ10mm取付穴、4つのφ6.5mm締結穴を含み、中央部に70mm×40mm×5mmの軽量化ポケット、内角R3の丸みを有する。重要な取付特徴の公差は±0.05mm、取付面の目標表面粗さはRa 1.6μm。
設計:基準、公差、丸みをまず定める
設計段階ではまず基準を定める。2つのφ10mm取付穴の中心線を主基準とし、取付面をZ方向のゼロ点とする。±0.05mmは取付特徴と穴位置にのみ適用し、外形輪郭とポケット深さの公差は±0.1mmに緩めてよく、全寸法を厳しく規格化して検査コストを押し上げるのを避ける。R3の内角はφ6mmエンドミルの半径に対応する——この対応関係が、工具が内角を一度で走り切れるかを直接決め、合わなければより小さな工具に交換し、何度も走らせる必要がある。素材は130mm×90mm×12mmのアルミ板を選び、周囲と上下面にそれぞれ余肉を残し、後続の芯出しと面削りを容易にする。
プログラミング:モデルからGコードと工具リストへ
プログラミングはCAMで行う:モデルをインポートし、ワーク座標系と素材を設定し、工具を選び、ツールパスを生成し、ポストプロセスでGコードに変換する。この部品の工具リストは長くない——φ10mmエンドミルで粗取りと外形フライス加工、φ6mmエンドミルでポケットとR3内角のフライス加工、φ10mmとφ6.5mmドリルで穴あけ、フェイスミルで取付面の面削り。ツールパス戦略では、粗加工はポケットフライスで素早く材料を除去し、精加工は輪郭フライスで壁に沿って送る。コード生成後はまず空運転し、工具交換位置と早送り軌跡に治具と衝突するリスクがないか確認し、次に単段で初品を試し削りする。
機加工:段取り、パラメータ、精加工の取捨選択
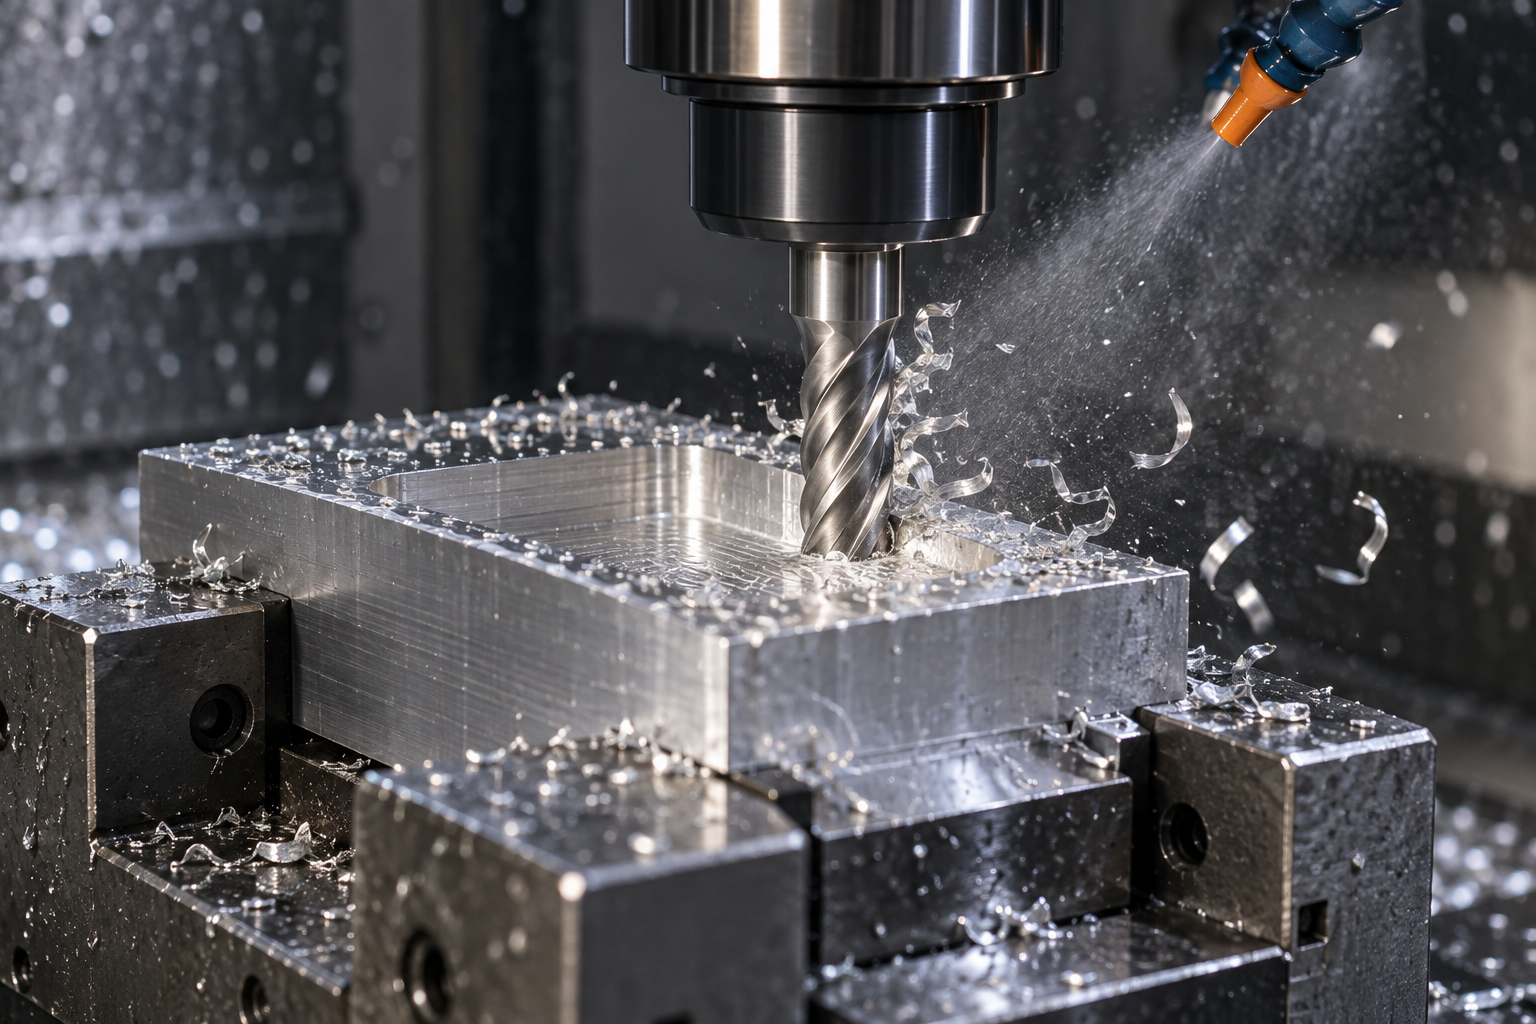
素材は精密バイスで段取りし、底面を平らに当て、加工領域を露出させる。粗加工の例示パラメータは約12,000 rpm、2,500 mm/min送り、3mm軸方向切込み深さ——これは6061-T6アルミのこの工具と工作機械条件下での参考値であり、一般的な推奨ではなく、実際には工具径、工作機械の剛性、表面要求に応じて調整する必要がある。粗加工は精加工のために0.3~0.5mmの余肉を残す。精加工時は半径方向の切込み量を減らし、鋭利な新品の工具に交換し、切削力を下げてこそ、寸法精度と表面品質が保証される。ポケット深さは5mmで、層ごとに下ろし、各層は工具径の1/2を超えないようにし、切り屑の排出不良と振動を避ける。
検証:CMMと粗さ計で公差とRaを照合する
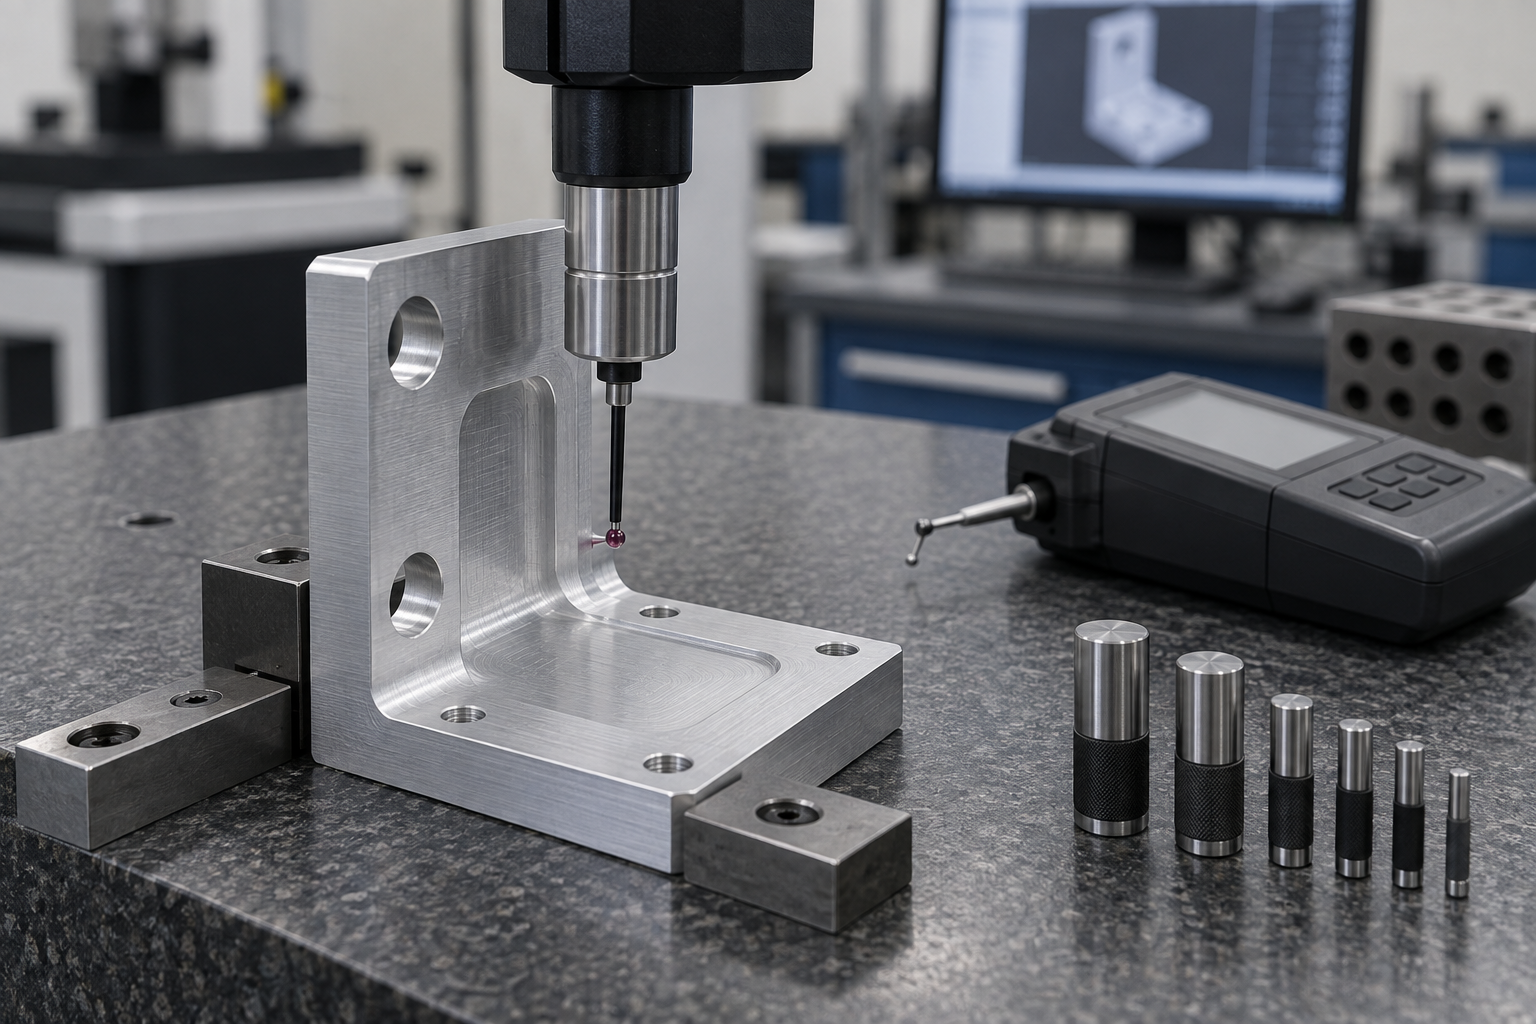
機械から下ろした後、まず初品検査を行う。CMMで2つのφ10mm取付穴の中心間距離、穴から基準面までの位置度、および取付面から穴軸線までの直角度を測定し、±0.05mmと照合する;粗さ計で取付面のRaを測定し、1.6μm以内に収まっているかを見る。デジタルノギスで4つのφ6.5mm締結穴径を素早く照合し、プラグゲージで穴径の下限を確認する。CMMが穴位置のずれを示した場合、まず工具半径補正値とワーク座標系が間違っていないか調べ、次にバイスの位置決め面に切り屑が挟まっていないか調べる——この種の偏差は多くの場合、工作機械の精度問題ではなく、段取りと補正が合っていないことである。
一般的なCNC加工の種類の選び方:フライス、旋盤、ドリル、研削、EDM、多軸の適用場面
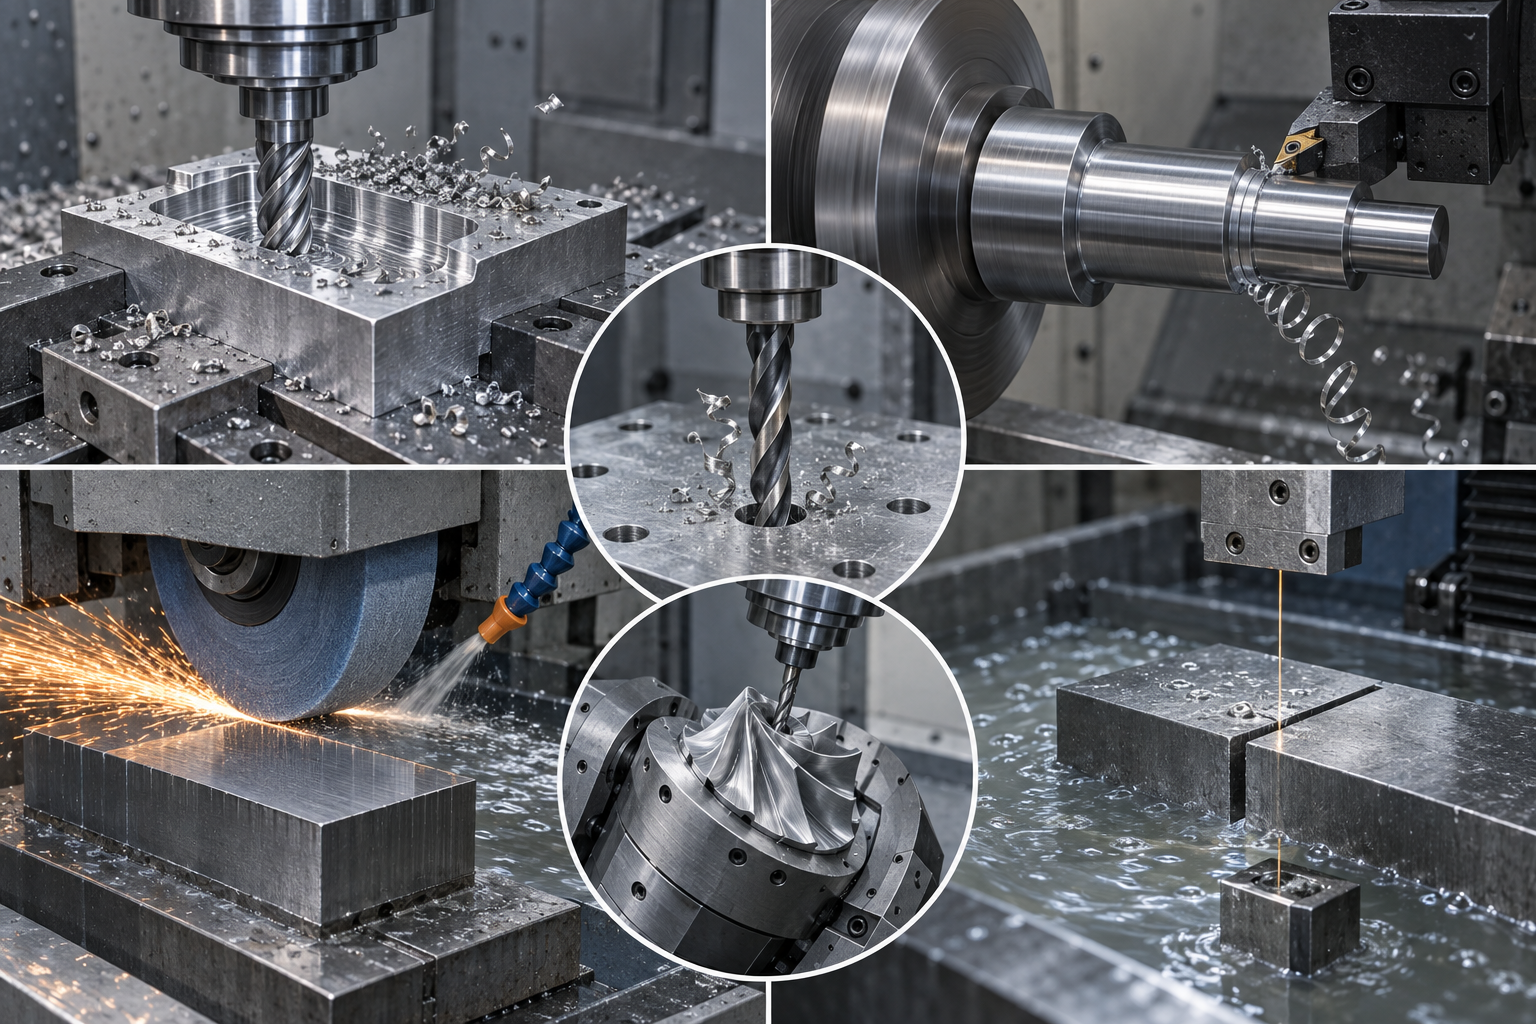
数値制御加工は一台の工作機械の名前ではなく、減材加工プロセスの集合体です。選定の出発点は設備リストではなく、部品の形状です。回転体、箱物、板物、焼入れ金型では、それぞれ対応する加工方法が大きく異なります。以下では「種類—得意なこと—誰に適するか」を対にして説明し、最後に意思決定の軸をまとめます。
フライス加工:工具が回転し、工作物は静止。平面、ポケット、輪郭を担当
フライス加工は最も一般的な数値制御加工方法で、立形マシニングセンタにエンドミルを装着し、平面削り、ポケット加工、外輪郭の倣い、軽量化用の溝加工ができます。前述のL字形アルミブラケットの中央にある70×40×5mmの凹溝とR3の内角は、まさにフライス加工の典型的な仕事です。板物、箱物、ブラケット、治具ベースプレートなど、平面や段差形状を持つ部品に適しており、業界としては自動化設備、電子構造部品、治具・治工具など幅広く対応します。
旋削、穴あけ、研削:回転体、穴系、厳しい公差の表面
旋削は工作物が回転し、工具は静止します。軸、スリーブ、フランジ、継手などの回転体を得意とし、外周旋削、端面加工、溝入れ、ねじ切りを一度の段取りで大半完了できます。穴あけは穴系とねじ下穴を担当し、位置精度はドリルジグまたは工作機械の直接位置決めで確保します。研削は硬い材料や寸法・表面要求がより厳しい場合に用い、例えば焼入れ軸頸やゲージ面などで、通常は熱処理後の仕上げ工程として配置されます。
放電加工、彫刻、多軸:狭く深い溝、隅の仕上げ、複雑な曲面
放電加工(EDM)は放電によって材料を除去し、焼入れ鋼、狭く深い溝、鋭い隅の仕上げ、金型キャビティを加工でき、エンドミルが届かない箇所を補完する工法です。彫刻機はパネル、銘板、浅浮き彫り、標識などに多く用いられます。多軸(3/4/5軸)は複雑な3D曲面や一度の段取りで多面形状を完成させるのに適し、段取りの繰り返しを減らすことで基準変換による位置決め誤差を減らせますが、その代償としてプログラミングと治具が複雑になります。
どう決めるか:5つの意思決定軸
選択を5点に分解すると早くなります。材料硬度、工作物の寸法と厚さ、設計の複雑さ、精度要求、ロットと段取り回数です。硬い材料や焼入れ材は研削とEDMを優先し、回転体はまず旋削、箱物はまずフライス加工を考えます。薄肉の大型部品は変形と段取り方案を事前に評価し、精度要求が一段上がるごとに検査手段とコストもついてきます。実際の選定ではサプライヤの工作機械構成や工具在庫も見る必要があり、同じ図面でも工場によって加工方法が異なることがあります。
切削パラメータの決め方:回転数、送り、切込み、振動の因果連鎖
一歯送り、切込み、工具突出し量のトレードオフ
振動が出たとき、まず何を変えるか
機械加工の数値制御加工に向けたDFM:金属を切る前にコストを抑える
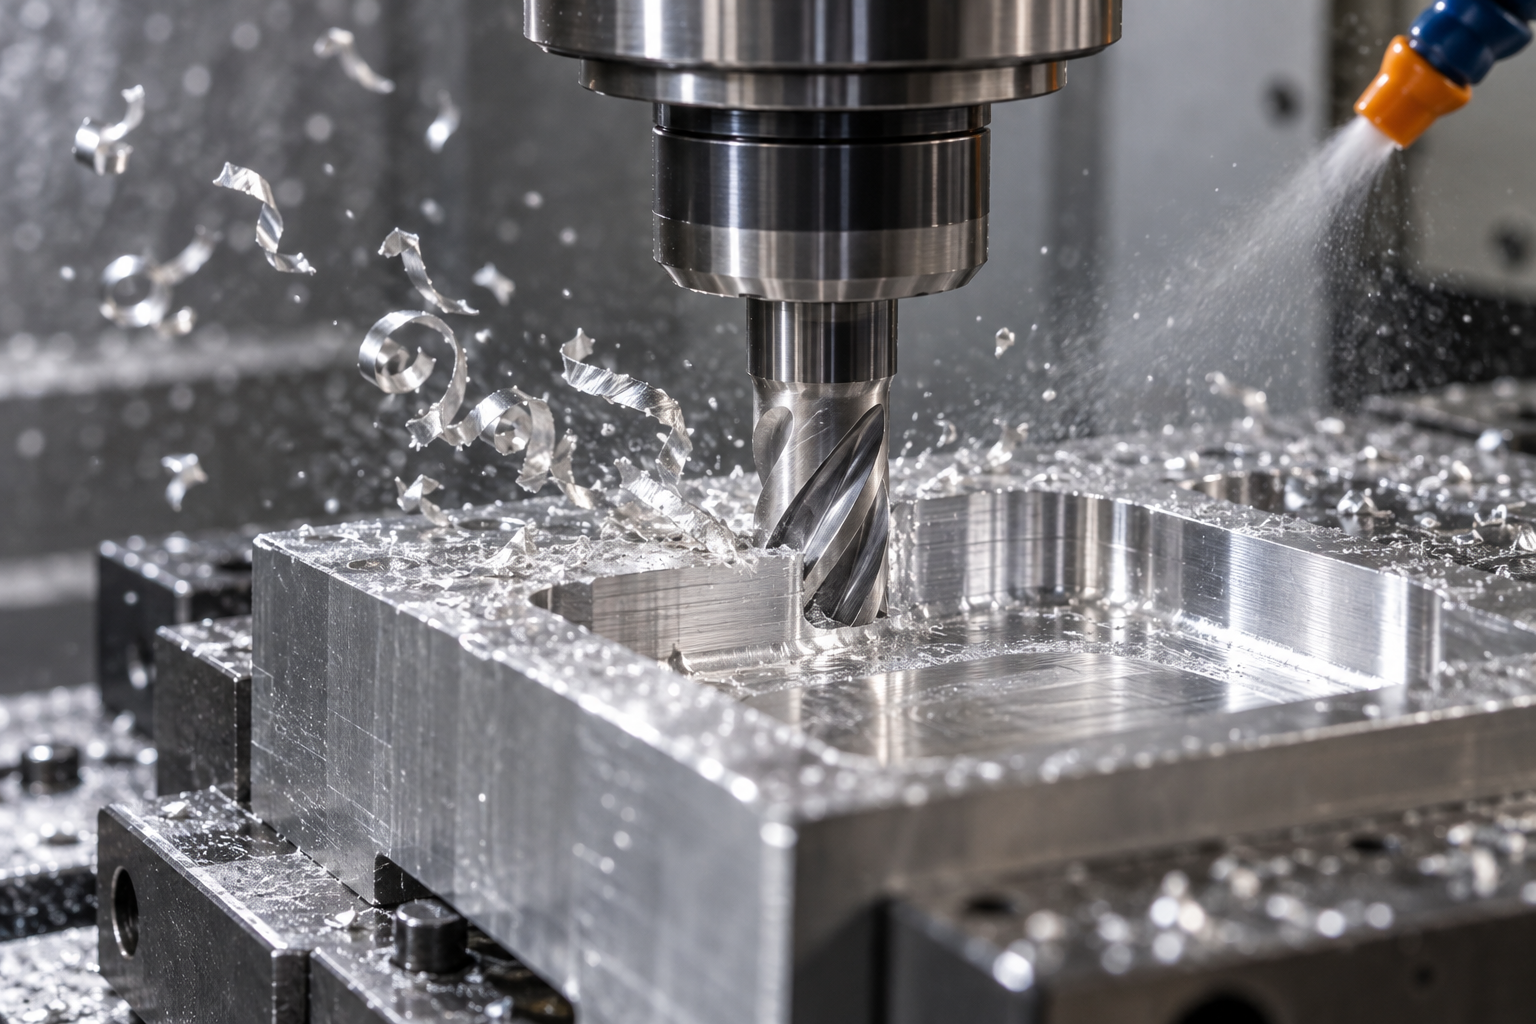
DFM(製造を考慮した設計)は図面レビュー会での礼儀的な提案ではなく、コストの根本原因を事前に見つけ出す能動的な行動です。部品の形状、公差、材料仕様が凍結されると、その後のコスト削減の余地は工具経路と段取りに押し込まれ、空間はごく小さくなります。機械加工の数値制御加工のコストの大半は加工時間、工具消耗、検査工数であり、この3項目はいずれも設計段階で下げられます。
形状の簡素化:複雑な曲面や鋭角を工具が動ける形状に置き換える
公差と表面粗さ:嵌合面だけ厳しくし、非嵌合面は緩くする
工具と材料の標準化:工具交換を減らし、除去量を減らす
よくある欠陥と予防:寸法不良、バリ、工具痕、変形
機械加工の数値制御加工の欠陥が孤立していることはまれです。それらはほぼすべて、前節のパラメータ選択、段取り方案、DFMの判断にさかのぼれます。だからこそ調査順序が重要です。最も変動しやすく、最も測定しやすい項目を先に調べ、その後にパラメータを動かします。以下では欠陥の種類ごとに「まず何を調べ、次に何を変えるか」の順序を示します。変更後は必ずプログラムと工具補正表を更新してください。そうしないと次の初品で再発します。
寸法不良:まず工具摩耗補正と熱ドリフトを調べる
寸法が系統的に大きいまたは小さい場合、まず工具摩耗補正値が前ロットの数値のまま止まっていないかを見ます。超硬エンドミルで6061-T6アルミを加工するときは摩耗は遅いですが、ステンレスや焼入れ鋼を加工するときは刃先摩耗が明らかに速くなり、補正もそれに追随させる必要があります。次に熱ドリフトを調べます。連続切削が数時間続くと主軸と送りねじが昇温し、工作機械の位置精度が漂います。業界では概ね±0.005mm~±0.025mmの桁が一般的で、環境と冷却条件に影響されます。管理された条件下の高精度マシニングセンタはより厳しくできますが、具体的な工作機械の校正と図面要求で確認してください。
摩耗と熱ドリフトを除外したら、次に治具がたわんでいないかを調べます。薄肉部品や突出しの長い工作物は切削力で後退するため、このとき変えるのは補正値ではなく支持と切削力です。
バリと工具痕:送り、突出し、振れから原因を探す
バリは出口側と穴口に多く現れます。まず工具が鈍っていないかを見ます。鈍い刃は材料をせん断せず押し広げるため、バリが厚くなります。次に送りが小さすぎないかを見ます。一歯送りが低すぎると刃先が表面で切削せず摩擦し、かえってバリと加工硬化を悪化させます。必要ならバリ取り工程を追加しますが、その前の段階で粗加工に適切な余肉を残し、仕上げで一度に切り切ることが重要です。
工具痕は2種類に分かれます。びびりマーク(規則的な波紋)は通常、工具の突出しが長すぎるか、主軸回転数とホルダの振れが合っていないことに由来します。まず突出しを短くし、ホルダの振れを確認し、その後に回転数と送りの組み合わせを調整します。つなぎ目痕は複数回の走りがつながることで生じ、工具経路計画の問題であり、変えるのは重なり量と切入・切出の方式で、パラメータではありません。これら2種類の問題を直したら、新しい回転数、送り、工具経路パラメータをプログラムに書き戻すのを忘れないでください。
薄肉・細長部品の変形:対称除去、補助支持
変形は治具を緩めた後に初めて現れることがよくあります。原因は通常、残留応力の解放と切削力の不均一です。対応する動作は、半径方向切込み量を減らし、満刀幅で削らないこと、対称除去を採用して工作物の両側の受力を平衡させること、補助支持を追加するか真空吸盤や軟爪で段取りし、クランプ力で工作物を押し変形させないことです。事例の70×40×5mmの軽量化凹溝は薄底構造に属し、溝底が薄いほど半径方向切込み量と走り順序を制御する必要があります。これらの変更はサイクルタイムを変えますが、一つの工作物を廃棄するよりは割に合います。
検査と品質管理:CMM、粗さ計、クローズドループフィードバック
機械加工CNC加工の最後の工程は「材料を下ろす」ことではなく、図面の公差と表面要求を証明することです。事例の ±0.05mm と Ra 1.6μm は、パラメータをうまく書いたからといって自動的に成立するものではなく、検査治具と測定具で項目ごとに確認する必要があります。最終検査と工程抜き取り検査の役割は異なります。初品検査(FAI)はプログラム、工具補正、クランプ位置決めが一度で合っているかを確認し、工程抜き取り検査は工具摩耗と熱ドリフトによる緩やかなずれを監視します。
各検査治具の役割:1台の設備に何でも任せない
- CMM(三次元測定機):穴径、穴位置、位置度、重要な取付特徴の寸法を担当します。事例の2つの φ10mm と4つの φ6.5mm 穴の中心間距離、および溝から基準エッジまでの距離は、CMMで基準に基づいて座標系を構築し、点ごとに測定するのに適しています。
- 光学スキャナ:全体輪郭と曲面の比較を担当し、軽量化溝や R3 内角の形状偏差を迅速にイメージングするのに適していますが、絶対寸法精度は通常 CMM より低く、補助として適しています。
- 表面粗さ計:Ra 目標を担当します。取付面 Ra 1.6μm のような要求は、携帯型粗さ計で送り方向に沿って数回測定する方が、目視判断より信頼できます。
- デジタルノギスとプラグゲージ:穴径と迅速な抜き取り検査を担当します。φ10mm 穴はプラグゲージの通/止で判断する方が直接的で、ノギスは溝幅、段差高さなどの二次的な部品に適しています。
公差外れ後の遡及方法:まず補正、次に治具、最後に熱効果
寸法が公差外れでも慌ててプログラムを変更しないでください。順番に確認します:工具摩耗と補正値——まず工具寿命カウントと機上補正を更新すべきか確認;治具剛性と位置決め再現性——精密バイスが薄肉部品を変形させていないか、位置決め面に切り粉がないか;熱効果と切削液——連続切削後に主軸とワークの温度上昇で寸法が緩やかにドリフトし、切削液が適切に供給されているか。原因を見つけたら、修正をプログラムと作業指示に書き戻し、一度だけ機械を調整するのではありません。
このクローズドループは前述のパラメータ、DFM とつながっています:公差が厳しく、Ra 要求が低いほど、検査工位と廃品リスクが増加します。そのため、注記時に重要な取付特徴とその他の面を分けて扱うことで、検査工数を大幅に節約できます。具体的な部品の製造可能性を評価したい場合は、CNC 見積もり入口から図面をアップロードし、まず DFM フィードバックを見てから公差の注記方法を決めてください。
よくある質問
以下は本文の事例と意思決定チェーンに関するよくある追加質問で、回答は本文で述べた内容のみをカバーし、具体的な納期、価格、認証の約束には触れません。
機械加工CNC加工と3Dプリンティング、どちらをいつ選ぶべきか?
部品の機能要求と数量によります。金属が必要、荷重を支える必要、厳しい公差の嵌合面が必要(例えば本文のブラケットの ±0.05mm 取付特徴と Ra 1.6μm 取付面)な場合は、通常機械加工CNC加工を選びます;形状が複雑、内部流路、少量で組立嵌合を担わない試作品は、3Dプリンティングの方が手軽です。両者は代替関係ではなく、一般的な方法はまず3Dプリンティングで外形と組立関係を検証し、次にCNCで機能検証品や小ロットを製作することです。
事例の12,000 rpm、2,500 mm/min、3mm 切込みは、そのまま私の部品にコピーできますか?
そのままコピーはできません。そのパラメータ群は6061-T6アルミ、特定の工具とクランプ条件での例示値であり、材料、工具径、突出し長さを変えれば変わります。移行できるのは考え方です:粗加工は大きな軸方向切込みで迅速に材料を除去し、精加工は半径方向の切込み量を減らして寸法精度と表面品質を得る。実際のパラメータは工具メーカーの推奨値から始め、切削音を聞き、切り粉形状を見て微調整します。
なぜ DFM は金属を切る前にやるべきで、加工で問題が出てから変更するのではないのか?
なぜなら、ほとんどのコストは工具経路生成前に決まるからです。内角フィレットが標準エンドミル半径と一致するか、軽量化溝の深さが長い突出し工具を強いるか、非嵌合面に厳しい公差が付けられているか——これらがプログラムに入ると、変更するのは図面だけでなく、工具リスト、クランプ方案、検査計画も含まれます。R3 を R2 に変え、公差を機能別に等級分けする方が、後からパラメータを調整するよりはるかにコストを節約できます。
薄肉部品の加工後変形は、まずパラメータを確認するか、まずクランプを確認するか?
まずクランプと材料除去順序を確認します。薄肉変形の多くはクランプ力の不均一と残留応力解放から来ており、回転数からではありません。ソフトジョーや真空吸着に変更、対称的な材料除去、半径方向切込み量の削減、補助サポートの追加ができます。パラメータ調整は第二段階です。いずれかを変更したら、プログラム、工具補正表、作業指示を更新する必要があり、そうでなければ次のバッチで同じ問題が繰り返されます。
初品を CMM で測定したが、量産でも抜き取り検査は必要か?
必要です。初品合格はその時点の工具、治具、熱状態が正しかったことだけを示します。量産過程で工具は摩耗し、切削液温度はドリフトし、治具位置決め面には切り粉が溜まります。通常の方法は初品を全寸法確認し、工程ではデジタルノギス、プラグゲージで重要寸法を抜き取り検査し、粗さ計で定期的に Ra 目標を再確認します。公差外れの傾向が見つかったら、工具摩耗補正、治具剛性、熱効果の順に遡及し、修正をプログラムに書き戻します。
Key takeaways
- 機加工CNC加工の本質はデジタルな減材である:CADモデルをCAMでツールパスに変換し、さらにGコードに変換して工作機械が実行する。プログラムの試運転とプロセス監視は、このチェーンで省略できない2つの環である。
- 切削パラメータと結果の間には因果の連鎖がある:主軸回転数、送り、切込み深さ、工具の突出し量が振動、寸法精度、表面粗さを直接決定する。ビビリ模様が出たときは、やみくもに工具を交換するのではなく、まず半径方向の切込み量と突出し量を調整する。
- 工作機械の種類は材料硬度、ワーク寸法、幾何学的複雑さ、精度要求によって選ぶ:フライス盤は平面とポケットを担い、旋盤は回転体を担い、研削とEDMは硬い材料や狭く深い特徴を担う。
- DFMは金属を切る前にコストを制御する動きである:形状を簡素化し、鋭角や不要な複雑曲面を避け、エンドミルとドリルを標準化し、在庫サイズに合わせて材料を選び、公差と表面粗さの要求を明確にする。
- 検証は必ずクローズドループで行う:CMM、光学スキャン、粗さ計、測定器で公差外れを検出したら、工具摩耗、治具の剛性、熱影響を振り返り、修正をプログラムに書き戻す。



