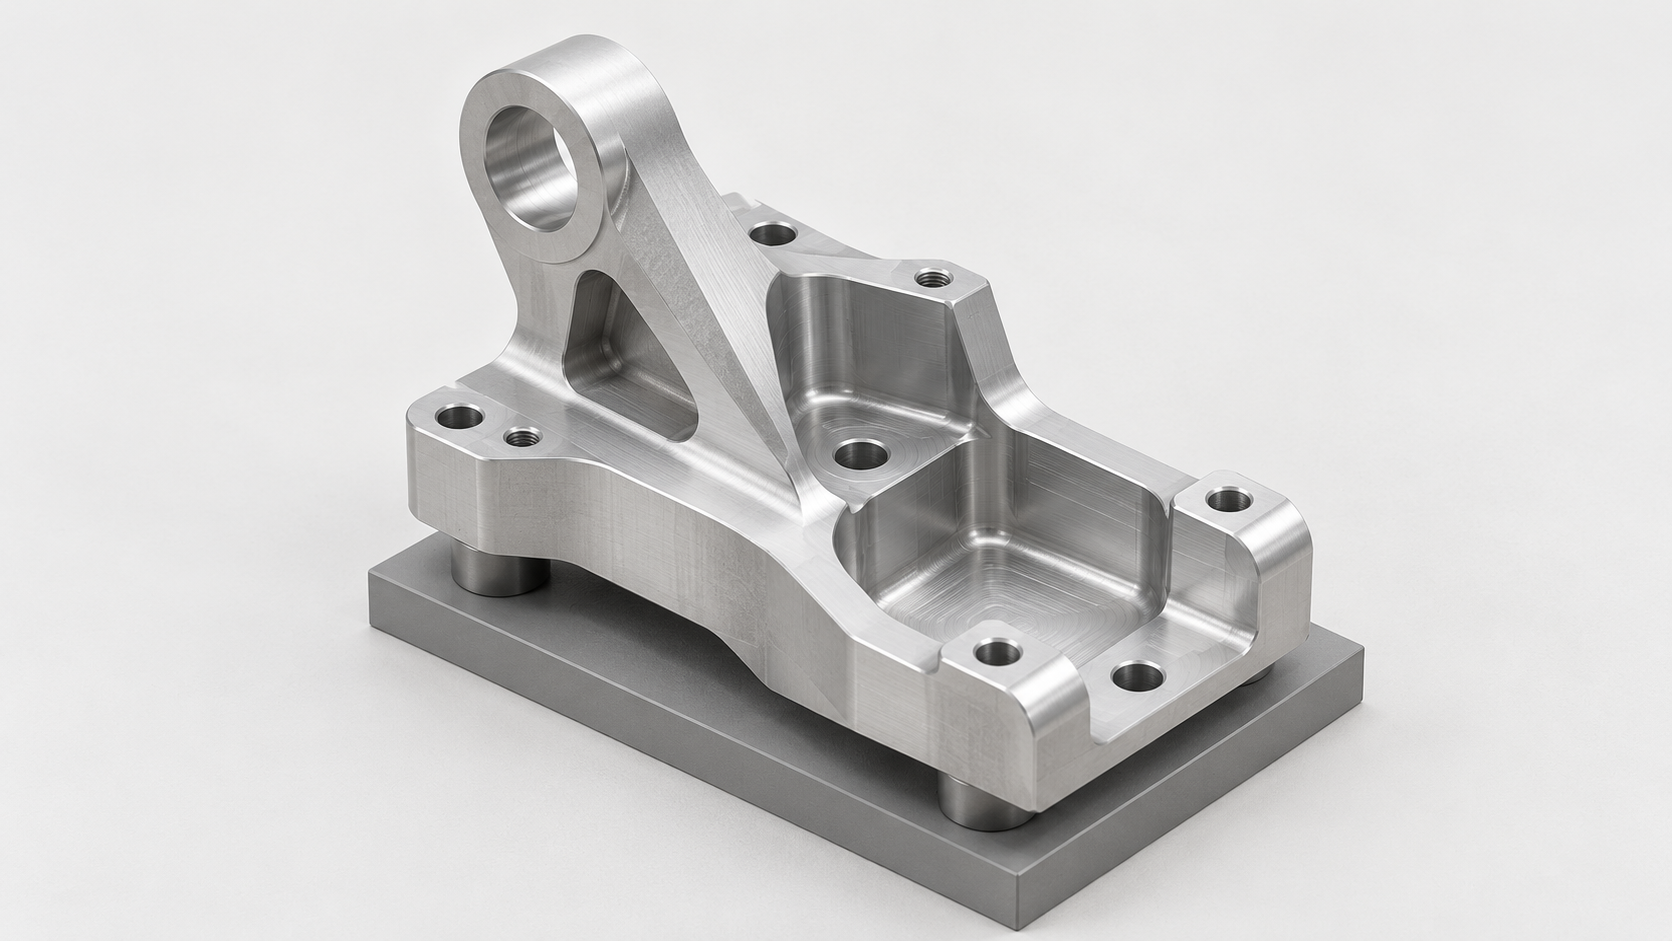
複雑な異形ワークのCNC加工が難しい理由:基準、到達性、変形リスク
異形ワークの難しさは、通常「5軸加工機に載せられるかどうか」ではなく、限られたクランプ回数の中で安定した基準を確立し、最終的に重要寸法を繰り返し測定できるかどうかにあります。不規則な曲面、斜め穴、深いポケット、複数の基準面を備えた設備ブラケットやロボット用接続部品では、しばしば次の4種類のリスクが同時に発生します。すなわち、幾何形状に工具が到達できないこと、クランプ剛性の不足、切削後の局部的な変形、そして測定基準を再現できないことです。
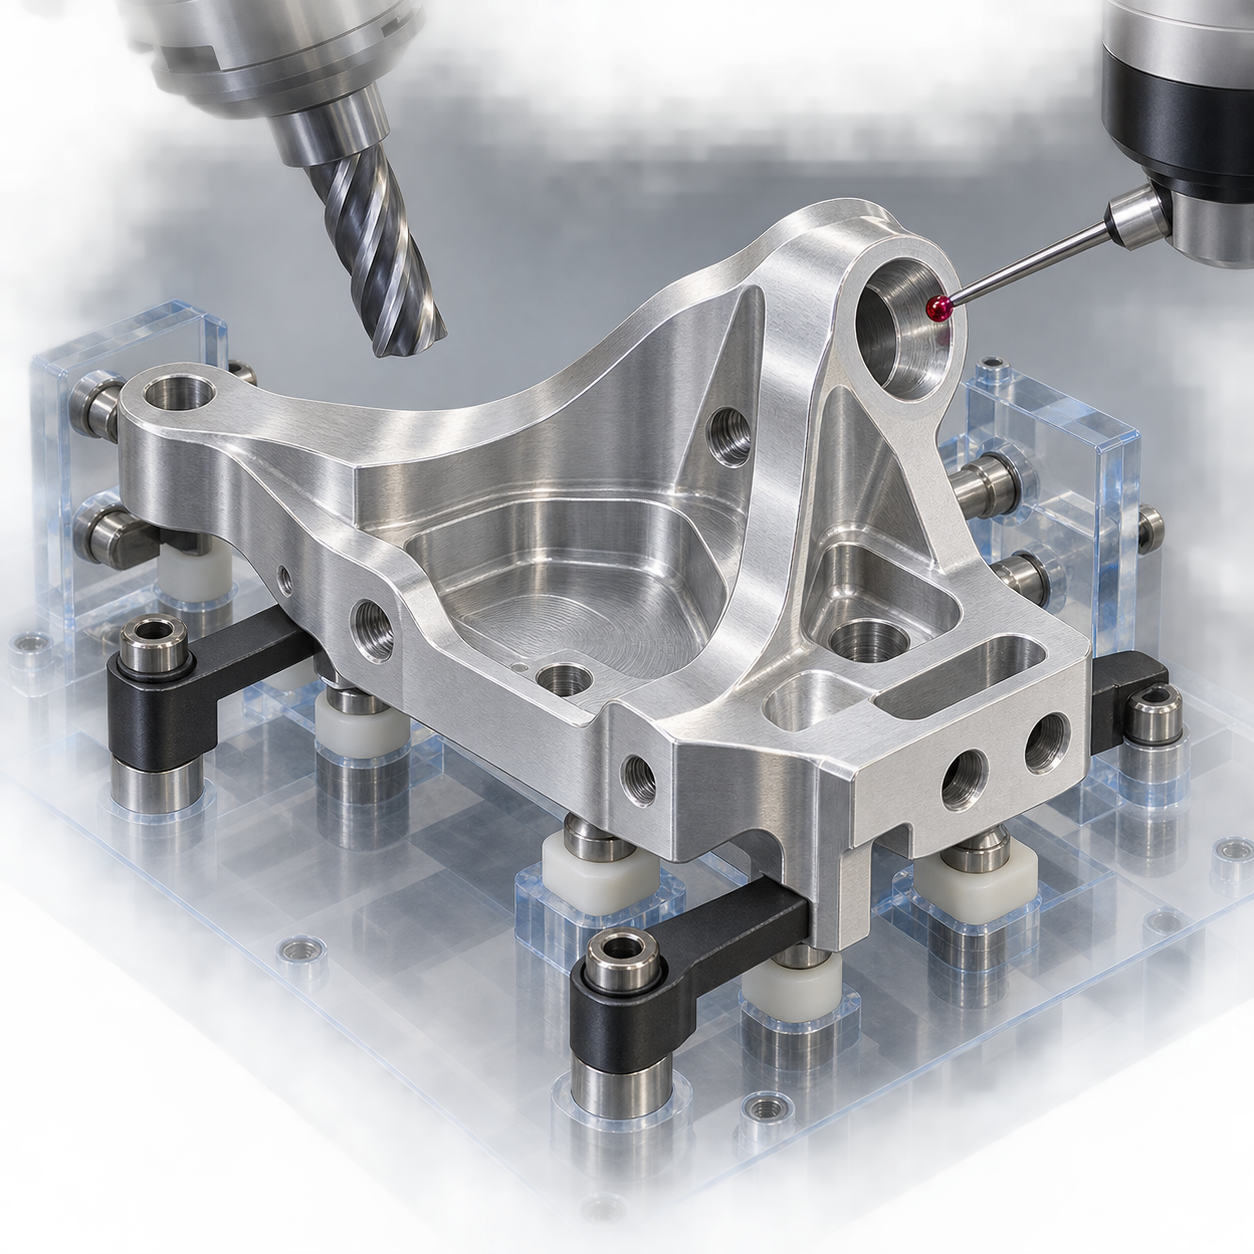
異形ワークのCNC加工で先に確認すべき4つのリスク
幾何学的な到達性は、工具が斜め穴、ポケット底、アンダーカット領域に接近できるかどうかを左右します。工具が「届く」からといって、工具ホルダー、治具、ワークの間に干渉がないとは限りません。クランプ剛性は、切削中に振動が発生するかどうかを左右します。特に薄肉部、曲面、宙に浮いた領域に注意が必要です。切削変形は、クランプ力、残留応力、工具の突き出し量、局部的な余肉の急激な除去などによって生じる可能性があり、ワークを機械から取り外した後にスプリングバックが発生することもあります。測定の再現性を確保するには、検査時にも明確な基準体系を使用する必要があります。そうしなければ、測定器の数値が正常でも、穴位置、曲面、相対位置が本当に合格しているかを判断するのは困難です。
したがって、工程の順序はまず基準を安定させ、次に工具経路を安定させ、最後に適合する検査方法で検証することが基本となります。まず2D図面と3Dモデルから、主基準、補助基準、重要な穴位置、機能曲面を特定し、次にクランプ領域が弱い面や加工対象面を避けているかを確認します。その後、工具姿勢、突き出し量、切りくず排出、局部的な干渉を評価し、最後に重要寸法の検査基準をあらかじめ定義します。5軸加工によって一部の再クランプを減らせる可能性はありますが、工作機械、治具、工具、測定条件に起因する誤差が自動的になくなるわけではありません。
3軸、3+2軸、5軸のどれを先に選ぶか:異形ワークの形状から判断する
異形ワークのCNC加工では、最初に「5軸加工が必須か」と問うのではなく、各形状に安定して接近できるかどうかを確認すべきです。一般的な判断手順は、加工面と基準を特定し、工具の到達性を確認したうえで、クランプ回数、工具姿勢、材料除去量、寸法公差を評価することです。5軸加工によって再クランプを減らせる可能性は、部品形状上、多方向からの接近が実際に必要な場合にのみ意味を持ちます。クランプ回数が減っても、誤差がなくなるわけではありません。
3軸、3+2軸、5軸同時加工の選び方
| 加工方式 | より適した特徴 | 主な確認ポイント |
|---|---|---|
| 3軸 | 平面、段差、単一方向の穴位置、比較的単純な曲面 | 複数回の反転が必要か、反転後の基準誤差が許容可能か |
| 3+2割出し | 傾斜面、多方向の穴、工具姿勢を固定する必要がある局所的な曲面 | 割出し後の基準、回転軸の位置決め、治具との干渉 |
| 5軸同時加工 | 連続的に複雑な曲面、アンダーカット、深いポケット、頻繁に方向が変わる領域 | 工具姿勢の変化、局所的な干渉、工作機械の剛性、ポストプロセッサの信頼性 |
平面が多く、方向性のある特徴が限られる異形ワークでは、まず3軸加工を検討し、適切な領域分けと治具設計によって加工を完了できる場合があります。斜め穴、複合角度、または複数の側面を繰り返し位置決めする必要がある場合、3+2割出しは連続同時加工よりも直接的な方法となることが多くあります。まずB/C軸を固定角度まで調整し、その後、直線軸で切削を行います。工具が曲面に沿って姿勢を連続的に変える必要がある場合、または3軸加工や3+2加工では段取り替えや工具の突き出しが過度に多くなる場合に限り、5軸同時加工を検討する合理性が高まります。
設備構成は段取りと到達性にも影響する
5軸設備の構造も加工方法の判断に含める必要があります。トラニオン式や回転テーブル式は、通常、ワークを固定したまま加工しやすく、剛性や重切削に有利な場合がありますが、テーブルの許容荷重、回転スペース、ワークの外形包絡を確認する必要があります。一方、チルトヘッド式は、より大型または重量のあるワークに対して柔軟なアプローチ方法を提供できる可能性がありますが、工具姿勢の変化、突き出し、工作機械の剛性について個別に検証する必要があります。最終的な選択は、軸数そのものではなく、部品寸法、材料、治具、ロット数、図面公差によって決まります。
異形ワークの位置決め・段取り:基準、支持点、締付力の計画方法
異形ワークの位置決め・段取りは、「どこがクランプしやすいか」から始めるのではなく、まず図面と3Dモデルに立ち返る必要があります。主基準、補助基準、重要な穴位置、重要な曲面、さらにどの面を同一の基準体系で加工する必要があるかを確認します。斜め穴、曲面、深いポケットを持つ装置ブラケットでは、段取り替えのたびに再び芯出しを行うと、穴位置の相互関係や曲面位置に段取り誤差が累積する可能性があります。段取り方案の最優先事項は、加工、測定、反転後もワーク上の同一の座標関係を再現できるようにすることです。
異形ワークの位置決め・段取りでは、まず基準と加工順序を決める
通常は、面積が安定していて剛性の高い基準面を先に選び、その後、穴、側面、位置決めピンなどで補助的な拘束を設定します。位置決め点は、後工程で加工する面、薄肉部、つぶれやすいエッジをできるだけ避ける必要があります。加工順序も段取り設計に合わせる必要があります。まず後工程の位置決め基準として使用できる基準を加工し、次に重要な穴位置と主要外形を処理し、最後に変形しやすい薄肉部や浮いた領域を加工します。ワークに十分な平面がない場合は、ソフトジョー、倣い支持、補助支持、専用治具を検討できますが、具体的な選択は材料、肉厚、曲率、切削荷重によって異なります。
異形ワークでは、締付力と支持を加工時と機械から取り外した後の状態の両方について考慮する必要がある
曲面部品、薄肉部品、または鋳造部品では、単に「強く締め付ける」ことだけを追求してはなりません。局所的なクランプ力が過大になると、圧痕、断面変形、または加工中の見かけ上の寸法が生じる可能性があります。さらに、治具を解放した後は、弾性回復によって寸法が変化することもあります。支持点は切削力が作用する領域の近くに配置し、工具、測定プローブ、切りくず排出のためのスペースを確保するとともに、重要な仕上げ面に圧力をかけないようにします。工程レビューでは、クランプ状態と機械から取り外した自由状態を分けて確認し、必要に応じて両状態における重要寸法を比較して、検査基準、支持方法、クランプ力が実際の変形を覆い隠していないことを確認する必要があります。
- 位置決め:主基準、補助基準、重要な穴位置で、繰り返し正確に位置合わせできるか。
- 剛性:切削力、工具の突き出し量、薄肉領域に対して十分な支持があるか。
- 干渉:治具、押さえ板、位置決め部品が工具、測定プローブ、または切りくず排出を妨げないか。
- 変形:クランプ状態と機械から取り外した自由状態との寸法差が、検査計画に組み込まれているか。
粗加工から曲面仕上げ加工まで:異形ワークの工具経路と姿勢の設定
異形ワークの工具経路は、外形だけを基準に生成してはなりません。深いポケット、薄肉部、または連続曲面を持つ部品で、最初から仕上げ加工を目指すと、取り代の不均一、支持不足、工具の過大な突き出しによって、振動や変形が発生しやすくなります。より安定した方法は、粗加工—中仕上げ加工—仕上げ加工の段階に分けて計画し、クランプ方法、取り代配分、工具姿勢を一貫させることです。
粗加工と中仕上げ加工:まず安定して取り代を除去する
粗加工の目的は、材料の大部分を安全に除去することであり、一度の加工で最終輪郭を得ることではありません。工具経路では、局所的な急激な切り込み、長い突き出しでの切削、薄肉部が早期に支持を失う状態を避ける必要があります。深いポケットでは、切りくず排出、ホルダとの干渉、切削熱も同時に考慮します。中仕上げ加工では、取り代をできるだけ均一に整え、後工程の曲面仕上げ加工で制御可能な接触条件を確立します。ある位置の残材が明らかに厚い場合、仕上げ加工時に負荷が急変し、びびり模様が深くなったり、寸法がずれたりする可能性があります。
曲面仕上げ加工:曲率と接触状態に応じて姿勢を設定する
緩やかな曲面では、平行、等高線、または 3D オフセットの工具経路を検討できます。一方、曲率変化が大きい領域では、工具の接触点が安定しているか、隣接する工具経路の間に明瞭な工具痕が形成されないかを確認する必要があります。深いポケット、アンダーカット、複合角度に対しては、3+2 軸割り出し加工または同時 5 軸加工によって工具姿勢を改善できる場合がありますが、5 軸が常に最適な答えとは限りません。軸数を増やす価値は、工具をより適切な角度で面に近づけられることにあり、クランプ誤差、工具の振れ、熱変形を解消できることを意味するものではありません。
業界資料では、切削力、熱の蓄積、バリ発生のリスクを低減する高速加工の考え方として、比較的小さい径方向切り込み、適切な切削速度、送りを採用することがよく示されています。ただし、具体的な加工条件は試し切りの開始点としてのみ扱い、材料、工具径、工作機械の剛性、クランプ状態を踏まえて検証する必要があります。異形ワークを加工する場合、プログラムレビューでは少なくとも、工具の突き出し量、局所的な削り過ぎ、ホルダと治具の干渉、残材分布、振動、バリ、最終的な表面模様を確認します。シミュレーションで「到達可能」と表示されても、安定して切削できることを試し切りで確認しなければなりません。
- 粗加工:材料除去が均一かを確認し、薄肉部が早期に支持を失うことを避ける。
- 中仕上げ加工:曲面とポケットの取り代を均一化し、仕上げ加工時の負荷急変を低減する。
- 仕上げ加工:工具姿勢、接触状態、残材、工具痕の方向、重要曲面の公差を確認する。
- 試し切りまたは初品:実際の寸法と表面状態を照合し、必要に応じて工具経路、支持方法、または工具の突き出し量を修正する。
斜め穴、深いポケット、アンダーカット形状:加工到達性と干渉の確認
異形ワークの局所形状では、難しさは工具が加工領域に「届く」かどうかだけではありません。工具姿勢が安定しているか、切削力を制御できるか、さらにホルダや治具が干渉しないかも重要です。プログラムレビューでは、到達性、安定加工、最終検査を分けて判断し、3D モデル上の目視確認だけで結論を出してはなりません。
異形ワークの斜め穴:まず穴軸線と入口基準を確認する
斜め穴の加工前に、主基準に対する穴軸線の方向、入口面の法線方向、穴底形状、穴位置公差を明確にします。ドリル加工またはフライス加工を使用する場合、いずれも工具軸線を設計方向に対応させる必要があります。クランプ方向が不適切だと、工具が穴口に近づけても、安定した姿勢を維持できない可能性があります。穴位置と傾斜角は関係寸法であるため、最終検査では通常、ノギスだけで穴口を測定するのではなく、画像測定機または CMM を使用する方が適しています。
異形ワークの深いポケットとアンダーカット:工具の突き出し、切りくず排出、エンベロープ干渉を確認
深いポケットの加工では、工具の突き出し、工具の振れ、切りくず排出スペース、ポケット底部の隅R、残り代の分布を同時に評価する必要があります。単純に工具を長くすると到達可能な深さが増す可能性がある一方、振動、工具のたわみ、寸法偏差も増大します。アンダーカットや複合角度については、工具ホルダー、工具本体、治具、ワークの動作エンベロープを確認し、方向転換時に干渉しないことを確認します。
シミュレーションを通過した後も、残り代、過切削リスク、加工目、重要表面の品質を確認する必要があります。工具姿勢が常に最適でない場合は、まずワークの段取り方向を見直すか、3+2割出し、5軸同時加工などの方案を評価します。5軸の価値は到達性と姿勢制御を改善することであり、段取り誤差を自動的に解消することを意味しません。試し切削または初品加工後は、実際の残り代、振動、寸法結果を工具経路の修正にフィードバックします。
異形ワークの寸法検査と納入資料:結果を再現可能にする
異形ワークの検査は、加工終了後だけに行うものではありません。初品検査では、まず基準体系、段取り姿勢、工具経路が図面と一致しているかを確認します。工程検査では、重要寸法、穴位置、薄肉領域の変形を追跡します。最終検査では、公差と幾何学的特徴に応じて測定器を選定します。これにより、加工偏差、段取り後のスプリングバック、測定基準の不一致のいずれが結果の差異を生じさせたのかを区別できます。
異形ワークの寸法検査は特徴と公差に適合させる
一般的な外径、内径、長さ寸法については、まずノギス、高さゲージなどの一般的な測定器を評価できます。業界では、約 ±0.05 mm 以上の寸法をノギスの評価範囲とすることがよくあります。約 ±0.01–0.05 mm の寸法は、通常、マイクロメータまたは内側マイクロメータで再確認する方が適しています。より厳しい公差、穴位置の関係、斜め穴の軸線、複雑な曲面については、画像測定機または CMM を検討し、報告書に測定基準、段取り姿勢、評価方法を明記します。これらの範囲はあくまで工程判断の参考であり、共通の受入基準ではありません。実際には、寸法範囲、測定器の分解能、温度、作業者の影響も受けます。
納入前に基準、重要特徴、検査要件を明確に記載する
外注加工では、CAD ファイルを1つ送付して、サプライヤーが自ら寸法を保証するよう求めるだけでは不十分です。資料には少なくとも次の内容を含める必要があります。
- 2D 図面と 3D モデル、および主基準、補助基準、重要特徴の表示;
- 寸法公差、幾何公差、材料状態、表面処理、重要曲面の要求事項;
- 斜め穴、深いポケット、薄肉など高リスクな特徴の検査方法と測定基準;
- 初品確認の節目、工程検査項目、最終検査報告書の形式、および寸法記録の要否。
「特徴—リスク—工程—検査」によってレビューチェックシートを作成できます。斜め穴については、工具の到達性と穴軸線偏差に対応させ、割出しまたは5軸位置決めと画像測定機、CMM の結果を重点的に照合します。薄肉曲面については、クランプ変形に対応させ、段取り状態と自由状態の寸法を比較します。多面基準については、段取り替えの繰り返しによる累積誤差を重点的に確認し、最終検査でも図面の基準体系を踏襲します。異形ワークにおいて、検査方案は納入後の応急措置ではなく、段取りと加工の意思決定の一部です。
複雑な異形ワークの CNC 加工でよくある問題
複雑な異形ワークの CNC 加工で重視すべき判断は、設備の軸数だけを見ることではなく、基準、剛性、工具姿勢、公差、測定条件に立ち返ることです。以下では、3軸、3+2、5軸、段取り、検査の間で混同されやすい工程上の判断について集中的に解説します。
5軸加工は必ず3軸加工より高精度ですか?
必ずしもそうではありません。5軸または 3+2 により、一部の段取り替えを減らし、傾斜面、斜め穴、複雑曲面に対する工具の到達性を改善できる場合があります。しかし、実際の寸法結果は、機械の剛性、治具、工具の振れ、熱変形、測定基準の影響も受けます。部品の主な形状が平面と少数の方向特徴で構成されている場合は、適切に段取りした3軸工程の方が適している可能性もあります。
1回の段取りはゼロ誤差と同じですか?
いいえ。1回の段取りで減らせるのは再位置決めに起因する誤差要因だけであり、工具摩耗、切削変形、クランプ変形、機械誤差、測定誤差をなくすことはできません。異形ワークでは、位置決め面、支持点、工具干渉、機械から取り外した後の自由状態における寸法を引き続き確認する必要があります。
複雑な曲面には必ず5軸加工が必要ですか?
必ずしもそうとは限りません。まず、曲面への工具到達性、工具の突き出し量、表面テクスチャー、段取り回数を確認する必要があります。一部の曲面は3軸または3+2軸加工で対応できます。連続曲面、アンダーカット、深いポケット、頻繁な方向転換があり、工具姿勢を固定したままでは品質を確保しにくい場合に、5軸同時加工の工程上の価値がより高くなります。
薄肉曲面にはなぜ倣い支えや補助支えが必要ですか?
薄肉部品や鋳造品は、クランプや切削の際に局部的な変形が生じやすいためです。倣い支え、ソフトジョー、補助支えを適切な位置に設けることで剛性を高められますが、支え面を重要な表面や脆弱な領域に押し当ててはなりません。また、治具を取り外した後にスプリングバックが発生しないかも検証する必要があります。具体的な方法は、部品の構造と加工順序を踏まえて決定してください。
斜め穴や複雑な穴位置には、どのような検査方法を選ぶべきですか?
まず、穴の軸線、穴径、位置度、および基準に対する相対関係を明確にし、そのうえで測定器を選定します。一般的な寸法であれば、まずノギスを検討できます。約±0.01~0.05 mmの寸法には、マイクロメータまたは内側マイクロメータを検討できます。厳密な位置関係、斜め穴の軸線、または複雑な曲面については、通常、画像測定機またはCMMのほうが適しています。上記はあくまで業界で一般的な判断基準であり、図面の受入検査要求に代わるものではありません。
Key takeaways
- 異形ワークで最も重要なのは、むやみに工作機械の軸数を増やすことではなく、基準を統一し、クランプ変形を抑え、重要な形状を確実に測定できるようにすることです。
- 3軸、3+2軸、5軸同時加工の選択は、斜め穴、深いポケット、アンダーカット、曲面の連続性、クランプ回数、公差要求を総合的に判断して行う必要があります。
- 位置決め・クランプでは、支持剛性、クランプ領域、工具干渉、工具の突き出し量、さらに機械から取り外した後の自由状態における変形を同時に確認します。
- 工具経路は粗加工、半仕上げ、仕上げに分け、曲面加工では残り代、工具姿勢、振動、表面模様を検証する必要があります。
- 寸法検査は形状と公差に適合させなければなりません。一般的な寸法には通常の測定工具が適していますが、穴位置の関係、複雑な曲面、より厳しい公差には、通常、画像測定機やCMMなどの方法が必要です。



